Deutsch



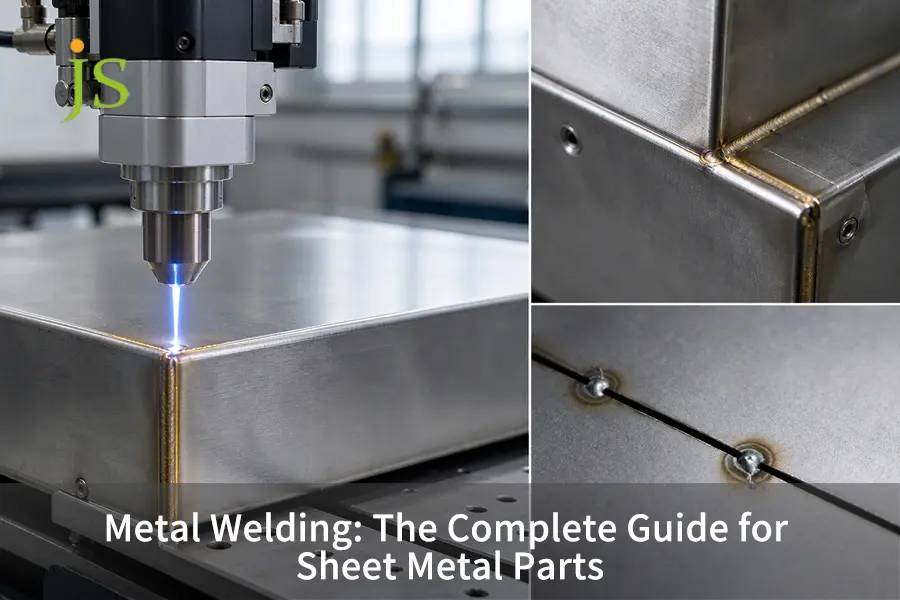

Blechschweißen Dabei werden dünne Metallbleche, im Allgemeinen mit einer Dicke von 0,5 mm bis 6,0 mm, thermisch verschmolzen, indem fokussierte Hitze mittels eines Lichtbogens, Widerstands oder Laserstrahls zugeführt wird, um Nähte zu verbinden, ohne das Grundmetall zu durchbrennen. PräzisionsblechbearbeitungDie Kontrolle der Wärmeeinbringung ist der entscheidende Faktor, um Verformungen der Bauteile und Schweißfehler zu vermeiden. WIG- und Faserlaserschweißen werden häufig für Gehäuse mit engen Toleranzen zwischen 0,2 mm und 0,5 mm eingesetzt, während MIG- und Widerstandspunktschweißen schnellere Zykluszeiten ermöglichen und sich daher für Strukturhalterungen und die Serienfertigung eignen.
Vergleich der primären Blechschweißverfahren
Die Kontrolle der Wärmezufuhr ist ein entscheidender Faktor bei der Dünnblechverarbeitung: Bei Blechen mit einer Dicke von weniger als 1,5 mm muss das Faserlaserschweißen oder das gepulste WIG-Schweißen zum Einsatz kommen, bei Blechen mit einer Dicke von mehr als 2,0 mm kann das MIG-Schweißen verwendet werden, und überlappende Flansche werden mittels Widerstandspunktschweißen bearbeitet.
| Schweißverfahren | Optimale Blechdicke | Verformungsrisiko | Fugenfestigkeit und Abdichtung | Kosten für die Nachbearbeitung | Empfohlene Anwendungen |
| Faserlaser | 0,5 mm – 3,0 mm | Extrem niedrig (HAZ ≤0,5 mm) | Hermetische Abdichtung, Zugfestigkeit des Grundwerkstoffs | <5 % (keine Spritzer, minimaler Verband) | Präzisionselektronik, Batterieträger, medizinische Gehäuse |
| WIG (GTAW) | 0,8 mm – 4,0 mm | Mittel (erfordert Kupferkühlblöcke) | Hohe strukturelle Festigkeit, überlegene kosmetische Perle | 15 % – 20 % (leichte Oberflächenverblendung) | Architekturpaneele, lebensmittelechte Ausrüstung, sichtbare Gehäuse |
| MIG (GROSSARTIG) | 1,5 mm – 6,0 mm | Hoch (hohe Wärmeeinbringung durch die Leitung) | Tiefes Wurzelwachstum, hohe Scherkraft | 30 % – 40 % (Schleifspritzer und hervorstehende Perlen) | Schwerindustrie-Halterungen, Grundplatten, Gerätegestelle |
| Punktschweißen | 0,6 mm – 3,0 mm (Überlappverbindungen) | Insgesamt geringe, lokal begrenzte Oberflächeneindrücke | Hohe Scherfestigkeit, nicht wasserdicht | 0 % (lackierfertig direkt von der Maschine) | Blechüberlappungsnähte, Verstärkungsrippen, Serverschrankgehäuse |
Benötigen Sie zertifizierte Toleranz- und Qualitätsschweißarbeiten an kundenspezifischen Gehäusen? Laden Sie Ihre 3D-CAD-Dateien hoch. für eine schnelle und einfache Design-for-Manufacturability-Bewertung durch JS Precision.
Warum verzieht sich Blech beim Schweißen und brennt durch?
Beim Blechschweißen kommt es zu Verzug und Durchbrennen, da dünne Bleche unter 2,0 mm aufgrund ihrer geringen Masse nur begrenzt Wärme aufnehmen können. Bei einer Wärmeeinbringung von mehr als etwa 0,35 kJ/mm erzeugt die schnelle Wärmeausdehnung starke Druckspannungen im umgebenden Metall. Beim Abkühlen und Zusammenziehen des Schmelzbades führen die entstehenden Zugspannungen zum Ausbeulen des dünnen Blechs. Die Einhaltung gleichmäßiger Vorschubgeschwindigkeiten und der Einsatz von Kühlkörpern sind unerlässlich, um die Maßtoleranz innerhalb von ±0,2 mm zu halten.
Verständnis der Wärmeableitung dünner Platten
Bei dickem Baustahl mit einer Dicke von über 8,0 mm wird die Wärme dreidimensional innerhalb der Masse der Kühlplatte abgeführt. Beim Schweißen dünner Bleche erfolgt die Wärmeübertragung ausschließlich zweidimensional entlang der Oberfläche. Da die Wärme nicht nach unten abgeleitet werden kann, überhitzt die Schweißnaht lokal sehr schnell. Bewegt sich der Lichtbogen mit weniger als 0,15 Metern pro Minute, können die Temperaturen an der Schweißnaht 1400 °C überschreiten, während das umliegende Metall nahezu Raumtemperatur aufweist.
Ein solcher Temperaturgradient bewirkt die Ausdehnung des erwärmten BereichsAufgrund der kühleren Grundplatte, die die Begrenzung für diesen Heizbereich bildet, wird der Bereich jedoch physikalisch eingeschränkt. Dies führt zu Druckkräften, die auf den erhitzten Teil wirken und bei steigender Temperatur schnell dessen Streckgrenze überschreiten. Beim Abkühlen des Schmelzbades verursachen Zugkräfte eine Verformung des Blechs.
Überprüfung der Grundlagen Metallschweißverfahren ermöglicht es den Herstellern, die Lichtbogenparameter vor dem Zünden des Lichtbogens mit der Dicke des Grundblechs abzustimmen.
Hauptursachen für Kantendurchbrennen
Ein Durchbrennen tritt ein, wenn die Tiefe des Schmelzbades größer ist als die Dicke des Blechs, bevor sich der Brenner vorwärts bewegt:
- Wenn der Lichtbogen länger als 0,3 Sekunden stillsteht, erfolgt das Durchbrennen von Blechen mit einer Dicke von weniger als 1,2 mm sofort.
- Passspalte von mehr als 0,1 mm erzeugen Zwischenräume, in denen das Metall abgestützt werden kann, wodurch geschmolzene Kanten aufplatzen und Löcher bilden.
- Außenecken brennen doppelt so schnell wie ebene Flächen. da die Wärme durch zwei offene Seiten anstatt durch eine abgeleitet wird.
- Eine unsachgemäße Positionierung der Erdungsklemme führt zu magnetischer Lichtbogenbildung, wodurch ein elektrischer Lichtbogen in Richtung dünner Kanten ausbricht.
- Eine zu hohe Zugspannung im Zuführer führt dazu, dass der Fülldraht den Schmelzbadboden durchsticht.
Vermeidung von Engpässen beim Richten von Schweißnähten
Verzogene Dünnblechteile verursachen kostspielige Verzögerungen im Produktionsprozess. Eine Verformung von 1,5 mm in einem 400-mm-Rahmen erfordert pro Teil 20 bis 45 Minuten manuelles Schrumpfen, Richten mit der Abkantpresse oder Glätten von Hand. Durch die Steuerung der Wärmeenergie im Vorfeld und die Anwendung starrer Spannvorrichtungen entfällt die Notwendigkeit des mechanischen Richtens nach dem Metallschweißen, wodurch die Einhaltung der Normen sichergestellt wird. Qualitätsanforderungen nach ISO 3834-2:2021Die
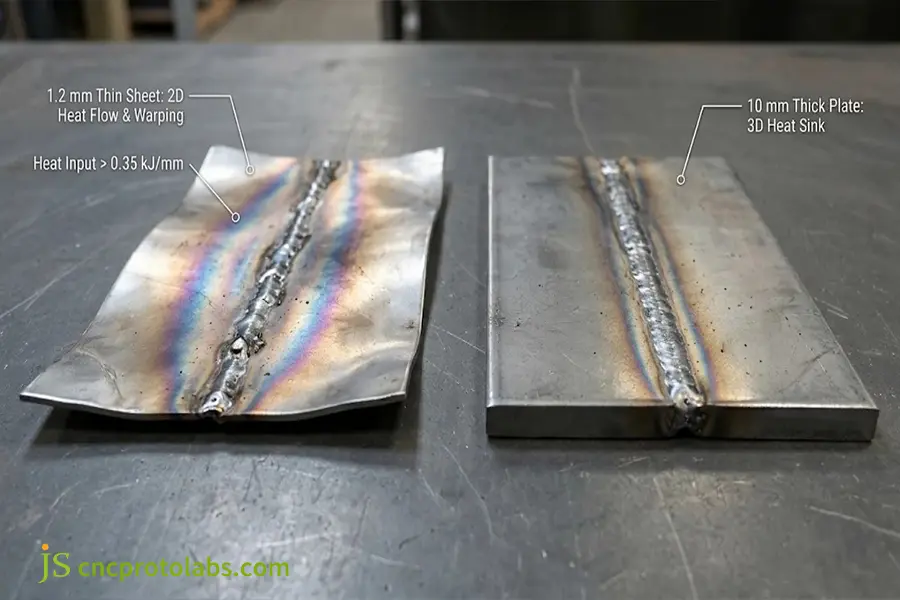
Die zweidimensionale Wärmekonzentration führt bei 1,2 mm dünnen Blechen zu einer starken Verformung im Vergleich zur dreidimensionalen Wärmeableitung bei 10 mm dicken Platten.
Wie funktioniert das Metallschweißen bei dünnen Blechen?
Der Blechschweißverfahren Durch chemische Oberflächenreinigung, präzises Spannen und Fixierschweißen wird die Positionierung während aller Vorbereitungsarbeiten sichergestellt und die Hauptnaht gelegt. Zu den wichtigsten Prozessparametern gehören der Schweißstrom (20 bis 120 A, abhängig von der Blechdicke), die Schweißgeschwindigkeit (0,2 bis 2,5 m/min) und der Argon-Durchfluss (10 bis 18 l/min). Ein Lichtbogenabstand von weniger als 1,5 mm wird eingehalten, um einen stabilen Lichtbogen zu gewährleisten und Porosität sowie eine Überhitzung des Grundblechs zu vermeiden.
Entfernung von Verunreinigungen vor Lichtbogenzündungen
Dünne Bleche weisen ein großes Verhältnis von Oberfläche zu Volumen auf; Oberflächenoxide und Öle dürften der Grund für die Ablehnung der Verbindung sein.
- Kohlenstoffstahl (SPCC): Ölverunreinigungen lassen sich entweder durch Abwischen mit Lösungsmitteln oder durch Ultraschallentfettung entfernen.
- Edelstahl: Die durch den Laserschnitt in der Luft entstandenen Zunderreste lassen sich durch Abschleifen des Metalls mit feinen Schleifscheiben entfernen.
- Aluminiumlegierungen: Unmittelbar vor Beginn jeglicher Metallschweißprozesse muss die 2072 °C heiße Oberflächenoxidschicht mit einer sauberen Edelstahldrahtbürste abgebürstet werden.
- Vorbeschichtete Bleche: Um zu verhindern, dass sich Kunststoffkohle in das Schweißbad einbrennt, müssen die temporären Schutzfolien aus Polymer mindestens 25 mm von der Nahtlinie entfernt werden, bevor geschweißt wird.
Armaturen mit Kupfer-Kühlleisten
Die Konstruktion bietet unter thermischer Belastung nicht die erforderliche Steifigkeit des Bauteils. Verankerungs- und Klemmvorrichtungen in einer stationären Halterung mit dahinterliegenden Kupferkühlblöcken:
- Die Wärmeleitfähigkeit von Kupfer beträgt etwa 390 W/(m·K), wodurch maximale Wärme zwanzigmal schneller abgeführt werden kann als bei Edelstahl.
- Durch das Einklemmen einer Kupferkühlleiste unterhalb der Schweißnaht wird die Wärme von der Wurzel abgeführt und das Schmelzbad verfestigt, bevor es aufgrund der Schwerkraft zu einem Durchhängen kommt.
- In die Stirnseite des Kupferstabs wird eine flache Entlastungsnut (0,2 mm tief x 1,5 mm breit) eingearbeitet. Diese wird über die gesamte Drahtlänge entfernt, wodurch ein gleichmäßiges Eindringen der Schmelze von der Unterseite ermöglicht wird, ohne dass flüssiges Metall durchtropft.
- Durch den Einsatz pneumatischer Kantenniederhalter, die innerhalb von 5 mm von der Nahtkante platziert werden, wird verhindert, dass sich dünne Kanten während der Bewegung anheben und die Fokussierung des Lichtbogens stören.
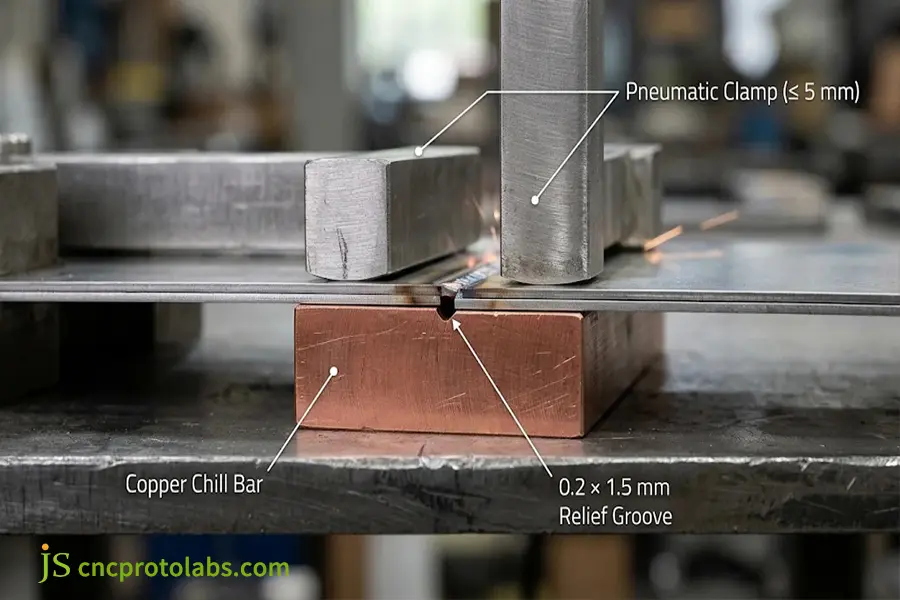
Pneumatische Niederhalteklammern, die innerhalb von 5 mm der Schweißnaht positioniert sind, werden mit einer gerillten Kupferkühlleiste kombiniert, um die Spitzenwärme aus der Schweißwurzel abzuleiten.
Einstellparameter und Gasabdeckung
Das Impulslichtbogenverfahren und die laminare Gasströmung gewährleisten die Wurzelintegrität:
- Stromregelung: Je nach Querschnitt sollte der Betriebsstrom zwischen 20 und 120 A liegen, um ein Durchbrennen zu vermeiden.
- Reisegeschwindigkeit: Um die Linienenergie zu reduzieren, sollte die Brennergeschwindigkeit zwischen 0,2 und 2,5 m/min liegen.
- Gasdurchfluss: Es werden 10 bis 18 l/min reines Argon (99,995 %) durch eine Gaslinse geleitet, um die Porosität zu verringern.
- Vor- und Nachfluss: Verwenden Sie eine Vorlaufzeit von 0,5 Sekunden, um die atmosphärische Luft zu entfernen, gefolgt von einer Nachlaufzeit von 3,0 bis 5,0 Sekunden, um die abkühlende Wolframelektrode und den Schmelzbadkrater vor der Hitze zu schützen.
- Elektrodenform: Die mit 2 % Cer oder Lanthan beschichteten Wolframelektroden müssen einen Öffnungswinkel von 30° bis 45° und eine flache 0,2 mm Spitze aufweisen. Dadurch wird die Lichtbogenenergie in einem extrem schmalen Wärmekanal fokussiert.
- Qualitätsabnahme: Eine gute Deckkraft trägt dazu bei, Porosität und Oxidationsfehler zu vermeiden. AWS A3.0 MetallschweißnormenDie
Welche Metalle eignen sich am besten zum Schweißen von Blechen?
Schweißbares Metall Die gängigsten Metalle für das Blechschweißen sind Kohlenstoffstähle, Edelstähle (304, 316L) und Aluminiumlegierungen (5052, 6061). Kohlenstoffarme Stähle lassen sich am einfachsten mit üblicher Ausrüstung schweißen, während Edelstahl eine geringe Wärmezufuhr erfordert und Karbidausscheidungen sowie Verformungen vermieden werden müssen. Aluminium benötigt Puls-WIG- oder Faserlaserschweißen, um die Oberflächenoxidschichten aufzuschmelzen und Heißrisse zu verhindern. Verzinktes Blech muss entlang der Schweißnaht entzinkt werden.
Schweißbarkeit von Blechen und Schweißdrahtmatrix
Die Wahl der Grundwerkstoffe und kompatiblen Fülllegierungen erfordert einen Kompromiss zwischen Wärmeleitfähigkeit und Rissneigung:
| Materialklasse | Schweißbarkeitsbewertung | Kompatibler Fülldraht | Schutzgasmischung | Wichtige Fertigungsüberlegungen |
| SPCC / Baustahl | Exzellent | ER70S-6 | 100 % Ar oder 80/20 Ar/CO2 | Erfordert eine umgehende Oberflächenbeschichtung, um Rost zu verhindern. |
| AISI 304 / 304L | Sehr gut | ER308L | 100 % Argon + Spülung | Die Temperatur zwischen den Durchgängen sollte ≤150 °C betragen. |
| AISI 316L | Sehr gut | ER316L | 100 % Argon + Spülung | Hohe Beständigkeit gegen chemische Heißkorrosion |
| Aluminium 5052-H32 | Gut | ER5356 | 100 % Argon (hohe Reinheit) | Zum Entfernen der Oxidschicht ist eine Drahtbürste erforderlich. |
| Aluminium 6061-T6 | Mäßig | ER4043 / ER5356 | 100 % Argon | Die Festigkeit der Wärmeeinflusszone sinkt nach dem Schweißen um 30 bis 40 %. |
| Verzinkter Stahl | Gerecht | ER70S-6 | 80 % Ar + 20 % CO2 | Zink muss 10 mm von der Fuge zurückgeschliffen werden. |
Materialeigenschaften in der Werkstatt
Die thermischen Eigenschaften steuern das Verhalten jeder Legierung während des Schmelzvorgangs:
- Niedrigkohlenstoffstahl (SPCC): Lässt sich mit ER70S-6-Draht sauber mit Laser-, WIG- und MIG-Verfahren schweißen, muss aber unmittelbar nach dem Schweißen pulverbeschichtet oder galvanisiert werden, um Rostbildung zu vermeiden.
- Austenitischer Edelstahl (304/316L): Dehnt sich 50 % schneller aus und speichert Wärme besser als Kohlenstoffstähle, weshalb 304L/316L-Sorten, eine Zwischenlagentemperatur von weniger als 150 °C und Argon-Spülgas erforderlich sind.
- Aluminium 5052-H32: Nimmt Wärme schnell auf und zieht sich beim Abkühlen zusammen, lässt sich aber mit dem Schweißzusatzwerkstoff ER5356 gut verschweißen.
- Aluminium 6061-T6: Bei autogenem Schweißen kommt es leicht zu Rissen; wird der Schmelzbad durch die Verwendung von ER4043- oder ER5356-Draht verdünnt, reduziert sich die lokale Streckgrenze um 30 bis 40 Prozent.
- Verzinkter Stahl: Die Zinkbeschichtung auf Stahl siedet bei 906 °C, weshalb ein manuelles Abschleifen 10 mm von der Verbindungsstelle entfernt erforderlich ist, um Porosität und Spritzer zu vermeiden.
Die Referenzwerte für die thermische Leistung stimmen mit den von [Name der Organisation] veröffentlichten Standarddaten zu physikalischen Eigenschaften überein. Das Nationale Institut für Standards und Technologie (NIST).
Wie wählt man die richtigen Schweißverfahren für Metallverbindungen aus?
Die richtige Wahl treffen Schweißarten Die Wahl des Schweißverfahrens hängt direkt von der Blechdicke, dem Auftragsvolumen und den ästhetischen Anforderungen ab. Hand- und Roboterlaserschweißen erzeugen die saubersten Verbindungen und die geringste Verformung bei Blechmaterialien mit einer Dicke von 0,5 mm bis 2,5 mm. WIG-Schweißen ermöglicht ästhetisch ansprechende Verbindungen an den freiliegenden Oberflächen von Edelstahlbauteilen bei relativ niedriger Schweißgeschwindigkeit. MIG-Schweißen wird für Konstruktionswinkel mit einer Dicke von mehr als 2,0 mm eingesetzt.
Aufschlüsselung der Prozessauswahl
Die Wahl zwischen verschiedenen Metallverbindungsmethoden hängt von einem Vergleich zwischen der Abscheidungsrate der Anlage und der Nachbearbeitung ab:
- Faserlaserschweißen: 0,2 mm–0,6 mm Strahlflecken bei Fahrgeschwindigkeiten von 1,0 m/min–3,0 m/min mit Wärmeeinflusszone beim Laserschweißen vs. WIG-Schweißen Die Spaltmaße müssen weniger als 0,5 mm betragen, um ein Verziehen der Paneele zu verhindern. Passspalten dürfen 0,1 mm nicht überschreiten.
- WIG-Schweißen (GTAW): Erzeugt ein besseres Schweißnahtbild auf Edelstahlgehäusen, aber im Vergleich MIG- vs. WIG-Schweißen zeigen, dass die Reisegeschwindigkeiten langsamer sind (0,1 0,3 m/min).
- MIG-Schweißen (GMAW / CMT): Funktioniert gut bei strukturellen Unterrahmen mit einer Dicke von mehr als 2,0 mm, basierend auf Schweißfestigkeit von Laser- und MIG-Schweißnähten Tests, die ein tiefes Wurzelwachstum aufdeckten. Vergleich MIG-, WIG- und Elektrodenschweißen zeigt, dass die CMT-Drahtretraktionstechnologie zum Verbinden dünner Bleche mit geringer Spritzbildung eingesetzt wird.
- Widerstandspunktschweißen (RSW): Liefert innerhalb von 0,1 bis 0,4 Sekunden sofort Nuggets auf überlappenden Oberflächen, mit Produktionsstandards von Punkt- und Widerstandsschweißen Dabei wurde festgestellt, dass bei nicht abgedichteten Paneelen keine Kosten für die Verkabelung anfallen.
Prozessauswahl basierend auf der Dicke
Passen Sie die Bauteildicke an die aktuelle verfügbare Schweißverfahren und die Kosten für die Nachbearbeitung direkt in der Produktionslinie bezahlen:
- Wählen Sie entweder Faserlaser oder gepulstes Mikro-WIG mit Kupferkühlblöcken für Bleche mit einer Dicke von weniger als 1,5 mm, um ein Durchbrennen des Materials zu verhindern.
- Je nach kosmetischen Anforderungen kann Faserlaser-, WIG- oder Widerstandspunktschweißen bei Blechen mit einer Dicke von 1,5 mm bis 3,0 mm angewendet werden.
- Um bei Werkstoffen mit einer Dicke von mehr als 3,0 mm eine vollständige Wurzeldurchdringung zu gewährleisten, sollte auf gepulstes MIG- oder normales Lichtbogenschweißen umgestellt werden.
Sie möchten überprüfen, ob das Verfahren für Ihre Serienfertigung geeignet ist? Senden Sie Ihre Produktionszeichnungen an JS Precision zur technischen Bewertung von Einrichtung, Zykluszeiten und Oberflächenbearbeitung.
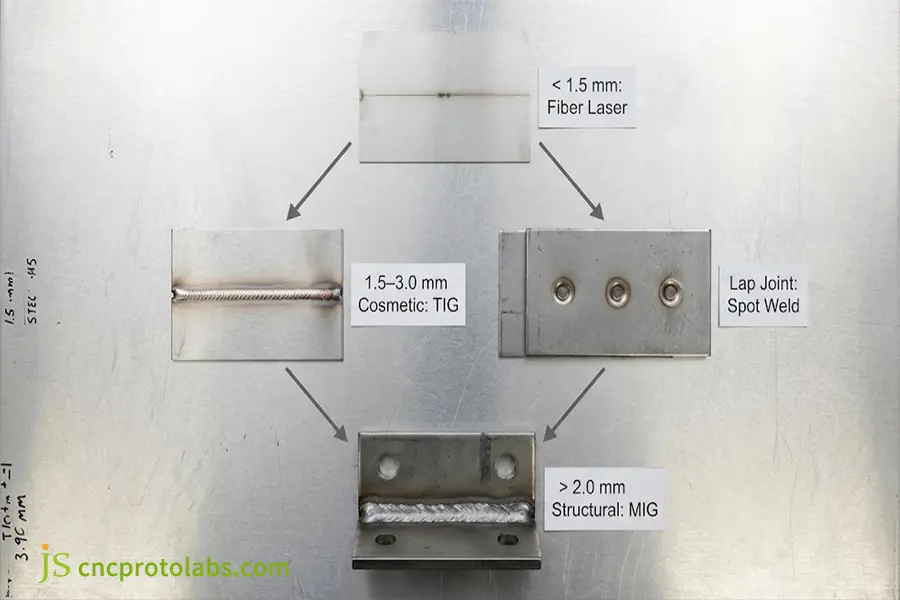
Verfahrensauswahlmatrix über Blechdicken hinweg – Faserlaser (0,5–3,0 mm, der klare Gewinner unter 1,5 mm), kosmetisches WIG (1,5–3,0 mm), Widerstandspunktschweißen (Überlappverbindungen) und Struktur-MIG (>2,0 mm).
Wie lässt sich die Konstruktion von Schweißverbindungen optimieren, um Defekte zu vermeiden?
Die offensichtlichsten Unterschiede in der Praxis Schweißverbindungsdesign Bei Blechverbindungen sind Passgenauigkeit, Kantenüberlappung und selbstausrichtende Merkmale wichtig. Stumpfstoßverbindungen in dünnem Blech müssen Wurzelspalte von weniger als 0,1 mm aufweisen, um Durchbrennen zu vermeiden. Eckverbindungen profitieren von einer 50%igen Materialüberlappung (einer selbstausfüllenden Eigenschaft). Nut-und-Feder-Verbindungen und versetzte Heftschweißungen machen spezielle Ausrichtungsvorrichtungen überflüssig und halbieren den Wärmeeintrag.
Richtlinien für die Passung und Spalttoleranz von Blechverbindungen
Die Einhaltung strenger Kriterien für die Wurzellückentoleranz verhindert Durchbrennen und Einsturz. bei typischen Schweißverbindungskonstruktionen:
|
Gelenktyp |
Materialstärkenbereich |
Zielwurzellücke |
Maximale Überlappung / Lippe |
Empfohlenes Verfahren |
|
Quadratischer Hintern |
0,8 mm – 2,0 mm |
≤0,1 mm (max. 0,2 mm) |
Nicht zutreffend (bündiger Einbau) |
Faserlaser / Puls-WIG |
|
Außenecke |
0,5 mm – 3,0 mm |
≤0,1 mm |
0,5t (halbe Lippe) |
Autogener Laser / WIG |
|
Überlappungsverbindung |
0,6 mm – 3,0 mm |
Nullspalt (<0,05 mm) |
Mindestüberlappung von 3t bis 4t |
Widerstandspunkt / MIG-Furnier |
|
gebördelte Kante |
0,5 mm – 1,2 mm |
≤0,1 mm |
2t bis 3t Stehflansch |
Schmelzlaser / Mikro-WIG |
Kernverbindungs-Bemessungsregeln für dünne Bleche
Die Passgenauigkeit beeinflusst die strukturelle Konsistenz. bei jedem Metallschweißprozess:
- Um eine Verringerung der Vorschubgeschwindigkeit und eine Verdreifachung des Wärmeeintrags zu vermeiden, sollten die Spaltmaße an den Stoßstellen weniger als 10 % der Blechdicke (maximal 0,2 mm) betragen.
- Verwenden Sie für Außenecken eine Blechüberlappung von 50 % (0,5t), damit sich die überstehende Blechkante automatisch mit dem Eckradius verbindet, ohne dass zusätzlicher Fülldraht benötigt wird.
- Die Überlappung bei Überlappverbindungen sollte auf das 3- bis 4-fache der Blechdicke erhöht werden, um einen Wärmeleitungspfad zu schaffen, der Durchbrennen beim Kehlnahtschweißen verhindert.
- Um zu verhindern, dass sich an den vorgespannten Biegeecken durch thermische Spannungen Risse bilden, sollten die Schweißnähte mindestens das Dreifache der Blechdicke von den Radien der Biegeentlastung entfernt sein.
- Um Verformungen durch Hitze zu vermeiden, muss bei Durchgangslöchern und Montageausschnitten ein Abstand von der Schweißnaht zum Vierfachen der Blechdicke eingehalten werden.
Integration von selbstfixierenden Laschen und Schlitzen
Durch die Integration von Selbstfixierungsfunktionen in alle flachen Blechzuschnitte mittels Hochgeschwindigkeits-Technologie LaserschneidenDie Kosten für Vorrichtungen und die Montagezeiten werden reduziert:
- Männliche Laschen (10 mm bis 15 mm Breite), die in Schlitze mit +0,10 mm Spiel passen, halten Ihre Teile in präzisen 90-Grad-Winkeln ohne Verwendung von Ausrichtungswerkzeugen.
- Kleine Entlastungskerben entlang der langen Flansche unterbrechen den durchgehenden Schweißpfad, der zu Verformungen beiträgt.
- Konische und keilförmige Profilnasen sorgen für eine mechanische Verriegelung mit positiver Reibung, sodass ein mehrteiliges Chassis vor dem Erreichen eines Bogens steif bleibt.
- Durch das künstliche Einbringen von Randabstandshaltern an einer Strukturhalterung entstehen wiederholbare Spaltanschläge, die eine gleichbleibende Widerstandspunktschweißung gewährleisten.
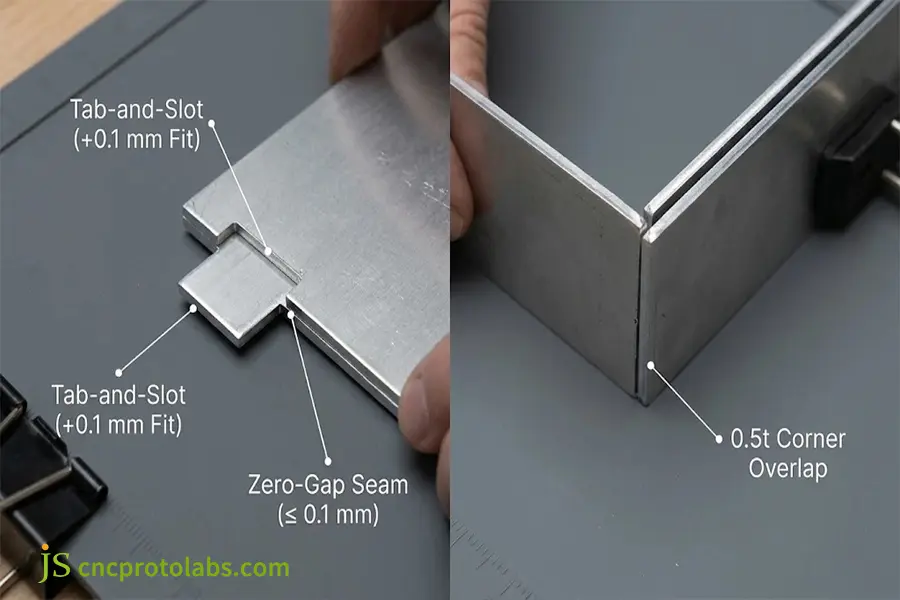
DFM-Verbindungskonfigurationen mit +0,1 mm Spielraum, selbstpositionierenden Laschen, spaltfreien Stoßverbindungen und 0,5t Außeneckenüberlappungen zur Verhinderung des Durchbrennens.
Regeln für Dimensionierung und Heftschweißen
Die Verwendung überdimensionierter Schweißnähte führt zu zusätzlicher Wärmeentwicklung, ohne die mechanische Festigkeit zu erhöhen:
- Achten Sie darauf, dass die Schweißnahtdicke weniger als 70 % der Blechdicke beträgt, und verwenden Sie gängige Verfahren. Schweißsymbole Um ein Überschweißen zu vermeiden, werden die Ergebnisse auf 2D-Zeichnungen dargestellt.
- Umstellung auf getrennte Heftschweißungen (z. B. 20 mm Schweißnähte im Abstand von 60 mm) bei Nähten mit einer Länge von mehr als 300 mm, um den Wärmeeintrag bei gleicher struktureller Integrität um 65 % zu reduzieren.
- Wenden Sie Rückwärtsschweißverfahren an, bei denen kurze 50 mm lange Schweißnähte in Rückwärtsrichtung von zuvor ausgeführt werden.
- Die Überprüfung gängiger Verfahren zur Konstruktion von Schweißverbindungen gewährleistet die Einhaltung von AWS D9.1 und verhindert Schweißwärmeverformung während der Produktionsläufe.
Manuelles vs. automatisiertes Metallschweißen: Wie wählt man das richtige Verfahren?
Der Wahlmöglichkeit zwischen manuellem und automatischem Metallschweißen Die Wahl des Schweißverfahrens hängt von Produktionsvolumen, Teilekomplexität und Toleranzgenauigkeit ab. Manuelles WIG-Schweißen bietet die beste Bedienermobilität für Prototypen und komplexe Halterungen, ohne dass Werkzeugkosten anfallen. Automatisches Roboter-Laserschweißen und CMT-Schweißen sind ab ca. 50 bis 100 Teilen vorteilhaft und reduzieren die Zykluszeit um bis zu 70 % bei zuverlässiger Schweißnahtpositionierungsgenauigkeit von ±0,05 mm.
Schnittpunkte der Produktionsmengen
Die Rüstkosten im Verhältnis zum Arbeitsaufwand bestimmen den Break-Even-Punkt für automatisierte Fertigungsanlagen:
Vergleich des Produktionsvolumens bei manueller und automatisierter Produktion
|
Produktionsvolumen |
Empfohlene Vorgehensweise |
Werkzeuginvestitionen |
Typische Teiletoleranz |
Arbeitsprofil |
|
1 – 10 Stück (Prototyping) |
Manuelles WIG-Schweißen / Handlaser |
0 € (Modulare Werkstattklemmung) |
±0,4 mm bis ±0,8 mm |
Kurze Bearbeitungszeit; schnelle Einrichtung |
|
50 – 250 Stück (mittlere Charge) |
Handlaser mit Befestigungsschiene |
500 – 1.200 US-Dollar (individuell angefertigte, ineinander stapelbare Teller) |
±0,2 mm bis ±0,3 mm |
Niedrige Oberflächenbearbeitung nach dem Schweißen |
|
Über 500 Stück (Großauflage) |
6-Achsen-Roboterzelle (CMT / Laser) |
2.000 – 5.000 US-Dollar (pneumatische Vorrichtungen) |
±0,05 mm bis ±0,15 mm |
Minimale Zykluszeit; niedrigste Stückkosten |
Ein realistischer Aufschlüsselung der Schweißkosten zeigt, dass das Nachschleifen und die manuelle Ausrichtung die Lichtbogenzeit bei normalen Fertigungen überschreiten.
Wiederholbarkeit in der Serienproduktion
Beim manuellen Metallschweißen ändern sich die Bedingungen von Schweißauftrag zu Schweißauftrag während langer Produktionsschichten. Die Ermüdung des Schweißers kann Brennerwinkel, Lichtbogenlänge und Schweißgeschwindigkeit beeinflussen, was zu Unregelmäßigkeiten in Einbrandtiefe und Nahtprofil führt. Automatisierte Schweißanlagen eliminieren diese menschlichen Ungenauigkeiten.
- Sechsachsige Gelenkroboter bewegen sich entlang programmierter Bahnen mit einer Genauigkeit von ±0,05 mm und einer Höchstgeschwindigkeit von 2,0 m/min.
- Laser-Triangulationssensoren verfolgen die Verbindungswege in Echtzeit und kompensieren so die Toleranzen, die beim vorgelagerten Stanzen und Abkanten entstehen.
- Die gleichmäßigen pneumatischen Niederhalter sorgen für einen Klemmdruck von 0,40 ± 6 MPa über das gesamte Bauteil und gewährleisten so einen gleichmäßigen Kontakt des Kühlkörpers zwischen den einzelnen Zyklen.
Bewertung alternativer Fertigungsmethoden
Geschweißte Baugruppen sollten auch gegen andere gängige Metallverbindungsmethoden und Produktionswege abgewogen werden:
- Geschweißte Baugruppen vs. CNC-Bearbeitung: Eine Rezension von CNC-Bearbeitung Eine Abwägungsstudie bestätigt, dass Laserschneiden, Biegen und Roboterschweißen den Materialabfall im Vergleich zum CNC-Fräsen großer Gehäuse aus massiven Blöcken um mehr als 60 Prozent reduzieren.
- Geschweißte vs. Gussteile: Zum Vergleich: Geschweißte Konstruktionen sind schneller als Gussteile, da die Werkzeugkosten für die Herstellung von Gussteilen hoch sind.
- Automatisierungsentscheidungen: Um festzustellen, wann Investitionen in Vorrichtungswerkzeuge kosteneffektiv sind, müssen die Vorteile sorgfältig abgewogen werden. automatisches vs. manuelles SchweißenDie
Welche Vorrichtungs- und Werkzeugstrategien verhindern das Verziehen von Blechen?
Die physikalische Teilebewegungskontrolle beim Blechschweißen erfolgt durch den Einsatz von Präzisionswerkzeugen in der Werkstatt. Geeignete Klemmen und Stützstangen dienen bei der Fertigung dünner Bleche als Energieabsorber in Sichtlinie, als Toleranzgeber und -brecher bei relativ flachen Blechen und um thermischen Biegekräften entgegenzuwirken.
Pneumatische Niederhaltevorrichtung
Mechanische Kniehebelklemmen üben ungleichmäßigen Druck auf die Verbindung aus, sodass dünnes Blech im erwärmten Zustand angehoben werden kann. Pneumatische Spannstangen üben gleichmäßigen Druck entlang der gesamten Naht aus.
- Mittels segmentierter Kupferfinger wird auf beiden Seiten der Schweißnaht ein kontinuierlicher Kontaktdruck von 0,4 bis 0,5 MPa ausgeübt.
- Klemmfinger im Abstand von 4 mm bis 6 mm von der Nahtkante bieten Widerstand gegen ein Aufwärtsknicken während des Erhitzungsprozesses, ohne dass ein Käfig erforderlich ist, ermöglichen aber gleichzeitig einen freien Zugang für die Brennerdüse oder den Laser.
- Pneumatische Schnellablassventile ermöglichen einen Klemm- und Entriegelungszyklus von 5 Sekunden und sorgen so für einen höheren Durchsatz bei Serienfertigung.
Spülkammern und Kühlwerkzeuge
Reaktive Werkstoffe wie Edelstahl und Titan oxidieren unter der Schweißnaht bei vollständigem Durchschweißen schnell, wenn sie nicht von der Atmosphäre ferngehalten werden:
- Spezielle Kupfer-Trägerleisten verfügen über durchgehende Gasdiffusionskammern von 0,5 mm, die Argon direkt in die hintere Wurzelverbindung einleiten.
- Interne wassergekühlte Kanäle in dicken Kupferkühlblöcken sorgen dafür, dass die Werkzeugtemperaturen bei kontinuierlichem Einsatz in automatisierten Zyklen unter 60 °C bleiben.
- Das magnetische Befestigungsbett mit modularen Stahl-Aufsätzen ermöglicht eine schnelle Einrichtung für Kleinserien-Chassis ohne die Konstruktion von Einwegrahmen.
Schnellwechsel-Modulwerkzeugbetten
Die Anlage zur Fertigung von Blechteilen mit hohem Materialmix verwendet gitterbasierte modulare Unterplatten, um Einwegvorrichtungen zu vermeiden:
- Die Werkzeugbetten aus gehärtetem Stahl weisen präzise Bohrungen in Mustern von entweder 16 mm oder 28 mm Durchmesser mit exakt 50 mm Mittenabstand auf.
- Positionierblöcke und federbelastete Kantenanschläge, CNC-gefräst aus Aluminium, positionieren sich innerhalb von weniger als fünf Minuten präzise auf ±0,05 mm genau.
- Kniehebelklemmen mit Urethan-Kontaktflächen üben einen gerichteten Druck auf Stifte aus, um die geformten Blechflansche festzuklemmen.
Minderung der thermischen Ausdehnungsbindung in starren Vorrichtungen
Während eine feste Klemmung ein Ausknicken außerhalb der Ebene verhindert, führt eine zu starke Fixierung dünner Blechschweißkonstruktionen zu Sekundärrissen im heißen Metall, wenn dieses gegen die gehärteten Positionierstifte drückt. Die von den Werkzeugmachern entwickelte Lösung besteht in der Verwendung von beweglichen, nachgiebigen Positionierstiften auf einer Seite des Vorrichtungstisches.
Durch den Einsatz federbelasteter Linearführungen kann sich das Bauteil während des Schweißvorgangs entlang seiner Längsachse ausdehnen, während der vertikale Flansch plan auf dem Kupferkühlkörper aufliegt. Sobald die Schweißnaht unter 200 °C abkühlt, lösen sich die pneumatischen Niederhalter, und die Baugruppe kann ungehindert einen natürlichen Kontraktionszyklus durchführen.
Wie wirkt sich die Oberflächenbearbeitung nach dem Schweißen auf die Teilekosten aus?
Das eigentliche Schweißen ist nur die Hälfte des Fertigungszyklus. Bei Schweißkonstruktionen aus dünnen Blechen benötigt das Schleifen, Glätten, Passivieren und Nivellieren der Oberflächen oft mehr Zeit als das Schweißen selbst.
Mahlen und Bearbeiten von Perlen
Architektonische Paneele, sichtbare Elektronikgehäuse und lebensmittelechte Schränke benötigen glatte Außenecken der Klasse A:
- Durch das Vorschleifen mit Zirkon-Lamellenscheiben der Körnung 60 wird sichergestellt, dass eventuell hervorstehende Wülste bündig mit dem Untergrund abgeschliffen werden, ohne dass dünne angrenzende Grundmetalle beschädigt werden.
- Durch die anschließende Konditionierung mit mittelfeinen Vliesstoff-Oberflächenkonditionierungsscheiben werden anfängliche Schleifspuren entfernt und die Faserrichtung ausgerichtet.
- Durch das Schweißen der Außenecken mit einem Faserlaser entfällt der Schleifschritt, sodass vor dem Lackieren nur noch eine Politur mit einem Scotch-Brite-Schwamm erforderlich ist.
Chemische Passivierung und Oberflächenrestaurierung
Durch die Hitze beim Schweißen wird Chrom aus dem Edelstahl herausgelöst, wodurch ein wärmeerhaltender Bereich entsteht, der anfälliger für Korrosion ist:
- Chemische Beizpasten, die an Edelstahlverbindungen verwendet werden, entfernen Hitzeeinwirkung und Eisenverunreinigungen in 15 bis 30 Minuten.
- Passivierungsbäder, die mit Zitronensäure oder Salpetersäure gefüllt sind, stellen die dünne Chromoxidschicht als Schutzschicht in der gesamten Schweißkonstruktion wieder her.
- Aluminium-Schweißverbindungen werden vor dem Klarlackieren oder Pulverbeschichten einer Glasperlenstrahlbehandlung unterzogen, um eventuelle Spritzer zu entfernen.
Mechanisches Abschleifen und Ebenheitskorrektur
Falls hohe thermische Spannungen die Vorrichtungskontrollen umgehen, werden die verzogenen Paneele vor der Endabnahme durch ein korrigierendes mechanisches Entgraten wiederhergestellt:
- Hydraulische Spindelpressen, die mit Urethan-Pads auf V-Blöcken ausgestattet sind, erzeugen eine kontrollierte Gegenbiegekraft direkt auf den wärmebeeinflussten Bereichen, um die Winkelverformung zu verringern.
- Glättmaschinen verwenden gehärtete motorisierte Walzen, die die hervorstehenden Schweißnähte mit einer Last von 0,5 bis 1,2 MPa abrollen.
- Das punktuelle Schrumpfen erfolgt durch kontrolliertes, lokalisiertes Schrumpfen mittels Erhitzen mit einem Autogenschweißbrenner auf 550 °C und sofortiger Kühlung mit Druckluft.
Management der Vorbereitung der Nachschweißbeschichtung von Blechpaneelen
Industriell nass- und pulverbeschichtete, geschweißte Blechbaugruppen für die Pulverbeschichtung oder dekorative Nasslackierung erfordern eine vollständige chemische Entfettung und mechanische Bearbeitung aller Schweißnähte. Schweißflussmittel, Anti-Spritzmittel und Silikonrückstände auf Wischtüchern beeinträchtigen die Haftung der Pulverbeschichtung und führen unter typischen Salzsprühnebelbedingungen zu Blasenbildung und Abplatzungen an den Kanten.
Die Schweißnähte werden vor der Pulverbeschichtung in fünfstufigen Eisenphosphat- oder Zirkonium-Konversions-Waschanlagen behandelt. Um die Anforderungen der ästhetischen Klasse A für durchgehende Außenlackierungen zu erfüllen, füllen die Techniker die bündig geschliffenen Schweißpunktmarkierungen mit einem hitzebeständigen Aluminium-Spachtel und brennen und schleifen die Oberfläche anschließend glatt, um nach dem Ofenprozess ein makelloses Spiegelglanzfinish zu gewährleisten.
Welche Qualitätsstandards gelten für das Präzisionsmetallschweißen?
Die Präzisionsschweißung der Bleche erfolgt gemäß den Toleranzanforderungen der ISO 13920 Klasse B (linear) und den Qualitätsstandards der ISO 5817 Stufe B (kosmetisch und innen). Die Prüfungen umfassen eine Sichtprüfung der Oberfläche, eine Eindringprüfung (PT) bei feinen Oberflächenrissen und die Prüfung der Ebenheit des gesamten Rahmens mit Koordinatenmessgeräten (KMG) innerhalb von ±0,2 mm.
Anwendbare Schweißnormen
Geschweißte Blechbaugruppen erfüllen die Anforderungen eines international anerkannten Qualitätsstandards. Für Längen- und Winkelmaße gilt ISO 13920, wobei Präzisionsblechkonstruktionen in die Klassen B (Längentoleranz 1 mm/1.000 mm) und F (Winkeltoleranz 20 Bogenminuten) eingeteilt werden. Fehler werden durch ISO 5817, Klasse B (Reinraum-/Medizinprodukte, Oberflächenmikrorisse, unvollständiger Wurzeldurchschweißen oder Hinterschneidungen von mehr als 10 % der Blechdicke), abgedeckt. Die Qualifikationsnachweise und die Leistungsnachweise der Schweißer entsprechen AWS D9.1 (Blechbearbeitung) oder AWS D17.1 (Luft- und Raumfahrtschweißen).
Wesentliche zerstörungsfreie Prüfverfahren (ZfP)
Die zerstörungsfreie Prüfung (ZfP) prüft die Dichtheit der Verbindungen und die Wasserdichtigkeit, ohne die fertigen Teile zu zerstören:
- Visuelle Prüfung (VT): Die Messungen wurden bei 1000 Lux durchgeführt, um die Oberflächenporosität, den Durchbrand und die Oberflächenporosität zu erfassen. häufige Schweißfehler vor dem Batch-Zusammenführungsprozess.
- Eindringprüfung (PT): Transparenter oder fluoreszierender Farbstoff verbleibt 15 Minuten lang auf den Nähten, anschließend wird ein Entwickler aufgetragen, um Mikrorisse unter natürlichem Licht oder UV-Licht sichtbar zu machen.
- Druckabfall- und Heliumprüfung: Für die Flüssigkeitskühlung oder Batteriespeicherung vorgesehene Gehäuse werden mit einem Druck zwischen 0,2 und 0,5 bar beaufschlagt, wodurch Heliumleckraten von nur 110 mbar·L/s erkannt werden können.
- Makro-Ätz-Metallographie-Schnittprüfungen: Die aus den Opferlaschen geschnittenen metallographischen Querschnitte werden mit Säure geätzt, um die tatsächliche Wurzeldurchdringung und die Wärmeeinflusszonen zu bestimmen.
Dimensionsprüfung mittels CMM-Messtechnik
Die allgemeinen Abmessungen der Teile müssen genauso sorgfältig geprüft werden wie die Schweißnaht. Denn hohe Temperaturen können Bohrungen verformen und Montageflächen verbiegen.
- Der Gelenkarm der Koordinatenmessmaschine hält die Lochmitten, die Rechtwinkligkeit und die Ebenheit auf ±0,2 mm genau.
- Durch optisches Hochgeschwindigkeits-Blaulicht-Scannen wird eine vollständige 3D-Oberflächenpunktwolken-Heatmap erzeugt, die das gebaute Gehäuse direkt mit seiner nativen CAD-Nominalgeometrie vergleicht.
- Die Maßprüfung erfolgt unter Verwendung der geometrischen Toleranzen nach ISO 13920:2023.
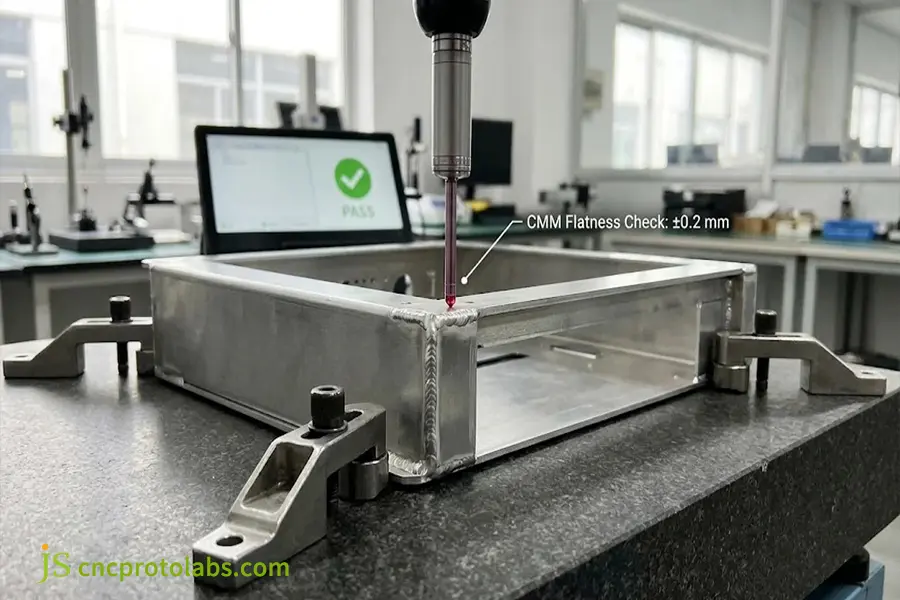
Nachträgliche Koordinatenmesstechnik zur Überprüfung der Rechtwinkligkeit des Rahmens und der Ebenheit der Montagefläche innerhalb von ±0,2 mm.
Prozessfähigkeit und Schweißverfahrensqualifizierung (PQR/WPS)
Vor Beginn der Serienproduktion ist eine systematische Prozessvalidierung erforderlich:
- Die Schweißverfahrensspezifikationen (WPS) enthalten spezifische Informationen über Schweißgeschwindigkeit, Lichtbogenspannung, Drahtvorschubgeschwindigkeit und den Bereich der Gaszusammensetzung, die anhand von Testproben ermittelt wurden.
- Der PQR (Procedure Qualification Record) belegt die mechanische Konformität durch standardisierte Querzugversuche und Wurzelbiegeversuche.
- Die Häufigkeit der Prüfmuster während der Produktion liefert SPC-Daten zur Konsistenz des Schweißdurchdringens in Mehrstationen-Metallschweißzellen.
Wie hat JS Precision das Problem der Schweißverformung bei dünnen Blechen gelöst?
JS Precision Durch den Einsatz von Faserlaser-Blechschweißen in Kombination mit Kupfer-Kühlklemmung anstelle des herkömmlichen manuellen WIG-Schweißens konnten thermische Verformungsprobleme an einem Aluminium-5052-Chassis (1,2 mm Stärke) gelöst werden. Die aufgebrachte Wärmemenge reduzierte sich um 58 Prozent, ein Durchbrennen des Grundmaterials wurde vermieden und die Ebenheitstoleranz des Montageprofils blieb innerhalb von ±0,15 mm. Der sekundäre Schweißschleifprozess wurde um 75 Prozent reduziert, wodurch die Lieferung von 500 Einheiten innerhalb von zwei Wochen möglich wurde.
Problem: Verformung dünner medizinischer Gehäuse
Ein Hersteller medizinischer Diagnostikgeräte benötigte die Fertigung eines elektronischen Aluminiumgehäuses aus 1,2 mm dickem 5052-H32-Aluminium. Sein bisheriger Lieferant schweißte die Gehäuse manuell mittels Wechselstrom-WIG:
- Durch die Wärmeeinwirkung wölbte sich der 450 mm lange Chassisboden um 1,8 mm nach oben und begann dadurch, die internen optischen Scanschienen zu blockieren.
- Durch das Kaltrichten der Teile auf einer Abkantpresse entstanden Spannungen in den Blechen, die sich erst Wochen später außerhalb der Toleranzwerte entspannten.
- Das manuelle Schweißnahtschleifen dauerte 40 Minuten pro Karton und ergab ein unregelmäßiges Muster von Wirbelspuren unter der Pulverbeschichtung.
Die Lösung: Laserumrüstung und Kupferkühlmittel
JS Precision hat den Produktionsprozess in drei separaten Phasen neu gestaltet:
- Faserlaser-Umrüstung: Umstellung vom manuellen WIG-Schweißen auf einen 1,5 kW Faserlaser bei 1,4 m/min und einer Wobbelfrequenz von 1,2 mm zur Reduzierung der Linienenergie um 58%.
- Werkzeuge aus wassergekühltem Kupfer: Ich habe eine pneumatische Klemmvorrichtung mit Kupferkühlleisten entworfen und hergestellt, die in der Verbindungsstelle in direkten Kontakt mit dem Werkstück stehen, um die maximale Wärme abzufangen.
- DFM-Blindrohlinge mit Steckverbindung: Neues Flachmuster mit neu gestalteten, selbstpositionierenden Laschen und 0,6 mm versetzten Flanschen, damit das Grundmetall ohne Verwendung von Schweißdraht verschmilzt.
Messbare Produktionsverbesserungen
Der überarbeitete Prozess führte zu klaren und messbaren Verbesserungen in der Produktion:
- Die Ebenheit der Basis wurde von 1,8 mm auf 0,12 mm reduziert, wodurch die Kundenanforderung von ±0,15 mm ohne Pressrichtverfahren erfüllt wurde.
- Die Schleifzeit für das Schweißnaht-Nachbearbeiten wurde von 40 Minuten auf weniger als 8 Minuten reduziert, was einer Reduzierung von 75 % pro Einheit entspricht.
- Bei der Helium-Leckprüfung und den CMM-Dimensionsscans wurde bei der gesamten Bestellung von 500 Stück eine Erfolgsquote von 99,4 Prozent beim ersten Versuch erzielt.
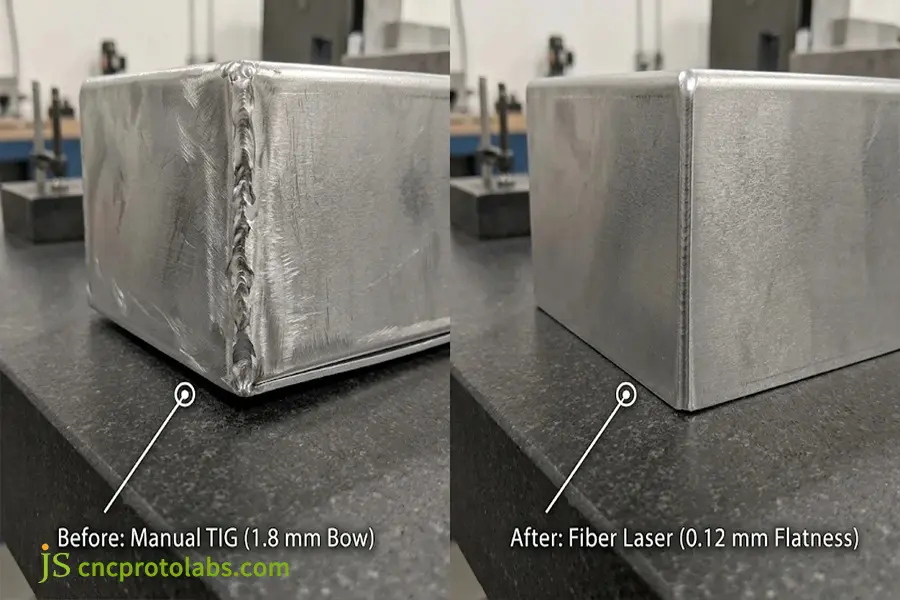
Produktionsvergleich an einem 1,2 mm dicken medizinischen Aluminiumgehäuse 5052 – Beseitigung einer manuellen WIG-Verformung von 1,8 mm bis hin zu einer Planheit von 0,12 mm durch Faserlaserschweißen.
Häufig gestellte Fragen
Welches Schweißverfahren eignet sich am besten für Bleche?
Das beste Blechschweißverfahren hängt von der Materialstärke, dem Produktionsvolumen und den optischen Anforderungen ab. Faserlaserschweißen ist die beste Lösung für dünne Bleche von 0,5 bis 3,0 mm, da es den geringsten Wärmeverzug und Schweißgeschwindigkeiten von bis zu 3,0 m/min ermöglicht. WIG-Schweißen erzeugt die beste Schweißnaht für sichtbare Edelstahlbleche. MIG-Schweißen eignet sich am besten für Strukturträger ab 2,0 mm. Widerstandspunktschweißen bietet die niedrigsten Stückkosten für überlappende Stanzteile.
Wie dick darf das Blech sein, das man schweißen kann?
Die meisten Blechschweißungen fallen in diesen Standarddickenbereich: Materialien zwischen 0,5 mm und 6,0 mm. Blechdicken unter 0,8 mm werden mit Mikro-WIG- oder gepulstem Faserlaserschweißen geschweißt, um Durchbrennen zu vermeiden. Materialien über 6,0 mm gelten als Konstruktionsplatten und werden mit einer Fasenvorbereitung für das Mehrlagen-MIG- oder Unterpulverschweißen versehen, um gemäß den Kriterien der ISO 9606-1 einen vollständigen Wurzeldurchbruch zu erzielen.
Kann man unterschiedliche Metalle miteinander verschweißen?
Beim Schweißen ungleicher Metalle, insbesondere von Blechen, ist es wichtig, dass die Metalle gleiche Schmelzpunkte und Wärmeausdehnungskoeffizienten aufweisen. Das Lichtbogenschweißen von Aluminium und Stahl ist nicht praktikabel, da es zu spröden intermetallischen Verbindungen führt; daher sollten Clinch- und Klebeverbindungen eingesetzt werden. Dennoch ist das erfolgreiche Schweißen von Kupfer mit Edelstahl und von Kohlenstoffstahl mit Edelstahl 304 durch Laserschweißen und den Einsatz von Zusatzwerkstoffen möglich.
Müssen Sie nach dem Schweißen Stress abbauen?
Geschweißte Konstruktionen aus dünnwandigen Blechen unter 2,0 mm benötigen in der Regel keine thermische Spannungsentlastung, insbesondere wenn die Konstruktion mit faserlaserähnlichen Verfahren mit geringer Wärmeabgabe gefertigt wird. Bei schwereren Unterrahmen und Gehäusen, die im zweiten Arbeitsgang CNC-gefräst werden müssen, ist jedoch eine thermische Spannungsentlastung erforderlich. Hierbei wird der Stahl auf 550 °C bis 650 °C erhitzt. Alternativ kann eine Vibrationsspannungsentlastung durchgeführt werden.
Wie verhindern Metallverarbeiter das Verziehen von dünnen Blechen?
Verzug beim Blechschweißen verhindern Durch die Kontrolle der Wärmezufuhr und die mechanische Fixierung wird eine optimale Schweißnaht erzielt. Typische Verfahren sind das Fixieren der Naht an Kupfer-Kühlleisten zur Wärmeableitung, das Versetzen der Schweißreihen, die Verwendung einer Nut-und-Feder-Verbindung mit ineinandergreifender Geometrie und das Vermeiden von Überschweißungen. Der Einsatz von automatisiertem Faserlaserschweißen reduziert die Wärmezufuhr um mehr als 50 % im Vergleich zu manuellen Schweißbrennern.
Welche Faktoren setzen die Kosten für das Blechschweißen zusammen?
Die Gesamtkosten für das Blechschweißen umfassen die Materialvorbereitung, die Vorrichtung, den Lichtbogenvorgang und das Nachschleifen. Bei einer manuellen WIG-Schweißanlage können allein das Abrichten und Polieren der Schweißnaht 30 % oder mehr der Teilekosten ausmachen. Automatisierte Roboterzellen erfordern zwar Investitionen in Vorrichtungen (2.000 bis 5.000 US-Dollar), ermöglichen aber bis zu 70 % schnellere Zykluszeiten und senken so die Stückkosten bei Losgrößen ab 100 Teilen.
Wie erhalte ich online ein genaues Angebot für Schweißarbeiten?
Um schnell ein genaues Angebot für Blechschweißarbeiten zu erhalten, Senden Sie 3D-CAD-Zeichnungen (STEP) und 2D-Zeichnungen. Die Angaben umfassen Schweißsymbole, Werkstoffgüten, Blechdicke und eine lineare Toleranz von ±0,2 mm. Durch die Spezifizierung kosmetischer Oberflächendetails, Helium-Dichtheitsprüfungen und prognostizierter Bestellmengen können Werkzeugingenieure die Maschinenzykluszeiten ermitteln und innerhalb von 24 Stunden formelle Angebote erstellen.
Warum sollten Sie sich bei kundenspezifischen Blechschweißarbeiten für JS Precision entscheiden?
JS Precision betreibt eine Produktionsstätte mit über 100 Präzisionswerkzeugmaschinen, darunter integrierte, automatisierte Faserlaserstationen, robotergestützte CMT-Zellen und Anlagen für das manuelle WIG-Schweißen. Wir bieten DFM-Vorprüfungen (Design for Manufacturing), fertigen spezielle Kühlvorrichtungen und prüfen Montagetoleranzen auf ±0,2 mm mit Koordinatenmessgeräten. Der direkte Kontakt zum Hersteller eliminiert Zwischenhändleraufschläge und garantiert qualitativ hochwertige Teile mit Materialzertifizierungen.
Abschluss
Präzises Blechschweißen gleicht den Energieeintrag mit den thermischen Grenzen dünnen Metalls aus. Die Vermeidung von Verzug beginnt bereits in der Planungsphase: Wählen Sie das richtige Verfahren, konstruieren Sie selbstzentrierende Verbindungen, fixieren Sie die Teile mit Kupferkühlkörpern und nutzen Sie automatisierte Roboterzellen, wenn die Produktionsmengen den Werkzeugeinsatz rechtfertigen. Die Einhaltung dieser Konstruktionsregeln gewährleistet enge Toleranzen, schützt die Oberflächenbeschaffenheit und vermeidet kostspieliges Nachschleifen.
Wenn Sie bereit sind, eine Anfrage zu stellen genaue SchweißangeboteSenden Sie uns Ihre 3D-CAD-Zeichnungen an JS Precision für eine DFM-Analyse und ein direktes Angebot innerhalb von 24 Stunden. Erfahren Sie mehr über unsere Leistungen. BlechschweißdienstleistungenDie
Ressource