Italiano




saldatura di lamiere comporta la fusione termica di sottili lamiere metalliche, generalmente di spessore compreso tra 0,5 mm e 6,0 mm, applicando calore focalizzato da un arco elettrico, una resistenza o un raggio laser per unire le giunture senza bruciare il metallo di base. lavorazione di precisione della lamieraLa gestione dell'apporto termico è il fattore più cruciale per evitare la deformazione dei componenti e i difetti di saldatura nella struttura. La saldatura TIG e la saldatura laser a fibra continua sono comunemente utilizzate per involucri con tolleranze ristrette, comprese tra 0,2 mm e 0,5 mm, mentre la saldatura MIG e la saldatura a punti per resistenza offrono tempi di ciclo più rapidi, adatti per staffe strutturali e produzione di grandi volumi.
Confronto dei processi di saldatura primaria della lamiera
Il controllo dell'apporto termico è un fattore critico nella lavorazione di lamiere sottili: Lamiere di spessore inferiore a 1,5 mm devono essere saldate con laser a fibra o TIG pulsato, lamiere di spessore superiore a 2,0 mm possono essere saldate con MIG, mentre per le flange sovrapposte si utilizza la saldatura a punti per resistenza.
| Processo di saldatura | Spessore ottimale del foglio | Rischio di deformazione | Resistenza e tenuta delle giunzioni | Costo delle finiture secondarie | Applicazioni consigliate |
| Laser a fibra | 0,5 mm – 3,0 mm | Estremamente basso (HAZ ≤0,5 mm) | Tenuta ermetica, resistenza alla trazione del metallo base | <5% (nessuno schizzo, medicazione minima) | Elettronica di precisione, vassoi per batterie, chassis medicali |
| Saldatura TIG (GTAW) | 0,8 mm – 4,0 mm | Moderato (richiede blocchi di raffreddamento in rame) | Elevata resistenza strutturale, perline cosmetiche di qualità superiore | 15% – 20% (sfumatura leggera della superficie) | Pannelli architettonici, attrezzature per uso alimentare, involucri a vista |
| MIG (GRANDE) | 1,5 mm – 6,0 mm | Elevato (elevato apporto di calore dalla linea) | Penetrazione profonda delle radici, elevato carico di taglio | 30% – 40% (schizzi di levigatura e grani sporgenti) | Staffe industriali pesanti, piastre di base, slitte per attrezzature |
| Saldatura a punti | 0,6 mm – 3,0 mm (giunti a sovrapposizione) | Indentazioni superficiali complessivamente basse e localizzate. | Elevata resistenza al taglio, non a tenuta stagna | 0% (pronto per la verniciatura subito dopo l'uscita dalla macchina) | Cuciture di sovrapposizione dei fogli, nervature di rinforzo, armadi rack per server |
Avete bisogno di saldature di precisione certificate e di alta qualità per custodie personalizzate? Carica i tuoi file CAD 3D Per una valutazione rapida e semplice della progettazione per la producibilità, a cura di JS Precision.
Perché la saldatura della lamiera provoca deformazioni e bruciature?
La saldatura di lamiere sottili provoca deformazioni e perforazioni perché le piastre di spessore inferiore a 2,0 mm hanno una massa limitata per assorbire il calore concentrato. Quando l'apporto di calore supera circa 0,35 kJ/mm, la rapida espansione termica crea forti sollecitazioni di compressione nel metallo circostante. Man mano che il bagno di saldatura fuso si raffredda e si contrae, le tensioni di trazione residue causano l'instabilità della lamiera sottile. Mantenere velocità di traslazione costanti e utilizzare dissipatori di calore è essenziale per mantenere la tolleranza dimensionale entro ±0,2 mm.
Comprensione della dissipazione del calore nelle piastre sottili
Per lamiere d'acciaio strutturali di spessore superiore a 8,0 mm, il calore viene dissipato in tre dimensioni all'interno della massa della piastra fredda. Per la saldatura di lamiere sottili, il calore viene trasferito esclusivamente in due dimensioni lungo la superficie. Poiché il calore non può trasferirsi verso il basso, il cordone di saldatura localizzato si surriscalda molto rapidamente. Se l'arco si muove a una velocità inferiore a 0,15 metri al minuto, le temperature del giunto possono superare i 1400 °C, mentre il metallo circostante è prossimo alla temperatura ambiente.
Un tale gradiente termico provoca l'espansione della parte riscaldataTuttavia, il movimento risulta fisicamente limitato dalla piastra madre più fredda che delimita la porzione riscaldata, con conseguenti forze di compressione che agiscono sulla parte riscaldata e che superano rapidamente il limite di snervamento a temperature più elevate. Man mano che il bagno di fusione si raffredda, le forze di trazione causano la deformazione della lamiera.
Revisione dei fondamenti processo di saldatura dei metalli Consente ai fabbricanti di bilanciare i parametri dell'arco rispetto allo spessore della lamiera di base prima di innescare l'arco.
Cause principali del burn-through dei bordi
La perforazione si verifica quando la profondità del bagno di fusione è maggiore dello spessore della lamiera prima che la torcia si muova in avanti:
- Se l'arco rimane stazionario per più di 0,3 secondi, la perforazione delle lamiere con spessore inferiore a 1,2 mm avviene istantaneamente.
- Gli spazi di accoppiamento superiori a 0,1 mm creano degli spazi da cui il metallo può essere sostenuto, causando la rottura dei bordi fusi e la formazione di fori.
- Gli angoli esterni si bruciano due volte più velocemente delle zone piatte. poiché il calore si dissipa attraverso due lati aperti anziché uno.
- Un posizionamento errato del morsetto di messa a terra induce un arco magnetico, che a sua volta genera un arco elettrico diretto verso i bordi sottili.
- Una tensione eccessiva nell'alimentatore provoca la perforazione del fondo della pozza da parte del filo di riempimento.
Evitare i colli di bottiglia nella saldatura raddrizzatrice
Le parti sottili deformate causano ritardi costosi nel processo di produzione. Una deformazione di 1,5 mm in un telaio da 400 mm richiede da 20 a 45 minuti di restringimento manuale, raddrizzamento con pressa piegatrice o piallatura a mano per ogni pezzo. La gestione dell'energia termica a monte e l'applicazione di un serraggio rigido eliminano la necessità di raddrizzamento meccanico dopo la saldatura del metallo, garantendo la conformità con Requisiti di qualità ISO 3834-2:2021.
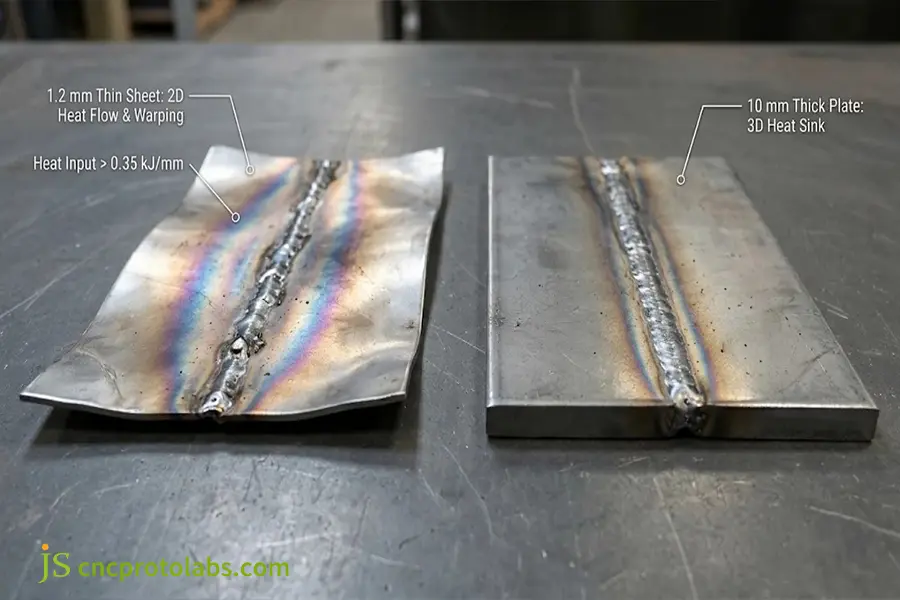
La concentrazione di calore bidimensionale provoca una forte deformazione nelle lamiere sottili di 1,2 mm rispetto alla dissipazione termica tridimensionale nelle piastre di 10 mm.
Come funziona il processo di saldatura dei metalli su lamiere sottili?
IL processo di saldatura della lamiera Il processo prevede la pulizia chimica della superficie, il serraggio di precisione e la saldatura di fissaggio per il posizionamento durante tutte le fasi preparatorie, fino alla deposizione del cordone principale. I parametri chiave del processo includono la corrente di saldatura (da 20 a 120 A in base allo spessore della lamiera), la velocità di saldatura (da 0,2 a 2,5 m/min) e la portata di argon (da 10 a 18 L/min). La distanza dell'arco è mantenuta inferiore a 1,5 mm per garantire un arco stabile ed evitare porosità e surriscaldamento della lamiera di base.
Rimozione dei contaminanti prima degli archi elettrici
Le lamine sottili hanno un elevato rapporto superficie-volume, gli ossidi superficiali e gli oli dovrebbero essere il motivo per cui il rigetto del giunto:
- Acciaio al carbonio (SPCC): Rimuovere i contaminanti oleosi mediante pulizia con solventi o sgrassaggio a ultrasuoni.
- Acciaio inossidabile: Rimuovere la scaglia residua dal taglio laser ad aria smerigliando il metallo con mole abrasive fini.
- Leghe di alluminio: Rimuovere lo strato di ossido superficiale a 2.072 °C utilizzando una spazzola metallica in acciaio inossidabile pulita immediatamente prima di eseguire qualsiasi processo di saldatura del metallo.
- Fogli preverniciati: Prima della saldatura, rimuovere le pellicole protettive polimeriche temporanee ad almeno 25 mm dalla linea di giunzione per evitare che residui carboniosi di plastica si infiltrino nel bagno di saldatura.
Fissaggio con barre di raffreddamento in rame
La struttura non garantisce sufficiente rigidità al componente sottoposto a carico termico. Assemblaggi di ancoraggio e serraggio in un dispositivo fisso con blocchi di raffreddamento in rame posteriormente:
- La conducibilità termica del rame è di circa 390 W/(m·K), il che consente di estrarre il massimo calore venti volte più velocemente rispetto all'acciaio inossidabile.
- Il fissaggio di una barra di raffreddamento in rame sotto la linea di saldatura contribuirà a dissipare il calore dalla radice e a solidificare il bagno di fusione prima che si verifichi un cedimento dovuto alla forza di gravità.
- Sulla superficie della barra di rame viene ricavata una scanalatura di scarico poco profonda (0,2 mm di profondità x 1,5 mm di larghezza). Questa scanalatura viene rimossa lungo tutta la lunghezza del filo, consentendo così una penetrazione uniforme del cordone di saldatura sul lato inferiore, evitando che il metallo fuso goccioli.
- L'utilizzo di dita di bloccaggio pneumatiche posizionate entro 5 mm dal bordo della giunzione contribuisce a impedire che i bordi sottili si sollevino e compromettano la messa a fuoco dell'arco durante lo spostamento.
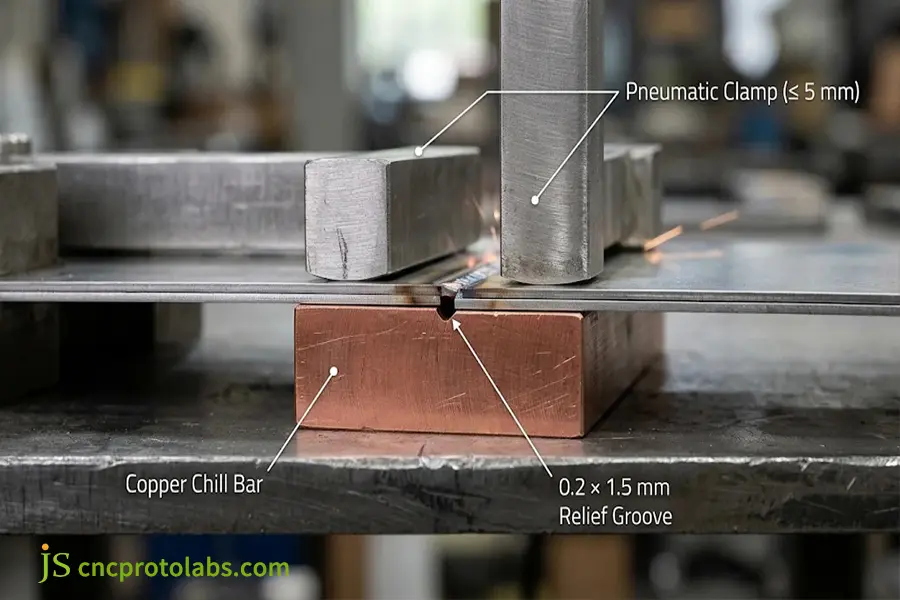
Morsetti di fissaggio pneumatici posizionati a 5 mm dalla giunzione, abbinati a una barra di raffreddamento in rame scanalata, servono a dissipare il calore massimo dalla radice della saldatura.
Impostazione dei parametri e della copertura del gas
Il metodo ad arco pulsato e il flusso laminare di gas garantiscono l'integrità delle radici:
- Controllo corrente: Utilizzare con correnti comprese tra 20 e 120 A, a seconda della sezione del cavo, per evitare di bruciare il materiale.
- Velocità di viaggio: La velocità della torcia dovrebbe essere compresa tra 0,2 e 2,5 m/min per ridurre l'energia della linea.
- Flusso di gas: Un flusso di argon puro (99,995%) compreso tra 10 e 18 L/min attraversa una lente di gas per ridurre la porosità.
- Pre-flusso e post-flusso: Utilizzare 0,5 secondi di pre-flusso per eliminare l'aria atmosferica, seguiti da 3,0 a 5,0 secondi di post-flusso per proteggere l'elettrodo di tungsteno di raffreddamento e il cratere del bagno di fusione dal calore.
- Forma dell'elettrodo: Gli elettrodi di tungsteno ceriato o lantanato al 2% devono avere una forma con un angolo compreso tra 30° e 45° e una punta piatta di 0,2 mm. Ciò concentra l'energia dell'arco in un canale termico ultra-stretto.
- Accettazione della qualità: Una buona copertura aiuta a evitare difetti di porosità e ossidazione secondo Standard di saldatura dei metalli AWS A3.0.
Quali sono i metalli più comunemente saldabili per la lavorazione della lamiera?
Metallo saldabile Tipi di saldatura per lamiere: i metalli tipicamente più comunemente saldabili per la saldatura di lamiere sono gli acciai al carbonio, gli acciai inossidabili (304, 316L) e le leghe di alluminio (5052, 6061). Tra questi, gli acciai a basso tenore di carbonio sono i più facili da saldare con le normali attrezzature, mentre l'acciaio inossidabile richiede basse temperature e la necessità di evitare la precipitazione di carburi e la deformazione. L'alluminio richiede la saldatura TIG pulsata o laser a fibra per fondere gli strati di ossido superficiale e prevenire la formazione di cricche a caldo, mentre la lamiera zincata necessita della rimozione dello zinco lungo la linea di saldatura.
Saldabilità della lamiera e matrice del filo d'apporto
La scelta dei materiali di base e delle leghe di riempimento compatibili implica un compromesso tra conducibilità termica e propensione alla fessurazione:
| Grado del materiale | Valutazione di saldabilità | Filo di riempimento compatibile | Miscela di gas di protezione | Considerazioni chiave sulla fabbricazione |
| SPCC / Acciaio dolce | Eccellente | ER70S-6 | 100% Ar o 80/20 Ar/CO2 | Richiede un rivestimento superficiale immediato per prevenire la ruggine |
| AISI 304 / 304L | Molto bene | ER308L | 100% Argon + spurgo | Mantenere la temperatura tra i passaggi ≤150 °C |
| AISI 316L | Molto bene | ER316L | 100% Argon + spurgo | Elevata resistenza alla corrosione chimica ad alta temperatura |
| Alluminio 5052-H32 | Bene | ER5356 | Argon al 100% (elevata purezza) | Richiede l'uso di una spazzola metallica per rimuovere la pellicola di ossido. |
| Alluminio 6061-T6 | Moderare | ER4043 / ER5356 | 100% Argon | La resistenza della zona termicamente alterata (HAZ) diminuisce del 30-40% dopo la saldatura. |
| acciaio zincato | Giusto | ER70S-6 | 80% Ar + 20% CO2 | Lo zinco deve essere rettificato a 10 mm dalla giunzione. |
Caratteristiche dei materiali in officina
Le caratteristiche termiche controllano la risposta di ciascuna lega durante la fusione:
- Acciaio a basso tenore di carbonio (SPCC): Si salda in modo pulito con processi laser, TIG e MIG utilizzando filo ER70S-6, ma deve essere verniciato a polvere o placcato subito dopo la saldatura per evitare la formazione di ruggine.
- Acciaio inossidabile austenitico (304/316L): Si espande il 50% più velocemente e trattiene il calore rispetto agli acciai al carbonio, rendendo necessari i gradi 304L/316L, una temperatura tra le passate inferiore a 150 °C e un gas di spurgo in controcorrente di argon.
- Alluminio 5052-H32: Assorbe rapidamente il calore e si contrae durante il raffreddamento, ma si salda efficacemente con il materiale d'apporto ER5356.
- Alluminio 6061-T6: Durante la saldatura autogena si formano facilmente delle crepe; utilizzando filo ER4043 o ER5356 per diluire il bagno di fusione, la resistenza allo snervamento locale si riduce del 30-40%.
- Acciaio zincato: Il rivestimento di zinco sull'acciaio bolle a 906 °C, rendendo necessaria una molatura manuale a 10 mm di distanza dalla giunzione per prevenire porosità e schizzi.
Le linee di base delle prestazioni termiche si allineano con i dati standard delle proprietà fisiche pubblicati da l'Istituto Nazionale di Standard e Tecnologia (NIST).
Come scegliere il tipo di saldatura più adatto per unire i metalli?
Selezionare il giusto tipi di saldatura Dipende direttamente dallo spessore del metallo, dal volume dell'ordine e dalle esigenze estetiche. La saldatura laser manuale e robotizzata produce giunzioni più pulite e una minima deformazione per materiali in lamiera con spessore compreso tra 0,5 mm e 2,5 mm. Le saldature TIG producono giunzioni esteticamente gradevoli sulle superfici esposte dei componenti in acciaio inossidabile utilizzando una velocità di avanzamento relativamente bassa. La saldatura MIG viene utilizzata per staffe strutturali con spessore superiore a 2,0 mm.
Analisi dettagliata della selezione del processo
La scelta di diversi metodi di giunzione dei metalli dipende dal confronto tra la velocità di deposizione dell'apparecchiatura e la finitura secondaria:
- Saldatura laser a fibra: Punti del fascio da 0,2 mm–0,6 mm a velocità di spostamento da 1,0 m/min–3,0 m/min con zona termicamente alterata laser vs TIG di meno di 0,5 mm per evitare la deformazione dei pannelli. Gli spazi di accoppiamento non devono superare 0,1 mm.
- Saldatura TIG (GTAW): Produce un aspetto migliore delle perline sugli involucri in acciaio inossidabile, ma confrontando Saldatura MIG vs. TIG mostrano che le velocità di viaggio sono più lente (0,1 0,3 m/min).
- Saldatura MIG (GMAW / CMT): Si comporta bene su telai secondari strutturali più spessi di 2,0 mm, in base a Resistenza della saldatura laser rispetto alla saldatura MIG test che hanno rivelato una profonda penetrazione delle radici. Confrontando Saldatura MIG, TIG e ad elettrodo Viene rivelato che la tecnologia di retrazione del filo CMT viene utilizzata per unire lamiere sottili con pochissimi schizzi.
- Saldatura a punti a resistenza (RSW): Fornisce pepite immediate su superfici sovrapposte in 0,1-0,4 secondi, con standard di produzione di saldatura a punti e a resistenza rivelando l'assenza di costi per i cavi sui pannelli non sigillati.
Selezione del processo in base allo spessore
Abbinare lo spessore della parte a quello attuale tipi di saldatura disponibili e pagare per la finitura secondaria sulla linea:
- Per lamiere di spessore inferiore a 1,5 mm, per evitare di bruciare il materiale, è consigliabile scegliere tra saldatura laser a fibra o micro-TIG pulsata con blocchi di raffreddamento in rame.
- Utilizzare la saldatura laser a fibra, TIG o a punti per resistenza su lamiere di spessore compreso tra 1,5 mm e 3,0 mm, a seconda delle esigenze estetiche.
- Per materiali con spessore superiore a 3,0 mm, per garantire una penetrazione completa alla radice, passare alla saldatura MIG pulsata o ad arco normale.
Volete verificare se il processo è adatto alla vostra produzione? Inviate i vostri disegni di produzione a JS Precision per una valutazione tecnica di impostazione, tempi di ciclo e finitura.
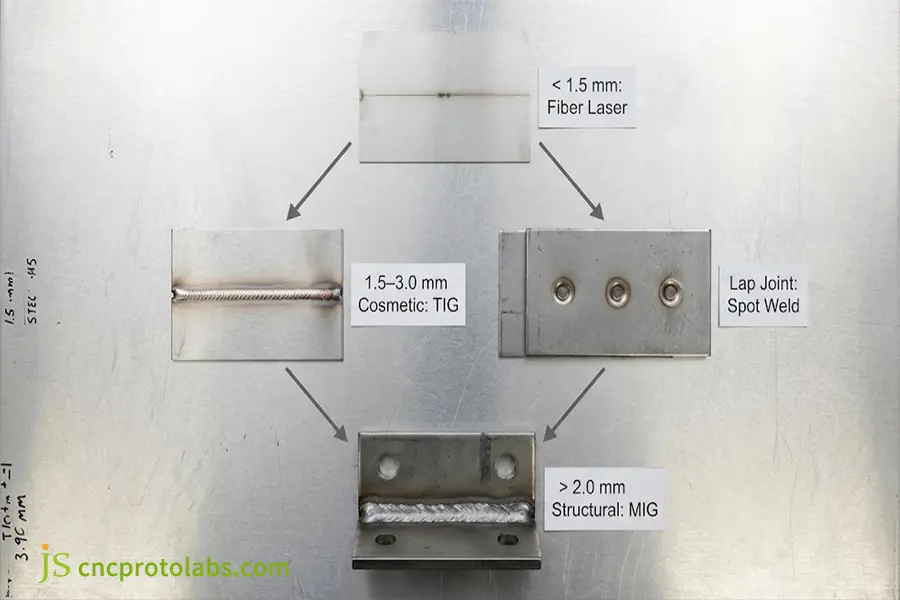
Matrice di selezione del processo in base allo spessore della lamiera: laser a fibra (0,5–3,0 mm, il vincitore indiscusso al di sotto di 1,5 mm), TIG estetico (1,5–3,0 mm), saldatura a punti a resistenza (giunti a sovrapposizione) e MIG strutturale (>2,0 mm).
Come ottimizzare la progettazione dei giunti di saldatura per prevenire i difetti?
Le differenze più evidenti nella pratica progettazione del giunto di saldatura Per la lamiera, le caratteristiche principali sono l'allineamento dei giunti, la sovrapposizione dei bordi e le funzioni di auto-posizionamento. I giunti di testa in lamiera sottile devono avere spazi alla radice inferiori a 0,1 mm per evitare la perforazione, mentre i giunti d'angolo beneficiano dell'utilizzo di una sovrapposizione del materiale del 50% (una funzione di auto-riempimento). Gli allineamenti a linguetta e fessura e le saldature a punti sfalsate eliminano la necessità di dispositivi di allineamento dedicati e dimezzano l'apporto di calore.
Linee guida per l'accoppiamento e la tolleranza del gioco delle giunzioni in lamiera
Il rispetto di criteri rigorosi di tolleranza dello spazio tra le radici previene bruciature e crolli. nelle tipiche configurazioni di giunti saldati:
|
Tipo di giunto |
Gamma di spessore del materiale |
Spazio di radice target |
Sovrapposizione/Labbro massimo |
Motore consigliato |
|
Fondo quadrato |
0,8 mm – 2,0 mm |
≤0,1 mm (max 0,2 mm) |
Non applicabile (montaggio a filo) |
Laser a fibra / TIG pulsato |
|
Angolo esterno |
0,5 mm – 3,0 mm |
≤0,1 mm |
0,5t (labbro di mezzo spessore) |
Laser/TIG autogeno |
|
Giunto sovrapposto |
0,6 mm – 3,0 mm |
Spazio nullo (<0,05 mm) |
Sovrapposizione minima da 3t a 4t |
Saldatura MIG a punti/filetto ad alta resistenza |
|
Bordo flangiato |
0,5 mm – 1,2 mm |
≤0,1 mm |
Flangia di supporto da 2t a 3t |
Laser a fusione / Micro-TIG |
Regole di progettazione per giunti centrali in lamiere sottili
La precisione dell'assemblaggio influisce sulla coerenza strutturale. in qualsiasi processo di saldatura dei metalli:
- Mantenere le dimensioni dello spazio tra i pezzi squadrati inferiori al 10% dello spessore della lamiera (massimo 0,2 mm) per evitare di ridurre la velocità di avanzamento e triplicare l'apporto di calore.
- Utilizzare una sovrapposizione del 50% dei fogli per gli angoli esterni (0,5t), in modo che il bordo extra del foglio si fonda automaticamente con il raggio dell'angolo senza l'uso di ulteriore filo di riempimento.
- Aumentare la sovrapposizione delle giunzioni a sovrapposizione fino a 3-4 volte lo spessore della lamiera, consentendo così un percorso di conduzione del calore che prevenga le esplosioni durante la saldatura d'angolo.
- Mantenere le saldature ad una distanza almeno 3 volte lo spessore della lamiera dai raggi di scarico della piega per evitare che le sollecitazioni termiche provochino la formazione di crepe sugli angoli di piegatura pre-tensionati.
- Assicurarsi che i fori passanti e le aperture di montaggio siano distanziati dalle saldature di 4 volte lo spessore della lamiera, al fine di prevenire deformazioni dovute al calore.
Integrazione di linguette e fessure autofissanti
Incorporando capacità di autofissaggio in tutti i fogli piani utilizzando alta velocità taglio laserI costi di installazione e i tempi di assemblaggio si riducono:
- Le linguette maschio (larghezza da 10 mm a 15 mm) che si inseriscono in fessure con un gioco di +0,10 mm mantengono i componenti ad angoli precisi di 90 gradi senza l'uso di strumenti di allineamento.
- Piccole tacche di scarico lungo le flange lunghe interrompono il percorso di saldatura continuo che contribuisce alla deformazione.
- Le linguette con profilo rastremato e a cuneo garantiscono un bloccaggio meccanico ad attrito positivo, in modo che un telaio composto da più elementi possa rimanere rigido prima che si formi un arco elettrico.
- L'inserimento artificiale di distanziatori sui bordi di una staffa strutturale crea fermi di spazio ripetibili, che mantengono un passo di saldatura a punti per resistenza costante.
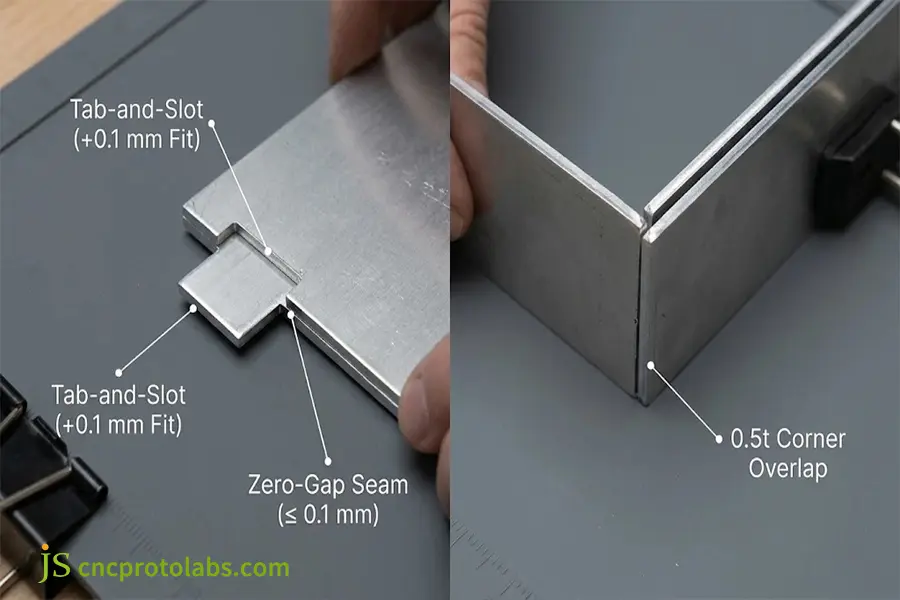
Configurazioni di giunzione DFM con linguette auto-posizionanti con gioco di +0,1 mm, accoppiamenti testa a testa senza gioco e sovrapposizioni angolari esterne di 0,5t per prevenire la perforazione.
Regole di dimensionamento e saldatura a punti
Specificare saldature sovradimensionate genera calore senza aumentare la resistenza meccanica:
- Assicurarsi che le dimensioni della gola di saldatura siano inferiori al 70% dello spessore della lamiera e utilizzare materiali comuni simboli di saldatura rappresentato su disegni 2D per evitare saldature eccessive.
- Passare a saldature a punti separate (ad esempio, saldature da 20 mm a intervalli di 60 mm) sulle giunzioni più lunghe di 300 mm per ridurre l'apporto termico del 65% mantenendo la stessa integrità strutturale.
- Applicare procedure di saldatura a ritroso, eseguendo saldature corte di 50 mm in direzione inversa rispetto alle saldature precedentemente effettuate.
- La revisione delle pratiche standard di progettazione dei giunti di saldatura garantisce la conformità con AWS D9.1 e previene distorsione termica da saldatura durante i cicli di produzione.
Saldatura manuale o automatizzata dei metalli: come scegliere?
IL scelta tra saldatura manuale e automatica dei metalli La scelta del metodo di saldatura dipende dai volumi di produzione, dalla complessità dei pezzi e dalla coerenza delle tolleranze. La saldatura TIG manuale è la soluzione migliore in termini di mobilità dell'operatore per la prototipazione e la realizzazione di staffe complesse, senza costi iniziali per gli utensili. La saldatura laser robotizzata automatica e la saldatura CMT sono vantaggiose a partire da circa 50-100 pezzi e consentono di ridurre i tempi di ciclo fino al 70%, con una precisione affidabile di ±0,05 mm nel posizionamento della saldatura.
Punti di incrocio del volume di produzione
Il rapporto tra i costi di installazione e l'impegno lavorativo determina il punto di pareggio per le unità di produzione automatizzate:
Confronto tra volumi di produzione manuale e automatizzata
|
Volume di produzione |
Approccio consigliato |
Investimento in utensili |
Tolleranza tipica del componente |
Profilo del lavoro |
|
1 – 10 pezzi (prototipazione) |
TIG manuale / Laser portatile |
$0 (morsetto modulare da officina) |
Da ±0,4 mm a ±0,8 mm |
Tempo di utilizzo elevato; configurazione rapida |
|
50 – 250 pezzi (lotto intermedio) |
Laser portatile con binario di fissaggio |
Da 500 a 1.200 dollari (piatti impilabili personalizzati) |
Da ±0,2 mm a ±0,3 mm |
Trattamento superficiale post-saldatura a bassa intensità |
|
Oltre 500 pezzi (tiratura) |
Cella robotizzata a 6 assi (CMT/Laser) |
Da 2.000 a 5.000 dollari (dispositivi di fissaggio pneumatici) |
Da ±0,05 mm a ±0,15 mm |
Tempo di ciclo minimo; costo unitario più basso |
Un realistico ripartizione dei costi di saldatura dimostra che la rettifica secondaria e l'allineamento manuale superano il tempo di arco nelle normali lavorazioni.
Ripetibilità nella produzione in serie
La saldatura manuale dei metalli varia da una lavorazione all'altra durante i lunghi turni di produzione. La fatica del saldatore può alterare l'angolo della torcia, la lunghezza dell'arco e la velocità, causando irregolarità nella profondità di penetrazione e nel profilo del cordone di saldatura. Le unità di saldatura automatizzate eliminano queste imprecisioni dovute all'intervento umano.
- I robot articolati a sei assi si muovono lungo percorsi programmati con una precisione di ±0,05 mm e una velocità massima di 2,0 m/min.
- I sensori di triangolazione laser tracciano i percorsi delle giunzioni in tempo reale, compensando le tolleranze di stampaggio e piegatura a monte.
- I dispositivi di bloccaggio pneumatici costanti forniscono una pressione di serraggio di 0,40,6 MPa sull'intera parte, garantendo un contatto costante con il dissipatore termico tra ogni ciclo.
Valutazione di metodi di produzione alternativi
Gli assemblaggi saldati dovrebbero essere valutati anche rispetto ad altri metodi comuni di giunzione dei metalli e processi produttivi:
- Assemblaggi saldati vs. lavorazione CNC: Una recensione di Lavorazione CNC L'analisi dei compromessi verifica che il taglio laser, la piegatura e la saldatura robotizzata riducono gli scarti di materiale di oltre il 60% rispetto alla fresatura CNC di grandi involucri da blocchi pieni.
- Saldati contro fusioni: A titolo di confronto, le lavorazioni mediante saldatura sono più rapide rispetto alle fusioni, poiché i costi di attrezzaggio per la produzione di fusioni sono elevati.
- Decisioni relative all'automazione: L'individuazione di quando gli investimenti in attrezzature di fissaggio sono economicamente vantaggiosi richiede un'attenta valutazione dei benefici Saldatura automatica vs. manuale.
Quali strategie di fissaggio e attrezzaggio prevengono la deformazione della lamiera?
Il controllo del movimento fisico dei pezzi nella saldatura di lamiere si avvale di utensili di precisione in officina; morsetti e barre di supporto adeguati fungono da assorbitori di energia in linea di vista nella lavorazione di lamiere sottili, da elementi di mantenimento e riduzione delle tolleranze per pannelli relativamente piatti e per resistere alle forze di flessione termica.
Dispositivi di fissaggio pneumatici
I morsetti meccanici a leva applicano una pressione non uniforme al giunto, consentendo di sollevare lamiere sottili quando riscaldate. Le barre di serraggio pneumatiche applicano una pressione uniforme lungo l'intera giunzione.
- Una pressione di contatto continua da 0,4 a 0,5 MPa viene esercitata su entrambi i lati della linea di saldatura mediante dita di rame segmentate.
- Le dita di serraggio, posizionate a una distanza compresa tra 4 e 6 mm dal bordo della giunzione, offrono resistenza alla deformazione verso l'alto durante il processo di riscaldamento, senza necessità di una gabbia, ma consentono un libero accesso all'ugello della torcia o al laser.
- Le valvole pneumatiche a scarico rapido consentono un ciclo di bloccaggio e sbloccaggio di 5 secondi, garantendo una maggiore produttività per le produzioni di grandi volumi.
Camere di spurgo e attrezzature di raffreddamento
I materiali reattivi come l'acciaio inossidabile e il titanio si ossidano rapidamente sotto la saldatura a penetrazione completa se non vengono tenuti al riparo dall'atmosfera:
- Specifiche barre di supporto in rame sono dotate di camere di diffusione del gas continue da 0,5 mm che forniscono argon direttamente nell'articolazione radicolare posteriore.
- I canali interni di raffreddamento ad acqua, integrati in spessi blocchi di raffreddamento in rame, mantengono la temperatura degli utensili al di sotto dei 60 °C anche durante l'utilizzo continuo in cicli automatizzati.
- Il piano di fissaggio magnetico, che utilizza montanti modulari in acciaio, consente un'installazione rapida per telai di produzione limitata senza la necessità di costruire telai monouso.
Banchi portautensili modulari a cambio rapido
L'impianto di lavorazione della lamiera ad alta varietà utilizza sub-piastre modulari basate su griglia per eliminare le attrezzature monouso:
- I basamenti degli utensili in acciaio temprato presentano fori precisi, realizzati secondo schemi predefiniti, di 16 mm o 28 mm di diametro, con interasse di esattamente 50 mm.
- Blocchi di posizionamento e fermi a molla ricavati da un blocco di alluminio lavorato a CNC si posizionano con precisione entro ±0,05 mm in meno di cinque minuti.
- I morsetti a leva con cuscinetti di contatto in uretano esercitano una pressione direzionale contro i perni per bloccare le flange della lamiera sagomata.
Attenuazione del vincolo dovuto alla dilatazione termica negli elementi di fissaggio rigidi
Sebbene un serraggio stretto impedisca l'instabilità fuori piano, un vincolo eccessivo nelle saldature di lamiere sottili provoca la formazione di cricche secondarie nel metallo caldo quando questo si ritrae contro i perni di posizionamento induriti. La soluzione ideata dagli ingegneri addetti agli utensili di produzione consiste nell'utilizzo di perni di posizionamento flottanti, o flessibili, su un lato del piano di lavoro.
L'utilizzo di guide lineari a molla consente al componente di espandersi lungo il suo asse principale di crescita longitudinale durante la saldatura, mantenendo la flangia verticale a contatto piatto con il dissipatore di calore in rame. Quando la saldatura si raffredda al di sotto dei 200 °C, i dispositivi di bloccaggio pneumatici si rilasciano e l'assemblaggio completa un ciclo di contrazione naturale senza impedimenti.
In che modo la finitura superficiale post-saldatura influisce sul costo del componente?
La deposizione del materiale di saldatura rappresenta solo metà del ciclo di fabbricazione. Nelle saldature di lamiere sottili, spesso occorrono più tempo per levigare, rifinire, passivare e livellare le superfici che per la saldatura vera e propria.
Molatura e rifinitura delle perline
I pannelli architettonici, gli alloggiamenti per componenti elettronici a vista e gli armadi per alimenti necessitano di angoli esterni lisci di Classe A:
- La levigatura iniziale con dischi lamellari in zirconio a grana 60 garantisce che eventuali sporgenze vengano levigate a filo con il substrato senza danneggiare i sottili strati di metallo di base adiacenti.
- La successiva fase di condizionamento, utilizzando dischi abrasivi in tessuto non tessuto di media grana, rimuove i segni iniziali della levigatura e allinea la direzione delle venature.
- Gli angoli esterni saldati con laser a fibra eliminano la fase di levigatura, lasciando solo una leggera lucidatura con spugnetta abrasiva prima della verniciatura.
Passivazione chimica e ripristino delle superfici
Il calore generato dalla saldatura estrae il cromo dall'acciaio inossidabile, formando così una zona termicamente alterata più soggetta alla corrosione:
- Le paste chimiche per la decapaggio utilizzate lungo le giunzioni in acciaio inossidabile rimuovono i residui di calore e i contaminanti ferrosi in 15-30 minuti.
- Le vasche di passivazione riempite con acido citrico o nitrico ripristinano il sottile strato protettivo di ossido di cromo su tutta la struttura saldata.
- Le giunzioni saldate in alluminio vengono sottoposte a sabbiatura con microsfere di vetro per rimuovere eventuali schizzi prima dell'anodizzazione trasparente o della verniciatura a polvere.
Rimozione meccanica e correzione della planarità
Nel caso in cui un elevato stress termico bypassi i sistemi di controllo del fissaggio, la sverniciatura meccanica correttiva ripristina i pannelli deformati prima dell'ispezione finale:
- Le presse idrauliche ad albero dotate di cuscinetti in uretano su blocchi a V forniscono una forza di contro-piegatura controllata direttamente sulle aree termicamente alterate per eliminare la distorsione angolare.
- Le macchine per la spianatura utilizzano rulli motorizzati temprati che fanno scorrere le saldature sporgenti con un carico da 0,5 a 1,2 MPa.
- Il restringimento localizzato viene effettuato mediante riscaldamento a fiamma ossiacetilenica fino a 550 °C e raffreddamento immediato con aria compressa.
Gestione della preparazione del rivestimento post-saldatura su pannelli di lamiera
Gli assemblaggi di lamiere saldate per applicazioni industriali di verniciatura a polvere o per finiture decorative a liquido richiedono uno sgrassaggio chimico completo e una profilatura meccanica su tutte le giunzioni saldate. I residui di flussante di saldatura, soluzioni antispruzzo e silicone localizzato sui panni di pulizia riducono l'adesione della verniciatura a polvere, causando la formazione di bolle e il distacco dei bordi nelle tipiche condizioni di prova in nebbia salina.
Prima dell'inizio del processo di verniciatura a polvere, le saldature vengono trattate in tunnel di lavaggio a cinque stadi con fosfato di ferro o conversione di zirconio. Per soddisfare i requisiti estetici di classe A per le finiture esterne continue, i tecnici riempiono i segni di saldatura a punti levigati a filo con un riempitivo per carrozzeria in alluminio resistente al calore, quindi cuociono e carteggiano la superficie per garantire una finitura a specchio impeccabile dopo il ciclo di cottura in forno.
Quali sono gli standard di qualità per la saldatura di precisione dei metalli?
La saldatura di precisione della lamiera viene eseguita secondo i requisiti di tolleranza ISO 13920 classe B in termini lineari e gli standard di qualità ISO 5817 livello B per le saldature estetiche e interne. I controlli vengono effettuati mediante ispezione visiva della superficie, controllo con liquidi penetranti (PT) in caso di microfratture superficiali e macchine di misura a coordinate (CMM) per verificare la planarità dell'intera struttura entro ±0,2 mm.
Norme di riferimento per la saldatura
Gli assemblaggi di lamiere saldate soddisfano i requisiti di uno standard di qualità internazionale organizzato. Per le dimensioni lineari e angolari, si applica la norma ISO 13920, con strutture di precisione in lamiera specificate in classe B (variazione lineare 1 mm/1.000 mm) e classe F (tolleranza angolare 20 minuti d'arco). Le imperfezioni sono coperte dalla norma ISO 5817, classe B (camera bianca/ambiente medicale, microfratture superficiali, penetrazione incompleta della radice o sottosquadro superiore al 10% dello spessore della lamiera), con registrazioni di qualifica e storico delle prestazioni dei saldatori conformi alla norma AWS D9.1 (lamiera) o AWS D17.1 (fusione aerospaziale).
Metodi essenziali di controllo non distruttivo (CND)
I controlli non distruttivi (CND) verificano l'integrità delle giunzioni e la tenuta stagna senza distruggere i pezzi finiti:
- Test visivo (VT): Condotto a 1.000 Lux per registrare la porosità superficiale, la bruciatura e difetti comuni di saldatura prima del processo di unione dei lotti.
- Test con liquidi penetranti (PT): Un colorante trasparente o fluorescente rimane sulle cuciture per 15 minuti, dopodiché viene applicato un rivelatore per evidenziare le microfratture sotto luce naturale o UV.
- Test di decadimento della pressione e test con elio: Gli involucri destinati al raffreddamento a liquido o all'accumulo di batterie sono pressurizzati a una pressione compresa tra 0,2 e 0,5 bar, consentendo di rilevare perdite di elio fino a 110 mbar·L/s.
- Controlli di taglio metallografico macro-inciso: Le sezioni metallografiche ricavate dalle linguette sacrificali vengono incise con un acido per determinare l'effettiva penetrazione radicale e le zone termicamente alterate.
Verifica dimensionale tramite metrologia CMM
Le dimensioni generali dei pezzi devono essere controllate proprio come se si trattasse di una saldatura. Poiché il calore elevato deforma i fori e incurva le superfici di montaggio:
- Il braccio articolato della CMM mantiene i centri dei fori, la perpendicolarità e la planarità a ±0,2 mm.
- La scansione ottica ad alta velocità con luce blu crea una mappa termica tridimensionale completa della superficie, confrontando direttamente l'involucro costruito con la sua geometria nominale CAD originale.
- Tutte le verifiche dimensionali vengono effettuate utilizzando le tolleranze geometriche della norma ISO 13920:2023.
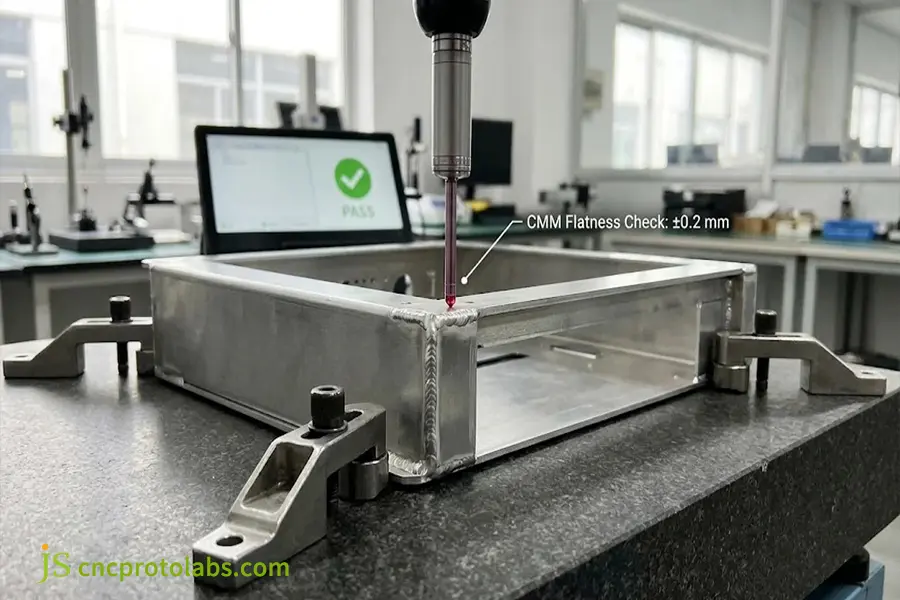
Metrologia dimensionale CMM post-saldatura per verificare la perpendicolarità del telaio e la planarità della superficie di montaggio entro ±0,2 mm.
Qualifica della capacità di processo e della procedura di saldatura (PQR/WPS)
Prima di iniziare la produzione in serie, è necessaria una validazione sistematica del processo:
- Le WPS (Specifiche della Procedura di Saldatura) contengono informazioni specifiche sulla velocità di avanzamento, la tensione dell'arco, la velocità di alimentazione del filo e l'intervallo di composizione del gas, che sono stati determinati utilizzando provini di prova.
- Il PQR (Procedure Qualification Record) attesta la conformità meccanica attraverso prove di trazione trasversale standardizzate e prove di flessione alla base.
- La frequenza con cui vengono testati i campioni durante la produzione fornisce dati SPC sulla consistenza della penetrazione della saldatura nelle celle di saldatura metallica multistazione.
Come ha risolto JS Precision il problema della distorsione nella saldatura di lamiere sottili?
JS Precision Abbiamo risolto i problemi di distorsione termica con un telaio in alluminio 5052 (spessore 1,2 mm) sostituendo la tradizionale saldatura TIG manuale con la saldatura laser a fibra per lamiere, unitamente al fissaggio con morsetti di raffreddamento in rame. La quantità di calore applicata si è ridotta del 58%, non si è verificata alcuna perforazione del metallo di base e la tolleranza di planarità sul profilo di montaggio è stata mantenuta entro ±0,15 mm. Il processo di rettifica della saldatura secondaria si è ridotto del 75%, consentendo così la fornitura di 500 unità in due settimane.
Problema: Deformazione degli involucri medicali sottili
Un produttore di apparecchiature per la diagnostica medica necessitava della produzione di un telaio elettronico in alluminio 5052-H32, con uno spessore di 1,2 mm. Il loro precedente fornitore saldava i contenitori manualmente con il metodo TIG in corrente alternata.
- L'apporto di calore ha causato una flessione verso l'alto di 1,8 mm della base del telaio, lunga 450 mm, che ha quindi iniziato a bloccare le guide di scansione ottica interne.
- La raddrizzatura a freddo dei pezzi su una pressa piegatrice ha creato tensioni nei pannelli che si sono rilassate oltre i limiti di tolleranza settimane dopo.
- La levigatura manuale del cordone di saldatura richiedeva 40 minuti per scatola e consisteva in una serie irregolare di segni circolari sotto la verniciatura a polvere.
La soluzione: conversione laser e fissaggio del refrigeratore in rame
JS Precision ha riprogettato il processo produttivo in tre fasi distinte:
- Conversione laser a fibra: Ho convertito la saldatura TIG manuale in un laser a fibra da 1,5 kW a 1,4 m/min con frequenza di oscillazione di 1,2 mm per ridurre l'energia della linea del 58%.
- Utensili in rame raffreddati ad acqua: Ho progettato e realizzato un dispositivo di serraggio pneumatico con barre di raffreddamento in rame a diretto contatto con il pezzo nella giunzione per intercettare il massimo calore.
- Fogli pretagliati DFM con linguetta e fessura: Nuovo schema piatto con linguette auto-posizionanti riprogettate e flange di offset da 0,6 mm per consentire la fusione del metallo base senza l'utilizzo di filo d'apporto.
Miglioramenti misurabili della produzione
Il processo rivisto ha prodotto miglioramenti chiari e misurabili sul campo:
- La planarità della base è aumentata da 1,8 mm a 0,12 mm, soddisfacendo il requisito del cliente di ±0,15 mm senza raddrizzatura a pressa.
- Il tempo di molatura per la ravvivatura delle saldature è stato ridotto da 40 minuti a meno di 8 minuti, con una riduzione del 75% per unità.
- I test di tenuta all'elio e le scansioni dimensionali con CMM hanno raggiunto un tasso di successo del 99,4% al primo tentativo su un ordine di 500 pezzi.
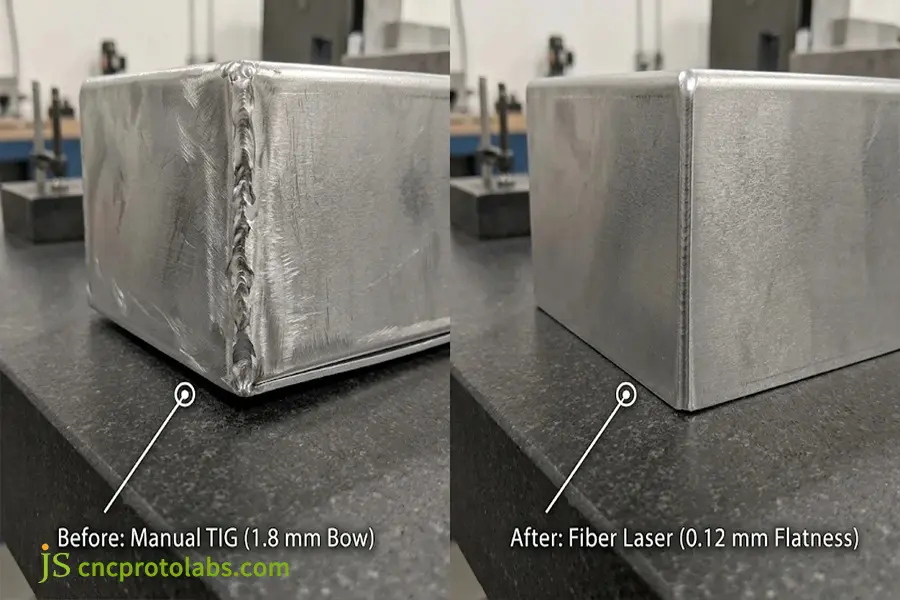
Confronto di produzione su un telaio medicale in alluminio 5052 da 1,2 mm: eliminazione di una curvatura manuale TIG da 1,8 mm fino a una planarità di 0,12 mm tramite saldatura laser a fibra.
FAQ
Qual è il processo di saldatura migliore per la lamiera?
Il processo di saldatura della lamiera più adatto dipende dallo spessore del materiale, dal volume di produzione e dai requisiti estetici. La saldatura laser a fibra è la soluzione migliore per lamiere sottili da 0,5 a 3,0 mm, offrendo la minima distorsione termica e velocità di avanzamento fino a 3,0 m/min. La saldatura TIG produce il cordone di saldatura esteticamente migliore per pannelli in acciaio inox a vista. La saldatura MIG è ideale per staffe strutturali di spessore superiore a 2,0 mm. La saldatura a punti per resistenza offre il costo unitario più basso per la produzione di stampaggi sovrapposti.
Qual è lo spessore massimo di una lamiera che si può saldare?
La maggior parte delle saldature di lamiere rientra in questo intervallo di spessore standard: materiali tra 0,5 mm e 6,0 mm. Qualsiasi spessore inferiore a 0,8 mm viene saldato con micro-TIG o saldatura laser a fibra pulsata per ridurre il rischio di perforazione. Il materiale di spessore superiore a 6,0 mm è classificato come lamiera strutturale e viene rifinito con una preparazione smussata per la saldatura MIG multipass o ad arco sommerso al fine di ottenere la completa penetrazione della radice secondo i criteri specificati dalla norma ISO 9606-1.
È possibile saldare insieme metalli diversi?
La saldatura di metalli dissimili, nel contesto della saldatura di lamiere, richiede che i metalli abbiano punti di fusione e coefficienti di dilatazione termica uguali. La fusione ad arco di alluminio e acciaio non è fattibile perché produce strutture intermetalliche fragili; pertanto, è necessario utilizzare la clinciatura e l'incollaggio. Tuttavia, è possibile saldare con successo rame e acciaio inossidabile, e acciaio al carbonio e acciaio inossidabile 304, mediante l'utilizzo del laser e di materiale d'apporto.
Hai bisogno di rilassarti dopo aver saldato?
Le saldature di lamiere sottili di spessore inferiore a 2,0 mm non richiedono solitamente un trattamento termico di distensione, soprattutto se eseguite con laser a fibra a bassa emissione di calore. Tuttavia, nel caso di telai e involucri più pesanti che richiedono la fresatura CNC come secondo processo, è necessario un trattamento termico di distensione, che prevede il riscaldamento dell'acciaio a temperature comprese tra 550 °C e 650 °C, oppure un trattamento di distensione vibratoria.
Come fanno i fabbricanti a impedire che le lamiere sottili si deformino?
Prevenire la deformazione della saldatura della lamiera Attraverso il controllo dell'apporto termico e il contenimento meccanico. Le tecniche tipiche prevedono di fissare la giunzione a barre di raffreddamento in rame per dissipare il calore, eseguire le saldature a punti in file sfalsate, utilizzare una configurazione di lamiere a linguetta e fessura con geometria ad incastro e non sovrasaldare. L'utilizzo della saldatura laser a fibra automatizzata richiede oltre il 50% in meno di calore rispetto alle torce di saldatura manuali.
Quali fattori influenzano i costi della saldatura della lamiera?
Il costo totale della saldatura di lamiere comprende la preparazione dei materiali, l'allestimento delle attrezzature, l'operazione di saldatura ad arco e la rettifica secondaria. Su una saldatrice TIG manuale, la sola rifinitura e lucidatura del cordone di saldatura possono rappresentare il 30% o più del costo del pezzo. Le celle robotizzate automatizzate richiedono un investimento in attrezzature di fissaggio (da 2.000 a 5.000 dollari), ma offrono tempi di ciclo fino al 70% più rapidi, riducendo i costi per pezzo su lotti di 100 o più pezzi.
Come posso ottenere un preventivo di saldatura accurato online?
Per ottenere rapidamente un preventivo accurato per la saldatura di lamiere, Inviare disegni CAD 3D (STEP) e 2D. Vengono visualizzati i simboli di saldatura, i materiali di qualità, lo spessore della lamiera e la tolleranza lineare di ±0,2 mm. La specifica dei dettagli estetici della superficie, del test di tenuta all'elio e delle quantità d'ordine previste consente agli ingegneri addetti agli utensili di determinare i tempi del ciclo macchina e fornire preventivi formali entro 24 ore.
Perché scegliere JS Precision per la saldatura personalizzata di lamiere?
JS Precision dispone di un impianto di produzione con oltre 100 macchine utensili di precisione, tra cui stazioni laser a fibra automatizzate integrate, celle robotizzate CMT e operazioni TIG manuali. Offriamo un servizio di revisione DFM (Design for Manufacturing), realizziamo attrezzature di raffreddamento dedicate e verifichiamo le tolleranze di assemblaggio con una precisione di ±0,2 mm utilizzando la metrologia CMM. La comunicazione diretta con la fabbrica elimina i ricarichi degli intermediari e garantisce componenti di qualità con certificazioni dei materiali.
Conclusione
La saldatura di precisione della lamiera bilancia l'apporto energetico con i limiti termici del metallo sottile. Prevenire la deformazione inizia già in fase di progettazione: selezionare il processo corretto, progettare giunti auto-posizionanti, fissare i pezzi con dissipatori di calore in rame e utilizzare celle robotizzate automatizzate quando i volumi di produzione giustificano l'impiego di attrezzature. Il rispetto di queste regole ingegneristiche garantisce tolleranze ristrette, protegge le finiture superficiali ed evita costose operazioni di rettifica post-saldatura.
Quando sei pronto a fare richiesta preventivi di saldatura accuratiInviateci i vostri disegni CAD 3D presso JS Precision per una valutazione DFM e un preventivo diretto entro 24 ore. Scoprite di più sui nostri servizi. Servizi di saldatura di lamiere.
Risorsa