 Español




Las curvaturas de chapa metálica no cumplen con las especificaciones del dibujo principalmente debido a un retorno elástico no compensado (1°–3°), cálculos inexactos del factor K, relieves de curvatura omitidos, variaciones en el espesor de la materia prima (±0,05 mm) y selección inadecuada del troquel en V. La calibración de las herramientas con el espesor real del material y la dirección de la fibra restablece las tolerancias de curvatura dentro de ±0,05 mm. Las desviaciones de plegado a menudo detienen las líneas de producción y dejan a los ingenieros sin solución. Las prácticas de mecanizado clásicas se basan en coeficientes CAD estándar sin tener en cuenta el espesor o la textura, lo que deja sin regular las tolerancias de recuperación elástica.
Este artículo describe cinco causas principales de defectos de recuperación elástica; corregirlos con una revisión de JS Precision DFM de dos horas reduce la tasa de defectos al 2,1%. Controlar estas variables elimina el retrabajo.
5 Matriz de comparación de defectos por fallas por flexión principales
La siguiente tabla compara las manifestaciones, causas fundamentales y estándares de control de cinco tipos de defectos centrales.
|
Causa de falla central (causa de falla) |
Causa física y mecanismo |
Deriva del dibujo |
Parámetros de control y prevención de precisión de JS |
|---|---|---|---|
|
Razón 1: recuperación elástica no compensada del ángulo de flexión |
Liberación de tensión elástica residual después de la descarga del conformado del metal. |
El ángulo de curvatura de 90° regresa a 87°–88° , ángulo fuera de tolerancia |
Ángulo de compensación de sobreflexión preestablecido de 1° a 3° , corrección de fondo para liberar tensión residual |
|
Razón 2: Error de cálculo del factor K/patrón plano |
Aplicar el factor K teórico en lugar del alargamiento medido |
La longitud total desplegada excede ±0,25 mm , la distancia acumulada al borde excede el estándar |
Corrija el factor K de 0,44 a 0,38, controle estrictamente la longitud desplegada según DIN 6935 |
|
Razón 3: Ranura de alivio del proceso faltante o de tamaño insuficiente |
Línea de plegado cerca del contorno de la pieza sin muesca |
Borde de brida adyacente distorsionado por la tensión, microfisuras en las esquinas |
Agregue una ranura de relieve rectangular de 2,5 mm de profundidad (profundidad ≥ espesor + 0,5 mm) |
|
Razón 4: Fluctuación de la tolerancia del espesor del lote de materia prima |
El espesor de la hoja del lote fluctúa entre 1,95 mm y 2,05 mm |
Bajo la misma carrera de la máquina, la dispersión de ángulos de piezas del mismo lote supera ±1,5° |
Compensación óptica dinámica de medición de espesor, ajuste fino del tope posterior y carrera para cada lote de materia prima |
|
Razón 5: Selección incorrecta de apertura de ranura en V del troquel inferior |
La ranura en V de tamaño insuficiente provoca una tensión concentrada local excesiva |
Radio interior inexacto, rayones profundos o microfisuras en la superficie |
Aplique estrictamente una relación de apertura de 8x espesor del material (8V) para que coincida con el radio de perforación estándar |
Referencia: ISO 2768-m:1989 – Tolerancias generales para dimensiones lineales y angulares sin indicaciones de tolerancia individuales, especificando ±0,5° para clase de precisión media.
Mediante ajustes de ingeniería, las tolerancias de los lotes se pueden reducir de ±0,25 mm a ±0,05 mm.
Conclusiones clave (puntos técnicos y comerciales principales)
- Precompensación del retorno elástico: aplique un ángulo de sobreflexión de 1° a 3° para compensar el retorno elástico.
- Corrección de patrón plano: en lugar del valor predeterminado de 0,44, ingrese el factor K medido de 0,38 para mantener bajo control las desviaciones causadas por procesos sucesivos.
- Estándar de ranura de alivio: Inserte canales o ranuras de rotura de ≥2,5 mm a lo largo de las esquinas como ranuras de alivio para impedir el agrietamiento o división de las esquinas.
- Aceleración DFM: proporcione una respuesta DFM en 2 horas que acelere la entrega de muestras a un cliente en un 40%.
¿Por qué la recuperación elástica no compensada distorsiona los ángulos de las bridas?
La razón por la que el retorno elástico no compensado distorsiona los ángulos de las bridas se debe a la recuperación elástica después de la liberación de presión. Eficaz compensación de recuperación elástica de chapa requiere sobreflexión o acuñado, ya que los ángulos de curvatura se desvían de 1° a 3° de las especificaciones sin él.
¿Por qué las curvaturas de la chapa no coinciden con los ángulos del dibujo técnico?
Cuando las fibras metálicas se recuperan de forma elástica, eso es lo que se llama springback. Si los ángulos de curvatura no se controlan correctamente, se producirá una pequeña desviación de 1° a 3° del ángulo final, lo cual es una causa común de problemas de ensamblaje.
Compensación del springback de chapa
JS Precision sigue un proceso de compensación que combina un ángulo de sobreflexión de 1° a 3° con una corrección de permanencia , basado en DIN 6935. El ángulo de sobreflexión se refiere al límite elástico del material (por ejemplo, ~2° para SPCC) y la presión de retención se extiende en 1,0 s para liberar la tensión residual.
Defectos de flexión de chapa
Defectos como abolladuras, grietas y variaciones de longitud son algunos problemas comunes. Se pueden evitar pequeñas grietas utilizando una relación de apertura del troquel de 8 V, junto con ranuras de desgarro de ≥2,5 mm. Este tipo de controles ya están integrados en Servicios de fabricación de chapa de precisión. proporcionada por nosotros.
Cargue su dibujo ahora para una evaluación de viabilidad DFM gratuita de 2 horas y elimine los defectos de flexión antes de la producción en masa.
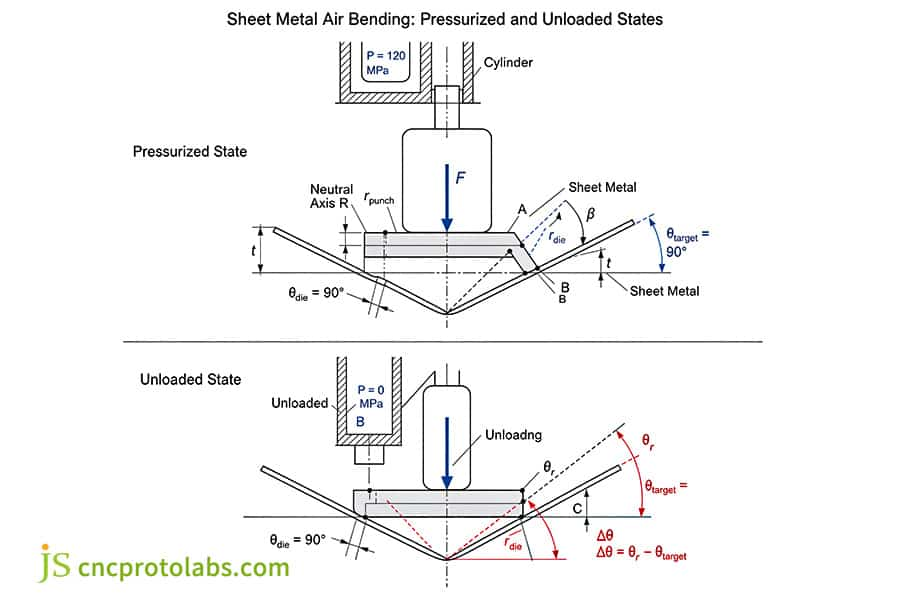
Figura 1: Diagrama de flexión por aire que muestra los estados presurizado y descargado con recuperación elástica.
¿Cómo sesga el factor K incorrecto los cálculos de patrones planos?
Factor K en chapa es fundamental porque un valor incorrecto juzga mal la posición del eje neutro. El factor K CAD predeterminado de 0,44 provoca una desviación de ±0,35 mm, mientras que la verdadera precisión requiere una calibración a 0,38 para aleaciones laminadas en frío.
Factor K en chapa
El factor K varía según los materiales, el espesor y el método de doblado. JS Precision mide el factor K real mediante la flexión de la pieza de prueba, que luego se convierte en una referencia para la corrección de la recuperación elástica de la chapa.
Tolerancia del margen de doblado
Doblamos físicamente piezas de prueba para bloquear tolerancias dentro de ±0,05 mm : cortamos una muestra, hacemos una curvatura de 90°, medimos la longitud exterior de la pierna y calculamos el factor K.
Precisión de plegado de chapa
El error acumulativo se redujo de ±0,35 mm a ±0,05 mm después de la calibración del factor K a 0,38, asegurando la aprobación de la prueba de la primera pieza.
Referencia: DIN 6935: 2011 – Curvado en frío de chapa; Cálculos de tolerancias de flexión y ángulos de recuperación elástica para aleaciones laminadas en frío.
¿Cuándo la omisión del alivio del reborde causa desgarro en las esquinas?
El alivio de brida omitido provoca desgarros en las esquinas cuando las líneas de pliegue carecen de espacio libre, un problema común entre los defectos de flexión de chapa metálica. El plegado de metal comprime el material interno, desgarrando las superficies adyacentes.
Defectos de flexión de chapa
Obtener roturas en las esquinas es muy caro. Si no se realizan cortes de alivio, la concentración de tensiones cuando el material fluye provocará una fractura. La guía de ingeniería de fabricación de chapa establece que la profundidad del desgarro debe ser mayor que la cantidad de espesor más el radio interior combinados.
Tolerancia de deducción de curvatura
El tamaño del surco lagrimal tiene un impacto en la precisión: Ancho de relieve ≥ T; Profundidad de relieve ≥ R + T + 0,5 mm, que permite el libre flujo del material.
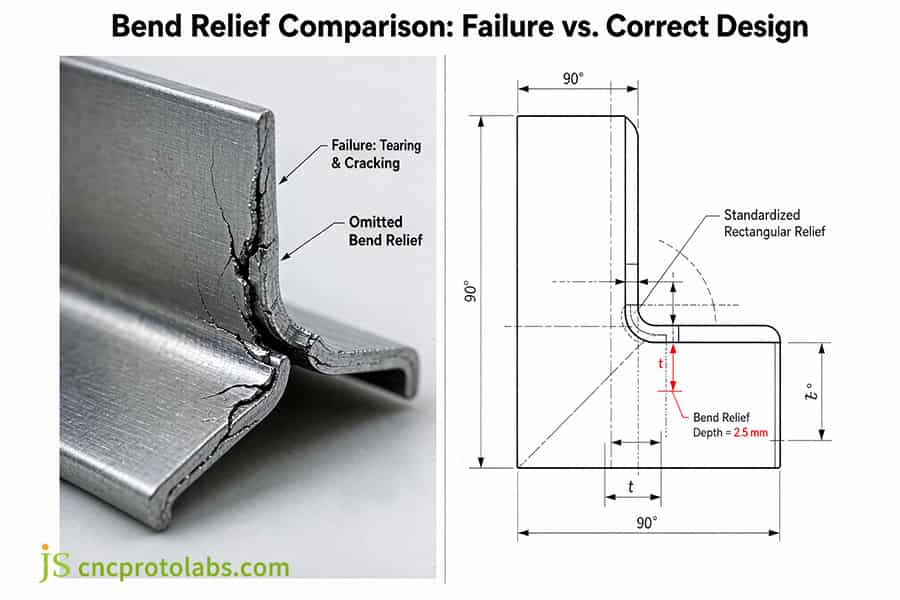
Figura 2: Comparación del relieve de flexión que muestra el desgarro por falla frente al diseño correcto en chapa de metal.
¿Por qué las variaciones del espesor de la lámina en bruto arruinan la precisión del plegado?
Las variaciones de espesor socavan directamente la precisión del doblado de la chapa porque el doblado por aire depende de la profundidad de penetración del punzón. La fluctuación entre 1,95 y 2,05 mm desplaza el tonelaje, provocando desviaciones angulares superiores a ±1,5°.
Precisión de plegado de chapa
El sistema óptico de compensación de espesor de JS Precision cancela automáticamente la desviación de ±1,5° causada por fluctuaciones de espesor de ±0,05 mm, por lo que las piezas del mismo lote parecen producidas en una sola máquina. Vea nuestro guía de tolerancias de flexión de metales .
Tolerancia de deducción de curvatura
La variación del espesor impulsa la deducción de curvaturas; un desplazamiento de 0,05 mm en el desplazamiento del eje neutro equivale a 0,003 mm. Medimos y recalculamos la compensación por lote. Las variaciones de espesor no compensadas provocan defectos de flexión de la chapa, como ángulos irregulares, ondulaciones y desgaste .
Referencia: ASTM A480/A480M: 2022 – Especificación estándar para requisitos generales para placas, láminas y tiras de acero inoxidable y resistentes al calor laminadas planas, que cubren tolerancias de espesor de ±0,05 mm.
¿Cómo distorsionan las aberturas incorrectas del troquel en V los radios de curvatura internos?
Las aberturas incorrectas del troquel en V son un subconjunto de errores en las herramientas de la plegadora que distorsionan los radios cuando el ancho no coincide con la relación de espesor de 8x. El troquel en V de tamaño insuficiente concentra la tensión y ranura las superficies. La selección correcta del troquel estabiliza los radios.
Errores en las herramientas de la prensa plegadora
Los errores comunes incluyen el desgaste de los punzones y la imprecisión del ancho del troquel en V. Una matriz en V demasiado estrecha provoca una reducción del radio interior, lo que da como resultado una concentración de tensiones.
Tolerancias de flexión por aire frente a tolerancias de fondo
|
Parámetro |
Doblado por aire (troquel de 6 V incorrecto) |
Doblado por aire (troquel de 8 V correcto) |
Tocar fondo (troquel de 8 V) |
|---|---|---|---|
|
Precisión del radio interior |
±0,3mm |
±0,15mm |
±0,05 milímetros |
|
Condición de la superficie |
Marcas de troquel visibles |
Limpio |
Posibilidad de acabado espejo |
|
Consistencia del ángulo |
±2,0° |
±0,5° |
±0,2° |
Fuente de datos: ISO 10791-1: 2015 – Condiciones de ensayo para centros de mecanizado, Parte 1: Ensayos geométricos para plegadoras y verificación de la precisión de los equipos de conformado.
¿Por qué la dirección del grano de la chapa provoca grietas en las bridas?
La dirección de la veta de la chapa provoca grietas cuando las líneas de curvatura son paralelas a la orientación de rodadura. Los granos alargados reducen la ductilidad. Doblar perpendicularmente o 45° a través de la fibra elimina el desgarro.
Dirección de la veta de la chapa
La dirección de la veta es crítica : doblar láminas laminadas en frío paralelas a la veta a menudo hace que el material se vuelva quebradizo. La guía de diseño de chapa personalizada para fabricación dice que la línea de doblado debe cruzar la fibra en un ángulo de 45° o 90°.
Tolerancia de deducción de curvatura
La orientación del grano también cambia la deducción por curvatura ; cruzar la fibra requiere un incremento del factor K de 0,02 a 0,03 , que JS Precision rastrea en una tabla de factor K dedicada para mantener ±0,05 mm .

¿Qué reglas de tolerancia rigen la flexión por aire frente a la de tocar fondo?
Las reglas de tolerancia para la flexión al aire frente a las tolerancias de fondo determinan el cumplimiento del dibujo. La flexión por aire ofrece ±0,15 mm pero es sensible a las variaciones. La parte inferior bloquea la hoja para una repetibilidad de ±0,05 mm.
Doblar el aire versus tocar fondo
Una comparación matricial de 4×4 de las capacidades de tolerancia de cuatro métodos de conformado:
|
Dimensión de evaluación |
Doblado por aire |
Tocando fondo |
acuñar |
Limpiar/Formar |
|---|---|---|---|---|
|
Precisión del ángulo de formación |
±1,0° a ±1,5° |
±0,3° a ±0,5° |
±0,1° a ±0,2° |
±0,5° a ±1,0° |
|
Tolerancia de brida lineal |
±0,15 mm a ±0,25 mm |
±0,05 mm a ±0,08 mm |
±0,02 mm a ±0,05 mm |
±0,10 mm a ±0,15 mm |
|
Tonelaje de equipo requerido |
Base (1×) |
Alto (3×–4×) |
Ultra alto (8×–10×) |
Medio (1,5×–2×) |
|
Fase de producción y aplicación |
Marcos estructurales, prototipos, superficies no coincidentes. |
Cajas de precisión, interfaces de localización de rieles |
Cavidades de blindaje de aviónica de ultraprecisión |
Estampado continuo, dobladillo de brida |
Fuente de datos: registros de análisis DFM automatizados de JS Precision.
Las bridas con una tolerancia de ±0,08 mm requieren fondo; La flexión por aire es más adecuada para cubiertas exteriores. Consulte la curvatura por aire versus precisión. guía para doblar chapa para los detalles.
Tolerancia para la deducción de curvatura
El tope con sujeción mecánica minimiza la variación del proceso y elimina la sensibilidad del doblado por aire . Aplicamos fondo para las características críticas de ±0,05 mm.
Precisión de plegado de chapa
Para lograr la precisión de ±0,05 mm, los procesos y las tolerancias deben estar en armonía. El doblado por aire se usa comúnmente para la fabricación regular, mientras que el doblado por fondo es la técnica empleada para el ensamblaje de precisión.
Figura 3: Trabajador operando la plegadora para las reglas de tolerancia de doblado con aire y fondo.
¿Cómo solucionar errores de recuperación elástica en la fabricación de chapa metálica?
La recuperación elástica se corrige combinando el tiempo de flexión excesiva, de tocar fondo y de permanencia . El enderezamiento manual mejora aún más la repetibilidad. El proceso de JS Precision reduce la chatarra al 2,1%.
Corrección de errores de recuperación elástica en la fabricación de chapa metálica.
El nuevo procedimiento consta de tres fases:
- Medición del ángulo de recuperación elástica;
- Ajustar la profundidad del punzón (por ejemplo, 92° preestablecido a 90°);
- Sumando 1,0 s a la presión de mantenimiento.
Servicios de fabricación de chapa de precisión de JS Precision
La compensación varía según los materiales. La base de datos de JS Precision contiene más de 1200 lotes de calibración: 1,5° para AL5052-H32, 2,0° para SPCC y 2,5°–3,0° para acero inoxidable 304. En más de 200 proyectos , la combinación de revisión DFM, tablas de compensación, optimización CNC y verificación CMM ha reducido los desechos del 8% al 16% al 2,1%.
Tabla marco de cotización real
| Material (2,0 mm) | Tolerancia ±0,05 mm | Tolerancia ±0,10 mm | Cantidad mínima de pedido de 1 a 50 unidades | Cantidad mínima de pedido 50–500 unidades | MOQ 500+ piezas |
| SPCC (CRS) | $X,XX / parte | $X,XX / parte | +15% | Base | −12% |
| AL5052-H32 | $X,XX / parte | $X,XX / parte | +18% | Base | −10% |
| SUS304 | $X,XX / parte | $X,XX / parte | +22% | Base | −8% |
Fuente de datos: Banda de cotización pública de JS Precision, tercer trimestre de 2026 (indicativa; cotización final después de DFM).
¿Se enfrenta a complejos desafíos de recuperación elástica en sus piezas de robótica o automatización? ¡Hable hoy con un ingeniero para implementar nuestro programa de compensación de precisión y asegurar tolerancias de ±0,05 mm!
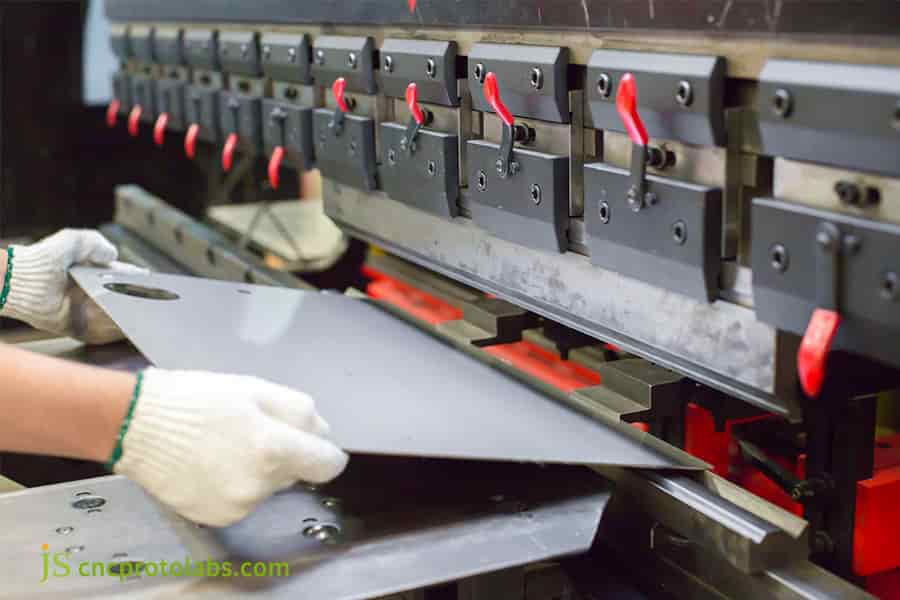
Figura 4: Máquinas plegadoras en el taller de fabricación para corregir errores de recuperación elástica.
JS Precision Fabricación de chapa de precisión para base robótica: eliminación de defectos de curvatura
Un líder europeo en robótica industrial se acercó a JS Precision con un problema crítico: sus estructuras de base con múltiples grados de libertad sufrieron un 16 % de desechos de ensamblaje debido a desviaciones del ángulo de las bridas.
Desafío
El equipo de I+D de un fabricante europeo de robots industriales confió a su proveedor varias estructuras de base con múltiples grados de libertad (AL5052-H32, espesor nominal 2,0 mm). Sin embargo, el proveedor principal simplemente continuó con la práctica habitual, utilizó el factor K predeterminado de 0,44 en el sistema CAD para cortar el material y realizó el doblado por aire sin compensar el retorno elástico de 2°. Después de finalizar la operación de doblado, la tolerancia de la distancia de brida acumulada superó ±0,25 mm, hubo interferencia en los orificios de posicionamiento del servomotor, la tasa de retrabajo en la planta de ensamblaje alcanzó hasta el 16% y el tiempo para sacar la primera muestra fue de 10 días.
La solución
Después de que nuestro equipo senior de ingeniería de chapa metálica asumió el control, implementaron completamente una refactorización DFM (Diseño para fabricación):
- Al realizar pruebas físicas de tracción y flexión, el factor K original para un despliegue se ajustó de 0,44 a 0,38. Aparte de eso, se hizo una ranura de corte rectangular de 2,5 mm de profundidad para eliminar la tensión en las esquinas.
- El método de doblado se cambió del doblado con aire tradicional a una calibración de troquel de menor precisión.
Al realizar la primera flexión de prueba, apareció una grieta por microtensión de 0,15 mm en el borde exterior de la curvatura de brida porque los granos laminados en frío de la materia prima discurrían paralelos a la línea de doblado principal. El ingeniero en cuestión giró la pieza en bruto en ese lugar e hizo que la línea de flexión cruzara la dirección de la fibra perpendicular (90°), lo que ayudó a eliminar el agrietamiento por tensión. Además, se eligió un troquel inferior de precisión de 8 V (16 mm) que aseguró la eliminación completa de las grietas por tensión.
Los resultados
- La tolerancia de formación de bridas se mantiene estricta y consistentemente dentro del rango de tolerancia fina de ±0,05 mm.
- La tasa de defectos en el conjunto de orificios de montaje del servo se redujo del 16% al 2,1%.
- Al eliminarse el enderezamiento manual secundario, el costo de doblado por pieza se reduce en un 26 %.
- El tiempo total de entrega desde la primera muestra hasta la producción completa se redujo de 10 días a 6 días ( el tiempo de entrega se redujo en un 40% ).
Testimonios de clientes:
La recomendación del troquel de 8 V eliminó los desgarros en las esquinas en SUS304 de 3 mm. "La tasa de aprobación del primer artículo mejoró visiblemente" . — Gerente de Adquisiciones, OEM de equipos industriales (anónimo)
El tiempo de entrega de DFM de 2 horas nos permitió reducir el tiempo de entrega de muestras de 10 a 6 días. — Ingeniero de NPI, fabricante de bases robóticas
Valor oculto
El lote de componentes cumple totalmente con el nivel de tolerancia ISO 2768-m y ha pasado la prueba de durabilidad por fatiga dinámica en un entorno de vibración industrial de alta frecuencia.
Fuente de datos: Archivo de optimización de ingeniería de componentes de precisión de JS Precision Robotics (Proyecto n.º ROBOT-2026-309, tamaño de muestra >1200 lotes)
Preguntas frecuentes
P1: ¿Por qué los ángulos de flexión de la chapa de metal regresan después de liberar la presión?
Esto se debe a que la tensión elástica residual que se formó durante el proceso de flexión todavía quiere recuperarse. JS Precision se ocupa de esto preestableciendo de 1° a 3° de sobreflexión y realizando la calibración de fondo en las plegadoras CNC.
P2: ¿Cómo es que un factor K configurado incorrectamente hace que las bridas terminadas sean más largas de lo que especifica el dibujo?
En la mayoría de los casos, un factor K se basa en valores teóricos que predicen menos que el alcance real de la deformación plástica. Para aleaciones laminadas en frío, JS Precision aplica un factor K más preciso de 0,38, lo que garantiza que la tolerancia de la brida se mantenga dentro de ±0,05 mm.
P3: ¿Cuál es la causa del desgarro a lo largo de los bordes cuando los bordes de la pieza se doblan a 90 grados o cerca de ellos?
La falta de alivios de curvatura da como resultado la concentración de tensiones. Para evitar desgarros, agregamos relieves de 2,5 mm de profundidad (profundidad ≥ espesor del material + 0,5 mm; ≥ R + T + 0,5 mm para esquinas con muescas) y seguimos ASME Y14.5.
P4: ¿Cómo distorsiona la variación del espesor de la lámina en bruto la consistencia del ángulo de plegado?
Ligeras variaciones en el espesor de la lámina, hasta ±0,05 mm, afectan la geometría de contacto dentro de la matriz en V. Para evitar esto, aplicamos compensación de espesor de lote y reducimos la chatarra al 2,1%.
P5: ¿Por qué la flexión con aire es más propensa a errores de tolerancia que tocar fondo?
La flexión por aire depende de la penetración de la carrera, lo que la hace muy sensible a cualquier cambio en las propiedades del material. Es por eso que empleamos fondo para las superficies de contacto, manteniendo la tolerancia bloqueada entre ±0,05 mm.
P6: ¿Cuál es la relación óptima de apertura de la matriz en V para el doblado de chapa de precisión?
Una apertura de matriz en V de 8 veces el espesor del material (8V) es el estándar industrial. En JS Precision, las matrices de 8V siempre coinciden exactamente con el radio del punzón, lo que no produce marcas de tensión ni grietas en el metal.
P7: ¿Qué impacto puede tener la dirección de la fibra en el menor radio de curvatura posible?
La flexión paralela a la veta del material da lugar a grietas tipo piel de naranja. JS Precision anida cuidadosamente las piezas de modo que las curvas se realicen a lo largo de la fibra a aproximadamente 90°, generalmente exactamente 90°, para evitar roturas.
P8: ¿Qué beneficio obtenemos al realizar DFM en una etapa temprana para la precisión del trefilado de chapa?
El DFM anterior permite establecer deducciones y alivios de curvatura correctos para diferentes materiales y ángulos de curvatura. Nuestro servicio DFM acelerado de 2 horas reduce el tiempo de prueba en un 40 % y también evita los costos de retrabajo.
Resumen
La desalineación por flexión es una manifestación física de varios factores que interactúan, incluidas las propiedades del material, el diseño de herramientas/troqueles y la recuperación elástica . Durante la fase de diseño, se debe abandonar el factor K predeterminado de 0,44, se debe establecer un modelo de compensación dinámica de recuperación elástica y se deben estandarizar ranuras de desgarro de ≥2,5 mm para evitar el apilamiento de tolerancias.
No permita que las imprecisiones en el doblado retrasen su línea de producción. Obtenga una cotización gratuita hoy ¡Y deje que JS Precision ofrezca fabricación de chapa metálica de precisión con tolerancias garantizadas de ±0,05 mm!
Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

