 Deutsch




Blechbiegungen entsprechen den Zeichnungsspezifikationen hauptsächlich aufgrund einer nicht kompensierten Rückfederung (1°–3°), ungenauer K-Faktor-Berechnungen, ausgelassener Biegeentlastungen, Schwankungen der Rohmaterialdicke (±0,05 mm) und einer falschen Auswahl der V-Matrize. Durch die Kalibrierung der Werkzeuge auf die tatsächliche Materialstärke und Faserrichtung werden Biegetoleranzen innerhalb von ±0,05 mm wiederhergestellt. Biegeabweichungen stoppen häufig Produktionslinien und lassen Ingenieure ohne Lösung zurück. Klassische Bearbeitungsmethoden basieren auf Standard-CAD-Koeffizienten ohne Berücksichtigung von Dicke oder Textur , wodurch die Rückfederungstoleranzen unreguliert bleiben.
In diesem Artikel werden fünf Hauptursachen für Rückfederungsfehler beschrieben. Durch die Korrektur mit einer zweistündigen JS Precision DFM-Überprüfung sinkt die Fehlerquote auf 2,1 %. Durch die Steuerung dieser Variablen entfällt die Nacharbeit.
5 Vergleichsmatrix zu schwerwiegenden Biegefehlern
Die folgende Tabelle vergleicht die Erscheinungsformen, Grundursachen und Kontrollstandards von fünf Arten von Hauptfehlern.
|
Kernfehlerursache (Fehlerursache) |
Physikalische Ursache und Mechanismus |
Zeichnungsdrift |
JS-Präzisionspräventions- und Kontrollparameter |
|---|---|---|---|
|
Grund 1: Unkompensierte Rückfederung des Biegewinkels |
Nachlassen der elastischen Restspannung nach dem Entladen der Metallumformung |
Der Biegewinkel von 90° springt auf 87°–88° zurück, Winkel außerhalb der Toleranz |
Voreingestellter Überbiegungskompensationswinkel von 1°–3° , Bodenkorrektur zum Abbau von Restspannungen |
|
Grund 2: Fehler bei der Berechnung des K-Faktors/des flachen Musters |
Anwendung des theoretischen K-Faktors anstelle der gemessenen Dehnung |
Die gesamte entfaltete Länge übersteigt ±0,25 mm , der kumulierte Kantenabstand übersteigt den Standard |
Korrekter K-Faktor von 0,44 bis 0,38, strenge Kontrolle der entfalteten Länge gemäß DIN 6935 |
|
Grund 3: Fehlende oder zu kleine Prozessentlastungsnut |
Biegelinie nah an der Teilekontur ohne Kerbe |
Angrenzende Flanschkante durch Spannung verzogen, Mikrorisse an den Ecken |
2,5 mm tiefe rechteckige Entlastungsnut hinzufügen (Tiefe ≥ Dicke + 0,5 mm) |
|
Grund 4: Schwankung der Dicketoleranz der Rohstoffcharge |
Die Dicke der Chargenbleche schwankt zwischen 1,95 mm und 2,05 mm |
Bei gleichem Maschinenhub übersteigt die Winkelstreuung gleicher Chargenteile ±1,5° |
Kompensation der optischen dynamischen Dickenmessung, Feinabstimmung des Hinteranschlags und des Hubs für jede Rohmaterialcharge |
|
Grund 5: Falsche Auswahl der V-Nut-Öffnung des unteren Gesenks |
Eine zu kleine V-Nut führt zu übermäßiger örtlicher Konzentrationsbeanspruchung |
Ungenauer Innenradius, tiefe Kratzer oder Mikrorisse auf der Oberfläche |
Achten Sie unbedingt auf das 8-fache Öffnungsverhältnis der Materialstärke (8 V), um dem Standard-Stanzradius zu entsprechen |
Referenz: ISO 2768-m:1989 – Allgemeintoleranzen für Längen- und Winkelmaße ohne individuelle Toleranzangaben mit Angabe von ±0,5° für die mittlere Präzisionsklasse.
Durch technische Anpassungen können Chargentoleranzen von ±0,25 mm auf ±0,05 mm reduziert werden.
Wichtige Erkenntnisse (geschäftliche und technische Kernpunkte)
- Vorkompensation der Rückfederung: Wenden Sie einen Überbiegewinkel von 1°–3° an, um die Rückfederung auszugleichen.
- Flache Musterkorrektur: Geben Sie anstelle des voreingestellten Werts von 0,44 den gemessenen K-Faktor von 0,38 ein, um die durch aufeinanderfolgende Prozesse verursachten Abweichungen unter Kontrolle zu halten.
- Entlastungsnut Standard: Fügen Sie Sollbruchkanäle oder Schlitze von ≥2,5 mm entlang der Ecken als Entlastungsnuten ein, um ein Reißen oder Aufspalten der Ecken zu verhindern.
- DFM-Beschleunigung: Stellen Sie innerhalb von 2 Stunden eine DFM-Antwort bereit, die die Lieferung von Mustern an einen Kunden um 40 % beschleunigt.
Warum verzerrt eine unkompensierte Rückfederung die Flanschwinkel?
Warum eine unkompensierte Rückfederung die Flanschwinkel verzerrt, ergibt sich aus der elastischen Erholung nach der Druckentlastung. Wirksam Kompensation der Blechrückfederung erfordert Überbiegen oder Prägen, da die Biegewinkel ohne diese Option um 1° bis 3° von den Spezifikationen abweichen.
Warum stimmen Blechbiegungen nicht mit den technischen Zeichnungswinkeln überein?
Wenn sich Metallfasern auf elastische Weise erholen, spricht man von Rückfederung. Wenn die Biegewinkel nicht korrekt kontrolliert werden, kommt es zu einer kleinen Abweichung von 1° bis 3° vom endgültigen Winkel, was eine häufige Ursache für Montageprobleme ist.
Kompensation der Blechrückfederung
JS Precision folgt einem Kompensationsprozess, der einen Überbiegewinkel von 1°–3° mit einer Verweilkorrektur kombiniert , basierend auf DIN 6935 . Der Überbiegewinkel bezieht sich auf die Streckgrenze des Materials – zum Beispiel ~2° für SPCC – und der Haltedruck wird um 1,0 s verlängert, um Restspannung abzubauen.
Blechbiegefehler
Mängel wie Dellen, Risse und Längenunterschiede sind häufige Probleme. Kleinere Risse können durch die Verwendung eines Öffnungsverhältnisses der Matrize von 8 V zusammen mit Rissrillen von ≥ 2,5 mm verhindert werden. Solche Steuerelemente sind bereits integriert Dienstleistungen im Bereich Präzisionsblechfertigung von uns bereitgestellt.
Laden Sie jetzt Ihre Zeichnung hoch, um eine kostenlose zweistündige DFM-Machbarkeitsbewertung zu erhalten und Biegefehler vor der Massenproduktion zu beseitigen!
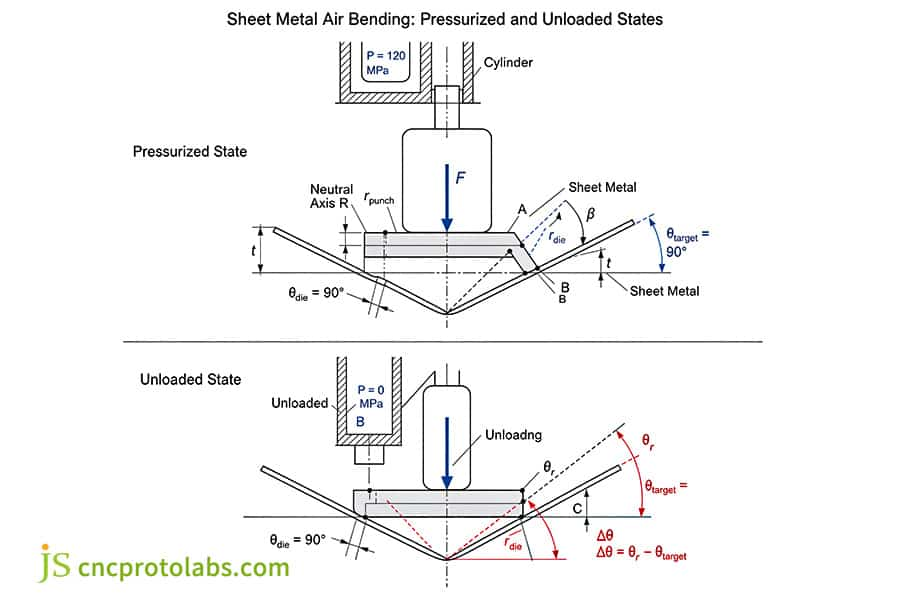
Abbildung 1: Luftbiegediagramm, das den unter Druck stehenden und unbelasteten Zustand mit Rückfederung zeigt.
Wie verzerrt ein falscher K-Faktor flache Musterberechnungen?
K-Faktor in Blech ist kritisch, da ein falscher Wert die neutrale Achsenposition falsch einschätzt. Der standardmäßige CAD-K-Faktor 0,44 führt zu einer Abweichung von ±0,35 mm, während die wahre Genauigkeit bei kaltgewalzten Legierungen eine Kalibrierung auf 0,38 erfordert.
Faktor K in Blech
Faktor K variiert je nach Material, Dicke und Biegemethode . JS Precision misst den tatsächlichen K-Faktor durch Biegen des Teststücks, der dann als Referenz für die Korrektur der Blechrückfederung dient.
Toleranz der Biegezugabe
Wir biegen Teststücke physisch, um Toleranzen innerhalb von ±0,05 mm einzuhalten: Wir schneiden eine Probe, führen eine 90°-Biegung durch, messen die äußere Schenkellänge und berechnen den K-Faktor.
Genauigkeit der Blechbiegung
Der kumulative Fehler wurde nach der Kalibrierung des Faktors K auf 0,38 von ±0,35 mm auf ±0,05 mm gesenkt, was das Bestehen des ersten Stücktests sicherstellte.
Referenz: DIN 6935:2011 – Kaltbiegen von Blechen; Berechnungen von Biegezugaben und Rückfederungswinkeln für kaltgewalzte Legierungen.
Wann führt eine fehlende Flanschentlastung zum Einreißen der Ecken?
Eine fehlende Flanschentlastung führt zu Eckenrissen , wenn an den Biegelinien kein Spiel vorhanden ist, ein häufiges Problem bei Blechbiegefehlern. Die Metallfalte komprimiert das Innenmaterial und reißt angrenzende Oberflächen ein.
Blechbiegefehler
Eckrisse zu bekommen ist sehr teuer. Wenn Sie keine Entlastungsschnitte machen, führt die Spannungskonzentration beim Materialfluss zum Bruch. Im technischen Leitfaden zur Blechbearbeitung heißt es, dass die Risstiefe größer sein muss als die Dicke plus Innenradius zusammen.
Biegeabzugstoleranz
Die Größe der Rissrille hat Einfluss auf die Genauigkeit: Freischnittbreite ≥ T; Entlastungstiefe ≥ R + T + 0,5 mm, was einen freien Materialfluss ermöglicht.
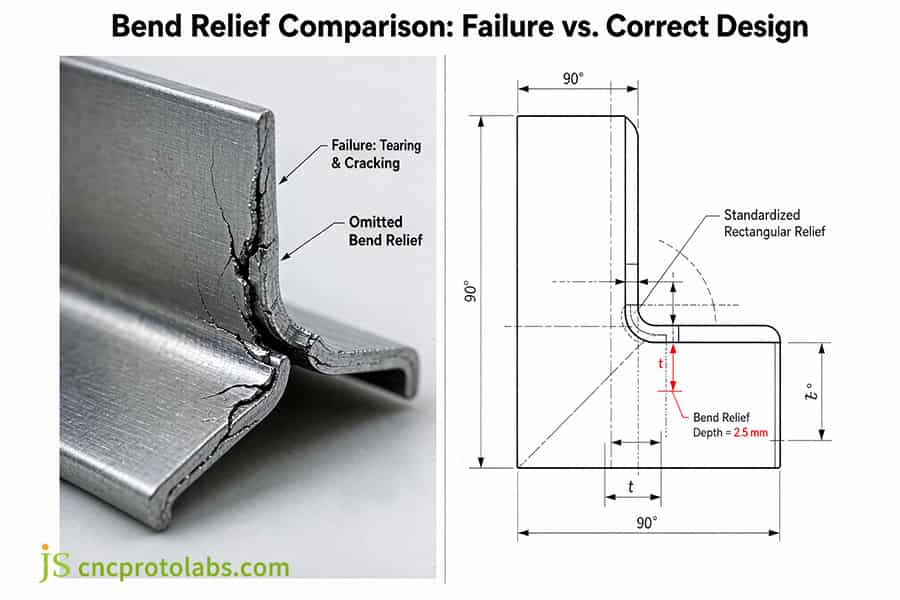
Abbildung 2: Vergleich der Biegeentlastung, der Bruchrisse im Vergleich zur korrekten Konstruktion im Blech zeigt.
Warum beeinträchtigen Schwankungen der Rohblechdicke die Biegegenauigkeit?
Dickenschwankungen beeinträchtigen direkt die Genauigkeit des Blechbiegens, da das Luftbiegen von der Eindringtiefe des Stempels abhängt. Schwankungen zwischen 1,95 und 2,05 mm verschieben die Tonnage und führen zu Winkelabweichungen von mehr als ±1,5°.
Genauigkeit der Blechbiegung
Das optische Dickenkompensationssystem von JS Precision gleicht automatisch die Abweichung von ±1,5° aus, die durch Dickenschwankungen von ±0,05 mm verursacht wird, sodass Teile aus derselben Charge aussehen, als wären sie auf einer Maschine hergestellt worden. Sehen Sie sich unsere an Leitfaden zu Metallbiegetoleranzen .
Biegeabzugstoleranz
Dickenschwankungen beeinflussen den Biegeabzug; Eine Verschiebung des neutralen Achsenversatzes um 0,05 mm entspricht 0,003 mm. Wir messen und berechnen die Vergütung pro Charge neu. Unkompensierte Dickenschwankungen führen zu Blechbiegefehlern wie unregelmäßigen Winkeln, Welligkeit und Verschleiß .
Referenz: ASTM A480/A480M: 2022 – Standardspezifikation für allgemeine Anforderungen an flachgewalzte Platten, Bleche und Bänder aus rostfreiem und hitzebeständigem Stahl, die Dickentoleranzen von ±0,05 mm abdecken.
Wie verzerren sich falsche V-Matrizen-Öffnungen innerhalb der Biegeradien?
Falsche V-Matrizenöffnungen sind eine Untergruppe von Werkzeugfehlern bei Abkantpressen, die zu einer Verformung der Radien führen, wenn die Breite nicht dem 8-fachen Dickenverhältnis entspricht. Unterdimensionierte V-Matrize konzentriert die Spannung und schädigt die Oberflächen. Durch die richtige Matrizenauswahl werden Radien stabilisiert.
Fehler bei der Werkzeugbestückung der Abkantpresse
Häufige Fehler sind abgenutzte Stempel und eine ungenaue Breite der V-Matrize. Eine zu schmale V-Matrize führt zu einer Verringerung des Innenradius, was zu einer Spannungskonzentration führt.
Luftbiegung vs. Bodentoleranzen
|
Parameter |
Luftbiegen (falsche 6V-Matrize) |
Luftbiegen (richtige 8V-Matrize) |
Bodenbildung (8V-Matrize) |
|---|---|---|---|
|
Genauigkeit des Innenradius |
±0,3 mm |
±0,15 mm |
±0,05 mm |
|
Oberflächenzustand |
Sichtbare Stempelspuren |
Sauber |
Spiegelglanz möglich |
|
Winkelkonsistenz |
±2,0° |
±0,5° |
±0,2° |
Datenquelle: ISO 10791-1: 2015 – Prüfbedingungen für Bearbeitungszentren, Teil 1: Geometrische Prüfungen zur Überprüfung der Genauigkeit von Abkantpressen und Umformanlagen.
Warum verursacht die Faserrichtung des Blechs Flanschrisse?
Die Faserrichtung des Blechs führt zu Rissen, wenn die Biegelinien parallel zur Walzrichtung verlaufen. Längliche Körner verringern die Duktilität. Durch Biegen senkrecht oder 45° quer zur Faser wird ein Reißen vermieden.
Faserrichtung des Blechs
Die Faserrichtung ist entscheidend – das Biegen kaltgewalzter Bleche parallel zur Faser führt häufig dazu, dass das Material spröde wird. In der Anleitung zur kundenspezifischen Blechkonstruktion für die Herstellung heißt es, dass die Biegelinie die Faserrichtung in einem 45°- oder 90° -Winkel kreuzen sollte.
Biegeabzugstoleranz
Auch die Kornorientierung verändert die Biegeabzug ; Das Überqueren der Faserrichtung erfordert eine K-Faktor-Erhöhung von 0,02–0,03 , die JS Precision in einer speziellen K-Faktor-Tabelle verfolgt, um ±0,05 mm beizubehalten.

Welche Toleranzregeln regeln Air Bending vs. Bottoming?
Toleranzregeln für Luftbiegung vs. Bodentoleranzen bestimmen die Zeichnungskonformität. Die Luftbiegung bietet ±0,15 mm, reagiert jedoch empfindlich auf Schwankungen. Die Bodenverriegelung gewährleistet eine Wiederholgenauigkeit von ±0,05 mm.
Air Bending vs. Bottoming
Ein 4×4-Matrixvergleich der Toleranzfähigkeiten von vier Umformmethoden:
|
Bewertungsdimension |
Luftbiegen |
Bodenbildung |
Prägung |
Wischen/Formen |
|---|---|---|---|---|
|
Formwinkelgenauigkeit |
±1,0° bis ±1,5° |
±0,3° bis ±0,5° |
±0,1° bis ±0,2° |
±0,5° bis ±1,0° |
|
Lineare Flanschtoleranz |
±0,15 mm bis ±0,25 mm |
±0,05 mm bis ±0,08 mm |
±0,02 mm bis ±0,05 mm |
±0,10 mm bis ±0,15 mm |
|
Erforderliche Ausrüstungstonnage |
Basis (1×) |
Hoch (3×–4×) |
Ultrahoch (8×–10×) |
Mittel (1,5×–2×) |
|
Produktionsphase und Anwendung |
Strukturrahmen, Prototypen, nicht zusammenpassende Oberflächen |
Präzisionsgehäuse, Schienenlokalisierungsschnittstellen |
Hochpräzise Avionik-Abschirmhohlräume |
Kontinuierliche Prägung, Flanschsäumung |
Datenquelle: JS Precision automatisierte DFM-Analyseprotokolle.
Flansche mit einer Toleranz von ±0,08 mm erfordern eine Bodenbearbeitung; Luftbiegen eignet sich besser für Außenabdeckungen. Siehe Luftbiegen versus Präzision Blechbiegeführung für die Einzelheiten.
Toleranz für Biegeabzug
Durch die Bodenbearbeitung mit mechanischer Klemmung werden Prozessschwankungen minimiert und die Empfindlichkeit beim Luftbiegen beseitigt . Wir wenden eine Bodenbildung für die kritischen ±0,05-mm-Merkmale an.
Genauigkeit der Blechbiegung
Um die Genauigkeit von ±0,05 mm zu erreichen, müssen Prozesse und Toleranzen im Einklang sein. Bei der regulären Fertigung wird üblicherweise Luftbiegen eingesetzt, während bei der Präzisionsmontage das Bodenbiegen die Technik ist.
Abbildung 3: Arbeiter beim Bedienen der Abkantpresse für Luftbiege- und Bodentoleranzregeln.
Wie können Rückfederungsfehler bei der Blechfertigung behoben werden?
Die Rückfederung wird durch die Kombination von Überbiegen, Tiefstellen und Verweilzeit korrigiert. Durch manuelles Richten wird die Wiederholgenauigkeit weiter verbessert. Der Prozess von JS Precision reduziert den Ausschuss auf 2,1 %.
Korrektur von Rückfederungsfehlern bei der Blechfertigung
Das neue Verfahren umfasst drei Phasen:
- Rückfederungswinkel messen;
- Anpassen der Stanztiefe (z. B. 92° voreingestellt auf 90° );
- Addition von 1,0 s zum Nachdruck.
Präzisionsblechfertigungsdienstleistungen von JS Precision
Die Vergütung variiert je nach Material. Die JS Precision-Datenbank enthält über 1200 Kalibrierungschargen: 1,5° für AL5052-H32, 2,0° für SPCC und 2,5°–3,0° für Edelstahl 304. Bei mehr als 200 Projekten konnte durch die Kombination von DFM-Überprüfung, Kompensationstabellen, CNC-Optimierung und CMM-Verifizierung der Ausschuss von 8–16 % auf 2,1 % reduziert werden.
Reale Angebotsrahmentabelle
| Material (2,0 mm) | Toleranz ±0,05 mm | Toleranz ±0,10 mm | Mindestbestellmenge 1–50 Stk | Mindestbestellmenge 50–500 Stk | MOQ 500+ Stk |
| SPCC (CRS) | $X,XX / Teil | $X,XX / Teil | +15 % | Base | −12 % |
| AL5052-H32 | $X,XX / Teil | $X,XX / Teil | +18 % | Base | −10 % |
| SUS304 | $X,XX / Teil | $X,XX / Teil | +22 % | Base | −8 % |
Datenquelle: Öffentliches Angebotsband von JS Precision, 2026–Q3 (indikativ; endgültiges Angebot nach DFM).
Stehen Sie vor komplexen Rückfederungsproblemen bei Ihren Robotik- oder Automatisierungsteilen? Sprechen Sie noch heute mit unserem Ingenieur, um unser Präzisionskompensationsprogramm zu implementieren und Toleranzen von ±0,05 mm sicherzustellen!
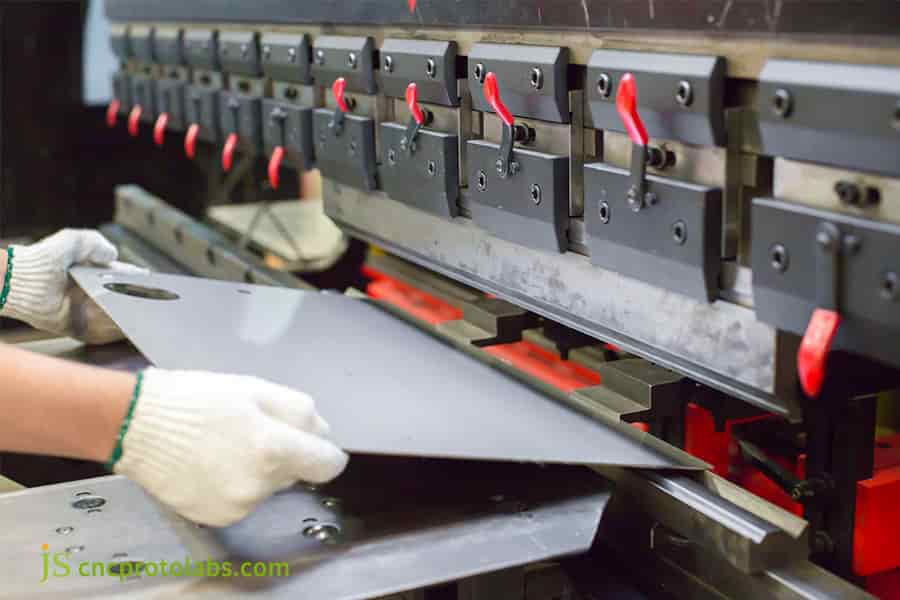
Abbildung 4: Abkantpressen in der Fertigungswerkstatt zur Behebung von Rückfederungsfehlern.
JS Precision Präzisionsblechfertigung für die Robotik Basis: Beseitigung von Biegefehlern
Ein europäischer Marktführer im Bereich der Industrierobotik wandte sich mit einem kritischen Problem an JS Precision: Ihre Basisstrukturen mit mehreren Freiheitsgraden litten unter 16 % Bauausschuss aufgrund von Flanschwinkelabweichungen.
Herausforderung
Das Forschungs- und Entwicklungsteam eines europäischen Herstellers von Industrierobotern vertraute seinem Lieferanten mehrere Basisstrukturen mit mehreren Freiheitsgraden (AL5052-H32, Nenndicke 2,0 mm) an. Dennoch machte der Hauptlieferant einfach mit der üblichen Praxis weiter, verwendete den Standard-K-Faktor 0,44 im CAD-System für den Materialzuschnitt und führte das Luftbiegen durch , ohne die elastische Rückfederung von 2° auszugleichen. Nach Abschluss des Biegevorgangs überstieg die Toleranz des Flanschabstands ±0,25 mm, es kam zu Störungen in den Positionierungslöchern des Servomotors, die Nacharbeitsrate im Montagewerk erreichte bis zu 16 % und die Zeit bis zur Auslieferung des ersten Musters betrug 10 Tage.
Die Lösung
Nachdem unser leitendes Blechingenieurteam die Leitung übernommen hatte, implementierten sie vollständig ein DFM-Refactoring (Design for Manufacturing):
- Durch physikalische Zug- und Biegetests wurde der ursprüngliche K-Faktor für eine Entfaltung von 0,44 auf 0,38 angepasst. Darüber hinaus wurde eine rechteckige Prozessreißrille mit einer Tiefe von 2,5 mm angebracht, um Eckenspannungen zu beseitigen.
- Die Biegemethode wurde vom herkömmlichen Luftbiegen auf die Kalibrierung der Matrizen mit geringerer Präzision umgestellt.
Beim ersten Probebiegen zeigte sich an der Außenkante ein Mikrospannungsriss von 0,15 mm Flanschbiegung denn die kaltgewalzten Körner des Rohmaterials verliefen parallel zur Hauptbiegelinie. Der zuständige Ingenieur drehte den Rohling an dieser Stelle um und ließ die Biegelinie senkrecht zur Faserrichtung (90°) verlaufen , was zur Vermeidung von Spannungsrissen beitrug. Außerdem wurde eine 8V (16 mm) Präzisions-Untermatrize gewählt, die eine vollständige Beseitigung von Spannungsrissen gewährleistete.
Die Ergebnisse
- Die Flanschformtoleranz wird streng und konsequent im feinen Toleranzbereich von ±0,05 mm gehalten.
- Die Fehlerquote bei der Montage der Servomontagelöcher sank von 16 % auf 2,1 %.
- Durch den Wegfall des sekundären manuellen Richtens werden die Biegekosten pro Stück um 26 % gesenkt.
- Die gesamte Vorlaufzeit vom ersten Muster bis zur vollständigen Produktion wurde von 10 Tagen auf 6 Tage verkürzt ( die Lieferzeit wurde um 40 % verkürzt ).
Kundenstimmen:
Durch die 8-V-Matrizenempfehlung wurden Eckrisse bei 3 mm dickem SUS304 vermieden. Die Erfolgsquote beim ersten Artikel hat sich sichtbar verbessert . — Einkaufsleiter, Industrieausrüstungs-OEM (anonymisiert)
Dank der zweistündigen DFM-Durchlaufzeit konnten wir die Probenvorlaufzeit von 10 auf 6 Tage verkürzen. — NPI-Ingenieur, Hersteller von Robotikbasis
Versteckter Wert
Die Komponentencharge entspricht vollständig dem Toleranzniveau ISO 2768-m und hat den dynamischen Ermüdungsbeständigkeitstest in einer hochfrequenten industriellen Vibrationsumgebung bestanden.
Datenquelle: JS Precision Robotics Precision Component Engineering Optimization Archive (Projekt #ROBOT-2026-309, Stichprobengröße >1.200 Chargen)
FAQs
F1: Warum federn Blechbiegewinkel nach Druckentlastung zurück?
Dies liegt daran, dass die elastische Restspannung, die beim Biegevorgang entstanden ist, sich noch wiederherstellen möchte. JS Precision begegnet diesem Problem, indem es eine Überbiegung von 1° bis 3° voreinstellt und eine Bodenkalibrierung an CNC-Abkantpressen durchführt.
F2: Wie führt ein falsch eingestellter K-Faktor dazu, dass fertige Flansche länger sind als in der Zeichnung angegeben?
In den meisten Fällen basiert ein K-Faktor auf theoretischen Werten, die weniger als das tatsächliche Ausmaß der plastischen Verformung vorhersagen. Bei kaltgewalzten Legierungen wendet JS Precision einen genaueren K-Faktor von 0,38 an, um sicherzustellen, dass die Flanschtoleranz innerhalb von ±0,05 mm bleibt.
F3: Was ist die Ursache für Risse an den Kanten, wenn die Teileränder um oder nahe 90 Grad gebogen sind?
Fehlende Biegeentlastungen führen zu Spannungskonzentrationen. Um Risse zu vermeiden, fügen wir 2,5 mm tiefe Reliefs hinzu (Tiefe ≥ Materialstärke + 0,5 mm; ≥ R + T + 0,5 mm für gekerbte Ecken) und befolgen ASME Y14.5.
F4: Wie verzerrt die Abweichung der Rohblechdicke die Konsistenz des Biegewinkels?
Leichte Schwankungen der Blechdicke, bis zu ±0,05 mm, wirken sich auf die Kontaktgeometrie innerhalb der V-Matrize aus. Um dies zu verhindern, führen wir eine Chargendickenkompensation durch und reduzieren den Ausschuss auf 2,1 %.
F5: Warum ist die Luftbiegung anfälliger für Toleranzfehler als die Bodenbiegung?
Die Luftbiegung hängt von der Schlagdurchdringung ab und reagiert daher sehr empfindlich auf Änderungen der Materialeigenschaften. Aus diesem Grund verwenden wir eine Bodenbearbeitung der Passflächen und halten die Toleranz bei ±0,05 mm .
F6: Was ist das optimale Öffnungsverhältnis der V-Matrize für das Präzisionsbiegen von Blechen?
Eine V-Matrizenöffnung von 8-facher Materialstärke (8V) ist Industriestandard. Bei JS Precision werden 8V-Matrizen immer genau auf den Stempelradius abgestimmt, sodass keine Spannungsspuren oder Risse im Metall entstehen.
F7: Welchen Einfluss kann die Faserrichtung auf den kleinstmöglichen Biegeradius haben?
Beim Biegen parallel zur Materialfaser entstehen orangenschalenartige Risse. JS Precision schachtelt die Teile sorgfältig so, dass die Biegungen quer zur Faser bei etwa 90°, normalerweise genau 90°, erfolgen, um Brüche zu vermeiden.
F8: Welchen Nutzen haben wir, wenn wir DFM in einem frühen Stadium für die Präzision des Blechziehens durchführen?
Frühere DFM-Versionen ermöglichten die Einstellung korrekter Biegeabzüge und -entlastungen für verschiedene Materialien und Biegewinkel. Unser 2-Stunden-Express-DFM-Service reduziert die Testzeit um 40 % und verhindert außerdem Nacharbeitskosten .
Zusammenfassung
Eine Biegefehlausrichtung ist eine physikalische Manifestation mehrerer interagierender Faktoren, einschließlich Materialeigenschaften, Werkzeug-/Matrizendesign und Rückfederung . Während der Entwurfsphase sollte der Standard-K-Faktor von 0,44 aufgegeben, ein dynamisches Rückfederungskompensationsmodell erstellt und Aufreißrillen von ≥2,5 mm standardisiert werden, um eine Toleranzstapelung zu verhindern.
Lassen Sie nicht zu, dass Biegeungenauigkeiten Ihre Produktionslinie verzögern. Holen Sie sich noch heute ein kostenloses Angebot und lassen Sie JS Precision Präzisionsblechfertigung mit garantierten Toleranzen von ±0,05 mm liefern!
Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

