 Français




Les pliages de tôle ne respectent pas les spécifications d'étirage, principalement en raison d'un retour élastique non compensé (1° à 3°), de calculs inexacts du facteur K, de reliefs de pliage omis, de variations d'épaisseur de matière première (± 0,05 mm) et d'une mauvaise sélection de matrice en V. L'étalonnage de l'outillage en fonction de l'épaisseur réelle du matériau et de la direction du grain rétablit les tolérances de courbure à ± 0,05 mm . Les écarts de courbure arrêtent souvent les lignes de production et laissent les ingénieurs sans solution. Les pratiques d'usinage classiques s'appuient sur des coefficients CAO standard sans tenir compte de l'épaisseur ou de la texture , laissant ainsi les tolérances de retour élastique non réglementées.
Cet article décrit cinq causes principales de défauts de retour élastique ; les corriger avec un examen JS Precision DFM de deux heures ramène le taux de défauts à 2,1 %. Le contrôle de ces variables élimine les retouches.
5 Matrice de comparaison des défauts majeurs de rupture de flexion
Le tableau ci-dessous compare les manifestations, les causes profondes et les normes de contrôle de cinq types de défauts fondamentaux.
|
Cause de défaillance du noyau (cause de défaillance) |
Cause physique et mécanisme |
Dessin Dérive |
Paramètres de prévention et de contrôle de précision JS |
|---|---|---|---|
|
Raison 1 : Retour élastique non compensé de l'angle de courbure |
Libération de la contrainte élastique résiduelle après le déchargement du formage du métal |
L'angle de courbure de 90° revient à 87°–88° , angle hors tolérance |
Angle de compensation de courbure prédéfini de 1° à 3° , correction du fond pour libérer la contrainte résiduelle |
|
Raison 2 : Erreur de calcul du facteur K / du modèle plat |
Application du facteur K théorique au lieu de l'allongement mesuré |
La longueur totale dépliée dépasse ±0,25 mm , la distance cumulée des bords dépasse la norme |
Facteur K correct de 0,44 à 0,38, contrôle strict de la longueur dépliée selon DIN 6935 |
|
Raison 3 : Rainure de soulagement du processus manquante ou sous-dimensionnée |
Ligne de pliage proche du contour de la pièce sans encoche |
Bord de bride adjacent déformé par la tension, micro-fissures aux coins |
Ajouter une rainure en relief rectangulaire de 2,5 mm de profondeur (profondeur ≥ épaisseur + 0,5 mm) |
|
Raison 4 : Fluctuation de la tolérance d'épaisseur du lot de matières premières |
L'épaisseur des feuilles de lot varie entre 1,95 mm et 2,05 mm |
Sous la même course de machine, la dispersion angulaire des pièces du même lot dépasse ± 1,5 ° |
Compensation optique de mesure d'épaisseur dynamique, réglage fin de la jauge arrière et de la course pour chaque lot de matière première |
|
Raison 5 : Mauvaise sélection de l'ouverture de la rainure en V de la matrice inférieure |
Une rainure en V sous-dimensionnée provoque une contrainte concentrée locale excessive |
Rayon intérieur imprécis, rayures profondes ou microfissures sur la surface |
Appliquer strictement un rapport d'ouverture de 8 fois l'épaisseur du matériau (8 V) pour correspondre au rayon de poinçon standard |
Référence: ISO 2768-m:1989 – Tolérances générales pour les dimensions linéaires et angulaires sans indications de tolérance individuelles, spécifiant ±0,5° pour la classe de précision moyenne.
Grâce à des ajustements techniques, les tolérances des lots peuvent être réduites de ±0,25 mm à ±0,05 mm.
Points clés à retenir (core business et points techniques)
- Pré-compensation du retour élastique : appliquez un angle de courbure excessif de 1° à 3° pour compenser le retour élastique.
- Correction du modèle plat : au lieu de la valeur par défaut de 0,44 , saisissez le facteur K mesuré de 0,38 pour contrôler les écarts causés par les processus successifs.
- Norme de rainure en relief : Insérez des canaux ou des fentes de rupture ≥2,5 mm le long des coins comme rainures en relief pour empêcher la fissuration ou la fissuration des coins.
- Accélération DFM : fournissez une réponse DFM dans les 2 heures qui accélère la livraison des échantillons à un client de 40 %.
Pourquoi un retour élastique non compensé déforme-t-il les angles des brides ?
La raison pour laquelle un retour élastique non compensé déforme les angles des brides provient de la récupération élastique après relâchement de la pression. Efficace compensation du retour élastique de la tôle nécessite un pliage excessif ou un poinçonnage, car les angles de pliage dérivent de 1° à 3° par rapport aux spécifications sans cela.
Pourquoi les pliages de tôle ne correspondent-ils pas aux angles de dessin technique
Lorsque les fibres métalliques se rétablissent de manière élastique, c'est ce qu'on appelle le retour élastique. Si les angles de pliage ne sont pas contrôlés correctement, cela entraînera un léger écart de 1° à 3° par rapport à l'angle final, ce qui est une cause fréquente de problèmes d'assemblage.
Compensation du retour élastique de la tôle
JS Precision suit un processus de compensation qui combine un angle de courbure excessif de 1° à 3° avec une correction de maintien , basé sur la norme DIN 6935 . L'angle de flexion excessive est référencé à la limite d'élasticité du matériau (par exemple, ~2° pour SPCC) et la pression de maintien est étendue de 1,0 s pour libérer la contrainte résiduelle.
Défauts de pliage de la tôle
Les défauts tels que les bosses, les fissures et les variations de longueur sont des problèmes courants. Les petites fissures peuvent être évitées en utilisant un rapport d'ouverture de 8 V de la matrice, ainsi que des rainures de déchirure ≥ 2,5 mm. Ces types de contrôles sont déjà intégrés dans services de fabrication de tôle de précision fournis par nos soins.
Téléchargez votre dessin maintenant pour une évaluation gratuite de faisabilité DFM de 2 heures et éliminez les défauts de pliage avant la production en série !
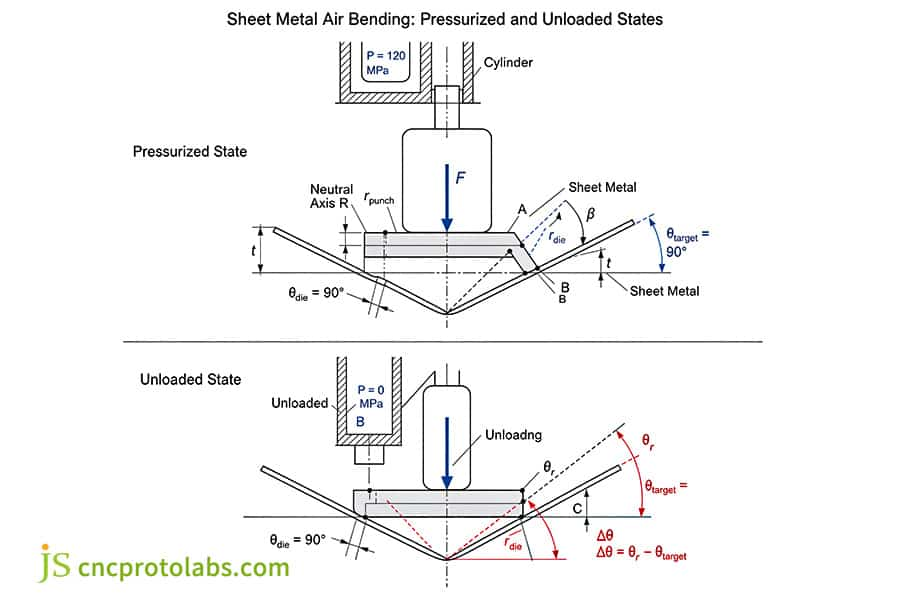
Figure 1 : Diagramme de flexion de l'air montrant les états sous pression et déchargé avec retour élastique.
Comment un facteur K incorrect fausse-t-il les calculs de modèles plats ?
Facteur K dans la tôle est critique car une valeur incorrecte évalue mal la position de l’axe neutre. Le facteur K CAD par défaut de 0,44 provoque une dérive de ±0,35 mm, tandis que la véritable précision nécessite un calibrage à 0,38 pour les alliages laminés à froid.
Facteur K en tôle
Le facteur K varie en fonction des matériaux, de l'épaisseur et de la méthode de pliage . JS Precision mesure le facteur K réel grâce à la flexion de l'éprouvette, qui devient alors une référence pour la correction du retour élastique de la tôle.
Tolérance de tolérance de flexion
Nous plions physiquement les éprouvettes pour verrouiller les tolérances à ± 0,05 mm : découpage d'un échantillon, pliage à 90°, mesure de la longueur extérieure de la jambe et calcul du facteur K.
Précision de pliage de la tôle
L'erreur cumulée a été ramenée de ±0,35 mm à ±0,05 mm après l'étalonnage du facteur K à 0,38, garantissant ainsi la réussite du premier essai sur pièce.
Référence: DIN 6935 : 2011 – Cintrage à froid de tôles ; calculs des tolérances de pliage et des angles de retour élastique pour les alliages laminés à froid.
Quand un dégagement de bride omis provoque-t-il une déchirure des coins ?
Un dépouille de bride omis provoque une déchirure des coins lorsque les lignes de pliage manquent de jeu, un problème courant parmi les défauts de pliage de tôle. Le pliage du métal comprime le matériau interne, déchirant les surfaces adjacentes.
Défauts de pliage de la tôle
Obtenir des déchirures dans les coins coûte très cher. Si vous n'effectuez pas de coupes en relief, la concentration des contraintes lors de l'écoulement du matériau entraînera une fracture. Le guide technique de fabrication de la tôle indique que la profondeur de déchirure doit être supérieure à la quantité d'épaisseur plus le rayon intérieur combinés.
Tolérance de déduction de courbure
La taille des rainures de déchirure a un impact sur la précision : largeur du relief ≥ T ; Profondeur de relief ≥ R + T + 0,5 mm, ce qui permet un libre écoulement du matériau.
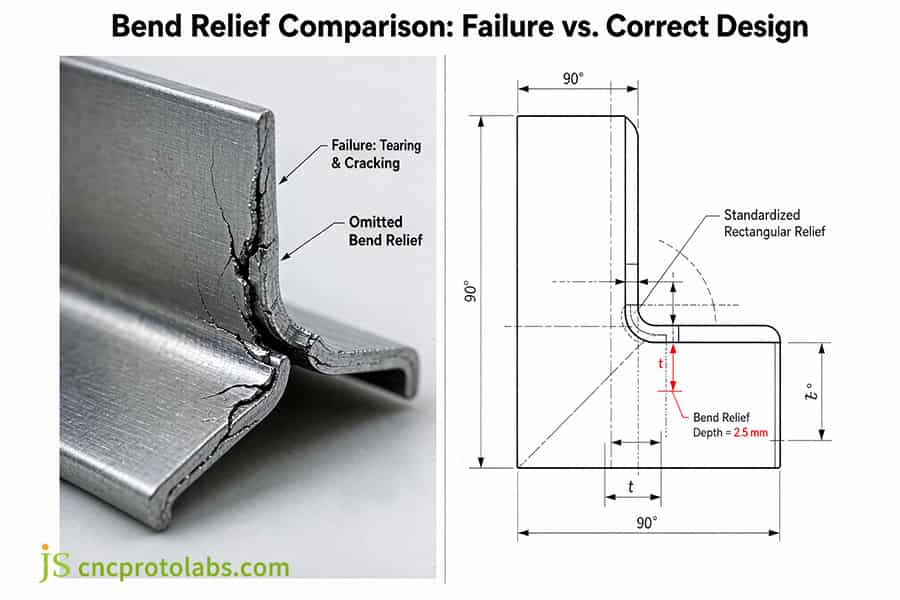
Figure 2 : Comparaison du relief de pliage montrant la déchirure par rupture par rapport à une conception correcte dans la tôle.
Pourquoi les variations d’épaisseur des feuilles brutes ruinent-elles la précision du pliage ?
Les variations d'épaisseur nuisent directement à la précision du pliage de la tôle, car le pliage à l'air dépend de la profondeur de pénétration du poinçon. Une fluctuation entre 1,95 et 2,05 mm modifie le tonnage, provoquant des écarts angulaires supérieurs à ± 1,5°.
Précision de pliage de la tôle
Le système optique de compensation d'épaisseur de JS Precision annule automatiquement la dérive de ± 1,5° provoquée par des fluctuations d'épaisseur de ± 0,05 mm, de sorte que les pièces du même lot semblent avoir été produites sur une seule machine. Voir notre guide des tolérances de pliage des métaux .
Tolérance de déduction de courbure
La variation de l'épaisseur entraîne la déduction du pliage ; un décalage de 0,05 mm dans le décalage de l'axe neutre équivaut à 0,003 mm. Nous mesurons et recalculons la compensation par lot. Les variations d'épaisseur non compensées entraînent des défauts de pliage de la tôle tels que des angles irréguliers, des ondulations et de l'usure .
Référence: ASTM A480/A480M : 2022 – Spécification standard pour les exigences générales relatives aux tôles, tôles et bandes d'acier laminées plates, inoxydables et résistantes à la chaleur, couvrant des tolérances d'épaisseur de ± 0,05 mm.
Comment les mauvaises ouvertures de matrice en V déforment-elles les rayons de courbure intérieurs ?
Les mauvaises ouvertures de matrice en V sont un sous-ensemble d'erreurs d'outillage de presse plieuse qui déforment les rayons lorsque la largeur ne correspond pas au rapport d'épaisseur 8x. La matrice en V sous-dimensionnée concentre les contraintes et creuse les surfaces. Une sélection correcte de la matrice stabilise les rayons.
Erreurs d’outillage de presse plieuse
Les erreurs courantes incluent l’usure des poinçons et une largeur de matrice en V inexacte. Une matrice en V trop étroite entraîne une réduction du rayon intérieur, ce qui entraîne une concentration des contraintes.
Tolérances de flexion de l'air et de fond
|
Paramètre |
Pliage à l'air (mauvaise matrice 6V) |
Pliage à l'air (matrice 8V correcte) |
Fond (matrice 8 V) |
|---|---|---|---|
|
Précision du rayon intérieur |
±0,3 mm |
±0,15 mm |
±0,05mm |
|
État des surfaces |
Marques de matrice visibles |
Faire le ménage |
Finition miroir possible |
|
Cohérence des angles |
±2,0° |
±0,5° |
±0,2° |
Source de données : ISO 10791-1 : 2015 – Conditions d'essai pour centres d'usinage, Partie 1 : Essais géométriques pour la vérification de la précision des presses plieuses et des équipements de formage.
Pourquoi la direction du grain de la tôle provoque-t-elle des fissures dans les brides ?
La direction du grain de la tôle provoque des fissures lorsque les lignes de pliage sont parallèles à l'orientation de laminage. Les grains allongés réduisent la ductilité. Le pliage perpendiculaire ou à 45° dans le sens du grain élimine la déchirure.
Sens du grain de la tôle
La direction du grain est essentielle : le pliage des tôles laminées à froid parallèlement au grain rend souvent le matériau cassant. Le guide de conception de tôlerie personnalisée pour la fabrication indique que la ligne de pliage doit croiser le grain à un angle de 45° ou 90° .
Tolérance de déduction de courbure
L'orientation des grains modifie également la déduction de pliage ; le croisement du grain nécessite un incrément de facteur K de 0,02 à 0,03 , que JS Precision suit dans un tableau de facteur K dédié pour contenir ±0,05 mm .

Quelles règles de tolérance régissent la flexion de l'air par rapport à l'enfoncement ?
Les règles de tolérance pour la flexion de l'air par rapport aux tolérances de fond déterminent la conformité du dessin. La flexion de l'air offre ±0,15 mm mais est sensible aux variations. Feuille de verrouillage de fond pour une répétabilité de ±0,05 mm.
Flexion de l'air ou enfoncement
Une comparaison matricielle 4×4 des capacités de tolérance de quatre méthodes de formage :
|
Dimension d'évaluation |
Pliage de l'air |
Creux |
Monnayage |
Essuyage/Formage |
|---|---|---|---|---|
|
Précision de l'angle de formage |
±1,0° à ±1,5° |
±0,3° à ±0,5° |
±0,1° à ±0,2° |
±0,5° à ±1,0° |
|
Tolérance de bride linéaire |
±0,15 mm à ±0,25 mm |
±0,05 mm à ±0,08 mm |
±0,02 mm à ±0,05 mm |
±0,10 mm à ±0,15 mm |
|
Tonnage d'équipement requis |
Socle (1×) |
Élevé (3×–4×) |
Ultra-élevé (8×–10×) |
Moyen (1,5×–2×) |
|
Phase de production et application |
Cadres structurels, prototypes, surfaces non en contact |
Boîtiers de précision, interfaces de localisation de rail |
Cavités de blindage avionique d'ultra-précision |
Estampage continu, ourlet à bride |
Source de données : journaux d’analyse DFM automatisés JS Precision.
Les brides avec une tolérance de ±0,08 mm nécessitent un ancrage ; la flexion de l'air est plus adaptée aux couvertures externes. Reportez-vous à la flexion de l'air par rapport à la précision guide de pliage de tôle pour les détails.
Tolérance pour la déduction de pliage
L'enfoncement avec serrage mécanique minimise les variations du processus et supprime la sensibilité du cintrage à l'air . Nous appliquons un bottoming pour les caractéristiques critiques de ±0,05 mm.
Précision de pliage de la tôle
Pour atteindre la précision de ±0,05 mm, les processus et les tolérances doivent être en harmonie. Le pliage à l'air est couramment utilisé pour la fabrication régulière, tandis que le bottoming est la technique utilisée pour l'assemblage de précision.
Figure 3 : Travailleur utilisant une presse plieuse pour les règles de tolérance de pliage à l'air et d'enfoncement.
Comment corriger les erreurs de retour élastique dans la fabrication de tôlerie ?
Le retour élastique est corrigé en combinant une flexion excessive, un creux et un temps de maintien . Le redressage manuel améliore encore la répétabilité. Le processus de JS Precision réduit les rebuts à 2,1 %.
Correction des erreurs de retour élastique dans la fabrication de tôlerie
La nouvelle procédure comprend trois phases :
- Mesurer l'angle de retour élastique ;
- Réglage de la profondeur du poinçon (par exemple 92° préréglé à 90° ) ;
- Ajout de 1,0 s à la pression de maintien.
Services de fabrication de tôle de précision par JS Precision
La rémunération varie selon les matériaux. La base de données JS Precision contient plus de 1 200 lots d'étalonnage : 1,5° pour AL5052-H32, 2,0° pour SPCC et 2,5° à 3,0° pour l'acier inoxydable 304. Sur plus de 200 projets , la combinaison de l'examen DFM, des tableaux de compensation, de l'optimisation CNC et de la vérification CMM a permis de réduire les rebuts de 8 à 16 % à 2,1 %.
Tableau-cadre des cotations réelles
| Matériau (2,0 mm) | Tolérance ±0,05 mm | Tolérance ±0,10 mm | MOQ 1 à 50 pièces | MOQ 50 à 500 pièces | MOQ 500+ pièces |
| SPCC (CRS) | X,XX $/pièce | X,XX $/pièce | +15% | Base | −12% |
| AL5052-H32 | X,XX $/pièce | X,XX $/pièce | +18% | Base | −10% |
| SUS304 | X,XX $/pièce | X,XX $/pièce | +22% | Base | −8% |
Source des données : bande de cotation publique JS Precision, 2026-T3 (à titre indicatif ; cotation finale après DFM).
Vous êtes confronté à des défis complexes de retour élastique sur vos pièces de robotique ou d'automatisation ? Parlez à l'ingénieur dès aujourd'hui pour mettre en œuvre notre programme de compensation de précision et garantir des tolérances de ± 0,05 mm !
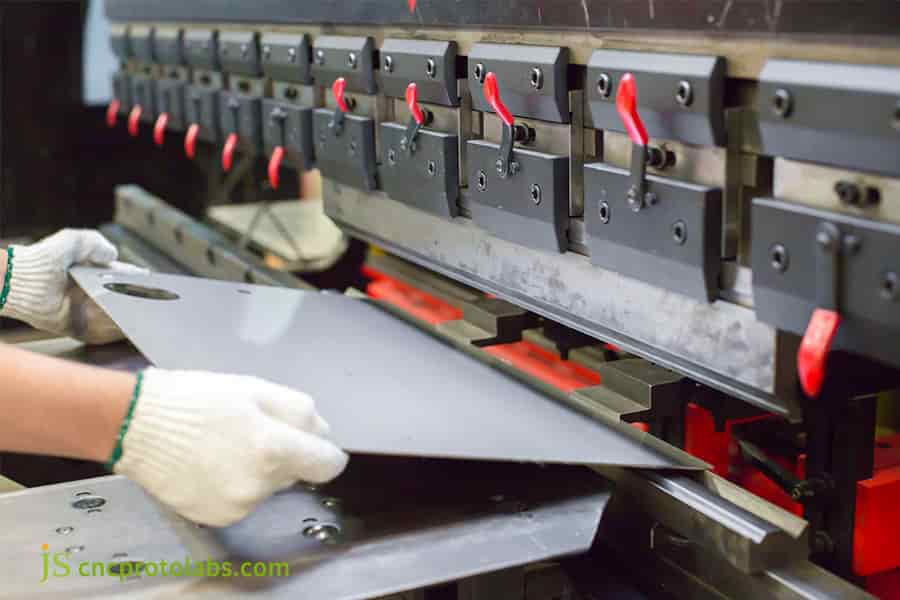
Figure 4 : Machines de presse plieuse dans l'atelier de fabrication pour corriger les erreurs de retour élastique.
Fabrication de tôles de précision JS Precision pour base robotique : élimination des défauts de courbure
Un leader européen de la robotique industrielle a contacté JS Precision avec un problème critique : ses structures de base à plusieurs degrés de liberté souffraient de 16 % de rebuts d'assemblage en raison d'écarts d'angle de bride.
Défi
L'équipe R&D d'un fabricant européen de robots industriels a confié plusieurs structures de base multi-degrés de liberté (AL5052-H32, épaisseur nominale 2,0 mm) à son fournisseur. Pourtant, le fournisseur principal a simplement continué avec la pratique habituelle, a utilisé le facteur K par défaut de 0,44 dans le système de CAO pour la découpe des matériaux et a effectué le pliage à l'air sans compenser le retour élastique de 2°. Après avoir terminé l'opération de pliage, la tolérance de la distance entre les brides accumulée dépassait ±0,25 mm, il y avait des interférences dans les trous de positionnement du servomoteur, le taux de reprise dans l'usine d'assemblage atteignait jusqu'à 16 % et le temps nécessaire pour extraire le premier échantillon était de 10 jours.
La solution
Après que notre équipe d'ingénieurs en tôlerie senior ait pris le relais, ils ont entièrement mis en œuvre une refactorisation DFM (Design for Manufacturing) :
- En effectuant des tests physiques de traction et de flexion, le facteur K initial pour un dépliage a été ajusté de 0,44 à 0,38. En dehors de cela, une rainure de déchirure rectangulaire de 2,5 mm de profondeur a été réalisée pour éliminer les contraintes dans les coins.
- La méthode de pliage est passée du pliage à l'air traditionnel à un étalonnage de matrice de moindre précision.
Lors du premier essai de pliage, une fissure de microcontrainte de 0,15 mm est apparue sur le bord extérieur du coude de bride parce que les grains laminés à froid de la matière première étaient parallèles à la ligne de pliage principale. L'ingénieur présent a retourné l'ébauche à cet endroit et a fait en sorte que la ligne de pliage croise la direction du grain perpendiculairement (90°) , ce qui a contribué à éliminer les fissures sous contrainte. De plus, une matrice inférieure de précision de 8 V (16 mm) a été choisie pour garantir l'élimination complète des fissures de contrainte.
Les résultats
- La tolérance de formation de bride est strictement et systématiquement maintenue dans la plage de tolérance fine de ±0,05 mm.
- Le taux de défauts de l'assemblage des trous de montage des servos a chuté de 16 % à 2,1 %.
- Avec l'élimination du redressage manuel secondaire, le coût de pliage par pièce est réduit de 26 %.
- Le délai total entre le premier échantillon et la production complète a été réduit de 10 jours à 6 jours ( délai de livraison réduit de 40 % ).
Témoignages clients :
La recommandation de matrice 8 V a éliminé les déchirures de coin sur le SUS304 de 3 mm. Le taux de réussite au premier article s'est visiblement amélioré . — Responsable des achats, OEM d'équipements industriels (anonymisé)
Le délai d'exécution DFM de 2 heures nous a permis de réduire le délai de livraison des échantillons de 10 à 6 jours. — Ingénieur NPI, fabricant de bases robotiques
Valeur cachée
Le lot de composants est entièrement conforme au niveau de tolérance ISO 2768-m et a réussi le test de durabilité en fatigue dynamique dans un environnement de vibrations industrielles à haute fréquence.
Source de données : Archives d'optimisation de l'ingénierie des composants de précision JS Precision Robotics (projet n° ROBOT-2026-309, taille d'échantillon > 1 200 lots)
FAQ
Q1 : Pourquoi les angles de courbure de la tôle reviennent-ils après relâchement de la pression ?
Ceci est dû au fait que la contrainte élastique résiduelle formée lors de l'opération de pliage cherche encore à se rétablir. JS Precision résout ce problème en préréglant 1° à 3° de courbure excessive et en effectuant un étalonnage du fond sur les presses plieuses CNC.
Q2 : Comment un facteur K mal réglé peut-il conduire à ce que les brides terminées soient plus longues que celles indiquées sur le dessin ?
Dans la plupart des cas, un facteur K est basé sur des valeurs théoriques qui prédisent moins que l'étendue réelle de la déformation plastique. Pour les alliages laminés à froid, JS Precision applique un facteur K plus précis de 0,38, garantissant que la tolérance de la bride reste à ±0,05 mm.
Q3 : Quelle est la cause de la déchirure le long des bords lorsque les bordures de la pièce sont pliées à 90 degrés ou près ?
L'absence de dégagements de courbure entraîne une concentration des contraintes. Pour éviter les déchirures, nous ajoutons des reliefs de 2,5 mm de profondeur (profondeur ≥ épaisseur du matériau + 0,5 mm ; ≥ R + T + 0,5 mm pour les coins crantés) et suivons ASME Y14.5.
Q4 : Comment la variation de l'épaisseur de la feuille brute fausse-t-elle la cohérence de l'angle de pliage ?
De légères variations dans l'épaisseur de la tôle, jusqu'à ±0,05 mm, affectent la géométrie de contact à l'intérieur de la matrice en V. Pour éviter cela, nous appliquons une compensation d'épaisseur du lot et réduisons les rebuts à 2,1 %.
Q5 : Pourquoi la flexion à l'air est-elle plus sujette aux erreurs de tolérance que l'enfoncement ?
La flexion à l'air dépend de la pénétration de la course, ce qui la rend très sensible à tout changement dans les propriétés du matériau. C'est pourquoi nous utilisons un fond pour les surfaces de contact, en gardant la tolérance verrouillée entre ±0,05 mm .
Q6 : Quel est le rapport d’ouverture optimal de la matrice en V pour le pliage de précision de la tôle ?
Une ouverture de filière en V de 8 fois l'épaisseur du matériau (8 V) est la norme industrielle. Chez JS Precision, les matrices 8 V correspondent toujours précisément au rayon du poinçon, ce qui évite les marques de contrainte ou les fissures sur le métal.
Q7 : Quel impact la direction du grain peut-elle avoir sur le rayon de courbure le plus court possible ?
Une flexion parallèle au grain du matériau provoque des fissures de type peau d'orange. JS Precision emboîte soigneusement les pièces de manière à ce que les courbures soient effectuées dans le sens du grain à environ 90°, généralement exactement 90°, pour éviter les cassures.
Q8 : Quel avantage gagnons-nous en effectuant un DFM à un stade précoce pour la précision de l'emboutissage de la tôle ?
Les versions antérieures du DFM permettaient de définir des déductions et des reliefs de pliage corrects pour différents matériaux et angles de pliage. Notre service DFM accéléré en 2 heures réduit la durée des essais de 40 % et arrête également les coûts de retouche .
Résumé
Le désalignement en flexion est une manifestation physique de plusieurs facteurs en interaction, notamment les propriétés des matériaux, la conception des outils/matrices et le retour élastique . Au cours de la phase de conception, le facteur K par défaut de 0,44 doit être abandonné, un modèle de compensation dynamique du retour élastique doit être établi et les rainures de déchirure ≥2,5 mm doivent être standardisées pour éviter l'empilement des tolérances.
Ne laissez pas les imprécisions de pliage retarder votre ligne de production. Obtenez un devis gratuit aujourd'hui et laissez JS Precision fournir une fabrication de tôlerie de précision avec des tolérances garanties de ± 0,05 mm !
Clause de non-responsabilité
Le contenu de cette page est uniquement à titre informatif. Pour Services de précision JS , il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et demander un devis formel de pièces . Veuillez nous contacter pour plus d'informations.
Ressource

