 العربية




تفشل انحناءات الصفائح المعدنية في رسم المواصفات ويرجع ذلك في المقام الأول إلى الزنبرك غير المعوض (1°–3°)، وحسابات عامل K غير الدقيقة، ونقوش الانحناء المحذوفة، وتغيرات سمك المادة الخام (±0.05 مم)، واختيار القالب على شكل V غير المناسب. تعمل معايرة الأدوات وفقًا لسمك المادة الفعلي واتجاه الحبوب على استعادة تفاوتات الانحناء ضمن ±0.05 مم. غالبًا ما تؤدي انحرافات الانحناء إلى إيقاف خطوط الإنتاج وتترك المهندسين دون إصلاح. تعتمد ممارسات التصنيع الكلاسيكية على معاملات CAD القياسية دون مراعاة السُمك أو الملمس، مما يترك التفاوتات المسموح بها غير منظمة.
توضح هذه المقالة خمسة أسباب رئيسية لعيوب الربيع. يؤدي تصحيحها من خلال مراجعة JS Precision DFM لمدة ساعتين إلى خفض معدل الخلل إلى 2.1%. التحكم في هذه المتغيرات يلغي إعادة العمل.
5 مصفوفة مقارنة عيوب فشل الانحناء الرئيسية
يقارن الجدول أدناه المظاهر والأسباب الجذرية ومعايير التحكم لخمسة أنواع من العيوب الأساسية.
|
سبب الفشل الأساسي (سبب الفشل) |
السبب المادي والآلية |
رسم الانجراف |
معلمات الوقاية والتحكم في الدقة JS |
|---|---|---|---|
|
السبب 1: عدم تعويض زاوية الانحناء |
إطلاق الضغط المرن المتبقي بعد تفريغ تشكيل المعدن |
زاوية الانحناء 90 درجة ترجع إلى 87 درجة -88 درجة ، زاوية خارج نطاق التسامح |
تم ضبط زاوية تعويض الانحناء الزائد مسبقًا بمقدار 1°–3° ، وتصحيح القاع لتحرير الضغط المتبقي |
|
السبب 2: خطأ في حساب النمط K-factor/النمط المسطح |
تطبيق العامل K النظري بدلاً من الاستطالة المقاسة |
يتجاوز إجمالي الطول غير المطوي ±0.25 مم ، وتتجاوز مسافة الحافة التراكمية المعيار |
تصحيح عامل K من 0.44 إلى 0.38، مع التحكم الصارم في الطول غير المطوي لكل DIN 6935 |
|
السبب 3: أخدود تخفيف العملية مفقود أو صغير الحجم |
ينحني الخط بالقرب من محيط الجزء بدون درجة |
حافة الحافة المجاورة مشوهة بسبب التوتر والشقوق الصغيرة في الزوايا |
أضف أخدودًا مستطيلًا بعمق 2.5 مم (العمق ≥ السُمك + 0.5 مم) |
|
السبب 4: تقلب سماكة دفعة المواد الخام |
يتقلب سمك الصفيحة الدفعية بين 1.95 ملم - 2.05 ملم |
تحت نفس شوط الآلة، يتجاوز تشتت زاوية أجزاء الدفعة نفسها ±1.5 درجة |
تعويض قياس السمك الديناميكي البصري، وضبط المقياس الخلفي والسكتة الدماغية لكل دفعة من المواد الخام |
|
السبب 5: اختيار خاطئ لفتحة الأخدود على شكل حرف V |
يسبب الأخدود الصغير الحجم على شكل حرف V إجهادًا محليًا مركزًا مفرطًا |
نصف القطر الداخلي غير دقيق، أو خدوش عميقة أو شقوق دقيقة على السطح |
فرض صارم على نسبة فتح سمك المادة 8x (8 فولت) لتتناسب مع نصف قطر التثقيب القياسي |
مرجع: آيزو 2768-م:1989 - التفاوتات العامة للأبعاد الخطية والزاوية دون مؤشرات التسامح الفردية، مع تحديد ±0,5° لفئة الدقة المتوسطة.
من خلال التعديلات الهندسية، يمكن تقليل تفاوتات الدُفعات من ±0.25 مم إلى ±0.05 مم.
الوجبات السريعة الرئيسية (الأعمال الأساسية والنقاط الفنية)
- التعويض المسبق لـ Springback: قم بتطبيق زاوية الانحناء الزائد بمقدار 1 درجة إلى 3 درجات للتعويض عن Springback.
- تصحيح النمط المسطح: بدلاً من القيمة الافتراضية المسبقة 0.44، أدخل عامل K المُقاس وهو 0.38 للحفاظ على الانحرافات الناتجة عن العمليات المتعاقبة قيد الفحص.
- معيار أخدود الإغاثة: أدخل قنوات أو فتحات كسر ≥2.5 مم على طول الزوايا كأخاديد إغاثة لمنع تشقق الزوايا أو انقسامها.
- تسريع سوق دبي المالي: توفير استجابة سوق دبي المالي خلال ساعتين مما يؤدي إلى تسريع تسليم العينات إلى العميل بنسبة 40%.
لماذا يقوم Springback غير المعوض بتشويه زوايا الحافة؟
لماذا يشوه الزنبرك الخلفي غير المعوض زوايا الحافة ينبع من الاسترداد المرن بعد تحرير الضغط. فعال تعويض الصفائح المعدنية يتطلب الانحناء الزائد أو القطع، حيث تنجرف زوايا الانحناء من 1 درجة إلى 3 درجات من المواصفات بدونها.
لماذا لا تتطابق انحناءات الصفائح المعدنية مع زوايا الرسم الفنية
عندما تتعافى الألياف المعدنية بطريقة مرنة، فهذا ما يسمى الارتداد الربيعي. إذا لم يتم التحكم في زوايا الانحناء بشكل صحيح، فسوف يؤدي ذلك إلى انحراف بسيط بمقدار 1 درجة إلى 3 درجات للزاوية النهائية، وهو سبب شائع لمشاكل التجميع.
تعويض الصفائح المعدنية
تتبع JS Precision عملية تعويض تجمع بين زاوية الانحناء الزائد بمقدار 1°–3° مع تصحيح الثبات ، استنادًا إلى DIN 6935. تتم الإشارة إلى زاوية الانحناء الزائد إلى قوة خضوع المادة - على سبيل المثال، ~2° لـ SPCC - ويتم تمديد ضغط التثبيت بمقدار 1.0 ثانية لتحرير الضغط المتبقي.
عيوب ثني الصفائح المعدنية
تعد العيوب مثل الخدوش والشقوق والتباين في الطول من المشكلات الشائعة. يمكن منع الشقوق الصغيرة باستخدام نسبة فتح 8 فولت للقالب، بالإضافة إلى أخاديد تمزيق ≥2.5 مم. تم بالفعل دمج هذه الأنواع من عناصر التحكم في خدمات تصنيع الصفائح المعدنية الدقيقة المقدمة من قبلنا.
قم بتحميل الرسم الخاص بك الآن للحصول على تقييم مجاني لجدوى سوق دبي المالي لمدة ساعتين والتخلص من عيوب الانحناء قبل الإنتاج الضخم!
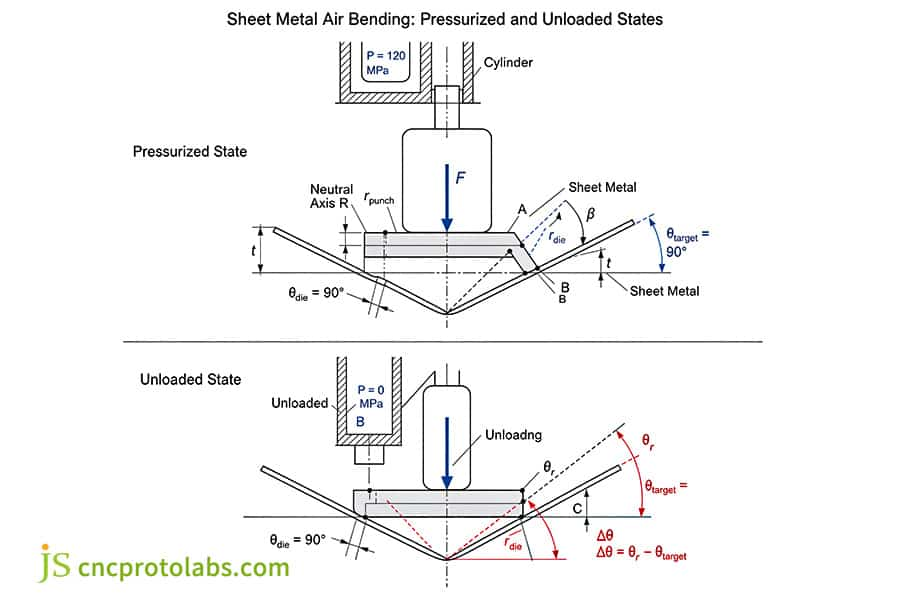
الشكل 1: مخطط انحناء الهواء يُظهر حالات الضغط والتفريغ مع الزنبرك الخلفي.
كيف يؤدي خطأ K-Factor إلى انحراف حسابات النمط المسطح؟
عامل K في الصفائح المعدنية يعد أمرًا بالغ الأهمية لأن القيمة غير الصحيحة تسيء تقدير موضع المحور المحايد. يؤدي عامل CAD K الافتراضي 0.44 إلى انحراف ±0.35 مم، بينما تتطلب الدقة الحقيقية المعايرة إلى 0.38 للسبائك المدرفلة على البارد.
العامل K في الصفائح المعدنية
يختلف العامل K باختلاف المواد والسمك وطريقة الانحناء. تقيس JS Precision عامل K الحقيقي من خلال ثني قطعة الاختبار، والذي يصبح بعد ذلك مرجعًا لتصحيح الصفائح المعدنية.
التسامح بدل بندر
نقوم بثني قطع الاختبار فعليًا لتأمين التفاوتات المسموح بها في حدود ±0.05 مم : قطع عينة، وعمل ثني بزاوية 90 درجة، وقياس طول الساق الخارجي، وحساب العامل K.
دقة ثني الصفائح المعدنية
تم تخفيض الخطأ التراكمي من ±0.35 مم إلى ±0.05 مم بعد معايرة العامل K إلى 0.38، مما يضمن اجتياز اختبار القطعة الأولى.
مرجع: دين 6935: 2011 - الانحناء البارد للصفائح المعدنية. حسابات بدلات الانحناء وزوايا الزنبرك للسبائك المدرفلة على البارد.
متى يؤدي حذف الحافة إلى تمزق الزاوية؟
يتسبب إهمال شفة الحافة في تمزق الزاوية عندما تفتقر خطوط الانحناء إلى الخلوص، وهي مشكلة شائعة بين عيوب ثني الصفائح المعدنية. يؤدي الطي المعدني إلى ضغط المواد الداخلية، مما يؤدي إلى تمزيق الأسطح المجاورة.
عيوب ثني الصفائح المعدنية
الحصول على تمزقات الزاوية أمر مكلف للغاية. إذا لم تقم بإجراء قطع تخفيف، فإن تركيز الضغط عند تدفق المواد سيؤدي إلى الكسر. ينص الدليل الهندسي لتصنيع الصفائح المعدنية على أن عمق التمزق يجب أن يكون أكبر من مقدار السُمك بالإضافة إلى نصف القطر الداخلي مجتمعًا.
التسامح خصم الانحناء
حجم الأخدود المسيل للدموع له تأثير على الدقة: عرض الإغاثة ≥ T؛ عمق الإغاثة ≥ R + T + 0.5 مم، مما يسمح بتدفق المواد بحرية.
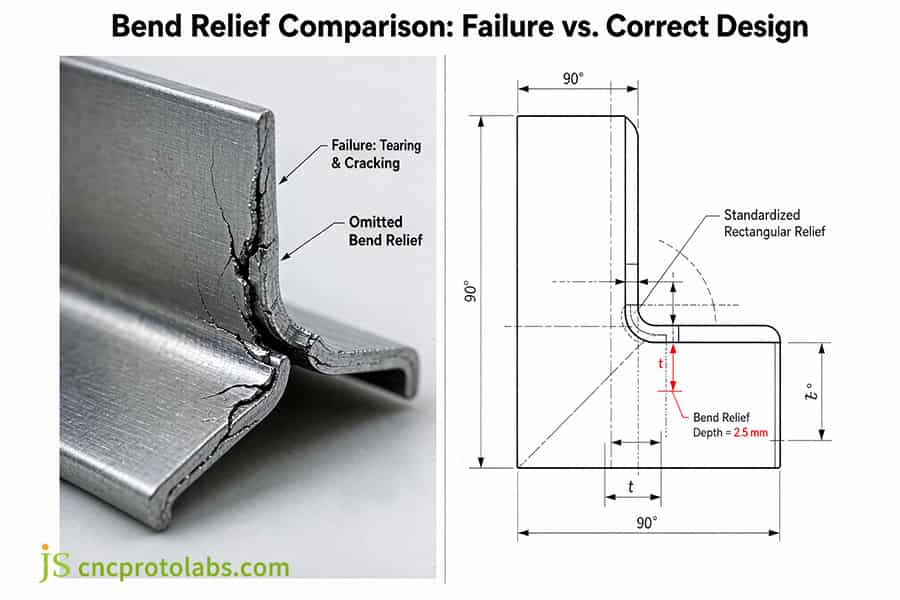
الشكل 2: مقارنة تخفيف الانحناء توضح فشل التمزق مقابل التصميم الصحيح في الصفائح المعدنية.
لماذا تؤدي اختلافات سماكة الورقة الخام إلى إفساد دقة الانحناء؟
تؤدي الاختلافات في السُمك إلى تقويض دقة ثني الصفائح المعدنية بشكل مباشر لأن ثني الهواء يعتمد على عمق اختراق الثقب. يؤدي التقلب بين 1.95 إلى 2.05 ملم إلى إزاحة الحمولة، مما يتسبب في انحرافات زاوية تتجاوز ±1.5 درجة.
دقة ثني الصفائح المعدنية
يقوم نظام تعويض السُمك البصري الخاص بـ JS Precision تلقائيًا بإلغاء الانجراف بمقدار ±1.5 درجة الناتج عن تقلبات السُمك بمقدار ±0.05 مم، بحيث تبدو الأجزاء من نفس الدفعة كما لو تم إنتاجها على جهاز واحد. انظر لدينا دليل التحمل الانحناء المعادن .
التسامح خصم الانحناء
يؤدي تباين السُمك إلى خصم الانحناء؛ إن التحول بمقدار 0.05 مم في إزاحة المحور المحايد يساوي 0.003 مم. نحن نقيس ونعيد حساب التعويض لكل دفعة. تؤدي اختلافات السُمك غير المعوضة إلى عيوب ثني الصفائح المعدنية مثل الزوايا غير المنتظمة والتموج والتآكل .
مرجع: أستم A480/A480M: 2022 - المواصفة القياسية للمتطلبات العامة للألواح والصفائح والأشرطة الفولاذية المدلفنة المسطحة والمقاومة للحرارة، والتي تغطي سماكات مسموح بها تبلغ ± 0.05 مم.
كيف تشوه فتحات القالب V الخاطئة داخل نصف قطر الانحناء؟
فتحات القالب V الخاطئة هي مجموعة فرعية من أخطاء أدوات مكابح الضغط التي تشوه نصف القطر عندما يفشل العرض في مطابقة نسبة السمك 8x. يعمل قالب V صغير الحجم على تركيز الضغط وحفر الأسطح. الاختيار الصحيح للقالب يعمل على استقرار نصف القطر.
اضغط على أخطاء أدوات الفرامل
تتضمن الأخطاء الشائعة تآكل اللكمات وعدم دقة عرض القالب على شكل حرف V. يؤدي القالب على شكل حرف V الضيق جدًا إلى تقليل نصف القطر الداخلي مما يؤدي إلى تركيز الضغط.
الانحناء الهواء مقابل التحمل القاع
|
المعلمة |
ثني الهواء (قالب 6 فولت خاطئ) |
ثني الهواء (القالب الصحيح 8 فولت) |
القاع (يموت 8 فولت) |
|---|---|---|---|
|
دقة نصف القطر الداخلي |
± 0.3 ملم |
± 0.15 ملم |
± 0.05 ملم |
|
حالة السطح |
علامات يموت مرئية |
ينظف |
لمسة نهائية مرآة ممكنة |
|
اتساق الزاوية |
± 2.0 درجة |
± 0.5 درجة |
± 0.2 درجة |
مصدر البيانات: أيزو 10791-1:2015 - شروط الاختبار لمراكز التصنيع، الجزء الأول: الاختبارات الهندسية لفرامل الضغط والتحقق من دقة معدات التشكيل.
لماذا يتسبب اتجاه حبيبات الصفائح المعدنية في حدوث تشققات في الفلنجة؟
يؤدي اتجاه حبيبات الصفائح المعدنية إلى حدوث تشققات عندما تكون خطوط الانحناء متوازية مع اتجاه التدحرج. الحبوب المطولة تقلل الليونة. الانحناء بشكل عمودي أو 45 درجة عبر الحبوب يزيل التمزق.
اتجاه الحبوب الصفائح المعدنية
يعتبر اتجاه الحبوب أمرًا بالغ الأهمية - فثني الصفائح المدرفلة على البارد الموازية للحبيبات غالبًا ما يجعل المادة هشة. يشير تصميم الصفائح المعدنية المخصص لدليل التصنيع إلى أن خط الثني يجب أن يعبر الحبوب بزاوية 45 درجة أو 90 درجة.
التسامح خصم الانحناء
يغير اتجاه الحبوب أيضًا خصم الانحناء ; يتطلب عبور الحبوب زيادة عامل K بمقدار 0.02–0.03 ، والتي تتبعها JS Precision في جدول عامل K مخصص للاحتفاظ بـ ±0.05 مم .

ما هي قواعد التسامح التي تحكم انحناء الهواء مقابل القاع؟
تحدد قواعد التسامح لانحناء الهواء مقابل تفاوتات القاع توافق الرسم. يوفر ثني الهواء ±0.15 مم ولكنه حساس للتغيرات. ورقة أقفال قاعية لتكرار ± 0.05 مم.
انحناء الهواء مقابل القاع
مقارنة مصفوفة 4 × 4 لقدرات التسامح لأربع طرق تشكيل:
|
البعد التقييمي |
انحناء الهواء |
قاع |
سك |
المسح / التشكيل |
|---|---|---|---|---|
|
دقة تشكيل الزاوية |
±1.0 درجة إلى ±1.5 درجة |
±0.3° إلى ±0.5° |
±0.1° إلى ±0.2° |
±0.5° إلى ±1.0° |
|
التسامح شفة الخطية |
±0.15 ملم إلى ±0.25 ملم |
±0.05 ملم إلى ±0.08 ملم |
±0.02 مم إلى ±0.05 مم |
±0.10 ملم إلى ±0.15 ملم |
|
حمولة المعدات المطلوبة |
القاعدة (1×) |
عالي (3×–4×) |
عالي جدًا (8×-10×) |
متوسطة (1.5×–2×) |
|
مرحلة الإنتاج والتطبيق |
الإطارات الهيكلية والنماذج الأولية والأسطح غير المتزاوجة |
العبوات الدقيقة، واجهات تحديد موقع السكك الحديدية |
إلكترونيات الطيران فائقة الدقة تحمي التجاويف |
ختم مستمر، حافة الحافة |
مصدر البيانات: سجلات تحليل سوق دبي المالي الآلية JS Precision.
تتطلب الفلنجات ذات التسامح ± 0.08 مم قاعًا؛ يعتبر ثني الهواء أكثر ملاءمة للأغطية الخارجية. الرجوع إلى الانحناء الهواء مقابل الدقة دليل ثني الصفائح المعدنية للتفاصيل.
التسامح لخصم الانحناء
يؤدي التثبيت باستخدام المشبك الميكانيكي إلى تقليل تباين العملية وإزالة حساسية ثني الهواء . نحن نطبق القاع على الميزات الهامة ± 0.05 مم.
دقة ثني الصفائح المعدنية
لتحقيق دقة تبلغ ±0.05 مم، يجب أن تكون العمليات والتفاوتات متناغمة. يتم استخدام ثني الهواء بشكل شائع في التصنيع العادي، في حين أن القاع هو التقنية المستخدمة للتجميع الدقيق.
الشكل 3: عامل ضغط يعمل على ثني الهواء وقواعد التسامح مع القاع.
كيفية إصلاح أخطاء Springback في تصنيع الصفائح المعدنية؟
يتم تصحيح Springback من خلال الجمع بين توقيت الانحناء الزائد والقاع والسكون . يعمل الاستقامة اليدوية على تحسين إمكانية التكرار. تعمل عملية JS Precision على تقليل الخردة إلى 2.1%.
تصحيح أخطاء Springback في تصنيع الصفائح المعدنية
ويتكون الإجراء الجديد من ثلاث مراحل:
- قياس زاوية الربيع.
- ضبط عمق الثقب (على سبيل المثال، 92 درجة مضبوطة مسبقًا إلى 90 درجة)؛
- إضافة 1.0 ثانية إلى الضغط القابضة.
خدمات تصنيع الصفائح المعدنية الدقيقة من JS Precision
التعويض يختلف مع المواد. تحتوي قاعدة بيانات JS Precision على أكثر من 1200 دفعة معايرة: 1.5 درجة لـ AL5052-H32، و2.0 درجة لـ SPCC، و2.5 درجة - 3.0 درجة للفولاذ المقاوم للصدأ 304. عبر أكثر من 200 مشروع ، أدى الجمع بين مراجعة سوق دبي المالي وجداول التعويضات وتحسين CNC والتحقق من CMM إلى تقليل الخردة من 8-16% إلى 2.1%.
جدول إطار الاقتباس الحقيقي
| المادة (2.0 ملم) | التسامح ± 0.05 ملم | التسامح ± 0.10 ملم | موك 1-50 جهاز كمبيوتر شخصى | موك 50-500 جهاز كمبيوتر شخصى | موك 500+ جهاز كمبيوتر شخصى |
| إس بي سي سي (CRS) | $X.XX / الجزء | $X.XX / الجزء | +15% | قاعدة | −12% |
| AL5052-H32 | $X.XX / الجزء | $X.XX / الجزء | +18% | قاعدة | −10% |
| SUS304 | $X.XX / الجزء | $X.XX / الجزء | +22% | قاعدة | −8% |
مصدر البيانات: نطاق الاقتباس العام JS Precision، 2026-Q3 (إرشادي؛ الاقتباس النهائي بعد سوق دبي المالي).
هل تواجه تحديات Springback المعقدة على الروبوتات أو أجزاء الأتمتة الخاصة بك؟ تحدث إلى المهندس اليوم لتنفيذ برنامج التعويض الدقيق الخاص بنا وتأمين تفاوتات تبلغ ±0.05 مم!
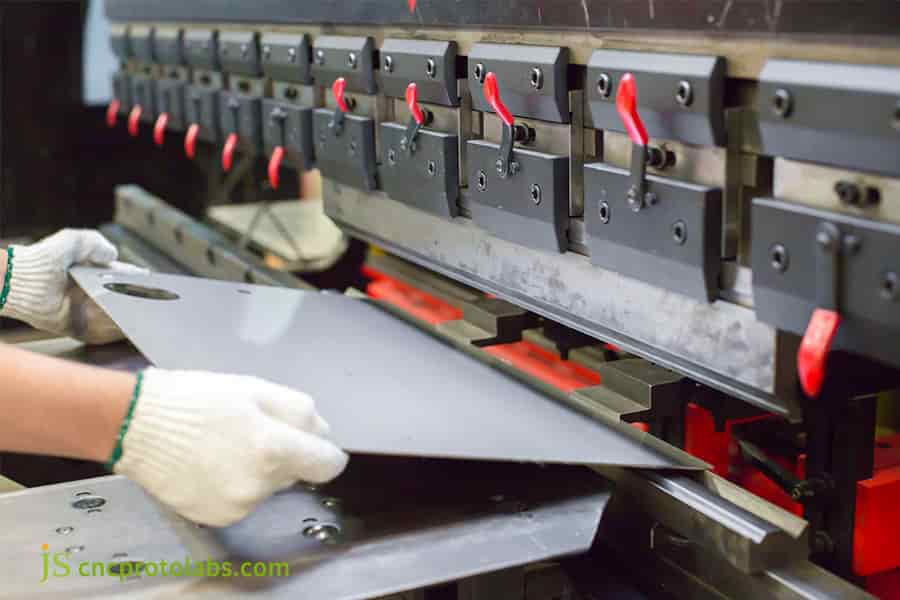
الشكل 4: اضغط على آلات الفرامل في ورشة التصنيع لإصلاح أخطاء الزنبرك.
JS تصنيع الصفائح المعدنية الدقيقة لقاعدة الروبوتات: القضاء على عيوب الانحناء
تعاملت إحدى الشركات الأوروبية الرائدة في مجال الروبوتات الصناعية مع JS Precision بمشكلة حرجة: عانت هياكلها الأساسية ذات درجات الحرية المتعددة من خردة التجميع بنسبة 16% بسبب انحرافات زاوية الحافة.
تحدي
قام فريق البحث والتطوير التابع لشركة تصنيع الروبوتات الصناعية الأوروبية بعهدة العديد من الهياكل الأساسية متعددة درجات الحرية (AL5052-H32، سمك اسمي 2.0 مم) إلى مورديهم. ومع ذلك، استمر المورد الرئيسي في الممارسة المعتادة، واستخدم عامل K الافتراضي 0.44 في نظام CAD لقطع المواد وقام بثني الهواء دون تعويض الزنبرك المرن بمقدار درجتين. بعد الانتهاء من عملية الثني، تجاوز التفاوت المسموح به لمسافة الحافة المتراكمة ±0.25 مم، وكان هناك تداخل في فتحات تحديد موضع محرك سيرفو، ووصل معدل إعادة العمل في مصنع التجميع إلى 16%، وكان وقت إخراج العينة الأولى 10 أيام.
الحل
بعد أن تولى فريق هندسة الصفائح المعدنية الكبير لدينا المسؤولية، قاموا بتنفيذ إعادة هيكلة DFM (التصميم للتصنيع) بالكامل:
- ومن خلال إجراء اختبارات الشد والانحناء الفيزيائية، تم تعديل العامل K الأصلي للتمدد من 0.44 إلى 0.38. وبصرف النظر عن ذلك، تم عمل أخدود عملية مستطيلة بعمق 2.5 مم لإزالة إجهاد الزاوية.
- تم تحويل طريقة الثني من ثني الهواء التقليدي إلى معايرة القالب ذات الدقة المنخفضة.
عند إجراء أول تجربة ثني، ظهر صدع إجهاد صغير بقطر 0.15 مم على الحافة الخارجية للقطعة انحناء شفة لأن حبيبات المادة الخام المدرفلة على البارد كانت موازية لخط الثني الرئيسي. قام المهندس الموجود بقلب الفراغ في تلك البقعة وجعل خط الانحناء يعبر اتجاه الحبوب عموديًا (90 درجة)، مما ساعد في القضاء على التشقق الإجهادي. أيضًا، تم اختيار قالب سفلي بدقة 8 فولت (16 مم) مما يضمن القضاء التام على صدع الإجهاد.
النتائج
- يتم الاحتفاظ بتسامح تشكيل الحافة بشكل صارم وثابت ضمن نطاق التسامح الدقيق الذي يبلغ ± 0.05 مم.
- انخفض معدل عيوب تجميع فتحة التركيب المؤازرة من 16% إلى 2.1%.
- مع التخلص من التسوية اليدوية الثانوية، يتم تقليل تكلفة ثني القطعة الواحدة بنسبة 26%.
- تم خفض إجمالي المهلة الزمنية من العينة الأولى إلى الإنتاج الكامل من 10 أيام إلى 6 أيام ( تم تقليل وقت التسليم بنسبة 40% ).
شهادات العملاء:
أدت توصية القالب 8V إلى القضاء على تمزقات الزوايا في 3 مم SUS304. تحسن معدل نجاح المقالة الأولى بشكل واضح . - مدير المشتريات، المعدات الصناعية OEM (مجهول)
تتيح لنا عملية التحول في سوق دبي المالي لمدة ساعتين تقليل المهلة الزمنية للعينة من 10 إلى 6 أيام. — مهندس NPI، الشركة المصنعة لقاعدة الروبوتات
القيمة المخفية
تتوافق مجموعة المكونات تمامًا مع مستوى التسامح ISO 2768-m وقد اجتازت اختبار متانة الكلال الديناميكي في بيئة الاهتزازات الصناعية عالية التردد.
مصدر البيانات: أرشيف تحسين هندسة المكونات الدقيقة لشركة JS Precision Robotics (المشروع #ROBOT-2026-309، حجم العينة > 1200 دفعة)
الأسئلة الشائعة
س 1: لماذا ترجع زوايا انحناء الصفائح المعدنية إلى الخلف بعد تحرير الضغط؟
يحدث هذا لأن السلالة المرنة المتبقية، التي تكونت أثناء عملية الثني، لا تزال ترغب في استعادة نفسها. تتعامل JS Precision مع هذا من خلال الضبط المسبق من 1 درجة إلى 3 درجات من الانحناء الزائد وإجراء معايرة القاع على مكابح الضغط CNC.
س2: كيف يؤدي تعيين عامل K بشكل غير صحيح إلى أن تكون الشفاه المكتملة أطول مما يحدده الرسم؟
في معظم الحالات، يعتمد العامل K على قيم نظرية تتنبأ بدرجة أقل من المدى الفعلي للتشوه اللدن. بالنسبة للسبائك المدلفنة على البارد، تطبق JS Precision عاملًا أكثر دقة يبلغ 0.38 K، مما يضمن بقاء تحمل الحافة ضمن ±0.05 مم.
س3: ما هو سبب التمزق على طول الحواف عند ثني حدود الجزء بزاوية 90 درجة أو بالقرب منها؟
يؤدي عدم وجود نقوش منحنية إلى تركيز الإجهاد. لتجنب التمزقات، أضفنا نقوشًا بعمق 2.5 مم (العمق ≥ سماكة المادة + 0.5 مم؛ ≥ R + T + 0.5 مم للزوايا المحززة) واتبع ASME Y14.5.
س 4: كيف يؤدي تباين سمك الورقة الخام إلى تشويه اتساق زاوية الانحناء؟
تؤثر الاختلافات الطفيفة في سمك الورقة، التي تصل إلى ±0.05 مم، على هندسة التلامس داخل قالب V. لتجنب ذلك، نقوم بتطبيق تعويض سمك الدفعة وتقليل الخردة إلى 2.1%.
س 5: لماذا يكون ثني الهواء أكثر عرضة لأخطاء التسامح من القاع؟
ويعتمد ثني الهواء على اختراق السكتة الدماغية، مما يجعله حساساً جداً لأي تغيير في خواص المواد. ولهذا السبب نستخدم قاعًا لأسطح التزاوج، مع الحفاظ على التفاوت المسموح به بين ±0.05 مم.
س 6: ما هي نسبة فتح القالب على شكل V الأمثل لثني الصفائح المعدنية بدقة؟
إن فتحة القالب على شكل حرف V التي تبلغ 8 أضعاف سمك المادة (8 فولت) هي المعيار الصناعي. في شركة JS Precision، تتم دائمًا مطابقة قوالب 8 فولت بدقة مع نصف قطر التثقيب، مما يؤدي إلى عدم وجود علامات ضغط أو تشققات على المعدن.
س7: ما هو التأثير الذي يمكن أن يحدثه اتجاه الحبوب على أقل نصف قطر انحناء ممكن؟
يؤدي الانحناء الموازي لحبيبات المادة إلى حدوث تشقق من نوع قشر البرتقال. تقوم JS Precision بتداخل الأجزاء بعناية بحيث تتم الانحناءات عبر الحبوب عند حوالي 90 درجة، وعادةً ما تكون 90 درجة بالضبط، لتجنب الفواصل.
س 8: ما الفائدة التي نجنيها من تنفيذ سوق دبي المالي في مرحلة مبكرة للحصول على دقة سحب الصفائح المعدنية؟
يسمح DFM الأقدم بتعيين خصومات الانحناء الصحيحة ونقوش المواد المختلفة وزوايا الانحناء. تعمل خدمة سوق دبي المالي السريعة التي تبلغ مدتها ساعتين على تقليل الوقت التجريبي بنسبة 40% وتوقف أيضًا تكاليف إعادة العمل.
ملخص
يعد اختلال الانحناء مظهرًا ماديًا للعديد من العوامل المتفاعلة، بما في ذلك خصائص المواد، وتصميم الأدوات/القالب، والارتداد الخلفي . أثناء مرحلة التصميم، يجب التخلي عن عامل K الافتراضي البالغ 0.44، ويجب إنشاء نموذج تعويض ديناميكي للخلف، ويجب توحيد الأخاديد المسيلة للدموع التي تبلغ ≥2.5 مم لمنع تكديس التسامح.
لا تدع عدم الدقة في الانحناء يؤخر خط الإنتاج الخاص بك. احصل على عرض أسعار مجاني اليوم ودع JS Precision تقدم تصنيعًا دقيقًا للصفائح المعدنية مع تفاوتات مضمونة تبلغ ± 0.05 مم!
تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

