 Русский




Изгибы листового металла не соответствуют требованиям чертежей, в первую очередь из-за некомпенсированного упругого возврата (1°–3°), неточных расчетов К-фактора, отсутствия рельефа изгиба, изменений толщины исходного материала (±0,05 мм) и неправильного выбора V-образной матрицы. Калибровка инструмента по фактической толщине материала и направлению волокон восстанавливает допуски на изгиб в пределах ±0,05 мм . Отклонения при изгибе часто останавливают производственные линии и оставляют инженеров без помощи. Классические методы обработки основаны на стандартных коэффициентах САПР без учета толщины или текстуры , в результате чего допуски на пружинение остаются нерегулируемыми.
В этой статье описываются пять основных причин дефектов пружинного возврата; исправление их с помощью двухчасовой проверки JS Precision DFM снижает уровень дефектов до 2,1%. Контроль этих переменных исключает доработку.
5 Сравнительная таблица крупных дефектов при изгибе
В таблице ниже сравниваются проявления, основные причины и стандарты контроля пяти типов основных дефектов.
|
Причина отказа ядра (причина отказа) |
Физическая причина и механизм |
Рисование дрейфа |
Параметры точного предотвращения и контроля JS |
|---|---|---|---|
|
Причина 1: Некомпенсированное пружинение угла изгиба. |
Снятие остаточной упругой деформации после разгрузки обработки давлением металла |
Угол изгиба 90° возвращается к 87–88° , угол выходит за пределы допуска. |
Предустановленный угол компенсации перегиба 1–3° , коррекция нижнего предела для снятия остаточного напряжения. |
|
Причина 2: Ошибка расчета К-фактора/развертки. |
Применение теоретического К-фактора вместо измеренного удлинения |
Общая длина в развернутом виде превышает ±0,25 мм , совокупное расстояние от края превышает стандартное. |
Корректировать К-фактор от 0,44 до 0,38, строго контролировать длину в разложенном виде согласно DIN 6935. |
|
Причина 3: Отсутствие или недостаточный размер технологической канавки. |
Линия сгиба близко к контуру детали без надреза |
Соседняя кромка фланца деформирована натяжением, микротрещины по углам |
Добавить прямоугольную рельефную канавку глубиной 2,5 мм (глубина ≥ толщины + 0,5 мм) |
|
Причина 4: колебание допуска толщины партии сырья. |
Толщина партийного листа колеблется в пределах 1,95–2,05 мм. |
При одном и том же ходе машины угловая дисперсия деталей одной и той же партии превышает ±1,5°. |
Оптическая компенсация динамического измерения толщины, точная настройка заднего упора и хода для каждой партии сырья. |
|
Причина 5: Неправильный выбор отверстия V-образной канавки нижней матрицы. |
Недостаточный размер V-образной канавки вызывает чрезмерное локальное концентрированное напряжение. |
Неправильный внутренний радиус, глубокие царапины или микротрещины на поверхности. |
Строго соблюдайте 8-кратное соотношение толщины материала (8V), чтобы оно соответствовало стандартному радиусу пуансона. |
Ссылка: ИСО 2768-м:1989 – Общие допуски на линейные и угловые размеры без указания отдельных допусков с указанием ±0,5° для среднего класса точности.
Благодаря инженерным корректировкам допуски партии могут быть уменьшены с ±0,25 мм до ±0,05 мм.
Ключевые выводы (основной бизнес и технические моменты)
- Предварительная компенсация упругого возврата: примените угол перегиба 1°–3° для компенсации упругого возврата.
- Коррекция плоского шаблона: вместо значения 0,44 по умолчанию введите измеренный коэффициент К, равный 0,38 , чтобы контролировать отклонения, вызванные последовательными процессами.
- Стандарт с рельефной канавкой: вставьте ломаные каналы или пазы размером ≥2,5 мм вдоль углов в качестве рельефных канавок, чтобы предотвратить растрескивание или расщепление углов.
- Ускорение DFM: предоставьте ответ DFM в течение 2 часов , что ускоряет доставку образцов клиенту на 40%.
Почему некомпенсированная пружина искажает углы полки?
Причина, по которой некомпенсированная упругая отдача искажает углы фланцев, связана с упругим восстановлением после сброса давления. Эффективный компенсация пружинения листового металла требует перегиба или чеканки, так как без этого углы изгиба отклоняются на 1–3° от спецификаций.
Почему изгибы листового металла не соответствуют углам технического чертежа
Когда металлические волокна восстанавливаются под действием упругости, это называется упругим возвратом. Если углы изгиба не контролируются правильно, это приведет к небольшому отклонению от 1° до 3° от конечного угла, что является частой причиной проблем при сборке.
Компенсация пружинения листового металла
JS Precision следует процессу компенсации, который сочетает в себе угол перегиба 1°–3° с коррекцией задержки на основе DIN 6935 . Угол перегиба привязан к пределу текучести материала — например, ~ 2 ° для SPCC — и удерживающее давление увеличивается на 1,0 с, чтобы снять остаточное напряжение.
Дефекты гибки листового металла
Дефекты, такие как вмятины, трещины и изменение длины, являются распространенными проблемами. Небольшие трещины можно предотвратить, используя коэффициент открытия матрицы 8 В и канавки для отрыва ≥ 2,5 мм. Подобные виды контроля уже интегрированы в услуги по прецизионному изготовлению листового металла предоставленный нами.
Загрузите свой чертеж сейчас, чтобы получить бесплатную двухчасовую оценку осуществимости DFM и устранить дефекты изгиба перед массовым производством!
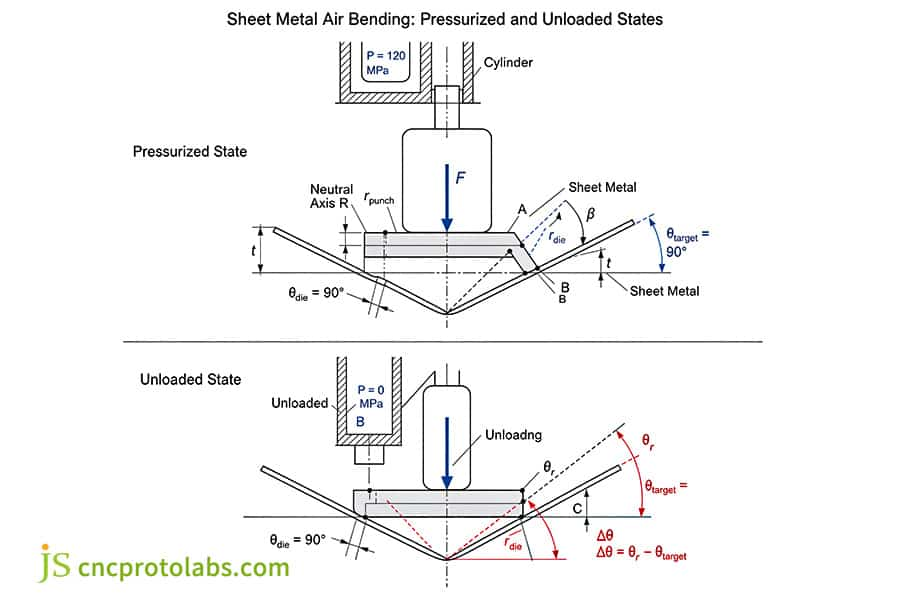
Рисунок 1: Диаграмма изгиба воздуха, показывающая состояния под давлением и без нагрузки с пружинящим возвратом.
Как неправильный К-фактор искажает расчеты развертки?
К-фактор листового металла имеет решающее значение, поскольку неправильное значение приводит к неверной оценке положения нейтральной оси. К-фактор CAD по умолчанию 0,44 вызывает дрейф ±0,35 мм, тогда как истинная точность требует калибровки до 0,38 для холоднокатаных сплавов.
Фактор К в листовом металле
Коэффициент K варьируется в зависимости от материала, толщины и метода изгиба . JS Precision измеряет реальный К-фактор посредством изгиба испытательного образца, который затем становится эталоном для коррекции упругого возврата листового металла.
Допуск на изгиб Бендера
Мы физически сгибаем испытуемые образцы для фиксации допусков в пределах ±0,05 мм : вырезаем образец, изгибаем на 90°, измеряем внешнюю длину участка и вычисляем К-фактор.
Точность гибки листового металла
Суммарная погрешность была снижена с ±0,35 мм до ±0,05 мм после калибровки коэффициента К до 0,38, что обеспечило прохождение первого испытания детали.
Ссылка: ДИН 6935: 2011 — Холодная гибка листового металла; расчеты припусков на изгиб и углов упругого возврата холоднокатаных сплавов.
Когда отсутствие рельефа фланца приводит к разрыву угла?
Отсутствие зазора фланца приводит к разрыву углов, когда линиям сгиба недостает зазора, что является распространенной проблемой среди дефектов гибки листового металла. Металлическая складчатость сжимает внутренний материал, разрывая прилегающие поверхности.
Дефекты гибки листового металла
Получение угловых разрывов обходится очень дорого. Если не сделать рельефные надрезы, то концентрация напряжений при течении материала приведет к разрушению. В руководстве по изготовлению листового металла указано, что глубина разрыва должна быть больше, чем сумма толщины плюс внутренний радиус.
Допуск на вычет изгиба
Размер канавки влияет на точность: Ширина рельефа ≥ T; Глубина рельефа ≥ R + T + 0,5 мм, что обеспечивает свободный поток материала.
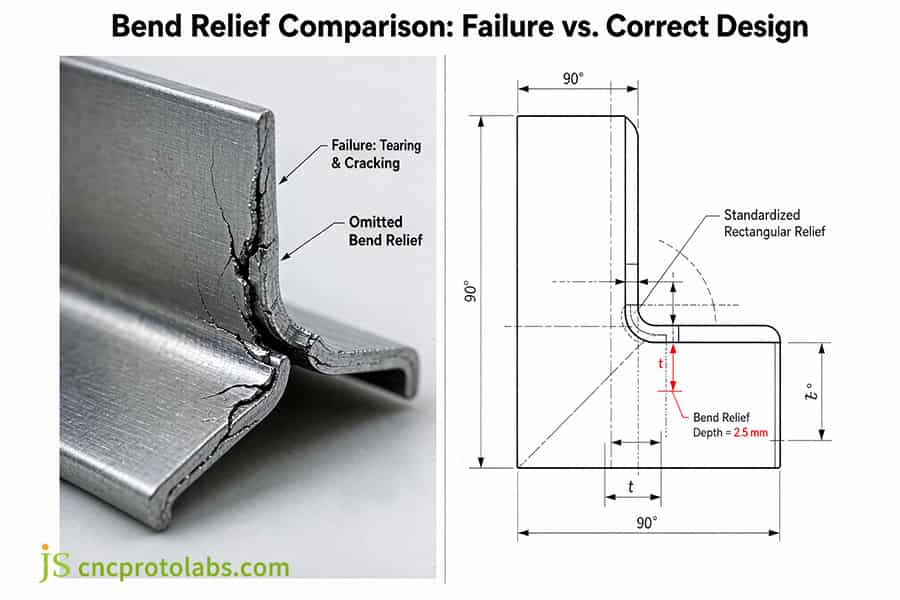
Рисунок 2: Сравнение рельефа при изгибе, показывающее разрыв при разрушении и правильную конструкцию листового металла.
Почему изменения толщины необработанного листа ухудшают точность сгиба?
Различия в толщине напрямую снижают точность гибки листового металла, поскольку гибка на воздухе зависит от глубины проникновения пуансона. Колебания в пределах 1,95–2,05 мм приводят к смещению тоннажа, вызывая угловые отклонения, превышающие ±1,5°.
Точность гибки листового металла
Оптическая система компенсации толщины JS Precision автоматически компенсирует дрейф ±1,5°, вызванный колебаниями толщины ±0,05 мм, поэтому детали из одной партии выглядят так, как будто они изготовлены на одном станке. Посмотрите наш Руководство по допускам на изгиб металла .
Допуск на вычет изгиба
Изменение толщины приводит к уменьшению изгиба; сдвиг нейтральной оси на 0,05 мм равен 0,003 мм. Измеряем и пересчитываем компенсацию за партию. Некомпенсированные изменения толщины приводят к дефектам изгиба листового металла, таким как неправильные углы, волнистость и износ .
Ссылка: АСТМ А480/А480М: 2022 г. – Стандартные спецификации для общих требований к плоскому прокату из нержавеющей и жаропрочной стали, листов и полос с допуском по толщине ±0,05 мм.
Как неправильные V-образные отверстия искажают радиусы изгиба?
Неправильные отверстия V-образной матрицы — это разновидность ошибок гибочного инструмента, которые искажают радиусы, когда ширина не соответствует соотношению толщины 8x. V-образная матрица меньшего размера концентрирует напряжение и строчит поверхности. Правильный выбор штампа стабилизирует радиусы.
Ошибки инструмента листогибочного пресса
К частым ошибкам относятся износ пуансонов и неточная ширина V-образной матрицы. Слишком узкая V-образная матрица приводит к уменьшению внутреннего радиуса, что приводит к концентрации напряжений.
Воздушный изгиб и допуски на дно
|
Параметр |
Воздушная гибка (неправильный штамп 6 В) |
Воздушная гибка (правильный штамп 8 В) |
Дно (матрица 8 В) |
|---|---|---|---|
|
Точность внутреннего радиуса |
±0,3 мм |
±0,15 мм |
±0,05 мм |
|
Состояние поверхности |
Видимые следы штампа |
Чистый |
Возможна зеркальная отделка |
|
Угловая последовательность |
±2,0° |
±0,5° |
±0,2° |
Источник данных: ИСО 10791-1:2015 – Условия испытаний обрабатывающих центров, Часть 1: Геометрические испытания гибочного пресса и проверка точности формовочного оборудования.
Почему направление зерен листового металла вызывает трещины на фланцах?
Направление зерен листового металла приводит к появлению трещин, когда линии сгиба параллельны ориентации прокатки. Удлиненные зерна снижают пластичность. Сгибание перпендикулярно или под углом 45° поперек волокон исключает разрывы.
Направление зерна листового металла
Направление волокон имеет решающее значение : изгиб холоднокатаных листов параллельно волокнам часто делает материал хрупким. В инструкции по изготовлению листового металла указано, что линия сгиба должна пересекать волокна под углом 45° или 90° .
Допуск на вычет изгиба
Ориентация зерен также меняет вычет изгиба ; для пересечения волокон требуется приращение К-фактора в размере 0,02–0,03 , которое JS Precision отслеживает в специальной таблице К-фактора и поддерживает ±0,05 мм .

Какие правила допуска регулируют изгиб воздуха и опускание дна?
Правила допусков на изгиб по воздуху и допуски на дно определяют соответствие чертежа. Воздушный изгиб составляет ±0,15 мм, но чувствителен к изменениям. Нижний фиксирующий лист обеспечивает повторяемость ±0,05 мм.
Воздушный изгиб против опускания
Матричное сравнение 4×4 допусков четырех методов формовки:
|
Оценочный параметр |
Воздушная гибка |
дно |
Чеканка |
Вытирание/формирование |
|---|---|---|---|---|
|
Точность формирования угла |
от ±1,0° до ±1,5° |
от ±0,3° до ±0,5° |
От ±0,1° до ±0,2° |
от ±0,5° до ±1,0° |
|
Линейный допуск фланца |
от ±0,15 мм до ±0,25 мм |
от ±0,05 мм до ±0,08 мм |
от ±0,02 мм до ±0,05 мм |
от ±0,10 мм до ±0,15 мм |
|
Требуемый тоннаж оборудования |
База (1×) |
Высокий (3×–4×) |
Сверхвысокие (8×–10×) |
Средний (1,5×–2×) |
|
Этап производства и применение |
Конструктивные каркасы, прототипы, несопрягаемые поверхности |
Прецизионные корпуса, интерфейсы для позиционирования рельсов |
Сверхточные экранирующие полости для авионики |
Непрерывная штамповка, подшивка фланцев |
Источник данных: журналы автоматического анализа DFM JS Precision.
Фланцы с допуском ±0,08 мм требуют заглубления; Воздушная гибка больше подходит для внешних крышек. Обратитесь к воздушному изгибу и точности. направляющая для гибки листового металла для конкретики.
Допуск на вычет изгиба
Установка дна с помощью механического зажима сводит к минимуму отклонения в процессе и устраняет чувствительность к воздушному изгибу . Мы применяем нижнюю границу для критических характеристик ±0,05 мм.
Точность гибки листового металла
Для достижения точности ±0,05 мм процессы и допуски должны быть согласованы. Гибка воздухом обычно используется в обычном производстве, тогда как гибка снизу — это метод, используемый для точной сборки.
Рисунок 3: Рабочий, работающий на листогибочном прессе, с соблюдением правил допуска на воздушный изгиб и опускание.
Как исправить ошибки пружинения при изготовлении листового металла?
Упругость корректируется путем комбинирования чрезмерного изгиба, опускания и времени задержки . Ручное выпрямление дополнительно улучшает повторяемость. Процесс JS Precision снижает процент брака до 2,1%.
Исправление ошибок пружинения при изготовлении листового металла
Новая процедура состоит из трех этапов:
- Измерение угла пружинения;
- Регулировка глубины пуансона (например, от 92° до 90° );
- Добавление 1,0 с к давлению удержания.
Услуги по прецизионному изготовлению листового металла от JS Precision
Компенсация зависит от материалов. База данных JS Precision содержит более 1200 калибровочных партий: 1,5° для AL5052-H32, 2,0° для SPCC и 2,5°–3,0° для нержавеющей стали 304. В более чем 200 проектах сочетание анализа DFM, таблиц компенсаций, оптимизации ЧПУ и проверки CMM позволило снизить процент брака с 8–16 % до 2,1 %.
Таблица реальной котировки
| Материал (2,0 мм) | Допуск ±0,05 мм | Допуск ±0,10 мм | Минимальный заказ 1–50 шт. | Минимальный заказ 50–500 шт. | Минимальный заказ 500+ шт. |
| СПКК (CRS) | $X.XX/часть | $X.XX/часть | +15% | База | −12% |
| АЛ5052-H32 | $X.XX/часть | $X.XX/часть | +18% | База | −10% |
| СУС304 | $X.XX/часть | $X.XX/часть | +22% | База | −8% |
Источник данных: публичный диапазон котировок JS Precision, третий квартал 2026 г. (ориентировочный; окончательная котировка после DFM).
Сталкиваетесь со сложными проблемами пружинения в деталях робототехники или автоматизации? Поговорите с инженером сегодня, чтобы реализовать нашу программу прецизионной компенсации и обеспечить допуски ±0,05 мм!
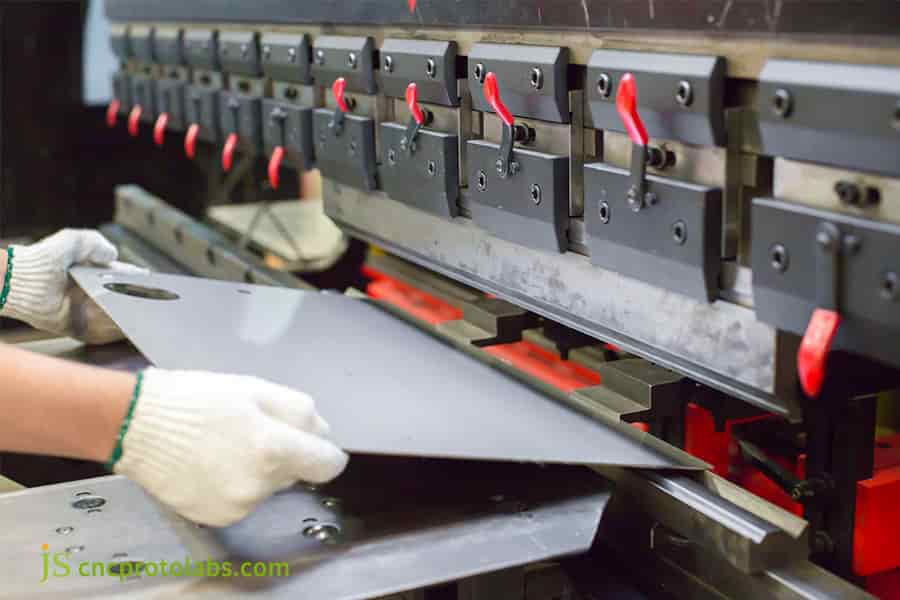
Рисунок 4. Листогибочный пресс в производственном цеху для устранения ошибок пружинения.
JS Precision Прецизионное изготовление листового металла для робототехники: устранение дефектов изгиба
Европейский лидер в области промышленной робототехники обратился к JS Precision с критической проблемой: их базовые конструкции с несколькими степенями свободы страдали от 16% брака при сборке из-за отклонений угла фланцев.
Испытание
Группа исследований и разработок европейского производителя промышленных роботов доверила своему поставщику несколько базовых конструкций с несколькими степенями свободы (AL5052-H32, номинальная толщина 2,0 мм). Тем не менее, основной поставщик просто продолжил обычную практику, использовал коэффициент К по умолчанию 0,44 в CAD-системе для резки материала и выполнил гибку на воздухе без компенсации упругого упругого возврата в 2°. После окончания операции гибки накопленный допуск на расстояние между фланцами превышал ±0,25 мм, наблюдались помехи в установочных отверстиях серводвигателя, степень доработки на сборочном заводе достигала 16%, а время получения первого образца составило 10 дней.
Решение
После того, как к власти пришла наша старшая команда инженеров по листовому металлу, они полностью реализовали рефакторинг DFM (Проектирование для производства):
- Путем проведения физических испытаний на растяжение и изгиб первоначальный К-фактор для развертывания был скорректирован с 0,44 до 0,38. Кроме того, для снятия угловых напряжений была сделана прямоугольная технологическая канавка глубиной 2,5 мм .
- Метод гибки был заменен с традиционной воздушной гибки на калибровку матрицы с более низкой точностью.
При первом пробном изгибе на внешнем крае пластины появилась микротрещина диаметром 0,15 мм. изгиб фланца потому что холоднокатаные зерна сырья проходили параллельно основной линии изгиба. Инженер перевернул заготовку в этом месте и провел линию сгиба, пересекающую направление волокон перпендикулярно (90°) , что помогло устранить растрескивание под напряжением. Кроме того, была выбрана прецизионная нижняя матрица 8 В (16 мм), которая обеспечила полное устранение трещин под напряжением.
Результаты
- Допуск на форму фланца строго и последовательно выдерживается в пределах точного допуска ±0,05 мм.
- Доля дефектов в сборе с отверстиями для сервопривода снизилась с 16% до 2,1%.
- Благодаря исключению вторичной ручной правки стоимость гибки одной детали снижается на 26%.
- Общее время выполнения заказа от первого образца до полного производства сократилось с 10 до 6 дней ( время доставки сократилось на 40% ).
Отзывы клиентов:
Рекомендация по кристаллу на 8 В исключила разрывы углов на 3-мм SUS304. Процент проходимости первой статьи заметно улучшился . — Менеджер по закупкам OEM-производителя промышленного оборудования (анонимно)
Двухчасовой срок выполнения заказа DFM позволил нам сократить время выполнения заказа с 10 до 6 дней. — Инженер НПИ, производитель баз робототехники
Скрытая ценность
Партия комплектующих полностью соответствует уровню допуска ISO 2768-м и прошла испытания на динамическую усталостную прочность в условиях высокочастотной промышленной вибрации.
Источник данных: Архив оптимизации проектирования прецизионных компонентов JS Precision Robotics (проект № ROBOT-2026-309, размер выборки > 1200 партий).
Часто задаваемые вопросы
Вопрос 1: Почему углы изгиба листового металла возвращаются обратно после сброса давления?
Это происходит потому, что остаточная упругая деформация, образовавшаяся в ходе операции изгиба, все еще хочет восстановиться. JS Precision решает эту проблему, предварительно устанавливая угол перегиба от 1° до 3° и выполняя калибровку нижнего предела на листогибочных прессах с ЧПУ.
Вопрос 2. Каким образом неправильно установленный коэффициент К приводит к тому, что длина готовых фланцев превышает указанную на чертеже?
В большинстве случаев К-фактор основан на теоретических значениях, которые предсказывают меньшую, чем фактическая степень пластической деформации. Для холоднокатаных сплавов компания JS Precision применяет более точный коэффициент К 0,38, гарантируя, что допуск фланца останется в пределах ±0,05 мм.
Вопрос 3. В чем причина разрывов по краям, когда края детали согнуты под углом 90 градусов или около него?
Отсутствие рельефов изгиба приводит к концентрации напряжений. Чтобы избежать разрывов, мы добавляем рельефы глубиной 2,5 мм (глубина ≥ толщины материала + 0,5 мм; ≥ R + T + 0,5 мм для углов с надрезами) и следуем ASME Y14.5.
Вопрос 4. Как разница в толщине необработанного листа искажает постоянство угла изгиба?
Небольшие изменения толщины листа, до ±0,05 мм, влияют на геометрию контакта внутри V-образной матрицы. Чтобы этого не произошло, мы применяем компенсацию толщины партии и снижаем долю брака до 2,1%.
Вопрос 5: Почему изгиб воздуха более подвержен ошибкам допуска, чем изгиб дна?
Гибка воздуха зависит от проникновения удара, что делает его очень чувствительным к любому изменению свойств материала. Вот почему мы используем дно для сопрягаемых поверхностей, сохраняя допуск в пределах ±0,05 мм .
Вопрос 6: Каково оптимальное соотношение раскрытия V-образной матрицы для прецизионной гибки листового металла?
Отверстие V-образной матрицы , в 8 раз превышающее толщину материала (8V), является промышленным стандартом. В компании JS Precision радиус штампа 8 В всегда точно соответствует радиусу пуансона, что приводит к отсутствию следов напряжений или трещин на металле.
Вопрос 7: Какое влияние может оказать направление волокон на минимально возможный радиус изгиба?
Изгиб параллельно волокнам материала приводит к растрескиванию по типу апельсиновой корки. JS Precision аккуратно размещает детали так, чтобы изгибы выполнялись поперек волокон под углом около 90°, обычно ровно 90°, чтобы избежать разрывов.
Вопрос 8: Какую выгоду мы получим, выполнив DFM на ранней стадии для обеспечения точности волочения листового металла?
Ранее DFM позволял устанавливать правильные удержания и рельефы изгиба для разных материалов и углов изгиба. Наша двухчасовая ускоренная услуга DFM сокращает время судебного разбирательства на 40 %, а также снижает затраты на доработку .
Краткое содержание
Несоосность при изгибе является физическим проявлением нескольких взаимодействующих факторов, включая свойства материала, конструкцию оснастки/матрицы и пружинение . На этапе проектирования следует отказаться от К-фактора по умолчанию, равного 0,44, следует разработать модель динамической компенсации упругого возврата и стандартизировать разрывные канавки ≥2,5 мм, чтобы предотвратить наложение допусков.
Не позволяйте неточностям гибки задерживать работу вашей производственной линии. Получите бесплатное предложение сегодня и позвольте JS Precision обеспечить прецизионное изготовление листового металла с гарантированными допусками ±0,05 мм!
Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

