 Português (Brasil)




As dobras de chapa metálica falham nas especificações de desenho principalmente devido ao retorno elástico não compensado (1°–3°), cálculos imprecisos do fator K, relevos de dobra omitidos, variações de espessura da matéria-prima (±0,05 mm) e seleção inadequada da matriz V. A calibração das ferramentas para a espessura real do material e a direção das fibras restaura as tolerâncias de dobra em ±0,05 mm . Os desvios de curvatura muitas vezes interrompem as linhas de produção e deixam os engenheiros sem solução. As práticas clássicas de usinagem baseiam-se em coeficientes CAD padrão sem levar em conta espessura ou textura , deixando assim as tolerâncias de retorno elástico não regulamentadas.
Este artigo descreve cinco causas principais de defeitos de retorno elástico; corrigi-los com uma revisão JS Precision DFM de duas horas reduz a taxa de defeitos para 2,1%. O controle dessas variáveis elimina o retrabalho.
5 Matriz de comparação de defeitos de falha de flexão principal
A tabela abaixo compara as manifestações, causas raízes e padrões de controle de cinco tipos de defeitos principais.
|
Causa da falha principal (causa da falha) |
Causa Física e Mecanismo |
Deriva de desenho |
Parâmetros de prevenção e controle de precisão JS |
|---|---|---|---|
|
Razão 1: Retorno elástico não compensado do ângulo de flexão |
Liberação de tensão elástica residual após descarga de conformação de metal |
O ângulo de curvatura de 90° retorna para 87°–88° , ângulo fora da tolerância |
Ângulo de compensação de curvatura predefinido de 1°–3° , correção de fundo para liberar tensão residual |
|
Razão 2: Erro de cálculo do fator K/padrão plano |
Aplicando o fator K teórico em vez do alongamento medido |
O comprimento total desdobrado excede ±0,25 mm , a distância cumulativa da borda excede o padrão |
Fator K correto de 0,44 a 0,38, controle estritamente o comprimento desdobrado de acordo com DIN 6935 |
|
Razão 3: Sulco de alívio do processo ausente ou subdimensionado |
Linha de dobra próxima ao contorno da peça sem entalhe |
Borda do flange adjacente distorcida pela tensão, microfissuras nos cantos |
Adicione ranhura de relevo retangular de 2,5 mm de profundidade (profundidade ≥ espessura + 0,5 mm) |
|
Razão 4: Flutuação de tolerância de espessura do lote de matéria-prima |
A espessura da folha do lote varia entre 1,95 mm e 2,05 mm |
Sob o mesmo curso da máquina, a dispersão angular das peças do mesmo lote excede ±1,5° |
Compensação óptica dinâmica de medição de espessura, medidor traseiro e curso de ajuste fino para cada lote de matéria-prima |
|
Razão 5: Seleção errada da abertura da ranhura em V da matriz inferior |
Ranhura em V subdimensionada causa tensão concentrada local excessiva |
Raio interno impreciso, arranhões profundos ou microfissuras na superfície |
Aplicar rigorosamente uma taxa de abertura de 8x a espessura do material (8V) para corresponder ao raio de punção padrão |
Referência: ISO 2768-m:1989 – Tolerâncias gerais para dimensões lineares e angulares sem indicações de tolerância individuais, especificando ±0,5° para classe de precisão média.
Através de ajustes de engenharia, as tolerâncias do lote podem ser reduzidas de ±0,25 mm para ±0,05 mm.
Principais conclusões (principais negócios e pontos técnicos)
- Pré-compensação de retorno elástico: aplique um ângulo de curvatura excessiva de 1°–3° para compensar o retorno elástico.
- Correção de padrão plano: em vez do pré-padrão 0,44 , insira o fator K medido de 0,38 para manter sob controle os desvios causados por processos sucessivos.
- Padrão de ranhura de alívio: Insira canais de quebra ou ranhuras ≥2,5 mm ao longo dos cantos como ranhuras de alívio para impedir rachaduras ou rachaduras nos cantos.
- Aceleração DFM: fornece uma resposta DFM em 2 horas que acelera a entrega de amostras a um cliente em 40%.
Por que o Springback não compensado distorce os ângulos do flange?
O motivo pelo qual o retorno elástico não compensado distorce os ângulos do flange decorre da recuperação elástica após a liberação da pressão. Eficaz compensação de retorno elástico de chapa metálica requer dobra excessiva ou cunhagem, pois os ângulos de curvatura variam de 1° a 3° em relação às especificações sem isso.
Por que as dobras de chapa metálica não correspondem aos ângulos do desenho técnico
Quando as fibras metálicas se recuperam de forma elástica, isso é chamado de retorno elástico. Se os ângulos de curvatura não forem controlados corretamente, resultará em um pequeno desvio de 1° a 3° do ângulo final, o que é uma causa comum de problemas de montagem.
Compensação de retorno elástico de chapa metálica
JS Precision segue um processo de compensação que combina um ângulo de curvatura excessiva de 1°–3° com uma correção de permanência , com base na DIN 6935 . O ângulo de curvatura excessiva é referenciado à resistência ao escoamento do material - por exemplo, ~2° para SPCC - e a pressão de retenção é estendida em 1,0 s para liberar a tensão residual.
Defeitos de flexão de chapa metálica
Defeitos como amassados, rachaduras e variação de comprimento são alguns problemas comuns. Pequenas rachaduras podem ser evitadas usando uma taxa de abertura da matriz de 8 V, juntamente com ranhuras de rasgo ≥2,5 mm. Esses tipos de controles já estão integrados em serviços de fabricação de chapas metálicas de precisão fornecido por nós.
Carregue seu desenho agora para uma avaliação de viabilidade DFM gratuita de 2 horas e elimine defeitos de dobra antes da produção em massa!
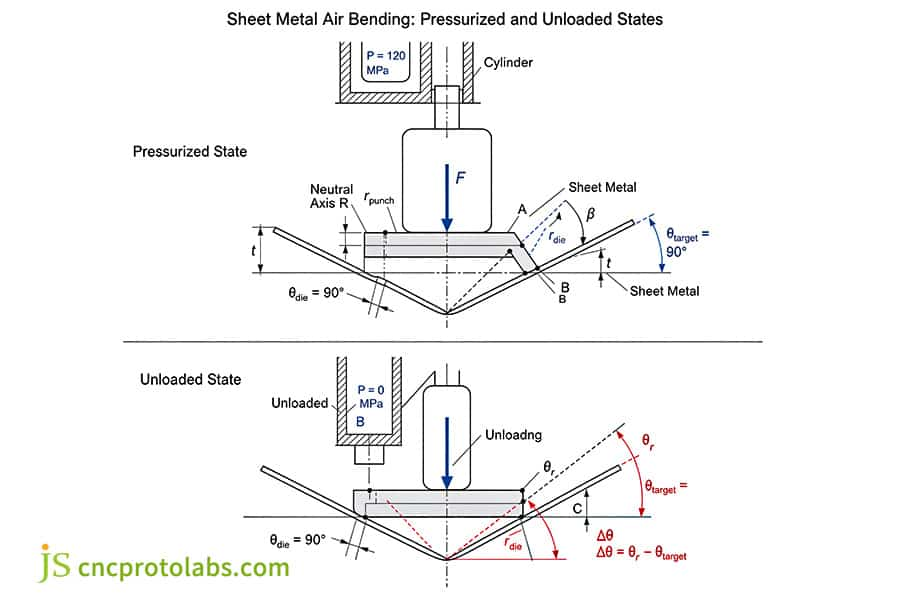
Figura 1: Diagrama de flexão de ar mostrando estados pressurizados e descarregados com retorno elástico.
Como o Fator K incorreto distorce os cálculos do padrão plano?
Fator K em chapas metálicas é crítico porque um valor incorreto avalia mal a posição do eixo neutro. O fator K CAD padrão de 0,44 causa desvio de ±0,35 mm, enquanto a verdadeira precisão requer calibração para 0,38 para ligas laminadas a frio.
Fator K em chapa metálica
O fator K varia com os materiais, espessura e método de dobra . A JS Precision mede o fator K real através da flexão da peça de teste, que então se torna uma referência para a correção do retorno elástico da chapa metálica.
Tolerância de tolerância ao dobrador
Dobramos fisicamente as peças de teste para bloquear tolerâncias dentro de ±0,05 mm : cortando uma amostra, fazendo uma dobra de 90°, medindo o comprimento externo da perna e calculando o fator K.
Precisão de dobra de chapa metálica
O erro cumulativo foi reduzido de ±0,35 mm para ±0,05 mm após a calibração do fator K para 0,38, garantindo a aprovação no teste da primeira peça.
Referência: RUÍDO 6935: 2011 – Dobragem a frio de chapas metálicas; cálculos de tolerâncias de curvatura e ângulos de retorno elástico para ligas laminadas a frio.
Quando o alívio do flange omitido causa rasgos nos cantos?
O alívio omitido do flange causa rasgos nos cantos quando falta folga nas linhas de dobra, um problema comum entre defeitos de dobra de chapas metálicas. A dobra do metal comprime o material interno, rasgando as superfícies adjacentes.
Defeitos de flexão de chapa metálica
Conseguir lágrimas nos cantos é muito caro. Se você não fizer cortes de alívio, a concentração de tensão quando o material flui resultará em fratura. O guia de engenharia de fabricação de chapas metálicas afirma que a profundidade do rasgo deve ser maior do que a espessura mais o raio interno combinados.
Tolerância de dedução de curvatura
O tamanho da ranhura de rasgo tem impacto na precisão: Largura do relevo ≥ T; Profundidade de Relevo ≥ R + T + 0,5 mm, o que permite livre fluxo de material.
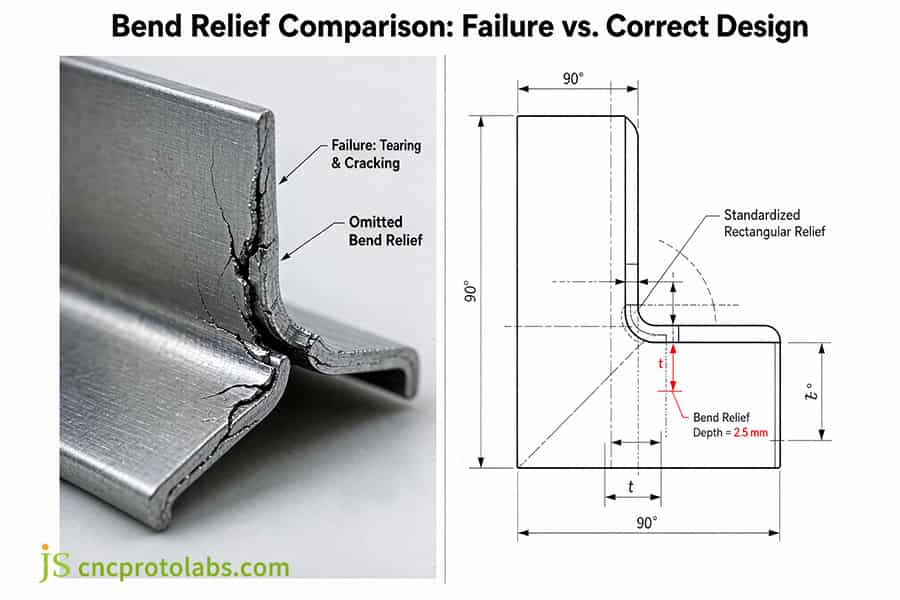
Figura 2: Comparação do relevo de dobra mostrando ruptura por falha versus projeto correto em chapa metálica.
Por que as variações na espessura da folha bruta prejudicam a precisão da dobra?
As variações de espessura prejudicam diretamente a precisão da dobra de chapas metálicas porque a dobra a ar depende da profundidade de penetração do punção. A flutuação entre 1,95–2,05 mm altera a tonelagem, causando desvios angulares além de ±1,5°.
Precisão de dobra de chapa metálica
O sistema óptico de compensação de espessura da JS Precision cancela automaticamente o desvio de ±1,5° causado por flutuações de espessura de ±0,05 mm, para que as peças do mesmo lote pareçam ter sido produzidas em uma máquina. Veja nosso guia de tolerâncias de flexão de metal .
Tolerância de dedução de curvatura
A variação de espessura impulsiona a dedução de dobras; um deslocamento de 0,05 mm no deslocamento do eixo neutro é igual a 0,003 mm. Medimos e recalculamos a remuneração por lote. Variações de espessura não compensadas levam a defeitos de dobramento de chapas metálicas, como ângulos irregulares, ondulação e desgaste .
Referência: ASTM A480/A480M: 2022 – Especificação padrão para requisitos gerais para chapas, chapas e tiras laminadas planas de aço inoxidável e resistentes ao calor, cobrindo tolerâncias de espessura de ±0,05 mm.
Como as aberturas erradas do V-Die distorcem dentro dos raios de curvatura?
Aberturas erradas da matriz em V são um subconjunto de erros de ferramentas de prensa dobradeira que distorcem os raios quando a largura não corresponde à proporção de 8x a espessura. A matriz em V subdimensionada concentra a tensão e danifica as superfícies. A seleção correta da matriz estabiliza os raios.
Erros de ferramentas de freio de imprensa
Erros comuns incluem punções desgastados e largura imprecisa da matriz em V. Uma matriz em V excessivamente estreita causa redução do raio interno, o que resulta em concentração de tensão.
Tolerâncias de flexão de ar versus tolerâncias de fundo
|
Parâmetro |
Dobra de ar (matriz 6V errada) |
Dobra de ar (matriz correta de 8V) |
Assentamento (matriz 8V) |
|---|---|---|---|
|
Precisão do raio interno |
±0,3mm |
±0,15 mm |
±0,05 mm |
|
Condição da superfície |
Marcas de matriz visíveis |
Limpar |
Possibilidade de acabamento espelhado |
|
Consistência de Ângulo |
±2,0° |
±0,5° |
±0,2° |
Fonte de dados: ISO 10791-1:2015 – Condições de teste para centros de usinagem, Parte 1: Testes geométricos para dobradeiras e verificação de precisão de equipamentos de conformação.
Por que a direção dos grãos da chapa metálica causa rachaduras no flange?
A direção da fibra da chapa metálica causa rachaduras quando as linhas de dobra são paralelas à orientação de laminação. Grãos alongados reduzem a ductilidade. Dobrar perpendicularmente ou 45° através da fibra elimina rasgos.
Direção da fibra da chapa metálica
A direção do grão é crítica – dobrar folhas laminadas a frio paralelamente ao grão muitas vezes torna o material quebradiço. O guia de design de chapa metálica personalizado para fabricação diz que a linha de dobra deve cruzar a fibra em um ângulo de 45° ou 90° .
Tolerância de dedução de curvatura
A orientação do grão também altera a dedução de curvatura ; cruzar o grão requer um incremento de fator K de 0,02–0,03 , que o JS Precision rastreia em uma tabela de fator K dedicada para manter ±0,05 mm .

Quais regras de tolerância regem a flexão do ar versus o assentamento?
As regras de tolerância para flexão a ar versus tolerâncias de fundo determinam a conformidade do desenho. A curvatura a ar oferece ±0,15 mm, mas é sensível a variações. Folha de travas de fundo para repetibilidade de ±0,05 mm.
Flexão de ar vs assentamento
Uma comparação de matriz 4×4 das capacidades de tolerância de quatro métodos de conformação:
|
Dimensão Avaliação |
Dobra de ar |
Assentamento |
Cunhando |
Limpeza/Formação |
|---|---|---|---|---|
|
Precisão do ângulo de formação |
±1,0° a ±1,5° |
±0,3° a ±0,5° |
±0,1° a ±0,2° |
±0,5° a ±1,0° |
|
Tolerância Linear do Flange |
±0,15mm a ±0,25mm |
±0,05mm a ±0,08mm |
±0,02 mm a ±0,05 mm |
±0,10 mm a ±0,15 mm |
|
Tonelagem do equipamento necessária |
Base (1×) |
Alto (3×–4×) |
Ultra-alto (8×–10×) |
Médio (1,5×–2×) |
|
Fase de produção e aplicação |
Quadros estruturais, protótipos, superfícies não correspondentes |
Gabinetes de precisão, interfaces de localização de trilhos |
Cavidades de proteção aviônica de ultraprecisão |
Estampagem contínua, bainha de flange |
Fonte de dados: registros de análise DFM automatizada JS Precision.
Flanges com tolerância de ±0,08 mm requerem assentamento; a dobra de ar é mais adequada para coberturas externas. Consulte a flexão de ar versus precisão guia de dobra de chapa metálica para os detalhes.
Tolerância para dedução de dobra
O assentamento com fixação mecânica minimiza a variação do processo e elimina a sensibilidade da flexão do ar . Aplicamos assentamento para os recursos críticos de ±0,05 mm.
Precisão de dobra de chapa metálica
Para atingir a precisão de ±0,05 mm, os processos e tolerâncias devem estar em harmonia. A dobra a ar é comumente usada para fabricação regular, enquanto a dobra é a técnica empregada para montagem de precisão.
Figura 3: Trabalhador operando dobradeira para regras de tolerância de flexão a ar e assentamento.
Como corrigir erros de Springback na fabricação de chapas metálicas?
O Springback é corrigido combinando over-bending, bottoming e tempo de permanência . O endireitamento manual melhora ainda mais a repetibilidade. O processo da JS Precision reduz o desperdício para 2,1%.
Correção de erros de retorno elástico na fabricação de chapas metálicas
O novo procedimento compreende três fases:
- Medição do ângulo de retorno elástico;
- Ajustar a profundidade do punção (por exemplo, 92° predefinido para 90° );
- Adicionando 1,0 s à pressão de retenção.
Serviços de fabricação de chapas metálicas de precisão da JS Precision
A compensação varia de acordo com os materiais. O banco de dados JS Precision contém mais de 1.200 lotes de calibração: 1,5° para AL5052-H32, 2,0° para SPCC e 2,5°–3,0° para aço inoxidável 304. Em mais de 200 projetos , a combinação de revisão DFM, tabelas de compensação, otimização CNC e verificação CMM reduziu o desperdício de 8–16% para 2,1%.
Tabela de estrutura de cotação real
| Material (2,0 mm) | Tolerância ±0,05mm | Tolerância ±0,10 mm | Quantidade mínima de 1 a 50 unidades | Quantidade mínima de 50–500 unidades | Quantidade mínima de 500 peças |
| SPCC (CRS) | $X,XX / parte | $X,XX / parte | +15% | Base | −12% |
| AL5052-H32 | $X,XX / parte | $X,XX / parte | +18% | Base | −10% |
| SUS304 | $X,XX / parte | $X,XX / parte | +22% | Base | −8% |
Fonte de dados: Faixa de cotação pública JS Precision, 2026-Q3 (indicativo; cotação final após DFM).
Enfrentando desafios complexos de retorno elástico em suas peças de robótica ou automação? Fale hoje mesmo com o engenheiro para implementar nosso programa de compensação de precisão e garantir tolerâncias de ±0,05 mm!
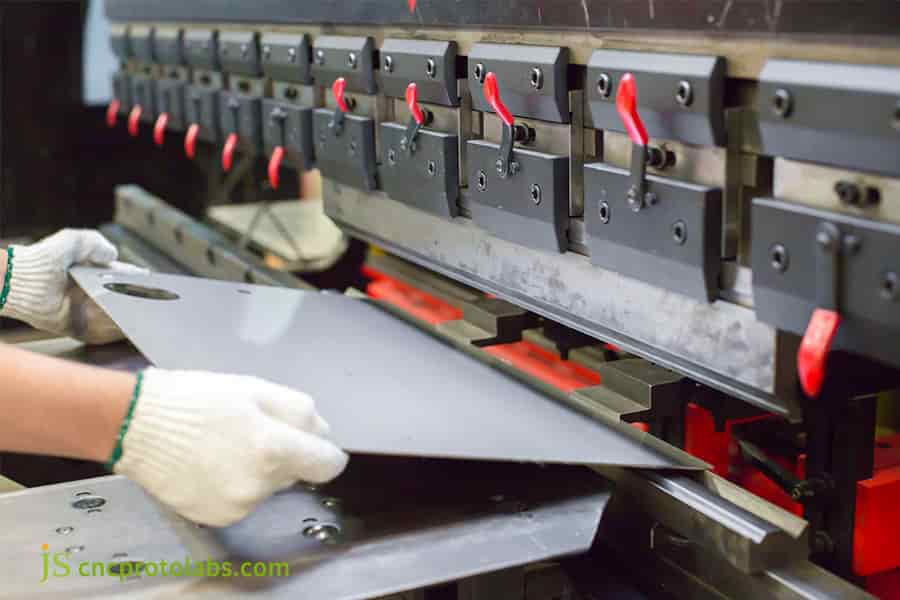
Figura 4: Máquinas dobradeiras em oficina de fabricação para correção de erros de retorno elástico.
JS Precision Fabricação de chapas metálicas de precisão para base robótica: eliminação de defeitos de curvatura
Um líder europeu em robótica industrial abordou a JS Precision com uma questão crítica: suas estruturas de base com vários graus de liberdade sofreram com 16% de sucata de montagem devido a desvios de ângulo de flange.
Desafio
A equipe de P&D de um fabricante europeu de robôs industriais confiou ao seu fornecedor diversas estruturas de base com vários graus de liberdade (AL5052-H32, espessura nominal de 2,0 mm). No entanto, o principal fornecedor apenas continuou com a prática habitual, utilizou o fator K padrão de 0,44 no sistema CAD para corte de material e realizou dobramento a ar sem compensar o retorno elástico de 2°. Após o término da operação de dobramento, a tolerância acumulada da distância do flange ultrapassou ±0,25 mm, houve interferência nos furos de posicionamento do servo motor, a taxa de retrabalho na montadora chegou a 16% e o tempo para retirada da primeira amostra foi de 10 dias.
A solução
Depois que nossa equipe sênior de engenharia de chapas metálicas assumiu, eles implementaram totalmente uma refatoração DFM (Design for Manufacturing):
- Ao realizar testes físicos de tração e flexão, o fator K original para uma planificação foi ajustado de 0,44 para 0,38. Além disso, foi feita uma ranhura de corte retangular com 2,5 mm de profundidade para remover a tensão nos cantos.
- O método de dobra foi alterado da tradicional dobra a ar para calibração de matriz de menor precisão.
Ao fazer o primeiro teste de flexão, uma trinca de microtensão de 0,15 mm apareceu na borda externa do curvatura de flange porque os grãos laminados a frio da matéria-prima corriam paralelos à linha de dobra principal. O engenheiro em questão virou a peça bruta naquele local e fez a linha de dobra cruzar a direção do grão perpendicularmente (90°) , o que ajudou a eliminar fissuras por tensão. Além disso, foi escolhida uma matriz inferior de precisão de 8V (16 mm), que garantiu a eliminação completa da trinca por tensão.
Os resultados
- A tolerância de formação do flange é rigorosa e consistentemente mantida dentro da faixa de tolerância fina de ±0,05 mm.
- A taxa de defeitos na montagem do orifício de montagem do servo caiu de 16% para 2,1%.
- Com a eliminação do endireitamento manual secundário, o custo de dobramento por peça é reduzido em 26%.
- O prazo total de entrega desde a primeira amostra até a produção total foi reduzido de 10 dias para 6 dias ( tempo de entrega reduzido em 40% ).
Depoimentos de clientes:
A recomendação da matriz de 8 V eliminou rasgos nos cantos do SUS304 de 3 mm. A taxa de aprovação do primeiro artigo melhorou visivelmente . — Gerente de compras, OEM de equipamentos industriais (anonimizado)
O retorno do DFM de 2 horas nos permitiu reduzir o tempo de entrega da amostra de 10 para 6 dias. — Engenheiro NPI, fabricante de base robótica
Valor oculto
O lote de componentes está em total conformidade com o nível de tolerância ISO 2768-m e passou no teste de durabilidade de fadiga dinâmica em ambiente de vibração industrial de alta frequência.
Fonte de dados: Arquivo de otimização de engenharia de componentes de precisão JS Precision Robotics (Projeto #ROBOT-2026-309, tamanho de amostra >1.200 lotes)
Perguntas frequentes
Q1: Por que os ângulos de curvatura da chapa metálica voltam após a liberação da pressão?
Isto ocorre porque a deformação elástica residual, que se formou durante a operação de flexão, ainda quer se restaurar. A JS Precision lida com isso predefinindo 1° a 3° de sobrecurvatura e realizando calibração de fundo em dobradeiras CNC.
Q2: Como um fator K configurado incorretamente faz com que os flanges concluídos sejam mais longos do que o especificado no desenho?
Na maioria dos casos, um fator K é baseado em valores teóricos que prevêem menos do que a extensão real da deformação plástica. Para ligas laminadas a frio, a JS Precision aplica um fator K mais preciso de 0,38, garantindo que a tolerância do flange permaneça dentro de ±0,05 mm.
Q3: Qual é a causa do rasgo ao longo das bordas quando as bordas da peça são dobradas em ou perto de 90 graus?
A falta de relevos de curvatura resulta em concentração de tensão. Para evitar rasgos, adicionamos relevos de 2,5 mm de profundidade (profundidade ≥ espessura do material + 0,5 mm; ≥ R + T + 0,5 mm para cantos entalhados) e seguimos ASME Y14.5.
Q4: Como a variação bruta da espessura da chapa distorce a consistência do ângulo de dobra?
Pequenas variações na espessura da chapa, até ±0,05 mm, afetam a geometria de contato dentro da matriz em V. Para evitar isso, aplicamos compensação de espessura de lote e reduzimos o desperdício para 2,1%.
Q5: Por que a flexão do ar é mais propensa a erros de tolerância do que o assentamento?
A flexão do ar depende da penetração do curso, o que o torna muito sensível a qualquer alteração nas propriedades do material. É por isso que empregamos fundo para superfícies de contato, mantendo a tolerância travada entre ±0,05 mm .
Q6: Qual é a taxa ideal de abertura da matriz em V para dobra de chapas metálicas de precisão?
Uma abertura da matriz em V de 8 vezes a espessura do material (8V) é o padrão industrial. Na JS Precision, as matrizes de 8V são sempre combinadas precisamente com o raio do punção, o que resulta em ausência de marcas de tensão ou rachaduras no metal.
Q7: Que impacto a direção do grão pode ter no menor raio de curvatura possível?
A flexão paralela ao grão do material dá origem a fissuras do tipo casca de laranja. A JS Precision aninha cuidadosamente as peças para que as dobras sejam feitas nas fibras em cerca de 90°, geralmente exatamente 90°, para evitar quebras.
Q8: Que benefício obtemos ao realizar o DFM em um estágio inicial para obter precisão no desenho de chapas metálicas?
O DFM anterior permite definir deduções e relevos de dobra corretos para diferentes materiais e ângulos de dobra. Nosso serviço DFM acelerado de 2 horas reduz o tempo de teste em 40% e também evita custos de retrabalho .
Resumo
O desalinhamento de flexão é uma manifestação física de vários fatores que interagem, incluindo propriedades do material, projeto de ferramentas/matrizes e retorno elástico . Durante a fase de projeto, o fator K padrão de 0,44 deve ser abandonado, um modelo dinâmico de compensação de retorno elástico deve ser estabelecido e ranhuras de rasgo de ≥2,5 mm devem ser padronizadas para evitar o empilhamento de tolerâncias.
Não deixe que imprecisões de dobra atrasem sua linha de produção. Obtenha um orçamento grátis hoje e deixe a JS Precision fornecer fabricação de chapas metálicas de precisão com tolerâncias garantidas de ±0,05 mm!
Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

