 Italiano




Le piegature della lamiera non rispettano le specifiche di disegno principalmente a causa del ritorno elastico non compensato (1°–3°), calcoli imprecisi del fattore K, scarichi di piega omessi, variazioni di spessore della materia prima (±0,05 mm) e selezione errata della matrice a V. La calibrazione degli utensili in base allo spessore effettivo del materiale e alla direzione delle venature ripristina le tolleranze di piegatura entro ±0,05 mm. Le deviazioni dalla piegatura spesso interrompono le linee di produzione e lasciano gli ingegneri senza una soluzione. Le pratiche di lavorazione classiche si basano su coefficienti CAD standard senza tenere conto dello spessore o della struttura, lasciando così le tolleranze del ritorno elastico non regolamentate.
Questo articolo delinea cinque principali cause di difetti del ritorno elastico; correggendoli con una revisione JS Precision DFM di due ore si riduce il tasso di difetti al 2,1%. Il controllo di queste variabili elimina le rilavorazioni.
5 Matrice di confronto dei principali difetti di flessione
La tabella seguente mette a confronto le manifestazioni, le cause profonde e gli standard di controllo di cinque tipi di difetti principali.
|
Causa del guasto principale (causa del guasto) |
Causa fisica e meccanismo |
Deriva del disegno |
Parametri di prevenzione e controllo di precisione JS |
|---|---|---|---|
|
Motivo 1: Ritorno elastico non compensato dell'angolo di piegatura |
Rilascio della deformazione elastica residua dopo lo scarico della formatura del metallo |
L'angolo di piegatura di 90° torna a 87°–88° , angolo fuori tolleranza |
Angolo di compensazione della piega eccessiva preimpostato di 1°–3° , correzione del fondo per rilasciare lo stress residuo |
|
Motivo 2: Errore di calcolo del fattore K/modello piatto |
Applicazione del fattore K teorico anziché dell'allungamento misurato |
La lunghezza totale spiegata supera ±0,25 mm , la distanza cumulativa dal bordo supera lo standard |
Fattore K corretto da 0,44 a 0,38, controllo rigoroso della lunghezza spiegata secondo DIN 6935 |
|
Motivo 3: Scanalatura di scarico del processo mancante o sottodimensionata |
Linea di piegatura vicino al contorno della parte senza tacca |
Bordo della flangia adiacente deformato dalla tensione, microfessurazioni agli angoli |
Aggiungere scanalatura rettangolare in rilievo profonda 2,5 mm (profondità ≥ spessore + 0,5 mm) |
|
Motivo 4: fluttuazione della tolleranza dello spessore del lotto di materia prima |
Lo spessore della lamiera batch varia tra 1,95 mm e 2,05 mm |
Con la stessa corsa della macchina, la dispersione angolare delle stesse parti del lotto supera ±1,5° |
Compensazione ottica dinamica della misurazione dello spessore, regolazione fine del registro posteriore e della corsa per ciascun lotto di materia prima |
|
Motivo 5: Selezione errata dell'apertura della scanalatura a V della matrice inferiore |
La scanalatura a V sottodimensionata provoca un eccessivo stress concentrato locale |
Raggio interno impreciso, graffi profondi o microfessure sulla superficie |
Applicare rigorosamente il rapporto di apertura dello spessore del materiale 8x (8V) per corrispondere al raggio di punzonatura standard |
Riferimento: ISO 2768-m:1989 – Tolleranze generali per dimensioni lineari e angolari senza indicazioni di tolleranza individuali, specificando ±0,5° per la classe di precisione media.
Attraverso modifiche tecniche, le tolleranze dei lotti possono essere ridotte da ±0,25 mm a ±0,05 mm.
Punti chiave (core business e punti tecnici)
- Precompensazione del ritorno elastico: applicare un angolo di sovraflessione di 1°–3° per compensare il ritorno elastico.
- Correzione modello piatto: invece del valore predefinito 0,44, inserire il fattore K misurato pari a 0,38 per tenere sotto controllo le deviazioni causate dai processi successivi.
- Scanalatura di scarico Standard: inserire scanalature o fessure di rottura ≥2,5 mm lungo gli angoli come scanalature di scarico per impedire la rottura o la spaccatura degli angoli.
- Accelerazione DFM: fornisce una risposta DFM entro 2 ore che accelera la consegna dei campioni a un cliente del 40%.
Perché il ritorno elastico non compensato distorce gli angoli delle flange?
Il motivo per cui il ritorno elastico non compensato distorce gli angoli della flangia deriva dal recupero elastico dopo il rilascio della pressione. Efficace compensazione del ritorno elastico della lamiera richiede una piegatura eccessiva o una coniatura, poiché gli angoli di piega si discostano da 1° a 3° rispetto alle specifiche senza di essa.
Perché le piegature della lamiera non corrispondono agli angoli del disegno tecnico
Quando le fibre metalliche si riprendono in modo elastico, si parla di ritorno elastico. Se gli angoli di piegatura non vengono controllati correttamente, si verificherà una piccola deviazione da 1° a 3° dell'angolo finale, che è una causa comune di problemi di assemblaggio.
Compensazione del ritorno elastico della lamiera
JS Precision segue un processo di compensazione che combina un angolo di piegatura eccessiva di 1°–3° con una correzione di permanenza , basata sulla norma DIN 6935. L'angolo di piegatura eccessiva fa riferimento alla resistenza allo snervamento del materiale, ad esempio ~2° per SPCC, e la pressione di tenuta viene estesa di 1,0 s per rilasciare la tensione residua.
Difetti di piegatura della lamiera
Difetti come ammaccature, crepe e variazioni di lunghezza sono alcuni problemi comuni. È possibile prevenire piccole crepe utilizzando un rapporto di apertura della matrice di 8 V, insieme a scanalature di strappo ≥ 2,5 mm. Questi tipi di controlli sono già integrati servizi di lavorazione della lamiera di precisione fornito da noi.
Carica subito il tuo disegno per una valutazione gratuita di fattibilità DFM di 2 ore ed elimina i difetti di piegatura prima della produzione in serie!
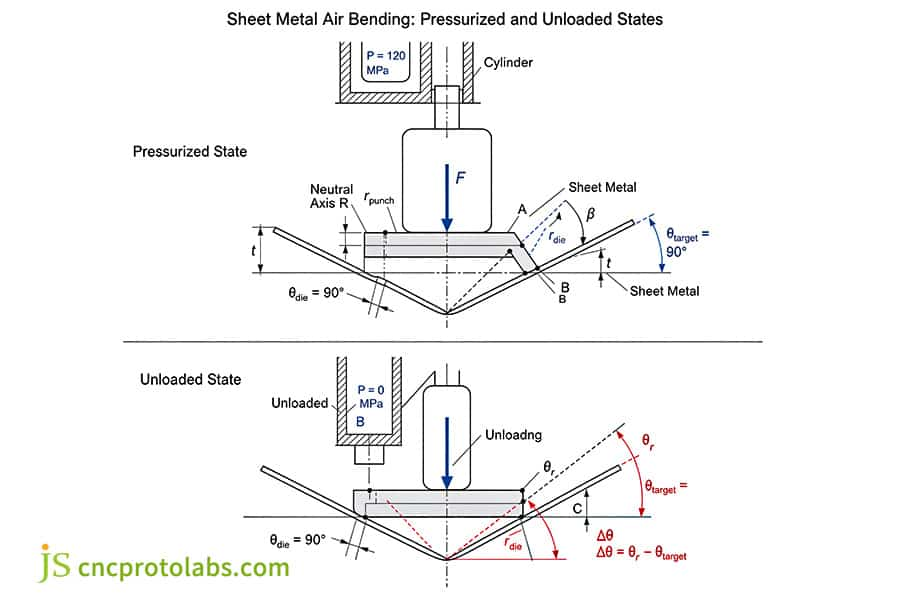
Figura 1: diagramma della flessione dell'aria che mostra gli stati pressurizzati e scaricati con ritorno elastico.
In che modo il fattore K errato distorce i calcoli del modello piatto?
Fattore K nella lamiera è fondamentale perché un valore errato valuta erroneamente la posizione neutra dell'asse. Il fattore K CAD predefinito 0,44 provoca una deriva di ±0,35 mm, mentre la precisione reale richiede la calibrazione a 0,38 per le leghe laminate a freddo.
Fattore K nella lamiera
Il fattore K varia in base ai materiali, allo spessore e al metodo di piegatura. JS Precision misura il reale fattore K attraverso la flessione del pezzo di prova, che diventa poi un riferimento per la correzione del ritorno elastico della lamiera.
Tolleranza del margine di piegatura
Pieghiamo fisicamente i provini per mantenere le tolleranze entro ±0,05 mm : tagliando un campione, effettuando una piega a 90°, misurando la lunghezza della gamba esterna e calcolando il fattore K.
Precisione di piegatura della lamiera
L'errore cumulativo è stato ridotto da ±0,35 mm a ±0,05 mm dopo la calibrazione del fattore K a 0,38, garantendo il superamento del test del primo pezzo.
Riferimento: DIN 6935:2011 – Piegatura a freddo della lamiera; calcoli delle tolleranze di piegatura e degli angoli di ritorno elastico per le leghe laminate a freddo.
Quando lo scarico della flangia omesso causa lo strappo degli angoli?
L'omissione del rilievo della flangia provoca la rottura degli angoli quando le linee di piegatura mancano di spazio, un problema comune tra i difetti di piegatura della lamiera. La piegatura del metallo comprime il materiale interno, lacerando le superfici adiacenti.
Difetti di piegatura della lamiera
Ottenere lacrime d'angolo è molto costoso. Se non si eseguono tagli di scarico, la concentrazione delle sollecitazioni durante il flusso del materiale provocherà una frattura. La guida tecnica per la fabbricazione della lamiera afferma che la profondità di strappo deve essere superiore alla quantità di spessore più il raggio interno combinati.
Tolleranza di detrazione della piega
La dimensione della scanalatura a strappo ha un impatto sulla precisione: Larghezza scarico ≥ T; Profondità di scarico ≥ R + T + 0,5 mm, che consente il libero flusso del materiale.
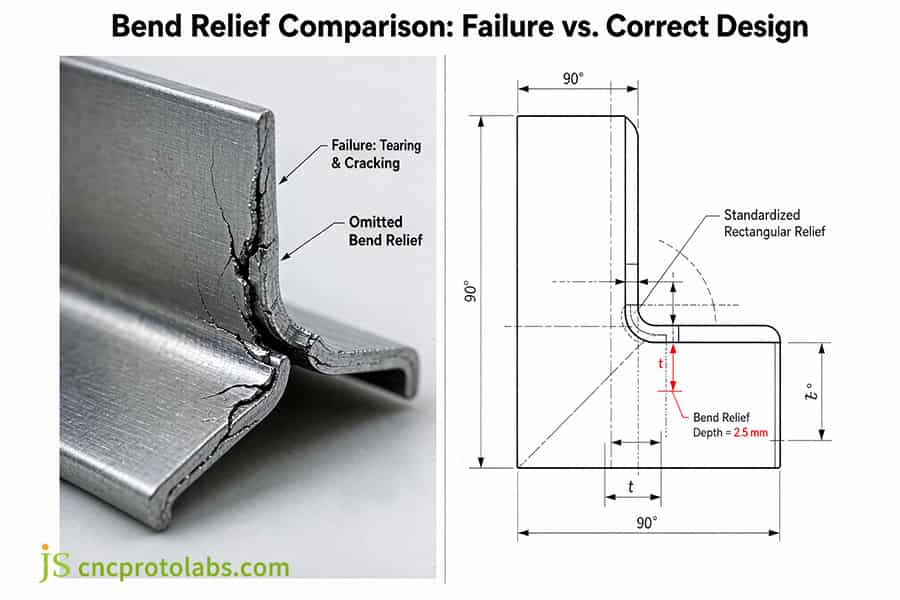
Figura 2: Confronto del rilievo di piega che mostra la rottura dello strappo rispetto alla progettazione corretta nella lamiera.
Perché le variazioni di spessore della lamiera grezza compromettono la precisione della piegatura?
Le variazioni di spessore compromettono direttamente la precisione di piegatura della lamiera perché la piegatura in aria si basa sulla profondità di penetrazione del punzone. La fluttuazione tra 1,95 e 2,05 mm sposta il tonnellaggio, causando deviazioni angolari oltre ± 1,5°.
Precisione di piegatura della lamiera
Il sistema ottico di compensazione dello spessore di JS Precision annulla automaticamente la deriva di ±1,5° causata da fluttuazioni di spessore di ±0,05 mm, quindi le parti dello stesso lotto sembrano prodotte su un'unica macchina. Vedi il nostro guida alle tolleranze di piegatura dei metalli .
Tolleranza di detrazione della piega
La variazione dello spessore determina la detrazione della piegatura; uno spostamento di 0,05 mm nell'offset dell'asse neutro equivale a 0,003 mm. Misuriamo e ricalcoliamo la compensazione per lotto. Le variazioni di spessore non compensate portano a difetti di piegatura della lamiera come angoli irregolari, ondulazione e usura .
Riferimento: ASTM A480/A480M: 2022 – Specifiche standard per i requisiti generali per lamiere, fogli e nastri di acciaio inossidabile e resistente al calore laminati piatti, che coprono tolleranze di spessore di ± 0,05 mm.
In che modo le aperture errate della matrice a V distorcono i raggi di piegatura interni?
Le aperture errate della matrice a V sono un sottoinsieme di errori di lavorazione della pressa piegatrice che distorcono i raggi quando la larghezza non corrisponde al rapporto di spessore 8x. La matrice a V sottodimensionata concentra lo stress e sgorbia le superfici. La corretta selezione della matrice stabilizza i raggi.
Errori nell'attrezzatura della pressa piegatrice
Gli errori più comuni includono l'usura dei punzoni e la larghezza della matrice a V imprecisa. Una matrice a V eccessivamente stretta provoca una riduzione del raggio interno che si traduce in una concentrazione di sollecitazioni.
Tolleranze di piegatura in aria e di fondo
|
Parametro |
Piegatura in aria (matrice da 6 V errata) |
Piegatura in aria (matrice 8V corretta) |
Fondo (matrice 8V) |
|---|---|---|---|
|
Precisione del raggio interno |
±0,3 mm |
±0,15 mm |
±0,05 mm |
|
Condizione della superficie |
Segni di stampo visibili |
Pulito |
Possibilità di finitura a specchio |
|
Coerenza angolare |
±2,0° |
±0,5° |
±0,2° |
Fonte dati: ISO 10791-1: 2015 – Condizioni di prova per centri di lavoro, Parte 1: Prove geometriche per la verifica della precisione di presse piegatrici e attrezzature di formatura.
Perché la direzione della grana della lamiera causa crepe sulla flangia?
La direzione delle venature della lamiera provoca crepe quando le linee di piegatura sono parallele all'orientamento di laminazione. I grani allungati riducono la duttilità. La piegatura perpendicolare o a 45° rispetto alle venature elimina gli strappi.
Direzione della grana della lamiera
La direzione delle venature è fondamentale : piegare i fogli laminati a freddo parallelamente alle venature spesso rende il materiale fragile. La progettazione personalizzata della lamiera per la guida alla produzione indica che la linea di piegatura dovrebbe attraversare la fibra con un angolo di 45° o 90°.
Tolleranza di detrazione della piega
Anche l'orientamento della grana cambia detrazione della piega ; l'attraversamento della fibra richiede un incremento del fattore K di 0,02–0,03 , che JS Precision tiene traccia in una tabella del fattore K dedicata per contenere ±0,05 mm .

Quali regole di tolleranza governano la flessione dell'aria rispetto al fondocorsa?
Le regole di tolleranza per la flessione in aria rispetto alle tolleranze del fondo determinano la conformità del disegno. La piegatura in aria offre ±0,15 mm ma è sensibile alle variazioni. Foglio con blocchi di fondo per ripetibilità di ±0,05 mm.
Flessione in aria vs fondocorsa
Un confronto a matrice 4×4 delle capacità di tolleranza di quattro metodi di formatura:
|
Dimensione della valutazione |
Piegatura dell'aria |
Toccando il fondo |
Coniatura |
Pulitura/Formazione |
|---|---|---|---|---|
|
Precisione dell'angolo di formazione |
Da ±1,0° a ±1,5° |
Da ±0,3° a ±0,5° |
Da ±0,1° a ±0,2° |
Da ±0,5° a ±1,0° |
|
Tolleranza della flangia lineare |
Da ±0,15 mm a ±0,25 mm |
Da ±0,05 mm a ±0,08 mm |
Da ±0,02 mm a ±0,05 mm |
Da ±0,10 mm a ±0,15 mm |
|
Tonnellaggio dell'attrezzatura richiesta |
Base (1×) |
Alto (3×–4×) |
Altissima (8×–10×) |
Medio (1,5×–2×) |
|
Fase di produzione e applicazione |
Telai strutturali, prototipi, superfici non accoppiate |
Custodie di precisione, interfacce di posizionamento delle guide |
Cavità di schermatura avionica ultraprecisa |
Stampa continua, orlatura della flangia |
Origine dati: log di analisi DFM automatizzati JS Precision.
Le flange con tolleranza ±0,08 mm necessitano di fondo; per coperture esterne è più indicata la piegatura in aria. Fare riferimento alla piegatura dell'aria rispetto alla precisione guida per la piegatura della lamiera per le specifiche.
Tolleranza per la detrazione della piegatura
Il fondo con bloccaggio meccanico riduce al minimo la variazione del processo ed elimina la sensibilità della flessione dell'aria . Applichiamo il fondo per le caratteristiche critiche di ±0,05 mm.
Precisione di piegatura della lamiera
Per ottenere la precisione di ±0,05 mm, i processi e le tolleranze devono essere in armonia. La piegatura in aria è comunemente utilizzata per la produzione regolare, mentre il bottoming è la tecnica utilizzata per l'assemblaggio di precisione.
Figura 3: Operaio che utilizza la pressa piegatrice per la piegatura in aria e le regole di tolleranza del fondo.
Come correggere gli errori di ritorno elastico nella fabbricazione della lamiera?
Il ritorno elastico viene corretto combinando flessione eccessiva, fondocorsa e tempi di sosta . Il raddrizzamento manuale migliora ulteriormente la ripetibilità. Il processo di JS Precision riduce gli scarti al 2,1%.
Correzione degli errori di ritorno elastico nella fabbricazione della lamiera
La nuova procedura si compone di tre fasi:
- Misurazione dell'angolo del ritorno elastico;
- Regolazione della profondità di punzonatura (es. 92° preimpostato su 90°);
- Aggiungere 1,0 s alla pressione di mantenimento.
Servizi di fabbricazione di lamiera di precisione di JS Precision
La compensazione varia a seconda dei materiali. Il database JS Precision contiene oltre 1200 lotti di calibrazione: 1,5° per AL5052-H32, 2,0° per SPCC e 2,5°–3,0° per acciaio inossidabile 304. In oltre 200 progetti , la combinazione di revisione DFM, tabelle di compensazione, ottimizzazione CNC e verifica CMM ha ridotto gli scarti dall'8–16% al 2,1%.
Tabella del quadro di quotazione reale
| Materiale (2,0 mm) | Tolleranza ±0,05 mm | Tolleranza ±0,10 mm | Quantità minima richiesta: 1–50 pezzi | MOQ 50–500 pezzi | MOQ 500+ pezzi |
| SPCC (CRS) | $X.XX / parte | $X.XX / parte | +15% | Base | −12% |
| AL5052-H32 | $X.XX / parte | $X.XX / parte | +18% | Base | −10% |
| SUS304 | $X.XX / parte | $X.XX / parte | +22% | Base | −8% |
Fonte dati: fascia di quotazione pubblica JS Precision, 2026-Q3 (indicativa; quotazione finale dopo DFM).
Stai affrontando complesse sfide relative al ritorno elastico sui tuoi componenti di robotica o automazione? Parla oggi stesso con l'ingegnere per implementare il nostro programma di compensazione di precisione e garantire tolleranze di ±0,05 mm!
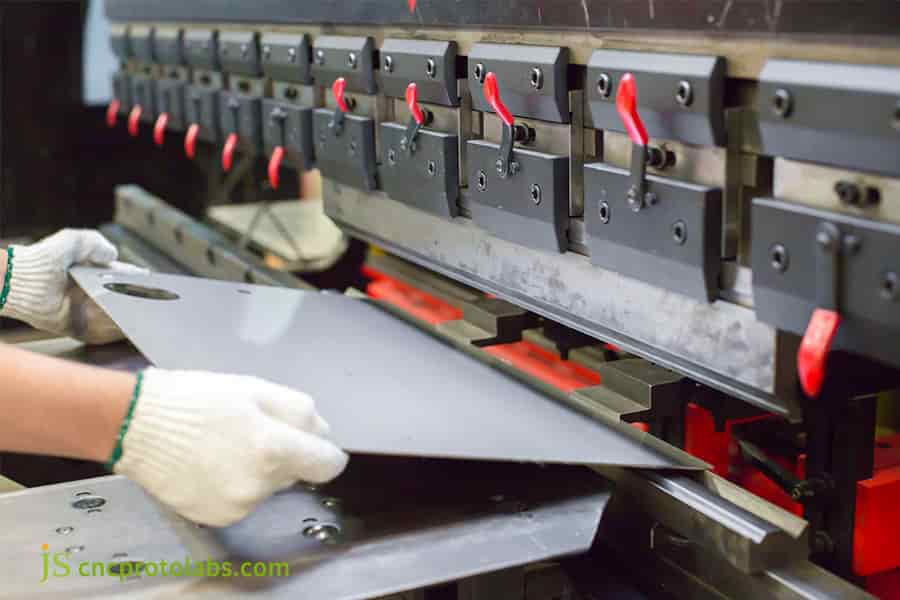
Figura 4: Presse piegatrici nell'officina di fabbricazione per correggere gli errori di ritorno elastico.
JS Precision Fabbricazione di lamiere di precisione per basi robotiche: eliminazione dei difetti di piegatura
Un leader europeo nel campo della robotica industriale si è rivolto a JS Precision presentando un problema critico: le loro strutture di base a più gradi di libertà presentavano scarti di assemblaggio del 16% a causa delle deviazioni dell'angolo della flangia.
Sfida
Il team di ricerca e sviluppo di un produttore europeo di robot industriali ha affidato al proprio fornitore diverse strutture di base a più gradi di libertà (AL5052-H32, spessore nominale 2,0 mm). Tuttavia, il fornitore principale ha semplicemente continuato con la pratica abituale, utilizzando il fattore K predefinito 0,44 nel sistema CAD per il taglio del materiale ed effettuando la piegatura in aria senza compensare il ritorno elastico di 2°. Dopo aver terminato l'operazione di piegatura, la tolleranza della distanza accumulata della flangia ha superato ±0,25 mm, si è verificata un'interferenza nei fori di posizionamento del servomotore, il tasso di rilavorazione nell'impianto di assemblaggio ha raggiunto il 16% e il tempo per ottenere il primo campione è stato di 10 giorni.
La soluzione
Dopo che il nostro team senior di ingegneri della lamiera è subentrato, hanno implementato completamente un refactoring DFM (Design for Manufacturing):
- Eseguendo test fisici di trazione e flessione, il fattore K originale per un'apertura è stato regolato da 0,44 a 0,38. Oltre a ciò, è stata realizzata una scanalatura a strappo di processo rettangolare di profondità 2,5 mm per rimuovere la tensione sugli angoli.
- Il metodo di piegatura è stato cambiato dalla tradizionale piegatura in aria alla calibrazione dello stampo con precisione inferiore.
Durante la prima piegatura di prova è apparsa una microcricca da tensione di 0,15 mm sul bordo esterno del piegatura della flangia perché i grani laminati a freddo della materia prima correvano paralleli alla linea di piegatura principale. L'ingegnere a portata di mano ha girato il pezzo grezzo in quel punto e ha fatto in modo che la linea di piegatura attraversasse la direzione delle venature perpendicolarmente (90°), il che ha contribuito a eliminare le fessurazioni da stress. Inoltre, è stata scelta una matrice inferiore di precisione da 8 V (16 mm) che ha garantito la completa eliminazione delle fessurazioni da stress.
I risultati
- La tolleranza di formatura della flangia è rigorosamente e costantemente mantenuta entro l'intervallo di tolleranza fine di ±0,05 mm.
- Il tasso di difetti nell'assemblaggio dei fori di montaggio del servo è sceso dal 16% al 2,1%.
- Eliminando la raddrizzatura manuale secondaria, il costo di piegatura per pezzo viene ridotto del 26%.
- Il tempo di consegna totale dal primo campione alla produzione completa è stato ridotto da 10 giorni a 6 giorni ( tempi di consegna ridotti del 40% ).
Testimonianze dei clienti:
La raccomandazione del die da 8 V ha eliminato le rotture agli angoli su SUS304 da 3 mm. La percentuale di superamento del primo articolo è migliorata visibilmente . — Responsabile degli approvvigionamenti, OEM di apparecchiature industriali (anonimo)
Il tempo di consegna DFM di 2 ore ci ha permesso di ridurre il tempo di consegna dei campioni da 10 a 6 giorni. — Ingegnere NPI, produttore di basi robotiche
Valore nascosto
Il lotto di componenti è pienamente conforme al livello di tolleranza ISO 2768-m e ha superato il test di resistenza alla fatica dinamica in un ambiente con vibrazioni industriali ad alta frequenza.
Fonte dati: archivio di ottimizzazione dell'ingegneria dei componenti di precisione JS Precision Robotics (progetto n. ROBOT-2026-309, dimensione del campione >1.200 lotti)
Domande frequenti
D1: Perché gli angoli di piegatura della lamiera ritornano indietro dopo il rilascio della pressione?
Ciò avviene perché la deformazione elastica residua, che si è formata durante l'operazione di piegatura, vuole ancora ripristinarsi. JS Precision si occupa di questo problema preimpostando da 1° a 3° di piegatura eccessiva ed eseguendo la calibrazione del fondo sulle presse piegatrici CNC.
D2: In che modo un fattore K impostato in modo errato fa sì che le flange completate siano più lunghe di quanto specificato nel disegno?
Nella maggior parte dei casi, un fattore K si basa su valori teorici che prevedono una portata inferiore a quella effettiva della deformazione plastica. Per le leghe laminate a freddo, JS Precision applica un fattore K più accurato di 0,38, garantendo che la tolleranza della flangia rimanga entro ±0,05 mm.
D3: Qual è la causa dello strappo lungo i bordi quando i bordi della parte sono piegati a 90 gradi o in prossimità di essi?
La mancanza di dispositivi di scarico della piega determina una concentrazione dello stress. Per evitare strappi, aggiungiamo rilievi profondi 2,5 mm (profondità ≥ spessore materiale + 0,5 mm; ≥ R + T + 0,5 mm per angoli dentellati) e seguiamo ASME Y14.5.
D4: In che modo la variazione dello spessore della lamiera grezza distorce la consistenza dell'angolo di piegatura?
Piccole variazioni nello spessore della lamiera, fino a ±0,05 mm, influiscono sulla geometria del contatto all'interno della matrice a V. Per evitare ciò, applichiamo la compensazione dello spessore del lotto e riduciamo gli scarti al 2,1%.
D5: Perché la flessione dell'aria è più soggetta a errori di tolleranza rispetto al fondo?
La flessione dell'aria dipende dalla penetrazione della corsa, che la rende molto sensibile a qualsiasi cambiamento nelle proprietà del materiale. Ecco perché utilizziamo il fondo per le superfici di accoppiamento, mantenendo la tolleranza bloccata tra ±0,05 mm.
D6: Qual è il rapporto di apertura ottimale della matrice a V per la piegatura di precisione della lamiera?
Un'apertura della matrice a V pari a 8 volte lo spessore del materiale (8 V) è lo standard industriale. Presso JS Precision, le matrici da 8 V vengono sempre abbinate esattamente al raggio del punzone, il che si traduce in assenza di segni di stress o crepe sul metallo.
D7: Che impatto può avere la direzione delle venature sul raggio di curvatura minimo possibile?
La flessione parallela alla grana del materiale dà origine a fessurazioni a buccia d'arancia. JS Precision annida attentamente le parti in modo che le pieghe vengano eseguite lungo la fibra a circa 90°, di solito esattamente a 90°, per evitare rotture.
D8: Che vantaggio otteniamo dall'esecuzione del DFM in una fase iniziale per la precisione del disegno della lamiera?
Il DFM precedente consente di impostare detrazioni e scarichi di piega corretti per diversi materiali e angoli di piega. Il nostro servizio DFM rapido in 2 ore riduce i tempi di prova del 40% ed elimina anche i costi di rilavorazione.
Riepilogo
Il disallineamento da flessione è una manifestazione fisica di diversi fattori interagenti, tra cui le proprietà del materiale, la progettazione dell'attrezzatura/stampo e il ritorno elastico . Durante la fase di progettazione, il fattore K predefinito di 0,44 dovrebbe essere abbandonato, dovrebbe essere stabilito un modello di compensazione del ritorno elastico dinamico e le scanalature di strappo di ≥ 2,5 mm dovrebbero essere standardizzate per evitare l'accumulo di tolleranze.
Non lasciare che le imprecisioni di piegatura ritardino la tua linea di produzione. Ottieni un preventivo gratuito oggi stesso e lascia che JS Precision fornisca una lavorazione di lamiera di precisione con tolleranze garantite di ±0,05 mm!
Disclaimer
I contenuti di questa pagina sono solo a scopo informativo. Per Servizi di precisione JS , non ci sono dichiarazioni o garanzie, esplicite o implicite, circa l'accuratezza, la completezza o la validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti . Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa

