 Español




La decisión entre el estampado personalizado y la fabricación de chapa metálica depende del volumen de producción y las tolerancias. En la fabricación de chapa metálica se utilizan cortadoras láser CNC y prensas plegadoras sin necesidad de utillaje específico y sin costes de capital, lo que la hace viable para series de prototipos inferiores a 1500 unidades.
La comparación entre piezas estampadas y piezas fabricadas favorece el uso de herramientas de alta resistencia. El estampado personalizado requiere matrices de acero endurecido con precios que oscilan entre los 3500 y los 50 000 dólares o más. Sin embargo, cuando los ciclos de prensado son inferiores a 3 segundos, los costos de las piezas se reducen tanto que predominan en la producción a partir de 5000 unidades.
La fabricación de chapa metálica mantiene su flexibilidad gracias al uso de troqueles estándar y sistemas de corte láser programados. El estampado personalizado sacrifica la flexibilidad en la creación de prototipos debido a la rapidez de las prensas mecánicas o servoaccionadas. La selección de la técnica adecuada requiere determinar el costo y la geometría de las herramientas.
Resumen comparativo de los principales componentes: Estampado a medida frente a fabricación de chapa metálica
Utilice la fabricación de chapa metálica en caso de producir menos de 1.500 piezas para ahorrar en costes de utillaje; adopte el estampado personalizado para la fabricación de más de 5.000 piezas una vez que los planos estén definidos y reduzca el coste unitario en un 60 % a volúmenes moderados y hasta en un 90 % a partir de 50.000 unidades.
| Criterios de comparación | Fabricación de chapa metálica | Estampación de metales a medida | Regla de selección |
| Costo de herramientas | $0 (Punzones estándar y herramientas para plegado) | $3,500 – $50,000+ (Matrices de acero para herramientas especializadas) | Capital inicial cero frente a amortización de alto volumen |
| Tiempo de ciclo | 60 – 300 s/pieza (Corte y conformado láser) | 0,5 – 1,0 s/parte (60–180 golpes por minuto continuos) | Ejecuciones manuales secuenciales frente a ciclos automatizados de alta velocidad |
| Tolerancias alcanzables | Línea de base general de ±0,005'' (±0,127 mm) | Cavidad de matriz endurecida de ±0,001'' (±0,025 mm) | Holguras de ajuste estándar frente a alineaciones ajustadas de alta densidad |
| Umbral de volumen económico | 1 – 1.500 unidades: costo total más bajo | Punto de equilibrio amortizado de más de 5000 piezas | Evaluar entre 1.500 y 5.000 piezas en función de la soldadura secundaria y la profundidad de embutición. |
¿Cómo influye el coste de las herramientas en la diferencia entre el estampado y la fabricación?
El coste inicial de las herramientas define la principal diferencia financiera entre el estampado y la fabricación. La fabricación de chapa metálica no requiere herramientas rígidas iniciales, ya que emplea láseres CNC y herramientas típicas de punzonado y plegado.
Por otro lado, el estampado personalizado requiere matrices de estampado de acero para herramientas hechas a medida, cuyos precios oscilan entre $3,500 y $8,000 para matrices de una sola etapa y $50,000 o más para matrices de varias etapas. El costo inicial de ingeniería no recurrente (NRE) hace que el estampado sea inviable para trabajos de bajo volumen.
Asignación de herramientas y desglose de gastos de ingeniería no recurrentes (NRE)
Los gastos de ingeniería no recurrentes (NRE) para la fabricación de chapa metálica no superarán los 150 a 300 dólares para el anidamiento CAM y la inspección de la primera pieza con máquina de medición por coordenadas (CMM). Las prensas plegadoras CNC utilizan herramientas comerciales estándar, como matrices en V y punzones de cuello de cisne, por lo que no se requiere hardware personalizado.
La producción comienza una vez que los modelos CAD 3D se despliegan en patrones DXF planos.
La construcción de herramientas de estampado personalizadas implica el diseño completo del troquel antes de la fabricación de la primera pieza:
- Aceros para matrices: Aceros aleados D2, DC53 y SKD11 tratados térmicamente al vacío hasta alcanzar una dureza HRC de 58-62.
- Mecanizado en taller de herramientas: Electroerosión por hilo de alimentación lenta y rectificado de plantillas CNC.
- Coste de las herramientas: Los troqueles de acción simple cuestan entre 3.500 y 8.000 dólares, mientras que los troqueles progresivos de múltiples estaciones cuestan desde 15.000 hasta más de 50.000 dólares.
Flexibilidad en la revisión del diseño: ajustes CNC frente a retrabajo de troqueles
Las revisiones de los planos generan resultados contrastantes en el taller:
- Agilidad de fabricación: Cambiar el tamaño de una abertura o la ubicación de una línea de plegado requiere de 15 a 30 minutos de reprogramación CAM. El costo de retrabajo de las herramientas es de $0, lo que evita el tiempo de inactividad de la máquina.
- Riesgos asociados al estampado: La modificación de las partes duras del troquel requiere el corte de nuevos insertos mediante electroerosión por hilo, recocido, soldadura y trabajo en banco. La modificación de la herramienta cuesta entre 1500 y 8000 dólares, según la complejidad del trabajo, y tarda entre 10 y 21 días.
Dado que el troquel físico determina el perfil de la pieza terminada, verifique la geometría de la pieza teniendo en cuenta las consideraciones clave de diseño e ingeniería en el estampado de metales antes de fabricar las herramientas.
La fabricación de chapa metálica no conlleva riesgo alguno en lo que respecta a la elaboración de prototipos, pero el estampado personalizado requiere que los planos estén finalizados para crear los troqueles.
¿Cómo varía el coste unitario a gran escala entre las piezas estampadas y las fabricadas?
El coste unitario a gran escala favorece a las piezas estampadas frente a las piezas fabricadas una vez que la producción supera el punto de equilibrio del troquel.
La fabricación de chapa metálica tiene un coste fijo por pieza (entre 15 y 45 dólares) debido al tiempo de ciclo repetido del operario y la máquina. El estampado personalizado reduce los costes incrementales por pieza a unos pocos céntimos (entre 0,25 y 2,00 dólares) gracias a la alta velocidad de producción. La distribución de un troquel progresivo de 15 000 dólares en más de 30 000 piezas reduce el coste total por debajo del de las alternativas fabricadas.
Tiempo de funcionamiento de la máquina y frecuencias de ciclo de carrera
Los costos unitarios de fabricación de chapa metálica se calculan teniendo en cuenta los procesos de forma secuencial. La cortadora láser de fibra tarda entre 15 y 45 segundos en cortar cada pieza, el proceso de conformado por plegado tarda entre 10 y 30 segundos por cada doblez, y el desbarbado es un proceso secundario que requiere tiempo.
Las horas de funcionamiento de la máquina permiten mantener unos costes constantes independientemente del tamaño de los lotes.
El proceso de estampado automatiza la fabricación de componentes mediante golpes de prensa continuos:
- Rendimiento: Las prensas automáticas que funcionan a una velocidad de entre 60 y 180 golpes por minuto producen piezas en un tiempo de 0,3 a 1,0 segundo.
- Participación del operario: Solo las actividades de cambio de bobinas, comprobación del desbobinador y retirada de residuos son realizadas por personal cualificado.
Para cantidades inferiores a unas 100 piezas, las piezas mecanizadas a partir de planchas resultarán más económicas que las fabricadas mediante estampado. La curva de volumen entre estampado y mecanizado CNC permite hacerse una idea de dónde se sitúa ese punto de inflexión.
Modelo matemático de punto de equilibrio
Los ingenieros determinan el umbral de transición del proceso utilizando esta fórmula.
Fórmula de volumen de equilibrio:
Q = Coste de utillaje / (Precio unitario de fabricación - Precio unitario de estampado)
- P: Volumen de producción de equilibrio (unidades)
- Costo de utillaje: Costo inicial del troquel de estampado y gastos de NRE ($)
- Precio unitario de fabricación: Cotización por pieza utilizando corte láser y conformado por plegado ($)
- Precio unitario de estampado: Cotización marginal por pieza en tiradas continuas de prensa ($)
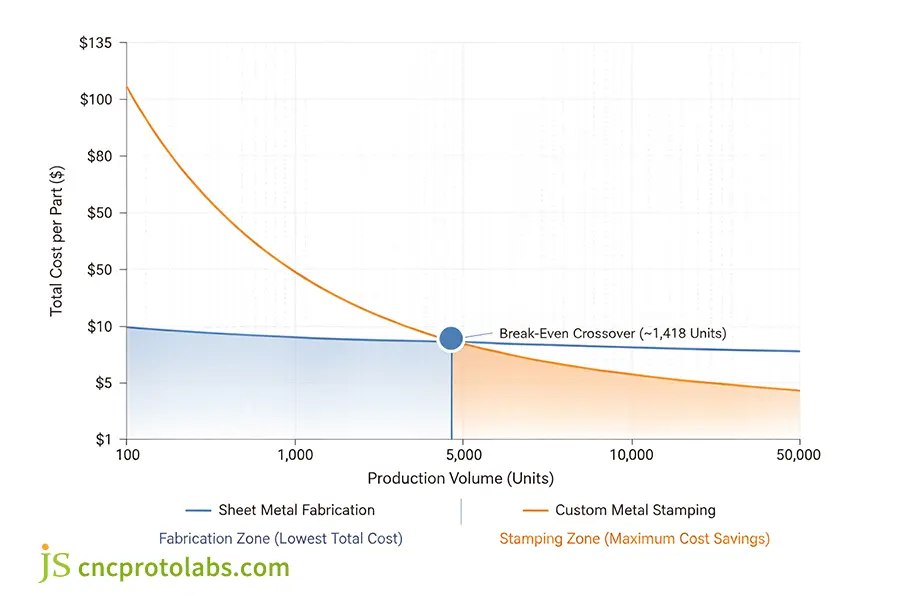
Figura 1: Curva de punto de equilibrio del coste unitario que muestra la fabricación de chapa metálica como la opción más rentable por debajo de 1.500 piezas, mientras que el utillaje de estampado progresivo se amortiza para ofrecer importantes ahorros unitarios por encima de 5.000 piezas.
Comparación de costes de fabricación escalonados (soporte de acero galvanizado de 1,5 mm)
- 100 unidades: La fabricación cuesta 18,50 $/unidad (1850 $ en total) frente a los 151,50 $/unidad del estampado (15 150 $ en total, incluyendo la amortización de los troqueles). La fabricación es la opción más conveniente.
- 1000 unidades: La fabricación cuesta 16,20 $/unidad (16 200 $ en total) frente a los 16,35 $/unidad del estampado (16 350 $ en total). Se alcanza la equivalencia de costes.
- 10 000 unidades: La fabricación cuesta 15,00 $/unidad (150 000 $ en total) frente a los 2,85 $/unidad del estampado (28 500 $ en total). El estampado supone un ahorro considerable.
- 50 000 unidades: La fabricación cuesta 14,50 $/unidad (725 000 $ en total) frente a los 1,65 $/unidad del estampado (82 500 $ en total). El estampado reduce los costes de fabricación a su nivel más bajo.
La fabricación mediante chapa metálica permite obtener bajos costes para pedidos de hasta 1.000 unidades, mientras que el estampado progresivo personalizado ahorra costes a partir de las 5.000 unidades.
¿Qué geometría de pieza requiere estampado personalizado en lugar de fabricación de chapa metálica?
La geometría de piezas factibles es otra característica del estampado personalizado frente a la fabricación de chapa metálica. La fabricación de chapa metálica se limita a crear geometría 2.5D desarrollable utilizando piezas planas y conformado con prensa plegadora lineal.
Sin embargo, el estampado personalizado ofrece la posibilidad de producir geometrías no desarrollables, embutición superficial, nervaduras en relieve y elementos acuñados en una sola pasada de troquel. Las carcasas de embutición profunda no se pueden fabricar mediante el conformado con prensa plegadora.
Perfiles desarrollables frente a flujo plástico 3D
La viabilidad de la geometría de la pieza es prioritaria antes de considerar el volumen para determinar la fabricabilidad. La herramienta de punzonado de la plegadora debe ser físicamente accesible en una línea de plegado recta. Las piezas planas cortadas con láser y posteriormente plegadas constituyen la segunda opción, como se explica en la comparación técnica entre el estampado de metales y el corte por láser .
Como alternativa, los troqueles de estampado personalizados utilizan cavidades endurecidas para forzar la deformación plástica tridimensional de la chapa metálica.
Lista de verificación de ingeniería de viabilidad de características
Bridas rectas de 90° y en ángulo agudo:
- Fabricación de chapa metálica: Mediante un proceso directo a través de matrices estándar en forma de V en máquinas plegadoras, sin costes de utillaje.
- Estampado personalizado: Es posible directamente mediante troquelado o conformado en procesos de grabado.
Cajas de embutición profunda con (relación profundidad/diámetro > 0,5):
- Fabricación de piezas de chapa metálica: Imposible con chapas individuales, ya que esto requiere el corte láser de las piezas y la soldadura de las esquinas.
- Estampado: Proceso directo con estaciones de estirado progresivas que mantienen relaciones de estirado (H/D ≤ 0,75).
Perlas de refuerzo integrales en relieve:
- Fabricación de chapa metálica: Muy limitada, ya que requiere herramientas especiales de punzonado de un solo golpe o prensas adicionales.
- Estampado personalizado: Mediante el uso de troqueles de acuñación y repujado de alto tonelaje que están integrados en la tira de troqueles.
Agujeros roscados para roscado directo:
- Fabricación de chapa metálica: Una operación adicional que implica la adición de los herrajes, incluida la inserción de tuercas PEM o remaches ciegos.
- Estampado a medida: Mediante el proceso de perforación y extrusión en la tira de matriz, se crean roscas directas en el metal base.
Dobladillos continuos y rizos cerrados:
- Fabricación de chapa metálica: Operaciones en varias etapas que requieren matrices de aplanamiento especializadas y reposicionamiento manual.
- Estampado personalizado: Estaciones de rizado automático como parte del proceso de fabricación de la tira.
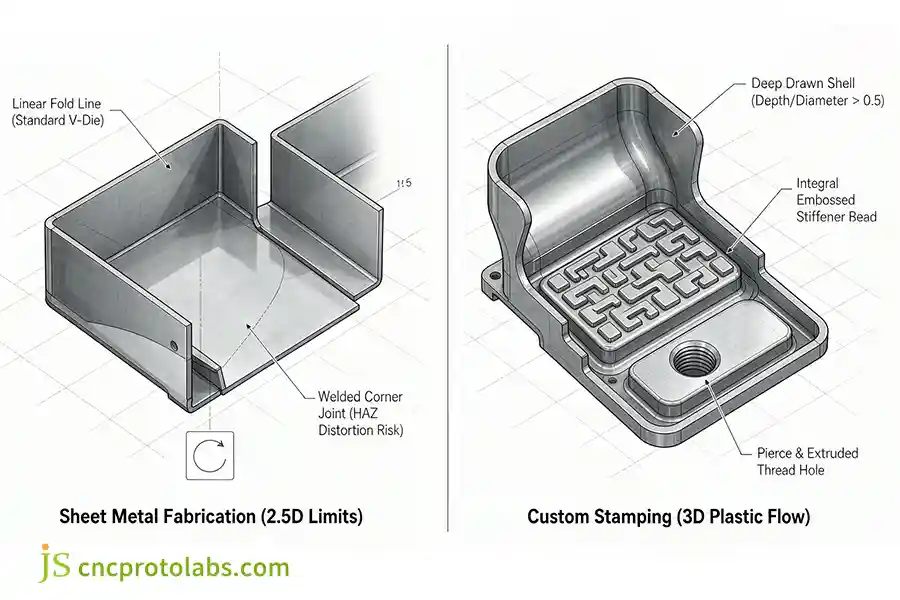
Figura 2: Análisis de viabilidad geométrica que compara perfiles de plegadora 2.5D desarrollables con elementos estampados 3D no desarrollables, como carcasas embutidas y agujeros roscados extruidos.
Modos de fallos entre procesos
Una selección incorrecta del proceso da como resultado defectos críticos en la estructura:
- Distorsión térmica en la soldadura: La creación de cajas profundas mediante la fabricación implica la soldadura de diferentes láminas planas. Se produce una distorsión térmica que causa deformaciones angulares de 0,8 mm a 1,5 mm que requieren enderezamiento.
- Desconchado de troqueles de placas gruesas: Los troqueles estampados de más de 6,0 mm generan fuerzas de cizallamiento. El alto tonelaje provocará la fatiga de las cuchillas de acero para herramientas D2 después de 2500 golpes.
La fabricación de chapa metálica utiliza este material para las partes planas de la estructura que no se pueden desplegar. En el caso de cavidades profundas, piezas acuñadas y nervaduras integradas, se recomienda el estampado a medida.
¿Qué tolerancias pueden soportar el estampado de chapa metálica en comparación con la fabricación?
Debido a esto, es necesario evaluar las tolerancias críticas y la decisión del proceso entre el estampado de chapa metálica y la fabricación. Las tolerancias críticas con matrices de estampado endurecidas, entre 0,001" y 0,003" (0,025 mm a 0,076 mm), se pueden obtener mediante un valor CPK alto de 1,33 o superior en la producción en masa.
En la fabricación de chapa metálica, generalmente se aceptan tolerancias amplias que van desde 0,005" hasta 0,015" (0,127 mm a 0,381 mm). Las variaciones en la fabricación de chapa metálica se ven afectadas por el posicionamiento del operario y la deformación elástica del material durante las distintas etapas de doblado.
Factores físicos que influyen en la deriva posicional
Las tolerancias de la chapa metálica varían a través de mecanismos físicos como:
- Acumulación de defectos de fabricación: Resultado del ahusamiento del borde cortado con láser (0,5° a 1,5°), la repetibilidad del tope trasero (±0,05 mm) y los ángulos de recuperación elástica del material (Δθ = 1,0° a 2,5°). La inconsistencia en el espesor de la chapa metálica (±10% de tolerancia nominal de laminación) añade errores con cada plegado.
- Limitación del estampado: Las dimensiones de las piezas están físicamente limitadas por matrices de cavidad rígida. Los centros de los orificios se perforan simultáneamente en matrices individuales, eliminando así el error de posicionamiento.
Matriz de tolerancias de precisión y capacidad del proceso
En comparación con la fabricación de chapa metálica, el estampado personalizado ofrece una precisión dimensional y una capacidad de procesamiento estadístico (CPK ≥ 1,33) entre tres y cinco veces mayores. La fabricación de chapa metálica se limita a los márgenes de tolerancia estándar del ensamblaje general.
| Métrico | Fabricación de chapa metálica | Estampación de metales a medida | Regla de selección de ingeniería |
| Distancia entre centros de hoyos | ±0,005'' (±0,127 mm) | ±0,001'' (±0,025 mm) | Ajuste de patrón estándar frente a alineación óptica densa |
| Línea central del agujero a la curva | ±0,010'' (±0,254 mm) | ±0,002'' (±0,050 mm) | Admite control manual de acumulación de frenos frente a control de reencendido de troqueles |
| Deriva angular de curvatura formada | Variación de ±1,0° a ±1,5° | Variación de ±0,25° a ±0,50° | Chasis con ajuste de holgura frente a ajuste deslizante mediante acuñación de precisión |
| Índice de Capacidad del Proceso (CPK) | 0,85 – 1,15 (clasificación por muestreo) | 1,33 – 1,67 (Producción estable) | Los grupos industriales regulados exigen el uso de troqueles de estampado. |
Neutralización del efecto de recuperación elástica y mantenimiento de la matriz
Los troqueles de estampado controlan la recuperación elástica angular mediante la incorporación de estaciones de re-impresión. Al acuñar el radio de curvatura más allá de su límite elástico a compresión, se libera la tensión elástica, manteniendo la variación angular dentro de 0,25°.
El cumplimiento de estos límites refleja la diferencia de fabricación establecida por las normas industriales. Según la norma DIN 6930-2, Piezas de acero estampadas (2020) , las piezas estampadas de precisión y los orificios perforados mantienen límites de clase f inferiores a ±0,05 mm en series de varias estaciones. En cambio, el conformado manual con prensa plegadora suele seguir las tolerancias medias estándar de la norma ISO 2768-m, que permiten hasta ±0,3 mm en longitudes intermedias.
La repetibilidad a largo plazo depende de un mantenimiento sistemático del chip:
- Límite de desgaste: Después de 100 000 golpes sin afilado, la holgura entre el punzón y el material aumenta al 15 % del espesor de la lámina, lo que da como resultado rebabas mayores de 0,05 mm.
- Tratamientos superficiales: Recubrimiento PVD de TiCN de la herramienta y afilado de las herramientas cada 75.000 ciclos para mediciones CMM precisas.
Indicar el estampado personalizado para conjuntos con tolerancias inferiores a ±0,003" (±0,076 mm), y permitir la fabricación de chapa metálica para carcasas con suficiente holgura para compensar ±0,010" (±0,254 mm).
¿Cómo influyen el plazo de entrega y las cantidades mínimas de pedido en el lanzamiento de un proyecto?
Los plazos de entrega críticos y los mínimos de pedido diferencian el estampado personalizado de la fabricación de chapa metálica durante la creación de prototipos de proyectos. La fabricación de chapa metálica entrega piezas terminadas en un plazo de 3 a 7 días hábiles sin cantidad mínima de pedido (MOQ = 1) , lo que permite una validación rápida.
Para el estampado personalizado, el proceso de desarrollo de herramientas requiere de 6 a 10 semanas debido al mecanizado, el tratamiento térmico y las pruebas de muestras. Por lo tanto, es posible la fabricación para la producción puente.
Comparación de cronogramas de plazos de entrega de producción
La diferencia radica en los requisitos físicos para la fabricación de las herramientas. Los datos de referencia operativos recopilados por la Asociación Nacional de Herramientas y Mecanizado (Encuesta Ejecutiva de la NTMA 2024) muestran que los talleres de herramientas especializados tardan, en promedio, de 7 a 9 semanas en completar matrices progresivas complejas, desde el diseño y el tratamiento térmico al vacío hasta las pruebas de la primera pieza.
La secuencia en planta ilustra esta disparidad de tiempos entre las fases de fabricación:
Fase 1: Diseño para la fabricación (DFM) y generación de trayectorias de herramientas
- Fabricación: 0,5 días laborables para la generación de cortes láser a partir de modelos STEP y coordenadas del tope trasero para la plegadora.
- Estampado: De 5 a 8 días laborables para el modelado 3D de las herramientas, el diseño de la tira y las simulaciones de conformado.
Fase 2: Construcción de herramientas y tratamiento térmico
- Fabricación: Ninguna (0 días), se utilizan bibliotecas modulares de herramientas.
- Estampado: 25-35 días laborables para desbaste mediante mecanizado CNC y corte por electroerosión de hilo de alimentación lenta, tratamiento térmico al vacío con ciclos de 36 horas (austenización y triple revenido a 1020 °C y triple revenido).
Fase 3: Ensamblaje, primera muestra (T1) y validación con máquina de medición por coordenadas (CMM).
- Fabricación: De 1 a 2 días hábiles para el doblado de la configuración y las comprobaciones de la primera pieza con la máquina de medición por coordenadas (CMM).
- Estampado: De 10 a 15 días hábiles para el ajuste manual de la matriz de banco, la prueba T1 en prensas de prueba, los informes dimensionales de la máquina de medición por coordenadas (CMM) y los ajustes de holgura del punzón.
Plazo total de entrega hasta la obtención del primer componente terminado:
- Fabricación: el tiempo total de entrega es de 3 a 7 días hábiles.
- Estampado: Plazo de entrega total de 40 a 60 días hábiles (de 6 a 10 semanas).
Estrategia de ingeniería de herramientas para puentes
Para gestionar el plazo de fabricación de estampado de 8 semanas, los equipos de ingeniería aplican un flujo de trabajo de producción puente:
- Liberación simultánea de herramientas: Inicie la fabricación de matrices progresivas al tiempo que libera archivos DXF idénticos para la fabricación CNC.
- Fabricación en serie de puentes: Fabricar entre 200 y 1000 unidades en un período de 7 días para satisfacer las necesidades del banco de pruebas, las pruebas de seguridad y el ensamblaje inicial.
- Cambio de volumen: Al finalizar la producción en T1, utilice una prensa de estampado progresivo para aprovechar los ciclos de producción ultrarrápidos y evitar retrasos en la línea de producción.
Si, debido a los plazos de montaje, puede fabricar las piezas en un plazo de 10 días antes de necesitarlas para el ensamblaje, utilice la fabricación de chapa metálica. Posteriormente, tras la finalización del diseño del producto, opte por la fabricación por estampado en un plazo de 8 semanas para la producción en volumen.
¿Cómo elegir entre el estampado personalizado y la fabricación de chapa metálica en la producción?
La elección entre el estampado personalizado y la fabricación de chapa metálica dependerá de la demanda interanual, la madurez de la geometría y el coste . Considere la fabricación de chapa metálica para volúmenes inferiores a 1500 piezas al año, cuando la ingeniería aún está en desarrollo y se requiere una entrega rápida.
Utilice el estampado personalizado cuando las cantidades superen las 5.000 piezas, se requiera una geometría de estampado compleja y el ahorro en céntimos por pieza cueste más que el coste del troquel.
Por encima del punto de equilibrio de la matriz, la cuestión cambia por completo, como se detalla en nuestra guía principal que analiza la economía del estampado personalizado frente a la fabricación de chapa metálica .
Matriz de compensaciones de procesos: Estampado, fabricación y mecanizado
La fabricación de chapa metálica elimina el riesgo asociado a la inversión de capital para la validación, el utillaje por etapas permite la fabricación en serie, el estampado progresivo permite establecer un bajo coste por pieza y el mecanizado CNC se realiza para componentes de placas prismáticas 3D gruesas.
| Dimensión | Chapa metálica flexible | Estampado de herramientas de etapa | Estampación con troquel progresivo | Fresado de placas CNC (Alternativa) |
| Capital de herramientas | $0 NRE (Herramientas de software estándar) | $3,500 – $10,000 (Matrices para etapas modulares) | $15.000 – $50.000+ (Matrices multiestación de alta velocidad) | Coste de reposición de $0 (configuraciones de tornillos de banco personalizados por $250) |
| Alcance de la geometría | Dibujos 3D poco profundos, transferencias manuales | Dibujos 3D moderados, operaciones de prensa individuales | Tiradas progresivas, nervaduras, formas acuñadas | Cavidades 3D, protuberancias, bloques sólidos |
| Costo por pieza | Alto (entre 15 y 45 dólares), predomina el tiempo de funcionamiento del freno manual | Manejo manual entre prensas (entre 4 y 12 dólares) | Bajo costo unitario (entre 0,25 y 2,00 dólares), más de 80 pulsaciones por minuto. | Alto (entre 35 y 120 dólares), tiempo de ciclo de corte continuo |
| Límite de fallos | Deformación por soldadura multipaso (>1,0 mm) | cuello de botella del tiempo de ciclo lento | Costosas modificaciones de matrices en revisiones de diseño prematuras | Residuos de material pesado (>80% de virutas de desecho) |
Proceso de selección de ingeniería
Paso 1: Umbral de volumen anual
¿Volumen inferior a 1.500 unidades al año?
Seleccione la opción de fabricación de chapa metálica. De lo contrario, pase al paso 2.
Paso 2: Verificación de la complejidad geométrica
¿Presenta alguna característica distintiva, como cavidades, acuñaciones, partes repujadas o nervaduras?
El estampado personalizado será una buena opción. De lo contrario, pase al paso 3.
Paso 3: Estabilidad de la revisión
¿El diseño está finalizado y no se prevén cambios de ingeniería en los próximos 12 meses?
Si la respuesta es sí, pase al paso 4. Si la respuesta es no, utilice la fabricación de chapa metálica como herramienta provisional mientras se estabiliza el diseño.
Paso 4: Requisitos de tolerancia y tiempo de ciclo
¿Las tolerancias entre los agujeros son de ±0,003 pulgadas o menores?
El estampado progresivo es la opción correcta. Si se utilizan tolerancias estándar, asegúrese de que el período de amortización del troquel esté dentro del período de producción especificado.
¿No está seguro de qué proceso se ajusta a su volumen? Suba su archivo CAD para obtener una revisión gratuita de DFM y tolerancias .
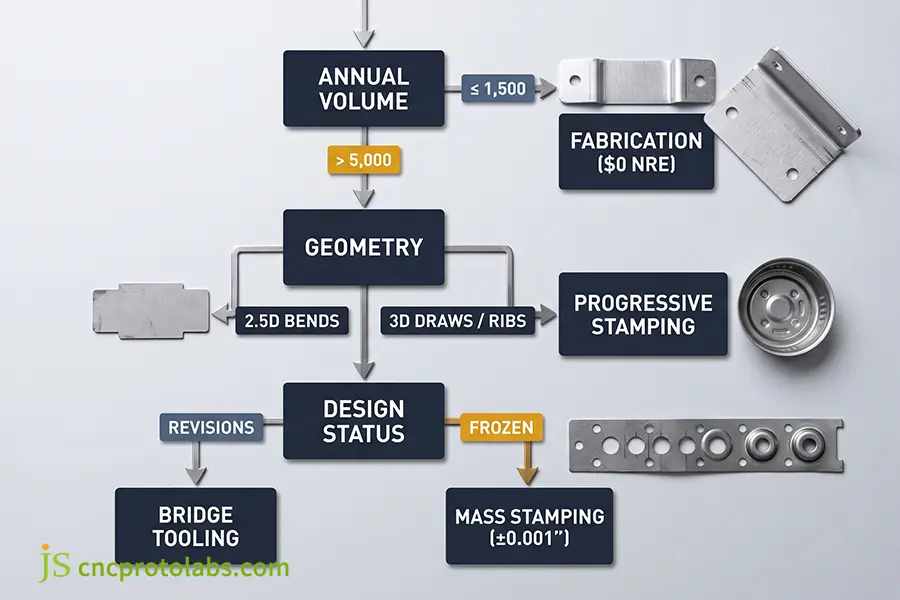
Figura 3: Marco de decisión de ingeniería paso a paso que orienta la fabricación de componentes hacia la fabricación de chapa metálica CNC, el utillaje puente o el estampado progresivo en función del volumen y la estabilidad del diseño.
Caso práctico de ingeniería: Soporte para chasis de servidor industrial
Especificaciones de los componentes:
- Material: Aluminio AL5052-H32.
- Espesor: 1,5 mm.
- Caja delimitadora: 210 mm × 65 mm × 35 mm.
- Características: 6 pliegues en ángulo recto, 4 soportes avellanados, 2 refuerzos en relieve y 24 ranuras de ventilación perforadas con centros de orificios de ±0,002''.
Fase 1: Validación del prototipo y ensamblaje piloto (2000 unidades)
- Estrategia: Implementar la fabricación flexible de chapa metálica para el desplazamiento inicial de ranuras térmicas.
- Herramientas y aspectos económicos: Herramientas: $0, Coste unitario: $14,20, Plazo de entrega: 5 días hábiles.
- Flexibilidad de ingeniería: Durante las pruebas, las ranuras de ventilación se desplazaron 3,0 mm hacia arriba. Las actualizaciones de CAD requirieron 20 minutos sin costos adicionales por modificación de herramientas. Costo total del proyecto piloto = $28,400.
Fase 2: Aumento de la producción (35.000 unidades/año)
- Estrategia: Una vez definidos los diseños, el proceso de producción pasó a utilizar una matriz DC53 progresiva de 8 estaciones que operaba a 80 SPM (bolas por minuto).
- Herramientas y economía: Capital para troqueles: $18,500; Costo unitario: $1.15, Costo total: $18,500 + (35,000 x $1.15) = $58,750.
Amortización de herramientas:
Q = $18,500 / ($14.20 - $1.15) = 1,417.6 Unidades
El troquel recuperó su coste total en tan solo 1.418 unidades fabricadas, lo que valida el cambio de proceso.
Preguntas frecuentes
¿Cuáles son las consideraciones clave en el estampado frente a la fabricación?
La evaluación de cuestiones comunes en el estampado frente a la fabricación aclara los umbrales de volumen, el capital de herramientas y la estabilidad dimensional . A continuación, se presentan respuestas de ingeniería directas a cinco decisiones críticas que se encuentran durante las revisiones de fabricación.
¿Es el estampado más económico que la fabricación a pequeña escala?
No. Para pedidos de menos de 1500 unidades, el estampado resulta considerablemente más caro. Los troqueles de alta resistencia cuestan entre 3500 y más de 50 000 dólares, lo que eleva el precio unitario sin amortizar en lotes pequeños. La fabricación de chapa metálica utiliza láseres CNC programables y prensas plegadoras sin necesidad de herramientas específicas, lo que la hace mucho más económica para producciones de bajo volumen.
¿Cuándo conviene optar por el estampado en lugar de la fabricación de chapa metálica?
Elija el estampado en lugar de la fabricación de chapa metálica cuando el volumen anual supere las 5000 unidades y el diseño CAD esté finalizado. Es indispensable para piezas que requieran embutición superficial, nervaduras grabadas o perfiles acuñados. Si bien el utillaje requiere una inversión inicial, las velocidades de carrera inferiores a un segundo permiten reducir significativamente los costos unitarios a gran escala.
¿Puede una pieza estampada sustituir a un conjunto fabricado mediante soldadura?
Sí. Los troqueles de estampado progresivo combinan el conformado, el acuñado y el perforado en una sola operación de prensado. Esto reemplaza los soportes soldados de varias piezas, eliminando la deformación por calor, la fatiga de las juntas de soldadura y el rectificado secundario. Se recomienda la conversión una vez que el volumen anual justifique la inversión inicial en herramientas.
¿Cuándo conviene optar por el estampado en lugar de la fabricación de chapa metálica?
Elija el estampado en lugar de la fabricación de chapa metálica cuando el volumen anual supere las 5000 unidades y el diseño CAD esté finalizado. Es indispensable para piezas que requieran embutición superficial, nervaduras grabadas o perfiles acuñados. Si bien el utillaje requiere una inversión inicial, las velocidades de carrera inferiores a tres segundos permiten reducir significativamente los costos unitarios a gran escala.
¿Cómo afecta el volumen de producción al coste del estampado frente al coste de fabricación?
El volumen de producción permite amortizar el capital fijo en utillaje en función del tiempo de ciclo. Con menos de 1500 piezas, la ausencia de utillaje reduce los costes de fabricación. Con más de 5000 unidades, los ciclos de prensado inferiores a un segundo compensan los costes iniciales de los troqueles. A partir de 50 000 unidades, el estampado reduce el gasto total de producción hasta en un 90 % en comparación con el conformado por plegado.
Resumen
En la fabricación de precisión, la decisión entre el estampado personalizado y la fabricación de chapa metálica se reduce al volumen anual, la estabilidad de los planos y los límites de tolerancia. La fabricación flexible de chapa metálica sigue siendo el estándar para prototipos y series cortas de menos de 1500 unidades, ya que elimina la necesidad de invertir en utillaje. Una vez que los diseños se definen y la demanda supera las 5000 unidades, el estampado ofrece los ciclos de producción rápidos, la repetibilidad a nivel micrométrico y los bajos costes unitarios necesarios para la eficiencia de la producción.
Para proyectos que pasan a la producción en volumen, evaluar los servicios personalizados de estampado de metales de precisión con una revisión rápida de DFM y tolerancias ayuda a confirmar la rentabilidad del troquel antes de cortar el acero para herramientas.

Recurso

