 中文 (简体)




定制冲压还是钣金加工取决于生产数量和公差要求。钣金加工使用数控激光切割机和折弯机,无需专用模具,也无需任何资本投入,因此适用于1500件以下的原型制作。
冲压件与锻造件的比较表明,硬模具更具优势。定制冲压需要使用硬化工具钢模具,价格从 3,500 美元到 50,000 美元以上不等。但当冲压周期小于 3 秒时,零件成本会变得非常低,以至于在 5,000 件以上的产量中占据主导地位。
钣金加工利用标准冲压模具和程序控制的激光切割排样,保持了灵活性。而定制冲压则因机械或伺服压力机的快速冲程而牺牲了原型制作的灵活性。选择合适的工艺需要考虑模具成本和几何形状。
核心对比总结:定制冲压与钣金加工
如果生产数量低于 1500 件,则可采用钣金加工,以节省模具成本;如果生产数量超过 5000 件,则在图纸确定后采用定制冲压工艺,中等产量下单位成本可降低 60%,50000 件以上可降低高达 90%。
| 比较标准 | 钣金加工 | 定制金属冲压 | 选择规则 |
| 模具成本 | 0 美元(标准冲头和折弯模具) | 3,500 美元 – 50,000 美元以上(专用工具钢模具) | 零前期资本投入 vs 高交易量摊销 |
| 周期 | 60 – 300 秒/件(激光切割和成型) | 0.5 – 1.0 秒/件(每分钟 60–180 次连续冲程) | 顺序手动运行与自动高速运行 |
| 可实现的公差 | ±0.005'' (±0.127 mm) 一般基线 | ±0.001英寸(±0.025毫米)硬化模腔 | 标准配合间隙与高密度紧密配合 |
| 经济体积阈值 | 1-1500 单位最低总成本 | 5000多个零件摊销盈亏平衡点 | 根据二次焊接和拉深深度评估 1,500–5,000 个零件 |
模具成本如何区分冲压和焊接?
冲压和钣金加工的主要成本差异在于前期模具成本。钣金加工无需初始硬模具,因为它采用数控激光切割和普通的冲压折弯机模具。
另一方面,定制冲压需要定制工具钢冲压模具,单级模具的价格从 3,500 美元到 8,000 美元不等,而多级模具的价格则高达 50,000 美元甚至更高。高昂的初始非经常性工程成本使得小批量订单无法采用冲压工艺。
工具分配和非经常性工程费用分解
钣金加工的非经常性工程费用(NRE)不会超过 150 至 300 美元,其中包括 CAM 排样和首件坐标测量机 (CMM) 检测费用。数控折弯机采用标准商用现成模具,例如标准 V 型模和鹅颈冲头,因此无需定制硬件。
一旦 3D CAD 模型展开成平面 DXF 图案,生产就开始了。
定制冲压模具的制造包括在制造第一个零件之前完成完整的模具设计:
- 模具钢: D2、DC53 和 SKD11 合金钢,经真空热处理至 HRC 58-62。
- 工具加工:慢速进给线切割和数控夹具磨削。
- 工具成本:单动式模具的成本为 3,500 美元至 8,000 美元,而多工位级进式模具的成本为 15,000 美元至 50,000 美元以上。
设计修改灵活性:数控调整与模具返工
图纸修改会导致截然不同的生产现场结果:
- 制造灵活性:更改开口尺寸或折弯线位置只需 15 至 30 分钟的 CAM 重新编程。模具返工成本为 0 美元,避免了机器停机时间。
- 冲压相关风险:硬模部分的修改需要使用线切割放电加工技术切割新的嵌件,并进行退火、焊接和台式加工。模具修改费用为 1,500 美元至 8,000 美元,具体费用取决于工作的复杂程度,工期为 10 至 21 天。
由于物理模具决定了最终零件的轮廓,因此在发布模具构建之前,应根据金属冲压中的关键设计和工程考虑因素来验证零件几何形状。
钣金加工不存在原型迭代模具的风险,但定制冲压需要最终确定图纸才能制作模具。
冲压件和焊接件的批量生产单位成本有何差异?
一旦产量超过模具盈亏平衡点,冲压件的单位成本就比加工件更具优势。
由于操作人员和机器的重复循环时间,钣金加工的单件成本较高(15-45美元)。定制冲压由于冲程速度快,可将单件成本降低至几美分(0.25-2.00美元)。将价值15,000美元的级进模具分摊到30,000个零件上,可使总成本低于钣金加工方案。
机器运行时间和冲程循环速率
钣金加工的单位成本是按工序顺序计算的。光纤激光切割机切割每个坯料需要15-45秒,折弯成型工艺每次折弯需要10-30秒,去毛刺是后续工序。
无论批量大小,机器工时都能保持成本稳定。
冲压工艺通过连续的冲压动作实现零部件的自动化制造:
- 产量:自动冲压机每分钟运行 60 至 180 次冲程,可在 0.3-1.0 秒内生产零件。
- 操作员参与:只有更换线圈、检查开卷机和清除废料等活动由人工完成。
如果产量低于 100 件左右,用板材加工的毛坯在总成本上将优于冲压模具,冲压与 CNC 加工的产量曲线可以让你了解这种交叉点在哪里。
盈亏平衡数学模型
工程师使用该公式确定工艺转换阈值。
盈亏平衡销量公式:
Q = 模具成本 / (加工单价 - 冲压单价)
- 问:盈亏平衡产量(单位)
- 模具成本:前期冲压模具费用和非经常性工程费用(美元)
- 加工单价:采用激光切割和折弯成型工艺的单件报价(美元)
- 冲压单价:连续冲压作业的单件边际报价(美元)
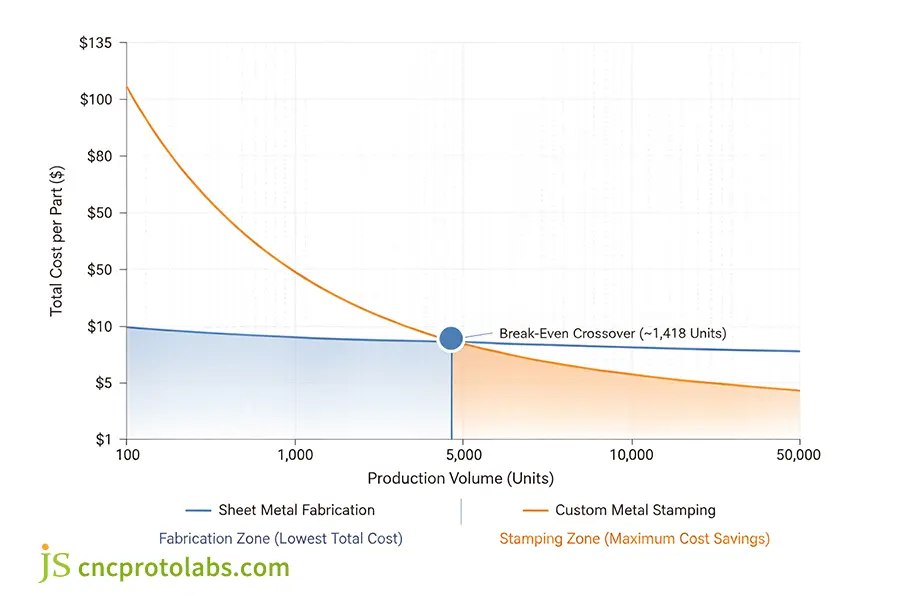
图 1:单位成本盈亏平衡曲线显示,在 1,500 个零件以下,钣金加工是具有成本效益的选择,而连续冲压模具的摊销可在 5,000 个零件以上带来显著的单位成本节约。
分级制造成本比较(1.5毫米镀锌钢支架)
- 100 件:加工成本为每件 18.50 美元(总计 1,850 美元),而冲压成本为每件 151.50 美元(总计 15,150 美元,含模具摊销)。显然,加工是更优的选择。
- 1000 件:加工成本为每件 16.20 美元(总计 16200 美元),冲压成本为每件 16.35 美元(总计 16350 美元)。成本相当。
- 10,000 件:加工成本为每件 15.00 美元(总计 150,000 美元),而冲压成本为每件 2.85 美元(总计 28,500 美元)。冲压可以显著节省成本。
- 50,000 件:加工成本为每件 14.50 美元(总计 725,000 美元),而冲压成本为每件 1.65 美元(总计 82,500 美元)。冲压工艺可将加工成本降至最低。
钣金加工可以降低 1000 件以内产品的成本,而定制连续冲压可以节省 5000 件以上产品的成本。
哪些零件几何形状需要定制冲压,哪些需要钣金加工?
可实现的零件几何形状是定制冲压与钣金加工的另一区别。钣金加工仅限于使用平面坯料和直线折弯机成形来创建可展开的2.5D几何形状。
然而,定制冲压工艺能够在一次模具冲程中生产出不可展几何形状、浅拉伸件、压花肋条和压印元素。深拉伸壳体无法通过折弯成型工艺制造。
可展开型材与三维塑料流动
在考虑体积以确定可制造性之前,首先要考虑零件几何形状的可行性。折弯机冲压模具必须能够沿着直线折弯线进行操作。第二种方法是从激光切割板材上切割出平面毛坯,然后进行折弯,这在金属冲压与激光切割的技术比较中已有阐述。
或者,定制冲压模具利用硬化的型腔将金属薄板驱动成三维塑性变形。
功能可行性工程检查清单
直角90°和锐角法兰:
- 钣金加工:通过折弯机上的标准 V 形模具直接加工,无需任何模具成本。
- 定制冲压:可通过擦拭或成型模具在冲压过程中直接实现。
深拉成型外壳(深度/直径比 > 0.5):
- 钣金加工:由于需要激光切割钣金片并焊接边角,因此无法用单张钣金完成。
- 冲压:采用连续拉延工位的直接工艺,保持拉延比(H/D ≤ 0.75)。
整体压花加固珠:
- 钣金加工:非常有限,因为它需要特殊的单次冲压模具或额外的压力机。
- 定制冲压:使用与模条一体成型的高吨位压印和压花模具。
用于直接攻丝的螺纹孔:
- 钣金加工:一项额外的工序,涉及添加硬件,包括插入 PEM 螺母或盲铆钉。
- 定制冲压:通过模具带的冲孔和挤压工艺直接在基材上形成螺纹。
连续卷边和闭合卷发:
- 钣金加工:多阶段操作,需要专门的压平模具和人工重新定位。
- 定制冲压:自动卷边站作为条带加工流程的一部分。
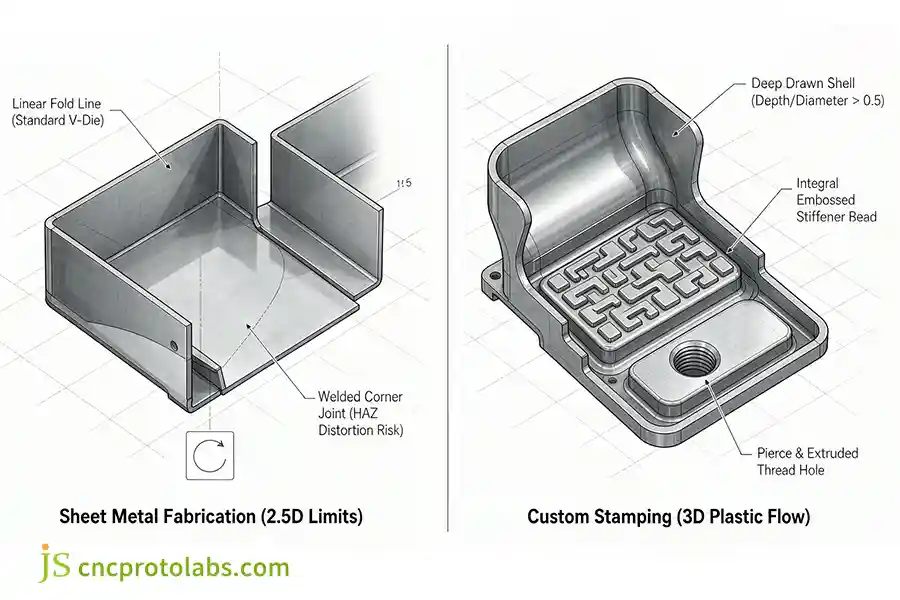
图 2:几何可行性分析,比较可展 2.5D 折弯轮廓与不可展 3D 冲压特征(如深拉成型外壳和挤压螺纹孔)。
跨进程故障模式
工艺选择不当会导致结构出现严重缺陷:
- 焊接热变形:制造深盒的过程中需要焊接不同的平板。焊接过程中会产生热变形,导致0.8毫米至1.5毫米的角度变形,需要进行矫直。
- 厚板冲压崩刃:厚度超过 6.0 毫米的冲压件会产生剪切力。高吨位会导致 D2 工具钢刀片在 2500 次冲压后疲劳断裂。
钣金加工使用钣金制造结构中无法展开的平面部件。对于深拉成型的型腔、压印图案和内置加强筋,则需要采用定制冲压工艺。
钣金冲压和钣金加工的公差范围分别是多少?
因此,需要对钣金冲压与加工的关键公差和工艺决策进行评估。通过批量生产,利用硬化冲压模具,可以获得 0.001 英寸至 0.003 英寸(0.025 毫米至 0.076 毫米)的关键公差,同时 CPK 值需达到 1.33 及以上。
钣金加工通常可接受的公差范围较宽,从 0.005 英寸到 0.015 英寸(0.127 毫米到 0.381 毫米)不等。钣金加工的偏差受操作人员位置和材料在多次弯曲工序中的回弹漂移的影响。
位置漂移的物理驱动因素
钣金公差漂移的物理机制包括:
- 加工误差叠加:激光切割边缘锥度(0.5°至1.5°)、后挡料重复性(±0.05mm)以及材料回弹角度(Δθ = 1.0°至2.5°)都会造成误差。板材厚度不一致(±10%标称轧制公差)也会在每次折弯时增加误差。
- 冲压约束:零件尺寸由硬腔模具组进行物理约束。孔中心在同一模具中同时冲压,从而消除定位误差。
精密公差和过程能力矩阵
与钣金加工相比,定制冲压可实现三到五倍更高的尺寸精度和统计过程能力(CPK ≥ 1.33)。钣金加工则受限于标准通用装配间隙范围。
| 指标 | 钣金加工 | 定制金属冲压 | 工程选择规则 |
| 孔中心距 | ±0.005英寸(±0.127毫米) | ±0.001英寸(±0.025毫米) | 标准图案拟合与密集光学对准 |
| 孔到弯曲中心线 | ±0.010'' (±0.254 毫米) | ±0.002英寸(±0.050毫米) | 接受手动刹车叠层与重冲模控制 |
| 形成的弯曲角漂移 | 变化范围为±1.0°至±1.5° | 变化范围为±0.25°至±0.50° | 间隙配合底盘与精密压印滑轨配合 |
| 过程能力指数(CPK) | 0.85 – 1.15(抽样排序) | 1.33 – 1.67(产量稳定) | 受监管的工业组件必须配备冲压模具 |
回弹中和与模具维护
冲压模具通过设置复压工位来控制角度回弹。压印过程中,弯曲半径超过其压缩屈服点,释放弹性应变,从而将角度偏差控制在0.25°以内。
满足这些限制反映了工业标准所确立的制造差异。根据DIN 6930-2《冲压钢件(2020)》标准,精密冲压坯料和冲孔件在多工位连续生产中,f 级公差应小于 ±0.05 mm。相比之下,手动折弯成型通常遵循 ISO 2768-m 标准规定的中等公差,允许中间长度的公差最大为 ±0.3 mm。
长期可重复性取决于系统性的模具维护:
- 磨损极限:经过 100,000 次冲程而未进行磨利后,冲头与材料之间的间隙增加到板材厚度的 15%,导致毛刺大于 0.05 毫米。
- 表面处理:对刀具进行 TiCN PVD 涂层处理,每 75,000 次冲程对刀具进行磨利,以实现精确的 CMM 测量。
对于公差小于±0.003"(±0.076毫米)的组件,允许采用定制冲压工艺;对于外壳,允许采用钣金加工,并留有足够的间隙来补偿±0.010"(±0.254毫米)。
交货周期和最小订购量如何影响项目启动?
在项目原型制作过程中,关键的交货周期和最低订购量是定制冲压与钣金加工的主要区别。钣金加工可在 3 至 7 个工作日内交付成品零件,且无最低订购量限制(MOQ = 1) ,从而实现快速验证。
对于定制冲压件,由于需要进行机械加工、热处理和样品试验,模具开发过程需要 6 到 10 周。因此,可以采用临时制造的方式来衔接生产。
生产提前期计划比较
差异源于制造硬模具的物理要求。美国国家模具与加工协会(NTMA)发布的运营基准数据(NTMA 2024 年高管调查)显示,专业模具车间平均需要 7 到 9 周才能完成复杂级进模的制造,包括设计、真空热处理和首件试制。
车间现场操作顺序体现了不同制造阶段之间的时间差异:
第一阶段:面向制造的设计 (DFM) 和刀具路径生成
- 制造:根据 STEP 模型和折弯机后挡料坐标生成激光切割件,需要 0.5 个工作日。
- 冲压:模具的 3D 建模、带材布局和成形模拟需要 5-8 个工作日。
第二阶段:模具制造和热处理
- 制造:无(0 天),使用模块化工具库。
- 冲压:粗加工采用数控加工和慢速进给线切割,真空热处理循环 36 小时(奥氏体化和三次回火 1020°C 和三次回火),耗时 25-35 个工作日。
第三阶段:组装、首件(T1)和三坐标测量机验证
- 制造:设置弯曲和首件 CMM 检查需要 1 至 2 个工作日。
- 冲压:手工台式模具装配、T1 试运行、CMM 尺寸报告和冲头间隙调整需要 10 到 15 个工作日。
首个成品部件的总交付周期:
- 制作周期:总周转时间为3 至 7 个工作日。
- 盖章:总周转时间为 40 至 60 个工作日(6 至 10 周)。
桥式工装工程策略
为了管理 8 周的冲压制造周期,工程团队采用了一种过渡性生产工作流程:
- 并行模具发布:在向数控机床制造部门发布相同的 DXF 文件的同时,开始制造连续模。
- 桥梁批量生产:在 7 天内生产 200-1,000 个单元,以满足测试台架、安全测试和早期组装的需求。
- 批量切换:在 T1 验收时切换到连续冲压机,以利用亚秒级循环速度并避免生产线延误。
如果由于装配计划的原因,您能够在装配前 10 天内完成零件的生产,则采用钣金加工。然后,在产品图纸定稿后,采用冲压工艺进行批量生产,生产周期为 8 周。
生产中如何选择定制冲压和钣金加工?
选择定制冲压还是钣金加工取决于:年度需求量、几何形状的成熟度以及成本。对于年产量低于 1500 件且工程技术仍在不断发展、需要快速交付的情况,可考虑钣金加工。
当数量超过 5,000 件,需要复杂的冲压几何形状,并且每件节省几分钱的成本超过模具成本时,可以使用定制冲压。
超过模具盈亏平衡点后,问题就完全改变了,正如我们在涵盖定制冲压与钣金加工经济性的支柱指南中详细阐述的那样。
工艺权衡矩阵:冲压、焊接和机械加工
钣金加工消除了与验证资本投资相关的风险,分阶段模具可以实现批量生产,连续冲压可以降低单个零件的成本,而数控加工则用于制造厚的 3D 棱柱形板组件。
| 方面 | 柔性金属板 | 舞台工具冲压 | 连续模冲压 | 数控板材铣削(替代方案) |
| 工具资本 | 0 美元 NRE(标准软件工具) | 3,500 美元 – 10,000 美元(模块化模具) | 15,000 美元 – 50,000 美元以上(高速多工位芯片) | 0 美元 NRE(250 美元定制虎钳装置) |
| 几何范围 | 浅层3D绘图,手动转印 | 中等程度的3D绘图,单独的印刷操作 | 渐进式绘画、肋骨、铸造形式 | 3D口袋、凸起、实心块 |
| 件成本 | 高价位(15-45美元),手动刹车运行时间占主导地位 | 中等(4-12美元),人工印刷机间搬运 | 单位成本低(0.25美元至2.00美元),每分钟冲程80次以上 | 高(35-120美元),连续切割周期时间 |
| 故障限制 | 多道焊缝翘曲(>1.0毫米) | 周期时间慢的瓶颈 | 过早修改设计会导致昂贵的模具改造 | 重金属废料(>80% 碎屑) |
工程选择流程
第一步:年度交易量门槛
年产量低于1500件?
选择钣金加工。否则,请跳至步骤 2。
步骤 2:几何复杂度检查
是否有杯状、压印、浮雕或肋状等部件特征?
定制印章是个不错的选择。否则,请跳至步骤3。
步骤 3:修订稳定性
图纸是否已冻结,预计12个月内不会有工程变更?
如果答案是肯定的,则继续执行步骤 4。如果答案是否定的,则在设计稳定期间使用钣金加工作为过渡工具。
步骤 4:公差和周期时间要求
孔之间的公差是否在±0.003英寸或更小?
连续冲压是正确的选择。如果采用标准公差,请确保模具的投资回收期在规定的生产周期内。
不确定哪种工艺适合您的产量?上传您的CAD文件,即可获得免费的DFM和公差审查。
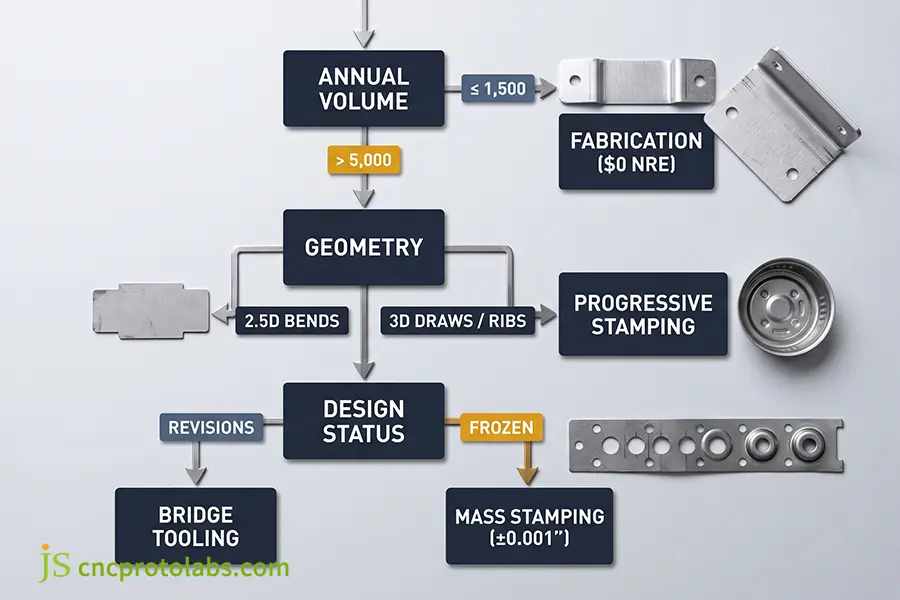
图 3:逐步工程决策框架,根据产量和设计稳定性,将零部件制造工艺路由到 CNC 钣金加工、桥接模具或连续冲压。
工程案例:工业服务器机箱支架
组件规格:
- 材质:铝合金AL5052-H32。
- 厚度: 1.5毫米。
- 边界框: 210 毫米 × 65 毫米 × 35 毫米。
- 特点: 6 个直角折叠,4 个沉头安装孔,2 个压花加强筋,以及 24 个孔中心距为 ±0.002 英寸的穿孔通风槽。
第一阶段:原型验证和试组装(2000 台)
- 策略:采用柔性钣金制造工艺进行初始热槽位移。
- 工具和经济效益:工具:0 美元,单位成本:14.20 美元,周转时间:5 个工作日。
- 工程灵活性:测试期间,通风槽向上移动了 3.0 毫米。CAD 更新仅需 20 分钟,无需任何模具修改费用。试生产总成本为 28,400 美元。
第二阶段:产能爬坡(35,000 台/年)
- 策略:随着设计方案的确定,生产流程转向了以每分钟 80 个 SPM 的速度运行的 8 工位 DC53 芯片。
- 模具和经济性:模具资本:18,500 美元;单位成本:1.15 美元,总成本:18,500 美元 + (35,000 x 1.15 美元) = 58,750 美元。
工具摊销:
Q = $18,500 / ($14.20 - $1.15) = 1,417.6 单位
模具在批量生产 1418 个单位后就收回了全部成本,验证了工艺转换的有效性。
常问问题
冲压成型与焊接成型相比,主要考虑因素是什么?
评估冲压与焊接工艺中的常见问题,有助于明确产量阈值、模具资本和尺寸稳定性。以下是针对制造评审过程中遇到的五个关键权衡问题的直接工程解答。
小批量生产时,冲压比加工更便宜吗?
不。如果产量低于 1500 件,冲压成本要高得多。硬模的成本在 3500 美元到 5 万美元以上,这会推高小批量生产的未摊销单价。钣金加工使用可编程数控激光切割机和折弯机,无需专用模具,因此对于小批量生产来说更经济实惠。
什么情况下应该选择冲压而不是钣金加工?
当年产量超过 5,000 件且 CAD 设计已定型时,应选择冲压工艺而非钣金加工。对于需要浅拉伸、压纹肋或压印轮廓的零件,冲压工艺更是必不可少。虽然模具需要前期投入,但冲压速度低于一秒,因此在大规模生产时,单位成本要低得多。
冲压件能否替代焊接装配件?
是的。连续冲压模具将成型、压印和冲孔功能集成于一次冲压行程中。这取代了多片焊接支架,消除了热变形、焊缝疲劳和二次打磨。建议在年产量达到一定规模,足以抵消前期模具投资时进行改造。
什么情况下应该选择冲压而不是钣金加工?
当年产量超过 5,000 件且 CAD 设计已定型时,应选择冲压而非钣金加工。对于需要浅拉伸、压纹肋或压印轮廓的零件,冲压是必不可少的。虽然模具需要前期投入,但冲压速度低于三秒,可显著降低规模化生产的单位成本。
生产量如何影响冲压成本与加工成本?
产量越高,固定模具成本就越容易被生产周期所抵消。产量低于 1500 件时,无需模具即可降低制造成本。产量高于 5000 件时,亚秒级的冲压周期足以抵消初始模具成本。产量超过 5 万件时,冲压工艺与折弯成型相比,可节省高达 90% 的总生产成本。
概括
在精密制造领域,选择定制冲压还是钣金加工取决于年产量、图纸稳定性以及公差限制。柔性钣金加工无需模具投入,因此仍然是原型制作和1500件以下小批量生产的标准选择。一旦设计定型且需求超过5000件,冲压工艺则能提供生产效率所需的快速生产周期、微米级重复精度和低单价。
对于进入批量生产阶段的项目,通过快速的 DFM 和公差审查来评估定制精密金属冲压服务有助于在切割模具钢之前确认模具的投资回报。

资源

