 Русский




Выбор между штамповкой и изготовлением изделий из листового металла зависит от объема производства и допуска. При изготовлении изделий из листового металла используются станки с ЧПУ, лазерная резка и листогибочные прессы, не требующие специальной оснастки и капитальных затрат, что делает этот метод приемлемым для опытных образцов в количестве менее 1500 штук.
При сравнении штампованных и изготовленных деталей преимущество отдается деталям, изготовленным с использованием высокопрочной оснастки. Штамповка на заказ предполагает использование штампов из закаленной инструментальной стали, стоимость которых составляет от 3500 до 50 000 долларов и выше. Но когда циклы прессования составляют менее 3 секунд, стоимость деталей становится настолько низкой, что она становится определяющим фактором при производстве более 5000 деталей.
В производстве изделий из листового металла гибкость обеспечивается использованием стандартных штамповочных матриц и программируемой лазерной раскройки. Изготовление штамповок на заказ снижает гибкость прототипов за счет быстрых ходов механических или сервопрессов. Выбор подходящей технологии требует расчета стоимости и геометрии инструмента.
Краткое сравнение основных методов: штамповка на заказ против обработки листового металла.
При производстве менее 1500 изделий используйте обработку листового металла, чтобы сэкономить на стоимости оснастки; при производстве более 5000 изделий, после утверждения чертежей, применяйте штамповку на заказ и снижайте себестоимость единицы продукции на 60% при умеренных объемах и до 90% при объеме производства более 50 000 единиц.
| Критерии сравнения | Изготовление изделий из листового металла | Изготовление металлических штамповок на заказ | Правило выбора |
| Стоимость оснастки | 0 долларов (Стандартные пуансоны и листогибочный инструмент) | 3500–50 000 долларов США и более (специализированные штампы из инструментальной стали) | Нулевые первоначальные капитальные вложения против амортизации больших объемов. |
| Время цикла | 60–300 с/деталь (лазерная резка и формовка) | 0,5–1,0 с/деталь (60–180 непрерывных движений в минуту) | Последовательные ручные проходы против автоматизированных высокоскоростных проходов |
| Достижимые допуски | ±0,005'' (±0,127 мм) общая базовая линия | ±0,001'' (±0,025 мм) закаленная полость матрицы | Стандартные зазоры при посадке против плотной, высокоплотной регулировки. |
| Экономический пороговый объем | 1–1500 единиц – минимальная общая стоимость | 5000+ деталей, амортизированная точка безубыточности | Оцените качество 1500–5000 деталей, исходя из глубины вторичной сварки и вытяжки. |
В чём разница между штамповкой и изготовлением оснастки при производстве оснастки?
Первоначальные затраты на оснастку определяют основное финансовое различие между штамповкой и изготовлением металлоконструкций. При изготовлении изделий из листового металла не требуется первоначальная механическая оснастка, поскольку используются станки с ЧПУ и стандартные пресс-формы для гибки металла.
С другой стороны, для штамповки на заказ требуются изготовленные на заказ штамповочные матрицы из инструментальной стали , стоимость которых варьируется от 3500 до 8000 долларов за одноступенчатые матрицы и до 50 000 долларов и более за многоступенчатые матрицы. Первоначальные затраты на НИОКР делают невозможным использование штамповки для мелкосерийного производства.
Распределение оснастки и анализ затрат на НИОКР.
Затраты на НИОКР при изготовлении изделий из листового металла не превысят 150–300 долларов США, включая раскрой с помощью CAM-системы и контроль качества первого образца на координатно-измерительной машине (КИМ). В листогибочных прессах с ЧПУ используется стандартная коммерчески доступная оснастка, такая как стандартные V-образные матрицы и пуансоны с изогнутой ручкой, поэтому не требуется изготовление каких-либо нестандартных деталей.
Производство начинается после того, как 3D CAD-модели преобразуются в плоские DXF-файлы.
Изготовление штамповочных инструментов на заказ включает в себя полную разработку штампа до изготовления первой детали:
- Инструментальные стали: легированные стали D2, DC53 и SKD11, прошедшие вакуумную термообработку до твердости HRC 58-62.
- Обработка в инструментальном цехе: электроэрозионная обработка проволокой с низкой подачей и шлифовка приспособлений на станках с ЧПУ.
- Стоимость инструмента: штампы с одним действием стоят от 3500 до 8000 долларов, тогда как штампы с несколькими позициями и последовательным действием стоят от 15 000 до 50 000 долларов и выше.
Гибкость внесения изменений в конструкцию: корректировка на станках с ЧПУ против доработки штампов.
Внесение изменений в чертежи приводит к совершенно иным результатам в цеху:
- Гибкость процесса изготовления: изменение размера отверстия или расположения линии сгиба требует от 15 до 30 минут перепрограммирования CAM-системы. Стоимость доработки оснастки равна нулю, что позволяет избежать простоя оборудования.
- Риски, связанные со штамповкой: Модификация твердых частей штампа требует изготовления новых вставок с помощью электроэрозионной обработки проволокой, отжига, сварки и обработки на станке. Стоимость модификации инструмента составляет от 1500 до 8000 долларов в зависимости от сложности работы и занимает от 10 до 21 дня.
Поскольку профиль готовой детали определяется физическим штампом, перед началом изготовления оснастки необходимо проверить геометрию детали на соответствие ключевым конструктивным и инженерным требованиям штамповки металла .
Изготовление изделий из листового металла не сопряжено с риском необходимости изготовления оснастки для прототипирования, в то время как для штамповки на заказ требуется доработка чертежей для создания штампов.
Как изменяется себестоимость единицы продукции при увеличении объема производства для штампованных и изготовленных на заказ деталей?
После того, как объем производства превышает порог безубыточности, себестоимость единицы продукции при больших объемах производства оказывается выше у штампованных деталей по сравнению с изготовленными на заказ деталями .
Изготовление деталей из листового металла имеет фиксированную себестоимость (15–45 долларов) за счет многократного цикла работы оператора и станка. Штамповка по индивидуальному заказу снижает дополнительные затраты на деталь до нескольких центов (0,25–2,00 доллара) благодаря высокой скорости хода. Распределение стоимости штампа в 15 000 долларов на 30 000 деталей снижает общую себестоимость по сравнению с альтернативными вариантами, изготовленными из листового металла.
Время работы станка и частота ходов
Себестоимость изготовления изделий из листового металла рассчитывается путем последовательного учета всех процессов. Для резки каждой заготовки волоконным лазером требуется 15-45 секунд, для каждого изгиба — 10-30 секунд, а снятие заусенцев — это второстепенный процесс.
Машинное время обеспечивает поддержание стабильных затрат независимо от размеров партий.
Процесс штамповки автоматизирует производство компонентов за счет непрерывных циклов прессования:
- Производительность: Автоматические прессы, работающие со скоростью от 60 до 180 ходов в минуту, производят детали за 0,3-1,0 секунду.
- Участие оператора: Рабочие выполняют только такие действия, как замена рулонов, проверка разматывателя и удаление отходов.
При объеме производства менее 100 изделий, заготовки из листового металла, изготовленные методом механической обработки, окажутся более выгодными по общей стоимости, чем заготовки, изготовленные методом штамповки. График объемов производства методом штамповки и обработки на станках с ЧПУ дает представление о том, где находится эта точка пересечения.
Математическая модель точки безубыточности
Инженеры определяют пороговое значение для перехода процесса, используя эту формулу.
Формула достижения безубыточного объема:
Q = Стоимость оснастки / (Стоимость единицы изготовления - Стоимость единицы штамповки)
- В: Объем производства, обеспечивающий безубыточность (в единицах)
- Стоимость оснастки: Первоначальные затраты на штамповочный штамп и НИОКР ($)
- Стоимость изготовления единицы продукции: Цена за единицу с использованием лазерной резки и гибки на гибочном станке ($)
- Цена за единицу штамповки: маржинальная цена за штуку при непрерывной штамповке ($)
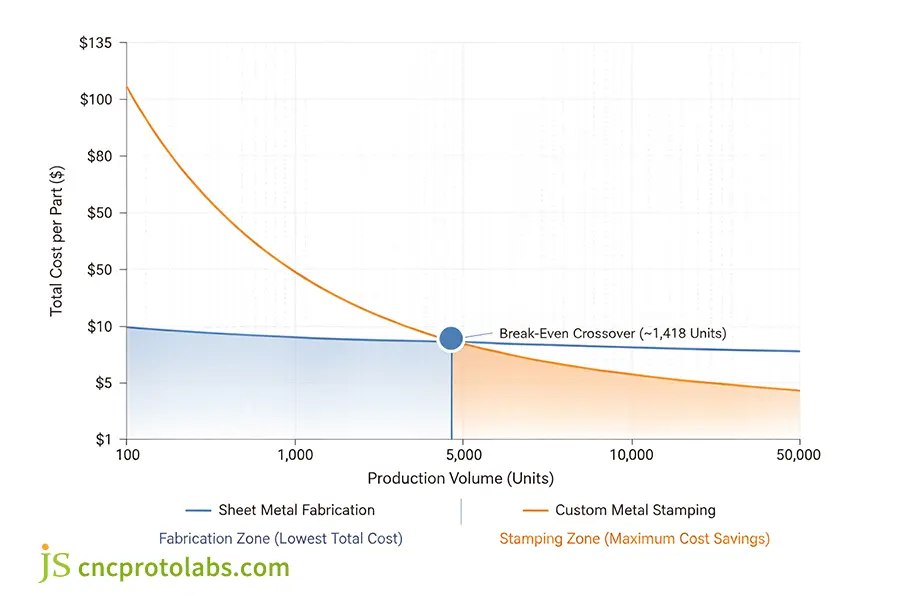
Рисунок 1: Кривая безубыточности удельных затрат, показывающая, что изготовление изделий из листового металла является экономически выгодным вариантом при объеме производства менее 1500 деталей, в то время как прогрессивная штамповка обеспечивает значительную экономию на единицу продукции при объеме производства более 5000 деталей.
Сравнение многоуровневых производственных затрат (кронштейн из оцинкованной стали толщиной 1,5 мм)
- 100 единиц: Стоимость изготовления составляет 18,50 долл./единица (всего 1850 долл.), а стоимость штамповки — 151,50 долл./единица (всего 15 150 долл. с учетом амортизации штампов). Изготовление — очевидный выбор.
- 1000 единиц: Стоимость изготовления составляет 16,20 долл./единица (всего 16 200 долл.), а стоимость штамповки — 16,35 долл./единица (всего 16 350 долл.). Достигнута эквивалентность затрат.
- 10 000 единиц: Стоимость изготовления составляет 15,00 долларов США за единицу (всего 150 000 долларов США), в то время как стоимость штамповки составляет 2,85 доллара США за единицу (всего 28 500 долларов США). Штамповка позволяет существенно сэкономить средства в масштабах производства.
- 50 000 единиц: Стоимость изготовления составляет 14,50 долл./единица (всего 725 000 долл.), в то время как стоимость штамповки составляет 1,65 долл./единица (всего 82 500 долл.). Штамповка позволяет снизить затраты на изготовление до минимального уровня.
Изготовление изделий из листового металла позволяет снизить себестоимость продукции в количестве до 1000 единиц, в то время как штамповка на заказ позволяет сэкономить средства при заказе более 5000 единиц.
Какая геометрия детали требует штамповки на заказ, а какая — изготовления из листового металла?
Возможность создания геометрических форм деталей — еще одна особенность штамповки на заказ по сравнению с изготовлением деталей из листового металла. Изготовление деталей из листового металла ограничивается созданием развертываемой 2,5D-геометрии с использованием плоских заготовок и линейной формовки на листогибочном прессе.
Однако штамповка по индивидуальному заказу позволяет изготавливать детали с неразвертываемой геометрией, неглубокими вытяжками, рельефными ребрами и чеканными элементами за один проход штампа. Глубоко вытянутые оболочки невозможно изготовить с помощью листогибочного пресса.
Развертываемые профили против 3D-пластического потока
Прежде чем учитывать объем для определения технологичности изготовления , в первую очередь проверяется целесообразность геометрии детали . Инструмент для пробивки на листогибочном прессе должен быть физически доступен по прямой линии сгиба. Второй способ — это плоские заготовки, вырезанные из пластин, обработанных лазером, а затем сложенные, как объясняется в техническом сравнении штамповки металла и лазерной резки .
В качестве альтернативы, в штамповочных матрицах, изготовленных на заказ, используются закаленные полости для приведения листового металла к трехмерной пластической деформации.
Контрольный список для оценки осуществимости функций
Прямые фланцы под углом 90° и фланцы с острым углом:
- Изготовление изделий из листового металла: прямым методом с использованием стандартных V-образных штампов на листогибочных прессах без каких-либо затрат на оснастку.
- Изготовление штампов по индивидуальному заказу: возможно непосредственно путем протирания или формования штампов в процессе штамповки.
Глубоко вытянутые корпуса с соотношением глубины к диаметру > 0,5:
- Изготовление изделий из листового металла: невозможно с использованием отдельных листов, поскольку это требует лазерной резки листовых деталей и сварки углов.
- Штамповка: Прямой процесс с использованием последовательных станций вытяжки с соблюдением коэффициентов вытяжки (H/D ≤ 0,75).
Встроенные рельефные усиливающие бусины:
- Изготовление изделий из листового металла: очень ограничено, поскольку требует специальной одношаговой штамповочной оснастки или дополнительных прессов.
- Изготовление штампов на заказ: с использованием высокотоннажных штампов для чеканки и тиснения, которые являются неотъемлемой частью штамповочной полосы.
Резьбовые отверстия для прямого нарезания резьбы:
- Изготовление деталей из листового металла: дополнительная операция, включающая добавление крепежных элементов, в том числе установку гаек PEM или глухих заклепок.
- Штамповка по индивидуальному заказу: осуществляется непосредственно путем пробивки и экструзии в матрице, что позволяет нарезать резьбу непосредственно в основном металле.
Непрерывные подолы и закрытые завитки:
- Изготовление изделий из листового металла: многоэтапные операции, требующие использования специализированных штампов для выравнивания и ручного позиционирования.
- Изготовление штампов на заказ: Автоматические станции для завивки в рамках процесса нанесения полос.
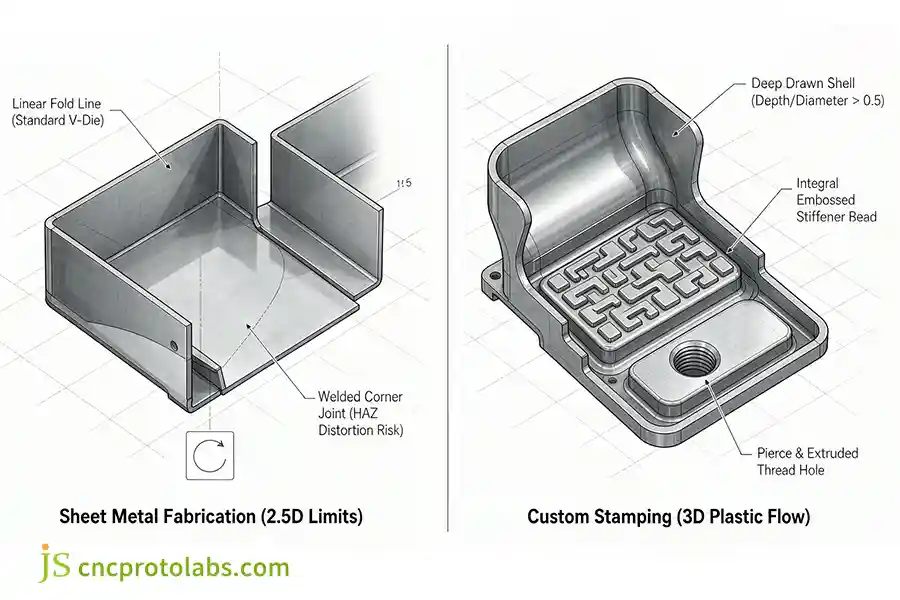
Рисунок 2: Анализ геометрической осуществимости при сравнении развертываемых 2,5D профилей, полученных на листогибочном прессе, с неразвертываемыми 3D штампованными элементами, такими как глубоко вытянутые корпуса и экструдированные резьбовые отверстия.
Режимы сбоев межпроцессного взаимодействия
Неправильный выбор технологического процесса приводит к критическим дефектам конструкции:
- Термическая деформация при сварке: Изготовление глубоких коробок включает сварку различных плоских листов. Возникает термическая деформация, вызывающая угловые искажения от 0,8 до 1,5 мм, которые необходимо выпрямить.
- Сколы при штамповке толстолистовым штампом: штамповка штампом толщиной более 6,0 мм создает сдвиговые усилия. Высокая нагрузка приведет к усталости лезвий из инструментальной стали D2 после 2500 ударов.
Изготовление деталей из листового металла предполагает использование листового металла для плоских частей конструкции, которые нельзя развернуть. В случае глубоких вытянутых полостей, чеканки и встроенных ребер, следует прибегать к штамповке на заказ.
Какие допуски допустимы при штамповке листового металла по сравнению с изготовлением металлоконструкций?
В связи с этим необходимо оценить критические допуски и выбор технологического процесса для штамповки листового металла по сравнению с изготовлением. Критические допуски для закаленных штамповочных матриц в диапазоне от 0,001 до 0,003 дюйма (от 0,025 до 0,076 мм) могут быть достигнуты за счет высокого значения CPK, равного 1,33 и выше, при массовом производстве.
В обработке листового металла обычно допускаются широкие допуски в диапазоне от 0,005 до 0,015 дюйма (от 0,127 до 0,381 мм). На отклонения в обработке листового металла влияют положение оператора и смещение упругого восстановления материала на протяжении нескольких этапов гибки.
Физические факторы, вызывающие дрейф положения.
Отклонение допусков листового металла обусловлено физическими механизмами:
- Накопление дефектов при изготовлении: результат лазерной резки кромки с конусностью (от 0,5° до 1,5°), повторяемости заднего упора (±0,05 мм) и углов упругого возврата материала (Δθ = от 1,0° до 2,5°). Неравномерность толщины листового металла (±10% от номинального заводского допуска) добавляет погрешность при каждом изгибе.
- Ограничение размеров при штамповке: размеры деталей физически ограничиваются жесткими полостными штамповочными системами. Центры отверстий пробиваются одновременно в одной штамповочной системе, что исключает ошибки позиционирования.
Матрица допусков точности и технологических возможностей
По сравнению с изготовлением изделий из листового металла, штамповка на заказ обеспечивает в три-пять раз более высокую точность размеров и статистические возможности процесса (CPK ≥ 1,33). Изготовление изделий из листового металла ограничено стандартными зазорами при общей сборке.
| Метрика | Изготовление изделий из листового металла | Изготовление металлических штамповок на заказ | Правила отбора инженеров |
| Уклон лунки от центра до центра | ±0,005'' (±0,127 мм) | ±0,001'' (±0,025 мм) | Стандартная подгонка шаблона против плотной оптической юстировки |
| Центральная линия отверстия до изгиба | ±0,010'' (±0,254 мм) | ±0,002'' (±0,050 мм) | Поддерживает ручную укладку тормозных колодок и управление повторной штамповкой. |
| Формованный изгиб, угловая выемка | отклонение от ±1,0° до ±1,5° | отклонение от ±0,25° до ±0,50° | Зазор между шасси и зазором при точной чеканке по сравнению с зазором при точной чеканке |
| Индекс технологической производительности (CPK) | 0,85 – 1,15 (Сортировка выборки) | 1,33 – 1,67 (Производство стабильно) | В регулируемых промышленных сборочных процессах обязательно использование штамповочных штампов. |
Нейтрализация упругого восстановления и обслуживание штампа
Штамповочные матрицы контролируют угловое пружинение за счет использования станций повторной штамповки. Чеканка радиуса изгиба за пределы предела текучести при сжатии снимает упругое напряжение, поддерживая угловое отклонение в пределах 0,25°.
Соответствие этим ограничениям отражает разрыв в производстве, установленный промышленными стандартами. В соответствии со стандартом DIN 6930-2 «Штампованные стальные детали» (2020 г.) прецизионные штампованные заготовки и пробитые отверстия соответствуют пределам класса f ниже ±0,05 мм при многопозиционной обработке. В отличие от этого, ручная формовка на листогибочном прессе обычно соответствует стандартным средним допускам ISO 2768-m, допуская до ±0,3 мм на промежуточных длинах.
Долгосрочная воспроизводимость результатов зависит от систематического обслуживания штампов:
- Предел износа: после 100 000 ходов без заточки зазор между пуансоном и материалом увеличивается до 15% от толщины листа, что приводит к образованию заусенцев размером более 0,05 мм.
- Обработка поверхности: PVD-покрытие инструмента TiCN и заточка инструментов каждые 75 000 ходов для точных измерений на координатно-измерительной машине.
В штате разрешена штамповка на заказ для узлов с допусками менее ±0,003" (±0,076 мм), допускается изготовление корпусов из листового металла с достаточным зазором для компенсации ±0,010" (±0,254 мм).
Как сроки поставки и минимальный объем заказа влияют на запуск проекта?
Критические сроки выполнения и минимальные объемы заказа отличают штамповку на заказ от изготовления деталей из листового металла на этапе прототипирования проекта. Изготовление деталей из листового металла позволяет получить готовые изделия в течение 3-7 рабочих дней без минимального объема заказа (MOQ = 1) , что обеспечивает быструю проверку качества.
Для штамповки по индивидуальному заказу процесс разработки оснастки занимает от 6 до 10 недель из-за механической обработки, термообработки и пробных образцов. Таким образом, изготовление возможно для промежуточного производства.
Сравнение сроков выполнения производственных заказов
Разница основана на физических требованиях к изготовлению жесткой оснастки. Операционные показатели, собранные Национальной ассоциацией инструментального и механического производства (NTMA Executive Survey 2024), показывают, что специализированным инструментальным цехам в среднем требуется от 7 до 9 недель для изготовления сложных штампов, начиная с проектирования, вакуумной термообработки и заканчивая испытаниями первой детали.
Последовательность действий в цехе наглядно демонстрирует это расхождение во времени между этапами производства:
Этап 1: Проектирование с учетом технологичности изготовления (DFM) и генерация траектории движения инструмента.
- Изготовление: 0,5 рабочих дня на создание лазерной резки из STEP-моделей и координат заднего упора для листогибочного пресса.
- Штамповка: 5-8 рабочих дней на 3D-моделирование инструментов, разметку полосы и моделирование процесса формовки.
Этап 2: Изготовление оснастки и термообработка.
- Изготовление: Не требуется (0 дней), используются модульные библиотеки инструментов.
- Штамповка: 25-35 рабочих дней для черновой обработки на станках с ЧПУ и электроэрозионной резки проволокой с медленной подачей, вакуумная термообработка с 36-часовыми циклами (аустенитизация и тройной отпуск при 1020°C и тройной отпуск).
Этап 3: Сборка, изготовление первого образца (Т1) и валидация КИМ.
- Изготовление: от 1 до 2 рабочих дней на настройку, гибку и проверку первой детали на КИМ.
- Штамповка: от 10 до 15 рабочих дней на ручную подгонку штампов на верстаке, пробный запуск T1 на испытательных прессах, составление отчетов о размерах на КИМ и регулировку зазоров пуансона.
Общее время выполнения заказа до получения первого готового компонента:
- Изготовление: общий срок выполнения заказа составляет от 3 до 7 рабочих дней.
- Нанесение штампа: общий срок выполнения от 40 до 60 рабочих дней (от 6 до 10 недель).
Стратегия проектирования мостового оборудования
Для управления 8-недельным периодом штамповки инженерные группы применяют комплексный производственный процесс:
- Одновременный выпуск оснастки: Запуск процесса изготовления штампов с одновременным предоставлением идентичных файлов DXF для обработки на станках с ЧПУ.
- Серийное производство мостов: изготовление 200-1000 единиц в течение 7 дней для удовлетворения потребностей испытательного стенда, проведения испытаний на безопасность и ранней сборки.
- Переход на более крупный объем производства: На этапе утверждения T1 перейдите на прогрессивный штамповочный пресс, чтобы воспользоваться преимуществами скорости цикла менее секунды и избежать задержек на линии.
Если вы можете изготовить детали в течение 10 дней до того, как они понадобятся для сборки, используя технологию обработки листового металла. Затем перейдите к 8-недельному штамповочному изготовлению после утверждения чертежей изделия для серийного производства.
Как в процессе производства выбрать между штамповкой на заказ и изготовлением изделий из листового металла?
Выбор между штамповкой на заказ и изготовлением деталей из листового металла будет зависеть от: ежегодного спроса, зрелости геометрии и стоимости . Изготовление деталей из листового металла следует рассматривать для объемов производства менее 1500 деталей в год, когда технологии все еще развиваются и необходима быстрая доставка.
При заказе более 5000 штук, если требуется сложная геометрия штамповки, а экономия в считанных копейках на каждую деталь превышает стоимость штампа, следует использовать индивидуальную штамповку.
Выше точки безубыточности вопрос полностью меняется, как подробно описано в нашем подробном руководстве, посвященном экономике штамповки на заказ и изготовления изделий из листового металла .
Матрица компромиссов в технологических процессах: штамповка, изготовление и механическая обработка.
Изготовление изделий из листового металла исключает риски, связанные с капиталовложениями в валидацию, поэтапная оснастка позволяет осуществлять серийное производство, прогрессивная штамповка позволяет устанавливать низкую себестоимость детали, а обработка на станках с ЧПУ выполняется для толстых трехмерных призматических пластинчатых компонентов.
| Измерение | Гибкий листовой металл | Этап штамповки инструмента | Последовательная штамповка | Фрезерование листового металла на станках с ЧПУ (альтернативный вариант) |
| Инструментальный капитал | НИОКР (стандартные программные инструменты) — 0 долларов. | 3500–10000 долларов США (модульные штампы) | 15 000 – 50 000 долларов и более (высокоскоростной многопозиционный штамп) | $0 НИОКР ($250 изготовление тисков на заказ) |
| Геометрический осциллограф | Неглубокие 3D-рисунки, ручная перерисовка. | Умеренно сложные 3D-чертежи, отдельные операции печатного станка. | Последовательные натяжки, ребра, выточенные формы | 3D-карманы, выступы, сплошные блоки |
| Стоимость за единицу | Высокая цена (15–45 долларов), преимущественно время работы ручного тормоза. | Умеренная стоимость (4–12 долларов), ручная обработка между прессами. | Низкая себестоимость единицы продукции (0,25–2,00 доллара), более 80 ходов в минуту. | Высокая (35–120 долларов), непрерывный цикл резки |
| Предел отказа | Деформация сварного шва при многопроходной сварке (>1,0 мм) | Узкое место, связанное с медленным циклом производства. | Дорогостоящие модификации кристалла при преждевременном пересмотре конструкции. | Тяжелые отходы (>80% отходов в виде стружки) |
Процесс отбора инженеров
Шаг 1: Годовой пороговый объем
Объём производства менее 1500 единиц в год?
Выберите изготовление изделий из листового металла. В противном случае перейдите к шагу 2.
Шаг 2: Проверка геометрической сложности
Есть ли какие-либо характерные особенности деталей, такие как выемки, чеканка, рельефные элементы или ребра?
Изготовление штампа на заказ — хороший вариант. В противном случае переходите к шагу 3.
Шаг 3: Стабильность результатов пересмотра
Чертеж зафиксирован, и в течение 12 месяцев не ожидается никаких изменений в проекте?
Если да, переходите к шагу 4. Если нет, используйте изготовление деталей из листового металла в качестве промежуточной оснастки, пока конструкция не стабилизируется.
Шаг 4: Требования к допускам и времени цикла
Допуски между отверстиями составляют ±0,003 дюйма или меньше?
Последовательная штамповка — правильный выбор. При использовании стандартных допусков убедитесь, что срок окупаемости штампа находится в пределах указанного производственного периода.
Не уверены, какой процесс подходит для вашего объема производства? Загрузите свой CAD-файл для бесплатного анализа DFM и допусков .
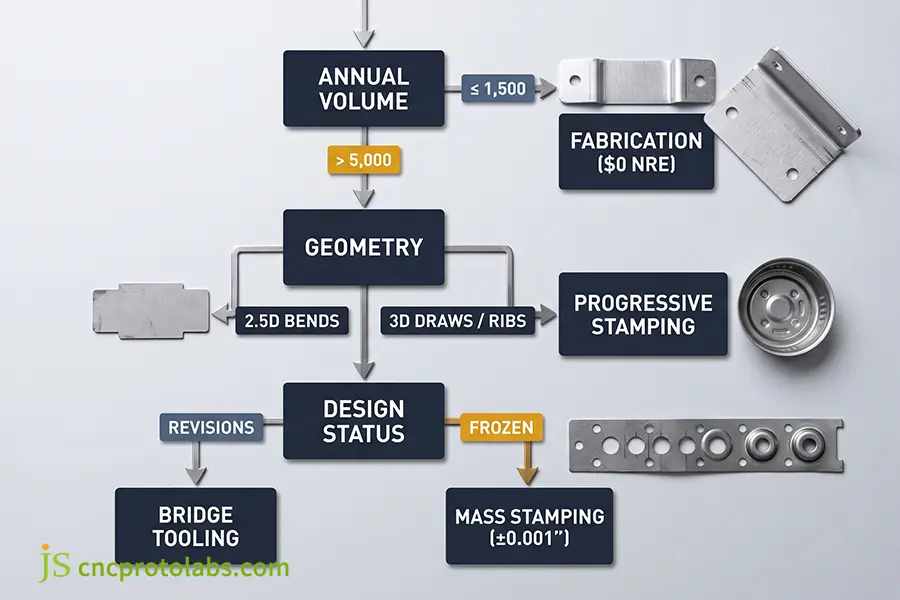
Рисунок 3: Пошаговая схема принятия инженерных решений, определяющая маршрутизацию производства компонентов: обработка листового металла на станках с ЧПУ, изготовление промежуточной оснастки или прогрессивная штамповка, в зависимости от объемов и стабильности конструкции.
Инженерное обоснование: Кронштейн для промышленного серверного корпуса
Технические характеристики компонентов:
- Материал: алюминий AL5052-H32.
- Толщина: 1,5 мм.
- Ограничивающая рамка: 210 мм × 65 мм × 35 мм.
- Особенности: 6 прямых угловых сгибов, 4 потайных крепления, 2 рельефных ребра жесткости и 24 перфорированных вентиляционных отверстия с межосевым расстоянием ±0,002 дюйма.
Этап 1: Проверка прототипа и пилотная сборка (2000 единиц)
- Стратегия: Внедрить гибкие технологии изготовления изделий из листового металла для первоначального смещения тепловых пазов.
- Оснастка и экономика: Оснастка: 0 долл., Себестоимость единицы продукции: 14,20 долл., Срок выполнения заказа: 5 рабочих дней.
- Гибкость проектирования: В ходе испытаний вентиляционные отверстия сместились на 3,0 мм вверх. Обновление CAD-модели заняло 20 минут, при этом плата за модификацию инструмента не взималась. Общая стоимость пилотного проекта составила 28 400 долларов.
Этап 2: Наращивание производства (35 000 единиц в год)
- Стратегия: После утверждения проекта производственный процесс перешел на прогрессивный 8-позиционный штамповочный станок DC53, работающий со скоростью 80 струй в минуту.
- Экономические аспекты оснастки: Капитал на штампы: 18 500 долл.; Себестоимость единицы продукции: 1,15 долл., Общая стоимость: 18 500 долл. + (35 000 x 1,15 долл.) = 58 750 долл.
Амортизация оснастки:
Q = 18 500 долл. США / (14,20 долл. США - 1,15 долл. США) = 1417,6 единиц
Затраты на изготовление штампа полностью окупились за счет производства 1418 серийных единиц, что подтверждает целесообразность перехода на новый технологический процесс.
Часто задаваемые вопросы
Какие ключевые моменты следует учитывать при сравнении штамповки и изготовления деталей?
Анализ распространенных вопросов, касающихся штамповки и изготовления деталей, позволяет уточнить объемы производства, капитальные затраты на оснастку и стабильность размеров . Ниже приведены прямые инженерные ответы на пять важнейших компромиссов, выявленных в ходе анализа производственных процессов.
Штамповка дешевле изготовления деталей в малых объемах?
Нет. При объеме производства менее 1500 единиц штамповка обходится значительно дороже. Стоимость штамповок составляет от 3500 до 50 000 долларов и выше, что приводит к росту себестоимости отдельных изделий при небольших партиях. При изготовлении изделий из листового металла используются программируемые лазерные станки с ЧПУ и листогибочные прессы без специальной оснастки, что делает этот метод гораздо экономичнее для мелкосерийного производства.
В каких случаях следует отдать предпочтение штамповке, а не обработке листового металла?
При годовом объеме производства более 5000 единиц и утвержденном CAD-проекте следует отдавать предпочтение штамповке вместо обработки листового металла . Это обязательно для деталей, требующих неглубокой вытяжки, тиснения ребер или штамповки профилей. Хотя изготовление оснастки требует первоначальных капиталовложений, скорость хода менее одной секунды обеспечивает значительно более низкую себестоимость единицы продукции в больших масштабах.
Может ли штампованная деталь заменить сварную сборную деталь?
Да. Штамповочные матрицы прогрессивного действия объединяют формовку, чеканку и пробивку в одном ходе пресса. Это заменяет сварные кронштейны из нескольких частей, исключая тепловую деформацию, усталость сварных швов и вторичную шлифовку. Переход на прогрессивную штамповку рекомендуется после того, как годовые объемы производства оправдают первоначальные инвестиции в оснастку.
В каких случаях следует отдать предпочтение штамповке, а не обработке листового металла?
При годовом объеме производства более 5000 единиц и утвержденном CAD-проекте следует отдавать предпочтение штамповке вместо обработки листового металла. Это обязательно для деталей, требующих неглубокой вытяжки, тиснения или штамповки. Хотя изготовление оснастки требует первоначальных капиталовложений, скорость хода менее трех секунд обеспечивает значительно более низкую себестоимость единицы продукции в больших масштабах.
Как объем производства влияет на стоимость штамповки и изготовления?
Объем производства позволяет амортизировать капитальные затраты на оснастку за счет времени цикла. При объеме производства менее 1500 деталей отсутствие оснастки делает изготовление дешевле. При объеме производства более 5000 единиц время цикла прессования менее секунды компенсирует первоначальные затраты на штамповку. При объеме производства более 50 000 единиц штамповка сокращает общие производственные затраты до 90% по сравнению с гибкой на гибочном станке.
Краткое содержание
В высокоточной обработке выбор между штамповкой на заказ и изготовлением изделий из листового металла сводится к годовому объему производства, стабильности волочения и пределам допусков. Гибкое изготовление изделий из листового металла остается стандартом для прототипов и небольших партий (менее 1500 единиц), поскольку позволяет избежать капитальных вложений в оснастку. После утверждения проекта и превышения спроса в 5000 единиц штамповка обеспечивает высокую скорость цикла, повторяемость на микронном уровне и низкую себестоимость деталей, необходимые для повышения эффективности производства.
Для проектов, переходящих в серийное производство, оценка услуг по изготовлению прецизионных металлических штамповок на заказ с помощью быстрой проверки DFM и допусков помогает подтвердить окупаемость штампа до начала обработки инструментальной стали.

Ресурс

