العربية


التشكيل بالضغط حسب الطلب مقابل تصنيع الصفائح المعدنية يعتمد القرار على حجم الإنتاج ودقة القياس. تُستخدم قواطع الليزر CNC ومكابس الثني في تصنيع الصفائح المعدنية دون الحاجة إلى أدوات مخصصة أو تكاليف رأسمالية، مما يجعلها مناسبة لإنتاج نماذج أولية بكميات تقل عن 1500 وحدة.
مقارنة بين الأجزاء المختومة والأجزاء المصنعة يفضل استخدام الأدوات الصلبة. تتضمن عملية التشكيل بالضغط حسب الطلب قوالب من فولاذ الأدوات المقوى، تتراوح أسعارها بين 3500 دولار وأكثر من 50000 دولار. ولكن عندما تقل دورات الضغط عن 3 ثوانٍ، تصبح تكاليف القطع ضئيلة للغاية لدرجة أنها تهيمن على الإنتاج عند تجاوز 5000 قطعة.
تظل عملية تصنيع الصفائح المعدنية مرنة بفضل استخدام قوالب التثقيب القياسية ووحدات الليزر المبرمجة. أما التشكيل بالضغط المخصص فيُقلل من مرونة النماذج الأولية نظرًا لسرعة ضربات المكابس الميكانيكية أو المؤازرة. ويتطلب اختيار التقنية المناسبة تحديد تكلفة الأدوات وهندستها.
ملخص المقارنة الأساسية: التشكيل بالضغط حسب الطلب مقابل تصنيع الصفائح المعدنية
استخدم تصنيع الصفائح المعدنية في حالة تصنيع أقل من 1500 قطعة لتوفير تكلفة الأدوات، واعتمد التشكيل المخصص لتصنيع أكثر من 5000 قطعة بمجرد تثبيت الرسومات، وخفض تكلفة الوحدة بنسبة 60٪ عند حجم متوسط وتصل إلى 90٪ عند 50000 وحدة فأكثر.
| معايير المقارنة | تصنيع الصفائح المعدنية | ختم المعادن حسب الطلب | قاعدة الاختيار |
| تكلفة الأدوات | 0 دولار (أدوات التثقيب والفرامل القياسية) | 3500 دولار - 50000 دولار فأكثر (قوالب فولاذية مخصصة للأدوات) | رأس مال أولي صفري مقابل استهلاك ذي حجم كبير |
| زمن الدورة | 60 – 300 ثانية/قطعة (القطع والتشكيل بالليزر) | 0.5 – 1.0 ثانية/جزء (60–180 ضربة متواصلة في الدقيقة) | التشغيل اليدوي المتسلسل مقابل الضربات الآلية عالية السرعة |
| التفاوتات الممكنة | خط الأساس العام ±0.005 بوصة (±0.127 مم) | تجويف قالب صلب ±0.001 بوصة (±0.025 مم) | مسافات التركيب القياسية مقابل المحاذاة الضيقة عالية الكثافة |
| عتبة الحجم الاقتصادي | أقل تكلفة إجمالية من 1 إلى 1500 وحدة | نقطة التعادل المستهلكة لأكثر من 5000 قطعة | تقييم 1500-5000 قطعة بناءً على اللحام الثانوي وأعماق السحب |
كيف تؤثر تكلفة الأدوات على الفرق بين التشكيل بالضغط والتصنيع؟
تُحدد تكلفة الأدوات الأولية الفجوة المالية الرئيسية في التشكيل بالضغط مقابل التصنيع. لا تستخدم عملية تصنيع الصفائح المعدنية أي أدوات صلبة أولية لأنها تستخدم ليزر CNC وأدوات الثني والضغط التقليدية.
من ناحية أخرى، تتطلب عملية التشكيل بالختم المخصص أدوات مصممة خصيصًا. قوالب ختم الصلبوتتراوح أسعارها بين 3500 و8000 دولار للقوالب أحادية المرحلة، وتصل إلى 50000 دولار أو أكثر للقوالب متعددة المراحل. وتجعل تكلفة NRE الأولية استخدام تقنية التشكيل بالضغط غير مجدٍ في المشاريع ذات الكميات الصغيرة.
تخصيص الأدوات وتحليل التكاليف غير المتكررة
لن تتجاوز تكاليف الهندسة غير المتكررة لتصنيع الصفائح المعدنية 150 إلى 300 دولار أمريكي لعمليات التداخل باستخدام برنامج التصنيع بمساعدة الحاسوب (CAM) وفحص النموذج الأولي باستخدام آلة قياس الإحداثيات (CMM). تستخدم مكابس الثني CNC أدوات قياسية متوفرة تجاريًا، مثل قوالب V القياسية ومثاقب العنق المعقوف، وبالتالي لا حاجة إلى أي قطع مخصصة.
يبدأ الإنتاج بمجرد أن تتحول نماذج التصميم بمساعدة الحاسوب ثلاثية الأبعاد إلى أنماط DXF مسطحة.
تتضمن عملية تصنيع أدوات التشكيل المخصصة تصميم القالب بالكامل قبل تصنيع الجزء الأول:
- قوالب الصلب: تم معالجة سبائك الصلب D2 و DC53 و SKD11 حرارياً بالتفريغ إلى HRC 58-62.
- تشغيل الآلات في ورشة الأدوات: الطحن باستخدام تقنية القطع الكهربائي السلكي البطيء وتقنية الطحن باستخدام الحاسوب (CNC).
- تكلفة الأداة: تتراوح تكلفة قوالب القطع أحادية الحركة من 3500 دولار إلى 8000 دولار، في حين تتراوح تكلفة قوالب القطع متعددة المحطات التدريجية من 15000 دولار إلى 50000 دولار أو أكثر.
مرونة مراجعة التصميم: تعديلات CNC مقابل إعادة تشكيل القالب
تؤدي تعديلات الرسومات إلى نتائج متباينة في أرضية المصنع:
- مرونة التصنيع: يتطلب تغيير حجم الفتحة أو موقع خط الانحناء إعادة برمجة وحدة التصنيع بمساعدة الحاسوب (CAM) لمدة تتراوح بين 15 و30 دقيقة. تكلفة إعادة العمل على الأدوات صفر دولار، مما يجنب توقف الماكينة عن العمل.
- المخاطر المرتبطة بالختم: يتطلب تعديل أجزاء القالب الصلبة قطع حشوات جديدة باستخدام القطع الكهربائي السلكي، والتلدين، واللحام، والتشكيل على طاولة العمل. تتراوح تكلفة تعديل الأداة بين 1500 و8000 دولار أمريكي، حسب مدى تعقيد العمل، ويستغرق من 10 إلى 21 يومًا.
لأن القالب المادي يحدد شكل الجزء النهائي، تحقق من هندسة الجزء مقابل الاعتبارات الرئيسية في التصميم والهندسة في تشكيل المعادن قبل إصدار نسخ الأدوات.
لا تنطوي عملية تصنيع الصفائح المعدنية على أي مخاطر تتعلق بأدوات النماذج الأولية، ولكن عملية التشكيل بالختم المخصص تتطلب وضع اللمسات الأخيرة على الرسومات لإنشاء القوالب.
كيف تتغير تكلفة الوحدة عند الإنتاج بكميات كبيرة بين الأجزاء المختومة والأجزاء المصنعة؟
تكلفة الوحدة عند الشراء بكميات كبيرة تُعدّ ميزة. الأجزاء المختومة مقابل الأجزاء المصنعة بمجرد أن يتجاوز الإنتاج عتبة نقطة التعادل في تكلفة القالب.
تتراوح تكلفة القطعة الواحدة المصنعة من الصفائح المعدنية بين 15 و45 دولارًا أمريكيًا، نتيجةً لتكرار دورات التشغيل والآلات. أما التشكيل بالضغط المخصص فيخفض تكلفة القطعة الواحدة إلى بضعة سنتات (من 0.25 إلى 2.00 دولارًا أمريكيًا) بفضل سرعة التشكيل العالية. كما أن توزيع قالب تشكيل تدريجي بقيمة 15,000 دولار أمريكي على أكثر من 30,000 قطعة يقلل التكلفة الإجمالية إلى ما دون تكلفة البدائل المصنعة.
أوقات تشغيل الآلة ومعدلات دورة الشوط
تُحسب تكاليف وحدة تصنيع الصفائح المعدنية من خلال حساب العمليات بالتسلسل. تستغرق آلة القطع بالليزر الليفي من 15 إلى 45 ثانية لقطع كل قطعة، وتستغرق عملية تشكيل الثني من 10 إلى 30 ثانية لكل ثنية، أما إزالة النتوءات فهي عملية ثانوية تستغرق وقتًا.
تساهم ساعات تشغيل الآلات في الحفاظ على تكاليف ثابتة بغض النظر عن أحجام الدفعات.
تعمل عملية التشكيل بالضغط على أتمتة تصنيع المكونات من خلال ضربات الضغط المستمرة:
- الإنتاجية: تنتج المكابس الأوتوماتيكية التي تعمل بسرعة تتراوح من 60 إلى 180 ضربة في الدقيقة أجزاءً في زمن يتراوح بين 0.3 و 1.0 ثانية.
- مشاركة المشغل: تقتصر أنشطة تغيير الملفات، وفحص جهاز فك اللفائف، وإزالة الخردة على الأعمال التي يقوم بها العمال.
في حال كان عدد القطع أقل من حوالي 100 قطعة، فإن استخدام قطع معدنية مصنعة آلياً من الصفائح المعدنية سيتفوق من حيث التكلفة الإجمالية على استخدام قوالب التشكيل بالضغط. التشكيل بالضغط مقابل التصنيع باستخدام الحاسوب (CNC) يُعطيك منحنى الحجم فكرة عن مكان نقطة التقاطع هذه.
نموذج رياضي لنقطة التعادل
يحدد المهندسون عتبة انتقال العملية باستخدام هذه الصيغة.
صيغة حساب حجم نقطة التعادل:
Q = تكلفة الأدوات / (سعر وحدة التصنيع - سعر وحدة التشكيل)
- س: حجم الإنتاج اللازم لتحقيق نقطة التعادل (بالوحدات)
- تكلفة الأدوات: تكلفة قالب التشكيل المسبقة وتكاليف الهندسة غير المتكررة (بالدولار الأمريكي)
- سعر وحدة التصنيع: عرض سعر للقطعة الواحدة باستخدام القطع بالليزر والتشكيل بالثني ($)
- سعر وحدة الختم: سعر هامشي للقطعة الواحدة في عمليات الطباعة المستمرة ($)
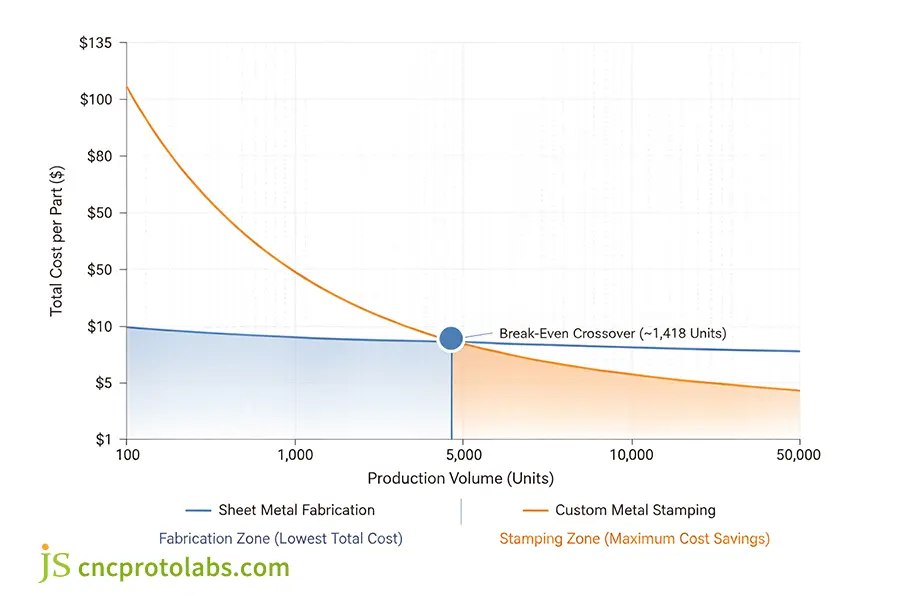
الشكل 1: يوضح منحنى نقطة التعادل لتكلفة الوحدة أن تصنيع الصفائح المعدنية هو الخيار الأكثر فعالية من حيث التكلفة عند إنتاج أقل من 1500 قطعة، بينما يتم استهلاك تكلفة أدوات التشكيل التدريجي لتحقيق وفورات كبيرة في الوحدة عند إنتاج أكثر من 5000 قطعة.
مقارنة تكاليف التصنيع المتدرجة (قوس فولاذي مجلفن 1.5 مم)
- 100 وحدة: تبلغ تكلفة التصنيع 18.50 دولارًا للوحدة (1850 دولارًا إجمالًا) مقابل تكلفة التشكيل بالضغط التي تبلغ 151.50 دولارًا للوحدة (15150 دولارًا إجمالًا مع استهلاك تكلفة القوالب). التصنيع هو الخيار الأمثل.
- 1000 وحدة: تكلفة التصنيع 16.20 دولارًا للوحدة (إجمالي 16,200 دولارًا) مقابل تكلفة التشكيل بالضغط 16.35 دولارًا للوحدة (إجمالي 16,350 دولارًا). وبذلك تتساوى التكلفة.
- 10000 وحدة: تبلغ تكلفة التصنيع 15 دولارًا للوحدة (إجمالي 150,000 دولار)، بينما تبلغ تكلفة التشكيل بالضغط 2.85 دولارًا للوحدة (إجمالي 28,500 دولار). يوفر التشكيل بالضغط تكلفةً كبيرة.
- 50,000 وحدة: تبلغ تكلفة التصنيع 14.50 دولارًا للوحدة (725,000 دولارًا إجمالًا) مقابل تكلفة التشكيل بالضغط 1.65 دولارًا للوحدة (82,500 دولارًا إجمالًا). يُقلل التشكيل بالضغط تكاليف التصنيع إلى أدنى حد.
يؤدي تصنيع الصفائح المعدنية إلى انخفاض تكاليف الوحدات التي تصل إلى 1000 وحدة، بينما يوفر التشكيل التدريجي المخصص التكاليف التي تتجاوز 5000 وحدة.
أي جزء من الأجزاء يتطلب تشكيلًا مخصصًا بالختم مقابل تصنيع الصفائح المعدنية؟
تُعدّ هندسة الأجزاء الممكنة ميزة أخرى للتشكيل بالضغط المخصص مقارنةً بتصنيع الصفائح المعدنية. يقتصر تصنيع الصفائح المعدنية على إنشاء هندسة ثنائية الأبعاد ونصف قابلة للتطوير باستخدام قطع مسطحة وتشكيل خطي باستخدام مكابس الثني.
مع ذلك، تتيح عملية التشكيل بالضغط المخصص إمكانية إنتاج أشكال هندسية غير قابلة للتطوير، وسحبات سطحية، وأضلاع بارزة، وعناصر مصبوبة في ضربة قالب واحدة. ولا يمكن تصنيع الأغلفة المسحوبة بعمق باستخدام تشكيل مكابس الثني.
مقارنة بين الملامح القابلة للتطوير وتدفق البلاستيك ثلاثي الأبعاد
تأتي جدوى هندسة الجزء أولاً قبل أخذ الحجم بعين الاعتبار لتحديد إمكانية التصنيع، يجب أن تكون أداة التثقيب الخاصة بمكبس الثني متاحة فعليًا على خط طي مستقيم. أما الطريقة الثانية، كما هو موضح في... التشكيل المعدني مقابل القطع بالليزر مقارنة فنية.
بدلاً من ذلك، تستخدم قوالب التشكيل المخصصة تجاويف صلبة لدفع الصفائح المعدنية إلى تشوه بلاستيكي ثلاثي الأبعاد.
قائمة التحقق الهندسية لدراسة جدوى الميزات
حواف مستقيمة بزاوية 90 درجة وحواف بزاوية حادة:
- تصنيع الصفائح المعدنية: عن طريق عملية مباشرة من خلال قوالب قياسية على شكل حرف V على آلات الثني بالضغط دون أي تكاليف للأدوات.
- ختم مخصص: يمكن تحقيق ذلك مباشرة من خلال مسح أو تشكيل القوالب في عمليات الطحن.
علب ذات سحب عميق بنسبة (العمق/القطر > 0.5):
- تصنيع الصفائح المعدنية: من المستحيل القيام بذلك باستخدام الألواح المفردة لأن هذا يتطلب قطع الألواح بالليزر ولحام الزوايا.
- ختم: عملية مباشرة مع محطات سحب تدريجية تحافظ على نسب السحب (H/D ≤ 0.75).
خرزات تقوية متكاملة منقوشة:
- تصنيع الصفائح المعدنية: محدود للغاية، لأنه يتطلب أدوات ثقب خاصة بضربة واحدة أو مكابس إضافية.
- الختم المخصص: باستخدام قوالب سك ونقش عالية الحمولة تُعد جزءًا لا يتجزأ من شريط القالب.
فتحات ملولبة للتثبيت المباشر للخيوط:
- تصنيع الصفائح المعدنية: عملية إضافية تتضمن إضافة الأجهزة، بما في ذلك إدخال صواميل PEM أو المسامير العمياء.
- الختم المخصص: يتم ذلك مباشرة من خلال عملية الثقب والبثق في شريط القالب، مما يؤدي إلى عمل خيوط مباشرة في المعدن الأساسي.
حواف متصلة وتجعيدات مغلقة:
- تصنيع الصفائح المعدنية: عمليات متعددة المراحل تتطلب قوالب تسوية متخصصة وإعادة تموضع يدوية.
- الختم المخصص: محطات تجعيد الشعر الآلية كجزء من عملية تصفيف الشعر بالشرائط.
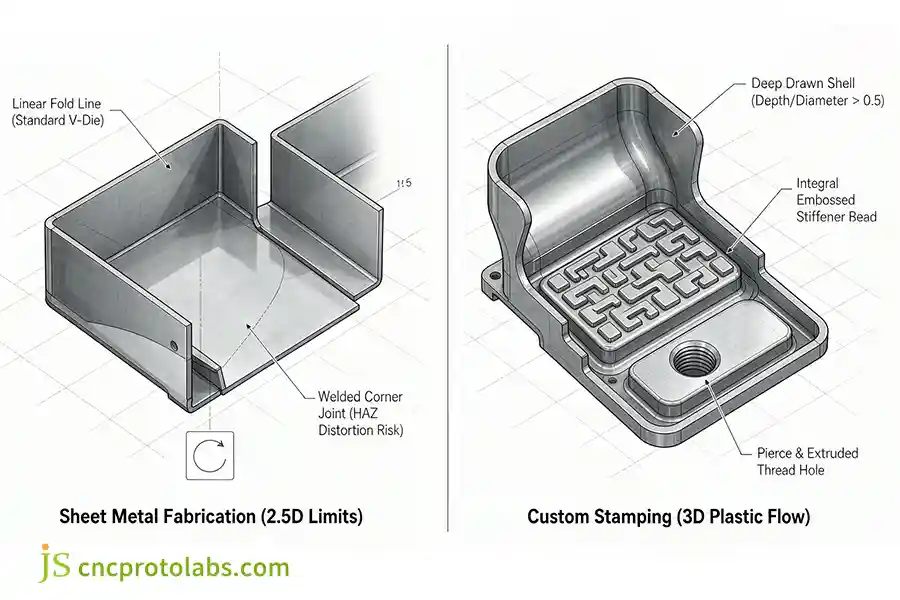
الشكل 2: تحليل الجدوى الهندسية لمقارنة ملامح مكابس الثني ثنائية الأبعاد ونصف القابلة للتطوير مقابل الميزات ثلاثية الأبعاد المختومة غير القابلة للتطوير، مثل الأغطية المسحوبة بعمق والثقوب الملولبة المبثوقة.
أوضاع فشل العمليات المتقاطعة
يؤدي اختيار العملية غير الصحيحة إلى عيوب خطيرة في الهيكل:
- التشوه الحراري الناتج عن اللحام: يتطلب تصنيع الصناديق العميقة لحام الصفائح المسطحة المختلفة. ويحدث تشوه حراري يتسبب في انحرافات زاوية تتراوح بين 0.8 و1.5 ملم، مما يستدعي تقويمها.
- تقطيع القوالب ذات الصفائح السميكة: تُحدث عمليات التشكيل بالضغط التي يزيد قطرها عن 6.0 مم قوى قص. يؤدي الضغط العالي إلى إجهاد شفرات فولاذ الأدوات D2 بعد 2500 ضربة.
تستخدم تقنية تصنيع الصفائح المعدنية الصفائح المعدنية للأجزاء المسطحة من الهيكل التي لا يمكن فردها. أما في حالة التجاويف العميقة، والتشكيلات المعدنية، والأضلاع المدمجة، فيُفضل استخدام تقنية التشكيل بالضغط حسب الطلب.
ما هي التفاوتات المسموح بها في عملية تشكيل الصفائح المعدنية مقارنةً بعملية التصنيع؟
يجب تقييم التفاوتات الحرجة وقرار عملية تشكيل الصفائح المعدنية بالضغط مقابل التصنيع بناءً على ذلك. يمكن الحصول على التفاوتات الحرجة باستخدام قوالب الضغط المقواة، والتي تتراوح بين 0.001 بوصة و0.003 بوصة (0.025 مم إلى 0.076 مم)، من خلال قيمة CPK عالية تبلغ 1.33 أو أعلى عبر الإنتاج بكميات كبيرة.
تُعتبر عمليات تصنيع الصفائح المعدنية مقبولة عمومًا ضمن نطاق واسع من التفاوتات المسموح بها، يتراوح بين 0.005 بوصة و0.015 بوصة (0.127 مم إلى 0.381 مم). وتتأثر هذه التفاوتات بوضعية المشغل وانحراف ارتداد المادة خلال مراحل الثني المتعددة.
العوامل الفيزيائية المؤثرة على الانحراف الموضعي
تفاوتات الصفائح المعدنية الانجراف عبر الآليات الفيزيائية لـ:
- ترتيب عمليات التصنيع: ينتج ذلك عن تدرج حافة القطع بالليزر (من 0.5° إلى 1.5°)، وتكرار قياسات المقياس الخلفي (±0.05 مم)، وزوايا ارتداد المادة (Δθ = من 1.0° إلى 2.5°). يؤدي عدم اتساق سمك الصفيحة المعدنية (±10% من التفاوت الاسمي للمصنع) إلى زيادة الخطأ مع كل عملية ثني.
- حبس الختم: تُحدد أحجام القطع فعلياً بواسطة قوالب ذات تجاويف صلبة. يتم ثقب مراكز الثقوب في وقت واحد في قوالب منفردة، مما يزيل خطأ تحديد الموضع.
مصفوفة التفاوتات الدقيقة وقدرات العملية
بالمقارنة مع تصنيع الصفائح المعدنية، ينتج عن التشكيل بالضغط المخصص دقة أبعاد أعلى بثلاث إلى خمس مرات وقدرة إحصائية أكبر على العملية (CPK ≥ 1.33). يقتصر تصنيع الصفائح المعدنية على أطر التخليص القياسية للتجميع العام.
| متري | تصنيع الصفائح المعدنية | ختم المعادن حسب الطلب | قاعدة اختيار الهندسة |
| المسافة بين مركزي الثقوب | ±0.005 بوصة (±0.127 مم) | ±0.001 بوصة (±0.025 مم) | ملاءمة النمط القياسي مقابل المحاذاة البصرية الكثيفة |
| خط المنتصف من الثقب إلى الانحناء | ±0.010 بوصة (±0.254 مم) | ±0.002 بوصة (±0.050 مم) | يقبل نظام تجميع الفرامل اليدوي مقابل نظام التحكم في إعادة الضرب |
| انحراف زاوي مُشكَّل | تفاوت من ±1.0° إلى ±1.5° | تفاوت من ±0.25° إلى ±0.50° | هيكل ذو خلوص مقابل هيكل انزلاقي دقيق التشكيل |
| مؤشر قدرة العملية (CPK) | 0.85 – 1.15 (فرز العينات) | 1.33 – 1.67 (الإنتاج مستقر) | تُلزم عمليات التجميع الصناعية الخاضعة للتنظيم باستخدام قوالب التشكيل. |
معادلة الارتداد وصيانة القوالب
تتحكم قوالب التشكيل في الارتداد الزاوي من خلال دمج محطات إعادة التشكيل. يؤدي تشكيل نصف قطر الانحناء بعد نقطة خضوعه للضغط إلى تحرير الإجهاد المرن، مما يحافظ على التباين الزاوي في حدود 0.25 درجة.
إن الالتزام بهذه الحدود يعكس الفجوة التصنيعية التي تحددها المعايير الصناعية. DIN 6930-2 أجزاء فولاذية مختومة (2020)تُحافظ القطع الفارغة المختومة بدقة والثقوب المثقوبة على حدود الفئة f أقل من ±0.05 مم عبر عمليات التشغيل متعددة المحطات. في المقابل، عادةً ما تتبع عملية التشكيل اليدوي باستخدام مكابس الثني التفاوتات المتوسطة القياسية وفقًا لمعيار ISO 2768-m، مما يسمح بهامش خطأ يصل إلى ±0.3 مم في الأطوال المتوسطة.
تعتمد إمكانية التكرار على المدى الطويل على الصيانة المنتظمة للقوالب:
- حد التآكل: بعد 100000 ضربة دون شحذ، تزداد المسافة بين المثقب والمادة إلى 15٪ من سمك الصفيحة مما يؤدي إلى ظهور نتوءات أكبر من 0.05 مم.
- المعالجات السطحية: طلاء TiCN PVD للأداة وشحذ الأدوات كل 75000 ضربة لإجراء قياسات CMM دقيقة.
تسمح الدولة بالختم المخصص للتجميعات ذات التفاوتات الأقل من ±0.003 بوصة (±0.076 مم)، وتسمح بتصنيع الصفائح المعدنية للأغلفة ذات الخلوص الكافي للتعويض عن ±0.010 بوصة (±0.254 مم).
كيف يؤثر وقت التسليم والحد الأدنى لكميات الطلب على إطلاق المشروع؟
تُعدّ مدة التسليم الحرجة والحد الأدنى للطلبات من العوامل التي تُميّز عملية التشكيل بالضغط حسب الطلب عن عملية تصنيع الصفائح المعدنية خلال مرحلة تصميم النماذج الأولية للمشروع. تُسلّم عملية تصنيع الصفائح المعدنية الأجزاء النهائية في غضون 3 إلى 7 أيام عمل. الحد الأدنى لكمية الطلب صفر (MOQ = 1)مما يتيح التحقق السريع.
بالنسبة لعمليات التشكيل بالضغط حسب الطلب، تستغرق عملية تطوير الأدوات من 6 إلى 10 أسابيع نظراً لعمليات التشغيل الآلي والمعالجة الحرارية وتجارب العينات. وبالتالي، يُمكن تصنيعها لتوفير الإنتاج الانتقالي.
مقارنة جدول زمني لوقت الإنتاج
يكمن الاختلاف في المتطلبات المادية اللازمة لصنع الأدوات الصلبة. وقد جمعت المعايير التشغيلية من قبل الرابطة الوطنية للأدوات والتشغيل الآلي (الاستطلاع التنفيذي للرابطة الوطنية للأدوات والتشغيل الآلي 2024) تُظهر الدراسات أن ورش الأدوات المتخصصة تستغرق في المتوسط من 7 إلى 9 أسابيع لإكمال القوالب التدريجية المعقدة من خلال التصميم والمعالجة الحرارية بالتفريغ وتجارب الأجزاء الأولية.
يوضح تسلسل مراحل الإنتاج في أرضية المصنع هذا التفاوت الزمني بين مراحل التصنيع:
المرحلة الأولى: التصميم من أجل التصنيع (DFM) وتوليد مسار الأدوات
- التصنيع: 0.5 يوم عمل لتوليد القطع بالليزر من نماذج STEP وإحداثيات المقياس الخلفي لآلة الثني.
- التشكيل بالضغط: 5-8 أيام عمل للنمذجة ثلاثية الأبعاد للأدوات، وتخطيط الشريط، ومحاكاة التشكيل.
المرحلة الثانية: بناء الأدوات والمعالجة الحرارية
- التصنيع: لا شيء (0 يوم)، يتم استخدام مكتبات أدوات معيارية.
- التشكيل بالضغط: 25-35 يوم عمل للتشكيل الخشن بواسطة التصنيع باستخدام الحاسب الآلي والقطع السلكي البطيء EDM، والمعالجة الحرارية بالتفريغ مع دورات 36 ساعة (التسخين الأوستنيتي والتطبيع الثلاثي 1020 درجة مئوية والتطبيع الثلاثي).
المرحلة 3: التجميع، النموذج الأولي (T1)، والتحقق من صحة CMM
- التصنيع: من يوم إلى يومي عمل لإعداد الثني وإجراء فحوصات CMM للجزء الأول.
- عملية التشكيل: من 10 إلى 15 يوم عمل لتركيب قالب التشكيل اليدوي على المنضدة، والتشغيل التجريبي T1 في مكابس الاختبار، وتقارير الأبعاد CMM وتعديلات خلوص الثقب.
إجمالي الوقت اللازم لإنجاز أول مكون:
- التصنيع: إجمالي وقت التسليم هو من 3 إلى 7 أيام عمل.
- ختم: من 40 إلى 60 يوم عمل (من 6 إلى 10 أسابيع) إجمالي وقت الإنجاز.
استراتيجية هندسة أدوات الجسور
لإدارة نافذة بناء الختم التي تستغرق 8 أسابيع، تطبق فرق الهندسة سير عمل إنتاج جسري:
- إصدار الأدوات المتزامنة: ابدأ عملية تصنيع القوالب التدريجية مع إصدار ملفات DXF متطابقة لتصنيع CNC.
- تصنيع كميات كبيرة من الجسور: تصنيع 200-1000 وحدة على مدى 7 أيام لتلبية احتياجات جهاز الاختبار واختبارات السلامة والتجميع المبكر.
- تغيير مستوى الصوت: انتقل إلى مكبس التشكيل التدريجي عند نقطة الموافقة T1 للاستفادة من معدلات الدورة التي تقل عن ثانية واحدة وتجنب تأخيرات خط الإنتاج.
إذا كان بإمكانك تصنيع أجزائك خلال 10 أيام قبل الحاجة إليها للتجميع نظرًا لجداول التجميع، فاستخدم تصنيع الصفائح المعدنية. ثم انتقل إلى عملية التشكيل بالضغط التي تستغرق 8 أسابيع بعد تجميد رسم المنتج للتصنيع بكميات كبيرة.
كيف تختار بين التشكيل المخصص وتصنيع الصفائح المعدنية في الإنتاج؟
يعتمد الاختيار بين التشكيل المخصص للقطع المعدنية مقابل تصنيع الصفائح المعدنية على ما يلي: الطلب السنوي، ونضج الهندسة، والتكلفةضع في اعتبارك تصنيع الصفائح المعدنية للأحجام التي تقل عن 1500 قطعة في السنة، عندما لا تزال الهندسة تتطور، وهناك حاجة إلى التسليم السريع.
استخدم الختم المخصص عندما تتجاوز الكميات 5000 قطعة، ويكون هناك شرط لهندسة ختم معقدة، ويكون التوفير في البنسات لكل قطعة أكثر تكلفة من تكلفة القالب.
فوق نقطة التعادل، يتغير السؤال تمامًا، كما هو مفصل في دليلنا الأساسي الذي يغطي التشكيل بالضغط حسب الطلب مقابل تصنيع الصفائح المعدنية الاقتصاد.
مصفوفة المفاضلة بين العمليات: التشكيل بالضغط، والتصنيع، والتشغيل الآلي
يؤدي تصنيع الصفائح المعدنية إلى التخلص من المخاطر المرتبطة باستثمار رأس المال للتحقق من الصحة، وتسمح أدوات المرحلة بالتصنيع على دفعات، ويسمح التشكيل التدريجي بتحديد تكلفة منخفضة للجزء الواحد، ويتم إجراء التصنيع باستخدام الحاسب الآلي لمكونات الألواح المنشورية ثلاثية الأبعاد السميكة.
| الأبعاد | صفائح معدنية مرنة | ختم أدوات المسرح | تقنية التشكيل التدريجي بالقوالب | طحن الألواح باستخدام الحاسوب (بديل) |
| رأس مال الأدوات | 0 دولار أمريكي تكلفة غير متكررة (أدوات برمجية قياسية) | 3500 دولار - 10000 دولار (قوالب المرحلة المعيارية) | 15000 دولار - 50000 دولار فأكثر (قالب متعدد المحطات عالي السرعة) | تكلفة غير تشغيلية 0 دولار (250 دولارًا لإعدادات ملزمة مخصصة) |
| نطاق الهندسة | رسومات ثلاثية الأبعاد سطحية، عمليات نقل يدوية | رسومات ثلاثية الأبعاد متوسطة، عمليات ضغط فردية | سحوبات تدريجية، أضلاع، أشكال مصاغة | جيوب ثلاثية الأبعاد، نتوءات، كتل صلبة |
| تكلفة القطعة | سعر مرتفع (15-45 دولارًا)، ووقت تشغيل الفرامل اليدوية هو السائد | متوسط التكلفة (4-12 دولارًا)، معالجة يدوية بين المطابع | تكلفة وحدة منخفضة (0.25 دولار - 2.00 دولار)، أكثر من 80 ضربة في الدقيقة | وقت دورة قطع مستمر مرتفع (35-120 دولارًا). |
| حد الفشل | التواء اللحام متعدد الطبقات (>1.0 مم) | اختناق زمني بطيء للدورة | تعديلات مكلفة على القوالب بسبب مراجعات التصميم المبكرة | نفايات المواد الثقيلة (أكثر من 80% من خردة الرقائق) |
عملية اختيار المهندسين
الخطوة 1: عتبة الحجم السنوي
حجم الإنتاج أقل من 1500 قطعة سنوياً؟
اختر تصنيع الصفائح المعدنية. وإلا، فانتقل إلى الخطوة 2.
الخطوة الثانية: فحص التعقيد الهندسي
هل توجد أي ميزات خاصة بالأجزاء مثل الأكواب، أو النقوش المعدنية، أو الأجزاء المنقوشة، أو الأضلاع؟
يُعدّ الختم المخصص خيارًا جيدًا. وإلا، فانتقل إلى الخطوة 3.
الخطوة 3: استقرار المراجعة
هل تم تجميد الرسم دون توقع أي تغييرات هندسية خلال 12 شهرًا؟
إذا كانت الإجابة بنعم، فانتقل إلى الخطوة 4. إذا كانت الإجابة بلا، فاستخدم تصنيع الصفائح المعدنية كأداة مؤقتة أثناء استقرار التصميم.
الخطوة الرابعة: متطلبات التفاوت ووقت الدورة
هل التفاوتات بين الثقوب ±0.003 بوصة أو أقل؟
يُعدّ التشكيل التدريجي الخيار الأمثل. في حال استخدام التفاوتات القياسية، تأكد من أن فترة استرداد تكلفة القالب تقع ضمن فترة الإنتاج المحددة.
لست متأكدًا من العملية المناسبة لحجم عملك؟ حمّل تصميمك بمساعدة الحاسوب (CAD) للحصول على مراجعة مجانية للتصميم من أجل التصنيع (DFM) والتفاوتات المسموح بها.
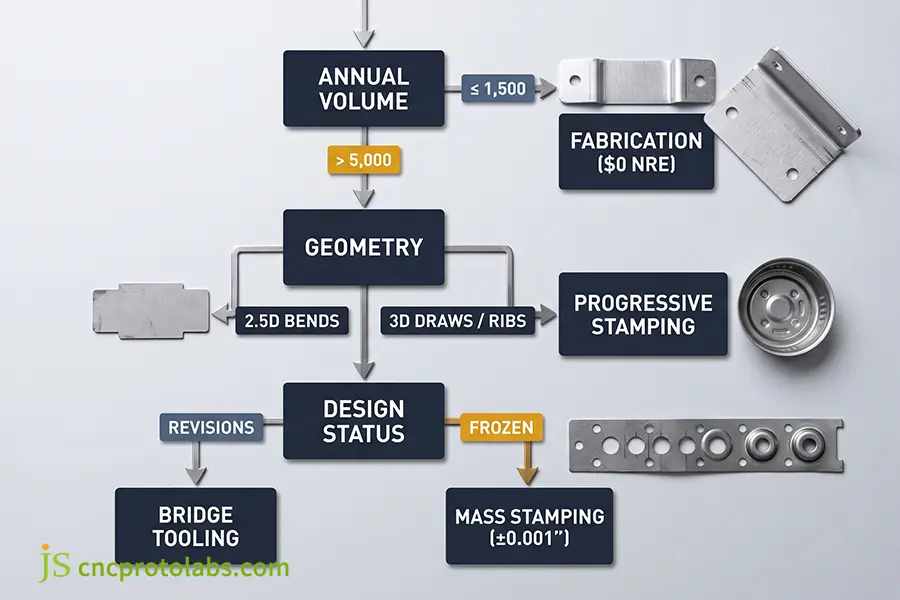
الشكل 3: إطار عمل هندسي لاتخاذ القرارات خطوة بخطوة لتوجيه تصنيع المكونات إلى تصنيع الصفائح المعدنية باستخدام الحاسوب، أو أدوات الجسور، أو التشكيل التدريجي بناءً على الحجم واستقرار التصميم.
دراسة حالة هندسية: دعامة هيكل خادم صناعي
مواصفات المكونات:
- مادة: الألومنيوم AL5052-H32.
- سماكة: 1.5 مم.
- المربع المحيط: 210 مم × 65 مم × 35 مم.
- سمات: 6 طيات بزاوية قائمة، 4 حوامل غاطسة، 2 دعامات منقوشة، و24 فتحة تهوية مثقبة بمسافة ±0.002 بوصة بين مراكز الثقوب.
المرحلة الأولى: التحقق من صحة النموذج الأولي والتجميع التجريبي (2000 وحدة)
- الاستراتيجية: لتنفيذ تصنيع الصفائح المعدنية المرنة من أجل تحريك الفتحات الحرارية الأولية.
- الأدوات والاقتصاد: الأدوات: 0 دولار، تكلفة الوحدة: 14.20 دولار، مدة التنفيذ: 5 أيام عمل.
- المرونة الهندسية: أثناء الاختبار، تحركت فتحات التهوية للأعلى بمقدار 3.0 مم. استغرقت تحديثات التصميم بمساعدة الحاسوب 20 دقيقة دون أي رسوم لتعديل الأدوات. إجمالي تكلفة المشروع التجريبي = 28,400 دولار أمريكي.
المرحلة الثانية: زيادة الإنتاج (35000 وحدة/سنة)
- الاستراتيجية: بمجرد الانتهاء من وضع التصاميم، انتقلت عملية الإنتاج إلى قالب DC53 متطور مكون من 8 محطات يعمل بسرعة 80 دورة في الدقيقة.
- الأدوات والاقتصاد: رأس المال: 18,500 دولار؛ تكلفة الوحدة: 1.15 دولار، التكلفة الإجمالية: 18,500 دولار + (35,000 × 1.15 دولار) = 58,750 دولار.
استهلاك تكاليف الأدوات:
الكمية = 18,500 دولار / (14.20 دولار - 1.15 دولار) = 1,417.6 وحدة
استرد القالب تكلفته بالكامل في غضون 1418 وحدة من الإنتاج بكميات كبيرة، مما يؤكد صحة تغيير العملية.
التعليمات
ما هي الاعتبارات الرئيسية في عملية التشكيل بالضغط مقابل عملية التصنيع؟
تقييم الأسئلة الشائعة في مجال التشكيل بالضغط مقابل التصنيع يوضح عتبات الحجم، ورأس مال الأدوات، والاستقرار البُعديفيما يلي إجابات هندسية مباشرة لخمسة مقايضات حاسمة تمت مواجهتها أثناء مراجعات التصنيع.
هل التشكيل بالضغط أرخص من التصنيع بكميات صغيرة؟
لا، بالنسبة للكميات التي تقل عن 1500 وحدة، تكون عملية التشكيل بالضغط مكلفة للغاية. تتراوح تكلفة القوالب الصلبة بين 3500 دولار وأكثر من 50000 دولار، مما يرفع أسعار القطع غير المستهلكة في الدفعات الصغيرة. أما تصنيع الصفائح المعدنية فيعتمد على استخدام ليزرات CNC قابلة للبرمجة ومكابس ثني بدون الحاجة إلى أدوات مخصصة، مما يجعله أكثر اقتصادية بكثير للإنتاج بكميات قليلة.
متى يجب عليك اختيار التشكيل بالضغط بدلاً من تصنيع الصفائح المعدنية؟
اختر التشكيل بالضغط بدلاً من تصنيع الصفائح المعدنية عندما يتجاوز حجم الإنتاج السنوي 5000 وحدة ويتم تثبيت تصميم CAD. يُعدّ هذا الإجراء إلزاميًا للأجزاء التي تتطلب سحبًا سطحيًا، أو أضلاعًا بارزة، أو أشكالًا مصبوبة. في حين أن الأدوات تتطلب رأس مال أولي، فإن سرعات الشوط التي تقل عن ثانية واحدة تُقلل تكاليف الوحدة بشكل كبير عند الإنتاج بكميات كبيرة.
هل يمكن لجزء مختوم أن يحل محل مجموعة ملحومة مصنعة؟
نعم. تجمع قوالب التشكيل التدريجي بين التشكيل والسك والثقب في ضغطة واحدة. يستبدل هذا النظام الأقواس الملحومة متعددة القطع، مما يزيل التشوه الناتج عن الحرارة، وإجهاد وصلات اللحام، والحاجة إلى عمليات تجليخ ثانوية. يُنصح بالتحويل عندما تبرر الكميات السنوية الاستثمار الأولي في الأدوات.
متى يجب عليك اختيار التشكيل بالضغط بدلاً من تصنيع الصفائح المعدنية؟
يُفضّل استخدام التشكيل بالضغط بدلاً من تصنيع الصفائح المعدنية عندما يتجاوز حجم الإنتاج السنوي 5000 وحدة ويتم اعتماد تصميم CAD نهائياً. ويُعدّ هذا الخيار ضرورياً للأجزاء التي تتطلب سحباً سطحياً، أو أضلاعاً بارزة، أو أشكالاً مصقولة. ورغم أن الأدوات تتطلب رأس مال مبدئي، إلا أن سرعات التشكيل التي تقل عن ثلاث ثوانٍ تُقلّل تكاليف الوحدة بشكل كبير عند الإنتاج بكميات كبيرة.
كيف يؤثر حجم الإنتاج على تكلفة التشكيل بالضغط مقابل تكلفة التصنيع؟
يُستهلك حجم الإنتاج رأس المال الثابت للأدوات مقابل وقت الدورة. عند إنتاج أقل من 1500 قطعة، يُصبح التصنيع أرخص بفضل عدم الحاجة إلى أدوات. أما عند إنتاج أكثر من 5000 قطعة، فإنّ دورات الضغط التي تقلّ عن ثانية واحدة تُغني عن تكاليف القوالب الأولية. وعند إنتاج أكثر من 50000 قطعة، يُقلّل التشكيل بالضغط إجمالي نفقات الإنتاج بنسبة تصل إلى 90% مقارنةً بالتشكيل بالثني.
ملخص
في مجال التصنيع الدقيق، يعتمد الاختيار بين التشكيل المخصص مقابل تصنيع الصفائح المعدنية على الحجم السنوي، واستقرار الرسم، وحدود التفاوت. لا تزال عملية تصنيع الصفائح المعدنية المرنة هي المعيار الأمثل للنماذج الأولية والإنتاج بكميات صغيرة تقل عن 1500 وحدة، وذلك بفضل الاستغناء عن تكاليف الأدوات. أما عند اعتماد التصاميم النهائية وتجاوز الطلب 5000 وحدة، فإن عملية التشكيل بالضغط توفر معدلات دورات سريعة، ودقة تكرار تصل إلى مستوى الميكرون، وتكاليف منخفضة للقطعة الواحدة، وهي متطلبات أساسية لكفاءة الإنتاج.
بالنسبة للمشاريع التي تنتقل إلى مرحلة الإنتاج بكميات كبيرة، يتم تقييم خدمات ختم المعادن الدقيقة حسب الطلب تساعد مراجعة سريعة للتصميم من أجل التصنيع والتفاوتات على تأكيد استرداد تكلفة القالب قبل قطع فولاذ الأدوات.
مورد