 Português (Brasil)




A decisão entre estampagem personalizada e fabricação de chapas metálicas baseia-se no volume de produção e na tolerância exigida. Na fabricação de chapas metálicas, utilizam-se cortadoras a laser CNC e prensas dobradeiras que dispensam ferramentas específicas e têm custo de capital zero, tornando-a viável para protótipos com tiragens inferiores a 1.500 unidades.
A comparação entre peças estampadas e peças fabricadas favorece as ferramentas de alta resistência. A estampagem personalizada envolve matrizes de aço ferramenta temperado, com preços que variam de US$ 3.500 a mais de US$ 50.000. No entanto, quando os ciclos de prensagem são inferiores a 3 segundos, os custos das peças tornam-se tão baixos que dominam a produção acima de 5.000 unidades.
A fabricação de chapas metálicas mantém a flexibilidade com o uso de punções padrão e sistemas de corte a laser programados. A estampagem personalizada sacrifica a flexibilidade em protótipos em prol da alta velocidade de prensas mecânicas ou servomecânicas. A seleção da técnica apropriada exige a análise do custo e da geometria das ferramentas.
Resumo da comparação principal: Estampagem personalizada vs. Fabricação de chapas metálicas
Utilize a fabricação em chapa metálica para produções abaixo de 1.500 peças, de forma a economizar nos custos de ferramental. Para produções acima de 5.000 peças, após a definição dos desenhos, adote a estampagem personalizada, reduzindo o custo unitário em 60% para volumes moderados e em até 90% para mais de 50.000 unidades.
| Critérios de comparação | Fabricação de chapas metálicas | Estampagem de metal personalizada | Regra de seleção |
| Custo das ferramentas | $0 (Punções padrão e ferramentas de dobra) | US$ 3.500 – US$ 50.000+ (Matrizes dedicadas em aço ferramenta) | Capital inicial zero versus amortização de alto volume |
| Tempo de ciclo | 60 – 300 s/peça (Corte e conformação a laser) | 0,5 – 1,0 s/parte (60–180 golpes contínuos por minuto) | Execuções manuais sequenciais versus golpes automatizados de alta velocidade |
| Tolerâncias alcançáveis | ±0,005'' (±0,127 mm) linha de base geral | Cavidade da matriz endurecida de ±0,001'' (±0,025 mm) | Folgas de encaixe padrão versus alinhamentos apertados de alta densidade |
| Limiar de Volume Econômico | 1 – 1.500 unidades: menor custo total | Ponto de equilíbrio amortizado de mais de 5.000 peças | Avaliar de 1.500 a 5.000 peças com base na soldagem secundária e na profundidade de estampagem. |
Como o custo das ferramentas diferencia a estampagem da fabricação?
O custo inicial das ferramentas define a principal diferença financeira entre estampagem e fabricação. A fabricação de chapas metálicas não utiliza ferramentas rígidas iniciais, pois emprega lasers CNC e ferramentas típicas de puncionamento e dobra.
Por outro lado, a estampagem personalizada exige matrizes de estampagem em aço ferramenta feitas sob medida, cujo preço varia de US$ 3.500 a US$ 8.000 para matrizes de estágio único, chegando a US$ 50.000 ou mais para matrizes de múltiplos estágios. O custo inicial de desenvolvimento não recorrente (NRE) torna inviável o uso da estampagem para trabalhos de baixo volume.
Alocação de ferramentas e detalhamento de NRE
As despesas de engenharia não recorrentes (NRE) para fabricação de chapas metálicas não excederão US$ 150 a US$ 300 para aninhamento CAM e inspeção da primeira peça por máquina de medição por coordenadas (CMM). As prensas dobradeiras CNC utilizam ferramentas comerciais padrão, como matrizes em V e punções de pescoço de ganso, portanto, não são necessários componentes personalizados.
A produção começa assim que os modelos CAD 3D são desdobrados em padrões planos DXF.
A construção de ferramentas de estampagem personalizadas envolve o projeto completo da matriz antes da fabricação da primeira peça:
- Aços para matrizes: aços-liga D2, DC53 e SKD11 tratados termicamente a vácuo para dureza HRC 58-62.
- Usinagem em oficina de ferramentas: Eletroerosão a fio com avanço lento e retificação CNC de gabaritos.
- Custo das ferramentas: Matrizes de ação simples custam de US$ 3.500 a US$ 8.000, enquanto matrizes progressivas de múltiplas estações custam de US$ 15.000 a mais de US$ 50.000.
Flexibilidade na revisão do projeto: ajustes CNC versus retrabalho da matriz
As revisões de desenho criam resultados contrastantes na fábrica:
- Agilidade na fabricação: Alterar o tamanho de uma abertura ou a localização de uma linha de dobra requer de 15 a 30 minutos de reprogramação CAM. O custo de retrabalho das ferramentas é zero, evitando a paralisação da máquina.
- Riscos associados à estampagem: A modificação das partes rígidas da matriz requer o corte de novos insertos por eletroerosão a fio, recozimento, soldagem e trabalho em bancada. O custo da modificação da ferramenta varia de US$ 1.500 a US$ 8.000, dependendo da complexidade do trabalho, e leva de 10 a 21 dias.
Como a matriz física determina o perfil final da peça, verifique a geometria da peça em relação às principais considerações de projeto e engenharia na estampagem de metais antes de liberar a produção das ferramentas.
A fabricação de chapas metálicas não apresenta o risco de necessidade de ferramentas para iterações de prototipagem, mas a estampagem personalizada exige que os desenhos sejam finalizados para a criação das matrizes.
Como o custo unitário em grande volume varia entre peças estampadas e peças fabricadas?
O custo unitário em grande volume favorece as peças estampadas em relação às peças fabricadas, uma vez que a produção ultrapasse o ponto de equilíbrio da matriz.
A fabricação de chapas metálicas tem um custo unitário fixo (US$ 15 a US$ 45) devido ao tempo de ciclo repetitivo do operador e da máquina. A estampagem personalizada reduz os custos unitários incrementais para centavos (US$ 0,25 a US$ 2,00) devido às altas taxas de golpes. Distribuir uma matriz progressiva de US$ 15.000 em 30.000 peças reduz o custo total em comparação com alternativas fabricadas.
Tempo de execução da máquina e taxas de ciclo de curso
Os custos unitários de fabricação de chapas metálicas são calculados contabilizando os processos sequencialmente. O corte a laser de fibra leva de 15 a 45 segundos para cortar cada chapa, o processo de dobra leva de 10 a 30 segundos para cada dobra, e a rebarbação é um processo secundário em termos de tempo.
As horas de máquina mantêm os custos consistentes, independentemente do tamanho dos lotes.
O processo de estampagem automatiza a fabricação de componentes por meio de golpes contínuos da prensa:
- Produtividade: As prensas automáticas, operando a uma taxa de 60 a 180 golpes por minuto, produzem peças em um tempo de 0,3 a 1,0 segundo.
- Envolvimento do operador: Apenas as atividades de troca de bobinas, verificação do desenrolador e remoção de sucata são realizadas por mão de obra.
Para volumes abaixo de aproximadamente 100 peças, as peças usinadas a partir de chapas metálicas apresentam melhor custo-benefício em comparação com a estampagem. A curva de volume entre estampagem e usinagem CNC indica onde essa transição se encontra.
Modelo matemático de ponto de equilíbrio
Os engenheiros determinam o limite de transição do processo usando esta fórmula.
Fórmula para calcular o volume de equilíbrio:
Q = Custo das Ferramentas / (Preço Unitário de Fabricação - Preço Unitário de Estampagem)
- P: Volume de produção de equilíbrio (unidades)
- Custo das ferramentas: Custo inicial da matriz de estampagem e despesas não recorrentes (NRE) ($)
- Preço unitário de fabricação: Orçamento por peça utilizando corte a laser e dobra em prensa ($)
- Preço unitário de estampagem: Cotação marginal por peça em tiragens contínuas de impressão ($)
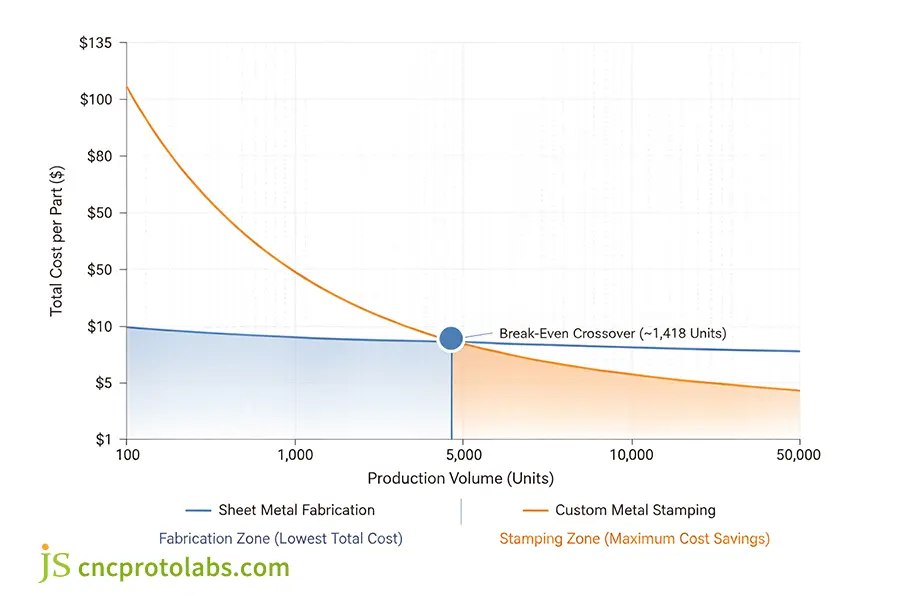
Figura 1: Curva de custo unitário de equilíbrio, mostrando que a fabricação em chapa metálica é a opção mais econômica para volumes inferiores a 1.500 peças, enquanto a ferramenta de estampagem progressiva amortiza o custo, proporcionando economias unitárias significativas para volumes superiores a 5.000 peças.
Comparação de custos de fabricação em diferentes níveis (suporte de aço galvanizado de 1,5 mm)
- Para 100 unidades: a fabricação custa US$ 18,50 por unidade (total de US$ 1.850), enquanto a estampagem custa US$ 151,50 por unidade (total de US$ 15.150, incluindo a amortização dos clichês). A fabricação é a opção mais óbvia.
- Para 1.000 unidades: a fabricação custa US$ 16,20 por unidade (total de US$ 16.200), enquanto a estampagem custa US$ 16,35 por unidade (total de US$ 16.350). O custo se iguala.
- 10.000 unidades: A fabricação custa US$ 15,00 por unidade (total de US$ 150.000), enquanto a estampagem custa US$ 2,85 por unidade (total de US$ 28.500). A estampagem representa uma economia de custos considerável.
- 50.000 unidades: A fabricação custa US$ 14,50 por unidade (total de US$ 725.000), enquanto a estampagem custa US$ 1,65 por unidade (total de US$ 82.500). A estampagem reduz os custos de fabricação ao seu ponto mais baixo.
A fabricação em chapa metálica resulta em baixos custos unitários para até 1.000 unidades, enquanto a estampagem progressiva personalizada gera economia nos custos para quantidades superiores a 5.000 unidades.
Qual geometria de peça exige estampagem personalizada em vez de fabricação em chapa metálica?
A geometria viável das peças é outra característica da estampagem personalizada em comparação com a fabricação de chapas metálicas. A fabricação de chapas metálicas se limita à criação de geometrias 2.5D desenvolvíveis usando blanks planos e conformação linear em prensa dobradeira.
No entanto, a estampagem personalizada oferece a possibilidade de produzir geometrias não desenvolvíveis, rebaixos rasos, nervuras em relevo e elementos cunhados em uma única passada de matriz. Cascas com rebaixos profundos não podem ser fabricadas usando conformação em prensa dobradeira.
Perfis desenvolvíveis versus fluxo plástico 3D
A viabilidade da geometria da peça vem em primeiro lugar, antes mesmo de se considerar o volume para determinar a capacidade de fabricação. A ferramenta de punção da prensa dobradeira precisa estar fisicamente acessível em uma linha de dobra reta. A segunda opção são as chapas planas cortadas a laser e posteriormente dobradas, conforme explicado na comparação técnica entre estampagem de metal e corte a laser .
Alternativamente, matrizes de estampagem personalizadas utilizam cavidades endurecidas para induzir a deformação plástica tridimensional da chapa metálica.
Lista de verificação para engenharia de viabilidade de funcionalidades
Flanges retas de 90° e flanges com ângulo agudo:
- Fabricação de chapas metálicas: Por processo direto através de matrizes padrão em forma de V em máquinas de prensa dobradeira, sem custos de ferramentas.
- Estampagem personalizada: Possível diretamente por meio de matrizes de limpeza ou conformação em processos de estampagem.
Enclausuramentos profundos com (relação profundidade/diâmetro > 0,5):
- Fabricação de chapas metálicas: Impossível com chapas individuais, pois isso requer corte a laser das peças e soldagem dos cantos.
- Estampagem: Processo direto com estações de estampagem progressivas, mantendo as relações de estampagem (H/D ≤ 0,75).
Reforços integrais em relevo:
- Fabricação de chapas metálicas: Muito limitada, pois requer ferramentas especiais de punção de impacto único ou prensas adicionais.
- Estampagem personalizada: Utilizando matrizes de cunhagem e relevo de alta tonelagem que são parte integrante da tira de matrizes.
Furos roscados para rosqueamento direto:
- Fabricação de chapas metálicas: Uma operação adicional que envolve a inclusão de ferragens, como a inserção de porcas PEM ou rebites cegos.
- Estampagem personalizada: realizada diretamente pelo processo de perfuração e extrusão na tira da matriz, criando roscas diretas no metal base.
Bainhas contínuas e cachos fechados:
- Fabricação de chapas metálicas: operações em várias etapas que exigem matrizes de aplainamento especializadas e reposicionamento manual.
- Estampagem personalizada: Estações de ondulação automática como parte da sequência de tiras.
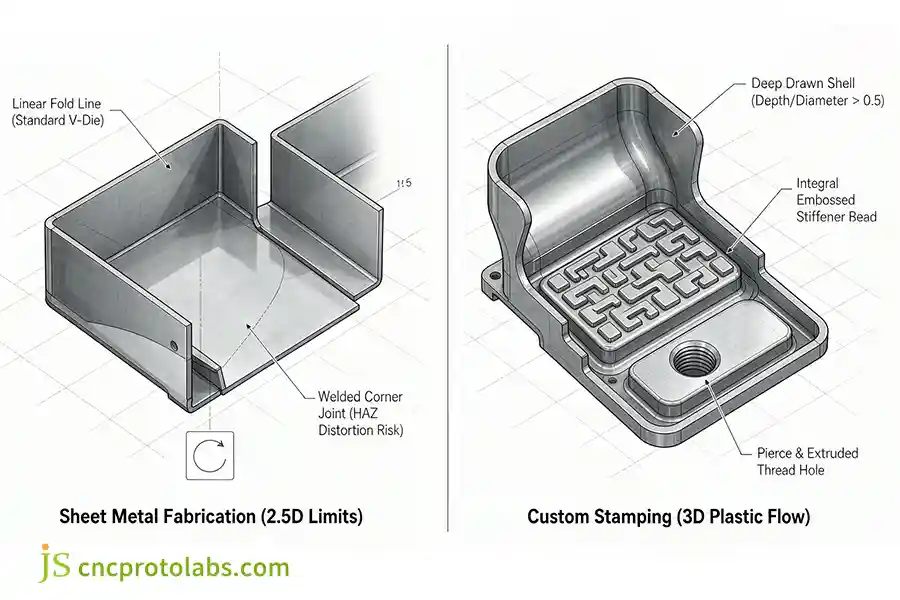
Figura 2: Análise da viabilidade geométrica comparando perfis 2.5D desenvolvíveis de prensa dobradeira com recursos estampados em 3D não desenvolvíveis, como invólucros estampados profundamente e furos roscados extrudados.
Modos de falha de processo cruzado
A seleção incorreta do processo resulta em defeitos críticos na estrutura:
- Distorção Térmica na Soldagem: A fabricação de caixas profundas envolve a soldagem de diferentes chapas planas. A distorção térmica resultante causa deformações angulares de 0,8 mm a 1,5 mm, que precisam ser corrigidas.
- Lascamento em matrizes de chapas grossas: Estampagens com mais de 6,0 mm de espessura geram forças de cisalhamento. A alta tonelagem fará com que as lâminas de aço ferramenta D2 sofram fadiga após 2.500 impactos.
A fabricação em chapa metálica utiliza chapas de metal para partes planas da estrutura que não podem ser desdobradas. No caso de cavidades profundas, cunhagens e nervuras embutidas, opte pela estampagem personalizada.
Quais as tolerâncias que a estampagem e a fabricação de chapas metálicas podem suportar?
Devido a isso, é necessário avaliar as tolerâncias críticas e a decisão do processo de estampagem versus fabricação de chapas metálicas. As tolerâncias críticas com matrizes de estampagem endurecidas, entre 0,001" e 0,003" (0,025 mm a 0,076 mm), podem ser obtidas por meio de um alto valor de CPK de 1,33 ou superior em produção em massa.
Na fabricação de chapas metálicas, geralmente são aceitas amplas tolerâncias, que variam de 0,005" a 0,015" (0,127 mm a 0,381 mm). As variações na fabricação de chapas metálicas são afetadas pelo posicionamento do operador e pela deriva de retorno elástico do material ao longo de múltiplas etapas de dobra.
Fatores físicos que influenciam a deriva posicional
As tolerâncias em chapas metálicas sofrem deriva por meio de mecanismos físicos de:
- Análise de Fabricação: Resultante do chanfro da borda cortada a laser (0,5° a 1,5°), da repetibilidade do batente traseiro (±0,05 mm) e dos ângulos de retorno elástico do material (Δθ = 1,0° a 2,5°). A inconsistência na espessura da chapa metálica (±10% da tolerância nominal de fábrica) adiciona erro a cada dobra.
- Estampagem por confinamento: As dimensões das peças são fisicamente confinadas por conjuntos de matrizes de cavidade rígida. Os centros dos furos são estampados simultaneamente em matrizes individuais, eliminando assim o erro de posicionamento.
Matriz de Tolerâncias de Precisão e Capacidade do Processo
Em comparação com a fabricação de chapas metálicas, a estampagem personalizada resulta em uma precisão dimensional de três a cinco vezes maior e em uma capacidade estatística de processo (CPK ≥ 1,33). A fabricação de chapas metálicas se limita às folgas padrão de montagem geral.
| Métrica | Fabricação de chapas metálicas | Estampagem de metal personalizada | Regra de seleção de engenharia |
| Distância entre os centros dos furos | ±0,005'' (±0,127 mm) | ±0,001'' (±0,025 mm) | Ajuste de padrão padrão versus alinhamento óptico denso |
| Linha central entre o furo e a dobra | ±0,010'' (±0,254 mm) | ±0,002'' (±0,050 mm) | Aceita controle manual de empilhamento de freio versus controle de matriz de repuxo |
| Desvio angular da curva formada | Variação de ±1,0° a ±1,5° | Variação de ±0,25° a ±0,50° | Chassi com folga ajustável versus ajuste preciso do slide por cunhagem |
| Índice de Capacidade de Processo (CPK) | 0,85 – 1,15 (Classificações por amostragem) | 1,33 – 1,67 (Estável na produção) | As montagens industriais regulamentadas exigem matrizes de estampagem. |
Neutralização do retorno elástico e manutenção de matrizes
As matrizes de estampagem controlam o retorno elástico angular incorporando estações de recalcamento. A cunhagem do raio de curvatura além do seu limite de compressão libera a tensão elástica, mantendo a variação angular dentro de 0,25°.
O cumprimento desses limites reflete a divisão de fabricação estabelecida pelas normas industriais. De acordo com a norma DIN 6930-2 Peças de Aço Estampadas (2020) , as peças estampadas de precisão e os furos perfurados mantêm os limites da Classe f abaixo de ±0,05 mm em processos com múltiplas estações. Em contraste, a conformação manual em prensa dobradeira normalmente segue as tolerâncias médias padrão da norma ISO 2768-m, permitindo até ±0,3 mm em comprimentos intermediários.
A repetibilidade a longo prazo depende da manutenção sistemática das matrizes:
- Limite de desgaste: Após 100.000 golpes sem afiação, a folga entre o punção e o material aumenta para 15% da espessura da chapa, resultando em rebarbas maiores que 0,05 mm.
- Tratamentos de superfície: Revestimento PVD de TiCN na ferramenta e afiação das ferramentas a cada 75.000 golpes para medições CMM precisas.
Estabeleça estampagem personalizada para montagens com tolerâncias abaixo de ±0,003" (±0,076 mm) e permita a fabricação de chapas metálicas para gabinetes com folga suficiente para compensar ±0,010" (±0,254 mm).
Como o prazo de entrega e as quantidades mínimas de pedido impactam o lançamento de um projeto?
O prazo de entrega crítico e as quantidades mínimas de pedido diferenciam a estampagem personalizada da fabricação de chapas metálicas durante a prototipagem de projetos. A fabricação de chapas metálicas entrega peças acabadas em 3 a 7 dias úteis, com quantidade mínima de pedido zero (MOQ = 1) , permitindo uma validação rápida.
Para estampagem personalizada, o processo de desenvolvimento de ferramentas leva de 6 a 10 semanas devido à usinagem, tratamento térmico e testes de amostras. Assim, a fabricação é possível para produção intermediária.
Comparação do Cronograma de Prazos de Produção
A diferença reside nos requisitos físicos para a fabricação das ferramentas rígidas. Os indicadores operacionais compilados pela National Tooling and Machining Association (NTMA Executive Survey 2024) mostram que as oficinas de ferramentas especializadas levam, em média, de 7 a 9 semanas para concluir matrizes progressivas complexas, desde o projeto e o tratamento térmico a vácuo até os testes da primeira peça.
A sequência de produção ilustra essa disparidade de tempo entre as fases de fabricação:
Fase 1: Projeto para Fabricação (DFM) e Geração de Trajetória de Ferramenta
- Fabricação: 0,5 dias úteis para geração de cortes a laser a partir de modelos STEP e coordenadas do batente traseiro para a prensa dobradeira.
- Estampagem: 5 a 8 dias úteis para modelagem 3D das ferramentas, layout da tira e simulações de conformação.
Fase 2: Construção de ferramentas e tratamento térmico
- Fabricação: Nenhuma (0 dias), bibliotecas modulares de ferramentas são utilizadas.
- Estampagem: 25 a 35 dias úteis para desbaste por usinagem CNC e corte por eletroerosão a fio com avanço lento, tratamento térmico a vácuo com ciclos de 36 horas (austenitização e revenimento triplo a 1020 °C).
Fase 3: Montagem, Primeiro Artigo (T1) e Validação CMM
- Fabricação: 1 a 2 dias úteis para preparação da dobra e verificação da primeira peça na máquina de medição por coordenadas (CMM).
- Estampagem: 10 a 15 dias úteis para ajuste manual de matrizes em bancada, teste T1 em prensas de teste, relatórios dimensionais CMM e ajustes de folga do punção.
Tempo total de entrega até a conclusão do primeiro componente:
- Fabricação: o prazo total de entrega é de 3 a 7 dias úteis.
- Carimbo: prazo total de 40 a 60 dias úteis (6 a 10 semanas).
Estratégia de Engenharia de Ferramentas para Pontes
Para gerenciar o período de produção de estampagem de 8 semanas, as equipes de engenharia aplicam um fluxo de trabalho de produção intermediário:
- Liberação simultânea de ferramentas: Inicie a fabricação progressiva de matrizes enquanto libera arquivos DXF idênticos para a fabricação CNC.
- Fabricação em grande escala da ponte: Produzir de 200 a 1.000 unidades em um período de 7 dias para atender às necessidades do banco de testes, testes de segurança e montagem inicial.
- Transição para produção em larga escala: Mude para a impressora de estampagem progressiva na aprovação T1 para aproveitar as taxas de ciclo inferiores a um segundo e evitar atrasos na linha de produção.
Se você consegue fabricar suas peças em até 10 dias antes da montagem, devido aos cronogramas de produção, utilize a fabricação em chapa metálica. Em seguida, após a aprovação do desenho do produto, opte pela estampagem, com prazo de 8 semanas para a produção em larga escala.
Como escolher entre estampagem personalizada e fabricação de chapas metálicas na produção?
A escolha entre estampagem personalizada e fabricação de chapas metálicas será baseada em: demanda anual, maturidade da geometria e custo . Considere a fabricação de chapas metálicas para volumes inferiores a 1.500 peças por ano, quando a engenharia ainda está em desenvolvimento e há necessidade de entrega rápida.
Utilize a estampagem personalizada quando as quantidades excederem 5.000 peças, houver necessidade de uma geometria de estampagem complexa e a economia de centavos por peça custar mais do que o custo da matriz.
Acima do ponto de equilíbrio da matriz, a questão muda completamente, conforme detalhado em nosso guia principal sobre a economia da estampagem personalizada versus a fabricação de chapas metálicas .
Matriz de compensação de processos: estampagem, fabricação e usinagem
A fabricação em chapa metálica elimina o risco associado ao investimento de capital em validação, as ferramentas de estágio permitem a fabricação em lotes, a estampagem progressiva possibilita a definição de um baixo custo por peça e a usinagem CNC é realizada para componentes de placas prismáticas 3D espessas.
| Dimensão | Chapa metálica flexível | Estampagem de ferramentas de palco | Estampagem progressiva | Fresagem CNC de chapas (Alternativa) |
| Capital para Ferramentas | Custo de desenvolvimento não recorrente (Ferramentas de software padrão) | US$ 3.500 – US$ 10.000 (Matrizes modulares de estágio) | US$ 15.000 – US$ 50.000+ (Matriz multiestação de alta velocidade) | Custo de aquisição zero (configurações de torno personalizadas a partir de US$ 250) |
| Escopo de Geometria | Desenhos 3D superficiais, transferências manuais | Desenhos 3D moderados, operações de prensa individuais | Sorteios progressivos, costelas, formas cunhadas | Bolsos 3D, saliências, blocos sólidos |
| Custo unitário | Alto (US$ 15–US$ 45), o tempo de funcionamento do freio manual predomina. | Manuseio moderado (US$ 4 a US$ 12), manual, entre impressoras. | Baixo custo unitário (US$ 0,25 a US$ 2,00), mais de 80 golpes por minuto | Alto (US$ 35 a US$ 120), tempo de ciclo de corte contínuo |
| Limite de falha | Distorção da solda em múltiplas passagens (>1,0 mm) | gargalo de tempo de ciclo lento | Modificações dispendiosas no molde devido a revisões prematuras do projeto | Resíduos de materiais pesados (>80% de aparas de cavacos) |
Processo de Seleção de Engenharia
Etapa 1: Limite de Volume Anual
Volume inferior a 1.500 peças por ano?
Selecione a opção de fabricação em chapa metálica. Caso contrário, passe para a Etapa 2.
Etapa 2: Verificação da Complexidade Geométrica
Existem detalhes nas peças, como cavidades, cunhagens, partes em relevo ou nervuras?
A personalização com carimbos será uma boa opção. Caso contrário, passe para a Etapa 3.
Etapa 3: Estabilidade da Revisão
O projeto está congelado, sem previsão de alterações de engenharia nos próximos 12 meses?
Em caso afirmativo, prossiga para a Etapa 4. Em caso negativo, utilize a fabricação de chapas metálicas como ferramenta provisória enquanto o projeto se estabiliza.
Etapa 4: Requisitos de Tolerância e Tempo de Ciclo
As tolerâncias entre os furos são de ±0,003 polegadas ou menores?
A estampagem progressiva é a opção correta. Se forem utilizadas tolerâncias padrão, certifique-se de que o período de retorno do investimento da matriz esteja dentro do período de produção especificado.
Não tem certeza de qual processo se adequa ao seu volume? Envie seu projeto CAD para uma análise gratuita de DFM e tolerância .
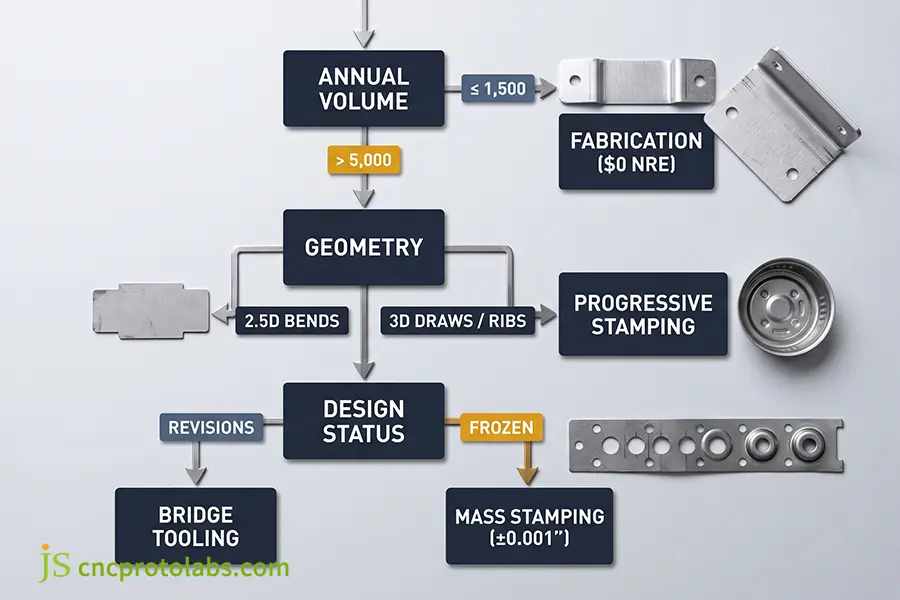
Figura 3: Estrutura de decisão de engenharia passo a passo, direcionando a fabricação de componentes para a fabricação de chapas metálicas por CNC, ferramentas de ponte ou estampagem progressiva, com base no volume e na estabilidade do projeto.
Caso de Engenharia: Suporte para Chassi de Servidor Industrial
Especificações dos componentes:
- Material: Alumínio AL5052-H32.
- Espessura: 1,5 mm.
- Caixa delimitadora: 210 mm × 65 mm × 35 mm.
- Características: 6 dobras em ângulo reto, 4 suportes escareados, 2 reforços em relevo e 24 ranhuras de ventilação perfuradas com centros de furos de ±0,002''.
Fase 1: Validação do protótipo e montagem piloto (2.000 unidades)
- Estratégia: Implementar a fabricação de chapas metálicas flexíveis para o deslocamento térmico inicial das ranhuras.
- Ferramentas e custos: Ferramentas: US$ 0, Custo unitário: US$ 14,20, Prazo de entrega: 5 dias úteis.
- Flexibilidade de engenharia: Durante os testes, as aberturas de ventilação deslocaram-se 3,0 mm para cima. As atualizações do CAD levaram 20 minutos, sem custos adicionais de modificação de ferramentas. Custo total do projeto piloto: US$ 28.400.
Fase 2: Aumento da produção (35.000 unidades/ano)
- Estratégia: Com os projetos finalizados, o processo de produção passou a utilizar uma máquina de corte DC53 progressiva de 8 estações, operando a 80 SPM.
- Ferramentas e Economia: Capital da matriz: US$ 18.500; Custo unitário: US$ 1,15, Custo total: US$ 18.500 + (35.000 x US$ 1,15) = US$ 58.750.
Amortização de ferramentas:
Q = $18.500 / ($14,20 - $1,15) = 1.417,6 unidades
O molde recuperou todo o seu custo em 1.418 unidades de produção em série, validando a mudança de processo.
Perguntas frequentes
Quais são as principais considerações na comparação entre estampagem e fabricação?
A avaliação de questões comuns em estampagem versus fabricação esclarece limites de volume, capital de ferramental e estabilidade dimensional . Abaixo estão respostas técnicas diretas para cinco compensações críticas encontradas durante revisões de fabricação.
A estampagem é mais barata que a fabricação em baixos volumes?
Não. Para lotes com menos de 1.500 unidades, a estampagem é significativamente mais cara. Matrizes rígidas custam de US$ 3.500 a mais de US$ 50.000, elevando o preço unitário não amortizado em pequenos lotes. A fabricação de chapas metálicas utiliza lasers CNC programáveis e prensas dobradeiras sem ferramentas dedicadas, tornando-a muito mais econômica para produções de baixo volume.
Quando se deve optar pela estampagem em vez da fabricação de chapas metálicas?
Opte pela estampagem em vez da fabricação de chapas metálicas quando o volume anual ultrapassar 5.000 unidades e o projeto CAD estiver finalizado. É imprescindível para peças que exigem rebaixos rasos, nervuras em relevo ou perfis cunhados. Embora as ferramentas exijam investimento inicial, velocidades de curso inferiores a um segundo proporcionam custos unitários muito menores em larga escala.
Uma peça estampada pode substituir uma peça soldada e fabricada?
Sim. As matrizes de estampagem progressiva combinam conformação, cunhagem e perfuração em um único golpe de prensa. Isso substitui os suportes soldados de múltiplas peças, eliminando a distorção térmica, a fadiga da junta de solda e a necessidade de retificação secundária. A conversão é recomendada quando as quantidades anuais justificarem o investimento inicial em ferramentas.
Quando se deve optar pela estampagem em vez da fabricação de chapas metálicas?
Opte pela estampagem em vez da fabricação de chapas metálicas quando o volume anual ultrapassar 5.000 unidades e o projeto CAD estiver finalizado. É imprescindível para peças que exigem rebaixos rasos, nervuras em relevo ou perfis cunhados. Embora as ferramentas exijam investimento inicial, velocidades de curso inferiores a três segundos proporcionam custos unitários muito menores em larga escala.
Como o volume de produção afeta o custo de estampagem em comparação com o custo de fabricação?
O volume amortiza o capital fixo em ferramentas ao longo do tempo de ciclo. Abaixo de 1.500 peças, a ausência de ferramentas torna a fabricação mais barata. Acima de 5.000 unidades, os tempos de ciclo de prensagem inferiores a um segundo superam os custos iniciais de matrizes. Com mais de 50.000 unidades, a estampagem reduz o custo total de produção em até 90% em comparação com a conformação por dobra.
Resumo
Na manufatura de precisão, a decisão entre estampagem personalizada e fabricação de chapas metálicas se resume ao volume anual, à estabilidade do desenho e aos limites de tolerância. A fabricação flexível de chapas metálicas continua sendo o padrão para protótipos e pequenas séries com menos de 1.500 unidades, eliminando o investimento em ferramentas. Quando os projetos são finalizados e a demanda ultrapassa 5.000 unidades, a estampagem oferece os ciclos de produção rápidos, a repetibilidade em nível micrométrico e os baixos custos unitários necessários para a eficiência produtiva.
Para projetos que entram em produção em grande escala, avaliar serviços personalizados de estampagem de metais de precisão com uma rápida análise de projeto para manufatura (DFM) e revisão de tolerâncias ajuda a confirmar o retorno do investimento em matrizes antes de cortar o aço ferramenta.

Recurso

