 Italiano




La scelta tra stampaggio personalizzato e lavorazione della lamiera dipende dal volume di produzione e dalle tolleranze richieste. Nella lavorazione della lamiera si utilizzano macchine da taglio laser CNC e presse piegatrici, senza necessità di attrezzature specifiche e senza costi di investimento iniziali, il che la rende una soluzione valida per prototipi con tirature inferiori a 1.500 pezzi.
Il confronto tra pezzi stampati e pezzi fabbricati su misura privilegia gli stampi rigidi. La stampatura personalizzata prevede l'utilizzo di stampi in acciaio temprato, il cui prezzo varia da 3.500 a oltre 50.000 dollari. Tuttavia, quando i cicli di pressatura sono inferiori a 3 secondi, i costi dei pezzi diventano così bassi da rendere questa tecnica la soluzione dominante nella produzione di quantitativi superiori a 5.000 pezzi.
La lavorazione della lamiera rimane flessibile grazie all'utilizzo di punzonatrici standard e di sedi laser programmate. La stampatura personalizzata, invece, sacrifica la flessibilità nella prototipazione a favore delle corse rapide delle presse meccaniche o servoassistite. La scelta della tecnica più appropriata richiede la valutazione dei costi e della geometria degli utensili.
Riepilogo del confronto principale: stampaggio personalizzato vs lavorazione della lamiera
Per produzioni inferiori a 1.500 pezzi, si consiglia di utilizzare la lavorazione della lamiera per ridurre i costi di attrezzaggio; per produzioni superiori a 5.000 pezzi, una volta definiti i disegni, si può optare per lo stampaggio personalizzato, riducendo il costo unitario del 60% per volumi moderati e fino al 90% per oltre 50.000 unità.
| Criteri di confronto | Lavorazione della lamiera | Stampaggio personalizzato dei metalli | Regola di selezione |
| Costo degli utensili | $0 (Punzoni standard e utensili per piegatura) | Da 3.500 a oltre 50.000 dollari (stampi dedicati in acciaio per utensili) | Nessun investimento iniziale contro ammortamento ad alto volume |
| Tempo di ciclo | 60 – 300 pezzi/pezzo (taglio e formatura laser) | 0,5 – 1,0 s/parte (60–180 corse continue al minuto) | Esecuzione sequenziale manuale vs. esecuzione automatizzata ad alta velocità |
| Tolleranze raggiungibili | ±0,005'' (±0,127 mm) linea di base generale | cavità dello stampo temprato ±0,001'' (±0,025 mm) | Spazi di montaggio standard rispetto ad allineamenti stretti ad alta densità |
| Soglia di volume economico | 1 – 1.500 unità costo totale più basso | Punto di pareggio ammortizzato di oltre 5.000 parti | Valutare da 1.500 a 5.000 pezzi in base alla saldatura secondaria e alla profondità di stampaggio. |
In che modo il costo degli stampi differenzia la stampatura dalla fabbricazione?
Il costo iniziale degli utensili rappresenta la principale differenza finanziaria tra stampaggio e lavorazione della lamiera. La lavorazione della lamiera non richiede utensili rigidi iniziali, poiché utilizza laser CNC e utensili standard per punzonatrici-piegatrici.
D'altro canto, la stampatura personalizzata richiede stampi in acciaio per utensili realizzati su misura, il cui prezzo varia da 3.500 a 8.000 dollari per gli stampi monostadio a 50.000 dollari e oltre per gli stampi multistadio. Il costo iniziale di progettazione e costruzione (NRE) rende impossibile l'utilizzo della stampatura per commesse a basso volume.
Allocazione degli utensili e ripartizione dei costi non di progettazione (NRE)
Le spese NRE per la lavorazione della lamiera non supereranno i 150-300 dollari per il nesting CAM e l'ispezione del primo pezzo con macchina di misura a coordinate (CMM). Le presse piegatrici CNC utilizzano utensili commerciali standard, come matrici a V e punzoni a collo d'oca, pertanto non è necessario alcun hardware personalizzato.
La produzione inizia una volta che i modelli CAD 3D vengono convertiti in modelli piatti DXF.
La realizzazione di stampi personalizzati prevede la progettazione completa dello stampo prima della produzione del primo pezzo:
- Acciai per stampi: acciai legati D2, DC53 e SKD11 trattati termicamente sottovuoto fino a HRC 58-62.
- Lavorazioni meccaniche in officina: elettroerosione a filo a bassa velocità e rettifica di maschere CNC.
- Costo degli utensili: gli stampi a singola azione costano da 3.500 a 8.000 dollari, mentre gli stampi progressivi a più stazioni costano da 15.000 a oltre 50.000 dollari.
Flessibilità nella revisione del progetto: regolazioni CNC vs. rilavorazione dello stampo.
Le modifiche ai disegni producono risultati contrastanti in officina:
- Agilità di fabbricazione: la modifica delle dimensioni di un'apertura o della posizione di una linea di piegatura richiede dai 15 ai 30 minuti di riprogrammazione CAM. Il costo di rilavorazione degli utensili è pari a 0 $, evitando tempi di fermo macchina.
- Rischi associati alla stampatura: la modifica delle parti rigide dello stampo richiede il taglio di nuovi inserti mediante elettroerosione a filo, ricottura, saldatura e lavorazione al banco. La modifica dello stampo ha un costo che varia da 1.500 a 8.000 dollari, a seconda della complessità del lavoro, e richiede dai 10 ai 21 giorni.
Poiché lo stampo fisico determina il profilo del pezzo finito, è necessario verificare la geometria del pezzo rispetto ai principali parametri di progettazione e ingegneria della stampatura dei metalli prima di rilasciare gli stampi.
La lavorazione della lamiera non presenta rischi legati alla realizzazione di prototipi, mentre la stampatura personalizzata richiede che i disegni siano definitivi per la creazione degli stampi.
Come varia il costo unitario a parità di volume tra pezzi stampati e pezzi lavorati?
Il costo unitario a volumi elevati favorisce i pezzi stampati rispetto a quelli fabbricati una volta superata la soglia di pareggio dello stampo.
La lavorazione della lamiera ha un costo unitario fisso (da 15 a 45 dollari) derivante dai tempi di ciclo ripetuti dell'operatore e della macchina. La stampatura personalizzata riduce i costi unitari incrementali a pochi centesimi (da 0,25 a 2,00 dollari) grazie alle elevate velocità di lavorazione. La distribuzione di uno stampo progressivo da 15.000 dollari su 30.000 pezzi riduce il costo medio ponderato al di sotto delle alternative di lavorazione.
Tempo di funzionamento della macchina e frequenza del ciclo di corsa
I costi unitari di lavorazione della lamiera vengono calcolati considerando i processi in sequenza. Il taglio laser a fibra richiede dai 15 ai 45 secondi per ogni pezzo, il processo di piegatura richiede dai 10 ai 30 secondi per ogni piega, mentre la sbavatura è un processo secondario che richiede tempo.
Le ore macchina mantengono costi costanti indipendentemente dalle dimensioni dei lotti.
Il processo di stampaggio automatizza la produzione dei componenti attraverso corse continue della pressa:
- Produttività: Le presse automatiche, con una velocità di lavoro compresa tra 60 e 180 colpi al minuto, producono pezzi in un tempo compreso tra 0,3 e 1,0 secondi.
- Coinvolgimento dell'operatore: Solo le attività di cambio bobina, controllo dello svolgitore e rimozione degli scarti vengono svolte da manodopera.
Al di sotto di circa 100 pezzi, i pezzi grezzi lavorati da lastra risultano più convenienti in termini di costo totale rispetto a uno stampo per tranciatura; il grafico che confronta i volumi di tranciatura e lavorazione CNC fornisce un'indicazione di dove si colloca questo punto di svolta.
Modello matematico del punto di pareggio
Gli ingegneri determinano la soglia di transizione del processo utilizzando questa formula.
Formula per il raggiungimento del volume di pareggio:
Q = Costo degli utensili / (Prezzo unitario di fabbricazione - Prezzo unitario di stampaggio)
- D: Volume di produzione di pareggio (unità)
- Costo degli utensili: Spese iniziali per stampo e NRE ($)
- Prezzo unitario di fabbricazione: preventivo per pezzo utilizzando taglio laser e piegatura ($)
- Prezzo unitario di stampaggio: Quotazione marginale per pezzo in tirature di presse continue ($)
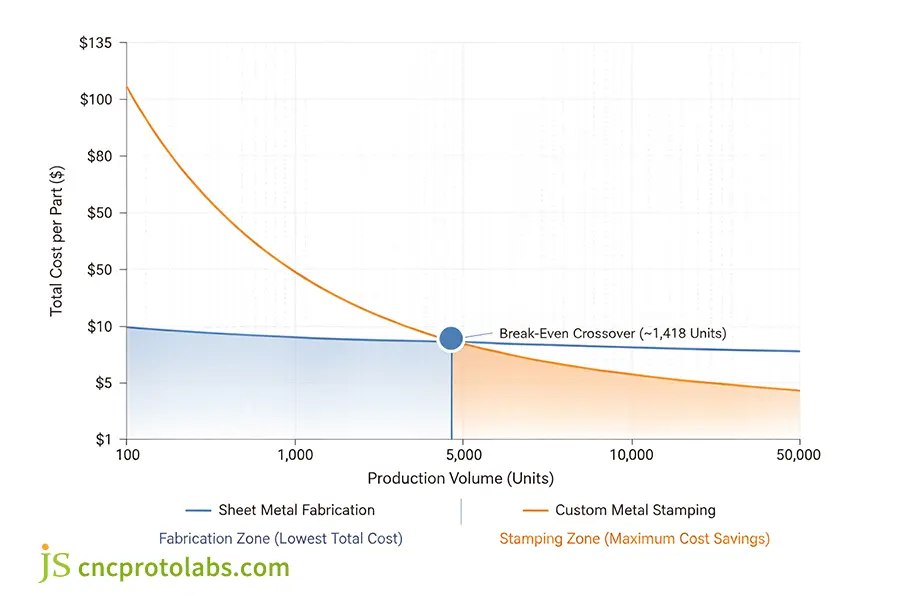
Figura 1: Curva di pareggio dei costi unitari che mostra come la lavorazione della lamiera sia la scelta più conveniente al di sotto di 1.500 pezzi, mentre gli stampi progressivi si ammortizzano per offrire significativi risparmi unitari oltre i 5.000 pezzi.
Confronto dei costi di produzione a livelli differenziati (staffa in acciaio zincato da 1,5 mm)
- 100 unità: la fabbricazione costa 18,50 dollari/unità (1.850 dollari in totale) contro la stampatura a 151,50 dollari/unità (15.150 dollari in totale, incluso l'ammortamento degli stampi). La fabbricazione è la scelta più ovvia.
- 1.000 unità: la fabbricazione ha un costo di 16,20 $/unità (16.200 $ in totale) contro la stampatura a 16,35 $/unità (16.350 $ in totale). L'equivalenza dei costi è raggiunta.
- 10.000 unità: la fabbricazione costa 15,00 $/unità (150.000 $ in totale) contro 2,85 $/unità per la stampatura (28.500 $ in totale). La stampatura consente un notevole risparmio sui costi.
- 50.000 unità: la fabbricazione ha un costo di 14,50 $/unità (725.000 $ in totale) contro 1,65 $/unità per la stampatura (82.500 $ in totale). La stampatura riduce i costi di fabbricazione al minimo.
La lavorazione della lamiera consente di ottenere bassi costi per unità fino a 1.000 pezzi, mentre la stampatura progressiva personalizzata permette di risparmiare sui costi per quantità superiori a 5.000 unità.
Quale geometria del componente richiede la stampatura personalizzata rispetto alla lavorazione della lamiera?
La possibilità di realizzare geometrie di pezzi realizzabili è un altro vantaggio della stampatura personalizzata rispetto alla lavorazione della lamiera. La lavorazione della lamiera si limita alla creazione di geometrie 2.5D sviluppabili utilizzando lamiere piane e piegatrici lineari.
Tuttavia, la stampatura personalizzata offre la possibilità di produrre geometrie non sviluppabili, imbutiture poco profonde, nervature in rilievo ed elementi coniati in un'unica passata di stampo. Le calotte imbutite profonda non possono essere prodotte mediante formatura con pressa piegatrice.
Profili sviluppabili vs. flusso plastico 3D
Prima di considerare il volume per stabilire la fattibilità produttiva, viene valutata la fattibilità della geometria del pezzo . L'utensile di punzonatura della pressa piegatrice deve essere fisicamente accessibile lungo una linea di piegatura rettilinea. Come spiegato nel confronto tecnico tra stampaggio e taglio laser , la seconda opzione consiste nel ricavare lamiere piatte da lastre tagliate al laser e successivamente piegate.
In alternativa, gli stampi personalizzati utilizzano cavità temprate per sottoporre la lamiera a una deformazione plastica tridimensionale.
Lista di controllo ingegneristica per la fattibilità delle funzionalità
Flange dritte a 90° e ad angolo acuto:
- Lavorazione della lamiera: mediante processo diretto attraverso stampi standard a V su presse piegatrici, senza costi di attrezzaggio.
- Stampaggio personalizzato: possibile direttamente tramite pulitura o formatura di matrici in processi di stampaggio.
Involucri stampati in profondità con (rapporto profondità/diametro > 0,5):
- Lavorazione della lamiera: impossibile con fogli singoli, poiché ciò richiede il taglio laser di pezzi di lamiera e la saldatura degli angoli.
- Stampaggio: processo diretto con stazioni di trafilatura progressive mantenendo rapporti di trafilatura (H/D ≤ 0,75).
Rinforzi integrati con rilievo:
- Lavorazione della lamiera: Molto limitata, poiché richiede utensili speciali a punzonatura singola o presse aggiuntive.
- Stampaggio personalizzato: mediante l'utilizzo di matrici di coniatura e goffratura ad alto tonnellaggio, integrate nella striscia di matrici.
Fori filettati per filettatura diretta:
- Lavorazione della lamiera: un'operazione aggiuntiva che prevede l'inserimento di componenti metallici, come dadi PEM o rivetti ciechi.
- Stampaggio personalizzato: direttamente tramite il processo di foratura ed estrusione nella matrice, creando filettature dirette nel metallo di base.
Orli continui e riccioli chiusi:
- Lavorazione della lamiera: operazioni a più fasi che richiedono stampi di appiattimento specializzati e riposizionamento manuale.
- Stampa personalizzata: Stazioni di arricciatura automatiche integrate nel processo di produzione della striscia.
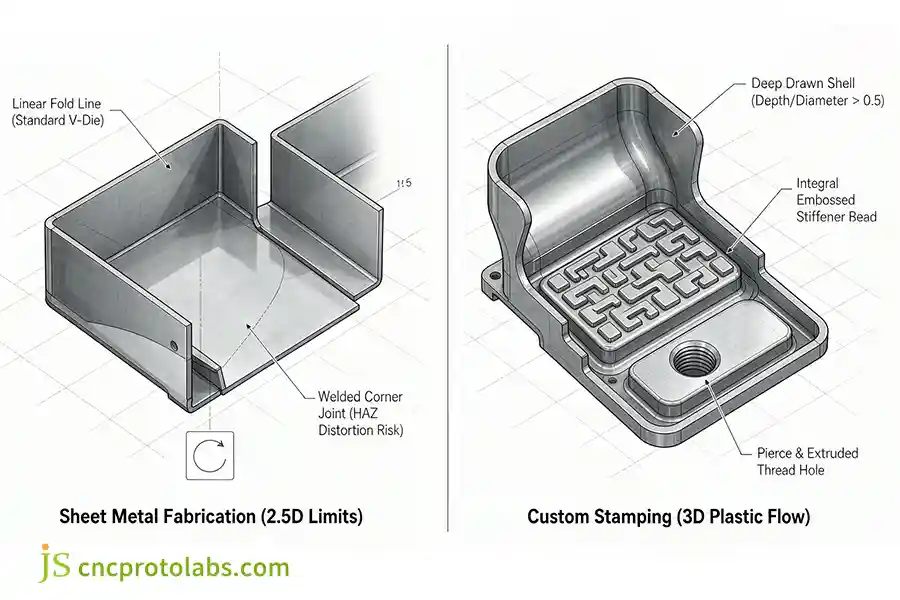
Figura 2: Analisi di fattibilità geometrica a confronto tra profili di pressa piegatrice 2.5D sviluppabili e caratteristiche stampate 3D non sviluppabili, come involucri stampati a freddo e fori filettati estrusi.
Modalità di errore tra processi
Una selezione errata del processo produttivo provoca difetti critici nella struttura:
- Deformazione termica durante la saldatura: la creazione di scatole profonde tramite fabbricazione comporta la saldatura di diverse lamiere piane. Si verifica una deformazione termica che causa distorsioni angolari di 0,8 mm - 1,5 mm che necessitano di essere raddrizzate.
- Scheggiatura di lamiere pesanti: le stampature di spessore superiore a 6,0 mm generano forze di taglio. L'elevato tonnellaggio farà sì che le lame in acciaio per utensili D2 si affatichino dopo 2.500 colpi.
La lavorazione della lamiera utilizza la lamiera per le parti piane della struttura che non possono essere dispiegate. In caso di cavità profonde, coniatura e nervature incorporate, è preferibile ricorrere alla stampatura personalizzata.
Quali tolleranze possono essere garantite dalla stampatura della lamiera rispetto alla lavorazione meccanica?
Per questo motivo è necessario valutare le tolleranze critiche e la decisione di processo tra stampaggio e fabbricazione della lamiera. Le tolleranze critiche con stampi di stampaggio temprati comprese tra 0,001" e 0,003" (da 0,025 mm a 0,076 mm) possono essere ottenute tramite un elevato valore CPK pari o superiore a 1,33 nella produzione di massa.
Nella lavorazione della lamiera, generalmente si accettano tolleranze ampie che vanno da 0,005" a 0,015" (da 0,127 mm a 0,381 mm). Le variazioni nella lavorazione della lamiera sono influenzate dal posizionamento dell'operatore e dalla deriva elastica del materiale durante le molteplici fasi di piegatura.
Fattori fisici che influenzano la deriva posizionale
Le tolleranze della lamiera variano a causa di meccanismi fisici quali:
- Sovrapposizione di difetti di fabbricazione: risultante dalla rastrematura del bordo tagliato al laser (da 0,5° a 1,5°), dalla ripetibilità del calibro posteriore (±0,05 mm) e dagli angoli di ritorno elastico del materiale (Δθ = da 1,0° a 2,5°). L'incoerenza dello spessore della lamiera (±10% della tolleranza nominale del laminatoio) aggiunge errore ad ogni piega.
- Confinamento tramite stampaggio: le dimensioni dei pezzi sono fisicamente delimitate da stampi a cavità rigida. I centri dei fori vengono punzonati simultaneamente in un unico stampo, eliminando così gli errori di posizionamento.
Matrice delle tolleranze di precisione e delle capacità di processo
Rispetto alla lavorazione della lamiera, lo stampaggio personalizzato garantisce una precisione dimensionale e una capacità di processo statistico da tre a cinque volte superiori (CPK ≥ 1,33). La lavorazione della lamiera è limitata agli ingombri standard dell'assemblaggio generale.
| metrico | Lavorazione della lamiera | Stampaggio personalizzato dei metalli | Regola di selezione ingegneristica |
| Passo da centro a centro del foro | ±0,005'' (±0,127 mm) | ±0,001'' (±0,025 mm) | Corrispondenza standard del modello rispetto all'allineamento ottico denso |
| Linea centrale foro-curva | ±0,010'' (±0,254 mm) | ±0,002'' (±0,050 mm) | Accetta il controllo manuale dell'accumulo del freno rispetto al controllo della matrice di ribattitura |
| Deriva angolare formata da una curva | Variazione da ±1,0° a ±1,5° | Variazione da ±0,25° a ±0,50° | Telaio con gioco ridotto vs. slitta di coniatura di precisione |
| Indice di capacità di processo (CPK) | 0,85 – 1,15 (Ordinamenti di campionamento) | 1,33 – 1,67 (Produzione stabile) | Gli assemblaggi industriali regolamentati impongono l'uso di stampi per la tranciatura |
Neutralizzazione del ritorno elastico e manutenzione dello stampo
Gli stampi per tranciatura controllano il ritorno elastico angolare mediante l'inserimento di stazioni di ristampaggio. La coniatura del raggio di curvatura oltre il suo punto di snervamento a compressione rilascia la tensione elastica, mantenendo la variazione angolare entro 0,25°.
Il rispetto di questi limiti riflette la divisione produttiva stabilita dagli standard industriali. Secondo la norma DIN 6930-2 Parti in acciaio stampato (2020) , i semilavorati stampati di precisione e i fori punzonati mantengono i limiti di Classe f al di sotto di ±0,05 mm su lotti multi-stazione. Al contrario, la formatura manuale con pressa piegatrice segue in genere le tolleranze medie standard previste dalla norma ISO 2768-m, consentendo fino a ±0,3 mm su lunghezze intermedie.
La ripetibilità a lungo termine dipende dalla manutenzione sistematica degli stampi:
- Limite di usura: dopo 100.000 colpi senza affilatura, il gioco tra il punzone e il materiale aumenta fino al 15% dello spessore della lamiera, con conseguente formazione di bave di dimensioni superiori a 0,05 mm.
- Trattamenti superficiali: rivestimento PVD in TiCN dell'utensile e affilatura degli utensili ogni 75.000 corse per misurazioni CMM precise.
La stampatura personalizzata per gli assemblaggi con tolleranze inferiori a ±0,003" (±0,076 mm) consente la fabbricazione di lamiere per involucri con spazio sufficiente a compensare ±0,010" (±0,254 mm).
In che modo i tempi di consegna e le quantità minime d'ordine influiscono sull'avvio del progetto?
Durante la fase di prototipazione, la stampatura personalizzata e la lavorazione della lamiera sono elementi cruciali che distinguono questo tipo di lavorazione. La lavorazione della lamiera consente di ottenere pezzi finiti entro 3-7 giorni lavorativi , senza quantitativi minimi d'ordine (MOQ = 1) , permettendo una rapida validazione.
Per la stampatura personalizzata, il processo di sviluppo degli stampi richiede dalle 6 alle 10 settimane a causa della lavorazione meccanica, del trattamento termico e delle prove sui campioni. Pertanto, la fabbricazione è possibile per collegare la produzione.
Confronto dei tempi di produzione
La differenza si basa sui requisiti fisici necessari per la realizzazione degli stampi rigidi. I parametri operativi compilati dalla National Tooling and Machining Association (NTMA Executive Survey 2024) mostrano che le officine specializzate impiegano in media dalle 7 alle 9 settimane per completare stampi progressivi complessi, dalla progettazione al trattamento termico sottovuoto e alle prime prove del pezzo.
La sequenza operativa in officina illustra questa disparità temporale tra le diverse fasi di produzione:
Fase 1: Progettazione per la fabbricazione (DFM) e generazione del percorso utensile
- Fabbricazione: 0,5 giorni lavorativi per la generazione dei tagli laser dai modelli STEP e dalle coordinate del registro posteriore per la pressa piegatrice.
- Stampaggio: 5-8 giorni lavorativi per la modellazione 3D degli utensili, la disposizione delle strisce e le simulazioni di formatura.
Fase 2: Costruzione degli stampi e trattamento termico
- Fabbricazione: Nessuna (0 giorni), vengono utilizzate librerie modulari di strumenti.
- Stampaggio: 25-35 giorni lavorativi per la sgrossatura mediante lavorazione CNC e taglio a elettroerosione a filo a bassa velocità, trattamento termico sottovuoto con cicli di 36 ore (austenitizzazione e triplo rinvenimento a 1020°C e triplo rinvenimento).
Fase 3: Assemblaggio, Primo Articolo (T1) e Validazione CMM
- Fabbricazione: da 1 a 2 giorni lavorativi per l'impostazione, la piegatura e i controlli CMM del primo pezzo.
- Stampaggio: da 10 a 15 giorni lavorativi per la lavorazione manuale da parte dello stampista, la prova T1 su presse di prova, i report dimensionali CMM e le regolazioni del gioco del punzone.
Tempo di consegna complessivo al primo componente finito:
- Realizzazione: il tempo totale di consegna è di 3-7 giorni lavorativi.
- Stampa: tempi di consegna totali da 40 a 60 giorni lavorativi (da 6 a 10 settimane).
Strategia di ingegneria degli utensili per ponti
Per gestire la finestra di produzione di 8 settimane per la stampatura, i team di ingegneri applicano un flusso di lavoro di produzione intermedio:
- Rilascio simultaneo degli utensili: avviare la produzione progressiva degli stampi rilasciando contemporaneamente file DXF identici alla lavorazione CNC.
- Produzione in serie del ponte: produrre da 200 a 1.000 unità in un periodo di 7 giorni per soddisfare le esigenze del banco prova, dei test di sicurezza e dell'assemblaggio iniziale.
- Passaggio alla produzione di massa: Passare alla pressa a stampa progressiva al momento della firma del test T1 per sfruttare i cicli di produzione inferiori al secondo ed evitare ritardi di linea.
Se, in base alle tempistiche di assemblaggio, è possibile produrre i componenti entro 10 giorni dalla data di necessità, è consigliabile utilizzare la lavorazione della lamiera. Successivamente, dopo il blocco dei disegni del prodotto, si può passare alla stampatura con un ciclo di produzione di 8 settimane per la produzione in serie.
Come si sceglie tra stampaggio personalizzato e lavorazione della lamiera in produzione?
La scelta tra stampaggio personalizzato e lavorazione della lamiera dipenderà da: domanda annuale, maturità della geometria e costo . La lavorazione della lamiera è da prendere in considerazione per volumi inferiori a 1.500 pezzi all'anno, quando l'ingegneria è ancora in fase di sviluppo e vi è la necessità di consegne rapide.
È consigliabile ricorrere alla stampatura personalizzata quando le quantità superano le 5.000 unità, quando è richiesta una geometria di stampaggio complessa e quando il risparmio di pochi centesimi per pezzo supera il costo dello stampo.
Al di sopra del punto di pareggio dello stampo, la questione cambia completamente, come dettagliato nella nostra guida principale che tratta l'aspetto economico dello stampaggio personalizzato rispetto alla lavorazione della lamiera .
Matrice di compromesso dei processi: stampaggio, fabbricazione e lavorazione meccanica
La lavorazione della lamiera elimina il rischio associato agli investimenti di capitale per la validazione, la produzione in serie con utensili a stadi consente la produzione in lotti, lo stampaggio progressivo permette di impostare bassi costi unitari per pezzo e la lavorazione CNC viene eseguita per componenti spessi in piastre prismatiche 3D.
| Dimensione | Lamiera flessibile | Stampaggio degli utensili di scena | Stampaggio progressivo | Fresatura di lamiere CNC (alternativa) |
| Capitale di attrezzaggio | $0 NRE (strumenti software standard) | Da 3.500 a 10.000 dollari (stampi modulari per palcoscenico) | Da 15.000 a oltre 50.000 dollari (stampo multistazione ad alta velocità) | $0 NRE ($250 per l'allestimento di morse personalizzate) |
| Ambito della geometria | Disegni 3D poco profondi, trasferimenti manuali | Disegni 3D di media difficoltà, operazioni di stampa individuali | Disegni progressivi, nervature, forme coniate | Tasche 3D, sporgenze, blocchi solidi |
| Costo unitario | L'elevata (15-45 dollari), domina il tempo di funzionamento del freno manuale | Gestione manuale tra le presse (da 4 a 12 dollari) di livello moderato. | Basso costo unitario (da 0,25 a 2,00 dollari), oltre 80 colpi al minuto. | Ciclo di taglio continuo ad alta velocità (da 35 a 120 dollari). |
| Limite di guasto | Deformazione da saldatura a più passaggi (>1,0 mm) | Collo di bottiglia dovuto a tempi di ciclo lenti | Modifiche costose agli stampi a seguito di revisioni premature del progetto. | Scarti di materiale pesante (>80% di trucioli) |
Processo di selezione ingegneristica
Fase 1: Soglia di volume annuale
Volume inferiore a 1.500 pezzi all'anno?
Scegli la lavorazione della lamiera. Altrimenti, passa al passaggio 2.
Fase 2: Verifica della complessità geometrica
Sono presenti elementi distintivi come coppe, coniature, parti in rilievo o nervature?
La personalizzazione con timbro è un'ottima soluzione. Altrimenti, passa al passaggio 3.
Fase 3: Stabilità della revisione
Il disegno è stato congelato e non sono previste modifiche ingegneristiche nei prossimi 12 mesi?
In caso affermativo, procedere al passaggio 4. In caso negativo, utilizzare la lavorazione della lamiera come attrezzatura provvisoria mentre il progetto si stabilizza.
Fase 4: Requisiti di tolleranza e tempo di ciclo
Le tolleranze tra i fori sono pari o inferiori a ±0,003 pollici?
La stampatura progressiva è l'opzione giusta. Se si utilizzano tolleranze standard, assicurarsi che il periodo di ammortamento dello stampo rientri nel periodo di produzione specificato.
Non sai quale processo sia più adatto al tuo volume di produzione? Carica il tuo file CAD per una revisione gratuita di DFM e tolleranze .
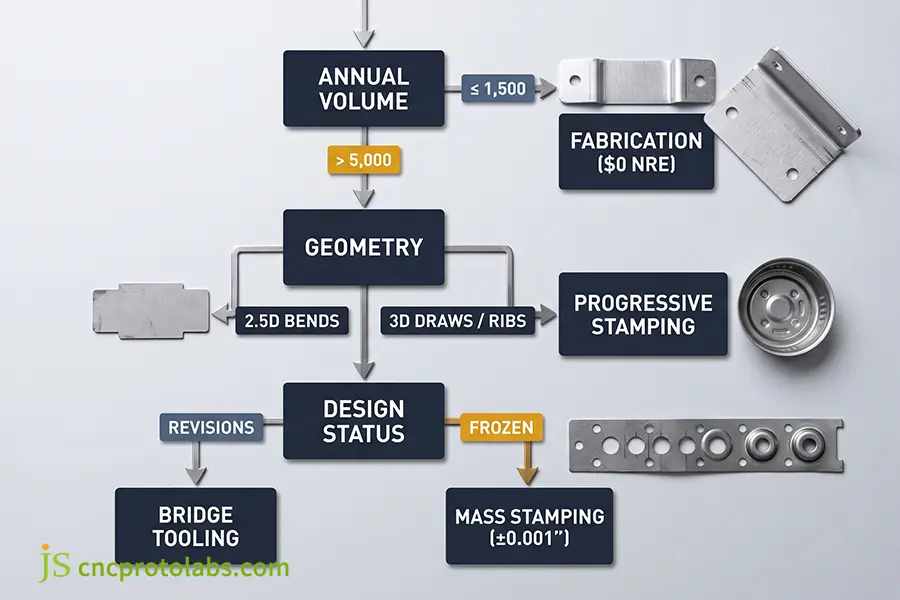
Figura 3: Schema decisionale ingegneristico passo passo per l'instradamento della produzione dei componenti verso la lavorazione di lamiere CNC, la realizzazione di stampi a ponte o lo stampaggio progressivo, in base al volume e alla stabilità del progetto.
Caso di studio ingegneristico: Staffa per chassis di server industriali
Specifiche dei componenti:
- Materiale: Alluminio AL5052-H32.
- Spessore: 1,5 mm.
- Riquadro di delimitazione: 210 mm × 65 mm × 35 mm.
- Caratteristiche: 6 pieghe ad angolo retto, 4 supporti svasati, 2 rinforzi in rilievo e 24 fessure di ventilazione perforate con interasse dei fori di ±0,002''.
Fase 1: Validazione del prototipo e assemblaggio pilota (2.000 unità)
- Strategia: Implementare una fabbricazione flessibile di lamiere per lo spostamento iniziale delle fessure termiche.
- Attrezzatura e costi: Attrezzatura: $0, Costo unitario: $14,20, Tempi di consegna: 5 giorni lavorativi.
- Flessibilità ingegneristica: durante i test, le fessure di ventilazione sono state spostate di 3,0 mm verso l'alto. Gli aggiornamenti CAD hanno richiesto 20 minuti senza costi aggiuntivi per la modifica degli stampi. Costo totale del progetto pilota = $ 28.400.
Fase 2: Aumento della produzione (35.000 unità/anno)
- Strategia: Una volta definiti i progetti, il processo di produzione è passato a una macchina 3D progressiva a 8 stazioni DC53 operante a 80 SPM.
- Attrezzatura ed economia: Capitale per lo stampo: $ 18.500; Costo unitario: $ 1,15, Costo totale: $ 18.500 + (35.000 x $ 1,15) = $ 58.750.
Ammortamento degli utensili:
Q = $18.500 / ($14,20 - $1,15) = 1.417,6 unità
Lo stampo ha recuperato l'intero costo entro 1.418 unità di produzione in serie, convalidando il cambio di processo.
FAQ
Quali sono le considerazioni chiave nella scelta tra stampaggio e fabbricazione?
La valutazione delle questioni più comuni relative alla stampatura rispetto alla fabbricazione chiarisce le soglie di volume, il capitale investito negli stampi e la stabilità dimensionale . Di seguito sono riportate le risposte tecniche dirette a cinque compromessi critici riscontrati durante le revisioni dei processi produttivi.
La stampatura è più economica della lavorazione per piccoli volumi?
No. Per quantitativi inferiori a 1.500 unità, la stampatura risulta significativamente più costosa. Gli stampi rigidi costano dai 3.500 ai 50.000 dollari e oltre, facendo lievitare i prezzi unitari non ammortizzati per i piccoli lotti. La lavorazione della lamiera, invece, utilizza laser CNC programmabili e presse piegatrici senza necessità di attrezzature dedicate, risultando molto più economica per le produzioni a basso volume.
Quando è preferibile optare per la stampatura rispetto alla lavorazione della lamiera?
La stampatura è preferibile alla lavorazione della lamiera quando il volume annuo supera le 5.000 unità e il progetto CAD è definitivo. È indispensabile per i pezzi che richiedono imbutiture poco profonde, nervature in rilievo o profili conici. Sebbene la realizzazione degli stampi richieda un investimento iniziale, le velocità di corsa inferiori a un secondo consentono di ottenere costi unitari molto più bassi su larga scala.
Un componente stampato può sostituire un assieme saldato e fabbricato?
Sì. Gli stampi progressivi combinano formatura, coniatura e foratura in un'unica operazione di pressatura. Questo sostituisce le staffe saldate in più pezzi, eliminando la deformazione termica, l'affaticamento delle saldature e la rettifica secondaria. La conversione è consigliata quando i volumi di produzione annuali giustificano l'investimento iniziale in attrezzature.
Quando è preferibile optare per la stampatura rispetto alla lavorazione della lamiera?
La stampatura è preferibile alla lavorazione della lamiera quando il volume annuo supera le 5.000 unità e il progetto CAD è definitivo. È indispensabile per i pezzi che richiedono imbutiture poco profonde, nervature in rilievo o profili conici. Sebbene la realizzazione degli stampi richieda un investimento iniziale, le velocità di corsa inferiori a tre secondi consentono di ottenere costi unitari molto più bassi su larga scala.
In che modo il volume di produzione influisce sui costi di stampaggio rispetto a quelli di lavorazione?
Il volume ammortizza il capitale fisso destinato agli stampi in base al tempo di ciclo. Al di sotto di 1.500 pezzi, l'assenza di stampi rende la produzione più economica. Oltre le 5.000 unità, i tempi di ciclo della pressa inferiori al secondo compensano i costi iniziali degli stampi. Oltre le 50.000 unità, la stampatura riduce la spesa totale di produzione fino al 90% rispetto alla piegatura.
Riepilogo
Nella produzione di precisione, la scelta tra stampaggio personalizzato e lavorazione della lamiera si basa su volumi annui, stabilità dei disegni e limiti di tolleranza. La lavorazione flessibile della lamiera rimane lo standard per prototipi e piccole serie inferiori a 1.500 unità, in quanto elimina la necessità di investimenti in attrezzature. Una volta che i progetti si consolidano e la domanda supera le 5.000 unità, lo stampaggio offre i cicli rapidi, la ripetibilità a livello micrometrico e i bassi costi unitari necessari per l'efficienza produttiva.
Per i progetti che passano alla produzione di massa, la valutazione di servizi personalizzati di stampaggio di precisione dei metalli con una rapida analisi DFM (Design for Manufacturing) e una revisione delle tolleranze aiuta a confermare il ritorno sull'investimento dello stampo prima di procedere al taglio dell'acciaio per utensili.

Risorsa

