 Français




Le choix entre l'emboutissage sur mesure et la fabrication de tôlerie dépend du volume de production et des tolérances requises. La fabrication de tôlerie utilise des découpeuses laser CNC et des presses plieuses sans outillage spécifique ni investissement initial, ce qui la rend viable pour les prototypes en petites séries (moins de 1 500 unités).
La comparaison entre les pièces embouties et les pièces usinées met en évidence l'avantage des outils de précision. L'emboutissage sur mesure nécessite des matrices en acier trempé dont le prix varie de 3 500 $ à plus de 50 000 $. Cependant, lorsque les cycles de presse sont inférieurs à 3 secondes, le coût des pièces devient tellement faible qu'il devient prépondérant pour les productions supérieures à 5 000 unités.
La fabrication de tôles conserve sa flexibilité grâce à l'utilisation de matrices de poinçonnage standard et de systèmes de découpe laser programmés. L'emboutissage sur mesure sacrifie la flexibilité pour les prototypes, au profit des cadences élevées des presses mécaniques ou servo-motorisées. Le choix de la technique appropriée nécessite d'évaluer le coût et la géométrie de l'outillage.
Résumé comparatif des principaux éléments : Emboutissage sur mesure vs Fabrication de tôles
Utilisez la fabrication de tôles pour les séries inférieures à 1 500 pièces afin de réduire les coûts d'outillage ; optez pour l'emboutissage sur mesure pour les séries supérieures à 5 000 pièces une fois les plans définitifs, ce qui permet de réduire le coût unitaire de 60 % pour un volume modéré et jusqu'à 90 % pour plus de 50 000 unités.
| Critères de comparaison | Fabrication de tôlerie | Estampage de métal personnalisé | Règle de sélection |
| coût de l'outillage | 0 $ (Outils de poinçonnage et de pliage standard) | 3 500 $ – 50 000 $ et plus (Matrices en acier à outils dédiées) | Aucun capital initial contre amortissement à volume élevé |
| Temps de cycle | 60 – 300 s/pièce (Découpe et formage laser) | 0,5 – 1,0 s/pièce (60–180 coups continus par minute) | Courses manuelles séquentielles contre courses automatisées à grande vitesse |
| Tolérances réalisables | ligne de base générale ±0,005'' (±0,127 mm) | cavité de matrice trempée de ±0,001'' (±0,025 mm) | Jeux standard vs alignements serrés haute densité |
| Seuil de volume économique | 1 à 1 500 unités : coût total le plus bas | Seuil de rentabilité amorti pour plus de 5 000 pièces | Évaluer 1 500 à 5 000 pièces en fonction de la profondeur de soudage secondaire et d'emboutissage. |
En quoi le coût de l'outillage différencie-t-il l'emboutissage de la fabrication ?
Le coût initial de l'outillage constitue le principal facteur de différenciation financière entre l'emboutissage et la fabrication. La fabrication de tôles ne nécessite aucun outillage rigide initial car elle utilise des lasers CNC et des outils de pliage classiques.
En revanche, l'emboutissage sur mesure nécessite des matrices d'emboutissage en acier à outils fabriquées sur mesure, dont le prix varie de 3 500 $ à 8 000 $ pour les matrices monoblocs et jusqu'à 50 000 $ et plus pour les matrices multiblocs. Le coût initial de développement non renouvelable rend l'emboutissage inadapté aux petites séries.
Répartition des outils et ventilation des coûts de développement non récurrents
Les frais de développement non récurrents (NRE) pour la fabrication de tôles ne dépasseront pas 150 à 300 $ pour l'imbrication FAO et le contrôle du premier article par machine à mesurer tridimensionnelle (MMT). Les presses plieuses CNC utilisent des outils standard disponibles dans le commerce, tels que des matrices en V et des poinçons à col de cygne ; aucun matériel sur mesure n'est donc requis.
La production commence une fois que les modèles CAO 3D sont dépliés en patrons DXF plats.
La fabrication d'outils d'emboutissage sur mesure implique la conception complète de la matrice avant la fabrication de la première pièce :
- Aciers à outils : aciers alliés D2, DC53 et SKD11 traités thermiquement sous vide à HRC 58-62.
- Usinage d'outillage : électroérosion à fil à avance lente et rectification de gabarits CNC.
- Coût de l'outillage : Les matrices à action unique coûtent entre 3 500 et 8 000 $, tandis que les matrices progressives à stations multiples coûtent de 15 000 à plus de 50 000 $.
Flexibilité des révisions de conception : ajustements CNC vs retouches d’outillage
Les modifications apportées aux plans engendrent des résultats contrastés en atelier :
- Agilité de fabrication : Modifier la taille d’une ouverture ou l’emplacement d’une ligne de pliage ne nécessite que 15 à 30 minutes de reprogrammation FAO. Le coût de retouche de l’outillage est nul, ce qui évite les temps d’arrêt machine.
- Risques liés à l'emboutissage : La modification des parties rigides de la matrice nécessite la découpe de nouveaux inserts par électroérosion à fil, un recuit, un soudage et des travaux d'usinage. Le coût de cette modification varie de 1 500 $ à 8 000 $ selon la complexité des travaux, et le délai est de 10 à 21 jours.
Étant donné que la matrice physique détermine le profil de la pièce finie, vérifiez la géométrie de la pièce par rapport aux principales considérations de conception et d'ingénierie en matière d'emboutissage des métaux avant de lancer la fabrication des outils.
La fabrication de tôles ne présente aucun risque lié à l'outillage pour les itérations de prototypage, mais l'emboutissage sur mesure exige que les dessins soient finalisés pour créer les matrices.
Comment le coût unitaire évolue-t-il en fonction du volume de production entre les pièces embouties et les pièces fabriquées ?
Le coût unitaire à volume élevé favorise les pièces embouties par rapport aux pièces fabriquées une fois que la production dépasse le seuil de rentabilité de l'outillage.
La fabrication de tôles usinées présente un coût unitaire fixe (15 à 45 $) dû aux cycles répétés de l'opérateur et de la machine. L'emboutissage sur mesure réduit considérablement le coût unitaire (de 0,25 à 2 $) grâce à des cadences de production élevées. L'utilisation d'une matrice progressive de 15 000 $ pour la production de 30 000 pièces permet de réduire le coût global par rapport aux alternatives de fabrication traditionnelle.
Durée de fonctionnement de la machine et fréquence des cycles de course
Les coûts unitaires de fabrication de tôles sont calculés en prenant en compte les processus de manière séquentielle. La découpe au laser à fibre prend entre 15 et 45 secondes par ébauche, le pliage prend entre 10 et 30 secondes par pli, et l'ébavurage est une opération secondaire.
Le nombre d'heures machine permet de maintenir des coûts constants, quelle que soit la taille des lots.
Le procédé d'emboutissage automatise la fabrication des composants grâce aux coups de presse continus :
- Cadence de production : Les presses automatiques fonctionnant à une cadence de 60 à 180 coups par minute produisent des pièces en un temps de 0,3 à 1,0 seconde.
- Intervention de l'opérateur : Seules les activités de changement de bobines, de vérification du dérouleur et d'élimination des déchets sont effectuées par la main-d'œuvre.
Pour des quantités inférieures à une centaine de pièces, l'usinage de pièces brutes à partir de plaques sera plus avantageux en termes de coût total que l'emboutissage ; la courbe de volume entre l'emboutissage et l'usinage CNC vous donne une idée de l'emplacement de ce point d'intersection.
Modèle mathématique du seuil de rentabilité
Les ingénieurs déterminent le seuil de transition du processus à l'aide de cette formule.
Formule du volume de seuil de rentabilité :
Q = Coût de l'outillage / (Prix unitaire de fabrication - Prix unitaire d'emboutissage)
- Q : Volume de production permettant d'atteindre le seuil de rentabilité (unités)
- Coût de l'outillage : Frais initiaux de matrice d'emboutissage et frais de développement non récurrents (en $)
- Prix unitaire de fabrication : Devis par pièce utilisant la découpe laser et le pliage ($)
- Prix unitaire d'estampage : Cotation marginale par pièce en impression continue ($)
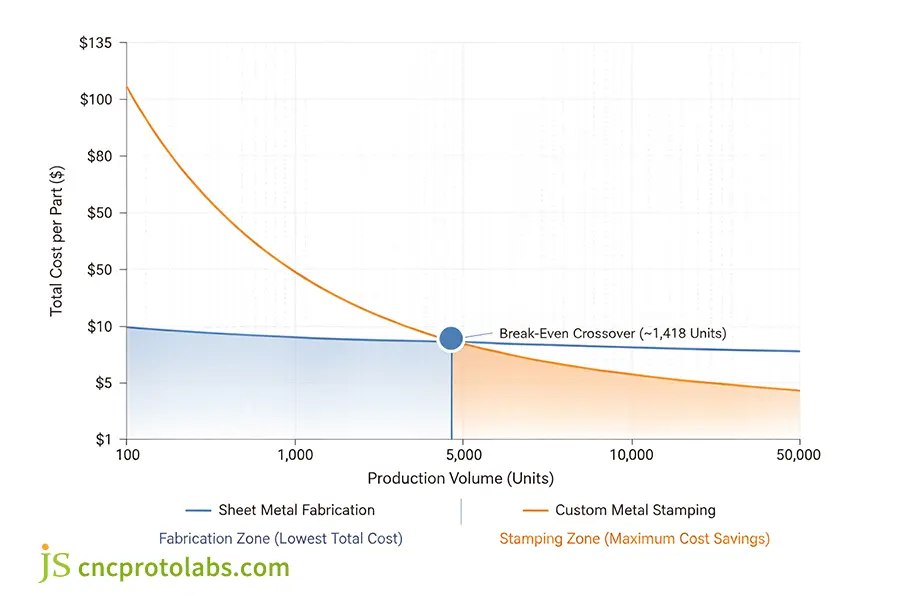
Figure 1 : Courbe de seuil de rentabilité du coût unitaire montrant que la fabrication de tôles est le choix rentable en dessous de 1 500 pièces, tandis que l'outillage d'emboutissage progressif s'amortit pour offrir des économies unitaires importantes au-delà de 5 000 pièces.
Comparaison des coûts de fabrication par paliers (support en acier galvanisé de 1,5 mm)
- Pour 100 unités : la fabrication coûte 18,50 $/unité (1 850 $ au total), contre 151,50 $/unité pour l’emboutissage (15 150 $ au total, amortissement des matrices inclus). La fabrication est donc le choix évident.
- Pour 1 000 unités : le coût de fabrication est de 16,20 $/unité (16 200 $ au total), contre 16,35 $/unité pour l’emboutissage (16 350 $ au total). L’équivalence des coûts est atteinte.
- Pour 10 000 unités : le coût de fabrication est de 15,00 $ par unité (150 000 $ au total), contre 2,85 $ par unité pour l’emboutissage (28 500 $ au total). L’emboutissage permet donc de réaliser des économies substantielles.
- Pour 50 000 unités : le coût de fabrication est de 14,50 $ par unité (725 000 $ au total), contre 1,65 $ par unité pour l’emboutissage (82 500 $ au total). L’emboutissage permet de réduire les coûts de fabrication au minimum.
La fabrication de tôles permet de réduire les coûts unitaires jusqu'à 1 000 unités, tandis que l'emboutissage progressif sur mesure permet de réaliser des économies au-delà de 5 000 unités.
Quelle géométrie de pièce exige un emboutissage sur mesure plutôt qu'une fabrication en tôle ?
La géométrie réalisable des pièces est une autre caractéristique de l'emboutissage sur mesure par rapport à la fabrication de tôlerie. La fabrication de tôlerie se limite à la création de géométries 2,5D développables à partir de flans plats et par formage sur presse plieuse linéaire.
Cependant, l'emboutissage sur mesure permet de réaliser en une seule passe des géométries non développables, des emboutissages peu profonds, des nervures en relief et des éléments frappés. Les coquilles embouties profondément ne peuvent être fabriquées par pliage sur presse plieuse.
Profils développables vs écoulement plastique 3D
La faisabilité géométrique de la pièce est primordiale avant même de considérer son volume pour déterminer sa fabricabilité. L'outil de poinçonnage de la presse plieuse doit être physiquement accessible sur une ligne de pliage rectiligne. La seconde option consiste à découper des ébauches plates dans des plaques découpées au laser, puis à les plier, comme expliqué dans le comparatif technique entre l'emboutissage et la découpe laser .
Alternativement, les matrices d'emboutissage sur mesure utilisent des cavités trempées pour déformer la tôle en trois dimensions.
Liste de contrôle d'ingénierie de faisabilité des fonctionnalités
Brides droites à 90° et brides à angle aigu :
- Fabrication de tôlerie : par procédé direct à l'aide de matrices standard en forme de V sur des presses plieuses, sans aucun coût d'outillage.
- Estampage personnalisé : possible directement par essuyage ou par formage de matrices lors des procédés de gravure.
Boîtiers emboutis profonds (rapport profondeur/diamètre > 0,5) :
- Fabrication de tôles : Impossible avec des feuilles individuelles car cela nécessite la découpe au laser de morceaux de tôle et le soudage des coins.
- Estampage : Procédé direct avec stations d'étirage progressives maintenant des rapports d'étirage (H/D ≤ 0,75).
Perles de renfort intégrées en relief :
- Fabrication de tôlerie : Très limitée, car elle nécessite un outillage de poinçonnage spécial à frappe unique ou des presses supplémentaires.
- Marquage personnalisé : grâce à l’utilisation de matrices de frappe et de gaufrage à tonnage élevé qui font partie intégrante de la bande de matrice.
Trous taraudés pour taraudage direct :
- Fabrication de tôlerie : Une opération supplémentaire, impliquant l'ajout de la quincaillerie, y compris l'insertion d'écrous PEM ou de rivets aveugles.
- Estampage personnalisé : réalisé directement par le procédé de perçage et d’extrusion dans la matrice, créant ainsi des filetages directs dans le métal de base.
Ourlets continus et boucles fermées :
- Fabrication de tôlerie : Opérations en plusieurs étapes nécessitant des matrices d'aplatissement spécialisées et un repositionnement manuel.
- Estampage personnalisé : Stations de cintrage automatiques intégrées à la progression de la bande.
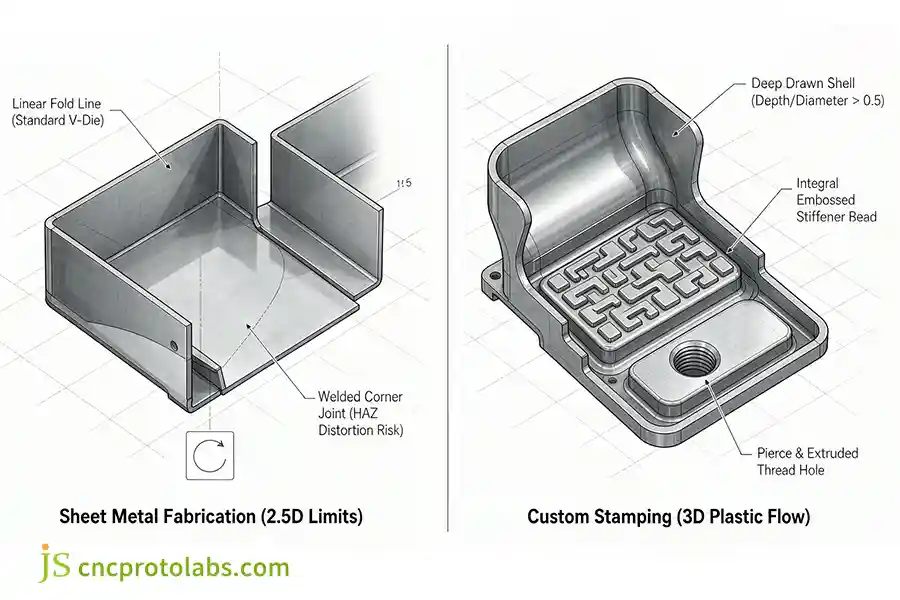
Figure 2 : Analyse de la faisabilité géométrique comparant les profils de presse plieuse 2.5D développables aux caractéristiques estampées 3D non développables, telles que les boîtiers emboutis et les trous taraudés extrudés.
Modes de défaillance interprocessus
Un choix de processus incorrect entraîne des défauts structurels critiques :
- Déformation thermique due au soudage : La fabrication de caissons profonds implique le soudage de différentes tôles planes. Cette déformation thermique engendre des distorsions angulaires de 0,8 à 1,5 mm qui nécessitent un redressage.
- Écaillage par poinçonnage de tôles épaisses : les poinçons de plus de 6,0 mm génèrent des forces de cisaillement. Un tonnage élevé entraînera une fatigue des lames en acier à outils D2 après 2 500 frappes.
La fabrication de tôles utilise ce matériau pour les parties plates d'une structure qui ne peuvent être dépliées. Pour les cavités embouties, les pièces frappées et les nervures intégrées, il est préférable d'opter pour l'emboutissage sur mesure.
Quelles sont les tolérances que l'emboutissage de tôle peut supporter par rapport à la fabrication ?
Il est donc nécessaire d'évaluer les tolérances critiques et de choisir le procédé d'emboutissage ou de fabrication de tôles. Avec des matrices d'emboutissage trempées, des tolérances critiques comprises entre 0,025 mm et 0,076 mm (0,001" et 0,003") peuvent être obtenues grâce à un indice CPK élevé, supérieur ou égal à 1,33, lors de la production en série.
La fabrication de tôles tolère généralement des tolérances larges allant de 0,127 mm à 0,381 mm (0,005" à 0,015"). Les variations observées sont dues au positionnement de l'opérateur et au retour élastique du matériau lors des différentes étapes de pliage.
Facteurs physiques à l'origine de la dérive positionnelle
Les tolérances des tôles dérivent par le biais de mécanismes physiques :
- Superposition des erreurs de fabrication : résultant de la conicité des bords découpés au laser (0,5° à 1,5°), de la répétabilité de la butée arrière (±0,05 mm) et des angles de retour élastique du matériau (Δθ = 1,0° à 2,5°). L’irrégularité de l’épaisseur de la tôle (tolérance nominale d’usinage de ±10 %) ajoute une erreur à chaque pliage.
- Confinement par estampage : les dimensions des pièces sont physiquement confinées par des matrices à cavité rigide. Le poinçonnage des centres est réalisé simultanément dans une seule matrice, éliminant ainsi les erreurs de positionnement.
Matrice des tolérances de précision et de la capacité du processus
Comparativement à la fabrication de tôles, l'emboutissage sur mesure offre une précision dimensionnelle et une capacité de processus statistique (CPK ≥ 1,33) trois à cinq fois supérieures. La fabrication de tôles est limitée aux dimensions standard d'assemblage.
| Métrique | Fabrication de tôlerie | Estampage de métal personnalisé | Règle de sélection en ingénierie |
| Espacement entre les centres des trous | ±0,005'' (±0,127 mm) | ±0,001'' (±0,025 mm) | Ajustement de patron standard vs alignement optique dense |
| Ligne centrale trou-pli | ±0,010'' (±0,254 mm) | ±0,002'' (±0,050 mm) | Accepte le contrôle manuel de l'empilement des freins par rapport à la commande de la matrice de ré-frappe |
| Dérive angulaire de courbure formée | variation de ±1,0° à ±1,5° | variation de ±0,25° à ±0,50° | Châssis à ajustement libre contre ajustement coulissant de précision |
| Indice de capacité de processus (CPK) | 0,85 – 1,15 (Tri par échantillonnage) | 1,33 – 1,67 (Production stable) | Les assemblages industriels réglementés imposent des matrices d'estampage |
Neutralisation du retour élastique et entretien des matrices
Les matrices d'emboutissage contrôlent le retour élastique angulaire grâce à l'intégration de stations de refrappe. Le frappage du rayon de courbure au-delà de sa limite d'élasticité en compression libère la contrainte élastique, maintenant ainsi la variation angulaire en dessous de 0,25°.
Le respect de ces limites reflète les disparités de fabrication établies par les normes industrielles. Selon la norme DIN 6930-2 Pièces en acier embouties (2020) , les flans emboutis avec précision et les trous percés respectent les limites de classe f, inférieures à ±0,05 mm, sur l'ensemble des opérations en plusieurs étapes. En revanche, le formage manuel par presse plieuse respecte généralement les tolérances moyennes standard de la norme ISO 2768-m, autorisant jusqu'à ±0,3 mm sur les longueurs intermédiaires.
La reproductibilité à long terme dépend d'un entretien systématique des matrices :
- Limite d'usure : Après 100 000 coups sans affûtage, le jeu entre le poinçon et le matériau est augmenté à 15 % de l'épaisseur de la tôle, ce qui entraîne des bavures supérieures à 0,05 mm.
- Traitements de surface : revêtement PVD TiCN de l’outil et affûtage des outils tous les 75 000 coups pour des mesures CMM précises.
L'estampage personnalisé d'État pour les assemblages avec des tolérances inférieures à ±0,003" (±0,076 mm), autorise la fabrication de tôles pour les boîtiers avec un dégagement suffisant pour compenser ±0,010" (±0,254 mm).
Quel est l'impact des délais de livraison et des quantités minimales de commande sur le lancement d'un projet ?
Les délais de livraison critiques et les quantités minimales de commande différencient l'emboutissage sur mesure de la fabrication de tôlerie lors du prototypage d'un projet. La fabrication de tôlerie permet de livrer des pièces finies sous 3 à 7 jours ouvrables sans quantité minimale de commande (MOQ = 1) , ce qui permet une validation rapide.
Pour l'emboutissage sur mesure, le développement de l'outillage prend de 6 à 10 semaines en raison de l'usinage, du traitement thermique et des essais d'échantillons. La fabrication est donc possible pour la production de transition.
Comparaison des délais de production
La différence tient aux exigences physiques liées à la fabrication de l'outillage dur. Les données opérationnelles compilées par la National Tooling and Machining Association (NTMA Executive Survey 2024) montrent que les ateliers d'outillage spécialisés mettent en moyenne de 7 à 9 semaines pour réaliser des matrices progressives complexes, de la conception au traitement thermique sous vide, en passant par les essais de la première pièce.
La séquence de production illustre ce décalage temporel entre les différentes phases de fabrication :
Phase 1 : Conception pour la fabrication (DFM) et génération de trajectoires d’outils
- Fabrication : 0,5 jour ouvrable pour la génération des découpes laser à partir des modèles STEP et des coordonnées de la butée arrière pour la presse plieuse.
- Estampage : 5 à 8 jours ouvrables pour la modélisation 3D des outils, la disposition des bandes et les simulations de formage.
Phase 2 : Construction de l'outillage et traitement thermique
- Fabrication : Aucune (0 jour), des bibliothèques d'outils modulaires sont utilisées.
- Estampage : 25 à 35 jours ouvrables pour l'ébauche par usinage CNC et découpe EDM à fil à alimentation lente, traitement thermique sous vide avec des cycles de 36 heures (austénitisation et triple revenu à 1020 °C et triple revenu).
Phase 3 : Assemblage, premier article (T1) et validation CMM
- Fabrication : 1 à 2 jours ouvrables pour la mise en place du pliage et les contrôles CMM de la première pièce.
- Estampage : 10 à 15 jours ouvrables pour l'ajustement manuel sur établi, l'essai T1 sur presses d'essai, les rapports dimensionnels CMM et les réglages du jeu du poinçon.
Délai global de livraison du premier composant fini :
- Fabrication : délai de réalisation total de 3 à 7 jours ouvrables.
- Estampillage : délai total de traitement de 40 à 60 jours ouvrables (6 à 10 semaines).
Stratégie d'ingénierie des outils de pont
Pour gérer le délai de fabrication de 8 semaines, les équipes d'ingénierie appliquent un flux de production de type pont :
- Production simultanée d'outillage : Lancer la fabrication progressive des matrices tout en publiant des fichiers DXF identiques pour la fabrication CNC.
- Production en série de ponts : Fabriquer 200 à 1 000 unités sur une période de 7 jours pour satisfaire les besoins du banc d'essai, des tests de sécurité et de l'assemblage préliminaire.
- Transition vers une presse à emboutissage progressif : Passez à une presse à estampage progressif lors de la validation T1 afin de profiter de cadences inférieures à la seconde et d'éviter les retards de ligne.
Si vous pouvez fabriquer vos pièces dans les 10 jours précédant l'assemblage, compte tenu des contraintes de planning, optez pour la fabrication de tôlerie. Ensuite, après la validation des plans, passez à l'emboutissage (délai de 8 semaines) pour la production en série.
Comment choisir entre l'emboutissage sur mesure et la fabrication de tôles en production ?
Le choix entre l'emboutissage sur mesure et la fabrication de tôlerie dépendra de la demande annuelle, de la maturité géométrique et du coût . Privilégiez la fabrication de tôlerie pour des volumes inférieurs à 1 500 pièces par an, lorsque la conception est encore en développement et qu'une livraison rapide est nécessaire.
Utilisez l'estampage personnalisé lorsque les quantités dépassent 5 000 pièces, qu'une géométrie d'estampage complexe est requise et que les économies de quelques centimes par pièce coûtent plus cher que le coût de la matrice.
Au-delà du seuil de rentabilité de l'outillage, la question change complètement, comme détaillé dans notre guide principal traitant de l'économie de l'emboutissage sur mesure par rapport à la fabrication de tôles .
Matrice de compromis des procédés : estampage, fabrication et usinage
La fabrication de tôles élimine les risques liés à l'investissement en capital pour la validation, l'outillage par étapes permet une fabrication en série, l'emboutissage progressif permet de réduire le coût unitaire des pièces, et l'usinage CNC est réalisé pour les composants en plaques prismatiques 3D épaisses.
| Dimension | Tôle flexible | Estampage d'outils de scène | Estampage progressif | Fraisage de plaques CNC (alternative) |
| Capital d'outillage | 0 $ NRE (Outils logiciels standard) | 3 500 $ – 10 000 $ (Matrices de platine modulaires) | 15 000 $ – 50 000 $ et plus (Matrice multi-stations à grande vitesse) | 0 $ NRE (configuration d'étau sur mesure à 250 $) |
| Portée géométrique | Dessins 3D peu profonds, transferts manuels | Dessins 3D modérés, opérations de presse individuelles | Tirages progressifs, côtes, formes commémoratives | poches 3D, bossages, blocs solides |
| Coût unitaire | Durée de fonctionnement du frein manuel élevée (15 à 45 $) prédominante | Modéré (4 à 12 $), manutention manuelle entre presses | Faible coût unitaire (0,25 $ à 2,00 $), plus de 80 coups par minute | Élevée (35 à 120 $), durée du cycle de coupe continue |
| Limite de défaillance | Déformation de la soudure multipasse (>1,0 mm) | goulot d'étranglement dû à un cycle lent | Modifications coûteuses des matrices suite à des révisions de conception prématurées | Déchets de matériaux lourds (>80% de copeaux) |
Processus de sélection en ingénierie
Étape 1 : Seuil de volume annuel
Volume inférieur à 1 500 pièces par an ?
Choisissez l'option « Fabrication de tôlerie ». Sinon, passez à l'étape 2.
Étape 2 : Vérification de la complexité géométrique
Existe-t-il des pièces présentant des caractéristiques particulières telles que des cupules, des frappes, des parties en relief ou des nervures ?
Le marquage personnalisé est une bonne option. Sinon, passez à l'étape 3.
Étape 3 : Stabilité de la révision
Le plan est-il figé sans aucune modification technique prévue dans les 12 mois ?
Si oui, passez à l'étape 4. Sinon, utilisez la fabrication de tôles comme outil de transition pendant que la conception se stabilise.
Étape 4 : Exigences de tolérance et de temps de cycle
Les tolérances entre les trous sont-elles de ±0,003 pouces ou moins ?
L'emboutissage progressif est la solution appropriée. Si des tolérances standard sont utilisées, assurez-vous que le délai d'amortissement de l'outillage soit inférieur au délai de production spécifié.
Vous ne savez pas quel procédé convient à votre volume ? Téléchargez votre fichier CAO pour une analyse DFM et une évaluation des tolérances gratuites .
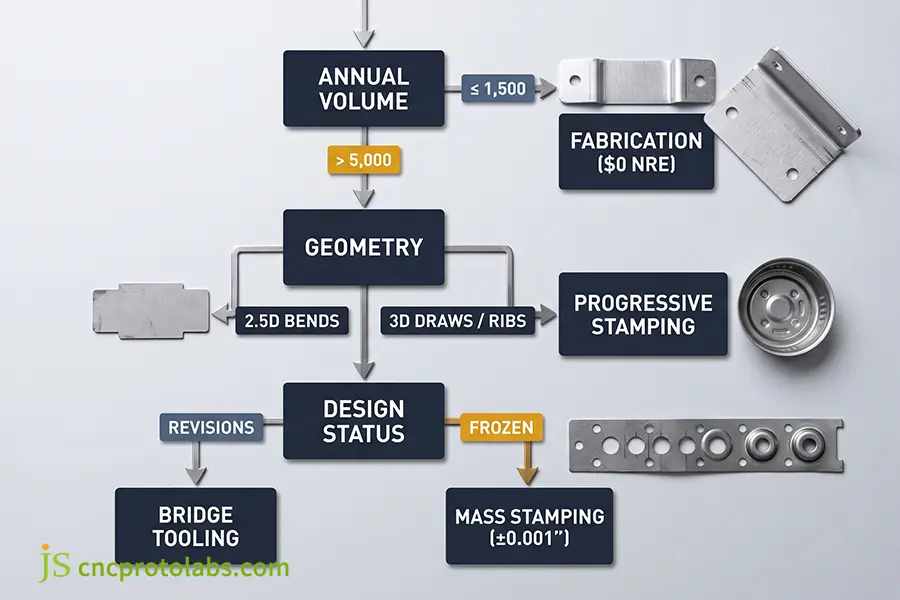
Figure 3 : Cadre de décision d'ingénierie étape par étape acheminant la fabrication des composants vers la fabrication de tôles CNC, l'outillage de pont ou l'emboutissage progressif en fonction du volume et de la stabilité de la conception.
Boîtier technique : Support de châssis pour serveur industriel
Spécifications des composants :
- Matériau : Aluminium AL5052-H32.
- Épaisseur : 1,5 mm.
- Boîte englobante : 210 mm × 65 mm × 35 mm.
- Caractéristiques : 6 plis à angle droit, 4 supports fraisés, 2 renforts en relief et 24 fentes de ventilation perforées avec des centres de trous de ±0,002''.
Phase 1 : Validation du prototype et assemblage pilote (2 000 unités)
- Stratégie : Mettre en œuvre une fabrication de tôles flexibles pour le décalage initial des fentes thermiques.
- Outillage et aspects économiques : Outillage : 0 $, Coût unitaire : 14,20 $, Délai d’exécution : 5 jours ouvrables.
- Flexibilité technique : lors des essais, les fentes de ventilation ont été décalées de 3,0 mm vers le haut. Les mises à jour CAO ont nécessité 20 minutes et aucune modification d’outillage. Coût total du projet pilote : 28 400 $.
Phase 2 : Montée en puissance de la production (35 000 unités/an)
- Stratégie : Une fois les conceptions finalisées, le processus de production est passé à une matrice DC53 progressive à 8 stations fonctionnant à 80 SPM.
- Outillage et économie : Capital de matrice : 18 500 $ ; Coût unitaire : 1,15 $, Coût total : 18 500 $ + (35 000 x 1,15 $) = 58 750 $.
Amortissement de l'outillage :
Q = 18 500 $ / (14,20 $ - 1,15 $) = 1 417,6 unités
Le coût total de la matrice a été amorti en 1 418 unités de production, validant ainsi le changement de procédé.
FAQ
Quels sont les principaux éléments à prendre en compte dans le choix entre l'emboutissage et la fabrication ?
L'analyse des questions courantes relatives à l'emboutissage et à la fabrication permet de clarifier les seuils de volume, les investissements en outillage et la stabilité dimensionnelle . Vous trouverez ci-dessous des réponses techniques directes à cinq compromis critiques rencontrés lors des revues de fabrication.
L'emboutissage est-il moins cher que la fabrication en petites séries ?
Non. Pour des séries inférieures à 1 500 unités, l'emboutissage est nettement plus coûteux. Les matrices rigides coûtent entre 3 500 et plus de 50 000 $, ce qui fait grimper le prix unitaire non amorti pour les petites séries. La fabrication de tôles utilise des lasers CNC programmables et des presses plieuses sans outillage spécifique, ce qui la rend beaucoup plus économique pour les petites séries.
Quand faut-il privilégier l'emboutissage à la fabrication de tôles ?
Privilégiez l'emboutissage à la tôlerie lorsque votre volume annuel dépasse 5 000 unités et que la conception CAO est définitive. Cette technique est indispensable pour les pièces nécessitant des emboutissages peu profonds, des nervures en relief ou des profils gaufrés. Bien que l'outillage représente un investissement initial, des vitesses de course inférieures à une seconde permettent de réduire considérablement les coûts unitaires à grande échelle.
Une pièce emboutie peut-elle remplacer un assemblage soudé ?
Oui. Les matrices d'emboutissage progressif combinent formage, frappe et perçage en une seule opération de presse. Elles remplacent les supports soudés en plusieurs pièces, éliminant ainsi les déformations thermiques, la fatigue des joints de soudure et le meulage secondaire. La conversion est recommandée dès que les volumes annuels justifient l'investissement initial dans l'outillage.
Quand faut-il privilégier l'emboutissage à la fabrication de tôles ?
Privilégiez l'emboutissage à la tôlerie lorsque votre volume annuel dépasse 5 000 unités et que la conception CAO est définitive. Cette technique est indispensable pour les pièces nécessitant des emboutissages peu profonds, des nervures en relief ou des profils gaufrés. Bien que l'outillage représente un investissement initial, des vitesses de course inférieures à trois secondes permettent de réduire considérablement les coûts unitaires à grande échelle.
Comment le volume de production influe-t-il sur le coût de l'emboutissage par rapport au coût de fabrication ?
Le volume de production permet d'amortir les coûts d'outillage fixes grâce à la réduction du temps de cycle. En dessous de 1 500 pièces, l'absence d'outillage rend la fabrication moins coûteuse. Au-delà de 5 000 unités, les temps de cycle de presse inférieurs à la seconde compensent les coûts initiaux des matrices. À partir de 50 000 unités, l'emboutissage réduit les dépenses totales de production jusqu'à 90 % par rapport au pliage.
Résumé
En fabrication de précision, le choix entre l'emboutissage sur mesure et la tôlerie dépend du volume annuel de production, de la stabilité des plans et des tolérances. La tôlerie flexible reste la norme pour les prototypes et les petites séries inférieures à 1 500 unités, car elle permet de s'affranchir des investissements en outillage. Dès que les conceptions sont finalisées et que la demande dépasse 5 000 unités, l'emboutissage offre les cadences de production élevées, la répétabilité au micron près et les faibles coûts unitaires nécessaires à une production efficace.
Pour les projets passant à la production en série, l'évaluation des services d'emboutissage de précision sur mesure, avec une analyse rapide de la fabricabilité et des tolérances, permet de confirmer le retour sur investissement de l'outillage avant la découpe de l'acier à outils.

Ressource

