 Português (Brasil)




Estamparia de metal vs corte a laser : Escolha corte a laser para protótipos e volumes baixos abaixo de 3.000 peças e estampagem CNC para volumes altos acima de 5.000–10.000 peças para reduzir o custo unitário em 60%–82%. O corte a laser oferece custo zero de molde, prazo de entrega de 24 horas e flexibilidade de projeto ; a estampagem proporciona alta utilização de material (80% a 92%) e tempos de ciclo por peça de 0,1 a 1,5 s. A seleção deve ser baseada nas características 3D das peças e nos requisitos anuais.
Matriz de decisão central: estampagem de metal versus corte a laser
|
Dimensão de Avaliação |
Estampagem CNC de Metal |
Corte a laser de fibra |
Melhor Conselho de Seleção de Processos |
|---|---|---|---|
|
Investimento em ferramentas |
Alto custo inicial (US$ 3.500 – US$ 45.000+) |
Custo zero de ferramentas (somente programação CAD/CAM) |
Laser para prototipagem e alterações frequentes de design |
|
Prazo de entrega do primeiro artigo |
3–8 semanas (fabricação de moldes, eletroerosão a fio, tentativas) |
24–48 horas para agendamento de corte |
Laser para entrega urgente ou pequenos lotes |
|
Ciclo de Produção por Peça |
0,1–0,3 segundos (200–600 SPM) para a maioria das peças; até 1,5 s para peças muito grandes. |
15–90 segundos (dependendo do contorno e da espessura) |
Estampagem para demanda anual ≥5.000 peças |
|
Utilização de materiais |
80%–92% (aninhamento de precisão da bobina) |
65%–80% (folha com corte e espaçamento) |
Estampagem para metais preciosos e reflexivos |
|
Capacidade de espessura de folha |
0,1 mm – 6,0 mm |
0,5 mm – 25,0 mm+ |
Laser para espessura >6,0 mm sem formação |
|
Formação Geométrica |
Desenho, flangeamento, gravação em relevo, veneziana em uma única matriz |
Apenas contorno 2D (é necessária formação secundária) |
Estampagem para estruturas 3D complexas |
De acordo com ISO 9013:2017 , a classificação de corte térmico define tolerâncias dimensionais para peças cortadas a laser, garantindo o controle de qualidade em diversas faixas de espessura.
Com base no banco de dados de projetos JS Precision 2025–2026 (mais de 1.200 projetos), as porcentagens de velocidade e custo nesta tabela refletem benchmarks reais de produção para estampagem e corte a laser.
Como os serviços de estamparia CNC de metal e o corte a laser diferem em velocidade?
A avaliação da velocidade de produção deve ser dividida em duas fases: o período de preparação inicial e o ciclo contínuo de produção em massa. Corte a laser de fibra , contando com suas características livres de mofo, pode concluir a configuração em 5 a 30 minutos e obter entrega em 24 horas ; enquanto estão no estágio estável de produção em massa, os serviços de estampagem CNC de metal, com velocidades de prensagem de 200 a 600 golpes por minuto (SPM), alcançam uma taxa de produção de peça única 20 a 50 vezes maior que a do corte a laser.
Comparação dos períodos iniciais de preparação
- O corte a laser de fibra não usa moldes, a fabricação pode começar assim que uma máquina CNC for programada com os dados CAD, o tempo de configuração é de apenas 5 a 30 minutos, o primeiro produto pode estar pronto em 24 horas .
- O prazo de entrega do ferramental cobre o projeto da matriz, corte EDM de fio lento, montagem e teste , e a primeira peça pode ser produzida somente após três a oito semanas.
- Quando há um cronograma de entrega apertado ou modificações frequentes no projeto, o corte a laser é a opção mais rápida.
Tempo do ciclo de produção em massa e desempenho no processamento de materiais de alta refletividade
- A velocidade de corte a laser é limitada principalmente pelo comprimento do perfil e pela espessura da peça de trabalho. O corte reto em aço inoxidável de 1,0 mm pode atingir 35–45 m/min, mas no processamento de matrizes de microfuros densos, o tempo de ciclo geral se estende para 15–90 s/peça devido à frequente aceleração e desaceleração da máquina.
- O corte a laser do latão é um processo desafiador porque o latão altamente reflexivo pode refletir o feixe de volta para a óptica e danificar a lente; além disso, quando a espessura da placa ultrapassa 3,0 mm, a escória aparece facilmente na borda de corte inferior. Porém, a estampagem CNC mantém alta velocidade constante no latão, não sendo afetada pelo estresse térmico.
Com base no banco de dados de mais de 1.200 projetos da JS Precision, a puncionamento é 15–20× mais rápida que o corte a laser para matrizes de microfuros abaixo de 3,0 mm.
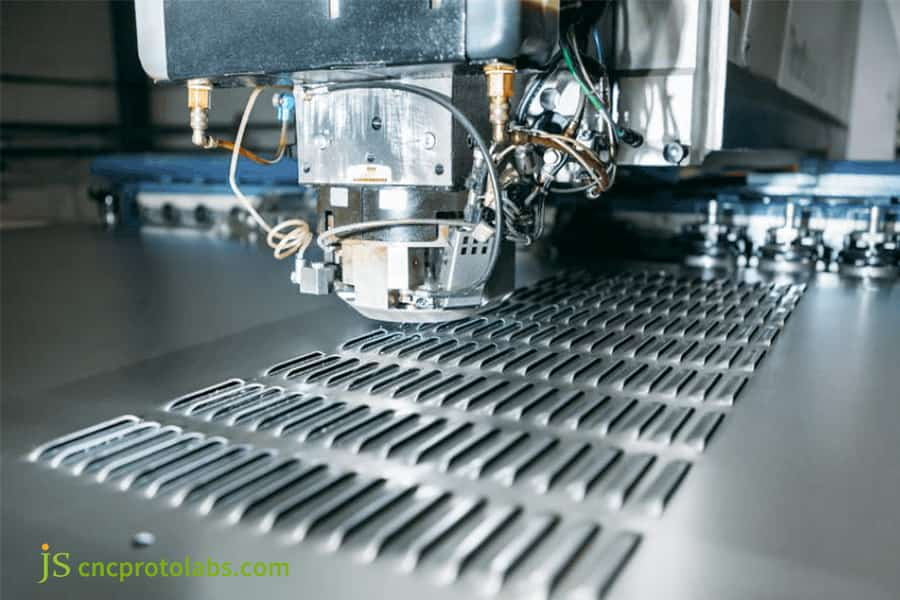
Figura 1: Máquina de corte a laser fazendo ranhuras em chapas metálicas.
O que é mais barato para o seu volume: custo de estampagem versus custo de corte a laser?
A determinação do custo de estampagem versus corte a laser depende da quantidade total e do tempo de usinagem por peça. Na fase de produção experimental e de pequenos lotes de até 3.000 peças, o corte a laser oferece custos totais mais baixos devido ao investimento zero em ferramentas e à programação just-in-time . No entanto, quando os tamanhos dos pedidos excedem 5.000 a 10.000 peças, o serviço de estampagem de metal de alto volume, com suas matrizes progressivas de bobina atingindo mais de 85% de utilização de material e ciclos de estampagem extremamente curtos, pode reduzir os custos de fabricação por peça em 60% a 80%.
Detalhamento do custo total
- O cálculo das diferenças de custos entre estampagem e corte a laser deve ser abordado separadamente. O custo total do corte a laser inclui a taxa horária da máquina, uso de gás auxiliar, mão de obra de rebarbação secundária e perda de sucata (taxa de sucata: 20% a 35%)
- No geral, o custo de produção de estampagem a composição envolve custo de desenvolvimento de ferramentas, custo de material de bobina (taxa de rendimento: 85% –92%), tempo de estampagem por segundo e custo de manutenção do molde.
- Os custos de ferramentas são recuperados quando a economia por peça versus corte a laser, multiplicada pela quantidade total, cobre o investimento no molde (Society of Manufacturing Engineers, 2024).
Criticidade da conversão em lote e escala de custos
|
Quantidade do lote |
Custo unitário de corte a laser (USD) |
Custo total do laser (USD) |
Custo unitário de estampagem (USD) |
Custo total de estampagem (USD) |
|---|---|---|---|---|
|
500 |
US$ 4,20 |
US$ 2.100 |
US$ 12,50 |
US$ 6.250 |
|
3.000 |
US$ 3,80 |
US$ 11.400 |
US$ 4,00 |
US$ 12.000 |
|
10.000 |
US$ 3,40 |
US$ 34.000 |
US$ 1,10 |
US$ 11.000 |
|
50.000 |
US$ 3,10 |
US$ 155.000 |
US$ 0,55 |
US$ 27.500 |
De acordo com o Sociedade de Engenheiros de Manufatura (SME) , Engenharia de Manufatura, Vol. 42–45, o ponto de equilíbrio para peças típicas de chapa metálica de 1,0–2,5 mm fica entre 3.500 e 5.000 peças.
Calculando custos de processo para suas peças? Contate a JS Precision agora para uma análise gratuita de comparação de custos de peças típicas. Forneceremos um plano de preços diferenciado com base em seus desenhos e tamanhos de lote.
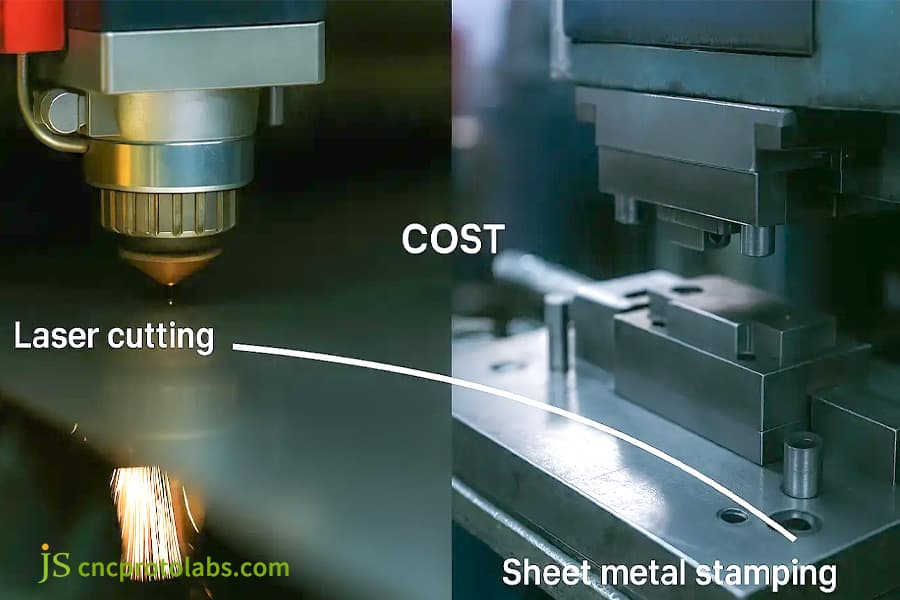
Figura 2: Comparação entre custo de corte a laser e estampagem de chapa metálica.
O que oferece melhor qualidade e precisão de borda: comparação entre corte a laser e estampagem?
Ao comparar o corte a laser com a precisão da estampagem, o corte a laser de fibra pode manter de forma estável uma tolerância linear de ± 0,05 mm a ± 0,1 mm em um contorno plano bidimensional e não há tensão física de punção; enquanto a estampagem de precisão, quando usada com prensas de estampagem de alta rigidez fabricadas pelos principais fabricantes internacionais de prensas de estampagem de metal (como AIDA e Amada), pode atingir uma posição do furo e tolerância de forma de ± 0,02 mm , mas a seção transversal da peça exibirá uma microestrutura de quatro camadas de cantos colapsados, faixas de cisalhamento brilhantes, faixas de fratura e micro-rebarbas.
Comparação de massa transversal microscópica
- A ZTA (zona afetada pelo calor) do corte a laser geralmente permanece entre 0,05 e 0,15 mm. O corte não está sujeito a esforços mecânicos, mas ainda pode produzir uma cor de óxido muito sutil na superfície .
- A microestrutura da seção transversal da borda de estampagem basicamente divide o material em quatro regiões: canto colapsado, faixa de cisalhamento brilhante, faixa de fratura e rebarba. A faixa de cisalhamento de estampagem média é de 30% a 40%, enquanto a estampagem de precisão pode atingir 85% a 90% .
- Para chapas planas que necessitam de alta planicidade e bordas livres de endurecimento localizado, o corte a laser é a melhor opção; a estampagem, por outro lado, será mais adequada para peças estruturais onde são necessários chanfros precisos ou posições uniformes de furos em grandes lotes .
Cenários de aplicação de precisão e entidades de equipamentos
- Prensas mecânicas de virabrequim duplo tipo fechado da proeminente fabricantes de prensas de estampagem de metal como AIDA e Amada fornecem uma precisão de posição do furo dentro de ±0,02 mm que pode permanecer inalterada durante toda a vida útil da matriz.
- Os dados de campo da JS Precision mostram que os recursos 3D cortados a laser ainda exigem múltiplas operações de dobra e rebitagem , e isso pode significar erros com tolerâncias acumuladas em cerca de ±0,3 mm. Ainda assim, a estampagem progressiva da matriz fornece resultados muito melhores sobre a uniformidade de referência de montagem ( CpK ≥ 1,67 ).
Por que a estampagem de metal CNC consegue lidar com geometrias 3D complexas que o corte a laser não consegue?
A linha divisória essencial entre estampagem de metal e corte a laser reside na capacidade de moldar dimensões geométricas : O corte a laser de fibra é essencialmente um processo de separação de contorno 2D e não pode criar forma 3D (deslocamento axial) em uma única operação; enquanto os serviços de estampagem de metal CNC podem integrar vários recursos de conformação tridimensional, como desenho, relevo, flangeamento, persianas e rebitagem de rosca em um único molde progressivo.
Processos discretos de vários estágios versus matriz progressiva integrada
- Dividir uma solução a laser em 3 a 4 etapas separadas — corte, dobra CNC e puncionamento/rosqueamento — reduz a precisão geral do posicionamento para ±0,3 mm e aumenta os custos de manuseio de peças.
- Com os serviços de estampagem CNC de metal, todas as características da superfície podem ser formadas em apenas uma única matriz progressiva em apenas 0,5 segundos , o que reduz as variações dimensionais.
- O corte a laser por si só não pode criar características axiais; um único acidente vascular cerebral de morte progressiva atinge alongamento, flangeamento e formação de nervuras simultaneamente, recursos tridimensionais como alongamento, flangeamento e formação de nervuras podem ser alcançados ao mesmo tempo.
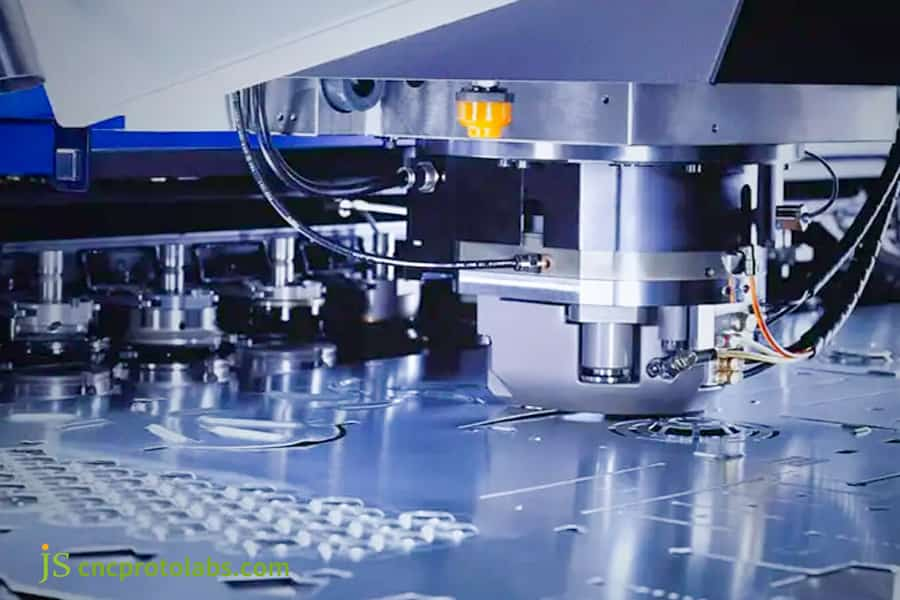
Figura 3: Máquina de estampagem de metal CNC puncionando formas complexas.
Quais critérios técnicos definem um serviço de estampagem de metal de alto volume para produção em massa?
Os principais indicadores para um fornecedor qualificado de estampagem de alto volume são seu projeto interno de matrizes e capacidade de construção para matrizes progressivas, sua faixa de tonelagem de prensagem (45T a 800T) e seu sistema de monitoramento de qualidade no molde . Prensas de virabrequim duplo de tipo fechado e servoprensas fabricadas pelos principais fabricantes de prensas de estampagem de metal, combinadas com sensores fotoelétricos anti-sobreposição no molde, podem garantir que as flutuações de dimensão crítica sejam controladas dentro de Cp ≥ 1,33 quando a matriz estiver funcionando continuamente por mais de 1.000.000 de golpes .
Material do molde e precisão de alimentação
- Para ferramentas de estampagem de alto volume , aço DC53 ou SKD11 com revestimento TD (difusão térmica) ou revestimento de titânio PVD, proporcionando vida útil de 500.000 a 1.000.000 golpes ; enquanto isso, a vida útil das matrizes de metal duro ultrapassa 3.000.000 de golpes.
- A precisão do ajuste do passo do servoalimentador é de ±0,005 mm; com o sistema automático de lubrificação por micro-pulverização , mantém a tira funcionando e alimentando de forma constante.
- O projeto da matriz deve suprimir a tração do disco; defeitos de indentação e tração são eliminados por sensores em tempo real na matriz.
Controle de qualidade e redução contínua de custos
- Quando as puncionadeiras de virabrequim duplo do tipo fechado e as puncionadeiras servo são mantidas funcionando em alta velocidade por mais de 1 milhão de punções , as dimensões críticas mantêm uma capacidade de processo de Cp ≥ 1,33.
- Para atender aos requisitos de rastreabilidade do produto, a JS Precision utiliza o SPC (Controle Estatístico de Processo) durante a produção em massa.
- A autoinspeção na matriz e a separação automática de sucata permitem uma produção autônoma 24 horas por dia, 7 dias por semana , uma medida que também contribui para reduzir os custos por unidade.
Avaliando a capacidade e os sistemas de qualidade de fornecedores de estampagem de alto volume? Entre em contato com a JS Precision para saber mais sobre seus clusters de prensas 45T–800T e sistemas de monitoramento no molde e obter um relatório gratuito de avaliação de capacidade.
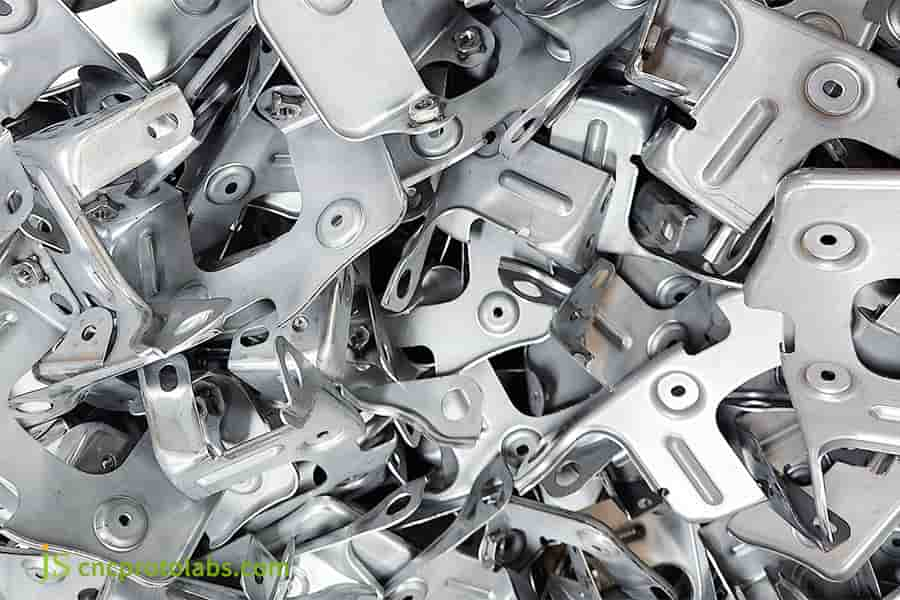
Figura 4: Pilha de peças metálicas estampadas de alto volume.
Como a JS Precision Engineered latas de proteção de latão personalizadas, desde a prototipagem a laser até a escala de estampagem?
Em um projeto de produção de blindagens de sensores de latão C2680 com 0,3 mm de espessura para um cliente automotivo, Precisão JS adotou uma abordagem de implementação de engenharia em fases. Durante a fase de pesquisa e desenvolvimento, o corte a laser de fibra foi usado para concluir a verificação da montagem em 24 horas. Quando a demanda anual aumentou para 150.000 peças, foi introduzido um serviço de estampagem de metal de alto volume e matriz progressiva de precisão de 10 estações , alcançando uma redução de 78,5% no custo geral de fabricação por peça.
Dificuldades do cliente e pontos técnicos problemáticos
Com apenas 0,3 mm de espessura, a blindagem possui doze microfuros de 0,4 mm e pequenas garras flangeadas em torno de sua borda, tornando a estrutura altamente suscetível a deformações.
Na fase inicial da produção em massa, que dependia de um serviço de corte a laser, a alta refletividade do latão fez com que o rendimento caísse para 71% , e os microfuros eram cercados por metal enrolado devido ao estresse térmico excessivo. A rebarbação manual elevou o custo unitário para US$ 1,85. A produtividade mensal não conseguiu atingir a necessidade diária do cliente.
Solução de precisão JS
- Otimização do DFM: nossa equipe de engenharia ajustou a distância da borda do furo em apenas 0,05 mm para mitigar completamente o risco de concentração de tensão.
- Verificação do protótipo: Um laser de pulso curto autoajustável com proteção de argônio de alta pureza produziu com sucesso 200 montagens de teste .
- Implementação de produção em massa: A matriz de 10 estações usava punções HSS de metalurgia do pó ASP-23 e pastilhas de metal duro, funcionando em umprensa de estampagem pneumática de alta velocidade .
Lições aprendidas com falhas e iteração de parâmetros
Durante o primeiro teste de prensagem da matriz T1, o retorno elástico da garra do flange excedeu a tolerância de 0,08 mm devido à anisotropia do latão laminado.
Em vez de recortar a matriz, a JS Precision usou a simulação de formação CAE e girou o layout da tira 45° em relação à direção de laminação , adicionou uma etapa de correção e modelagem de pré-prensagem na estação 4, resolvendo completamente o problema de retorno elástico.
Resultados Finais e Benefícios Quantitativos
|
KPI |
Corte a Laser (Inicial) |
Estampagem Progressiva (Final) |
|---|---|---|
|
Custo unitário (USD) |
US$ 1,85 |
US$ 0,39 |
|
Taxa de rendimento |
71% |
99,4% |
|
Produção diária |
5.000 peças |
80.000 peças |
|
Cp K |
- |
1,74 |
De acordo com o arquivo de projeto interno JS Precision #QC-2025-BR09, todos os dados de KPI neste estudo de caso refletem registros de produção verificados, desde o corte a laser do protótipo até o aumento de escala final da estampagem progressiva.
Suas peças também possuem materiais de alta refletividade ou formação de folhas complexas dificuldades? Entre em contato com a JS Precision imediatamente para enviar desenhos para uma avaliação gratuita do DFM e um plano de produção de estampagem. Com base na experiência do projeto de caixa de blindagem de latão, podemos ajudá-lo a reduzir os custos de peças únicas em mais de 78%.
Matriz de decisão de engenharia: como escolher entre estampagem e corte a laser para o seu projeto?
O desenvolvimento de uma estratégia de seleção de processos para estampagem de metal versus corte a laser requer seguir um caminho de decisão composto por cinco métricas de engenharia: volume de produção total anualizado, estado de congelamento do projeto, espessura da chapa metálica, requisitos de recursos de conformação 3D e requisitos de zona de tolerância . Se a peça incluir recursos de conformação 3D e a demanda anual permanecer estável em mais de 5.000 peças, a estampagem é a rota de processo ideal que equilibra a consistência dimensional com o custo de estampagem versus corte a laser.
Caminho de determinação do projeto em cinco etapas:
- Planejamento de lote de produção: se o tamanho do pedido for inferior a 1.000 peças, você poderá produzi-las com corte a laser de fibra. Se o tamanho do pedido estiver na faixa de 1.000 a 5.000 peças, você poderá produzi-las com corte a laser e um molde simples ou dobra CNC. Pedidos com mais de 5.000 peças normalmente são encaminhados para estampagem progressiva.
- Decisão de recursos geométricos: use corte a laser para peças planas 2D que não precisam de conformação, estampagem para peças com detalhes 3D como flangeamento, estampagem profunda, gravação e relevo.
- Avaliação de mudança de projeto: O corte a laser é a escolha certa enquanto a equipe de P&D ainda está iterando e o projeto pode mudar a cada trimestre . No entanto, a estampagem é a opção ideal depois que a engenharia congelou oficialmente os desenhos.
- Julgamento da espessura do material: O corte a laser é adequado para a fabricação de peças estruturais onde a espessura da placa excede 6,0 mm. A produção em massa de folhas finas ( 0,1–3,0 mm de espessura ) pode ser feita por estampagem em alta velocidade.
- Requisitos de qualidade da seção transversal: Se a ZTA for estritamente proibida e as bordas precisarem ser 100% perpendiculares , escolha a estampagem (corte fino). Se rebarbas não forem permitidas, mas uma ZTA muito pequena for aceitável, o corte a laser assistido por nitrogênio é preferível. Não são permitidas rebarbas perfurantes. Uma zona muito pequena afetada pelo calor é aceitável e o corte a laser com nitrogênio é o método preferido.
|
Dimensão de Decisão |
Condição |
Processo recomendado |
|---|---|---|
|
Quantidade anual |
<1.000 peças |
Corte a laser de fibra |
|
Quantidade anual |
1.000–5.000 peças |
Laser + Matriz Simples / Dobra CNC |
|
Quantidade anual |
>5.000 peças |
Estampagem Progressiva |
|
Recursos geométricos |
2D puro, sem formação |
Corte a laser de fibra |
|
Recursos geométricos |
Desenho, flangeamento, gravação em relevo |
Carimbo CNC necessário |
|
Iteração de projeto |
Mudanças frequentes (fase de P&D) |
Corte a laser de fibra |
|
Iteração de projeto |
Congelamento de design confirmado |
Estampagem |
|
Espessura da Folha |
>Peças estruturais de 6,0 mm |
Corte a laser de fibra |
|
Espessura da Folha |
0,1–3,0 mm, alto volume |
Estampagem de alta velocidade |
|
Qualidade da seção |
Sem HAZ, bordas perpendiculares |
Estampagem (Blancagem Fina) |
|
Qualidade da seção |
Livre de rebarbas, HAZ menor aceitável |
Laser com Nitrogênio |
Com base no banco de dados de projetos JS Precision 2025–2026 (mais de 1.200 projetos), os critérios de seleção de cinco etapas acima foram validados em mais de 800 consultas de engenharia para estampagem e corte a laser.
Não tem certeza sobre a rota do processo durante a fase de início do projeto? Realize imediatamente uma autoverificação em relação à tabela de julgamento de 5 etapas acima e envie os desenhos para a JS Precision para obter análise DFM gratuita. Forneceremos sugestões claras de seleção de processos.
Perguntas frequentes
Q1: Os arquivos CAD usados para prototipagem de corte a laser podem ser utilizados diretamente para a fabricação de matrizes de estampagem?
Não, não podem ser aplicados diretamente; A adaptação do DFM geralmente é necessária. O corte a laser aplica apenas compensação de contorno 2D; as matrizes de estampagem também devem levar em conta a folga de corte, a compensação de retorno elástico da folha e as dimensões de sobreposição de tiras. A JS Precision pode concluir o desenvolvimento do processo e a otimização da tolerância em 24 horas.
Q2: Qual processo é mais econômico ao processar peças de latão ou cobre: corte a laser ou estampagem?
Para pequenos lotes com menos de 3.000 peças, o corte a laser antirreflexo tem um custo geral mais baixo; para lotes superiores a 3.000 peças, a estampagem melhora significativamente a relação custo-benefício. O cobre é caro, mas a estampagem atinge uma taxa de utilização da bobina superior a 88% e evita defeitos de oxidação na zona afetada pelo calor.
Q3: Em que volume de produção o custo das ferramentas de estampagem normalmente pode ser amortizado e recuperado?
Geralmente, espera-se que, por meio da economia de custos por peça, os custos do molde sejam normalmente amortizados entre 3.000 e 5.000 peças para peças típicas de chapa metálica de 1,0 a 2,5 mm; o ponto exato depende da complexidade da peça (≈2.000 para peças complexas, ≈8.000 para arruelas planas).
Q4: As rebarbas nas bordas e zonas de cisalhamento da estampagem de metal afetam a montagem do produto final?
Normalmente, quaisquer rebarbas formadas durante a estampagem são mantidas em 5% da espessura do material para que não interfiram na montagem de rotina. Para atender padrões de tolerância extremamente rígidos, como em eletrônicos automotivos ou dispositivos médicos de alta precisão, a estampagem de precisão pode ser aplicada para gerar uma faixa de cisalhamento de 90%, ou a cunhagem na matriz garante que a peça atenda às tolerâncias de montagem na ejeção.
P5: Se o projeto de uma peça puder sofrer pequenas modificações no futuro, devemos escolher ferramentas ou corte a laser?
Recomenda-se uma abordagem transitória. Antes de o projeto ser finalizado, use o corte a laser de fibra para produção experimental de pequenos lotes e verificação de montagem; depois que a geometria for congelada, mude para matrizes progressivas de metal duro para produção em massa. Isto evita custos de modificação de moldes e garante preços unitários baixos na produção em massa.
Q6: Como posso obter uma cotação comparativa para estampagem de metal versus corte a laser da JS Precision?
Carregue seu modelo 3D e desenhos de engenharia 2D ao canal de consulta do site JS Precision, especificando a demanda anual estimada e a qualidade do material. Nossa equipe de engenharia fornece um orçamento transparente dentro de 12 horas , incluindo o ciclo de produção de teste do laser, orçamento do molde e custos de produção em massa de estampagem.
Q7: Qual é a vida útil típica de uma matriz de estampagem de metal e quem cobre os custos futuros de manutenção?
As matrizes progressivas SKD11 ou DC53 podem durar de 500.000 a 1.000.000 de ciclos de estampagem, enquanto as matrizes de metal duro ultrapassam em muito 3.000.000 de ciclos de estampagem. O cliente cobre apenas o custo inicial do ferramental; A JS Precision cuida da inspeção, manutenção, substituição de peças e retificação durante a vida útil do programa.
Q8: Qual é a relação mínima entre o diâmetro do furo e a espessura do material (proporção de aspecto) alcançável pelo corte a laser?
Um laser de fibra geralmente precisa que a relação entre o diâmetro do furo e a espessura do material não seja inferior a 1:1 ; furos menores que 0,8 mm são propensos a defeitos de ablação térmica. A estampagem CNC com microfuradores produz furos estáveis de 0,3 mm em aço inoxidável de 1,0 mm sem escória nas paredes do furo.
Resumo
Na fabricação de chapas metálicas de precisão, o corte a laser de fibra e a estampagem CNC de metais não são tecnologias opostas, mas sim processos complementares em diferentes estágios do ciclo de vida do produto. O corte a laser, com investimento zero em moldes, tempo de configuração extremamente curto e alta flexibilidade, tornou-se a solução preferida para desenvolvimento de protótipos, modificações frequentes e entrega rápida de pequenos lotes . A estampagem CNC de metal, por outro lado, demonstra uma capacidade abrangente na produção em massa, incluindo tempos de ciclo ultrarrápidos por peça (200–600 SPM), custo marginal extremamente baixo e a capacidade de formar integralmente recursos 3D complexos. Definir claramente o limite de volume no qual você alterna processos — e combinar as propriedades do material com o processo — é crucial para qualidade e custo.
Está com dificuldades para escolher o processo certo para um novo projeto ou enfrenta altos custos com peças existentes cortadas a laser? Contate agora a equipe de Engenharia Industrial da JS Precision. Simplesmente carregue os desenhos CAD da sua peça e especifique seus requisitos de lote, e nossos engenheiros seniores fornecerão uma análise gratuita de capacidade de fabricação DFM, um plano de otimização de agrupamento de materiais e um relatório preciso de comparação de custos entre estampagem e corte a laser dentro de 12 horas, ajudando você a colocar seus produtos no mercado rapidamente e com um custo menor.

Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

