 Español




Estampado de metal versus corte por láser : Elija el corte por láser para prototipos y volúmenes bajos de menos de 3000 piezas, y el estampado CNC para volúmenes altos de más de 5000 a 10 000 piezas para reducir el costo unitario entre un 60 % y un 82 %. El corte por láser ofrece cero costos de molde, entrega en 24 horas y flexibilidad de diseño ; El estampado ofrece una alta utilización del material (80%–92%) y tiempos de ciclo por pieza de 0,1–1,5 s. La selección debe basarse en las características 3D de las piezas y los requisitos anuales.
Matriz de decisión central: estampado de metal frente a corte por láser
|
Dimensión de evaluación |
Estampado de metales CNC |
Corte por láser de fibra |
El mejor consejo de selección de procesos |
|---|---|---|---|
|
Inversión en herramientas |
Alto costo inicial ($3500 – $45 000+) |
Costo de herramientas cero (solo programación CAD/CAM) |
Láser para creación de prototipos y cambios frecuentes de diseño. |
|
Plazo de entrega del primer artículo |
3 a 8 semanas (fabricación de troqueles, electroerosión por hilo, intentos) |
24 a 48 horas para reducir la programación |
Láser para entrega urgente o lotes pequeños |
|
Ciclo de producción por pieza |
0,1 a 0,3 segundos (200 a 600 SPM) para la mayoría de las piezas; hasta 1,5 s para piezas muy grandes. |
15 a 90 segundos (según el contorno y el grosor) |
Estampación para demanda anual ≥5.000 piezas |
|
Utilización de materiales |
80%–92% (anidamiento de precisión de bobina) |
65%–80% (hoja con corte y espaciado) |
Estampación de metales preciosos y reflectantes. |
|
Capacidad de espesor de hoja |
0,1 mm – 6,0 mm |
0,5 mm – 25,0 mm+ |
Láser para espesores >6,0 mm sin conformar |
|
Formacion Geométrica |
Embutido, rebordeado, estampado y rejilla en un solo troquel |
Solo contorno 2D (se necesita conformado secundario) |
Estampado para estructuras 3D complejas |
De acuerdo a Norma ISO 9013:2017 , la clasificación de corte térmico define las tolerancias dimensionales para las piezas cortadas con láser, lo que garantiza el control de calidad en varios rangos de espesor.
Basado en la base de datos de proyectos JS Precision 2025-2026 (más de 1200 proyectos), los porcentajes de velocidad y costo en esta tabla reflejan puntos de referencia de producción reales para estampado y corte por láser.
¿En qué se diferencian en velocidad los servicios de estampado de metal CNC y el corte por láser?
La evaluación de la velocidad de producción debe dividirse en dos fases: el período de preparación inicial y el ciclo continuo de producción en masa. Corte por láser de fibra , gracias a sus características sin moho, puede completar la instalación en 5 a 30 minutos y lograr la entrega en 24 horas ; mientras que en la etapa estable de producción en masa, los servicios de estampado de metal CNC, con velocidades de prensa de 200 a 600 golpes por minuto (SPM), logran una tasa de producción de una sola pieza de 20 a 50 veces mayor que la del corte por láser.
Comparación de los periodos de preparación inicial.
- El corte por láser de fibra no utiliza ningún molde, la fabricación puede comenzar una vez que se programa una máquina CNC con los datos CAD, el tiempo de configuración es de aproximadamente 5 a 30 minutos y el primer producto puede estar listo en 24 horas .
- El plazo de entrega de las herramientas cubre el diseño de la matriz, el corte por electroerosión por hilo lento, el ensamblaje y la prueba , y la primera pieza se puede producir solo después de tres a ocho semanas.
- Cuando hay un calendario de entrega ajustado o modificaciones frecuentes del diseño, el corte por láser es la opción más rápida.
Tiempo del ciclo de producción en masa y rendimiento en el procesamiento de materiales de alta reflectividad.
- La velocidad de corte por láser está limitada principalmente por la longitud del perfil y el grosor de la pieza de trabajo. El corte recto en acero inoxidable de 1,0 mm puede alcanzar una velocidad de 35 a 45 m/min, pero en el procesamiento de conjuntos de microagujeros densos el tiempo total del ciclo se extiende a 15 a 90 s/pieza debido a la frecuente aceleración y desaceleración de la máquina.
- El corte de latón con láser es un proceso desafiante porque el latón altamente reflectante puede reflejar el haz hacia la óptica y dañar la lente; Además, cuando el espesor de la placa supera los 3,0 mm, aparece fácilmente escoria en el borde de corte inferior. Pero el estampado CNC mantiene una alta velocidad constante en el latón, sin verse afectado por el estrés térmico.
Según la base de datos de más de 1200 proyectos de JS Precision, el punzonado es entre 15 y 20 veces más rápido que el corte por láser para conjuntos de microagujeros de menos de 3,0 mm.
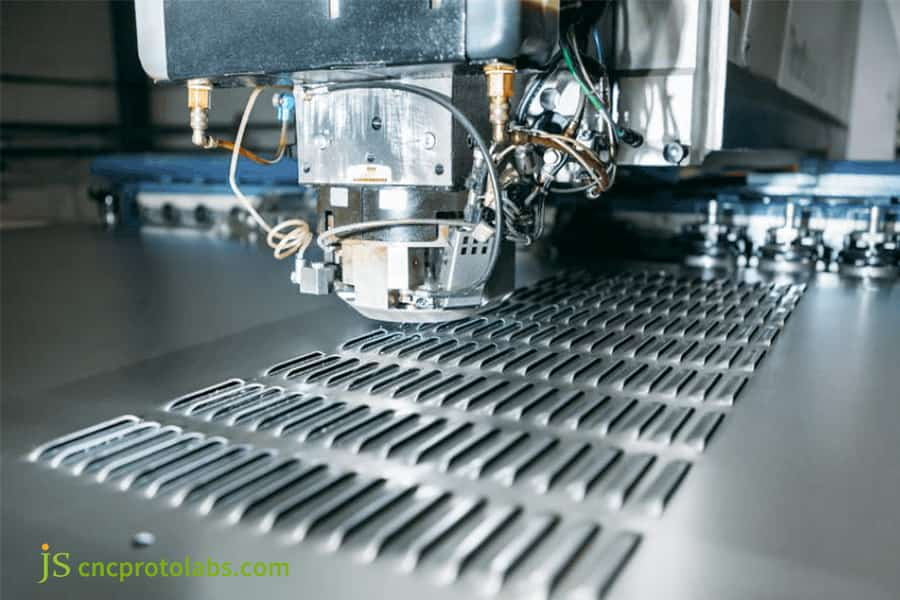
Figura 1: Máquina de corte por láser realizando ranuras en chapa metálica.
¿Qué es más barato para su volumen: el costo de estampado versus corte por láser?
La determinación del costo de estampado versus corte por láser depende de la cantidad total y del tiempo de mecanizado por pieza. En la fase de prueba y de producción en lotes pequeños de hasta 3000 piezas, el corte por láser ofrece costos totales más bajos debido a la nula inversión en herramientas y la programación justo a tiempo . Sin embargo, una vez que los tamaños de los pedidos superan las 5000 a 10 000 piezas, el servicio de estampado de metal de alto volumen, con sus troqueles progresivos en bobina que logran una utilización del material superior al 85 % y ciclos de estampado extremadamente cortos, puede reducir los costos de fabricación por pieza entre un 60 % y un 80 %.
Desglose del costo total
- El cálculo de las diferencias de costes entre estampación y corte por láser debe abordarse por separado. El costo total del corte por láser incluye la tarifa por hora de la máquina, el uso de gas auxiliar, la mano de obra de desbarbado secundario y la pérdida de desechos (tasa de desechos: 20%-35%).
- En general, el costo de producción de estampado La composición implica el costo de desarrollo de herramientas, el costo del material de la bobina (tasa de rendimiento: 85% –92%), el tiempo de estampado por segundo y el costo de mantenimiento del molde.
- Los costos de herramientas se recuperan cuando el ahorro por pieza versus el corte por láser, multiplicado por la cantidad total, cubre la inversión en el molde (Society of Manufacturing Engineers, 2024).
Criticidad de la conversión por lotes y escala de costos
|
Cantidad de lote |
Costo unitario de corte por láser (USD) |
Costo total del láser (USD) |
Costo unitario de estampado (USD) |
Costo Total del Estampado (USD) |
|---|---|---|---|---|
|
500 |
$4.20 |
$2,100 |
$12.50 |
$6,250 |
|
3.000 |
$3.80 |
$11,400 |
$4.00 |
$12,000 |
|
10.000 |
$3.40 |
$34,000 |
$1.10 |
$11,000 |
|
50.000 |
$3.10 |
$155,000 |
$0.55 |
$27,500 |
Según el Sociedad de Ingenieros de Fabricación (PYME) , Ingeniería de fabricación, vol. 62, No. 3 (2024), págs. 42–45, el punto de equilibrio para piezas típicas de chapa de 1,0–2,5 mm se sitúa entre 3.500 y 5.000 piezas.
¿Calculando los costos de proceso para sus piezas? Comuníquese con JS Precision ahora para obtener un análisis comparativo de costos gratuito de piezas típicas. Le proporcionaremos un plan de precios escalonado según sus dibujos y tamaños de lote.
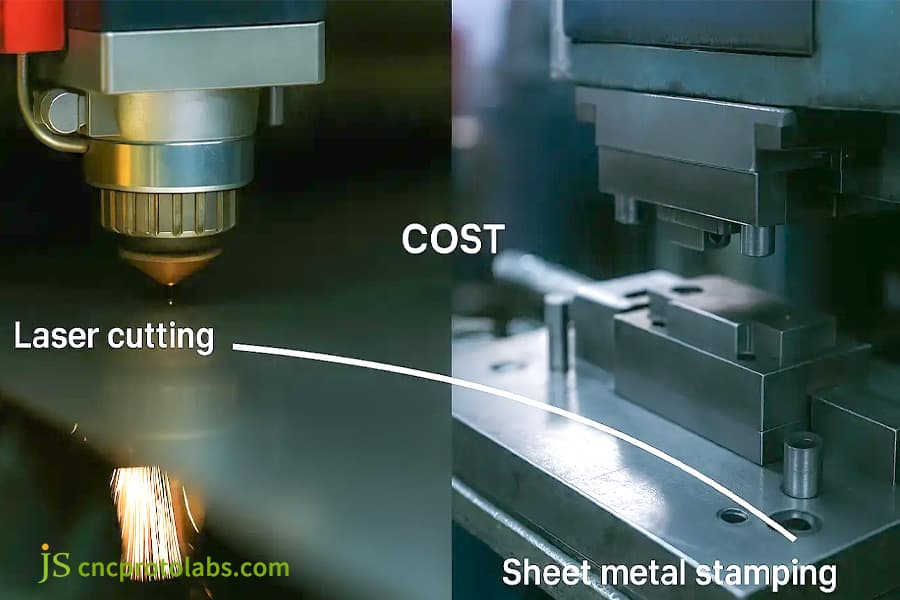
Figura 2: Comparación del coste del corte por láser y del estampado de chapa.
¿Qué ofrece mejor calidad y precisión de los bordes: comparación entre corte por láser y estampado?
Al comparar la precisión del corte por láser con la del estampado, el corte por láser de fibra puede mantener de manera estable una tolerancia lineal de ±0,05 mm a ±0,1 mm en un contorno plano bidimensional y no hay tensión física de punzonado; mientras que el estampado de precisión, cuando se utiliza con prensas de estampado de alta rigidez fabricadas por los principales fabricantes internacionales de prensas de estampado de metales (como AIDA y Amada), puede lograr una posición del orificio y una tolerancia de forma de ±0,02 mm , pero la sección transversal de la pieza exhibirá una microestructura de cuatro capas de esquinas colapsadas, bandas de corte brillantes, bandas de fractura y microrebabas.
Comparación de masas transversales microscópicas.
- La HAZ (zona afectada por el calor) del corte por láser suele permanecer entre 0,05 y 0,15 mm. El corte no está sujeto a tensión mecánica pero aún así puede producir un color óxido muy sutil en la superficie .
- La microestructura de la sección transversal del borde de estampado básicamente divide el material en cuatro regiones: esquina colapsada, banda de corte brillante, banda de fractura y rebaba. La banda de corte de estampado promedio comprende del 30% al 40%, mientras que el estampado de precisión puede alcanzar del 85% al 90% .
- Para placas planas que necesitan una gran planitud y bordes libres de endurecimiento localizado, el corte por láser es la mejor opción; el estampado, por el contrario, será más adecuado para piezas estructurales donde se requieren chaflanes precisos o posiciones uniformes de los orificios en lotes grandes .
Escenarios de aplicaciones de precisión y entidades de equipos.
- Prensas mecánicas de doble cigüeñal tipo cerrado mediante prominentes fabricantes de prensas de estampado de metales como AIDA y Amada proporcionan una precisión de la posición del orificio de ±0,02 mm que puede permanecer sin cambios durante toda la vida útil de la matriz.
- Los datos de campo de JS Precision muestran que las características 3D cortadas con láser aún requieren múltiples operaciones de doblado y remachado , y esto podría significar errores con tolerancias que se acumulan hasta aproximadamente ±0,3 mm. Aún así, el estampado progresivo da resultados mucho mejores sobre la uniformidad de referencia del ensamblaje ( CpK ≥ 1,67 ).
¿Por qué el estampado de metal CNC puede manejar geometrías 3D complejas que el corte por láser no puede?
La línea divisoria esencial entre el estampado de metal y el corte por láser radica en la capacidad de dar forma a dimensiones geométricas : el corte por láser de fibra es esencialmente un proceso de separación de contornos 2D y no puede crear formas 3D (desplazamiento axial) en una sola operación; mientras que los servicios de estampado de metal CNC pueden integrar varias funciones de conformado tridimensional, como embutición, estampado, reborde, persianas y remachado de roscas en un único molde progresivo.
Procesos discretos de múltiples etapas versus matriz progresiva integrada
- Dividir una solución láser en 3 o 4 pasos separados ( corte, doblado CNC y punzonado/roscado ) reduce la precisión general del posicionamiento a ±0,3 mm y aumenta los costos de manipulación de piezas.
- Con los servicios de estampado de metal CNC, todas las características de la superficie se pueden formar en un solo troquel progresivo en solo 0,5 segundos , lo que reduce las variaciones dimensionales.
- El corte por láser por sí solo no puede crear características axiales; un solo golpe de matriz progresiva logra estirar, rebordear y formar nervaduras simultáneamente, se pueden lograr características tridimensionales como estiramiento, rebordear y formar nervaduras al mismo tiempo.
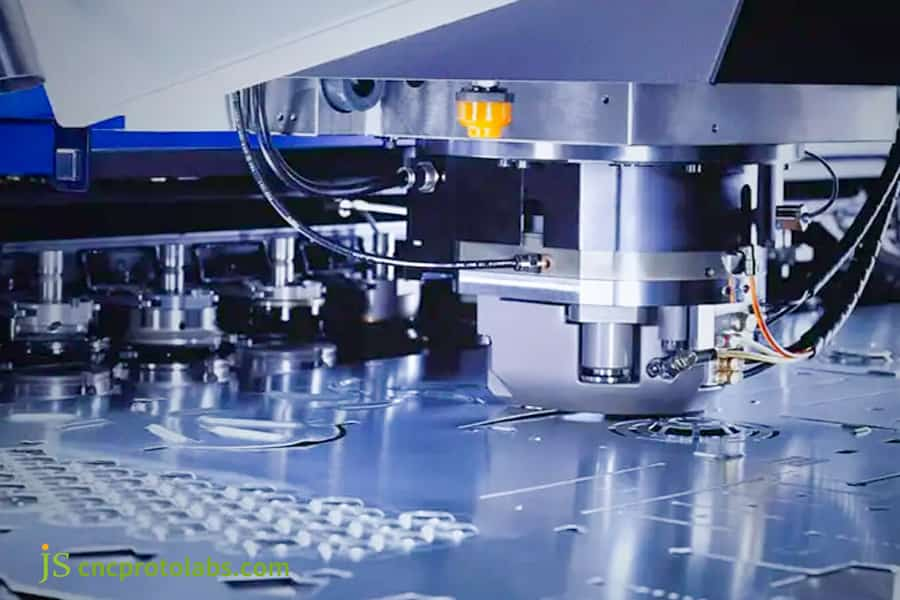
Figura 3: Máquina estampadora de metal CNC que perfora formas complejas.
¿Qué criterios técnicos definen un servicio de estampado de metales de alto volumen para producción en masa?
Los indicadores clave para un proveedor calificado de estampado de alto volumen son su capacidad interna de diseño y construcción de troqueles progresivos, su rango de tonelaje de prensa (45T a 800T) y su sistema de monitoreo de calidad en el molde . Las prensas de doble cigüeñal de tipo cerrado y las servoprensas fabricadas por los principales fabricantes de prensas de estampado de metal, combinadas con sensores fotoeléctricos antisuperposición en el molde, pueden garantizar que las fluctuaciones de dimensiones críticas se controlen dentro de Cp ≥ 1,33 cuando la matriz ha estado funcionando continuamente durante más de 1.000.000 de golpes .
Material del molde y precisión de alimentación.
- Para herramientas de estampado de gran volumen Acero DC53 o SKD11 con revestimiento TD (difusión térmica) o revestimiento de titanio PVD, que ofrece una vida útil de entre 500.000 y 1.000.000 de carreras ; Mientras tanto, la vida útil de las matrices de carburo supera los 3.000.000 de golpes.
- La precisión del ajuste del paso del servoalimentador es de ±0,005 mm; Con el sistema de lubricación automática por microaspersión , mantiene la tira funcionando y alimentándose de manera constante.
- El diseño del dado debe suprimir la extracción de residuos; Los sensores en tiempo real integrados eliminan los defectos por indentación y extracción de residuos.
Control de calidad y reducción continua de costes.
- Cuando las punzonadoras de doble cigüeñal de tipo cerrado y las punzonadoras servo se mantienen funcionando a alta velocidad durante más de 1 millón de punzones , las dimensiones críticas mantienen una capacidad de proceso de Cp ≥ 1,33.
- Para cumplir con los requisitos de trazabilidad del producto, JS Precision utiliza SPC (control estadístico de procesos) durante la producción en masa.
- La autoinspección interna y la separación automática de desechos permiten una producción desatendida las 24 horas del día , los 7 días de la semana, una medida que también contribuye a reducir los costos unitarios.
¿Evaluar la capacidad y los sistemas de calidad de los proveedores de estampado de gran volumen? Comuníquese con JS Precision para conocer sus grupos de prensas de 45T a 800T y sus sistemas de monitoreo en el molde, y obtener un informe de evaluación de capacidad gratuito.
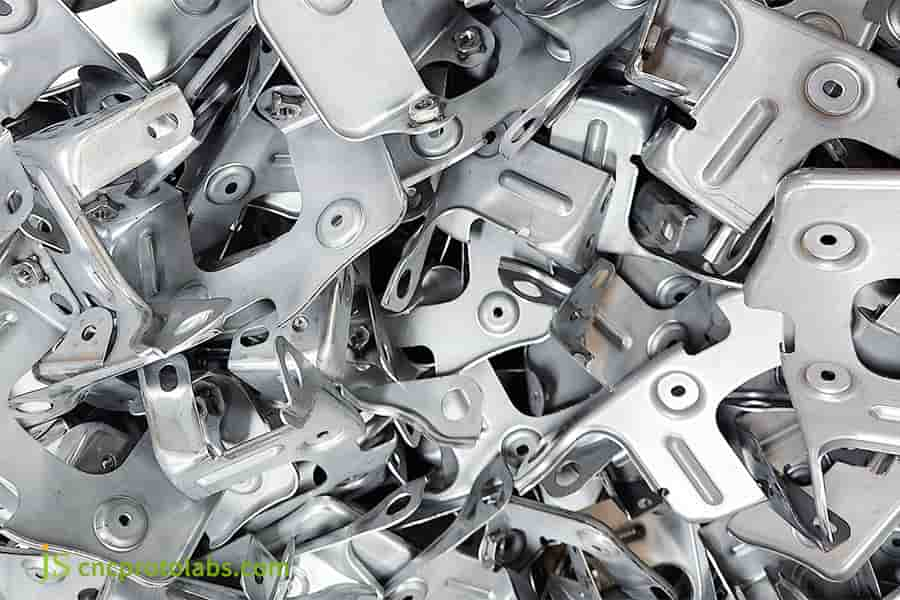
Figura 4: Montón de piezas estampadas de metal de gran volumen.
¿Cómo diseñó JS Precision latas de protección de latón personalizadas desde la creación de prototipos láser hasta la escala de estampado?
En un proyecto que produce protectores de sensores de latón C2680 de 0,3 mm de espesor para un cliente de automoción, Precisión JS adoptó un enfoque de implementación de ingeniería por fases. Durante la fase de I+D, se utilizó corte por láser de fibra para completar la verificación del ensamblaje en 24 horas. Cuando la demanda anual aumentó a 150.000 piezas, se introdujo un servicio de estampado de metal de alto volumen con matriz progresiva de precisión de 10 estaciones , logrando una reducción del 78,5 % en el costo total de fabricación por pieza.
Dificultades del cliente y puntos débiles técnicos
Con solo 0,3 mm de espesor, el escudo tiene doce microagujeros de 0,4 mm y pequeñas garras con pestañas alrededor de su borde, lo que hace que la estructura sea muy susceptible a la deformación.
En la etapa inicial de la producción en masa que dependía de un servicio de corte por láser, la alta reflectividad del latón provocó que el rendimiento cayera al 71% y los microagujeros estaban rodeados de metal curvado debido al estrés térmico excesivo. El desbarbado manual elevó el costo unitario a 1,85 dólares. El rendimiento mensual no pudo alcanzar los requisitos diarios del cliente.
Solución de precisión JS
- Optimización DFM: nuestro equipo de ingeniería ajustó la distancia al borde del orificio en tan solo 0,05 mm para mitigar completamente el riesgo de concentración de tensiones.
- Verificación del prototipo: un láser de pulso corto autoajustable con protección de argón de alta pureza produjo con éxito 200 conjuntos de prueba .
- Implementación de producción en masa: El troquel de 10 estaciones utilizó punzones HSS de pulvimetalurgia ASP-23 e insertos de carburo cementado, funcionando en unprensa de estampado neumática de alta velocidad .
Lecciones aprendidas de fallas e iteración de parámetros
Durante la primera prueba de prensado con matriz T1, el retorno elástico de la garra de la brida superó la tolerancia de 0,08 mm debido a la anisotropía del latón laminado.
En lugar de volver a cortar el troquel, JS Precision utilizó la simulación de conformado CAE y giró el diseño de la tira 45° con respecto a la dirección de laminado , agregó un paso de corrección y conformado de preprensado en la estación 4, resolviendo por completo el problema del retorno elástico.
Resultados finales y beneficios cuantitativos
|
KPI |
Corte por láser (inicial) |
Estampación Progresiva (Final) |
|---|---|---|
|
Costo unitario (USD) |
$1.85 |
$0.39 |
|
Tasa de rendimiento |
71% |
99,4% |
|
Salida diaria |
5.000 piezas |
80.000 piezas |
|
CpK |
— |
1.74 |
Según el archivo de proyecto interno de JS Precision #QC-2025-BR09, todos los datos de KPI en este estudio de caso reflejan registros de producción verificados desde el corte por láser del prototipo hasta la ampliación progresiva final del estampado con troquel.
¿Sus piezas también tienen materiales de alta reflectividad o formación de láminas complejas ¿dificultades? Comuníquese con JS Precision de inmediato para enviar dibujos para una evaluación DFM gratuita y un plan de producción de estampado. Aprovechando la experiencia del proyecto de la caja protectora de latón, podemos ayudarle a reducir los costes de una sola pieza en más del 78 %.
Matriz de decisiones de ingeniería: ¿Cómo elegir entre estampado y corte por láser para su proyecto?
Desarrollar una estrategia de selección de procesos para estampado de metal versus corte por láser requiere seguir una ruta de decisión compuesta por cinco métricas de ingeniería: volumen de producción total anualizado, estado de congelación del diseño, espesor de la chapa, requisitos de características de conformado 3D y requisitos de zona de tolerancia . Si la pieza incluye características de conformado 3D y la demanda anual se mantiene estable en más de 5000 piezas, el estampado es la ruta de proceso óptima que equilibra la consistencia dimensional con el costo del estampado versus el corte por láser.
Ruta de determinación del proyecto de cinco pasos:
- Planificación de lotes de producción: si el tamaño del pedido es inferior a 1000 piezas, puede producirlas con corte por láser de fibra. Si el tamaño del pedido está en el rango de 1000 a 5000 piezas, puede producirlas con corte por láser y un molde simple o doblado CNC. Los pedidos de más de 5000 piezas generalmente se envían al estampado progresivo.
- Decisión de características geométricas: utilice corte por láser para piezas planas 2D que no necesitan moldeo, estampado para piezas con detalles 3D como bridas, embutición profunda, grabado y estampado.
- Evaluación del cambio de diseño: el corte por láser es la opción correcta mientras el equipo de I+D todavía está iterando y el diseño podría cambiar cada trimestre . Sin embargo, el estampado es la opción a elegir una vez que la ingeniería haya congelado oficialmente los dibujos.
- Juicio sobre el espesor del material: el corte por láser es adecuado para la fabricación de piezas estructurales donde el espesor de la placa supera los 6,0 mm. La producción en masa de láminas delgadas ( de 0,1 a 3,0 mm de espesor ) se puede realizar mediante estampado a alta velocidad.
- Requisitos de calidad de la sección transversal: si la ZAT está estrictamente prohibida y los bordes deben ser 100% perpendiculares , elija estampado (supresión fina). Si no se permiten rebabas pero se acepta una ZAC muy pequeña, se prefiere el corte por láser asistido por nitrógeno. No se permiten rebabas de perforación. Es aceptable una zona muy pequeña afectada por el calor y el método preferido es el corte por láser con nitrógeno.
|
Dimensión de decisión |
Condición |
Proceso recomendado |
|---|---|---|
|
Cantidad anual |
<1000 piezas |
Corte por láser de fibra |
|
Cantidad anual |
1.000 a 5.000 piezas |
Láser + Troquel simple / Doblado CNC |
|
Cantidad anual |
>5.000 piezas |
Estampación progresiva |
|
Características geométricas |
2D puro, sin formación |
Corte por láser de fibra |
|
Características geométricas |
Embutido, rebordeado, estampado. |
Se requiere estampado CNC |
|
Iteración de diseño |
Cambios frecuentes (fase de I+D) |
Corte por láser de fibra |
|
Iteración de diseño |
Se confirma la congelación del diseño |
Estampado |
|
Espesor de la hoja |
>Piezas estructurales de 6,0 mm |
Corte por láser de fibra |
|
Espesor de la hoja |
0,1–3,0 mm, volumen alto |
Estampado de alta velocidad |
|
Calidad de la sección |
Sin HAZ, bordes perpendiculares |
Estampado (supresión fina) |
|
Calidad de la sección |
Sin rebabas, HAZ menor aceptable |
Láser con Nitrógeno |
Basado en la base de datos de proyectos JS Precision 2025-2026 (más de 1200 proyectos), los criterios de selección de cinco pasos anteriores se han validado en más de 800 consultas de ingeniería para estampado y corte por láser.
¿No está seguro de la ruta del proceso durante la fase de inicio del proyecto? Realice inmediatamente una autocomprobación con la tabla de valoración de 5 pasos anterior y envíe los dibujos a JS Precision para obtener un análisis DFM gratuito. Proporcionaremos sugerencias claras de selección de procesos.
Preguntas frecuentes
P1: ¿Se pueden utilizar directamente los archivos CAD utilizados para la creación de prototipos de corte por láser para la fabricación de troqueles de estampado?
No, no se pueden aplicar directamente; Generalmente se requiere una adaptación DFM. El corte por láser aplica únicamente compensación de contorno 2D; Los troqueles de estampado también deben tener en cuenta el espacio libre, la compensación elástica de la lámina y las dimensiones de superposición de las tiras. JS Precision puede completar el desarrollo de procesos y la optimización de tolerancias en 24 horas.
P2: ¿Qué proceso es más rentable al procesar piezas de latón o cobre: el corte por láser o el estampado?
Para lotes pequeños de menos de 3000 piezas, el corte por láser antirreflectante tiene un costo total menor; Para lotes superiores a 3.000 piezas, el estampado mejora significativamente la rentabilidad. El cobre es caro, pero el estampado consigue una tasa de utilización de la bobina superior al 88% y evita defectos de oxidación en la zona afectada por el calor.
P3: ¿A qué volumen de producción normalmente se puede amortizar y recuperar el costo de las herramientas de estampado?
En general, se espera que a través del ahorro de costos por pieza, los costos del molde generalmente se amorticen entre 3000 y 5000 piezas para piezas típicas de chapa metálica de 1,0 a 2,5 mm; el punto exacto depende de la complejidad de la pieza (≈2000 para piezas complejas, ≈8000 para arandelas simples).
P4: ¿Las rebabas de los bordes y las zonas de corte del estampado de metal afectan el ensamblaje del producto final?
Normalmente, las rebabas que se forman durante el estampado se mantienen en un 5% del espesor del material para que no interfieran con el ensamblaje de rutina. Para cumplir con estándares de tolerancia extremadamente estrictos, como en la electrónica automotriz o dispositivos médicos de alta precisión, se puede aplicar un estampado de precisión para generar una banda de corte del 90 %, o el acuñado en el troquel garantiza que la pieza cumpla con las tolerancias de ensamblaje en el momento de la expulsión.
P5: Si el diseño de una pieza pudiera sufrir modificaciones menores en el futuro, ¿deberíamos elegir herramientas o corte por láser?
Se recomienda un enfoque transitorio. Antes de finalizar el diseño, utilice el corte por láser de fibra para la producción de prueba en lotes pequeños y la verificación del ensamblaje; una vez congelada la geometría, cambie a matrices progresivas de carburo para la producción en masa. Esto evita costes de modificación del molde y garantiza precios unitarios bajos en la producción en masa.
P6: ¿Cómo puedo obtener una cotización comparativa entre estampado de metal y corte por láser de JS Precision?
Cargue su modelo 3D y dibujos de ingeniería 2D al canal de consultas del sitio web de JS Precision, especificando la demanda anual estimada y la calidad del material. Nuestro equipo de ingeniería proporciona una cotización transparente en un plazo de 12 horas , incluido el ciclo de producción de prueba láser, el presupuesto del molde y los costos de producción en masa de estampado.
P7: ¿Cuál es la vida útil típica de un troquel de estampado de metal y quién cubre los costos de mantenimiento futuros?
Los troqueles progresivos SKD11 o DC53 pueden durar entre 500.000 y 1.000.000 de ciclos de estampado, mientras que los troqueles de carburo superan con creces los 3.000.000 de ciclos de estampado. El cliente cubre sólo el costo inicial de las herramientas; JS Precision se encarga de la inspección, el mantenimiento, el reemplazo de piezas y el reamolado durante la vida útil del programa.
P8: ¿Cuál es la relación mínima entre el diámetro del orificio y el espesor del material (relación de aspecto) que se puede lograr mediante corte por láser?
Un láser de fibra generalmente necesita que la relación entre el diámetro del orificio y el espesor del material no sea inferior a 1:1 ; Los agujeros de menos de 0,8 mm son propensos a sufrir defectos de ablación térmica. El estampado CNC con microperforadores produce orificios estables de 0,3 mm en acero inoxidable de 1,0 mm sin escoria en las paredes del orificio.
Resumen
En la fabricación de chapa de precisión, el corte por láser de fibra y el estampado de metal CNC no son tecnologías opuestas, sino procesos complementarios en diferentes etapas del ciclo de vida del producto. El corte por láser, con su nula inversión en moldes, su tiempo de configuración extremadamente corto y su alta flexibilidad, se ha convertido en la solución preferida para el desarrollo de prototipos, modificaciones frecuentes y entrega rápida de lotes pequeños . El estampado de metal CNC, por otro lado, demuestra una capacidad integral en la producción en masa, incluidos tiempos de ciclo por pieza ultrarrápidos (200 a 600 SPM), un costo marginal extremadamente bajo y la capacidad de formar integralmente características 3D complejas. Definir claramente el umbral de volumen en el que se cambia de proceso (y hacer coincidir las propiedades del material con el proceso) es crucial para la calidad y el costo.
¿Tiene dificultades para elegir el proceso adecuado para un nuevo proyecto o se enfrenta a altos costos por las piezas cortadas con láser existentes? Póngase en contacto ahora con el equipo de Ingeniería Industrial de JS Precision. Simplemente sube los dibujos CAD de tu pieza y especifique sus requisitos de lote, y nuestros ingenieros superiores le proporcionarán un análisis gratuito de capacidad de fabricación DFM, un plan de optimización de anidamiento de materiales y un informe de comparación de costos preciso entre estampado y corte por láser en un plazo de 12 horas, lo que lo ayudará a llevar sus productos al mercado rápidamente y a un costo menor.

Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

