 Deutsch



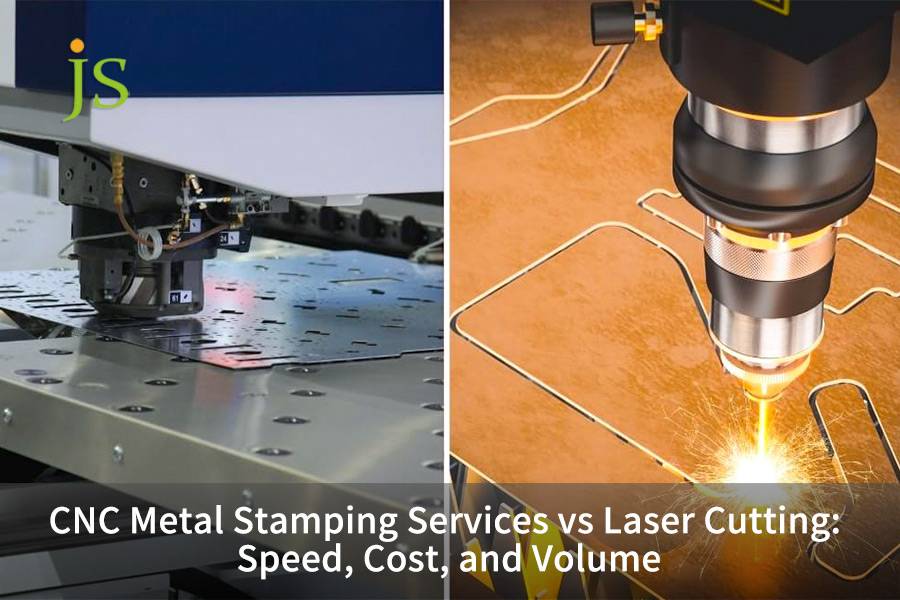

Metallstanzen vs. Laserschneiden : Wählen Sie Laserschneiden für Prototypen und kleine Stückzahlen unter 3.000 Stück und CNC-Stanzen für große Stückzahlen über 5.000–10.000 Stück, um die Stückkosten um 60–82 % zu senken. Das Laserschneiden bietet keine Formkosten, eine 24-Stunden-Durchlaufzeit und Designflexibilität . Das Stanzen bietet eine hohe Materialausnutzung (80–92 %) und Zykluszeiten pro Stück von 0,1–1,5 s. Die Auswahl sollte auf den 3D-Eigenschaften der Teile und dem jährlichen Bedarf basieren.
Kernentscheidungsmatrix: Metallstanzen vs. Laserschneiden
|
Bewertungsdimension |
CNC-Metallstanzen |
Faserlaserschneiden |
Beste Beratung zur Prozessauswahl |
|---|---|---|---|
|
Werkzeuginvestition |
Hohe Anschaffungskosten ($3.500 – $45.000+) |
Keine Werkzeugkosten (nur CAD/CAM-Programmierung) |
Laser für Prototyping und häufige Designänderungen |
|
Vorlaufzeit für den ersten Artikel |
3–8 Wochen (Stanzenherstellung, Drahterodieren, Versuche) |
24–48 Stunden für die Schnittplanung |
Laser für dringende Lieferungen oder kleine Chargen |
|
Produktionszyklus pro Stück |
0,1–0,3 Sekunden (200–600 SPM) für die meisten Teile; bis zu 1,5 s für sehr große Teile. |
15–90 Sekunden (je nach Kontur und Dicke) |
Stanzen für einen Jahresbedarf von ≥5.000 Stück |
|
Materialnutzung |
80 %–92 % (Spulenpräzisionsschachtelung) |
65 %–80 % (Blech mit Schnittfuge und Abstand) |
Stempeln für Edelmetalle und reflektierende Metalle |
|
Blechdickenfähigkeit |
0,1 mm – 6,0 mm |
0,5 mm – 25,0 mm+ |
Laser für Dicke >6,0 mm ohne Umformung |
|
Geometrische Formung |
Ziehen, Bördeln, Prägen, Lamellen in einem Werkzeug |
Nur 2D-Kontur (sekundäre Umformung erforderlich) |
Stanzen für komplexe 3D-Strukturen |
Entsprechend ISO 9013:2017 Die Klassifizierung des thermischen Schneidens definiert Maßtoleranzen für lasergeschnittene Teile und gewährleistet so die Qualitätskontrolle über verschiedene Dickenbereiche hinweg.
Basierend auf der Projektdatenbank JS Precision 2025–2026 (mehr als 1.200 Projekte) spiegeln die Geschwindigkeits- und Kostenprozentsätze in dieser Tabelle reale Produktionsmaßstäbe für Stanzen und Laserschneiden wider.
Wie unterscheiden sich CNC-Metallstanzdienste und Laserschneiden in der Geschwindigkeit?
Die Bewertung der Produktionsgeschwindigkeit muss in zwei Phasen unterteilt werden: die anfängliche Vorbereitungsphase und den kontinuierlichen Massenproduktionszyklus. Faserlaserschneiden Aufgrund seiner schimmelfreien Eigenschaften kann der Aufbau innerhalb von 5 bis 30 Minuten abgeschlossen werden und eine Lieferung innerhalb von 24 Stunden erfolgen . Während in der stabilen Massenproduktionsphase CNC-Metallstanzdienste mit Pressgeschwindigkeiten von 200–600 Hüben pro Minute (SPM) eine Einzelstückausstoßrate erreichen, die 20 bis 50-mal höher ist als beim Laserschneiden.
Vergleich der ersten Vorbereitungszeiten
- Beim Faserlaserschneiden werden keine Formen verwendet. Die Fertigung kann beginnen, sobald eine CNC-Maschine mit den CAD-Daten programmiert ist. Die Rüstzeit beträgt nur etwa 5 bis 30 Minuten. Das erste Produkt kann in 24 Stunden fertig sein .
- Die Vorlaufzeit für die Werkzeugbereitstellung umfasst die Gestaltung der Matrize, das langsame Drahterosionsschneiden, die Montage und die Erprobung . Das erste Stück kann erst nach drei bis acht Wochen hergestellt werden.
- Bei einem engen Lieferplan oder häufigen Designänderungen ist das Laserschneiden die schnellste Option.
Zykluszeit und Leistung der Massenproduktion bei der Verarbeitung hochreflektierender Materialien
- Die Laserschneidgeschwindigkeit wird hauptsächlich durch die Profillänge und die Dicke des Werkstücks begrenzt. Gerader Schnitt auf 1,0 mm starkem Edelstahl kann 35–45 m/min erreichen, doch bei der Bearbeitung dichter Mikrolochanordnungen verlängert sich die Gesamtzykluszeit aufgrund der häufigen Maschinenbeschleunigung und -verzögerung auf 15–90 s/Stück.
- Das Laserschneiden von Messing ist ein anspruchsvoller Prozess, da stark reflektierendes Messing den Strahl zurück in die Optik reflektieren und die Linse beschädigen kann; Auch wenn die Blechdicke mehr als 3,0 mm beträgt, bildet sich leicht Schlacke an der unteren Schnittkante. Beim CNC-Stanzen bleibt die Geschwindigkeit auf Messing jedoch konstant, unabhängig von thermischer Belastung.
Basierend auf der über 1.200 Projektdatenbank von JS Precision ist das Stanzen bei Mikrolochanordnungen unter 3,0 mm 15–20-mal schneller als das Laserschneiden.
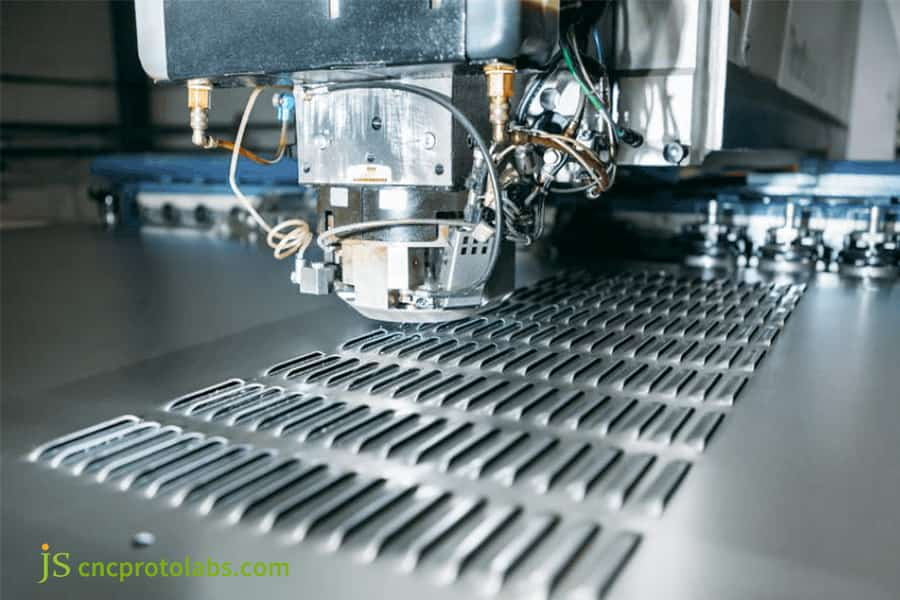
Abbildung 1: Laserschneidmaschine, die Schlitze in ein Blech einbringt.
Was ist für Ihr Volumen günstiger: Kosten für Stanzen oder Laserschneiden?
Die Ermittlung der Kosten für Stanzen und Laserschneiden hängt von der Gesamtmenge und der Bearbeitungszeit pro Stück ab. In der Versuchs- und Kleinserienproduktionsphase von bis zu 3.000 Stück bietet das Laserschneiden niedrigere Gesamtkosten, da keine Werkzeuginvestitionen erforderlich sind und die Terminplanung just in time erfolgt . Sobald die Auftragsgröße jedoch 5.000 bis 10.000 Stück übersteigt, kann der hochvolumige Metallstanzservice mit seinen Coil-Sequenzverbundwerkzeugen, die eine Materialausnutzung von über 85 % und extrem kurze Stanzzyklen erreichen, die Herstellungskosten pro Stück um 60 bis 80 % senken.
Gesamtkostenaufschlüsselung
- Die Berechnung der Kostenunterschiede zwischen Stanzen und Laserschneiden sollte gesondert angegangen werden. Die Gesamtkosten für das Laserschneiden umfassen Maschinenstundensatz, Hilfsgasverbrauch, sekundäre Entgratungsarbeit und Ausschussverlust (Ausschussquote: 20–35 %).
- Insgesamt ist die Produktionskosten für das Stanzen Die Zusammensetzung umfasst Werkzeugentwicklungskosten, Spulenmaterialkosten (Ausbeute: 85–92 %), Prägezeit pro Sekunde und Formwartungskosten.
- Die Werkzeugkosten werden amortisiert, wenn die Einsparung pro Stück im Vergleich zum Laserschneiden, multipliziert mit der Gesamtmenge, die Forminvestition abdeckt (Society of Manufacturing Engineers, 2024).
Kritikalität der Batch-Konvertierung und Kostenleiter
|
Chargenmenge |
Stückkosten für Laserschneiden (USD). |
Laser-Gesamtkosten (USD). |
Kosten pro Stempeleinheit (USD). |
Gesamtkosten des Stempelns (USD). |
|---|---|---|---|---|
|
500 |
4,20 $ |
2.100 $ |
12,50 $ |
6.250 $ |
|
3.000 |
3,80 $ |
11.400 $ |
4,00 $ |
12.000 $ |
|
10.000 |
3,40 $ |
34.000 $ |
1,10 $ |
11.000 $ |
|
50.000 |
3,10 $ |
155.000 US-Dollar |
0,55 $ |
27.500 $ |
Laut der Gesellschaft der Fertigungsingenieure (KMU) , Fertigungstechnik, Bd. 62, Nr. 3 (2024), S. 42–45, liegt der Break-Even-Punkt für typische 1,0–2,5 mm Blechteile zwischen 3.500 und 5.000 Stück.
Prozesskosten für Ihre Teile berechnen? Kontaktieren Sie jetzt JS Precision für eine kostenlose Kostenvergleichsanalyse typischer Teile. Wir erstellen einen gestaffelten Preisplan basierend auf Ihren Zeichnungen und Losgrößen.
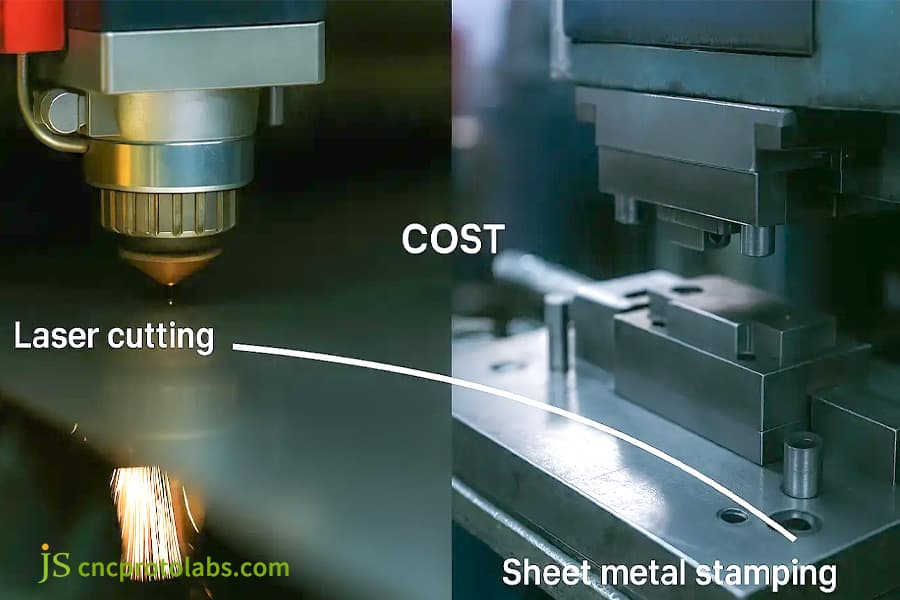
Abbildung 2: Vergleich der Kosten für Laserschneiden und Blechstanzen.
Was bietet eine bessere Kantenqualität und Präzision: Laserschneiden vs. Stanzen im Vergleich?
Beim Vergleich von Laserschneiden und Stanzgenauigkeit kann beim Faserlaserschneiden eine lineare Toleranz von ±0,05 mm bis ±0,1 mm auf einer zweidimensionalen ebenen Kontur stabil eingehalten werden, und es gibt keine physische Stanzspannung; Während Präzisionsstanzen bei Verwendung mit hochsteifen Stanzpressen, die von gängigen internationalen Metallstanzpressenherstellern (wie AIDA und Amada) hergestellt werden, eine Lochpositions- und Formtoleranz von ±0,02 mm erreichen kann, weist der Querschnitt des Teils jedoch eine vierschichtige Mikrostruktur aus kollabierten Ecken, hellen Scherbändern, Bruchbändern und Mikrograten auf.
Mikroskopischer Massenvergleich im Querschnitt
- Die HAZ (Wärmeeinflusszone) beim Laserschneiden liegt normalerweise bei etwa 0,05–0,15 mm. Der Schnitt unterliegt keiner mechanischen Beanspruchung, kann aber dennoch eine sehr dezente Oxidfarbe auf der Oberfläche erzeugen .
- Die Mikrostruktur des Stanzkantenquerschnitts unterteilt das Material grundsätzlich in vier Bereiche: kollabierte Ecke, helles Scherband, Bruchband und Grat. Das durchschnittliche Stanzscherband beträgt 30–40 %, während das Präzisionsstanzen 85–90 % erreichen kann.
- Für flache Platten, die eine hohe Ebenheit und Kanten ohne lokale Härtung erfordern, ist Laserschneiden die bessere Option; Das Stanzen hingegen eignet sich besser für Strukturteile, bei denen genaue Fasen oder gleichmäßige Lochpositionen in großen Chargen erforderlich sind.
Präzise Anwendungsszenarien und Geräteeinheiten
- Mechanische Pressen mit geschlossener Doppelkurbelwelle von Prominent Hersteller von Metallstanzpressen wie AIDA und Amada bieten eine Lochpositionsgenauigkeit von ±0,02 mm , die über die gesamte Lebensdauer der Matrize unverändert bleiben kann.
- Die Felddaten von JS Precision zeigen, dass für lasergeschnittene 3D-Merkmale immer noch mehrere Biege- und Nietvorgänge erforderlich wären, was zu Fehlern führen könnte, deren Toleranzen sich auf etwa ±0,3 mm summieren. Dennoch liefert das progressive Stanzen weitaus bessere Ergebnisse hinsichtlich der Einheitlichkeit der Baugruppenreferenzen ( CpK ≥ 1,67 ).
Warum kann das CNC-Metallstanzen komplexe 3D-Geometrien verarbeiten, was beim Laserschneiden nicht möglich ist?
Die wesentliche Trennlinie zwischen Metallstanzen und Laserschneiden liegt in der Fähigkeit, geometrische Abmessungen zu formen : Faserlaserschneiden ist im Wesentlichen ein 2D-Konturtrennungsprozess und kann keine 3D-Form (axiale Verschiebung) in einem einzigen Arbeitsgang erzeugen; während CNC-Metallstanzdienste verschiedene dreidimensionale Formungsfunktionen wie Zeichnen, Prägen, Bördeln, Lamellen und Gewindenieten in einer einzigen progressiven Form integrieren können.
Mehrstufige diskrete Prozesse vs. integrierte Folgeverbundmatrize
- Durch die Aufteilung einer Laserlösung in drei bis vier separate Schritte – Schneiden, CNC-Biegen und Stanzen/Gewindeschneiden – sinkt die Gesamtpositionierungsgenauigkeit auf ±0,3 mm und die Teilehandhabungskosten steigen.
- Mit CNC-Metallstanzdiensten können alle Oberflächenmerkmale in nur 0,5 Sekunden mit nur einem Folgewerkzeug geformt werden, wodurch Maßabweichungen reduziert werden.
- Durch Laserschneiden allein können keine axialen Merkmale erzeugt werden; eine Single progressiver Matrizenhub Durch die gleichzeitige Dehnung, Bördelung und Rippenformung können dreidimensionale Merkmale wie Dehnung, Bördelung und Rippenformung gleichzeitig erzielt werden.
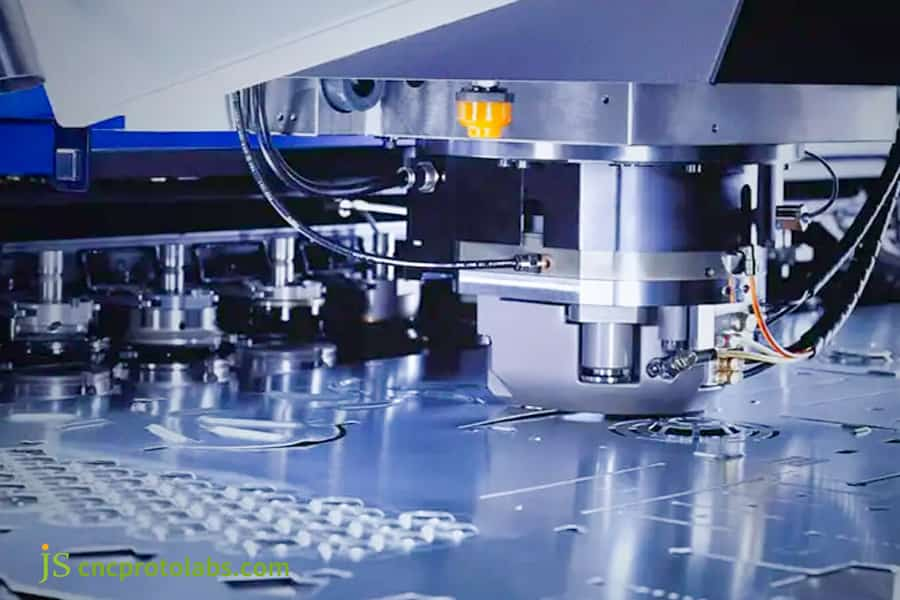
Abbildung 3: CNC-Metallstanzmaschine zum Stanzen komplexer Formen.
Welche technischen Kriterien definieren einen hochvolumigen Metallstanzservice für die Massenproduktion?
Die Schlüsselindikatoren für einen qualifizierten Anbieter von Großserien-Stanzwerkzeugen sind die eigene Konstruktions- und Fertigungskapazität für Folgeverbundwerkzeuge, der Pressen-Tonnagebereich (45T bis 800T) und das Qualitätsüberwachungssystem in der Form . Geschlossene Doppelkurbelwellenpressen und Servopressen, die von gängigen Herstellern von Metallstanzpressen hergestellt werden, können in Kombination mit fotoelektrischen Anti-Überlappungssensoren in der Form sicherstellen, dass kritische Dimensionsschwankungen innerhalb von Cp ≥ 1,33 kontrolliert werden, wenn die Matrize kontinuierlich über 1.000.000 Hübe gelaufen ist.
Formmaterial und Zuführgenauigkeit
- Für Stanzwerkzeuge für große Stückzahlen DC53- oder SKD11-Stahl mit TD-Beschichtung (Thermaldiffusion) oder PVD-Titanbeschichtung, was eine Lebensdauer von bis zu 500.000 bis 1.000.000 Hüben ergibt; Mittlerweile liegt die Lebensdauer von Hartmetallmatrizen bei über 3.000.000 Hüben.
- Die Genauigkeit der Servovorschub-Neigungseinstellung beträgt ±0,005 mm; Mit dem automatischen Mikrospray-Schmiersystem sorgt es dafür, dass das Band läuft und gleichmäßig zugeführt wird.
- Die Konstruktion der Matrize muss das Herausziehen des Rohlings unterdrücken. Einkerbungen und Defekte beim Herausziehen des Rohlings werden durch integrierte Echtzeitsensoren eliminiert.
Qualitätskontrolle und kontinuierliche Kostensenkung
- Wenn geschlossene Doppelkurbelwellen-Stanzpressen und Servo-Stanzpressen für mehr als 1 Million Stanzungen mit hoher Geschwindigkeit laufen, wird bei kritischen Abmessungen eine Prozessfähigkeit von Cp ≥ 1,33 aufrechterhalten.
- Um die Anforderungen an die Produktrückverfolgbarkeit zu erfüllen, nutzt JS Precision während der Massenproduktion SPC (Statistical Process Control).
- Die Selbstinspektion im Werkzeug und die automatische Ausschusstrennung ermöglichen eine unbeaufsichtigte Produktion rund um die Uhr , eine Maßnahme, die auch zur Reduzierung der Stückkosten beiträgt.
Bewerten Sie die Kapazität und Qualitätssysteme von Großserien-Stanzlieferanten? Kontaktieren Sie JS Precision, um mehr über ihre 45T–800T-Pressencluster und In-Mold-Überwachungssysteme zu erfahren und einen kostenlosen Bericht zur Kapazitätsbewertung zu erhalten.
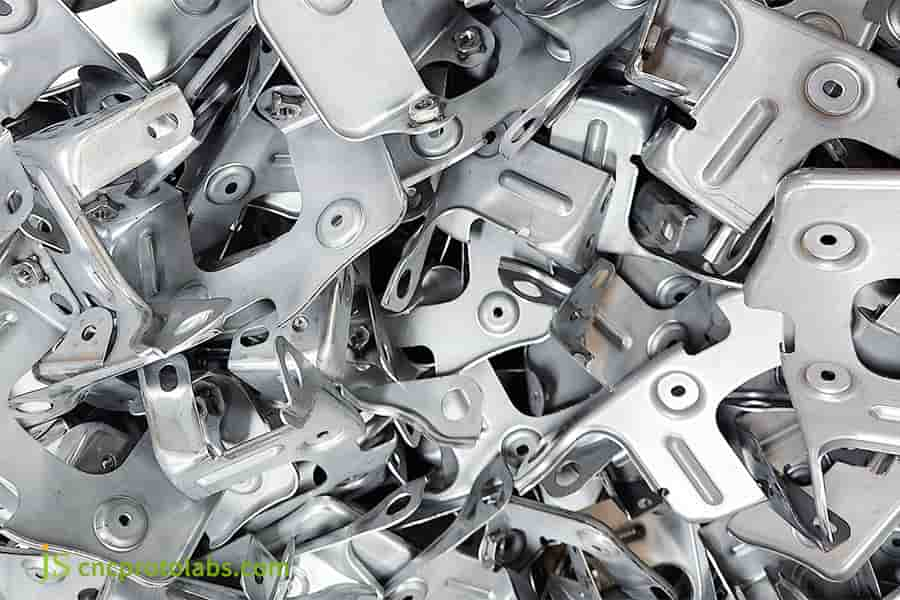
Abbildung 4: Stapel großvolumiger Metallstanzteile.
Wie hat JS Precision kundenspezifische Messing-Abschirmdosen vom Laser-Prototyping bis zum Stanzmaßstab entwickelt?
In einem Projekt zur Herstellung von 0,3 mm dicken C2680-Messing-Sensorschilden für einen Automobilkunden JS Präzision hat einen schrittweisen technischen Implementierungsansatz gewählt. Während der Forschungs- und Entwicklungsphase wurde Faserlaserschneiden eingesetzt, um die Montageverifizierung innerhalb von 24 Stunden abzuschließen. Als der jährliche Bedarf auf 150.000 Stück anstieg, wurde ein 10-Stationen-Präzisions-Folgepressen- Metallstanzservice für große Volumina eingeführt, der eine Reduzierung der gesamten Herstellungskosten pro Stück um 78,5 % ermöglichte.
Kundenschwierigkeiten und technische Schwachstellen
Der nur 0,3 mm dicke Schild verfügt über zwölf 0,4 mm große Mikrolöcher und winzige Flanschklauen am Rand, wodurch die Struktur sehr anfällig für Verformungen ist.
In der frühen Phase der Massenproduktion, die auf Laserschneiden beruhte, sank die Ausbeute aufgrund des hohen Reflexionsvermögens von Messing auf 71 % und die Mikrolöcher waren aufgrund übermäßiger thermischer Belastung von welligem Metall umgeben. Durch manuelles Entgraten stiegen die Stückkosten auf 1,85 US-Dollar. Der monatliche Durchsatz konnte den Tagesbedarf des Kunden nicht decken.
JS-Präzisionslösung
- DFM-Optimierung: Unser Ingenieurteam hat den Lochrandabstand um lediglich 0,05 mm angepasst, um das Risiko einer Spannungskonzentration vollständig zu verringern.
- Prototypenüberprüfung: Ein selbstabstimmender Kurzpulslaser mit hochreinem Argonschutz hat erfolgreich 200 Versuchsbaugruppen hergestellt.
- Massenproduktionsimplementierung: Die 10-Stationen-Matrize verwendete ASP-23 pulvermetallurgische HSS-Stempel und Hartmetalleinsätze und lief in einemHochgeschwindigkeits-Pneumatik-Stanzpresse .
Lehren aus Fehlern und Parameteriteration
Beim ersten Probelauf des T1-Gesenkpressens überschritt die Rückfederung der Flanschklaue aufgrund der Anisotropie des gewalzten Messings die Toleranz von 0,08 mm.
Anstatt die Matrize neu zu schneiden, verwendete JS Precision eine CAE-Umformsimulation und drehte das Bandlayout um 45° relativ zur Walzrichtung , fügte einen Korrektur- und Vorpress-Formschritt an Station 4 hinzu und löste so das Rückfederungsproblem vollständig.
Endergebnisse und quantitative Vorteile
|
KPI |
Laserschneiden (anfänglich). |
Progressives Stanzen (endgültig). |
|---|---|---|
|
Stückkosten (USD). |
1,85 $ |
0,39 $ |
|
Rendite |
71 % |
99,4 % |
|
Tägliche Ausgabe |
5.000 Stück |
80.000 Stück |
|
Cp K |
— |
1,74 |
Gemäß der internen Projektdatei Nr. QC-2025-BR09 von JS Precision spiegeln alle KPI-Daten in dieser Fallstudie verifizierte Produktionsaufzeichnungen vom Laserschneiden des Prototyps bis zur endgültigen Vergrößerung des progressiven Stanzverfahrens wider.
Verfügen Ihre Teile auch über hochreflektierende Materialien bzw komplexe Blechumformung Schwierigkeiten? Kontaktieren Sie JS Precision umgehend, um Zeichnungen für eine kostenlose DFM-Bewertung und einen Stanzproduktionsplan einzureichen. Basierend auf der Erfahrung des Messing-Abschirmgehäuse-Projekts können wir Ihnen dabei helfen, die Stückkosten um über 78 % zu senken.
Technische Entscheidungsmatrix: Wie wählen Sie für Ihr Projekt zwischen Stanzen und Laserschneiden?
Die Entwicklung einer Prozessauswahlstrategie für das Metallstanzen im Vergleich zum Laserschneiden erfordert die Befolgung eines Entscheidungspfads, der aus fünf technischen Kennzahlen besteht: jährliches Gesamtproduktionsvolumen, Design-Freeze-Status, Blechdicke, Anforderungen an 3D-Formmerkmale und Toleranzzonenanforderungen . Wenn das Teil 3D-Formgebungsmerkmale umfasst und der jährliche Bedarf stabil bei über 5.000 Stück bleibt, ist das Stanzen die optimale Prozessroute, die die Maßhaltigkeit mit den Stanz- und Laserschneidkosten in Einklang bringt.
Fünfstufiger Projektfindungspfad:
- Produktionslosplanung: Bei einer Auftragsgröße von weniger als 1.000 Stück können Sie diese mit Faserlaserschneiden herstellen. Wenn die Bestellgröße zwischen 1.000 und 5.000 Stück liegt, können Sie diese mit Laserschneiden und einer einfachen Form oder CNC-Biegung herstellen. Bestellgrößen über 5.000 Stück werden in der Regel an das Folgestanzverfahren weitergeleitet.
- Entscheidung über geometrische Merkmale: Verwenden Sie Laserschneiden für flache 2D-Teile, die nicht geformt werden müssen, und Stanzen für Teile mit 3D-Details wie Bördeln, Tiefziehen, Gravieren und Prägen.
- Bewertung von Designänderungen: Laserschneiden ist die richtige Wahl, während das Forschungs- und Entwicklungsteam noch iteriert und sich das Design vierteljährlich ändern kann. Allerdings ist das Stempeln die erste Wahl, sobald die Technik die Zeichnungen offiziell eingefroren hat.
- Beurteilung der Materialstärke: Das Laserschneiden eignet sich für die Herstellung von Strukturteilen mit einer Blechdicke von mehr als 6,0 mm. Die Massenproduktion dünner Bleche ( 0,1–3,0 mm Dicke ) kann durch Hochgeschwindigkeitsstanzen erfolgen.
- Anforderungen an die Querschnittsqualität: Wenn HAZ strengstens verboten ist und die Kanten zu 100 % senkrecht sein müssen , wählen Sie Stanzen (Feinstanzen). Wenn Grate nicht zulässig sind, aber eine sehr kleine HAZ akzeptabel ist, wird stickstoffunterstütztes Laserschneiden bevorzugt. Stanzgrate sind nicht zulässig. Eine sehr kleine Wärmeeinflusszone ist akzeptabel und das Laserschneiden mit Stickstoff ist die bevorzugte Methode.
|
Entscheidungsdimension |
Zustand |
Empfohlener Prozess |
|---|---|---|
|
Jährliche Menge |
<1.000 Stück |
Faserlaserschneiden |
|
Jährliche Menge |
1.000–5.000 Stück |
Laser + einfaches Gesenk-/CNC-Biegen |
|
Jährliche Menge |
>5.000 Stück |
Progressives Stanzen |
|
Geometrische Merkmale |
Reines 2D, keine Umformung |
Faserlaserschneiden |
|
Geometrische Merkmale |
Zeichnen, Bördeln, Prägen |
CNC-Stanzen erforderlich |
|
Design-Iteration |
Häufige Änderungen (F&E-Phase) |
Faserlaserschneiden |
|
Design-Iteration |
Design-Freeze bestätigt |
Stempeln |
|
Blechdicke |
>6,0 mm Strukturteile |
Faserlaserschneiden |
|
Blechdicke |
0,1–3,0 mm, hohes Volumen |
Hochgeschwindigkeitsprägen |
|
Abschnittsqualität |
Keine HAZ, senkrechte Kanten |
Stanzen (Feinschneiden) |
|
Abschnittsqualität |
Gratfrei, geringe HAZ akzeptabel |
Laser mit Stickstoff |
Basierend auf der Projektdatenbank JS Precision 2025–2026 (mehr als 1.200 Projekte) wurden die oben genannten fünfstufigen Auswahlkriterien in mehr als 800 technischen Beratungen für Stanzen und Laserschneiden validiert.
Unsicher über den Prozessablauf in der Projektinitiierungsphase? Führen Sie sofort eine Selbstprüfung anhand der oben genannten 5-stufigen Beurteilungstabelle durch und senden Sie die Zeichnungen an JS Precision, um eine kostenlose DFM-Analyse zu erhalten. Wir geben klare Vorschläge zur Prozessauswahl.
FAQs
F1: Können die CAD-Dateien, die für die Prototypenerstellung beim Laserschneiden verwendet werden, direkt für die Herstellung von Stanzformen verwendet werden?
Nein, sie können nicht direkt angewendet werden; Normalerweise ist eine DFM-Anpassung erforderlich. Beim Laserschneiden wird nur eine 2D-Konturkompensation angewendet. Stanzwerkzeuge müssen auch den Stanzabstand, die Kompensation der Blechrückfederung und die Abmessungen der Streifenüberlappung berücksichtigen. JS Precision kann die Prozessentwicklung und Toleranzoptimierung innerhalb von 24 Stunden abschließen.
F2: Welches Verfahren ist bei der Bearbeitung von Messing- oder Kupferteilen wirtschaftlicher: Laserschneiden oder Stanzen?
Bei Kleinserien unter 3.000 Stück ist das Antireflex-Laserschneiden mit geringeren Gesamtkosten verbunden; Bei Losgrößen über 3.000 Stück steigert die Stanzung die Wirtschaftlichkeit deutlich. Kupfer ist teuer, aber durch das Stanzen wird eine Coil-Auslastung von über 88 % erreicht und Oxidationsfehler in der Wärmeeinflusszone vermieden.
F3: Bei welchem Produktionsvolumen können die Kosten für Stanzwerkzeuge normalerweise amortisiert und amortisiert werden?
Es wird allgemein erwartet, dass sich die Formkosten durch Kosteneinsparungen pro Stück in der Regel zwischen 3.000 und 5.000 Stück für typische Blechteile mit 1,0–2,5 mm amortisieren; Der genaue Punkt hängt von der Komplexität des Teils ab (≈2.000 für komplizierte Teile, ≈8.000 für Unterlegscheiben).
F4: Beeinträchtigen Kantengrate und Scherzonen beim Metallstanzen die endgültige Produktmontage?
Normalerweise werden beim Stanzen entstehende Grate auf 5 % der Materialstärke beschränkt, damit sie bei der routinemäßigen Montage nicht stören. Um extrem enge Toleranzstandards einzuhalten, beispielsweise in der Automobilelektronik oder bei hochpräzisen medizinischen Geräten, kann Präzisionsstanzen angewendet werden, um ein Scherband von 90 % zu erzeugen, oder In-Die-Prägung stellt sicher, dass das Teil beim Auswerfen die Montagetoleranzen einhält.
F5: Wenn an einem Teiledesign in Zukunft geringfügige Änderungen vorgenommen werden könnten, sollten wir uns dann für Werkzeuge oder Laserschneiden entscheiden?
Ein Übergangsansatz wird empfohlen. Bevor das Design fertiggestellt ist, nutzen Sie das Faserlaserschneiden für die Probeproduktion kleiner Stückzahlen und die Montageüberprüfung; Nachdem die Geometrie eingefroren ist, wechseln Sie für die Massenproduktion zu Hartmetall-Folgeverbundwerkzeugen. Dies vermeidet Kosten für Formmodifikationen und sorgt für niedrige Stückpreise in der Massenproduktion.
F6: Wie kann ich von JS Precision ein Vergleichsangebot für Metallstanzen und Laserschneiden erhalten?
Laden Sie Ihr 3D-Modell und Ihre 2D-Konstruktionszeichnungen hoch an den Anfragekanal der JS Precision-Website unter Angabe des geschätzten Jahresbedarfs und der Materialgüte. Unser Engineering-Team erstellt innerhalb von 12 Stunden ein transparentes Angebot, einschließlich des Produktionszyklus für Laserversuche, des Formenbudgets und der Kosten für die Stanz-Massenproduktion.
F7: Wie hoch ist die typische Lebensdauer einer Metallstanzform und wer übernimmt künftige Wartungskosten?
SKD11- oder DC53-Stanzwerkzeuge halten zwischen 500.000 und 1.000.000 Stanzzyklen, wohingegen Hartmetall-Matrizen weit über 3.000.000 Stanzzyklen verfügen. Der Kunde übernimmt nur die anfänglichen Werkzeugkosten; JS Precision kümmert sich während der gesamten Lebensdauer des Programms um Inspektion, Wartung, Teileaustausch und Nachschleifen.
F8: Wie groß ist das minimale Verhältnis von Lochdurchmesser zu Materialstärke (Aspektverhältnis), das durch Laserschneiden erreicht werden kann?
Bei einem Faserlaser muss das Verhältnis von Lochdurchmesser zu Materialdicke im Allgemeinen mindestens 1:1 betragen. Löcher, die kleiner als 0,8 mm sind, neigen zu Defekten durch thermische Ablation. Durch das CNC-Stanzen mit Mikrolochstanzen entstehen stabile 0,3-mm-Löcher in 1,0-mm-Edelstahl ohne Schlacke an den Lochwänden.
Zusammenfassung
Bei der Präzisionsblechfertigung sind Faserlaserschneiden und CNC-Metallstanzen keine gegensätzlichen Technologien, sondern ergänzende Prozesse in verschiedenen Phasen des Produktlebenszyklus. Das Laserschneiden hat sich aufgrund seiner Nullinvestition in die Form, der extrem kurzen Rüstzeit und der hohen Flexibilität zur bevorzugten Lösung für die Prototypenentwicklung, häufige Modifikationen und die schnelle Lieferung von Kleinserien entwickelt. Das CNC-Metallstanzen hingegen beweist eine umfassende Leistungsfähigkeit in der Massenproduktion, einschließlich ultraschneller Zykluszeiten pro Stück (200–600 SPM), extrem niedriger Grenzkosten und der Fähigkeit, komplexe 3D-Merkmale integral zu formen. Die klare Definition des Volumenschwellenwerts, bei dem Sie den Prozess wechseln – und die Anpassung der Materialeigenschaften an den Prozess – ist für Qualität und Kosten von entscheidender Bedeutung.
Fällt es Ihnen schwer, das richtige Verfahren für ein neues Projekt zu wählen, oder sind Sie mit hohen Kosten für bestehende lasergeschnittene Teile konfrontiert? Kontaktieren Sie jetzt das Team von JS Precision Industrial Engineering. Einfach Laden Sie die CAD-Zeichnungen Ihres Teils hoch und spezifizieren Sie Ihre Chargenanforderungen. Unsere leitenden Ingenieure stellen Ihnen innerhalb von 12 Stunden eine kostenlose DFM-Herstellbarkeitsanalyse, einen Optimierungsplan für die Materialverschachtelung und einen präzisen Kostenvergleichsbericht zwischen Stanzen und Laserschneiden zur Verfügung, damit Sie Ihre Produkte schnell und zu geringeren Kosten auf den Markt bringen können.

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Garantien, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

