 Русский




Штамповка металла против лазерной резки : выберите лазерную резку для прототипов и небольших объемов до 3000 штук и штамповку с ЧПУ для больших объемов более 5000–10 000 штук, чтобы снизить себестоимость единицы продукции на 60–82%. Лазерная резка обеспечивает нулевые затраты на пресс-формы, круглосуточную обработку и гибкость конструкции ; штамповка обеспечивает высокий коэффициент использования материала (80–92 %) и время цикла обработки детали 0,1–1,5 с. Выбор должен основываться на 3D характеристиках деталей и годовых требованиях.
Основная матрица решений: штамповка металла против лазерной резки
|
Оценочное измерение |
Штамповка металла с ЧПУ |
Волоконно-лазерная резка |
Лучший совет по выбору процесса |
|---|---|---|---|
|
Инструментальные инвестиции |
Высокая первоначальная стоимость (3500–45 000 долларов США и выше) |
Нулевая стоимость инструмента (только программирование CAD/CAM) |
Лазер для прототипирования и частого изменения дизайна |
|
Срок выполнения первой статьи |
3–8 недель (изготовление штампа, электроэрозионная обработка проволоки, пробы) |
24–48 часов для планирования резки |
Лазер для срочной доставки или небольших партий |
|
Производственный цикл на единицу продукции |
0,1–0,3 секунды (200–600 об/мин) для большинства деталей; до 1,5 с для очень крупных деталей. |
15–90 секунд (в зависимости от контура и толщины) |
Штамповка при годовой потребности ≥5000 шт. |
|
Использование материала |
80–92 % (прецизионное размещение рулонов) |
65–80 % (лист с пропилом и интервалом) |
Штамповка по драгоценным и светоотражающим металлам |
|
Толщина листа |
0,1 мм – 6,0 мм |
0,5 мм – 25,0 мм+ |
Лазер для толщины >6,0 мм без формовки |
|
Геометрическое формование |
Рисование, отбортовка, тиснение, жалюзи в одном штампе |
Только 2D-контур (необходима вторичная формовка) |
Штамповка для сложных 3D конструкций. |
В соответствии с ИСО 9013:2017 Классификация термической резки определяет допуски на размеры деталей, вырезанных лазером, обеспечивая контроль качества в различных диапазонах толщины.
На основе базы данных проектов JS Precision 2025–2026 (более 1200 проектов) проценты скорости и затрат в этой таблице отражают реальные производственные показатели для штамповки и лазерной резки.
Чем услуги штамповки металла с ЧПУ и лазерной резки отличаются по скорости?
Оценку скорости производства необходимо разделить на два этапа: период начальной подготовки и непрерывный цикл массового производства. Волоконно-лазерная резка , благодаря своим характеристикам отсутствия плесени, может завершить установку в течение 5–30 минут и обеспечить доставку в течение 24 часов ; в то время как на стабильном этапе массового производства услуги штамповки металла с ЧПУ со скоростью пресса 200–600 ходов в минуту (SPM) достигают производительности единичных изделий в 20–50 раз выше, чем при лазерной резке.
Сравнение начальных периодов подготовки
- Для резки волоконным лазером не используются какие-либо формы, производство может начаться после того, как станок с ЧПУ запрограммирован данными САПР, время настройки составляет всего около 5–30 минут, первый продукт может быть готов через 24 часа .
- Срок изготовления оснастки включает в себя проектирование матрицы, медленную электроэрозионную резку, сборку и опробование , а первую деталь можно изготовить только через три-восемь недель.
- В условиях сжатых сроков поставки или частых модификаций конструкции лазерная резка является самым быстрым вариантом.
Продолжительность цикла массового производства и производительность при обработке материалов с высокой отражающей способностью
- Скорость лазерной резки в основном ограничивается длиной профиля и толщиной заготовки. Скорость прямой резки нержавеющей стали толщиной 1,0 мм может достигать 35–45 м/мин, однако при обработке плотных массивов микроотверстий общее время цикла увеличивается до 15–90 с/штук из-за частого ускорения и замедления машины.
- Лазерная резка латуни — сложный процесс, поскольку латунь с высокой отражающей способностью может отразить луч обратно в оптику и повредить линзу; кроме того, когда толщина листа превышает 3,0 мм, на нижней кромке реза легко появляется шлак. Но штамповка с ЧПУ обеспечивает постоянную высокую скорость обработки латуни, не подверженную термическому напряжению.
Согласно базе данных JS Precision, содержащей более 1200 проектов, пробивка в 15–20 раз быстрее, чем лазерная резка массивов микроотверстий диаметром менее 3,0 мм.
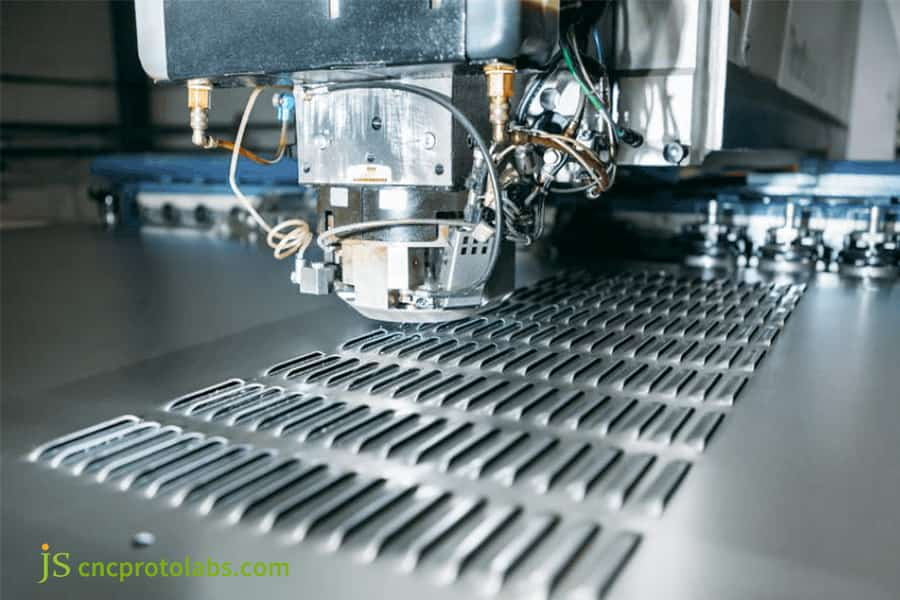
Рисунок 1. Станок для лазерной резки делает прорези на металлическом листе.
Что дешевле для вашего объема: стоимость штамповки или лазерной резки?
Определение стоимости штамповки и лазерной резки зависит от общего количества и времени обработки каждой детали. На этапе пробного и мелкосерийного производства (до 3000 штук) лазерная резка обеспечивает более низкие общие затраты благодаря нулевым инвестициям в оснастку и своевременному планированию . Однако, как только объем заказа превысит 5 000–10 000 штук, услуги по штамповке металла в больших объемах с использованием рулонных прогрессивных штампов, обеспечивающих более 85% использования материала и чрезвычайно коротких циклов штамповки, могут снизить производственные затраты на единицу на 60–80%.
Общая разбивка затрат
- К расчету разницы затрат между штамповкой и лазерной резкой следует подходить отдельно. Общая стоимость лазерной резки включает в себя почасовую ставку станка, использование вспомогательного газа, вторичную работу по удалению заусенцев и потери лома (доля брака: 20–35%).
- В целом, себестоимость штамповки Состав включает в себя стоимость разработки оснастки, стоимость материала рулона (выход: 85–92%), время штамповки в секунду и затраты на обслуживание пресс-формы.
- Затраты на оснастку окупаются, когда экономия на единицу продукции по сравнению с лазерной резкой, умноженная на общее количество, покрывает инвестиции в пресс-форму (Society of Manufacturing Engineers, 2024).
Критичность пакетного преобразования и лестница затрат
|
Количество партии |
Стоимость единицы лазерной резки (долл. США) |
Общая стоимость лазера (долл. США) |
Стоимость единицы штамповки (долл. США) |
Общая стоимость штамповки (долл. США) |
|---|---|---|---|---|
|
500 |
$4,20 |
2100 долларов США |
12,50 долларов США |
6250 долларов США |
|
3000 |
3,80 доллара США |
11 400 долларов США |
4,00 доллара США |
12 000 долларов США |
|
10 000 |
3,40 доллара США |
34 000 долларов США |
1,10 доллара США |
11 000 долларов США |
|
50 000 |
3,10 доллара США |
155 000 долларов США |
0,55 доллара США |
27 500 долларов США |
Согласно Общество инженеров-технологов (SME) , Технологическое производство, Том. Т. 62, № 3 (2024), стр. 42–45, точка безубыточности для типичных деталей из листового металла толщиной 1,0–2,5 мм находится в пределах 3500–5000 штук.
Рассчитываете технологические затраты на детали? Свяжитесь с JS Precision прямо сейчас, чтобы получить бесплатный сравнительный анализ стоимости типичных деталей. Мы предоставим многоуровневый ценовой план на основе ваших чертежей и размеров партии.
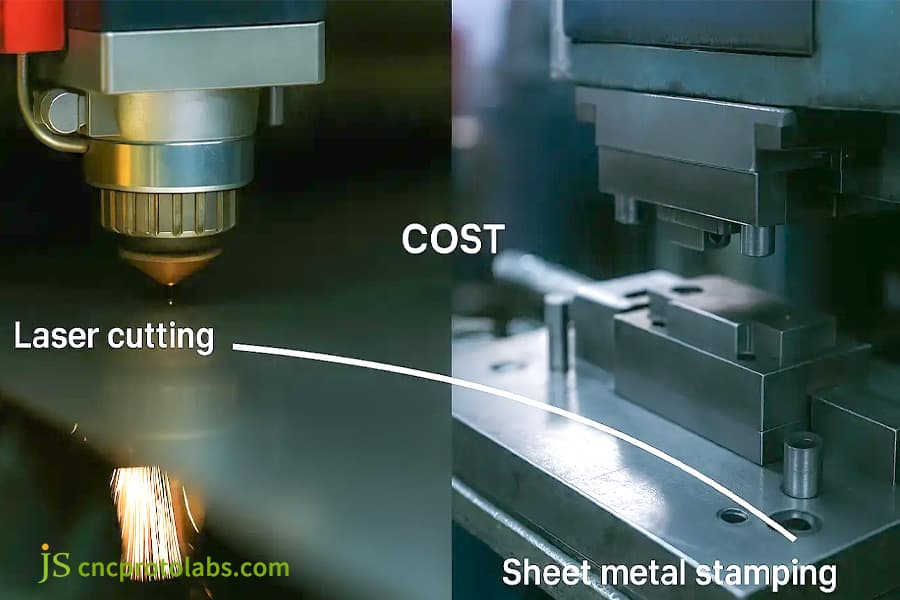
Рисунок 2: Сравнение стоимости лазерной резки и штамповки листового металла.
Что обеспечивает лучшее качество и точность кромок: сравнение лазерной резки и штамповки?
При сравнении точности лазерной резки и штамповки, резка волоконным лазером может стабильно поддерживать линейный допуск от ± 0,05 мм до ± 0,1 мм на двумерном плоском контуре, при этом отсутствует физическое напряжение штамповки; в то время как прецизионная штамповка при использовании высокожестких штамповочных прессов, изготовленных ведущими международными производителями штамповочных прессов по металлу (такими как AIDA и Amada), может обеспечить допуск на положение отверстия и форму ±0,02 мм , но поперечное сечение детали будет иметь четырехслойную микроструктуру со смятыми углами, яркими полосами сдвига, полосами разрушения и микрозаусенцами.
Микроскопическое сравнение массы поперечного сечения
- ЗТВ (зона термического влияния) при лазерной резке обычно остается в пределах 0,05–0,15 мм. Разрез не подвергается механическому воздействию, но все же может давать на поверхности очень нежный цвет оксида .
- Микроструктура поперечного сечения штампованной кромки в основном делит материал на четыре области: разрушенный угол, яркая полоса сдвига, полоса излома и заусенцы. Средняя полоса сдвига при штамповке составляет 30–40 %, а при прецизионной штамповке – 85–90 % .
- Для плоских пластин, которым требуется высокая плоскостность и края без локального закалки, лучшим вариантом является лазерная резка; штамповка, наоборот, больше подойдет для деталей конструкций, где требуются точные фаски или равномерное расположение отверстий в больших партиях .
Сценарии прецизионного применения и объекты оборудования
- Механические прессы закрытого типа с двойным коленчатым валом известных производителей производители штамповочных прессов по металлу такие как AIDA и Amada, обеспечивают точность положения отверстия в пределах ±0,02 мм , которая может оставаться неизменной в течение всего срока службы матрицы.
- Полевые данные JS Precision показывают, что 3D-элементы, вырезанные лазером, по-прежнему требуют многочисленных операций гибки и клепки , а это может означать ошибки с допусками, накапливающимися примерно до ±0,3 мм. Тем не менее, прогрессивная штамповка дает гораздо лучшие результаты в отношении эталонной однородности сборки ( CpK ≥ 1,67 ).
Почему штамповка металла с ЧПУ позволяет обрабатывать сложные 3D-геометрии, недоступные лазерной резке?
Основная разделительная линия между штамповкой металла и лазерной резкой заключается в способности формировать геометрические размеры : резка волоконным лазером, по сути, представляет собой процесс разделения двухмерного контура и не может создать трехмерную форму (осевое смещение) за одну операцию; в то время как услуги штамповки металла с ЧПУ могут объединять различные функции трехмерной формовки, такие как вытяжка, тиснение, отбортовка, жалюзи и клепка резьбы, в одной прогрессивной форме.
Многоступенчатые дискретные процессы в сравнении со встроенной прогрессивной матрицей
- Разбивка лазерного решения на 3–4 отдельных этапа — резка, гибка с ЧПУ и штамповка/нарезание резьбы — снижает общую точность позиционирования до ±0,3 мм и увеличивает затраты на обработку деталей.
- Благодаря услугам штамповки металла с ЧПУ все элементы поверхности могут быть сформированы с помощью одной прогрессивной матрицы всего за 0,5 секунды , что уменьшает отклонения в размерах.
- Сама по себе лазерная резка не может создать осевые элементы; одиночный прогрессивный ход Обеспечивает одновременное растяжение, отбортовку и формирование ребер, одновременно могут быть достигнуты трехмерные функции, такие как растяжение, отбортовка и формирование ребер .
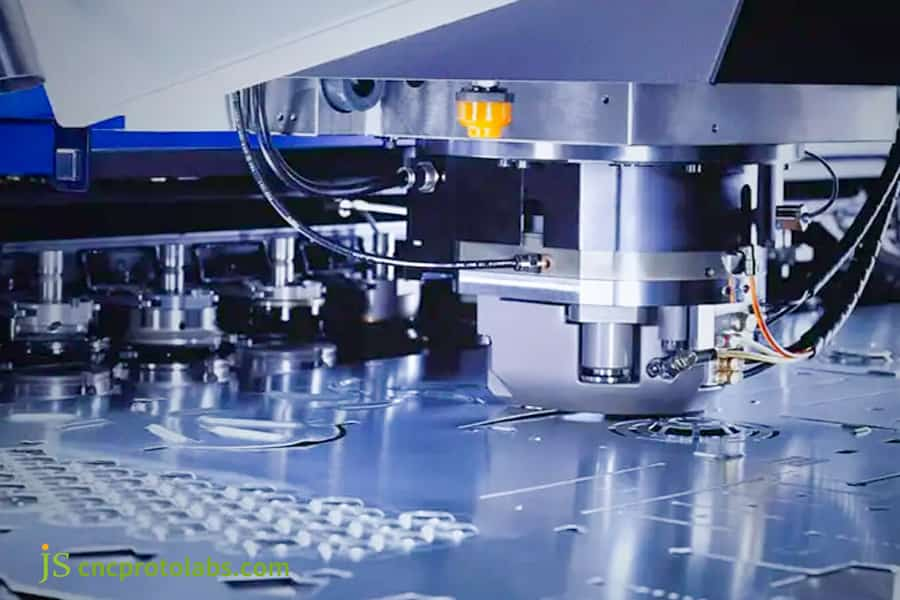
Рисунок 3: Штамповочный станок с ЧПУ для штамповки сложных форм.
Какие технические критерии определяют услуги по штамповке металла в больших объемах для массового производства?
Ключевыми показателями для квалифицированного поставщика крупносерийной штамповки являются собственная разработка штампов и возможности изготовления прогрессивных штампов, диапазон тоннажа прессов (от 45 до 800 тонн) и система контроля качества в пресс-форме . Прессы с двойным коленчатым валом закрытого типа и сервопрессы, изготовленные ведущими производителями штамповочных прессов для металла, в сочетании с фотоэлектрическими датчиками, предотвращающими перекрытие, могут гарантировать контроль критических колебаний размеров в пределах Cp ≥ 1,33, когда матрица непрерывно работает более 1 000 000 ходов .
Материал формы и точность подачи
- Для инструменты для штамповки большого объема Сталь DC53 или SKD11 с TD (термодиффузионным) покрытием или титановым PVD покрытием, обеспечивающая срок службы от 500 000 до 1 000 000 ходов ; Между тем, срок службы твердосплавных штампов превышает 3 000 000 ходов.
- Точность регулировки шага сервопитателя ±0,005 мм; Автоматическая система смазки микрораспылением обеспечивает стабильную работу и подачу полосы.
- Конструкция матрицы должна препятствовать вытягиванию пробки; Дефекты вдавливания и вытягивания пробок устраняются встроенными датчиками реального времени.
Контроль качества и постоянное снижение затрат
- Когда пробивные прессы закрытого типа с двойным коленчатым валом и сервопробивные прессы продолжают работать на высокой скорости в течение более 1 миллиона пуансонов , критические размеры поддерживают производительность процесса Cp ≥ 1,33.
- Чтобы удовлетворить требования по отслеживанию продукции, JS Precision использует SPC (статистический контроль процессов) во время массового производства.
- Самоконтроль на штампе и автоматическое разделение лома обеспечивают автоматическое круглосуточное производство , что также способствует сокращению затрат на единицу продукции.
Оцениваете мощности и системы качества поставщиков штамповочных изделий в больших объемах? Свяжитесь с JS Precision, чтобы узнать об их пресс-блоках 45–800 тонн и системах мониторинга в форме, а также получить бесплатный отчет об оценке производительности.
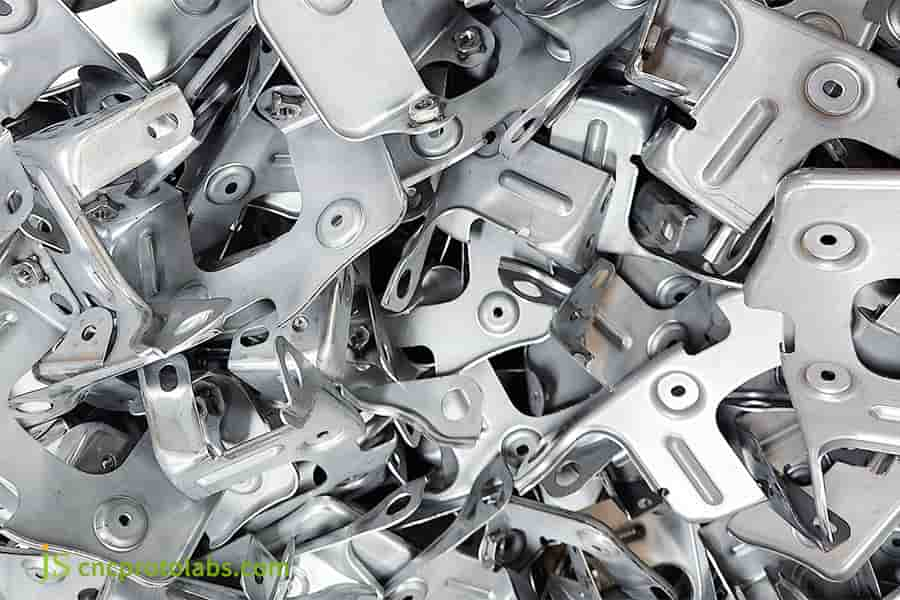
Рисунок 4: Куча металлических штампованных деталей большого объема.
Как компания JS Precision разработала специальные латунные защитные банки: от лазерного прототипирования до масштабной штамповки?
В проекте по производству латунных сенсорных экранов C2680 толщиной 0,3 мм для автомобильного заказчика, JS Точность принял поэтапный подход к инженерному внедрению. На этапе исследований и разработок использовалась резка волоконным лазером для завершения проверки сборки в течение 24 часов. Когда годовой спрос увеличился до 150 000 штук, была внедрена услуга прецизионной прогрессивной штамповки больших объемов с 10 станциями , что позволило снизить общие производственные затраты на единицу продукции на 78,5%.
Трудности клиента и технические болевые точки
Щит толщиной всего 0,3 мм имеет двенадцать микроотверстий диаметром 0,4 мм и крошечные фланцевые выступы по краям, что делает конструкцию очень восприимчивой к деформации.
На раннем этапе массового производства, в котором использовалась услуга лазерной резки, из-за высокой отражательной способности латуни выход продукции упал до 71% , а микроотверстия были окружены скрученным металлом из-за чрезмерного термического напряжения. Ручное удаление заусенцев привело к увеличению стоимости единицы продукции до 1,85 доллара. Ежемесячная пропускная способность не могла удовлетворить ежедневную потребность клиента.
Прецизионное решение JS
- Оптимизация DFM: наша команда инженеров скорректировала расстояние до края отверстия всего на 0,05 мм, чтобы полностью снизить риск концентрации напряжений.
- Проверка прототипа: самонастраивающийся короткоимпульсный лазер с защитой из аргона высокой чистоты успешно произвел 200 пробных сборок .
- Внедрение массового производства: в штампе с 10 станциями использовались пуансоны порошковой металлургии HSS ASP-23 и вставки из цементированного карбида, работающие ввысокоскоростной пневматический штамповочный пресс .
Уроки, извлеченные из сбоев и итераций параметров
Во время первого пробного прессования штампом Т1 упругость захвата фланца превысила допуск 0,08 мм из-за анизотропии катаной латуни.
Вместо повторной резки штампа компания JS Precision использовала моделирование формовки CAE и повернула полосу на 45° относительно направления прокатки , добавила этап коррекции и предварительного прессования на станции 4, полностью решив проблему пружинения.
Окончательные результаты и количественные преимущества
|
КПЭ |
Лазерная резка (начальная) |
Прогрессивная штамповка (окончательная) |
|---|---|---|
|
Стоимость единицы (долл. США) |
1,85 доллара США |
0,39 доллара США |
|
Доходность |
71% |
99,4% |
|
Ежедневный выпуск |
5000 штук |
80 000 штук |
|
КП К |
— |
1,74 |
Согласно файлу внутреннего проекта JS Precision #QC-2025-BR09, все данные KPI в этом тематическом исследовании отражают проверенные производственные записи, начиная с лазерной резки прототипа и заканчивая окончательным масштабированием прогрессивной штамповки.
Ваши детали также изготовлены из материалов с высокой отражающей способностью или сложная формовка листов трудности? Немедленно свяжитесь с JS Precision, чтобы предоставить чертежи для бесплатной оценки DFM и плана производства штамповки. Опираясь на опыт реализации проекта по изготовлению латунного защитного корпуса, мы можем помочь вам снизить затраты на отдельные детали более чем на 78%.
Матрица инженерных решений: как выбрать между штамповкой и лазерной резкой для вашего проекта?
Разработка стратегии выбора процесса для штамповки металла или лазерной резки требует следования пути принятия решения, состоящему из пяти инженерных показателей: годовой общий объем производства, состояние заморозки конструкции, толщина листового металла, требования к функциям 3D-формования и требования к зоне допуска . Если деталь включает в себя функции 3D-формования, а годовой спрос остается стабильным и составляет более 5000 штук, штамповка является оптимальным технологическим маршрутом, который уравновешивает постоянство размеров с затратами на штамповку и лазерную резку.
Пятиэтапный путь определения проекта:
- Планирование производственных партий: если размер заказа составляет менее 1000 штук, вы можете произвести их с помощью волоконной лазерной резки. Если размер заказа находится в пределах 1000-5000 штук, вы можете изготовить их с помощью лазерной резки и простой пресс-формы или гибки на станке с ЧПУ. Заказы объемом более 5000 штук обычно выполняются методом прогрессивной штамповки.
- Решение геометрических функций: используйте лазерную резку для плоских 2D-деталей, не требующих формовки, штамповку для деталей с 3D-деталями, такими как отбортовка, глубокая вытяжка, гравировка и тиснение.
- Оценка изменений конструкции. Лазерная резка — правильный выбор, поскольку команда исследований и разработок все еще работает над итерациями, а конструкция может меняться каждый квартал . Тем не менее, штамповка является наиболее подходящим вариантом, как только инженеры официально заморозили чертежи.
- Оценка толщины материала: Лазерная резка подходит для изготовления конструкционных деталей, толщина пластины которых превышает 6,0 мм. Массовое производство тонких листов ( толщиной 0,1–3,0 мм ) может осуществляться методом высокоскоростной штамповки.
- Требования к качеству поперечного сечения: Если ЗТВ строго запрещена и кромки должны быть на 100% перпендикулярны , выбирайте штамповку (тонкую вырубку). Если заусенцы не допускаются, но допустима очень небольшая ЗТВ, предпочтительна лазерная резка с использованием азота. Штамповочные заусенцы не допускаются. Допускается очень маленькая зона термического влияния, предпочтительным методом является лазерная резка азотом.
|
Измерение решения |
Состояние |
Рекомендуемый процесс |
|---|---|---|
|
Ежегодное количество |
<1000 штук |
Волоконная лазерная резка |
|
Ежегодное количество |
1000–5000 шт. |
Лазер + простая матрица / гибка с ЧПУ |
|
Ежегодное количество |
>5000 штук |
Прогрессивная штамповка |
|
Геометрические особенности |
Чистый 2D, без формования |
Волоконная лазерная резка |
|
Геометрические особенности |
Рисунок, отбортовка, чеканка |
Требуется штамповка с ЧПУ |
|
Итерация дизайна |
Частые изменения (этап исследований и разработок) |
Волоконная лазерная резка |
|
Итерация дизайна |
Заморозка проекта подтверждена |
Штамповка |
|
Толщина листа |
Детали конструкции >6,0 мм |
Волоконная лазерная резка |
|
Толщина листа |
0,1–3,0 мм, большой объем |
Высокоскоростная штамповка |
|
Раздел Качество |
Нет ЗТВ, перпендикулярные края |
Штамповка (тонкая вырубка) |
|
Раздел Качество |
Без заусенцев, допускается незначительная ЗТВ |
Лазер с азотом |
На основе базы данных проектов JS Precision 2025–2026 (более 1200 проектов) приведенные выше пятиэтапные критерии отбора были проверены в ходе более чем 800 инженерных консультаций по штамповке и лазерной резке.
Не уверены в маршруте процесса на этапе инициации проекта? Немедленно проведите самопроверку по приведенной выше таблице из 5 шагов и отправьте чертежи в JS Precision, чтобы получить бесплатный анализ DFM. Мы предоставим четкие предложения по выбору процесса.
Часто задаваемые вопросы
Вопрос 1: Могут ли файлы САПР, используемые для прототипирования лазерной резки, напрямую использоваться для изготовления штампов?
Нет, их нельзя применять напрямую; Обычно требуется адаптация DFM. Лазерная резка применяет только 2D-компенсацию контура; Штамповочные штампы также должны учитывать зазор для вырубки, компенсацию пружинения листа и размеры перекрытия полос. JS Precision может завершить разработку процесса и оптимизацию допусков в течение 24 часов.
Вопрос 2: Какой процесс более экономически эффективен при обработке латунных или медных деталей: лазерная резка или штамповка?
Для небольших партий до 3000 штук антибликовая лазерная резка имеет более низкую общую стоимость; для партий, превышающих 3000 штук, штамповка значительно повышает экономическую эффективность. Медь дорогая, но штамповка обеспечивает коэффициент использования рулона более 88% и позволяет избежать дефектов окисления в зоне термического влияния.
Вопрос 3: При каком объеме производства стоимость штамповочного инструмента обычно амортизируется и возмещается?
Обычно ожидается, что за счет экономии на единицу продукции затраты на пресс-формы обычно амортизируются на сумму от 3000 до 5000 штук для типичных деталей из листового металла толщиной 1,0–2,5 мм; точная точка зависит от сложности детали (≈2000 для сложных деталей, ≈8000 для простых шайб).
Вопрос 4: Влияют ли заусенцы на кромках и зоны сдвига от штамповки металла на конечную сборку изделия?
Обычно любые заусенцы, образующиеся во время штамповки, не превышают 5% толщины материала, чтобы они не мешали стандартной сборке. Чтобы соответствовать чрезвычайно жестким стандартам допусков, например, в автомобильной электронике или высокоточных медицинских приборах, можно применять прецизионную штамповку для создания полосы сдвига, составляющей 90%, или чеканка в штампе гарантирует, что деталь соответствует допускам сборки при выталкивании.
Вопрос 5: Если в будущем конструкция детали может подвергнуться незначительным изменениям, следует ли нам выбрать инструментальную обработку или лазерную резку?
Рекомендуется переходный подход. Прежде чем проект будет завершен, используйте волоконную лазерную резку для мелкосерийного пробного производства и проверки сборки; после того, как геометрия заморожена, перейдите на твердосплавные прогрессивные штампы для массового производства. Это позволяет избежать затрат на модификацию пресс-формы и обеспечивает низкие цены за единицу продукции при массовом производстве.
Вопрос 6: Как я могу получить сравнительное предложение на штамповку металла и лазерную резку от JS Precision?
Загрузите свою 3D-модель и инженерные 2D-чертежи. на канал запроса веб-сайта JS Precision, указав предполагаемую годовую потребность и марку материала. Наша команда инженеров предоставляет прозрачное предложение в течение 12 часов , включая производственный цикл лазерных испытаний, бюджет пресс-формы и затраты на массовое производство штамповки.
Вопрос 7: Каков типичный срок службы штампа для штамповки металла и кто покрывает будущие расходы на техническое обслуживание?
Прогрессивные штампы SKD11 или DC53 могут выдерживать от 500 000 до 1 000 000 циклов штамповки, тогда как твердосплавные штампы намного превосходят 3 000 000 циклов штамповки. Клиент покрывает только первоначальную стоимость оснастки; JS Precision осуществляет проверку, техническое обслуживание, замену деталей и перешлифовку в течение всего срока действия программы.
Вопрос 8: Каково минимальное соотношение диаметра отверстия и толщины материала (соотношение сторон), которого можно достичь с помощью лазерной резки?
Волоконный лазер обычно требует, чтобы соотношение диаметра отверстия и толщины материала было не менее 1:1 ; отверстия размером менее 0,8 мм склонны к дефектам термоабляции. Штамповка с ЧПУ с помощью пуансонов для микроотверстий позволяет получить стабильные отверстия диаметром 0,3 мм в нержавеющей стали толщиной 1,0 мм без шлака на стенках отверстий.
Краткое содержание
В прецизионном производстве листового металла резка волоконным лазером и штамповка металла с ЧПУ являются не противоположными технологиями, а скорее взаимодополняющими процессами на разных этапах жизненного цикла продукта. Лазерная резка с нулевыми инвестициями в пресс-формы, чрезвычайно коротким временем настройки и высокой гибкостью стала предпочтительным решением для разработки прототипов, частых модификаций и быстрой поставки небольших партий . С другой стороны, штамповка металла с ЧПУ демонстрирует широкие возможности массового производства, включая сверхбыстрое время цикла изготовления каждой детали (200–600 об/мин), чрезвычайно низкие предельные затраты и способность комплексно формировать сложные трехмерные элементы. Четкое определение порогового значения объема, при котором вы переключаете процессы, и соответствие свойств материала процессу имеет решающее значение для качества и стоимости.
Пытаетесь выбрать правильный процесс для нового проекта или столкнулись с высокими затратами на существующие детали, вырезанные лазером? Свяжитесь с командой JS Precision Industrial Engineering прямо сейчас. Просто загрузите CAD-чертежи вашей детали и укажите требования к партии, и наши старшие инженеры предоставят вам бесплатный анализ технологичности DFM, план оптимизации размещения материалов и точный отчет о сравнении затрат на штамповку и лазерную резку в течение 12 часов, что поможет вам быстро и с меньшими затратами вывести свою продукцию на рынок.

Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

