 中文 (简体)




金属冲压与激光切割:对于原型和 3,000 件以下的小批量选择激光切割,对于 5,000-10,000 件以上的大批量选择数控冲压,可将单位成本降低 60%-82%。激光切割提供零模具成本、24 小时周转和设计灵活性;冲压可实现高材料利用率 (80%–92%) 和每件循环时间 0.1–1.5 秒。应根据零件的 3D 特性和年度要求进行选择。
核心决策矩阵:金属冲压与激光切割
|
评估维度 |
数控金属冲压 |
光纤激光切割 |
最佳工艺选择建议 |
|---|---|---|---|
|
模具投资 |
初始成本高(3,500 美元 – 45,000 美元以上) |
零模具成本(仅 CAD/CAM 编程) |
用于原型制作和频繁设计变更的激光 |
|
第一篇文章交货时间 |
3–8 周(模具制作、线切割、尝试) |
24-48小时进行切割安排 |
用于紧急交货或小批量的激光 |
|
每件生产周期 |
大多数部件为 0.1–0.3 秒 (200–600 SPM);对于非常大的零件,最多 1.5 秒。 |
15–90 秒(取决于轮廓和厚度) |
年需求冲压≥5000件 |
|
材料利用 |
80%–92%(线圈精度嵌套) |
65%–80%(有切口和间距的板材) |
贵金属和反光金属的冲压 |
|
板材厚度能力 |
0.1 毫米 – 6.0 毫米 |
0.5 毫米 – 25.0 毫米+ |
激光厚度 >6.0 mm,无需成型 |
|
几何成型 |
拉丝、翻边、压花、百叶窗在一个模具中完成 |
仅二维轮廓(需要二次成型) |
复杂 3D 结构的冲压 |
根据ISO 9013:2017 ,热切割分类定义了激光切割零件的尺寸公差,确保不同厚度范围的质量控制。
基于 JS Precision 2025-2026 项目数据库(1,200 多个项目),该表中的速度和成本百分比反映了冲压和激光切割的实际生产基准。
CNC 金属冲压服务和激光切割在速度上有何不同?
生产速度评估必须分为两个阶段:初始准备期和持续量产周期。光纤激光切割凭借其免模具的特点,可在5-30分钟内完成安装,并实现24小时交货;而在稳定量产阶段,数控金属冲压服务的冲压速度为每分钟200-600次(SPM),单件产出率是激光切割的20-50倍。
初期准备时间比较
- 光纤激光切割不使用任何模具,只要用CAD数据对CNC机器进行编程即可开始制造,设置时间只需约5-30分钟,第一个产品可以在24小时内准备好。
- 模具交货时间涵盖模具设计、慢走丝电火花切割、装配和试模,三到八周后即可生产出第一件。
- 当交货时间紧迫或频繁的设计修改时,激光切割是最快的选择。
加工高反射率材料的批量生产周期时间和性能
- 激光切割速度主要受型材长度和工件厚度的限制。 1.0 mm 不锈钢的直切速度可以达到 35–45 m/min,但在密集微孔阵列加工中,由于机器频繁加减速,整个循环时间延长至 15–90 s/件。
- 激光切割黄铜是一个具有挑战性的过程,因为高反射黄铜会将光束反射回光学器件并损坏透镜;另外,当板厚超过3.0mm时,下切边处容易出现夹渣。但是,数控冲压在黄铜上保持恒定的高速,不受热应力的影响。
根据 JS Precision 的 1,200 多个项目数据库,对于 3.0 毫米以下的微孔阵列,冲孔速度比激光切割快 15-20 倍。
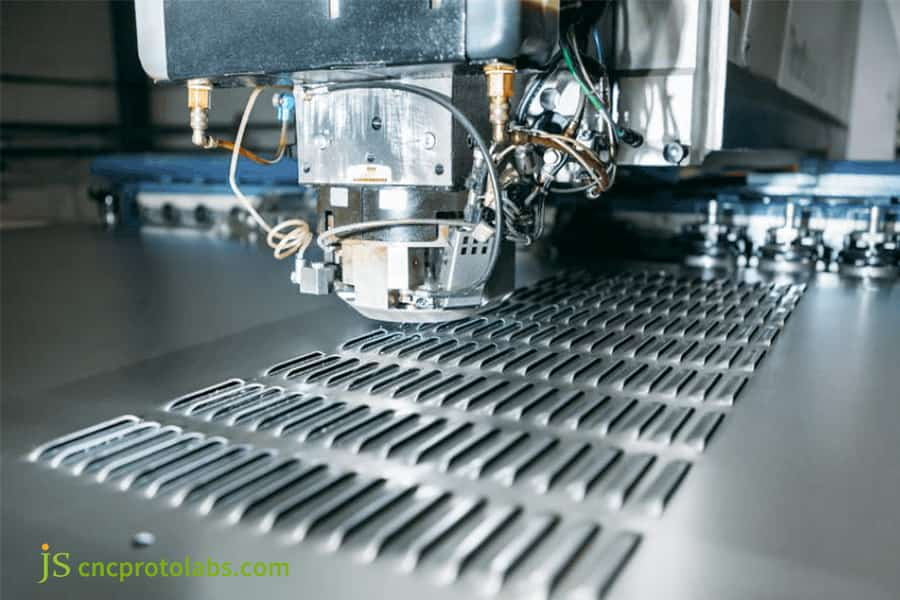
图 1:激光切割机在金属板上制作槽。
对于您的产量来说,哪个更便宜:冲压与激光切割成本?
确定冲压与激光切割成本取决于总数量和每件加工时间。在最多 3,000 件的试制和小批量生产阶段,由于零模具投资和准时调度,激光切割可降低总成本。然而,一旦订单规模超过 5,000 至 10,000 件,大批量金属冲压服务凭借其卷材级进模实现超过 85% 的材料利用率和极短的冲压周期,可以将每件制造成本降低 60% 至 80%。
总成本明细
- 冲压和激光切割之间的成本差异的计算应分别进行。激光切割的总成本包括机器每小时费用、辅助气体使用量、二次去毛刺人工和废品损失(废品率:20%–35%)
- 总体而言,冲压生产成本构成涉及模具开发成本、卷材成本(良率:85%~92%)、每秒冲压时间和模具维护成本。
- 当与激光切割相比,每件节省的成本乘以总量即可覆盖模具投资时,即可收回模具成本(制造工程师学会,2024 年)。
批量转换关键性和成本阶梯
|
批次数量 |
激光切割单位成本(美元) |
激光总成本(美元) |
冲压单位成本(美元) |
冲压总成本(美元) |
|---|---|---|---|---|
|
500 |
4.20 美元 |
2,100 美元 |
12.50 美元 |
6,250 美元 |
|
3,000 |
3.80 美元 |
$11,400 |
4.00 美元 |
12,000 美元 |
|
10,000 |
3.40 美元 |
$34,000 |
1.10 美元 |
11,000 美元 |
|
50,000 |
3.10 美元 |
155,000 美元 |
0.55 美元 |
27,500 美元 |
根据制造工程师协会 (SME) ,制造工程,卷。 62,第 3 期(2024 年),第 42-45 页,典型 1.0-2.5 毫米钣金零件的盈亏平衡点在 3,500 到 5,000 件之间。
计算零件的加工成本?立即联系 JS Precision,获取典型零件的免费成本比较分析。我们将根据您的图纸和批量大小提供分级定价计划。
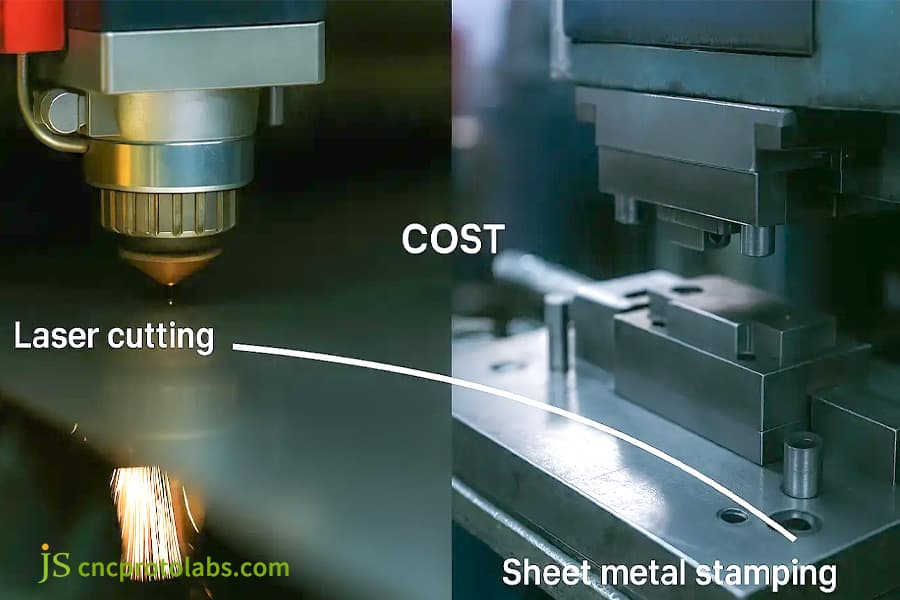
图2:激光切割和钣金冲压成本比较。
哪个提供更好的边缘质量和精度:激光切割与冲压比较?
在比较激光切割与冲压精度时,光纤激光切割可以在二维平面轮廓上稳定保持±0.05毫米至±0.1毫米的线性公差,并且不存在物理冲压应力;而精密冲压采用国际主流金属冲压机制造商(如AIDA、Amada)生产的高刚性冲压机,可以实现±0.02mm的孔位和形状公差,但零件横截面会呈现塌角、光亮剪切带、断裂带和微毛刺的四层显微组织。
微观横截面质量比较
- 激光切割的HAZ(热影响区)通常保持在0.05-0.15毫米左右。切割不会受到机械应力,但仍会在表面产生非常微妙的氧化颜色。
- 冲压边缘截面的显微组织基本上将材料分为四个区域:塌角、光亮剪切带、断裂带和毛刺。普通冲压剪切带为30%~40%,精密冲压可达85%~90% 。
- 对于需要高平整度和边缘不受局部硬化的平板,激光切割是更好的选择;相反,冲压更适合需要大批量精确倒角或统一孔位的结构件。
精准应用场景及设备实体
- 闭式双曲轴机械压力机突出金属冲压机制造商AIDA、Amada等孔位精度在±0.02mm以内,在模具的整个使用寿命内保持不变。
- JS Precision 的现场数据显示,激光切割 3D 特征仍然需要多次弯曲和铆接操作,这可能意味着公差累积到约 ±0.3 毫米的误差。尽管如此,级进模冲压在装配参考均匀性方面提供了更好的结果( CpK ≥ 1.67 )。
为什么 CNC 金属冲压可以处理激光切割无法处理的复杂 3D 几何形状?
金属冲压与激光切割之间的本质分界线在于塑造几何尺寸的能力:光纤激光切割本质上是2D轮廓分离过程,不能在单次操作中创建3D形状(轴向位移);而数控金属冲压服务可以在单个级进模具中集成各种三维成型功能,例如拉伸、压花、翻边、百叶窗和螺纹铆接。
多阶段离散工艺与集成级进模
- 将激光解决方案分为 3-4 个单独的步骤(切割、数控折弯和冲压/攻丝),可将整体定位精度降低至 ±0.3 毫米,并提高零件处理成本。
- 通过 CNC 金属冲压服务,所有表面特征都可以在 0.5 秒内仅在一个级进模中形成,从而减少了尺寸变化。
- 单独使用激光切割无法创建轴向特征;一个单一的级进模冲程同时实现拉伸、翻边、筋成型,可同时实现拉伸、翻边、筋成型等三维功能。
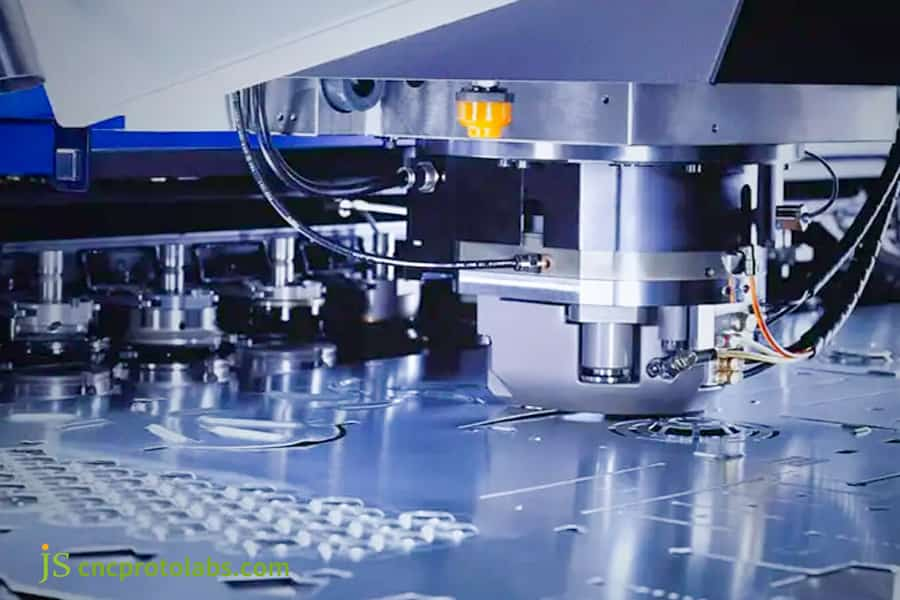
图3:数控金属冲压机冲压复杂形状。
哪些技术标准定义了大规模生产的大批量金属冲压服务?
合格的大批量冲压供应商的关键指标是其内部模具设计和级进模制造能力、冲压吨位范围(45T至800T)以及模内质量监控系统。主流金属冲压机厂家生产的闭式双曲轴压力机和伺服压力机,结合模内光电防重叠传感器,可以保证模具连续运行超过100万次行程时,临界尺寸波动控制在Cp≥1.33以内。
模具材质及送料精度
- 为了大批量冲压模具,DC53或SKD11钢,带有TD(热扩散)涂层或PVD镀钛,使用寿命高达500,000至1,000,000次;同时,硬质合金模具使用寿命超过3,000,000次。
- 伺服送料机螺距调节精度±0.005毫米;自动微喷润滑系统,保证带材运行、送料平稳。
- 模具设计必须抑制拉料;模内实时传感器消除了压痕和拉块缺陷。
质量控制和持续降低成本
- 闭式双曲轴冲床和伺服冲床在高速运行超过100万次冲床时,关键尺寸保持工艺能力Cp≥1.33。
- 为了满足产品的可追溯性要求,JS Precision在批量生产过程中使用了SPC(统计过程控制)。
- 模具内自检和自动废料分离可实现无人值守、 24/7 生产,这一措施也有助于降低单位成本。
评估大批量冲压供应商的能力和质量体系?联系JS Precision,了解他们的45T–800T冲压机集群和模内监控系统,并免费获取产能评估报告。
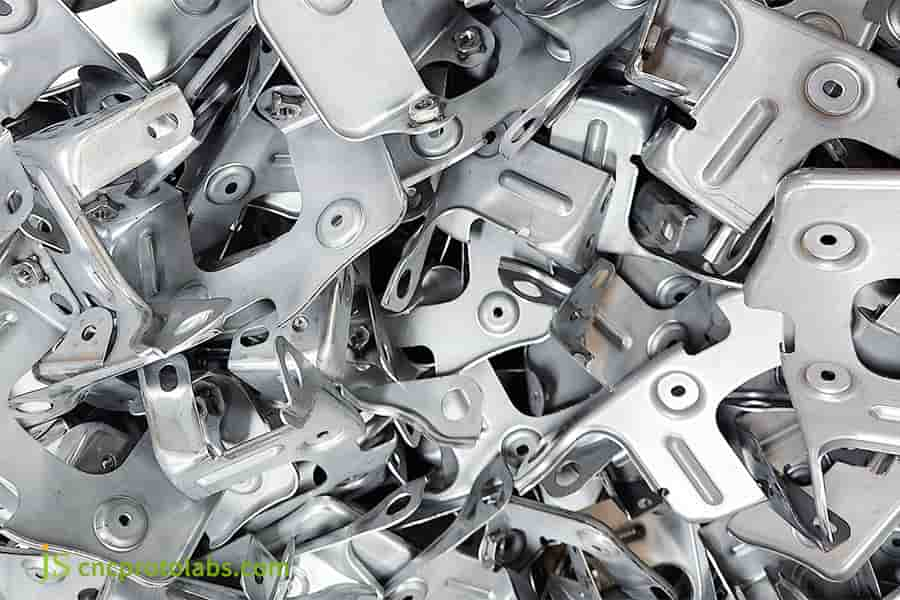
图 4:一堆大批量金属冲压件。
JS Precision 如何设计定制黄铜屏蔽罐(从激光原型设计到冲压秤)?
在为汽车客户生产 0.3 毫米厚的 C2680 黄铜传感器屏蔽的项目中, JS精密采用分阶段工程实施方式。研发阶段采用光纤激光切割,24小时内完成装配验证。当年需求量增至15万件时,推出10工位精密级进模大批量金属冲压服务,实现单件整体制造成本降低78.5%。
客户难点和技术痛点
该防护罩厚度仅为 0.3 毫米,其边缘有12 个 0.4 毫米的微孔和微小的凸缘爪,使得该结构极易变形。
在依靠激光切割服务的量产初期,黄铜的高反射率导致良率下降至71% ,并且由于过大的热应力,微孔被卷曲的金属包围。手动去毛刺将单位成本推至1.85 美元。每月的吞吐量无法满足客户的日常需求。
JS精密解决方案
- DFM优化:我们的工程团队将孔边距调整了仅仅0.05毫米,完全降低了应力集中的风险。
- 原型验证:采用高纯氩气保护的自调谐短脉冲激光器成功生产了200个试装件。
- 批量生产实施: 10工位模具采用ASP-23粉末冶金高速钢冲头和硬质合金刀片,在高速气动冲压机。
从失败和参数迭代中吸取的教训
在T1模压的第一次试运行中,由于轧制黄铜的各向异性,法兰爪的回弹超过了0.08毫米的公差。
JS Precision没有重新切割模具,而是使用CAE成形模拟,将带材布局相对于轧制方向旋转45° ,在第4工位增加了校正和预压整形步骤,彻底解决了回弹问题。
最终结果和定量效益
|
关键绩效指标 |
激光切割(初始) |
级进模冲压(最终) |
|---|---|---|
|
单位成本(美元) |
1.85 美元 |
0.39 美元 |
|
成品率 |
71% |
99.4% |
|
日产量 |
5,000 件 |
80,000 件 |
|
CP K |
— |
1.74 |
根据 JS Precision 内部项目文件 #QC-2025-BR09,本案例研究中的所有 KPI 数据都反映了从原型激光切割到最终级进模冲压放大的经过验证的生产记录。
您的零件是否也有高反射率材料或复杂板材成型困难?立即联系JS Precision,提交图纸以获得免费的DFM评估和冲压生产计划。借鉴黄铜屏蔽壳项目的经验,我们可以帮助您降低单件成本78%以上。
工程决策矩阵:如何为您的项目选择冲压和激光切割?
制定金属冲压与激光切割的工艺选择策略需要遵循由五个工程指标组成的决策路径:年化总产量、设计冻结状态、钣金厚度、3D 成形特征要求和公差带要求。如果零件包含 3D 成形特征,并且年需求量稳定在 5,000 件以上,则冲压是平衡尺寸一致性与冲压与激光切割成本之间的最佳工艺路线。
五步项目确定路径:
- 生产批量规划:如果订单数量小于1000件,可以采用光纤激光切割生产。如果订单数量在 1,000-5,000 件范围内,您可以通过激光切割和简单的模具或数控折弯来生产。超过 5,000 件的订单尺寸通常会被送往级进模冲压。
- 几何特征决策:对无需成型的平面 2D 零件使用激光切割,对具有 3D 细节的零件(如翻边、深拉、雕刻和压花)使用冲压。
- 设计变更评估:激光切割是正确的选择,而研发团队仍在迭代,设计可能每个季度都会发生变化。然而,一旦工程部门正式冻结图纸,冲压就是首选。
- 材料厚度判断:激光切割适合制造板厚超过6.0毫米的结构件。薄板( 0.1-3.0毫米厚)的批量生产可以通过高速冲压来完成。
- 断面质量要求:如果严格禁止HAZ且边缘必须100%垂直,则选择冲压(精冲)。如果不允许有毛刺,但可以接受非常小的热影响区,则首选氮气辅助激光切割。不允许有冲孔毛刺。非常小的热影响区是可以接受的,并且氮气激光切割是首选方法。
|
决策维度 |
条件 |
推荐流程 |
|---|---|---|
|
每年数量 |
<1,000 件 |
光纤激光切割 |
|
每年数量 |
1,000–5,000 件 |
激光+简单模具/数控折弯 |
|
每年数量 |
>5,000 件 |
级进模冲压 |
|
几何特征 |
纯二维,无成型 |
光纤激光切割 |
|
几何特征 |
拉丝、翻边、压花 |
需要数控冲压 |
|
设计迭代 |
频繁变更(研发阶段) |
光纤激光切割 |
|
设计迭代 |
设计冻结已确认 |
冲压 |
|
板材厚度 |
>6.0mm结构件 |
光纤激光切割 |
|
板材厚度 |
0.1–3.0 毫米,高容量 |
高速冲压 |
|
截面质量 |
无热影响区,垂直边缘 |
冲压(精冲) |
|
截面质量 |
无毛刺,可接受较小的热影响区 |
氮气激光 |
基于 JS Precision 2025-2026 项目数据库(1,200 多个项目),上述五步选择标准已在 800 多个冲压和激光切割工程咨询中得到验证。
不确定项目启动阶段的流程路线?立即对照上述5步判断表进行自检,并将图纸发送给JS Precision以获得免费的DFM分析。我们将提供明确的工艺选择建议。
常见问题解答
Q1:激光切割打样使用的CAD文件可以直接用于冲压模具制造吗?
不,它们不能直接应用;通常需要进行 DFM 调整。激光切割仅采用二维轮廓补偿;冲压模具还必须考虑冲裁间隙、板材回弹补偿和带材重叠尺寸。 JS Precision可以在24小时内完成工艺开发和公差优化。
Q2: 加工黄铜或紫铜零件时,哪种工艺更具成本效益:激光切割或冲压?
对于3000片以下的小批量,抗反射激光切割综合成本较低;对于超过 3,000 件的批量,冲压可显着提高成本效益。铜价格昂贵,但冲压可实现88%以上的卷材利用率,并避免热影响区的氧化缺陷。
Q3:冲压模具成本一般在什么产量时可以摊销和收回?
人们普遍预计,通过每件成本的节省,对于典型的 1.0-2.5 毫米钣金零件,模具成本通常可以在 3,000 到 5,000 件之间摊销;确切的点取决于零件的复杂程度(对于复杂零件,约为 2,000;对于平垫圈,约为 8,000)。
Q4:金属冲压产生的边缘毛刺和剪切区是否会影响最终产品的组装?
通常,冲压过程中形成的任何毛刺都保持在材料厚度的 5% 以内,这样就不会干扰常规装配。为了满足极其严格的公差标准,例如在汽车电子或高精度医疗设备中,可以应用精密冲压来生成 90% 的剪切带,或者通过模内压印确保零件满足顶出时的装配公差。
Q5:如果零件设计将来可能会进行细微修改,我们应该选择模具加工还是激光切割?
建议采取过渡性方法。在设计定型前,利用光纤激光切割进行小批量试产和装配验证;几何形状冻结后,改用硬质合金级进模进行批量生产。这样就避免了模具修改成本,保证了批量生产时的低单价。
Q6: 如何获得 JS Precision 金属冲压与激光切割的比较报价?
上传您的 3D 模型和 2D 工程图到JS Precision网站的查询渠道,注明预计的年需求量和材料等级。我们的工程团队在12小时内提供透明的报价,包括激光试制周期、模具预算、冲压量产成本。
Q7: 金属冲压模具的典型使用寿命是多少?未来的维护费用由谁承担?
SKD11 或 DC53 级进模可以持续 500,000 到 1,000,000 次冲压循环,而硬质合金模具则远远超过 3,000,000 次冲压循环。客户只需支付初始模具成本; JS Precision 在程序的整个生命周期内负责检查、维护、零件更换和重新磨削。
Q8:激光切割可实现的最小孔径与材料厚度比(长宽比)是多少?
光纤激光器一般要求孔径与材料厚度之比不小于1:1 ;小于 0.8 毫米的孔容易出现热烧蚀缺陷。使用微孔冲头进行数控冲压可在 1.0 毫米不锈钢上加工出稳定的 0.3 毫米孔,孔壁上不会出现熔渣。
概括
在精密钣金制造中,光纤激光切割和数控金属冲压并不是对立的技术,而是在产品生命周期不同阶段的互补工艺。激光切割以其零模具投资、极短的设置时间和高灵活性,成为原型开发、频繁修改和快速小批量交付的首选解决方案。另一方面,数控金属冲压展示了大规模生产的综合能力,包括超快的单件循环时间(200-600 SPM)、极低的边际成本以及一体成型复杂3D特征的能力。明确定义切换工艺的体积阈值以及将材料属性与工艺相匹配对于质量和成本至关重要。
正在努力为新项目选择正确的工艺,或者面临现有激光切割零件的高成本?立即联系 JS Precision Industrial Engineering 团队。简单地上传您零件的 CAD 图纸并明确您的批量要求,我们的高级工程师将在12小时内为您提供免费的DFM可制造性分析、材料排料优化方案以及冲压与激光切割的精确成本对比报告,帮助您以更低的成本将产品快速推向市场。


