 العربية




ختم المعادن مقابل القطع بالليزر : اختر القطع بالليزر للنماذج الأولية والكميات المنخفضة التي تقل عن 3000 قطعة، والختم باستخدام الحاسب الآلي للكميات الكبيرة التي تزيد عن 5000-10000 قطعة لتقليل تكلفة الوحدة بنسبة 60%-82%. يوفر القطع بالليزر تكاليف قالب صفرية، وإنجازًا على مدار 24 ساعة، ومرونة في التصميم ؛ يوفر الختم استخدامًا عاليًا للمواد (80%-92%) وأوقات دورة لكل قطعة تبلغ 0.1-1.5 ثانية. يجب أن يعتمد الاختيار على الخصائص ثلاثية الأبعاد للأجزاء والمتطلبات السنوية.
مصفوفة القرار الأساسية: ختم المعدن مقابل القطع بالليزر
|
البعد التقييمي |
ختم المعادن باستخدام الحاسب الآلي |
قطع الألياف بالليزر |
أفضل نصيحة لاختيار العملية |
|---|---|---|---|
|
استثمار الأدوات |
تكلفة أولية عالية (3500 دولار - 45000 دولار +) |
تكلفة الأدوات صفر (برمجة CAD/CAM فقط) |
الليزر للنماذج الأولية وتغييرات التصميم المتكررة |
|
المادة الأولى مهلة |
من 3 إلى 8 أسابيع (صناعة القوالب، وتصنيع الأسلاك، والمحاولات) |
24-48 ساعة لقطع الجدولة |
الليزر للتسليم العاجل أو دفعات صغيرة |
|
دورة الإنتاج لكل قطعة |
0.1–0.3 ثانية (200–600 SPM) لمعظم الأجزاء؛ ما يصل إلى 1.5 ثانية للأجزاء الكبيرة جدًا. |
15-90 ثانية (حسب الكفاف والسمك) |
ختم للطلب السنوي ≥5000 قطعة |
|
استغلال المواد |
80%–92% (تداخل دقيق للملف) |
65%-80% (ورقة ذات شق وتباعد) |
ختم المعادن الثمينة والعاكسة |
|
القدرة على سمك الورقة |
0.1 ملم – 6.0 ملم |
0.5 ملم – 25.0 ملم+ |
ليزر لسمك أكبر من 6.0 ملم بدون تشكيل |
|
التشكيل الهندسي |
الرسم، التشفيه، النقش، كوة في قالب واحد |
كفاف ثنائي الأبعاد فقط (يلزم التشكيل الثانوي) |
ختم الهياكل ثلاثية الأبعاد المعقدة |
وفق آيزو 9013:2017 ، يحدد تصنيف القطع الحراري التفاوتات الأبعادية للأجزاء المقطوعة بالليزر، مما يضمن مراقبة الجودة عبر نطاقات السُمك المختلفة.
استنادًا إلى قاعدة بيانات مشاريع JS Precision 2025–2026 (أكثر من 1200 مشروع)، تعكس النسب المئوية للسرعة والتكلفة في هذا الجدول معايير الإنتاج الحقيقية للختم والقطع بالليزر.
كيف تختلف سرعة خدمات ختم المعادن باستخدام الحاسب الآلي والقطع بالليزر؟
يجب تقسيم تقييم سرعة الإنتاج إلى مرحلتين: فترة الإعداد الأولية ودورة الإنتاج الضخم المستمر. قطع الألياف بالليزر ، بالاعتماد على خصائصه الخالية من العفن، يمكنه إكمال الإعداد في غضون 5 إلى 30 دقيقة وتحقيق التسليم خلال 24 ساعة ؛ بينما في مرحلة الإنتاج الضخم المستقرة، تحقق خدمات ختم المعادن باستخدام الحاسب الآلي، مع سرعات ضغط تتراوح من 200 إلى 600 ضربة في الدقيقة (SPM)، معدل إخراج قطعة واحدة يصل إلى 20 إلى 50 مرة مقارنة بالقطع بالليزر.
مقارنة فترات الإعداد الأولية
- لا يستخدم القطع بليزر الألياف أي قوالب، ويمكن أن يبدأ التصنيع بمجرد برمجة آلة CNC باستخدام بيانات CAD، ويستغرق وقت الإعداد حوالي 5 إلى 30 دقيقة فقط، ويمكن أن يكون المنتج الأول جاهزًا خلال 24 ساعة .
- تغطي المهلة الزمنية للأدوات تصميم القالب، وقطع EDM بالأسلاك البطيئة، والتجميع، والتجربة ، ولا يمكن إنتاج القطعة الأولى إلا بعد ثلاثة إلى ثمانية أسابيع.
- عندما يكون هناك جدول تسليم ضيق أو تعديلات متكررة على التصميم، فإن القطع بالليزر هو الخيار الأسرع.
وقت دورة الإنتاج الضخم والأداء في معالجة المواد عالية الانعكاس
- سرعة القطع بالليزر محدودة بشكل أساسي بطول الملف الشخصي وسمك قطعة العمل. يمكن أن يحقق القطع المستقيم على الفولاذ المقاوم للصدأ مقاس 1.0 مم 35-45 م/دقيقة، ولكن في صفائف الثقوب الدقيقة الكثيفة، يمتد وقت الدورة الإجمالي إلى 15-90 ثانية/قطعة بسبب التسارع والتباطؤ المتكرر للماكينة.
- يعد قطع النحاس بالليزر عملية صعبة لأن النحاس شديد الانعكاس يمكن أن يعكس الشعاع مرة أخرى إلى البصريات ويؤدي إلى إتلاف العدسة؛ أيضًا، عندما يصل سمك اللوحة إلى أكثر من 3.0 مم، يظهر الخبث بسهولة عند حافة القطع السفلية. لكن الختم باستخدام الحاسب الآلي يحافظ على سرعة عالية ثابتة على النحاس، ولا يتأثر بالإجهاد الحراري.
استنادًا إلى قاعدة بيانات مشروع JS Precision التي يزيد عددها عن 1200 مشروع، فإن التثقيب أسرع بمعدل 15–20× من القطع بالليزر لمصفوفات الثقوب الدقيقة التي يقل حجمها عن 3.0 مم.
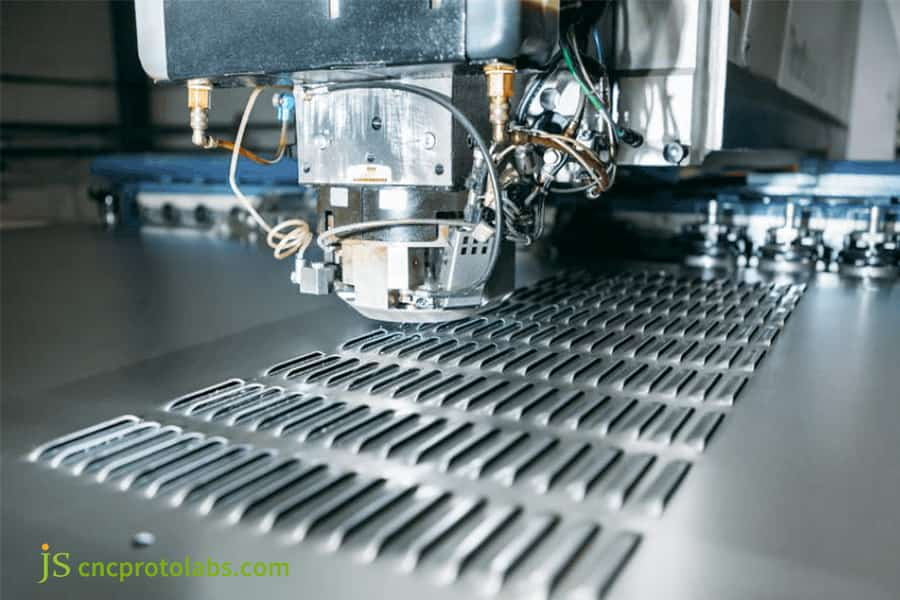
الشكل 1: آلة القطع بالليزر تقوم بعمل فتحات على الصفائح المعدنية.
ما هو أرخص بالنسبة لحجمك: تكلفة الختم أم القطع بالليزر؟
يعتمد تحديد تكلفة الختم مقابل القطع بالليزر على الكمية الإجمالية ووقت المعالجة لكل قطعة. في مرحلة الإنتاج التجريبي والكميات الصغيرة التي تصل إلى 3000 قطعة، يوفر القطع بالليزر تكاليف إجمالية أقل بسبب عدم الاستثمار في الأدوات والجدولة في الوقت المناسب . ومع ذلك، بمجرد أن تتجاوز أحجام الطلب 5000 إلى 10000 قطعة، فإن خدمة ختم المعدن ذات الحجم الكبير، مع قوالبها التقدمية للملف تحقق أكثر من 85% من استخدام المواد ودورات ختم قصيرة للغاية، يمكن أن تقلل تكاليف تصنيع القطعة الواحدة بنسبة 60% إلى 80%.
توزيع التكلفة الإجمالية
- ينبغي التعامل مع حساب الاختلافات في التكاليف بين الختم والقطع بالليزر بشكل منفصل. تشتمل التكلفة الإجمالية للقطع بالليزر على معدل ساعة الماكينة، واستخدام الغاز المساعد، وعمالة إزالة الأزيز الثانوية، وفقدان الخردة (معدل الخردة: 20%-35%)
- بشكل عام، ختم تكلفة الإنتاج يتضمن التركيب تكلفة تطوير الأدوات، وتكلفة مادة الملف (معدل الإنتاجية: 85%-92%)، ووقت الختم في الثانية، وتكلفة صيانة القالب.
- يتم استرداد تكاليف الأدوات عندما يغطي التوفير لكل قطعة مقابل القطع بالليزر، مضروبًا في الكمية الإجمالية، الاستثمار في القالب (جمعية مهندسي التصنيع، 2024).
أهمية تحويل الدفعة وسلم التكلفة
|
كمية الدفعة |
تكلفة وحدة القطع بالليزر (بالدولار الأمريكي). |
التكلفة الإجمالية لليزر (بالدولار الأمريكي). |
تكلفة وحدة الختم (بالدولار الأمريكي). |
ختم التكلفة الإجمالية (بالدولار الأمريكي). |
|---|---|---|---|---|
|
500 |
4.20 دولار |
2100 دولار |
12.50 دولارًا |
6,250 دولار |
|
3000 |
3.80 دولار |
11400 دولار |
4.00 دولار |
12000 دولار |
|
10.000 |
3.40 دولار |
34000 دولار |
1.10 دولار |
11000 دولار |
|
50.000 |
3.10 دولار |
155,000 دولار |
0.55 دولار |
27500 دولار |
وفقا ل جمعية مهندسي التصنيع (SME) ، هندسة التصنيع، المجلد. 62، رقم 3 (2024)، الصفحات 42-45، تقع نقطة التعادل لأجزاء الصفائح المعدنية النموذجية مقاس 1.0-2.5 مم بين 3500 و5000 قطعة.
حساب تكاليف العملية لأجزاء الخاص بك؟ اتصل بـ JS Precision الآن للحصول على تحليل مجاني لمقارنة تكلفة الأجزاء النموذجية. سنقدم خطة تسعير متدرجة بناءً على رسوماتك وأحجام الدفعات.
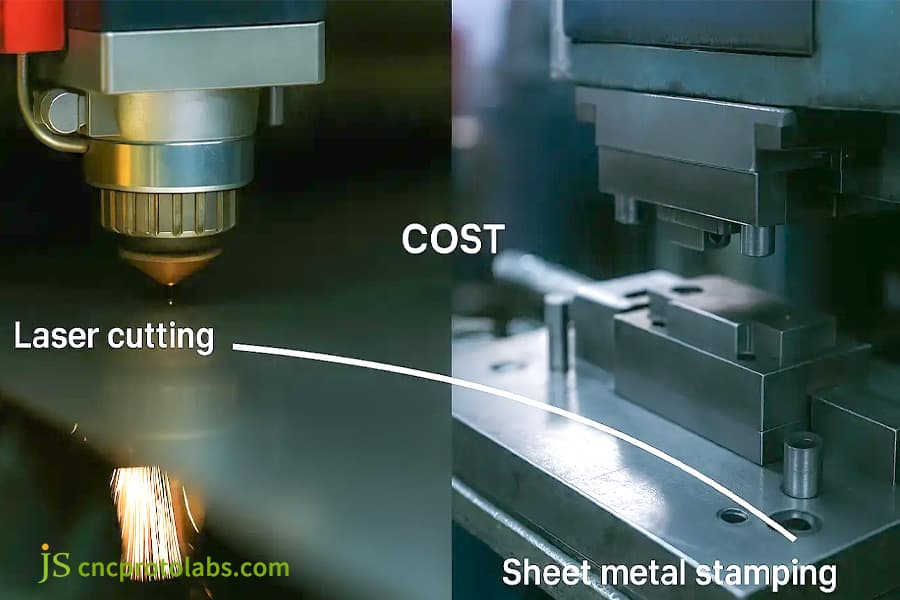
الشكل 2: مقارنة تكلفة القطع بالليزر وختم الصفائح المعدنية.
ما الذي يوفر جودة ودقة أفضل للحافة: المقارنة بين القطع بالليزر والختم؟
عند مقارنة القطع بالليزر مع دقة الختم، يمكن أن يحافظ القطع بليزر الألياف بشكل ثابت على تسامح خطي يتراوح من ±0.05 مم إلى ±0.1 مم على كفاف مستو ثنائي الأبعاد، ولا يوجد أي إجهاد تثقيب مادي؛ في حين أن الختم الدقيق، عند استخدامه مع مكابس ختم عالية الصلابة المصنعة من قبل الشركات المصنعة لمطابع ختم المعادن العالمية الرئيسية (مثل AIDA وAmada)، يمكن أن يحقق موضع الثقب وتحمل الشكل بمقدار ±0.02 مم ، لكن المقطع العرضي للجزء سيُظهر بنية مجهرية من أربع طبقات من الزوايا المنهارة، وأشرطة القص الساطعة، وأشرطة الكسر، والنتوءات الدقيقة.
مقارنة الكتلة المقطعية المجهرية
- عادة ما تظل منطقة HAZ (المنطقة المتأثرة بالحرارة) للقطع بالليزر ضمن حوالي 0.05-0.15 ملم. لا يخضع القطع للضغط الميكانيكي ولكن لا يزال بإمكانه إنتاج لون أكسيد دقيق للغاية على السطح .
- البنية المجهرية للمقطع العرضي لحافة الختم تقسم المادة بشكل أساسي إلى أربع مناطق: الزاوية المنهارة، شريط القص اللامع، شريط الكسر، واللدغ. يشتمل متوسط شريط القص الختم على 30%-40%، في حين أن الختم الدقيق قد يحقق 85%-90% .
- بالنسبة للألواح المسطحة التي تحتاج إلى درجة تسطيح عالية وحواف خالية من تصلب موضعي، فإن القطع بالليزر هو الخيار الأفضل؛ على العكس من ذلك، سيكون الختم أكثر ملاءمة للقطع الهيكلية التي تتطلب حوافًا دقيقة أو مواضع ثقب موحدة على دفعات كبيرة .
سيناريوهات التطبيق الدقيق وكيانات المعدات
- مكابس ميكانيكية ذات عمود مرفقي مزدوج من النوع المغلق بارزة مصنعي الصحافة ختم المعدن مثل AIDA وAmada توفر دقة موضع الثقب في حدود ±0.02 مم والتي يمكن أن تظل دون تغيير طوال فترة عمل القالب.
- تُظهر البيانات الميدانية لشركة JS Precision أن الميزات ثلاثية الأبعاد المقطوعة بالليزر لا تزال تتطلب عمليات ثني وتثبيت متعددة وستظل ضرورية، وقد يعني ذلك حدوث أخطاء مع تراكم التفاوتات إلى حوالي ±0.3 مم. ومع ذلك، فإن ختم القالب التدريجي يعطي نتائج أفضل بكثير فيما يتعلق بالتوحيد المرجعي للتجميع ( CpK ≥ 1.67 ).
لماذا يمكن لختم المعدن باستخدام الحاسب الآلي التعامل مع الأشكال الهندسية المعقدة ثلاثية الأبعاد التي لا يستطيع القطع بالليزر القيام بها؟
يكمن الخط الفاصل الأساسي بين ختم المعدن والقطع بالليزر في القدرة على تشكيل الأبعاد الهندسية : قطع الألياف بالليزر هو في الأساس عملية فصل كفاف ثنائية الأبعاد ولا يمكنه إنشاء نموذج ثلاثي الأبعاد (إزاحة محورية) في عملية واحدة؛ في حين أن خدمات الختم المعدني باستخدام الحاسب الآلي يمكنها دمج العديد من ميزات التشكيل ثلاثية الأبعاد مثل الرسم والنقش والتشفيه وفتحة التهوية وتثبيت الخيط في قالب تقدمي واحد.
العمليات المنفصلة متعددة المراحل مقابل القالب التقدمي المتكامل
- يؤدي تقسيم محلول الليزر إلى 3-4 خطوات منفصلة — القطع، والثني باستخدام الحاسب الآلي، واللكم/النقر — إلى خفض دقة تحديد الموضع الإجمالية إلى ±0.3 مم وزيادة تكاليف معالجة الأجزاء.
- مع خدمات الختم المعدني باستخدام الحاسب الآلي، يمكن تشكيل جميع ميزات السطح في قالب تقدمي واحد فقط في 0.5 ثانية فقط ، مما يقلل من اختلافات الأبعاد.
- لا يمكن للقطع بالليزر وحده إنشاء ميزات محورية؛ واحد السكتة الدماغية التدريجية يحقق التمدد، التشفيه، وتشكيل الضلع في وقت واحد، ويمكن تحقيق ميزات ثلاثية الأبعاد مثل التمدد، التشفيه، وتشكيل الضلع في نفس الوقت.
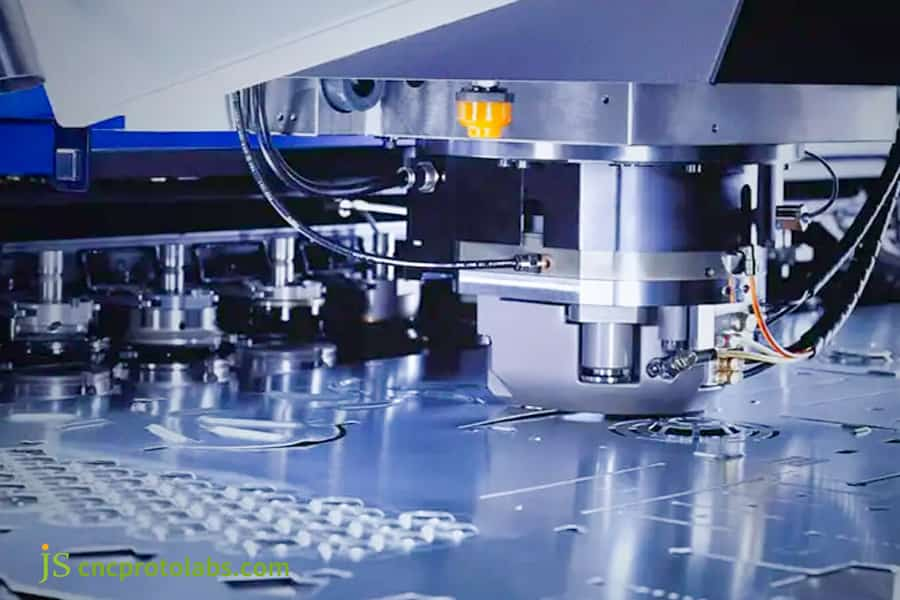
الشكل 3: آلة ختم المعادن CNC لتثقيب الأشكال المعقدة.
ما هي المعايير الفنية التي تحدد خدمة ختم المعادن بكميات كبيرة للإنتاج الضخم؟
تتمثل المؤشرات الرئيسية لمزود ختم مؤهل عالي الحجم في تصميم القالب الداخلي وبناء القدرة على القوالب التقدمية، ونطاق حمولة الضغط (45T إلى 800T) ، ونظام مراقبة الجودة داخل القالب . يمكن لمكابس العمود المرفقي المزدوج والمكابس المؤازرة من النوع المغلق التي تصنعها الشركات المصنعة لمكابس ختم المعادن السائدة، جنبًا إلى جنب مع أجهزة الاستشعار الكهروضوئية المضادة للتداخل داخل القالب، ضمان التحكم في تقلبات الأبعاد الحرجة ضمن Cp ≥ 1.33 عندما يكون القالب يعمل بشكل مستمر لأكثر من 1,000,000 ضربة .
مادة القالب ودقة التغذية
- ل أدوات ختم عالية الحجم ، فولاذ DC53 أو SKD11 مع طلاء TD (انتشار حراري) أو طلاء تيتانيوم PVD، مما يوفر عمر خدمة يصل إلى 500000 إلى 1000000 ضربة ؛ وفي الوقت نفسه، فإن عمر خدمة قوالب الكربيد يتجاوز 3,000,000 ضربة.
- دقة ضبط درجة تغذية وحدة التغذية المؤازرة هي ±0.005 مم؛ مع نظام التشحيم بالرش الدقيق الأوتوماتيكي ، فإنه يحافظ على تشغيل الشريط وتغذيته بشكل ثابت.
- يجب أن يمنع تصميم القالب عملية سحب البزاقة؛ يتم التخلص من عيوب المسافة البادئة وسحب البزاقة بواسطة أجهزة استشعار في الوقت الحقيقي داخل القالب.
مراقبة الجودة والتخفيض المستمر للتكاليف
- عند استمرار تشغيل مكابس التخريم ذات العمود المرفقي المزدوج ومكابس التثقيب المؤازرة بسرعة عالية لأكثر من مليون ثقب ، فإن الأبعاد الحرجة تحافظ على قدرة معالجة تبلغ Cp ≥ 1.33.
- لتلبية متطلبات تتبع المنتج، تستخدم JS Precision SPC (التحكم الإحصائي في العمليات) أثناء الإنتاج الضخم.
- يتيح الفحص الذاتي داخل القالب والفصل التلقائي للخردة إمكانية الإنتاج دون مراقبة على مدار الساعة طوال أيام الأسبوع ، وهو إجراء يساهم أيضًا في خفض تكاليف كل وحدة.
تقييم قدرة وأنظمة الجودة لموردي الختم بكميات كبيرة؟ اتصل بشركة JS Precision للتعرف على مجموعات الضغط 45T–800T وأنظمة المراقبة داخل القالب، واحصل على تقرير مجاني لتقييم القدرة.
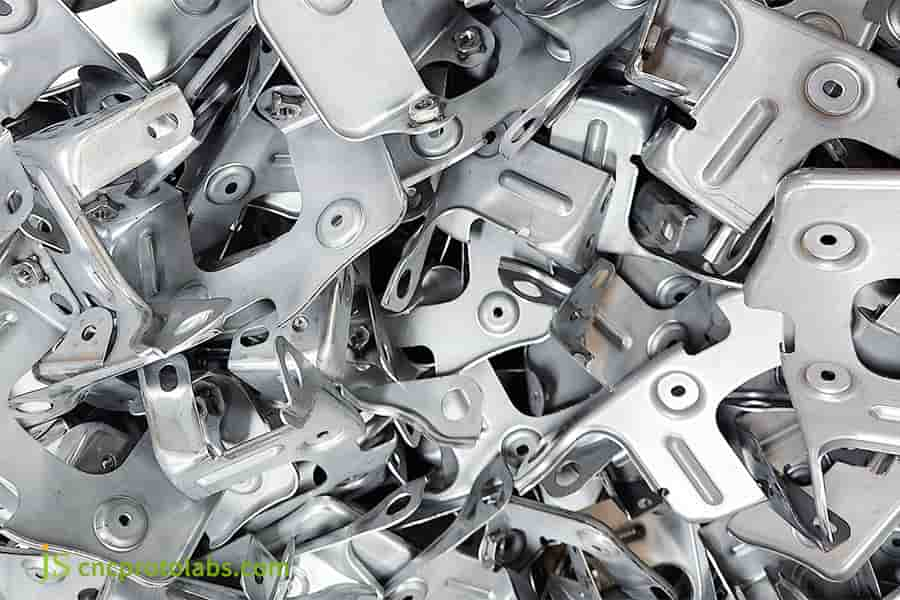
الشكل 4: كومة من أجزاء الختم المعدنية ذات الحجم الكبير.
كيف تم تصميم علب التدريع النحاسية المخصصة بدقة JS بدءًا من النماذج الأولية بالليزر وحتى مقياس الختم؟
في مشروع لإنتاج دروع استشعار نحاسية C2680 بسمك 0.3 مم لأحد عملاء السيارات، الدقة شبيبة اعتمد نهج التنفيذ الهندسي المرحلي. خلال مرحلة البحث والتطوير، تم استخدام قطع ألياف الليزر لإكمال التحقق من التجميع خلال 24 ساعة. عندما زاد الطلب السنوي إلى 150,000 قطعة، تم تقديم خدمة ختم المعادن ذات الحجم الكبير والقالب التدريجي الدقيق بـ 10 محطات ، مما حقق انخفاضًا بنسبة 78.5% في تكلفة التصنيع الإجمالية لكل قطعة.
الصعوبات التي يواجهها العملاء ونقاط الضعف الفنية
يبلغ سمك الدرع 0.3 مم فقط، ويحتوي على اثني عشر فتحة دقيقة مقاس 0.4 مم ومخالب صغيرة ذات حواف حول حافته، مما يجعل الهيكل عرضة للتشوه بشكل كبير.
في المرحلة المبكرة من الإنتاج الضخم الذي اعتمد على خدمة القطع بالليزر، تسببت الانعكاسية العالية للنحاس في انخفاض العائد إلى 71% ، وكانت الثقوب الدقيقة محاطة بمعدن مجعد بسبب الإجهاد الحراري المفرط. رفعت إزالة الأزيز اليدوية تكلفة الوحدة إلى 1.85 دولارًا. لا يمكن أن تصل الإنتاجية الشهرية إلى متطلبات العميل اليومية.
JS الحل الدقيق
- تحسين DFM: قام فريقنا الهندسي بتعديل مسافة حافة الثقب بمقدار 0.05 مم فقط للتخفيف من مخاطر تركيز الضغط تمامًا.
- التحقق من النموذج الأولي: نجح ليزر قصير النبض ذاتي الضبط مع حماية الأرجون عالية النقاء في إنتاج 200 مجموعة تجريبية .
- تنفيذ الإنتاج الضخم: يستخدم القالب المكون من 10 محطات اللكمات HSS لتعدين المساحيق ASP-23 وإدخالات الكربيد الأسمنتي، التي تعمل فيمكبس ختم هوائي عالي السرعة .
الدروس المستفادة من حالات الفشل وتكرار المعلمات
أثناء التشغيل التجريبي الأول للضغط بالقالب T1، تجاوز الزنبرك الخلفي لمخلب الحافة التسامح البالغ 0.08 مم بسبب تباين النحاس المدرفل.
بدلاً من إعادة قطع القالب، استخدمت JS Precision محاكاة تشكيل CAE وأدارت تخطيط الشريط بمقدار 45 درجة بالنسبة لاتجاه التدحرج ، وأضافت تصحيحًا وخطوة تشكيل مسبقة الضغط في المحطة 4، مما أدى إلى حل مشكلة Springback تمامًا.
النتائج النهائية والفوائد الكمية
|
مؤشرات الأداء الرئيسية |
القطع بالليزر (الأولي). |
ختم القالب التقدمي (النهائي). |
|---|---|---|
|
تكلفة الوحدة (بالدولار الأمريكي). |
1.85 دولار |
0.39 دولار |
|
معدل العائد |
71% |
99.4% |
|
الإخراج اليومي |
5000 قطعة |
80.000 قطعة |
|
سي بي ك |
— |
1.74 |
وفقًا لملف مشروع JS Precision الداخلي #QC-2025-BR09، تعكس جميع بيانات مؤشرات الأداء الرئيسية في دراسة الحالة هذه سجلات الإنتاج التي تم التحقق منها بدءًا من القطع النموذجي بالليزر وحتى توسيع نطاق الختم التدريجي النهائي.
هل تحتوي أجزائك أيضًا على مواد عاكسة عالية أو تشكيل ورقة معقدة الصعوبات؟ اتصل بـ JS Precision على الفور لإرسال الرسومات لتقييم سوق دبي المالي مجانًا وختم خطة الإنتاج. بالاعتماد على تجربة مشروع علبة التدريع النحاسية، يمكننا مساعدتك في تقليل تكاليف القطعة الواحدة بأكثر من 78%.
مصفوفة القرار الهندسي: كيف تختار بين الختم والقطع بالليزر لمشروعك؟
يتطلب تطوير استراتيجية اختيار العملية لختم المعادن مقابل القطع بالليزر اتباع مسار قرار يتكون من خمسة مقاييس هندسية: إجمالي حجم الإنتاج السنوي، وحالة تجميد التصميم، وسمك الصفائح المعدنية، ومتطلبات ميزات التشكيل ثلاثي الأبعاد، ومتطلبات منطقة التسامح . إذا كان الجزء يشتمل على ميزات تشكيل ثلاثية الأبعاد وظل الطلب السنوي ثابتًا عند أكثر من 5000 قطعة، فإن الختم هو مسار العملية الأمثل الذي يوازن بين اتساق الأبعاد مع تكلفة الختم مقابل القطع بالليزر.
مسار تحديد المشروع المكون من خمس خطوات:
- تخطيط دفعة الإنتاج: إذا كان حجم الطلب أقل من 1000 قطعة، فيمكنك إنتاجها باستخدام قطع ألياف الليزر. إذا كان حجم الطلب يتراوح بين 1000 إلى 5000 قطعة، فيمكنك إنتاجها باستخدام القطع بالليزر والقالب البسيط أو الثني باستخدام الحاسب الآلي. عادةً ما يتم توجيه أحجام الطلبات التي تزيد عن 5000 قطعة إلى ختم القالب التدريجي.
- قرار الميزة الهندسية: استخدم القطع بالليزر للأجزاء المسطحة ثنائية الأبعاد التي لا تحتاج إلى تشكيل، وختم الأجزاء ذات التفاصيل ثلاثية الأبعاد مثل التشفيه، والرسم العميق، والنقش، والنقش.
- تقييم تغيير التصميم: يعد القطع بالليزر هو الخيار الصحيح بينما لا يزال فريق البحث والتطوير يتكرر ويمكن أن يتغير التصميم كل ثلاثة أشهر . ومع ذلك، فإن الختم هو الخيار الأمثل بمجرد قيام الهندسة بتجميد الرسومات رسميًا.
- حكم سمك المادة: القطع بالليزر مناسب لتصنيع الأجزاء الهيكلية حيث يتجاوز سمك اللوحة 6.0 مم. يمكن إجراء الإنتاج الضخم للصفائح الرقيقة ( سمكها 0.1-3.0 مم ) عن طريق الختم عالي السرعة.
- متطلبات جودة المقطع العرضي: إذا كان HAZ ممنوعًا تمامًا ويجب أن تكون الحواف متعامدة بنسبة 100% ، فاختر الختم (التقطيع الدقيق). إذا لم يكن مسموحًا بالنتوءات ولكن منطقة HAZ الصغيرة جدًا مقبولة، فيفضل القطع بالليزر بمساعدة النيتروجين. لا يسمح بضرب نتوءات. من المقبول وجود منطقة صغيرة جدًا متأثرة بالحرارة، ويعتبر القطع بالليزر بالنيتروجين هو الطريقة المفضلة.
|
أبعاد القرار |
الحالة |
العملية الموصى بها |
|---|---|---|
|
الكمية السنوية |
<1,000 قطعة |
قطع الألياف بالليزر |
|
الكمية السنوية |
1000-5000 قطعة |
ليزر + قالب بسيط / ثني باستخدام الحاسب الآلي |
|
الكمية السنوية |
> 5000 قطعة |
ختم القالب التدريجي |
|
الميزات الهندسية |
نقي ثنائي الأبعاد، بدون تشكيل |
قطع الألياف بالليزر |
|
الميزات الهندسية |
الرسم، التشفيه، النقش |
مطلوب ختم CNC |
|
تكرار التصميم |
التغييرات المتكررة (مرحلة البحث والتطوير) |
قطع الألياف بالليزر |
|
تكرار التصميم |
تم تأكيد تجميد التصميم |
ختم |
|
سمك الورقة |
> 6.0 ملم الأجزاء الهيكلية |
قطع الألياف بالليزر |
|
سمك الورقة |
0.1-3.0 ملم، حجم كبير |
ختم عالي السرعة |
|
جودة القسم |
لا HAZ، حواف عمودية |
الختم (التقطيع الدقيق) |
|
جودة القسم |
خالية من نتوءات، ومناطق خطرة طفيفة مقبولة |
الليزر بالنيتروجين |
استنادًا إلى قاعدة بيانات مشاريع JS Precision 2025–2026 (أكثر من 1200 مشروع)، تم التحقق من صحة معايير الاختيار المكونة من خمس خطوات أعلاه عبر أكثر من 800 استشارة هندسية للختم والقطع بالليزر.
هل أنت غير متأكد من مسار العملية أثناء مرحلة بدء المشروع؟ قم بإجراء فحص ذاتي على الفور وفقًا لجدول الحكم المكون من 5 خطوات أعلاه، وأرسل الرسومات إلى JS Precision للحصول على تحليل سوق دبي المالي مجانًا. سوف نقدم اقتراحات واضحة لاختيار العملية.
الأسئلة الشائعة
س 1: هل يمكن استخدام ملفات CAD المستخدمة في النماذج الأولية للقطع بالليزر بشكل مباشر في تصنيع القوالب الختمية؟
لا، لا يمكن تطبيقها مباشرة؛ عادةً ما يكون التكيف مع سوق دبي المالي مطلوبًا. يطبق القطع بالليزر تعويض كفاف ثنائي الأبعاد فقط؛ يجب أن تأخذ قوالب الختم أيضًا في الاعتبار خلوص التقطيع، وتعويض الصفائح النابضية، وأبعاد تداخل الشريط. يمكن لـ JS Precision إكمال تطوير العملية وتحسين التسامح في غضون 24 ساعة.
س 2: ما هي العملية الأكثر فعالية من حيث التكلفة عند معالجة الأجزاء النحاسية أو النحاسية: القطع بالليزر أو الختم؟
بالنسبة للدفعات الصغيرة التي يقل عددها عن 3000 قطعة، فإن القطع بالليزر المضاد للانعكاس له تكلفة إجمالية أقل؛ بالنسبة للدفعات التي تتجاوز 3000 قطعة، يؤدي الختم إلى تحسين فعالية التكلفة بشكل كبير. النحاس باهظ الثمن، لكن الختم يحقق معدل استخدام للملف يزيد عن 88% ويتجنب عيوب الأكسدة في المنطقة المتأثرة بالحرارة.
س 3: في أي حجم إنتاج يمكن عادةً استهلاك تكلفة أدوات الختم واستردادها؟
من المتوقع عمومًا أنه من خلال توفير تكلفة القطعة الواحدة، يتم إطفاء تكاليف القالب عادةً ما بين 3000 و5000 قطعة لأجزاء الصفائح المعدنية النموذجية مقاس 1.0-2.5 مم؛ تعتمد النقطة الدقيقة على تعقيد الجزء (≈2000 للأجزاء المعقدة، ≈8000 للغسالات العادية).
س 4: هل تؤثر نتوءات الحواف ومناطق القص الناتجة عن الختم المعدني على تجميع المنتج النهائي؟
عادةً، أي نتوءات تتشكل أثناء الختم يتم الاحتفاظ بها بنسبة 5% من سمك المادة بحيث لا تتداخل مع التجميع الروتيني. للوفاء بمعايير التسامح الصارمة للغاية، كما هو الحال في إلكترونيات السيارات أو الأجهزة الطبية عالية الدقة، يمكن تطبيق ختم دقيق لإنشاء شريط قص يبلغ 90٪، أو تضمن العملة المعدنية أن الجزء يلبي تفاوتات التجميع عند الطرد.
س5: إذا كان تصميم الجزء قد يخضع لتعديلات طفيفة في المستقبل، فهل يجب أن نختار الأدوات أم القطع بالليزر؟
يوصى باتباع نهج انتقالي. قبل الانتهاء من التصميم، استخدم قطع ألياف الليزر لإنتاج تجريبي بكميات صغيرة والتحقق من التجميع؛ بعد تجميد الشكل الهندسي، قم بالتبديل إلى قوالب الكربيد التقدمية للإنتاج الضخم. وهذا يتجنب تكاليف تعديل القالب ويضمن انخفاض أسعار الوحدة في الإنتاج الضخم.
س6: كيف يمكنني الحصول على عرض أسعار مقارن لختم المعادن والقطع بالليزر من شركة JS Precision؟
قم بتحميل النموذج ثلاثي الأبعاد والرسومات الهندسية ثنائية الأبعاد إلى قناة الاستفسار الخاصة بموقع JS Precision، مع تحديد الطلب السنوي المقدر ودرجة المواد. يقدم فريقنا الهندسي عرض أسعار شفافًا في غضون 12 ساعة ، بما في ذلك دورة الإنتاج التجريبي بالليزر، وميزانية القالب، وختم تكاليف الإنتاج الضخم.
س7: ما هو العمر الافتراضي لقالب الختم المعدني، ومن يغطي تكاليف الصيانة المستقبلية؟
يمكن أن تدوم القوالب التقدمية SKD11 أو DC53 في أي مكان من 500,000 إلى 1,000,000 دورة ختم في حين أن قوالب الكربيد تتجاوز بكثير 3,000,000 دورة ختم. يغطي العميل تكلفة الأدوات الأولية فقط؛ تتولى JS Precision عمليات الفحص والصيانة واستبدال الأجزاء وإعادة الطحن طوال عمر البرنامج.
س8: ما هو الحد الأدنى لقطر الثقب إلى نسبة سمك المادة (نسبة العرض إلى الارتفاع) التي يمكن تحقيقها عن طريق القطع بالليزر؟
يحتاج ليزر الألياف بشكل عام إلى ألا تقل نسبة قطر الثقب إلى سمك المادة عن 1:1 ؛ الثقوب الأصغر من 0.8 مم تكون عرضة لعيوب الاجتثاث الحراري. يؤدي الختم باستخدام الحاسب الآلي باستخدام اللكمات ذات الفتحات الصغيرة إلى إنتاج فتحات ثابتة مقاس 0.3 مم في الفولاذ المقاوم للصدأ مقاس 1.0 مم بدون خبث على جدران الثقب.
ملخص
في تصنيع الصفائح المعدنية الدقيقة، لا يعتبر قطع الألياف بالليزر وختم المعادن باستخدام الحاسب الآلي تقنيات متعارضة، بل هي عمليات تكميلية في مراحل مختلفة من دورة حياة المنتج. لقد أصبح القطع بالليزر، مع استثماره الصفري في القالب، ووقت الإعداد القصير للغاية، والمرونة العالية، هو الحل المفضل لتطوير النماذج الأولية، والتعديلات المتكررة، والتسليم السريع للدفعات الصغيرة . من ناحية أخرى، يُظهر الختم المعدني باستخدام الحاسب الآلي قدرة شاملة في الإنتاج الضخم، بما في ذلك أوقات دورة فائقة السرعة لكل قطعة (200-600 SPM)، وتكلفة هامشية منخفضة للغاية، والقدرة على تكوين ميزات ثلاثية الأبعاد معقدة بشكل متكامل. إن التحديد الواضح لعتبة الحجم التي تقوم عندها بتبديل العمليات - ومطابقة خصائص المواد مع العملية - يعد أمرًا بالغ الأهمية للجودة والتكلفة.
هل تكافح من أجل اختيار العملية المناسبة لمشروع جديد، أو تواجه تكاليف عالية للأجزاء المقطوعة بالليزر الموجودة؟ اتصل بفريق JS Precision Industrial Engineering الآن. ببساطة قم بتحميل رسومات CAD الخاصة بالجزء الخاص بك وتحديد متطلبات الدفعة الخاصة بك، وسيقدم لك كبار المهندسين لدينا تحليلًا مجانيًا لقابلية التصنيع في سوق دبي المالي، وخطة تحسين تداخل المواد، وتقريرًا دقيقًا لمقارنة التكلفة بين الختم والقطع بالليزر في غضون 12 ساعة، مما يساعدك على طرح منتجاتك في السوق بسرعة وبتكلفة أقل.

تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

