 Italiano




Stampaggio metalli vs taglio laser : Scegli il taglio laser per prototipi e volumi ridotti inferiori a 3.000 pezzi e lo stampaggio CNC per volumi elevati superiori a 5.000–10.000 pezzi per ridurre i costi unitari del 60%–82%. Il taglio laser offre costi di stampo pari a zero, tempi di consegna entro 24 ore e flessibilità di progettazione ; lo stampaggio garantisce un elevato utilizzo del materiale (80%–92%) e tempi di ciclo per pezzo di 0,1–1,5 s. La selezione dovrebbe basarsi sulle caratteristiche 3D delle parti e sui requisiti annuali.
Matrice decisionale fondamentale: stampaggio dei metalli vs taglio laser
|
Dimensione della valutazione |
Stampaggio metalli CNC |
Taglio laser fibra |
Miglior consiglio per la selezione del processo |
|---|---|---|---|
|
Investimenti in attrezzature |
Costo iniziale elevato ($ 3.500 – $ 45.000+) |
Zero costi di attrezzatura (solo programmazione CAD/CAM) |
Laser per prototipazione e frequenti modifiche al design |
|
Tempi di consegna del primo articolo |
3–8 settimane (fabbricazione di stampi, elettroerosione a filo, tentativi) |
24-48 ore per tagliare la programmazione |
Laser per consegne urgenti o piccoli lotti |
|
Ciclo di produzione per pezzo |
0,1–0,3 secondi (200–600 SPM) per la maggior parte delle parti; fino a 1,5 s per pezzi molto grandi. |
15–90 secondi (a seconda del contorno e dello spessore) |
Stampaggio per domanda annua ≥ 5.000 pezzi |
|
Utilizzo del materiale |
80%–92% (annidamento di precisione della bobina) |
65%–80% (lamiera con taglio e spaziatura) |
Stampaggio metalli preziosi e riflettenti |
|
Capacità dello spessore del foglio |
0,1 mm – 6,0 mm |
0,5 mm – 25,0 mm+ |
Laser per spessori >6,0 mm senza formatura |
|
Formatura geometrica |
Imbutitura, flangiatura, goffratura, feritoia in un unico stampo |
Solo contorno 2D (è necessaria la formatura secondaria) |
Stampaggio per strutture 3D complesse |
Secondo ISO9013:2017 , la classificazione del taglio termico definisce le tolleranze dimensionali per le parti tagliate al laser, garantendo il controllo di qualità su vari intervalli di spessore.
Sulla base del database dei progetti JS Precision 2025-2026 (oltre 1.200 progetti), le percentuali di velocità e costo in questa tabella riflettono i parametri di riferimento di produzione reali per lo stampaggio e il taglio laser.
In che modo i servizi di stampaggio metalli CNC e il taglio laser differiscono in velocità?
La valutazione della velocità di produzione deve essere divisa in due fasi: il periodo di preparazione iniziale e il ciclo continuo di produzione di massa. Taglio laser fibra , grazie alle sue caratteristiche antimuffa, può completare l'installazione in 5–30 minuti e ottenere una consegna in 24 ore ; mentre nella fase di produzione di massa stabile, i servizi di stampaggio metalli CNC, con velocità di stampa di 200-600 colpi al minuto (SPM), raggiungono una velocità di produzione di un pezzo singolo da 20 a 50 volte quella del taglio laser.
Confronto dei periodi di preparazione iniziale
- Il taglio laser in fibra non utilizza stampi, la produzione può iniziare una volta programmata una macchina CNC con i dati CAD, il tempo di installazione è di circa 5-30 minuti, il primo prodotto può essere pronto in 24 ore .
- Il tempo di consegna degli utensili copre la progettazione dello stampo, il taglio per elettroerosione a filo lento, l'assemblaggio e la prova , e il primo pezzo può essere prodotto solo dopo tre-otto settimane.
- In caso di tempi di consegna serrati o di frequenti modifiche al progetto, il taglio laser è l'opzione più rapida.
Tempo del ciclo di produzione di massa e prestazioni nella lavorazione di materiali ad alta riflettività
- La velocità di taglio laser è limitata principalmente dalla lunghezza del profilo e dallo spessore del pezzo da lavorare. Il taglio dritto su acciaio inossidabile da 1,0 mm può raggiungere 35–45 m/min, ma nella lavorazione di serie di microfori densi il tempo di ciclo complessivo si estende a 15–90 s/pezzo a causa delle frequenti accelerazioni e decelerazioni della macchina.
- Il taglio laser dell'ottone è un processo impegnativo perché l'ottone altamente riflettente può riflettere il raggio nell'ottica e danneggiare la lente; inoltre, quando lo spessore della lamiera supera i 3,0 mm, si formano facilmente delle scorie in corrispondenza del bordo di taglio inferiore. Tuttavia, lo stampaggio CNC mantiene un'elevata velocità costante sull'ottone, insensibile allo stress termico.
Sulla base del database di oltre 1.200 progetti di JS Precision, la punzonatura è 15–20 volte più veloce del taglio laser per array di microfori inferiori a 3,0 mm.
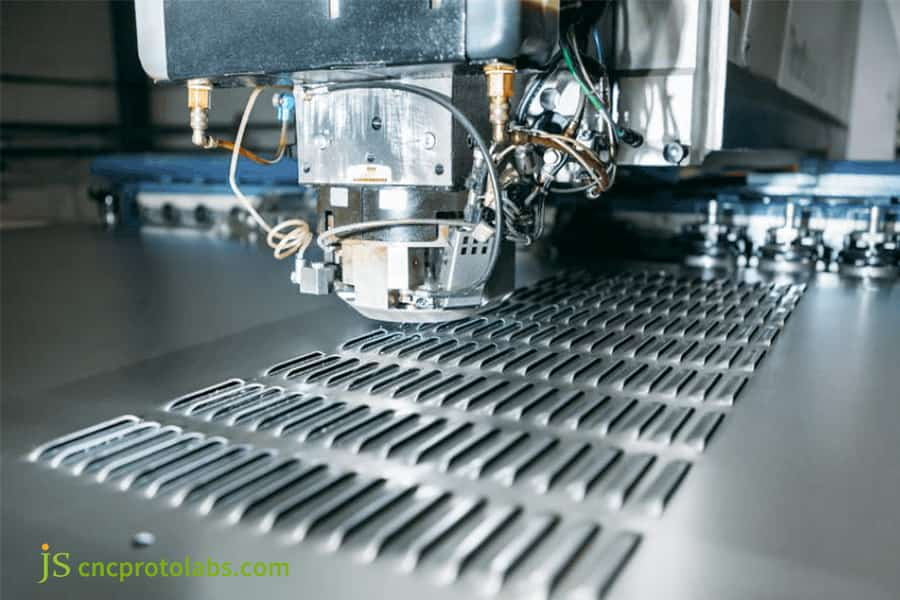
Figura 1: Macchina da taglio laser che realizza scanalature su lamiera.
Cos'è più economico per il tuo volume: costo dello stampaggio o del taglio laser?
La determinazione del costo di stampaggio rispetto al taglio laser dipende dalla quantità totale e dal tempo di lavorazione per pezzo. Nella fase di produzione di prova e in piccoli lotti fino a 3.000 pezzi, il taglio laser offre costi totali inferiori grazie all'assenza di investimenti in attrezzature e alla programmazione just-in-time . Tuttavia, una volta che le dimensioni degli ordini superano i 5.000-10.000 pezzi, il servizio di stampaggio di metalli ad alto volume, con i suoi stampi progressivi a bobina che raggiungono oltre l'85% di utilizzo del materiale e cicli di stampaggio estremamente brevi, può ridurre i costi di produzione per pezzo dal 60% all'80%.
Ripartizione dei costi totali
- Il calcolo delle differenze di costo tra stampaggio e taglio laser dovrebbe essere affrontato separatamente. Il costo totale per il taglio laser comprende la tariffa oraria della macchina, l'utilizzo del gas di assistenza, la manodopera secondaria di sbavatura e la perdita di scarti (tasso di scarto: 20%–35%)
- Nel complesso, il costo di produzione dello stampaggio la composizione comporta il costo di sviluppo dell'attrezzatura, il costo del materiale della bobina (tasso di rendimento: 85%–92%), il tempo di stampaggio al secondo e il costo di manutenzione dello stampo.
- I costi degli utensili vengono recuperati quando il risparmio per pezzo rispetto al taglio laser, moltiplicato per la quantità totale, copre l’investimento nello stampo (Society of Manufacturing Engineers, 2024).
Criticità della conversione batch e scala dei costi
|
Quantità in batch |
Costo unitario di taglio laser (USD) |
Costo totale del laser (USD). |
Costo unitario di stampaggio (USD). |
Costo totale della timbratura (USD). |
|---|---|---|---|---|
|
500 |
$ 4,20 |
$ 2.100 |
$ 12,50 |
$ 6.250 |
|
3.000 |
$ 3,80 |
$ 11.400 |
$ 4,00 |
$ 12.000 |
|
10.000 |
$ 3,40 |
$ 34.000 |
$ 1,10 |
$ 11.000 |
|
50.000 |
$ 3,10 |
$ 155.000 |
$ 0,55 |
$ 27.500 |
Secondo il Società degli ingegneri di produzione (PMI) , Ingegneria della produzione, vol. 62, n. 3 (2024), pp. 42–45, il punto di pareggio per tipici pezzi in lamiera da 1,0–2,5 mm è compreso tra 3.500 e 5.000 pezzi.
Calcolo dei costi di processo per le tue parti? Contatta subito JS Precision per un'analisi comparativa gratuita dei costi delle parti tipiche. Forniremo un piano tariffario a più livelli in base ai disegni e alle dimensioni dei lotti.
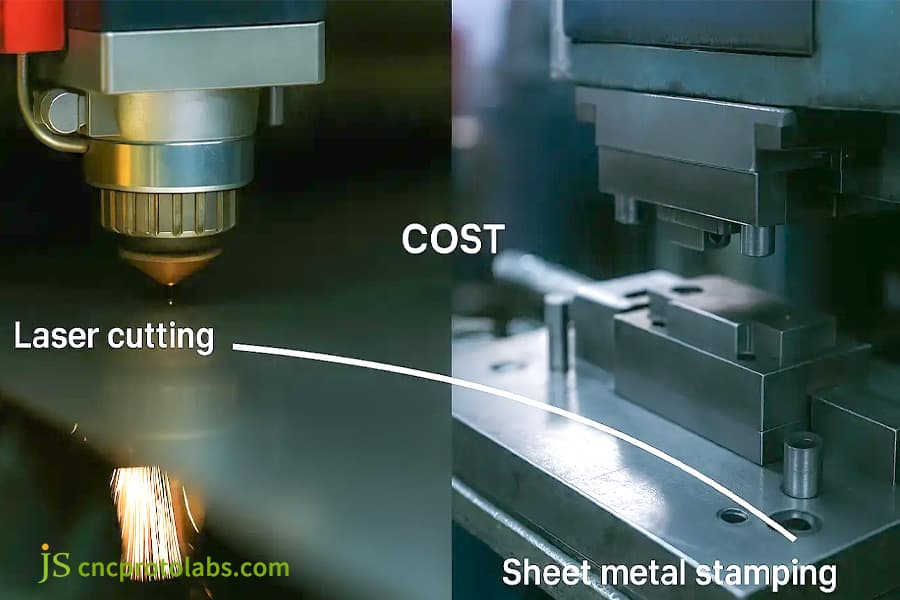
Figura 2: Confronto tra i costi del taglio laser e dello stampaggio della lamiera.
Quale offre una migliore qualità e precisione dei bordi: confronto tra taglio laser e stampaggio?
Confrontando la precisione del taglio laser con quella dello stampaggio, il taglio laser a fibra può mantenere stabilmente una tolleranza lineare compresa tra ±0,05 mm e ±0,1 mm su un contorno planare bidimensionale e non vi è stress fisico da punzonatura; mentre lo stampaggio di precisione, se utilizzato con presse per stampaggio ad alta rigidità prodotte dai principali produttori internazionali di macchine per stampaggio metalli (come AIDA e Amada), può raggiungere una posizione del foro e una tolleranza di forma di ± 0,02 mm , ma la sezione trasversale della parte mostrerà una microstruttura a quattro strati di angoli collassati, bande di taglio luminose, bande di frattura e micro-bave.
Confronto di massa in sezione trasversale microscopica
- La HAZ (zona influenzata dal calore) del taglio laser rimane solitamente entro circa 0,05–0,15 mm. Il taglio non è soggetto a stress meccanici ma può comunque produrre sulla superficie un colore ossido molto tenue .
- La microstruttura della sezione trasversale del bordo di stampa divide sostanzialmente il materiale in quattro regioni: angolo collassato, banda di taglio brillante, banda di frattura e bava. La banda di taglio media dello stampaggio comprende il 30%–40%, mentre lo stampaggio di precisione può raggiungere l'85%–90% .
- Per le lamiere piane che necessitano di elevata planarità e bordi esenti da incrudimenti localizzati, il taglio laser è la soluzione migliore; lo stampaggio, al contrario, sarà più adatto per pezzi strutturali dove sono richiesti smussi accurati o posizioni uniformi dei fori in grandi lotti .
Scenari applicativi di precisione ed entità delle apparecchiature
- Presse meccaniche a doppio albero motore di tipo chiuso di prominente produttori di presse per stampaggio metalli come AIDA e Amada forniscono una precisione di posizione del foro entro ±0,02 mm che può rimanere invariata per tutta la vita operativa della matrice.
- I dati sul campo di JS Precision mostrano che le caratteristiche 3D tagliate al laser richiedono ancora più operazioni di piegatura e rivettatura , e queste potrebbero significare errori con tolleranze che si accumulano fino a circa ±0,3 mm. Tuttavia, lo stampaggio progressivo fornisce risultati di gran lunga migliori riguardo all'uniformità di riferimento dell'assemblaggio ( CpK ≥ 1,67 ).
Perché lo stampaggio di metalli CNC può gestire geometrie 3D complesse che il taglio laser non può?
La linea di demarcazione essenziale tra lo stampaggio dei metalli e il taglio laser risiede nella capacità di modellare dimensioni geometriche : il taglio laser a fibra è essenzialmente un processo di separazione dei contorni 2D e non può creare forme 3D (spostamento assiale) in un'unica operazione; mentre i servizi di stampaggio metalli CNC possono integrare varie caratteristiche di formatura tridimensionale come disegno, goffratura, flangiatura, feritoia e rivettatura del filo in un unico stampo progressivo.
Processi discreti multistadio vs. stampo progressivo integrato
- Suddividere una soluzione laser in 3-4 fasi separate ( taglio, piegatura CNC e punzonatura/maschiatura ) riduce la precisione di posizionamento complessiva a ±0,3 mm e aumenta i costi di gestione delle parti.
- Con i servizi di stampaggio metalli CNC, tutte le caratteristiche della superficie possono essere formate in un unico stampo progressivo in soli 0,5 secondi , riducendo le variazioni dimensionali.
- Il solo taglio laser non può creare caratteristiche assiali; un singolo corsa dello stampo progressivo raggiunge simultaneamente l'allungamento, la flangiatura e la formazione delle nervature, è possibile ottenere contemporaneamente caratteristiche tridimensionali come l'allungamento, la flangiatura e la formazione delle nervature .
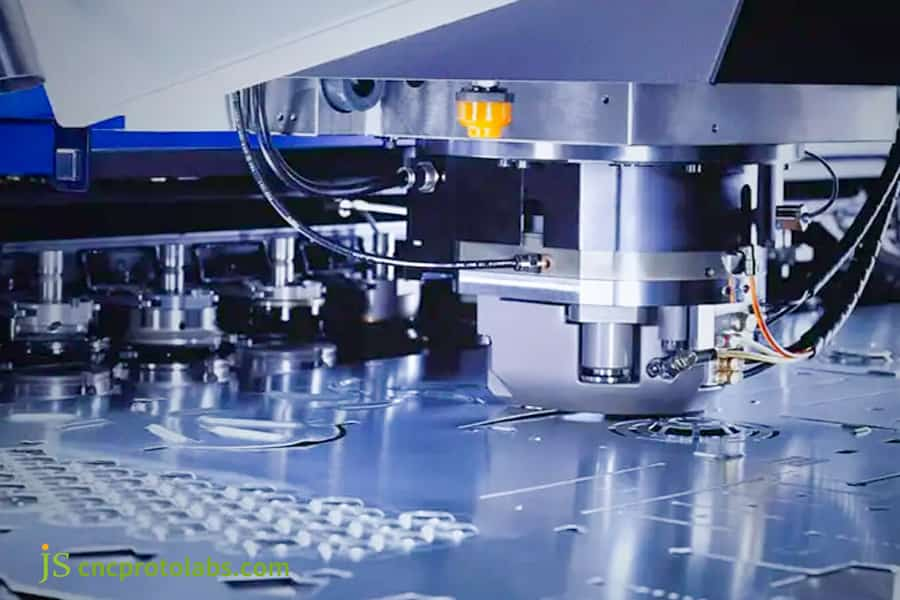
Figura 3: Macchina per stampaggio metalli CNC che punzona forme complesse.
Quali criteri tecnici definiscono un servizio di stampaggio di metalli ad alto volume per la produzione di massa?
Gli indicatori chiave per un fornitore qualificato di stampaggio di grandi volumi sono la progettazione interna degli stampi e la capacità di costruire stampi progressivi, la gamma di tonnellaggio delle presse (da 45 T a 800 T) e il sistema di monitoraggio della qualità nello stampo . Le tor
Materiale dello stampo e precisione di alimentazione
- Per utensili per stampaggio ad alto volume ,Acciaio DC53 o SKD11 con rivestimento TD (diffusione termica) o placcatura PVD in titanio, che garantisce una durata utile da 500.000 a 1.000.000 di corse ; nel frattempo, la durata delle matrici in metallo duro supera i 3.000.000 di colpi.
- La precisione della regolazione del passo del servoalimentatore è ±0,005 mm; con il sistema di lubrificazione automatica a micro-spray , mantiene la striscia in movimento e in alimentazione costante.
- Il design dello stampo deve eliminare l'estrazione dello sfrido; i difetti di rientranza e di estrazione degli sfridi vengono eliminati dai sensori in tempo reale integrati nello stampo.
Controllo qualità e continua riduzione dei costi
- Quando le punzonatrici a doppio albero di tipo chiuso e le servopresse vengono fatte funzionare ad alta velocità per oltre 1 milione di punzoni , le dimensioni critiche mantengono una capacità di processo di Cp ≥ 1,33.
- Per soddisfare i requisiti di tracciabilità del prodotto, JS Precision utilizza l'SPC (controllo statistico del processo) durante la produzione di massa.
- L'autoispezione interna allo stampo e la separazione automatica degli scarti consentono una produzione non presidiata, 24 ore su 24 , 7 giorni su 7, una misura che contribuisce anche a ridurre i costi unitari.
Valutare la capacità e i sistemi di qualità dei fornitori di stampaggio ad alto volume? Contatta JS Precision per conoscere i suoi cluster di presse da 45T–800T e i sistemi di monitoraggio nello stampo e ottenere un rapporto gratuito di valutazione della capacità.
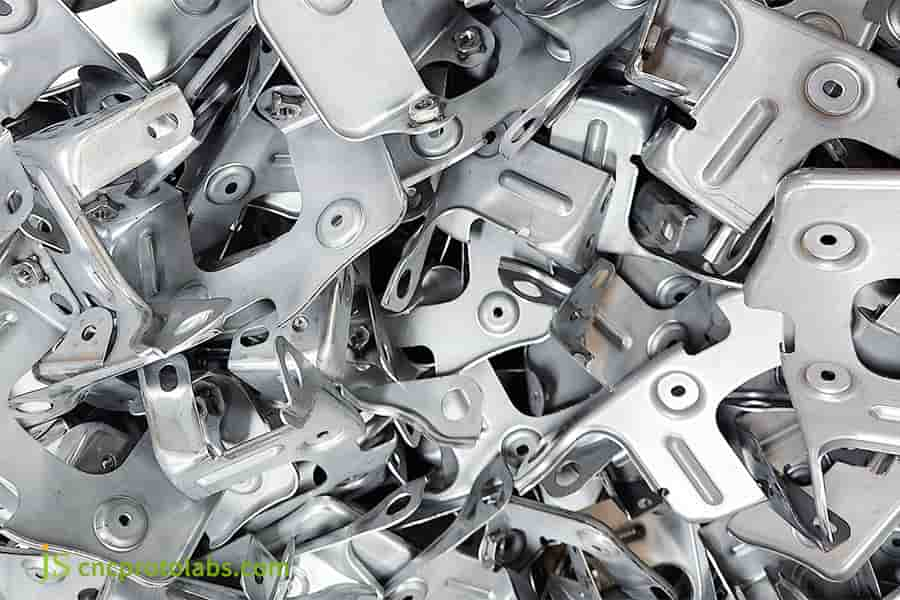
Figura 4: Pila di parti stampate in metallo ad alto volume.
In che modo JS Precision ha progettato le lattine di schermatura in ottone personalizzate dalla prototipazione laser alla scala di stampaggio?
In un progetto che produce schermi per sensori in ottone C2680 spessi 0,3 mm per un cliente automobilistico, Precisione JS ha adottato un approccio di implementazione ingegneristica per fasi. Durante la fase di ricerca e sviluppo, è stato utilizzato il taglio laser a fibra per completare la verifica dell'assemblaggio entro 24 ore. Quando la domanda annuale è aumentata a 150.000 pezzi, è stato introdotto un servizio di stampaggio di metalli per grandi volumi con stampo progressivo di precisione a 10 stazioni , ottenendo una riduzione del 78,5% del costo di produzione complessivo per pezzo.
Difficoltà del cliente e punti critici tecnici
Spesso solo 0,3 mm, lo scudo presenta dodici microfori da 0,4 mm e minuscoli artigli flangiati attorno al bordo, rendendo la struttura altamente suscettibile alla deformazione.
Nella fase iniziale della produzione in serie che si avvaleva di un servizio di taglio laser, l'elevata riflettività dell'ottone faceva scendere la resa al 71% e i microfori erano circondati da metallo arricciato a causa dell'eccessivo stress termico. La sbavatura manuale ha spinto il costo unitario a 1,85 dollari. La produttività mensile non è riuscita a raggiungere il fabbisogno giornaliero del cliente.
Soluzione di precisione JS
- Ottimizzazione DFM: il nostro team di ingegneri ha regolato la distanza dal bordo del foro di soli 0,05 mm per mitigare completamente il rischio di concentrazione delle sollecitazioni.
- Verifica del prototipo: un laser a impulsi brevi autoregolante con protezione ad argon di elevata purezza ha prodotto con successo 200 assemblaggi di prova .
- Implementazione della produzione di massa: lo stampo a 10 stazioni utilizzava punzoni HSS per metallurgia delle polveri ASP-23 e inserti in carburo cementato, funzionando in unpressa pneumatica per stampaggio ad alta velocità .
Lezioni apprese dai guasti e dall'iterazione dei parametri
Durante la prima prova di pressatura dello stampo T1, il ritorno elastico dell'artiglio della flangia ha superato la tolleranza di 0,08 mm a causa dell'anisotropia dell'ottone laminato.
Invece di ritagliare lo stampo, JS Precision ha utilizzato la simulazione di formatura CAE e ha ruotato il layout della striscia di 45° rispetto alla direzione di laminazione , ha aggiunto una fase di correzione e pre-stampatura della sagomatura nella stazione 4, risolvendo completamente il problema del ritorno elastico.
Risultati finali e benefici quantitativi
|
KPI |
Taglio laser (iniziale). |
Stampaggio progressivo (finale). |
|---|---|---|
|
Costo unitario (USD). |
$ 1,85 |
$ 0,39 |
|
Tasso di rendimento |
71% |
99,4% |
|
Produzione giornaliera |
5.000 pezzi |
80.000 pezzi |
|
Cp K |
— |
1,74 |
Secondo il file di progetto interno di JS Precision n. QC-2025-BR09, tutti i dati KPI in questo caso di studio riflettono record di produzione verificati, dal taglio laser del prototipo allo scale-up finale dello stampaggio con stampo progressivo.
Le tue parti hanno anche materiali ad alta riflettività o formazione di fogli complessi difficoltà? Contatta immediatamente JS Precision per inviare i disegni per una valutazione DFM gratuita e un piano di produzione di stampaggio. Basandoci sull'esperienza del progetto della custodia schermante in ottone, possiamo aiutarvi a ridurre i costi del singolo pezzo di oltre il 78%.
Matrice decisionale ingegneristica: come scegliere tra stampaggio e taglio laser per il tuo progetto?
Lo sviluppo di una strategia di selezione del processo per lo stampaggio dei metalli rispetto al taglio laser richiede di seguire un percorso decisionale composto da cinque parametri ingegneristici: volume di produzione totale annualizzato, stato di congelamento del progetto, spessore della lamiera, requisiti delle caratteristiche di formatura 3D e requisiti della zona di tolleranza . Se la parte include caratteristiche di formatura 3D e la domanda annuale rimane stabile a oltre 5.000 pezzi, lo stampaggio è il percorso di processo ottimale che bilancia la coerenza dimensionale con i costi di stampaggio e taglio laser.
Percorso di determinazione del progetto in cinque fasi:
- Pianificazione lotti di produzione: se la dimensione dell'ordine è inferiore a 1.000 pezzi, puoi produrli con il taglio laser fibra. Se la dimensione dell'ordine è compresa tra 1.000 e 5.000 pezzi, è possibile produrli con taglio laser e un semplice stampo o piegatura CNC. Gli ordini superiori a 5.000 pezzi vengono generalmente indirizzati allo stampaggio con stampo progressivo.
- Decisione sulle caratteristiche geometriche: utilizzare il taglio laser per parti 2D piatte che non necessitano di formatura, stampaggio per parti con dettagli 3D come flangiatura, imbutitura profonda, incisione e goffratura.
- Valutazione della modifica del progetto: il taglio laser è la scelta giusta mentre il team di ricerca e sviluppo è ancora in fase di iterazione e il progetto potrebbe cambiare ogni trimestre . Tuttavia, lo stampaggio è l'opzione da adottare una volta che l'ingegneria ha ufficialmente congelato i disegni.
- Giudizio sullo spessore del materiale: il taglio laser è adatto per la produzione di parti strutturali in cui lo spessore della lamiera supera i 6,0 mm. La produzione in serie di fogli sottili ( spessore 0,1–3,0 mm ) può essere effettuata mediante stampaggio ad alta velocità.
- Requisiti di qualità trasversale: se la HAZ è severamente vietata e i bordi devono essere perpendicolari al 100% , scegliere lo stampaggio (tranciatura fine). Se le bave non sono consentite ma è accettabile una ZTA molto piccola, è preferibile il taglio laser assistito da azoto. Non sono ammesse bave di punzonatura. È accettabile una zona influenzata dal calore molto piccola e il taglio laser con azoto è il metodo preferito.
|
Dimensione decisionale |
Condizione |
Processo consigliato |
|---|---|---|
|
Quantità annuale |
<1.000 pezzi |
Taglio Laser Fibra |
|
Quantità annuale |
1.000–5.000 pezzi |
Laser + Stampo Semplice / Piegatura CNC |
|
Quantità annuale |
>5.000 pezzi |
Stampaggio progressivo |
|
Caratteristiche geometriche |
2D puro, nessuna formazione |
Taglio Laser Fibra |
|
Caratteristiche geometriche |
Imbutitura, flangiatura, sbalzo |
È richiesto lo stampaggio CNC |
|
Iterazione del progetto |
Modifiche frequenti (fase di ricerca e sviluppo) |
Taglio Laser Fibra |
|
Iterazione del progetto |
Confermato il congelamento del design |
Stampaggio |
|
Spessore della lamiera |
Parti strutturali >6,0 mm |
Taglio Laser Fibra |
|
Spessore della lamiera |
0,1–3,0 mm, volume elevato |
Stampaggio ad alta velocità |
|
Sezione Qualità |
Nessuna HAZ, bordi perpendicolari |
Stampaggio (tranciatura fine) |
|
Sezione Qualità |
Senza bave, ZTA minore accettabile |
Laser con azoto |
Sulla base del database dei progetti JS Precision 2025-2026 (oltre 1.200 progetti), i criteri di selezione in cinque fasi di cui sopra sono stati convalidati in oltre 800 consulenze ingegneristiche per stampaggio e taglio laser.
Non sei sicuro del percorso del processo durante la fase di avvio del progetto? Esegui immediatamente un autocontrollo rispetto alla tabella di valutazione in 5 passaggi sopra riportata e invia i disegni a JS Precision per ottenere un'analisi DFM gratuita. Forniremo chiari suggerimenti per la selezione del processo.
Domande frequenti
Q1: I file CAD utilizzati per la prototipazione del taglio laser possono essere utilizzati direttamente per la produzione di stampi per stampaggio?
No, non possono essere applicati direttamente; Di solito è necessario l'adattamento del DFM. Il taglio laser applica solo la compensazione del contorno 2D; gli stampi di stampaggio devono tenere conto anche del gioco di tranciatura, della compensazione del ritorno elastico del foglio e delle dimensioni di sovrapposizione delle strisce. JS Precision può completare lo sviluppo del processo e l'ottimizzazione delle tolleranze entro 24 ore.
D2: Quale processo è più conveniente quando si lavorano parti in ottone o rame: taglio laser o stampaggio?
Per piccoli lotti inferiori a 3.000 pezzi il taglio laser antiriflesso ha un costo complessivo inferiore; per lotti superiori a 3.000 pezzi lo stampaggio migliora notevolmente l'economicità. Il rame è costoso, ma lo stampaggio consente di raggiungere un tasso di utilizzo della bobina superiore all'88% ed evitare difetti di ossidazione nella zona interessata dal calore.
D3: A quale volume di produzione è possibile ammortizzare e recuperare in genere il costo degli utensili per stampaggio?
In genere si prevede che, grazie al risparmio sui costi per pezzo, i costi degli stampi vengano generalmente ammortizzati tra 3.000 e 5.000 pezzi per parti tipiche in lamiera da 1,0–2,5 mm; il punto esatto dipende dalla complessità della parte (≈2.000 per parti complesse, ≈8.000 per rondelle piane).
D4: Le bave sui bordi e le zone di taglio dovute allo stampaggio dei metalli influiscono sull'assemblaggio del prodotto finale?
Normalmente, eventuali bave formate durante lo stampaggio vengono mantenute al 5% dello spessore del materiale in modo da non interferire con l'assemblaggio di routine. Per soddisfare standard di tolleranza estremamente rigidi, come nell'elettronica automobilistica o nei dispositivi medici di alta precisione, è possibile applicare uno stampaggio di precisione per generare una banda di taglio pari al 90%, oppure la coniatura interna garantisce che la parte soddisfi le tolleranze di assemblaggio all'espulsione.
D5: Se il progetto di una parte dovesse subire piccole modifiche in futuro, dovremmo scegliere la lavorazione con utensili o il taglio laser?
Si consiglia un approccio transitorio. Prima che il progetto sia finalizzato, utilizzare il taglio laser a fibra per la produzione di prova in piccoli lotti e la verifica dell'assemblaggio; dopo che la geometria è stata congelata, passare agli stampi progressivi in metallo duro per la produzione di massa. Ciò evita costi di modifica dello stampo e garantisce prezzi unitari bassi nella produzione di massa.
Q6: Come posso ottenere un preventivo comparativo per lo stampaggio dei metalli rispetto al taglio laser da JS Precision?
Carica il tuo modello 3D e i disegni tecnici 2D al canale di richiesta del sito Web JS Precision, specificando la domanda annuale stimata e la qualità del materiale. Il nostro team di ingegneri fornisce un preventivo trasparente entro 12 ore , compreso il ciclo di produzione di prova del laser, il budget dello stampo e i costi di produzione di massa dello stampaggio.
D7: Qual è la durata tipica di uno stampo per stampaggio metalli e chi copre i futuri costi di manutenzione?
Gli stampi progressivi SKD11 o DC53 possono durare da 500.000 a 1.000.000 di cicli di stampaggio, mentre gli stampi in metallo duro superano di gran lunga 3.000.000 di cicli di stampaggio. Il cliente copre solo il costo iniziale dell'attrezzatura; JS Precision gestisce l'ispezione, la manutenzione, la sostituzione delle parti e la riaffilatura per l'intera durata del programma.
D8: Qual è il rapporto minimo tra diametro del foro e spessore del materiale (rapporto d'aspetto) ottenibile con il taglio laser?
Un laser a fibra generalmente richiede che il rapporto tra diametro del foro e spessore del materiale non sia inferiore a 1:1 ; fori inferiori a 0,8 mm sono soggetti a difetti di termoablazione. Lo stampaggio CNC con punzoni microforati produce fori stabili da 0,3 mm in acciaio inossidabile da 1,0 mm senza scorie sulle pareti del foro.
Riepilogo
Nella produzione di precisione della lamiera, il taglio laser a fibra e lo stampaggio CNC dei metalli non sono tecnologie opposte, ma piuttosto processi complementari in diverse fasi del ciclo di vita del prodotto. Il taglio laser, grazie all'investimento pari a zero sullo stampo, ai tempi di configurazione estremamente brevi e all'elevata flessibilità, è diventato la soluzione preferita per lo sviluppo di prototipi, modifiche frequenti e consegna rapida di piccoli lotti . Lo stampaggio dei metalli CNC, d'altro canto, dimostra una capacità completa nella produzione di massa, compresi tempi di ciclo per pezzo ultraveloci (200–600 SPM), costi marginali estremamente bassi e la capacità di formare integralmente caratteristiche 3D complesse. Definire chiaramente la soglia di volume alla quale si cambia processo e abbinare le proprietà dei materiali al processo è fondamentale per la qualità e i costi.
Hai difficoltà a scegliere il processo giusto per un nuovo progetto o devi affrontare costi elevati per le parti tagliate al laser esistenti? Contatta subito il team di JS Precision Industrial Engineering. Semplicemente carica i disegni CAD della tua parte e specifica i requisiti del lotto, mentre i nostri ingegneri senior ti forniranno un'analisi di producibilità DFM gratuita, un piano di ottimizzazione del nesting dei materiali e un rapporto preciso sul confronto dei costi tra stampaggio e taglio laser entro 12 ore, aiutandoti a portare i tuoi prodotti sul mercato rapidamente e a un costo inferiore.

Disclaimer
I contenuti di questa pagina sono solo a scopo informativo. Per Servizi di precisione JS , non ci sono dichiarazioni o garanzie, esplicite o implicite, circa l'accuratezza, la completezza o la validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti . Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa

