シート メタルの K ファクターは、シートの厚さの中立軸の位置を定義する基本的な機械比 (K = t / T) です。プレスブレーキ成形におけるフラットパターンの長さと寸法精度を決定します。材料特性に基づいて 0.25 ~ 0.50 の適切な K ファクターを選択すると不正確な長さ測定によって引き起こされる曲げ控除誤差が排除され、±0.1 mm 以内の直線公差が保証されます。
正確な板金 K 因子キャリブレーション (K = t / T) は中立軸シフトとフラット パターン精度を管理します。ここで、標準 8 倍で 0.33 ~ 0.45 の間の経験値を適用します。 V ダイのエアベンディングにより、最終的な組み立て公差は ±0.1 mm 以内に維持されます。
<頭>
エンジニアリングの次元
重要なメカニズムとベンチマーク パラメーター
ターゲット アプリケーションと DFM への影響
<本体>
数式と幾何学 (H2-2)
K = t / T;
BA = (π · A / 180) · (R + K · T)
CAD フラット パターンの計算エラーを排除
マテリアル ベンチマーク (H2 ~ 3)
Al 5052 (0.33 ~ 0.38);
スチール (0.40 ~ 0.42);
304 SS (0.42–0.45)
降伏強度とひずみ硬化を考慮
ツーリング プロセス (H2-4)
空気曲げ (K ≤ 0.42);
ボトミング (0.43 ~ 0.45);
コイニング (0.50)
プレス ブレーキのトン数とスプリングバックを制御します
DFM と公差 (H2-5/6)
最小 R ≥ 1.0T;
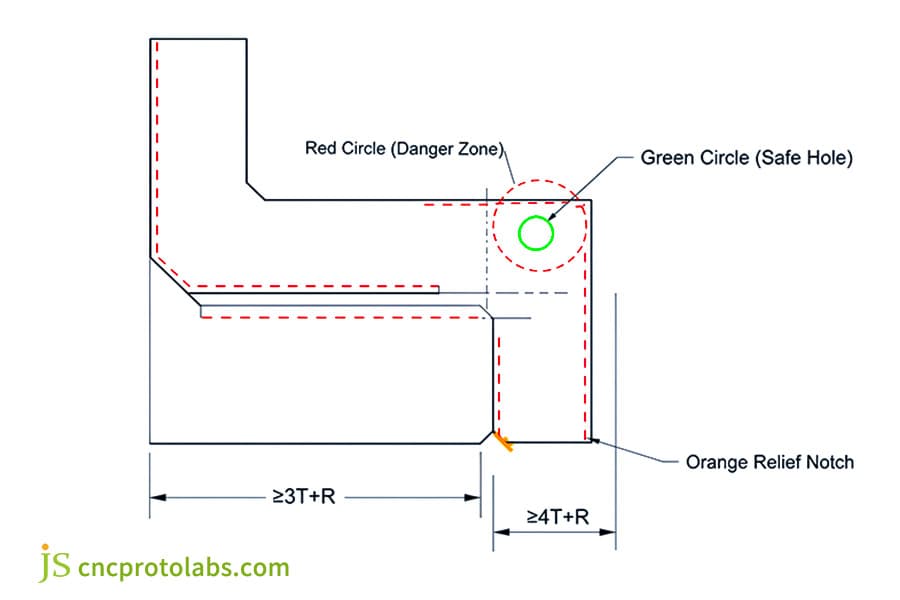
フランジ ≥ 4T + R;
穴のクリアランス ≥ 3T + R
±0.1 mm のリニアアセンブリ再現性を確保
<ブロック引用>
データ ソース: DIN 6935:2011-10 (平鋼製品の冷間曲げ) および ASME Y14.5-2018 (寸法と公差)。
SolidWorks 曲げテーブル内で合金固有の K ファクターを直接校正することで、複数のフランジのエラーを防止し、複合化やコストのかかるプレス ブレーキの廃棄を防ぎます。
正確な板金 K ファクターが精密な曲げ控除に重要なのはなぜですか?
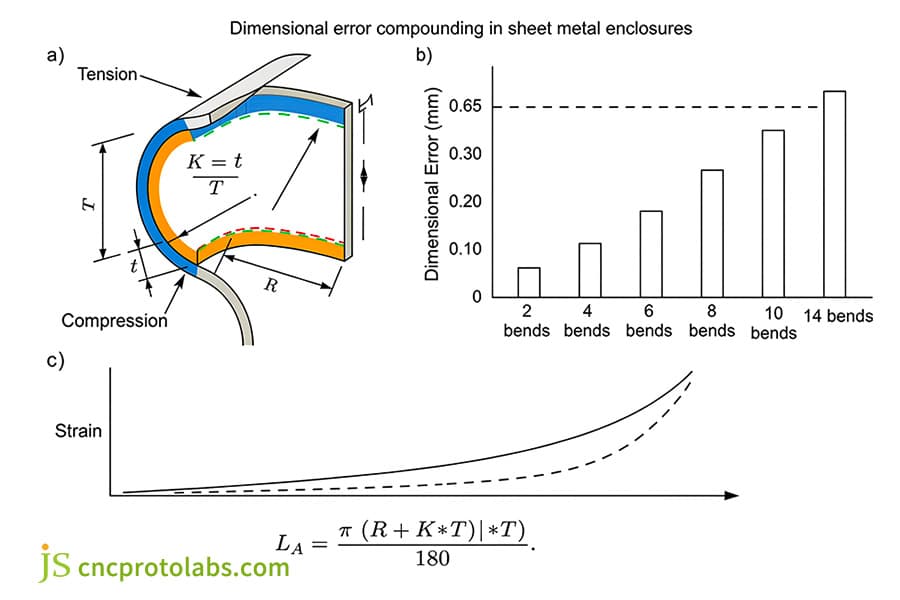
シート メタルの正確な K ファクター計算により、3D CAD モデルを 2D フラット パターンに変換する際の非線形寸法誤差を防止します。マルチベンド エンクロージャでは、連続する各フランジ全体で 0.05 コンパウンドの不正確な K ファクター偏差が発生し、累積寸法偏差が 0.3 mm を超えることになります。この不正確さは、深刻な取り付け穴の位置ずれ、シャーシの溶接接合部の歪み、および最終生産組み立て時の過剰な部品のスクラップにつながります。
2D 展開長さと 3D サイズのマッピング
<リ>
テストデータによると、板厚 T = 2.0 mm の場合、K が 0.01 変化すると曲げ控除誤差が 0.04 mm 発生します。最大 4 つの曲げで累積誤差は約 0.16 mm に達します。
K 値の設定が間違っていると、展開パターンに必要な材料が過大評価または過小評価されることがよくあります。 5052-H32 アルミニウム合金の加工では、K 値が測定値の 0.35 ではなく誤って 0.50 に設定され、単一の曲げの展開長さが約 0.32 mm 長くなり、それによってフランジ アセンブリとの干渉の問題が直接発生しました。
3D モデルを 2D に変換する際の フラット パターン計算 でエラーが発生すると、フランジまたはアセンブリ ギャップの干渉が発生する可能性があります。 SolidWorks のデフォルト K = 0.5 を使用するモデルは、DXF にエクスポートした後、実際の曲げ長さが設計よりも約 1.2 mm 短くなり、曲げ控除テーブルを手動で修正する必要があります。
レーザー切断機械が DXF ファイルを読み取る場合、パス補正値を K 係数にリンクする必要があります。プログラミング時に、プロセス エンジニアは CAD ソフトウェアで0.1mm のカーフ補正をプリセットし、展開後の長さに対する熱影響ゾーンのわずかな影響を相殺します。
量産の前に、最初のピースの試し折りと三次元測定機 (CMM) の測定を実行する必要があります。実際の K 値は、その後の 500 個以上の展開寸法の一貫性を確保するために、実際のスプリングバック角度を逆算して計算されます。このプロセスにより、寸法のずれを ±0.05 mm 以内に制御できます。
複数の連続した曲げによる許容カスケード増幅効果
<リ>
単一の曲げで +0.05 mm の誤差が発生した場合、 4 つの曲げで構成される U 字型パーツの合計偏差は 0.20 mm になります。通信シャーシ プロジェクトでは、このような 8 つの曲げの誤差は 0.48 mm になります。これは大きすぎて、追加の部品なしで内部ガイド レールを取り付けることはできません。
事前校正プロセス サービスを使用すると、最初のサンプルのリードタイムを 14 日から 3 日まで短縮できます。 K 値を過去の合金データベースに直接調整することで、試行曲げの数を元の量の 20% まで減らすことができ、お客様の初期開発費用が削減されます。
中立軸のシフトは K ファクターの計算と曲げ許容値をどのように決定しますか?
中立軸は、曲げシート メタル内部の理論上の境界を表します。ここでは材料に引張歪みまたは圧縮歪みがゼロになります。パンチが材料を V ダイに押し込むと、中立軸は K = t / T の比率によって制御される内側の曲げ半径に向かって徐々に内側にシフトします。その結果、正確な曲げ許容値を計算するには、 BA = (π · A / 180) · (R + K · T) のように、曲げ角度にシフトされた中立半径を乗算する必要があります。
断面の微細な塑性変形メカニズム
<リ>
曲げた後、2.0 mm 5052 アルミニウム シートの金属組織学的分析により、 外層が約 8.3% 薄くなり、内側の厚さが約 5.7% 増加したことが判明しました。
K ファクターは、材料の降伏強度およびひずみ硬化挙動と併せて計算する必要があります。デフォルト値を仮定することは決してありません。プロセスの標準データベースには 45 種類の合金 の応力-ひずみ図が含まれており、各ベース材料の k ファクターの値は積分法を使用して非常に正確に計算されています。
曲げ補正の BA 式では、角度 A は度単位で指定する必要があります。 A=90° の場合BA=π/2×(R+K・T)となります。角度単位を度ではなくラジアンで誤って入力すると、計算される BA は約 57.3 倍小さくなります。これは、初心者にとって最もよくあるプログラミングの間違いの 1 つです。
CAD システムのアルゴリズムの違い
<リ>
SolidWorks と AutoCAD は K-Factor に依存しますが、Creo は Y-Factor を使用します。それらの間を移動するにはY = K · (π / 2) を使用します。 K = 0.38 の場合、Y = 0.597 となります。変換を間違えてそのままデータをインポートしてしまいます。単一の曲げごとに 0.18 mm の系統誤差が発生します
。
図面変換をスキップすると、曲げごとに 0.05 ~ 0.12 mm の安定したバイアスが発生しました。サーバーのシャーシには 12 個の曲がりがあります。このバイアスは、部品全体で最大 1.44 mm まで重なる可能性があります。これは組み立て公差の許容範囲をはるかに超えています。
エンジニアは、あるプラットフォーム間で設計の一貫性が保たれるように、K 値を常に明示的にチェックして変換する必要があります。お客様の STEP ファイルが到着すると、K ファクター監査から始まり、Creo の Y ファクターを内部 CNC システムが実際に必要とする K ファクターに変換します。
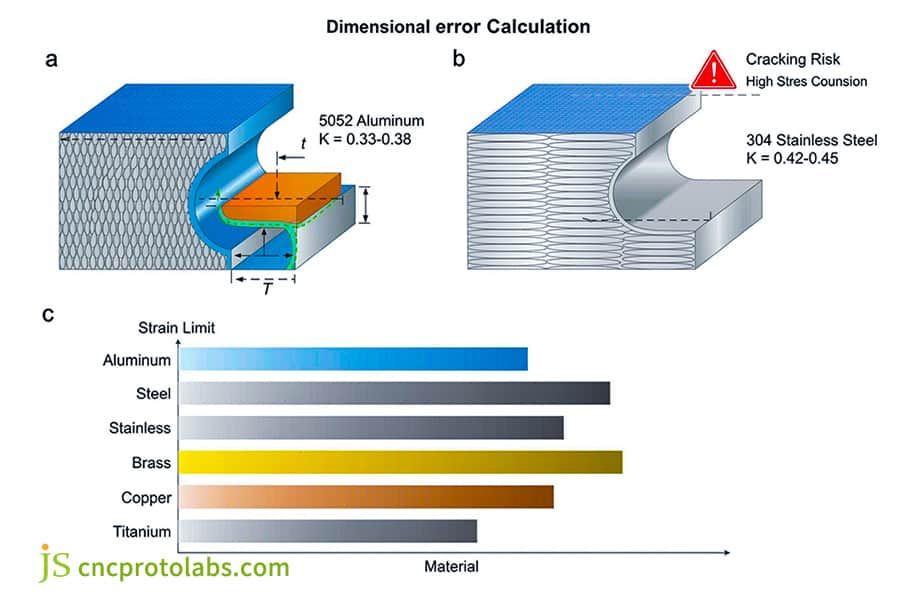
平行なローリングラインを持った長手方向の曲げを実行すると、割れが発生することがよくあります。 K 係数を 0.02 増加させ、曲げ半径をその半分 (50%) 増加させる必要があります。たとえば、5052 アルミニウム プレートを縦方向に 90 度曲げる場合は、最小 R を 1.0T から 1.5T に上げる必要があります。そうしないと、非常に薄く、ほとんど目に見えない亀裂が外面に現れるからです。
非常に基本的なレベルでは、硬い鋼は応力下でより容易に機能しますが、加工硬化が容易かつ迅速であるため、その K 値は 0.45 に近くなります。また、より延性の高い柔らかいアルミニウムの K 値は 0.33 に近くなります。これは材料科学の分野では非常に一般的であり、プロセス データベースの背後にある重要な原則です。
図 2: アルミニウムおよびステンレス鋼シートの曲げにおける粒子構造の配向と表面ひずみの限界。
エアベンディング vs ボトミング vs コイニング: 板金曲げのスプリングバックを最小限に抑えるのはどれですか?
シート メタルの曲げスプリングバックは、ツーリング方法によって大きく異なります。エアベンディングでは、2°~5° のスプリングバックで K ファクターを0.30 ~ 0.42 の間に維持します。ボトミングにより K は 0.43 ~ 0.45 にシフトし、1° ~ 2° のスプリングバックが発生します。コイニングでは K が 0.50 に固定され、角度スプリングバックが事実上排除されますが、通常のトン数の 5 ~ 8 倍が必要です。複雑なマルチベンドアセンブリの場合、板金製造サービスの経験豊富なプロバイダーと提携することで、スプリングバック補正がコストのかかる再作業中に発見されるのではなく、DFM レビューに組み込まれることが保証されます。
3 つの金型成形モードの機械的解析
<オル>
<リ>
エアベンディング: 3 点接触で、内半径 R が V ダイの開口部によって自然に形成されます。最小限のプレストン数が必要です。スプリングバック 2° ~ 5°、K ファクター 0.30 ~ 0.42、薄板 (T< 1.5mm) を製造する場合に最適な選択肢で工具の損傷を防ぎ、同時に性能も向上します。
コイニング:事実上スプリングバックなしで完全な塑性変形を強制するには、非常に高圧のプレスが必要です。有効な K ファクターは 0.50 に達し、必要なトン数乗数は最大 6 倍になりますが、欠点として金型が簡単に壊れる可能性があります。これは、正確な製品仕様を備えた小規模試作のみに限定され、金型での微小亀裂の発生を防ぐために材料の厚さ T ≤1.0mm が必要です。
最小内側曲げ半径 (Rmin): R ≥ 1.0 T (軟質アルミニウム)、外面の亀裂防止のためのR ≥ 1.5 T ~ 2.0 T (硬質アルミニウム / ステンレス鋼): R が 1.0T 未満 の設計は、DFM レビュー中にフラグが立てられます。半径を大きくするか、代わりにワイヤー切断に切り替えてください。
圧力逃がし溝の幅は少なくとも 1.5 T (薄いシートの場合は絶対値で ≥ 1.0 mm) である必要があります。深さは曲げ接線を少なくとも R + T 超えて延長する必要があります。通常、圧力逃がし溝の寸法は 3.0 mm x 5.0 mm で、ほぼ 1.5 ~ 3.0 mm の厚さの基板をカバーできます。
電気自動車、医療機器、通信シャーシのハイテク アプリケーションは、正確な K ファクターに依存してシームレスな構造シールと自動化されたサブアセンブリの適合を保証します。 EV バッテリー トレイでは、正確な曲げ計算により、1,200 mm の構造スパンにわたる熱インターフェイス ギャップが防止されます。 医療機器では、校正された K ファクターにより表面の傷が除去され、IP65 エンクロージャの完全性が維持され、一般的な新製品導入 (NPI) のリードタイムが 4 日まで短縮されます。
新エネルギー車のバッテリー モジュールと電子制御シャーシ
<リ>
コンポーネントの材質は 3003-O/5052-H32 合金 (シート厚 1.5 ~ 2.5 mm) で、連続曲げのスパンは約 1,000 ~ 1,500 mmで、大手電池メーカーが指定したトレイ フランジの平面度は 0.12 mm で、これは一般的な工業用平面度標準の 0.3 mm よりはるかに厳しいです。
底部フランジの平坦度は、熱接着を可能にするためにフランジ全体に沿って 0.15 mm に維持されます。サンプル部品は3 ~ 5 営業日後に発送されます。 部品を大量生産しながら、取り外し時の部品の変形を防ぐために特殊な油圧クランプを採用し、300 個の各ロットの平面度を一定に保ちます。
フラット パターンが 0.2 mm を超えると、放熱側に空隙が生じ、 熱暴走リスクが高まります。FEA シミュレーションを使用した熱膨張係数解析に基づいて、フラット パターンはオフセット溶接の熱変形を 0.15 mm 事前に補正されています。
 日本語