 العربية




عامل K للصفائح المعدنية هو النسبة الميكانيكية الأساسية (K = t / T) التي تحدد موضع المحور المحايد لسمك الصفائح. إنه يحدد طول النمط المسطح ودقة الأبعاد في تشكيل فرامل الضغط. يؤدي اختيار عامل K الصحيح بين 0.25 و0.50 بناءً على خصائص المادة إلى إزالة أخطاء خصم الانحناء الناجمة عن قياس الطول غير الدقيق ويضمن التفاوتات الخطية في حدود ±0.1 مم.
وهو يصف العملية فعليًا: عندما يتم ثني الورقة، تتمدد الألياف الخارجية بينما تنضغط الألياف الداخلية. المحور المحايد هو منطقة الانفعال الصفري، والتي يبقى طولها المادي دون تغيير أثناء الانحناء.
قم بتحميل ملفات CAD للصفائح المعدنية للحصول على حساب سريع لانحناء سوق دبي المالي وعرض أسعار فوري من JS Precision Engineers.
ملخص الإجابات الرئيسية
<اقتباس>تتحكم معايرة الصفائح المعدنية الدقيقة لعامل K (K = t / T) في تحول المحور المحايد ودقة النمط المسطح، حيث يتم تطبيق القيم التجريبية بين 0.33 و0.45 عبر المعايير يحافظ ثني الهواء على شكل V 8x على تفاوتات التجميع النهائية في حدود ±0.1 مم.
<نمط الجدول = "العرض: 100%؛ طي الحدود: طي؛ لون الحدود: #000000؛" الحدود = "1"> <الرأس> <تر>الأبعاد الهندسية
<النمط = "العرض: 34.8779%؛ لون الحدود: #000000؛">الآلية الحاسمة والمعلمة المرجعية
<النمط = "العرض: 34.4589%; لون الحدود: #000000;">التطبيق المستهدف وتأثير سوق دبي المالي
<الجسم> <تر>الصيغة والهندسة (H2-2)
ك = ر / ت;
BA = (π · A / 180) · (R + K · T)
يزيل خطأ حساب نمط CAD المسطح
المقاييس المعيارية للمواد (H2-3)
آل 5052 (0.33–0.38);
الفولاذ (0.40–0.42);
304 سس (0.42–0.45)
حسابات قوة الخضوع والتصلب بالإجهاد
عملية الأدوات (H2-4)
ثني الهواء (K ≥ 0.42);
القاع (0.43–0.45);
عملة معدنية (0.50)
يتحكم في حمولة الفرامل والضغط الخلفي
سوق دبي المالي والتفاوتات (H2-5/6)
الحد الأدنى R ≥ 1.0T;
شفة ≥ 4T + R;
خلوص الثقب ≥ 3T + R
يؤمن ±0.1 مم إمكانية تكرار التجميع الخطي
مصادر البيانات: DIN 6935:2011-10 (الثني البارد لمنتجات الفولاذ المسطح) وASME Y14.5-2018 (الأبعاد والتسامح).
تمنع معايرة عوامل K الخاصة بالسبائك مباشرةً داخل جداول ثني SolidWorks تفاقم الأخطاء المتعددة الحواف وإلغاء مكابح الضغط المكلفة.
لماذا يعد عامل K الدقيق للصفائح المعدنية أمرًا بالغ الأهمية لخصم الانحناء الدقيق؟
تمنع الحسابات الدقيقة لعامل K للصفائح المعدنية أخطاء الأبعاد غير الخطية عند ترجمة نماذج CAD ثلاثية الأبعاد إلى أنماط مسطحة ثنائية الأبعاد. في العبوات متعددة الانحناءات، يحدث انحراف غير دقيق لعامل K قدره 0.05 مركبات عبر كل شفة متتالية، مما يؤدي إلى انحرافات أبعاد تراكمية تتجاوز 0.3 مم. يؤدي عدم الدقة هذا إلى اختلال شديد في محاذاة فتحة التثبيت، ومفاصل الهيكل الملحومة المشوهة، وخردة الأجزاء المفرطة أثناء التجميع النهائي للإنتاج.
الطول المفتوح ثنائي الأبعاد وتعيين الحجم ثلاثي الأبعاد
-
<لي>
- يعني الإعداد الخاطئ لقيمة K غالبًا المبالغة في تقدير المادة المطلوبة في النموذج غير المطوي أو التقليل من شأنها. من خلال معالجة سبائك الألومنيوم 5052-H32، تم ضبط قيمة K عن طريق الخطأ على 0.50 بدلاً من 0.35 المقاسة، مما يجعل الطول غير المطوي للانحناء الواحد أطول بنحو 0.32 مم، مما يتسبب بشكل مباشر في مشكلة التداخل مع مجموعة الحافة.
- قد تؤدي الأخطاء في حساب النمط المسطح عند تحويل نموذج ثلاثي الأبعاد إلى ثنائي الأبعاد إلى تداخل الحافة أو فجوة التجميع. النموذج الذي يستخدم K = 0.5 الافتراضي لـ SolidWorks سوف ينتج، بعد التصدير إلى DXF، أطوال انحناء فعلية أقصر بحوالي 1.2 مم من التصميم، مما يتطلب تصحيحًا يدويًا لجدول خصم الانحناء.
- عندما تقرأ آلة القطع بالليزر ملف DXF، يجب ربط قيمة تعويض المسار بالعامل K. عند البرمجة، سيقوم مهندس العملية بإعداد تعويض الشق مسبقًا بمقدار 0.1 مم في برنامج CAD لتعويض التأثير الطفيف للمنطقة المتأثرة بالحرارة على الطول المطوي.
- قبل الإنتاج الضخم، يجب إجراء تجربة طي وقياس باستخدام آلة قياس تنسيقية (CMM) للقطعة الأولى. يتم حساب قيمة K الفعلية عن طريق إجراء حساب رجعي لزاوية الزنبرك الفعلية لضمان اتساق الأبعاد غير المطوية للقطع الـ 500 اللاحقة أو أكثر. يمكن لهذه العملية التحكم في انحراف الأبعاد ضمن ±0.05 مم.
وفقًا لبيانات الاختبار، بالنسبة لسماكة اللوحة T = 2.0 مم، فإن التغير بمقدار 0.01 في K ينتج خطأ في خصم الانحناء قدره 0.04 مم؛ عبر 4 انحناءات كحد أقصى، يصل الخطأ التراكمي إلى حوالي 0.16 ملم.
تأثير التضخيم المتتالي للتسامح مع الانحناءات المتتالية المتعددة
-
<لي>
- على سبيل المثال، صندوق معقد للغاية يحتوي على 8–14 طية من المحتمل أن يكون به خطأ متراكب يزيد عن 0.40–0.65 مم، وهو ما لا يتوافق مع التفاوتات المستخدمة في التجميع. هنا، الإمكانية الوحيدة هي إجراء عملية ثني مقسمة، و يجب إضافة وحدة فحص وضبط مباشرة بعد الطية السابعة للتعويض.
- الخطأ هو دالة شبه خطية لعدد الانحناءات. الخطأ من كل منحنى يضيف خطيًا. ترتبط مساهمة كل منحنى في الخطأ الإجمالي بشكل إيجابي بانحراف العامل K. عندما يتجاوز انحراف K 0.08، فإن الخطأ التراكمي عبر 14 انحناء ينمو الانحراف التراكمي بما يتجاوز 1.2 مم.
- وفقًا لمتطلبات تفاوت الدقة البالغة ±0.1 مم، فمن الضروري تحديد الحد الأقصى لقيمة خطأ K لأي انحناء إلى 0.015. ولتحقيق ذلك، يجب أن تتمتع ماكينة CNC بدقة عمق ضغط على المحور Y تبلغ 0.001 مم.
- التوزيع الأبعادي للأجزاء بعد الثني المتعدد هو توزيع طبيعي. من خلال تنفيذ التحكم في العمليات الإحصائية (SPC)، يتم فحص طول الحافة الحرجة لكل 50 قطعة لضمان Cpk ≥ 1.67 ولمنع انحرافات الدفعة.
إذا حدث خطأ قدره +0.05 مم في انحناء واحد، فسيكون الانحراف الإجمالي 0.20 مم للجزء على شكل حرف U والذي يتكون من أربعة ثنيات. في مشروع هيكل الاتصالات، قد يصبح مثل هذا الخطأ لثمانية انحناءات 0.48 مم، وهو كبير جدًا بحيث لا يسمح بتركيب سكة التوجيه الداخلية بدون أجزاء إضافية.
العرض الذي يتجاوز التوقعات: الأعمال ونسب التكلفة
-
<لي>
- لا يمكن تجاهل تكلفة خردة الثني التجريبية. تتطلب كل دفعة من المواد الجديدة 3-5 عينات ثني تجريبية. إذا أخذنا الفولاذ المقاوم للصدأ 304 كمثال، فإن تكلفة كل خردة ثني تجريبية تبلغ حوالي 8.5 دولار؛ وبإضافة وقت تشغيل الأداة الآلية، يتجاوز إعداد العملية الواحدة 200 دولار.
- ببساطة، قد لا يكون الخطأ بمقدار 0.05 في قيمة K ملحوظًا على الرسومات على الإطلاق، ولكن في خط التجميع النهائي، لن تتم محاذاة فتحات المسامير، وسيتعين التخلص من مجموعة الأغلفة بأكملها. من خلال خبرتنا، يمكن أن تكلف عمليات إيقاف الخطوط غير المخطط لها بسبب عدم تطابق التجميع ما يزيد عن 5000 دولار أمريكي في الساعة من حيث الإنتاج المفقود.
- يمكن أن يؤدي استخدام خدمات عملية المعايرة المسبقة إلى تقليل المهلة الزمنية للعينة الأولية من 14 يومًا إلى 3 أيام. يمكن أن تؤدي المحاذاة المباشرة لقيم K مع قواعد بيانات السبائك التاريخية إلى تقليل عدد الانحناءات التجريبية إلى ما يصل إلى 20% من الكمية الأصلية، مما سيؤدي إلى تقليل نفقات التطوير الأولية للعملاء.
يؤدي تشديد التفاوت من ±0.5 مم إلى ±0.1 مم إلى زيادة السعر بنسبة 15%-25%، وذلك بسبب خسائر الانحناء التجريبية ووقت الفحص الكامل. وفقًا لبيانات عملية JS Precision، يرتفع وقت فحص CMM للقطعة الواحدة من حوالي 3 إلى 12 دقيقة، مما يزيد من تكلفة العمالة بنسبة 300% تقريبًا.
كيف يحدد إزاحة المحور المحايد حساب العامل K وبدل الانحناء؟
يمثل المحور المحايد الحد النظري داخل الصفائح المعدنية المنحنية حيث لا تتعرض المادة لشد أو إجهاد ضغط. أثناء قيام المثقاب بدفع المادة إلى القالب على شكل حرف V، يتحول المحور المحايد تدريجيًا نحو الداخل نحو نصف قطر الانحناء الداخلي، والذي تحكمه النسبة K = t / T. وبالتالي، يتطلب حساب بدل الانحناء الدقيق ضرب زاوية الانحناء بنصف القطر المحايد المزاح: BA = (π · A / 180) · (R + K · T).
آلية تشوه البلاستيك المجهري للمقطع العرضي
-
<لي>
- تعمل مقاومة الضغط على إزاحة السطح عديم الانفعال من مركز المقطع العرضي نحو الجانب الداخلي، مما يولد تحولًا داخليًا للمحور المحايد. إذا تمت زيادة زاوية الانحناء بمقدار امتداد من 90° إلى 135° وحدث تحول للمحور المحايد نحو الداخل بمقدار 0.02T أخرى، فستنخفض قيمة K من 0.35 إلى 0.33.
- العامل K هو نسبة المسافة (t) من السطح الداخلي إلى المحور المحايد المنحني إلى إجمالي سمك الورقة (T)، ويحد بين 0.25 و0.50. K تساوي 0.50 عندما يكون التشوه مرنًا تمامًا وعندما يحدث تشوه لدن بالكامل فإن K تقترب من 0.25. يتأثر هذا النطاق بقوة تصلب الانفعال للمادة.
- يؤثر الانزلاق والتشوه المزدوج للحبيبات الدقيقة أثناء الانحناء بشكل أكبر على موضع المحور المحايد. تخضع الحبيبات الأوستنيتي للفولاذ المقاوم للصدأ 304 إلى تحول في الطور المارتنسيتي أثناء التشوه البارد، مما يؤدي إلى تصلب موضعي ويسبب تحول المحور المحايد إلى الخارج بمقدار 0.03T.
بعد الثني، أظهر التحليل الميتالوغرافي لصفيحة الألومنيوم 5052 مقاس 2.0 مم أن الطبقة الخارجية أصبحت أقل سمكًا بنسبة بحوالي 8.3%، بينما زاد السمك الداخلي بحوالي 5.7%.
النموذج الرياضي الأساسي لعامل K
الصيغة هي:
ك = ر / ت
حيث t هي المسافة من المحور المحايد إلى السطح الداخلي و T هو سمك المادة. تم قياس السُمك الفعلي لمجموعة معينة من ألواح الألومنيوم 6061-T6 ليكون T = 2.92 مم (الاسم الاسمي 3.0 مم)، مما تسبب في انحراف قيمة K الفعلية عن القيمة النظرية بمقدار 0.012.
- هندسة الحدود المادية: تتراوح القيمة من 0.25 (الضغط النهائي) إلى 0.50 (الانحناء المرن الخالص). إن تجاوز الحدود أو تجاوزها يعني إما تمزيق المادة أو التحميل الزائد للقالب. على سبيل المثال إذا كانت K < 0.25، يكون ضغط الضغط عند نصف قطر الانحناء الداخلي أعلى من قوة ضغط المادة، مما يؤدي إلى عدم استقرار المادة والتجاعيد.
- يجب حساب العامل K مع قوة الخضوع للمادة وسلوك تصلب الانفعال - وليس من خلال افتراض قيمة افتراضية أبدًا. تحتوي قاعدة البيانات القياسية للعملية على مخططات الإجهاد والانفعال لـ 45 سبيكة مختلفة، وقد تم حساب قيمة العامل k لكل مادة أساسية بدقة شديدة باستخدام طريقة متكاملة.
- في صيغة BA لتعويض الانحناء، يجب أن تكون الزاوية A بالدرجات. عندما تكون A = 90°، BA = π/2 × (R + K·T). إذا تم إدخال وحدة الزاوية بشكل خاطئ بالراديان بدلاً من الدرجات، فستكون قيمة BA المحسوبة أصغر بعامل حوالي 57.3. يعد هذا أحد أخطاء البرمجة الأكثر شيوعًا للمبتدئين.
الاختلافات في خوارزميات نظام CAD
-
<لي>
- أدى تخطي تحويل الرسم إلى إنتاج انحياز ثابت قدره 0.05–0.12 مم لكل انحناء. يحتوي هيكل الخادم على 12 انحناءًا. يمكن أن يصل هذا الانحياز إلى 1.44 ملم عبر الجزء. وهذا يعد أميالًا خارج ما تسمح به تفاوتات التجميع.
- يجب على المهندسين دائمًا التحقق من قيم K وتحويلها بشكل صريح بحيث تظل التصميمات متسقة من منصة إلى أخرى. عندما يصل ملف STEP الخاص بالعميل، فإنه يبدأ بمراجعة عامل K، وتحويل عامل Y الخاص بـ Creo إلى عامل K الذي يحتاجه نظام CNC الداخلي بالفعل.
- يدعم برنامج CAD الحديث التضمين المباشر للخصائص الفيزيائية للمواد، مثل مكتبة المواد الخاصة بـ SolidWorks والتي يمكنها ربط عوامل K. ومع ذلك، لا يزال يوصى بالتحقق اليدوي لأن خصائص الألومنيوم المدمجة في البرنامج غالبًا ما تعتمد على ظروف مثالية ولا تأخذ في الاعتبار تأثير اتجاه التدحرج الفعلي.
يعتمد كل من SolidWorks وAutoCAD على K-Factor، بينما يعمل Creo مع Y-Factor. للتنقل بينهما، استخدم Y = K · (π / 2). مع K = 0.38، يوفر هذا Y = 0.597. أخطأ في التحويل واستورد البيانات كما هي. يلتقط كل انحناء خطأً منهجيًا قدره 0.18 ملم.
DIN 6935:2011-10 (الانحناء البارد لمنتجات الفولاذ المسطحة) يحدد معاملات تصحيح إزاحة الطبقة المحايدة ويحدد الشروط الحدودية لحسابات طول القوس البلاستيكي في مكونات الفولاذ المشكلة على البارد.
بعبارة أخرى، يخبرك العامل K بنسبة انكماش المحور المحايد إلى الداخل، وهو خط الأساس الوحيد لتسوية الانحناءات.
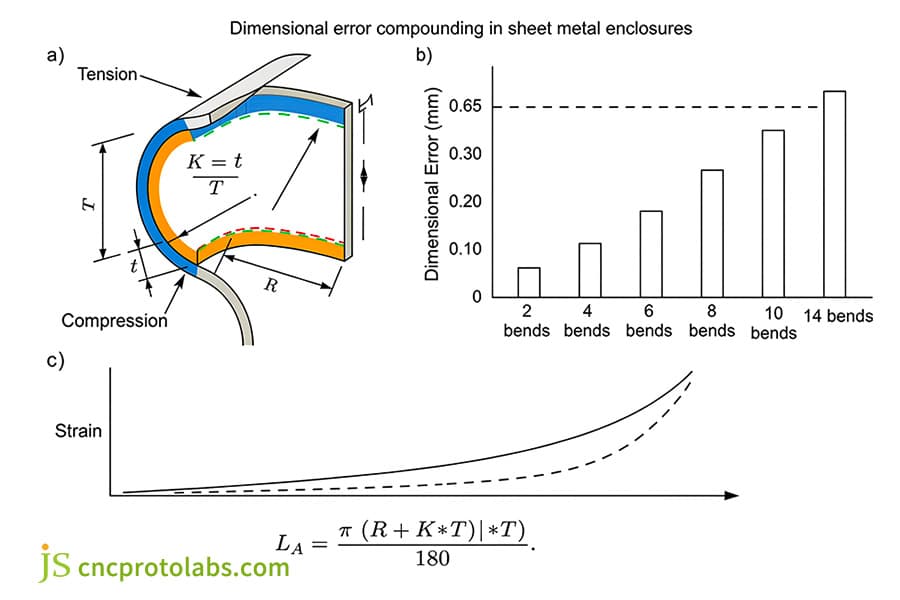
الشكل 1: رسم تخطيطي للمقطع العرضي الأبعاد يوضح موضع المحور المحايد، ويظهر مناطق t وT وR وضغط التوتر.
ما هي قيم عامل K المعيارية للصفائح المعدنية للألمنيوم والصلب؟
تتطلب السبائك الهندسية القياسية عوامل K مخصصة تتراوح من 0.30 إلى 0.48 اعتمادًا على قوة الخضوع، والحالة المزاجية، ومعدلات تصلب العمل. تُظهر سبائك الألومنيوم المطيلة مثل 5052-H32 عوامل K أقل بين 0.33 و0.38 تحت ثني الهواء القياسي، بينما يتطلب الفولاذ المقاوم للصدأ عالي القوة 304 و316 خطوط أساس أعلى بين 0.42 و0.45 للتعويض عن المقاومة الشديدة ضد تشوه الألياف الداخلية المضغوطة.
قانون التحكم في الخواص الميكانيكية على المحور المتعادل
-
<لي>
- يتمتع الفولاذ المقاوم للصدأ 304/316 بقوة إنتاجية عالية تزيد عن 240 ميجا باسكال وقوة تصلب عالية تقاوم التشوه، مما يعطي قيمة K تبلغ 0.42–0.45؛ يمكن للفولاذ المتقدم عالي القوة أن يصل إلى قوة إنتاجية تصل إلى 1500 ميجا باسكال، وتتصلب المادة بسرعة كبيرة أثناء الثني، مما يحد من تحول المحور المحايد إلى الداخل. هذه المواد تتصلب بسرعة كبيرة أثناء الانحناء، مما يحد من الحركة الداخلية للمحور المحايد.
- يحتوي الفولاذ منخفض الكربون SPCC على قيمة K معتدلة، حوالي 0.40-0.42 لموازنة سلالات الشد والضغط. تبلغ قوة الخضوع حوالي 210 MP ولها استطالة 40٪. باعتبارها مادة عامة منحنية، فهي مناسبة جدًا لمعظم حافظات الأجهزة المكتبية.
- سبائك النحاس مثل النحاس C26000 تتمتع بليونة ممتازة نظرًا لشبكتها المكعبة المتمركزة حول الوجه، ويمكن أن تصل قيمة K الخاصة بها إلى 0.38-0.42. ومع ذلك، ينبغي إيلاء الاهتمام لاتجاهها الواضح. عند الثني طوليًا، يجب زيادة قيمة K بمقدار 0.03 لمنع تشقق الحواف.
- يتميز الفولاذ عالي القوة (HSS) مثل DP600 بقوة إنتاج تزيد عن 350 ميجا باسكال وقيمة K منخفضة تصل إلى 0.30. ومع ذلك، يجب استخدام القاع لتجنب الارتداد الشديد، وعند هذه النقطة سترتفع قيمة K الفعلية إلى 0.43.
يتميز الألومنيوم 5052 بقابلية تمدد عالية جدًا. يتقلص في سطحه الداخلي بحيث ينتهي المحور المحايد تقريبًا عند السطح الداخلي. تشير قيمة K البالغة 0.33–0.38 إلى حالة ناعمة نسبيًا حيث أن مادة صلابة برينل HB 60–80 ليست شديدة الصلابة.
درجة السبائك
قوة الشد القصوى (MPa)
قوة الخضوع (MPa)
<النمط = "العرض: 14.636%; لون الحدود: #000000;">الحد الأدنى. نسبة R/T
عامل انحناء الهواء K
<النمط = "العرض: 18.1636%; لون الحدود: #000000;">العامل K السفلي
<الجسم> <تر>5052-H32
228
172
1.0
0.35
0.44
6061-T6
310
276
1.5
0.33
0.42
إس بي سي سي
340
210
1.0
0.41
0.45
304 إس إس
515
240
1.5
0.43
0.46
316L SS
485
220
1.5
0.42
0.45
نحاس C26000
315
130
0.8
0.38
0.47
مصادر البيانات: AWS D8.9M:2023 (الممارسات الموصى بها لطرق الاختبار لتقييم قوة اللحامات النقطية المقاومة) والورقة الفنية للشركات الصغيرة والمتوسطة رقم MS20-113 (المعايير التجريبية لعامل K لتشكيل الصفائح المعدنية بدقة، 2024).
تأثير اتجاه الحبوب المتدحرجة
-
<لي>
- عند إجراء الانحناء الطولي الذي يحتوي على خطوط تدحرج متوازية، يكون التشقق أمرًا شائعًا. يجب زيادة عامل K بمقدار 0.02 وزيادة نصف قطر الانحناء بمقدار النصف (50٪). على سبيل المثال، يجب أن يؤدي الانحناء الطولي بزاوية 90 درجة للوحة الألومنيوم 5052 على الأقل إلى رفع R من 1.0T إلى 1.5T، لأنه بخلاف ذلك ستظهر شقوق رفيعة جدًا وغير محسوسة تقريبًا على السطح الخارجي.
- على مستوى أساسي للغاية، يعمل الفولاذ الأكثر صلابة بسهولة أكبر تحت الضغط، ولكن بما أنه أسهل وأسرع أيضًا في التصلب أثناء العمل، ستكون قيمة K الخاصة به أقرب إلى 0.45. ثم مرة أخرى، فإن الألومنيوم الأكثر ليونة كونه أكثر ليونة له قيمة K أقرب إلى 0.33، وهي قاعدة في مجال علم المواد والمبدأ الأساسي وراء قاعدة بيانات العمليات.
في حالة الانحناء الأفقي (مع نمط التدحرج الرأسي)، يتم استخدام القيمة المرجعية للمادة K لضمان التشوه الموحد والمتساوي عبر القطعة بأكملها التي يتم ثنيها. عند ثني صواني البطاريات الكبيرة، من المتطلبات الصارمة أن تكون جميع خطوط الثني متعامدة عند 90 درجة مع اتجاه التدحرج على مادة الصفائح للحفاظ على قيمة K ثابتة عند 0.35.
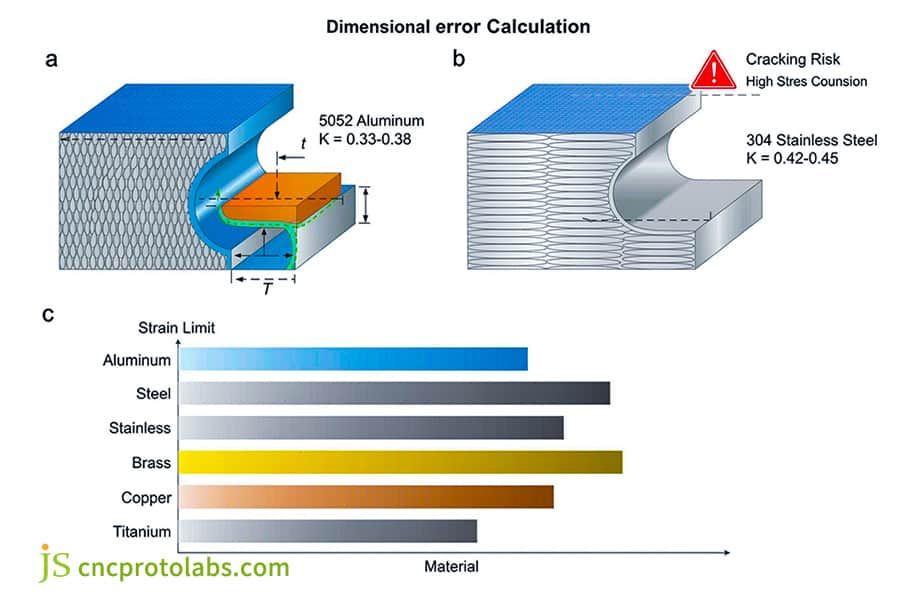
الشكل 2: اتجاه بنية الحبوب وحدود إجهاد السطح عبر ثنيات صفائح الألمنيوم والفولاذ المقاوم للصدأ.
ثني الهواء مقابل القاع مقابل القطع: ما الذي يقلل من ثني الصفائح المعدنية؟
يختلف ثني الصفائح المعدنية الزنبركية بشكل كبير عبر طرق الأدوات. يحافظ ثني الهواء على عوامل K بين 0.30 و0.42 مع زاوية ارتكاز تتراوح بين 2° و5°. يتحول القاع K إلى 0.43-0.45 مع 1 درجة -2 درجة قفز. تعمل العملة على تثبيت K عند 0.50، مما يؤدي فعليًا إلى القضاء على الزنبرك الزاوي ولكنه يتطلب حمولة عادية من 5 إلى 8 ×. بالنسبة للتركيبات المعقدة متعددة الانحناءات، فإن الشراكة مع موفر ذو خبرة في خدمات تصنيع الصفائح المعدنية تضمن أن يتم دمج تعويض الارتداد في مراجعة سوق دبي المالي بدلاً من اكتشافه أثناء إعادة العمل المكلفة.
التحليل الميكانيكي لثلاثة أوضاع لتشكيل القالب
-
<لي>
- القاع: يتم تثبيت الصفائح المعدنية في الأخدود على شكل V، 2-3 أضعاف الحمولة، وspringback 1°–2°، إزاحة الطبقة المحايدة، وعامل K 0.43–0.45، مثالي لتصنيع الأجزاء الهيكلية بدقة زاوية عالية مثل عروات تثبيت الإطار.
- العملة المعدنية: يتطلب الأمر ضغطًا عالي الضغط لإجبار تشوه البلاستيك بالكامل مع عدم وجود زنبرك خلفي؛ يصل العامل K الفعال إلى 0.50 ومضاعف الحمولة المطلوب يصل إلى 6×، ولكن يمكن بسهولة كسر القوالب كعيب. إنه محدود فقط للتصنيع التجريبي على نطاق صغير بمواصفات المنتج الدقيقة، وسمك المادة T ≥1.0 مم لمنع تطور الشقوق الصغيرة في الأدوات.
- تحقق آلات الثني باستخدام الحاسب الآلي الحديثة انتقالًا سلسًا من الثني المفتوح إلى الثني منخفض الضغط من خلال الصمامات التناسبية الهيدروليكية. يمكن للنماذج البيسترونية التبديل تلقائيًا بين الوضعين في نفس الموضع، باستخدام الثني منخفض الضغط للفلنجات الحرجة والانحناء المفتوح للفلنجات غير الحرجة.
ثني الهواء: اتصال ثلاثي النقاط، حيث يتشكل نصف القطر الداخلي R بشكل طبيعي من خلال فتحة القالب على شكل حرف V، ويتطلب الحد الأدنى من حمولة الضغط، والارتداد الخلفي 2°–5°، وعامل K 0.30–0.42، وهو الخيار الأفضل عند إنتاج صفائح رفيعة (T< 1.5 مم) لمنع إتلاف الأدوات وفي نفس الوقت لزيادة الأداء.
طريقة التشكيل
<النمط = "العرض: 25.0338%؛ لون الحدود: #000000؛">هندسة الاتصال بالأدوات
مضاعف الحمولة
نطاق الربيع
العامل K الفعال
انحناء الهواء القياسي
3 نقاط
1.0×
2°–5°
0.30–0.42
الهواء الدقيق مع التاج
3 نقاط + تعويض
1.2×
0.5°–1.5°
0.35–0.42
القاع
اتصال كامل على شكل V
2.5×
1°–2°
0.43–0.45
العملات المعدنية
التدفق البلاستيكي القسري
6.0×
0°–0.2°
0.50
مصادر البيانات: لجنة IIW XVI (تشوه البلاستيك وكسر المواد، 2023) وISO 10113:2020 (المواد المعدنية - الصفائح والشرائط - تحديد نسبة الإجهاد البلاستيكي).
الربط بين عرض فتحة الأخدود السفلي للقالب على شكل حرف V وقيمة K
-
<لي>
- يؤثر اختيار فتحة القالب على شكل حرف V لأدوات مكابح الضغط على موضع المحور المحايد. مع زيادة V من 8T إلى 10T، يصبح نصف قطر الانحناء الداخلي R أكبر بنسبة 25%، وتنمو منطقة الضغط فوق المادة بشكل أكبر، وينزاح المحور المحايد إلى الخارج بمقدار 0.015T.
- بالنسبة للدفعات ذات الحجم المنخفض حيث لا تشكل الحمولة عائقًا، يجب تجنب العملات المعدنية لأنها تقلل بشدة من عمر القالب - على سبيل المثال، من 500000 دورة إلى 50000 دورة.
إذا كان الانحناء المسطح مع V = 8T هو خط الأساس، فإن K ينخفض بمقدار 0.03 للانحناء الحاد عند V = 6T، في حين أن اللوحة السميكة عند V = 10T–12T تؤدي إلى زيادة قدرها 0.02–0.04 في K. تتضمن مجموعة القوالب القياسية جميع القوالب السفلية ذات V = 5T، 12T والتي يمكن التكيف مع نصف قطر مختلف. الاحتياجات.
ما أدوات الضغط على الفرامل وقواعد سوق دبي المالي التي تعمل على تحسين جداول SolidWorks Bend؟
يؤدي دمج عوامل K التي تم التحقق منها في جداول انحناء SolidWorks أو AutoCAD إلى منع التشوه الهندسي أثناء إنشاء الأنماط المسطحة . تتطلب قواعد التصميم من أجل التصنيع (DFM) ضبط الحد الأدنى لنصف قطر الانحناء الداخلي على 1.0T على الأقل للألمنيوم والحفاظ على أطوال الحافة 4T + R. إن وضع القواطع والثقوب على الأقل 3T + R من خطوط ظل الانحناء يمنع التشوه الشديد للثقب أثناء التشكيل، مما يلغي العمليات الثانوية.
المواصفات المحددة مسبقًا لمعلمات الصفائح المعدنية CAD
-
<لي>
- يتم تنظيم جداول الانحناء بناءً على أنواع السبائك (على سبيل المثال، 0.35 لـ 5052 و0.43 لـ 304). يتضمن الجدول أيضًا عرض V-groove المناسب ونموذج أداة الآلة لمنع إساءة استخدامه على الأجهزة الأخرى.
- يتطلب كل تغيير في المادة إعادة المعايرة لتجنب تراكم الأخطاء المنهجية. وينص نظام الجودة على أنه عندما يتغير رقم دفعة الفرن من نفس درجة المادة، يجب إجراء التحقق من الثني التجريبي مرة أخرى ويجب تحديث رقم إصدار Bend Table.
لا تستخدم مطلقًا المعلمة الافتراضية 0.50 لأنها قاعدة مطلقة. ستحتاج إلى استيراد جدول منحني مخصص بتنسيق .xls الذي يتوافق مع سمك المادة. يجب فصل مواد العميل في ملف تكوين، على سبيل المثال. "ClientA_5052_2.0mm_v3.xls".
الحدود الثلاثة للحدود الهندسية للتصنيع
-
<لي>
- الحد الأدنى لارتفاع حافة ثني الحافة: L_min ≥ 4T + R، لمنع حافة دعم الأخدود V من الانزلاق والالتواء. إذا كان T = 2.0 مم، R = 2.0 مم، فيجب أن يكون الحد الأدنى لارتفاع الحافة ≥ 10 مم وإلا فلن يمكن وضع المقياس الخلفي بشكل صحيح.
- مسافة خلوص الثقب والقطع: المسافة من حافة الثقب إلى خط الانحناء هي ≥ 3T + R لمنع تشوه الثقب الإهليلجي. تظهر الاختبارات الفعلية أنه عندما يكون الخلوص 2T، فإن الثقب بقطر Φ5mm سيصبح شكلًا بيضاويًا بقياس 5.8×4.3mm، مما يفقد وظيفة التجميع تمامًا.
الحد الأدنى لنصف قطر الانحناء الداخلي (Rmin): R ≥ 1.0 T (الألومنيوم الناعم)، R ≥ 1.5 T–2.0 T (الألومنيوم الصلب / الفولاذ المقاوم للصدأ) لمنع التشقق في الأسطح الخارجية: يتم وضع علامة على التصاميم التي تحتوي على R أقل من 1.0 T أثناء مراجعة سوق دبي المالي؛ قم بزيادة نصف القطر أو قم بالتبديل إلى قطع الأسلاك بدلاً من ذلك.
مواصفات حجم أخدود تخفيف ضغط الانحناء
-
<لي>
- إذا لم يكن هناك أخدود لتخفيف الضغط، فإن تركيز الضغط في المادة قد يؤدي إلى التمزق والهدر، ويكون تركيز الضغط هذا أعلى بثلاث مرات. في أحد الاختبارات الداخلية، كان معدل التمزق على الجانب الخارجي من منحنى الزاوية القائمة بدون أخدود تخفيف الضغط 12%. بينما إذا كان هناك أخدود لتخفيف الضغط، فإن معدل التمزق سينخفض إلى الصفر.
- إذا كانت الفتحة قريبة جدًا من خط الانحناء، فسيتم تمديدها مباشرة إلى شكل بيضاوي. من أجل منع تشوه الثقب، إما الحفاظ على خلوص لا يقل عن 3T من خط الانحناء، أو قطع أخاديد تخفيف الضغط عند طرفي خط الانحناء. هذه قاعدة صارمة يجب على مصممي الصفائح المعدنية وضعها في الاعتبار.
يجب أن يكون عرض أخدود تخفيف الضغط 1.5T على الأقل (عادةً ≥ 1.0 مم بالقيمة المطلقة للألواح الرقيقة). يجب أن يمتد العمق إلى ما بعد مماس الانحناء على الأقل R + T. عادةً ما يكون لأخدود تخفيف الضغط أبعاد 3.0 مم × 5.0 مم والتي يمكن أن تغطي ما يقرب من 1.5 إلى 3.0 مم من سماكة الألواح.
ASME Y14.5-2018 (الأبعاد والتسامح) تحدد مناطق تحمل الملف الشخصي وإنشاء إطار مرجعي لمكونات الصفائح المعدنية غير الصلبة في ظروف الحالة الحرة.
مراجعة حاوية الصفائح المعدنية لديك في سوق دبي المالي (DFM) بدقة JS: استكشف خدمات تصنيع الصفائح المعدنية واحصل على توصية مباشرة بتدقيق قابلية التصنيع والأدوات.
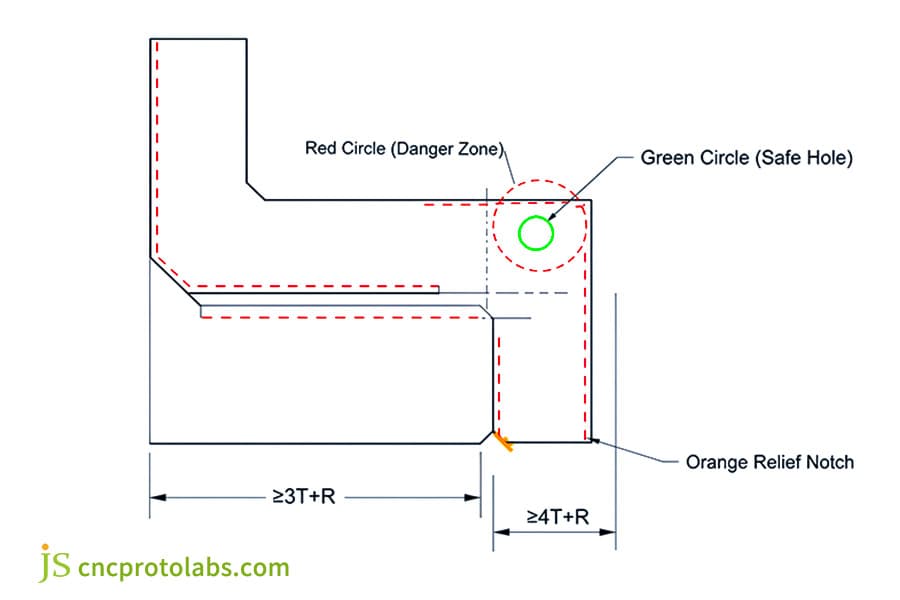
الشكل 3: مخطط هندسي شامل لـ DFM يُظهر هندسة تخفيف الانحناء وهوامش موضع الثقب وفتحات الحواف.
كيف تقدم شركة JS Precision خدمات ثني الصفائح المعدنية المخصصة في حدود ±0.1 مم؟
تحقق JS Precision تفاوتات خطية تبلغ ±0.1 مم وقابلية تكرار زاوي تبلغ ±0.25° من خلال الجمع بين مكابح الضغط CNC متعددة المحاور مع التحقق التلقائي من زاوية الليزر في الوقت الفعلي. تستخدم خطوط الإنتاج لدينا جداول ثني تجريبية خاصة تمت معايرتها عبر 45 درجة من السبائك المعتمدة. يعمل تاج الطبقة الهيدروليكية الديناميكية تلقائيًا على ضبط عمق اختراق التثقيب لاختلاف سماكة الملف المجمع، مما يمنع انحراف الأبعاد عبر الهيكل الهيكلي المعقد والمبيتات الدقيقة.
أداة آلة الثني CNC وتكوين القالب
-
<لي>
- تحافظ قوالب التثبيت السريع المقواة بدقة من شركة Wila على الاستقامة في نطاق ±0.01 مم/م وخشونة السطح Ra ≥ 0.4 ميكرومتر، مما يمنع المسافة البادئة والالتصاق أثناء الثني، مما يترك خطوط انحناء واضحة ومستقيمة.
- تعتمد خدمات ثني الصفائح المعدنية المخصصة بشكل كبير على المعدات عالية الدقة، ولهذا السبب تمتلك شركة JS Precision 200 ساعة عمل من صيانة الأدوات والمعايرة الدقيقة التي يتم إجراؤها شهريًا في الشركة لمنع التآكل المفرط للماكينة.
أدوات آلية CNC متزامنة كهروهيدروليكية متعددة المحاور 100T–250T، مقياس خلفي مستقل بستة محاور، ±0.005 مم دقة تكرارية. يمكن لـ Bystronic Prisma 150 في ورشة JS Precision إنتاج إطارات دقيقة يصل طولها إلى 3.2 متر بهذه الدقة.
آلية التعويض الديناميكية ذات الحلقة المغلقة
-
<لي>
- التتويج الهيدروليكي باستخدام الحاسب الآلي: من خلال الأخذ في الاعتبار طول قطعة العمل وتشوه طاولة العمل أثناء التتويج تحت الحمل، يتم التخلص من الزوايا المفرطة في المنتصف عندما يتعلق الأمر بالأجزاء الطويلة. على سبيل المثال، أثناء ثني إطار على شكل حرف U طوله 2.5 متر، سيصل التعويض إلى 0.3 مم ويجعل الزوايا على طول الطول موحدة.
- يرتبط حساب العامل k بالتعويض في الوقت الفعلي لضمان استقرار الأبعاد أثناء تقلبات الدُفعات. يقرأ النظام بيانات مستشعر سمك اللوحة كل 0.5 ثانية ويقوم تلقائيًا بضبط معيار القيمة K لتحقيق الانحناء التكيفي الحقيقي.
مقياس الزوايا بالليزر في الوقت الحقيقي: قياس عملية الانحناء غير التلامسي لكلا الجناحين في وقت واحد، وتحديد الارتداد أثناء الانحناء الأول وإجراء التصحيح من خلال الضغط الثانوي بالميكروثانية. يقوم نظام JS Precision LaserCheck بأخذ عينات من البيانات بتردد 1000 هرتز، ويحلل الزوايا عند 0.05 درجة، ويجري التعويض بهذه السرعة التي تستغرق 0.01 ثانية فقط.
تكيف العملية مع التقلبات في دفعات المواد الواردة
-
<لي>
- عندما يكون سمك الورقة (t) 1.98 مم (السمك المستهدف 2.0 مم)، يتم تنشيط خوارزمية التعويض مباشرة ويتم ضبط عمق المحور Y تلقائيًا من 12.0 مم إلى 11.88 مم لتعويض الانحراف الزاوي الكبير الناتج عن المادة الأقل سمكًا.
- نحن لا نعتمد فقط على خبرة أسيادنا، ولكن أيضًا على قياس زاوية الليزر والتعويض الديناميكي الهيدروليكي في أدواتنا الآلية. حتى لو كانت هناك تقلبات طفيفة في سمك نفس لفة صفائح الألمنيوم، فإن الزوايا المطوية ستكون متسقة تمامًا. هذا هو التزام JS Precision بالتصنيع الدقيق.
لكل ملف من المواد، يتم استخدام الميكروميتر لقياس السُمك متعدد النقاط وإجراء اختبار صلابة فيكرز. يتم بعد ذلك إدخال قيمة متوسط السُمك التي تم الحصول عليها في ماكينة CNC ويتم ضبط عمق الضغط على المحور Y نتيجة لذلك. في شركة JS Precision، من الممارسات القياسية التحقق من 12 موقعًا في كل ملف من صفائح الألمنيوم. إذا كان الفرق في السمك أكثر من 0.05 ملم، فيجب إجراء تغيير في العملية."
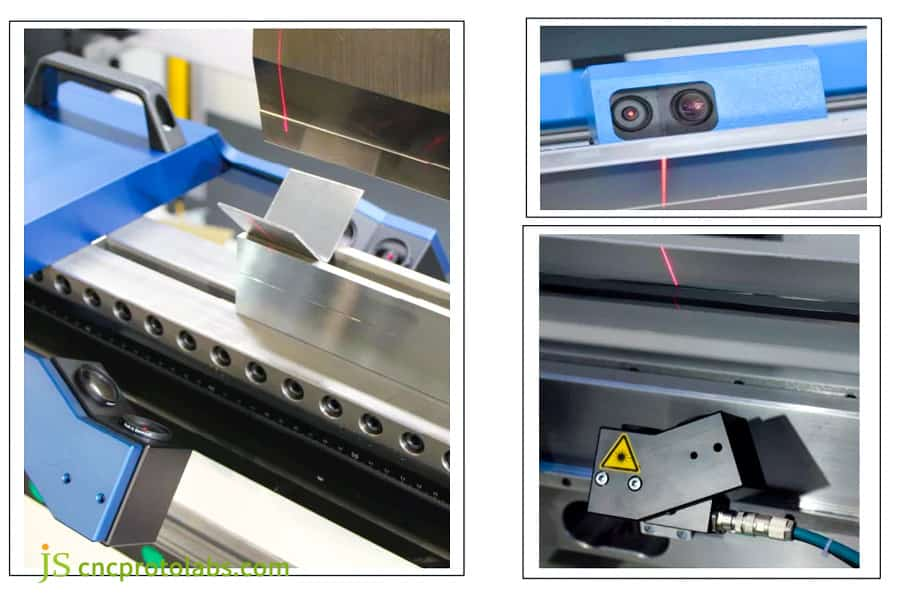
الشكل 4: ورشة عمل مكابح الضغط الدقيقة JS التي توضح التحقق من زاوية الليزر وأنظمة المراقبة البصرية أثناء العملية.
أين تكون حسابات الأنماط المسطحة عالية الدقة مطلوبة في الصناعات الحيوية؟
تعتمد التطبيقات عالية التقنية في السيارات الكهربائية والأجهزة الطبية وهياكل الاتصالات على عوامل K الدقيقة لضمان الإغلاق الهيكلي السلس وتركيبات التجميع الفرعية الآلية. في صواني بطاريات السيارات الكهربائية، تمنع حسابات الانحناء الدقيقة وجود فجوات في الواجهة الحرارية عبر امتدادات هيكلية تبلغ 1200 ملم. في المعدات الطبية، تعمل عوامل K المعايرة على التخلص من تشوه السطح والحفاظ على سلامة غلاف IP65، مما يؤدي إلى تقليص المهل الزمنية النموذجية لتقديم منتج جديد (NPI) إلى أربعة أيام.
وحدات بطاريات مركبات الطاقة الجديدة وهيكل التحكم الإلكتروني
-
<لي>
- يتم الحفاظ على تسطيح الحافة السفلية على طول الحافة بأكملها عند 0.15 مم للسماح بالترابط الحراري. يتم شحن أجزاء العينة بعد 3-5 أيام عمل. أثناء إنتاج الأجزاء بكميات كبيرة، يتم استخدام مشبك هيدروليكي خاص لمنع تشوه الأجزاء عند إزالتها، بحيث تظل تسوية كل مجموعة مكونة من 300 قطعة كما هي.
- إذا تجاوز النمط المسطح 0.2 مم، فسيتسبب في حدوث فجوة هوائية على جانب تبديد الحرارة وسيؤدي إلى زيادة خطر الانفلات الحراري. استنادًا إلى معامل تحليل التمدد الحراري باستخدام محاكاة FEA، يتم تعويض النموذج المسطح مسبقًا بمقدار 0.15 مم للتشوه الحراري للحام الأوفست.
تتكون المادة المكونة من سبيكة 3003-O/5052-H32 (سمك الصفيحة 1.5-2.5 مم)، مع مدى ثني مستمر يبلغ حوالي 1000-1500 مم، وتبلغ تسوية شفة الدرج المحددة من قبل إحدى الشركات المصنعة الكبرى للبطاريات 0.12 مم، وهو أكثر إحكامًا من معيار التسطيح الصناعي الشائع البالغ 0.3 مم.
هيكل المراقبة الطبية السريرية
-
<لي>
- يضمن تفاوت زاوية التشكيل بمقدار ±0.3 درجة ضغطًا موحدًا على شريط الرغوة الختم، مما يحقق حماية IP65. في اختبار عمود الماء بطول 1.5 متر، لم يكن هناك أي تسرب، مما يلبي متطلبات بيئة الشطف في غرفة العمليات.
- يتم التحكم في معدل خدش السطح بأقل من 0.1% لتلبية متطلبات البيئة الطبية النظيفة. يتم فحص كل هيكل باستخدام عدسة مكبرة 40 مرة قبل مغادرة المصنع للتأكد من عدم وجود شقوق أو نتوءات صغيرة.
فولاذ مقاوم للصدأ مصقول 304/316L (سمك 1.2-1.5 مم)، مقاوم للغبار ومقاوم للماء متعدد الجوانب، لا توجد فجوة عند الثني، باستخدام قوالب مطلية بالبولي يوريثان وطريقة الثني المتدرجة لتقليل تأثير خشونة السطح.
هيكل خادم مركز البيانات
-
<لي>
- إن محورية فتحات التثبيت على حامل مقاس 19 بوصة أفضل من 0.08 مم مما سيساعد في إدخال وإزالة الخوادم النصلية متعددة اللوحات بشكل أكثر سلاسة. بعد إجراء 1000 اختبار إدخال وإزالة باستخدام دبابيس توجيه مخصصة، لا يزيد الحد الأقصى للتآكل عن 0.02 مم.
- في المنتجات المتميزة مثل مجموعات البطاريات والهياكل الطبية، يمكن أن يؤدي عدم دقة الانحناء بمقدار نصف ملليمتر إلى الإضرار بعدم ربط شرائط الختم بشكل صحيح - مما يتسبب في فشل الآلات بأكملها في اختبار العزل المائي وتبديد الحرارة. درجة الدقة 0.1 ملم هي المعيار الأساسي للتصنيع عالي الجودة.
صفيحة فولاذية مجلفنة مقاومة لبصمات الأصابع من SPCC (سمك 1.0-2.0 مم)، شبكة حماية EMI عالية الكثافة مثقوبة ومثنية، باستخدام قالب تدريجي للقولبة لمرة واحدة، مع تسامح موضعي نسبي قدره ± 0.05 ملم بين موضع الثقب وخط الثني.
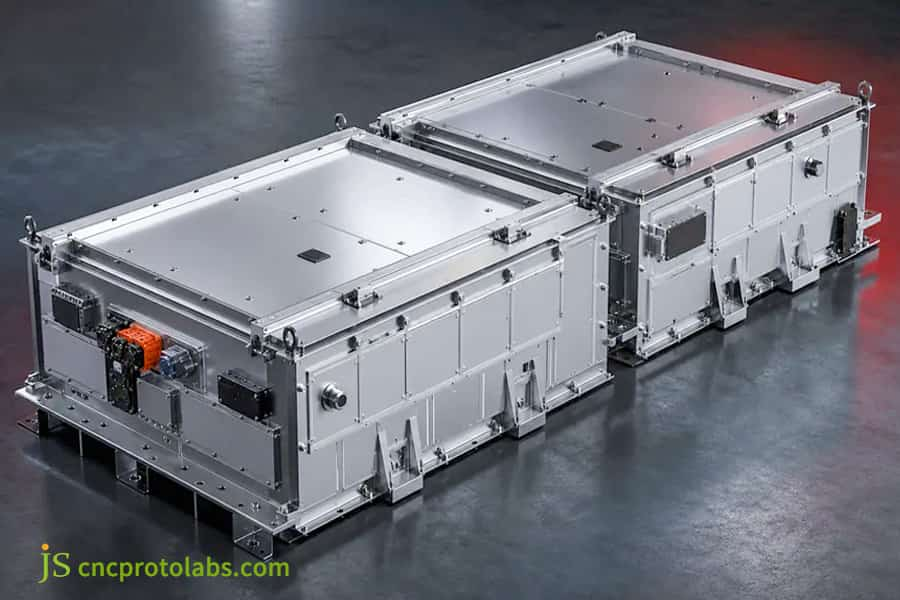
الشكل 5: عرض التطبيقات الصناعية: حاويات بطاريات السيارات الكهربائية الدقيقة والهيكل الطبي المصقول المقاوم للصدأ المُصنع بواسطة شركة JS Precision.
كيف تمكنت عملية التحسين التجريبية لعامل K من حل مشكلة عدم تطابق الغلاف بمقدار ±0.1 مم؟
تعرضت إحدى الشركات المصنعة لمجموعة نقل الحركة لمركبة كهربائية لانحراف أبعاد يبلغ 0.65 ملم عبر هيكل عاكس مصنوع من الألومنيوم مكون من 14 انحناء، مما تسبب في فشل شديد في تجميع لوحات الدوائر المطبوعة الداخلية. استخدم مهندسو العميل إعدادات SolidWorks الافتراضية (K = 0.50)، وأخطأوا في حساب الطول المطور. أجرت JS Precision اختبارًا فعليًا لثنيات وتصحيح العامل K التجريبي إلى 0.345، وتحسين نقوش الزوايا، واستعادة التفاوتات الحرجة إلى ±0.08 مم وتحقيق معدل إنتاجية يبلغ 99.4%.
استنادًا إلى الخبرة العملية لشركة JS Precision في حل مشكلة انحراف حجم مبيت العاكس عند 14 انحناء لعملاء تجميع التحكم الإلكتروني في السيارات من المستوى 1 في أوروبا والولايات المتحدة في الربع الثالث من عام 2024، حقق المشروع قفزة من عائد 66% إلى 99.4%، وتوفير العميل بشكل مباشر 47000 دولار من خسائر الخردة شهريًا.
خلفية المشروع
-
<لي>
- تتضمن متطلبات تجميع اللوحة الخاصة بالعميل تسامحًا مع موضع الثقب بمقدار ±0.1 مم على عرض اللوحة الذي يبلغ 380 مم، وتغيير قيمة K بأكثر من 0.02 من الانحناء الواحد يعني أن موضع الثقب في النهاية بعيدًا عن التسامح.
- في المرة الأخيرة التي استخدمت فيها الشركة المصنعة القيمة الافتراضية K=0.50، كان طول المادة المسطحة أكبر بمقدار 1.8 مم عما كان من المفترض أن يكون، ومن الشائع جدًا أن تكون القيم الافتراضية للبرنامج مختلفة عن خصائص المادة الفعلية.
الجزء الموضح عبارة عن غلاف معدني بأربعة عشر ثنية مصنوعة من الألومنيوم 5052-H32 بسمك اسمي 2.0 مم، ويبلغ الطول غير المطوي 1245.5 مم، ويتطلب سبعة أنصاف أقطار ثني مختلفة (R1.5 إلى R5.0).
نقاط الضعف لدى العملاء
-
<لي>
- اضطر مورد OEM السابق إلى التخلص من 34 قطعة من أصل 100 قطعة بسبب انخفاض معدل الإنتاج الذي كان 66% فقط. استغرقت عملية إعادة العمل 18.5 دقيقة، مما أدى إلى إهدار تكلفة العمالة الشهرية بحوالي 28000 دولار. كان هناك تهديد بتأخير التسليم.
- لقد حاول العميل ضبط قيمة K إلى 0.40 من تلقاء نفسه، ولكن التأثير كان محدودًا لأن التباين الناتج عن اتجاه التدحرج لم يؤخذ في الاعتبار. كان الفرق في قيمة K بين الانحناء العرضي والطولي يصل إلى 0.04، وكان لا بد من معايرتهما بشكل منفصل.
بعد 14 ثنية، زادت المسافة بين صواميل البرشام عند طرفي القطعة بمقدار 0.65 ملم. أصبحت فتحات مسامير PCB غير محاذاة ولا يمكن إجراء التثبيت. حدث توقف الإنتاج في خط إنتاج العميل أثناء انتظار المواد. خسر فريق الإنتاج مبلغًا قدره 12000 دولار أمريكي يوميًا. وقد استعانوا بشركة JS Precision بشكل عاجل لحل المشكلة من خلال حل مستهدف.
حل JS الدقيق
-
<لي>
الخصائص الميكانيكية الحقيقية للعينة: أظهر اختبار الشد للمادة أن السُمك الاسمي لمجموعة الألواح كان 1.98 مم وكانت المادة مقاومة خضوع اسمية تبلغ 195 ميجا باسكال. على الرغم من أن هذا كان أقل من القيمة القياسية، مما يشير إلى أن العينة كانت ناعمة جدًا ويجب تحديد قيمة K باستخدام الحد الأدنى للنطاق.
ASTM E8/E8M-24 (طرق الاختبار القياسية لاختبار الشد للمواد المعدنية) تحكم إعداد عينة الشد، ووضع مقياس التمدد، والحصول على بيانات الإجهاد والانفعال لتحديد حدود الاسترداد المرنة الدقيقة لمجموعة الملفات المحددة هذه.
- طريقة اختبار الانحناء العكسي المادي المكونة من أربع خطوات: قطع عينة مقاس 100.0 مم، وثني أخدود على شكل حرف V مقاس 16 مم عند 90 درجة؛ مقاس L₁=30.0 مم، L₂=72.8 مم، R=2.0 مم؛ عكس المحسوبة BA = 2.76 مم؛ عكس التجربة الفعلية المحسوبة بدقة K=0.345، وهي أقل بمقدار 0.155 من الإعداد الأصلي للعميل.
- تحديث CAD: تم إدخال K=0.345 في معلمات التسطيح وتم تحسين أخدود تخفيف الضغط لعملية الزاوية لتجنب عمليات التداخل والضغط المتعددة. وفي الوقت نفسه، تم تصحيح قيم التعويض لمناطق انتقال الزاوية R الثلاثة لضمان أن تكون الزوايا الدائرية المنحنية ناعمة وخالية من التجاعيد.
مقياس الأداء
<النمط = "العرض: 38.4103%؛ لون الحدود: #000000;">التحسين المسبق
<النمط = "العرض: 41.6133%؛ لون الحدود: #000000;">ما بعد التحسين
<الجسم> <تر>الطول الإجمالي للنمط المسطح
1,247.3 ملم
1,245.5 ملم
خطأ في فتحة الصمولة أثناء الضغط
0.65 ملم
0.08 ملم
معدل إنتاجية التجميع
66.0%
99.4%
وقت إعادة العمل لكل وحدة
18.5 دقيقة
0 دقيقة
مصادر البيانات: تقرير التفتيش الداخلي الدقيق الصادر عن JS رقم QA-2025-EV0881 وإرشادات IIW للتحكم في الأبعاد في تجميعات الصفائح المعدنية (2023).
التحسن الكمي في العائدات
-
<لي>
- انخفض إجمالي تكلفة التجميع بنسبة 28.5% لكل وحدة، واعتمدت الشركة العميلة توثيق العملية التي تم إنشاؤها في JS Precision كمعيار للمشاريع المستقبلية، وتمت الموافقة عليها بواسطة تدقيق IATF 16949 للعميل.
تم تقليص التسامح مع تباعد الفتحات الحرجة إلى ±0.08 مم، وتم زيادة معدل إنتاجية التجميع إلى 99.4% على النحو الوارد أعلاه، وهو ما يتجاوز معيار العميل المقبول بنسبة 99.0% ويكسب الشركة ترشيحًا للمورد السنوي المتميز.
هذه النتيجة ليست قصصية: إنها تأتي مباشرة من طيات التجربة في الموقع حيث تم تصحيح المعلمة الافتراضية غير الفعالة البالغة 0.50 إلى القيمة التجريبية 0.345.تمت إعادة حساب النمط المسطح بشكل صحيح، بحيث تتوافق الأجزاء المنحنية معًا بشكل طبيعي - مثال واضح للتصنيع المبني على البيانات.

الشكل 6: تقرير فحص CMM لدراسة الحالة الذي يعرض خرائط حرارة انحراف الأبعاد قبل وبعد معايرة العامل K التجريبية.
الأسئلة الشائعة
س1: ما هو عامل K القياسي المستخدم في ثني الصفائح المعدنية العامة؟
تتراوح معايير CAD السائدة بين 0.40 و0.42 للانحناءات المفتوحة بزاوية 90 درجة للفولاذ منخفض الكربون. قيمة K الفعلية لسبائك الألومنيوم هي 0.33–0.38، وبالنسبة للفولاذ المقاوم للصدأ 304، فإنها تتطلب 0.42–0.45. إن تطبيق 0.40 مباشرة دون النظر إلى خصائص المادة سيؤدي حتمًا إلى أخطاء في الأبعاد في التصنيع الدقيق.
س2: ما هو الفرق الرياضي بين العامل K والعامل Y؟
العامل K هو نسبة مسافة الطبقة المحايدة إلى سمك المادة، t/T. يقدم العامل Y ثابت راديان، بالصيغة Y=K·(π/2). يستخدم Creo العامل Y، بينما يستخدم SolidWorks العامل K؛ يعد التحويل ضروريًا عند تحويل الرسومات لمنع الأخطاء المنهجية.
س3: كيف يمكنك حساب العامل K الفعلي على مكابح الضغط بشكل تجريبي؟
بالنظر إلى طول المادة L، قم بقياس L1 وL2 وR و وT بعد ثنيها بمقدار 90 درجة. احسب قيمة التعويض باستخدام BA = L - (L1 - RT) - (L2 - RT)، ثم استخدم K = [BA/(π/2) - R]/T لاستنتاج قيمة K الفعلية.
س4: هل يؤثر اختلاف سمك الصفائح المعدنية على عامل K المحسوب؟
ستؤدي التقلبات في سمك المطحنة الواردة، والتي تتراوح من 5% إلى 10%، إلى تغيير موضع الطبقة المحايدة بشكل مباشر. أثناء ثني الهواء، يتم تحديد نصف القطر الداخلي بواسطة أخدود على شكل حرف V، كما تؤدي التغيرات في سمك المادة إلى تغيير نسبة الضغط، مما يستلزم الضبط الدقيق والتعويض بناءً على السُمك الفعلي المُقاس بالميكرومتر.
س5: لماذا يزداد الزنبرك الخلفي عند ثني المواد عالية القوة؟
عندما يتم تشكيل مادة عالية القوة، فإن السبب الأكبر وراء زيادة الزنبرك الخلفي هو النسبة الكبيرة لقوة الخضوع على معامل المرونة. عندما تقوم بتحرير المادة بعد الانتهاء من الثني، يكون هناك إجهاد شد متبقي على الجانب الخارجي مما يؤدي إلى ارتداد الزاوية بنحو 2 درجة إلى 5 درجات. يجب تطبيق تعويض زاوية القالب أو قياس الزاوية في الوقت الحقيقي بالليزر وتعويض الضغط الديناميكي.
س6: ما الفرق بين بدل الانحناء وخصم الانحناء؟
بدل الانحناء (BA) هو طول المادة المستهلكة على طول المحور المحايد للانحناء، مضافًا إلى النمط المسطح. خصم الانحناء (BD) هو المبلغ المطروح من إجمالي طول الحافة للوصول إلى نفس الطول المسطح، ويرتبط الاثنان بـ BD = 2(R + T)·tan(A/2) − BA. ومع ذلك، لاحظ أن BA وBD غير قابلين للتبديل: BA هو مصطلح مضاف بينما BD هو مصطلح طرحي، واستخدام أحدهما بدلاً من الآخر يقلب طول النمط المسطح بمقدار 2·BA تقريبًا.
س7: كيف تضمن JS Precision دقة العامل K المتسقة عبر حجم الإنتاج؟
حافظت شركة JS Precision على مجموعة من القياسات لـ 45 سبيكة مختلفة. يتم إجراء فحوصات عشوائية على كل شحنة واردة من المواد بما في ذلك السُمك والصلابة. إنها تستخدم استخدام قياس زاوية الليزر وآلة الثني CNC ذات التعويض الهيدروليكي والتي تعمل على تغيير عمق الشوط ديناميكيًا للحصول على تفاوت قدره ±0.1 مم.
س8: كيف يؤثر اختيار تفاوت الانحناء المحكم على أسعار الأجزاء الإجمالية وتكاليف الأدوات في JS Precision؟
يتطلب تحقيق تفاوت دقة يبلغ ±0.1 مم طحنًا دقيقًا للقوالب، ومعايرة الثني التجريبية، وطاولة مخصصة للطي، وفحصًا كاملاً بواسطة آلة قياس إحداثيات. يؤدي وقت التحضير هذا إلى زيادة التكاليف بنسبة 15%، ولكنه يلغي تمامًا مخاطر إعادة العمل أثناء التجميع النهائي.
الملخص
يتطلب تحقيق دقة أبعاد متسقة في تشكيل الصفائح المعدنية الدقيقة تجاوز إعدادات CAD الافتراضية. ويتطلب حساب عوامل K الحقيقية الخاصة بالسبائك، وفهم تحولات المحور المحايد عبر أوضاع الأدوات المختلفة، وتطبيق التحقق التجريبي من مكابح الضغط. من خلال تحسين بدلات الانحناء أثناء المراجعات الأولية لسوق دبي المالي، يحمي المهندسون وظائف الأجزاء ويمنعون خردة الإنتاج المكلفة.
يمكنك تسريع عملية إطلاق الإنتاج لديك من خلال الدعم الهندسي المعتمد للصفائح المعدنية. قم بتحميل نماذج CAD ثلاثية الأبعاد (STEP، IGES، DXF) إلى JS Precision اليوم. سيقوم مهندسو التصنيع لدينا بإجراء تحليل كامل لـ DFM، وحساب بدلات الانحناء المثالية للسبيكة المستهدفة، وإرجاع عرض أسعار قابل للتنفيذ في غضون 12 ساعة.
إخلاء المسؤولية
محتويات هذه الصفحة هي لأغراض إعلامية فقط. بالنسبة إلى JS Precision Services، لا توجد إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة وطلب عرض أسعار رسمي للأجزاء. يرجى الاتصال بنا للحصول على مزيد من المعلومات.
المصدر

