|
铸造
|
强制塑性流动
|
6.0×
|
0°–0.2°
|
0.50
|
<块引用>
数据来源:IIW Commission XVI(材料塑性变形和断裂,2023)和ISO 10113:2020(金属材料 - 板材和带材 - 塑性应变比的测定)。
下模V型槽开口宽度与K值的联动
-
如果以 V = 8T 的平弯为基线,则对于 V = 6T 的急弯,K 会减小 0.03,而 V = 10T–12T 的厚板会导致 K 增加 0.02–0.04。 标准模具组包括所有 V = 5T、12T 的下模,可根据不同的半径需求进行调整。
- 折弯机模具的 V 型模具开口的选择会影响中性轴的位置。随着V从8T增大到10T,内弯曲半径R增大25%,材料上的应力区域增大,中性轴向外移动0.015T。
- 对于吨位不受限制的小批量批次,应避免模压,因为它会严重缩短模具寿命,例如,从 500,000 次循环降至 50,000 次循环。
哪些折弯机模具和 DFM 规则可优化 SolidWorks 折弯表?
将经过验证的 K 系数集成到 SolidWorks 或 AutoCAD 折弯表中可防止展开模式生成过程中的几何变形。可制造性设计 (DFM) 规则要求将铝材的最小内弯曲半径设置为至少 1.0T,并保持法兰长度为 4T + R。将切口和孔定位到距离弯曲切线至少3T + R可防止成型过程中孔的严重变形,从而消除二次操作。
CAD 钣金参数预设规范
可制造性几何边界的三个限制
-
最小内弯曲半径 (Rmin):R ≥ 1.0 T(软铝),R ≥ 1.5 T–2.0 T(硬铝/不锈钢),以防止外表面破裂:R 低于 1.0T 的设计在 DFM 审核期间会被标记;增加半径或改用线切割。
- 最小翼缘折弯边高度:L_min≥4T+R,防止V槽支撑边滑移、翘曲。若T=2.0mm,R=2.0mm,最小凸缘高度应≥10mm,否则后挡料无法正确定位。
- 孔与切口间隙距离:孔边缘到弯曲切线的距离≥3T+R,防止椭圆孔变形。实际测试表明,当间隙为2T时,Φ5mm的孔将变成5.8×4.3mm的椭圆,完全失去装配功能。
弯曲泄压槽尺寸规格
<块引用>
ASME Y14.5-2018(尺寸和公差)定义了自由状态条件下非刚性钣金部件的轮廓公差带和基准参考系建立。
使用 JS Precision 检查您的钣金外壳 DFM:探索我们的钣金制造服务并获得直接的可制造性审核和工具建议。
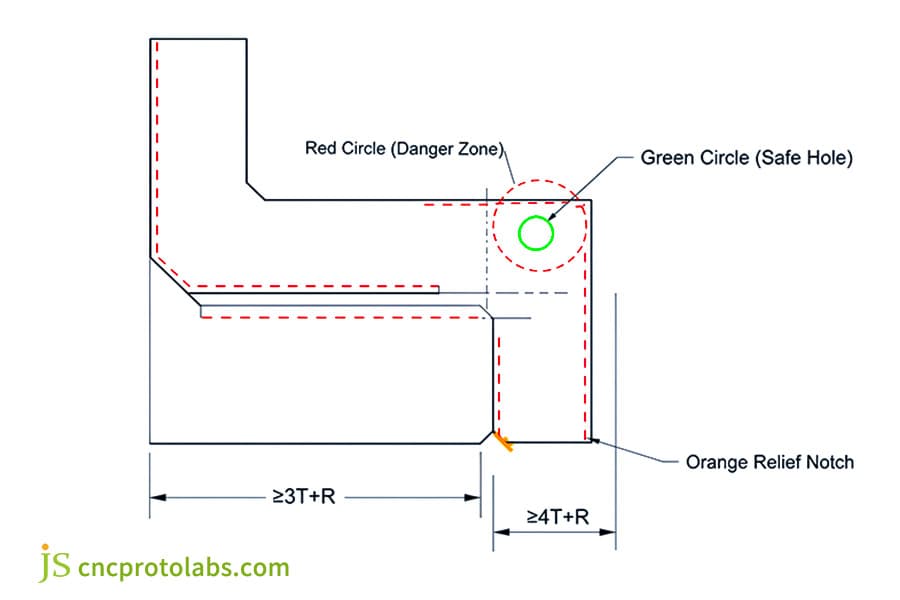
图 3:综合 DFM 工程蓝图,显示折弯止裂几何形状、孔布置余量和法兰切口。
JS Precision如何提供±0.1毫米以内的定制钣金折弯服务?
JS Precision 通过将多轴 CNC 折弯机与自动实时激光角度验证相结合,实现了 ±0.1 mm 的线性公差和 ±0.25° 的角度重复性。我们的生产线利用专有的经验弯曲表,对 45 种经过认证的合金牌号进行了校准。动态液压床凸度自动调整冲头穿透深度以适应批量卷材厚度变化,消除复杂结构底盘和精密外壳的尺寸漂移。
数控折弯机床及模具配置
动态闭环补偿机制
流程适应来料批次的波动

图 4:JS Precision 折弯机车间展示激光角度验证和光学过程中监控系统。
关键行业哪些领域需要高精度平面图案计算?
电动汽车、医疗设备和电信底盘中的高科技应用依靠精确的 K 系数来确保无缝结构密封和自动化子装配配合。在电动汽车电池托盘中,精确的弯曲计算可防止 1,200 毫米结构跨度上出现热界面间隙。在医疗设备中,经过校准的 K 系数可消除表面损伤并保持 IP65 外壳完整性,将典型的新产品推出 (NPI) 交付时间缩短至四天。
新能源汽车电池模组及电控底盘
医疗临床监护机箱
数据中心服务器机箱

图 5:工业应用展示:JS Precision 制造的精密电动汽车电池外壳和拉丝医用不锈钢底盘。
经验 K 因子优化如何解决 ±0.1 毫米的外壳不匹配问题?
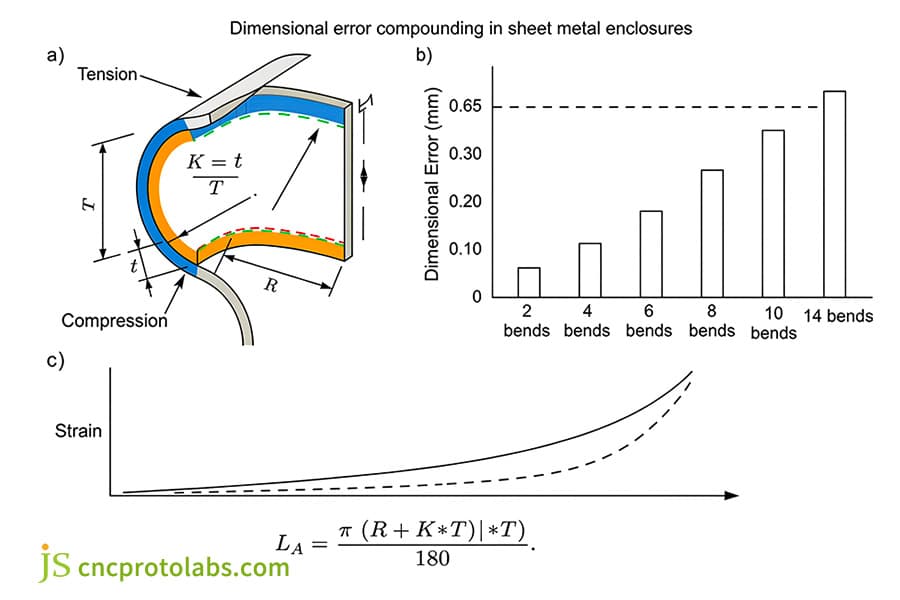
一家电动汽车动力总成制造商的 14 弯铝制逆变器底盘出现 0.65 毫米的尺寸漂移,导致内部印刷电路板出现严重组装故障。客户的工程师使用了默认的 SolidWorks 设置 (K = 0.50),错误地计算了展开长度。 JS Precision 进行了物理弯曲测试,并将经验 K 系数修正为 0.345,并优化了拐角释放,将临界公差恢复到 ±0.08 mm,并实现了 99.4% 的良率。
基于JS Precision在2024年第三季度为欧美Tier 1汽车电控总成客户解决逆变器外壳尺寸漂移14弯问题的实践经验,该项目实现良率从66%飞跃至99.4%,每月直接为客户节省47,000美元废品损失。
项目背景
-
所示零件是由 5052-H32 铝制成的具有十四个弯曲的金属外壳,标称厚度为 2.0 毫米,展开长度为 1245.5 毫米,需要七种不同的弯曲半径(R1.5 至 R5.0)。
- 客户的电路板组装要求包括在380毫米的电路板宽度上孔位置公差为±0.1毫米,单次弯曲的K值变化超过0.02将意味着末端的孔位置偏离公差。
- 上次当制造商使用默认 K=0.50 时,压平的材料长度比预期多了 1.8 毫米,软件默认值与实际材料属性不同的情况很常见。
客户痛点
-
经过14次折弯后,工件两端铆螺母间距增加了0.65毫米。 PCB 螺丝孔未对准,无法紧固。客户生产线等待物料时发生停产。生产团队每天损失 12,000 美元。他们紧急委托 JS Precision 提供针对性的解决方案来解决该问题。
- 之前的 OEM 供应商由于良品率低(只有 66%)而不得不扔掉 100 件中的 34 件。一次返工耗时 18.5 分钟,这导致每月约 28,000 美元的劳动力成本浪费。存在延迟交货的威胁。
- 客户曾尝试自行将K值调整为0.40,但效果有限,因为没有考虑轧制方向带来的各向异性。横向和纵向弯曲的K值相差高达0.04,必须单独校准。
JS精密解决方案
<块引用>
ASTM E8/E8M-24(金属材料拉伸测试的标准测试方法)控制拉伸样本制备、引伸计放置和应力应变数据采集,以确定该特定线圈批次的精确弹性恢复极限。
- 四步物理反向弯曲测试方法:切割100.0毫米的样品,弯曲16毫米的V型槽90°;测量L 1 =30.0mm,L 2 =72.8mm,R=2.0mm;反向计算BA=2.76 mm; 准确反算实际体验K=0.345,比客户原来的设置低0.155。
- CAD更新:在展平参数中输入K=0.345,并优化转角工艺泄压槽,避免多次重叠、挤压工序。同时修正了三个R转角过渡区域的补偿值,确保折弯圆角光滑无皱。
<表样式=“宽度:100%;边界崩溃:崩溃;边框颜色:#000000;“边框=“1”>
<标题>
|
性能指标
|
预优化
|
优化后
|
<正文>
平面图案总长度
1,247.3 毫米
1,245.5 毫米
压入螺母孔误差
0.65 毫米
0.08毫米
装配良率
66.0%
99.4%
单位返工时间
18.5 分钟
0 分钟
数据来源:JS Precision 内部检验报告 #QA-2025-EV0881 和 IIW 钣金组件尺寸控制指南 (2023)。
回报率的量化改善
这个结果并非轶事:它直接来自现场试验折叠,其中无效的默认参数 0.50 被修正为经验值 0.345。正确地重新计算了平面图案,因此弯曲的部件自然地装配在一起——数据驱动制造的明显示例。

图 6:案例研究 CMM 检查报告显示经验 K 因子校准前后的尺寸偏差热图。
常见问题解答
问题1:一般钣金折弯使用的标准K系数是多少?
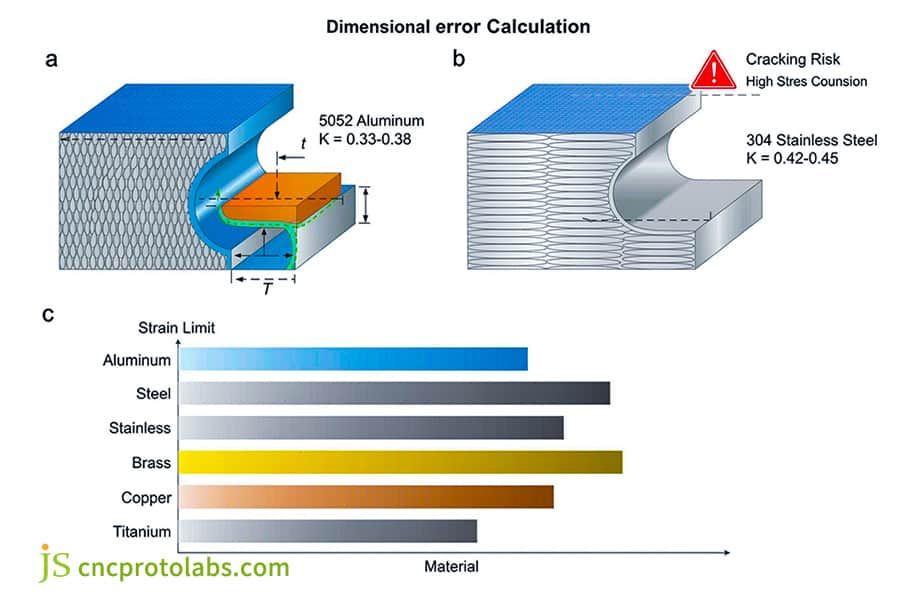
对于低碳钢的 90° 开口弯管,主流 CAD 标准默认为 0.40–0.42。铝合金的实际 K 值是 0.33–0.38,304 不锈钢的实际 K 值需要 0.42–0.45。不考虑材料特性而直接采用0.40,在精密制造中必然会产生尺寸误差。
问题2:K 因子和Y 因子之间的数学差异是什么?
K 因子是中性层距离与材料厚度的比率,t/T。 Y因子引入了弧度常数,其公式为Y=K·(π/2)。 Creo 使用 Y 因子,而 SolidWorks 使用 K 因子;转换图纸时必须进行转换,以防止系统错误。
问题3:如何通过实验计算折弯机的实际 K 系数?
已知材料长度L,弯曲90°后测量L1、L2、R和T。使用BA = L - (L1 - RT) - (L2 - RT)计算补偿值,然后使用K = [BA/(π/2) - R]/T推导出实际K值。
问题4:钣金厚度变化是否会影响计算的K因子?
来料轧机厚度的波动(5% 至 10%)将直接改变中性层的位置。空气弯曲时,内半径由V型槽决定,材料厚度的变化会改变压力比,需要根据实际千分尺测量的厚度进行微调和补偿。
Q5:为什么弯曲高强度材料时回弹会增大?
高强度材料成型时,回弹增加的最大原因是屈服强度与弹性模量之比较大。弯曲完成后释放材料时,外侧存在残余拉应力,导致角度回弹约 2°–5°。必须采用模具角度补偿或激光实时角度测量和动态压力补偿。
问题6:折弯津贴和折弯扣除有什么区别?
弯曲余量 (BA) 是添加到展开图案中的沿弯曲中性轴消耗的材料长度。弯曲扣除量 (BD) 是从法兰总长度中减去以达到相同平面长度的量,两者之间的关系为BD = 2(R + T)·tan(A/2) − BA。但请注意,BA 和 BD 不可互换:BA 是一个加法项,而 BD 是一个减法项,并且使用一个项代替另一个项会将展平图案长度翻转大约 2·BA。
问题7:JS Precision 如何确保批量生产过程中 K 因子精度的一致性?
JS Precision 维护了45 种不同合金的测量数据集。对每批进货的材料进行随机检查,包括厚度和硬度。他们使用激光角度测量和液压补偿数控折弯机,动态改变行程深度以获得 ±0.1 毫米的公差。
问题8:选择严格的弯曲公差对 JS Precision 的整体零件报价和模具成本有何影响?
要实现±0.1mm的精度公差,需要对模具进行精密研磨、试弯校准、专用展开工作台以及三坐标测量机的全面检测。这个准备时间使成本增加了 15%,但完全消除了总装过程中的返工风险。
摘要
要在精密钣金成型中实现一致的尺寸精度,需要超越默认的 CAD 设置。它需要计算真实的合金特定 K 系数,了解不同加工模式下的中性轴位移,并应用经验折弯机验证。通过在初始 DFM 审核期间优化弯曲余量,工程师可以保护零件功能并防止代价高昂的生产报废。
利用经过验证的钣金工程支持加速您的生产启动。 立即将您的 3D CAD 模型(STEP、IGES、DXF)上传到 JS Precision。我们的制造工程师将进行完整的 DFM 分析,计算您的目标合金的最佳弯曲余量,并在 12 小时内返回可行的报价。


JS精密
快速原型和快速制造专家
专注于数控加工、3D 打印、聚氨酯铸造、快速模具、注塑成型、金属铸造、钣金和挤压。
 中文 (简体)