Il fattore K della lamiera è il rapporto meccanico di base (K = t / T) che definisce la posizione dell'asse neutro per lo spessore della lamiera. Determina la lunghezza del modello piatto e la precisione dimensionale nella formatura della pressa piegatrice. La scelta del fattore K corretto compreso tra 0,25 e 0,50 in base alle proprietà del materiale rimuove gli errori di deduzione della piegatura causati da misurazioni imprecise della lunghezza e garantisce tolleranze lineari entro ±0,1 mm.
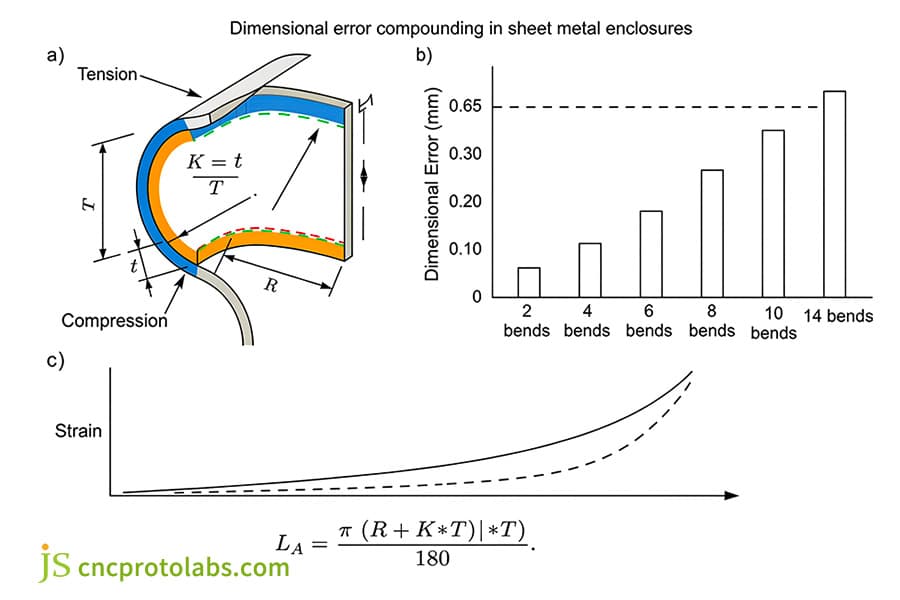
Descrive fisicamente il processo: quando il foglio viene piegato, le fibre esterne si allungano mentre quelle interne si comprimono. L'asse neutro è la regione a deformazione zero, la cui lunghezza fisica rimane invariata durante la piegatura.
Carica i file CAD della lamiera per un rapido calcolo della piega DFM e un preventivo istantaneo da parte di JS Precision Engineers.
Riepilogo delle risposte chiave
La calibrazione accurata del fattore K della lamiera (K = t / T) regola lo spostamento dell'asse neutro e la precisione del modello piatto, dove l'applicazione di valori empirici tra 0,33 e 0,45 su tutta la piegatura in aria con matrice a V 8x standard mantiene tolleranze di assemblaggio finale entro ±0,1 mm.
Dimensione ingegneristica
Meccanismo critico e parametro di riferimento
Applicazione target e impatto DFM
Formula e geometria (H2-2)
K = t / T;
BA = (π · A / 180) · (R + K · T)
Elimina l'errore di calcolo del modello piatto CAD
Benchmark dei materiali (H2-3)
Al 5052 (0,33–0,38);
Acciaio (0,40–0,42);
304 SS (0,42–0,45)
Conta il carico di snervamento e l'incrudimento
Processo di attrezzaggio (H2-4)
Piegatura dell'aria (K ≤ 0,42);
Fondo (0,43–0,45);
Conio (0,50)
Gestisce il tonnellaggio e il ritorno elastico della pressa piegatrice
DFM e tolleranze (H2-5/6)
R minimo ≥ 1,0 T;
Flangia ≥ 4T + R;
Distanza tra i fori ≥ 3T + R
Garantisce la ripetibilità dell'assieme lineare ±0,1 mm
Fonti dei dati: DIN 6935:2011-10 (piegatura a freddo di prodotti piatti in acciaio) e ASME Y14.5-2018 (dimensionamento e tolleranze).
La calibrazione dei fattori K specifici della lega direttamente all'interno delle tabelle di piegatura di SolidWorks previene errori multi-flangia nella composizione e costosi scarti della pressa piegatrice.
Perché il fattore K accurato della lamiera è fondamentale per la deduzione precisa della piegatura?
Calcoli accurati del fattore K della lamiera prevengono errori dimensionali non lineari durante la conversione di modelli CAD 3D in modelli piatti 2D. Negli involucri multi-piega, una deviazione imprecisa del fattore K di 0,05 composti su ciascuna flangia consecutiva, genera deviazioni dimensionali cumulative superiori a 0,3 mm. Questa imprecisione porta a un grave disallineamento dei fori di montaggio, giunti saldati distorti del telaio ed eccessivi scarti di parti durante l'assemblaggio di produzione finale.
Lunghezza spiegata 2D e mappatura delle dimensioni 3D
Secondo i dati dei test, per uno spessore della piastra T = 2,0 mm, una variazione di 0,01 in K produce un errore di detrazione della piegatura di 0,04 mm; su un massimo di 4 curve, l'errore cumulativo raggiunge circa 0,16 mm.
Un'impostazione errata del valore K spesso significa sopravvalutare o sottostimare il materiale richiesto nel modello spiegato. Nella lavorazione della lega di alluminio 5052-H32, il valore K è stato accidentalmente impostato su 0,50 anziché su 0,35 misurato, il che renderebbe la lunghezza spiegata di una singola piega più lunga di circa 0,32 mm, causando così direttamente il problema di interferenza con il gruppo flangia.
Errori nelcalcolo del modello piatto durante la conversione di un modello 3D in 2D possono causare un'interferenza della flangia o dello spazio di assemblaggio. Un modello che utilizza K = 0,5 predefinito di SolidWorks, dopo l'esportazione in DXF, produrrà lunghezze di piega effettive circa 1,2 mm più corte rispetto a quelle progettate, richiedendo la correzione manuale della tabella di detrazione della piega.
Quando una macchina taglio laser legge un file DXF, il valore di compensazione del percorso deve essere collegato al fattore K. Durante la programmazione, l'ingegnere di processo preimposta una compensazione del taglio di 0,1 mm nel software CAD per compensare la leggera influenza della zona influenzata dal calore sulla lunghezza spiegata.
Prima della produzione in serie, è necessario eseguire una piega di prova e una misurazione con una macchina di misura a coordinate (CMM) del primo pezzo. Il valore K effettivo viene calcolato calcolando all'indietro l'angolo di ritorno elastico effettivo per garantire la coerenza delle dimensioni spiegate dei successivi 500 pezzi o più. Questo processo può controllare la deriva dimensionale entro ±0,05 mm.
L'effetto di amplificazione a cascata della tolleranza di più piegature consecutive
Se si verifica un errore di +0,05 mm su una singola piega, la deviazione totale sarà di 0,20 mm per una parte a forma di U composta da quattro pieghe. In un progetto di telaio di comunicazione, un errore di questo tipo per otto curve diventerebbe 0,48 mm, che è troppo grande per consentire l'installazione della guida interna senza parti aggiuntive.
Ad esempio, una scatola molto complessa con 8–14 pieghe avrebbe probabilmente un errore di sovrapposizione superiore a 0,40–0,65 mm, che non è compatibile con le tolleranze utilizzate per l'assemblaggio. In questo caso l'unica possibilità è un processo di piegatura suddiviso e un'unità di ispezione e regolazione deve essere aggiunta subito dopo la settima piega per compensare.
L'errore è una funzione quasi lineare del numero di pieghe. L'errore di ciascuna curva si somma linearmente. Il contributo di ciascuna curva all'errore complessivo è correlato positivamente alla deviazione del fattore K. Quando la deviazione K supera 0,08, l'errore cumulativo su 14 piega la deviazione cumulativa cresce oltre 1,2 mm.
In base al requisito di tolleranza di precisione di ±0,1 mm, è necessario limitare il valore massimo dell'errore K di qualsiasi piega a 0,015. Per soddisfare questo obiettivo, una macchina CNC deve avere una risoluzione della profondità di pressatura dell'asse Y di 0,001 mm.
La distribuzione dimensionale delle parti dopo la piegatura multipla è una distribuzione normale. Implementando il controllo statistico del processo (SPC), la lunghezza critica della flangia viene ispezionata ogni 50 pezzi per garantire che Cpk ≥ 1,67 e per prevenire deviazioni del lotto.
Fornitura superiore alle aspettative: attribuzione di affari e costi
Il rafforzamento della tolleranza da ±0,5 mm a ±0,1 mm aumenta il prezzo del 15%–25%, a causa delle perdite di piegatura di prova e del tempo di ispezione completo. Secondo i dati di processo di JS Precision, il tempo di ispezione di una macchina CMM a pezzo singolo aumenta da circa 3 a 12 minuti, aumentando il costo della manodopera di circa il 300%.
Il costo dei rottami di piegatura di prova non può essere ignorato. Ogni lotto di nuovi materiali richiede 3-5 campioni di prova di piegatura. Prendendo come esempio l’acciaio inossidabile 304, il costo di ciascun rottame sottoposto a piegatura di prova è di circa 8,5 dollari; aggiungendo il tempo di occupazione della macchina utensile, l'impostazione di un singolo processo supera i 200 dollari.
In parole povere, un errore di 0,05 nel valore K potrebbe non essere affatto evidente sui disegni, ma sulla catena di montaggio finale, i fori delle viti non si allineeranno e l'intero lotto di involucri dovrà essere buttato via. Nella nostra esperienza, le interruzioni della linea non pianificate dovute alla mancata corrispondenza degli assemblaggi possono costare ben oltre $ 5.000 l'ora in perdita di produzione.
L'utilizzo dei servizi del processo di precalibrazione può ridurre i tempi di consegna del campione iniziale da 14 giorni a un minimo di 3 giorni. L'allineamento diretto dei valori K ai database storici delle leghe può ridurre il numero di piegature di prova fino al 20% della quantità originale, riducendo così le spese di sviluppo iniziali dei clienti.
In che modo lo spostamento dell'asse neutro determina il calcolo del fattore K e la tolleranza di piegatura?
L'asse neutro rappresenta il confine teorico all'interno della lamiera piegata dove il materiale non subisce alcuna deformazione di trazione o compressione. Mentre il punzone spinge il materiale nella matrice a V, l'asse neutro si sposta progressivamente verso l'interno verso il raggio di piegatura interno, regolato dal rapporto K = t / T. Di conseguenza, per calcolare con precisione la tolleranza di piegatura è necessario moltiplicare l'angolo di piega per il raggio neutro spostato: BA = (π · A / 180) · (R + K · T).
Meccanismo microscopico di deformazione plastica della sezione trasversale
Dopo la piegatura, l'analisi metallografica della lamiera di alluminio 5052 da 2,0 mm ha rivelato che lo strato esterno si è assottigliato dicirca l'8,3%, mentre lo spessore interno è aumentato di circa il 5,7%.
La resistenza alla compressione sposta la superficie a deformazione zero dal centro della sezione trasversale verso il lato interno, generando uno spostamento verso l'interno dell'asse neutro. Se l'angolo di piegatura viene aumentato di un'estensione da 90° a 135° e lo spostamento dell'asse neutro verso l'interno avviene di altri 0,02 T, il valore K diminuirà da 0,35 a 0,33.
Il fattore K è il rapporto tra la distanza (t) dalla superficie interna all'asse neutro di piegatura e lo spessore totale della lamiera (T), ed è compreso tra 0,25 e 0,50. K è uguale a 0,50 quando la deformazione è puramente elastica e quando avviene una deformazione completamente plastica K si avvicina a 0,25. Questo intervallo è influenzato dall'esponente di incrudimento 'n' del materiale.
Lo slittamento e la deformazione gemellare dei micrograni durante la flessione influenzano ulteriormente la posizione dell'asse neutro. I grani austenitici dell'acciaio inossidabile 304 subiscono la trasformazione della fase martensitica durante la deformazione a freddo, con conseguente indurimento locale e causando lo spostamento dell'asse neutro verso l'esterno di 0,03 T.
Modello matematico di base del fattore K
La formula è:
K = t / T
Dove t è la distanza dall'asse neutro alla superficie interna e T è lo spessore del materiale. Lo spessore effettivo di un determinato lotto di piastre di alluminio 6061-T6 è stato misurato come T = 2,92 mm (3,0 mm nominali), il che ha causato una deviazione del valore K effettivo dal valore teorico di 0,012.
Ingegnerizzazione del confine fisico: il valore varia da 0,25 (compressione massima) fino a 0,50 (flessione elastica pura). Andare al di sotto o al di sopra dei limiti significa lacerare il materiale o sovraccaricare lo stampo. Per esempio. Se K < 0,25, la sollecitazione di compressione nel raggio di curvatura interno è superiore alla resistenza a compressione del materiale, con conseguente instabilità del materiale e increspature.
Il fattore K deve essere calcolato insieme al resistenza allo snervamento e al comportamento di incrudimento del materiale, mai assumendo un valore predefinito. Il database standard del processo contiene diagrammi sforzo-deformazione per45 leghe diverse e il valore del fattore k per ciascun materiale di base è stato calcolato in modo molto preciso utilizzando un metodo integrale.
Nella formula BA per la compensazione della flessione, l'angolo A deve essere espresso in gradi. Quando A = 90°, BA = π/2 × (R + K·T). Se l'unità angolare viene inserita erroneamente in radianti anziché in gradi, il BA calcolato sarà inferiore di un fattore di circa 57,3. Questo è uno degli errori di programmazione più comuni per i principianti.
Differenze negli algoritmi del sistema CAD
SolidWorks e AutoCAD si affidano a K-Factor, mentre Creo funziona con Y-Factor. Per spostarti tra di loro, usa Y = K · (π / 2). Con K = 0,38, ciò fornisce Y = 0,597. Sbaglia la conversione e importa i dati così come sono. Ogni singola piega rileva un errore sistematico di 0,18 mm.
Saltando la conversione del disegno si produceva una deviazione costante di 0,05–0,12 mm per piega. Lo chassis di un server ha 12 curve. Questo bias può accumularsi fino a 1,44 mm attraverso la parte. Si tratta di miglia al di fuori di quanto consentito dalle tolleranze di assemblaggio.
Gli ingegneri dovrebbero sempre controllare e convertire i valori K in modo esplicito in modo che i progetti rimangano coerenti da una piattaforma all'altra. Quando arriva il file STEP di un cliente, il cliente inizia con un audit del fattore K, convertendo il fattore Y di Creo nel fattore K effettivamente necessario al sistema CNC interno.
Il moderno software CAD supporta l'incorporamento diretto delle proprietà fisiche dei materiali, come la libreria dei materiali di SolidWorks che può associare fattori K. Tuttavia, si consiglia comunque la verifica manuale poiché le proprietà dell'alluminio integrate nel software si basano spesso su condizioni ideali e non tengono conto dell'influenza dell'effettiva direzione di laminazione.
DIN 6935:2011-10 (piegatura a freddo di prodotti piatti in acciaio) specifica i coefficienti di correzione dello spostamento dello strato neutro e definisce le condizioni al contorno per i calcoli della lunghezza dell'arco plastico nei componenti in acciaio formati a freddo.
In altre parole, il fattore K indica in quale percentuale l'asse neutro si è ridotto verso l'interno, che è l'unica linea di base per raddrizzare le curve.
Figura 1: schema della sezione trasversale dimensionale che illustra la posizione dell'asse neutro, mostrando le zone t, T, R e tensione-compressione.
Quali sono i valori di riferimento del fattore K della lamiera per alluminio e acciaio?
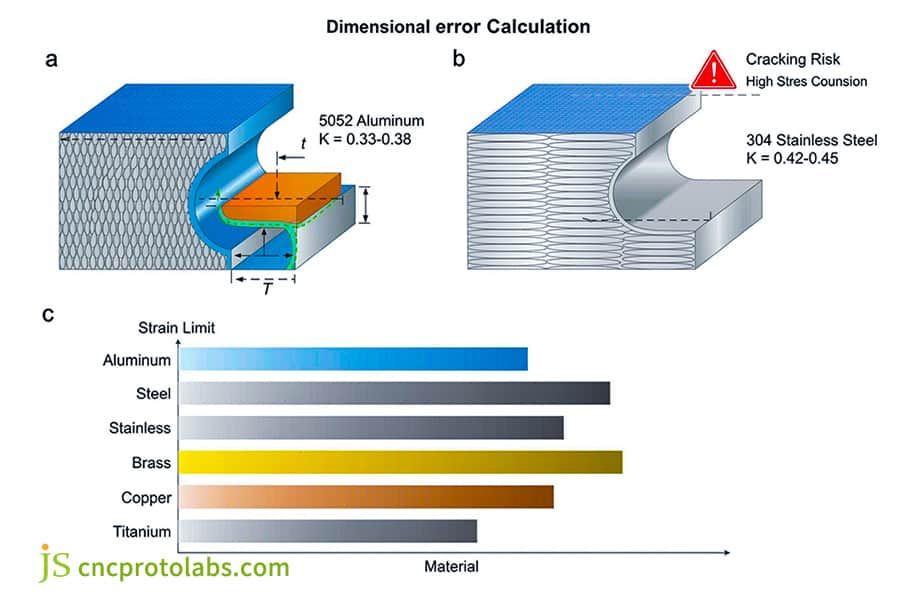
Le leghe tecniche standard richiedono fattori K dedicati che vanno da 0,30 a 0,48 a seconda del carico di snervamento, della tempra e dei tassi di incrudimento. Le leghe di alluminio duttili come 5052-H32 mostrano fattori K inferiori tra 0,33 e 0,38 sotto piegatura in aria standard, mentre gli acciai inossidabili 304 e 316 ad alta resistenza richiedono linee di base più elevate tra 0,42 e 0,45 per compensare l'intensa resistenza alla deformazione compressiva della fibra interna.
La legge di controllo delle proprietà meccaniche sull'asse neutro
L'alluminio 5052 ha un'altissima elasticità. Nella sua superficie interna si contrae in modo che l'asse neutro finisca quasi sulla superficie interna. Un valore K di 0,33–0,38 indica uno stato relativamente morbido poiché il materiale con durezza Brinell HB 60–80 non è molto duro.
L'acciaio inossidabile 304/316 ha un elevato limite di snervamento superiore a 240 MPa e un elevato esponente di indurimento che resiste alla deformazione, fornendo un valore K di 0,42–0,45; Gli acciai avanzati ad alta resistenza possono raggiungere carichi di snervamento di 1500 MPa, il materiale si indurisce molto rapidamente durante la piegatura, limitando lo spostamento dell'asse neutro verso l'interno. Tale materiale indurisce molto rapidamente durante la piegatura, limitando il movimento verso l'interno dell'asse neutro.
L'acciaio a basso tenore di carbonio SPCC ha un valore K moderato, intorno a 0,40-0,42 per bilanciare le deformazioni di trazione e compressione. Il suo carico di snervamento è di circa 210 MPs ed ha un allungamento del 40%. Come materiale piegato generale, è molto adatto per la maggior parte delle custodie per apparecchiature desktop.
Le leghe di rame come l'ottone C26000 hanno un'eccellente duttilità grazie al loro reticolo cubico a facce centrate e il loro valore K può raggiungere 0,38–0,42. Tuttavia, occorre prestare attenzione alla loro evidente direzionalità. Quando si piega longitudinalmente, il valore K deve essere aumentato di 0,03 per evitare la rottura dei bordi.
L'acciaio ad alta resistenza (HSS) come DP600 ha un limite di snervamento di oltre 350 MPa e un valore K pari a 0,30. Tuttavia, è necessario utilizzare il fondo per evitare un forte ritorno elastico, a quel punto il valore K effettivo salirà a 0,43.
Grado di lega
Resistenza alla trazione massima (MPa)
Resistenza allo snervamento (MPa)
Min. Rapporto R/T
Fattore K di piegatura dell'aria
Fattore K inferiore
5052-H32
228
172
1.0
0,35
0,44
6061-T6
310
276
1,5
0,33
0,42
SPCC
340
210
1.0
0,41
0,45
304 SS
515
240
1,5
0,43
0,46
acciaio inossidabile 316L
485
220
1,5
0,42
0,45
C26000 Ottone
315
130
0,8
0,38
0,47
Fonti dati: AWS D8.9M:2023 (Pratiche consigliate per metodi di prova per la valutazione della resistenza del punto di resistenza saldature) e il documento tecnico PMI MS20-113 (Benchmark empirici del fattore K per la formatura di lamiera di precisione, 2024).
Influenza dell'orientamento del grano rotolante
Nel caso di una piegatura orizzontale (con uno schema di laminazione verticale), il valore K di riferimento del materiale viene utilizzato per garantire una deformazione uniforme ed uguale su tutto il pezzo da piegare. Quando si piegano vassoi batteria di grandi dimensioni, è un requisito rigoroso che tutte le linee di piegatura siano perpendicolari a 90° con la direzione di laminazione sul materiale in foglio per mantenere un valore K costante a 0,35.
Quando si esegue una piegatura longitudinale con linee di laminazione parallele, la fessurazione è un evento comune. Il fattore K dovrebbe essere aumentato di 0,02 e il raggio di curvatura aumentato della metà (50%). Ad esempio, la piegatura longitudinale a 90° di una piastra di alluminio 5052 dovrebbe aumentare minimo R da 1,0 T a 1,5 T, perché altrimenti sulla superficie esterna apparirebbero crepe molto sottili, quasi impercettibili.
A un livello molto elementare, gli acciai più duri lavorano più facilmente sotto stress, ma poiché sono anche più facili e veloci da incrudire, il loro valore K sarebbe più vicino a 0,45. Inoltre, gli alluminio più teneri essendo più duttili hanno un valore K vicino a 0,33 che è piuttosto una regola nel campo della scienza dei materiali ed è il principio chiave alla base di un database di processi.
Figura 2: orientamento della struttura dei grani e limiti di deformazione superficiale attraverso piegature di lamiere di alluminio e acciaio inossidabile.
Piegatura in aria vs Fondo vs Coniatura: cosa riduce al minimo il ritorno elastico di piegatura della lamiera?
Il ritorno elastico di piegatura della lamiera varia notevolmente a seconda dei metodi di attrezzaggio. La flessione in aria mantiene i fattori K tra 0,30 e 0,42 con un ritorno elastico di 2°–5°. Il fondo sposta K a 0,43–0,45 con un ritorno elastico di 1°–2°. La coniazione fissa K a 0,50, eliminando virtualmente il ritorno elastico angolare ma richiedendo un tonnellaggio normale di 5–8 volte. Per complessi assemblaggi multi-piega, la collaborazione con un fornitore esperto di servizi di fabbricazione di lamiere garantisce che la compensazione del ritorno elastico venga inserita nella revisione DFM anziché scoperta durante costose rilavorazioni.
Analisi meccanica di tre modalità di formatura dello stampo
Piegatura in aria: un contatto a tre punti, dove il raggio interno R è formato naturalmente dall'apertura della matrice a V, tonnellaggio minimo della pressa richiesto, ritorno elastico 2°–5°, fattore K 0,30–0,42, la scelta migliore quando si producono lamiere sottili (T< 1,5 mm) per evitare danni agli utensili e allo stesso tempo per aumentare le prestazioni.
Fondo: la lamiera è fissata nella scanalatura a V, 2–3 volte il tonnellaggio, ritorno elastico 1°–2°, spostamento dello strato neutro, fattore K 0.43–0,45, ideale per la fabbricazione di parti strutturali con elevata precisione angolare come le alette di montaggio del telaio.
Coniatura: è necessaria una pressa ad altissima pressione per forzare la completa deformazione plastica praticamente senza nessun ritorno elastico; il fattore K effettivo raggiunge 0,50 e il moltiplicatore di tonnellaggio richiesto è fino a 6×, ma può facilmente rompere gli stampi come inconveniente. È limitato solo alla produzione di prova su piccola scala con specifiche di prodotto precise e spessore del materiale T ≤ 1,0 mm per prevenire lo sviluppo di microfessure negli utensili.
Le
moderne piegatrici CNC raggiungono una transizione graduale dalla piegatura aperta alla piegatura a bassa pressione attraverso le valvole idrauliche proporzionali. I modelli Bystronic possono passare automaticamente tra le due modalità nello stesso posizionamento, utilizzando la piegatura a bassa pressione per le flange critiche e la piegatura aperta per le flange non critiche.
Metodo di formazione
Geometria del contatto degli strumenti
Moltiplicatore di tonnellaggio
Gamma Springback
Fattore K effettivo
Piegatura ad aria standard
3 punti
1.0×
2°–5°
0,30–0,42
Precision Air con coronatura
3 punti + compenso
1,2×
0,5°–1,5°
0,35–0,42
Il fondo
Contatto V-die completo
2,5×
1°–2°
0,43–0,45
Coniazione
Flusso plastico forzato
6.0×
0°–0,2°
0,50
Fonti dei dati: Commissione IIW XVI (Deformazione plastica e frattura dei materiali, 2023) e ISO 10113:2020 (Materiali metallici - Fogli e nastri - Determinazione del rapporto di deformazione plastica).
Il collegamento tra la larghezza dell'apertura della scanalatura a V inferiore dello stampo e il valore K
Se una piega piatta conV = 8T è la linea di base, K diminuisce di 0,03 per una piega stretta a V = 6T, mentre una piastra spessa a V = 10T–12T porta a un aumento di 0,02–0,04 in K. Un set di stampi standard include tutti gli stampi inferiori con V = 5T, 12T che possono adattarsi alle diverse esigenze di raggio.
La selezione dell'apertura della matrice a V per gli utensili della pressa piegatrice influisce sulla posizione dell'asse neutro. Man mano che la V aumenta da 8T a 10T, il raggio di curvatura interno R aumenta del 25%, l'area di sollecitazione sul materiale aumenta e l'asse neutro si sposta verso l'esterno di 0,015T.
Per i lotti a basso volume in cui il tonnellaggio non è un vincolo, la coniatura dovrebbe essere evitata perché riduce notevolmente la durata dello stampo, ad esempio da 500.000 cicli fino a 50.000 cicli.
Quali strumenti della pressa piegatrice e regole DFM ottimizzano le tabelle di piegatura di SolidWorks?
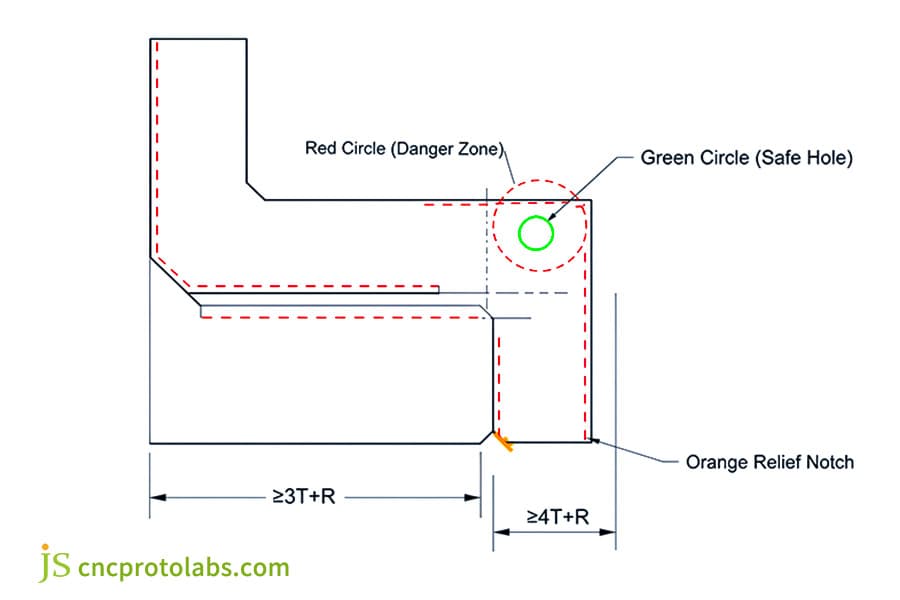
L'integrazione dei fattori K convalidati nelle tabelle di piegatura di SolidWorks o AutoCAD previene la distorsione della geometria durante la generazione del modello piatto. Le regole di progettazione per la producibilità (DFM) richiedono l'impostazione del raggio di curvatura interno minimo su almeno 1,0 T per l'alluminio e il mantenimento di lunghezze della flangia di 4 T + R. Il posizionamento di ritagli e fori ad almeno 3T + R dalle linee tangenti di piega impedisce gravi distorsioni dei fori durante la formatura, eliminando le operazioni secondarie.
Specifiche di preimpostazione dei parametri della lamiera CAD
Non utilizzare mai il parametro predefinito 0,50 poiché si tratta di una regola assoluta. Dovrai importare una tabella di piegatura su misura in formato .xls che corrisponde allo spessore del materiale. Il materiale del cliente deve essere separato in un file di configurazione, ad es. "ClientA_5052_2.0mm_v3.xls".
Le tabelle di piegatura devono essere organizzate in base ai tipi di lega (ad esempio, 0,35 per 5052 e 0,43 per 304). La tabella include anche la larghezza della scanalatura a V e il modello di macchina utensile appropriati per prevenirne l'uso improprio su altre macchine.
Ogni modifica del materiale richiede una ricalibrazione per evitare l'accumulo di errori sistematici. Il sistema di qualità stabilisce che quando il numero di lotto del forno dello stesso grado di materiale cambia, è necessario eseguire nuovamente una verifica di prova di piegatura e il numero di versione della tabella di piegatura deve essere aggiornato.
Tre limiti dei confini geometrici della producibilità
Raggio di curvatura interno minimo (Rmin): R ≥ 1,0 T (alluminio morbido), R ≥ 1,5 T–2,0 T (alluminio duro/acciaio inossidabile) per prevenire crepe nelle superfici esterne: i progetti con un R inferiore a 1,0 T vengono contrassegnati durante la revisione DFM; aumenta il raggio o passa invece al taglio a filo.
Altezza minima del bordo di piegatura della flangia: L_min ≥ 4T + R, per evitare che il bordo di supporto della scanalatura a V scivoli e si deformi. Se T=2.0mm, R=2.0mm l'altezza minima della flangia deve essere ≥ 10mm altrimenti il registro posteriore non può essere posizionato correttamente.
Distanza di foro e taglio: la distanza dal bordo del foro alla linea tangente di piegatura è ≥ 3T + R per evitare la deformazione ellittica del foro. Test effettivi mostrano che quando la distanza è 2T, il foro da Φ5mm diventerà un'ellisse di 5,8×4,3mm, perdendo completamente la sua funzione di assemblaggio.
Specifiche delle dimensioni della scanalatura di scarico della pressione di piegatura
La larghezza della scanalatura di scarico della pressione deve essere almeno 1,5 T (tipicamente ≥ 1,0 mm in termini assoluti per lamiere sottili). La profondità deve estendersi oltre la tangente di piegatura almeno R + T. Di solito, la scanalatura di scarico della pressione ha dimensioni 3,0 mm x 5,0 mm che possono coprire quasi 1,5 - 3,0 mm di spessore delle tavole.
Se non ci fosse una scanalatura di scarico della pressione, la concentrazione dello stress nel materiale porterebbe a lacerazioni e sprechi e questa concentrazione di stress è tre volte superiore. In un test interno, il tasso di strappo all'esterno di una curva ad angolo retto senza scanalatura di scarico della pressione è stato del 12%. Se invece fosse presente una scanalatura di scarico della pressione, il tasso di lacerazione cadrebbe a zero.
Se l'apertura è troppo vicina alla linea di piegatura, verrà allungata direttamente in un'ellisse. Per evitare che il foro si deformi, mantenere una distanza di almeno 3 T dalla linea di piegatura oppure tagliare le scanalature di scarico della pressione del processo su entrambe le estremità della linea di piegatura. Questa è una regola ferrea che i progettisti della lamiera devono tenere a mente.
ASME Y14.5-2018 (Dimensionamento e tolleranza) definisce le zone di tolleranza del profilo e la creazione del quadro di riferimento di riferimento per i componenti di lamiera non rigidi in condizioni di stato libero.
Rivedi il tuo DFM di custodia in lamiera con JS Precision: esplora i nostri servizi di fabbricazione di lamiera e ottieni un controllo diretto sulla producibilità e consigli sugli utensili.
Figura 3: progetto tecnico DFM completo che mostra la geometria del rilievo di piegatura, i margini di posizionamento dei fori e i ritagli delle flange.
In che modo JS Precision fornisce servizi di piegatura di lamiere personalizzati entro ±0,1 mm?
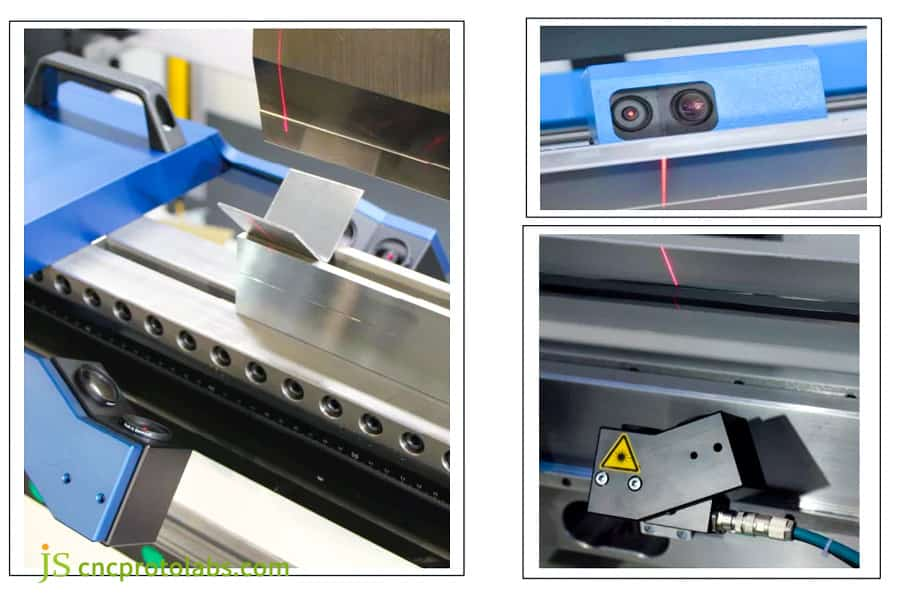
JS Precision raggiunge tolleranze lineari di ±0,1 mm e ripetibilità angolare di ±0,25° combinando presse piegatrici CNC multiasse con verifica automatizzata dell'angolo laser in tempo reale. Le nostre linee di produzione utilizzano tabelle di piegatura empiriche proprietarie calibrate su 45 gradi di leghe certificate. La coronatura idraulica dinamica del letto regola automaticamente la profondità di penetrazione del punzone per le variazioni di spessore della bobina batch, eliminando la deriva dimensionale su telai strutturali complessi e alloggiamenti di precisione.
Macchina utensile piegatrice CNC e configurazione dello stampo
Macchine utensili CNC elettroidrauliche sincrone multiasse da 100T a 250T, registro posteriore servocomandato a 6 assi indipendenti, Precisione di ripetibilità di ±0,005 mm. Il Bystronic Prisma 150 nell'officina JS Precision può produrre telai di precisione fino a 3,2 metri di lunghezza con questa precisione.
Le matrici Wila a serraggio rapido temprate con precisione mantengono la rettilineità entro ±0,01 mm/m e la rugosità superficiale Ra ≤ 0,4 μm, che impedisce rientranze e aderenze durante la piegatura, lasciando linee di piegatura chiare e diritte.
I servizi personalizzati di piegatura della lamiera dipendono fortemente da attrezzature ad alta precisione, motivo per cui JS Precision dispone di 200 ore uomo di manutenzione degli utensili e calibrazione di precisione eseguite mensilmente in azienda per prevenire un'eccessiva usura della macchina.
Meccanismo di compensazione dinamica a circuito chiuso
Goniometro laser in tempo reale: Misurazione del processo di piegatura senza contatto di entrambe le ali contemporaneamente, determinazione del rimbalzo durante la prima piegatura ed esecuzione della correzione tramite pressione secondaria in microsecondi. Il sistema JS Precision LaserCheck campiona i dati a una frequenza di 1000 Hz, risolve gli angoli a 0,05° ed esegue la compensazione con una velocità tale che richiede solo 0,01 secondi.
Combatura idraulica CNC: tenendo conto della lunghezza del pezzo e della deformazione del piano di lavoro durante la bombatura sotto carico, si eliminano gli angoli eccessivi al centro quando si tratta di pezzi lunghi. Ad esempio, durante la piegatura di un telaio a forma di U di 2,5 metri, la compensazione raggiungerà 0,3 mm e renderà uniformi gli angoli su tutta la lunghezza.
Il calcolo del fattore k è collegato alla compensazione in tempo reale per garantire la stabilità dimensionale durante le fluttuazioni del lotto. Il sistema legge i dati del sensore dello spessore della lamiera ogni 0,5 secondi e ottimizza automaticamente il benchmark del valore K per ottenere una vera piegatura adattiva.
Adattamento del processo alle fluttuazioni dei lotti di materiale in entrata
Per ogni bobina di materiale, vengono utilizzati micrometri per misurare lo spessore su più punti ed eseguire il test di durezza Vickers. Il valore di spessore medio ottenuto viene quindi inserito nel CNC e la profondità di pressatura dell'asse Y viene regolata di conseguenza. Presso JS Precision, è prassi standard controllare 12 posizioni su ogni bobina di lamiera di alluminio. Se la differenza di spessore supera 0,05 mm, è necessario modificare il processo."
Quando lo spessore della lamiera (t) è 1,98 mm (lo spessore target è 2,0 mm), l'algoritmo di compensazione viene attivato direttamente e la profondità dell'asse Y viene regolata automaticamente da 12,0 mm fino a 11,88 mm per compensare la grande deviazione angolare causata dal materiale più sottile.
Ci affidiamo non solo all'esperienza dei nostri maestri, ma anche alla misurazione laser dell'angolo e alla compensazione dinamica idraulicasulle nostre macchine utensili. Anche se ci sono leggere variazioni nello spessore dello stesso rotolo di lamiera di alluminio, gli angoli piegati saranno completamente coerenti. Questo è l'impegno di JS Precision per la produzione di precisione.
Figura 4: Laboratorio di presse piegatrici JS Precision che mostra la verifica dell'angolo laser e i sistemi ottici di monitoraggio durante il processo.
Dove sono richiesti i calcoli di modelli piatti ad alta precisione nei settori critici?
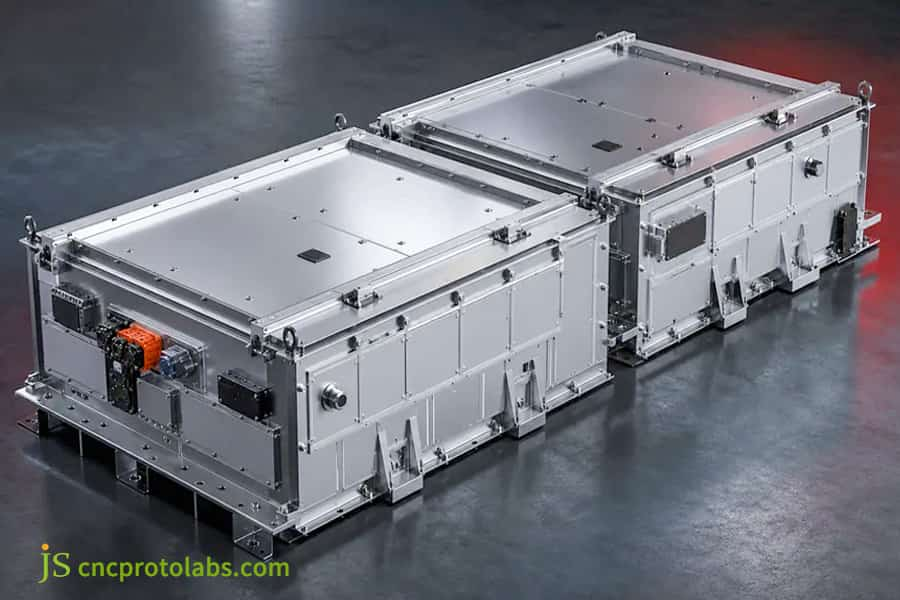
Le applicazioni high-tech nei veicoli elettrici, nei dispositivi medici e nei telai per le telecomunicazioni si basano su fattori K precisi per garantire una sigillatura strutturale senza soluzione di continuità e adattamenti automatizzati dei sottoassiemi. Nei portabatterie dei veicoli elettrici, calcoli accurati della curvatura prevengono lacune nell'interfaccia termica su campate strutturali di 1.200 mm. Nelle apparecchiature mediche, i fattori K calibrati eliminano i danneggiamenti della superficie e preservano l'integrità dell'involucro IP65, riducendo i tempi di consegna tipici dell'introduzione di nuovi prodotti (NPI) a quattro giorni.
Moduli batteria per veicoli a nuova energia e chassis di controllo elettronico
Il materiale del componente è in lega 3003-O/5052-H32 (spessore della lamiera 1,5–2,5 mm), con un intervallo di piegatura continua di circa 1.000–1.500 mm e la planarità della flangia del vassoio specificata da un importante produttore di batterie è di 0,12 mm, che è molto più stretta rispetto al comune standard industriale di planarità di 0,3 mm.
La planarità della flangia inferiore viene mantenuta lungo l'intera flangia a 0,15 mm per consentire il collegamento termico. Le parti campione vengono spedite dopo 3-5 giorni lavorativi. Durante la produzione dei pezzi in grandi quantità, viene adottata una speciale pinza idraulica per evitare che i pezzi si deformino durante la rimozione, in modo che la planarità di ogni lotto di 300 pezzi rimanga la stessa.
Se il modello piatto supera 0,2 mm, causerà un traferro sul lato di dissipazione del calore e aumenterà il rischio di fuga termica. In base all'analisi del coefficiente di espansione termica utilizzando una simulazione FEA, il modello piatto è precompensato di 0,15 mm per la deformazione termica della saldatura offset.
Chassis di monitoraggio clinico medico
Acciaio inossidabile spazzolato 304/316L (spessore 1,2–1,5 mm), resistente alla polvere e all'acqua su più lati, nessuna rientranza quando piegato, utilizzando stampi rivestiti in poliuretano e metodo di piegatura a gradini per ridurre al minimo l'impatto della ruvidità della superficie.
La tolleranza dell'angolo di stampaggio di ±0,3° garantisce una pressione uniforme sulla striscia di schiuma sigillante, ottenendo la protezione IP65. Nel test della colonna d'acqua di 1,5 metri, non si sono verificate perdite, soddisfacendo i requisiti dell'ambiente di risciacquo della sala operatoria.
Il tasso di graffiatura della superficie è controllato al di sotto dello 0,1% per soddisfare i requisiti di un ambiente medico pulito. Ogni telaio viene ispezionato con una lente d'ingrandimento 40x prima di lasciare la fabbrica per garantire che non siano presenti micro-fessure o sbavature.
Chassis del server del data center
Piastra in acciaio zincato resistente alle impronte digitali SPCC (spessore 1,0-2,0 mm), rete di schermatura EMI ad alta densità punzonata e piegata, utilizzando uno stampo progressivo per lo stampaggio una tantum, con una tolleranza di posizione relativa di ± 0,05 mm tra i fori posizione e la linea di piegatura.
La coassialità dei fori di montaggio su rack da 19 pollici è migliore di 0,08 mm, il che contribuirà a un inserimento e una rimozione più agevoli dei server blade multischeda. Dopo 1000 test di inserimento e rimozione utilizzando perni guida personalizzati, l'usura massima non è superiore a 0,02 mm.
Nei prodotti premium come pacchi batteria e telai medicali, imprecisioni di piegatura dell'ordine di mezzo millimetro possono essere dannose per il corretto serraggio delle strisce di tenuta, causando ilguasto di intere macchine durante i test di impermeabilità e dissipazione del calore. Il grado di precisione di 0,1 mm è il criterio fondamentale per una produzione di alta qualità.
Figura 5: Vetrina delle applicazioni industriali: involucri di precisione per batterie per veicoli elettrici e chassis medicale in acciaio inossidabile spazzolato fabbricati da JS Precision.
In che modo l'ottimizzazione empirica del fattore K ha risolto una mancata corrispondenza della custodia di ±0,1 mm?
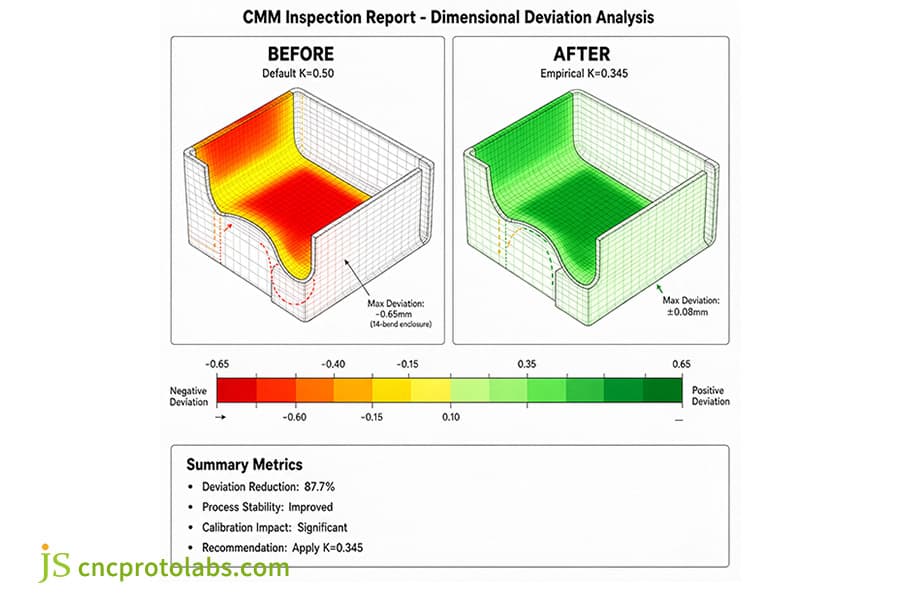
Un produttore di gruppi propulsori di veicoli elettrici ha riscontrato una deriva dimensionale di 0,65 mm su un telaio di un inverter in alluminio con 14 pieghe, causandogravi guasti di assemblaggio dei circuiti stampati interni. Gli ingegneri del cliente avevano utilizzato le impostazioni predefinite di SolidWorks (K = 0,50), calcolando erroneamente la lunghezza sviluppata. JS Precision ha condotto fisicamente dei test di piegatura e ha corretto il fattore K empirico a 0,345 e ha ottimizzato i rilievi angolari, ripristinando le tolleranze critiche a ±0,08 mm e ottenendo un tasso di rendimento del 99,4%.
Sulla base dell'esperienza pratica di JS Precision nella risoluzione del problema della deviazione delle dimensioni dell'alloggiamento dell'inverter in corrispondenza di 14 curve per clienti di assemblaggio di controlli elettronici automobilistici di livello 1 in Europa e negli Stati Uniti nel terzo trimestre del 2024, il progetto ha ottenuto un balzo dal rendimento del 66% al 99,4%, facendo risparmiare direttamente al cliente $47.000 in perdite di scarti al mese.
Sfondo del progetto
La parte mostrata è un alloggiamento in metallo con quattordici pieghe in alluminio 5052-H32 con spessore nominale 2,0 mm, la lunghezza spiegata è 1245,5 mm e richiede sette diversi raggi di piegatura (da R1,5 a R5,0).
I requisiti di assemblaggio della scheda del cliente includono una tolleranza nella posizione del foro di ±0,1 mm sulla larghezza della scheda di 380 mm, una variazione del valore K di oltre 0,02 di una singola piega significherebbe che la posizione del foro all'estremità è fuori tolleranza.
L'ultima volta che un produttore ha utilizzato il valore predefinito K=0,50, la lunghezza del materiale appiattito era 1,8 mm in più rispetto a quanto previsto; è molto comune che i valori predefiniti del software siano diversi dalle proprietà effettive del materiale.
Punti critici del cliente
Dopo 14 piegature, lo spazio tra i dadi dei rivetti su entrambe le estremità del pezzo è aumentato di 0,65 mm. I fori delle viti della PCB si sono disallineati e non è stato possibile effettuare il fissaggio. Si è verificata un'interruzione della produzione presso la linea di produzione del cliente durante l'attesa dei materiali. Il team di produzione ha perso $ 12.000 al giorno. Ha contattato urgentemente JS Precision per risolvere il problema con una soluzione mirata.
Il precedente fornitore OEM ha dovuto buttare via 34 pezzi su 100 a causa del basso tasso di rendimento che era solo del 66%. Una rielaborazione ha richiesto 18,5 minuti, il che ha comportato uno spreco mensile di costi di manodopera pari a circa $ 28.000. C'era una minaccia di consegna tardiva.
Il cliente aveva provato a regolare autonomamente il valore K su 0,40, ma l'effetto era limitato perché non veniva presa in considerazione l'anisotropia causata dalla direzione di laminazione. La differenza nel valore K tra la flessione trasversale e quella longitudinale erafino a 0,04 e dovevano essere calibrate separatamente.
Soluzione di precisione JS
Caratteristiche meccaniche reali di un campione: il test di trazione di un materiale ha mostrato che lo spessore nominale di un lotto di fogli era di 1,98 mm e che il materiale aveva un carico di snervamento nominale di 195 MPa. Questo tuttavia era inferiore al valore standard, suggerendo che un campione era piuttosto morbido e il valore K doveva essere determinato utilizzando il limite inferiore dell'intervallo.
ASTM E8/E8M-24 (metodi di prova standard per prove di trazione di materiali metallici) regola la preparazione dei campioni di trazione, il posizionamento dell'estensimetro e l'acquisizione dei dati di sollecitazione-deformazione per determinare limiti precisi di recupero elastico per questo specifico lotto di bobine.
Metodo di prova fisica di flessione inversa in quattro fasi: tagliare un campione da 100,0 mm, piegare una scanalatura a V da 16 mm a 90°; misurato L₁=30,0 mm, L₂=72,8 mm, R=2,0 mm; BA calcolato inverso=2,76 mm; inverte accuratamente l'esperienza effettiva calcolata K=0,345, che è inferiore di 0,155 rispetto all'impostazione originale del cliente.
Aggiornamento CAD: K=0,345 è stato inserito nei parametri di appiattimento e la scanalatura di scarico della pressione del processo degli angoli è stata ottimizzata per evitare molteplici processi di sovrapposizione e compressione. Allo stesso tempo, i valori di compensazione delle tre aree di transizione degli angoli R sono stati corretti per garantire che gli angoli arrotondati di piegatura siano lisci e senza pieghe.
Metrica delle prestazioni
Pre-ottimizzazione
Post-ottimizzazione
Lunghezza totale modello piatto
1.247,3 mm
1.245,5 mm
Errore del foro del dado di pressione
0,65mm
0,08 mm
Tasso di rendimento dell'assemblaggio
66,0%
99,4%
Tempo di rilavorazione per unità
18,5 minuti
0 minuti
Fonti dei dati: rapporto di ispezione interna JS Precision n. QA-2025-EV0881 e linee guida IIW per il controllo dimensionale negli assiemi di lamiera (2023).
Miglioramento quantitativo dei rendimenti
La tolleranza critica della spaziatura dei fori è stata ridotta a ±0,08 mm e il tasso di rendimento dell'assemblaggio è aumentato al 99,4% come sopra, superando lo standard del 99,0% accettato dal cliente e guadagnando all'azienda una nomination come fornitore eccezionale annuale.
Il costo totale di assemblaggio è diminuito del 28,5% per unità e la documentazione del processo stabilito presso JS Precision è stata adottata dall'azienda cliente come standard per i progetti futuri, approvata dall'audit IATF 16949 del cliente.
Questo risultato non è aneddotico: deriva direttamente da pieghe di prova in loco in cui il parametro predefinito inefficace di 0,50 è stato corretto all'empirico 0,345.Il modello piatto è stato ricalcolato correttamente, quindi le parti piegate si incastrano in modo naturale: un chiaro esempio di produzione basata sui dati.
Figura 6: Rapporto di ispezione CMM di un caso di studio che mostra le mappe di calore della deviazione dimensionale prima e dopo la calibrazione empirica del fattore K.
Domande frequenti
D1: Qual è il fattore K standard utilizzato per la piegatura generale della lamiera?
Gli standard CAD tradizionali hanno come impostazione predefinita 0,40–0,42 per le piegature aperte a 90° di acciaio a basso tenore di carbonio. Il valore K effettivo per le leghe di alluminio è 0,33–0,38 e per l'acciaio inossidabile 304 richiede 0,42–0,45. L'applicazione diretta di 0,40 senza considerare le proprietà del materiale porterà inevitabilmente a errori dimensionali nella produzione di precisione.
Q2: Qual è la differenza matematica tra il fattore K e il fattore Y?
Il fattore K è il rapporto tra la distanza dello strato neutro e lo spessore del materiale, t/T. Il fattore Y introduce una costante radiante, con la formulaY=K·(π/2). Creo utilizza il fattore Y, mentre SolidWorks utilizza il fattore K; la conversione è necessaria quando si convertono i disegni per evitare errori sistematici.
D3: Come si calcola sperimentalmente il fattore K effettivo su una pressa piegatrice?
Data la lunghezza del materiale L, misurareL1, L2, R e T dopo averlo piegato di 90°. Calcola il valore di compensazione utilizzando BA = L - (L1 - RT) - (L2 - RT), quindi utilizza K = [BA/(π/2) - R]/T per dedurre il valore K effettivo.
Q4: La variazione dello spessore della lamiera influisce sul fattore K calcolato?
Le fluttuazioni nello spessore del laminatoio in entrata, che vanno dal 5% al 10%, altereranno direttamente la posizione dello strato neutro. Durante la piegatura in aria, il raggio interno è determinato dalla scanalatura a V e i cambiamenti nello spessore del materiale alterano il rapporto di pressione, richiedendo una regolazione fine e una compensazione basata sullo spessore effettivo misurato al micrometro.
D5: Perché il ritorno elastico aumenta quando si piegano materiali ad alta resistenza?
Quando si forma un materiale ad alta resistenza, il motivo principale per cui il ritorno elastico aumenta è l'grande rapporto tra carico di snervamento e modulo elastico. Quando si rilascia il materiale dopo aver eseguito la piegatura, è presente una tensione di trazione residua sul lato esterno che provoca un rimbalzo dell'angolo di circa 2°–5°. È necessario applicare la compensazione dell'angolo dello stampo o la misurazione dell'angolo in tempo reale tramite laser e la compensazione della pressione dinamica.
Q6: Qual è la differenza tra tolleranza di piega e detrazione di piega?
La tolleranza di piegatura (BA) è la lunghezza del materiale consumato lungo l'asse neutro per una piega, aggiunta al modello piatto. La Deduzione di Piegatura (BD) è l'importo sottratto dalla lunghezza totale della flangia per raggiungere la stessa lunghezza piana, e i due sono correlati daBD = 2(R + T)·tan(A/2) − BA. Tieni presente, tuttavia, che BA e BD NON sono intercambiabili: BA è un termine additivo mentre BD è un termine sottrattivo e l'utilizzo dell'uno al posto dell'altro inverte la lunghezza del modello piatto di circa 2·BA.
D7: In che modo JS Precision garantisce una precisione costante del fattore K in tutta la produzione in serie?
JS Precision ha mantenuto una raccolta di misurazioni per 45 leghe diverse. Vengono effettuati controlli casuali su ogni spedizione in arrivo di materiali, inclusi spessore e durezza. Impiegano l'uso di una macchina piegatrice CNC con misurazione dell'angolo laser e compensazione idraulica che modifica dinamicamente la profondità della corsa per ottenere una tolleranza di ±0,1 mm.
D8: In che modo la scelta di una tolleranza di piegatura ridotta influisce sul preventivo complessivo dei pezzi e sui costi degli utensili presso JS Precision?
Il raggiungimento di una tolleranza di precisione di ±0,1 mm richiede la rettifica di precisione degli stampi, la calibrazione di prova della piegatura, un tavolo di sviluppo dedicato e un'ispezione completa tramite una macchina di misura a coordinate. Questo tempo di preparazione aumenta i costi del 15%, ma elimina completamente il rischio di rilavorazioni durante l'assemblaggio finale.
Riepilogo
Per ottenere un'accuratezza dimensionale costante nella formatura di precisione della lamiera è necessario andare oltre le impostazioni CAD predefinite. Richiede il calcolo dei fattori K reali specifici della lega, la comprensione degli spostamenti dell'asse neutro tra le diverse modalità di lavorazione e l'applicazione della verifica empirica della pressa piegatrice. Ottimizzando le tolleranze di piegatura durante le revisioni DFM iniziali, gli ingegneri proteggono la funzionalità delle parti ed evitano costosi scarti di produzione.
Accelera il lancio della produzione con il supporto verificato per l'ingegneria della lamiera. Carica i tuoi modelli CAD 3D (STEP, IGES, DXF) su JS Precision oggi stesso. I nostri ingegneri di produzione condurranno un'analisi DFM completa, calcoleranno le tolleranze di piegatura ottimali per la lega target e restituiranno un preventivo utilizzabile entro 12 ore.
Esonero di responsabilità
I contenuti di questa pagina sono solo a scopo informativo. Per JS Precision Services, non ci sono dichiarazioni o garanzie, esplicite o implicite, in merito all'accuratezza, completezza o validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti. Vi preghiamo di contattarci per ulteriori informazioni.
 Italiano