 日本語



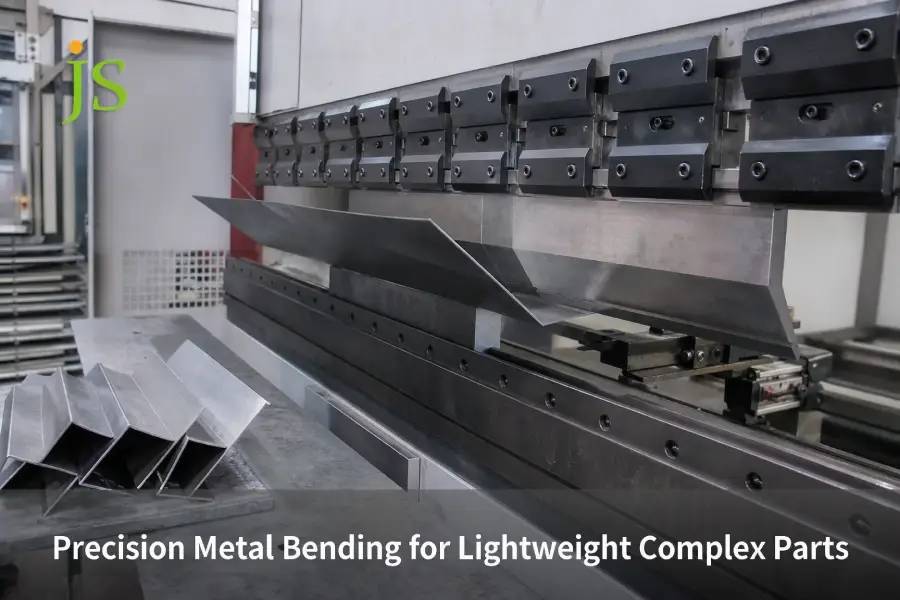

精密金属曲げ加工軽量合金を角度公差 ±0.1°、直線性偏差 ±0.05 mm のミクロン精度の複雑な部品に成形します。 JS Precision は、多軸閉ループ サーボ プレス ブレーキ、異方性材料補正、および跡のないツーリングを使用して、6061-T6、5052-H32、Ti-6Al-4V、および薄肉ステンレス鋼にわたってこれらの結果を一貫して提供します。
クイックアンサー: 精密金属曲げと従来の板金曲げ
|
プロセスパラメータ/メトリック |
従来の板金曲げ |
JSプレシジョン精密金属成形サービス |
エンジニアリングおよび組立ての特典 |
|---|---|---|---|
|
角度許容差 |
±0.5°~±1.0°(オフラインサンプリング) |
±0.1° – ±0.2° (リアルタイムの動的レーザー角度補正) |
累積的なマルチベンド干渉を排除します。ファーストパスアセンブリの歩留まりを向上 |
|
直線寸法公差 |
±0.20mm |
±0.05mm(高剛性8軸CNCサーボバックゲージ) |
精密エレクトロニクスや医療構造物の狭い組み立てギャップに対応 |
|
軽量素材の成形 |
6061-T6 / チタンは亀裂が発生しやすく、スプリングバックが大きい |
結晶粒方位制御 + 適応材料 K-Factor データベース |
複雑な鋳造品を高強度軽合金で直接代替可能 |
|
表面の品質 |
V溝のプレス痕や傷がよくある |
ポリウレタン下型パッド + ロール AV ダイ (跡のない曲げ) |
陽極酸化またはメッキ前にRa ≤ 0.4 μm の傷のない表面を維持 |
主な結果:多軸閉ループ サーボ プレス ブレーキ、材料異方性補正、および特別に設計されたマークフリー ツーリングを組み合わせることで、高精度の曲げ加工が実現し、軽量複雑部品の試運転のスクラップ率を 8.2% から 0.5% 未満に削減しました (JS プレシジョンの社内生産データ、2024 年)。
によるとISO 2768-1:1989 、直線寸法および角度寸法の一般公差は、厳しい曲げ公差を達成する実現可能性に直接影響します。 JS Precision は、これらの制限をすべてのコスト見積もりに組み込みます。
軽量金属の精密金属曲げではなぜ高いスプリングバックや亀裂が発生するのでしょうか?
精密な金属曲げでは、軽量合金の高い降伏強度対弾性率比を補償する必要があります。この場合、内側と外側の曲げ表面の間で不均一な応力解放が角度スプリングバックと粒界裂けを引き起こします。
機械的応答と結晶粒配向機構
- 軽量金属曲げの塑性変形領域における6061-T6、5052-H32 および Ti-6Al-4V は、主に降伏強度、加工硬化能力 (n 値)、および結晶粒の圧延方向によって影響されます。
- 平行な圧延方向の曲げにより、臨界伸びが垂直方向の伸びを超え、スプリングバックの変動が最大30% ~ 45%になる可能性があります。結果として、K ファクターは、アンフォールディング計算における結晶方位に基づいて個別に割り当てる必要があります。
- 析出硬化型 6061-T6 合金の R/t の最小冷間曲げ半径は少なくとも 3 である必要があります。そうでない場合、外側の粒界で発生するせん断応力が破壊強度を超え、粒界引裂が発生します。
スプリングバック補償計算パス
- スプリングバック補償角度 Δα は、材料の弾性率 E、降伏強度 σ_y 、および曲げ内径 Rによって決まります。一般的な 6061-T6 (R/t=3) の場合、平均スプリングバック補償角度は約2.5° ~ 3.5°です。
- 動的な K-Factor データベースを作成するために、JS Precision は測定された板厚とバッチ硬度を使用して、中性層がどの程度シフトしたかを判断します。材料のバッチを調整するため、ソースからスプリングバックが蓄積されません。
によるとISO 7438:2020 (金属材料 - 曲げ試験)、時効硬化アルミニウムの最小曲げ半径は、降伏強度と弾性率によって決まります。 JS Precision は、これらの関係を K-Factor 補償モデルに適用します。
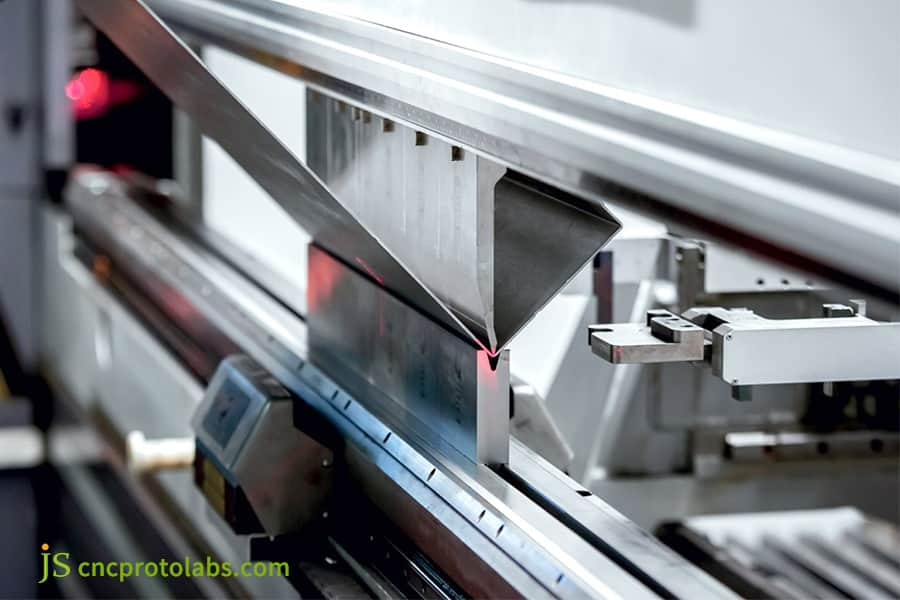
図 1: レーザーで軽量金属を曲げるプレス ブレーキ。
CNC 金属曲げサービスは、複雑な薄肉部品の厳しい公差をどのように保証しますか?
金属曲げ加工では、8 軸サーボ ドライブ、リアルタイムの機械的クラウニング補正、閉ループ動的レーザー角度補正により、複雑な薄肉部品の累積公差 ±0.05 mm を達成します。
多パス誤差重ね合わせ・変形防止制御
- 材料厚さ ( 0.5 ~ 2.0 mm ) の薄肉部品は、1 回のパスで ±0.15° の角度変化から 5 回連続で直線的に変化する場合があります。 CNC精密曲げ加工0.20mm以上。したがって、パスバイパスの動的補償を利用する必要があります。
- エアベンディングは下死点の深さによって角度を設定し、主に内側に圧力がかかるため、柔軟な大きな角度の成形に適しています。底部曲げでは、金型が形状に圧入されるため、角度の再現性がはるかに高く、 Cpk ≥ 1.33です。
- さらに、下死点の深さを0.01 秒ごとに変更することにより、8 軸 CNC 電気油圧サーボ システムは、材料バッチの厚さの公差 ±0.02 mm から生じる角度ドリフトを動的に常に補正します。さらに、このようなシステムを使用することで、複数の複雑な部品の曲げによる累積誤差のロックを 0.05 mm 以内にすることができます。
8 軸リンケージの校正と動的角度測定プロセス
- 光学式レーザーゴニオメーターは曲げの瞬間の正確な曲げ角度を収集し、それを CNC コントローラーに送り返し、目標角度に一致させます。
- サーボガイドによるキャリブレーションは、実際に測定された板厚に基づいて位置決め座標を自動的に修正するため、板厚公差によって引き起こされる可能性のある位置決め誤差を排除できます。
- システムは補正値を現在のプロセスパラメータに入力し、角度標準偏差は200 回を超える連続生産実行でも ±0.08° 以内で安定しています。
3D CAD 図面を JS Precision に送信すると、無料の DFM 評価と薄肉部品の曲げ公差解析レポートが入手できます。
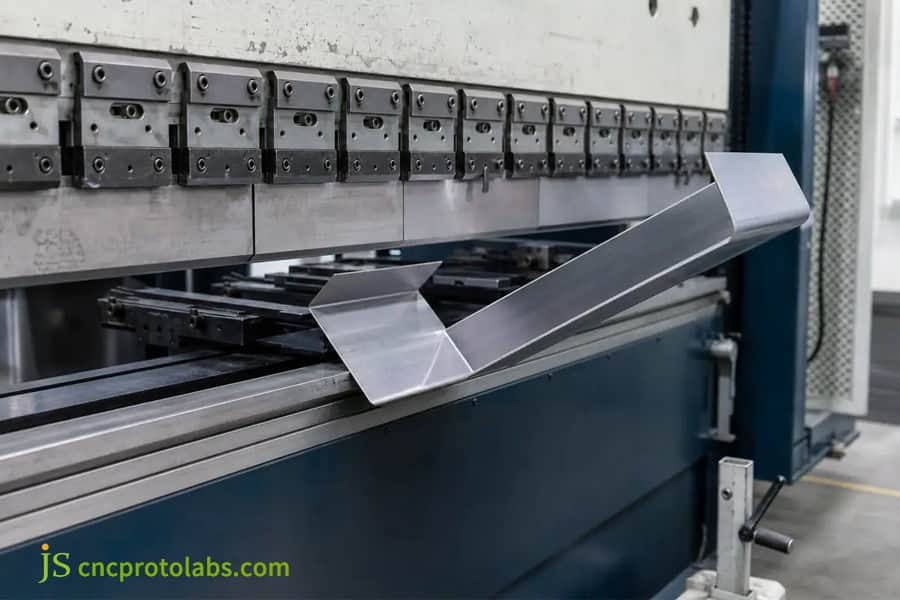
図 2: CNC プレス ブレーキの複雑な薄肉部品の曲げ。
精密金属成形により、外観上の軽量部品のダイマークがどのように除去されるのでしょうか?
精密金属成形硬い V ダイ接触をポリウレタン クッション パッド、Roll-aV マークのない下部ダイ、および金属間の直接の摩擦を防ぐポリマー保護フィルムに置き換えることにより、表面の軽量部品のダイ マークを除去します。
接触応力集中と圧痕形成
- 従来の超硬V型下型ではアルミ板の表面に応力が集中し、アルマイト処理前に目立つ押し出し痕や傷が発生しやすかった。
- ローラー式ノンマーキング下型(Roll-aV)は、滑り摩擦を転がり接触に変換し、せん断応力分布をより均一にし、線状圧痕を完全に除去します。
- ポリウレタン弾性ガスケットは、局所的な接触応力のピークを吸収し、構造の完全性を損なうことなく、5052 アルミニウム プレートと 6061 アルミニウム プレートの両方で表面の傷率を14.5% から 0% に削減します。 (JS Precision 社内 DFM データベース(2023~2024))
金型材質が表面Ra値に及ぼす影響
- 焼入れ鋼の V ダイ加飾成形法を使用すると、表面粗さ Ra が約0.8 ~ 1.6 μmになります。そのため、陽極酸化段階に進む前に、次のステップで研削と研磨が必要になります。
- ポリウレタン ガスケット + Roll-aV 形成が達成された場合、表面粗さは依然として元の Ra ≤ 0.4 μm レベルにあり、これはさらなる研磨を必要とせず、傷のリスクなしに同時に陽極酸化または電気めっきプロセスに入ることができることを意味します。
- 加工後の研削・研磨が不要な高精度金属曲げサービスにより、1個あたりの製造時間を約20%短縮します。 (JSプレシジョン社内生産データ、2024年)
|
金型・ツーリングの種類 |
接触応力分布 |
成形後の表面粗さRa(μm) |
キズ・プレス痕率(%) |
|---|---|---|---|
|
超硬合金Vダイ(従来品) |
V接点ラインに集中 |
0.8~1.6 |
14.5 |
|
ポリウレタンクッションパッド |
ピーク応力吸収・均一 |
≤ 0.4 |
0 |
|
Roll-aV(転がり接触型) |
ロールラインに沿って均一 |
≤ 0.4 |
0 |
によるとISO 21920-2:2021 、表面テクスチャパラメータは、化粧品の曲げ部品の外観と性能に直接影響します。 JS Precision は、同じ表面整合性の原則を跡のない曲げツーリングの設計に適用します。
装飾部品用の押し込みゼロの曲げソリューションが必要ですか?無料の DFM レビューとゼロインデンテーション金型選択のアドバイスについては、JS Precision のエンジニアにお問い合わせください。
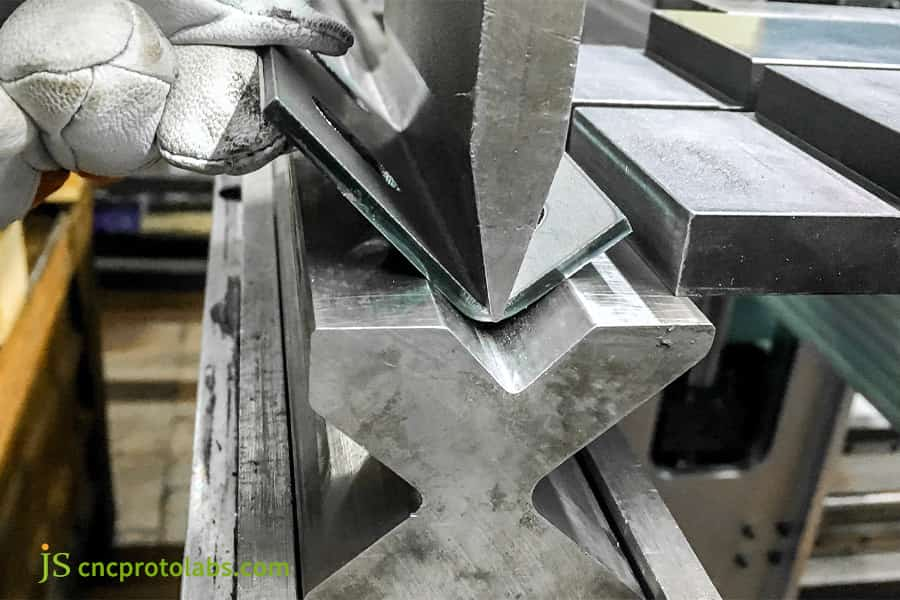
図 3: プレス ブレーキで軽量金属を曲げる作業者。
穴の歪みやフランジの歪みを防ぐために、軽量コンポーネントの曲げ用に DFM を最適化するにはどうすればよいですか?
軽量部品の曲げ加工穴エッジの安全距離の公式を厳守することと、隣接する穴やフランジに塑性流動応力が伝播するのを防ぐために曲げ移行ゾーンにレーザー レリーフ ノッチを使用することが必要です。
実装可能な DFM エンジニアリング ガイドライン 4 つ
- 曲げフランジの最小高さ: H ≥ 2t + R 。金型押えの安定したクランプを確保し、薄肉フランジの反りを防ぎます。
- 穴のエッジから曲げの内側の丸いコーナーの接線までの最大許容距離は、 D ≧ 2.5t + R であり、穴が伸びによって楕円形でなくなることを確認するための要件です。
- 長方形および半円形の逃げ溝は、曲げの外側に沿って引張応力を解放し、初期の微小亀裂の形成を防ぐ応力集中ゾーンの手段と考えることができます。
- 皿穴や膨らみなどの二次スタンプ フィーチャは、成形中の塑性流動によりフィーチャの寸法を妨げないように、曲げの前 (穴の場合) または曲げた後 (膨らみの場合) に行う必要があります。
軽量部品の曲げ DFM 幾何学的制限パラメータ
|
板厚t(mm) |
分。フランジ高さ Hmin (mm) |
分。穴から曲げまでの距離 Dmin (mm) |
リリーフノッチ幅×深さ(mm) |
限界を超える変形リスク |
|---|---|---|---|---|
|
0.8 |
3.4 |
3.7 |
1.2×1.5 |
穴の楕円率 > 0.15 mm |
|
1.2 |
5.0 |
5.5 |
1.5×2.0 |
フランジの反り・亀裂 |
|
2.0 |
8.0 |
9.0 |
2.0×3.0 |
厚さ方向の亀裂 |
JS Precision の社内 DFM データベース (2023 ~ 2024 年) に基づくと、穴から曲げまでの距離 D ≥ 2.5t + R により、0.8 ~ 2.0 mm のシート全体で穴の楕円率が 0.15 mm 未満に維持されます。間隔が狭い場合は、レーザーによる応力緩和ノッチが必要です。
カスタム金属曲げサービスにおいて、CNC プレス ブレーキ、スタンピング、パネル ベンダーはどのように比較されますか?
1 ~ 5,000 個の少量カスタム注文の金属曲げサービスでは、専用工具が不要で数分で切り替えられる CNC プレス ブレーキとフレキシブル パネル ベンダーが好まれ、他の製品よりも総コストが低くなります。プログレッシブスタンピングツール小ロット向け。
3つのプロセスの技術とコストの限界
- CNC サーボ カスタム バッチ曲げソリューション:金型投資$0 (ユニバーサル金型ライブラリ)、ライン切り替えは数分、公差±0.05 mm 、ばらつきの多い部品、小さなバッチ、フランジ付き部品に適しています。
- フレキシブルベンディングセンター (パネルベンダー): ロボットによる自動供給 + 上下曲げ、ライン切り替えは数分で完了し、非常に大きな平らなサイズと複数の曲げエッジを持つシートに適しており、単一ピースのサイクルタイムはベンディングマシンの方が優れています。
- 連続スタンピングツーリング: 1 時間の切り替え時間で20,000 ドルを超える金型投資。ほぼ最低の単価でサイクルの10,000 個以上の量産に適しています。
多品種少量カスタマイズ工程選定決定
|
プロセス/基準 |
CNCサーボプレスブレーキ |
フレキシブルパネルベンダー |
プログレッシブスタンピングツール |
|---|---|---|---|
|
工具投資 (USD) |
0 |
0 |
20,000+ |
|
切り替え時間 |
分 |
分 |
営業時間 |
|
最適なバッチサイズ (個) |
1 – 5,000 |
1 – 5,000 |
10,000 – 1,000,000+ |
|
公差の再現性 |
±0.05mm |
±0.05mm |
±0.02mm |
|
複雑なフランジへの適応性 |
高い |
中くらい |
高い |
JS Precision の社内生産データ (2024 年) に基づくと、CNC プレス ブレーキとパネル ベンダーは、5,000 個未満のカスタム バッチでハード ツーリング スタンピングよりも低い総コストを実現します。
損益分岐点分析:年間需要が約8,000 ~ 10,000 ユニットを超える場合、順送スタンピング ツールの償却費は、CNC 曲げによるピースあたりの人件費の削減によって得られる節約よりも高くなります。ただし、その範囲を下回る場合、最も低コストの技術は CNC プレス ブレーキとパネル ベンダーの使用になります。
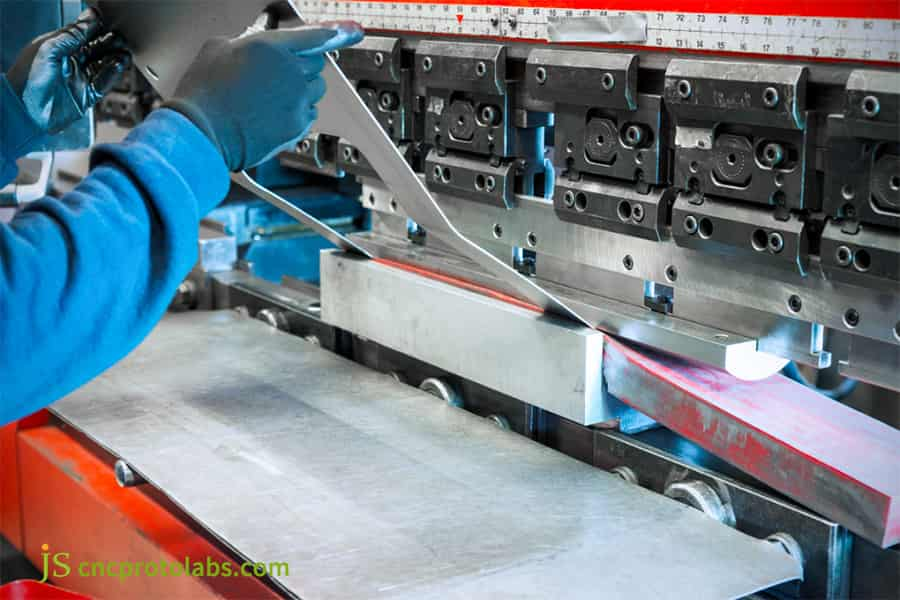
図 4: CNC プレス ブレーキを使用して金属を曲げる作業者。
JS Precision のケーススタディ: 軽量チタン製医療用ロボット アームの多曲率精密曲げ
お客様が直面する困難
ヨーロッパ人医療機器同社は、1.0 mm のグレード 5 (Ti-6Al-4V) チタン合金で小型ロボット アームのケーシングを構築しました。これには、7 つの部分からなる複雑な部品の曲げシーケンスや、高密度に配置された 12 個の放熱穴などの特徴があります。元のサプライヤーによる室温ワークピースの冷間曲げにより、外側の曲げ半径に微小亀裂が発生し (部品の 38% が浸透試験に不合格)、穴が最大 0.35 mm 伸びました。
JS プレシジョン ソリューション
- 熱力学シミュレーションと DFM 補正:応力場シミュレーション用の Deform-3D ソフトウェアの助けを借りて、アセンブリ寸法が満たされる条件下で、内側の曲げ半径 Rが 1.5 mm から 2.2 mm に減少しました。穴側では、その部分の圧力を軽減するために、0.8 mm のレーザーマイクロカットが事前に設定されていました。
- 局所的な高周波誘導温度制御成形:変形ゾーン内の材料の温度が280°C ~ 320°Cの範囲内に保たれるように、局所的な加熱治具を作成します。これにより、塑性伸びが向上するだけでなく、冷間脆性微小亀裂も除去されます。
- 適応型 CNC セグメント加圧成形:この方法では、マルチレベルの圧力保持曲線制御 (急速な下降 - 段階的なゆっくりとしたプレス - 残留応力を解放するための 2.5 秒間の圧力保持) を使用し、光学プロジェクターを使用して最初のピースの 100% 幾何学的検査を実行します。
失敗経験とそこから得た教訓
テストの初期段階では、金型の熱伝導が速いため、ワークピースの温度が 50°C 未満に低下し、最初の 2 つのコンポーネントで0.25° の許容範囲外のスプリングバックが発生しました。調査の結果、エンジニアは、熱損失を防ぎ、成形温度を維持し、スプリングバックを低減するために、金型の接触領域に高温耐性のセラミック絶縁層を適用することを決定しました。その結果、次のサンプルの角度公差は±0.08°以内となり、セラミック絶縁の有効性が実証されました。(JSプレシジョン社内生産データ、2024年)
最終結果
プロセスが安定すると、ロボットアーム用のハウジング部品の完全なハウジングセットを200個生産しました。曲げ角度の許容差±0.08°以内に保ちます。重要な穴の穴距離公差は ±0.03 mm に維持され、三次元測定機 (CMM) による検査では100% の合格率が得られました。その結果、プロジェクトの納期は 4 週間から 12 日に短縮されました。
複数曲率のチタン合金にも同様の精密曲げソリューションが必要ですか?無料の DFM レビューとカスタマイズされたプロセス ロードマップについては、JS Precision エンジニアにお問い合わせください。
精密金属成形サプライヤーを選択する際の 5 つの重要な基準は何ですか?
板金曲げサプライヤーを評価する際は、CNC の軸数、スプリングバック制御データベース、検査装置の能力 (CMM / 3D スキャナー)、および DFM エンジニアリングのコラボレーション能力に焦点を当てます。
5 つの主要な評価指標 (チェックリスト):
- ツーリングと金型の製造能力:ノンマーキングツーリングを組み合わせた特殊なセグメント金型の開発能力はどの程度ですか (承認基準: Roll-aV / ポリウレタン ガスケットのような専用のノンマーキング金型ソリューションを提供できますか)。
- 品質システム認証範囲: ISO 9001:2015 および IATF 16949 (自動車/精密機器) 認証 (受け入れ基準: 証明書は最新であり、範囲文書を表示できます)。
- 検査機器精度:三次元測定機(CMM)、ポータブル多関節アームレーザープローブ、表面粗さ測定機を完備(合格基準:CMM指示誤差≦2.5μm+L/250)。
- 素早い試作対応力:金型ライブラリは契約後48時間以内にサンプル提供が可能な汎用型ライブラリです(合否基準:STEP+2D PDF図面受領後4時間以内にDFMと見積書を送付)。
- 表面後処理の統合管理と制御:陽極酸化、不動態化、粉体塗装のプロセストレーサビリティ(合格基準:すべてのバッチに表面粗さと膜厚の試験記録が付いています)。
精密金属曲げサプライヤーを評価する準備をしていますか?無料のサプライヤー評価チェックリストと DFM 製造可能性レビューについては、今すぐ JS Precision にお問い合わせください。
よくある質問
Q1: アルミニウム 6061-T6 と 5052-H32 の曲げ挙動の主な違いは何ですか?
引張強度が290 MPa 以上のアルミニウム 6061-T6 の伸びはわずか 8 ~ 10% です。アルミニウム 6061-T6 では、冷間曲げにより粒界で引き裂きが発生するため、最小半径は厚さの約 3 倍にする必要があります (つまり、 R ≥ 3t )。対照的に、5052-H32 は 12 ~ 18% の伸びを持ち、R = 1t で曲げることができ、6061-T6 よりもはるかに少ないスプリングバックを示します。
Q2: JS Precision は、複数曲げ操作中の累積公差のスタックアップをどのように制御しますか?
JS Precision は、外出先でレーザーで角度を測定し、シートの実際の厚さを 0.01 秒以内に考慮してプレスの死点を微調整するための圧力フィードバックを使用できる自動 8 軸曲げ機を導入しています。接触式測定機による工程検査により、5回以上の曲げの合計誤差は±0.05mm以内に収まります。
Q3: カスタム金属曲げサービスの見積もりに最も大きな影響を与えるエンジニアリング要因は何ですか?
の曲げ見積材料グレード、板厚公差、曲げパスと干渉の複雑さ、ノンマーキング工具の償却費、およびテストレベルによって決まります。単一バッチが500 個以上に達すると、工具セットアップの償却コストを 35% 以上削減できます。
Q4: 穴から曲げまでの最小距離を維持する必要があるのはなぜですか?またその計算式は何ですか?
曲げ領域における材料の塑性流動により、隣接する穴が拡大する可能性があります。穴のエッジから曲げの内半径の接点までの距離は、 D ≥ 2.5t + Rである必要があります。スペースが限られている場合は、応力の伝達を防ぐためにレーザー応力緩和溝を導入する必要があります。
Q5: 板金曲げの K ファクターとは何ですか?また、それがフラット パターンの精度に影響を与えるのはなぜですか?
K ファクターは、曲げ中の中立層の位置と金属シートの厚さ t (通常は 0.3 ~ 0.5 の範囲) の間の比率です。 K ファクターを正確に測定することは、CAD でシート メタルの展開とブランキングのためのフラット パターンをエラーなく正確に開発するために、また、曲げプロセス後の形状の許容範囲外の発生を防ぐためにも不可欠です。
Q6: 精密金属成形で実現可能な板金の最小厚さはどれくらいですか?
高精度 CNC プレスと精密研削金型により、0.1 mm までの極薄ガスケットとシールドを安定して生産できます。一方、0.1 ~ 0.3 mm の極薄箔は通常、光化学エッチングによって曲げガイドラインで切断され、その後治具上で成形されます。
Q7: 化粧アルミニウム部品の工具跡や傷はどのようにして完全に防ぐことができますか?
JSプレシジョンでは、ポリウレタン弾性下型パッド、高靭性成形保護フィルム、さらにはRoll-aVローラータイプの傷のない下型を使用することで、滑り摩擦を転がり接触に変換し、傷ゼロで本来の表面粗さ(Ra≦0.4μm)を維持します。
Q8: JS Precision での CAD アップロードからプロトタイプ納品までの一般的なリードタイムはどれくらいですか?
公差データ (2D) と 3D STEP ファイルの両方を含む CAD 図面を受け取った後、JS Precision は2 ~ 4 時間以内に DFM 分析と見積り結果を受け取る準備が整います。 JS Precision は、金型ライブラリを利用して、プロトタイプ ツーリングと初品検査を 48 時間以内に提供します。
まとめ
軽量で高強度の合金部品の製造品質は、堅牢な材料異方性制御、正確なスプリングバック補償アルゴリズム、カスタマイズされた工具と金型に大きく依存します。エッジ間の穴マージンや圧力逃がし溝などの DFM (Design for Manufacturing) ガイドラインを早期に組み込み、多軸 CNC 閉ループ曲げシステムと組み合わせることで、曲げ亀裂、表面の傷、穴の伸びに起因する欠陥を発生させることなく、±0.05 mm の寸法精度を確実に製造できます。
曲げ加工中の亀裂、公差の累積、表面マーク/ダイマークなどの問題が製品で発生した場合は、JS Precision Engineering にご連絡ください。単に3D CAD図面を提出してください(STEP/IGES/DXF)、エンジニアリング チームから DFM の無料の製造実現可能性分析レポートと段階的なコスト提案が 4 時間以内に送信されます。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明や保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

