El factor K de la chapa es la relación mecánica básica (K = t / T) que define la posición del eje neutro para el espesor de la chapa. Determina la longitud del patrón plano y la precisión dimensional en la formación de plegadoras. Elegir el factor K correcto entre 0,25 y 0,50 en función de las propiedades del material elimina los errores de deducción de curvatura causados por una medición de longitud inexacta y garantiza tolerancias lineales dentro de ±0,1 mm.
Describe físicamente el proceso: cuando la lámina se dobla, las fibras exteriores se estiran mientras que las fibras interiores se comprimen. El eje neutro es la región de deformación cero, cuya longitud física permanece sin cambios durante la flexión.
Cargue sus archivos CAD de chapa metálica para obtener un cálculo rápido de curvatura DFM y una cotización instantánea de JS Precision Engineers.
Resumen de las respuestas clave
La calibración precisa del factor K de chapa (K = t / T) rige el desplazamiento del eje neutro y la precisión del patrón plano, donde se aplican valores empíricos entre 0,33 y 0,45 a través de aire estándar de matriz en V 8x El doblado mantiene las tolerancias del ensamblaje final dentro de ±0,1 mm.
Dimensión de Ingeniería
Mecanismo crítico y parámetro de referencia
Aplicación objetivo e impacto de DFM
Fórmula y geometría (H2-2)
K = t/T;
BA = (π · A / 180) · (R + K · T)
Elimina el error de cálculo de patrones planos CAD
Parámetros de referencia de materiales (H2-3)
Al 5052 (0,33–0,38);
Acero (0,40–0,42);
304 acero inoxidable (0,42–0,45)
Tiene en cuenta el límite elástico y el endurecimiento por deformación
Proceso de herramientas (H2-4)
Doblado por aire (K ≤ 0,42);
Tocando fondo (0,43–0,45);
Acuñación (0,50)
Gobierna el tonelaje y el springback de la plegadora
DFM y tolerancias (H2-5/6)
R mínimo ≥ 1,0T;
Brida ≥ 4T + R;
Separación del agujero ≥ 3T + R
Asegura la repetibilidad del conjunto lineal ±0,1 mm
Fuentes de datos: DIN 6935:2011-10 (Doblado en frío de productos planos de acero) y ASME Y14.5-2018 (Dimensionamiento y tolerancias).
La calibración de los factores K específicos de la aleación directamente dentro de las mesas de plegado de SolidWorks evita errores de múltiples bridas y el costoso desecho de la plegadora.
¿Por qué es fundamental el factor K preciso de la chapa para la deducción de curvatura de precisión?
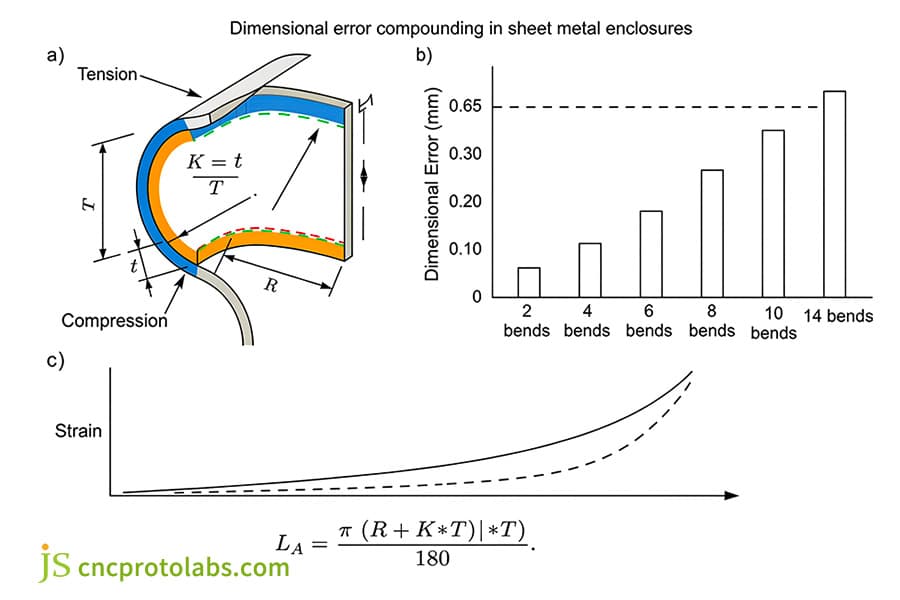
Los cálculos precisos del factor K de chapa metálica evitan errores dimensionales no lineales al traducir modelos CAD 3D a patrones planos 2D. En gabinetes de múltiples curvaturas, una desviación inexacta del factor K de 0,05 se combina en cada brida consecutiva, generando desviaciones dimensionales acumuladas que superan los 0,3 mm. Esta inexactitud conduce a una grave desalineación de los orificios de montaje, juntas soldadas del chasis distorsionadas y desechos excesivos de piezas durante el ensamblaje de producción final.
Mapeo de longitud desplegada 2D y tamaño 3D
Según los datos de prueba, para un espesor de placa T = 2,0 mm, un cambio de 0,01 en K produce un error de deducción de curvatura de 0,04 mm; en un máximo de 4 curvaturas, el error acumulativo alcanza aproximadamente 0,16 mm.
Una configuración incorrecta del valor K a menudo significa una sobreestimación o subestimación del material requerido en el patrón desplegado. Con el procesamiento de la aleación de aluminio 5052-H32, el valor K se estableció accidentalmente en 0,50 en lugar del 0,35 medido, lo que haría que la longitud desplegada de una sola curva fuera aproximadamente 0,32 mm más larga, causando directamente el problema de interferencia con el conjunto de brida.
Los errores en el cálculo de plano al convertir un modelo 3D a 2D pueden provocar interferencias en la brida o en el espacio del ensamblaje. Un modelo que utilice el K = 0,5 predeterminado de SolidWorks, después de exportarlo a DXF, producirá longitudes de plegado reales aproximadamente 1,2 mm más cortas que las diseñadas, lo que requerirá la corrección manual de la tabla de deducción de plegado.
Cuando una máquina de cortadora por láser lee un archivo DXF, el valor de compensación de ruta debe vincularse con el factor K. Al programar, el ingeniero de procesos preestablecerá una compensación de corte de 0,1 mm en el software CAD para compensar la ligera influencia de la zona afectada por el calor en la longitud desplegada.
Antes de la producción en masa, se debe realizar una medición de prueba de la primera pieza con una máquina de medición de coordenadas (CMM) y plegado. El valor K real se calcula volviendo a calcular el ángulo de recuperación elástica real para garantizar la coherencia de las dimensiones desplegadas de las siguientes 500 piezas o más. Este proceso puede controlar la desviación dimensional dentro de ±0,05 mm.
El efecto de amplificación en cascada de tolerancia de múltiples curvaturas consecutivas
Si se produce un error de +0,05 mm en un solo doblez, la desviación total será de 0,20 mm para una pieza en forma de U formada por cuatro dobleces. En un proyecto de chasis de comunicaciones, dicho error para ocho curvas sería de 0,48 mm, lo cual es demasiado grande para permitir la instalación del riel guía interno sin piezas adicionales.
Por ejemplo, una caja muy compleja con 8 a 14 pliegues probablemente tendría un error de superposición de más de 0,40 a 0,65 mm, lo que no es compatible con las tolerancias utilizadas para el ensamblaje. En este caso, la única posibilidad es un proceso de plegado dividido y se debe añadir una unidad de inspección y ajuste inmediatamente después del séptimo pliegue para compensar.
El error es una función casi lineal del número de curvaturas. El error de cada curva se suma linealmente. La contribución de cada curvatura al error general está relacionada positivamente con la desviación del factor K. Cuando la desviación K supera 0,08, el error acumulado en 14 curvaturas la desviación acumulada crece más allá de 1,2 mm.
Según el requisito de tolerancia de precisión de ±0,1 mm, es necesario limitar el valor máximo del error K de cualquier curvatura a 0,015. Para cumplir con esto, una máquina CNC debe tener una resolución de profundidad de prensado en el eje Y de 0,001 mm.
La distribución dimensional de las piezas después del plegado múltiple es una distribución normal. Al implementar el control estadístico de procesos (SPC), la longitud crítica de la brida se inspecciona cada 50 piezas para garantizar que Cpk ≥ 1,67 y evitar desviaciones en los lotes.
Suministro que supera las expectativas: negocio y atribución de costes
Ajustar la tolerancia de ±0,5 mm a ±0,1 mm aumenta el precio entre un 15% y un 25%, debido a las pérdidas por flexión de prueba y al tiempo completo de inspección. Según los datos del proceso de JS Precision, el tiempo de inspección de la CMM de una sola pieza aumenta de aproximadamente 3 a 12 minutos, lo que aumenta el costo de mano de obra en aproximadamente un 300 %.
No se puede ignorar el costo de los desechos de plegado de prueba. Cada lote de materiales nuevos requiere de 3 a 5 muestras de plegado de prueba. Tomando el acero inoxidable 304 como ejemplo, el costo de cada chatarra de prueba de doblado es de aproximadamente $8,5; sumando el tiempo de ocupación de la máquina-herramienta, la configuración de un solo proceso supera los $200.
En pocas palabras, un error de 0,05 en el valor K puede no ser perceptible en absoluto en los dibujos, pero en la línea de montaje final, los orificios de los tornillos no se alinearán y habrá que desechar todo el lote de carcasas. Según nuestra experiencia, las paradas de línea no planificadas debido a desajustes en el ensamblaje pueden costar mucho más de $5000 por hora en pérdida de producción.
El uso de servicios de proceso de precalibración puede reducir el tiempo de entrega de la muestra inicial de 14 días a tan solo 3 días. La alineación directa de los valores K con las bases de datos históricas de aleaciones puede reducir el número de curvaturas de prueba hasta un 20 % de la cantidad original, lo que reducirá los gastos de desarrollo inicial de los clientes.
¿Cómo determina el desplazamiento del eje neutro el cálculo del factor K y el margen de flexión?
El eje neutro representa el límite teórico dentro de la chapa metálica doblada donde el material no experimenta tensión de tracción o compresión. A medida que el punzón introduce el material en la matriz en V, el eje neutro se desplaza progresivamente hacia el radio de curvatura interior, gobernado por la relación K = t / T. En consecuencia, para calcular el margen de curvatura exacto es necesario multiplicar el ángulo de curvatura por el radio neutro desplazado: BA = (π · A / 180) · (R + K · T).
Mecanismo de deformación plástica microscópica de la sección transversal
Después de doblarla, el análisis metalográfico de la lámina de aluminio 5052 de 2,0 mm reveló que la capa exterior se adelgazó aproximadamente un 8,3 %, mientras que el espesor interior aumentó aproximadamente un 5,7 %.
La resistencia a la compresión desplaza la superficie de deformación cero desde el centro de la sección transversal hacia el lado interior, lo que genera un desplazamiento hacia adentro del eje neutro. Si el ángulo de flexión aumenta en una extensión de 90° a 135° y el desplazamiento del eje neutro hacia adentro ocurre en otros 0,02 T, entonces el valor de K disminuirá de 0,35 a 0,33.
El factor K es la relación entre la distancia (t) desde la superficie interior hasta el eje neutro de flexión y el espesor total de la lámina (T), y está limitado entre 0,25 y 0,50. K es igual a 0,50 cuando la deformación es puramente elástica y cuando se produce una deformación totalmente plástica, K se acerca a 0,25. Este rango está influenciado por el exponente de endurecimiento por deformación 'n' del material.
El deslizamiento y la deformación por hermanamiento de los microgranos durante la flexión afectan aún más la posición del eje neutro. Los granos austeníticos del acero inoxidable 304 sufren una transformación de fase martensítica durante la deformación en frío, lo que produce un endurecimiento local y hace que el eje neutro se desplace hacia afuera 0,03 T.
Modelo matemático central del factor K
La fórmula es:
K = t/T
Donde t es la distancia desde el eje neutro a la superficie interior y T es el espesor del material. Se midió que el espesor real de un determinado lote de placa de aluminio 6061-T6 era T = 2,92 mm (3,0 mm nominal), lo que provocó que el valor K real se desviara del valor teórico en 0,012.
Ingeniería del límite físico: el valor varía desde 0,25 (compresión máxima) hasta 0,50 (flexión elástica pura). Ir por debajo o por encima de los límites supone desgarrar el material o sobrecargar el molde. P.ej. Si K < 0,25, la tensión de compresión en el radio de curvatura interior es mayor que la resistencia a la compresión del material, lo que provoca inestabilidad del material y arrugas.
El factor K debe calcularse junto con el límite elástico y el comportamiento de endurecimiento por deformación del material, nunca asumiendo un valor predeterminado. La base de datos estándar del proceso contiene diagramas de tensión-deformación para 45 aleaciones diferentes, y el valor del factor k para cada material base se ha calculado con mucha precisión utilizando un método integral.
En la fórmula BA para compensación de flexión, el ángulo A debe estar en grados. Cuando A = 90°, BA = π/2 × (R + K·T). Si la unidad del ángulo se ingresa incorrectamente en radianes en lugar de grados, el BA calculado será menor en un factor de aproximadamente 57,3. Este es uno de los errores de programación más comunes para los principiantes.
Diferencias en los algoritmos del sistema CAD
SolidWorks y AutoCAD dependen de K-Factor, mientras que Creo trabaja con Y-Factor. Para moverte entre ellos, utilizas Y = K · (π / 2). Con K = 0,38, esto da Y = 0,597. Realice la conversión incorrecta e importe los datos tal como están. Cada curvatura registra un error sistemático de 0,18 mm.
Omitir la conversión del dibujo produjo un sesgo constante de 0,05 a 0,12 mm por curva. El chasis de un servidor tiene 12 curvas. Ese sesgo puede acumularse hasta 1,44 mm a lo largo de la pieza. Eso está muy por fuera de lo que permiten las tolerancias de ensamblaje.
Los ingenieros siempre deben verificar y convertir los valores K explícitamente para que los diseños se mantengan consistentes de una plataforma a otra. Cuando llega el archivo STEP de un cliente, este comienza con una auditoría del factor K, convirtiendo el factor Y de Creo en el factor K que el sistema CNC interno realmente necesita.
El software CAD moderno admite la incrustación directa de propiedades físicas del material, como la biblioteca de materiales de SolidWorks que puede asociar factores K. Sin embargo, se sigue recomendando la verificación manual porque las propiedades del aluminio integradas en el software a menudo se basan en condiciones ideales y no tienen en cuenta la influencia de la dirección de laminado real.
DIN 6935:2011-10 (doblado en frío de productos planos de acero) especifica coeficientes de corrección de desplazamiento de capa neutra y define condiciones límite para cálculos de longitud de arco plástico en componentes de acero conformados en frío.
En otras palabras, el factor K le indica en qué porcentaje el eje neutro se ha reducido hacia adentro, que es la única línea de base para enderezar las curvas.
Figura 1: Esquema de sección transversal dimensional que ilustra la posición del eje neutro, mostrando t, T, R y las zonas de tensión-compresión.
¿Cuáles son los valores de referencia del factor K de chapa metálica para aluminio y acero?
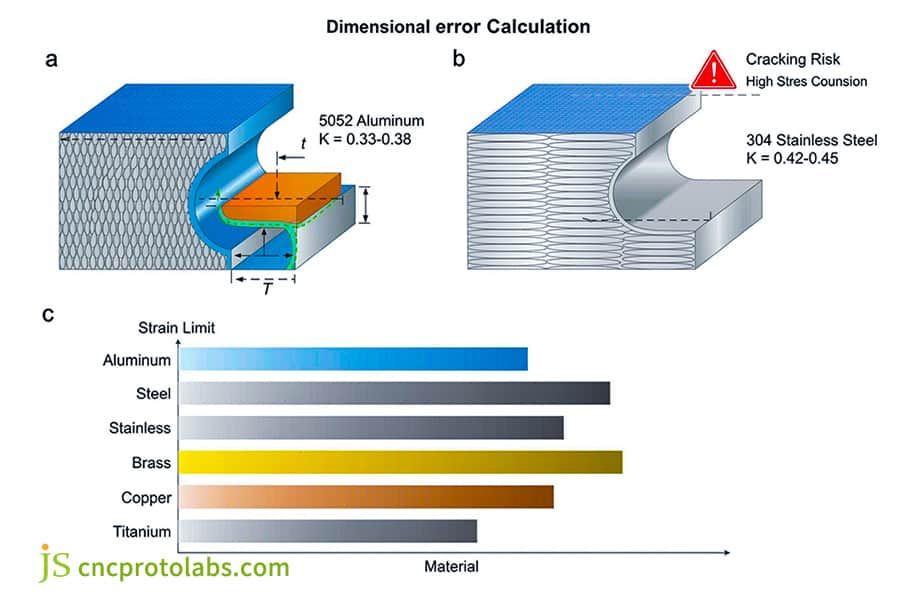
Las aleaciones de ingeniería estándar requieren factores K dedicados que van desde 0,30 a 0,48 dependiendo del límite elástico, temperamento y tasas de endurecimiento por trabajo. Las aleaciones de aluminio dúctil como 5052-H32 exhiben factores K más bajos entre 0,33 y 0,38 bajo flexión con aire estándar, mientras que los aceros inoxidables 304 y 316 de alta resistencia exigen líneas de base más altas entre 0,42 y 0,45 para compensar la intensa resistencia contra la deformación por compresión de la fibra interna.
La ley de control de las propiedades mecánicas en el eje neutro
El aluminio 5052 tiene una elasticidad muy alta. En su superficie interior se contrae de modo que el eje neutro termina casi en la superficie interior. Un valor K de 0,33–0,38 indica un estado relativamente blando, ya que el material con dureza Brinell HB 60–80 no es muy duro.
El
acero inoxidable 304/316 tiene un alto límite elástico por encima de 240 MPa y un alto exponente de endurecimiento que resiste la deformación, lo que da un valor K de 0,42 a 0,45; Los aceros avanzados de alta resistencia pueden alcanzar límites elásticos de trabajo de 1500 MPa, el material se endurece muy rápidamente durante la flexión, lo que limita el desplazamiento del eje neutro hacia adentro. Este material se endurece muy rápidamente durante la flexión, lo que limita el movimiento hacia dentro del eje neutro.
El acero con bajo contenido de carbono SPCC tiene un valor K moderado, alrededor de 0,40-0,42 para equilibrar las tensiones de tracción y compresión. Su límite elástico es de aproximadamente 210 MP y tiene un alargamiento del 40%. Como material doblado general, es muy adecuado para la mayoría de cajas de equipos de escritorio.
Las
aleaciones de cobre como el latón C26000 tienen una excelente ductilidad debido a su red cúbica centrada en las caras y su valor K puede alcanzar 0,38-0,42. Sin embargo, se debe prestar atención a su obvia direccionalidad. Al doblar longitudinalmente, el valor K debe aumentarse en 0,03 para evitar grietas en los bordes.
El
acero de alta resistencia (HSS) como el DP600 tiene un límite elástico de más de 350 MPa y un valor K tan bajo como 0,30. Sin embargo, se debe tocar fondo para evitar un rebote severo, momento en el cual el valor K real aumentará a 0,43.
Grado de aleación
Resistencia máxima a la tracción (MPa)
Límite elástico (MPa)
Mín. Relación R/T
Factor K de curvatura de aire
Factor K de fondo
5052-H32
228
172
1.0
0,35
0,44
6061-T6
310
276
1.5
0,33
0,42
SPCC
340
210
1.0
0,41
0,45
Acero inoxidable 304
515
240
1.5
0,43
0,46
Acero inoxidable 316L
485
220
1.5
0,42
0,45
Latón C26000
315
130
0,8
0,38
0,47
Fuentes de datos: AWS D8.9M:2023 (Prácticas recomendadas para métodos de prueba para evaluar la resistencia de Soldaduras por puntos de resistencia) y el documento técnico de SME MS20-113 (Parámetros de referencia empíricos del factor K para el conformado de chapa metálica de precisión, 2024).
Influencia de la orientación del grano rodante
En el caso de un plegado horizontal (con un patrón de laminado vertical), el valor K de referencia del material se utiliza para garantizar una deformación uniforme e igual en toda la pieza que se está doblando. Al doblar bandejas de baterías grandes, es un requisito estricto que todas las líneas de doblado sean perpendiculares a 90° con la dirección de laminado en el material de la lámina para mantener un valor K constante de 0,35.
Cuando se realiza una flexión longitudinal con líneas de rodadura paralelas, el agrietamiento es algo común. El factor K debe aumentarse en 0,02 y el radio de curvatura debe aumentarse a la mitad (50%). Por ejemplo, la flexión longitudinal de 90° de una placa de aluminio 5052 debería aumentar como mínimo R de 1,0 T a 1,5 T, porque de lo contrario aparecerían grietas muy finas y casi imperceptibles en la superficie exterior.
En un nivel muy básico, los aceros más duros trabajan más fácilmente bajo tensión, pero como también son más fáciles y rápidos de endurecer por trabajo, su valor K estaría más cerca de 0,45. Por otra parte, los aluminios más blandos, al ser más dúctiles, tienen un valor K más cercano a 0,33, que es una gran regla en el campo de la ciencia de los materiales y es el principio clave detrás de una base de datos de procesos.
Figura 2: Orientación de la estructura del grano y límites de deformación superficial en curvaturas de láminas de aluminio y acero inoxidable.
Doblado por aire frente a fondo frente a acuñación: ¿qué minimiza la recuperación elástica de la flexión de la chapa metálica?
El
el retorno elástico de flexión de chapa metálica varía drásticamente según los métodos de mecanizado. La flexión por aire mantiene los factores K entre 0,30 y 0,42 con un retorno elástico de 2° a 5°. El tope cambia K a 0,43–0,45 con un retroceso elástico de 1°–2°. La acuñación fija K en 0,50, lo que prácticamente elimina el retroceso angular pero requiere entre 5 y 8 veces el tonelaje normal. Para ensamblajes complejos de múltiples curvaturas, asociarse con un proveedor experimentado de servicios de fabricación de chapa metálica garantiza que la compensación de la recuperación elástica se incluya en la revisión del DFM en lugar de descubrirse durante costosas retrabajos.
Análisis mecánico de tres modos de formación de moldes
Doblado por aire: un contacto de tres puntos, donde el radio interior R se forma naturalmente por la apertura del troquel en V, se requiere un tonelaje de prensa mínimo, recuperación elástica de 2° a 5°, factor K de 0,30 a 0,42, la mejor opción al producir láminas delgadas (T < 1,5 mm) para evitar daños en las herramientas y al mismo tiempo aumentar el rendimiento.
Parte inferior: la chapa metálica se sujeta en la ranura en V, 2–3 veces el tonelaje, recuperación elástica 1°–2°, desplazamiento de capa neutral, factor K 0.43–0,45, ideal para la fabricación de piezas estructurales con alta precisión angular, como orejetas de montaje en marcos.
Acuñación: se requiere una prensa de muy alta presión para forzar la deformación plástica completa prácticamente sin recuperación elástica; el factor K efectivo alcanza 0,50 y el multiplicador de tonelaje requerido es de hasta 6x, pero puede romper fácilmente los troqueles como inconveniente. Solo está limitado a la fabricación de pruebas a pequeña escala con especificaciones precisas del producto y un espesor del material T ≤1,0 mm para evitar el desarrollo de microfisuras en las herramientas.
Las
máquinas dobladoras CNC modernas logran una transición suave del doblado abierto al doblado a baja presión a través de válvulas proporcionales hidráulicas. Los modelos Bystronic pueden cambiar automáticamente entre los dos modos en el mismo posicionamiento, utilizando flexión a baja presión para bridas críticas y flexión abierta para bridas no críticas.
Método de formación
Geometría de contacto de herramientas
Multiplicador de tonelaje
Gama Springback
Factor K efectivo
Doblado por aire estándar
3 puntos
1,0×
2°-5°
0,30–0,42
Aire de precisión con coronación
3 puntos + compensación
1,2×
0,5°–1,5°
0,35–0,42
Tocando fondo
Contacto V-die completo
2,5×
1°-2°
0,43–0,45
Acuñación
Flujo plástico forzado
6,0×
0°–0,2°
0,50
Fuentes de datos: IIW Comisión XVI (Deformación y fractura plástica de materiales, 2023) y ISO 10113:2020 (Materiales metálicos - Hojas y tiras - Determinación de la relación de deformación plástica).
El vínculo entre el ancho de apertura de la ranura en V del troquel inferior y el valor K
Si una curva plana con V = 8T es la línea de base, K disminuye en 0,03 para una curva cerrada en V = 6T, mientras que una placa gruesa en V = 10T–12T conduce a un aumento de 0,02–0,04 en K. Un juego de moldes estándar incluye todos los moldes inferiores con V = 5T, 12T que se pueden ajustar a varias necesidades de radio.
La selección de la abertura del troquel en V para las herramientas de plegadora afecta la posición del eje neutro. A medida que V aumenta de 8T a 10T, el radio de curvatura interior R aumenta en un 25%, el área de tensión sobre el material aumenta y el eje neutro se desplaza hacia afuera en 0,015T.
Para lotes de bajo volumen donde el tonelaje no es una limitación, se debe evitar el acuñado porque acorta gravemente la vida útil del troquel, por ejemplo, de 500 000 ciclos a 50 000 ciclos.
¿Qué herramientas de plegadora y reglas DFM optimizan las tablas de plegado de SolidWorks?
La integración de factores K validados en tablas de plegado de SolidWorks o AutoCAD evita la distorsión de la geometría durante la generación de patrones planos. Las reglas de Diseño para Manufacturabilidad (DFM) requieren establecer el radio de curvatura interior mínimo en al menos 1,0 T para aluminio y mantener longitudes de brida de 4T + R. La colocación de recortes y orificios al menos 3T + R de las líneas tangentes de plegado evita una distorsión severa del orificio durante el conformado, eliminando operaciones secundarias.
Especificaciones preestablecidas de parámetros de chapa metálica CAD
Nunca utilice el parámetro predeterminado 0,50 ya que es una regla absoluta. Deberá importar una tabla de plegado personalizada en formato .xls que corresponda al espesor del material. El material del cliente debe estar separado en un archivo de configuración, p.e. "ClienteA_5052_2.0mm_v3.xls".
Las tablas de plegado se organizarán según los tipos de aleación (por ejemplo, 0,35 para 5052 y 0,43 para 304). La tabla también incluye el ancho de ranura en V y el modelo de máquina herramienta adecuados para evitar un mal uso en otras máquinas.
Cada cambio de material requiere recalibración para evitar la acumulación de errores sistemáticos. El sistema de calidad estipula que cuando cambia el número de lote del horno del mismo grado de material, se debe realizar nuevamente una verificación de flexión de prueba y se debe actualizar el número de versión de la tabla de flexión.
Tres límites de fabricabilidad: límites geométricos
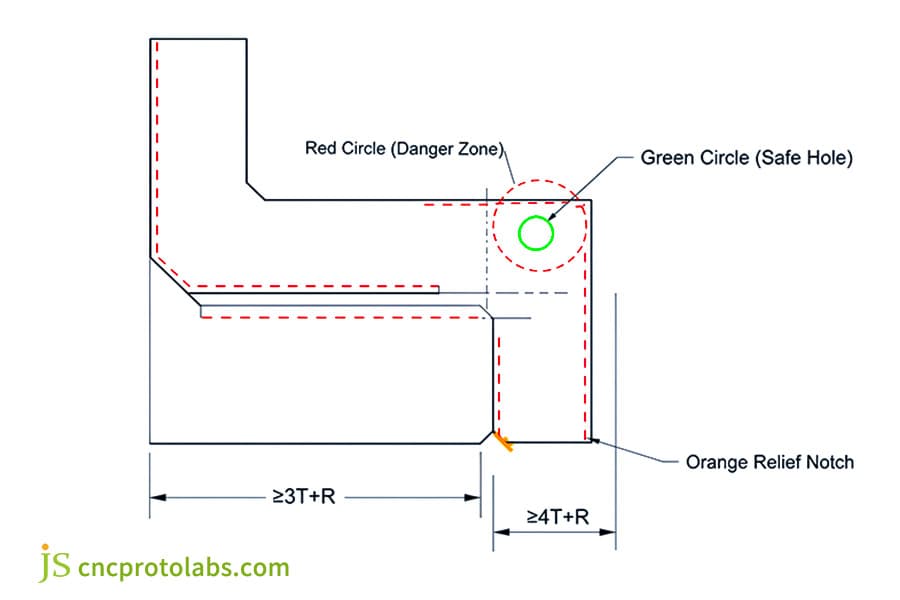
Radio de curvatura interior mínimo (Rmin): R ≥ 1,0 T (aluminio blando), R ≥ 1,5 T–2,0 T (aluminio duro/acero inoxidable) para evitar grietas en las superficies exteriores: los diseños con un R inferior a 1,0 T se marcan durante la revisión DFM; aumente el radio o cambie a corte con alambre.
Altura mínima del borde de flexión de la brida: L_min ≥ 4T + R, para evitar que el borde de soporte de la ranura en V se deslice y se deforme. Si T=2,0 mm, R=2,0 mm, la altura mínima de la brida será ≥ 10 mm, de lo contrario el tope trasero no se podrá colocar correctamente.
Distancia libre del orificio y del corte: La distancia desde el borde del orificio hasta la línea tangente de flexión es ≥ 3T + R para evitar la deformación elíptica del orificio. Las pruebas reales muestran que cuando el espacio libre es 2T, el orificio de Φ5 mm se convertirá en una elipse de 5,8 × 4,3 mm, perdiendo por completo su función de ensamblaje.
Especificaciones del tamaño de la ranura de alivio de presión de flexión
El ancho de la ranura de alivio de presión debe ser de al menos 1,5 T (normalmente ≥ 1,0 mm en términos absolutos para láminas delgadas). La profundidad debe extenderse más allá de la tangente de flexión al menos R + T. Por lo general, la ranura de alivio de presión tiene dimensiones de 3,0 mm x 5,0 mm que pueden cubrir casi 1,5 a 3,0 mm de espesor de tablas.
Si no hubiera una ranura de alivio de presión, la concentración de la tensión en el material provocaría desgarros y desperdicios y esta concentración de tensión es tres veces mayor. En una prueba interna, la tasa de desgarro en el exterior de una curva en ángulo recto sin ranura de alivio de presión fue del 12 %. Mientras que si había una ranura de alivio de presión, la tasa de desgarro cayó a cero.
Si la abertura está demasiado cerca de la línea de curvatura, se estirará directamente formando una elipse. Para evitar que el orificio se deforme, mantenga un espacio libre de al menos 3T desde la línea de doblez o corte ranuras de alivio de presión del proceso en ambos extremos de la línea de doblez. Ésta es una regla férrea que los diseñadores de chapa metálica deben tener en cuenta.
ASME Y14.5-2018 (Dimensionamiento y tolerancias) define las zonas de tolerancia del perfil y el establecimiento del marco de referencia de referencia para componentes de chapa metálica no rígida en condiciones de estado libre.
Revise su gabinete de chapa metálica DFM con JS Precision: explore nuestros servicios de fabricación de chapa metálica y obtenga una auditoría directa de capacidad de fabricación y una recomendación de herramientas.
Figura 3: Plano de ingeniería completo de DFM que muestra la geometría del alivio de curvatura, los márgenes de colocación de los orificios y los recortes de las bridas.
¿Cómo ofrece JS Precision servicios personalizados de doblado de chapa metálica dentro de ±0,1 mm?
JS Precision logra tolerancias lineales de ±0,1 mm y repetibilidad angular de ±0,25° al combinar plegadoras CNC de múltiples ejes con verificación automatizada del ángulo por láser en tiempo real. Nuestras líneas de producción utilizan tablas de plegado empíricas patentadas calibradas en 45 grados de aleaciones certificadas. La coronación dinámica del lecho hidráulico ajusta automáticamente la profundidad de penetración del punzón para las variaciones del espesor de la bobina del lote, eliminando la desviación dimensional en chasis estructurales complejos y carcasas de precisión.
Máquina herramienta curvadora CNC y configuración de molde
Máquinas herramienta CNC síncronas electrohidráulicas multieje de 100T–250T, tope posterior servoaccionado independientemente de 6 ejes, precisión de repetibilidad de ±0,005 mm. La Bystronic Prisma 150 en el taller de JS Precision puede producir marcos de precisión de hasta 3,2 metros de longitud con esta precisión.
Las matrices de sujeción rápida endurecidas con precisión de Wila mantienen una rectitud dentro de ±0,01 mm/m y una rugosidad de la superficie Ra ≤ 0,4 μm, lo que evita indentaciones y adherencias durante el doblado, dejando líneas de doblado claras y rectas.
Los servicios de doblado de chapa personalizados dependen en gran medida de equipos de alta precisión, por lo que JS Precision realiza 200 horas de mantenimiento de herramientas y calibración de precisión mensualmente en la empresa para evitar el desgaste excesivo de la máquina.
Mecanismo de compensación dinámico de bucle cerrado
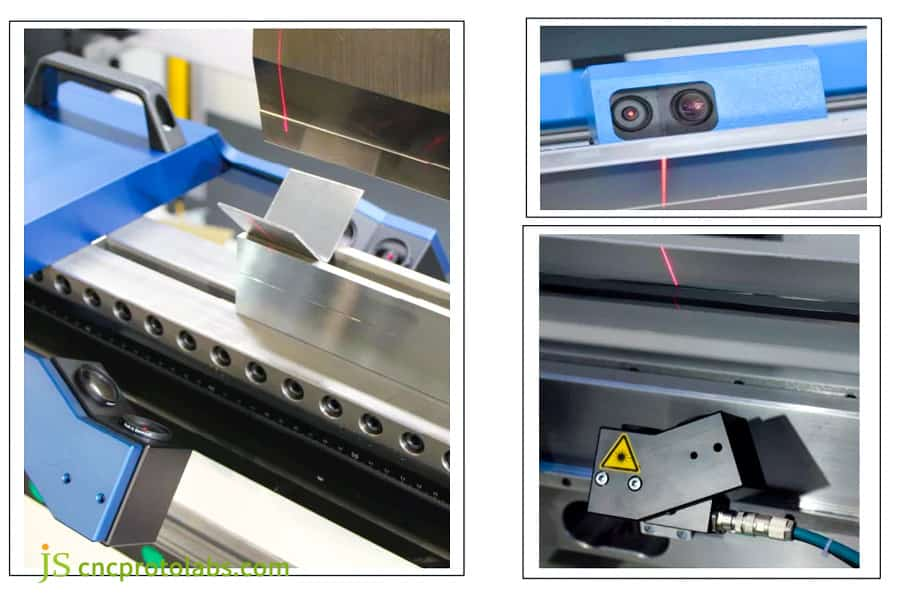
Goniómetro láser en tiempo real:Medición del proceso de flexión sin contacto de ambas alas simultáneamente, determinando el rebote durante la primera flexión y realizando la corrección mediante presión secundaria en microsegundos. El sistema JS Precision LaserCheck toma muestras de datos a una frecuencia de 1000 Hz, resuelve ángulos a 0,05° y realiza la compensación con tal velocidad que solo toma 0,01 segundos.
Coronación hidráulica CNC: al tener en cuenta la longitud de la pieza de trabajo y la deformación de la mesa de trabajo durante la coronación bajo carga, se eliminan los ángulos excesivos en el medio cuando se trata de piezas largas. Por ejemplo, al doblar un marco en forma de U de 2,5 metros, la compensación alcanzará los 0,3 mm y hará que los ángulos sean uniformes en toda su longitud.
El cálculo del factor k está vinculado con la compensación en tiempo real para garantizar la estabilidad dimensional durante las fluctuaciones del lote. El sistema lee los datos del sensor de espesor de la placa cada 0,5 segundos y ajusta automáticamente el valor K de referencia para lograr una verdadera flexión adaptativa.
Adaptación del proceso a las fluctuaciones en los lotes de material entrantes
Para cada bobina de material, se utilizan micrómetros para medir el espesor multipunto y realizar la prueba de dureza Vickers. El valor de espesor promedio obtenido luego se introduce en el CNC y, como resultado, se ajusta la profundidad de prensado del eje Y. En JS Precision, es una práctica estándar comprobar 12 ubicaciones en cada bobina de lámina de aluminio. Si la diferencia de espesor es superior a 0,05 mm, se requiere un cambio en el proceso."
Cuando el grosor de la lámina (t) es de 1,98 mm (el espesor objetivo es de 2,0 mm), el algoritmo de compensación se activa directamente y la profundidad del eje Y se ajusta automáticamente de 12,0 mm a 11,88 mm para compensar la gran desviación angular causada por el material más delgado.
No sólo confiamos en la experiencia de nuestros maestros, sino también en la medición láser de ángulos y la compensación dinámica hidráulica de nuestras máquinas herramienta. Incluso si hay ligeras fluctuaciones en el espesor del mismo rollo de lámina de aluminio, los ángulos desplegados serán completamente consistentes. Este es el compromiso de JS Precision con la fabricación de precisión.
Figura 4: Taller de prensa plegadora JS Precision que muestra la verificación del ángulo por láser y los sistemas ópticos de monitoreo durante el proceso.
¿Dónde se exigen cálculos de patrones planos de alta precisión en industrias críticas?
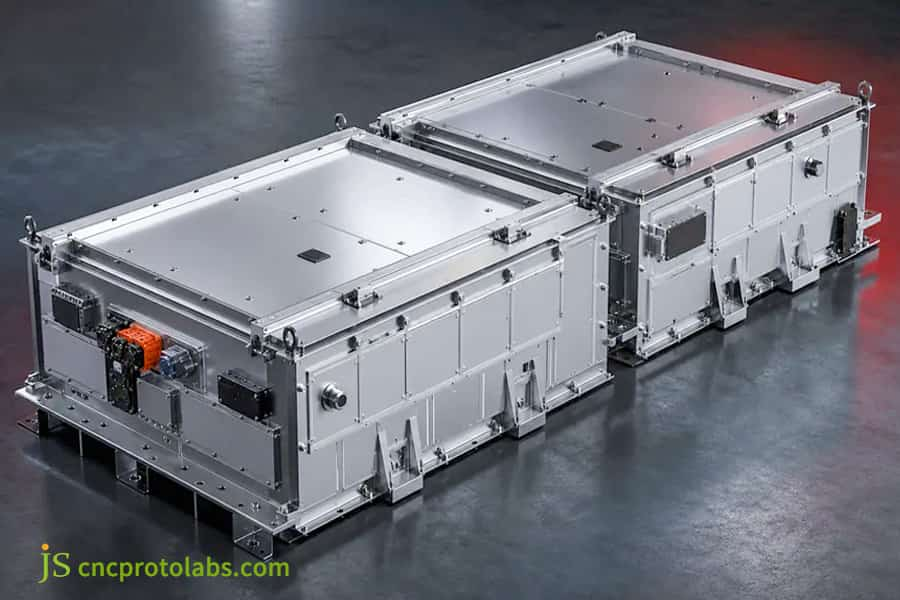
Las aplicaciones de alta tecnología en vehículos eléctricos, dispositivos médicos y chasis de telecomunicaciones se basan en factores K precisos para garantizar un sellado estructural perfecto y ajustes automatizados de subconjuntos. En las bandejas de baterías de vehículos eléctricos, los cálculos precisos de curvatura evitan espacios en la interfaz térmica en tramos estructurales de 1200 mm. En equipo médico, los factores K calibrados eliminan el daño de la superficie y preservan la integridad del gabinete IP65, lo que reduce los tiempos de entrega típicos de introducción de nuevos productos (NPI) a cuatro días.
Módulos de baterías para vehículos de nueva energía y chasis de control electrónico
El material del componente es una aleación 3003-O/5052-H32 (grosor de la hoja de 1,5 a 2,5 mm), con un intervalo de flexión continua de aproximadamente 1000 a 1500 mm, y la planitud de la brida de la bandeja especificada por un importante fabricante de baterías es de 0,12 mm, que es mucho más estricta que el estándar industrial común de planitud de 0,3 mm.
La planitud de la brida inferior se mantiene a lo largo de toda la brida a 0,15 mm para permitir la unión térmica. Las piezas de muestra se envían después de 3 a 5 días hábiles. Al producir las piezas a granel, se adopta una abrazadera hidráulica especial para evitar que las piezas se deformen al retirarlas, de modo que la planitud de cada lote de 300 piezas sigue siendo la misma.
Si el patrón plano supera los 0,2 mm, provocará un espacio de aire en el lado de disipación de calor y aumentará el riesgo de fuga térmica. Según el coeficiente de análisis de expansión térmica utilizando una simulación FEA, el patrón plano se precompensa en 0,15 mm para la deformación térmica de la soldadura compensada.
Chasis de monitoreo clínico médico
Acero inoxidable cepillado 304/316L (de 1,2 a 1,5 mm de espesor), resistente al agua y al polvo por múltiples lados, sin marcas al doblarse, utilizando moldes recubiertos de poliuretano y un método de doblado escalonado para minimizar el impacto de la rugosidad de la superficie.
La tolerancia del ángulo de moldeo de ±0,3° garantiza una presión uniforme sobre la tira de espuma selladora, logrando una protección IP65. En la prueba de columna de agua de 1,5 metros, no hubo fugas, lo que cumplió con los requisitos del entorno de enjuague del quirófano.
La tasa de rayado de la superficie se controla por debajo del 0,1 % para cumplir con los requisitos de un entorno médico limpio. Cada chasis se inspecciona con una lupa de 40x antes de salir de fábrica para garantizar que no haya microfisuras ni rebabas.
Chasis de servidor de centro de datos
Placa de acero galvanizado resistente a huellas dactilares SPCC (espesor 1,0-2,0 mm), malla de protección EMI de alta densidad perforada y doblada, utilizando un troquel progresivo para moldeo de una sola vez, con una tolerancia posicional relativa de ± 0,05 mm entre la posición del orificio y la línea de plegado.
La coaxialidad de los orificios de montaje en bastidor de 19 pulgadas es mejor que 0,08 mm, lo que ayudará a una inserción y extracción más fluida de servidores blade multiplaca. Después de 1000 pruebas de inserción y extracción utilizando pasadores guía hechos a medida, el desgaste máximo no supera los 0,02 mm.
En productos de primera calidad, como paquetes de baterías y chasis médicos, las imprecisiones de flexión del orden de medio milímetro pueden ser perjudiciales para las tiras de sellado que no se aprietan correctamente, provocando el fallo de máquinas enteras en las pruebas de impermeabilización y disipación de calor. El grado de precisión de 0,1 mm es el criterio fundamental para una fabricación de alta calidad.
Figura 5: Muestra de aplicaciones industriales: carcasas de batería para vehículos eléctricos de precisión y chasis de acero inoxidable médico cepillado fabricados por JS Precision.
¿Cómo resolvió la optimización empírica del factor K una discrepancia en la carcasa de ±0,1 mm?
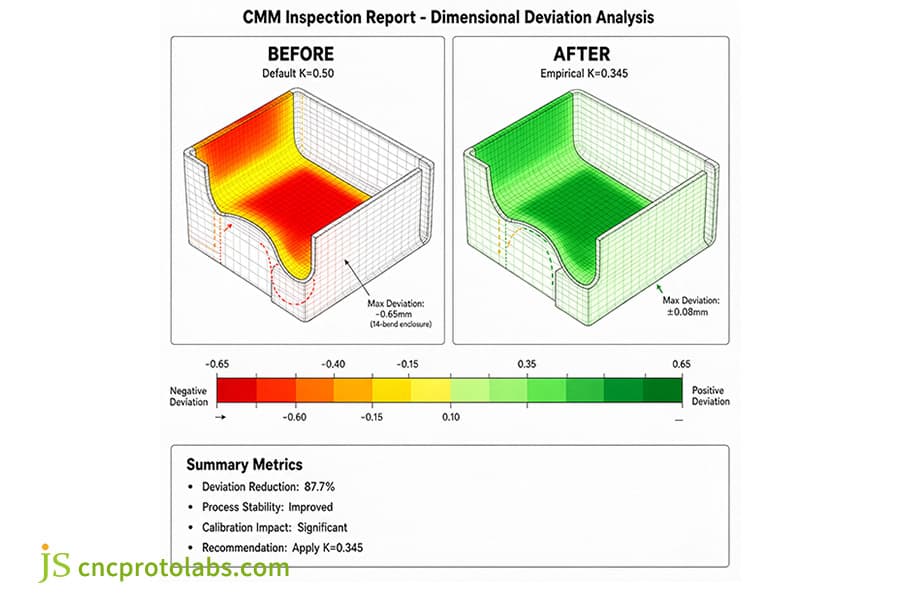
Un fabricante de sistemas de propulsión de vehículos eléctricos experimentó una desviación dimensional de 0,65 mm en un chasis inversor de aluminio de 14 curvaturas, lo que provocó fallas graves en el ensamblaje de las placas de circuito impreso internas. Los ingenieros del cliente habían utilizado la configuración predeterminada de SolidWorks (K = 0,50), calculando mal la longitud desarrollada. JS Precision realizó físicamente pruebas de curvatura y corrigió el factor K empírico a 0,345, y optimizó los relieves de las esquinas, restaurando tolerancias críticas a ±0,08 mm y logrando una tasa de rendimiento del 99,4 %.
Basado en la experiencia práctica de JS Precision en la resolución del problema de la desviación del tamaño de la carcasa del inversor en 14 curvas para clientes de ensamblajes de control electrónico automotriz de nivel 1 en Europa y Estados Unidos en el tercer trimestre de 2024, el proyecto logró un salto del rendimiento del 66 % al 99,4 %, ahorrándole directamente al cliente $47 000 en pérdidas de desechos por mes.
Antecedentes del proyecto
La pieza que se muestra es una carcasa metálica con catorce curvaturas fabricada en aluminio 5052-H32 con un espesor nominal de 2,0 mm, la longitud desplegada es de 1245,5 mm y requiere siete radios de curvatura diferentes (R1,5 a R5,0).
Los requisitos de ensamblaje del tablero del cliente incluyen una tolerancia de posición del orificio de ±0,1 mm sobre el ancho del tablero de 380 mm, un cambio del valor K en más de 0,02 de una sola curva significaría que la posición del orificio en el extremo está fuera de la tolerancia.
La última vez que un fabricante utilizó el K=0,50 predeterminado, la longitud del material aplanado era 1,8 mm más de lo que se suponía, es muy común que los valores predeterminados del software sean diferentes de las propiedades reales del material.
Puntos débiles del cliente
Después de 14 curvas, el espacio entre las tuercas remachables en ambos extremos de la pieza aumentó en 0,65 mm. Los orificios para tornillos de la PCB se desalinearon y no se pudo realizar la fijación. Se produjo una parada de producción en la línea de producción del cliente mientras se esperaban los materiales. El equipo de producción perdió 12.000 dólares diarios. Contrataron urgentemente a JS Precision para resolver el problema con una solución específica.
El proveedor OEM anterior tuvo que tirar 34 de 100 piezas debido a la baja tasa de rendimiento, que era sólo el 66 %. Un retrabajo tomó 18,5 minutos, lo que generó un desperdicio mensual de costos laborales de aproximadamente $28 000. Había una amenaza de retraso en la entrega.
El cliente había intentado ajustar el valor K a 0,40 por su cuenta, pero el efecto fue limitado porque no se tuvo en cuenta la anisotropía causada por la dirección de laminación. La diferencia en el valor K entre la flexión transversal y longitudinal era tan alta como 0,04 y tuvieron que calibrarse por separado.
Solución de precisión JS
Características mecánicas reales de una muestra: La prueba de tracción de un material mostró que el espesor nominal de un lote de láminas era de 1,98 mm y el material tenía un límite elástico nominal de 195 MPa. Sin embargo, esto era menor que el valor estándar, lo que sugiere que una muestra era bastante blanda y que el valor K debería determinarse utilizando el límite inferior del rango.
ASTM E8/E8M-24 (Métodos de prueba estándar para pruebas de tensión de materiales metálicos) rige la preparación de muestras de tracción, la colocación del extensómetro y la adquisición de datos de tensión-deformación para determinar límites precisos de recuperación elástica para este lote de bobinas específico.
Método de prueba de flexión inversa física de cuatro pasos: corte una muestra de 100,0 mm, doble una ranura en V de 16 mm a 90°; medido L₁=30,0 mm, L₂=72,8 mm, R=2,0 mm; BA calculada inversamente = 2,76 mm; invierte con precisión la experiencia real calculada K=0,345, que es 0,155 menos que la configuración original del cliente.
Actualización de CAD: se ingresó K=0,345 en los parámetros de aplanamiento y se optimizó la ranura de alivio de presión del proceso de esquina para evitar múltiples procesos de superposición y compresión. Al mismo tiempo, se corrigieron los valores de compensación de las tres áreas de transición de las esquinas R para garantizar que las esquinas redondeadas dobladas sean suaves y sin arrugas.
Métrica de rendimiento
Optimización previa
Postoptimización
Longitud total del patrón plano
1.247,3 mm
1.245,5 mm
Error del orificio de la tuerca a presión
0,65 mm
0,08 mm
Tasa de rendimiento del ensamblaje
66,0%
99,4%
Tiempo de retrabajo por unidad
18,5 minutos
0 minutos
Fuentes de datos: Informe de inspección interna de JS Precision n.º QA-2025-EV0881 y Directrices IIW para el control dimensional en conjuntos de chapa metálica (2023).
Mejora cuantitativa de la rentabilidad
La tolerancia crítica del espacio entre orificios se redujo a ±0,08 mm y la tasa de rendimiento del ensamblaje se aumentó al 99,4 % como se indicó anteriormente, superando el estándar del 99,0 % aceptado por el cliente y lo que le valió a la empresa una nominación como proveedor destacado anual.
El costo total de ensamblaje disminuyó en un 28,5% por unidad, y la documentación del proceso establecido en JS Precision fue adoptada por la empresa del cliente como estándar para proyectos futuros, aprobado por la auditoría IATF 16949 del cliente.
Este resultado no es anecdótico: proviene directamente de pruebas in situ donde el parámetro predeterminado ineficaz de 0,50 se corrigió al empírico 0,345.El patrón plano se volvió a calcular correctamente, por lo que las piezas dobladas encajan entre sí de forma natural: un claro ejemplo de fabricación basada en datos.
Figura 6: Informe de inspección de CMM del estudio de caso que muestra mapas de calor de desviación dimensional antes y después de la calibración empírica del factor K.
Preguntas frecuentes
P1: ¿Cuál es el factor K estándar utilizado para el doblado general de chapa metálica?
Los estándares CAD convencionales tienen por defecto entre 0,40 y 0,42 para curvaturas abiertas de 90° de acero con bajo contenido de carbono. El valor K real para las aleaciones de aluminio es 0,33–0,38, y para el acero inoxidable 304 requiere 0,42–0,45. La aplicación directa de 0,40 sin tener en cuenta las propiedades del material conducirá inevitablemente a errores dimensionales en la fabricación de precisión.
P2: ¿Cuál es la diferencia matemática entre el factor K y el factor Y?
El factor K es la relación entre la distancia de la capa neutra y el espesor del material, t/T. El factor Y introduce una constante en radianes, con la fórmulaY=K·(π/2). Creo utiliza el factor Y, mientras que SolidWorks utiliza el factor K; La conversión es necesaria al convertir dibujos para evitar errores sistemáticos.
P3: ¿Cómo se calcula experimentalmente el factor K real en una plegadora?
Dada la longitud del material L, mida L1, L2, R, y T después de doblarlo 90°. Calcule el valor de compensación usando BA = L - (L1 - RT) - (L2 - RT) y luego use K = [BA/(π/2) - R]/T para deducir el valor K real.
P4: ¿La variación del espesor de la chapa afecta el factor K calculado?
Las fluctuaciones en el espesor del laminado entrante, que oscilan entre el 5% y el 10%, alterarán directamente la posición de la capa neutra. Durante el doblado al aire, el radio interior está determinado por la ranura en V y los cambios en el espesor del material alteran la relación de presión, lo que requiere un ajuste fino y una compensación basada en el espesor real medido con un micrómetro.
P5: ¿Por qué aumenta la recuperación elástica al doblar materiales de alta resistencia?
Cuando se forma un material de alta resistencia, la razón principal por la que aumenta la recuperación elástica es la gran relación entre el límite elástico y el módulo elástico. Cuando suelta el material después de doblarlo, hay una tensión de tracción residual en el lado exterior que hace que el ángulo rebote entre 2° y 5°. Se debe aplicar compensación del ángulo del molde o medición láser del ángulo en tiempo real y compensación de presión dinámica.
P6: ¿Cuál es la diferencia entre el subsidio por curvatura y la deducción por curvatura?
El margen de plegado (BA) es la longitud de material consumido a lo largo del eje neutro para un plegado, agregado al desarrollo. La deducción de flexión (BD) es la cantidad que se resta de la longitud total de la brida para alcanzar la misma longitud plana, y las dos están relacionadas por BD = 2(R + T)·tan(A/2) − BA. Sin embargo, tenga en cuenta que BA y BD NO son intercambiables: BA es un término aditivo mientras que BD es un término sustractivo, y usar uno en lugar del otro invierte la longitud del patrón plano en aproximadamente 2·BA.
P7: ¿Cómo garantiza JS Precision una precisión constante del factor K en toda la producción en volumen?
JS Precision ha mantenido una colección de mediciones para 45 aleaciones diferentes. Se llevan a cabo controles aleatorios en cada envío entrante de materiales, incluidos el espesor y la dureza. Emplean el uso de una máquina dobladora CNC con medición de ángulo láser y compensación hidráulica que cambia dinámicamente la profundidad de la carrera para obtener una tolerancia de ±0,1 mm.
P8: ¿Cómo afecta la elección de una tolerancia de flexión estricta a la cotización general de piezas y a los costos de herramientas en JS Precision?
Lograr una tolerancia de precisión de ±0,1 mm requiere un rectificado de precisión de los moldes, una calibración de flexión de prueba, una mesa de despliegue dedicada y una inspección completa mediante una máquina de medición por coordenadas. Este tiempo de preparación aumenta los costes en un 15%, pero elimina por completo el riesgo de retrabajo durante el montaje final.
Resumen
Para lograr una precisión dimensional constante en el conformado de chapa de precisión es necesario ir más allá de la configuración CAD predeterminada. Exige calcular factores K verdaderos específicos de la aleación, comprender los cambios del eje neutro en diferentes modos de herramientas y aplicar la verificación empírica de la plegadora. Al optimizar los márgenes de curvatura durante las revisiones iniciales de DFM, los ingenieros protegen la funcionalidad de las piezas y evitan costosos desechos de producción.
Acelere el lanzamiento de su producción con soporte verificado de ingeniería de chapa. Cargue sus modelos CAD 3D (STEP, IGES, DXF) a JS Precision hoy. Nuestros ingenieros de fabricación realizarán un análisis DFM completo, calcularán los márgenes de curvatura óptimos para su aleación objetivo y le entregarán una cotización procesable en un plazo de 12 horas.
Descargo de responsabilidad
El contenido de esta página tiene fines informativos únicamente. Para JS Precision Services, no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y solicitar una cotización formal de piezas. Por favor contáctenos para más información.
Experto en creación rápida de prototipos y fabricación rápida
Nos especializamos en mecanizado CNC, impresión 3D, fundición de uretano, herramientas rápidas, moldeo por inyección, fundición de metales, chapa y extrusión.
 Español