 Français




Le facteur K de la tôle est le rapport mécanique de base (K = t / T) qui définit la position de l'axe neutre pour l'épaisseur de la tôle. Il détermine la longueur du motif plat et la précision dimensionnelle lors du formage des presses plieuses. Choisir le bon facteur K entre 0,25 et 0,50 en fonction des propriétés du matériau élimine les erreurs de déduction de courbure causées par une mesure de longueur inexacte et garantit des tolérances linéaires dans une plage de ±0,1 mm.
Il décrit physiquement le processus : lorsque la feuille est pliée, les fibres externes s'étirent tandis que les fibres internes se compriment. L'axe neutre est la région de déformation nulle, dont la longueur physique reste inchangée lors de la flexion.
Téléchargez vos fichiers CAO de tôlerie pour un calcul de pliage DFM rapide et un devis instantané des ingénieurs de JS Precision.
Résumé des réponses clés
L'étalonnage précis du facteur K de la tôle (K = t / T) régit le décalage de l'axe neutre et la précision du modèle plat, où l'application de valeurs empiriques entre 0,33 et 0,45 sur l'air standard à matrice en V 8x le pliage maintient les tolérances d'assemblage final à ±0,1 mm.
|
Dimension ingénierie |
Mécanisme critique et paramètre de référence |
Application cible et impact DFM |
|---|---|---|
|
Formule et géométrie (H2-2) |
K = t / T ; BA = (π · A / 180) · (R + K · T) |
Élimine les erreurs de calcul des modèles plats CAO |
|
Références matérielles (H2-3) |
Al 5052 (0,33–0,38) ; Acier (0,40-0,42) ; 304 SS (0,42-0,45) |
Compte tenu de la limite d'élasticité et de l'écrouissage |
|
Processus d'outillage (H2-4) |
Cintrage de l'air (K ≤ 0,42) ; Bas (0,43-0,45) ; Monnayage (0,50) |
Régit le tonnage et le retour élastique de la presse plieuse |
|
DFM et tolérances (H2-5/6) |
R minimum ≥ 1,0T ; Bride ≥ 4T + R ; Dégagement des trous ≥ 3T + R |
Assure la répétabilité des assemblages linéaires ±0,1 mm |
Sources de données : DIN 6935:2011-10 (Cintrage à froid de produits plats en acier) et ASME Y14.5-2018 (Dimensionnement et tolérancement).
Le calibrage des facteurs K spécifiques à l'alliage directement dans les tables de pliage SolidWorks empêche les erreurs multi-brides et la mise au rebut coûteuse des presses plieuses.
Pourquoi un facteur K précis de tôlerie est-il essentiel pour la déduction de pliage de précision ?
Les calculs précis du facteur K de la tôle évitent les erreurs dimensionnelles non linéaires lors de la traduction de modèles CAO 3D en modèles plats 2D. Dans les boîtiers à courbures multiples, un écart imprécis du facteur K de 0,05 se produit sur chaque bride consécutive, générant des écarts dimensionnels cumulés dépassant 0,3 mm. Cette imprécision entraîne un grave désalignement des trous de montage, des joints de châssis soudés déformés et des rebuts excessifs de pièces lors de l'assemblage final en production.
Mappage de la longueur dépliée en 2D et de la taille en 3D
-
Selon les données de test, pour une épaisseur de plaque T = 2,0 mm, une modification de 0,01 de K produit une erreur de déduction de courbure de 0,04 mm ; sur un maximum de 4 coudes, l'erreur cumulée atteint environ 0,16 mm.
- Un mauvais réglage de la valeur K entraîne souvent une surestimation ou une sous-estimation du matériau requis dans le motif déplié. Lors du traitement de l'alliage d'aluminium5052-H32, la valeur K a été accidentellement réglée à 0,50 au lieu de 0,35 mesuré, ce qui allongerait la longueur dépliée d'un seul pli d'environ 0,32 mm, provoquant ainsi directement un problème d'interférence avec l'assemblage de la bride.
- Des erreurs dans le calcul de la mise à plat lors de la conversion d'un modèle 3D en 2D peuvent entraîner une interférence de la bride ou de l'espace de l'assemblage. Un modèle utilisant la valeur par défaut K = 0,5 de SolidWorks produira, après exportation au format DXF, des longueurs de pliage réelles environ 1,2 mm plus courtes que celles conçues, ce qui nécessitera une correction manuelle de la table de déduction des plis.
- Lorsqu'une machine de découpe laser lit un fichier DXF, la valeur de compensation de chemin doit être liée au facteur K. Lors de la programmation, l'ingénieur procédé prédéfinira une compensation de saignée de 0,1 mm dans le logiciel de CAO pour compenser la légère influence de la zone affectée thermiquement sur la longueur dépliée.
- Avant la production en série, un essai de pliage et une mesure à la machine de mesure tridimensionnelle (MMT) de la première pièce doivent être effectués. La valeur K réelle est calculée en rétro-calculant l'angle de retour élastique réel pour garantir la cohérence des dimensions dépliées des 500 pièces suivantes ou plus. Ce processus peut contrôler la dérive dimensionnelle à ±0,05 mm.
L'effet d'amplification en cascade de tolérance de plusieurs courbures consécutives
-
Si une erreur de +0,05 mm se produit sur un seul pli, l'écart total sera de 0,20 mm pour une pièce en U composée de quatre pliures. Dans un projet de châssis de communication, une telle erreur pour huit courbures deviendrait de 0,48 mm, ce qui est trop important pour permettre l'installation d'un rail de guidage interne sans pièces supplémentaires.
- Par exemple, une boîte très complexe comportant 8 à 14 plis présenterait probablement une erreur de superposition supérieure à 0,40 à 0,65 mm, ce qui n'est pas compatible avec les tolérances utilisées pour l'assemblage. Ici, la seule possibilité est un processus de pliage qui est divisé, etune unité de contrôle et de réglage doit être ajoutée immédiatement après le 7ème pli pour compenser.
- L'erreur est une fonction quasi-linéaire du nombre de virages. L'erreur de chaque virage s'additionne linéairement. La contribution de chaque virage à l’erreur globale est positivement liée à l’écart du facteur K. Lorsque l'écart K dépasse 0,08, l'erreur cumulée sur 14 coudes, l'écart cumulé augmente au-delà de 1,2 mm.
- Conformément à l'exigence de tolérance de précision de ±0,1 mm, il est nécessaire de limiter la valeur maximale de l'erreur K de tout pli à 0,015. Pour répondre à cela, une machine CNC doit avoir une résolution de profondeur de pressage sur l'axe Y de 0,001 mm.
- La distribution dimensionnelle des pièces après cintrage multiple est une distribution normale. Grâce à la mise en œuvre d'un contrôle statistique des processus (SPC), la longueur critique de la bride est inspectée toutes les 50 pièces pour garantir que Cpk ≥ 1,67 et pour éviter les écarts de lot.
Fourniture dépassant les attentes : attribution des activités et des coûts
-
Le resserrement de la tolérance de ±0,5 mm à ±0,1 mm augmente le prix de 15 à 25 %, en raison des pertes par flexion d'essai et du temps d'inspection complet. Selon les données de processus JS Precision, le temps d'inspection d'une MMT d'une seule pièce passe d'environ 3 à 12 minutes, ce qui augmente le coût de la main-d'œuvre d'environ 300 %.
- Le coût des chutes de pliage d'essai ne peut être ignoré. Chaque lot de nouveaux matériaux nécessite 3 à 5 échantillons d'essai de pliage. En prenant l'acier inoxydable 304 comme exemple, le coût de chaque ferraille d'essai de pliage est d'environ 8,5 $ ; en ajoutant le temps d'occupation de la machine-outil, une seule configuration de processus dépasse 200 $.
- En termes simples, une erreur de 0,05 dans la valeur K peut ne pas être perceptible du tout sur les dessins, mais sur la chaîne d'assemblage final, les trous de vis ne s'aligneront pas et l'ensemble des boîtiers devra être jeté. D'après notre expérience, les arrêts de ligne imprévus dus à une inadéquation des assemblages peuvent coûter bien plus de 5 000 $ par heure en perte de production.
- L'utilisation des services de processus de pré-étalonnage peut réduire le délai de livraison de l'échantillon initial de 14 jours à seulement 3 jours. L'alignement direct des valeurs K sur les bases de données historiques d'alliages peut réduire le nombre de pliages d'essai jusqu'à 20 % de la quantité d'origine, ce qui réduira les dépenses de développement initiales des clients.

Comment le décalage de l'axe neutre détermine-t-il le calcul du facteur K et la tolérance de courbure ?
L'axe neutre représente la limite théorique à l'intérieur de la tôle pliée où le matériau ne subit aucune contrainte de traction ou de compression. À mesure que le poinçon entraîne le matériau dans la matrice en V, l'axe neutre se déplace progressivement vers l'intérieur vers le rayon de courbure intérieur, régi par le rapport K = t / T. Par conséquent, le calcul précis de la tolérance de courbure nécessite de multiplier l'angle de courbure par le rayon neutre décalé : BA = (π · A / 180) · (R + K · T).
Mécanisme de déformation plastique microscopique de la section transversale
-
Après le pliage, l'analyse métallographique de la feuille d'aluminium 5052 de 2,0 mm a révélé que la couche externe s'est amincie d'environ 8,3 %, tandis que l'épaisseur interne a augmenté d'environ 5,7 %.
- La résistance à la compression déplace la surface sans déformation du centre de la section transversale vers le côté intérieur, ce qui génère un déplacement vers l'intérieur de l'axe neutre. Si l'angle de courbure est augmenté d'une extension de 90° à 135° et que le déplacement de l'axe neutre vers l'intérieur se produit de 0,02 T supplémentaire, alors la valeur K va diminuer de 0,35 à 0,33.
- Le facteur K est le rapport entre la distance (t) entre la surface intérieure et l'axe neutre de flexion et l'épaisseur totale de la tôle (T). Il est limité entre 0,25 et 0,50. K est égal à 0,50 lorsque la déformation est purement élastique et lorsqu'une déformation entièrement plastique se produit, K se rapproche de 0,25. Cette plage est influencée par l'exposant d'écrouissage 'n' du matériau.
- Le glissement et la déformation par torsion des micrograins lors de la flexion affectent également la position de l'axe neutre. Les grains austénitiques de l'acier inoxydable 304 subissent une transformation de phase martensitique lors de la déformation à froid, entraînant un durcissement local et provoquant un décalage de l'axe neutre vers l'extérieur de 0,03 T.
Modèle mathématique de base du facteur K
La formule est :
K = t / T
Où t est la distance entre l'axe neutre et la surface intérieure et T est l'épaisseur du matériau. L'épaisseur réelle d'un certain lot de plaques d'aluminium 6061-T6 a été mesurée comme étant T = 2,92 mm (nominal 3,0 mm), ce qui a entraîné un écart de la valeur K réelle de la valeur théorique de 0,012.
- Ingénierie de la limite physique : la valeur varie de 0,25 (compression ultime) à 0,50 (flexion élastique pure). Aller en dessous ou au-dessus des limites entraîne soit une déchirure du matériau, soit une surcharge du moule. Par ex. Si K < 0,25, la contrainte de compression au niveau du rayon de courbure intérieur est supérieure à la résistance à la compression du matériau, entraînant une instabilité du matériau et des plis.
- Le facteur K doit être calculé en même temps que la limite d'élasticité et le comportement d'écrouissage du matériau, jamais en supposant une valeur par défaut. La base de données standard du processus contient des diagrammes contrainte-déformation pour45 alliages différents, et la valeur du facteur K pour chaque matériau de base a été calculée très précisément à l'aide d'une méthode intégrale.
- Dans la formule BA pour la compensation de flexion, l'angle A doit être exprimé en degrés. Lorsque A = 90°, BA = π/2 × (R + K·T). Si l'unité d'angle est mal saisie en radians au lieu de degrés, la BA calculée sera inférieure d'un facteur environ 57,3. C'est l'une des erreurs de programmation les plus courantes pour les débutants.
Différences dans les algorithmes du système de CAO
-
SolidWorks et AutoCAD s'appuient sur K-Factor, tandis que Creo fonctionne avec Y-Factor. Pour vous déplacer entre eux, vous utilisez Y = K · (π / 2). Avec K = 0,38, cela donne Y = 0,597. Effectuez une mauvaise conversion et importez les données telles quelles. Chaque courbure détecte une erreur systématique de 0,18 mm.
- L'omission de la conversion du dessin a généré un biais constant de 0,05 à 0,12 mm par pli. Un châssis de serveur comporte 12 courbures. Ce biais peut s'empiler jusqu'à 1,44 mm sur la pièce. C'est bien en dehors de ce que permettent les tolérances d'assemblage.
- Les ingénieurs doivent toujours vérifier et convertir explicitement les valeurs K afin que les conceptions restent cohérentes d'une plate-forme à l'autre. Lorsque le fichier STEP d'un client arrive, celui-ci commence par un audit du facteur K, convertissant le facteur Y de Creo en facteur K dont le système CNC interne a réellement besoin.
- Les logiciels de CAO modernes prennent en charge l'intégration directe des propriétés physiques des matériaux, telles que la bibliothèque de matériaux de SolidWorks qui peut associer des facteurs K. Toutefois, une vérification manuelle est toujours recommandée, car les propriétés de l'aluminium intégrées au logiciel sont souvent basées sur des conditions idéales et ne prennent pas en compte l'influence de la direction réelle du laminage.
DIN 6935:2011-10 (Cintrage à froid de produits plats en acier) spécifie les coefficients de correction de déplacement de couche neutre et définit les conditions aux limites pour les calculs de longueur d'arc plastique dans les composants en acier formés à froid.
En d'autres termes, le facteur K vous indique de quel pourcentage l'axe neutre a rétréci vers l'intérieur, ce qui constitue la seule référence pour redresser les virages.
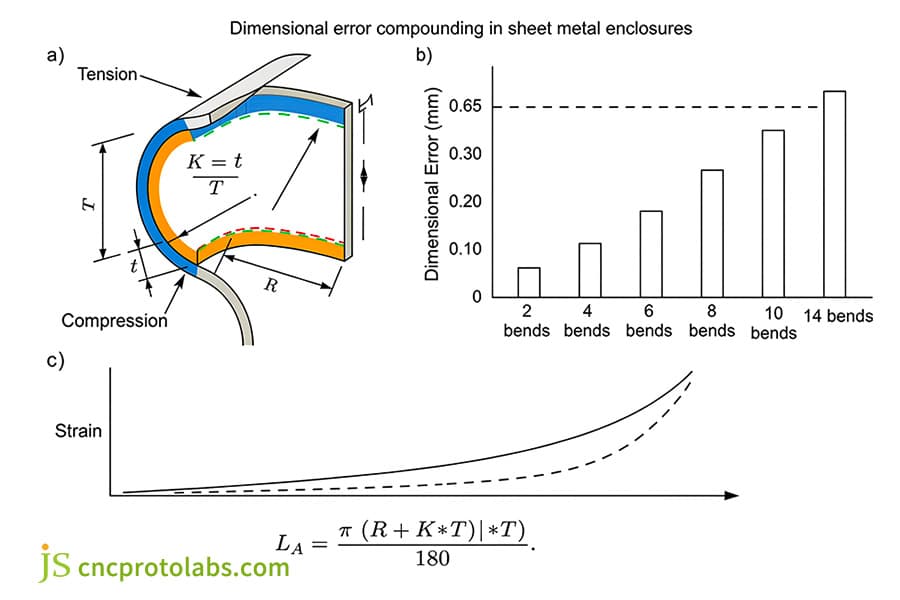
Figure 1 : Schéma de coupe dimensionnelle illustrant la position de l'axe neutre, montrant les zones t, T, R et tension-compression.
Quelles sont les valeurs de référence du facteur K de la tôlerie pour l'aluminium et l'acier ?
Les alliages techniques standards nécessitent des facteurs K dédiés allant de 0,30 à 0,48 en fonction dela limite d'élasticité, de l'état et des taux d'écrouissage. Les alliages d'aluminium ductiles tels que le 5052-H32 présentent des facteurs K inférieurs entre 0,33 et 0,38 en flexion à l'air standard, tandis que les aciers inoxydables 304 et 316 à haute résistance exigent des lignes de base plus élevées entre 0,42 et 0,45 pour compenser la résistance intense à la déformation par compression des fibres internes.
La loi de contrôle des propriétés mécaniques sur l'axe neutre
-
L'
aluminium 5052 a une très grande extensibilité. Sur sa surface intérieure, il se contracte de telle sorte que l'axe neutre se retrouve presque au niveau de la surface intérieure. Une valeur K de 0,33 à 0,38 indique un état relativement mou, car le matériau Brinell de dureté HB 60 à 80 n'est pas très dur.
L' - acier inoxydable 304/316 a une limite d'élasticité élevée supérieure à 240 MPa et un exposant de durcissement élevé qui résiste à la déformation, donnant une valeur K de 0,42 à 0,45 ; Les aciers avancés à haute résistance peuvent atteindre des limites d'élasticité de travail de 1 500 MPa, le matériau durcit très rapidement pendant la flexion, limitant le déplacement de l'axe neutre vers l'intérieur. Un tel matériau durcit très rapidement lors de la flexion, limitant le mouvement vers l'intérieur de l'axe neutre. L'
- acier à faible teneur en carbone SPCC a une valeur K modérée, autour de 0,40 à 0,42, pour équilibrer les déformations de traction et de compression. Sa limite d'élasticité est d'environ 210 MP et son allongement est de 40 %. En tant que matériau plié général, il convient très bien à la plupart des boîtiers d'équipement de bureau. Les
- alliages de cuivre tels que le laiton C26000 présentent une excellente ductilité en raison de leur réseau cubique à faces centrées, et leur valeur K peut atteindre 0,38 à 0,42. Il convient toutefois de prêter attention à leur directionnalité évidente. Lors du pliage longitudinal, la valeur K doit être augmentée de 0,03 pour éviter les fissures des bords. L'
- acier à haute résistance (HSS) tel que le DP600 a une limite d'élasticité supérieure à 350 MPa et une valeur K aussi faible que 0,30. Cependant, le plancher doit être utilisé pour éviter un retour élastique important, auquel cas la valeur K réelle augmentera jusqu'à 0,43.
|
Qualité d'alliage |
Résistance à la traction ultime (MPa) |
Contrainte d'élasticité (MPa) |
Min. Rapport R/T |
Facteur K de courbure d'air |
Facteur K inférieur |
|---|---|---|---|---|---|
|
5052-H32 |
228 |
172 |
1.0 |
0,35 |
0,44 |
|
6061-T6 |
310 |
276 |
1,5 |
0,33 |
0,42 |
|
SPCC |
340 |
210 |
1.0 |
0,41 |
0,45 |
|
304 SS |
515 |
240 |
1,5 |
0,43 |
0,46 |
|
Inox 316L |
485 |
220 |
1,5 |
0,42 |
0,45 |
|
C26000 Laiton |
315 |
130 |
0,8 |
0,38 |
0,47 |
Sources de données : AWS D8.9M:2023 (Pratiques recommandées pour les méthodes de test permettant d'évaluer la résistance des points de résistance Soudures) et document technique PME MS20-113 (Repères empiriques du facteur K pour le formage de tôle de précision, 2024).
Influence de l'orientation des grains laminés
-
Dans le cas d'un pliage horizontal (avec un motif de laminage vertical), la valeur K de référence du matériau est utilisée pour garantir une déformation uniforme et égale sur toute la pièce à plier. Lors du pliage de grands plateaux de batterie, il est strict que toutes les lignes de pliage soient perpendiculaires à 90° par rapport au sens de roulement sur le matériau en feuille afin de maintenir une valeur K constante à 0,35.
- Lorsque le pliage longitudinal est effectué avec des lignes de laminage parallèles, la fissuration est un phénomène courant. Le facteur K doit être augmenté de 0,02 et le rayon de courbure augmenté de moitié (50 %). Par exemple, le pliage longitudinal à 90 ° d'une plaque d'aluminium 5052 devrait au au moins augmenter R de 1,0 T à 1,5 T, car sinon des fissures très fines, presque imperceptibles, apparaîtraient sur la surface extérieure.
- À un niveau très basique, les aciers plus durs travaillent plus facilement sous contrainte, mais comme ils sont également plus faciles et plus rapides à écrouir, leur valeur K serait plus proche de 0,45. Là encore, les aluminiums plus doux, plus ductiles, ont une valeur K plus proche de 0,33, ce qui est tout à fait une règle dans le domaine de la science des matériaux et constitue le principe clé d'une base de données de processus.
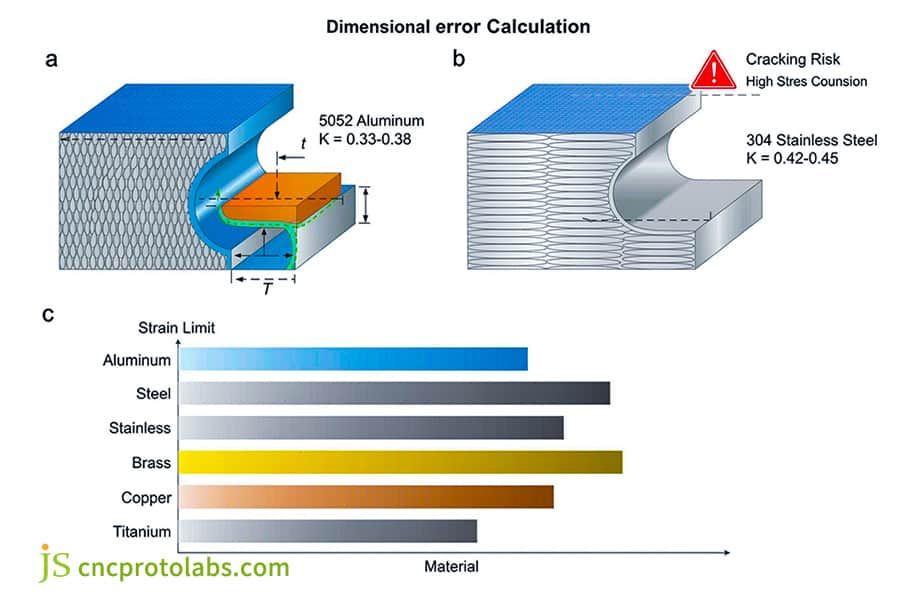
Figure 2 : Orientation de la structure des grains et limites de déformation superficielle dans les plis de tôles d'aluminium et d'acier inoxydable.
Cintrage à l'air, enfoncement ou frappe : qu'est-ce qui minimise le retour élastique en flexion de la tôle ?
Le retour élastique au pliage de la tôle varie considérablement selon les méthodes d'outillage. La flexion à l'air maintient des facteurs K entre 0,30 et 0,42 avec un retour élastique de 2° à 5°. Le bottoming déplace K à 0,43-0,45 avec un retour élastique de 1°-2°. La frappe fixe K à 0,50, éliminant pratiquement le retour élastique angulaire mais nécessitant 5 à 8 fois le tonnage normal. Pour les assemblages multi-plis complexes, un partenariat avec un fournisseur expérimenté de services de fabrication de tôlerie garantit que la compensation du retour élastique est intégrée à l'examen DFM plutôt que découverte lors de reprises coûteuses.
Analyse mécanique de trois modes de formation de moules
-
Cintrage à l'air : un contact à trois points, où le rayon intérieur R est formé naturellement par l'ouverture de la matrice en V, tonnage de presse minimal requis, retour élastique 2°–5°, facteur K 0,30–0,42, le meilleur choix lors de la production de tôles fines (T< 1,5 mm) pour éviter d'endommager les outils et en même temps pour augmenter les performances.
- Fond : la tôle est serrée dans la rainure en V, 2 à 3 fois le tonnage, retour élastique 1° à 2°, décalage de couche neutre, facteur K 0.43–0,45, idéal pour la fabrication de pièces structurelles avec une précision angulaire élevée, telles que les pattes de montage de cadre.
- Monnayage : une presse à très haute pression est nécessaire pour forcer une déformation plastique complète avec pratiquement aucun retour élastique ; le facteur K effectif atteint 0,50 et le multiplicateur de tonnage requis peut atteindre 6×, mais il peut facilement casser les matrices comme inconvénient. Elle n'est limitée qu'à une fabrication d'essai à petite échelle avec des spécifications de produit précises et une épaisseur de matériau T ≤1,0 mm pour empêcher le développement de microfissures dans l'outillage. Les
- machines de cintrage CNC modernes permettent une transition en douceur du cintrage ouvert au cintrage à basse pression grâce à des valves proportionnelles hydrauliques. Les modèles Bystronic peuvent basculer automatiquement entre les deux modes dans le même positionnement, en utilisant le pliage à basse pression pour les brides critiques et le pliage ouvert pour les brides non critiques.
|
Méthode de formage |
Géométrie des contacts d'outillage |
Multiplicateur de tonnage |
Plage de retour élastique |
Facteur K efficace |
|---|---|---|---|---|
|
Cintrage à l'air standard |
3 points |
1,0 × |
2°–5° |
0,30 à 0,42 |
|
Precision Air avec couronnement |
3 points + compensation |
1,2× |
0,5°–1,5° |
0,35 à 0,42 |
|
Bas |
Contact en V complet |
2,5 × |
1°–2° |
0,43 à 0,45 |
|
Monnayage |
Flux de plastique forcé |
6,0 × |
0°–0,2° |
0,50 |
Sources de données : IIW Commission XVI (Déformation plastique et fracture des matériaux, 2023) et ISO 10113:2020 (Matériaux métalliques — Feuilles et bandes — Détermination du rapport de déformation plastique).
Le lien entre la largeur d'ouverture de la rainure en V de la matrice inférieure et la valeur K
-
Si un pli plat avec V = 8T est la ligne de base, K diminue de 0,03 pour un pli prononcé à V = 6T, alors qu'une plaque épaisse à V = 10T-12T entraîne une augmentation de 0,02 à 0,04 en K. Un jeu de moules standard comprend tous les moules inférieurs avec V = 5T, 12T qui peuvent s'adapter à différents besoins de rayon.
- La sélection de l'ouverture de la matrice en V pour les outils de presse plieuse a un impact sur la position de l'axe neutre. À mesure que le V augmente de 8 T à 10 T, le rayon de courbure intérieur R s'agrandit de 25 %, la zone de contrainte sur le matériau s'agrandit et l'axe neutre se déplace vers l'extérieur de 0,015 T.
- Pour les lots de faible volume pour lesquels le tonnage n'est pas une contrainte, la frappe doit être évitée car elle réduit considérablement la durée de vie de la matrice, par exemple de 500 000 cycles à 50 000 cycles.
Quels outils de presse plieuse et règles DFM optimisent les tables de pliage SolidWorks ?
L'intégration de facteurs K validés dans les tables de pliage SolidWorks ou AutoCAD empêche la distorsion de la géométrie lors de la génération de mises à plat. Les règles de conception pour la fabrication (DFM) exigent de fixer le rayon de courbure intérieur minimum à au moins 1,0 T pour l'aluminium et de maintenir des longueurs de bride de 4T + R. Le positionnement des découpes et des trous à au moins 3T + R des lignes tangentes de pliage évite une grave distorsion des trous pendant le formage, éliminant ainsi les opérations secondaires.
Spécifications prédéfinies des paramètres de tôlerie CAO
-
N'utilisez jamais le paramètre par défaut 0,50 car il s'agit d'une règle absolue. Vous devrez importer une table de pliage sur mesure au format .xls qui correspond à l'épaisseur du matériau. Le matériel du client doit être séparé dans un fichier de configuration, par ex. "ClientA_5052_2.0mm_v3.xls".
- Les tableaux de pliage doivent être organisés en fonction des types d'alliages (par exemple, 0,35 pour 5052 et 0,43 pour 304). Le tableau comprend également la largeur de rainure en V et le modèle de machine-outil appropriés pour éviter toute utilisation abusive sur d'autres machines.
- Chaque changement de matériau nécessite un réétalonnage pour éviter l'accumulation d'erreurs systématiques. Le système qualité stipule que lorsque le numéro de lot du four de la même qualité de matériau change, une vérification d'essai de pliage doit être effectuée à nouveau et le numéro de version de la table de pliage doit être mis à jour.
Trois limites géométriques de la fabricabilité
-
Rayon de courbure intérieur minimum (Rmin) : R ≥ 1,0 T (aluminium souple), R ≥ 1,5 T–2,0 T (aluminium dur/acier inoxydable) pour éviter les fissures sur les surfaces extérieures : les conceptions avec un R inférieur à 1,0 T sont signalées lors de l'examen DFM ; augmentez le rayon ou passez plutôt à la coupe au fil.
- Hauteur minimale du bord de pliage de la bride : L_min ≥ 4T + R, pour empêcher le bord de support de la rainure en V de glisser et de se déformer. Si T=2,0 mm, R=2,0 mm, la hauteur minimale de la bride doit être ≥ 10 mm, sinon la butée arrière ne pourra pas être correctement positionnée.
- Distance de dégagement du trou et de la coupe : La distance entre le bord du trou et la ligne tangente de pliage est ≥ 3T + R pour éviter la déformation elliptique du trou. Les tests réels montrent que lorsque le jeu est de 2T, le trou de Φ5 mm deviendra une ellipse de 5,8 × 4,3 mm, perdant complètement sa fonction d'assemblage.
Spécifications de la taille de la rainure de décompression de flexion
-
La largeur de la rainure de décompression doit être d'au moins 1,5T (généralement ≥ 1,0 mm en termes absolus pour les tôles minces). La profondeur doit s'étendre au-delà de la tangente de flexion au moins R + T. Habituellement, la rainure de décompression a des dimensions de 3,0 mm x 5,0 mm qui peuvent couvrir près de 1,5 à 3,0 mm d'épaisseur de panneaux.
- S'il n'y avait pas de rainure de décompression, la concentration des contraintes dans le matériau entraînerait des déchirures et des pertes. Cette concentration de contraintes est trois fois plus élevée. Lors d'un test interne, le taux de déchirure à l'extérieur d'un coude à angle droit sans rainure de décompression était de 12 %. Alors que s'il y avait une rainure de soulagement de la pression, le taux de déchirure tombait à zéro.
- Si l'ouverture est trop proche de la ligne de pliage, elle sera directement étirée en une ellipse. Afin d'éviter que le trou ne se déforme, conservez un jeu d'au moins 3 T par rapport à la ligne de pliage ou découpez des rainures de décompression aux deux extrémités de la ligne de pliage. Il s'agit d'une règle absolue que les concepteurs de tôlerie doivent garder à l'esprit.
ASME Y14.5-2018 (Dimensionnement et tolérancement) définit les zones de tolérance de profil et l'établissement d'un cadre de référence pour les composants de tôlerie non rigides dans des conditions d'état libre.
Examinez votre DFM de boîtier en tôle avec JS Precision : explorez nos services de fabrication de tôle et obtenez un audit de fabricabilité direct et une recommandation d'outillage.
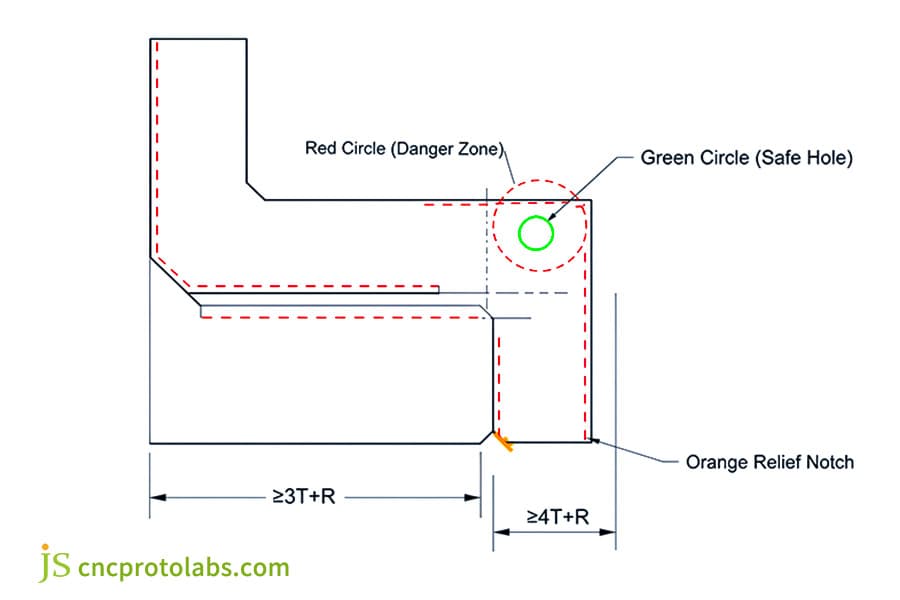
Figure 3 : Plan d'ingénierie DFM complet montrant la géométrie du relief de courbure, les marges de placement des trous et les découpes des brides.
Comment JS Precision propose-t-il des services de pliage de tôle personnalisés dans une plage de ±0,1 mm ?
JS Precision atteint des tolérances linéaires de ±0,1 mm et une répétabilité angulaire de ±0,25° en combinant des presses plieuses CNC multi-axes avec une vérification automatisée de l'angle laser en temps réel. Nos lignes de production utilisent des tables de pliage empiriques exclusives étalonnées sur 45 qualités d'alliage certifiées. Le couronnement hydraulique dynamique du lit ajuste automatiquement la profondeur de pénétration du poinçon pour les variations d'épaisseur des bobines de lots, éliminant ainsi la dérive dimensionnelle sur les châssis structurels complexes et les boîtiers de précision.
Machine-outil de pliage CNC et configuration du moule
-
Machines-outils CNC synchrones électro-hydrauliques multi-axes 100T-250T, butée arrière à servomoteur indépendant 6 axes, précision de répétabilité de ±0,005 mm. Le Bystronic Prisma 150 de l'atelier JS Precision peut produire des cadres de précision jusqu'à 3,2 mètres de longueur avec cette précision.
- Les matrices de serrage rapide Wila trempées avec précision maintiennent une rectitude de ±0,01 mm/m et une rugosité de surface Ra ≤ 0,4 μm, ce qui empêche l'indentation et l'adhérence lors du pliage, laissant des lignes de pliage claires et droites.
- Les services de pliage de tôle personnalisés dépendent fortement d'équipements de haute précision, c'est pourquoi JS Precision effectue 200 heures-homme de maintenance des outils et d'étalonnage de précision chaque mois dans l'entreprise pour éviter une usure excessive des machines.
Mécanisme de compensation dynamique en boucle fermée
-
Goniomètre laser en temps réel : Mesure du processus de flexion sans contact des deux ailes simultanément, déterminant le rebond lors du premier virage et effectuant une correction par pression secondaire en microsecondes. Le système JS Precision LaserCheck échantillonne les données à une fréquence de 1 000 Hz, résout les angles à 0,05° et effectue la compensation à une vitesse telle que cela ne prend que 0,01 seconde.
- Couronnement hydraulique CNC : en tenant compte de la longueur de la pièce et de la déformation de la table de travail lors du bombage sous charge, les angles excessifs au milieu sont éliminés lorsqu'il s'agit de pièces longues. Par exemple, lors du pliage d'un cadre en forme de U de 2,5 mètres, la compensation atteindra 0,3 mm et uniformisera les angles sur toute la longueur.
- Le calcul du facteur K est associé à une compensation en temps réel pour garantir la stabilité dimensionnelle lors des fluctuations des lots. Le système lit les données du capteur d'épaisseur de plaque toutes les 0,5 secondes et ajuste automatiquement la valeur de référence K pour obtenir une véritable flexion adaptative.
Adaptation des processus aux fluctuations des lots de matières entrants
-
Pour chaque bobine de matériau, des micromètres sont utilisés pour mesurer l'épaisseur multipoint et effectuer un test de dureté Vickers. La valeur d'épaisseur moyenne obtenue est ensuite introduite dans la CNC et la profondeur de pressage sur l'axe Y est ajustée en conséquence. Chez JS Precision, il est courant de vérifier 12 emplacements sur chaque bobine de tôle d'aluminium. Si la différence d'épaisseur dépasse 0,05 mm, un changement de processus est nécessaire."
- Lorsque l'épaisseur de la feuille (t) est de 1,98 mm (l'épaisseur cible est de 2,0 mm), l'algorithme de compensation est directement activé et la profondeur de l'axe Y est automatiquement ajustée de 12,0 mm à 11,88 mm pour compenser la grande déviation angulaire provoquée par le matériau plus fin.
- Nous nous appuyons non seulement sur l'expérience de nos maîtres, mais également sur la mesure d'angle laser et la compensation dynamique hydraulique sur nos machines-outils. Même s'il y a de légères fluctuations dans l'épaisseur d'un même rouleau de tôle d'aluminium, les angles dépliés seront tout à fait cohérents. C'est l'engagement de JS Precision envers la fabrication de précision.
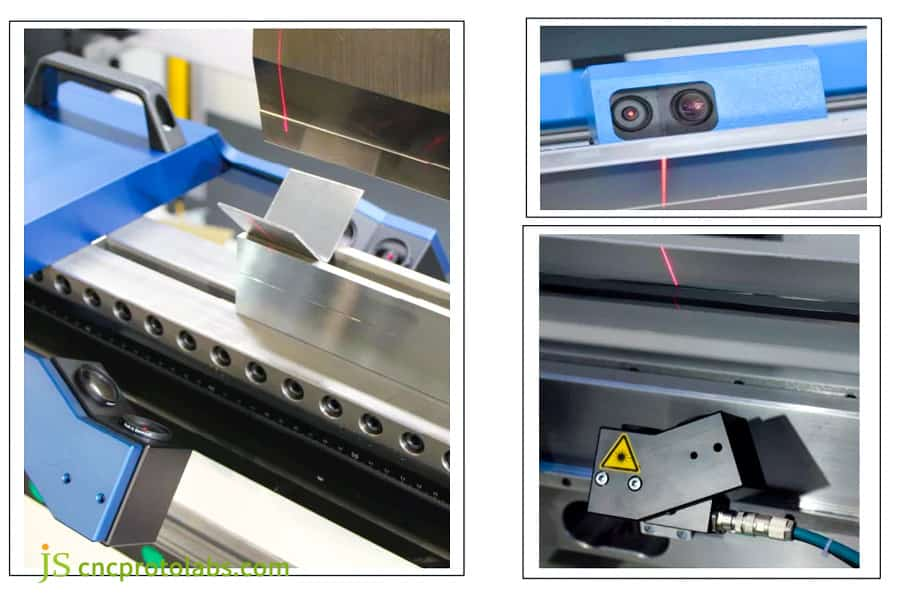
Figure 4 : Atelier de presse plieuse JS Precision montrant la vérification de l'angle laser et les systèmes de surveillance optique en cours de processus.
Où les calculs à plat de haute précision sont-ils demandés dans les industries critiques ?
Les applications de haute technologie dans les véhicules électriques, les dispositifs médicaux et les châssis de télécommunications s'appuient sur des facteurs K précis pour garantir une étanchéité structurelle transparente et un ajustement automatisé des sous-ensembles. Dans les plateaux de batterie EV, des calculs de courbure précis évitent les écarts d’interface thermique sur des portées structurelles de 1 200 mm. Dans les équipements médicaux, les facteurs K calibrés éliminent les rayures de surface et préservent l'intégrité du boîtier IP65, réduisant ainsi les délais typiques d'introduction de nouveaux produits (NPI) à quatre jours.
Modules de batterie de véhicules à énergie nouvelle et châssis de commande électronique
-
Le matériau du composant est en alliage 3003-O/5052-H32 (épaisseur de feuille de 1,5 à 2,5 mm), ayant une envergure de flexion continue d'environ 1 000 à 1 500 mm, et la planéité de la bride du plateau spécifiée par un grand fabricant de batteries est de 0,12 mm, ce qui est beaucoup plus serré que la norme industrielle courante de planéité de 0,3 mm.
- La planéité de la bride inférieure est maintenue tout au long de la bride à 0,15 mm pour permettre la liaison thermique. Les échantillons de pièces sont expédiés après 3 à 5 jours ouvrables. Lors de la production des pièces en vrac, une pince hydraulique spéciale est adoptée pour empêcher les pièces de se déformer lors de leur retrait, de sorte que la planéité de chaque lot de 300 pièces reste la même.
- Si le motif plat dépasse 0,2 mm, cela provoquera un entrefer du côté de la dissipation thermique etaugmentera le risque d'emballement thermique. Sur la base de l'analyse du coefficient de dilatation thermique à l'aide d'une simulation FEA, le motif plat est pré-compensé de 0,15 mm pour la déformation thermique de soudage décalée.
Châssis de surveillance clinique médicale
-
Acier inoxydable brossé 304/316L (1,2 à 1,5 mm d'épaisseur), multiface étanche à la poussière et à l'eau, pas d'indentation une fois plié, utilisant des moules recouverts de polyuréthane et une méthode de pliage par étapes pour minimiser l'impact de la rugosité de la surface.
- La tolérance de l'angle de moulage de ±0,3° garantit une pression uniforme sur la bande de mousse d'étanchéité, obtenant ainsi une protection IP65. Lors du test de colonne d'eau de 1,5 mètre, il n'y a eu aucune fuite, ce qui répond aux exigences de l'environnement de rinçage de la salle d'opération.
- Le taux de rayures de surface est contrôlé en dessous de 0,1 % pour répondre aux exigences d'un environnement médical propre. Chaque châssis est inspecté à la loupe 40x avant de quitter l'usine pour s'assurer de l'absence de microfissures ou de bavures.
Châssis de serveur de centre de données
-
Plaque d'acier galvanisé résistante aux empreintes digitales SPCC (épaisseur 1,0-2,0 mm), maille de blindage EMI haute densité perforée et pliée, utilisant une matrice progressive pour un moulage unique, avec une tolérance de position relative de ± 0,05 mm entre la position du trou et la ligne de pliage.
- La coaxialité des trous de montage en rack 19 pouces est supérieure à 0,08 mm, ce qui facilitera l'insertion et le retrait plus fluides des serveurs lames multi-cartes. Après 1 000 tests d'insertion et de retrait à l'aide de broches de guidage sur mesure, l'usure maximale ne dépasse pas 0,02 mm.
- Dans les produits haut de gamme tels que les batteries et les châssis médicaux, des imprécisions de flexion de l'ordre d'un demi-millimètre peuvent nuire au serrage correct des bandes d'étanchéité, provoquant ainsi la défaillance de machines entières lors des tests d'étanchéité et de dissipation thermique. Un degré de précision de 0,1 mm est le critère fondamental pour une fabrication de haute qualité.
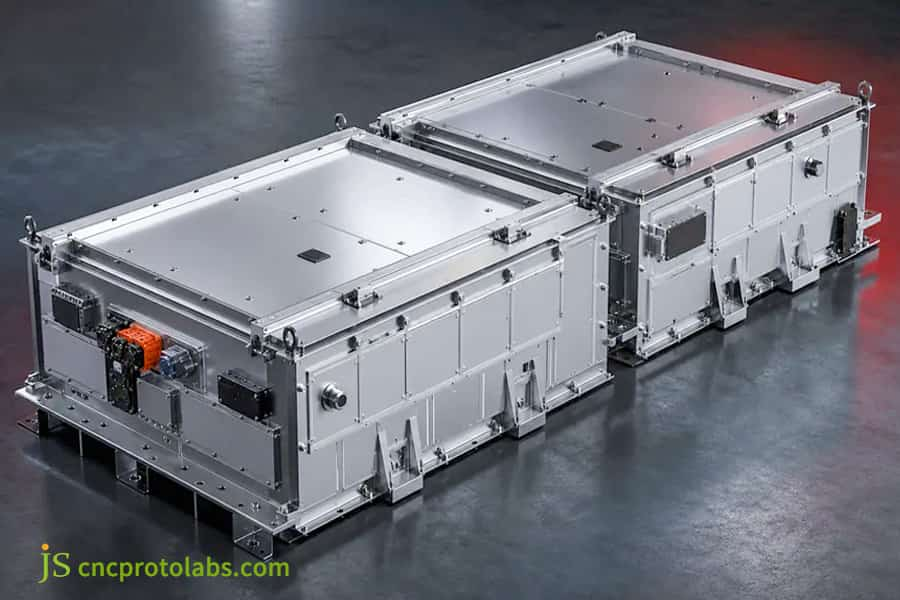
Figure 5 : Vitrine d'applications industrielles : boîtiers de batterie EV de précision et châssis en acier inoxydable médical brossé fabriqués par JS Precision.
Comment l'optimisation empirique du facteur K a-t-elle résolu un décalage de boîtier de ±0,1 mm ?
Un fabricant de groupes motopropulseurs de véhicules électriques a constaté une dérive dimensionnelle de 0,65 mm sur un châssis d'onduleur en aluminium à 14 courbures, provoquant une grave défaillance de l'assemblage des cartes de circuits imprimés internes. Les ingénieurs du client avaient utilisé les paramètres SolidWorks par défaut (K = 0,50), calculant ainsi mal la longueur développée. JS Precision a effectué physiquement des tests de pliage, corrigé le facteur K empirique à 0,345 et optimisé les reliefs des coins, rétablissant les tolérances critiques à ± 0,08 mm et atteignant un taux d'élasticité de 99,4 %.
Basé sur l'expérience pratique de JS Precision dans la résolution du problème de la dérive de la taille du boîtier de l'onduleur à 14 virages pour les clients d'ensembles de commande électronique automobile de niveau 1 en Europe et aux États-Unis au troisième trimestre 2024, le projet a réalisé un bond de 66 % de rendement à 99,4 %, économisant directement au client 47 000 $ de pertes de ferraille par mois.
Contexte du projet
-
La pièce illustrée est un boîtier métallique avec quatorze coudes en aluminium 5052-H32 ayant une épaisseur nominale de 2,0 mm, la longueur dépliée est de 1 245,5 mm et nécessite sept rayons de courbure différents (R1,5 à R5,0).
- Les exigences du client en matière d'assemblage de cartes incluent une tolérance de position du trou de ±0,1 mm sur une largeur de carte de 380 mm. Une modification de la valeur K de plus de 0,02 d'un seul pli signifierait que la position du trou à l'extrémité est hors de la tolérance.
- La dernière fois qu'un fabricant a utilisé la valeur par défaut K=0,50, la longueur du matériau aplati était 1,8 mm plus grande que ce qu'elle était censée être. Il est très courant que les valeurs par défaut du logiciel soient différentes des propriétés réelles du matériau.
Points problématiques des clients
-
Après 14 coudes, l'espace entre les écrous à rivets aux deux extrémités de la pièce a augmenté de 0,65 mm. Les trous de vis du PCB se sont désalignés et la fixation n'a pas pu avoir lieu. Un arrêt de production s'est produit sur la chaîne de production du client en attendant les matériaux. L'équipe de production a perdu 12 000 $ par jour. Elle a fait appel de toute urgence à JS Precision pour résoudre le problème avec une solution ciblée.
- L'ancien fournisseur OEM devait jeter 34 pièces sur 100 en raison du faible taux de rendement, qui n'était que de 66 %. Une refonte a pris 18,5 minutes, ce qui a entraîné une perte mensuelle de coûts de main-d'œuvre d'environ 28 000 $. Il y avait une menace de retard de livraison.
- Le client avait essayé d'ajuster lui-même la valeur K à 0,40 , mais l'effet était limité car l'anisotropie provoquée par le sens de roulement n'était pas prise en compte. La différence de valeur K entre la flexion transversale et longitudinale était aussi élevée que 0,04, et elles ont dû être étalonnées séparément.
Solution de précision JS
-
Caractéristiques mécaniques réelles d'un échantillon : L'essai de traction d'un matériau a montré que l'épaisseur nominale d'un lot de feuilles était de 1,98 mm et que le matériau avait une limite d'élasticité nominale de 195 MPa. Ceci était cependant inférieur à la valeur standard, ce qui suggère qu'un échantillon était assez mou et que la valeur K doit être déterminée en utilisant la limite inférieure de la plage.
ASTM E8/E8M-24 (Méthodes d'essai standard pour les essais de tension des matériaux métalliques) régit la préparation des éprouvettes de traction, le placement de l'extensomètre et l'acquisition des données contrainte-déformation afin de déterminer les limites précises de récupération élastique pour ce lot de bobines spécifique.
- Méthode d'essai physique de flexion inverse en quatre étapes : coupez un échantillon de 100,0 mm, pliez une rainure en V de 16 mm à 90 ° ; mesuré L₁ = 30,0 mm, L₂ = 72,8 mm, R = 2,0 mm; BA calculé inversé = 2,76 mm ; inversez avec précision l'expérience réelle calculée K=0,345, soit 0,155 de moins que le paramètre d'origine du client.
- Mise à jour CAO : K=0,345 a été saisi dans les paramètres d'aplatissement et la rainure de décharge de pression du processus de coin a été optimisée pour éviter de multiples processus de chevauchement et de compression. Dans le même temps, les valeurs de compensation des trois zones de transition des coins R ont été corrigées pour garantir que les coins arrondis de courbure sont lisses et sans plis.
|
Metrique de performances |
Pré-optimisation |
Post-optimisation |
|---|---|---|
|
Longueur totale du motif plat |
1 247,3 mm |
1 245,5 mm |
|
Erreur de trou d'écrou enfoncé |
0,65 mm |
0,08 mm |
|
Taux de rendement de l'assemblage |
66,0 % |
99,4 % |
|
Temps de retouche par unité |
18,5 minutes |
0 minute |
Sources de données : rapport d'inspection interne de JS Precision n° QA-2025-EV0881 et directives IIW pour le contrôle dimensionnel dans les assemblages de tôlerie (2023).
Amélioration quantitative des retours
-
La tolérance critique d'espacement des trous a été réduite à ±0,08 mm et le taux de rendement de l'assemblage estaugmenté à 99,4 % comme ci-dessus, dépassant la norme acceptée de 99,0 % par le client et valu à l'entreprise une nomination au titre de fournisseur annuel exceptionnel.
- Le coût total d'assemblage a diminué de 28,5 % par unité et la documentation du processus établi chez JS Precision a été adoptée par l'entreprise cliente comme norme pour les projets futurs, approuvée par l'audit IATF 16949 du client.
Ce résultat n'est pas anecdotique : il provient directement d'essais sur site où le paramètre par défaut inefficace de 0,50 a été corrigé à la valeur empirique de 0,345.Le motif plat a été recalculé correctement, de sorte que les pièces pliées s'emboîtent naturellement : un exemple clair de fabrication basée sur les données.

Figure 6 : Rapport d'inspection sur MMT d'étude de cas affichant des cartes thermiques d'écart dimensionnel avant et après l'étalonnage empirique du facteur K.
FAQ
Q1 : Quel est le facteur K standard utilisé pour le pliage général de la tôle ?
Les normes CAO traditionnelles sont définies par défaut entre 0,40 et 0,42 pour les coudes ouverts à 90 ° en acier à faible teneur en carbone. La valeur K réelle pour les alliages d'aluminium est de 0,33 à 0,38, et pour l'acier inoxydable 304, elle nécessite 0,42 à 0,45. L'application directe de 0,40 sans tenir compte des propriétés du matériau entraînera inévitablement des erreurs dimensionnelles dans la fabrication de précision.
Q2 : Quelle est la différence mathématique entre le facteur K et le facteur Y ?
Le facteur K est le rapport entre la distance entre la couche neutre et l'épaisseur du matériau, t/T. Le facteur Y introduit une constante radian, avec la formule Y=K·(π/2). Creo utilise le facteur Y, tandis que SolidWorks utilise le facteur K ; la conversion est nécessaire lors de la conversion de dessins pour éviter les erreurs systématiques.
Q3 : Comment calculez-vous expérimentalement le facteur K réel sur une presse plieuse ?
Étant donné la longueur du matériau L, mesurez L1, L2, R et T après l'avoir plié à 90°. Calculez la valeur de compensation en utilisant BA = L - (L1 - RT) - (L2 - RT), puis utilisez K = [BA/(π/2) - R]/T pour déduire la valeur K réelle.
Q4 : La variation de l'épaisseur de la tôle affecte-t-elle le facteur K calculé ?
Les fluctuations de l'épaisseur du broyeur entrant, allant de de 5 % à 10 %, modifieront directement la position de la couche neutre. Lors du pliage à l'air, le rayon intérieur est déterminé par la rainure en V, et les changements d'épaisseur du matériau modifient le rapport de pression, nécessitant un réglage précis et une compensation basée sur l'épaisseur réelle mesurée au micromètre.
Q5 : Pourquoi le retour élastique augmente-t-il lors de la flexion de matériaux à haute résistance ?
Lorsqu'un matériau à haute résistance est formé, la principale raison pour laquelle le retour élastique augmente est le rapport élevé entre la limite d'élasticité et le module élastique. Lorsque vous relâchez le matériau une fois le pliage terminé, il existe une contrainte de traction résiduelle sur le côté extérieur provoquant un rebond de l'angle d'environ 2° à 5°. Une compensation d'angle de moule ou une mesure d'angle laser en temps réel et une compensation de pression dynamique doivent être appliquées.
Q6 : Quelle est la différence entre l'allocation de pliage et la déduction pour pliage ?
La marge de pliage (BA) est la longueur de matériau consommée le long de l'axe neutre pour un pli, ajoutée au motif plat. La déduction de courbure (BD) est la quantité soustraite de la longueur totale de la bride pour atteindre la même longueur à plat, et les deux sont liés par BD = 2(R + T)·tan(A/2) − BA. Notez cependant que BA et BD ne sont PAS interchangeables : BA est un terme additif tandis que BD est un terme soustractif, et l'utilisation de l'un à la place de l'autre inverse la longueur du motif plat d'environ 2·BA.
Q7 : Comment JS Precision garantit-il une précision constante du facteur K dans toute la production en volume ?
JS Precision a conservé une collection de mesures pour 45 alliages différents. Des contrôles aléatoires sont effectués sur chaque expédition de matériaux entrante, y compris l'épaisseur et la dureté. Ils utilisent une machine à cintrer CNC à mesure d'angle laser et à compensation hydraulique qui modifie dynamiquement la profondeur de course pour obtenir une tolérance de ± 0,1 mm.
Q8 : Comment le choix d'une tolérance de flexion étroite affecte-t-il le devis global des pièces et les coûts d'outillage chez JS Precision ?
Atteindre une tolérance de précision de ±0,1 mm nécessite un meulage de précision des moules, un essai d'étalonnage en flexion, une table de dépliage dédiée et une inspection complète par une machine à mesurer tridimensionnelle. Ce temps de préparation augmente les coûts de 15 %, mais il élimine totalement le risque de reprise lors de l'assemblage final.
Résumé
Pour obtenir une précision dimensionnelle constante dans le formage de précision de la tôle, il faut aller au-delà des paramètres de CAO par défaut. Cela nécessite de calculer de véritables facteurs K spécifiques à l'alliage, de comprendre les changements d'axe neutre dans différents modes d'outillage et d'appliquer une vérification empirique des presses plieuses. En optimisant les tolérances de pliage lors des examens DFM initiaux, les ingénieurs protègent la fonctionnalité des pièces et évitent des rebuts de production coûteux.
Accélérez le lancement de votre production grâce à une assistance technique en tôlerie vérifiée. Téléchargez vos modèles CAO 3D (STEP, IGES, DXF) sur JS Precision dès aujourd'hui. Nos ingénieurs de fabrication effectueront une analyse DFM complète, calculeront les tolérances de pliage optimales pour votre alliage cible et vous renverront un devis exploitable dans les 12 heures.
Avis de non-responsabilité
Le contenu de cette page est uniquement à des fins d'information. Pour JS Precision Services, il n'existe aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et de demander un devis formel de pièces. Veuillez nous contacter pour plus d'informations.
Ressource

