O fator K da chapa metálica é a relação mecânica básica (K = t / T) que define a posição do eixo neutro para a espessura da chapa. Ele determina o comprimento do padrão plano e a precisão dimensional na formação de dobradeiras. A escolha do fator K correto entre 0,25 e 0,50 com base nas propriedades do material elimina erros de dedução de dobramento causados por medições imprecisas de comprimento e garante tolerâncias lineares dentro de ±0,1 mm.
Descreve fisicamente o processo: quando a folha é dobrada, as fibras externas esticam enquanto as fibras internas se comprimem. O eixo neutro é a região de deformação zero, cujo comprimento físico permanece inalterado durante a flexão.
Faça upload de seus arquivos CAD de chapa metálica para obter um cálculo rápido de dobra DFM e uma cotação instantânea dos engenheiros de precisão da JS.
Resumo das principais respostas
A calibração precisa do fator K de chapa metálica (K = t / T) rege o deslocamento do eixo neutro e a precisão do padrão plano, onde a aplicação de valores empíricos entre 0,33 e 0,45 em ar de matriz V padrão 8x a dobra mantém as tolerâncias de montagem final dentro de ±0,1 mm.
Dimensão de Engenharia
Mecanismo crítico e parâmetro de referência
Aplicativo alvo e impacto no DFM
Fórmula e Geometria (H2-2)
K = t / T;
BA = (π · A / 180) · (R + K · T)
Elimina erros de cálculo de padrão plano CAD
Referências de materiais (H2-3)
Al 5052 (0,33–0,38);
Aço (0,40–0,42);
304 SS (0,42–0,45)
Considera o limite de escoamento e o endurecimento por deformação
Processo de ferramentas (H2-4)
Flexão de Ar (K ≤ 0,42);
Fundo (0,43–0,45);
Cunhagem (0,50)
Rege a tonelagem e o springback da prensa dobradeira
DFM e tolerâncias (H2-5/6)
R mínimo ≥ 1,0T;
Flange ≥ 4T + R;
Folga do furo ≥ 3T + R
Garante a repetibilidade da montagem linear de ±0,1 mm
Fontes de dados: DIN 6935:2011-10 (Dobragem a frio de produtos de aço plano) e ASME Y14.5-2018 (Dimensionamento e tolerância).
A calibração de fatores K específicos da liga diretamente nas tabelas de dobra do SolidWorks evita a composição de erros de múltiplos flanges e o dispendioso descarte da prensa dobradeira.
Por que o fator K preciso da chapa metálica é fundamental para a dedução precisa da dobra?
Cálculos precisos do fator K de chapa metálica evitam erros dimensionais não lineares ao converter modelos CAD 3D em padrões planos 2D. Em gabinetes multidobrados, um desvio impreciso do fator K de 0,05 é composto em cada flange consecutivo, gerando desvios dimensionais cumulativos superiores a 0,3 mm. Essa imprecisão leva a um grave desalinhamento do furo de montagem, juntas de chassi soldadas distorcidas e desperdício excessivo de peças durante a montagem final da produção.
Comprimento desdobrado 2D e mapeamento de tamanho 3D
De acordo com dados de teste, para uma espessura de placa T = 2,0 mm, uma alteração de 0,01 em K produz um erro de dedução de dobramento de 0,04 mm; em no máximo 4 curvas, o erro cumulativo atinge cerca de 0,16 mm.
Uma configuração errada do valor K geralmente significa superestimação ou subestimação do material necessário no padrão desdobrado. Com o processamento da liga de alumínio5052-H32, o valor K foi acidentalmente definido para 0,50 em vez dos 0,35 medidos, o que tornaria o comprimento desdobrado de uma única dobra cerca de 0,32 mm mais longo, causando diretamente o problema de interferência com a montagem do flange.
Erros no cálculo de planificação ao converter um modelo 3D em 2D podem resultar em interferência do flange ou na folga da montagem. Um modelo usando o padrão K = 0,5 do SolidWorks, após a exportação para DXF, produzirá comprimentos de dobra reais cerca de 1,2 mm mais curtos do que o projetado, exigindo correção manual da tabela de dedução de dobra.
Quando uma máquina de corte a laser lê um arquivo DXF, o valor de compensação do caminho precisa ser vinculado ao fator K. Ao programar, o engenheiro de processo predefinirá uma compensação de corte de 0,1 mm no software CAD para compensar a ligeira influência da zona afetada pelo calor no comprimento desdobrado.
Antes da produção em massa, uma medição experimental de dobra e medição por coordenadas (CMM) da primeira peça deve ser realizada. O valor K real é calculado calculando retroativamente o ângulo de retorno elástico real para garantir a consistência das dimensões desdobradas das 500 peças subsequentes ou mais. Este processo pode controlar o desvio dimensional dentro de ±0,05 mm.
O efeito de amplificação em cascata de tolerância de múltiplas curvas consecutivas
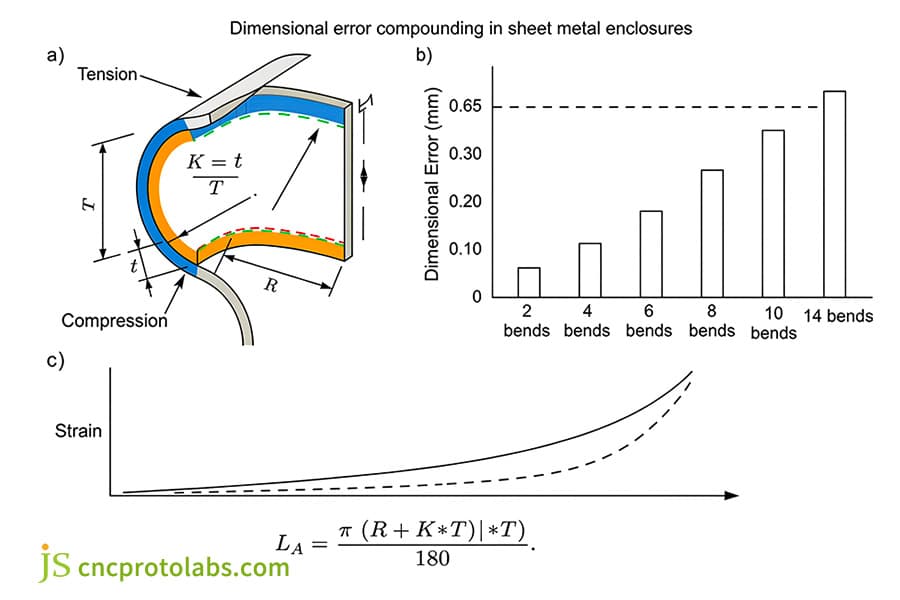
Se ocorrer um erro de +0,05 mm em uma única dobra, o desvio total será de 0,20 mm para uma peça em forma de U composta por quatro dobras. Em um projeto de chassi de comunicação, esse erro para oito curvas seria de 0,48 mm, o que é muito grande para permitir a instalação de trilho-guia interno sem peças adicionais.
Por exemplo, uma caixa altamente complexa com 8–14 dobras provavelmente teria um erro de sobreposição de mais de 0,40–0,65 mm, o que não é compatível com as tolerâncias utilizadas para montagem. Aqui, a única possibilidade é um processo de dobra que é dividido, euma unidade de inspeção e ajuste deve ser adicionada imediatamente após a 7ª dobra para compensar.
O erro é uma função quase linear do número de dobras. O erro de cada curva é somado linearmente. A contribuição de cada curva para o erro global está positivamente relacionada com o desvio do fator K. Quando o desvio K excede 0,08, o erro cumulativo em 14 curvas o desvio cumulativo cresce além de 1,2 mm.
De acordo com o requisito de tolerância de precisão de ±0,1 mm, é necessário limitar o valor máximo do erro K de qualquer dobra a 0,015. Para atender a isso, uma máquina CNC deve ter uma resolução de profundidade de prensagem no eixo Y de 0,001 mm.
A distribuição dimensional das peças após multidobragem é uma distribuição normal. Ao implementar o controle estatístico do processo (SPC), o comprimento crítico do flange está sendo inspecionado a cada 50 peças para garantir que Cpk ≥ 1,67 e para evitar desvios de lote.
Fornecimento superando expectativas: Atribuição de negócios e custos
Apertar a tolerância de ±0,5 mm para ±0,1 mm aumenta o preço em 15%–25%, devido às perdas de flexão experimental e ao tempo total de inspeção. De acordo com os dados do processo JS Precision, o tempo de inspeção da CMM de peça única aumenta de cerca de 3 para 12 minutos, aumentando o custo de mão de obra em aproximadamente 300%.
O custo da sucata de dobra experimental não pode ser ignorado. Cada lote de novos materiais requer 3-5 amostras de teste de dobra. Tomando o aço inoxidável 304 como exemplo, o custo de cada sucata de dobra experimental é de cerca de US$ 8,5; adicionando o tempo de ocupação da máquina-ferramenta, uma única configuração de processo excede US$ 200.
Simplificando, um erro de 0,05 no valor K pode não ser perceptível nos desenhos, mas na linha de montagem final, os furos dos parafusos não se alinharão e todo o conjunto de invólucros terá que ser jogado fora. Em nossa experiência, paradas não planejadas de linha devido a incompatibilidade de montagem podem custar bem mais de US$ 5.000 por hora em perda de produção.
O uso de serviços de processo de pré-calibração pode reduzir o tempo de entrega da amostra inicial de 14 dias para apenas 3 dias. O alinhamento direto dos valores K com os bancos de dados históricos de ligas pode reduzir o número de dobras de teste para até 20% da quantidade original, o que diminuirá as despesas iniciais de desenvolvimento dos clientes.
Como o deslocamento do eixo neutro determina o cálculo do fator K e a margem de curvatura?
O eixo neutro representa o limite teórico dentro da chapa metálica dobrada onde o material sofre tensão zero de tração ou compressão. À medida que o punção conduz o material para dentro da matriz em V, o eixo neutro se desloca progressivamente para dentro em direção ao raio de curvatura interno, governado pela razão K = t / T. Consequentemente, o cálculo preciso da tolerância de dobra requer a multiplicação do ângulo de curvatura pelo raio neutro deslocado: BA = (π · A / 180) · (R + K · T).
Mecanismo microscópico de deformação plástica da seção transversal
Após a dobra, a análise metalográfica da chapa de alumínio 5052 de 2,0 mm revelou que a camada externa diminuiu em cerca de 8,3%, enquanto a espessura interna aumentou em cerca de 5,7%.
A resistência à compressão desloca a superfície de deformação zero do centro da seção transversal em direção ao lado interno, o que gera um deslocamento para dentro do eixo neutro. Se o ângulo de flexão for aumentado em uma extensão de 90° para 135° e o deslocamento do eixo neutro para dentro acontecer em mais 0,02T, então o valor de K diminuirá de 0,35 para 0,33.
O fator K é a razão entre a distância (t) da superfície interna ao eixo neutro de flexão e a espessura total da chapa (T) e é limitado entre 0,25 e 0,50. K é igual a 0,50 quando a deformação é puramente elástica e quando a deformação totalmente plástica está acontecendo, K está se aproximando de 0,25. Esta faixa é influenciada pelo expoente de endurecimento por deformação 'n' do material.
O deslizamento e a deformação geminada dos microgrãos durante a flexão afetam ainda mais a posição do eixo neutro. Os grãos austeníticos do aço inoxidável 304 sofrem transformação de fase martensítica durante a deformação a frio, resultando em endurecimento local e fazendo com que o eixo neutro se desloque para fora em 0,03T.
Modelo matemático central do fator K
A fórmula é:
K = t / T
Onde t é a distância do eixo neutro à superfície interna e T é a espessura do material. A espessura real de um determinado lote de placa de alumínio 6061-T6 foi medida como sendo T = 2,92 mm (nominal 3,0 mm), o que fez com que o valor real de K se desviasse do valor teórico em 0,012.
Projetando o limite físico: o valor varia de 0,25 (compressão final) a 0,50 (flexão elástica pura). Ir abaixo ou acima dos limites significa rasgar o material ou sobrecarregar o molde. Por exemplo Se K < 0,25, a tensão de compressão no raio de curvatura interno é maior que a resistência à compressão do material, levando à instabilidade e enrugamento do material.
O fator K deve ser calculado juntamente com o resistência ao escoamento e o comportamento de endurecimento do material – nunca assumindo um valor padrão. O banco de dados padrão do processo contém diagramas de tensão-deformação para 45 ligas diferentes, e o valor do fator k para cada material de base foi calculado com muita precisão usando um método integral.
Na fórmula BA para compensação de flexão, o ângulo A deve estar em graus. Quando A = 90°, BA = π/2 × (R + K·T). Se a unidade angular for inserida incorretamente em radianos em vez de graus, o BA calculado será menor por um fator de cerca de 57,3. Este é um dos erros de programação mais comuns para iniciantes.
Diferenças nos algoritmos do sistema CAD
O SolidWorks e o AutoCAD contam com o K-Factor, enquanto o Creo trabalha com o Y-Factor. Para se mover entre eles, você usa Y = K · (π/2). Com K = 0,38, isso fornece Y = 0,597. Faça a conversão errada e importe os dados como estão. Cada curva apresenta um erro sistemático de 0,18 mm.
Ignorar a conversão do desenho produziu uma inclinação constante de 0,05–0,12 mm por dobra. Um chassi de servidor possui 12 curvas. Essa inclinação pode acumular até 1,44 mm na peça. Isso está muito além do que as tolerâncias de montagem permitem.
Os engenheiros devem sempre verificar e converter os valores K explicitamente para que os projetos permaneçam consistentes de uma plataforma para outra. Quando o arquivo STEP de um cliente chega, ele começa com uma auditoria do fator K, convertendo o fator Y do Creo no fator K que o sistema CNC interno realmente precisa.
Os softwares CAD modernos suportam a incorporação direta de propriedades físicas de materiais, como a Biblioteca de Materiais do SolidWorks, que pode associar fatores K. No entanto, a verificação manual ainda é recomendada porque as propriedades do alumínio incorporadas no software são muitas vezes baseadas em condições ideais e não levam em conta a influência da direção real de laminação.
DIN 6935:2011-10 (Dobra a frio de produtos planos de aço) especifica coeficientes de correção de deslocamento de camada neutra e define condições de contorno para cálculos de comprimento de arco plástico em componentes de aço formados a frio.
Em outras palavras, o fator K informa em que porcentagem o eixo neutro encolheu para dentro, que é a única linha de base para endireitar curvas.
Figura 1: Esquema dimensional da seção transversal ilustrando a posição do eixo neutro, mostrando t, T, R e zonas de tensão-compressão.
Quais são os valores de referência do fator K de chapa metálica para alumínio e aço?
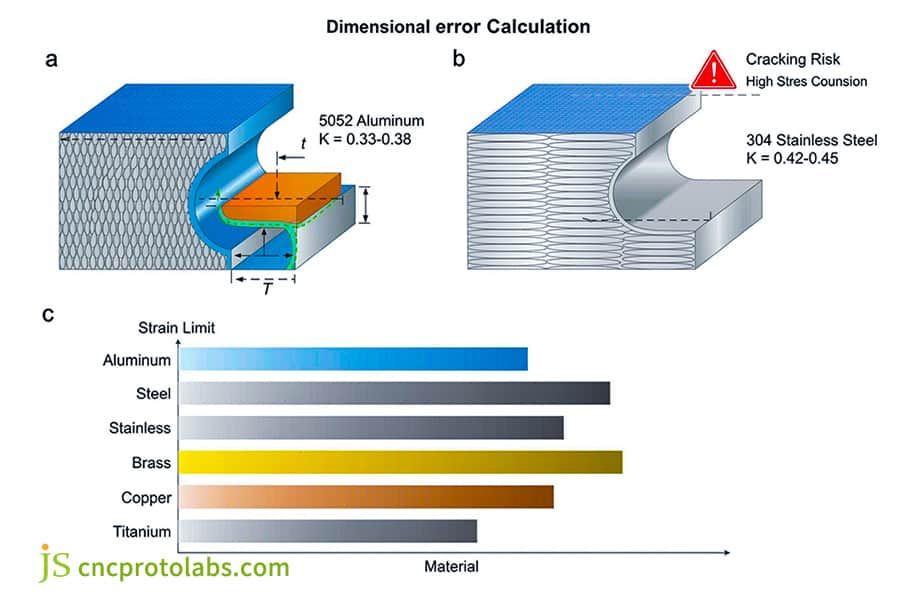
As ligas de engenharia padrão exigem fatores K dedicados que variam de 0,30 a 0,48, dependendo do limite de escoamento, têmpera e taxas de endurecimento por trabalho. Ligas de alumínio dúcteis, como 5052-H32, exibem fatores K mais baixos entre 0,33 e 0,38 sob flexão a ar padrão, enquanto os aços inoxidáveis 304 e 316 de alta resistência exigem linhas de base mais altas entre 0,42 e 0,45 para compensar a resistência intensa contra a deformação compressiva da fibra interna.
A lei de controle das propriedades mecânicas no eixo neutro
O
alumínio 5052 tem uma elasticidade muito alta. Em sua superfície interna, ele se contrai de modo que o eixo neutro termina quase na superfície interna. Um valor K de 0,33–0,38 indica um estado relativamente macio, pois o material de dureza Brinell HB 60–80 não é muito duro.
O
aço inoxidável 304/316 tem um alto limite de escoamento acima de 240 MPa e um alto expoente de endurecimento que resiste à deformação, fornecendo um valor K de 0,42–0,45; aços avançados de alta resistência podem atingir limites de escoamento de trabalho de 1.500 MPa, o material endurece muito rapidamente durante a flexão, limitando o deslocamento do eixo neutro para dentro. Esse material endurece muito rapidamente durante a flexão, limitando o movimento para dentro do eixo neutro.
O aço de baixo carbono SPCC tem um valor K moderado, em torno de 0,40-0,42 para equilibrar as deformações de tração e compressão. Seu limite de escoamento é de cerca de 210 MPs e tem alongamento de 40%. Como material dobrado em geral, é muito adequado para a maioria dos gabinetes de equipamentos de mesa.
Ligas de cobre como o latão C26000 têm excelente ductilidade devido à sua estrutura cúbica centrada na face, e seu valor K pode atingir 0,38–0,42. No entanto, deve-se prestar atenção à sua direcionalidade óbvia. Ao dobrar longitudinalmente, o valor K precisa ser aumentado em 0,03 para evitar rachaduras nas bordas.
Aço de alta resistência (HSS) como o DP600 tem um limite de escoamento superior a 350 MPa e um valor K tão baixo quanto 0,30. No entanto, o assentamento deve ser usado para evitar um retorno elástico severo, momento em que o valor real de K aumentará para 0,43.
Grau de liga
Resistência à tração máxima (MPa)
Força de rendimento (MPa)
Mín. Razão R/T
Fator K de curvatura de ar
Fator K de redução
5052-H32
228
172
1.0
0,35
0,44
6061-T6
310
276
1,5
0,33
0,42
SPCC
340
210
1.0
0,41
0,45
304SS
515
240
1,5
0,43
0,46
SS 316L
485
220
1,5
0,42
0,45
Latão C26000
315
130
0,8
0,38
0,47
Fontes de dados: AWS D8.9M:2023 (Práticas recomendadas para métodos de teste para avaliar a resistência do ponto de resistência Welds) e documento técnico SME MS20-113 (Empirical K-Factor Benchmarks for Precision Sheet Metal Forming, 2024).
Influência da orientação dos grãos rolantes
No caso de uma dobra horizontal (com um padrão de rolamento vertical), o valor K de referência do material é utilizado para garantir uma deformação uniforme e igual em toda a peça que está sendo dobrada. Ao dobrar bandejas de bateria grandes, é um requisito estrito que todas as linhas de dobra sejam perpendiculares a 90° com a direção de laminação no material em folha para manter um valor K constante em 0,35.
Quando a flexão longitudinal é realizada com linhas de laminação paralelas, a fissuração é uma ocorrência comum. O fator K deve ser aumentado em 0,02 e o raio de curvatura aumentado pela metade (50%). Por exemplo, a flexão longitudinal de 90° da placa de alumínio 5052 deve, no mínimo, aumentar R de 1,0T para 1,5T, porque caso contrário, rachaduras muito finas e quase imperceptíveis apareceriam na superfície externa.
Em um nível muito básico, os aços mais duros trabalham mais facilmente sob tensão, mas como também são mais fáceis e rápidos de endurecer, seu valor K seria mais próximo de 0,45. Então, novamente, os alumínios mais macios, sendo mais dúcteis, têm um valor K mais próximo de 0,33, o que é uma regra no campo da ciência dos materiais e é o princípio-chave por trás de um banco de dados de processos.
Figura 2: Orientação da estrutura dos grãos e limites de deformação superficial nas dobras de chapas de alumínio e aço inoxidável.
Dobra de ar vs fundo vs cunhagem: o que minimiza o retorno elástico de dobra de chapa metálica?
O retorno elástico na dobra de chapas metálicas varia drasticamente entre os métodos de ferramenta. A flexão de ar mantém os fatores K entre 0,30 e 0,42 com retorno elástico de 2° a 5°. O assentamento muda K para 0,43–0,45 com retorno elástico de 1°–2°. A cunhagem fixa K em 0,50, praticamente eliminando o retorno elástico angular, mas exigindo tonelagem normal de 5–8×. Para montagens complexas com múltiplas dobras, a parceria com um fornecedor experiente de serviços de fabricação de chapas metálicas garante que a compensação do retorno elástico seja incluída na revisão do DFM, em vez de descoberta durante o retrabalho caro.
Análise mecânica de três modos de formação de moldes
Dobragem a ar: um contato de três pontos, onde o raio interno R é formado naturalmente pela abertura da matriz em V, tonelagem mínima de prensagem necessária, retorno elástico de 2°–5°, fator K 0,30–0,42, melhor escolha ao produzir chapas finas (T< 1,5mm) para evitar danos às ferramentas e ao mesmo tempo aumentar o desempenho.
Fundo: a chapa de metal é fixada na ranhura em V, 2–3 vezes a tonelagem, retorno elástico 1°–2°, deslocamento de camada neutra, fator K 0.43–0,45, ideal para fabricação de peças estruturais com alta precisão angular, como alças de montagem em estrutura.
Cunhagem: é necessária uma prensa de alta pressão para forçar a deformação plástica completa praticamente sem retorno elástico; o fator K efetivo atinge 0,50 e o multiplicador de tonelagem necessário é de até 6×, mas pode facilmente quebrar matrizes como uma desvantagem. É apenas limitado para fabricação experimental em pequena escala com especificações precisas do produto e espessura do material T ≤1,0 mm para evitar o desenvolvimento de microfissuras nas ferramentas.
As máquinas de dobra CNC modernas conseguem uma transição suave da dobra aberta para a dobra de baixa pressão por meio de válvulas proporcionais hidráulicas. Os modelos Bystronic podem alternar automaticamente entre os dois modos no mesmo posicionamento, usando dobra de baixa pressão para flanges críticos e dobra aberta para flanges não críticos.
Método de formação
Geometria de contato da ferramenta
Multiplicador de tonelagem
Faixa Springback
Fator K efetivo
Dobra pneumática padrão
3 pontos
1,0×
2°–5°
0,30–0,42
Precision Air com coroamento
3 pontos + compensação
1,2×
0,5°–1,5°
0,35–0,42
Afundamento
Contato V-die completo
2,5×
1°–2°
0,43–0,45
Cunhagem
Fluxo forçado de plástico
6,0×
0°–0,2°
0,50
Fontes de dados: IIW Commission XVI (Plastic Deformation and Fracture of Materials, 2023) e ISO 10113:2020 (Materiais metálicos — Folhas e tiras — Determinação da taxa de deformação plástica).
A ligação entre a largura da abertura da ranhura em V da matriz inferior e o valor K
Se uma dobra plana comV = 8T for a linha de base, K diminui em 0,03 para uma dobra acentuada em V = 6T, enquanto uma placa espessa em V = 10T–12T leva a um aumento de 0,02–0,04 em K. Um conjunto de moldes padrão inclui todos os moldes inferiores com V = 5T, 12T que podem se ajustar a diversas necessidades de raio.
A seleção da abertura da matriz em V para ferramentas de prensa dobradeira impacta a posição do eixo neutro. À medida que V aumenta de 8T para 10T, o raio de curvatura interno R aumenta em 25%, a área de tensão sobre o material aumenta e o eixo neutro se desloca para fora em 0,015T.
Para lotes de baixo volume onde a tonelagem não é uma restrição, a cunhagem deve ser evitada porque reduz drasticamente a vida útil da matriz - por exemplo, de 500.000 ciclos para 50.000 ciclos.
Quais ferramentas de prensa dobradeira e regras DFM otimizam as tabelas de dobra do SolidWorks?
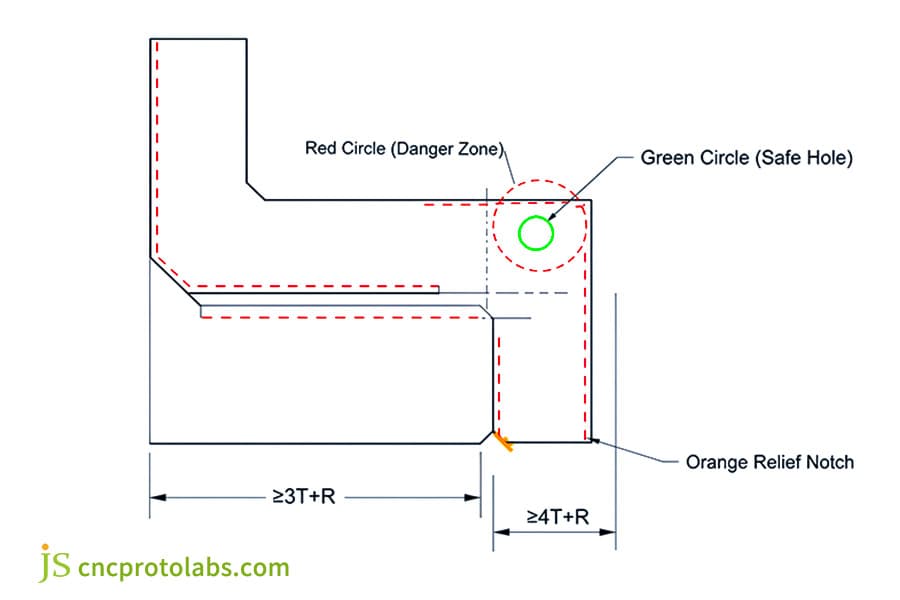
Integrar fatores K validados em tabelas de dobra do SolidWorks ou AutoCAD previne a distorção da geometria durante a geração de padrões planos. As regras de Design for Manufacturability (DFM) exigem definir o raio de curvatura interno mínimo para pelo menos 1,0T para alumínio e manter comprimentos de flange de 4T + R. O posicionamento de recortes e furos a pelo menos 3T + R das linhas tangentes de dobra evita distorções severas do furo durante a conformação, eliminando operações secundárias.
Especificações predefinidas de parâmetros de chapa metálica CAD
Nunca use o parâmetro padrão 0,50, pois é uma regra absoluta. Você precisará importar uma tabela de dobra personalizada em formato .xls que corresponda à espessura do material. O material do cliente deverá ser separado em um arquivo de configuração, por exemplo. "ClienteA_5052_2.0mm_v3.xls".
As tabelas de dobras devem ser organizadas com base nos tipos de liga (por exemplo, 0,35 para 5052 e 0,43 para 304). A tabela também inclui a largura apropriada da ranhura em V e o modelo da máquina-ferramenta para evitar o uso indevido dela em outras máquinas.
Cada mudança de material requer recalibração para evitar o acúmulo de erros sistemáticos. O sistema de qualidade estipula que quando o número do lote do forno do mesmo tipo de material for alterado, uma verificação experimental de dobra deve ser realizada novamente e o número da versão da tabela de dobra deve ser atualizado.
Três limites de limites geométricos de fabricação
Raio de curvatura interno mínimo (Rmin): R ≥ 1,0 T (alumínio macio), R ≥ 1,5 T–2,0 T (alumínio duro/aço inoxidável) para evitar rachaduras nas superfícies externas: Projetos com um R abaixo de 1,0T são sinalizados durante a revisão do DFM; aumente o raio ou mude para o corte com fio.
Altura mínima da borda dobrada do flange: L_min ≥ 4T + R, para evitar que a borda de suporte da ranhura em V escorregue e deforme. Se T = 2,0 mm, R = 2,0 mm, a altura mínima do flange deve ser ≥ 10 mm, caso contrário o medidor traseiro não poderá ser posicionado corretamente.
Distância de folga do furo e corte: A distância da borda do furo até a linha tangente de dobra é ≥ 3T + R para evitar deformação elíptica do furo. Testes reais mostram que quando a folga é 2T, o furo de Φ5mm se tornará uma elipse de 5,8×4,3mm, perdendo completamente sua função de montagem.
Especificações do tamanho da ranhura de alívio de pressão de flexão
A largura da ranhura de alívio de pressão deve ser de pelo menos 1,5T (normalmente ≥ 1,0 mm em termos absolutos para chapas finas). A profundidade deve se estender além da tangente de flexão pelo menos R + T. Normalmente, a ranhura de alívio de pressão tem dimensões de 3,0 mm x 5,0 mm que podem cobrir quase 1,5 a 3,0 mm de espessura das placas.
Se não houvesse ranhura de alívio de pressão, a concentração da tensão no material levaria a rasgos e desperdícios e esta concentração de tensão é três vezes maior. Em um teste interno, a taxa de ruptura na parte externa de uma curva em ângulo reto sem ranhura de alívio de pressão foi de 12%. Considerando que, se houvesse uma ranhura de alívio de pressão, a taxa de ruptura cairia para zero.
Se a abertura estiver muito próxima da linha de dobra, ela será esticada diretamente em uma elipse. Para evitar a deformação do furo, mantenha uma folga de pelo menos 3T da linha de dobra ou corte ranhuras de alívio de pressão do processo em ambas as extremidades da linha de dobra. Esta é uma regra rígida que os projetistas de chapas metálicas devem ter em mente.
ASME Y14.5-2018 (Dimensionamento e Tolerância) define zonas de tolerância de perfil e estabelecimento de quadro de referência de referência para componentes de chapa metálica não rígidos em condições de estado livre.
Revise seu DFM de gabinete de chapa metálica com JS Precision: explore nossos serviços de fabricação de chapa metálica e obtenha uma auditoria direta de capacidade de fabricação e recomendações de ferramentas.
Figura 3: Projeto de engenharia DFM abrangente mostrando geometria de relevo de dobra, margens de posicionamento de furos e recortes de flange.
Como a JS Precision fornece serviços personalizados de dobra de chapa metálica dentro de ±0,1 mm?
JS Precision alcança tolerâncias lineares de ±0,1 mm e repetibilidade angular de ±0,25° aocombinar dobradeiras CNC multieixos com verificação automatizada de ângulo a laser em tempo real. Nossas linhas de produção utilizam tabelas de dobra empíricas proprietárias calibradas em 45 classes de ligas certificadas. O coroamento hidráulico dinâmico do leito ajusta automaticamente a profundidade de penetração do punção para variações de espessura da bobina em lote, eliminando desvios dimensionais em chassis estruturais complexos e alojamentos de precisão.
Máquina dobradeira CNC e configuração de molde
Máquinas-ferramentas CNC eletro-hidráulicas síncronas multieixos 100T–250T, medidor traseiro servoacionado de forma independente de 6 eixos, precisão de repetibilidade de ±0,005 mm. O Bystronic Prisma 150 na oficina JS Precision pode produzir estruturas de precisão de até 3,2 metros de comprimento com esta precisão.
As matrizes de fixação rápida endurecidas com precisão Wila mantêm a retilineidade dentro de ±0,01 mm/m e a rugosidade da superfície Ra ≤ 0,4 μm, o que evita indentação e adesão durante a dobra, deixando linhas de dobra claras e retas.
Os serviços personalizados de dobra de chapas metálicas dependem fortemente de equipamentos de alta precisão, e é por isso que a JS Precision tem 200 horas-homem de manutenção de ferramentas e calibração de precisão feitas mensalmente na empresa para evitar o desgaste excessivo da máquina.
Mecanismo dinâmico de compensação de circuito fechado
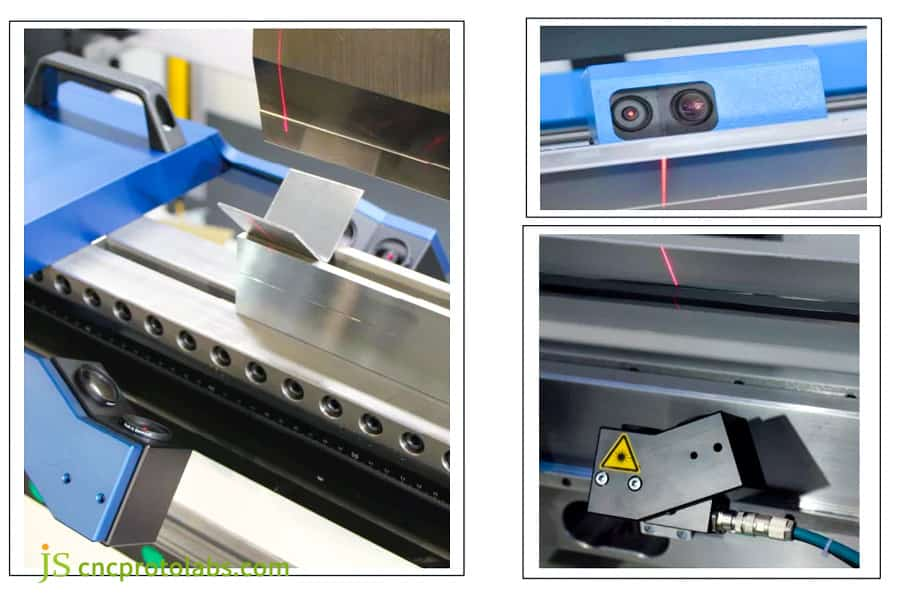
Goniômetro laser em tempo real: medição do processo de flexão sem contato de ambas as asas simultaneamente, determinando o rebote durante a primeira flexão e realizando a correção através da pressão secundária em microssegundos. O sistema JS Precision LaserCheck coleta dados em uma frequência de 1.000 Hz, resolve ângulos em 0,05° e realiza compensação com tal velocidade que leva apenas 0,01 segundos.
Coroamento hidráulico CNC: ao levar em conta o comprimento da peça e a deformação da mesa de trabalho durante o coroamento sob carga, ângulos excessivos no meio são eliminados quando se trata de peças longas. Por exemplo, durante dobrar uma estrutura em forma de U de 2,5 metros, a compensação atingirá 0,3 mm e uniformizará os ângulos em todo o comprimento.
O cálculo do fator k está vinculado à compensação em tempo real para garantir a estabilidade dimensional durante flutuações do lote. O sistema lê os dados do sensor de espessura da placa a cada 0,5 segundos e ajusta automaticamente o valor de referência K para obter uma verdadeira dobra adaptativa.
Adaptação do processo às flutuações nos lotes de materiais recebidos
Para cada bobina de material, micrômetros são usados para medir a espessura multiponto e realizar o teste de dureza Vickers. O valor médio de espessura obtido é então alimentado no CNC e a profundidade de prensagem no eixo Y é ajustada como resultado. Na JS Precision, é prática padrão verificar 12 locais em cada bobina de chapa de alumínio. Caso a diferença de espessura seja superior a 0,05 mm, é necessária uma mudança no processo."
Quando a espessura da chapa (t) é 1,98 mm (a espessura alvo é 2,0 mm), o algoritmo de compensação é ativado diretamente e a profundidade do eixo Y é ajustada automaticamente de 12,0 mm até 11,88 mm para compensar o grande desvio angular causado pelo material mais fino.
Contamos não apenas com a experiência de nossos mestres, mas também com a medição de ângulo a laser e a compensação dinâmica hidráulica em nossas máquinas-ferramentas. Mesmo que haja pequenas flutuações na espessura do mesmo rolo de chapa de alumínio, os ângulos desdobrados serão completamente consistentes. Este é o compromisso da JS Precision com a fabricação de precisão.
Figura 4: Oficina de dobradeiras JS Precision mostrando verificação de ângulo a laser e sistemas ópticos de monitoramento em processo.
Onde são exigidos cálculos de padrões planos de alta precisão em indústrias críticas?
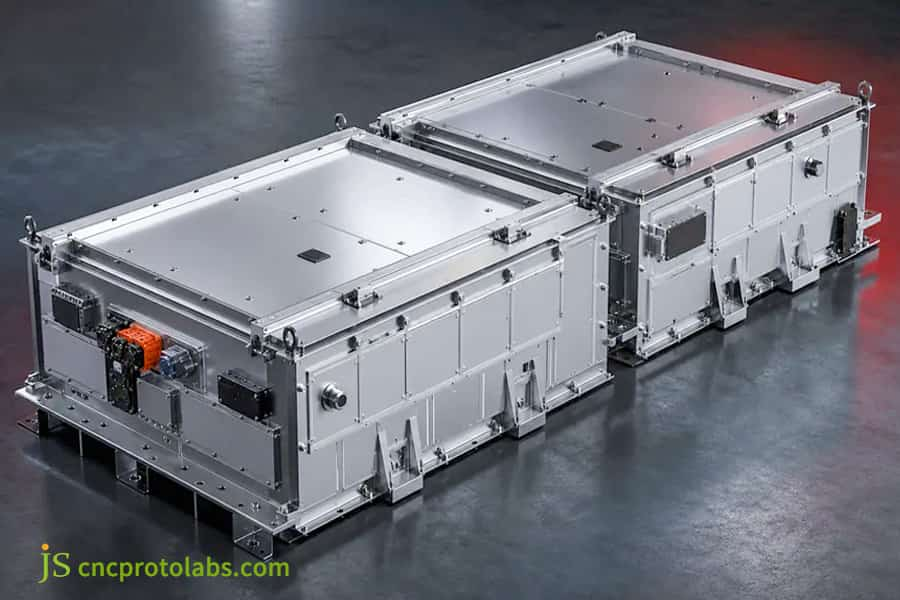
Aplicações de alta tecnologia em veículos elétricos, dispositivos médicos e chassis de telecomunicações dependem de fatores K precisos para garantir vedação estrutural perfeita e ajustes automatizados de subconjuntos. Nas bandejas de baterias EV, cálculos precisos de curvatura evitam lacunas na interface térmica em vãos estruturais de 1.200 mm. Em equipamentos médicos, os fatores K calibrados eliminam danos à superfície e preservam a integridade do gabinete IP65, reduzindo os prazos típicos de introdução de novos produtos (NPI) para quatro dias.
Novos módulos de bateria para veículos de energia e chassis de controle eletrônico
O material do componente é de liga 3003-O/5052-H32 (espessura da folha de 1,5 a 2,5 mm), com uma extensão de flexão contínua de cerca de 1.000 a 1.500 mm, e o nivelamento do flange da bandeja especificado por um grande fabricante de baterias é de 0,12 mm, o que é muito mais rígido do que o padrão de planicidade industrial comum de 0,3 mm.
A planicidade do flange inferior é mantida ao longo de todo o flange em 0,15 mm para permitir a ligação térmica. As peças de amostra são enviadas após 3–5 dias úteis. Na produção das peças a granel, é adotada uma pinça hidráulica especial para evitar que as peças se deformem ao retirá-las, para que o nivelamento de cada lote de 300 peças permaneça o mesmo.
Se o padrão plano exceder 0,2 mm, causará um entreferro no lado da dissipação de calor e aumentará o risco de fuga térmica. Com base na análise do coeficiente de expansão térmica usando uma simulação FEA, o padrão plano é pré-compensado em 0,15 mm para deformação térmica de soldagem offset.
Chassi de Monitoramento Clínico Médico
Aço inoxidável escovado 304/316L (1,2–1,5 mm de espessura), à prova de poeira e à prova d'água em vários lados, sem recuo quando dobrado, usando moldes revestidos de poliuretano e método de dobra escalonada para minimizar o impacto da rugosidade da superfície.
A tolerância do ângulo de moldagem de ±0,3° garante uma pressão uniforme na tira de espuma de vedação, alcançandoproteção IP65. No teste de coluna de água de 1,5 metros, não houve vazamento, atendendo aos requisitos do ambiente de enxágue da sala cirúrgica.
A taxa de arranhões na superfície é controlada abaixo de 0,1% para atender aos requisitos de ambiente médico limpo. Cada chassi é inspecionado com uma lupa de 40x antes de sair da fábrica para garantir que não haja microfissuras ou rebarbas.
Chassi do servidor do data center
Placa de aço galvanizado resistente a impressões digitais SPCC (espessura 1,0-2,0mm), malha de blindagem EMI de alta densidade perfurada e dobrada, usando uma matriz progressiva para moldagem única, com uma tolerância posicional relativa de ± 0,05 mm entre a posição do furo e a linha de dobra.
A coaxialidade dos furos de montagem em rack de 19 polegadas é melhor que 0,08 mm, o que ajudará na inserção e remoção mais suaves de servidores blade de múltiplas placas. Após 1.000 testes de inserção e remoção usando pinos-guia personalizados, o desgaste máximo não é superior a 0,02 mm.
Em produtos premium, como baterias e chassis médicos, imprecisões de flexão da ordem de meio milímetro podem ser prejudiciais para que as tiras de vedação não sejam apertadas corretamente - causando afalha de máquinas inteiras em testes de impermeabilização e dissipação de calor. O grau de precisão de 0,1 mm é o critério fundamental para uma fabricação de alta qualidade.
Figura 5: Vitrine de aplicações industriais: gabinetes de baterias EV de precisão e chassis de aço inoxidável médico escovado fabricados pela JS Precision.
Como a otimização empírica do fator K resolveu uma incompatibilidade de gabinete de ±0,1 mm?
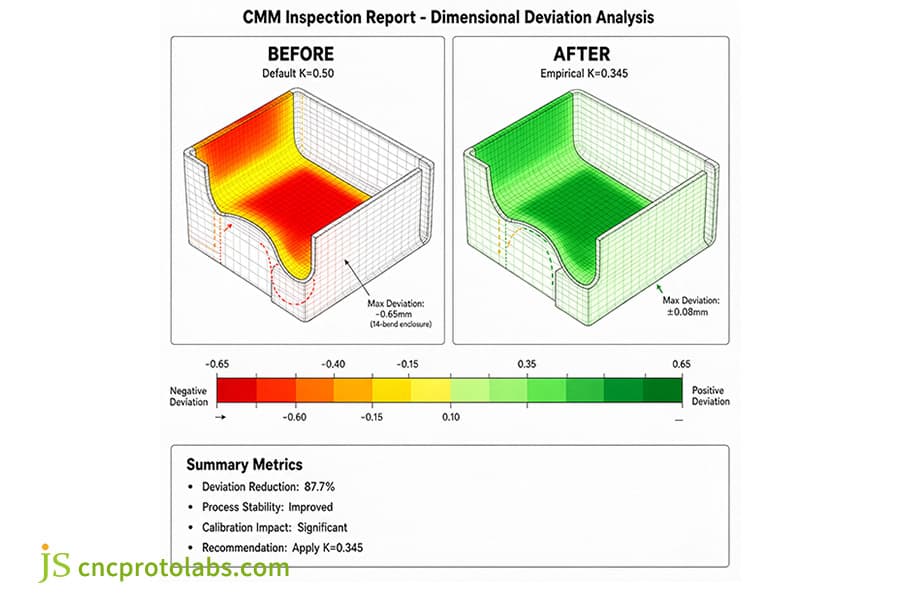
Um fabricante de trem de força de veículos elétricos experimentou um desvio dimensional de 0,65 mm em um chassi de inversor de alumínio de 14 curvas, causando falha grave na montagem de placas de circuito impresso internas. Os engenheiros do cliente utilizaram as configurações padrão do SolidWorks (K = 0,50), calculando mal o comprimento desenvolvido. A JS Precision conduziu fisicamente testes de curvatura e corrigiu o fator K empírico para 0,345, além de otimizar os relevos de canto, restaurando tolerâncias críticas para ±0,08 mm e alcançando uma taxa de rendimento de 99,4%.
Com base na experiência prática da JS Precision na solução do problema de desvio do tamanho da carcaça do inversor em 14 curvas para clientes de montagem de controle eletrônico automotivo Tier 1 na Europa e nos Estados Unidos no terceiro trimestre de 2024, o projeto alcançou um salto de rendimento de 66% para 99,4%, economizando diretamente ao cliente US$ 47.000 em perdas de sucata por mês.
Antecedentes do Projeto
A peça mostrada é uma carcaça de metal com quatorze curvas feitas de alumínio 5052-H32 com espessura nominal de 2,0 mm, o comprimento desdobrado é de 1245,5 mm e requer sete raios de curvatura diferentes (R1,5 a R5,0).
Os requisitos de montagem da placa do cliente incluem uma tolerância de posição do furo de ±0,1 mm na largura da placa de 380 mm. Uma alteração no valor K em mais de 0,02 de uma única dobra significaria que a posição do furo na extremidade está fora da tolerância.
A última vez que um fabricante usou o padrão K = 0,50, o comprimento do material achatado foi 1,8 mm maior do que deveria ser, é muito comum que os valores padrão do software sejam diferentes das propriedades reais do material.
Pontos problemáticos do cliente
Após 14 dobras, o espaço entre as porcas dos rebites em ambas as extremidades da peça aumentou 0,65 mm. Os orifícios dos parafusos da PCB ficaram desalinhados e a fixação não pôde ocorrer. Ocorreu paralisação de produção na linha de produção do cliente enquanto aguardava materiais. A equipe de produção perdeu US$ 12.000 diariamente. Eles contrataram urgentemente a JS Precision para resolver o problema com uma solução direcionada.
O fornecedor OEM anterior teve que jogar fora 34 de 100 peças devido à baixa taxa de rendimento que era de apenas 66%. Um retrabalho levou 18,5 minutos, o que levou a um desperdício mensal de custos de mão de obra de aproximadamente US$ 28.000. Houve ameaça de atraso na entrega.
O cliente tentou ajustar o valor K para 0,40 por conta própria, mas o efeito foi limitado porque a anisotropia causada pela direção de rolamento não foi levada em consideração. A diferença no valor K entre a flexão transversal e longitudinal foi tão alta quanto 0,04, e elas tiveram que ser calibradas separadamente.
Solução de precisão JS
Características mecânicas reais de uma amostra: o teste de tração de um material mostrou que a espessura nominal de um lote de chapas era de 1,98 mm e o material tinha um limite de escoamento nominal de 195 MPa. Este valor era inferior ao valor padrão, sugerindo que uma amostra era bastante macia e o valor K deveria ser determinado usando o limite inferior da faixa.
ASTM E8/E8M-24 (Métodos de teste padrão para testes de tensão de materiais metálicos) rege a preparação da amostra de tração, a colocação do extensômetro e a aquisição de dados de tensão-deformação para determinar limites precisos de recuperação elástica para este lote de bobina específico.
Método de teste físico de flexão reversa em quatro etapas: corte uma amostra de 100,0 mm, dobre uma ranhura em V de 16 mm a 90°; medido L1 = 30,0 mm, L2 = 72,8 mm, R = 2,0 mm; BA calculado reverso=2,76 mm; reverta com precisão a experiência real calculada K = 0,345, que é 0,155 menor que a configuração original do cliente.
Atualização do CAD: K=0,345 foi inserido nos parâmetros de achatamento e a ranhura de alívio de pressão do processo de canto foi otimizada para evitar vários processos de sobreposição e compressão. Ao mesmo tempo, os valores de compensação das três áreas de transição do canto R foram corrigidos para garantir que os cantos arredondados dobrados sejam suaves e sem rugas.
Métrica de desempenho
Pré-otimização
Pós-otimização
Comprimento total da planificação
1.247,3 mm
1.245,5 mm
Erro no furo da porca de pressão
0,65mm
0,08mm
Taxa de rendimento da montagem
66,0%
99,4%
Tempo de retrabalho por unidade
18,5 minutos
0 min
Fontes de dados: Relatório de inspeção interna JS Precision #QA-2025-EV0881 e Diretrizes IIW para controle dimensional em montagens de chapa metálica (2023).
Melhoria quantitativa nos retornos
A tolerância crítica do espaçamento entre furos foi reduzida para ±0,08 mm e a taxa de rendimento da montagem foiaumentada para 99,4% conforme acima, superando o padrão de 99,0% aceito pelo cliente e rendendo à empresa uma nomeação como fornecedor excepcional anual.
O custo total de montagem diminuiu 28,5% por unidade, e a documentação do processo estabelecida na JS Precision foi adotada pela empresa cliente como padrão para projetos futuros, aprovado pela auditoria IATF 16949 do cliente.
Este resultado não é anedótico: ele vem diretamente de testes no local onde o parâmetro padrão ineficaz de 0,50 foi corrigido para o empírico 0,345.O padrão nivelado foi recalculado corretamente, de modo que as peças dobradas se encaixam naturalmente — umexemplo claro de fabricação baseada em dados.
Figura 6: Estudo de caso do relatório de inspeção do CMM exibindo mapas térmicos de desvio dimensional antes e depois da calibração empírica do fator K.
Perguntas frequentes
Q1: Qual é o fator K padrão usado para dobra geral de chapas metálicas?
Os padrões CAD convencionais têm como padrão 0,40–0,42 para dobras abertas de 90° de aço com baixo teor de carbono. O valor K real para ligas de alumínio é 0,33–0,38, e para aço inoxidável 304 é necessário 0,42–0,45. Aplicar 0,40 diretamente sem considerar as propriedades do material levará inevitavelmente a erros dimensionais na fabricação de precisão.
Q2: Qual é a diferença matemática entre o fator K e o fator Y?
O fator K é a razão entre a distância da camada neutra e a espessura do material, t/T. O fator Y introduz uma constante radiana, com a fórmula Y=K·(π/2). O Creo usa o fator Y, enquanto o SolidWorks usa o fator K; a conversão é necessária ao converter desenhos para evitar erros sistemáticos.
Q3: Como você calcula experimentalmente o fator K real em uma prensa dobradeira?
Dado o comprimento L do material, meça L1, L2, R, e T depois de dobrá-lo em 90°. Calcule o valor de compensação usando BA = L - (L1 - RT) - (L2 - RT) e, em seguida, use K = [BA/(π/2) - R]/T para deduzir o valor K real.
Q4: A variação da espessura da chapa metálica afeta o fator K calculado?
Flutuações na espessura de entrada do moinho, variando de 5% a 10%, alterarão diretamente a posição da camada neutra. Durante a flexão a ar, o raio interno é determinado pela ranhura em V, e as mudanças na espessura do material alteram a taxa de pressão, necessitando de ajuste fino e compensação com base na espessura real medida pelo micrômetro.
Q5: Por que o retorno elástico aumenta ao dobrar materiais de alta resistência?
Quando um material de alta resistência é formado, a maior razão pela qual o retorno elástico aumenta é a grande proporção entre o limite de escoamento e o módulo de elasticidade. Quando você libera o material após a dobra, há uma tensão de tração residual no lado externo, fazendo com que o ângulo se recupere em cerca de 2°–5°. A compensação do ângulo do molde ou a medição do ângulo a laser em tempo real e a compensação dinâmica da pressão devem ser aplicadas.
Q6: Qual é a diferença entre a margem de curvatura e a dedução de curvatura?
A margem de dobra (BA) é o comprimento do material consumido ao longo do eixo neutro para uma dobra, adicionado ao padrão nivelado. A dedução de dobra (BD) é o valor subtraído do comprimento total do flange para atingir o mesmo comprimento plano, e os dois estão relacionados por BD = 2(R + T)·tan(A/2) − BA. Observe, no entanto, que BA e BD NÃO são intercambiáveis: BA é um termo aditivo, enquanto BD é um termo subtrativo, e usar um no lugar do outro inverte o comprimento da planificação em aproximadamente 2·BA.
P7: Como o JS Precision garante precisão consistente do fator K em todo o volume de produção?
A JS Precision mantém uma coleção de medições para 45 ligas diferentes. Verificações aleatórias são realizadas em cada remessa de materiais recebida, incluindo espessura e dureza. Eles empregam o uso de uma medição de ângulo a laser e uma máquina de dobra CNC compensada hidraulicamente que altera dinamicamente a profundidade do curso para obter uma tolerância de ± 0,1 mm.
Q8: Como a escolha de uma tolerância de flexão restrita afeta a cotação geral de peças e os custos de ferramentas na JS Precision?
Atingir uma tolerância de precisão de ±0,1 mm requer retificação precisa de moldes, calibração experimental de dobra, uma mesa de desdobramento dedicada e inspeção completa por uma máquina de medição por coordenadas. Este tempo de preparação aumenta os custos em 15%, mas elimina completamente o risco de retrabalho durante a montagem final.
Resumo
Alcançar precisão dimensional consistente na conformação precisa de chapas metálicas requer ir além das configurações padrão de CAD. Exige o cálculo dos verdadeiros fatores K específicos da liga, a compreensão das mudanças do eixo neutro em diferentes modos de ferramenta e a aplicação da verificação empírica da prensa dobradeira. Ao otimizar as tolerâncias de dobra durante as revisões iniciais do DFM, os engenheiros protegem a funcionalidade das peças e evitam desperdícios de produção dispendiosos.
Acelere o lançamento da sua produção com suporte verificado de engenharia de chapa metálica. Carregue seus modelos CAD 3D (STEP, IGES, DXF) para JS Precision hoje mesmo. Nossos engenheiros de fabricação conduzirão uma análise DFM completa, calcularão as tolerâncias de dobra ideais para sua liga alvo e retornarão uma cotação acionável dentro de 12 horas.
Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para JS Precision Services, não há representações ou garantias, expressas ou implícitas, quanto à precisão, integridade ou validade das informações. É responsabilidade do comprador identificar os requisitos técnicos específicos e solicitar uma cotação formal de peças. Entre em contato conosco para obter mais informações.
Especialista em prototipagem rápida e fabricação rápida
Especializada em usinagem cnc, impressão 3D, fundição de uretano, ferramentas rápidas, moldagem por injeção, fundição de metal, chapa metálica e extrusão.
 Português (Brasil)