 Deutsch




Der Blech-K-Faktor ist das grundlegende mechanische Verhältnis (K = t / T), das die Position der neutralen Achse für die Blechdicke definiert. Es bestimmt die Länge des flachen Musters und die Maßgenauigkeit beim Formen von Abkantpressen. Die Wahl des richtigen K-Faktors zwischen 0,25 und 0,50 basierend auf den Materialeigenschaften beseitigt Biegeabzugsfehler, die durch ungenaue Längenmessungen verursacht werden, und garantiert lineare Toleranzen innerhalb von ±0,1 mm.
Es beschreibt den Prozess physikalisch: Wenn das Blech gebogen wird, dehnen sich die äußeren Fasern, während die inneren Fasern komprimiert werden. Die neutrale Achse ist der Bereich ohne Dehnung, dessen physikalische Länge beim Biegen unverändert bleibt.
Laden Sie Ihre Blech-CAD-Dateien hoch, um eine schnelle DFM-Biegeberechnung und ein sofortiges Angebot von JS Precision Engineers zu erhalten.
Zusammenfassung der wichtigsten Antworten
Präzise Blech-K-Faktor-Kalibrierung (K = t / T) regelt die neutrale Achsenverschiebung und die Präzision des flachen Musters, wobei empirische Werte zwischen 0,33 und 0,45 über den Standard 8x angewendet werden Beim V-Form-Luftbiegen bleiben die Endmontagetoleranzen innerhalb von ±0,1 mm.
|
Engineering-Dimension |
Kritischer Mechanismus und Benchmark-Parameter |
Zielanwendung und DFM-Auswirkungen |
|---|---|---|
|
Formel & Geometrie (H2-2) |
K = t / T; BA = (π · A / 180) · (R + K · T) |
Beseitigt Fehler bei der Berechnung von CAD-Flachmustern |
|
Material-Benchmarks (H2-3) |
Al 5052 (0,33–0,38); Stahl (0,40–0,42); 304 SS (0,42–0,45) |
Berücksichtigt Streckgrenze und Kaltverfestigung |
|
Werkzeugprozess (H2-4) |
Luftbiegung (K ≤ 0,42); Bodenbildung (0,43–0,45); Prägung (0,50) |
Reguliert die Tonnage und Rückfederung der Abkantpresse |
|
DFM und Toleranzen (H2-5/6) |
Mindest-R ≥ 1,0T; Flansch ≥ 4T + R; Lochabstand ≥ 3T + R |
Gewährleistet eine ±0,1 mm Wiederholgenauigkeit der linearen Montage |
Datenquellen: DIN 6935:2011-10 (Kaltbiegen von Flachstahlprodukten) und ASME Y14.5-2018 (Dimensionierung und Toleranzen).
Die Kalibrierung legierungsspezifischer K-Faktoren direkt in SolidWorks-Biegetabellen verhindert die Verschlimmerung von Mehrflanschfehlern und kostspielige Verschrottung von Abkantpressen.
Warum ist der genaue K-Faktor von Blechen für die Ableitung präziser Biegungen entscheidend?
Genaue Berechnungen des K-Faktors für Blecheverhindern nichtlineare Maßfehler bei der Umwandlung von 3D-CAD-Modellen in 2D-Flachmuster. Bei Gehäusen mit mehreren Biegungen kommt es zu einer ungenauen K-Faktor-Abweichung von 0,05 Verbindungen über jeden aufeinanderfolgenden Flansch, was zu kumulativen Maßabweichungen von mehr als 0,3 mm führt. Diese Ungenauigkeit führt zu schwerwiegenden Fehlausrichtungen der Montagelöcher, verzerrten Schweißverbindungen des Chassis und übermäßigem Teileausschuss bei der Endmontage.
2D-Entfaltungslängen- und 3D-Größenzuordnung
-
Laut Testdaten führt bei einer Plattendicke T = 2,0 mm eine Änderung von K um 0,01 zu einem Biegeabzugsfehler von 0,04 mm; über maximal 4 Biegungen beträgt der Gesamtfehler ca. 0,16 mm.
- Eine falsche Einstellung des K-Werts bedeutet oft eine Über- oder Unterschätzung des Materialbedarfs im entfalteten Muster. Bei der Verarbeitung der Aluminiumlegierung 5052-H32 wurde der K-Wert versehentlich auf 0,50 statt der gemessenen 0,35 eingestellt, was die ungefaltete Länge einer einzelnen Biegung um etwa 0,32 mm länger machen würde, was direkt zu Interferenzproblemen mit der Flanschbaugruppe führen würde.
- Fehler bei der Abwicklungsberechnung beim Konvertieren eines 3D-Modells in ein 2D-Modell können zu Störungen des Flansches oder des Montagespalts führen. Ein Modell, das den SolidWorks-Standardwert K = 0,5 verwendet, erzeugt nach dem Export in DXF tatsächliche Biegelängen, die etwa 1,2 mm kürzer sind als geplant, was eine manuelle Korrektur der Biegeabzugstabelle erfordert.
- Wenn eine Laserschneidmaschine eine DXF-Datei liest, muss der Pfadkompensationswert mit dem K-Faktor verknüpft werden. Bei der Programmierung wird der Verfahrenstechniker in der CAD-Software eine Schnittfugenkompensation von 0,1 mm voreinstellen, um den geringen Einfluss der Wärmeeinflusszone auf die abgewickelte Länge auszugleichen.
- Vor der Massenproduktion muss eine Probefalz- und Koordinatenmessmaschine (CMM) des ersten Stücks durchgeführt werden. Der tatsächliche K-Wert wird durch Rückberechnung des tatsächlichen Rückfederungswinkels berechnet, um die Konsistenz der entfalteten Abmessungen der folgenden 500 oder mehr Teile sicherzustellen. Dieser Prozess kann die Dimensionsabweichung innerhalb von ±0,05 mm kontrollieren.
Der toleranzkaskadierende Verstärkungseffekt mehrerer aufeinanderfolgender Biegungen
-
Wenn bei einer einzelnen Biegung ein Fehler von +0,05 mm auftritt, beträgt die Gesamtabweichung 0,20 mm für ein U-förmiges Teil, das aus vier Biegungen besteht. Bei einem Kommunikationschassis-Projekt würde ein solcher Fehler für acht Biegungen 0,48 mm betragen, was zu groß ist, um eine interne Führungsschieneninstallation ohne zusätzliche Teile zu ermöglichen.
- Zum Beispiel würde eine hochkomplexe Schachtel mit 8–14 Falten wahrscheinlich eine Fehlerüberlagerung von über 0,40–0,65 mm aufweisen, was nicht mit den für die Montage verwendeten Toleranzen vereinbar ist. Hier besteht nur die Möglichkeit eines geteilten Biegeprozesses, wobei zum Ausgleich unmittelbar nach der 7. Falte eine Kontroll- und Justiereinheit eingefügt werden muss.
- Der Fehler ist eine nahezu lineare Funktion der Anzahl der Biegungen. Der Fehler aus jeder Biegung summiert sich linear. Der Beitrag jeder Biegung zum Gesamtfehler steht in positivem Zusammenhang mit der K-Faktor-Abweichung. Wenn die K-Abweichung 0,08 überschreitet, wächst der kumulative Fehler über 14 Biegungen an. Die kumulative Abweichung wächst über 1,2 mm.
- Gemäß der Genauigkeitstoleranzanforderung von ±0,1 mm ist es notwendig, den Maximalwert des K-Fehlers jeder Biegung auf 0,015 zu begrenzen. Um dies zu erreichen, muss eine CNC-Maschine eine Y-Achsen-Presstiefenauflösung von 0,001 mm haben.
- Die Dimensionsverteilung der Teile nach dem Mehrfachbiegen ist eine Normalverteilung. Durch die Implementierung der statistischen Prozesskontrolle (SPC) wird die kritische Flanschlänge alle 50 Teile überprüft, um Cpk ≥ 1,67 zu gewährleisten und Chargenabweichungen zu verhindern.
Angebot übertrifft Erwartungen: Geschäfts- und Kostenzuordnung
-
Eine Verschärfung der Toleranz von ±0,5 mm auf ±0,1 mm erhöht den Preis um 15–25 %, aufgrund von Versuchsbiegeverlusten und vollständiger Prüfzeit. Laut JS Precision-Prozessdaten erhöht sich die Prüfzeit für einteilige KMG von etwa 3 auf 12 Minuten, was die Arbeitskosten um etwa 300 % erhöht.
- Die Kosten für Probebiegeschrott können nicht ignoriert werden. Für jede Charge neuer Materialien sind 3-5 Probebiegeproben erforderlich. Am Beispiel von Edelstahl 304 belaufen sich die Kosten für jeden Probebiegeschrott auf etwa 8,5 US-Dollar; Wenn man die Arbeitszeit der Werkzeugmaschine hinzurechnet, übersteigt die Einrichtung eines einzelnen Prozesses 200 US-Dollar.
- Einfach ausgedrückt: Ein Fehler von 0,05 im K-Wert ist möglicherweise in den Zeichnungen überhaupt nicht erkennbar, aber am Endmontageband stimmen die Schraubenlöcher nicht überein und die gesamte Menge an Gehäusen muss weggeworfen werden. Unserer Erfahrung nach können ungeplante Linienstillstände aufgrund von Montagekonflikten deutlich über 5.000 US-Dollar pro Stunde an Produktionsausfällen kosten.
- Durch den Einsatz von Prozessdienstleistungen vor der Kalibrierung kann die Vorlaufzeit für Erstmuster von 14 Tagen auf nur 3 Tage verkürzt werden. Durch den direkten Abgleich der K-Werte mit historischen Legierungsdatenbanken kann die Anzahl der Probebiegungen auf bis zu 20 % der ursprünglichen Menge reduziert werden, was die anfänglichen Entwicklungskosten der Kunden senkt.

Wie bestimmt die Verschiebung der neutralen Achse die K-Faktor-Berechnung und die Biegezugabe?
Die neutrale Achse stellt die theoretische Grenze innerhalb von gebogenem Blech dar, wo das Material keine Zug- oder Druckspannung erfährt. Während der Stempel Material in die V-Matrize treibt, verschiebt sich die neutrale Achse zunehmend nach innen in Richtung des inneren Biegeradius, bestimmt durch das Verhältnis K = t / T. Folglich erfordert die Berechnung der genauen Biegezugabe die Multiplikation des Biegewinkels mit dem verschobenen neutralen Radius: BA = (π · A / 180) · (R + K · T).
Mikroskopischer plastischer Verformungsmechanismus des Querschnitts
-
Nach dem Biegen ergab die metallografische Analyse des 2,0 mm dicken 5052-Aluminiumblechs, dass die äußere Schicht um etwa 8,3 % dünner wurde, während die innere Dicke um etwa 5,7 % zunahm.
- Der Druckwiderstand verschiebt die spannungsfreie Oberfläche von der Querschnittsmitte nach innen, was zu einer Verschiebung der neutralen Achse nach innen führt. Wenn der Biegewinkel um eine Erweiterung von 90° auf 135° erhöht wird und die Verschiebung der neutralen Achse nach innen um weitere 0,02 T erfolgt, verringert sich der K-Wert von 0,35 auf 0,33
- Der K-Faktor ist das Verhältnis des Abstands (t) von der Innenfläche zur Biegeneutralachse zur Gesamtblechdicke (T) und liegt zwischen 0,25 und 0,50. K beträgt 0,50, wenn die Verformung rein elastisch ist, und wenn eine vollständig plastische Verformung stattfindet, nähert sich K 0,25. Dieser Bereich wird durch den Kaltverfestigungsexponenten „n“ des Materials beeinflusst.
- Der Schlupf und die Zwillingsverformung der Mikrokörner während des Biegens wirken sich weiter auf die Position der neutralen Achse aus. Die austenitischen Körner des Edelstahls 304 unterliegen während der Kaltverformung einer martensitischen Phasenumwandlung, was zu einer lokalen Härtung führt und dazu führt, dass sich die neutrale Achse um 0,03 T nach außen verschiebt
K-Faktor-Kernmathematisches Modell
Die Formel lautet:
K = t / T
Wobei t der Abstand von der neutralen Achse zur Innenfläche und T die Materialstärke ist. Die tatsächliche Dicke einer bestimmten Charge von 6061-T6-Aluminiumplatten wurde mit T = 2,92 mm (nominal 3,0 mm) gemessen, was dazu führte, dass der tatsächliche K-Wert um 0,012 vom theoretischen Wert abwich.
- Konstruktion der physikalischen Grenze: Der Wert reicht von 0,25 (ultimative Kompression) bis 0,50 (reine elastische Biegung). Eine Unter- oder Überschreitung der Grenzwerte führt entweder zum Reißen des Materials oder zu einer Überlastung der Form. Z.B. Wenn K < 0,25, ist die Druckspannung am inneren Biegeradius höher als die Druckfestigkeit des Materials, was zu Materialinstabilität und Faltenbildung führt.
- Der K-Faktor muss zusammen mit der Streckgrenze und dem Kaltverfestigungsverhalten des Materials berechnet werden – niemals unter Annahme eines Standardwerts. Die Standard-Prozessdatenbank enthält Spannungs-Dehnungs-Diagramme für 45 verschiedene Legierungen, und der Wert des k-Faktors für jedes Grundmaterial wurde mithilfe einer Integralmethode sehr genau berechnet.
- In der BA-Formel für die Biegekompensation muss der Winkel A in Grad angegeben werden. Wenn A = 90°, BA = π/2 × (R + K·T). Wenn die Winkeleinheit fälschlicherweise im Bogenmaß statt in Grad eingegeben wird, wird der berechnete BA um den Faktor ungefähr 57,3 kleiner. Dies ist einer der häufigsten Programmierfehler für Anfänger.
Unterschiede in CAD-Systemalgorithmen
-
SolidWorks und AutoCAD basieren auf K-Factor, während Creo mit Y-Factor arbeitet. Um zwischen ihnen zu wechseln, verwenden Sie Y = K · (π / 2). Mit K = 0,38 ergibt sich Y = 0,597. Machen Sie die Konvertierung falsch und importieren Sie die Daten unverändert. Jede einzelne Biegung weist einen systematischen Fehler von 0,18 mm auf.
- Das Überspringen der Zeichnungsumwandlung führte zu einer konstanten Vorspannung von 0,05–0,12 mm pro Biegung. Ein Servergehäuse hat 12 Biegungen. Diese Vorspannung kann über das Teil hinweg bis zu 1,44 mm betragen. Das liegt weit außerhalb der zulässigen Montagetoleranzen.
- Ingenieure sollten K-Werte immer explizit prüfen und konvertieren, damit Designs von einer Plattform zur nächsten konsistent bleiben. Wenn die STEP-Datei eines Kunden eintrifft, beginnt er mit einer K-Faktor-Prüfung, bei der der Y-Faktor von Creo in den K-Faktor umgewandelt wird, den das interne CNC-System tatsächlich benötigt.
- Moderne CAD-Software unterstützt die direkte Einbettung physikalischer Materialeigenschaften, wie etwa die Materialbibliothek von SolidWorksdie K-Faktoren zuordnen kann. Eine manuelle Überprüfung wird jedoch weiterhin empfohlen, da die in der Software integrierten Aluminiumeigenschaften häufig auf idealen Bedingungen basieren und den Einfluss der tatsächlichen Walzrichtung nicht berücksichtigen.
DIN 6935:2011-10 (Kaltbiegen von Flachstahlprodukten) legt Korrekturkoeffizienten für die Neutralschichtverschiebung fest und definiert Randbedingungen für die Berechnung der plastischen Lichtbogenlänge in kaltgeformten Stahlbauteilen.
Mit anderen Worten, der K-Faktor sagt Ihnen, um wie viel Prozent die neutrale Achse nach innen geschrumpft ist, was die einzige Basislinie für die Begradigung von Biegungen darstellt.
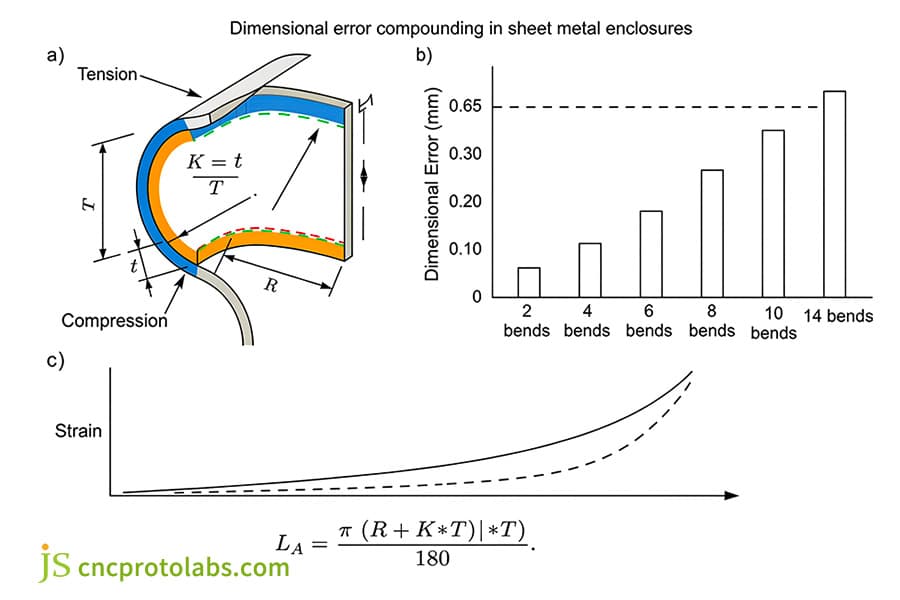
Abbildung 1: Schematischer Dimensionsquerschnitt, der die Position der neutralen Achse veranschaulicht und t-, T-, R- und Zug-Druck-Zonen zeigt.
Was sind die Benchmark-K-Faktor-Werte für Bleche für Aluminium und Stahl?
Standardtechnische Legierungen erfordern spezielle K-Faktoren im Bereich von 0,30 bis 0,48, abhängig von der Streckgrenze, dem Härtegrad und der Kaltverfestigungsrate. Duktile Aluminiumlegierungen wie 5052-H32 weisen beim Standard-Luftbiegen niedrigere K-Faktoren zwischen 0,33 und 0,38 auf, während hochfeste rostfreie Stähle 304 und 316 höhere Basislinien zwischen 0,42 und 0,45 erfordern, um den starken Widerstand gegen Druckverformung der inneren Faser auszugleichen.
Das Kontrollgesetz der mechanischen Eigenschaften auf der neutralen Achse
-
Aluminium 5052 hat eine sehr hohe Dehnbarkeit. In seiner Innenfläche zieht es sich zusammen, so dass die neutrale Achse fast an der Innenfläche endet. Ein K-Wert von 0,33–0,38 weist auf einen relativ weichen Zustand hin, da das Material mit der Brinellhärte HB 60–80 nicht sehr hart ist.
- Edelstahl 304/316 hat eine hohe Streckgrenze von über 240 MPa und einen hohen Härtungsexponenten, der Verformungen widersteht, was einen K-Wert von 0,42–0,45 ergibt; Fortschrittliche hochfeste Stähle können Arbeitsstreckgrenzen von 1500 MPa erreichen. Das Material härtet beim Biegen sehr schnell aus, wodurch die Verschiebung der neutralen Achse nach innen begrenzt wird. Ein solches Material härtet beim Biegen sehr schnell aus und begrenzt die Einwärtsbewegung der neutralen Achse.
- SPCC-Stahl mit niedrigem Kohlenstoffgehalt hat einen moderaten K-Wert von etwa 0,40–0,42, um die Zug- und Druckspannungen auszugleichen. Seine Streckgrenze beträgt etwa 210 MP und die Dehnung beträgt 40 %. Als allgemein gebogenes Material eignet es sich sehr gut für die meisten Desktop-Gerätekoffer.
- Kupferlegierungen wie C26000-Messing weisen aufgrund ihres kubisch-flächenzentrierten Gitters eine ausgezeichnete Duktilität auf und ihr K-Wert kann 0,38–0,42 erreichen. Allerdings sollte auf ihre offensichtliche Richtungsabhängigkeit geachtet werden. Beim Längsbiegen muss der K-Wert um 0,03 erhöht werden, um Kantenrisse zu verhindern.
- Hochfester Stahl (HSS) wie DP600 hat eine Streckgrenze von über 350 MPa und einen K-Wert von nur 0,30. Um eine starke Rückfederung zu vermeiden, muss jedoch eine Bodenbildung erfolgen, bei der der tatsächliche K-Wert auf 0,43 ansteigt.
|
Legierungsqualität |
Endzugfestigkeit (MPa) |
Streckgrenze (MPa) |
Min. R/T-Verhältnis |
Air Bend K-Faktor |
Unterster K-Faktor |
|---|---|---|---|---|---|
|
5052-H32 |
228 |
172 |
1,0 |
0,35 |
0,44 |
|
6061-T6 |
310 |
276 |
1,5 |
0,33 |
0,42 |
|
SPCC |
340 |
210 |
1,0 |
0,41 |
0,45 |
|
304 SS |
515 |
240 |
1,5 |
0,43 |
0,46 |
|
Edelstahl 316L |
485 |
220 |
1,5 |
0,42 |
0,45 |
|
C26000 Messing |
315 |
130 |
0,8 |
0,38 |
0,47 |
Datenquellen: AWS D8.9M:2023 (Empfohlene Praktiken für Testmethoden zur Bewertung der Festigkeit von Widerstandspunktschweißnähten) und SME Technical Paper MS20-113 (Empirical K-Factor Benchmarks for Precision Sheet Metal Forming, 2024).
Einfluss der Rollkornorientierung
-
Im Falle einer horizontalen Biegung (mit einem vertikalen Rollmuster) wird der Materialreferenz-K-Wert verwendet, um eine gleichmäßige und gleichmäßige Verformung über das gesamte zu biegende Stück sicherzustellen. Beim Biegen großer Batterieträger ist es eine strenge Anforderung, dass alle Biegelinien im 90°-Winkel zur Walzrichtung des Blechmaterials verlaufen, um einen konstanten K-Wert von 0,35 aufrechtzuerhalten.
- Beim Längsbiegen mit parallelen Walzlinien kommt es häufig zu Rissen. Der K-Faktor sollte um 0,02 und der Biegeradius um die Hälfte (50 %) erhöht werden. Beispielsweise sollte die Längsbiegung einer 5052-Aluminiumplatte um 90° mindestens R von 1,0T auf 1,5T erhöhen, da andernfalls sehr dünne, kaum wahrnehmbare Risse auf der Außenfläche auftreten würden.
- Grundsätzlich lässt sich festhalten, dass härtere Stähle leichter unter Spannung arbeiten, aber da sie auch leichter und schneller kaltverfestigt werden können, ihr K-Wert läge näher bei 0,45. Andererseits haben weichere Aluminiume, die duktiler sind, einen K-Wert näher bei 0,33, was eine ziemliche Regel auf dem Gebiet der Materialwissenschaften ist und das Schlüsselprinzip einer Prozessdatenbank darstellt.
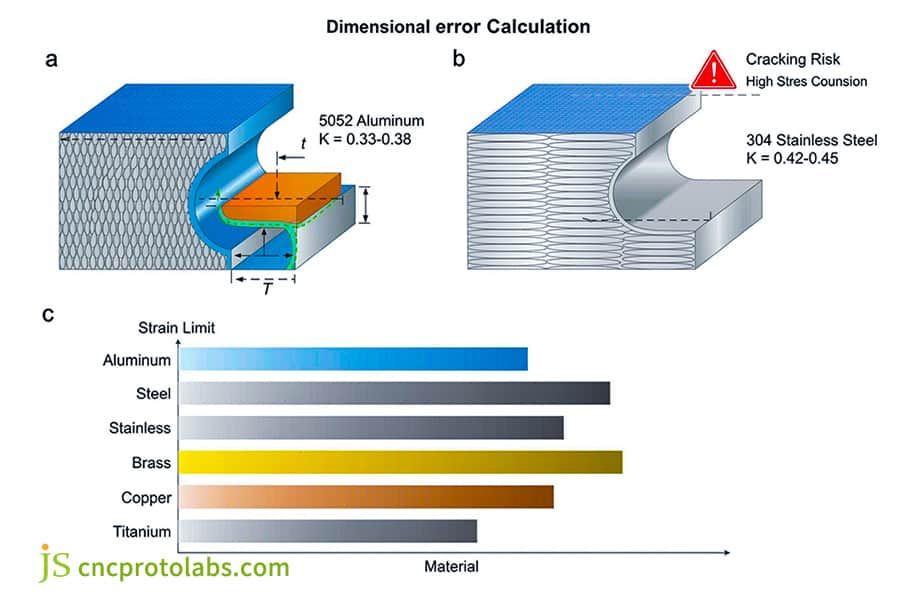
Abbildung 2: Ausrichtung der Kornstruktur und Oberflächendehnungsgrenzen bei Biegungen von Aluminium- und Edelstahlblechen.
Luftbiegen vs. Bodenpressen vs. Prägen: Was minimiert die Blechbiegerückfederung?
Biegefederung von Blech variiert je nach Werkzeugmethode erheblich. Beim Luftbiegen bleiben K-Faktoren zwischen 0,30 und 0,42 bei einer Rückfederung von 2°–5° erhalten. Die Bodenbildung verschiebt K auf 0,43–0,45 mit einer Rückfederung von 1°–2°. Durch das Prägen wird K auf 0,50 festgelegt, wodurch die Winkelrückfederung praktisch eliminiert wird, aber eine 5- bis 8-fache normale Tonnage erforderlich ist. Bei komplexen Baugruppen mit mehreren Biegungen stellt die Zusammenarbeit mit einem erfahrenen Anbieter von Blechbearbeitungsdienstleistungen sicher, dass die Rückfederungskompensation in die DFM-Überprüfung integriert wird und nicht bei kostspieligen Nacharbeiten entdeckt wird.
Mechanische Analyse von drei Formbildungsmodi
-
Luftbiegen: ein Dreipunktkontakt, bei dem der Innenradius R auf natürliche Weise durch die V-Matrizenöffnung geformt wird, minimale Presskraft erforderlich, Rückfederung 2°–5°, K-Faktor 0,30–0,42, beste Wahl bei der Herstellung dünner Bleche (T< 1,5 mm), um Beschädigungen der Werkzeuge zu verhindern und gleichzeitig die Leistung zu steigern.
- Bottoming: Blech wird in der V-Nut eingespannt, 2–3-fache Tonnage, Rückfederung 1°–2°, neutrale Schichtverschiebung, K-Faktor 0.43–0,45, ideal für die Herstellung von Strukturteilen mit hoher Winkelgenauigkeit wie Rahmenbefestigungsösen.
- Prägen: Eine Presse mit sehr hohem Druck ist erforderlich, um eine vollständige plastische Verformung praktisch ohne Rückfederung zu erzwingen; Der effektive K-Faktor erreicht 0,50 und der erforderliche Tonnage-Multiplikator beträgt bis zu 6x, aber als Nachteil kann es leicht zu Werkzeugbrüchen kommen. Es ist nur begrenzt für die Versuchsfertigung in kleinem Maßstab mit genauen Produktspezifikationen und einer Materialstärke T ≤ 1,0 mm, um die Entstehung von Mikrorissen im Werkzeug zu verhindern.
- Moderne CNC-Biegemaschinen erreichen durch hydraulische Proportionalventile einen reibungslosen Übergang vom offenen Biegen zum Niederdruckbiegen. Bystronic-Modelle können in derselben Positionierung automatisch zwischen den beiden Modi wechseln und dabei Niederdruckbiegen für kritische Flansche und offenes Biegen für unkritische Flansche verwenden.
|
Formungsmethode |
Werkzeugkontaktgeometrie |
Tonnage-Multiplikator |
Springback-Reihe |
Effektiver K-Faktor |
|---|---|---|---|---|
|
Standard-Luftbiegen |
3-Punkt |
1,0× |
2°–5° |
0,30–0,42 |
|
Präzisionsluft mit Bombierung |
3 Punkte + Entschädigung |
1,2× |
0,5°–1,5° |
0,35–0,42 |
|
Bodenbildung |
Vollständiger V-Die-Kontakt |
2,5× |
1°–2° |
0,43–0,45 |
|
Münzen |
Erzwungener plastischer Fluss |
6,0× |
0°–0,2° |
0,50 |
Datenquellen: IIW-Kommission XVI (Plastische Verformung und Bruch von Materialien, 2023) und ISO 10113:2020 (Metallische Werkstoffe – Bleche und Bänder – Bestimmung des plastischen Dehnungsverhältnisses).
Die Verbindung zwischen der Öffnungsweite der V-Nut im unteren Gesenk und dem K-Wert
-
Wenn eine flache Biegung mitV = 8T die Basislinie ist, verringert sich K um 0,03 für eine scharfe Biegung bei V = 6T, wohingegen eine dicke Platte bei V = 10T–12T zu einem Anstieg von 0,02–0,04 in K führt.Ein Standardformsatz enthält alle unteren Formen mit V = 5T, 12T, die an verschiedene Radien angepasst werden können Bedürfnisse.
- Die Auswahl der V-Matrizenöffnung für Abkantwerkzeuge wirkt sich auf die Position der neutralen Achse aus. Wenn V von 8T auf 10T ansteigt, wird der innere Biegeradius R um 25 % größer, die Spannungsfläche über dem Material wird größer und die neutrale Achse verschiebt sich um 0,015T nach außen.
- Bei Chargen mit geringem Volumen, bei denen die Tonnage keine Einschränkung darstellt, sollte das Prägen vermieden werden, da es die Lebensdauer der Matrize erheblich verkürzt – zum Beispiel von 500.000 Zyklen auf 50.000 Zyklen.
Welche Abkantwerkzeuge und DFM-Regeln optimieren SolidWorks-Biegetabellen?
Die Integration validierter K-Faktoren in SolidWorks- oder AutoCAD-Biegetabellen verhindert Geometrieverzerrungen während der Erstellung von Abwicklungsmustern. Die DFM-Regeln (Design for Manufacturability) erfordern, dass der minimale Innenbiegeradius für Aluminium auf mindestens 1,0 T festgelegt wird und Flanschlängen von 4T + R eingehalten werden. Durch die Positionierung von Ausschnitten und Löchern in einem Abstand von mindestens 3T + R von den Biegetangenten wird eine starke Lochverzerrung während der Formung vermieden, wodurch sekundäre Arbeitsgänge entfallen.
Vorgabespezifikationen für CAD-Blechparameter
-
Verwenden Sie niemals den Standardparameter 0,50, da dies eine absolute Regel ist. Sie müssen eine maßgeschneiderte Biegetabelle im XLS-Format importieren, die der Materialstärke entspricht. Das Material des Kunden muss in einer Konfigurationsdatei z.B. „ClientA_5052_2.0mm_v3.xls“.
- Die Biegetabellen müssen nach Legierungstypen organisiert sein (z. B. 0,35 für 5052 und 0,43 für 304). Die Tabelle enthält auch die entsprechende V-Nutbreite und das Werkzeugmaschinenmodell, um einen Missbrauch auf anderen Maschinen zu verhindern
- Jede Materialänderung erfordert eine Neukalibrierung, umdie Anhäufung systematischer Fehler zu vermeiden. Das Qualitätssystem schreibt vor, dass bei einer Änderung der Ofenchargennummer derselben Materialsorte erneut eine Probebiegeprüfung durchgeführt und die Versionsnummer der Biegetabelle aktualisiert werden muss.
Drei Grenzen der Herstellbarkeit, geometrische Grenzen
-
Mindest innerer Biegeradius (Rmin): R ≥ 1,0 T (weiches Aluminium), R ≥ 1,5 T–2,0 T (hartes Aluminium/Edelstahl) zur Vermeidung von Rissen in den Außenflächen: Designs miteinem R unter 1,0T werden während der DFM-Überprüfung gekennzeichnet; Erhöhen Sie den Radius oder wechseln Sie stattdessen zum Drahtschneiden.
- Mindesthöhe der Flanschbiegekante: L_min ≥ 4T + R, um ein Verrutschen und Verziehen der V-Nut-Stützkante zu verhindern. Wenn T = 2,0 mm, R = 2,0 mm, muss die Mindestflanschhöhe ≥ 10 mm betragen, andernfalls kann der Hinteranschlag nicht richtig positioniert werden.
- Loch- und Schnittfreiraum: Der Abstand von der Lochkante zur Biegetangente beträgt ≥ 3T + R, um eine elliptische Lochverformung zu verhindern. Tatsächliche Tests zeigen, dass bei einem Spiel von 2T das Φ5mm-Loch zu einer Ellipse von 5,8×4,3mm wird und seine Montagefunktion vollständig verliert.
Größenangaben der Biege-Druckentlastungsnut
-
Die Breite der Druckentlastungsnut sollte mindestens 1,5 T betragen (typischerweise ≥ 1,0 mm in absoluten Zahlen für dünne Bleche). Die Tiefe muss mindestens R + T über die Biegetangente hinausragen. Normalerweise hat die Druckentlastungsnut die Abmessungen 3,0 mm x 5,0 mm und kann fast 1,5 bis 3,0 mm dicke Platten abdecken.
- Gäbe es keine Druckentlastungsnut, würde die Spannungskonzentration im Material zu Rissen und Ausschuss führen, und diese Spannungskonzentration ist dreimal höher. In einem internen Test betrug die Reißrate an der Außenseite eines rechtwinkligen Bogens ohne Druckentlastungsnut 12 %. Wäre dagegen eine Druckentlastungsnut vorhanden, sank die Reißrate auf Null.
- Wenn die Öffnung zu nahe an der Biegelinie liegt, wird sie direkt in eine Ellipse gestreckt. Um zu verhindern, dass sich das Loch verformt, halten Sie entweder einen Abstand von mindestens 3T zur Biegelinie ein oder schneiden Sie an beiden Enden der Biegelinie Prozess-Druckentlastungsnuten ein. Dies ist eine eiserne Regel, die Blechkonstrukteure beachten müssen.
ASME Y14.5-2018 (Dimensioning and Tolerancing) definiert Profiltoleranzzonen und die Festlegung des Bezugsrahmens für nicht starre Blechkomponenten im freien Zustand.
Überprüfen Sie Ihr Blechgehäuse DFM mit JS Precision: Entdecken Sie unsere Blechfertigungsdienstleistungen und erhalten Sie eine direkte Herstellbarkeitsprüfung und Werkzeugempfehlung.
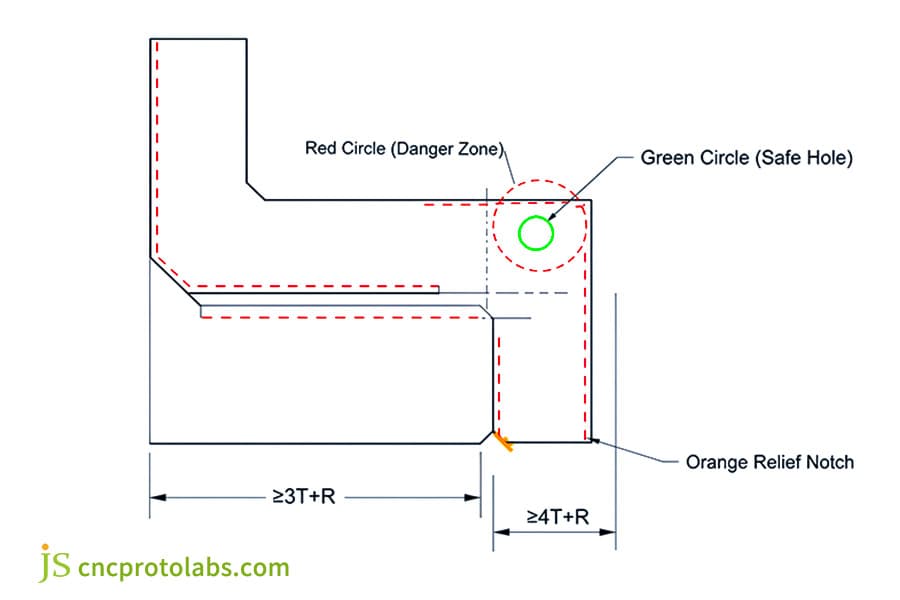
Abbildung 3: Umfassender DFM-Konstruktionsplan mit Biegeentlastungsgeometrie, Lochplatzierungsrändern und Flanschausschnitten.
Wie liefert JS Precision maßgeschneiderte Blechbiegedienste mit einer Genauigkeit von ±0,1 mm?
JS Precision erreicht lineare Toleranzen von ±0,1 mm und eine Winkelwiederholgenauigkeit von ±0,25° durchdie Kombination von mehrachsigen CNC-Abkantpressen mit automatisierter Echtzeit-Laserwinkelüberprüfung. Unsere Produktionslinien verwenden proprietäre empirische Biegetabellen, die für 45 zertifizierte Legierungsqualitäten kalibriert sind. Die dynamische hydraulische Bettwölbung passt die Eindringtiefe des Stempels automatisch an Schwankungen der Chargen-Coil-Dicke an und eliminiert so Maßabweichungen bei komplexen Strukturchassis und Präzisionsgehäusen.
CNC-Biegemaschine und Formenkonfiguration
-
100T–250T mehrachsige elektrohydraulische Synchron-CNC-Werkzeugmaschinen, 6 Achsen unabhängig servoangetriebener Hinteranschlag, ±0,005 mm Wiederholgenauigkeit. Die Bystronic Prisma 150 in der JS Precision-Werkstatt kann mit dieser Präzision Präzisionsrahmen mit einer Länge von bis zu 3,2 Metern herstellen.
- Die präzisionsgehärteten Schnellspannbacken von Wila halten die Geradheit innerhalb von ±0,01 mm/m und die Oberflächenrauheit Ra ≤ 0,4 μm, wodurch Einkerbungen und Anhaftungen beim Biegen verhindert werden und klare und gerade Biegelinien entstehen.
- Kundenspezifische Blechbiegedienste hängen stark von hochpräzisen Geräten ab, weshalb JS Precision monatlich 200 Arbeitsstunden für Werkzeugwartung und Präzisionskalibrierung im Unternehmen durchführt, um übermäßigem Maschinenverschleiß vorzubeugen.
Dynamischer Kompensationsmechanismus mit geschlossenem Regelkreis
-
Laser-Echtzeit-Goniometer: Berührungslose Biegeprozessmessung beider Flügel gleichzeitig, Bestimmung des Rückpralls während der ersten Biegung und Durchführung der Korrektur durch Sekundärdruck in Mikrosekunden. Das JS Precision LaserCheck-System erfasst Daten mit einer Frequenz von 1000 Hz, löst Winkel bei 0,05° auf und führt die Kompensation mit einer solchen Geschwindigkeit durch, dass sie nur 0,01 Sekunden dauert.
- Hydraulische CNC-Bombierung: Durch die Berücksichtigung der Länge des Werkstücks und der Verformung des Arbeitstisches während der Balligkeit unter Last werden übermäßige Winkel in der Mitte bei langen Teilen eliminiert. Beim Biegen eines 2,5 Meter langen U-förmigen Rahmens erreicht der Ausgleich beispielsweise 0,3 mm und sorgt für gleichmäßige Winkel über die gesamte Länge.
- Die K-Faktor-Berechnung ist mit einer Echtzeitkompensation verknüpft, um die Dimensionsstabilität bei Chargenschwankungen sicherzustellen. Das System liest die Daten des Plattendickensensors alle 0,5 Sekunden und passt den K-Wert-Benchmark automatisch an, um eine echte adaptive Biegung zu erreichen.
Prozessanpassung an Schwankungen eingehender Materialchargen
-
Für jede Materialrolle werden Mikrometer verwendet, um die Mehrpunktdicke zu messen und einen Vickers-Härtetest durchzuführen. Der erhaltene durchschnittliche Dickenwert wird dann in die CNC eingegeben und als Ergebnis wird die Y-Achsen-Presstiefe angepasst. Bei JS Precision ist es gängige Praxis, an jeder Rolle Aluminiumblech 12 Stellen zu prüfen. Sollte der Dickenunterschied mehr als 0,05 mm betragen, ist eine Änderung des Prozesses erforderlich.“
- Wenn die Blechdicke (t) 1,98 mm beträgt (Zieldicke ist 2,0 mm), wird der Kompensationsalgorithmus direkt aktiviert und die Tiefe der Y-Achse wird automatisch von 12,0 mm auf 11,88 mm angepasst, um die große Winkelabweichung auszugleichen, die durch das dünnere Material verursacht wird.
- Wir verlassen uns nicht nur auf die Erfahrung unserer Meister, sondern auch auf die Laserwinkelmessung und hydraulische Dynamikkompensation an unseren Werkzeugmaschinen. Selbst wenn es leichte Schwankungen in der Dicke derselben Aluminiumblechrolle gibt, bleiben die ausgeklappten Winkel völlig gleich. Dies ist das Engagement von JS Precision für die Präzisionsfertigung.
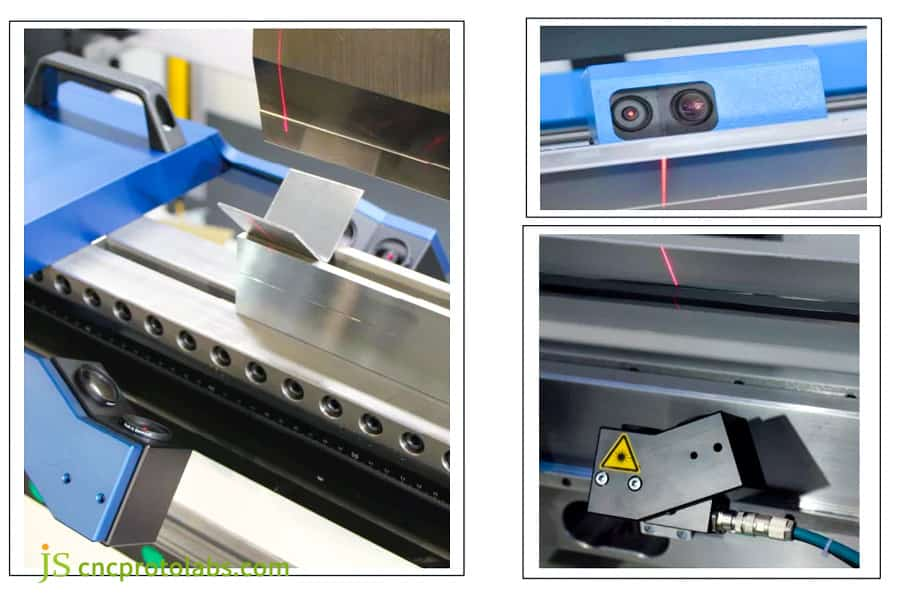
Abbildung 4: Abkantpressenwerkstatt von JS Precision mit Laser-Winkelüberprüfung und optischen In-Prozess-Überwachungssystemen.
Wo sind hochpräzise Berechnungen flacher Muster in kritischen Industrien erforderlich?
Hightech-Anwendungen in Elektrofahrzeugen, medizinischen Geräten und Telekommunikationsgehäusen sind auf präzise K-Faktoren angewiesen, um nahtlose strukturelle Abdichtung und automatisierte Unterbaugruppenpassungen sicherzustellen. Bei Batterieträgern von Elektrofahrzeugen verhindern genaue Biegeberechnungen thermische Schnittstellenlücken über 1.200 mm Strukturspannweiten. In medizinischen Geräten verhindern kalibrierte K-Faktoren Oberflächenbeschädigungen und bewahren die Integrität des IP65-Gehäuses, wodurch die typischen Vorlaufzeiten für die Einführung neuer Produkte (NPI) auf vier Tage verkürzt werden.
Neue Batteriemodule für Energiefahrzeuge und elektronische Steuerungsgehäuse
-
Das Komponentenmaterial besteht aus einer 3003-O/5052-H32-Legierung (Blechdicke 1,5–2,5 mm) mit einer kontinuierlichen Biegespannweite von etwa 1.000–1.500 mm, und die von einem großen Batteriehersteller angegebene Ebenheit des Wannenflansches beträgt 0,12 mm, was weitaus enger ist als der übliche industrielle Ebenheitsstandard von 0,3 mm.
- Die Ebenheit des unteren Flansches wird entlang des gesamten Flansches bei 0,15 mm gehalten, um eine thermische Verbindung zu ermöglichen. Der Versand von Musterteilen erfolgt nach 3–5 Werktagen. Bei der Produktion der Teile in großen Mengen wird eine spezielle hydraulische Klemme eingesetzt, um zu verhindern, dass sich die Teile beim Entfernen verformen, sodass die Ebenheit jeder Charge von 300 Stück gleich bleibt.
- Wenn das flache Muster 0,2 mm überschreitet, entsteht ein Luftspalt auf der Wärmeableitungsseite unddas Risiko eines thermischen Durchgehens steigt. Basierend auf der Analyse des Wärmeausdehnungskoeffizienten mithilfe einer FEA-Simulation wird das flache Muster um 0,15 mm für die thermische Verformung beim Offsetschweißen vorkompensiert.
Chassis für medizinische klinische Überwachung
-
Gebürsteter Edelstahl 304/316L (1,2–1,5 mm dick), mehrseitig staub- und wasserdicht, keine Einkerbung beim Biegen, Verwendung von mit Polyurethan beschichteten Formen und abgestufter Biegemethode, um die Auswirkungen der Oberflächenrauheit zu minimieren.
- Die Formwinkeltoleranz von ±0,3° sorgt für einen gleichmäßigen Druck auf den Dichtungsschaumstreifen und erreicht soSchutzart IP65. Im 1,5-Meter-Wassersäulentest gab es keine Leckage und erfüllte damit die Anforderungen der Spülumgebung im Operationssaal.
- Die Oberflächenkratzrate wird auf unter 0,1 % kontrolliert, um die Anforderungen einer medizinischen Reinraumumgebung zu erfüllen. Jedes Chassis wird vor Verlassen des Werks mit einer 40-fachen Lupe überprüft, um sicherzustellen, dass keine Mikrorisse oder Grate vorhanden sind.
Servergehäuse für Rechenzentren
-
SPCC-Fingerabdruckresistente verzinkte Stahlplatte (Dicke 1,0–2,0 mm), hochdichtes EMI-Abschirmungsnetz, gestanzt und gebogen, unter Verwendung einer Folgeverbundmatrize für einmaliges Formen, miteiner relativen Positionstoleranz von ± 0,05 mm zwischen der Lochposition und der Biegelinie.
- Die Koaxialität der 19-Zoll-Rack-Montagelöcher ist besser als 0,08 mm, was zu einem sanfteren Einsetzen und Entfernen von Multi-Board-Blade-Servern beiträgt. Nach 1000 Einsteck- und Entnahmetests mit maßgeschneiderten Führungsstiften beträgt der maximale Verschleiß nicht mehr als 0,02 mm.
- Bei Premiumprodukten wie Batteriepacks und medizinischen Chassis können Biegeungenauigkeiten in der Größenordnung von einem halben Millimeter dazu führen, dass die Dichtungsstreifen nicht richtig festgezogen werden, was dazu führt, dass ganze Maschinen bei der Prüfung der Wasserdichtigkeit und Wärmeableitung versagen. Eine Präzision von 0,1 mm ist das grundlegende Kriterium für eine qualitativ hochwertige Fertigung.
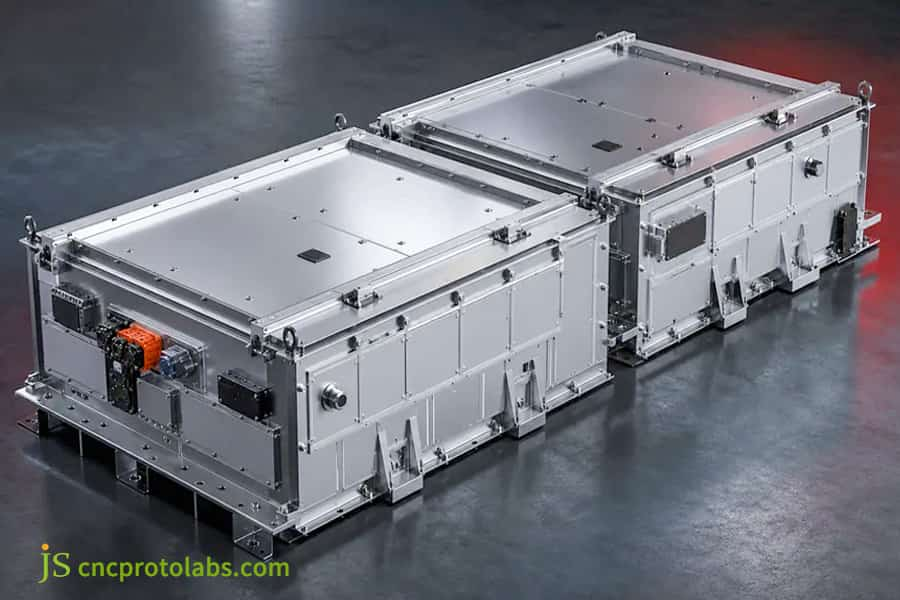
Abbildung 5: Schaufenster für industrielle Anwendungen: Präzisionsbatteriegehäuse für Elektrofahrzeuge und Gehäuse aus gebürstetem medizinischem Edelstahl, hergestellt von JS Precision.
Wie konnte durch empirische K-Faktor-Optimierung eine Gehäuseabweichung von ±0,1 mm behoben werden?
Bei einem Hersteller von Antriebssträngen für Elektrofahrzeuge kam es zu einer Abmessungsabweichung von 0,65 mm bei einem 14-fach gebogenen Aluminium-Wechselrichtergehäuse, was zu schweren Montagefehlern bei internen Leiterplatten führte. Die Ingenieure des Kunden hatten die Standardeinstellungen von SolidWorks (K = 0,50) verwendet und dabei die entwickelte Länge falsch berechnet. JS Precision führte physikalische Testbiegungen durch und korrigierte den empirischen K-Faktor auf 0,345 sowie optimierte Eckentlastungen, wodurch kritische Toleranzen auf ±0,08 mm wiederhergestellt und eine Streckgrenze von 99,4 % erreicht wurden.
Basierend auf der praktischen Erfahrung von JS Precision bei der Lösung des Problems der Größenabweichung von Wechselrichtergehäusen bei 14 Biegungen für Tier-1-Kunden mit elektronischer Steuerungsbaugruppe für die Automobilindustrie in Europa und den Vereinigten Staaten im dritten Quartal 2024 erzielte das Projekt einen Sprungvon 66 % Ausbeute auf 99,4 %, wodurch der Kunde direkt 47.000 $ an Ausschussverlusten pro Monat einsparte.
Projekthintergrund
-
Bei dem gezeigten Teil handelt es sich um ein Metallgehäuse mit vierzehn Biegungen aus 5052-H32-Aluminium mit einer Nenndicke von 2,0 mm, einer ausgefalteten Länge von 1245,5 mm und sieben verschiedenen Biegeradien (R1,5 bis R5,0).
- Zu den Anforderungen des Kunden an die Platinenmontage gehört eine Lochpositionstoleranz von ±0,1 mmüber die Platinenbreite von 380 mm. Eine Änderung des K-Werts um mehr als 0,02 einer einzelnen Biegung würde bedeuten, dass die Lochposition am Ende von der Toleranz abweicht.
- Als ein Hersteller das letzte Mal den Standardwert K=0,50 verwendete, betrug die Länge des abgeflachten Materials 1,8 mm mehr als erwartet. Es kommt sehr häufig vor, dass die Standardwerte der Software von den tatsächlichen Materialeigenschaften abweichen.
Problempunkte der Kunden
-
Nach 14 Biegungen vergrößerte sich der Abstand zwischen den Nietmuttern an beiden Enden des Stücks um 0,65 mm. Die Schraubenlöcher der Leiterplatte waren falsch ausgerichtet und die Befestigung konnte nicht durchgeführt werden. Während des Wartens auf Materialien kam es an der Produktionslinie des Kunden zu einem Produktionsstopp. Das Produktionsteam verlor täglich 12.000 US-Dollar. Sie beauftragten dringend JS Precision, das Problem mit einer gezielten Lösung zu lösen.
- Der vorherige OEM-Lieferant musste 34 von 100 Teilen wegwerfen, da die Ausbeute nur 66 % betrug. Eine Nacharbeit dauerte 18,5 Minuten, was zu einer monatlichen Arbeitskostenverschwendung von etwa 28.000 US-Dollar führte. Es drohte eine verspätete Lieferung.
- Der Kunde hatte selbst versucht, den K-Wert auf 0,40 anzupassen, aber der Effekt war begrenzt, da die durch die Walzrichtung verursachte Anisotropie nicht berücksichtigt wurde. Der Unterschied im K-Wert zwischen Quer- und Längsbiegung betrug bis zu 0,04 und musste separat kalibriert werden.
JS-Präzisionslösung
-
Echte mechanische Eigenschaften einer Probe: Der Zugtest eines Materials ergab, dass die Nenndicke einer Blechcharge 1,98 mm betrug und das Material eine Nennstreckgrenze von 195 MPa aufwies. Dies war jedoch weniger als der Standardwert, was darauf hindeutet, dass eine Probe ziemlich weich war und der K-Wert anhand der unteren Grenze des Bereichs bestimmt werden sollte.
ASTM E8/E8M-24 (Standard Test Methods for Tension Testing of Metallic Materials) regelt die Vorbereitung der Zugproben, die Platzierung des Dehnungsmessers und die Spannungs-Dehnungs-Datenerfassung, um genaue elastische Erholungsgrenzen für diese spezifische Spulencharge zu bestimmen.
- Vierstufige physikalische Umkehrbiegetestmethode: Schneiden Sie eine 100,0-mm-Probe aus, biegen Sie eine 16-mm-V-Nut um 90°; gemessen L₁=30,0 mm, L₂=72,8 mm, R=2,0 mm; umgekehrt berechnet BA=2,76 mm; Genau berechnete tatsächliche Erfahrung K=0,345, was 0,155 niedriger ist als die ursprüngliche Einstellung des Kunden.
- CAD-Update: K=0,345 wurde in die Abflachungsparameter eingegeben und die Druckentlastungsnut des Eckenprozesses wurde optimiert, um mehrfache Überlappungs- und Quetschvorgänge zu vermeiden. Gleichzeitig wurden die Kompensationswerte der drei R-Eckenübergangsbereiche korrigiert, um sicherzustellen, dass die gebogenen abgerundeten Ecken glatt und faltenfrei sind.
|
Leistungsmetrik |
Voroptimierung |
Post-Optimierung |
|---|---|---|
|
Gesamtlänge des flachen Musters |
1.247,3 mm |
1.245,5 mm |
|
Fehler beim Einpressmutterloch |
0,65 mm |
0,08 mm |
|
Montageausbeute |
66,0 % |
99,4 % |
|
Nacharbeitszeit pro Einheit |
18,5 Minuten |
0 Min. |
Datenquellen: JS Precision Internal Inspection Report #QA-2025-EV0881 und IIW Guidelines for Dimensions Control in Sheet Metal Assemblies (2023).
Quantitative Verbesserung der Rendite
-
Die Toleranz des kritischen Lochabstands wurde auf ±0,08 mm reduziert, und die Montageausbeute wurde wie oben auf 99,4 % erhöht, was den vom Kunden akzeptierten Standard von 99,0 % übertrifft und dem Unternehmen eine Nominierung als jährlicher herausragender Lieferant einbrachte.
- Die gesamten Montagekosten sanken um 28,5 % pro Einheit und die bei JS Precision etablierte Dokumentation des Prozesses wurde vom Kundenunternehmen als Standard für zukünftige Projekte übernommen und durch das IATF 16949-Audit des Kunden genehmigt.
Dieses Ergebnis ist nicht anekdotisch: Es stammt direkt aus Probefaltungen vor Ort, bei denen der ineffektive Standardparameter von 0,50 auf den empirischen 0,345 korrigiert wurde.Die Abwicklung wurde korrekt neu berechnet, sodass die gebogenen Teile auf natürliche Weise zusammenpassen – einklares Beispiel für datengesteuerte Fertigung.
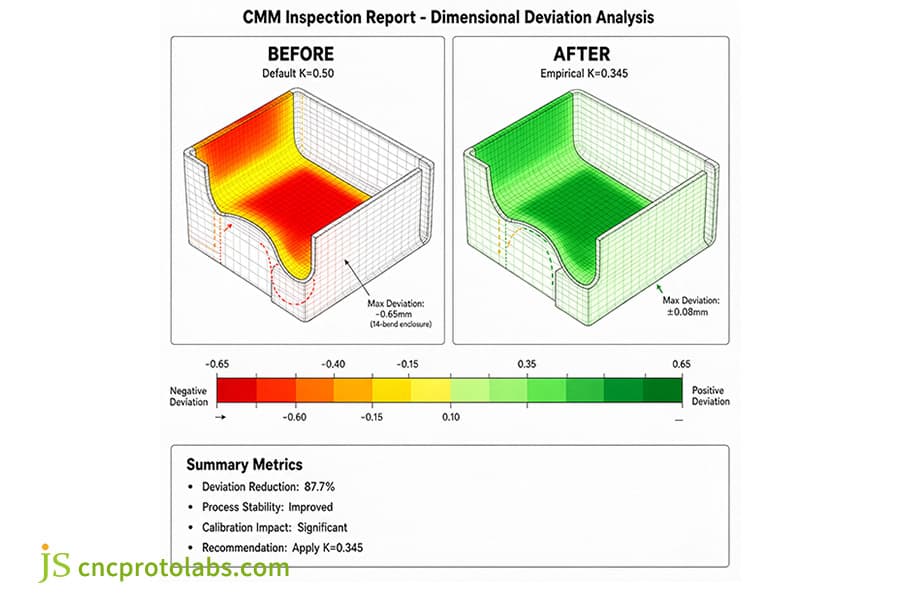
Abbildung 6: Fallstudie eines KMG-Inspektionsberichts mit Heatmaps zu Maßabweichungen vor und nach der empirischen K-Faktor-Kalibrierung.
FAQs
F1: Was ist der standardmäßige K-Faktor für das allgemeine Blechbiegen?
Gängige CAD-Standards verwenden standardmäßig 0,40–0,42 für offene 90°-Bögen aus kohlenstoffarmem Stahl. Der tatsächliche K-Wert für Aluminiumlegierungen beträgt 0,33–0,38 und für Edelstahl 304 sind 0,42–0,45 erforderlich. Die direkte Anwendung von 0,40 ohne Berücksichtigung der Materialeigenschaften führt zwangsläufig zu Maßfehlern bei der Präzisionsfertigung.
F2: Was ist der mathematische Unterschied zwischen K-Faktor und Y-Faktor?
Der K-Faktor ist das Verhältnis des neutralen Schichtabstands zur Materialdicke, t/T. Der Y-Faktor führt eine Bogenmaßkonstante mit der FormelY=K·(π/2) ein. Creo verwendet den Y-Faktor, während SolidWorks den K-Faktor verwendet; Bei der Konvertierung von Zeichnungen ist eine Konvertierung erforderlich, um systematische Fehler zu vermeiden.
F3: Wie berechnet man experimentell den tatsächlichen K-Faktor einer Abkantpresse?
Messen Sie bei gegebener Materiallänge L L1, L2, R und T, nachdem Sie das Material um 90° gebogen haben. Berechnen Sie den Kompensationswert mit BA = L – (L1 – RT) – (L2 – RT) und verwenden Sie dann K = [BA/(π/2) – R]/T, um den tatsächlichen K-Wert abzuleiten.
F4: Beeinflusst die Variation der Blechdicke den berechneten K-Faktor?
Schwankungen der Dicke des eingehenden Walzwerks im Bereich von 5 % bis 10 % verändern direkt die Position der neutralen Schicht. Beim Luftbiegen wird der Innenradius durch die V-Nut bestimmt, und Änderungen in der Materialdicke verändern das Druckverhältnis, was eine Feinabstimmung und Kompensation auf der Grundlage der tatsächlich im Mikrometerbereich gemessenen Dicke erforderlich macht.
F5: Warum erhöht sich die Rückfederung beim Biegen hochfester Materialien?
Wenn ein hochfestes Material geformt wird, ist der Hauptgrund für die Zunahme der Rückfederung das große Verhältnis von Streckgrenze zum Elastizitätsmodul. Wenn Sie das Material nach dem Biegen loslassen, entsteht an der Außenseite eine Restzugspannung, die dazu führt, dass der Winkel um etwa 2–5° nachspringt. Es muss eine Formwinkelkompensation oder eine Laser-Echtzeit-Winkelmessung und eine dynamische Druckkompensation angewendet werden.
F6: Was ist der Unterschied zwischen Biegungszuschlag und Biegungsabzug?
Biegezugabe (BA) ist die Materiallänge, die entlang der neutralen Achse für eine Biegung verbraucht wird, addiert zur Abwicklung. Der Biegeabzug (BD) ist der Betrag, der von der Gesamtflanschlänge abgezogen wird, um die gleiche Flachlänge zu erreichen, und die beiden hängen durch BD = 2(R + T)·tan(A/2) − BA zusammen. Beachten Sie jedoch, dass BA und BD NICHT austauschbar sind: BA ist ein additiver Term, während BD ein subtraktiver Term ist, und wenn man einen anstelle des anderen verwendet, dreht sich die Länge des flachen Musters um etwa 2·BA um.
F7: Wie stellt JS Precision eine konsistente K-Faktor-Genauigkeit über die gesamte Serienproduktion hinweg sicher?
JS Precision hat eine Sammlung von Messungen für 45 verschiedene Legierungen geführt. Jede eingehende Materiallieferung wird stichprobenartig auf Dicke und Härte überprüft. Sie verwenden eine Laser-Winkelmessung und eine hydraulisch kompensierte CNC-Biegemaschine, die die Hubtiefe dynamisch ändert, um eine Toleranz von ±0,1 mm zu erreichen.
F8: Wie wirkt sich die Wahl einer engen Biegetoleranz auf das gesamte Teileangebot und die Werkzeugkosten bei JS Precision aus?
Um eine Präzisionstoleranz von ±0,1 mm zu erreichen, sind ein präzises Schleifen der Formen, eine Probebiegekalibrierung, ein spezieller Entfaltungstisch und eine vollständige Prüfung durch ein Koordinatenmessgerät erforderlich. Diese Vorbereitungszeit erhöht die Kosten um 15 %, eliminiert aber das Risiko von Nacharbeiten bei der Endmontage vollständig.
Zusammenfassung
Um eine gleichbleibende Maßgenauigkeit bei der Präzisionsblechumformung zu erreichen, müssen Sie über die Standard-CAD-Einstellungen hinausgehen. Es erfordert die Berechnung echter legierungsspezifischer K-Faktoren, das Verständnis neutraler Achsenverschiebungen über verschiedene Werkzeugmodi hinweg und die Anwendung empirischer Abkantpressenverifizierung. Durch die Optimierung der Biegezugaben während der ersten DFM-Überprüfungen schützen Ingenieure die Teilefunktionalität und verhindern kostspieligen Produktionsausschuss.
Beschleunigen Sie Ihren Produktionsstart mit geprüfter Unterstützung bei der Blechbearbeitung. Laden Sie noch heute Ihre 3D-CAD-Modelle (STEP, IGES, DXF) auf JS Precision hoch. Unsere Fertigungsingenieure führen eine vollständige DFM-Analyse durch, berechnen optimale Biegezugaben für Ihre Ziellegierung und senden innerhalb von 12 Stunden ein umsetzbares Angebot.
Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services gibt es keine ausdrücklichen oder stillschweigenden Zusicherungen oder Gewährleistungen hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und ein formelles Teileangebot anzufordern. Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

