К-фактор листового металла — это основное механическое соотношение (K = t / T), которое определяет положение нейтральной оси толщины листа. Он определяет длину развертки и точность размеров при формовке листогибочного пресса. Выбор правильного коэффициента К от 0,25 до 0,50 на основе свойств материала устраняет ошибки расчета изгиба , вызванные неточным измерением длины, и гарантирует линейные допуски в пределах ±0,1 мм.
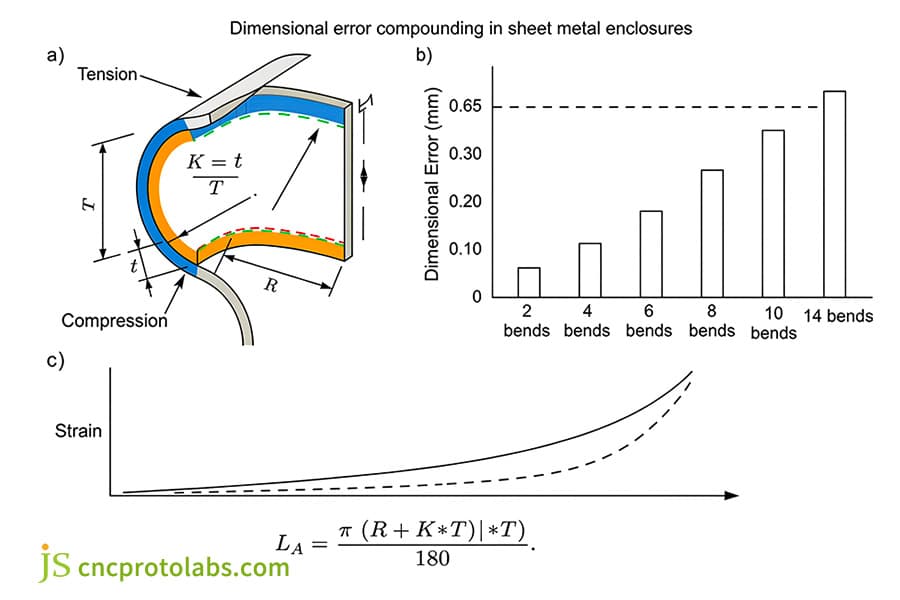
Он физически описывает процесс: когда лист сгибается, внешние волокна растягиваются, а внутренние сжимаются. Нейтральная ось — это область нулевой деформации, физическая длина которой при изгибе не изменяется.
Загрузите файлы САПР листового металла для быстрого расчета изгиба DFM и получения мгновенного расчета от инженеров JS Precision Engineers.
Сводка основных ответов
<блок-цитата>
Точная калибровка К-фактора листового металла (K = t / T) определяет смещение нейтральной оси и точность развертки, при этом применяются эмпирические значения между 0,33 и 0,45 по стандарту 8x. Пневматическая гибка V-образной матрицы обеспечивает допуски окончательной сборки в пределах ±0,1 мм.
<голова>
<тр>
Инженерный аспект
Критический механизм и параметр сравнения
Целевое приложение и влияние DFM
<тело>
<тр>
Формулы и геометрия (H2-2)
К = т/Т;
BA = (π · A / 180) · (R + K · T)
Устраняет ошибку расчета развертки САПР
<тр>
Контрольные показатели материалов (H2–3)
Ал 5052 (0,33–0,38);
Сталь (0,40–0,42);
304 СС (0,42–0,45)
Учитывает предел текучести и деформационное упрочнение
<тр>
Процесс оснастки (H2–4)
Изгиб воздуха (K ≤ 0,42);
Дно (0,43–0,45);
Ченинг (0,50)
Управляет усилием и упругостью листогибочного тормоза
<тр>
DFM и допуски (H2-5/6)
Минимум R ≥ 1,0T;
Фланец ≥ 4T + R;
Зазор отверстия ≥ 3T + R
Обеспечивает повторяемость линейной сборки ±0,1 мм
<блок-цитата>
Источники данных: DIN 6935:2011-10 (Холодная гибка плоского стального проката) и ASME Y14.5-2018 (определение размеров и допусков).
Калибровка К-факторов для конкретного сплава непосредственно в таблицах сгибов SolidWorks предотвращает ошибку при использовании нескольких фланцев и дорогостоящий слом листогибочного пресса.
Почему точность К-фактора листового металла имеет решающее значение для точного расчета изгиба?
Точные расчеты К-фактора листового металла предотвращают нелинейные ошибки размеров при преобразовании 3D-моделей CAD в плоские 2D-модели. В корпусах с несколькими изгибами неточное отклонение К-фактора составляет 0,05 соединения для каждого последующего фланца, создавая совокупные отклонения размеров, превышающие 0,3 мм. Эта неточность приводит к серьезному перекосу монтажных отверстий, искажениям сварных соединений шасси и чрезмерному браку деталей во время окончательной производственной сборки.
Сопоставление длины в развернутом виде и размера в 3D
<ул>
<ли>
По данным испытаний, при толщине пластины Т = 2,0 мм изменение K на 0,01 дает погрешность удержания изгиба 0,04 мм; при максимум 4 изгибах совокупная погрешность достигает около 0,16 мм.
Неправильная установка значения К часто означает переоценку или недооценку материала, необходимого для развертывания выкройки. При обработке алюминиевого сплава 5052-H32 значение K было случайно установлено равным 0,50 вместо измеренного значения 0,35, что привело бы к увеличению длины одного изгиба в развернутом виде примерно на 0,32 мм, что непосредственно вызвало проблему взаимодействия с фланцем в сборе.
Ошибки в расчете развертки при преобразовании 3D-модели в 2D могут привести либо к взаимодействию фланца, либо к зазору в сборке. Модель, использующая значение по умолчанию K = 0,5 в SolidWorks, после экспорта в DXF будет давать фактическую длину изгиба примерно на 1,2 мм короче расчетной, что потребует ручной корректировки таблицы удержания изгиба.
Когда станок для лазерной резки считывает файл DXF, значение компенсации пути необходимо связать с коэффициентом K. При программировании инженер-технолог предварительно задает в программном обеспечении САПР компенсацию реза 0,1 мм, чтобы компенсировать небольшое влияние зоны термического влияния на длину в развернутом виде.
Перед массовым производством необходимо выполнить пробное сгибание и измерение первой детали на координатно-измерительной машине (КИМ). Фактическое значение K рассчитывается путем обратного расчета фактического угла упругого возврата, чтобы обеспечить согласованность размеров в развернутом виде последующих 500 или более деталей. Этот процесс позволяет контролировать размерный сдвиг в пределах ±0,05 мм.
Эффект каскадного усиления допуска при нескольких последовательных изгибах
<ул>
<ли>
Если на одном изгибе возникает погрешность +0,05 мм, общее отклонение составит 0,20 мм для П-образной детали, состоящей из четырех изгибов. В проекте коммуникационного шасси такая погрешность для восьми изгибов составила бы 0,48 мм, что слишком велико для установки внутренней направляющей без дополнительных деталей.
Например, очень сложная коробка с 8–14 складками , вероятно, будет иметь погрешность наложения более 0,40–0,65 мм, что несовместимо с допусками, используемыми при сборке. Здесь единственной возможностью является процесс гибки, который разделен, и блок проверки и регулировки должен быть добавлен сразу после 7-го сгиба для компенсации.
Ошибка практически линейно зависит от количества изгибов. Ошибка от каждого изгиба складывается линейно. Вклад каждого изгиба в общую ошибку положительно связан с отклонением К-фактора. Когда отклонение K превышает 0,08, совокупная ошибка по 14 отклонениям, совокупное отклонение возрастает за пределы 1,2 мм.
В соответствии с требованием точности точности ±0,1 мм необходимо ограничить максимальное значение ошибки K любого изгиба до 0,015. Для этого станок с ЧПУ должен иметь разрешение глубины прессования по оси Y 0,001 мм.
Распределение деталей по размерам после многократного изгиба является нормальным распределением. За счет внедрения статистического контроля процесса (SPC) критическая длина фланца проверяется каждые 50 штук, чтобы гарантировать Cpk ≥ 1,67 и предотвратить отклонения от партии.
Предложение превосходит ожидания: атрибуция бизнеса и затрат
<ул>
<ли>
Уменьшение допуска с ±0,5 мм до ±0,1 мм увеличивает цену на 15–25 % из-за потерь на пробном изгибе и времени полной проверки. Согласно данным процесса JS Precision, время проверки отдельной детали КИМ увеличивается примерно с 3 до 12 минут, что увеличивает затраты на рабочую силу примерно на 300 %.
Невозможно игнорировать стоимость пробной гибки лома. Для каждой партии новых материалов требуется 3-5 пробных образцов на изгиб. Если взять в качестве примера нержавеющую сталь 304, стоимость каждого лома пробной гибки составляет около 8,5 долларов США; Если добавить время работы на станке, то стоимость одной технологической установки превышает 200 долларов США.
Проще говоря, ошибка 0,05 в значении K может совсем не быть заметной на чертежах, но на линии окончательной сборки отверстия для винтов не совпадут, и всю партию гильз придется выкинуть. По нашему опыту, незапланированные остановки линии из-за несоответствия сборки могут стоить более 5000 долларов США в час из-за потери производительности.
Использование услуг по предварительной калибровке может сократить время подготовки первоначального образца с 14 дней до всего 3 дней. Прямое сопоставление значений K с историческими базами данных сплавов может сократить количество пробных изгибов до 20 % от исходного количества, что снизит первоначальные затраты клиентов на разработку.
Как смещение нейтральной оси определяет расчет коэффициента К и допуск на изгиб?
Нейтральная ось представляет собой теоретическую границу внутри изогнутого листового металла, где материал испытывает нулевую деформацию растяжения или сжатия. По мере того, как пуансон подает материал в V-образную матрицу, нейтральная ось постепенно смещается внутрь к внутреннему радиусу изгиба, определяемому соотношением K = t / T. Следовательно, для точного расчета допуска на изгиб необходимо умножить угол изгиба на сдвинутый нейтральный радиус: BA = (π · A / 180) · (R + K · T).
Микроскопический механизм пластической деформации поперечного сечения
<ул>
<ли>
После гибки металлографический анализ алюминиевого листа 5052 толщиной 2,0 мм показал, что внешний слой утончился на примерно 8,3%, а внутренняя толщина увеличилась примерно на 5,7%.
Сопротивление сжатию смещает поверхность с нулевой деформацией от центра поперечного сечения к внутренней стороне, что приводит к смещению нейтральной оси внутрь. Если угол изгиба увеличить на удлинение с 90° до 135° и смещение нейтральной оси внутрь произойдет еще на 0,02T, то значение K уменьшится с 0,35 до 0,33.
К-фактор представляет собой отношение расстояния (t) от внутренней поверхности до нейтральной оси изгиба к общей толщине листа (T) и ограничен между 0,25 и 0,50. K равен 0,50, когда деформация чисто упругая, а когда происходит полностью пластическая деформация, K приближается к 0,25. На этот диапазон влияет показатель деформационного упрочнения n материала.
Скольжение и двойниковая деформация микрозерен при изгибе дополнительно влияют на положение нейтральной оси. Аустенитные зерна нержавеющей стали 304 подвергаются мартенситному фазовому превращению во время холодной деформации, что приводит к локальному упрочнению и вызывает смещение нейтральной оси наружу на 0,03Т.
Базовая математическая модель К-фактора
Формула:
К = т/Т
Где t — расстояние от нейтральной оси до внутренней поверхности, а T — толщина материала. Фактическая толщина определенной партии алюминиевой пластины 6061-T6 составила T = 2,92 мм (номинальная 3,0 мм), что привело к отклонению фактического значения K от теоретического значения на 0,012.
<ол>
Проектирование физических границ: значение варьируется от 0,25 (предельное сжатие) до 0,50 (чисто упругий изгиб). Выход за пределы или превышение пределов означает либо разрыв материала, либо перегрузку формы. Например. Если K < 0,25, сжимающее напряжение на внутреннем радиусе изгиба превышает прочность материала на сжатие, что приводит к нестабильности материала и образованию складок.
К-фактор должен рассчитываться вместе с пределом текучести и поведением материала при деформационном упрочнении — ни в коем случае не принимая значение по умолчанию. Стандартная база данных процесса содержит диаграммы растяжения для 45 различных сплавов, а значение k-фактора для каждого основного материала очень точно рассчитано с помощью интегрального метода.
В формуле BA для компенсации изгиба угол A должен быть указан в градусах. Когда A = 90°, BA = π/2 × (R + K·T). Если единица измерения угла ошибочно введена в радианах, а не в градусах, рассчитанное значение BA будет меньше в примерно 57,3 раза. Это одна из наиболее частых ошибок программирования среди новичков.
Различия в алгоритмах САПР
<ул>
<ли>
SolidWorks и AutoCAD используют K-фактор, а Creo работает с Y-фактором. Для перемещения между ними используйте Y = K · (π / 2). При K = 0,38 это дает Y = 0,597. Сделайте неправильное преобразование и импортируйте данные как есть. При каждом изгибе возникает систематическая ошибка 0,18 мм.
Пропуск преобразования чертежа приводил к устойчивому смещению 0,05–0,12 мм на каждый изгиб. Серверное шасси имеет 12 изгибов. Это смещение может достигать 1,44 мм поперек детали. Это намного превышает допустимые допуски сборки.
Инженерам следует всегда явно проверять и преобразовывать значения K, чтобы проекты оставались согласованными на разных платформах. Когда клиент получает файл STEP, он начинает с аудита К-фактора, преобразуя Y-фактор Creo в К-фактор, который действительно необходим внутренней системе ЧПУ.
Современное программное обеспечение САПР поддерживает прямое внедрение физических свойств материалов, например, библиотека материалов SolidWorks, которая может связывать K-факторы. Однако ручная проверка по-прежнему рекомендуется, поскольку свойства алюминия, встроенные в программное обеспечение, часто основаны на идеальных условиях и не учитывают влияние фактического направления прокатки.
<блок-цитата>
DIN 6935:2011-10 (Холодная гибка плоских стальных изделий) определяет коэффициенты коррекции смещения нейтрального слоя и определяет граничные условия для расчета длины пластической дуги в холоднодеформированных стальных компонентах.
Другими словами, К-фактор показывает, на сколько процентов нейтральная ось сжалась внутрь, что является единственной базовой линией для выпрямления изгибов.
Рисунок 1: Схематическое изображение поперечного сечения, иллюстрирующее положение нейтральной оси, показывающие t, T, R и зоны растяжения-сжатия.
Каковы контрольные значения К-фактора листового металла для алюминия и стали?
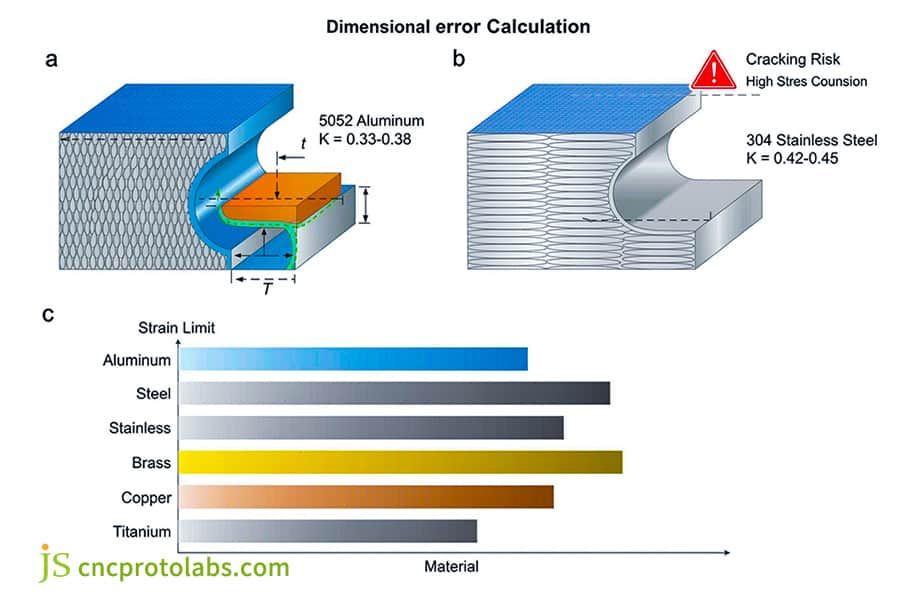
Для стандартных конструкционных сплавов требуются специальные К-факторы в диапазоне от 0,30 до 0,48 в зависимости от предела текучести, отпуска и скорости наклепа. Пластичные алюминиевые сплавы, такие как 5052-H32, демонстрируют более низкие значения К-фактора от 0,33 до 0,38 при стандартном изгибе на воздухе, тогда как высокопрочные нержавеющие стали 304 и 316 требуют более высоких базовых значений от 0,42 до 0,45, чтобы компенсировать высокую устойчивость к сжимающей деформации внутреннего волокна.
Закон управления механическими свойствами на нейтральной оси
<ул>
<ли>
Алюминий 5052 обладает очень высокой растяжимостью. На своей внутренней поверхности он сжимается так, что нейтральная ось оказывается почти на внутренней поверхности. Значение K 0,33–0,38 указывает на относительно мягкое состояние, поскольку материал HB 60–80 с твердостью по Бринеллю не очень твердый.
Нержавеющая сталь 304/316 имеет высокий предел текучести выше 240 МПа и высокий показатель упрочнения, противодействующий деформации, что дает значение K 0,42–0,45; современные высокопрочные стали могут достигать рабочего предела текучести 1500 МПа, материал очень быстро затвердевает при изгибе, ограничивая смещение нейтральной оси внутрь. Такой материал очень быстро затвердевает при изгибе, ограничивая перемещение нейтральной оси внутрь.
Низкоуглеродистая сталь SPCC имеет умеренное значение K, около 0,40–0,42, что позволяет сбалансировать деформации растяжения и сжатия. Его предел текучести составляет около 210 MP, а удлинение составляет 40%. Как универсальный изогнутый материал, он очень подходит для большинства корпусов настольного оборудования.
Медные сплавы, такие как латунь C26000, обладают превосходной пластичностью благодаря своей гранецентрированной кубической решетке, а их значение K может достигать 0,38–0,42. Однако следует обратить внимание на их очевидную направленность. При продольном изгибе значение K необходимо увеличить на 0,03, чтобы предотвратить растрескивание кромок.
Высокопрочная сталь (HSS), такая как DP600, имеет предел текучести более 350 МПа и значение K всего 0,30. Однако необходимо использовать дно, чтобы избежать сильного пружинения, после чего фактическое значение K вырастет до 0,43.
<голова>
<тр>
Марка сплава
Предельная прочность на разрыв (МПа)
Предел текучести (МПа)
Мин. Соотношение R/T
К-фактор воздушного изгиба
Снижение коэффициента К
<тело>
<тр>
5052-H32
228
172
1.0
0,35
0,44
<тр>
6061-T6
310
276
1,5
0,33
0,42
<тр>
SPCC
340
210
1.0
0,41
0,45
<тр>
304 СС
515
240
1,5
0,43
0,46
<тр>
Нержавеющая сталь 316L
485
220
1,5
0,42
0,45
<тр>
C26000 Латунь
315
130
0,8
0,38
0,47
<блок-цитата>
Источники данных: AWS D8.9M:2023 (Рекомендуемые практики для методов испытаний для оценки прочности Контактная точечная сварка) и Технический документ SME MS20-113 (Эмпирические контрольные показатели K-фактора для прецизионного формования листового металла, 2024 г.).
Влияние ориентации прокатываемого зерна
<ол>
<ли>
В случае горизонтального изгиба (с вертикальной схемой прокатки) значение ссылки материала K используется для обеспечения равномерной и одинаковой деформации по всей сгибаемой детали. При гибке больших аккумуляторных лотков строгое требование состоит в том, чтобы все линии изгиба были перпендикулярны под углом 90° к направлению прокатки листового материала, чтобы поддерживать постоянное значение K на уровне 0,35.
При продольном изгибе с параллельными линиями прокатки растрескивание является обычным явлением. Коэффициент К следует увеличить на 0,02, а радиус изгиба увеличить на половину (50%). Например, продольный изгиб 90° алюминиевой пластины 5052 должен при минимальном повышении R с 1,0T до 1,5T, поскольку в противном случае на внешней поверхности появятся очень тонкие, почти незаметные трещины.
На самом базовом уровне более твердые стали легче работают под напряжением, но, поскольку они также легче и быстрее упрочняются, их значение K будет ближе к 0,45. Опять же, более мягкие алюминии, будучи более пластичными, имеют значение K ближе к 0,33, что является обычным правилом в области материаловедения и ключевым принципом, лежащим в основе базы данных процессов.
Рис. 2. Ориентация зеренной структуры и пределы поверхностной деформации на изгибах листов алюминия и нержавеющей стали.
Гибка воздухом, продавливание дна или чеканка: что сводит к минимуму пружинение при изгибе листового металла?
Упругость при изгибе листового металла существенно различается в зависимости от метода обработки. При изгибе в воздухе сохраняется коэффициент К от 0,30 до 0,42 с упругим возвратом 2–5°. При опускании K сдвигается на 0,43–0,45 с упругим возвратом на 1–2°. При чеканке K фиксируется на уровне 0,50, что практически исключает угловое пружинение, но требует увеличения в 5–8 раз нормального тоннажа. При работе со сложными сборками, состоящими из нескольких изгибов, партнерство с опытным поставщиком услуг по изготовлению листового металла гарантирует, что компенсация пружинения будет включена в анализ DFM, а не обнаружена во время дорогостоящей доработки.
Механический анализ трех режимов формования пресс-форм
<ол>
<ли>
Гибка воздухом: трехточечный контакт, при котором внутренний радиус R естественным образом формируется V-образным отверстием матрицы, требуется минимальная нагрузка пресса, упругий возврат 2°–5°, коэффициент K 0,30–0,42, лучший выбор при производстве тонких листов (T< 1,5 мм) для предотвращения повреждения инструментов и в то же время для повышения производительности.
Дно: лист металла зажимается в V-образной канавке, 2–3-кратный тоннаж, упругий откат 1°–2°, смещение нейтрального слоя, коэффициент К 0.43–0,45, идеально подходит для изготовления деталей конструкций с высокой угловой точностью, таких как проушины для крепления рамы.
Чеканка: для полной пластической деформации требуется пресс очень высокого давления практически без пружинения; эффективный К-фактор достигает 0,50, а требуемый множитель тоннажа - до 6×, но из-за недостатка он может легко сломать штампы. Он ограничен только для мелкосерийного пробного производства с точными характеристиками продукта и толщиной материала T ≤ 1,0 мм, чтобы предотвратить образование микротрещин в инструментах.
Современные гибочные станки с ЧПУ обеспечивают плавный переход от открытой гибки к гибке под низким давлением с помощью гидравлических пропорциональных клапанов. Модели Bystronic могут автоматически переключаться между двумя режимами в одном и том же положении, используя гибку при низком давлении для критических фланцев и открытую гибку для некритических фланцев.
<голова>
Метод формирования
Геометрия контакта инструмента
Множитель тоннажа
Диапазон отскока
Эффективный К-фактор
<тело>
Стандартная пневматическая гибка
3 балла
1,0×
2°–5°
0,30–0,42
Precision Air с коронкой
3 балла + компенсация
1,2×
0,5°–1,5°
0,35–0,42
Дно
Полный V-образный контакт
2,5×
1°–2°
0,43–0,45
Ченинг
Принудительный поток пластика
6,0×
0°–0,2°
0,50
<блок-цитата>
Источники данных: Комиссия IIW XVI (Пластическая деформация и разрушение материалов, 2023 г.) и ISO 10113:2020 (Металлические материалы. Листы и полосы. Определение степени пластической деформации).
Связь между шириной отверстия нижней V-образной канавки и значением K
<ол>
<ли>
Если базовым является плоский изгиб с V = 8T, K уменьшается на 0,03 для острого изгиба при V = 6T, тогда как толстая пластина при V = 10T–12T приводит к увеличению K на 0,02–0,04. Стандартный набор форм включает все нижние формы с V = 5T, 12T, которые можно регулировать в соответствии с различными потребностями в радиусе.
Выбор V-образного отверстия для гибочного пресса влияет на положение нейтральной оси. По мере увеличения V от 8T до 10T внутренний радиус изгиба R увеличивается на 25%, площадь напряжения по материалу увеличивается, а нейтральная ось смещается наружу на 0,015T.
Для партий небольшого объема, где тоннаж не является ограничением, следует избегать чеканки, поскольку это значительно сокращает срок службы матрицы — например, с 500 000 циклов до 50 000 циклов.
Какие инструменты гибочного пресса и правила DFM оптимизируют таблицы сгибов SolidWorks?
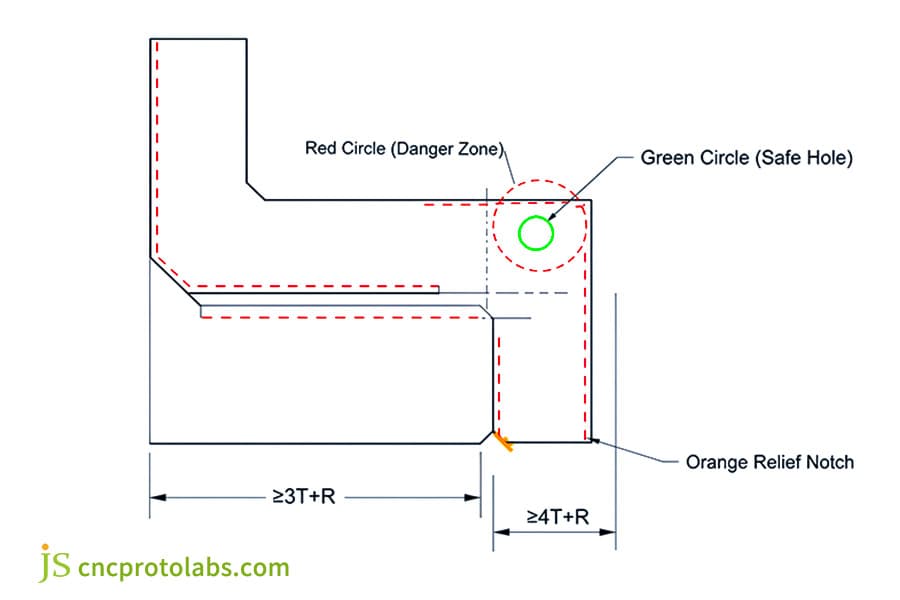
Интеграция проверенных К-факторов в таблицы сгибов SolidWorks или AutoCAD предотвращает искажение геометрии во время создания развертки. Правила проектирования для технологичности (DFM) требуют установки минимального внутреннего радиуса изгиба не менее 1,0T для алюминия и поддержания длины фланца 4T + R. Расположение вырезов и отверстий на расстоянии не менее 3T + R от касательных линий сгиба предотвращает сильное искажение отверстий во время формовки, исключая вторичные операции.
Характеристики предустановленных параметров листового металла САПР
<ул>
<ли>
Никогда не используйте параметр по умолчанию 0,50, поскольку это абсолютное правило. Вам потребуется импортировать специальную таблицу сгибов в формате .xls, соответствующую толщине материала. Материал клиента должен быть отделен в файле конфигурации, например. "ClientA_5052_2.0mm_v3.xls".
Таблицы изгибов должны быть организованы по типам сплавов (например, 0,35 для 5052 и 0,43 для 304). В таблице также указаны соответствующая ширина V-образной канавки и модель станка, чтобы предотвратить неправильное использование ее на других станках.
Каждое изменение материала требует повторной калибровки, чтобы избежать накопления систематических ошибок. Система качества предусматривает, что при изменении номера партии печи той же марки материала необходимо снова выполнить проверку пробного изгиба и обновить номер версии Таблицы сгибов.
Три предела технологичности. Геометрические границы
<ол>
<ли>
Минимальный внутренний радиус изгиба (Rmin): R ≥ 1,0 T (мягкий алюминий), R ≥ 1,5 T–2,0 T (твердый алюминий/нержавеющая сталь) для предотвращения растрескивания наружных поверхностей: конструкции с R ниже 1,0 T помечаются во время проверки DFM; увеличьте радиус или переключитесь на резку проволокой.
Минимальная высота сгибаемой кромки фланца: L_min ≥ 4T + R, чтобы предотвратить соскальзывание и деформацию опорной кромки с V-образным пазом. Если T=2,0 мм, R=2,0 мм, минимальная высота фланца должна составлять ≥ 10 мм, в противном случае задний упор невозможно будет правильно расположить.
Расстояние зазора между отверстием и вырезом: Расстояние от края отверстия до касательной линии изгиба составляет ≥ 3T + R, чтобы предотвратить эллиптическую деформацию отверстия. Фактические испытания показывают, что при зазоре 2Т отверстие диаметром 5 мм принимает форму эллипса 5,8×4,3 мм, полностью теряя свою сборочную функцию.
Характеристики размеров канавок для сброса давления при изгибе
<ул>
<ли>
Ширина канавки для сброса давления должна быть не менее 1,5T (обычно ≥ 1,0 мм в абсолютном выражении для тонких листов). Глубина должна выходить за пределы касательной к изгибу как минимум R + T. Обычно канавка для сброса давления имеет размеры 3,0 x 5,0 мм, что позволяет покрывать плиты толщиной почти от 1,5 до 3,0 мм.
Если бы не было канавки для сброса давления, концентрация напряжения в материале привела бы к разрывам и порче, и эта концентрация напряжения была бы в три раза выше. В ходе одного внутреннего испытания степень разрыва на внешней стороне прямоугольного изгиба без канавки для сброса давления составила 12%. А если бы была канавка для сброса давления, скорость разрыва падала до нуля.
Если отверстие расположено слишком близко к линии сгиба, оно будет растянуто в эллипс. Чтобы предотвратить деформацию отверстия, либо оставьте зазор не менее 3T от линии сгиба, либо вырежьте технологические канавки для сброса давления на обоих концах линии сгиба. Это непреложное правило, которое должны учитывать проектировщики листового металла.
<блок-цитата>
ASME Y14.5-2018 (Размеры и допуски) определяет зоны допуска профиля и определение базовой системы отсчета для нежестких компонентов из листового металла в свободном состоянии.
Проверьте свой корпус из листового металла DFM с помощью JS Precision: ознакомьтесь с нашими услугами по изготовлению листового металла и получите прямой аудит технологичности и рекомендации по инструментам.
Рис. 3. Комплексная инженерная схема DFM, показывающая геометрию рельефа изгиба, поля размещения отверстий и вырезы фланцев.
Как JS Precision предоставляет услуги по индивидуальной гибке листового металла с точностью до ±0,1 мм?
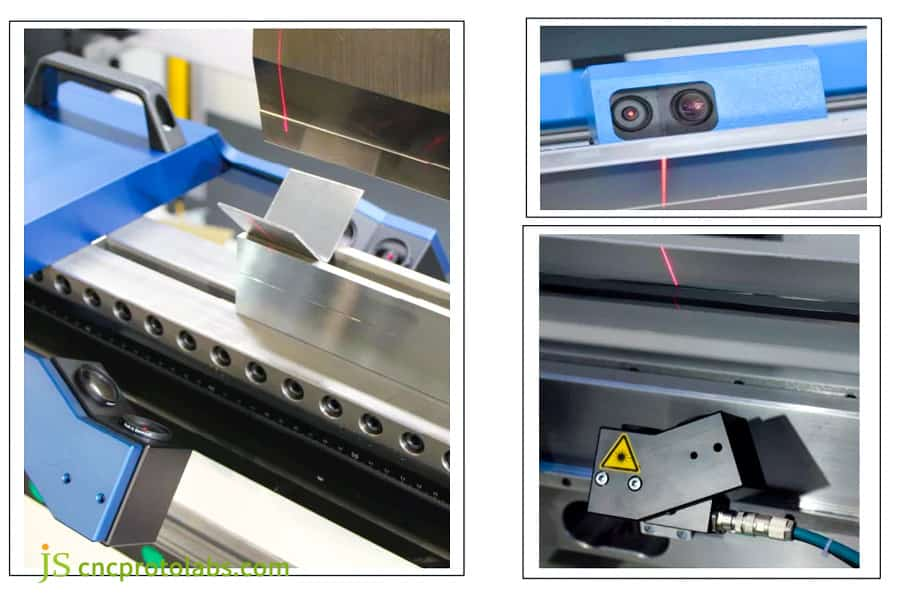
JS Precision обеспечивает линейные допуски ±0,1 мм и угловую повторяемость ±0,25° за счет сочетания многоосных листогибочных прессов с ЧПУ и автоматической лазерной проверки угла в реальном времени. На наших производственных линиях используются запатентованные эмпирические таблицы изгиба, откалиброванные по 45 сертифицированным маркам сплавов. Динамическое гидравлическое выравнивание станины автоматически регулирует глубину проникновения пуансона в зависимости от толщины рулона партии, устраняя смещение размеров в сложных структурных шасси и прецизионных корпусах.
Гибочный станок с ЧПУ и конфигурация пресс-формы
<ул>
<ли>
Многоосевые электрогидравлические синхронные станки с ЧПУ 100–250T, 6-осевой задний упор с независимым сервоприводом, точность повторяемости ±0,005 мм. Станок Bystronic Prisma 150 в мастерской JS Precision может производить прецизионные рамы длиной до 3,2 метра с такой точностью.
Быстрозажимные матрицы Wila с прецизионной закалкой поддерживают прямолинейность в пределах ±0,01 мм/м и шероховатость поверхности Ra ≤ 0,4 мкм, что предотвращает образование вмятин и налипание во время гибки, оставляя четкие и прямые линии изгиба.
Индивидуальные услуги по гибке листового металла во многом зависят от высокоточного оборудования, поэтому компания JS Precision ежемесячно проводит 200 человеко-часов обслуживания инструментов и точную калибровку, чтобы предотвратить чрезмерный износ оборудования.
Механизм динамической компенсации с обратной связью
<ул>
<ли>
Лазерный гониометр в реальном времени:Бесконтактное измерение процесса изгиба обоих крыльев одновременно, определение отскока во время первого изгиба и проведение коррекции посредством вторичного давления за микросекунды. Система JS Precision LaserCheck производит выборку данных с частотой 1000 Гц, разрешает углы с точностью до 0,05° и выполняет компенсацию с такой скоростью, что это занимает всего 0,01 секунды.
Гидравлическое выгибание с ЧПУ: учитывая длину заготовки и деформацию рабочего стола во время выгибания под нагрузкой, чрезмерные углы в середине исключаются, когда речь идет о длинных деталях. Например, при изгибе П-образной рамы длиной 2,5 метра компенсация достигнет 0,3 мм и сделает углы по всей длине одинаковыми.
Расчет k-фактора связан с компенсацией в реальном времени, чтобы обеспечить стабильность размеров во время колебаний партии. Система считывает данные датчика толщины пластины каждые 0,5 секунды и автоматически настраивает эталонное значение K для достижения истинного адаптивного изгиба.
Адаптация процесса к колебаниям входящих партий материала
<ул>
<ли>
Для каждого рулона материала микрометры используются для измерения многоточечной толщины и проведения теста на твердость по Виккерсу. Полученное среднее значение толщины затем передается в ЧПУ, и в результате регулируется глубина прессования по оси Y. В JS Precision стандартной практикой является проверка 12 мест на каждом рулоне алюминиевого листа. Если разница в толщине превышает 0,05 мм, необходимо изменить процесс."
Когда толщина листа (t) равна 1,98 мм (целевая толщина 2,0 мм), алгоритм компенсации активируется напрямую, и глубина оси Y автоматически регулируется от 12,0 мм до 11,88 мм, чтобы компенсировать большое угловое отклонение, вызванное более тонким материалом.
Мы полагаемся не только на опыт наших мастеров, но и на лазерное измерение угла и гидродинамическую компенсациюна наших станках. Даже если есть небольшие колебания толщины одного и того же рулона алюминиевого листа, углы в сложенном виде будут полностью одинаковыми. Это приверженность JS Precision обеспечению точности производства.
Рис. 4. Мастерская листогибочного пресса JS Precision с лазерной проверкой угла и оптическими системами мониторинга в процессе.
Где востребованы высокоточные развертки в критически важных отраслях?
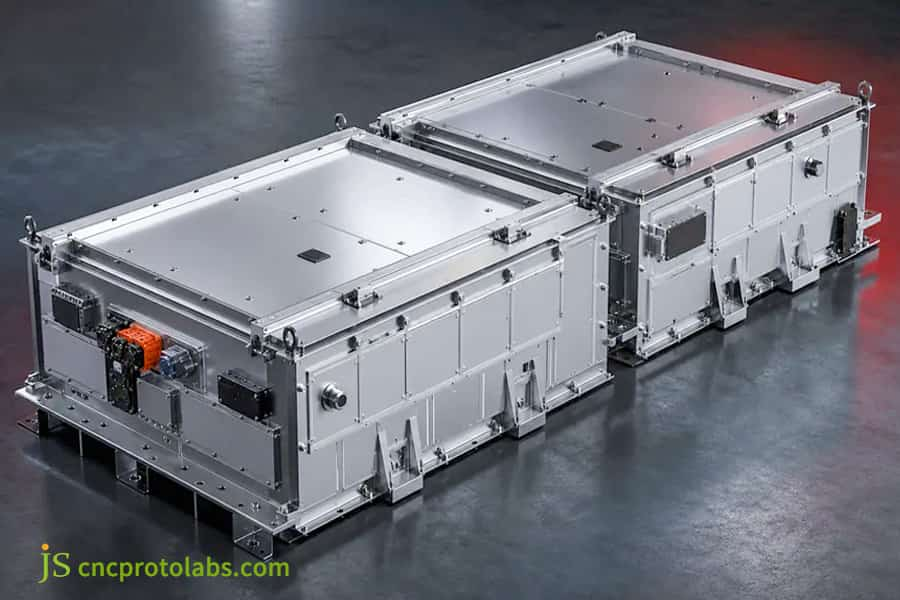
Высокотехнологичные приложения в электромобилях, медицинских приборах и шасси телекоммуникаций основаны на точных К-факторах, обеспечивающих бесшовную структурную герметизацию и автоматическую подгонку узлов. В аккумуляторных отсеках электромобилей точные расчеты изгибов предотвращают образование тепловых зазоров на пролетах конструкции длиной 1200 мм. В медицинском оборудовании калиброванные К-факторы исключают появление повреждений на поверхности и сохраняют целостность корпуса со степенью защиты IP65, сокращая типичное время внедрения нового продукта (NPI) до четырех дней.
Модули аккумуляторных батарей для транспортных средств на новой энергии и шасси с электронным управлением
<ул>
<ли>
Материал компонента изготовлен из сплава 3003-O/5052-H32 (толщина листа 1,5–2,5 мм), диапазон непрерывного изгиба составляет около 1000–1500 мм, а плоскостность фланца лотка, указанная крупным производителем аккумуляторов, составляет 0,12 мм, что намного плотнее , чем общепринятый промышленный стандарт плоскостности 0,3 мм.
Плоскостность нижнего фланца сохраняется вдоль всего фланца на уровне 0,15 мм для обеспечения термического соединения. Образцы деталей будут отправлены через 3–5 рабочих дней. При массовом производстве деталей применяется специальный гидравлический зажим, предотвращающий деформацию деталей при их снятии, благодаря чему плоскостность каждой партии из 300 штук остается неизменной.
Если развертка превышает 0,2 мм, это приведет к образованию воздушного зазора на стороне теплоотвода и повысит риск температурного разгона. На основании анализа коэффициента теплового расширения с использованием моделирования FEA, развертка предварительно компенсируется на 0,15 мм для тепловой деформации смещенной сварки.
Шасси медицинского клинического мониторинга
<ул>
<ли>
Матовая нержавеющая сталь 304/316L (толщина 1,2–1,5 мм), многосторонняя пыле- и водонепроницаемость, без вмятин при сгибании, с использованием форм с полиуретановым покрытием и ступенчатого метода гибки для минимизации воздействия шероховатости поверхности.
Допуск на угол формования ±0,3° обеспечивает равномерное давление на полосу уплотнительного пенопласта, обеспечивая защиту IP65. При испытании в водяном столбе высотой 1,5 метра утечек не было, что соответствует требованиям для промывки операционной.
Скорость царапин на поверхности контролируется на уровне ниже 0,1 %, чтобы соответствовать требованиям к чистоте медицинской среды. Перед отправкой с завода каждое шасси проверяется с помощью 40-кратной лупы, чтобы убедиться в отсутствии микротрещин и заусенцев.
Шасси сервера центра обработки данных
<ул>
<ли>
Оцинкованная стальная пластина SPCC, устойчивая к отпечаткам пальцев (толщина 1,0–2,0 мм), экранирующая сетка от электромагнитных помех высокой плотности, перфорированная и изогнутая с использованием прогрессивной матрицы для однократного формования, с относительным позиционным допуском ± 0,05 мм между положением отверстия и линией сгиба.
Соосность монтажных отверстий в 19-дюймовой стойке не превышает 0,08 мм, что способствует более плавной установке и снятию многоплатных блейд-серверов. После 1000 испытаний на вставку и вынимание с использованием индивидуальных направляющих штифтов максимальный износ составляет не более 0,02 мм.
В продуктах премиум-класса, таких как аккумуляторные блоки и медицинские шасси, неточности изгиба порядка полмиллиметра могут нанести вред неправильному затягиванию уплотнительных полос, что приведет к отказу всей машины при испытаниях на водонепроницаемость и рассеивание тепла. Точность 0,1 мм — основополагающий критерий высококачественного производства.
Рис. 5. Демонстрация промышленного применения: прецизионные аккумуляторные корпуса для электромобилей и шасси из полированной медицинской нержавеющей стали, изготовленные компанией JS Precision.
Как эмпирическая оптимизация К-фактора позволила устранить несоответствие корпуса ±0,1 мм?
Производитель силового агрегата электромобиля обнаружил смещение размеров на 0,65 мм в алюминиевом шасси инвертора с 14 изгибами, что привело к серьезному сбою сборки внутренних печатных плат. Инженеры клиента использовали настройки SolidWorks по умолчанию (K = 0,50), неправильно рассчитав длину развертки. Компания JS Precision физически провела тестовые изгибы и скорректировала эмпирический К-фактор до 0,345, а также оптимизировала снятие углов, восстановив критические допуски до ±0,08 мм и достигнув предела текучести 99,4%.
Основываясь на практическом опыте JS Precision в решении проблемы смещения размера корпуса инвертора на 14 изгибах для заказчиков автомобильных электронных систем управления уровня 1 в Европе и США, в третьем квартале 2024 года проект достиг скачка выхода с 66 % до 99,4 %, непосредственно сэкономив заказчику 47 000 долларов США на потерях лома в месяц.
Предыстория проекта
<ол>
<ли>
Изображенная деталь представляет собой металлический корпус с четырнадцатью изгибами из алюминия 5052-H32 номинальной толщиной 2,0 мм, длиной в разложенном виде 1245,5 мм и требует семи различных радиусов изгиба (от R1,5 до R5,0).
Требования заказчика к сборке платы включают допуск на положение отверстия ±0,1 мм при ширине платы 380 мм, изменение значения K более чем на 0,02 одного изгиба будет означать, что положение отверстия на конце выходит за пределы допуска.
В последний раз, когда производитель использовал значение по умолчанию K=0,50, длина сплющенного материала была на 1,8 мм больше, чем предполагалось, очень часто значения программного обеспечения по умолчанию отличаются от фактических свойств материала.
Больные точки клиентов
<ол>
<ли>
После 14 изгибов расстояние между заклепками-гайками на обоих концах детали увеличено на 0,65 мм. Отверстия для винтов на печатной плате сместились, и крепление не могло произойти. Произошла остановка производства на производственной линии клиента во время ожидания материалов. Производственная группа теряла 12 000 долларов в день. Они срочно обратились к JS Precision, чтобы решить проблему с помощью целевого решения.
Предыдущему OEM-поставщику пришлось выбросить 34 штуки из 100 из-за низкого выхода продукции, который составлял всего 66%. Переделка заняла 18,5 минут, в результате чего ежемесячные затраты на рабочую силу составили около 28 000 долларов США. Была угроза задержки родов.
Клиент попытался отрегулировать значение K до 0,40 самостоятельно, но эффект был ограничен, поскольку не учитывалась анизотропия, вызванная направлением прокатки. Разница в значении K между поперечным и продольным изгибом составляладо 0,04, и их приходилось калибровать отдельно.
Прецизионное решение JS
<ул>
<ли>
Реальные механические характеристики образца: Испытание материала на растяжение показало, что номинальная толщина партии листов составляла 1,98 мм, а материал имел номинальный предел текучести 195 МПа. Однако это значение было меньше стандартного значения, что позволяет предположить, что образец был достаточно мягким и значение K следует определять, используя нижний предел диапазона.
<блок-цитата>
ASTM E8/E8M-24 (Стандартные методы испытаний металлических материалов на растяжение) регулирует подготовку образцов на растяжение, размещение экстензометра и сбор данных о напряженно-деформированном состоянии для определения точных пределов упругого восстановления для этой конкретной партии рулонов.
<ул>
Четырехэтапный метод испытания на обратный физический изгиб: вырежьте образец диаметром 100,0 мм, согните V-образный паз диаметром 16 мм под углом 90°; измеренные L₁=30,0 мм, L₂=72,8 мм, R=2,0 мм; обратный расчет ВА=2,76 мм; точно обратно рассчитанный фактический опыт K=0,345, что на 0,155 ниже исходной настройки клиента.
Обновление САПР: K=0,345 было введено в параметры сглаживания, а канавка для сброса давления угловой обработки была оптимизирована, чтобы избежать многократного перекрытия и процессов сжатия. В то же время значения компенсации трех переходных областей R-угла были скорректированы, чтобы гарантировать, что сгибаемые закругленные углы будут гладкими и без складок.
<голова>
<тр>
Показатель эффективности
Предварительная оптимизация
После оптимизации
<тело>
<тр>
Общая длина развертки
1247,3 мм
1245,5 мм
<тр>
Ошибка запрессовки отверстия под гайку
0,65 мм
0,08 мм
<тр>
Доходность сборки
66,0%
99,4%
<тр>
Время переработки на единицу
18,5 минут
0 минут
Источники данных: отчет о внутренней проверке JS Precision № QA-2025-EV0881 и рекомендации IIW по контролю размеров в сборках из листового металла (2023 г.).
Количественное улучшение доходности
<ул>
<ли>
Критический допуск на расстояние между отверстиями был уменьшен до ±0,08 мм, а производительность сборки увеличена до 99,4 %, как указано выше, превысив принятый клиентом стандарт 99,0 % и принеся компании номинацию на звание выдающегося ежегодного поставщика.
Общая стоимость сборки снижается на 28,5% за единицу, а документация процесса, установленная в JS Precision, была принята компанией-заказчиком в качестве стандарта для будущих проектов, одобрена аудитом заказчика IATF 16949.
Этот результат не является анекдотическим: он получен непосредственно в ходе пробных испытаний на месте, где неэффективный параметр по умолчанию, равный 0,50, был скорректирован до эмпирического значения 0,345.Развертка была пересчитана правильно, поэтому изогнутые детали естественным образом соединяются друг с другом — наглядный пример производства, управляемого данными.
Рис. 6. Практический пример. Отчет о проверке КИМ, отображающий тепловые карты отклонений размеров до и после эмпирической калибровки К-фактора.
Часто задаваемые вопросы
Вопрос 1: Какой стандартный коэффициент К используется для обычной гибки листового металла?
Основные стандарты САПР по умолчанию составляют 0,40–0,42 для открытых изгибов на 90° из низкоуглеродистой стали. Фактическое значение K для алюминиевых сплавов составляет 0,33–0,38, а для нержавеющей стали 304 требуется 0,42–0,45. Непосредственное применение 0,40 без учета свойств материала неизбежно приведет к ошибкам в размерах при точном производстве.
Вопрос 2: В чем математическая разница между K-фактором и Y-фактором?
К-фактор — это отношение расстояния нейтрального слоя к толщине материала, t/T. Y-фактор представляет собой радианную постоянную по формуле Y=K·(π/2). Creo использует Y-фактор, а SolidWorks — K-фактор; преобразование необходимо при преобразовании чертежей во избежание систематических ошибок.
Вопрос 3: Как экспериментально рассчитать фактический К-фактор листогибочного пресса?
Учитывая длину материала L, измерьте L1, L2, R и после сгибания материала на 90°. Рассчитайте значение компенсации, используя BA = L – (L1 – RT) – (L2 – RT), а затем используйте K = [BA/(π/2) – R]/T, чтобы определить фактическое значение K.
Вопрос 4: Влияет ли изменение толщины листового металла на расчетный коэффициент К?
Колебания толщины поступающей мельницы в пределах от 5% до 10% напрямую изменят положение нейтрального слоя. Во время изгиба воздухом внутренний радиус определяется V-образной канавкой, а изменения толщины материала изменяют соотношение давлений, что требует точной настройки и компенсации на основе фактической толщины, измеренной микрометром.
Вопрос 5: Почему при изгибе высокопрочных материалов увеличивается упругость?
При формировании высокопрочного материала основной причиной увеличения упругости является большое отношение предела текучести к модулю упругости. Когда вы отпускаете материал после завершения изгиба, на внешней стороне возникает остаточное растягивающее напряжение, вызывающее отскок угла примерно на 2–5 °. Необходимо применять компенсацию угла формы или лазерное измерение угла в реальном времени, а также компенсацию динамического давления.
Вопрос 6: В чем разница между допуском на изгиб и вычетом за изгиб?
Допуск на изгиб (BA) — это длина материала, израсходованного вдоль нейтральной оси на изгиб, добавляемый к развертке. Уменьшение изгиба (BD) — это величина, вычитаемая из общей длины фланца для достижения одинаковой длины плоского фланца, и они связаны соотношением BD = 2(R + T)·tan(A/2) − BA. Однако обратите внимание, что BA и BD НЕ являются взаимозаменяемыми: BA — это аддитивный термин, а BD — вычитающий термин, и использование одного вместо другого меняет длину развертки примерно на 2 · BA.
Вопрос 7. Как JS Precision обеспечивает постоянную точность К-фактора при массовом производстве?
В компании JS Precision собрана коллекция измерений для 45 различных сплавов. Выборочные проверки проводятся для каждой поступающей партии материалов, включая толщину и твердость. Они используют лазерное измерение угла и гибочный станок с ЧПУ с гидравлической компенсацией, который динамически изменяет глубину хода, чтобы получить допуск ±0,1 мм.
Вопрос 8: Как выбор жесткого допуска на изгиб влияет на общую стоимость деталей и затраты на оснастку в JS Precision?
Для достижения прецизионного допуска ±0,1 мм требуется прецизионное шлифование форм, пробная калибровка на изгиб, специальный стол для разворачивания и полная проверка с помощью координатно-измерительной машины. Такое время подготовки увеличивает затраты на 15 %, но полностью исключает риск переделок при окончательной сборке.
Сводка
Для достижения постоянной точности размеров при прецизионной формовке листового металла необходимо выйти за рамки настроек САПР по умолчанию. Это требует расчета истинных К-факторов для конкретного сплава, понимания смещения нейтральной оси при различных режимах работы инструмента и применения эмпирической проверки листогибочного пресса. Оптимизируя припуски на изгиб во время первоначальной проверки DFM, инженеры защищают функциональность детали и предотвращают дорогостоящие производственные браки.
Ускорьте запуск производства с помощью проверенной поддержки проектирования листового металла. Загрузите свои 3D-модели CAD (STEP, IGES, DXF) в JS Precision сегодня. Наши инженеры-технологи проведут полный анализ DFM, рассчитают оптимальные припуски на изгиб для вашего целевого сплава и вернут актуальное предложение в течение 12 часов.
Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Precision Services не существует никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запрос официального предложения по запчастям. Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Эксперт по быстрому прототипированию и быстрому производству
Специализируется на механической обработке с ЧПУ, 3D-печати, уретановом литье, быстрой оснастке, литье под давлением, литье металлов, листовом металле и экструзии.
 Русский