 日本語




炭素鋼レーザー切断サービスでは、酸素、窒素、圧縮空気を材料の厚さに合わせて選択することで、切断品質とコストを直接決定し、最適なガス選定をサポートします。炭素鋼(6mm以上)には0.6~2.5バールの工業用酸素、薄い炭素鋼や、酸化物のない明るい切断面が必要なステンレス鋼には14~22バールの高純度窒素、低炭素鋼(3mm以下)には14~16バールのクリーンな圧縮空気を使用します。低炭素鋼の場合、圧縮空気を使用することで、時間当たりのガスコストを約75%削減できます。
レーザー切断におけるガス選定の概要表
|
素材と厚さ範囲 |
推奨アシストガス |
圧力設定 (bar) |
エッジ粗さ (Ra) |
後処理との互換性 |
|---|---|---|---|---|
|
軟鋼厚板(6 mm以上) |
工業用酸素(O2) |
0.6~2.5 bar |
Ra 6.3~12.5 μm – 酸化スケールあり |
酸化物除去が必要。重溶接 |
|
軟鋼薄板(0.5~4 mm) |
高圧窒素(N2) |
14~18 bar |
Ra 1.6~3.2μm – 銀白色、ドロスフリー |
二次研磨なしの粉体塗装 |
|
オーステナイト系ステンレス鋼(全厚) |
高純度窒素(99.999%以上) |
16~22 bar |
Ra 0.8~1.6 μm – 鏡面仕上げ、熱による色あせなし |
不動態化層を保持し、TIG溶接を直接行います |
|
構造用炭素鋼(1~3 mm) |
クリーンな圧縮空気 |
14~16 bar |
Ra 3.2~6.3μm~わずかな酸化 |
屋内粉体塗装および機械組立 |
データソース:JS Precision社内生産記録、2025年1月~12月:6kWおよび12kWファイバーレーザーによる0.5~16mm厚の炭素鋼および0.5~12mm厚のステンレス鋼のレーザー切断ジョブ148件。表面粗さは接触式表面粗さ計(カットオフ0.8mm、ISO 4288)で測定。表示されている値はジョブセット全体の測定値の範囲であり、カタログ値ではありません。この記事のケーススタディおよびFAQの数値も同じデータセットに基づいています。
炭素鋼は発熱性の酸素反応を利用しており、この方法でエネルギー消費を削減しています。しかし、高い表面品質が要求されるステンレス鋼部品や、一部の炭素鋼部品は、高圧窒素処理により、物理的なスラグ除去と酸化防止を実現します。
炭素鋼とステンレス鋼のレーザー切断では、アシストガスの反応が異なるのはなぜですか?
炭素鋼とステンレス鋼のレーザー切断では、アシストガスの挙動によって、切断溝からの排出が発熱燃焼によるものか、超音速不活性ガス排出によるものかが決まります。0.6~2.5バールの低圧酸素は鉄の酸化反応を起こし、炭素鋼板の切断エネルギーの55~65%を供給します。一方、ステンレス鋼のレーザー切断では、レーザー切断ガスの選択として、16~22バールの非反応性窒素を使用し、表面酸化を起こさずに溶融したクロムを多く含むドロスを物理的に排出します。
炭素鋼の酸素補助溶解における酸化発熱反応式と低圧温度制御ロジック
- 炭素鋼の溶解に酸素を燃料として使用する場合、鉄-酸素反応によって発生する熱は、切削エネルギーの最大55~65%を占めます。 しかし、ガス圧が2.5バールを超えると、溶融池の過熱により切断が制御不能になり、溶融物の沈み込みなどの欠陥が発生します。
- レーザー切断ガスの選択は、ノズル高さを0.5~1.0mmの範囲で制御できるようにすることで、溶融池を安定させ、厚板の角部での熱蓄積を防ぎます。
溶融ステンレス鋼の物理的特性と超音速窒素スラグ除去メカニズム
- 溶融ステンレス鋼はクロムとニッケルを含んでいるため、溶融炭素鋼に比べて粘度が高く流動性が低くなります。粘度の高い溶融物は切断溝からきれいに排出されないため、切断面下部で再凝固し、硬いドロスを形成します。高圧窒素がまさに排出しようとしているものです。
- ドロスと熱による変色の両方を除去するには、真の超音速同軸ジェットが必要です。16〜22 barの窒素を0.15〜0.30 mmの環状ギャップを通して噴射します。ジェットは溶融金属の表面張力を克服し、切断溝の壁面全体を洗浄するのに十分な動圧を発生させるため、スラグと熱による変色の両方が排気流とともに排出されます。

高圧窒素切断ガス消費量と加工切り替え限界
- 炭素鋼板の厚さが6mmを超えると、高圧切断時の窒素消費量は大幅に増加します。10mm厚の炭素鋼板の場合、ガス消費量は約60~80Nm³/hにとどまります。 一方、エネルギー消費量も非常に急速に増加し、結果としてコストが制御不能になるでしょう。
- 板厚4~6mmの範囲では、板厚に応じて明確なプロセス変更限界を指定する必要があります。4mm未満では窒素を使用して酸化物のない切断を実現し、6mm以上では酸素を使用して発熱反応を利用し、ガスを節約します。
低炭素鋼板の厚さとガス選択プロセスパラメータの比較表
|
板厚 (mm) |
推奨ガス |
ノズル径 (mm) |
圧力 (bar) |
切断速度(m/分) |
表面粗さ (Ra) |
|---|---|---|---|---|---|
|
0.5–3 |
窒素 (N2) |
1.5 |
14〜18 |
2.5〜4.0 |
Ra 1.6~3.2μm |
|
4~6 |
窒素/酸素 |
1.5~2.0 |
14–18 / 0.6–1.5 |
1.5–3.0 |
Ra 3.2–6.3 μm |
|
8–10 |
酸素 (O2) |
2.0 |
1.5〜2.5 |
0.8〜1.5 |
Ra 6.3~12.5μm |
|
12~16 |
酸素 (O2) |
2.0~2.5 |
2.0〜2.5 |
0.5〜0.8 |
Ra 12.5–25 μm |
JS Precision 2025プロジェクトのデータに基づき、各種アシストガスを用いた軟鋼切断時のガス消費量およびエッジ粗さの測定値を示します。
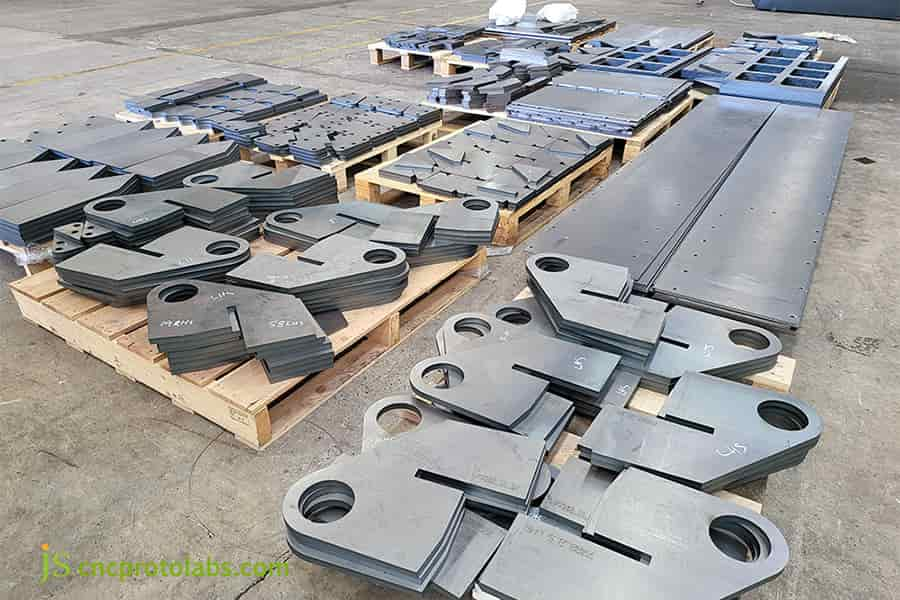
図2:窒素切断後のパレット積み軟鋼ブランク ― 二次研削なしで、明るく酸化物のないエッジ。
ステンレス鋼レーザー切断サービスで高純度窒素が必要な理由
ステンレス鋼レーザー切断サービスでは、溶融クロムが脆い酸化物に揮発するのを防ぐため、16~22バールの圧力でグレード5.0の窒素(純度99.999%以上)を使用することが義務付けられています。レーザー切断ガスの選択において、ガスの純度が99.99%を下回ると、ASTMで定義されている自然不動態皮膜が破壊されます。 A380。この汚染により切断面が黄変し、機械的除染を行わない場合、ASTM B117塩水噴霧腐食耐性が60%以上低下します。
ガス純度が金属断面の耐食性と金属組織に及ぼす影響メカニズム
- 純度99.999%以上、圧力16~22バールの窒素ガスで切断すると、熱による変色のない、滑らかで銀白色の切断面が得られます。表面は溶接準備が整っており、ロボットによるアルゴンアーク溶接プロセス前に化学酸処理は不要です。これにより、プロセス工程全体とその廃液が削減されます。ルーティングから。
- レーザー切断ガスの選択は非常に重要です。ガス供給システムにわずかな漏れがあり、空気からわずか0.05%の不純物が混入するだけで、塩水噴霧試験で測定されたステンレス鋼部品の寿命が240時間から48時間未満に短縮されます。
ノズル内部の高圧ガスの膨張特性と二重層同軸ノズルの選択
- ノズル内部の高圧ガスは断熱膨張を起こし、超音速コア流を形成します。さらに、二重層同軸ノズルのコンセプトは、気流ビーム形状の集束を良好に維持し、気流の発散による圧力損失を抑制します。
- ノズルオリフィス径(1.5~2.0 mm)を空気圧(16~22 bar)に正確に適合させることで、発生する超音速動圧は溶融金属の表面張力を破壊するのに十分であり、その結果、ステンレス鋼切断部の底端に発生するスラグやバリを完全に除去することができます。
ASTM A380/A380M-17「ステンレス鋼部品の洗浄、スケール除去、および不動態化に関する標準実施基準」では、上記の窒素切断エッジ条件で参照される不動態化要件が規定されています。
(掲載前にASTMカタログで最新版を確認してください。-17版は既に改訂されている可能性があります。)ASTM B117「塩水噴霧(霧)装置の操作に関する標準実施方法」は、上記の240時間と48時間以下の数値の根拠となる腐食試験方法です。試験データ出典:JS Precision社内生産記録、2025年。
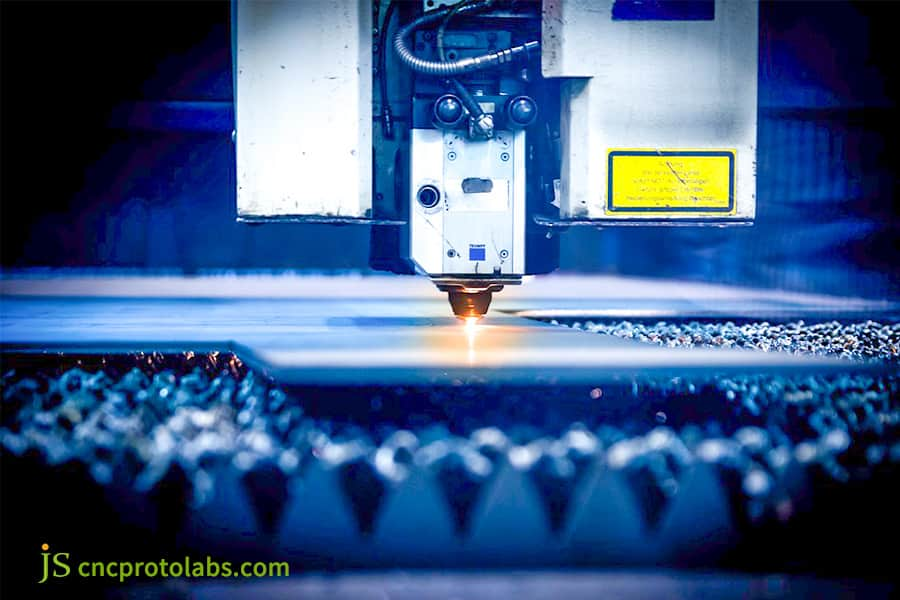
図3:ステンレス鋼板に作用する同軸ノズル超音速窒素ジェットが、粘性の高いクロムを豊富に含む溶融金属を噴射します。
圧縮空気レーザー切断の切断面品質限界と損益分岐点とは?
カスタムレーザー切断サービスのワークフローにおいて、圧縮空気アシストは、3mm以下の軟鋼および露出していないブラケットの場合、時間当たりのガスコストを75%削減します。ただし、作業場用空気は、露点≦-40℃のISO 8573-1:2010クラス1-2-1のろ過基準を厳密に満たす必要があります。油の凝集が不十分な場合、エアロゾル化した炭化水素が15バール以下の圧力下で光学部品を汚染し、100運転時間以内に熱レンズ効果やレンズの破損を引き起こす可能性があります。
クリーンルーム用空気圧縮機の浄化要件と隠れたコスト分析
- 作業場用空気圧縮機には、圧力露点≦-40℃、残留油分≦0.01 mg/m³を満たす、冷凍式乾燥機と多段式微多孔性油除去フィルターを装備する必要があります。 そうでなければ、15バールの圧力下で油滴や水滴が保護レンズに付着し、熱レンズ効果を引き起こします。
- カスタムレーザー切断サービスの場合、微量の酸素を含む圧縮空気で2mm厚の炭素鋼を切断するとライン速度は向上しますが、切断面に淡黄色の酸化スケールが付着します。
TCO会計と適用範囲の決定
圧縮空気を使用するとアシストガスのコストは約75%削減されますが、コストがなくなるのではなく、別の場所に移動します。14~16バールの圧力下で油分や水分が混入すると、保護窓が汚染され、熱レンズ効果が発生し、放置するとレンズが破損します。したがって、レンズ交換はTCOモデルに含めるべきであり、メンテナンス項目には含めるべきではありません。
交換用窓と手作業によるドロス除去の費用を含めると、当社の校正では、従来の低炭素鋼のエアカットの損益分岐点は最大3 mmまでで、しかもISO 8573-1クラス1-2-1の精製、圧力露点≦-40℃の場合に限られます。
ISO 8573-1:2010「圧縮空気 – パート1:汚染物質と純度クラス」では、圧縮空気の純度をクラス[粒子]-[水]-[油]に分類しています。ここでの実用的な目標はISO 8573-1クラス1-2-1です。クラス2の水 = 圧力露点≦マイナス40℃、クラス1オイル=0.01mg/m³以下 ― これは下記の精製仕様で想定されている条件と全く同じです。
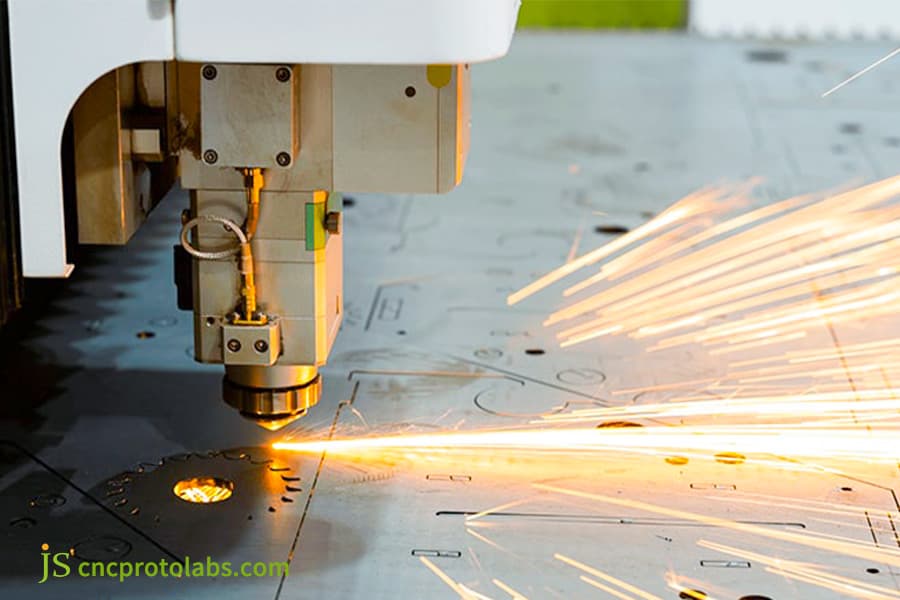
図4:低炭素鋼板の圧縮空気切断 ―窒素切断と比較して、より明るく大きな火花プルームが見られることに注目してください。
レーザー切断における切断端の酸化層と熱影響部は、どのようにコーティングの剥離や溶接欠陥を引き起こすのでしょうか?
酸素アシスト軟鋼レーザー切断では、0.02~0.1 mmの脆い酸化鉄スケールと、0.15~0.30 mmの硬化マルテンサイトエッジが形成されます。 200℃での粉末硬化中の熱膨張率の不一致により、このスケールが破断し、ASTM D3359クロスハッチ接着試験でグレード2B以下の接着不良となります。さらに、炭素鋼のレーザー切断における急速なエッジ冷却は水分の閉じ込めを引き起こし、MIG溶接の気孔率を40%上昇させます。
酸素切断による炭素鋼切断における切断刃先の硬化層と溶接欠陥の分析
- 炭素鋼の酸素切断では、切断刃先に0.15~0.30mmの硬化層(マルテンサイト組織)が形成されます。これにより、溶接部の気孔発生確率が40%増加し、溶接層をアングルグラインダーで手作業で研磨・除去する必要があるため、遅延低温割れが発生します。
- JSプレシジョンが2025年に実施した炭素鋼レーザー切断プロジェクトにおける実務経験に基づき、3mm厚のQ235B鋼板の切断において、酸素から16気圧窒素に切り替えたところ、コーティング剥離欠陥率が15%から0.5%に低減しました。これは、炭素鋼レーザー切断におけるガス選択が後工程の組立に決定的な影響を与えることを実証しています。鋼材。
下流工程における隠れた欠陥と総コストの選択
- ステンレス鋼の高圧窒素切断は、スラグのないきれいな切断面を実現し、元の不動態皮膜を損傷しません。その結果、酸洗や不動態化処理を必要とせずに自動溶接機で直接溶接を行うことができ、溶接部の気孔率が低下し、構造が強化されるため、下流工程での再加工率が大幅に低下します。
- 不良品の比較研究により、炭素鋼の酸素切断では酸化皮膜が形成され、電着塗装の密着不良や構造接着強度の低下を引き起こすことが明らかになりました。エンジニアは、ガス消費量と将来の再加工/スクラップ費用との間で最適な判断を下す必要があります。
レーザー切断におけるガス消費量とメートル当たりのコストはどのように計算するのですか?
カスタムレーザー切断サービスにおける切断補助ガスのコストを見積もるには、ノズル膨張ダイナミクスと送り速度の関係をモデル化する必要があります。6 mm厚のステンレス鋼板のレーザー切断サービスでは、2.0 mmノズルを通る18 barの窒素ラインから45~55 Nm³/hのガスが排出され、これは運転コストの35~45%に相当します。極低温バルクタンクと共通ラインネスティングにより、この消耗品コストを26%削減できます。
覚えておくべき3つの数字。
6 mm厚の板材を1,000 m切断する場合:酸素は1 mあたり約1.20米ドルですが、切断後に酸化物除去が必要です。炭素鋼に窒素を使用すると1 mあたり3.80米ドルで、粉体塗装が可能です。ステンレス鋼に窒素を使用すると1 mあたり4.50米ドルで、溶接が可能です。オプション1とオプション3の間でガス料金は3倍になります。まさにこれが、ガス料金ではなく、下流工程を考慮して選択する必要がある理由です。流体力学と経済測定モデル
- 絞りノズルを通過する圧縮性流体は、ガス圧(P)とノズル断面積(A)が消費量に乗数効果をもたらします。一定圧力では、消費量はオリフィス面積にほぼ比例するため、オリフィスが20%大きくなると、ガスコストは約20%増加します。この関係は、あらゆるカスタムレーザー切断サービスの見積もりのエンジニアリングおよび財務上の根拠となっています。
- 厚さ6mmのステンレス鋼と18バールの窒素の場合、ガス消費量は約45~55Nm³/hで、これは運転コストの約35%~45%に相当します。総コスト計算には、電力使用量とレンズ摩耗分を必ず含めてください。
各種ガス供給システムの総合償却コストの比較
- 40Lの高圧ガスボンベ(15MPa)は少量生産の試作に最適ですが、頻繁なガス補充が必要なため、ダウンタイムが増加します。 一方、175Lの極低温液体窒素デュワー(2.8MPa)を使用すれば、連続的かつ安定した量のガスを供給できます。この方法は中規模プラントに適しており、総コストは約18%削減できます。
- オンサイトでのPSA窒素生成は初期投資額は高額ですが、償却後はNm³あたりのコストが最も低いため、連続的な大量生産ラインでは費用対効果が高いと言えます。 共通ラインネスティングとスキップピアシング戦略を組み合わせることで、そのラインの総ガス消費量をさらに26%削減しました。
切断長1000mにおける総合コスト構成比較表(6mm炭素鋼 vs 6mmステンレス鋼)
|
材料と厚さ |
アシストガス |
平均速度 (m/分) |
ガス/メートル (Nm³/m) |
コスト/メートル (USD/m) |
後処理のメリット |
|---|---|---|---|---|---|
|
6 mm 炭素鋼 |
酸素 (0.6~2.5 bar) |
1.2 |
0.15 |
1.20 |
酸化物除去が必要です |
|
6 mm 炭素鋼 |
窒素 (18 bar) |
0.9 |
0.45 |
3.80 |
粉体塗装対応 |
|
6 mm ステンレス鋼 |
窒素 (18 bar) |
0.8 |
0.55 |
4.50 |
鏡面仕上げ、直接溶接 |
データソース:JS Precision社内生産記録、2025年。上記各アシストガス/材料の組み合わせにおける、実測切削品質パラメータです。
JS Precisionの事例:ガス最適化により、板金加工における塗装剥離と切断幅のテーパーをどのように解決したか
JS Precisionは、板金筐体のカスタムレーザー切断サービスを実施し、切断補助ガスパラメータを再設計することで、塗装剥離とヒンジ取り付け不良を解消しました。3mm厚のQ235Bシャーシパネルでは、酸素から16バールの高純度窒素に切り替えることで、脆いエッジの酸化を解消しました。4mm厚の304ステンレス製ヒンジブラケットでは、20バールの窒素と負のビームオフセットを使用しました。 切断幅テーパーを0.02mm以下に縮小、スクラップ率を18.5%から0.08%に削減しました。
お客様が直面した課題
- 炭素鋼製ハウジングの問題。既存のサプライヤーは、3mm厚のQ235B鋼板を酸素切断で全長にわたって切断したため、切断面に約0.15mmの硬くて脆い酸化鉄層が残ってしまいました。粉体塗装を200℃で硬化させた際、酸化物と鋼基材との熱膨張差により、塗膜が大きな剥離片となって剥がれ落ちました。不良率は15%を超え、影響を受けたパネルはすべて再加工が必要となりました。
- ステンレス鋼製ヒンジの問題 4mm厚のAISI 304製ヒンジベースを純度99.5%の窒素ガス12バールで切断したところ、切断面に大量のスラグが付着し、切断面全体に0.1mmのテーパー状の面取りが生じました。その結果、精密組立中にヒンジが固着し、組立不良率は18.5%に達しました。
JS Precision Solution
- 炭素鋼への加工変更アシストガスを酸素から16 barの窒素ジェットに切り替え、12 kWファイバーレーザーに1.5 mm単層同軸アンチスパッタノズルを組み合わせました。これにより、熱影響部が酸化層から完全に保護され、切断面はコーティング前に二次研磨する必要がなくなりました。
- ステンレス鋼切断パラメータの再設定。 4 mm厚の304ヒンジについては、中央集中型の175 L極低温デュワーからの気化供給に切り替えました。純度は99.999%(グレード5.0、「5N」)に固定し、圧力を20 barまで上げ、穿孔方式を3段階プログレッシブパルスシーケンスに変更しました。この組み合わせにより、穿孔点におけるスパッタの吹き戻しが完全に解消されました。
- ビームフォーカスの動的最適化。 焦点位置は、プレート表面の3分の1下(-1.5 mm~-2 mm)の負の方向にシフトされます。0 mm)、超音速柱状ジェット効果を用いることで、切断底面にスラグが付着せず、直線切断の垂直度偏差は0.02 mm以下に低減されました。
失敗事例と教訓
窒素切断による炭素鋼のパイロットテストにおいて、プロセスチームは当初、ステンレス鋼用の20 bar高圧パラメータを使用しました。過度に強い冷気流により、3 mm厚の炭素鋼板の薄いエッジがわずかに歪み、ノズル衝突アラームが2回作動しました。
最終結果
- 品質認証 JS Precisionのカスタムレーザー切断サービスで加工された部品は、ASTM D3359のクロスカット等級5Bを達成し、ASTM B117に準拠した1,000時間の塩水噴霧試験後も剥離や膨れは見られませんでした。ステンレス製ヒンジの切断面はRa 1.2μmで、明るい銀白色の表面でした。
- 量産におけるメリット。切断高さ4mmにわたって切断幅テーパーを0.02mm以下に維持することで、組立不良率が18.5%から0.08%に低下し、バッチサイクルが3営業日短縮されました。お客様がこれまで負担していた手直しやライン停止によるコストの大部分を削減できます。
切断部品のコーティング剥離や組み立て不良でお困りですか?JS Precisionのエンジニアリングチームにご相談ください。お客様の材料、厚み、コーティング仕様に合わせて最適化されたアシストガス設定により、塩水噴霧試験に合格し、初回から正しく組み立てられる部品をご提供いたします。
よくある質問
Q1:10mmを超える炭素鋼の切断において、高圧窒素が酸素を完全に代替できないのはなぜですか?
10mmを超える鋼材から窒素を用いてスラグを除去するには、高出力レーザー(20kW以上)と高圧(約20bar)の両方が必要です。そのため、アシストガスの消費量は90Nm³/hを超え、1メートルあたりのコストは酸素の場合と比較して約300%増加します。これは、上の表の8~10mmと12~16mmの行と一致しています。一方、低圧酸素は、発熱反応である鉄-酸素反応を利用して切断エネルギーの55~65%を供給し、1.5~2.5barの圧力で安定的にスラグを除去します。
また、8 mmを超えると切断速度が速くなるため、厚板の切断には酸素ガスを使用するのが一般的です。Q2:ステンレス鋼のレーザー切断端面が不動態皮膜を維持しているかどうかを、エンジニアはどのように迅速に確認できますか?
- まず目視で確認してください。 窒素ガスによる適切な切断では、変色のない均一な銀白色の断面が得られます。切断面に黄色や麦わら色が見られる場合は、アシストガスの純度が99.99%未満であったか、供給ラインのどこかで空気が混入したことを意味します。
- 必要に応じて化学的に確認してください。 切断面に硫酸銅溶液を1滴垂らしてください。不動態皮膜が損傷している箇所では、遊離鉄が銅を還元し、約5秒以内に目に見える赤い銅の析出物が現れます。これにより、切断面のどの部分が不動態皮膜を失ったかを正確に特定できます。
Q3:薄肉軟鋼部品の電着塗装前に窒素切断が強く推奨されるのはなぜですか?
酸素切断では、硬くて脆い酸化鉄層が形成され、リン酸塩処理や電気泳動処理には全く適しません。高圧窒素切断では純鉄表面が現れ、これが浴液と反応して非常に密着した保護層を形成し、屋外での使用時に発生する膨れや端部の剥離を防ぎます。
Q4:圧縮空気切断時にレーザーヘッドの保護窓が頻繁に破損する根本原因は何ですか?
根本原因は、供給空気中の水分とオイルミストの除去が不十分であることです。16バールの圧縮空気中の微細な油滴がレンズに付着し、レーザー照射下で急速に熱を吸収して炭化し、熱応力を発生させてレンズに亀裂を生じさせます。
この潜在的な危険を排除するには、露点が-40℃以下の吸着式乾燥機を設置する必要があります。Q5:ステンレス鋼のレーザー切断底面に発生するドロスは、アシストガス圧を上げるだけで除去できますか?
いいえ。約24バールを超えると、圧力を上げても効果は薄れ、むしろ悪影響を及ぼします。切断溝に衝撃波や渦が発生し、溶融したバリが底面に付着してしまうのです。効果的な解決策は、光学的および機械的な調整です。焦点をシートの下3分の1の位置に移動させ、ノズル径(1.5~2.0mm)を調整して、流速を真の超音速かつ安定させる必要があります。
Q6:高密度板金穿孔アレイにおけるアシストガスの選択は、穴径公差にどのような影響を与えますか?
酸素は反応物として消費されるため、穿孔ごとに周囲の材料に余分な化学熱が注入されます。高密度の微細穿孔では、この熱が蓄積され、隣接する穴の壁を溶融させ、アレイが公差外になる可能性があります。窒素は運動量と冷却のみに寄与し、発熱反応は発生しないため、局所的な加熱は限定されます。穴のエッジ形状はシャープに保たれ、高密度アレイ全体で公差は±0.05 mm以内に収まります。
Q7:JS Precisionは、精密レーザー切断生産において、一貫した切断エッジ品質とガス純度をどのように確保していますか?
JS Precisionは、集中型液体窒素貯蔵タンクを備えており、放出されるガスの純度はオンラインで監視され、99.999%以上に維持されています。
本機は自動焦点調整機能と高さ検出機能を備え、生産はISO 9001:2015システムに準拠して管理されており、初回生産品および量産品において一貫した表面仕上げと公差を保証します。Q8:JS Precisionから正確なレーザー切断の見積もりを取得するには、どのような技術パラメータが必要ですか?
お客様は、材料グレード、公差精度、酸化層の許容範囲、および後工程を指定した2D/3D図面(DXF、DWGなど)をご提供いただくだけで結構です。エンジニアが2時間以内に評価を完了し、ガス選定に関する推奨事項と数量計算を含む詳細な見積もりをご提示いたします。
概要
炭素鋼およびステンレス鋼の溶接におけるアシストガスの選択は、消耗品の選択ではなく、プロセス上の選択です。
切断面の金属組織、スラグ除去の流れ場、後工程の歩留まり、そして総ライフサイクルコストという4つの要素を同時に決定します。- 酸素は、自身の発熱反応を切削エネルギーとして利用することで、中厚および厚板炭素鋼において最速のスループットを実現します。
- 純度99.999%以上の超高圧窒素は、銀白色で研削不要、溶接可能なステンレス鋼の切断面を実現する唯一の方法です。
- ISO 8573-1クラス1-2-1の精製基準を満たす圧縮空気は、中厚および薄板鋼板にとって真のコスト削減手段となります。
最終組立仕様から始めて、ガスまで逆算して検討してください。
部品が組み立てられる前に、エッジの剥離やドロスを確実に除去できる唯一の方法です。切断不良をなくし、組み立て精度を向上させましょう ― 注文ではなく、図面から始めましょう。エンジニアリング図面をJS Precisionの技術チームにお送りください。経験豊富なレーザー加工エンジニアが、推奨アシストガス、予想されるRa範囲、テーパー予想、各オプションの1メートルあたりのコストを含むDFM(製造性設計)評価を2時間以内に返送します。料金は一切かかりません。ご注文の有無に関わらず、レポートはお手元に残ります。

免責事項
このページの内容は情報提供のみを目的としています。JS Precision Servicesは、情報の正確性、完全性、有効性について、明示的または黙示的な表明または保証を一切行いません。具体的な技術要件を特定し、正式な部品見積もりを依頼するのは購入者の責任です。詳細についてはお問い合わせください。
リソース

