日本語




薄板金属加工 反り(チタンおよび鋼材、1.5 mm以下)は、残留応力解放と温度勾配を制御することで防止されます。4つの対策により、せん断角を1°以下、ブレードクリアランスを5~7%に設定、デューティサイクル35~42%のパルスファイバーレーザー切断、12℃のC11000銅製ヒートシンク治具、真空クリープレベリングが実現します。結果:平面度は以下に維持されます。 100 mmあたり0.10 mm。
クイックリファレンス:板金反り防止のための基本DFMルール
|
プロセス |
コア材(1.5mm以下) |
主要故障メカニズム |
JS Precision Core パラメータ &解決策 |
納品時の平面度 |
|---|---|---|---|---|
|
カスタム機械切断 |
304/316Lステンレス鋼板 |
端部裂けと横方向内部応力の不均衡 |
ブレードギャップ 厚さの5%~7%、せん断角度≦1度、油圧式フレキシブルホールドダウン |
反り≦0.10mm/100mm |
|
変調パルスレーザー切断 |
Ti-6Al-4Vチタン合金板 |
極めて低い熱伝導率により、局所的な熱蓄積が深刻化します (TGM) |
デューティサイクル 35%〜42%、周波数 2,000〜2,800Hz、高純度アルゴン圧力 1.2〜1.4 MPa |
端部歪み ≤ 0.08mm |
|
マイクロギャップアセンブリ溶接 |
17-7PH析出硬化鋼/チタン板 |
溶接部における非対称収縮および横方向角度歪み |
循環水冷式C11000銅裏当て+スキップ対称溶接、プリセット1.5°(一般的に使用される値)逆変形角度。 |
部品全体の公差±0.12mm |
材質
熱伝導率 (W/m・K)
CTE (×10⁻⁶/K)
降伏強度 (MPa)
弾性率 (GPa)
臨界座屈応力 (MPa)
304 ステンレス鋼
16.2
17.3
205
193
42.8
17-7PH スチール
15.0
10.4
1034
200
215.6
Ti-6Al-4V
6.7
8.6
828
114
172.9
ASTM A240/A240M(ASTM A240/A240Mによると、クロムニッケルオーステナイト系ステンレス鋼板(304)は、厚さ0.8mmで304グレードの最小降伏強度が205MPaであり、薄板金属加工における臨界座屈荷重の計算に直接影響します。
冷間圧延板における応力不均衡のメカニズム
- 冷間圧延板における表面引張応力と内部コア圧縮応力の不均衡は、冷間圧延鋼板は、スリット加工によって反りが発生します。
- ブレードギャップは、せん断端における引裂帯の割合に影響を与えます。ギャップが9%を超えると、塑性伸長が急激に増加します。
- 手打ちハンマリングでは形状を修正できず、マイクロクラックが発生する可能性があります。応力除去工程は、工程のあらゆる段階に組み込む必要があります。
薄板のオイラー座屈臨界荷重減衰法則
- 臨界座屈荷重は、板厚の3乗に比例して減少します。
板厚が2.0mmから1.0mmに半減すると、座屈抵抗は87.5%低下します。 mm (0.5³ = 元の12.5%)。 不安定性の臨界応力を予測することで、JS Precisionは反り要因を取り除くことができます。
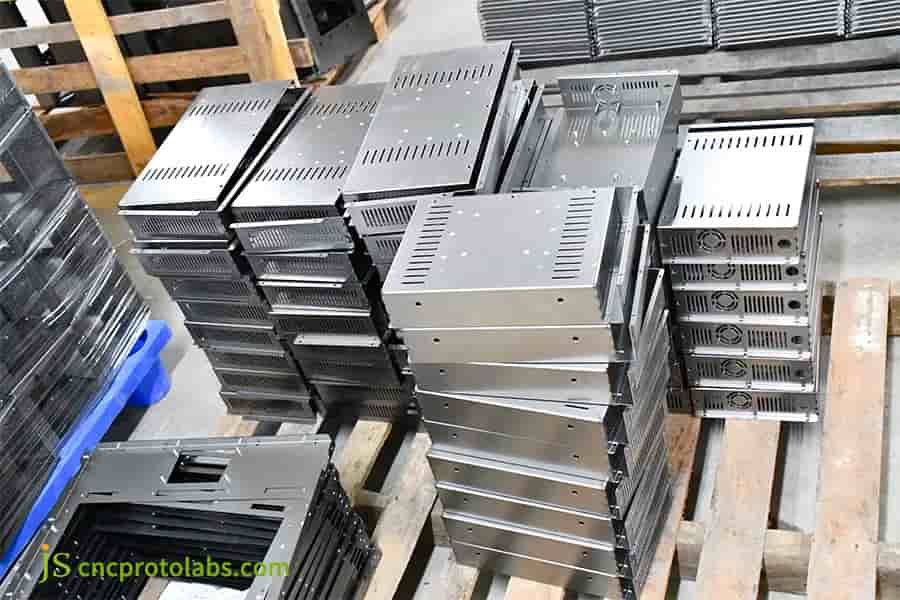
図1:薄板金属加工用筐体の積み重ね。
カスタム板金せん断サービスは、板金の反り防止のためにエッジの湾曲をどのように防ぐことができるのでしょうか?
カスタム板金せん断サービスは、冷間加工中の板金の反り防止に不可欠です。横方向のせん断力がねじり塑性ひずみに変化するのを防ぎます。従来のせん断では、せん断角度 ≥ 2° とブレードギャップの不一致により、広い裂け目と高い残留引張応力が発生します。せん断角度を ≤ 2° に圧縮することで、 1.0°のせん断角と、板厚の5%~7%に合わせたブレードギャップにより、螺旋状のねじれと横方向の反りが解消されます。
薄板端部の応力に対するせん断工具形状の影響
- せん断角を1.0°未満に狭めると、引裂帯が大幅に縮小し、残留引張応力が低下します。
- ブレードクリアランスを板厚の5%~7%に合わせると、切断端部の螺旋状のねじれが軽減され、ブランク形状が維持されます。
- クリアランスが9%を超えると、端部の引張塑性変形が急速に増加します。4%未満では、局所的な加工硬化が発生します。発生します。
ブレード側面クリアランスが断面品質に及ぼす影響
- 0.5~1の場合の最適な研磨ゾーン比率。5 mm のシートは、5% ~ 7% のクリアランスで実現されます。 (せん断端部:ロールオーバー、バーニッシュ、破断、バリ。)
- 0.3~0.4 MPaの独立した油圧式ホールドダウンによるシートリフトと波状座屈を防止します。
- 精密なマルチローラーレベリング技術により、せん断残留応力を除去し、平面度を0.10mm/100mm以内に安定させることができます。
油圧式加圧フットと平面度クローズドループ制御
- 0.3~0.4 MPaの油圧式フレキシブルクランプ力により、せん断工程中の薄板の移動を防止します。
- 19ロール精密レベラーは、0.015mmの減径による逆曲げ加工によって異方性残留応力を効果的に除去します。
- クローズドループシステムが平面度を継続的に監視します。これにより、あらゆるせん断加工において平面度を保証します。
JS Precisionに今すぐお問い合わせください。304ステンレス鋼とチタン合金のせん断角度とブレードクリアランスを網羅したクイックリファレンステーブルをご提供いたします。これにより、ブランキング加工が初回から規格を満たすことを保証します。
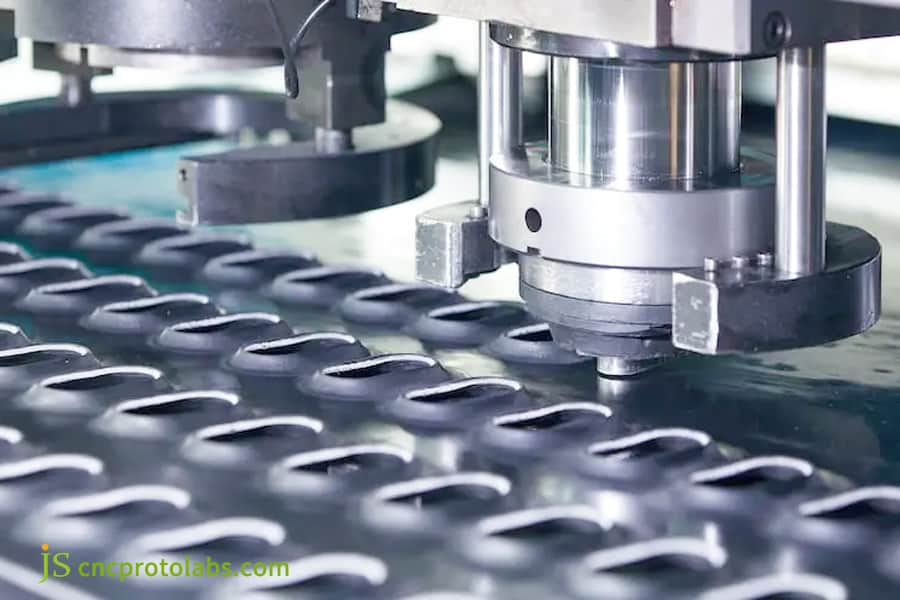
図2:カスタム板金切断機による切断。
薄板金属加工におけるレーザー切断時の熱歪みを制御する方法
この組み合わせにより、切断面の熱影響部(HAZ)は0.05mm以下に圧縮され、連続波ファイバーレーザーと比較して基板への総熱入力が55%以上削減され、波状変形が完全に解消されます。連続波ファイバーレーザーとパルスファイバーレーザーにおける過渡熱場拡散の比較
- 連続波レーザーのHAZ深さは0.15mm以上です。
- パルスレーザーのHAZは0.05mm以下に圧縮されます。
- 最適なパルス周波数は2,000~2,800Hz、デューティサイクルは35~42%です。以下のパラメータマトリックスは、各材料と厚さごとの設定値を示しています。
薄板の反り防止レーザー加工における主要プロセスパラメータマトリックス
材質と厚さ
レーザー出力 (W)
パルス周波数(Hz)
デューティサイクル (%)
アシストガス &圧力 (MPa)
切削速度 (mm/s)
マイクロジョイント間隔 (mm)
Ti-6Al-4V 0.8mm
1200
2500
38
アルゴン 1.3
50
120
Ti-6Al-4V 1.2mm
1500
2200
40
アルゴン 1.3
45
120
AISI 304 0.8mm
1000
2800
35
窒素 1.2
55
120
AISI 304 1.5mm
1500
2000
42
窒素 1.2
48
120
JS Precision 内部プロセスウィンドウ (2025): 35%〜42% デューティサイクルでのパルスパラメータにより、切断熱影響部 (HAZ) を 0.05 mm 以下に抑えます
マイクロ接続レイアウトにより、熱弾性による反りを防止
- 0.2〜0.2 mm のマイクロジョイント。3 mmのスペーサーで部品をフレームに固定し、部品が傾いてレーザーノズルに衝突するのを防ぎます。 120 mmのレイアウト間隔は、熱変形と部品間の適切な間隔という制約を満たすために最適なバランスです。 JS Precisionは、このプロセスにより、薄板金属加工において、衝突によるスクラップをゼロに抑えています。
レーザー熱変形によって部品が使用不能になることを心配されていますか?JS Precisionのエンジニアにご連絡いただければ、薄板レーザー切断の無料見積もりをご提供いたします。
お客様の図面に基づき、最適なパルスパラメータとマイクロ接続レイアウトソリューションをご提供いたします。
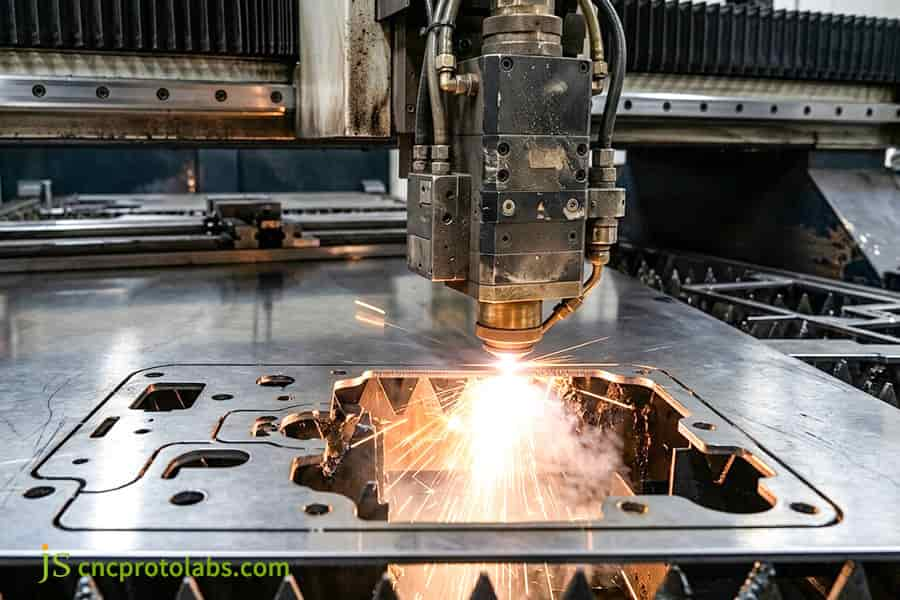
図3:レーザー切断による熱による板金の歪み
チタン板金加工サービスは、脆化を起こさずに板金の反りをどのように防止するのか?
Ti-6Al-4V薄肉部品のチタン板金加工まず、高温での酸素と窒素の混入を防ぐことが最優先事項です。混入によって、脆い酸素リッチな表面層が形成されます。冷却中の格子歪みと非対称相変態収縮と相まって、部品が反り返ったり割れたりします。高レベルの板金反り防止を実現するには、多孔質銅拡散板を備えた完全密閉型のトレーリングシールドを使用し、アルゴン純度≧99.999%、露点≦を維持する必要があります。 -50℃、溶接部と切断部の熱影響部(HAZ)は、常に不活性ガスシールド下に置かれます。
Ti-6Al-4Vの酸素吸収脆化メカニズムと加工応力の連成
- Ti-6Al-4Vは、400℃以上の温度で酸素および窒素分子と反応しやすい性質があります。
- 窒素と酸素を多く含む脆性α層の厚さが0.1mmを超えると、ビッカース硬度がHV 450以上に急激に上昇します。
- 硬化層は冷却過程で不均一な相変態収縮を起こし、応力によって反り返りや亀裂が生じます。
ガス保護仕様と真空雰囲気焼鈍パラメータ
- シールドガス流量:メインノズル12~15 L/分、サイドシュラウド18~22 L/分、バックガス8~10 L/分(アルゴン)。
- ワークピースが200℃以下に冷却されるまでシールドを維持してください。200℃以下では、大気汚染はもはや問題になりません。銀白色の溶接面はシールドが適切であったことを示します。麦わら色または青色の変色は、シールドが不十分であったことを示します。
- 真空クリープレベリング:550℃で等温保持、真空度1×10⁻² Pa以下、重力荷重プラテンを常時適用した状態で40分間保持。
薄型チタン板の曲げスプリングバック補正アルゴリズム
- スプリングバック補正は、材料強度とR/t比に応じて2°~4°に設定されます。
- 曲げ線は圧延方向に対して垂直に配置され、結晶粒界に沿った亀裂の発生と横方向の曲げ不安定性を防ぎます。
- JS Precisionでは、この方法を採用することで、チタン板金加工サービスにおける曲げ角度公差を±0.3°以内に抑えています。
チタン合金の酸化や脆さによる大量のスクラップにうんざりしていませんか? JS Precisionの測定されたKファクターとスプリングバック補正データベースをリクエストすることで、Ti-6Al-4Vの正確な反り防止と曲げパラメータを取得し、初回パス歩留まりを向上させます。
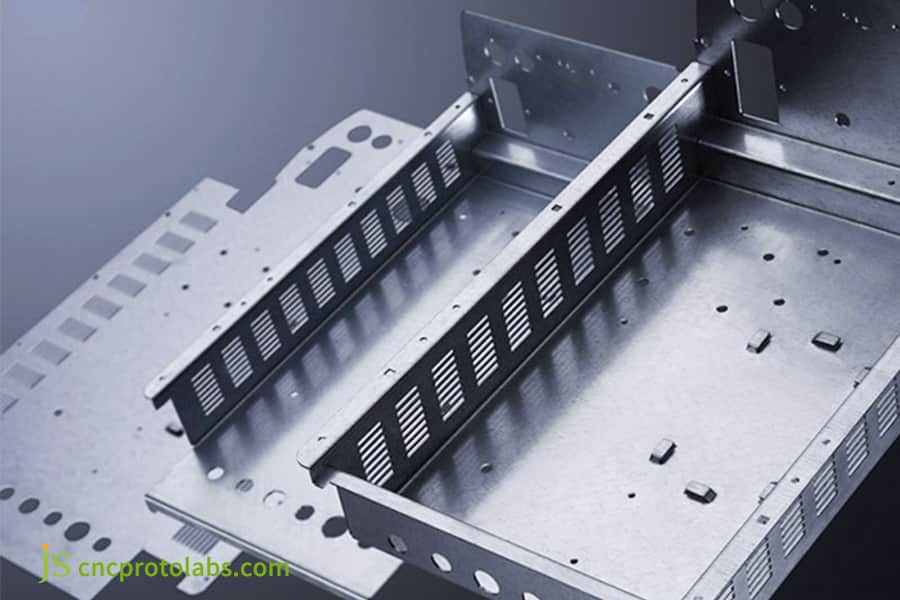
図4:チタン板金加工シャーシ部品。
鋼板加工サービスは、薄肉溶接アセンブリにおける薄板金属の反りを解消できるか?
熱入力方程式の臨界閾値設定
熱入力は次の式で与えられます。
E = (U × I × 60) / (v × 1000) × η
U = アーク電圧 (V)、I = 電流 (A)、v = 溶接速度 (kJ/cm)、η = アーク効率。薄鋼板の場合、単位厚さあたりの最大熱入力は≦2.0 kJ/cmに制限されます。
2.0 kJ/cm。
- マイクロプラズマアーク溶接(マイクロPAW)はTIG溶接よりも溶接深さ対幅比が優れており、熱影響部(HAZ)をTIG溶接の約40%に縮小します。
- コールドメタル転送(CMT)はワイヤ引き込みを伴うパルスアークを使用し、薄板溶接に十分な低エネルギー保持線エネルギーを実現します。
セグメントリトリート溶接と交互対称溶接配置のルール
- 500mmの直線溶接を40~50mmのセグメントに分割しました。
- バックステップシーケンス(1-3-5-2-4)を使用します。 熱応力が一方向に蓄積するのを防ぎます。
- 交互対称溶接シーケンスにより、入熱が均一に分散され、角度変化は0.5度以下に抑えられます。
あらかじめ設定された変形防止工学的手法
- 溶接組立時には、冷却による塑性収縮を相殺するために、1.2度~1.8度のプレチルトが適用されました。
- 反り返り(逆変形)の程度は、材料の熱膨張係数と板厚に比例します。
- この技術により、JS Precisionは鋼板加工において、全体的な寸法精度を±0.12 mmに維持しています。
JS Precisionの2025年薄鋼板溶接生産における8,400件以上の検証済みデータポイントにおいて、スキップステップ溶接シーケンスへの切り替えにより、切断線エネルギーが3.5 kJ/cmから2.0 kJ/cmに減少し、角度歪みが1.8°から0.4°に低減されました。
水冷式銅製裏当て材と組み合わせることで、この手法は寸法偏差率を75%低減しました。薄鋼板溶接時の反りにお困りですか?STEP図面をJS Precisionまでお送りください。経験豊富なエンジニアによる無料のDFMレビューレポートと、24時間以内に製造性最適化ソリューションをご提供いたします。
水冷式治具は、カスタム板金切断サービスにおける板金反り防止にどのように貢献するのでしょうか?
薄板組立における板金反り防止は、機械的かつ強固な物理的拘束と熱伝導性ヒートシンクシステムの組み合わせに大きく依存します。点群によるクランプは局所的な応力緩和を妨げ、二次的な波状歪みを生じさせるため、連続的で均一な表面拘束に置き換える必要があります。
このシステムは4つの要素で構成されています:均一な冷却を実現する多孔質アレイを備えた真空吸着ベッド、C11000銅ベースプレート(熱伝導率380 W/m・K、厚さ15 mm以上)、12℃の水を循環させるモジュール式冷却水路、および0.35~0.5 MPaの自己平衡型フローティング空気圧クランプ。真空ヒートシンク固定システムのエンジニアリング設計基準
- C11000銅は、熱伝導率が380 W/m・K以上、ベースの厚さが15 mm以上です。
- 12℃の冷水路内の温度変動は以下 5℃。
- 微小負圧吸着により均一な接着が確保され、波の歪みが防止されます。
6061-T6アルミニウム合金とC11000銅の熱吸収率の比較
- 6061-T6アルミニウム合金の熱伝導率は約167 W/m・Kです。その熱吸収率は、C11000銅のわずか44 に過ぎません。
- 銅基板は、接触面を200℃から約50℃まで0.5秒で冷却します。
多点フローティング式空気圧グリッパーの圧力自己平衡構造
- フローティング式空気圧グリッパーには耐熱スプリングが取り付けられています。適切な把持のための推奨空気圧は0.35~0.5MPaです。
- 過剰な把持や熱膨張によるワークピースの歪みを回避するため、バランスの取れた力システム設計を採用しています。
- 有限要素熱機械連成解析を用いて、ワークピースの放熱チャネル分布を最適化し、温度勾配を最小限に抑えることで、部品端部と部品中心部の温度差を25℃以内に抑えました。
JS Precisionはどのようにして0.8mm厚のカスタムチタン板金加工で±0.08mmの平面度を達成したのか?
JS Precisionは、厚さ0.8mm、全長420mmのチタン合金製シャーシベース300個を納入しました。
310mmの部品を、応力除去と熱制御の全工程を経て、0.06~0.08mmの対角平面度を達成し、以前のサプライヤーで62%の不良率の原因となっていた深刻な反り問題を完全に解決しました。顧客の課題
- 欧州のIVD(体外診断用)医療機器メーカー医療機器メーカーは、従来の連続ファイバーレーザー切断と手動TIGスポット溶接を使用する下請け業者から、0.8mm厚のグレード2チタン製EMIシールドシャーシベースを調達していました。
- 生産ラインから部品を取り外した後、対角反りを測定したところ、 1.8~2.4 mm そのため、外周の精密シール溝がシールできませんでした。
- 高温酸化により切断面が侵食され、微細な亀裂が広がり、不良率が62%に上昇し 顧客の組立ラインが停止しました。
JSプレシジョンソリューション
- 19ロールの精密レベラーは、0.015mmの逆曲げ低減によるマイクロストレイン圧延を行い、冷間圧延によって生じる残留異方性応力の80%を除去します。
- 連続ファイバーレーザーを、周波数2500Hz、デューティサイクル38%の1.5kWパルスファイバーレーザーシステムに交換しました。
また、99.999%純度のアルゴンガスを1.3 MPaの圧力で同軸的にパージし、切断熱影響部を0.04 mm以内に抑える必要があります。- 当社は、12℃の冷却水路を内蔵し、1.2°の歪み防止フランジ角度にプリセットされたC11000銅製治具を設計・製作しました。0.4 MPaの空気圧式フレキシブルクランプを適用しました。断続スキップ溶接は、マイクロビームプラズマ溶接を用いて行います。
- 部品は5 × 10⁻³の真空炉に投入されました。 Paを540℃で45分間保持した後、3℃/分の制御された冷却速度で冷却した。
失敗事例と教訓
- 切断効率を高めるため、最初のサンプルバッチの試作において、エンジニアリングチームは当初、少量の脱イオン水ミストを混合した補助冷却スプレーを使用した。
過渡プラズマ中で水ミストが解離し、原子状水素が放出されました。放出された水素は高温のチタンに拡散し、3つのサンプルで曲げ根元に水素脆化による亀裂が発生しました。
同日、湿式冷却試験を中止し、完全密閉型の不活性アルゴンカーテンに交換しました。この変更により水素脆化のリスクは完全に排除され、残りの297個の部品は曲げ根元に亀裂が発生することなく合格しました。
最終結果
- すべての300ベースをツァイス社製CMMで検査しました。対角平面度は0.06~0.08mmで、図面に示された許容誤差±0.15mmの範囲内に収まり、一貫性がありました。
- 初回シール面組立歩留まりは99.4%に達し、単位製造コストは26%削減されました。
- CAD図面受領から初回ロット納品までわずか12日間で、お客様の組立ラインはフル稼働に戻りました。
データソース:JS Precision社内技術報告書 プロジェクト品質保証報告書:医療用チタン筐体 ロット番号2025-IVD-04
医療用筐体の薄板反りなどの課題に直面していませんか? STEP図面をJS Precisionに今すぐお送りください。経験豊富なエンジニアによる無料のDFMレビューレポートと、製造性最適化ソリューションを24時間以内にご提供いたします。
よくあるご質問
Q1:1.5mm以下の薄板金属加工における標準的な平面度公差はどれくらいですか?厚さ5mmですか?
薄板の平面度公差は、部品の用途に応じて厳密に定義されます。 ISO 2768-mの一般公差では、該当するサイズ範囲の平面度は、通常100mmあたり0.20mm以下です。航空宇宙および医療機器部品では、0.10mm以下が求められます。JS Precisionは、全工程応力除去プロセスを採用し、薄肉部品の面外反を0.08mm以下に安定的に制御しています。
Q2:チタンのレーザー切断時に酸素アシストガスを厳重に避けるべき理由は何ですか?
チタン合金は400℃以上で非常に高い化学活性を示します。酸素切断は激しい発熱反応を引き起こし、厚さが5mmを超える硬くて脆いα相シェル層を形成します。厚さ0.1 mm、表面硬度≧HV450。この硬い層は曲げ加工時に微小亀裂を発生させ、相変態応力によって薄板の端部に激しい反りが生じます。
Q3:二相ステンレス鋼は、せん断時の端部変形に関して、標準的なオーステナイト系ステンレス鋼と比べてどうですか?
二相ステンレス鋼の降伏強度は450 MPa以上で、304オーステナイト系ステンレス鋼の約2倍です。せん断時の臨界ひずみエネルギーが高く、破断時の弾性反発が著しく増加します。板厚の5%以下の隙間を持つ特殊なブレードを使用せず、かつ強力なクランプを行わない場合、非対称な弾性解放によって直接的に片側方向の縦方向曲げが発生します。
Q4:ローラーレベリングは、板金反りの原因となる内部応力を完全に除去できますか?
機械式ローラーレベラーは、複数回の逆曲げによって巨視的な残留応力の約80%を除去しますが、その後のレーザー切断や溶接で新たに発生する微小領域の過渡的な熱応力や相変態応力は除去できません。高精度部品には、ローラースクリード、ヒートシンククランプ、真空アニーリングの組み合わせが必要です。
Q5:ネスト型ソフトウェアプログラミングは、大型板金の熱蓄積と歪みをどのように軽減しますか?
レイアウトソフトウェアは、熱バランスアルゴリズムによって反りを抑制します。部品をグリッド状に分割し、段階的に配置することで、隣接する工程間の熱蓄積を防ぎ、切断時の最高温度を80℃以下に抑えます。
細長い構造に予め取り付けられた0.2~0.3mmのマイクロ接続により、部品と基材が接続され、熱ドリフトやドロス付着を防ぎます。Q6:JS Precisionは、大量生産バッチ全体で一貫した平面度をどのように確保していますか?
JS Precisionは、厳格な統計的プロセス管理(SPC)を実施しています。原材料の各バッチについて残留応力と厚み公差を測定し、レーザースキャンプロファイロメーターとツァイスCMMを使用して生産現場で100%の重要寸法サンプリングを実施し、平面度Cpkを継続的に監視しています。Cpkが1.33を下回った場合、機械は直ちに停止され、校正と微調整が行われます。
Q7:薄いチタン板や高強度鋼板を曲げる際に、縦方向のねじれやスプリングバックを防ぐにはどうすればよいですか?
薄いチタン板や高強度鋼板は、曲げ加工時にらせん状のねじれやスプリングバックが発生しやすいです。JS Precisionでは、88度の鋭角ダイとポリウレタン製下型を備えたCNC油圧式動的たわみ補正曲げ加工機を使用しています。曲げ加工中は、曲げ線が圧延面に対して垂直になるようにすることで、割れや不安定性を回避し、角度公差は±0.3度に固定されています。
Q8:高精度薄板加工の見積もりを決定する主な技術的変数は何ですか?
薄板加工の見積もりは、サプライチェーン全体の資源消費評価に基づいています。
主な変数には、原材料のグレードと厚さ公差、ブランキングプロセス(連続ファイバーまたはパルス)、銅製水冷治具の必要性、真空アニーリングの有無、マイクロコネクタのバリ取り精度、およびCMMドット密度が含まれます。概要
チタンおよび鋼板(厚さ1.5mm以下)の精密加工は、単一の工程ではなく、4つの連動した制御に依存します。:(1)ブランキング前の原材料のマルチローラーレベリング、(2)デューティサイクル35~42%のパルスファイバーレーザー切断、(3)12℃の水を循環させるC11000銅製ヒートシンク治具による拘束、(4)真空等温応力除去アニーリング。これらを連鎖的に適用することで、薄肉金属加工の公差限界を突破します。
0.8mm厚のチタン板に対して、0.06~0.08mmの対角平面度を維持しています。板金設計を欠陥ゼロの精密部品に変換する準備はできていますか? 3D CAD図面(STEP/IGES/DXF)と技術仕様書をアップロードしてください。当社のDFM専門家が、材料特性、加工経路、応力除去ソリューションに基づき、2時間以内に詳細な製造可能性レポートと最も競争力のある加工見積もりをご提示いたします。豊富な技術蓄積により、複雑な薄肉金属部品が最初の試作段階で正確に規格を満たすことを保証します。