 Français




La conception des trous dans la tôle détermine donc la stabilité dimensionnelle à la presse plieuse, et non lors du contrôle. Une distorsion incontrôlée des trous se manifeste en aval par un défaut d'alignement de la visserie, un filetage endommagé et une défaillance d'assemblage — des défaillances peu coûteuses à prévenir en CAO, mais onéreuses à corriger en production. La prévention repose sur trois leviers : la compensation prédictive des décalages en CAO, la sélection dynamique de la matrice inférieure (ouverture en V, matrice en polyuréthane ou à roulement) et le séquencement des processus. Ensemble, ils isolent la zone de déformation plastique afin qu'elle n'atteigne jamais la paroi du trou.
Points clés
- La règle :maintenir le bord du trou à D ≥ 2,5T + R de la ligne de pliage, où T est l'épaisseur de la tôle et R le rayon de courbure intérieur. En dessous, le trou se trouve dans le champ de contrainte de traction et prend une forme ovale.
- Pas d'espace pour l'espacement ? Utilisez une rainure de dégagement de largeur W ≥ T, s'étendant de 1,5T au-delà de chaque extrémité du trou, en conservant un ligament de 1,0T contre la paroi du trou. Cela bloque environ 95 % de la contrainte transmise.
- Grand volume, tolérance serrée ? Précompensez : poinçonnez une micro-ellipse comprimée de 6 à 12 % dans le sens de l'étirement afin qu'elle reprenne sa forme ronde. Procédé d'emboutissage en série, tolérance ±0,05 mm.
- Ajustement critique (H7/H8) ? Former d'abord, puis usiner le trou sur un laser à cinq axes à +0,05 mm pour un coût unitaire de +20 à 45 % mais avec des rebuts quasi nuls.
- Toujours vérifier trois autres points :l’ouverture de la matrice en V (8T / 10T / 12T selon le matériau), le sens de pliage par rapport au sens de laminage et si le trou est un collet extrudé, auquel cas il faut 3,5T + R car le formage a déjà consommé la majeure partie de sa ductilité.
Tableau récapitulatif des réponses principales : Prévention de la déformation des trous
|
Catégorie de solution de processus |
Paramètre de contrôle principal / Formule critique |
Scénarios applicables & Niveau de tolérance |
Taux d'élimination de la déformation |
|---|---|---|---|
|
Conception d'espacement DFM standard |
Espacement L ≥ 2,5T + R ; Épaisseur de la plaque L ≥ 3,5T + R |
Trous traversants généraux, trous pour goujons, tolérance ±0,10 mm |
100% — Aucun trou ne traverse la zone plastique (règle d'espacement respectée) |
|
Fentes de relief géométriques |
Largeur de la fente ≥ T ; la longueur de la fente dépasse les extrémités des trous de 1,5T chacune |
Espace compact, perforations haute densité, tolérance ±0,08 mm |
≥95% de la déformation de traction transférée, lorsque W ≥ T et ligament ≥ 1,0 T |
|
Perforation ovale précompensée |
Retrait pré-compensé sur l'axe court du poinçonnage : 6 % à 12 % |
Estampage en série, tolérance ±0,05 mm |
≈98% — après autocompensation du retour élastique, vérifié sur machine à mesurer tridimensionnelle du premier article |
|
Post-traitement laser 5 axes / Re-poinçonnage |
Cintrage puis usinage, guide de positionnement 3D |
Trous à tolérance stricte (H7/H8), interfaces de vannes de précision |
100 % — aucun trou présent lors du formage ; usiné après pliage, donc historique de contrainte nul |
Selon les données de production JS Precision 2025, le pré-rainurage ou l'isolation 2,5T+R élimine l'ovalisation des trous lors du pliage CNC standard.
Déformation des trous lors du pliage normal
Matériau et épaisseur
Min. Distance trou-pliage — règle de base 2,5T + R
Ouverture recommandée pour la matrice en V
Déformation admissible à la traction (%)
Classe de tolérance DFM (+mn;0.xx mm per)
SPCC 1.0 mm
3,5 mm
8,0 mm (8T)
12%
+0,10 mm
SPCC 2,0 mm
7,0 mm
16,0 mm (8T)
10%
+0,12 mm
5052-H32 2,0 mm
7,0 mm (utiliser 3,5T + R = 9,0 mm si aucune fente de dégagement n'est possible)
20,0 mm (10T)
8%
+0,15 mm
304 SS 2,0 mm
7,0 mm
24,0 mm (12T)
6%
+0,08 mm
304 SS 4,0 mm
14,0 mm
48,0 mm (12T)
5%
+0,10 mm
Les propriétés de traction indiquées ici ont été mesurées conformément à la norme ASTM E8/E8M, Méthodes d'essai normalisées pour les essais de traction des matériaux métalliques, qui définit la méthode de détermination de l'allongement. Pour les produits en acier, la norme ASTM A370-22 définit en outre les méthodes d'essai mécanique et la terminologie utilisées pour cette mesure.
Règle de base : D ≥ 2,5T + R pour l'acier laminé à froid et pour les pièces où une rainure de décharge, un trou précompensé ou une opération de post-pliage supporte la contrainte résiduelle. Utilisez la variante 3,5T + R lorsque la pièce dépend de l'espacement. seul — voir Q4 pour les épaisseurs supérieures à 4,0 mm, où 4,0T + R s'applique avec une large ouverture de matrice.
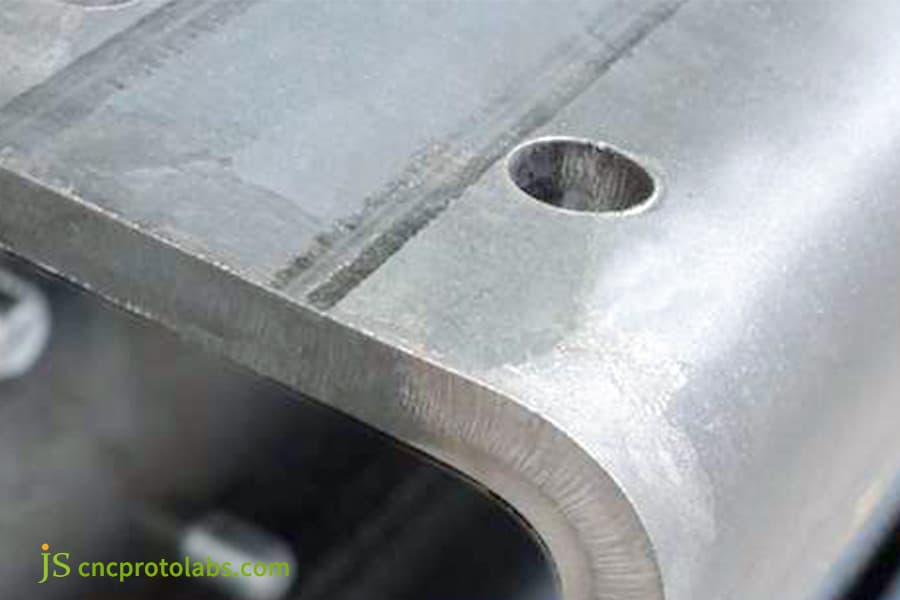
Figure 1 : Un trou placé à 2.2T + R se situe dans la zone de traction ; notez la déformation ovoïde vers la tangente de pliage.
La séquence de processus contrôle-t-elle la tolérance des trous dans la tôle ?
La tolérance des trous dans la tôle est directement déterminée par la séquence de processus : le poinçonnage ou la découpe laser des trous avant le pliage entraîne une tolérance de ±0,15 mm à ±0,25 mm en raison des variations cumulatives des tolérances de pliage, tandis que le formage du pli avant la découpe laser 3D secondaire permet d’atteindre une précision de positionnement de ±0,05 mm. Le poinçonnage de flans plats est économique, mais l'usinage après pliage élimine totalement l'étirement mécanique aux limites de déformation plastique.
Différence de tolérances entre les procédés de poinçonnage et de pliage pour les matériaux plats
Lors de la fabrication de tôles de précision sur mesure par poinçonnage préalable, les avantages sont évidents : l'efficacité du poinçonnage est élevée et le temps de traitement par pièce est court. Cependant, à proximité de la zone de pliage, l'écart d'étirement du diamètre des trous peut atteindre 0,35 mm. De plus, la précision de la position des trous est également affectée par l'erreur cumulative de compensation de pliage.
- Le poinçonnage à plat est la méthode privilégiée pour les pièces structurelles courantes. Ses surcharges de pliage peuvent entraîner des écarts de position des trous par accumulation. Pour <éliminer l'effet d'écoulement plastique, seuls les produits de haute précision bénéficient ultérieurement d'étapes de traitement supplémentaires.
Positionnement de référence pour la découpe laser 5 axes secondaire après post-traitement
- La découpe laser 5 axes et les outils dédiés à l'encochage d'angles utilisent la surface formée comme référence 3D, plutôt qu'un bord plat. Le trou étant créé après le formage, il n'est pas soumis aux écoulements de matière plastique qui pourraient s'exercer sur sa paroi. On obtient ainsi un diamètre et une position de trou reproductibles, conformes à la classe mK de la norme ISO 2768.
- Ce procédé augmente le coût unitaire de 20 à 45 %, selon le nombre de caractéristiques et la complexité du montage, et élimine presque totalement les risques de rebut et de remise en état. Ce procédé convient aux alésages à tolérances serrées (H7/H8) et aux interfaces de corps de vannes de précision, où le coût d'un seul assemblage défectueux dépasse le surcoût total d'usinage.
Tableau comparatif des choix de procédés d'emboutissage et de pliage
Parcours de production
Tolérance de position
Écart de circularité
Augmentation du coût unitaire
Applicable Scénario
Perforation à plat
+0.25 mm
0,15 à 0,35 mm
Ligne de base
Pièces structurelles générales
Poinçonnage précompensé
+0,15 mm
0,08–0,12 mm
+8%
Précision moyenne
Laser 5 axes post-cintrage
+0,05 mm
≤0,03 mm
+35%
Haute précision H7/H8
Alésage après pliage
+0.03 mm
≤0.02 mm
+45%
Trous d'accouplement critiques
Selon DIN 6935:2011, Cintrage à froid des produits plats en acier – Tolérances et dimensions, les méthodes de calcul de la tolérance de pliage sont définies.
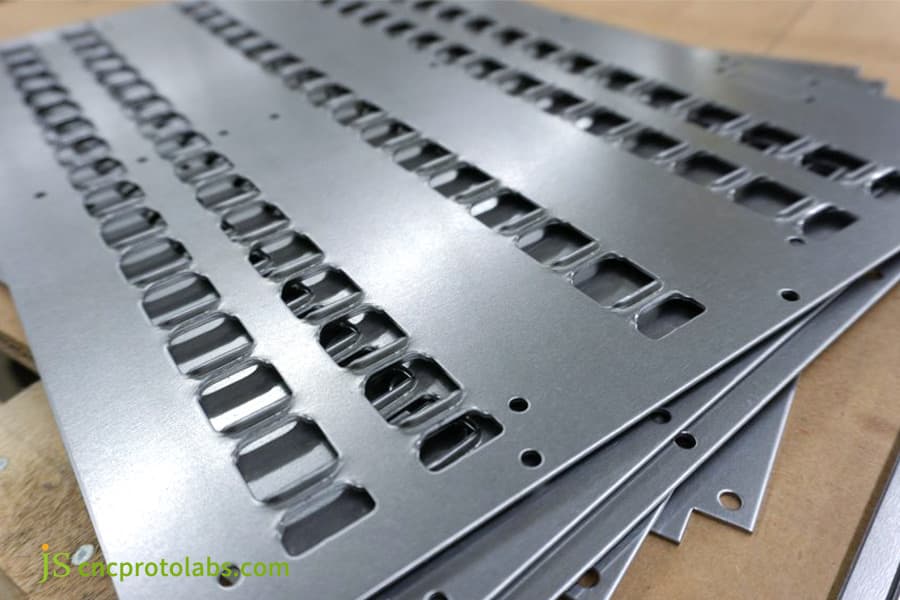
Figure 2 : Plaques perforées avant formage — C’est dans cet état que doivent être produites les ébauches ovales précompensées.
Comment les rainures de dégagement empêchent-elles la déformation des trous dans la tôle ? Conception métallique ?
Les fentes de dégagement et les découpes en forme de larme isolent la déformation de la tôle percée en interrompant la propagation des contraintes mécaniques entre la ligne tangente de pliage et le bord du trou adjacent.En créant une rainure de décharge rectangulaire ou une encoche en forme de larme, dont la largeur minimale est égale à l'épaisseur de la tôle (W ≥ T) et la profondeur supérieure au rayon de courbure (D > R), les forces de traction se dissipent dans la rainure plutôt que de déformer le trou.
Logique de contrôle des paramètres géométriques pour une rainure de décharge rectangulaire
- Créer la zone d'isolation. Une rainure de décharge entre la tangente de courbure et le bord du trou permet à la contrainte de traction de s'évacuer autrement qu'à travers le trou. La contrainte se relâche dans l'espace ouvert et n'est donc pas transmise à la circonférence du trou. Règles géométriques : Largeur de la rainure W ≥ T (épaisseur de la tôle) ; longueur de la rainure = diamètre du trou + au moins 1,5T de chaque côté du trou.
- Maintenir la solidité du ligament.
Maintenez une épaisseur de paroi minimale de 1,0T entre le bord de la rainure et la paroi du trou afin que la relaxation des contraintes n'affaiblisse pas la pièce. Correctement réalisée, cette interruption bloque environ 95 % de la déformation en traction qui atteindrait autrement le trou. Conception d'un trou de compensation asymétrique en forme de larme : au lieu d'un cercle, poinçonnez une larme asymétrique dont le surplus de matière se situe du côté opposé à la direction d'étirement. Après pliage, la répartition des contraintes élimine ce surplus et le trou se referme pour former un cercle parfait. Il s'agit d'une compensation par ajout de matière là où elle sera consommée. Règles paramétriques pour la conception pour la fabrication (DFM) : la largeur et la profondeur de la rainure, ainsi que l'épaisseur du ligament, deviennent alors des paramètres contrôlés et non plus des choix subjectifs.Règle générale : pour T ≥ 2,0 mm, utilisez une largeur de rainure de W ≥ 1,2T, valeur également appliquée aux alliages d'aluminium haute résistance qui résistent à la déformation.Comment un outillage adapté optimise-t-il le poinçonnage de tôle ?
Un service professionnel de poinçonnage de tôle évite le gauchissement de la découpe en associant un jeu de matrice précis (généralement 10 à 15 % de l'épaisseur de la tôle par côté) à des matrices inférieures segmentées ou revêtues de polyuréthane (insert) qui maintiennent la pièce en place tout au long de la course. L'outillage dynamique et les matrices à insertion de nylon éliminent les forces de frottement sur le pourtour du trou, maintenant l'ovalisation sous +0,03 mm.
Influence du pourcentage de jeu de poinçonnage sur les microfissures des parois du trou
- Lorsque le jeu de poinçonnage unilatéral est inférieur à 8 % pendant le processus de poinçonnage CNC, des microfissures commencent à s'accumuler dans la zone de perforation. En revanche, s'il dépasse 18 %, on observe des effondrements d'angle importants et de larges bavures sur le bord du trou. Ce type d'imperfections présente un risque élevé de se transformer en points de concentration de contraintes et de fissuration lors des opérations de pliage et d'étirage. En maintenant le jeu poinçon-matrice à 10-15 % de l'épaisseur de la tôle par côté, et en veillant à ce que le jeu de matrice soit identique sur l'ensemble de l'outillage, on obtient une rugosité de paroi du trou cisaillé d'environ 1,6 µm pour les travaux de haute précision. Une bande de cisaillement nette ne laisse aucune amorce de microfissures susceptible de s'ouvrir lors du pliage ultérieur.
Choix entre une matrice basculante à roulement et une matrice inférieure revêtue de polyuréthane
- Une matrice en V rigide possède des épaulements en acier.Lorsque la tôle glisse sur ces épaulements sous la pression du piston, ces épaulements appliquent une abrasion latérale et un cisaillement par traction juste à côté du trou – le mécanisme qui transforme un trou rond en ovale. Une matrice inférieure basculante montée sur roulements, ou une matrice inférieure revêtue de polyuréthane 90 Shore A, maintient la tôle et la matrice en contact de roulement pur, sans aucun glissement.
- Ce changement d'outillage élimine la déformation par frottement à la source : aucun épaulement de la matrice ne frotte contre le bord du trou, de sorte que l'écart de circularité reste inférieur à ±0,03 mm. Il est particulièrement adapté à la production en grande série de cadres en alliage d'aluminium de précision.
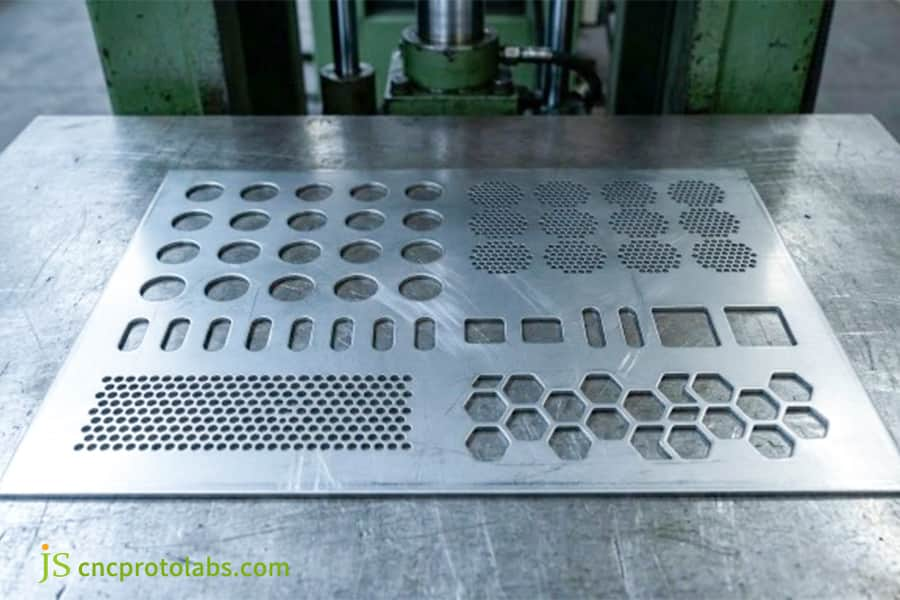
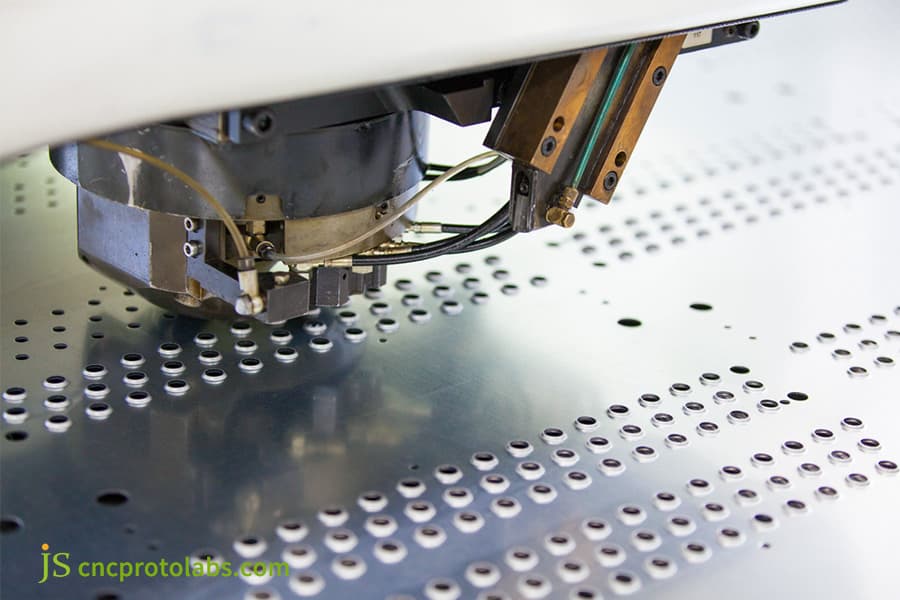
Figure 3 : Panneau métallique perforé avec différents trous sous outillage de poinçonnage.
Comment éviter la déformation des trous extrudés dans la tôle de précision ?
Les trous taraudés extrudés se déforment et se fissurent près des plis car le formage crée des collerettes à parois minces précontraintes qui présentent un faible allongement résiduel sous traction tangentielle charges. En précision service de fabrication de tôles, l'isolation de ces colliers filetés nécessite un espacement minimal de 3,5T + R par rapport à la ligne de pliage, ou l'application d'une encoche de dégagement en ligne avant le formage rotatif.
Analyse de l'écrouissage à froid et de la réserve plastique des brides à rebord
- Les trous taraudés extrudés (à rebord) sont une méthode courante pour réaliser des filetages dans des tôles minces sans écrou. Le compromis réside dans l'étape de formage : le pré-perçage puis l'extrusion réduisent l'épaisseur du collier à environ 60 à 70 % de l'épaisseur initiale de la tôle, et l'écrouissage à froid consomme la majeure partie de la ductilité restante.
- Si le collier est situé à moins de 3,5T + R de la ligne de pliage, la ductilité tangentielle La contrainte de traction due au pliage risque de déchirer le col de l'extrusion et de déformer le trou. Une fois qu'un collier extrudé a perdu sa ductilité, l'espacement ou une encoche de décharge est la seule solution ; la plasticité ne peut être restaurée après formage.
Stratégie d'une rainure de décharge de pression miniature en forme de croissant et d'un trou de fond elliptique précompensé
- Pour éviter la formation de bavures, l'usinage d'une petite rainure de décharge de pression en forme de croissant entre la ligne de pliage et la bavure est une stratégie courante avant pliage. D'autres méthodes de prévention consistent à modifier le poinçon de perçage plat en un trou de fond elliptique précompensé avant le bordage, ou à effectuer le filetage après que le pli soit complètement et stablement formé par une machine à tarauder automatisée multiaxes.
- Les mesures ci-dessus garantissent la conformité à 100 % des calibres de filetage, évitent l'endommagement des filetages lors des essais de couple d'assemblage et assurent le rendement de la production en série.
Figure 4 : Poinçon d'extrusion formant un collier à bride ; L'épaisseur de la paroi diminue ici à 60-70 % de son épaisseur initiale, ce qui explique l'application de 3,5T + R. Comment la direction du grain et la ductilité affectent-elles la distorsion des trous dans la tôle ? L'allongement du matériau et la direction du grain lors du laminage déterminent l'ampleur de la distorsion des trous dans la tôle. Les matériaux à haute ductilité, comme l'aluminium 5052-O, présentent de larges zones d'emboutissage plastique progressif, tandis que l'acier inoxydable 304 crée des rétrécissements localisés dus à des contraintes élevées. Le pliage perpendiculaire au sens de laminage augmente suffisamment la résistance à la fissuration des bords pour que le jeu de sécurité requis diminue d'environ 25 % par rapport à un pliage parallèle au sens du laminage. Différence de déformation entre le pliage parallèle et perpendiculaire au sens du cristal Le pliage parallèle au sens du laminage limite l'allongement de la fibre externe, ce qui provoque l'ouverture de microvides intergranulaires du côté en traction et un striction précoce. Le premier endroit touché est le bord du trou le plus proche de la ligne de pliage. Le pliage perpendiculaire au sens du laminage permet à la même pièce d'absorber une déformation locale bien plus importante avant la striction, ce qui se traduit par une ovalisation réduite d'environ 35 % sur des pièces par ailleurs identiques.
- Lors de la programmation, il est important de définir dans le logiciel de CAO que la direction critique du pliage des alésages de haute précision est soit verticale, soit à 45° perpendiculairement au fil du laminage
. Définissez la direction critique de pliage pour les trous à tolérances serrées comme étant soit perpendiculaire au fil, soit à 45°, soit lors de la programmation, soit directement dans le modèle CAO. Ces deux réglages ont le même objectif : ils permettent d'obtenir une réduction d'environ 25 % du jeu.Influence de l'allongement de différentes nuances de métal sur la plage de déformation
- L'acier inoxydable austénitique 304 présente un allongement d'au moins… 40 % avec une limite d'élasticité élevée et une zone de déformation concentrée qui le rend plus sujet au retour élastique ; en comparaison, l'alliage d'aluminium 6061-T6 ne présente qu'un allongement de 8 à 12 % après rupture et est sujet à la déchirure fragile au niveau des microfissures en bordure du trou.
- Inspiré par le projet de châssis en aluminium haute résistance 2025 de JS Precision, lorsque la direction de pliage a été modifiée pour être perpendiculaire à l'orientation cristalline, la rondeur du trou a diminué de 0,25 mm à 0,08 mm, confirmant l'effet significatif de l'anisotropie du matériau sur la stabilité dimensionnelle.
Selon la norme ASTM E8/E8M-22, Méthodes d'essai normalisées pour les essais de traction des matériaux métalliques, définit Mesure de l'allongement et de la déformation en traction des tôles métalliques.
Étude de cas : Comment JS Precision a résolu le problème d'ovalisation des trous de bride pour les boîtiers sur mesure ?
Un client nord-américain a commandé un lot de pièces de tôlerie de précision sur mesure : des boîtiers de refroidissement pour onduleurs en alliage d'aluminium 5052-H32 de 2,5 mm d'épaisseur. Le bord plié de la bride comportait une rangée dense de 16 trous de boulons M4. Le dessin indiquait une distance minimale de seulement 3,2 mm entre le bord du trou et la ligne de pliage, bien en dessous de la limite de sécurité théorique de 2,5T + R = 8,25 mm (T = 2,5 mm, R = 2,0 mm). Les échantillons de leur précédent fournisseur présentaient une ovalisation de 0,42 mm. Les boulons M4 ne passaient pas à travers les supports de fixation du dissipateur thermique, ce qui a complètement arrêté la chaîne de montage et le taux de rebut du lot a atteint 41 %.
Dossier de projet : programme d'armoires pour un client du secteur du stockage d'énergie commercial, 1er trimestre 2025. La circularité et la position ont été mesurées sur un projecteur optique 2D pour les trois premiers articles et par machine à mesurer tridimensionnelle (MMT) pour la production de 5 000 pièces. Toutes les valeurs ci-dessous sont des mesures réelles, non modélisées.
Difficultés rencontrées par les clients
Un client nord-américain a commandé un lot de pièces de tôlerie de précision sur mesure : des armoires de refroidissement pour onduleurs en alliage d'aluminium 5052-H32 de 2,5 mm d'épaisseur. Le bord plié à bride comportait une rangée dense de trous pour boulons M4 de 16 × 100 mm. Le dessin indiquait une distance minimale de seulement 3,2 mm entre le bord du trou et la ligne de pliage. Bien en deçà de la limite de sécurité théorique de 2,5T + R = 8,25 mm (T = 2,5 mm, R = 2,0 mm). Les échantillons de leur précédent fournisseur présentaient une ovalisation de 0,42 mm.Les boulons M4 ne passaient pas à travers les supports de fixation du dissipateur thermique, ce qui a complètement arrêté la chaîne de montage et le taux de rebut du lot a atteint 41 %. JS Precision Solution Compensation inverse par calcul. À partir de la résistance à la traction mesurée de ce lot d'aluminium (215 MPa), l'équipe a reconstruit le gabarit afin que chaque trou soit poinçonné sous forme de micro-ellipse, comprimée de 8,5 % dans le sens de la flexion-étirement. Après formage, la déformation lui redonne sa forme ronde. Amélioration du contact de la matrice inférieure. La presse plieuse servo-commandée a été équipée d'une matrice inférieure composite comportant un insert en polyuréthane 90 Shore A, éliminant ainsi les rayures que les épaulements de matrice en acier laissent sur la surface extérieure et sur les parois du trou. Correction par essais en boucle fermée. Les trois premiers échantillons ont été mesurés à l'aide d'un projecteur optique, et l'excentricité de l'ellipse a été ajustée jusqu'à ce que les trous retrouvent une forme circulaire parfaite de ⌀4,50 mm après formage. Leçons tirées de l'échec Notre première proposition technique était classique : réaliser une rainure de décharge continue en forme de fente depuis chaque trou jusqu'à la ligne de pliage. Nous l'avons abandonnée presque immédiatement. Ce boîtier d'onduleur doit respecter un indice d'étanchéité IP66, et toute fente traversant la bride risquerait de compromettre l'étanchéité de la cavité et d'affaiblir sa partie porteuse. L'équipe de JS Precision a donc complètement abandonné l'approche par fente traversante et a opté pour une solution géométrique.
Résultat final
Sur une production de 5 000 boîtiers, la circularité et l'écart de position des trous sont restés inférieurs à ±0,04 mm, ce qui confirme la stabilité du processus et son caractère reproductible, et non pas un simple coup de chance lors du premier essai. L'insertion automatisée des boulons a permis d'atteindre un taux de réussite de 100 % dès la première passe. Comparée au passage à l'alésage laser 5 axes après pliage, cette méthode a permis de réduire les pertes de matière par pièce de 28,75 % et de raccourcir le délai de livraison de six jours ouvrables.
Besoin d'aide pour résoudre des problèmes tels que des trous non circulaires ou un assemblage mal aligné dans des châssis de précision ? Contactez dès maintenant l'équipe d'ingénierie de JS Precision pour bénéficier de la même compensation d'algorithme de rétro-ingénierie et de la même solution de matrice inférieure en polyuréthane, garantissant ainsi la réussite de vos pièces au contrôle de précision dès le premier essai !
FAQ
Q1 : Qu'est-ce qui provoque la déformation des trous lors du pliage de la tôle ?
Lors du pliage, la face extérieure de la tôle est soumise à une contrainte de traction et s'allonge, tandis que la face intérieure est soumise à une contrainte de compression et se raccourcit.
Lorsque le trou se trouve dans la zone de tension plastique externe, l'équilibre des forces circonférentielles est perturbé et le matériau est étiré de manière unidirectionnelle dans la direction perpendiculaire à la ligne de pliage, ce qui transforme le trou parfaitement rond en une ellipse irrégulière et entraîne des écarts dimensionnels.Q2 : Quelle est la solution la plus économique pour corriger la déformation d'un trou lorsque l'espace est limité ?
L'ajout d'une rainure de décharge de pression traversante d'une largeur minimale T entre le trou et la ligne de pliage est la solution la plus économique lorsque l'espace est limité.La distance de sécurité 5T + R ne nécessite aucun espace. Cette rainure permet de limiter la diffusion des contraintes de traction loin du bord du trou, empêchant ainsi toute déformation sans avoir recours à des moules coûteux ni à un usinage secondaire. Q3 : Quel est l’impact de la découpe laser après pliage sur le coût total de production ? Plier puis découper les trous au laser 3D 5 axes augmente le coût unitaire d’environ 25 à 30 % par rapport au poinçonnage à plat. Ce surcoût s’explique par trois facteurs : les dispositifs de positionnement 3D dédiés, le temps de réglage supplémentaire et un cycle plus long qu’avec une poinçonneuse à plat haute vitesse. Il est judicieux de payer lorsque la tolérance des trous est inférieure à ±0,05 mm (H7/H8, interfaces de vannes de précision), car le risque de rebut lié à un défaut détecté lors de l'assemblage final est quasi nul. Q4 : Comment modifier la formule de distance minimale pour une épaisseur de plaque supérieure à 4,0 mm ? Lorsque l'épaisseur de la plaque dépasse 4,0 mm, la zone de déformation plastique s'étend et la formule conventionnelle 2,5T + R doit être remplacée par 3,5T + R. Si l'ouverture de la matrice inférieure est importante, il convient d'utiliser 4,0T + R. Pour les plaques épaisses, il est recommandé de chanfreiner ou de recuire localement le trou avant le pliage afin d'éviter la propagation de fissures de cisaillement sur le bord extérieur du matériau épais. Q5 : Comment éviter la déformation des trous fraisés près de la ligne de pliage ? Un fraisage laisse un bord extrêmement fin, ce qui lui confère une très faible rigidité en traction et le rend vulnérable à l'étirement. Maintenez une distance minimale de 3 mm entre le bord extérieur du cône et le bord extérieur du cône.0T + R de la ligne de pliage. Si la configuration impose un rapprochement, inversez la séquence : poinçonnez un trou pilote simple, formez le pli, puis usinez le fraisage en seconde opération sur la pièce finie. L’usinage du cône après formage est le seul moyen de garantir la circularité de la surface d’appui.
Q6 : Comment JS Precision évalue-t-il les risques de déformation des trous pour fournir un devis de fabrication précis ?
Après que le client télécharge les dessins 3D STEP/IGES via le portail JS Precision, le système d’ingénierie analyse automatiquement la distance au bord du trou, l’épaisseur de la plaque et les paramètres de la rainure en V du moule. Nous vous fournirons un rapport de simulation DFM pour les interférences, des solutions de pré-compensation ou de post-traitement, ainsi qu'un devis détaillé sous 12 heures.
Q7 : Quels problèmes d'assemblage fonctionnel surviennent en cas de déformation du trou d'un écrou serti ?
Si le trou de l'écrou serti se déforme et devient non circulaire, la couronne dentée ne peut pas entailler uniformément la tôle circonférentiellement lors du sertissage. Ceci entraîne une force d'engrènement locale insuffisante, provoquant le glissement de l'écrou lors des essais de couple ultérieurs, ou son basculement et sa rupture sous l'effet de la poussée axiale, ce qui conduit à la défaillance de l'assemblage final.
Q8 : L'orientation des bavures de poinçonnage influence-t-elle l'importance de l'allongement du trou ?
L'orientation des bavures de poinçonnage a un impact significatif sur la résistance à la fissuration du bord du trou.
Si la bavure est orientée vers la zone de tension externe du pli, le bord de déchirure dû au micro-poinçonnage deviendra un point de concentration de contraintes local, accélérant la déformation et la fissuration du trou. Orienter la face de la bavure vers la zone de pression interne du pli permet d'inhiber efficacement la propagation des microfissures de bord vers la paroi du trou. Résumé L'allongement et le défaut de circularité des trous lors de la transformation de la tôle sont des relaxations de contraintes dans le champ de contraintes de traction de la tôle pendant le pliage. En respectant scrupuleusement le jeu de sécurité critique de 2,5 T + R, en utilisant judicieusement les rainures de décharge de pression et les trous elliptiques pré-compensés, et en sélectionnant le processus de poinçonnage et de pliage en fonction des tolérances d'assemblage, les ingénieurs peuvent éviter les risques d'interférences matérielles et réduire considérablement les coûts de retouche avant la production d'essai. Vous rencontrez des difficultés telles que des trous ovales près de la ligne de pliage, des écrous emmanchés desserrés ou des assemblages multi-trous mal alignés ? Téléchargez votre modèle CAO 3D (.STEP / .IGES) ainsi que le dessin 2D, et notre équipe d'ingénierie de tôlerie vous fournira un rapport d'analyse de la fabrication (DFM) et un devis de production sous 12 heures. Le rapport signale tous les trous ne respectant pas la règle des 2,5 T + R, indique la valeur de compensation pour chacun et compare les prix des procédés standard et après pliage. Service gratuit et sans engagement. Associée à la flexion servo et à la capacité de découpe laser à fibre 3D, l'objectif est simple : obtenir une précision dimensionnelle dès le premier essai, et non au troisième.

Avertissement
Le contenu de cette page est fourni à titre informatif uniquement. Pour JS Precision Services, aucune déclaration ni garantie, expresse ou implicite, n'est donnée quant à l'exactitude, l'exhaustivité ou la validité des informations. Il incombe à l'acheteur d'identifier les exigences techniques spécifiques et de demander un devis formel pour les pièces. Veuillez nous contacter pour plus d'informations.
Ressource

