 Italiano




La progettazione dei fori nella lamiera determina quindi la stabilità dimensionale sulla pressa piegatrice, non durante l'ispezione. Una distorsione incontrollata del foro si manifesta a valle come disallineamento dei componenti, filettature spanate e guasti di assemblaggio – guasti che sono economici da prevenire in CAD e costosi da riparare in linea. La prevenzione combina tre leve: compensazione predittiva dell'offset CAD, selezione dinamica della matrice inferiore (apertura a V, matrice in poliuretano o a cuscinetti volventi) e sequenziamento del processo. Insieme, isolano la zona di deformazione plastica in modo che non raggiunga mai la parete del foro.
Punti chiave
- La regola: mantenere il bordo del foro D ≥ 2,5T + R dalla linea di piega, dove T è lo spessore della lamiera e R è il raggio di curvatura interno. Al di sotto di questo punto, il foro si trova nel campo di deformazione a trazione e assume una forma ovale.
- Nessuno spazio per lo spazio?Utilizzare una scanalatura di scarico con larghezza W ≥ T, che si estende di 1,5T oltre ciascuna estremità del foro, mantenendo un legamento di 1,0T alla parete del foro. Questo blocca circa il 95% della deformazione trasferita.
- Alto volume, tolleranza stretta? Pre-compensazione: punzonare una microellisse compressa del 6-12% lungo la direzione di allungamento in modo che ritorni alla forma rotonda. Percorso di stampaggio in massa, mantiene ±0,05 mm.
- Accoppiamento critico (H7/H8)? Prima si forma il pezzo, poi si lavora il foro con un laser a cinque assi a +0,05 mm per un costo unitario del +20-45%, ma con scarti quasi nulli.
- Verificare sempre altre tre cose:apertura della matrice a V (8T / 10T / 12T a seconda del materiale), direzione di piegatura rispetto alla venatura di laminazione e se il foro è un collare estruso, che richiede 3,5T + R perché la formatura ha già esaurito la maggior parte della sua duttilità.
Tabella riassuntiva delle risposte principali: Prevenzione della distorsione del foro
|
Categoria di soluzione di processo |
Parametro di controllo principale / Formula critica |
Scenari applicabili e Grado di tolleranza |
Tasso di eliminazione della deformazione |
|---|---|---|---|
|
Progettazione standard della spaziatura DFM |
Spaziatura L ≥ 2,5T + R; Spessore della piastra L ≥ 3.5T + R |
Fori passanti generali, fori per perni di centraggio, tolleranza +0,10 mm |
100% — Nessun foro attraversa la zona di plastica (regola di spaziatura rispettata) |
|
Fascia di scarico geometrica |
Larghezza della fessura ≥ T; La lunghezza della fessura supera le estremità del foro di 1,5T ciascuna |
Spazio compatto, fori ad alta densità, tolleranza +0,08 mm |
Asimmetrico 95% - della deformazione di trazione trasferita, quando W ≥ T e legamento ≥ 1,0T |
|
Foro ovale precompensato |
Ritiro precompensato sull'asse corto del punzone: 6% - 12% |
Stampaggio di massa, tolleranza +0,05 mm |
98% - dopo l'autocompensazione del ritorno elastico, verificato sulla CMM del primo articolo |
|
Post-elaborazione laser a 5 assi / Ri-punzonatura |
Prima piegatura, poi lavorazione, guida di posizionamento 3D |
Fori con tolleranza rigorosa (H7/H8), interfacce per valvole di precisione |
100% — nessun foro presente durante la formatura; lavorato dopo la piegatura, quindi storia di deformazione pari a zero |
Secondo i dati di produzione di JS Precision 2025, la pre-scanalatura o l'isolamento 2.5T+R elimina l'ovalizzazione del foro nella piegatura CNC standard.
Deformazione del foro durante la normale
Materiale e Spessore
Distanza minima foro-piegatura - regola base 2,5T + R
Apertura consigliata della matrice a V
Deformazione a trazione ammissibile (%)
Grado di tolleranza DFM (±0,xx mm per)
SPCC 1,0 mm
3,5 mm
8,0 mm (8T)
12%
+0,10 mm
SPCC 2,0 mm
7,0 mm
16,0 mm (8T)
10%
+0,12 mm
5052-H32 2,0 mm
7,0 mm (utilizzare 3,5T + R = 9,0 mm se non è possibile realizzare una scanalatura di scarico)
20,0 mm (10T)
8%
+0,15 mm
304 SS 2,0 mm
7,0 mm
24,0 mm (12T)
6%
+0,08 mm
304 SS 4,0 mm
14,0 mm
48,0 mm (12T)
5%
+0,10 mm
Le proprietà di trazione qui riportate sono state misurate secondo la norma ASTM E8/E8M, Metodi di prova standard per la prova di trazione dei materiali metallici, che definisce come viene determinato l'allungamento. Per i prodotti in acciaio, la norma ASTM A370-22 definisce inoltre i metodi di prova meccanica e la terminologia utilizzati in tale misurazione.
Regola di base: D ≥ 2,5T + R per acciaio laminato a freddo e per parti in cui una fessura di scarico, un foro precompensato o un'operazione di post-piegatura sopportano la deformazione residua. Utilizzare la variante 3,5T + R quando la parte si basa sulla spaziatura da solo — vedere Q4 per spessori superiori a 4,0 mm, dove si applica 4,0T + R con un'ampia apertura della matrice.
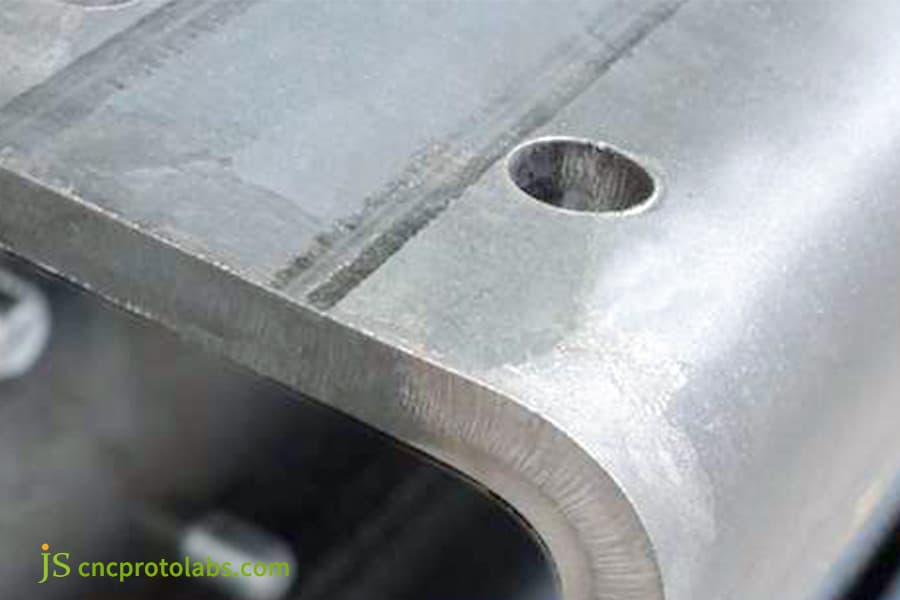
Figura 1: Un foro posizionato a 2.2T + R si trova all'interno della zona di trazione; si noti la deformazione a forma di uovo verso la tangente di piega.
La sequenza di processo controlla la tolleranza dei fori nella lamiera?
La tolleranza dei fori nella lamiera è direttamente governata dalla sequenza di processo: la punzonatura o il taglio laser dei fori prima della piegatura producono una tolleranza di +0,15 mm a +0,25 mm a causa delle variazioni cumulative del margine di piegatura, mentre la formazione della piega prima del taglio laser 3D secondario raggiunge una precisione di posizionamento di +0,05 mm. La punzonatura di lamiere piane è economicamente vantaggiosa, ma la lavorazione successiva alla piegatura elimina completamente lo stiramento meccanico attraverso i limiti di deformazione plastica.
Differenza nelle tolleranze tra i processi di punzonatura e piegatura per materiali piani
- Quando si produce lamiera di precisione personalizzata utilizzando il metodo di pre-punzonatura, i vantaggi sono evidenti: l'efficienza di punzonatura è elevata e il tempo di lavorazione del singolo pezzo è breve. Tuttavia, in prossimità della zona di piegatura, la deviazione di stiramento del diametro del foro può raggiungere 0,35 mm. Inoltre, anche la precisione della posizione del foro è influenzata dall'errore cumulativo di compensazione della piegatura.
- La punzonatura piana è il metodo più utilizzato per i componenti strutturali tipici. I suoi tolleranze di piegatura possono causare deviazioni nella posizione del foro per effetto cumulativo.
Per eliminare l'effetto di trazione del flusso plastico, solo i prodotti di alta precisione beneficiano di ulteriori fasi di lavorazione in un secondo momento.Posizionamento di riferimento post-elaborazione per taglio laser a cinque assi secondario
- Il taglio laser a cinque assi e gli utensili dedicati per la sagomatura degli angoli utilizzano la superficie formata stessa come riferimento 3D, anziché un bordo piatto grezzo. Poiché il foro viene creato dopo la formatura, non risente del flusso plastico che altrimenti trascinerebbe la plastica sulla parete del foro. Il risultato è un diametro e una posizione del foro ripetibili secondo la classe mK ISO 2768.
- Questo processo aggiunge 20-45% al costo unitario, a seconda del numero di elementi e della complessità dell'attrezzatura, ed elimina quasi completamente il rischio di scarti e di rilavorazione. Questa soluzione è adatta a fori con tolleranze ristrette (H7/H8) e interfacce di precisione per corpi valvola, dove un singolo assemblaggio difettoso costa più dell'intero sovrapprezzo di lavorazione.
Tabella comparativa delle scelte di processo di stampaggio e piegatura
Percorso di processo
Tolleranza di posizione
Deviazione di rotondità
Aumento del costo del singolo pezzo
Scenario applicabile
Punzonatura piatta
+0.25 mm
0,15-0,35 mm
Baseline
Parti strutturali generali
Punzonatura pre-compensata
+0,15 mm
0,08–0,12 mm
+8%
Precisione media
+0,05 mm
<0,03 mm
+35%
Alta precisione H7/H8
Alesatura post-piegatura
+0.03 mm
≤0.02 mm
+45%
Fori di accoppiamento critici
Secondo DIN 6935:2011, Piegatura a freddo di prodotti piani in acciaio - Tolleranze e dimensioni definisce i metodi di calcolo del sovrapposizione di piegatura.
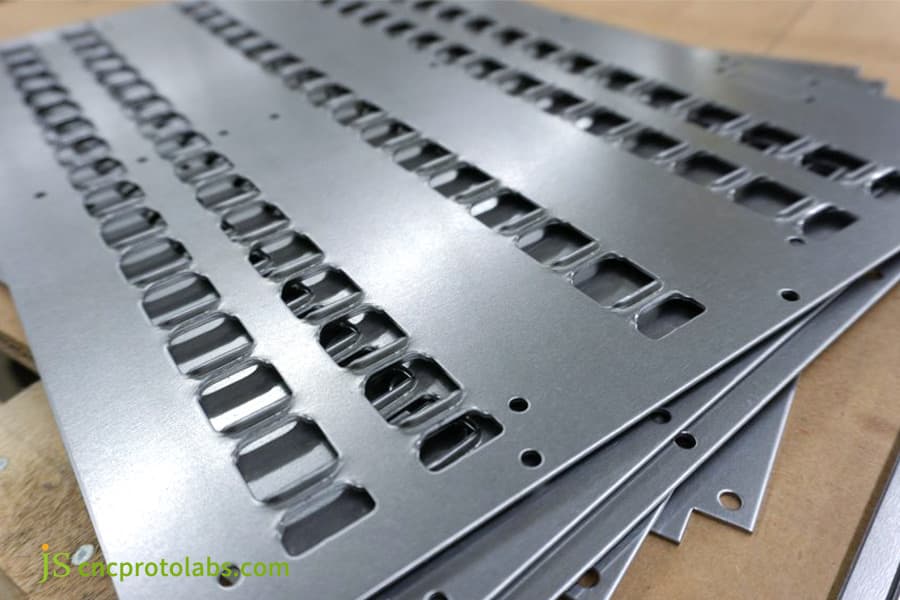
Figura 2: Lastre punzonate prima della formatura - questo è lo stato in cui devono essere prodotti i semilavorati ovali precompensati.
Come le scanalature di scarico impediscono Deformazione dei fori nella progettazione di lamiere?
Le fessure di scarico e i ritagli a goccia isolano la deformazione dei fori nella lamiera interrompendo la propagazione delle sollecitazioni meccaniche tra la linea tangente alla piega e il bordo del foro adiacente.
Posizionando una scanalatura rettangolare o a goccia progettata con una larghezza minima pari allo spessore della lamiera (W ≥ T) e una profondità superiore al raggio di curvatura (D > R), le forze di trazione si dissipano nel taglio anziché deformare il foro geometrico.Logica di controllo dei parametri geometrici per la scanalatura rettangolare di scarico della pressione
- Creare la zona di isolamento. Una scanalatura di scarico tra la tangente di curvatura e il bordo del foro offre alla deformazione di trazione un'altra via d'uscita oltre al foro. La deformazione si rilascia nello spazio aperto, quindi non viene trasferita alla circonferenza del foro. Regole geometriche:larghezza della scanalatura W ≥ T (spessore della lamiera); lunghezza della scanalatura = diametro del foro + almeno 1,5T oltre ciascuna estremità del foro.
- Mantenere il legamento robusto. Mantenere uno spessore minimo della parete di 1,0T tra il bordo della scanalatura e la parete del foro, in modo che la riduzione della tensione non indebolisca il pezzo. Se eseguita correttamente, questa interruzione blocca circa il 95% della deformazione a trazione che altrimenti raggiungerebbe il foro.
Progettazione di un foro di compensazione asimmetrico a forma di goccia
- Come funziona la goccia. Invece di un cerchio, si fora una goccia asimmetrica il cui materiale in eccesso si trova sul lato opposto alla direzione di allungamento. Dopo la piegatura, la distribuzione della deformazione allontana l'eccesso e il foro si chiude in un cerchio perfetto. Si tratta di una compensazione mediante l'aggiunta di materiale dove verrà consumato.
- Regole parametriche per la DFM. La larghezza della scanalatura, la profondità della scanalatura e lo spessore del legamento diventano quindi parametri controllati anziché valutazioni soggettive.Regola generale: per T ≥ 2,0 mm utilizzare una larghezza della scanalatura di W ≥ 1,2T, che è anche il valore che applichiamo alle leghe di alluminio ad alta resistenza che resistono al flusso.
In che modo una corretta configurazione degli utensili ottimizza il servizio di punzonatura della lamiera?
Un servizio professionale di punzonatura della lamiera previene la deformazione del taglio abbinando un gioco preciso della matrice (tipicamente 10-15% dello spessore della lamiera per lato) a matrici inferiori segmentate o rivestite in poliuretano (inserto) che continuano a sostenere il pezzo durante tutta la corsa.
Gli utensili dinamici e le matrici con inserti in nylon eliminano le forze di attrito lungo il margine del foro, mantenendo l'ovalizzazione al di sotto di +0,03 mm.Effetto della percentuale di gioco di punzonatura sulle microfratture della parete del foro
- Quando il gioco di punzonatura su un solo lato è inferiore all'8% durante il processo di punzonatura CNC, iniziano ad accumularsi microfratture all'interno della zona di rottura della punzonatura. Al contrario, se è superiore al 18%, si verificheranno gravi cedimenti degli angoli e grandi bave sul bordo del foro. Questo tipo di imperfezioni ha un'alta probabilità di trasformarsi in punti di concentrazione delle sollecitazioni e di provocare cricche durante i processi di piegatura e stiramento. Mantenendo il gioco tra punzone e matrice al 10-15% dello spessore della lamiera per lato, con il gioco della matrice uguale su tutto il set di utensili, la rugosità superficiale della parete del foro tranciato si riduce a circa Ra 1,6 μm nelle lavorazioni di alta precisione. Una banda di taglio pulita non lascia nuclei di microcricche che potrebbero aprirsi durante la successiva piegatura.
Scelta tra una matrice ribaltabile con cuscinetti volventi e una matrice inferiore rivestita in poliuretano
- Una matrice a V rigida ha spalle in acciaio.Quando la lamiera scorre su di esse sotto il carico del pistone, queste spalle applicano abrasione laterale e taglio a trazione proprio accanto al foro: il meccanismo che trasforma un foro rotondo in un ovale. Una matrice inferiore ribaltabile costruita su cuscinetti volventi, o una matrice inferiore rivestita in poliuretano 90 Shore A, mantiene la lamiera e la matrice in puro contatto di rotolamento senza alcuno scorrimento.
- Questa modifica dell'utensile elimina la deformazione da attrito alla fonte: nessuna spalla della matrice trascina sul bordo del foro, quindi la deviazione di rotondità rimane entro ±0,03 mm. È particolarmente adatta alla produzione in grandi volumi di telai di precisione in lega di alluminio.
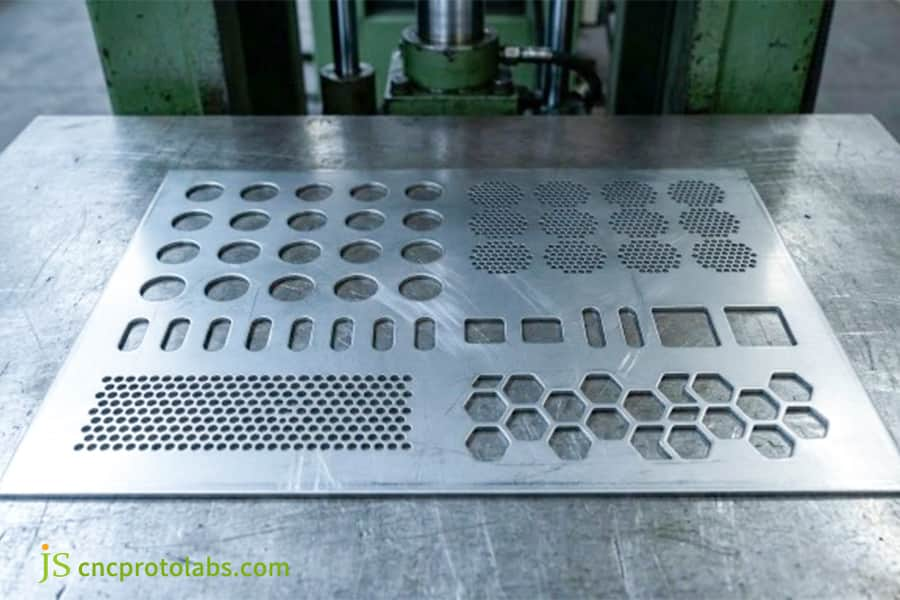
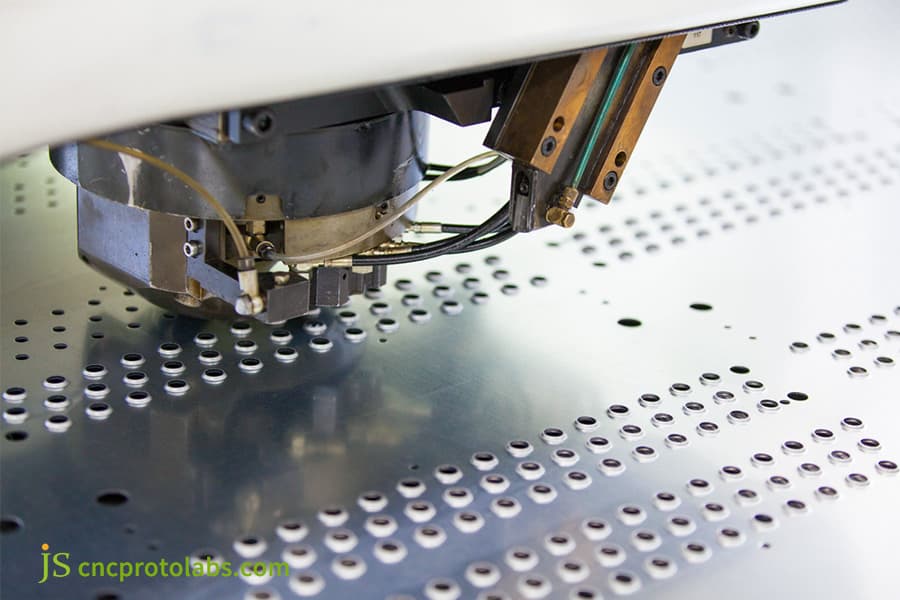
Figura 3: Pannello in lamiera forata con vari fori sotto gli utensili della punzonatrice.
Come prevenire la deformazione dei fori estrusi nella lamiera di precisione?
I fori filettati estrusi si deformano e si incrinano in prossimità delle curve perché la formatura crea collari a parete sottile pre-tensionati che presentano un basso allungamento residuo sotto carichi di trazione tangenziali.
In precisione servizio di fabbricazione di lamiere, l'isolamento di questi collari filettati richiede uno spazio minimo di 3,5T + R dalla linea di piega, oppure l'applicazione di una tacca di scarico in linea prima della formatura rotativa.Analisi dell'incrudimento da lavorazione a freddo e della riserva plastica delle flange flangiate
- I fori di filettatura estrusi (flangiati) sono un metodo standard per ottenere filettature in lamiere sottili senza dado. Il compromesso è nascosto nella fase di formatura: la preforatura e la successiva estrusione assottigliano la parete del collare fino a circa 60-70% dello spessore originale della lamiera, e la lavorazione a freddo coinvolta consuma la maggior parte della duttilità rimanente.
- Se il collare si trova a una distanza inferiore a 3,5T + R dalla linea di piega, il La sollecitazione di trazione tangenziale dovuta alla piegatura lacera il collo dell'estrusione e deforma il foro. Una volta che un collare estruso perde la sua riserva di duttilità, l'unica difesa possibile è la presenza di uno spazio o di una tacca di scarico: non è possibile recuperare la plasticità dopo la formatura.
Strategia con scanalatura di scarico della pressione a forma di mezzaluna in miniatura e foro inferiore ellittico precompensato
- Per evitare la formazione di bave, una comune strategia di pre-piegatura consiste nel realizzare una piccola scanalatura di scarico della pressione a forma di mezzaluna tra la linea di piegatura e la bava. Altri metodi di prevenzione includono la modifica del punzone piatto per ottenere un foro inferiore ellittico precompensato prima della flangiatura, oppure l'esecuzione della filettatura dopo che la piegatura è stata formata in modo completo e stabile da una macchina maschiatrice automatizzata multiasse.Le misure sopra descritte garantiscono che i calibri per filettature siano qualificati al 100%, evitano la rottura delle filettature durante il test di coppia di assemblaggio e garantiscono la resa della produzione di massa.
Figura 4: Punzone per estrusione che forma un collare flangiato; La parete si assottiglia fino al 60-70% dello spessore originale in questo punto, motivo per cui si applica 3,5T + R.
In che modo la direzione delle fibre e la duttilità influenzano la distorsione dei fori nella lamiera?
L'allungamento del materiale e la direzione delle fibre di laminazione determinano l'entità della distorsione dei fori nella lamiera, poiché i materiali ad alta duttilità, come l'alluminio 5052-O, presentano ampie zone di deformazione plastica graduale, mentre l'acciaio inossidabile 304 crea colli di deformazione localizzati ad alta sollecitazione. La piegatura perpendicolare alla direzione di laminazione aumenta sufficientemente la resistenza alla fessurazione dei bordi da ridurre di circa il 25% il spazio di sicurezza richiesto rispetto alla piegatura parallela alla direzione di laminazione.
Differenza di deformazione tra la piegatura lungo e perpendicolare alla direzione cristallina
- La piegatura lungo la direzione di laminazione limita l'allungamento della fibra esterna, pertanto si aprono microvuoti intergranulari sul lato sottoposto a trazione e la strizione inizia precocemente. Il primo punto in cui ciò si manifesta è il bordo del foro più vicino alla linea di piegatura. La piegatura trasversale alla direzione di laminazione consente allo stesso componente di assorbire una deformazione locale molto maggiore prima della strizione, che abbiamo misurato come circa il 35% in meno di ovalizzazione su componenti altrimenti identici.
- Durante la programmazione, è importante impostare nel software CAD che la direzione critica di piegatura di fori ad alta precisione sia verticale o a 45° rispetto alla direzione di laminazione della fibra. Impostare la direzione di piegatura critica per i fori a tolleranza stretta come perpendicolare alla fibra o a 45°, durante la programmazione o direttamente nel modello CAD. Entrambe le impostazioni hanno lo stesso scopo: sono ciò che consente di ottenere una riduzione del gioco di circa il 25%.
Influenza dell'allungamento di diverse qualità metalliche sull'intervallo della zona di deformazione
- L'acciaio inossidabile austenitico 304 presenta un allungamento di Å; Il 40% presenta un'elevata resistenza allo snervamento e una zona di deformazione concentrata che lo rende più soggetto al ritorno elastico; in confronto, la lega di alluminio 6061-T6 ha solo un allungamento dell'8-12% dopo la frattura ed è soggetta a rottura fragile proprio in corrispondenza delle microfratture sul bordo del foro.
- Ispirandosi al progetto del telaio in alluminio ad alta resistenza 2025 di JS Precision, una volta modificata la direzione di piegatura rendendola perpendicolare all'orientamento cristallino, la rotondità del foro è diminuita da 0,25 mm a 0,08 mm, confermando il significativo effetto del materiale anisotropo sulla stabilità dimensionale.
Secondo la norma ASTM E8/E8M-22, Metodi di prova standard per la prova di trazione dei materiali metallici. Definisce la misurazione dell'allungamento e della deformazione a trazione per le lamiere metalliche.
Caso di studio: come JS Precision ha risolto il problema dell'ovalizzazione dei fori flangiati per custodie personalizzate?
Un cliente nordamericano ha ordinato un lotto di componenti in lamiera di precisione personalizzati: custodie di raffreddamento per inverter realizzate in lega di alluminio 5052-H32 da 2,5 mm. Il bordo flangiato presentava una fitta fila di 16 fori per bulloni M4. Il disegno mostrava una distanza minima di soli 3,2 mm dal bordo del foro alla linea di piegatura, ben al di sotto del limite di sicurezza teorico di 2,5T + R = 8,25 mm (T = 2,5 mm, R = 2,0 mm). I campioni del loro precedente fornitore presentavano un'ovalizzazione di 0,42 mm. I bulloni M4 non passavano attraverso le staffe di montaggio del dissipatore di calore, bloccando completamente la linea di assemblaggio, e il tasso di scarto del lotto ha raggiunto il 41%.
Resoconto del progetto: programma di involucri per un cliente del settore dell'accumulo di energia commerciale, Q1 2025. Rotondità e posizione misurate con un proiettore ottico 2D per i primi tre articoli e con una macchina di misura a coordinate (CMM) sulla produzione di 5.000 pezzi. Tutti i valori riportati di seguito sono misurati, non modellati.
Difficoltà riscontrate dai clienti
Un cliente nordamericano ha ordinato un lotto di componenti in lamiera di precisione personalizzati: involucri di raffreddamento per inverter realizzati in lega di alluminio 5052-H32 da 2,5 mm. Il bordo di piega flangiato presentava una fitta fila di 16 fori per bulloni M4. Il disegno indicava una distanza minima di soli 3,2 mm dal bordo del foro alla linea di piega — ben al di sotto del limite di sicurezza teorico di 2,5T + R = 8,25 mm (T = 2,5 mm, R = 2,0 mm). I campioni del loro precedente fornitore presentavano un'ovalizzazione di 0,42 mm.I bulloni M4 non riuscivano a passare attraverso le staffe di montaggio del dissipatore di calore, bloccando completamente la linea di assemblaggio e portando il tasso di scarto del lotto al 41%.
Soluzione di precisione JS
- Compensazione inversa tramite calcolo.Utilizzando la resistenza alla trazione misurata di quello specifico lotto di alluminio (215 MPa), il team ha ricostruito il modello piatto in modo che ogni foro fosse punzonato come una micro-ellisse, compressa dell'8,5% lungo la direzione di flessione-allungamento. Dopo la formatura, la deformazione la riporta alla forma rotonda.
- Aggiornamento del contatto della matrice inferiore.La pressa piegatrice servoassistita è stata dotata di una matrice inferiore in materiale composito con un inserto in poliuretano 90 Shore A, eliminando i graffi che le spalle della matrice in acciaio lasciano sulla superficie esterna e sulle pareti del foro.
- Correzione di prova a circuito chiuso.
I primi tre campioni sono stati misurati con un proiettore ottico e l'eccentricità dell'ellisse è stata rifilata fino a quando i fori non sono tornati a formare un cerchio perfetto di ⌀4,50 mm dopo la formatura.Lezioni apprese dagli errori
La nostra prima proposta tecnica seguiva il percorso standard: realizzare una scanalatura di scarico continua a forma di fessura da ciascun foro direttamente fino alla linea di piega. L'abbiamo scartata quasi subito. Questo alloggiamento per inverter deve soddisfare un grado di protezione IP66 e qualsiasi fessura che penetri nella flangia comprometterebbe la cavità sigillata e ne indebolirebbe al contempo la sezione portante.
Quindi il team di JS Precision ha completamente sostituito l'approccio con la fessura passante e ha risolto il problema con la geometria.
Risultato finale
Su una serie di produzione di 5.000 contenitori, sia la rotondità che la deviazione della posizione dei fori sono rimaste entro +0,04 mm, il che conferma che il processo era stabile e non solo ripetibile su un primo esemplare fortunato. L'inserimento automatico dei bulloni ha raggiunto un tasso di successo al primo passaggio del 100%. Rispetto al passaggio alla fresatura laser a cinque assi post-piegatura, questo metodo ha ridotto la perdita di materiale per rilavorazione per pezzo del 28,75% e ha accorciato i tempi di consegna di sei giorni lavorativi.
Hai bisogno di aiuto per risolvere problemi come fori non rotondi o assemblaggi disallineati in chassis di precisione?
Contatta subito il team di ingegneri di JS Precision per ottenere la stessa compensazione tramite algoritmo di reverse engineering e la stessa soluzione di stampo inferiore in poliuretano, garantendo che i tuoi pezzi superino la verifica di precisione al primo tentativo!Domande frequenti
D1: Cosa causa la distorsione del foro durante la piegatura della lamiera?
Durante la piegatura, il lato esterno della lamiera è soggetto a sollecitazioni di trazione e si allunga, mentre il lato interno è soggetto a sollecitazioni di compressione e si accorcia. Quando il foro si trova nella zona di tensione plastica esterna, l'equilibrio della forza circonferenziale viene alterato e il materiale viene allungato unidirezionalmente lungo la direzione perpendicolare alla linea di piegatura, causando la trasformazione del foro perfettamente rotondo in un'ellisse irregolare, con conseguenti deviazioni dimensionali.
Q2: Qual è il modo più economico per correggere la distorsione del foro quando lo spazio è limitato?
L'aggiunta di una scanalatura di scarico della pressione passante di almeno T di larghezza tra il foro e la linea di piegatura è la soluzione più economica quando lo spazio è limitato.
La distanza di sicurezza 5T + R non richiede spazio aggiuntivo. Questa scanalatura interrompe la propagazione della sollecitazione di trazione dal bordo del foro, prevenendo così la deformazione senza dover ricorrere a stampi costosi o lavorazioni secondarie.Q3: In che modo il taglio laser post-piegatura influisce sul costo totale di produzione?
La piegatura e il successivo taglio dei fori con un laser 3D a cinque assi aumentano il costo unitario di circa il 25-30% rispetto alla punzonatura piana. Questo sovrapprezzo deriva da tre fattori: dispositivi di posizionamento 3D dedicati, tempi di setup aggiuntivi e un ciclo più lungo rispetto a una punzonatrice piana ad alta velocità. Vale la pena pagare quando la tolleranza del foro è inferiore a +0,05 mm (H7/H8, interfacce per valvole di precisione), perché il percorso comporta un rischio di scarto praticamente nullo rispetto a un difetto che altrimenti verrebbe rilevato durante l'assemblaggio finale.
Q4: Come si dovrebbe modificare la formula della distanza minima per spessori della piastra superiori a 4,0 mm?
Quando lo spessore della piastra supera i 4,0 mm, la zona di deformazione plastica della piastra si espande e la formula convenzionale 2,5T + R deve essere rivista in 3,5T + R. Quando l'apertura dello stampo inferiore è grande, si dovrebbe utilizzare 4,0T + R. Per le lamiere spesse, si consiglia di smussare o ricuocere localmente il foro prima della piegatura per evitare la propagazione di cricche di taglio sul bordo esterno del materiale spesso.
D5: Come si può evitare la distorsione del foro svasato vicino alla linea di piegatura?
Una svasatura lascia un bordo estremamente sottile sul bordo, quindi ha una rigidità a trazione molto bassa per resistere all'allungamento. Mantenere il bordo esterno del cono almeno 3.0T + R dalla linea di piega. Se il layout impone una distanza maggiore, modificare la sequenza: praticare un foro pilota liscio, formare la piega, quindi eseguire la svasatura come seconda operazione sul pezzo finito. La lavorazione del cono dopo la formatura è l'unico modo per garantire che la superficie di accoppiamento rimanga rotonda.
D6: Come valuta JS Precision i rischi di distorsione del foro per fornire un preventivo di fabbricazione accurato?
Dopo che il cliente carica i disegni 3D STEP/IGES tramite il portale JS Precision, il sistema di progettazione scansiona automaticamente la distanza dal bordo del foro, lo spessore della lamiera e i parametri della scanalatura a V dello stampo.
Forniremo un report di simulazione DFM per le caratteristiche di interferenza, soluzioni di pre-compensazione o post-elaborazione e preventivi dettagliati entro 12 ore.D7: Quali problemi di assemblaggio funzionale si verificano se il foro di un dado a pressione si deforma?
Se il foro del dado a pressione si deforma e perde la sua rotondità, l'anello dentato di accoppiamento non riesce a incidere uniformemente la lamiera circonferenzialmente quando la pressa inserisce il fissaggio. Ciò comporterà una forza di ingranamento locale insufficiente, causando lo slittamento del dado durante le successive prove di coppia, oppure l'inclinazione e la rottura sotto spinta assiale, con conseguente cedimento dell'assemblaggio finale.
D8: L'orientamento della bava di punzonatura influisce sulla gravità dell'allungamento del foro?
La direzione della bava di punzonatura ha un impatto significativo sulla resistenza alla fessurazione del bordo del foro.
Se la bava è rivolta verso la zona di tensione esterna della piega, il bordo di micro-punzonatura diventerà un punto di concentrazione locale delle sollecitazioni, accelerando la deformazione e la fessurazione del foro. Orientando la superficie della bava verso la zona di pressione interna della piega, è possibile inibire efficacemente la propagazione delle micro-fessure del bordo verso la parete del foro.Riepilogo
L'allungamento e l'ovalizzazione dei fori nella lavorazione della lamiera sono fenomeni di rilascio delle tensioni nel campo di sollecitazione di trazione della lamiera durante la piegatura. Rispettando rigorosamente il spazio di sicurezza critico di 2,5T + R, utilizzando in modo razionale le scanalature di scarico della pressione e i fori ellittici pre-compensati e selezionando il percorso di punzonatura e piegatura in base alle tolleranze di assemblaggio, i progettisti possono evitare rischi di interferenza con i componenti e ridurre significativamente i costi di rilavorazione prima della produzione di prova.
Vi trovate ad affrontare colli di bottiglia come fori ovali vicino alla linea di piega, dadi a pressione allentati o assemblaggi multiforo disallineati?
Carica il tuo modello CAD 3D (.STEP / .IGES) più il disegno 2D e il nostro team di ingegneri della lamiera ti restituirà un rapporto di valutazione delle deformazioni DFM e un preventivo di produzione entro 12 ore. Il rapporto segnala ogni foro che viola la regola 2.5T + R, ti fornisce il valore di compensazione per ciascuno e il prezzo sia del percorso standard che di quello post-piegatura in modo che tu possa confrontarli. Nessun costo, nessun obbligo. In combinazione con la piegatura servoassistita e la capacità laser a fibra 3D, l'obiettivo è semplice: precisione dimensionale al primo tentativo, non al terzo.

Dichiarazione di non responsabilità
Il contenuto di questa pagina è solo a scopo informativo. Per JS Precision Services, non vengono fornite dichiarazioni o garanzie, esplicite o implicite, in merito all'accuratezza, alla completezza o alla validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per i pezzi. Per ulteriori informazioni, contattateci.
Risorse

