 Português (Brasil)




O projeto do furo na chapa metálica determina, portanto, a estabilidade dimensional na prensa dobradeira, e não na inspeção. A distorção descontrolada do furo se manifesta posteriormente como desalinhamento de peças, roscas danificadas e falha na montagem — falhas que são baratas de prevenir no CAD e caras de corrigir na linha de produção. A prevenção combina três alavancas: compensação preditiva de offset no CAD, seleção dinâmica da matriz inferior (abertura em V, poliuretano ou matriz com rolamento) e sequenciamento do processo. Juntas, elas isolam a zona de deformação plástica para que ela nunca atinja a parede do furo.
Principais conclusões
- A regra: mantenha a borda do furo D ≥ 2,5T + R a partir da linha de dobra, onde T é a espessura da chapa e R é o raio de dobra interno. Abaixo disso, o furo fica no campo de tensão de tração e se torna oval.
- Sem espaço para espaçamento? Use uma ranhura de alívio com largura W ≥ T, estendendo-se 1,5T além de cada extremidade do furo, mantendo um ligamento de 1,0T na parede do furo. Isso bloqueia aproximadamente 95% da tensão transferida.
- Alto volume, tolerância apertada? Pré-compensação: faça um furo em uma microelipse comprimida de 6 a 12% ao longo da direção de estiramento para que ela volte ao formato redondo. Rota de estampagem em massa, suporta ±0,05 mm.
- Ajuste crítico (H7/H8)? Primeiro, forma-se o furo e, em seguida, usina-se o furo a laser em cinco eixos a +0,05 mm, para um custo unitário de +20–45%, mas com quase zero desperdício.
- Verifique sempre mais três coisas:abertura da matriz em V (8T / 10T / 12T por material), direção da dobra em relação à fibra de laminação e se o furo é um colar extrudado, que precisa de 3,5T + R porque a conformação já esgotou a maior parte de sua ductilidade.
Tabela Resumo da Resposta Principal: Prevenção de Distorção do Furo
|
Categoria da Solução de Processo |
Parâmetro de Controle Principal / Fórmula Crítica |
Cenários Aplicáveis & Grau de Tolerância |
Taxa de Eliminação de Deformação |
|---|---|---|---|
|
Projeto de Espaçamento DFM Padrão |
Espaçamento L ≥ 2.5T + R; Placa Espessa L ≥ 3,5T + R |
Furos passantes gerais, furos para pinos guia, tolerância +0,10 mm |
100% — nenhum furo cruza a zona plástica (regra de espaçamento atendida) |
|
Ranhuras de alívio geométrico |
Largura da ranhura ≥ T; O comprimento da ranhura excede as extremidades do furo em 1,5T cada |
Espaço compacto, furos de alta densidade, tolerância +0,08 mm |
95% — da deformação de tração transferida, quando W ≥ T e ligamento ≥ 1,0T |
|
Furo oval perfurado pré-compensado |
Encolhimento pré-compensado no eixo curto da punção: 6% - 12% |
Estampagem em massa, tolerância +0,05 mm |
98%— após autocompensação do retorno elástico, verificado na primeira peça em CMM |
|
Pós-processamento a laser de 5 eixos / Repuncionamento |
Dobrar primeiro e depois processar, guia de fixação de posicionamento 3D |
Furos com tolerância rigorosa (H7/H8), interfaces de válvulas de precisão |
100% — sem furo presente durante a conformação; usinado após a dobra, portanto, histórico de deformação zero |
De acordo com os dados de produção da JS Precision 2025, o pré-ranhuramento ou isolamento 2.5T+R elimina a ovalização do furo na dobra CNC padrão.
Deformação do furo durante o processo normal A dobra CNC, que ocorre devido ao estiramento, pode ser completamente evitada inserindo-se uma ranhura de alívio de pré-tensão ou usando isolamento geométrico de 2,5T + R durante a fase CAD, levando a uma grande redução dos altos custos de pós-processamento secundário.
Como calcular a distância segura entre o furo e a dobra na fabricação de chapas metálicas?
Uma distância segura entre o furo e a dobra requer que a borda do furo seja espaçada em pelo menos 2,5T + R da linha de dobra para aço laminado a frio padrão e até 3,5T + R para ligas de alumínio de alta resistência, onde T é a espessura da chapa e R é o raio interno da dobra. Quando um recorte entra na zona de tração externa da dobra, a deformação plástica puxa o furo para um formato oval. Manter essa folga mantém o perímetro do furo fora da transição de escoamento. limite, garantindo distorção dimensional zero.
Deslocamento da camada neutra sob tensão de flexão e região de fluxo plástico
- Quando a chapa metálica é dobrada, a camada neutra de deformação será deslocada e a tensão externa fará com que a zona de fluxo plástico se alargue. Se a borda do furo estiver nesta zona, isso levará a tensão desigual na circunferência do furo, o que resultará em alongamento na forma de uma elipse e a estabilidade da chapa metálica distorcida pelo furo será prejudicada.
- O principal fator que influencia a distância de segurança é a interação entre três variáveis: espessura do material T, raio interno de dobra R e largura da abertura V da matriz inferior.Os engenheiros da equipe de serviços de fabricação de chapas metálicas da JS Precision estão inserindo a resistência à tração e a relação de escoamento para ajustar dinamicamente o limite de DFM e estão eliminando completamente cenários em que a interferência entre peças ocorre devido à reserva de espaçamento às cegas.
A influência da largura da abertura da ranhura em V da matriz inferior no limite de segurança
- Quando a abertura em V da matriz inferior aumenta de 8T para 10T ou 12T,a largura da chapa metálica plana aumenta, a área de atrito de deslizamento tangencial durante a deformação plástica do material aumenta e a linha de dobra do espaçamento crítico do furo deve ser elevada em 20% a 30%, dentro dos limites de segurança.
- Os diferentes materiais têm requisitos variáveis de acoplamento da ranhura em V para manipular seus comportamentos de retorno elástico: para uma chapa laminada a frio SPCC, usa-se uma matriz inferior de 8T; para uma liga de alumínio 5052-H32, uma matriz inferior de 10T para a liga; e uma matriz inferior de 12T para aço inoxidável 304, de modo que o ângulo de retorno elástico desses materiais seja controlado dentro de +0,5°.
Tabela de Referência Rápida de Materiais/Espessuras de Chapa Comuns e Espaçamento de Furos e Distância de Segurança da Linha de Dobra Correspondentes
|
Material & Espessura |
Distância mínima do furo à dobra — regra base 2,5T + R |
Abertura recomendada da matriz em V |
Deformação de Tração Admissível (%) |
Grau de Tolerância DFM (+0,xx mm por) |
|---|---|---|---|---|
|
SPCC 1,0 mm |
3,5 mm |
8,0 mm (8T) |
12% |
+0,10 mm |
|
SPCC 2,0 mm |
7,0 mm |
16,0 mm (8T) |
10% |
+0,12 mm |
|
5052-H32 2,0 mm |
7,0 mm (use 3,5T + R = 9,0 mm se não for possível fazer uma ranhura de alívio) |
20,0 mm (10T) |
8% |
+0,15 mm |
|
Aço inoxidável 304 2,0 mm |
7,0 mm |
24,0 mm (12T) |
6% |
+0,08 mm |
|
Aço inoxidável 304 4,0 mm |
14,0 mm |
48,0 mm (12T) |
5% |
+0,10 mm |
As propriedades de tração citadas aqui foram medidas de acordo com a norma ASTM E8/E8M, Métodos de Ensaio Padrão para Ensaios de Tração de Materiais Metálicos, que define como o alongamento é determinado. Para produtos de aço, a ASTM A370-22 define adicionalmente os métodos de ensaio mecânico e a terminologia utilizada nessa medição.
Regra base: D ≥ 2,5T + R para aço laminado a frio e para peças onde uma ranhura de alívio, furo pré-compensado ou operação pós-dobra suporta a deformação residual. Use a variante 3,5T + R quando a peça depender de espaçamento sozinho — veja Q4 para espessura acima de 4,0 mm, onde 4,0T + R se aplica com uma abertura de matriz ampla.
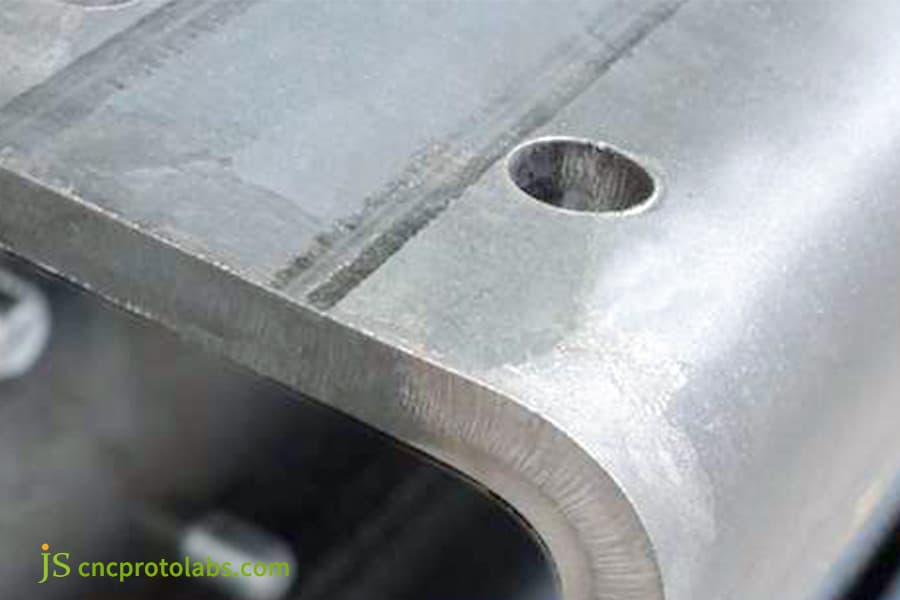
Figura 1: Um furo posicionado em 2.2T + R fica dentro da zona de tração; observe a deformação em forma de ovo em direção à tangente da dobra.
A sequência do processo controla a tolerância do furo na chapa metálica?
A tolerância do furo na chapa metálica é diretamente governada pela sequência do processo: a perfuração ou o corte a laser dos furos antes da dobra resulta em uma tolerância de ±0,15 mm a ±0,25 mm devido às variações cumulativas da tolerância de dobra, enquanto a formação da dobra antes do corte a laser 3D secundário atinge uma precisão posicional de ±0,05 mm. A punção de peças planas é econômica, mas a usinagem pós-dobra elimina completamente o estiramento mecânico nas fronteiras de deformação plástica.
Diferença nas tolerâncias entre os processos de punção e dobra para materiais planos
- Ao fabricar chapas metálicas de precisão personalizadas usando o método de pré-punção, as vantagens são muito óbvias: a eficiência da punção é alta e o tempo de processamento de uma única peça é curto. Mas, quando se aproxima da zona de dobra, o desvio de estiramento do diâmetro do furo pode chegar a 0,35 mm. Além disso, a precisão da posição do furo também é afetada pelo erro cumulativo de compensação de dobra.
- A punção plana é o método preferido para peças estruturais típicas. Suas tolerâncias de dobra podem causar desvios na posição do furo por meios cumulativos. Para eliminar o efeito de fluxo plástico, apenas produtos de alta precisão recebem o benefício de etapas de processamento adicionais posteriormente.
Posicionamento de referência secundário para corte a laser de cinco eixos pós-processamento
- O corte a laser de cinco eixos e as ferramentas dedicadas para entalhe de cantos utilizam a própria superfície formada como referência 3D, em vez de uma borda plana. Como o furo é criado após a conformação, ele não sofre o fluxo de plástico que, de outra forma, arrastaria na parede do furo. O resultado é um diâmetro e posição de furo repetíveis, de acordo com a classe mK da norma ISO 2768.
- Essa rota adiciona de 20% a 45% ao custo unitário, dependendo da quantidade de recursos e da complexidade da fixação, e elimina quase completamente o risco de sucata e remanufatura. Essa opção é adequada para furos com tolerâncias apertadas (H7/H8) e interfaces de precisão em corpos de válvulas, onde uma única montagem com defeito custa mais do que todo o custo adicional de usinagem.
Tabela comparativa de decisões de rota de processo de estampagem e dobra.
Table style="width: 100%; border-collapse: collapse; border-color: #000000;" border="1">
Rota do Processo
Tolerância Posicional
Desvio de Circularidade
Aumento do Custo Unitário
Aplicável Cenário
Perfuração plana
+0,25 mm
0,15–0,35 mm
Linha de base
Peças estruturais gerais
Punção pré-compensada
+0,15 mm
0,08–0,12 mm
+8%
Precisão média
Laser de 5 eixos pós-dobra
+0,05 mm
≤0,03 mm
+35%
Alta precisão H7/H8
Alargamento pós-curvatura
+0,03 mm
≤0,02 mm
+45%
Furos de acoplamento críticos
De acordo com DIN ISO 2768-1:2024, Tolerâncias gerais — Parte 1: Tolerâncias para dimensões lineares e angulares sem indicações de tolerância individuais, especifica a classe de tolerância mK para furos em chapas metálicas.
De acordo com DIN 6935:2011, Dobra a frio de produtos planos de aço — Tolerâncias e dimensões, define os métodos de cálculo da tolerância de dobra.
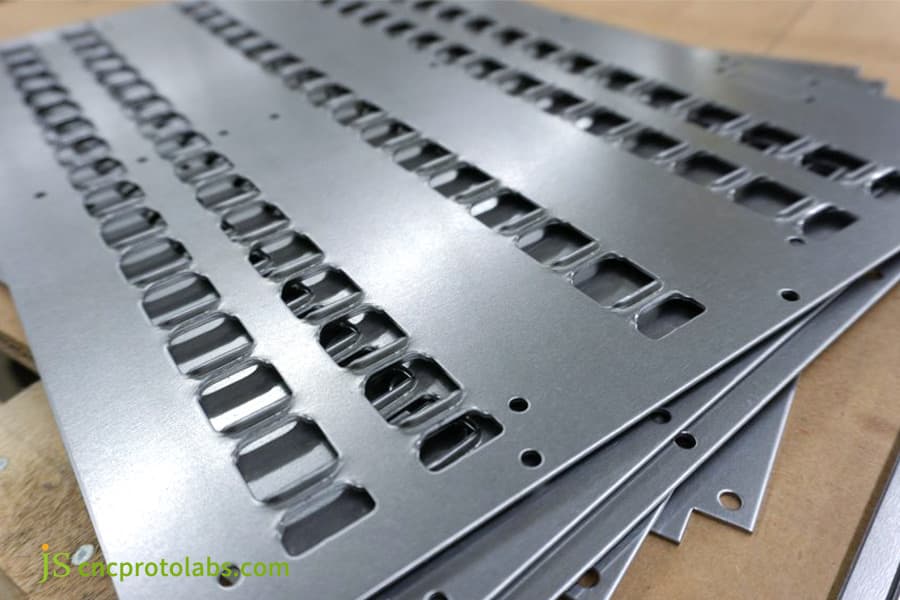
Figura 2: Placas perfuradas antes da conformação — este é o estado em que os blanks ovais pré-compensados devem ser produzidos.

Como os rasgos de alívio evitam furos Distorção no projeto de chapas metálicas?
Ranhuras de alívio e recortes em forma de lágrima isolam a distorção do furo na chapa metálica, interrompendo a propagação da tensão mecânica entre a linha tangente da dobra e a borda do furo adjacente.Ao posicionar um entalhe retangular projetado, em forma de lágrima, com largura mínima igual à espessura da chapa (W ≥ T) e profundidade superior ao raio de curvatura (D ≥ R), as forças de tração se dissipam no corte em vez de deformar o furo geométrico.
Lógica de controle de parâmetros geométricos para ranhura retangular de alívio de pressão
- Crie a zona de isolamento.Uma ranhura de alívio entre a tangente da dobra e a borda do furo dá à tensão de tração um lugar para ir, em vez de através do furo. A tensão é liberada na abertura, portanto, não é transferida para a circunferência do furo. Regras geométricas:largura da ranhura W ≥ T (espessura da chapa); comprimento da ranhura = diâmetro do furo + pelo menos 1,5T além de cada extremidade do furo.
- Mantenha o ligamento forte. Mantenha uma espessura mínima de parede de 1,0T entre a borda da ranhura e a parede do furo, para que o alívio da tensão não enfraqueça a peça. Feito corretamente, essa interrupção bloqueia cerca de 95% da deformação por tração que, de outra forma, atingiria o furo.
Projeto de furo de compensação assimétrico em forma de gota
- Como funciona a gota.Em vez de um círculo, faça um furo em forma de gota assimétrica cujo material extra fica no lado oposto à direção de alongamento. Após a flexão, a distribuição da deformação puxa esse excesso e o furo se fecha, formando um círculo perfeito. É uma compensação pela adição de material onde ele será consumido.
- Regras paramétricas para DFM.A largura da ranhura, a profundidade da ranhura e a espessura do ligamento tornam-se parâmetros controlados, em vez de decisões subjetivas.Regra prática: para T ≥ 2,0 mm, use uma largura de ranhura de W ≥ 1,2T, que também é o valor que aplicamos a ligas de alumínio de alta resistência que resistem ao escoamento.
Como a configuração adequada das ferramentas otimiza o serviço de puncionamento de chapas metálicas?
Um serviço profissional de puncionamento de chapas metálicas evita a deformação do recorte combinando uma folga precisa da matriz (normalmente 10–15% da espessura da chapa por lado) com matrizes inferiores segmentadas ou revestidas com poliuretano (inserto) que continuam a suportar a peça de trabalho durante todo o curso. Ferramentas dinâmicas e matrizes com inserções de nylon removem as forças de arrasto na margem do furo, mantendo a ovalização abaixo de +0,03 mm.
O efeito da porcentagem de folga de punção nas microfissuras da parede do furo
- Quando a folga de punção unilateral é inferior a 8% durante o processo de punção CNC, microfissuras começam a se acumular na zona de rasgo puncionada. Ao contrário, se for superior a 18%, ocorrerão colapsos graves nos cantos e grandes rebarbas na borda do furo. Esses tipos de imperfeições têm uma alta probabilidade de se transformarem em pontos de concentração de tensão e fissuras durante os processos de dobra e estiramento.
- Manter a folga entre o punção e a matriz em 10–15% da espessura da chapa por lado, com a folga da matriz correspondente em todo o conjunto de ferramentas, reduz a rugosidade da parede do furo cortado para cerca de Ra 1,6 µm em trabalhos de alta precisão. Uma faixa de cisalhamento limpa não deixa núcleos de microfissuras que possam ser abertos pela dobra subsequente.
Escolhendo entre uma matriz basculante com rolamentos e uma matriz inferior revestida com poliuretano
- Uma matriz em V rígida possui ombros de aço. À medida que a chapa desliza sobre eles sob a carga do pistão, esses ombros aplicam abrasão lateral e cisalhamento por tração bem próximos ao furo — o mecanismo que transforma um furo redondo em um oval. Uma matriz inferior basculante construída sobre rolamentos, ou uma matriz inferior revestida com poliuretano de dureza 90 Shore A, mantém a chapa e a matriz em contato de rolamento puro, sem qualquer deslizamento.
- Essa mudança de ferramenta remove a deformação por arrasto em sua origem: nenhum ombro da matriz está arrastando na margem do furo, portanto, o desvio de circularidade permanece dentro de +0,03 mm. É particularmente adequado para a produção em alto volume de estruturas de liga de alumínio de precisão.
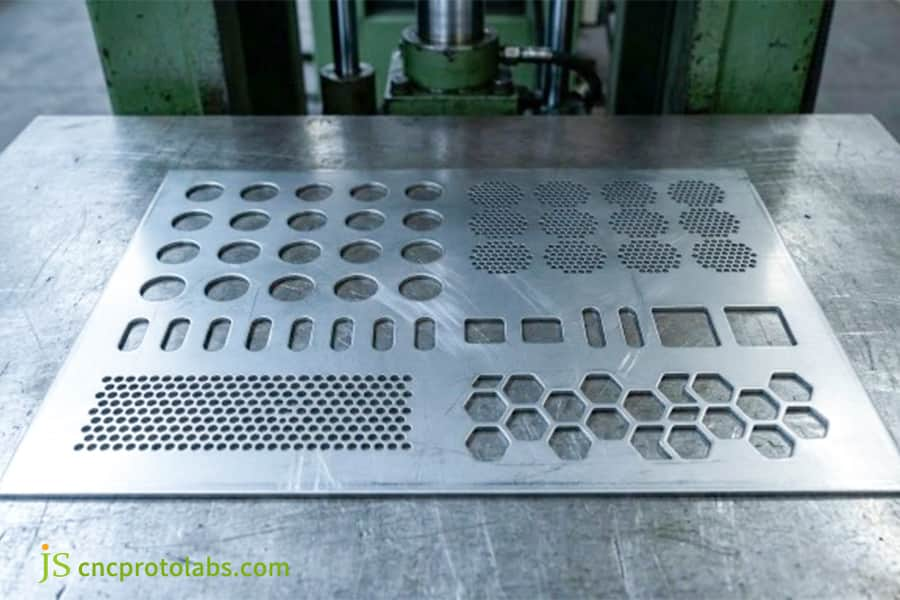
Figura 3: Painel de metal perfurado com vários furos sob a ferramenta da máquina de puncionamento.
Como evitar a deformação de furos extrudados em chapas metálicas de precisão?
Furos roscados extrudados deformam e racham perto de dobras porque a conformação cria colares de paredes finas pré-tensionados que apresentam baixo alongamento residual sob tração tangencial cargas. Em precisão serviço de fabricação de chapas metálicas, isolar esses colares roscados requer um espaçamento mínimo de 3,5T + R da linha de dobra ou a aplicação de um entalhe de alívio em linha antes da conformação rotativa.
Análise do endurecimento por trabalho a frio e da reserva plástica de flanges com flange
- Furos roscados extrudados (com flange) são uma maneira padrão de inserir roscas em chapas finas sem uma porca. A desvantagem está oculta na etapa de conformação: a pré-perfuração e a extrusão reduzem a espessura da parede do colar para aproximadamente 60–70% da espessura original da chapa, e o trabalho a frio envolvido consome a maior parte da ductilidade restante.
- Se o colar estiver a menos de 3,5T + R da linha de dobra, A tensão tangencial de tração da flexão irá romper o pescoço da extrusão e deformar o furo. Uma vez que um colar extrudado perde sua reserva de ductilidade, o espaçamento ou um entalhe de alívio é a única defesa — você não pode recuperar a plasticidade após a conformação.
Estratégia de ranhura de alívio de pressão em forma de crescente e furo de fundo elíptico pré-compensado
- Para evitar a formação de rebarbas, usinar uma pequena ranhura de alívio de pressão em forma de crescente entre a linha de dobra e a rebarba é uma estratégia comum de pré-dobra. Outros métodos de prevenção incluem modificar o punção de perfuração plana para um furo de fundo elíptico pré-compensado antes da flangeagem, ou fazer a rosca após a dobra ser totalmente e estável por uma máquina de rosqueamento automatizada multieixos.
- As medidas acima garantem que os calibradores de rosca sejam 100% qualificados, evitam roscas danificadas durante o teste de torque de montagem e garantem o rendimento da produção em massa.
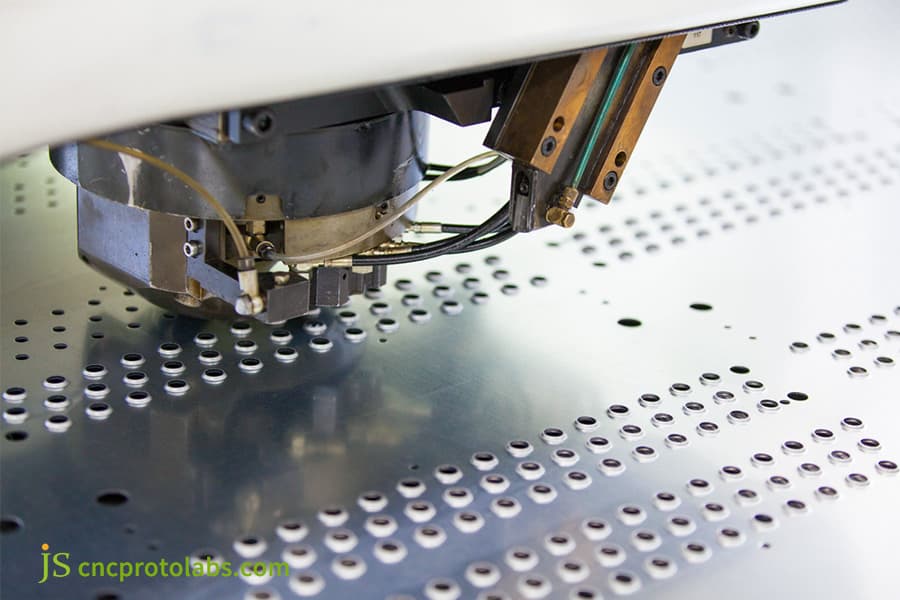
Figura 4: Punção de extrusão formando um colar flangeado; a parede fica mais fina, com 60-70% da espessura original aqui, razão pela qual 3,5T + R se aplica.
Como a direção do grão e a ductilidade afetam a distorção do furo na chapa metálica?
O alongamento do material e a direção do grão de laminação ditam a magnitude da distorção do furo na chapa metálica, já que materiais de alta ductilidade, como o alumínio 5052-O, exibem zonas de estiramento plástico amplas e graduais, enquanto o aço inoxidável 304 cria gargalos de deformação localizados e de alta tensão. A flexão perpendicular à direção de laminação aumenta a resistência ao trincamento das bordas o suficiente para que a folga de segurança necessária diminua em cerca de 25% em comparação com a flexão paralela à direção de laminação.
Diferença de deformação entre a flexão ao longo e perpendicular à direção do cristal
- A flexão ao longo da direção de laminação limita o quanto a fibra externa pode se alongar, de modo que microvazios intergranulares se abrem no lado tracionado e o estreitamento começa cedo. O primeiro lugar que aparece é a borda do furo mais próxima da linha de dobra. A flexão transversal à direção de laminação permite que a mesma peça absorva muito mais deformação local antes de sofrer estreitamento, o que medimos como cerca de 35% menos ovalização em peças idênticas.
- Durante a programação, é importante definir no software CAD que a direção crítica de dobrar furos de alta precisão seja vertical ou a 45° na direção transversal da fibra de laminação. Defina a direção crítica de dobra para furos com tolerâncias apertadas como perpendicular à fibra ou a 45°, seja durante a programação ou diretamente no modelo plano do CAD. Ambas as configurações têm o mesmo propósito: são elas que permitem a redução de aproximadamente 25% na folga.
Influência do alongamento de diferentes classes de metal na faixa da zona de deformação
- O aço inoxidável austenítico 304 apresenta um alongamento de ≥ 40% com alta resistência ao escoamento e uma zona de deformação concentrada que a torna mais propensa ao retorno elástico; em comparação, a liga de alumínio 6061-T6 tem apenas 8-12% de alongamento após a fratura e é propensa a rasgos frágeis bem nas microfissuras na borda do furo.
- Inspirado no projeto de chassi de alumínio de alta resistência 2025 da JS Precision, uma vez que a direção de flexão foi alterada para ser perpendicular à orientação do cristal, a circularidade do furo diminuiu de 0,25 mm para 0,08 mm, confirmando o efeito significativo do material anisotrópico na estabilidade dimensional.
De acordo com ASTM E8/E8M-22, Métodos de Teste Padrão para Teste de Tração de Materiais Metálicos define o Medição de alongamento e deformação por tração em chapas metálicas.
Estudo de Caso: Como a JS Precision Resolveu a Ovalização de Furos em Flanges para Gabinetes Personalizados?
Um cliente norte-americano encomendou um lote de peças personalizadas de chapa metálica de precisão: gabinetes de refrigeração para inversores feitos de liga de alumínio 5052-H32 de 2,5 mm. A borda da dobra da flange continha uma fileira densa de 16 furos para parafusos M4. O desenho mostrava uma distância mínima de apenas 3,2 mm da borda do furo até a linha de dobra — muito abaixo do limite de segurança teórico de 2,5T + R = 8,25 mm (T = 2,5 mm, R = 2,0 mm). As amostras do fornecedor anterior apresentaram uma ovalização de 0,42 mm. Os parafusos M4 não passavam pelos suportes de montagem do dissipador de calor, o que interrompeu completamente a linha de montagem e a taxa de refugo do lote atingiu 41%.
Registro do projeto: programa de gabinetes para um cliente comercial de armazenamento de energia, 1º trimestre de 2025. Circularidade e posição medidas em um projetor óptico 2D para os três primeiros artigos e por CMM na produção de 5.000 peças. Todos os valores abaixo são medidos, não modelados.
Dificuldades encontradas pelos clientes
Um cliente norte-americano encomendou um lote de peças personalizadas de chapa metálica de precisão: gabinetes de resfriamento de inversores feitos de liga de alumínio 5052-H32 de 2,5 mm. A borda da dobra flangeada continha uma fileira densa de 16 furos para parafusos M4. O desenho mostrava uma distância mínima de apenas 3,2 mm da borda do furo até a linha de dobra — muito abaixo do limite de segurança teórico de 2,5T + R = 8,25 mm (T = 2,5 mm, R = 2,0 mm). As amostras do fornecedor anterior apresentaram uma ovalização de 0,42 mm.Os parafusos M4 não passavam pelos suportes de montagem do dissipador de calor, o que paralisou completamente a linha de montagem e a taxa de refugo do lote atingiu 41%.
JS Precision Solution
- Compensação reversa por cálculo.Usando a resistência à tração medida daquele lote específico de alumínio (215 MPa), a equipe reconstruiu o padrão plano para que cada furo fosse perfurado como uma microelipse, comprimida em 8,5% na direção de dobra-estiramento. Após a conformação, a tensão a puxa de volta ao formato redondo.
- Atualização do contato da matriz inferior.A prensa dobradeira servo foi equipada com uma matriz inferior composta com um inserto de poliuretano de dureza 90 Shore A, eliminando os arranhões que os ombros da matriz de aço deixam na superfície externa e nas paredes do furo.
- Correção de teste em circuito fechado. As três primeiras amostras foram medidas em um projetor óptico e a excentricidade da elipse foi ajustada até que os furos voltassem a ser um círculo perfeito de ⌀4,50 mm após a conformação.
Lições aprendidas com o fracasso
Nossa primeira proposta técnica seguiu o caminho convencional: criar um ranhura de alívio contínua em forma de fenda de cada furo até a linha de dobra. Abandonamos a ideia quase imediatamente. Esta carcaça de inversor precisa atender a uma classificação de vedação IP66, e qualquer ranhura que penetre o flange romperia a cavidade selada e enfraqueceria sua seção de suporte de carga ao mesmo tempo.
Então, a equipe da JS Precision substituiu completamente a abordagem de ranhura passante e resolveu o problema com geometria.
Resultado final
Em uma produção de 5.000 gabinetes, tanto a circularidade quanto o desvio na posição dos furos permaneceram dentro de +0,04 mm, o que confirma que o processo foi estável e não apenas repetível em uma primeira peça de sorte. A inserção automatizada de parafusos atingiu uma taxa de 100% de aprovação na primeira tentativa. Comparado com a mudança para alargamento a laser de cinco eixos pós-dobra, essa rota reduziu a perda de material por retrabalho por peça em 28,75% e encurtou o prazo de entrega em seis dias úteis.
Precisa de ajuda para resolver problemas como furos fora de centro ou montagem desalinhada em chassis de precisão? Entre em contato com a equipe de engenharia da JS Precision agora mesmo para obter a mesma compensação de algoritmo de engenharia reversa e solução de matriz inferior de poliuretano, garantindo que suas peças passem na verificação de precisão na primeira tentativa!
Perguntas frequentes
P1: O que causa distorção do furo durante a dobra de chapas metálicas?
Ao dobrar, o lado externo da chapa metálica é submetido a tensão de tração e se alonga, enquanto o lado interno é submetido a tensão de compressão e se encurta. Quando o furo está na zona de tensão plástica externa, o equilíbrio da força circunferencial é interrompido e o material é esticado unidirecionalmente na direção perpendicular à linha de dobra, fazendo com que o furo perfeitamente redondo se torne uma elipse irregular, resultando em desvios dimensionais.
Q2: Qual é a maneira mais econômica de corrigir a distorção do furo quando o espaço é limitado?
Adicionar um sulco de alívio de pressão no furo passante com pelo menos T de largura entre o furo e a linha de dobra é a solução mais econômica quando o 2.A distância de segurança 5T + R não tem espaço a ser mantido. Este sulco cortará a difusão da tensão de tração para longe da borda do furo, evitando assim a deformação sem a necessidade de usar moldes caros ou usinagem secundária. P3: Como o corte a laser pós-dobra afeta o custo total de produção? Dobrar primeiro e depois cortar os furos em um laser 3D de cinco eixos aumenta o custo unitário em aproximadamente 25–30% em comparação com a punção plana. Esse custo adicional vem de três fatores: dispositivos de localização 3D dedicados, tempo de configuração adicional e um ciclo mais longo do que uma prensa de punção plana de alta velocidade. Vale a pena pagar quando a tolerância do furo for mais rigorosa que +0,05 mm (H7/H8, interfaces de válvulas de precisão), porque o processo apresenta risco essencialmente zero de refugo em caso de falha que, de outra forma, seria encontrada na montagem final.
Q4: Como a fórmula da distância mínima deve ser modificada para espessuras de chapa acima de 4,0 mm?
Quando a espessura da chapa excede 4,0 mm, a zona de deformação plástica da chapa se expande e o valor convencional de 2,5T + R precisa ser revisado para 3,5T + R. Quando a abertura da matriz inferior for grande, deve-se usar 4,0T + R. Para chapas espessas, recomenda-se chanfrar ou recozer localmente o furo antes da dobra para evitar a propagação de trincas de cisalhamento na borda externa do material espesso.
Q5: Como evitar a distorção do furo escareado próximo à linha de dobra?
Um escareamento deixa uma borda extremamente fina na extremidade, portanto, tem muito pouca rigidez à tração para resistir ao estiramento. Mantenha a borda externa do cone em pelo menos 3.0T + R da linha de dobra. Se o layout exigir uma aproximação maior, altere a sequência: faça um furo piloto simples, forme a dobra e, em seguida, usine o escareador como uma segunda operação na peça acabada. Usinar o cone após a formação é a única maneira de garantir que a superfície de acoplamento permaneça redonda.
Q6: Como a JS Precision avalia os riscos de distorção do furo para fornecer um orçamento de fabricação preciso?
Depois que o cliente envia os desenhos 3D STEP/IGES pelo portal da JS Precision, o sistema de engenharia escaneia automaticamente a distância da borda do furo, a espessura da placa e os parâmetros da ranhura em V do molde. Emitiremos um relatório de simulação DFM para recursos de interferência, forneceremos soluções de pré-compensação ou pós-processamento e forneceremos orçamentos detalhados em até 12 horas.
Q7: Quais problemas de montagem funcional ocorrem se um furo de porca de fixação se deformar?
Se o furo da porca de fixação por pressão se deformar e ficar ovalizado, o anel de engrenagem de engrenamento não poderá cortar uniformemente a chapa metálica circunferencialmente quando a máquina de fixação por pressão pressionar o fixador. Isso levará a força de engrenamento local insuficiente, fazendo com que a porca deslize durante o teste de torque subsequente ou incline e quebre sob empuxo axial, resultando em falha final da montagem.
Q8: A orientação da rebarba de punção altera a severidade do alargamento do furo?
A direção da rebarba de punção tem um impacto significativo na resistência à trinca da borda do furo.Se a rebarba estiver voltada para a zona de tensão externa da dobra, a borda de rasgo da microperfuração se tornará um ponto de concentração de tensão local, acelerando a deformação e o surgimento de trincas no furo. Orientar a face da rebarba em direção à zona de pressão interna da dobra pode inibir efetivamente a propagação de microtrincas na borda para a parede do furo.
Resumo
O alongamento e a ovalização do furo no processamento de chapas metálicas são liberações de tensão no campo de tensão de tração da chapa metálica durante a dobra. Ao aderir estritamente à folga de segurança crítica de 2,5T + R, fazendo uso razoável de ranhuras de alívio de pressão e furos elípticos pré-compensados e selecionando a rota do processo de puncionamento e dobra de acordo com as tolerâncias de montagem, os engenheiros podem evitar riscos de interferência de hardware e reduzir significativamente os custos de retrabalho antes da produção experimental.
Enfrentando gargalos como furos ovais perto da linha de dobra, porcas de encaixe por pressão soltas ou conjuntos de vários furos desalinhados? Faça o upload do seu modelo CAD 3D (.STEP / .IGES) mais o desenho 2D, e nossa equipe de engenharia de chapas metálicas retornará um relatório de avaliação de deformação DFM e uma cotação de produção em até 12 horas. O relatório sinaliza todos os furos que violam a regra 2,5T + R, fornece o valor de compensação para cada um e precifica tanto a rota padrão quanto a rota pós-dobra para que você possa comparar. Sem custo, sem compromisso. Combinado com dobra servo e capacidade de laser de fibra 3D, o objetivo é simples: precisão dimensional na primeira tentativa, não na terceira.
Aviso Legal
O conteúdo desta página é apenas para fins informativos. Para JS Precision Services, não há declarações ou garantias, expressas ou implícitas, quanto à precisão, integridade ou validade das informações. É responsabilidade do comprador identificar os requisitos técnicos específicos e solicitar uma cotação formal de peças. Entre em contato conosco para obter mais informações.
Recurso

