Español




El diseño de los orificios para chapa metálica determina la estabilidad dimensional en la plegadora, no en la inspección. La distorsión incontrolada de los orificios se manifiesta posteriormente como desalineación del hardware, roscas dañadas y fallos de montaje; fallos que son baratos de prevenir en CAD y caros de corregir en la línea de producción. La prevención combina tres factores: compensación predictiva de la desviación en CAD, selección dinámica de la matriz inferior (matriz en V, de poliuretano o de rodamiento) y secuenciación del proceso. Juntos, aíslan la zona de deformación plástica para que nunca alcance la pared del orificio.
Conclusiones clave
- La regla:mantenga el borde del orificio D ≥ 2,5T + R desde la línea de curvatura, donde T es el espesor de la chapa y R es el radio de curvatura interior. Por debajo de este valor, el orificio se sitúa en el campo de tensión y adquiere forma ovalada. ¿No hay espacio para el espaciado? Utilice una ranura de alivio con un ancho W ≥ T, que se extienda 1,5T más allá de cada extremo del orificio, manteniendo un ligamento de 1,0T hasta la pared del orificio. Esto bloquea aproximadamente el 95 % de la tensión transferida. ¿Alto volumen de producción, tolerancias estrictas? Precompensación: perfore una microelipse comprimida entre un 6 % y un 12 % en la dirección de estiramiento para que recupere su forma redonda. Método de estampado en masa, con una tolerancia de ±0,05 mm. ¿Ajuste crítico (H7/H8)? Primero se da forma, luego se mecaniza el agujero en un láser de cinco ejes a ±0,05 mm para un costo unitario de +20&endash;45% — pero casi sin desperdicio.
- Siempre verifique tres cosas más: la abertura de la matriz en V (8T / 10T / 12T según el material), la dirección de la curvatura con respecto a la fibra de laminación y si el orificio es un collar extruido, que requiere 3.5T + R porque el conformado ya ha consumido la mayor parte de su ductilidad.
Tabla resumen de respuestas clave: Prevención de la distorsión del orificio
|
Categoría de solución de proceso |
Parámetro de control principal / Fórmula crítica |
Escenarios aplicables y Grado de tolerancia |
Tasa de eliminación de deformación |
|---|---|---|---|
|
Diseño de espaciado DFM estándar |
Espaciado L ≥ 2.5T + R; Placa gruesa L ≥ 3.5T + R |
Agujeros pasantes generales, agujeros para pasadores, tolerancia ±0.10 mm |
100% – Ningún orificio atraviesa la zona de plástico (se cumple la regla de espaciado) |
|
Ranuras de alivio geométrico |
Ancho de la ranura ≥ T; La longitud de la ranura excede los extremos del orificio en 1.5T cada uno |
Espacio compacto, agujeros de alta densidad, tolerancia ±0,08 mm |
≈95% – de deformación por tracción transferida, cuando W ≥ T y ligamento ≥ 1,0 T |
|
Agujero ovalado perforado precompensado |
Contracción precompensada del eje corto del punzón: 6% - 12% |
Estampado en masa, tolerancia ±0.05 mm |
≈98% – después de la autocompensación de recuperación elástica, verificado en la CMM del primer artículo |
|
Doblar primero y luego procesar, guía de fijación de posicionamiento 3D |
Agujeros de tolerancia estricta (H7/H8), interfaces de válvula de precisión |
100% – sin orificio presente durante el conformado; mecanizado después del doblado, por lo que no hay historial de deformación |
Según los datos de producción de JS Precision 2025, el pre-ranurado o el aislamiento 2.5T+R elimina la ovalidad del orificio en el doblado CNC estándar.
Deformación del orificio durante el doblado normal
Los tornillos M4 no pasaban a través de los soportes de montaje del disipador de calor, lo que detuvo por completo la línea de montaje y el índice de desperdicio del lote alcanzó el 41%.Material y espesor
Mín. Distancia del orificio a la curvatura – regla base 2.5T + R
Apertura recomendada de la matriz en V
Deformación por tracción admisible (%)
Grado de tolerancia DFM (±0.xx mm por pulgada)
SPCC 1.0 mm
3,5 mm
8,0 mm (8T)
12%
+0,10 mm
SPCC 2.0 mm
7.0 mm
16.0 mm (8T)
10%
±0.12 mm
5052-H32 2.0 mm
7.0 mm (use 3.5T + R = 9.0 mm si no es posible una ranura de alivio)
20.0 mm (10T)
8%
+0.15 mm
304 SS 2.0 mm
7.0 mm
24.0 mm (12T)
6%
±0.08 mm
304 SS 4.0 mm
14,0 mm
48,0 mm (12T)
5%
±0.10 mm
Las propiedades de tracción aquí citadas se midieron según la norma ASTM E8/E8M, Métodos de prueba estándar para el ensayo de tracción de materiales metálicos, que define cómo se determina la elongación. Para productos de acero, la norma ASTM A370-22 define adicionalmente los métodos de ensayo mecánico y la terminología utilizados en dicha medición.
Regla base: D ≥ 2.5T + R para acero laminado en frío y para piezas donde una ranura de alivio, un orificio precompensado o una operación de post-doblado soporta la deformación residual. Utilice la variante 3.5T + R cuando la pieza dependa del espaciado solo — ver Q4 para espesores superiores a 4,0 mm, donde se aplica 4,0T + R con una abertura de matriz amplia.
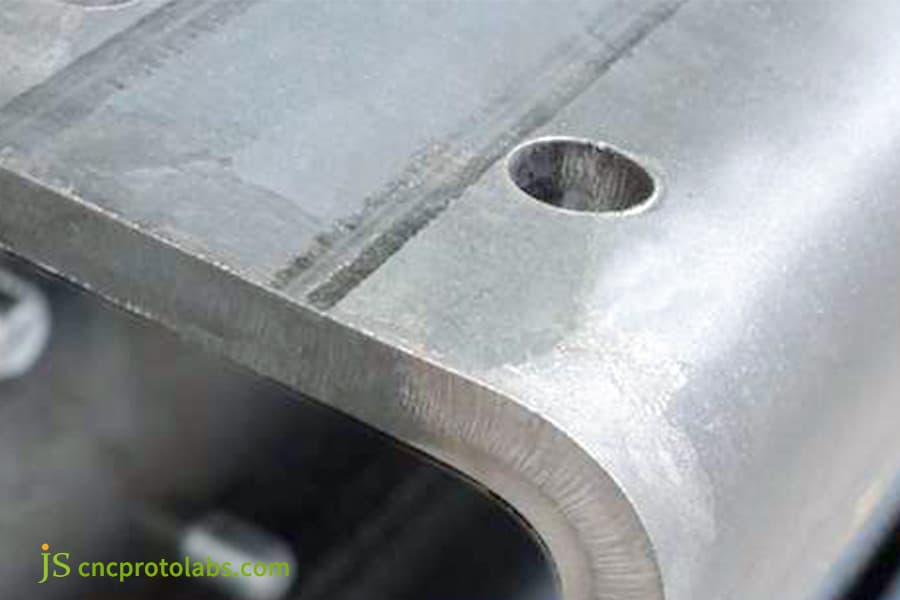
Figura 1: Un orificio colocado a 2.2T + R se encuentra dentro de la zona de tracción; observe la deformación ovalada hacia la tangente de flexión.
¿Controla la secuencia del proceso la tolerancia de los agujeros en la chapa metálica?
La tolerancia de los agujeros en la chapa metálica está directamente determinada por la secuencia del proceso: perforar o cortar con láser los agujeros antes del doblado produce una tolerancia de ±0,15 mm a ±0,25 mm debido a las variaciones acumulativas de la tolerancia de doblado, mientras que formar el doblado antes del corte láser 3D secundario logra una precisión de posición de ±0,05 mm. El punzonado de piezas planas es rentable, pero el mecanizado posterior al doblado elimina por completo el estiramiento mecánico en los límites de deformación plástica.
Diferencia en las tolerancias entre los procesos de punzonado y doblado para materiales planos
- Al fabricar chapa metálica de precisión a medida mediante el método de prepunzonado, las ventajas son evidentes: la eficiencia del punzonado es alta y el tiempo de procesamiento de una sola pieza es corto. Sin embargo, al acercarse a la zona de doblado, la desviación del estiramiento del diámetro del orificio puede llegar a ser de hasta 0,35 mm. Además, la precisión de la posición del orificio también se ve afectada por el error de compensación de doblado acumulativo.
- El punzonado plano es el método habitual para piezas estructurales típicas. Sus tolerancias de doblado pueden causar desviaciones en la posición del orificio por medios acumulativos. Para eliminar el efecto de arrastre del flujo plástico, solo los productos de alta precisión se benefician de pasos de procesamiento adicionales posteriormente.
Posicionamiento de referencia secundario para corte láser de cinco ejes después del proceso
- El corte láser de cinco ejes y las herramientas específicas para el ranurado de esquinas utilizan la superficie formada como referencia 3D, en lugar de un borde plano. Dado que el orificio se crea después del conformado, no se ve afectado por el flujo de plástico que, de otro modo, se arrastraría por la pared del orificio. El resultado es un diámetro y una posición del orificio repetibles según la clase mK de la norma ISO 2768.
- Este método aumenta el coste unitario entre un 20 % y un 45 %, dependiendo del número de características y la complejidad de la fijación, y elimina casi por completo el riesgo de desperdicio y remanufactura.
Esa opción es adecuada para orificios con tolerancias ajustadas (H7/H8) e interfaces de cuerpos de válvulas de precisión, donde un solo fallo en el ensamblaje cuesta más que el coste total del mecanizado.Tabla comparativa de decisiones sobre rutas de proceso de estampado y doblado
borde="1">Ruta del proceso
Tolerancia de posición
Desviación de redondez
Aumento del costo por pieza
Aplicable Escenario
Perforación plana en blanco
±0.25 mm
0,15–0,35 mm
Línea base
Partes estructurales generales
Perforación precompensada
&+0.15 mm
0.08–0.12 mm
+8%
Precisión media
Láser de 5 ejes con post-curvatura
±0.05 mm
≤0.03 mm
+35%
Alta precisión H7/H8
Escariado posterior al doblado
±0.03 mm
≤0.02 mm
+45%
Agujeros de acoplamiento críticos
Según DIN 6935:2011, Doblado en frío de productos planos de acero – Tolerancias y dimensiones, define los métodos de cálculo de la tolerancia de doblado.
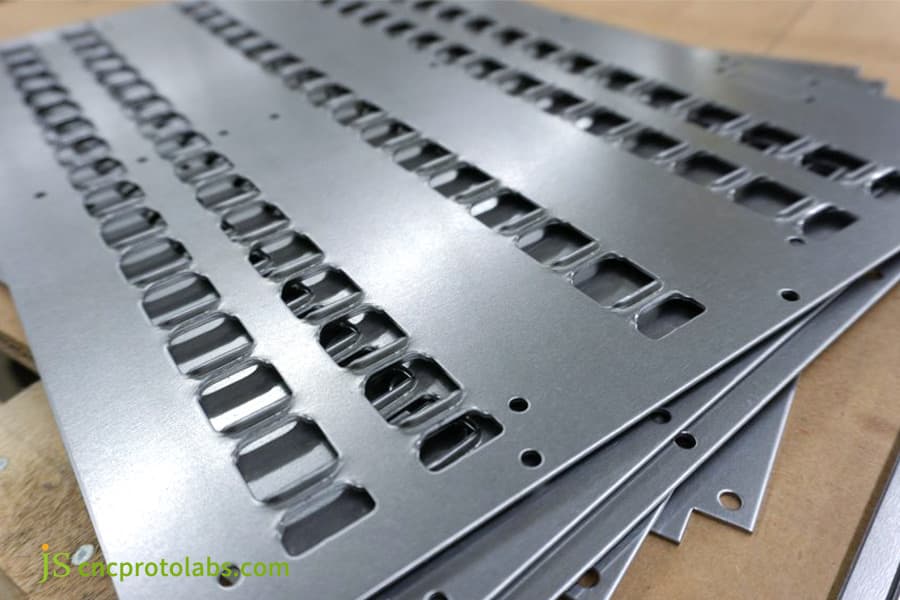
Figura 2: Placas perforadas antes del conformado; este es el estado en el que deben producirse las piezas ovaladas precompensadas.
¿Cómo se hacen las ranuras de alivio? ¿Cómo evitar la distorsión de los agujeros en el diseño de chapa metálica?
Las ranuras de alivio y los recortes en forma de lágrima aíslan la distorsión de los agujeros en la chapa metálica al interrumpir la propagación de la tensión mecánica entre la línea tangente de la curvatura y el borde adyacente del agujero.Al colocar una muesca rectangular o en forma de lágrima diseñada con un ancho mínimo igual al espesor de la lámina (W ≥ T) y una profundidad que exceda el radio de curvatura (D > R), las fuerzas de tracción se disipan en el corte en lugar de deformar el orificio geométrico.
Lógica de control de parámetros geométricos para la ranura de alivio de presión rectangular
- Crear la zona de aislamiento. Una ranura de alivio entre la tangente de curvatura y el borde del orificio permite que la tensión de tracción se libere en un lugar distinto al orificio. La tensión se libera en el espacio abierto, por lo que no se transfiere a la circunferencia del orificio. Reglas geométricas: Ancho de la ranura W ≥ T (espesor de la lámina); longitud de la ranura = diámetro del orificio + al menos 1,5T más allá de cada extremo del orificio.
- Mantener el ligamento fuerte. Mantenga un espesor mínimo de pared de 1.0T entre el borde de la ranura y la pared del orificio, de modo que la liberación de la tensión no debilite la pieza. Si se realiza correctamente, esta interrupción bloquea aproximadamente el 95% de la deformación por tracción que de otro modo alcanzaría el orificio.
Diseño de orificio de compensación asimétrico en forma de lágrima
- Cómo funciona la lágrima. En lugar de un círculo, perfore una lágrima asimétrica cuyo material adicional se asienta en el lado opuesto a la dirección de estiramiento. Después del doblado, la distribución de la tensión retira ese exceso y el orificio se cierra formando un círculo perfecto. Se trata de una compensación mediante la adición de material donde se consumirá.
- Reglas paramétricas para DFM. El ancho de la ranura, la profundidad de la ranura y el espesor del ligamento se convierten entonces en parámetros controlados en lugar de decisiones subjetivas.Regla general: para T ≥ 2,0 mm, utilice un ancho de ranura de W ≥ 1,2T, que es también el valor que aplicamos a las aleaciones de aluminio de alta resistencia que resisten la deformación.
¿Cómo optimiza la configuración adecuada de las herramientas el servicio de punzonado de chapa metálica?
Un servicio profesional de punzonado de chapa metálica evita la deformación del corte mediante la combinación de una holgura precisa de la matriz (normalmente entre el 10 % y el 15 % del espesor de la chapa por lado) con matrices inferiores segmentadas o revestidas de poliuretano (insertos) que mantienen la pieza de trabajo en su lugar durante todo el recorrido.
Las herramientas dinámicas y las matrices con inserciones de nailon eliminan las fuerzas de arrastre en el margen del orificio, manteniendo la ovalidad por debajo de ±0,03 mm.Efecto del porcentaje de holgura de punzonado en las microfisuras de la pared del orificio
- Cuando la holgura de punzonado unilateral es inferior al 8 % durante el proceso de punzonado CNC, comienzan a acumularse microfisuras en la zona de desgarro del punzonado. Por el contrario, si supera el 18 %, se producirán graves colapsos en las esquinas y grandes rebabas en el borde del orificio. Este tipo de imperfecciones tienen una alta probabilidad de convertirse en puntos de concentración de tensiones y agrietamiento durante los procesos de doblado y estiramiento. Al mantener la holgura entre el punzón y la matriz entre el 10 % y el 15 % del espesor de la chapa por lado, con la holgura de la matriz igualada en todo el conjunto de herramientas, se reduce la rugosidad de la pared del orificio cortado a aproximadamente Ra 1,6 µm en trabajos de alta precisión. Una banda de corte limpia no deja núcleos de microfisuras que puedan abrirse durante el doblado posterior.
Elegir entre una matriz de rodamiento y una matriz inferior revestida de poliuretano
- Una matriz en V rígida tiene hombros de acero. A medida que la chapa se desliza sobre ellos bajo la carga del pistón, estos hombros aplican abrasión lateral y cizallamiento por tracción justo al lado del orificio; el mecanismo que convierte un orificio redondo en ovalado. Una matriz inferior de tipo reversible construida sobre rodamientos, o una matriz inferior revestida con poliuretano Shore A de 90, mantiene la chapa y la matriz en contacto rodante puro sin deslizamiento alguno.
- Este cambio de herramienta elimina la deformación por arrastre en su origen: ningún hombro de la matriz roza el margen del orificio, por lo que la desviación de redondez se mantiene dentro de ±0,03 mm. Es especialmente adecuada para la producción en grandes volúmenes de marcos de aleación de aluminio de precisión.
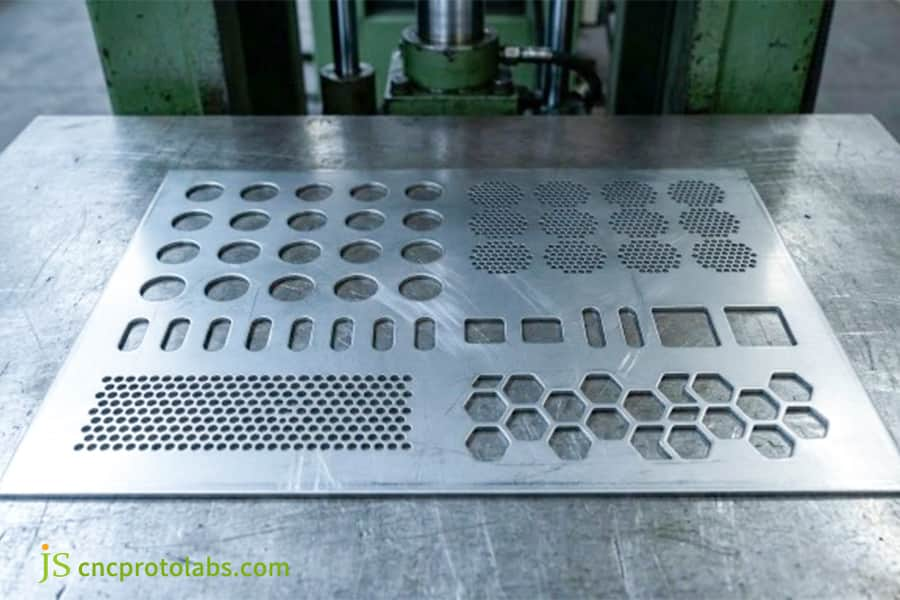
Figura 3: Panel metálico perforado con varios orificios bajo la herramienta de la máquina punzonadora.
¿Cómo prevenir la deformación de los orificios extruidos en chapa metálica de precisión?
Los orificios roscados extruidos se deforman y agrietan cerca de las curvas porque el conformado crea collares pretensados de paredes delgadas que presentan una baja elongación residual bajo tensión tangencial. cargas. En precisión doblado de orificios de alta precisión sea vertical o transversal a la dirección de laminación de la fibra. Fije la dirección crítica de doblado para orificios de tolerancia ajustada como perpendicular a la fibra o a 45°, ya sea durante la programación o directamente en el patrón plano CAD. Ambas configuraciones tienen el mismo propósito: son las que le permiten obtener una reducción de ~25% en la holgura.
Influencia del alargamiento de diferentes grados de metal en el rango de la zona de deformación
- El acero inoxidable austenítico 304 presenta un alargamiento de ≥ 40% con alta resistencia a la fluencia y una zona de deformación concentrada que lo hace más propenso al efecto de recuperación elástica; en comparación, la aleación de aluminio 6061-T6 solo tiene un 8-12% de elongación después de la fractura y es propensa a la rotura frágil justo en las microfisuras del borde del orificio.
- Inspirados por el proyecto de chasis de aluminio de alta resistencia 2025 de JS Precision, una vez que la dirección de flexión se cambió para que fuera perpendicular a la orientación cristalina, la redondez del orificio disminuyó de 0,25 mm a 0,08 mm, lo que confirma el efecto significativo del material anisotrópico en la estabilidad dimensional.
Según ASTM E8/E8M-22, Métodos de prueba estándar para el ensayo de tracción de materiales metálicos
Define la medición de la elongación y la deformación por tracción para chapas metálicas.
Caso práctico: ¿Cómo resolvió JS Precision el problema de la ovalidad en los orificios de las bridas de las cajas personalizadas?
Un cliente norteamericano encargó un lote de piezas de chapa metálica de precisión personalizadas: cajas de refrigeración para inversores fabricadas con aleación de aluminio 5052-H32 de 2,5 mm.
El borde de la brida presentaba una hilera densa de 16 orificios para tornillos M4. El plano mostraba una distancia mínima de tan solo 3,2 mm desde el borde del orificio hasta la línea de plegado, muy por debajo del límite de seguridad teórico de 2,5T + R = 8,25 mm (T = 2,5 mm, R = 2,0 mm). Las muestras de su proveedor anterior presentaban una ovalidad de 0,42 mm.Registro del proyecto: programa de carcasas para un cliente comercial de almacenamiento de energía, primer trimestre de 2025. La redondez y la posición se midieron con un proyector óptico 2D para los tres primeros artículos y con una máquina de medición por coordenadas (CMM) en la producción de 5000 piezas. Todas las cifras que se muestran a continuación son medidas, no modeladas.
Dificultades encontradas por los clientes
Un cliente norteamericano encargó un lote de piezas de chapa metálica de precisión a medida: carcasas de refrigeración de inversores fabricadas con aleación de aluminio 5052-H32 de 2,5 mm. El borde doblado con brida tenía una hilera densa de 16 × 10 orificios para tornillos M4. El dibujo mostraba una distancia mínima de tan solo 3,2 mm desde el borde del orificio hasta la línea de doblado. muy por debajo del límite de seguridad teórico de 2,5T + R = 8,25 mm (T = 2,5 mm, R = 2,0 mm). Las muestras de su proveedor anterior presentaban una ovalidad de 0,42 mm.Los tornillos M4 no pasaban por los soportes de montaje del disipador de calor, lo que detuvo por completo la línea de montaje y el índice de desperdicio del lote alcanzó el 41%.
JS Precision Solution
- Compensación inversa mediante cálculo. Utilizando la resistencia a la tracción medida de ese lote específico de aluminio (215 MPa), el equipo reconstruyó el patrón plano de manera que cada orificio se perforara como una microelipse, comprimida un 8,5% en la dirección de flexión-estiramiento. Tras el conformado, la tensión lo devuelve a su forma redonda.
- Mejora del contacto de la matriz inferior. La prensa plegadora servoaccionada se equipó con una matriz inferior compuesta que incorpora un inserto de poliuretano 90 Shore A, eliminando los arañazos que los hombros de la matriz de acero dejan en la superficie exterior y en las paredes de los orificios.
- Corrección de prueba en bucle cerrado. Las tres primeras muestras se midieron con un proyector óptico y se ajustó la excentricidad de la elipse hasta que los orificios recuperaron la forma de un círculo de ⌀4,50 mm tras su conformado.
Lecciones aprendidas del fracaso
Nuestra primera propuesta técnica seguía el método convencional: trazar una ranura de alivio continua en forma de hendidura desde cada orificio hasta la línea de flexión. La descartamos casi de inmediato. Esta carcasa de inversor debe cumplir con la clasificación de estanqueidad IP66, y cualquier ranura que atraviese la brida rompería la cavidad sellada y debilitaría su sección portante.
Por lo tanto, el equipo de JS Precision reemplazó por completo el método de ranura pasante y lo resolvió mediante geometría.
Resultado final
En una producción de 5000 carcasas, tanto la redondez como la desviación de la posición de los orificios se mantuvieron dentro de ±0,04 mm, lo que confirma que el proceso fue estable y no simplemente repetible en una primera pieza afortunada. La inserción automatizada de pernos logró una tasa de éxito del 100 % en el primer intento. En comparación con el cambio al escariado láser de cinco ejes posterior al doblado, esta ruta redujo la pérdida de material por reprocesamiento por pieza en un 28,75 % y acortó el plazo de entrega en seis días hábiles.
¿Necesita ayuda para resolver problemas como orificios ovalados o ensamblajes desalineados en chasis de precisión? Contacte ahora con el equipo de ingeniería de JS Precision para obtener la misma compensación del algoritmo de ingeniería inversa y la solución de matriz inferior de poliuretano, ¡garantizando que sus piezas superen la verificación de precisión al primer intento!
Preguntas frecuentes
P1: ¿Qué causa la distorsión de los orificios durante el doblado de chapa metálica?
Al doblar, la cara exterior de la chapa metálica se somete a tensión y se alarga, mientras que la cara interior se somete a tensión de compresión y se acorta.
Cuando el orificio se encuentra en la zona de tensión plástica exterior, se altera el equilibrio de la fuerza circunferencial y el material se estira unidireccionalmente en la dirección perpendicular a la línea de flexión, lo que provoca que el orificio perfectamente redondo se convierta en una elipse irregular, resultando en desviaciones dimensionales.P2: ¿Cuál es la forma más rentable de corregir la distorsión del orificio cuando el espacio es limitado?
Agregar una ranura de alivio de presión pasante de al menos T de ancho entre el orificio y la línea de flexión es la solución más económica cuando el 2.La distancia de seguridad 5T + R no requiere espacio adicional. Esta ranura reduce la propagación de la tensión de tracción lejos del borde del orificio, evitando así la deformación sin necesidad de utilizar moldes costosos ni mecanizado secundario.
P3: ¿Cómo afecta el corte láser posterior al doblado al coste total de producción?
Doblar primero y luego cortar los orificios con un láser 3D de cinco ejes aumenta el coste unitario aproximadamente entre un 25 % y un 30 % en comparación con el punzonado plano. Este sobrecoste se debe a tres factores: dispositivos de posicionamiento 3D específicos, mayor tiempo de preparación y un ciclo más largo que el de una punzonadora plana de alta velocidad. Vale la pena pagar cuando la tolerancia del orificio es más ajustada que +0,05 mm (H7/H8, interfaces de válvulas de precisión), ya que el proceso prácticamente no conlleva riesgo de desperdicio ante una falla que de otro modo se detectaría en el ensamblaje final.
P4: ¿Cómo se debe modificar la fórmula de distancia mínima para espesores de placa superiores a 4,0 mm?
Cuando el espesor de la placa supera los 4,0 mm, la zona de deformación plástica de la placa se expande y la fórmula convencional 2,5T + R debe revisarse a 3,5T + R. Cuando la abertura del troquel inferior es grande, se debe utilizar 4,0T + R. Para placas gruesas, se recomienda biselar o recocer localmente el orificio antes de doblarlo para evitar la propagación de grietas por cizallamiento en el borde exterior del material grueso.
P5: ¿Cómo se puede evitar la distorsión del orificio avellanado cerca de la línea de doblado?
Un avellanado deja un borde extremadamente delgado en el borde, por lo que tiene muy poca rigidez a la tracción para resistir el estiramiento. Mantenga el borde exterior del cono al menos 3.0T + R desde la línea de curvatura. Si el diseño obliga a que esté más cerca, cambie la secuencia: perfore un orificio piloto simple, forme la curvatura y, a continuación, mecanice el avellanado como segunda operación en la pieza terminada. Mecanizar el cono después de la formación es la única manera de garantizar que la superficie de contacto permanezca redonda.
P6: ¿Cómo evalúa JS Precision los riesgos de distorsión del orificio para proporcionar un presupuesto de fabricación preciso?
Después de que el cliente cargue los dibujos 3D STEP/IGES a través del portal de JS Precision, el sistema de ingeniería escanea automáticamente la distancia del borde del orificio, el espesor de la placa y los parámetros de la ranura en V del molde.
Emitiremos un informe de simulación DFM para las características de interferencia, proporcionaremos soluciones de precompensación o postprocesamiento y le enviaremos presupuestos detallados en un plazo de 12 horas.P7: ¿Qué problemas de ensamblaje funcional se producen si se deforma el orificio de una tuerca de remache?
Si el orificio de la tuerca de ajuste a presión se deforma y pierde su forma circular, el anillo dentado no puede cortar uniformemente la chapa metálica circunferencialmente cuando la máquina de ajuste a presión inserta el sujetador. Esto provocará una fuerza de engranaje local insuficiente, lo que hará que la tuerca se deslice durante las pruebas de torsión posteriores, o que se incline y se rompa bajo empuje axial, lo que resultará en una falla final del ensamblaje.
P8: ¿La orientación de la rebaba de punzonado modifica la gravedad del estiramiento del orificio?
La dirección de la rebaba de punzonado tiene un impacto significativo en la resistencia al agrietamiento del borde del orificio.
Si la rebaba queda orientada hacia la zona de tensión exterior del pliegue, el borde de desgarro por microperforación se convertirá en un punto de concentración de tensión local, acelerando la deformación y el agrietamiento del orificio. Orientar la cara de la rebaba hacia la zona de presión interior del pliegue puede inhibir eficazmente la propagación de microfisuras en el borde hacia la pared del orificio.Resumen
El estiramiento y la ovalización de los orificios en el procesamiento de chapa metálica representan liberaciones de tensión en el campo de tensión de tracción de la chapa durante el doblado. Al cumplir estrictamente con la holgura de seguridad crítica de 2,5 T + R, utilizar de forma razonable ranuras de alivio de presión y orificios elípticos precompensados, y seleccionar la ruta de proceso de punzonado y doblado según las tolerancias de ensamblaje, los ingenieros pueden evitar riesgos de interferencia de hardware y reducir significativamente los costos de retrabajo antes de la producción de prueba. ¿Se encuentra con cuellos de botella como orificios ovalados cerca de la línea de doblado, tuercas de ajuste a presión sueltas o ensamblajes de múltiples orificios desalineados? Cargue su modelo CAD 3D (.STEP / .IGES) y el dibujo 2D, y nuestro equipo de ingeniería de chapa metálica le enviará un informe de evaluación de tensión DFM y una cotización de producción en 12 horas. El informe señala cada orificio que incumple la regla de 2,5 T + R, le proporciona el valor de compensación para cada uno y cotiza tanto la ruta estándar como la posterior al doblado para que pueda compararlas. Sin cargo ni obligación. Combinado con la capacidad de doblado servo y láser de fibra 3D, el objetivo es simple: precisión dimensional en la primera prueba, no en la tercera.