 العربية




يُحدد تصميم ثقوب الصفائح المعدنية استقرار الأبعاد عند مكبس الثني، وليس عند الفحص. يظهر تشوه الثقوب غير المُتحكم فيه لاحقًا على شكل عدم محاذاة الأجزاء، وتلف الخيوط، وفشل التجميع - أعطال يسهل تجنبها في التصميم بمساعدة الحاسوب (CAD) وتكلفتها باهظة عند إصلاحها على خط الإنتاج. يجمع التجنب بين ثلاثة عوامل: التعويض التنبؤي عن إزاحة التصميم بمساعدة الحاسوب، والاختيار الديناميكي للقالب السفلي (قالب ذو فتحة على شكل حرف V، أو قالب من البولي يوريثان، أو قالب ذو محمل دحرجة)، وتسلسل العمليات. تعمل هذه العناصر معًا على عزل منطقة إجهاد البلاستيك بحيث لا تصل أبدًا إلى جدار الثقب.
النقاط الرئيسية
- القاعدة: حافظ على مسافة D ≥ 2.5T + R من حافة الثقب من خط الانحناء، حيث T هو سُمك الصفيحة وR هو نصف قطر الانحناء الداخلي. أسفل ذلك، يقع الثقب في مجال إجهاد الشد ويصبح بيضاويًا.
- لا توجد مساحة للتباعد؟ استخدم فتحة تخفيف بعرض W ≥ T، تمتد 1.5T بعد كل طرف من أطراف الثقب، مع الحفاظ على رباط بطول 1.0T متصل بجدار الثقب. يحجب هذا ما يقارب 95% من الإجهاد المنقول. إنتاج بكميات كبيرة ودقة عالية؟ التعويض المسبق: يتم ضغط شكل بيضاوي صغير بنسبة 6-12% على طول اتجاه التمدد ليعود إلى شكله الدائري. يتم ذلك باستخدام عملية التشكيل بالضغط، بدقة ±0.05 مم. ملاءمة دقيقة (H7/H8)؟ قم بتشكيل القطعة أولاً، ثم قم بتصنيع الثقب باستخدام ليزر خماسي المحاور بدقة ±0.05 مم، مما يزيد تكلفة الوحدة بنسبة 20-45%، مع تقليل الهدر إلى أدنى حد.
- تحقق دائمًا من ثلاثة أمور أخرى:فتحة قالب V (8T / 10T / 12T حسب المادة)، واتجاه الانحناء بالنسبة لحبيبات الدرفلة، وما إذا كان الثقب عبارة عن طوق مبثوق، والذي يحتاج إلى 3.5T + R لأن عملية التشكيل تكون قد استنفدت معظم مرونتها.
جدول ملخص الإجابة الأساسية: منع تشوه الثقوب
|
فئة حلول العمليات |
معامل التحكم الأساسي / الصيغة الحرجة |
السيناريوهات المطبقة & درجة التفاوت |
معدل إزالة التشوه |
|---|---|---|---|
|
تصميم التباعد القياسي للتصنيع |
التباعد الأيسر ≥ 2.5T + الأيمن؛ صفيحة سميكة ≥ 3.5T + R |
ثقوب عامة، ثقوب دبابيس تثبيت، التفاوت ±0.10 مم |
100% ☐ لا يوجد ثقب يعبر المنطقة البلاستيكية (تم استيفاء قاعدة التباعد) |
|
فتحات نقش هندسي |
عرض الفتحة ≥ T؛ طول الفتحة يتجاوز نهايتي الثقب بمقدار 1.5T لكل منهما |
مساحة صغيرة، ثقوب عالية الكثافة، تفاوت ±0.08 مم |
95% تقريبًا - من إجهاد الشد المنقول، عندما يكون W ≥ T والرباط ≥ 1.0T |
|
ثقب بيضاوي مُعَوَّض مسبقًا |
انكماش المحور القصير للثقب معوض مسبقًا 6% - 12% |
ختم الكتلة، التفاوت ±0.05 مم |
98% - بعد التعويض الذاتي للارتداد، تم التحقق منه على آلة قياس الإحداثيات ثلاثية الأبعاد للقطعة الأولى |
|
معالجة لاحقة بالليزر خماسي المحاور / إعادة التثقيب |
ثني أولًا ثم معالجة، دليل تثبيت ثلاثي الأبعاد |
ثقوب ذات تفاوتات دقيقة (H7/H8)، وصلات صمامات دقيقة |
100% ★ لا يوجد ثقب أثناء التشكيل؛ تمت المعالجة بعد الثني، لذا لا يوجد تاريخ إجهاد |
وفقًا لبيانات إنتاج JS Precision لعام 2025، فإن التشكيل المسبق أو عزل 2.5T+R يزيل شكل الثقب البيضاوي في عملية الثني القياسية باستخدام CNC.
تشوه الثقب أثناء التشغيل العادي انحناء CNC الناتج عن التمدد يمكن تجنبه تمامًا عن طريق إدخال فتحة لتخفيف الإجهاد المسبق أو استخدام عزل هندسي 2.5T + R أثناء مرحلة التصميم بمساعدة الحاسوب (CAD)، مما يؤدي إلى خفض كبير في التكاليف الباهظة للمعالجة اللاحقة الثانوية.
كيفية حساب المسافة الآمنة بين الثقب والانحناء في تصنيع الصفائح المعدنية؟
تتطلب المسافة الآمنة بين الثقب والانحناء إبعاد حافة الثقب بحد أدنى 2.5T + R عن خط الانحناء للفولاذ المدلفن على البارد القياسي، وحتى 3.5T + R لسبائك الألومنيوم عالية القوة، حيث T هو سمك الصفيحة وR هو نصف قطر الانحناء الداخلي. عندما يدخل القطع منطقة الشد الخارجية للانحناء، يسحب التشوه اللدن الثقب إلى شكل بيضاوي. الشكل. يُحافظ الحفاظ على هذه الخلوصات على محيط الثقب خارج حدود انتقال الخضوع، مما يضمن انعدام التشوه البُعدي.
إزاحة الطبقة المحايدة تحت تأثير إجهاد الانحناء ومنطقة التدفق اللدن
- عند ثني الصفيحة المعدنية، تُزاح الطبقة المحايدة للإجهاد، ويؤدي الشد الخارجي إلى توسع منطقة التدفق اللدن. إذا كانت حافة الثقب في هذه المنطقة، فسيؤدي ذلك إلى إجهاد غير متساوٍ على محيط الثقب، مما ينتج عنه تمدد على شكل قطع ناقص، ويتضرر استقرار تشوه الثقب في الصفيحة المعدنية.
- العامل الرئيسي المؤثر على مسافة الأمان هو التفاعل بين ثلاثة متغيرات: سُمك المادة T، ونصف قطر الانحناء الداخلي R، وعرض فتحة القالب السفلي على شكل حرف V.يقوم مهندسو فريق خدمة تصنيع الصفائح المعدنية في شركة JS Precision بإدخال قيم قوة الشد ونسبة الخضوع لضبط عتبة التصميم للتصنيع (DFM) ديناميكيًا، ويعملون على إزالة أي سيناريو يحدث فيه تداخل بين الأجزاء نتيجةً لحجز المسافات بشكل عشوائي. تأثير عرض فتحة أخدود V للقالب السفلي على عتبة الأمان عندما يتسع عرض فتحة V للقالب السفلي من 8T إلى 10T أو 12T، يزداد عرض الصفيحة المعدنية المسطحة، وتتسع مساحة الاحتكاك الانزلاقي المماسي أثناء التشوه اللدن للمادة، ويجب رفع خط انحناء المسافة الحرجة بين الثقوب بنسبة 20-30% مع مراعاة حدود الأمان. تختلف متطلبات تزاوج أخدود V باختلاف المواد للتحكم في سلوك ارتدادها: بالنسبة للصفائح المدرفلة على البارد من الفولاذ المقاوم للصدأ (SPCC)، يُستخدم قالب سفلي بعرض 8T. بالنسبة لسبائك الألومنيوم 5052-H32، يُستخدم قالب سفلي 10T لهذه السبيكة؛ وقالب سفلي 12T للفولاذ المقاوم للصدأ 304، وذلك للتحكم في زاوية الارتداد لهذه المواد ضمن نطاق ±0.5 درجة.
جدول مرجعي سريع للمواد الشائعة/سماكات الصفائح والمسافات المقابلة بين الثقوب ومسافة الأمان لخط الانحناء
المادة و السُمك
الحد الأدنى للمسافة بين الثقب والانحناء - قاعدة أساسية 2.5T + R
فتحة قالب V الموصى بها
الإجهاد الشدّي المسموح به (%)
درجة التفاوت المسموح به في التصميم للتصنيع (+0.xx مم لكل)
SPCC 1.0 مم
3.5 مم
8.0 مم (8T)
12%
+0.10 مم
SPCC 2.0 مم
7.0 مم
16.0 مم (8T)
10%
+0.12 مم
5052-H32 2.0 مم
7.0 مم (استخدم 3.5T + R = 9.0 مم إذا لم يكن من الممكن عمل فتحة تخفيف الضغط)
20.0 مم (10T)
8%
+0.15 مم
304 SS 2.0 مم
7.0 مم
24.0 مم (12T)
6%
+0.08 مم
304 SS 4.0 مم
14.0 مم
48.0 مم (12T)
5%
+0.10 مم
تم قياس خصائص الشد المذكورة هنا وفقًا لمعيار ASTM E8/E8M، وهو معيار اختبار الشد للمواد المعدنية، والذي يحدد كيفية تحديد الاستطالة. بالنسبة للمنتجات الفولاذية، يحدد معيار ASTM A370-22 أيضًا طرق الاختبار الميكانيكية والمصطلحات المستخدمة في هذا القياس.
القاعدة الأساسية: D ≥ 2.5T + R للفولاذ المدلفن على البارد وللأجزاء التي تتحمل فيها فتحة تخفيف الضغط أو ثقب معوض مسبقًا أو عملية ما بعد الانحناء الإجهاد المتبقي. استخدم القيمة 3.5T + R عندما يعتمد الجزء على المسافة فقط ☆ انظر السؤال 4 للسماكة التي تزيد عن 4.0 مم، حيث ينطبق 4.0T + R مع فتحة قالب واسعة.
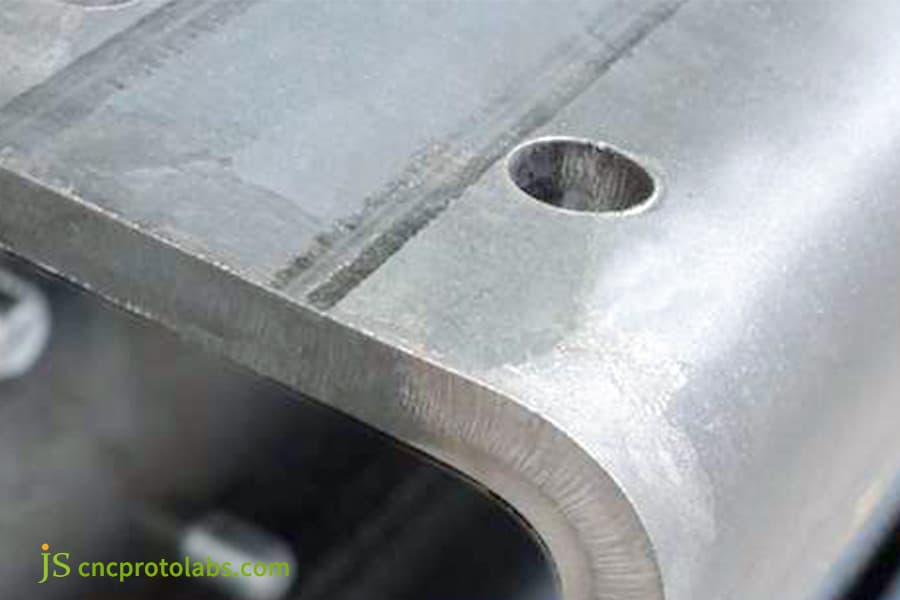
الشكل 1: ثقب موضوع عند 2.يقع 2T + R داخل منطقة الشد؛ لاحظ التشوه البيضاوي الشكل باتجاه مماس الانحناء.
هل يتحكم تسلسل العمليات في تفاوت ثقوب الصفائح المعدنية؟ يخضع تفاوت ثقوب الصفائح المعدنية بشكل مباشر لتسلسل العمليات: ينتج عن ثقب الثقوب أو قطعها بالليزر قبل الثني تفاوت يتراوح بين ±0.15 مم و±0.25 مم بسبب تباينات بدل الانحناء التراكمية، بينما يحقق تشكيل الثني قبل القطع بالليزر ثلاثي الأبعاد الثانوي دقة موضعية تبلغ ±0.05 مم. يُعدّ ثقب الصفائح المسطحة طريقة فعّالة من حيث التكلفة، لكنّ المعالجة اللاحقة للثني تُزيل التمدد الميكانيكي عبر حدود التشوه اللدن تمامًا. الفرق في التفاوتات بين عمليتي الثقب والثني للمواد المسطحة عند تصنيع صفائح معدنية دقيقة مخصصة باستخدام طريقة الثقب المسبق، تكون المزايا واضحة جدًا: كفاءة الثقب عالية ووقت معالجة القطعة الواحدة قصير. ولكن، عند الاقتراب من منطقة الثني، قد يصل انحراف تمدد قطر الثقب إلى 0.35 مم. بالإضافة إلى ذلك، تتأثر دقة موضع الثقب أيضًا بخطأ تعويض الثني التراكمي. يُعدّ الثقب المسطح الطريقة المُفضّلة للأجزاء الهيكلية النموذجية. قد تتسبب سماحية الانحناء في انحرافات في موضع الثقوب بشكل تراكمي. وللتخلص من تأثير سحب التدفق البلاستيكي، تُمنح المنتجات عالية الدقة فقط خطوات معالجة إضافية لاحقًا.تحديد موضع مرجعي ثانوي للقطع بالليزر خماسي المحاور بعد المعالجة
- تستخدم أدوات القطع بالليزر خماسية المحاور وأدوات تشكيل الزوايا المخصصة السطح المُشكَّل نفسه كمرجع ثلاثي الأبعاد، بدلاً من حافة مسطحة فارغة. ولأن الثقب يُنشأ بعد التشكيل، فإنه لا يتعرض لأي من تدفق البلاستيك الذي قد يسحب جدار الثقب. والنتيجة هي قطر وموضع ثقب قابلان للتكرار بدقة تصل إلى ISO 2768 فئة mK.
- تضيف هذه الطريقة 20-45% إلى تكلفة الوحدة، اعتمادًا على عدد الميزات وتعقيد التثبيت، كما أنها تُزيل مخاطر الخردة وإعادة التصنيع بشكل شبه كامل. تُناسب هذه التقنية الثقوب ذات التفاوتات الدقيقة (H7/H8) ووصلات جسم الصمام الدقيقة، حيث تتجاوز تكلفة أي عطل في التجميع تكلفة التصنيع الإجمالية.
جدول مقارنة لخيارات مسار عملية التشكيل بالضغط والثني
مسار العملية
التفاوت الموضعي
انحراف الاستدارة
زيادة تكلفة القطعة الواحدة
السيناريوهات المطبقة
ثقب مسطح
+0.25 مم
0.15-0.35 مم
الخط الأساسي
الأجزاء الهيكلية العامة
الثقب المُعَوَّض مسبقًا
+0.15 مم
0.08-0.12 مم
+8%
دقة متوسطة
ليزر خماسي المحاور بعد الانحناء
+0.05 مم
≤0.03 مم
+35%
دقة عالية H7/H8
توسيع ما بعد الثني
+0.03 مم
≤0.02 مم
+45%
ثقوب التزاوج الحرجة
الاختيار بين قالب قلب ذي محامل دحرجة وقالب سفلي مبطن بالبولي يوريثان
- يحتوي قالب V الصلب على أكتاف فولاذية.عندما تنزلق الصفيحة فوقها تحت تأثير حمل الكبش، تُطبّق هذه الأكتاف احتكاكًا جانبيًا وقصًا شديًا بجوار الثقب مباشرةً - وهي الآلية التي تحوّل الثقب الدائري إلى بيضاوي. يحافظ قالب سفلي من النوع القلاب مبني على محامل دحرجة، أو قالب سفلي مبطن بالبولي يوريثان 90 شور A، على تلامس الصفيحة والقالب في حالة دحرجة تامة دون أي انزلاق.
- يزيل هذا التغيير في الأدوات تشوه الاحتكاك من مصدره: لا يوجد أي احتكاك بين أكتاف القالب وحافة الثقب، لذا يبقى انحراف الاستدارة في حدود ±0.03 مم. يُعد هذا النظام مناسبًا بشكل خاص للإنتاج بكميات كبيرة لإطارات سبائك الألومنيوم عالية الدقة.
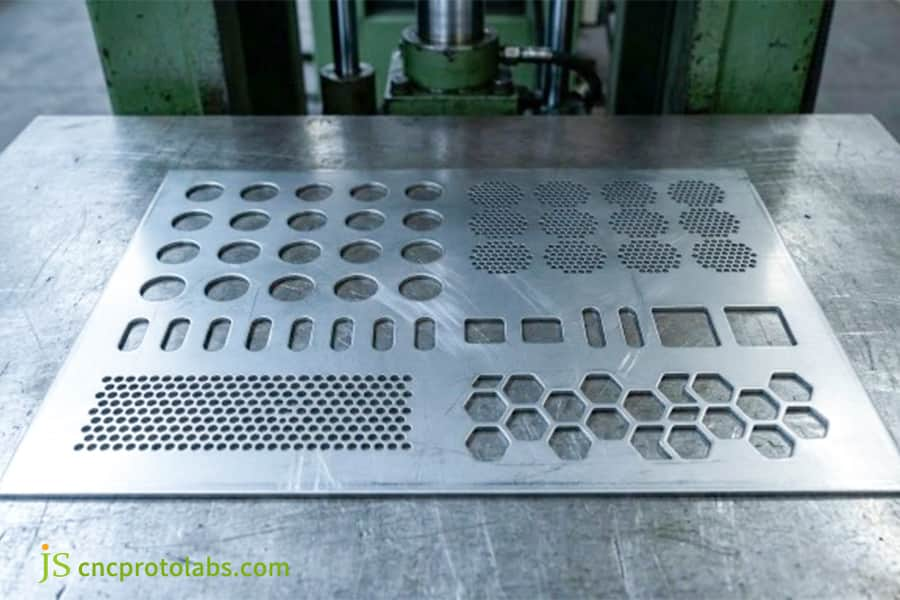
الشكل 3: لوحة معدنية مثقبة بفتحات متنوعة تحت أدوات آلة التثقيب.
كيفية منع تشوه الثقوب المبثوقة في الصفائح المعدنية الدقيقة؟
تتشوه الثقوب الملولبة المبثوقة وتتشقق بالقرب من الانحناءات لأن عملية التشكيل تُنشئ أطواقًا رقيقة الجدران مشدودة مسبقًا تُظهر مقاومة منخفضة الاستطالة المتبقية تحت تأثير أحمال الشد المماسية. بدقة
الشكل 4: مثقب بثق يشكل طوقًا ذا حافة؛ يقل سمك الجدار إلى 60-70% من سمكه الأصلي هنا، ولهذا السبب ينطبق عليه 3.5T + R.
كيف يؤثر اتجاه الحبيبات وليونة المعدن على تشوه الثقوب في الصفائح المعدنية؟
يحدد استطالة المادة واتجاه حبيبات الدرفلة مقدار تشوه الثقوب في الصفائح المعدنية، حيث تُظهر المواد عالية الليونة، مثل الألومنيوم 5052-O، مناطق سحب لدنة واسعة وتدريجية، بينما يُكوّن الفولاذ المقاوم للصدأ 304 مناطق تشوه موضعية ذات إجهاد عالٍ. يؤدي الانحناء عموديًا على اتجاه دوران الألياف إلى زيادة مقاومة التشققات الحافية بشكل كافٍ، مما يقلل من خلوص الأمان المطلوب بنحو 25% مقارنةً بالانحناء موازيًا لاتجاه الألياف. فرق الإجهاد بين الانحناء على طول اتجاه البلورة وعموديًا عليه يحد الانحناء على طول اتجاه دوران الألياف من استطالة الألياف الخارجية، مما يؤدي إلى ظهور فجوات مجهرية بين الحبيبات على جانب الشد وبدء التخصر مبكرًا. أول موضع يظهر فيه ذلك هو حافة الثقب الأقرب إلى خط الانحناء. يسمح الانحناء عبر اتجاه الألياف للجزء نفسه بامتصاص إجهاد موضعي أكبر بكثير قبل حدوث التخصر، والذي قمنا بقياسه على أنه انخفاض في الاستطالة بنسبة 35% تقريبًا في أجزاء متطابقة.
- أثناء البرمجة، من المهم تحديد اتجاه الانحناء الحرج في برنامج التصميم بمساعدة الحاسوب (CAD) لثقوب عالية الدقة، بحيث يكون إما عموديًا أو بزاوية 45 درجة مع اتجاه ألياف الدرفلة. حدد اتجاه الانحناء الحرج للثقوب ذات التفاوتات الضيقة إما عموديًا على اتجاه الألياف أو بزاوية 45 درجة، إما أثناء البرمجة أو مباشرةً في نمط التصميم المسطح. كلا الإعدادين يخدمان نفس الغرض: فهما ما يحققان لك تقليل الخلوص بنسبة 25% تقريبًا.
تأثير استطالة درجات المعادن المختلفة على نطاق منطقة التشوه
- يتميز الفولاذ المقاوم للصدأ الأوستنيتي 304 باستطالة تبلغ ≥ يتميز هذا النوع من سبائك الألومنيوم بنسبة استطالة 40% مع مقاومة عالية للشد ومنطقة تشوه مركزة تجعله أكثر عرضة للارتداد؛ في المقابل، لا تتجاوز نسبة استطالة سبيكة الألومنيوم 6061-T6 بعد الكسر 8-12%، وهي عرضة للتمزق الهش عند الشقوق الدقيقة على حافة الثقب. استلهامًا من مشروع هيكل الألومنيوم عالي القوة لعام 2025 لشركة JS Precision، عند تغيير اتجاه الانحناء ليكون عموديًا على اتجاه البلورة، انخفضت استدارة الثقب من 0.25 مم إلى 0.08 مم، مما يؤكد التأثير الكبير للمواد غير المتجانسة على استقرار الأبعاد. وفقًا لمعيار ASTM E8/E8M-22، طرق الاختبار القياسية للشد يحدد اختبار المواد المعدنية قياس الاستطالة والإجهاد الشدّي للصفائح المعدنية.
دراسة حالة: كيف حلت شركة JS Precision مشكلة استدارة ثقوب الحواف في الهياكل المخصصة؟
طلب أحد عملاء أمريكا الشمالية دفعة من قطع الصفائح المعدنية الدقيقة المصممة خصيصًا: هياكل تبريد العاكس المصنوعة من سبيكة ألومنيوم 5052-H32 بسماكة 2.5 مم. تحتوي حافة الانحناء ذات الحافة على صف كثيف من 16 ثقبًا بمسامير M4. أظهر الرسم مسافة دنيا تبلغ 3.2 مم فقط من حافة الثقب إلى خط الانحناء - وهي أقل بكثير من حد الأمان النظري البالغ 2.5T + R = 8.25 مم (حيث T = 2.5 مم، و R = 2.0 مم). وقد عادت عينات المورد السابق بانحراف قدره 0.42 مم. لم تتمكن مسامير M4 من المرور عبر أقواس تثبيت المشتت الحراري، مما أدى إلى توقف خط التجميع بالكامل، وبلغت نسبة الخردة في الدفعة 41%. سجل المشروع: برنامج تصنيع حاويات لعميل تجاري في مجال تخزين الطاقة، الربع الأول من عام 2025. تم قياس الاستدارة والموضع باستخدام جهاز عرض بصري ثنائي الأبعاد لأول ثلاث قطع، وبواسطة آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) على دفعة الإنتاج المكونة من 5000 قطعة. جميع الأرقام أدناه هي قياسات فعلية وليست نماذج. الصعوبات التي واجهها العملاء طلب عميل من أمريكا الشمالية دفعة من قطع الصفائح المعدنية الدقيقة المصممة خصيصًا: حاويات تبريد العاكس المصنوعة من سبيكة ألومنيوم 5052-H32 بسماكة 2.5 مم. تحتوي حافة الانحناء ذات الحواف على صف كثيف من 16 فتحة لمسامير M4. أظهر الرسم مسافة دنيا تبلغ 3.2 مم فقط من حافة الثقب إلى خط الانحناء، وهي أقل بكثير من حد الأمان النظري البالغ 8.25 مم (2.5T + R = 2.5 مم) (حيث T = 2.5 مم، و R = 2.0 مم). وقد أظهرت عينات المورد السابق انحرافًا بيضاويًا قدره 0.42 مم.لم تتمكن مسامير M4 من المرور عبر أقواس تثبيت المشتت الحراري، مما أدى إلى توقف خط التجميع بالكامل، وبلغت نسبة الخردة في الدفعة 41%. حلول JS الدقيقة التعويض العكسي بالحساب. باستخدام قوة الشد المقاسة لتلك الدفعة المحددة من الألومنيوم (215 ميجا باسكال)، أعاد الفريق بناء النمط المسطح بحيث تم ثقب كل فتحة على شكل قطع ناقص صغير، مضغوط بنسبة 8.5% على طول اتجاه الانحناء والتمدد. بعد التشكيل، يعيد الإجهاد الشكل إلى شكله الدائري. ترقية تلامس القالب السفلي. تم تزويد مكبس الثني المؤازر بقالب سفلي مركب يحمل حشوة من البولي يوريثان 90 شور A، مما أدى إلى إزالة الخدوش التي تتركها أكتاف القوالب الفولاذية على السطح الخارجي وجدران الثقوب. تصحيح تجريبي ذو حلقة مغلقة. تم قياس العينات الثلاث الأولى باستخدام جهاز عرض ضوئي، وتم ضبط انحراف القطع الناقص حتى عادت الثقوب إلى شكل دائرة قطرها 4.50 مم بعد تشكيلها. الدروس المستفادة من الفشل اتبع اقتراحنا التقني الأول المسار التقليدي: إنشاء أخدود تخفيف مستمر على شكل شق من كل ثقب مباشرة إلى خط الانحناء. لكننا تخلينا عنه فورًا. يجب أن يفي غلاف العاكس هذا بمعيار حماية IP66، وأي فتحة تخترق الحافة ستؤدي إلى اختراق التجويف المحكم وإضعاف الجزء الحامل للحمل في الوقت نفسه. لذا، استبدل فريق JS Precision أسلوب الفتحة بالكامل، وحل المشكلة باستخدام الهندسة.
النتيجة النهائية
خلال عملية إنتاج شملت 5000 علبة، بقي كل من استدارة الثقوب وانحراف موضعها ضمن ±0.04 مم، مما يؤكد استقرار العملية وعدم إمكانية تكرارها بشكل عشوائي في أول منتج. حقق إدخال البراغي الآلي معدل نجاح من المحاولة الأولى بنسبة 100%. بالمقارنة مع التحول إلى التوسيع بالليزر خماسي المحاور بعد الثني، قلل هذا الأسلوب من فقدان المواد اللازمة لإعادة العمل على كل قطعة بنسبة 28.75% وقصر مدة التسليم بستة أيام عمل.
هل تحتاج إلى مساعدة في حل مشكلات مثل الثقوب غير الدائرية أو عدم محاذاة التجميع في الهياكل الدقيقة؟ تواصل مع فريق الهندسة الدقيقة في JS الآن للحصول على نفس حلول تعويض خوارزمية الهندسة العكسية وقوالب البولي يوريثان السفلية، مما يضمن اجتياز قطعك لاختبارات الدقة من المحاولة الأولى!
الأسئلة الشائعة
س1: ما الذي يسبب تشوه الثقوب أثناء ثني الصفائح المعدنية؟
عند الثني، يتعرض الجانب الخارجي للصفيحة المعدنية لإجهاد شد فيتمدد، بينما يتعرض الجانب الداخلي لإجهاد ضغط فيتقلص. عندما يكون الثقب في منطقة الشد البلاستيكي الخارجية، يختل توازن القوى المحيطية، وتتمدد المادة في اتجاه واحد على طول الاتجاه العمودي على خط الانحناء، مما يؤدي إلى تحول الثقب الدائري تمامًا إلى شكل بيضاوي غير منتظم، وبالتالي حدوث انحرافات في الأبعاد. س٢: ما هي الطريقة الأكثر فعالية من حيث التكلفة لإصلاح تشوه الثقب عندما تكون المساحة محدودة؟ يُعد إضافة أخدود لتخفيف الضغط عبر الثقب، بعرض لا يقل عن T، بين الثقب وخط الانحناء، الحل الأكثر اقتصادية عندما يكون 2.لا توجد مساحة إضافية يجب مراعاتها في مسافة الأمان 5T + R. سيعمل هذا الأخدود على تقليل انتشار إجهاد الشد بعيدًا عن حافة الثقب، وبالتالي يمنع التشوه دون الحاجة إلى استخدام قوالب باهظة الثمن أو عمليات تشغيل ثانوية. س3: كيف يؤثر القطع بالليزر بعد الثني على إجمالي تكلفة الإنتاج؟ يؤدي ثني الثقوب أولًا ثم قطعها باستخدام ليزر ثلاثي الأبعاد خماسي المحاور إلى زيادة تكلفة الوحدة بنسبة تتراوح بين 25 و30% تقريبًا مقارنةً بالثقب المسطح. وتأتي هذه الزيادة من ثلاثة أسباب: تجهيزات تحديد المواقع ثلاثية الأبعاد المخصصة، ووقت إعداد إضافي، ودورة أطول من مكبس الثقب المسطح عالي السرعة. يُعدّ هذا الخيار مُجديًا عندما يكون هامش الخطأ في الثقوب أقل من ±0.05 مم (H7/H8، وصلات الصمامات الدقيقة)، لأن هذا المسار يُقلّل بشكل كبير من خطر التلف الناتج عن عيب قد يُكتشف في التجميع النهائي. س4: كيف ينبغي تعديل معادلة المسافة الدنيا لسمك الصفيحة الذي يزيد عن 4.0 مم؟ عندما يتجاوز سمك الصفيحة 4.0 مم، تتوسع منطقة التشوه اللدن للصفيحة، ويجب تعديل القيمة التقليدية 2.5T + R إلى 3.5T + R. وعندما تكون فتحة القالب السفلي كبيرة، يُنصح باستخدام 4.0T + R. بالنسبة للألواح السميكة، يُنصح بتشذيب أو تلدين موضعي للثقب قبل ثنيه لمنع انتشار شقوق القص على الحافة الخارجية للمادة السميكة. س5: كيف يمكن تجنب تشوه الثقب المخروطي بالقرب من خط الثني؟ يترك الثقب المخروطي حافة رقيقة للغاية عند الحافة، لذا فإن صلابته الشدية لمقاومة التمدد ضعيفة جدًا. حافظ على الحافة الخارجية للمخروط على الأقل 3.0T + R من خط الانحناء. إذا أجبر التصميم على تقريبه، فغيّر الترتيب: اثقب ثقبًا تجريبيًا بسيطًا، ثم شكّل الانحناء، ثم قم بتشكيل التجويف المخروطي كعملية ثانية على الجزء النهائي. تشكيل المخروط بعد التشكيل هو الطريقة الوحيدة لضمان بقاء سطح التزاوج مستديرًا.
س6: كيف تُقيّم شركة JS Precision مخاطر تشوه الثقوب لتقديم عرض أسعار دقيق للتصنيع؟
بعد أن يقوم العميل بتحميل رسومات STEP/IGES ثلاثية الأبعاد عبر بوابة JS Precision، يقوم النظام الهندسي تلقائيًا بمسح مسافة حافة الثقب، وسُمك الصفيحة، ومعلمات أخدود V للقالب. سنصدر تقرير محاكاة DFM لخصائص التداخل، ونقدم حلولًا للتعويض المسبق أو المعالجة اللاحقة، ونقدم عروض أسعار مفصلة خلال 12 ساعة. س7: ما هي مشاكل التجميع الوظيفية التي تحدث في حالة تشوه ثقب صامولة التثبيت؟ إذا تشوه ثقب صامولة التثبيت بالضغط وأصبح غير دائري، فلن تتمكن حلقة التروس المتشابكة من قطع الصفيحة المعدنية بشكل متساوٍ محيطيًا عند ضغط آلة التثبيت بالضغط على المثبت. سيؤدي ذلك إلى عدم كفاية قوة التعشيق الموضعية، مما يتسبب في انزلاق الصامولة أثناء اختبار عزم الدوران اللاحق، أو ميلها وكسرها تحت تأثير الدفع المحوري، مما يؤدي إلى فشل التجميع النهائي. س8: هل يؤثر اتجاه نتوء التثقيب على شدة تمدد الثقب؟ يؤثر اتجاه نتوء التثقيب بشكل كبير على مقاومة حافة الثقب للتشقق.إذا كان النتوء مواجهًا لمنطقة الشد الخارجية للثنية، فإن حافة التمزق الناتجة عن الثقب الدقيق ستصبح نقطة تركيز إجهاد موضعية، مما يُسرّع تشوه الثقب وتصدعه. توجيه سطح النتوء نحو منطقة الضغط الداخلية للثنية يُمكن أن يمنع بشكل فعال انتشار الشقوق الدقيقة على الحافة إلى جدار الثقب.
ملخص
يُعدّ تمدد الثقوب وعدم استدارتها في معالجة الصفائح المعدنية من عوامل تخفيف الإجهاد في مجال إجهاد الشد للصفائح المعدنية أثناء الثني.
بالالتزام التام بمعيار السلامة الحرج البالغ 2.5T + R، والاستخدام الأمثل لأخاديد تخفيف الضغط والثقوب البيضاوية المُعاوَضة مسبقًا، واختيار مسار عملية التثقيب والثني وفقًا لتفاوتات التجميع، يستطيع المهندسون تجنب مخاطر تداخل المكونات وتقليل تكاليف إعادة العمل بشكل ملحوظ قبل بدء الإنتاج التجريبي. هل تواجهون مشاكل مثل الثقوب البيضاوية بالقرب من خط الثني، أو الصواميل غير المُحكمة، أو التجميعات متعددة الثقوب غير المُحاذية؟ حمّلوا نموذج CAD ثلاثي الأبعاد (.STEP / .IGES) بالإضافة إلى الرسم ثنائي الأبعاد، وسيقوم فريق هندسة الصفائح المعدنية لدينا بتزويدكم بتقرير تقييم إجهاد DFM وعرض سعر للإنتاج خلال 12 ساعة. يُحدد التقرير كل ثقب يُخالف قاعدة 2.5T + R، ويُقدم لكم قيمة التعويض لكل ثقب، ويُسعّر كلاً من المسار القياسي ومسار ما بعد الثني لتتمكنوا من المقارنة. بدون أي تكلفة أو التزام. مع تقنية الثني المؤازر وتقنية الليزر الليفي ثلاثي الأبعاد، الهدف بسيط: دقة الأبعاد من أول تجربة، وليس من ثالثها.
إخلاء المسؤولية
محتويات هذه الصفحة لأغراض إعلامية فقط. لا تقدم شركة JS Precision Services أي إقرارات أو ضمانات، صريحة أو ضمنية، بشأن دقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة وطلب عرض أسعار رسمي للأجزاء. يرجى الاتصال بنا لمزيد من المعلومات.
الموارد

