 Deutsch



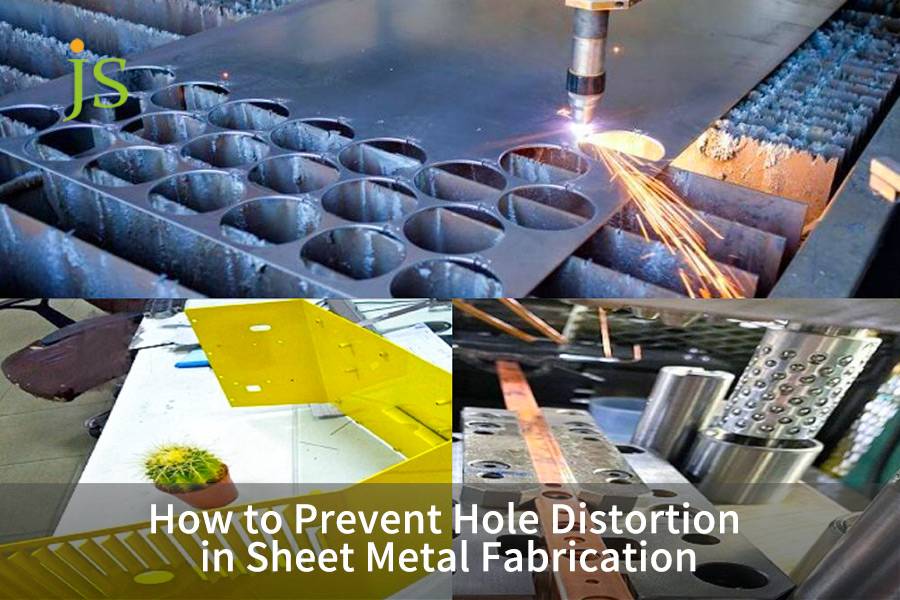

Die Gestaltung von Blechbohrungen bestimmt daher die Maßstabilität an der Abkantpresse, nicht erst bei der Qualitätskontrolle. Unkontrollierte Bohrungsverformungen äußern sich später in Form von Fehlausrichtungen der Bauteile, beschädigten Gewinden und Montagefehlern – Fehler, die sich im CAD kostengünstig vermeiden, aber in der Fertigung teuer beheben lassen. Prävention kombiniert drei Hebel: vorausschauende CAD-Offsetkompensation, dynamische Auswahl des Unterwerkzeugs (V-Öffnung, Polyurethan- oder Wälzlagerwerkzeug) und Prozessablaufplanung. Zusammen isolieren sie die plastische Verformungszone, sodass diese die Bohrungswand nicht erreicht.
Wichtigste Erkenntnisse
- Die Regel:Die Bohrungskante D ≥ 2,5T + R von der Biegelinie, wobei T die Blechdicke und R der innere Biegeradius ist. Darunter liegt das Loch im Zugspannungsfeld und wird oval.
- Kein Platz für Abstand?Verwenden Sie einen Entlastungsschlitz mit der Breite W ≥ T, der sich 1,5T über jedes Ende des Lochs hinaus erstreckt und einen 1,0T breiten Steg an der Lochwand belässt. Dadurch werden ca. 95 % der übertragenen Spannung abgefangen.
- Hohe Stückzahlen, enge Toleranzen? Vorkompensieren: Stanzen Sie eine Mikroellipse, die um 6–12 % in Streckrichtung komprimiert ist, sodass sie in ihre runde Form zurückfedert. Massenstanzverfahren, Toleranz ±0,05 mm.
- Kritische Passung (H7/H8)? Zuerst wird die Form hergestellt, dann wird das Loch mit einem Fünf-Achs-Laser bei ±0,05 mm bearbeitet. Das kostet +20–45 % Stückkosten – aber nahezu keinen Ausschuss.
- Prüfen Sie immer drei weitere Punkte:V-Matrizenöffnung (8T / 10T / 12T je nach Material), Biegerichtung relativ zur Walzrichtung und ob es sich um einen extrudierten Kragen handelt, der 3,5T + R benötigt, da die Duktilität durch die Umformung bereits weitgehend aufgebraucht ist.
Zusammenfassende Tabelle der Kernantworten: Vermeidung von Lochverformungen
|
Prozesslösungskategorie |
Kernsteuerungsparameter / Kritische Formel |
Anwendbare Szenarien & Toleranzklasse |
Verformungseliminierungsrate |
|---|---|---|---|
|
Standard-DFM-Abstandsdesign |
Abstand L ≥ 2,5T + R; Dicke Platte L ≥ 3,5T + R |
Durchgangsbohrungen, Dübelstiftbohrungen, Toleranz ±0,10 mm |
100% – Kein Loch durchdringt die Kunststoffzone (Abstandsregel eingehalten) |
|
Geometrische Reliefschlitze |
Schlitzbreite ≥ T; Schlitzlänge überschreitet die Lochenden jeweils um 1,5T |
Kompakter Raum, hohe Lochdichte, Toleranz ±0,08 mm |
95 % der übertragenen Zugdehnung, wenn W ≥ T und Ligament ≥ 1,0 T |
|
Vorkompensiertes ovales Loch |
Vorkompensierte Schrumpfung der Stanzachse 6 % - 12 % |
Massenstanzen, Toleranz ±0,05 mm |
98 % – nach Rückfederungskompensation, geprüft auf der Erstmuster-Koordinatenmessmaschine |
|
Nachbearbeitung mit 5-Achs-Laser / Nachstanzen |
Erst biegen, dann bearbeiten, 3D-Positioniervorrichtung |
Bohrungen mit strengen Toleranzen (H7/H8), präzise Ventilschnittstellen |
100 % – Kein Loch beim Umformen vorhanden; Bearbeitung nach dem Biegen, daher keine Dehnungshistorie |
Laut Produktionsdaten von JS Precision 2025 beseitigt das Vornuten oder die 2,5T+R-Isolation die Lochovalität beim Standard-CNC-Biegen.
Lochverformung während des normalen
Werkstoff & Dicke
Min. Loch-zu-Biege-Abstand — Grundregel 2,5T + R
Empfohlene V-Matrizenöffnung
Zulässige Zugdehnung (%)
DFM-Toleranzklasse (±0,xx mm pro)
SPCC 1,0 mm
3,5 mm
8,0 mm (8T)
12%
+0,10 mm
SPCC 2,0 mm
7,0 mm
16,0 mm (8T)
10%
+0,12 mm
5052-H32 2,0 mm
7,0 mm (3,5T + R = 9,0 mm verwenden, falls kein Entlastungsschlitz möglich ist)
20,0 mm (10T)
8 %
+0,15 mm
304 SS 2,0 mm
7,0 mm
24,0 mm (12T)
6%
+0,08 mm
304 SS 4,0 mm
14,0 mm
48,0 mm (12T)
5%
+0,10 mm
Die hier angegebenen Zugeigenschaften wurden gemäß ASTM E8/E8M, Standard Test Methods for Tension Testing of Metallic Materials, gemessen. Diese Norm definiert die Bestimmung der Dehnung. Für Stahlprodukte definiert ASTM A370-22 zusätzlich die mechanischen Prüfverfahren und die in dieser Messung verwendete Terminologie.
Grundregel: D ≥ 2,5T + R für kaltgewalzten Stahl und für Teile, bei denen eine Entlastungsnut, eine vorkompensierte Bohrung oder eine Nachbiegebearbeitung die Restspannung aufnimmt. Verwenden Sie die Variante 3,5T + R, wenn das Teil ausschließlich auf Abstand basiert. – Siehe Frage 4 für Dicken über 4,0 mm, wo 4,0T + R bei einer großen Matrizenöffnung gilt.
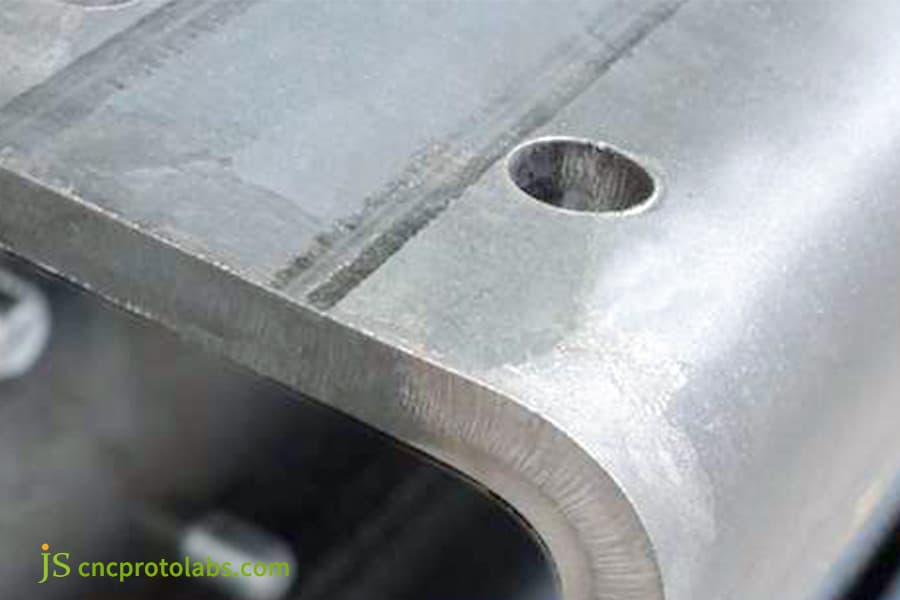
Abbildung 1: Ein Loch bei 2.2T + R liegt innerhalb der Zugzone; beachten Sie die eiförmige Verformung zur Biegetangente hin.
Wird die Lochtoleranz in Blechen durch die Prozessreihenfolge bestimmt?
Die Lochtoleranz in Blechen wird direkt durch die Prozessreihenfolge bestimmt: Das Stanzen oder Laserschneiden von Löchern vor dem Biegen führt aufgrund kumulativer Biegezugabeabweichungen zu einer Toleranz von ±0,15 mm bis ±0,25 mm, während das Biegen vor dem sekundären 3D-Laserschneiden eine Positionsgenauigkeit von ±0,05 mm erreicht. Das Stanzen von Flachrohlingen ist kostengünstig, aber die Nachbearbeitung nach dem Biegen eliminiert die mechanische Dehnung über die Grenzen der plastischen Verformung hinweg vollständig.
Toleranzunterschiede zwischen Stanzen und Biegen von Flachmaterialien
- Bei der Fertigung von kundenspezifischen Präzisionsblechen mit dem Vorstanzverfahren liegen die Vorteile auf der Hand: Die Stanzeffizienz ist hoch und die Bearbeitungszeit pro Stück kurz. In der Nähe der Biegezone kann die Dehnung des Lochdurchmessers jedoch bis zu 0,35 mm betragen. Darüber hinaus wird die Lochpositionsgenauigkeit durch den kumulativen Biegefehler beeinträchtigt.
- Das Stanzen von Flachrohlingen ist das Standardverfahren für typische Strukturbauteile. Die Biegezugaben können kumulativ zu Lochpositionsabweichungen führen.
Um den Fließzugeffekt des Kunststoffs zu eliminieren, werden nur hochpräzise Produkte später zusätzlichen Verarbeitungsschritten unterzogen.Referenzpositionierung für das sekundäre 5-Achs-Laserschneiden nach der Bearbeitung
- Beim 5-Achs-Laserschneiden und speziellen Werkzeugen zum Ausklinken von Ecken wird die geformte Oberfläche selbst als 3D-Bezugspunkt verwendet, anstatt einer flachen Kante des Rohlings. Da die Bohrung nach der Formgebung entsteht, wirkt kein plastisches Materialfluss auf die Bohrungswand ein. Das Ergebnis ist ein wiederholgenauer Bohrungsdurchmesser und eine wiederholgenaue Bohrungsposition gemäß ISO 2768 Klasse mK.
- Dieses Verfahren erhöht die Stückkosten um 20–45 %, abhängig von der Anzahl der Merkmale und der Komplexität der Vorrichtung, und eliminiert Ausschuss und das Risiko der Nachbearbeitung nahezu vollständig. Dieses Verfahren eignet sich für Bohrungen mit engen Toleranzen (H7/H8) und präzise Ventilkörperschnittstellen, bei denen ein einzelner Fehler in der Baugruppe mehr kostet als die gesamten Bearbeitungskosten. Vergleichstabelle der Stanz- und Biegeverfahren
Prozessablauf
Positionstoleranz
Rundheitsabweichung
Kostensteigerung pro Stück
Anwendbar Szenario
Flachstanzen
+0,25 mm
0,15–0,35 mm
Basislinie
Allgemeine Strukturbauteile
Vorkompensiertes Stanzen
+0,15 mm
0,08–0,12 mm
+8%
Mittlere Präzision
5-Achsen-Laser nach dem Biegen
+0,05 mm
≤0,03 mm
+35%
Hochpräzisions-H7/H8
Nachbiegereiben
+0,03 mm
≤0,02 mm
+45%
Kritische Passlöcher
Gemäß
Wie verhindern Entlastungsnuten Löcher? Verformungen in der Blechkonstruktion?
Entlastungsschlitze und tropfenförmige Aussparungen isolieren Verformungen im Blech, indem sie die Ausbreitung mechanischer Spannungen zwischen der Biegetangente und der angrenzenden Lochkante unterbrechen.Durch das Einbringen einer speziell angefertigten rechteckigen Entlastungsnut oder einer tropfenförmigen Aussparung mit einer Mindestbreite entsprechend der Blechdicke (W ≥ T) und einer Tiefe, die den Biegeradius (D ≥ R) übersteigt, werden Zugkräfte in die Aussparung abgeleitet, anstatt die Bohrung zu verformen.
Logik zur Steuerung der geometrischen Parameter für die rechteckige Druckentlastungsnut
- Isolierzone erstellen.Eine Entlastungsnut zwischen der Biegetangente und dem Bohrungsrand leitet die Zugspannung ab, sodass sie nicht durch die Bohrung wirkt. Die Spannung wird in den offenen Spalt abgeleitet und nicht auf den Bohrungsumfang übertragen.Geometrieregeln:Nutbreite W ≥ T (Blechdicke); Nutlänge = Bohrungsdurchmesser + mindestens 1,5T über jedes Ende der Bohrung hinaus.
- Verstärkung der Verbindung sicherstellen. Halten Sie eine Mindestwandstärke von 1,0T zwischen Nutkante und Lochwand ein, damit die Spannungsentlastung das Bauteil nicht schwächt. Korrekt ausgeführt, verhindert diese Unterbrechung ca. 95 % der Zugverformung, die sonst das Loch erreichen würde.
Tropfenförmige, asymmetrische Kompensationslochkonstruktion
- Funktionsweise des Tropfens: Anstelle eines Kreises wird ein asymmetrischer Tropfen gestanzt, dessen überschüssiges Material auf der Seite der Zugrichtung entgegengesetzten Seite liegt. Nach dem Biegen zieht die Spannungsverteilung diesen Überschuss weg, und das Loch schließt sich zu einem echten Kreis. Es handelt sich um eine Kompensation durch Materialzugabe an der Stelle, wo es verbraucht wird.
- Parametrische Regeln für DFM:Nutbreite, Nuttiefe und Stegdicke werden so zu kontrollierten Parametern anstatt zu Ermessensentscheidungen.Faustregel: Für T ≥ 2,0 mm verwenden Sie eine Nutbreite von W ≥ 1,2T. Dieser Wert wird auch für hochfeste, fließbeständige Aluminiumlegierungen verwendet.
Wie optimiert die richtige Werkzeugeinstellung die Blechbearbeitung?
Ein professioneller Blechbearbeitungsservice verhindert Verformungen der Stanzteile durch präzises Werkzeugspiel (typischerweise 10–15 % der Blechdicke pro Seite) in Kombination mit segmentierten oder polyurethanbeschichteten Unterwerkzeugen (Einsätzen), die das Werkstück während des gesamten Hubs stützen. Dynamische Werkzeuge und mit Nylon verstärkte Matrizen beseitigen die Reibungskräfte am Lochrand und halten die Ovalität unter ±0,03 mm.
Der Einfluss des Stanzspiels auf Mikrorisse in der Lochwand
- Bei einem einseitigen Stanzspiel unter 8 % während des CNC-Stanzprozesses bilden sich mikroskopische Risse in der Stanzzone. Bei über 18 % hingegen kommt es zu starken Eckenausbrüchen und großen Graten am Lochrand.
Solche Unregelmäßigkeiten können sich beim Biegen und Strecken zu Spannungskonzentrationen und Rissen entwickeln. Durch die Einhaltung eines Stempel-Matrizen-Spiels von 10–15 % der Blechdicke pro Seite und die Anpassung des Matrizenspiels über den gesamten Werkzeugsatz wird die Scherstellenwand bei hochpräzisen Arbeiten auf etwa Ra 1,6 µm reduziert. Eine saubere Scherzone bietet keine Angriffspunkte für Mikrorisse, die sich beim nachfolgenden Biegen weiter öffnen könnten.Wahl zwischen einem Wälzlager-Klappwerkzeug und einem mit Polyurethan ausgekleideten Unterwerkzeug
- Ein starres V-Werkzeug besitzt Stahlschultern.Wenn das Blech unter der Stößelkraft darüber gleitet, verursachen diese Schultern seitlichen Abrieb und Zugscherung direkt neben dem Loch – der Mechanismus, der ein rundes Loch in ein ovales verwandelt. Ein Klapp-Unterwerkzeug auf Wälzlagern oder ein mit 90 Shore A Polyurethan ausgekleidetes Unterwerkzeug hält Blech und Werkzeug in reinem Wälzkontakt ohne jegliches Gleiten.
- Diese Werkzeugänderung beseitigt die Verformung durch Reibung an ihrer Ursache: Keine Werkzeugschulter schleift am Lochrand, sodass die Rundheitsabweichung innerhalb von ±0,03 mm bleibt. Es eignet sich besonders gut für die Serienfertigung von Präzisionsrahmen aus Aluminiumlegierung.
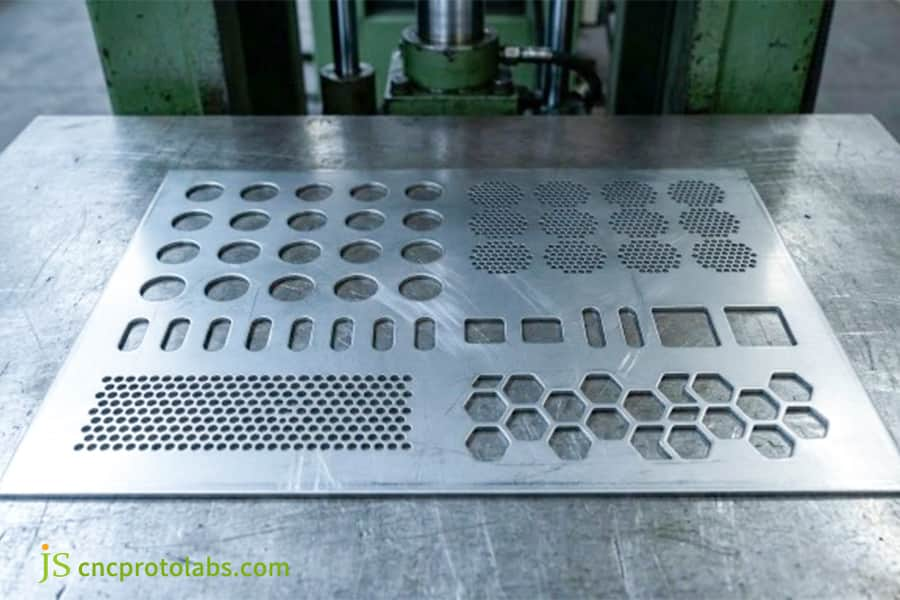
Abbildung 3: Lochblech mit verschiedenen Löchern unter dem Werkzeug der Stanzmaschine.
Wie lässt sich die Verformung von extrudierten Löchern in Präzisionsblechen verhindern?
Extrudierte Gewindebohrungen verformen sich und reißen in der Nähe von Biegungen, da beim Umformen vorgespannte, dünnwandige Kragen entstehen, die unter tangentialer Zugbelastung eine geringe Restdehnung aufweisen. Lasten. In Präzision Blechbearbeitungsservice, die Isolierung dieser Gewinderinge erfordert einen Mindestabstand von 3,5T + R von der Biegelinie oder das Anbringen einer Entlastungskerbe vor dem Rotationsumformen.
Analyse der Kaltverfestigung und der plastischen Reserve von Flanschflanschen
- Extrudierte (geflanschte) Gewindebohrungen sind eine Standardmethode, um Gewinde in dünnes Blech ohne Mutter einzuschneiden. Der Kompromiss liegt im Umformprozess: Durch das Vorstechen und anschließende Extrudieren wird die Ringwand auf etwa 60–70 % der ursprünglichen Blechdicke reduziert, und die dabei auftretende Kaltverfestigung verbraucht den größten Teil der verbleibenden Duktilität.
- Wenn der Ring näher als 3,5T + R an der Biegelinie liegt, Tangentiale Zugspannungen beim Biegen führen zum Einreißen des Strangpressprofils und zur Verformung der Bohrung. Sobald ein Strangpresskragen seine Duktilitätsreserve verloren hat, ist ein Abstandshalter oder eine Entlastungskerbe die einzige Schutzmaßnahme – die Plastizität lässt sich nach der Umformung nicht wiederherstellen.
Miniaturisierte, halbmondförmige Druckentlastungsnut und vorkompensierte elliptische Grundbohrung
- Um die Bildung von Graten zu verhindern, ist das Einbringen einer kleinen, halbmondförmigen Druckentlastungsnut zwischen Biegelinie und Grat eine gängige Vorbiegestrategie. Weitere Präventionsmethoden umfassen die Modifizierung des Flachstempels zu einer vorkompensierten elliptischen Grundbohrung vor dem Bördeln oder das Gewindeschneiden nach vollständiger und stabiler Biegung mittels einer mehrachsigen automatischen Gewindeschneidmaschine.
- Die oben genannten Maßnahmen gewährleisten die 100%ige Qualifizierung der Gewindelehren, verhindern das Überdrehen der Gewinde bei der Drehmomentprüfung der Montage und garantieren die Ausbeute der Serienfertigung.
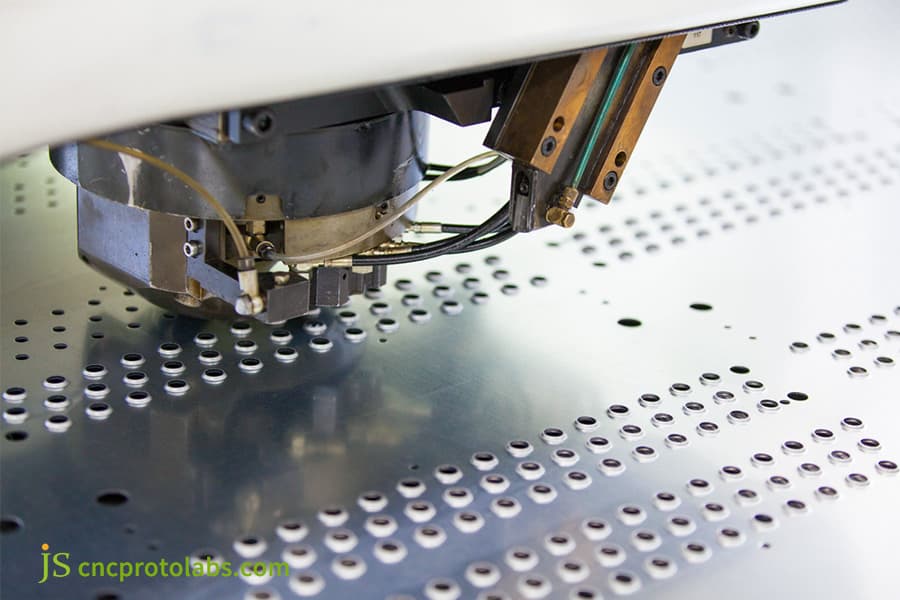
Abbildung 4: Extrusionsstempel zur Herstellung eines Flanschkragens; Die Wandstärke reduziert sich hier auf 60–70 % der ursprünglichen Dicke, weshalb 3,5T + R gilt.
Wie beeinflussen Faserrichtung und Duktilität die Lochverformung von Blechen?
Die Materialdehnung und die Walzfaserrichtung bestimmen das Ausmaß der Lochverformung von Blechen. Hochduktile Werkstoffe wie Aluminium 5052-O weisen breite, gleichmäßige plastische Verformungszonen auf, während Edelstahl 304 lokale, hochbeanspruchte Verformungsstellen erzeugt. Durch Biegen senkrecht zur Walzrichtung wird die Widerstandsfähigkeit gegen Kantenrisse so weit erhöht, dass der erforderliche Sicherheitsabstand im Vergleich zum Biegen parallel zur Walzrichtung um etwa 25 % sinkt.
Dehnungsunterschied zwischen Biegen längs und quer zur Kristallrichtung
- Biegen längs zur Walzrichtung begrenzt die Dehnung der äußeren Faser, wodurch sich intergranulare Mikroporen auf der Zugseite öffnen und die Einschnürung frühzeitig einsetzt. Die erste Stelle, die sich bemerkbar macht, ist der Lochrand in der Nähe der Biegelinie. Durch Biegen quer zur Walzrichtung kann dasselbe Bauteil deutlich mehr lokale Dehnung aufnehmen, bevor es einschnürt. Dies haben wir bei ansonsten identischen Bauteilen mit einer um etwa 35 % geringeren Ovalität gemessen.
- Bei der Programmierung ist es wichtig, in der CAD-Software festzulegen, dass die kritische Biegerichtung für hochpräzise Bohrungen entweder vertikal oder 45° quer zur Walzrichtung verläuft. Legen Sie die kritische Biegerichtung für Bohrungen mit engen Toleranzen entweder senkrecht zur Faserrichtung oder im 45°-Winkel fest, entweder während der Programmierung oder direkt im CAD-Abwickelmuster. Beide Einstellungen dienen demselben Zweck: Sie ermöglichen die Reduzierung des Spielraums um ca. 25 %.
Einfluss der Dehnung verschiedener Metallsorten auf den Verformungsbereich
- Austenitischer Edelstahl 304 weist eine Dehnung von µm auf; 40 % mit hoher Streckgrenze und einer fokussierten Verformungszone, die anfälliger für Rückfederung macht; im Vergleich dazu weist die Aluminiumlegierung 6061-T6 nach dem Bruch nur eine Dehnung von 8–12 % auf und neigt zu sprödem Reißen direkt an den Mikrorissen am Lochrand.
- Inspiriert vom Projekt „Hochfestes Aluminiumchassis 2025“ von JS Precision, verringerte sich die Lochrundheit von 0,25 mm auf 0,08 mm, sobald die Biegerichtung senkrecht zur Kristallorientierung geändert wurde. Dies bestätigt den signifikanten Einfluss anisotroper Materialien auf die Dimensionsstabilität.
Gemäß ASTM E8/E8M-22, Standardprüfverfahren für die Zugprüfung metallischer Werkstoffe, wird Folgendes definiert: Dehnungs- und Zugspannungsmessung an Blechen.
Fallstudie: Wie JS Precision die Ovalität von Flanschbohrungen für kundenspezifische Gehäuse löste?
Ein nordamerikanischer Kunde bestellte eine Charge kundenspezifischer Präzisionsblechteile: Gehäuse für die Wechselrichterkühlung aus 2,5 mm starker Aluminiumlegierung 5052-H32. Die Flanschkante wies eine dichte Reihe von 16 × 10 M4-Schraubenlöchern auf. Die Zeichnung zeigte einen Mindestabstand von nur 3,2 mm von der Bohrungskante zur Biegelinie – weit unter dem theoretischen Sicherheitsgrenzwert von 2,5T + R = 8,25 mm (T = 2,5 mm, R = 2,0 mm). Die Muster des vorherigen Lieferanten wiesen eine Ovalität von 0,42 mm auf. Die M4-Schrauben ließen sich nicht durch die Kühlkörperhalterungen führen, was die Montagelinie vollständig zum Stillstand brachte und die Ausschussquote der Charge auf 41 % anstieg.
Projektbericht: Gehäuseprogramm für einen Kunden im Bereich kommerzieller Energiespeicher, 1. Quartal 2025. Rundheit und Position wurden bei den ersten drei Artikeln mit einem 2D-Projektor und bei der Serienproduktion von 5.000 Stück mit einer Koordinatenmessmaschine (KMM) gemessen. Alle nachfolgenden Werte sind Messwerte, nicht modellierte Werte.
Probleme des Kunden
Ein nordamerikanischer Kunde bestellte eine Charge kundenspezifischer Präzisionsblechteile: Gehäuse für die Wechselrichterkühlung aus 2,5 mm starker Aluminiumlegierung 5052-H32. Die Flanschkante wies eine dichte Reihe von 16 M4-Schraubenlöchern auf. Die Zeichnung zeigte einen Mindestabstand von nur 3,2 mm von der Lochkante zur Biegelinie – Weit unterhalb des theoretischen Sicherheitsgrenzwerts von 2,5T + R = 8,25 mm (T = 2,5 mm, R = 2,0 mm). Die Proben des vorherigen Lieferanten wiesen eine Ovalität von 0,42 mm auf.Die M4-Schrauben ließen sich nicht durch die Kühlkörperhalterungen führen, was die Montagelinie vollständig zum Stillstand brachte und die Ausschussquote der Charge auf 41 anstieg.
JS Präzisionslösung
- Umgekehrte Kompensation durch Berechnung. Unter Verwendung der gemessenen Zugfestigkeit dieser spezifischen Aluminiumcharge (215 MPa) überarbeitete das Team das Flachmuster, sodass jedes Loch als Mikroellipse gestanzt und in Biege-Dehnungs-Richtung um 8,5 % gestaucht wurde. Nach der Umformung zieht die Verformung das Material wieder in die runde Form zurück.
- Verbesserung des Unterwerkzeugkontakts.Die Servo-Abkantpresse wurde mit einem Unterwerkzeug aus Verbundwerkstoff ausgestattet, das einen 90 Shore A Polyurethan-Einsatz trägt. Dadurch werden die Kratzer vermieden, die Stahlwerkzeugschultern an der Außenfläche und den Lochwänden hinterlassen.
- Geschlossene Regelungs-Testkorrektur. Die ersten drei Proben wurden mit einem optischen Projektor vermessen, und die Exzentrizität der Ellipse wurde so lange korrigiert, bis die Löcher nach dem Umformen wieder einen exakten Kreis mit einem Durchmesser von 4,50 mm bildeten.
Aus Fehlern gelernt
Unser erster technischer Vorschlag folgte dem Lehrbuchansatz: eine durchgehende, schlitzförmige Entlastungsnut von jedem Loch bis zur Biegelinie. Wir verwarfen diesen Vorschlag jedoch umgehend. Das Wechselrichtergehäuse muss die Schutzart IP66 erfüllen, und jeder Schlitz, der den Flansch durchdringt, würde den abgedichteten Hohlraum beschädigen und gleichzeitig dessen tragenden Bereich schwächen.
Daher ersetzte das Team von JS Precision den Ansatz mit dem durchgehenden Schlitz vollständig und löste das Problem stattdessen geometrisch.
Endergebnis
Bei einer Produktionsserie von 5.000 Gehäusen lagen die Abweichungen von Rundheit und Lochposition innerhalb von ±0,04 mm. Dies bestätigt die Stabilität des Prozesses und zeigt, dass er nicht nur bei einem glücklichen ersten Exemplar reproduzierbar war. Die automatisierte Schraubenmontage erreichte eine 100%ige Erstpassquote. Im Vergleich zum Umstieg auf das 5-Achs-Laserreiben nach dem Biegen reduzierte dieses Verfahren den Materialverlust durch Nachbearbeitung pro Stück um 28,75% und verkürzte die Lieferzeit um sechs Werktage.
Benötigen Sie Hilfe bei der Lösung von Problemen wie unrunden Löchern oder fehlerhafter Montage in Präzisionsgehäusen? Kontaktieren Sie jetzt das Engineering-Team von JS Precision, um die gleiche Kompensation mittels Reverse-Engineering-Algorithmus und die Polyurethan-Unterwerkzeuglösung zu erhalten. So stellen Sie sicher, dass Ihre Teile die Präzisionsprüfung beim ersten Versuch bestehen!
Häufig gestellte Fragen
F1: Was verursacht Lochverformungen beim Blechbiegen?
Beim Biegen wird die Außenseite des Blechs Zugspannungen ausgesetzt und dehnt sich, während die Innenseite Druckspannungen ausgesetzt ist und sich verkürzt.
Befindet sich die Bohrung in der äußeren plastischen Zugzone, wird das Gleichgewicht der Umfangskräfte gestört. Das Material wird unidirektional senkrecht zur Biegelinie gedehnt, wodurch die perfekt runde Bohrung zu einer unregelmäßigen Ellipse wird und Maßabweichungen entstehen.Q2: Wie lässt sich eine Bohrungsverformung bei beengten Platzverhältnissen am kostengünstigsten beheben?
Das Einbringen einer mindestens T breiten Durchgangsnut zur Druckentlastung zwischen Bohrung und Biegelinie ist die wirtschaftlichste Lösung, wenn 2.Der Sicherheitsabstand von 5T + R benötigt keinen zusätzlichen Platz. Diese Nut verhindert die Ausbreitung von Zugspannungen vom Lochrand und somit die Verformung, ohne dass teure Formen oder Nachbearbeitungen erforderlich sind.
F3: Wie wirkt sich das Laserschneiden nach dem Biegen auf die Gesamtproduktionskosten aus?
Das Biegen und anschließende Stanzen der Löcher mit einem 3D-Fünf-Achs-Laser erhöht die Stückkosten im Vergleich zum Flachstanzen um etwa 25–30 %. Dieser Mehrpreis resultiert aus drei Faktoren: speziellen 3D-Positioniervorrichtungen, zusätzlicher Rüstzeit und einem längeren Zyklus als bei einer Flachstanzpresse mit hoher Geschwindigkeit. Bei einer Bohrungstoleranz von weniger als ±0,05 mm (H7/H8, Präzisionsventilschnittstellen) lohnt sich die Investition, da das Ausschussrisiko bei Fehlern, die sonst erst bei der Endmontage entdeckt würden, praktisch null ist.
F4: Wie muss die Formel für den Mindestabstand bei Blechdicken über 4,0 mm angepasst werden?
Bei Blechdicken über 4,0 mm dehnt sich die plastische Verformungszone des Blechs aus, und der übliche Wert von 2,5T + R muss auf 3,5T + R geändert werden. Bei großen Öffnungen der unteren Matrize sollte 4,0T + R verwendet werden. Bei dicken Blechen wird empfohlen, die Bohrung vor dem Biegen anzufasen oder lokal zu glühen, um die Ausbreitung von Scherrissen am Außenrand des dicken Materials zu verhindern.
F5: Wie lässt sich eine Verformung der Senkbohrung in der Nähe der Biegelinie vermeiden?
Eine Senkbohrung hinterlässt eine extrem dünne Kante am Rand und weist daher eine sehr geringe Zugsteifigkeit auf, um Dehnungen entgegenzuwirken. Halten Sie den Außenrand des Kegels mindestens 3 mm breit.0T + R von der Biegelinie. Falls die Anordnung einen geringeren Abstand erfordert, ändern Sie die Reihenfolge: Stanzen Sie ein einfaches Pilotloch, formen Sie die Biegung und bearbeiten Sie anschließend die Senkung als zweiten Arbeitsgang am fertigen Teil. Nur durch die Bearbeitung des Kegels nach der Formgebung wird sichergestellt, dass die Passfläche rund bleibt.
F6: Wie bewertet JS Precision das Risiko von Lochverformungen, um ein präzises Fertigungsangebot zu erstellen?
Nachdem der Kunde die 3D-STEP/IGES-Zeichnungen über das JS Precision-Portal hochgeladen hat, scannt das Engineering-System automatisch den Lochrandabstand, die Blechdicke und die Parameter der V-Nut.
Wir erstellen Ihnen innerhalb von 12 Stunden einen DFM-Simulationsbericht zu Störmerkmalen, bieten Lösungen zur Vor- und Nachbearbeitung sowie detaillierte Angebote.F7: Welche Probleme treten bei der Montage auf, wenn sich die Bohrung einer Einpressmutter verformt?
Wenn sich die Bohrung der Einpressmutter verformt und unrund wird, kann der Eingriffszahnkranz beim Einpressen des Befestigungselements durch die Einpressmaschine nicht gleichmäßig in das Blech einschneiden. Dies führt zu einer unzureichenden lokalen Eingriffskraft, wodurch die Mutter bei nachfolgenden Drehmomentprüfungen abrutscht oder unter axialer Belastung kippt und bricht, was zum Versagen der Endmontage führt.
F8: Beeinflusst die Ausrichtung des Stanzgrats die Stärke der Bohrungsdehnung?
Die Richtung des Stanzgrats hat einen signifikanten Einfluss auf die Rissbeständigkeit des Bohrungsrandes.
Wenn der Grat zur äußeren Zugzone der Biegung zeigt, wird die Mikrostanzkante zu einem lokalen Spannungskonzentrationspunkt, der die Lochverformung und Rissbildung beschleunigt. Eine Ausrichtung der Gratfläche zur inneren Druckzone der Biegung kann die Ausbreitung von Kantenmikrorissen zur Lochwand wirksam verhindern.Zusammenfassung
Lochdehnung und Rundheitsabweichungen bei der Blechbearbeitung sind Spannungsentlastungen im Zugspannungsfeld des Blechs während des Biegens. Durch die strikte Einhaltung des kritischen Sicherheitsspiels von 2,5T + R, den sinnvollen Einsatz von Druckentlastungsnuten und vorkompensierten elliptischen Löchern sowie die Wahl des Stanz- und Biegeprozesses entsprechend den Montagetoleranzen können Ingenieure Hardware-Interferenzen vermeiden und die Nachbearbeitungskosten vor der Serienfertigung deutlich reduzieren.
Sind Sie auf Engpässe wie ovale Löcher in der Nähe der Biegelinie, lockere Pressmuttern oder falsch ausgerichtete Mehrlochbaugruppen gestoßen? Laden Sie Ihr 3D-CAD-Modell (.STEP / .IGES) sowie die 2D-Zeichnung hoch. Unser Blechbearbeitungsteam erstellt Ihnen innerhalb von 12 Stunden einen DFM-Dehnungsanalysebericht und ein Produktionsangebot. Der Bericht kennzeichnet alle Bohrungen, die gegen die 2,5T + R-Regel verstoßen, gibt den jeweiligen Kompensationswert an und vergleicht die Standard- und die Nachbiegevariante. Kostenlos und unverbindlich. Dank Servobiegen und 3D-Faserlasertechnologie ist das Ziel klar: Maßgenauigkeit beim ersten Versuch, nicht erst beim dritten. JS Precision erstellt Ihnen gerne ein kostenloses Angebot.cncprotolabs.com/upload">
Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. Für JS Precision Services werden weder ausdrücklich noch stillschweigend Zusicherungen oder Gewährleistungen hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen gegeben. Es obliegt dem Käufer, die spezifischen technischen Anforderungen zu ermitteln und ein formelles Teileangebot anzufordern. Bitte kontaktieren Sie uns für weitere Informationen.
Ressource


Verwandte Blogs
Blechstärkentabelle: Der vollständige Leitfaden
BlechbearbeitungSo positionieren Sie PEM-Befestigungselemente auf Blech, ohne sich auszubeulen
BlechbearbeitungEntwerfen von Laschen- und Schlitzverbindungen für Präzisionsblechteile
BlechbearbeitungWie man Lochverformungen in der Blechbearbeitung vermeidet
BlechbearbeitungKundenspezifisches Blechgehäuse DFM: So erreichen Sie eine zuverlässige IP-Abdichtung
BlechbearbeitungDFM-konforme Blechwinkel: Regeln für Festigkeit und Passgenauigkeit
Blechbearbeitung

JS Präzision
Experte für Rapid Prototyping und Rapid Manufacturing
Spezialisiert auf CNC-Bearbeitung, 3D-Druck, Urethanguss, Rapid Tooling, Spritzguss, Metallguss, Blech und Extrusion.
Etikett: