 Русский




Конструкция отверстий в листовом металле, следовательно, определяет стабильность размеров на листогибочном прессе, а не при контроле качества. Неконтролируемая деформация отверстий проявляется в дальнейшем в виде несоосности крепежных элементов, сорванной резьбы и сбоев сборки – сбоев, которые дешево предотвратить в CAD, но дорого исправить на линии. Предотвращение сочетает в себе три рычага: прогнозируемую компенсацию смещения в CAD, динамический выбор нижней матрицы (V-образная, полиуретановая или с подшипниками качения) и последовательность процесса. Вместе они изолируют зону пластической деформации, так что она никогда не достигает стенки отверстия.
Основные выводы
- Правило:расстояние от края отверстия до линии изгиба должно быть D ≥ 2,5T + R, где T — толщина листа, а R — внутренний радиус изгиба. Ниже этого значения отверстие находится в поле растягивающей деформации и приобретает овальную форму.
- Нет места для зазора?Используйте разгрузочный паз шириной W ≥ T, выступающий на 1,5T за каждый конец отверстия, удерживая связку 1,0T у стенки отверстия. Это блокирует примерно 95% передаваемого напряжения.
- Большой объем, жесткие допуски? Предварительная компенсация: штамповка микроэллипса, сжатого на 6–12% вдоль направления растяжения, чтобы он вернулся в круглое состояние. Метод массовой штамповки, выдерживает +0,05 мм.
- Критическая посадка (H7/H8)?Сначала формовка, затем обработка отверстия на пятиосевом лазере с точностью до +0,05 ммчто приводит к увеличению себестоимости на +20–45% – но практически к нулевому количеству отходов.
- Всегда проверяйте еще три вещи:Размер V-образного отверстия матрицы (8T / 10T / 12T в зависимости от материала), направление изгиба относительно прокатного зерна и является ли отверстие экструдированным воротником, для которого требуется 3,5T + R, поскольку при формовании большая часть его пластичности уже исчерпана.
Таблица основных ответов: Предотвращение деформации отверстий
|
Категория технологических решений |
Основной параметр управления / Критическая формула |
Применимые сценарии & Класс допуска |
Коэффициент устранения деформации |
|---|---|---|---|
|
Стандартный расчет шага DFM |
Шаг L × 2,5T + R; Толстостенная пластина L × 3.5T + R |
Общие сквозные отверстия, отверстия для штифтов, допуск +0.10 мм |
100% – Отверстие не пересекает пластиковую зону (правило расстояния соблюдено) |
|
Геометрические рельефные пазы |
Ширина паза ≥ T; Длина паза превышает концы отверстий на 1,5T каждый |
Компактное пространство, отверстия высокой плотности, допуск +0,08 мм |
≈95% – переданной растягивающей деформации, когда W > T и связка > 1,0 Т |
|
Предварительно компенсированное овальное перфорированное отверстие |
Предварительно компенсированная усадка по короткой оси пуансона 6% - 12% |
Массовая штамповка, допуск +0,05 мм |
≈98% - после самокомпенсации упругого восстановления, проверено на КИМ первого образца |
|
Постобработка 5-осевой лазерной обработки / Повторная штамповка |
Сначала изгиб, затем обработка, направляющая для 3D-позиционирования |
Отверстия со строгим допуском (H7/H8), прецизионные интерфейсы клапанов |
100% – во время формовки отверстие отсутствует; обработка производится после гибки, поэтому история деформаций равна нулю |
Согласно производственным данным JS Precision 2025, предварительная прорезка или изоляция 2,5T+R устраняют овальность отверстия при стандартной гибке на станках с ЧПУ.
Деформация отверстия во время нормальной Изгиб на станках с ЧПУ, вызванный растяжением, можно полностью избежать, вставив паз для снятия предварительного напряжения или используя геометрическую изоляцию 2,5T + R на этапе CAD, что приводит к значительному снижению высоких затрат на вторичную постобработку.
Как рассчитать безопасное расстояние от отверстия до изгиба при изготовлении изделий из листового металла?
Безопасное расстояние от отверстия до изгиба требует, чтобы край отверстия находился на расстоянии не менее 2,5T + R от линии изгиба для стандартной холоднокатаной стали и до 3,5T + R для высокопрочных алюминиевых сплавов, где T — толщина листа, а R — внутренний радиус изгиба. Когда вырез входит во внешнюю зону растяжения изгиба, пластическая деформация стягивает отверстие в форму яйца. Поддержание этого зазора удерживает периметр отверстия за пределами границы текучести, обеспечивая нулевую деформацию размеров.
Смещение нейтрального слоя под воздействием изгибающей деформации и области пластического течения
- При изгибе листового металла нейтральный слой деформируется, а внешнее натяжение вызывает расширение зоны пластического течения. Если край отверстия находится в этой зоне, это приведет к неравномерному напряжению по окружности отверстия, что вызовет растяжение в форме эллипса, и стабильность деформации отверстия в листовом металле будет нарушена.
- Основным фактором, влияющим на безопасное расстояние, является взаимодействие трех переменных: толщины материала T, внутреннего радиуса изгиба R и ширины нижнего V-образного отверстия матрицы.Инженеры сервисной группы по изготовлению изделий из листового металла компании JS Precision вводят значения предела прочности на растяжение и коэффициента текучести для динамической регулировки порога DFM и тщательно исключают сценарии, когда возникает помеха между деталями из-за слепого резервирования зазора.
Влияние ширины отверстия V-образного паза нижней матрицы на порог безопасности
- Как только ширина отверстия V-образного паза нижней матрицы увеличивается с 8T до 10T или 12T,ширина плоского металлического листа увеличивается, площадь для тангенциального скользящего трения во время пластической деформации материала расширяется, и критическая линия изгиба расстояния между отверстиями должна быть увеличена на 20%-30% с учетом пределов безопасности.
- Различные материалы имеют различные требования к сопряжению V-образных пазов для управления их упругим поведением: для холоднокатаного листа SPCC используется нижняя матрица 8T; Для алюминиевого сплава 5052-H32 используется нижняя матрица 10T для этого сплава; а для нержавеющей стали 304 — нижняя матрица 12T, чтобы угол упругого восстановления этих материалов контролировался в пределах +0,5°.
Краткая справочная таблица распространенных материалов/толщин пластин и соответствующих расстояний между отверстиями и безопасных расстояний линии изгиба
|
Материал & Толщина |
Минимальное расстояние от отверстия до изгиба – базовое правило 2,5T + R |
Рекомендуемое V-образное отверстие матрицы |
Допустимая деформация растяжения (%) |
Класс допуска DFM (+0.xx мм на) |
|---|---|---|---|---|
|
SPCC 1.0 mm |
3.5 мм |
8.0 мм (8T) |
12% |
+0.10 мм |
|
SPCC 2.0 mm |
7.0 mm |
16.0 mm (8T) |
10% |
+0.12 мм |
|
5052-H32 2.0 мм |
7.0 мм (используйте 3.5T + R = 9.0 мм, если невозможно сделать прорезь для сброса давления) |
20.0 мм (10T) |
8% |
+0.15 мм |
|
304 SS 2.0 mm |
7.0 mm |
24.0 мм (12T) |
6% |
+0.08 мм |
|
304 SS 4.0 мм |
14.0 mm |
48.0 mm (12T) |
5% |
+0.10 мм |
Указанные здесь механические свойства были измерены в соответствии со стандартом ASTM E8/E8M, «Стандартные методы испытаний на растяжение металлических материалов», который определяет, как определяется удлинение. Для стальных изделий ASTM A370-22 дополнительно определяет методы механических испытаний и терминологию, используемую при этом измерении.
Базовое правило: D ≥ 2,5T + R для холоднокатаной стали и для деталей, где остаточное напряжение передается через паз, предварительно компенсированное отверстие или операцию после изгиба. Используйте вариант 3,5T + R, когда деталь зависит от Расстояние между отверстиями – см. вопрос 4 для толщины более 4,0 мм, где применяется 4,0T + R при широком отверстии матрицы.
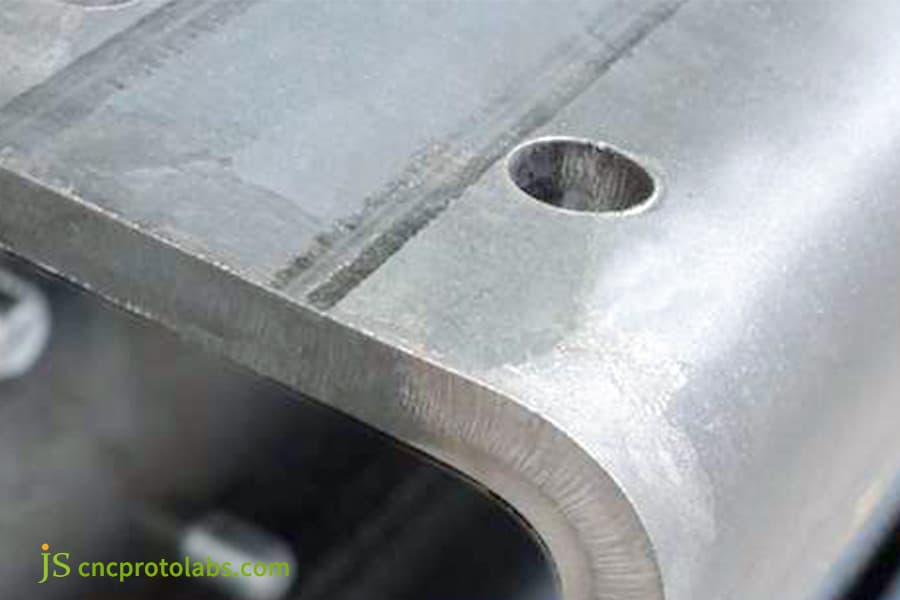
Рисунок 1: Отверстие, расположенное на расстоянии 2.2T + R находится внутри зоны растяжения; обратите внимание на яйцеобразную деформацию в направлении касательной к изгибу.
Влияет ли последовательность технологических процессов на допуск на отверстия в листовом металле?
Допуск на отверстия в листовом металле напрямую определяется последовательностью технологических процессов: пробивка или лазерная резка отверстий перед гибкой дает допуск от ±0,15 мм до ±0,25 мм из-за суммарных отклонений припуска на изгиб, тогда как формирование изгиба перед вторичной 3D лазерной резкой обеспечивает точность позиционирования ±0,05 мм. Пробивка плоских заготовок экономически эффективна, но последующая обработка после гибки полностью исключает механическое растяжение на границах пластической деформации.
Разница в допусках между процессами пробивки и гибки плоских материалов
- При изготовлении прецизионных листовых металлических изделий с использованием метода предварительной пробивки преимущества очевидны: эффективность пробивки высока, а время обработки одной детали короткое. Но, когда дело доходит до зоны гибки, отклонение диаметра отверстия от растяжения может достигать 0,35 мм. Кроме того, на точность положения отверстия также влияет суммарная ошибка компенсации гибки.
- Плоская пробивка является предпочтительным методом для типичных конструкционных деталей. Припуски на изгиб, предусмотренные в данном случае, могут вызывать отклонения в положении отверстий в совокупности. Для устранения эффекта вытягивания под действием пластической деформации, дополнительные этапы обработки применяются только к высокоточным изделиям.
Постобработка, вторичное пятиосевое лазерное позиционирование
- Пятиосевая лазерная резка и специальные инструменты для вырезания углов используют сформированную поверхность в качестве 3D-базы, а не плоский край заготовки. Поскольку отверстие создается после формовки, оно не подвергается воздействию пластического течения, которое в противном случае тянуло бы за стенку отверстия. В результате достигается повторяемость диаметра и положения отверстия в соответствии с классом ISO 2768 мК.
- Этот метод увеличивает стоимость единицы продукции на 20–45% в зависимости от количества элементов и сложности приспособления, и практически полностью исключает риск брака и повторного изготовления. Этот вариант подходит для отверстий с жесткими допусками (H7/H8) и прецизионных соединений корпусов клапанов, где выход из строя одной детали обходится дороже, чем вся стоимость механической обработки.
Сравнительная таблица решений по технологиям штамповки и гибки
Технологический процесс
Допуск по положению
Отклонение от округлости
Увеличение стоимости за единицу продукции
Применимо Сценарий
Плоская заготовка, пробитая
+0.25 мм
0.15–0.35 mm
Базовая линия
Общие конструкционные детали
Предварительно компенсированная штамповка
+0.15 мм
0.08–0.12 мм
+8%
Средняя точность
5-осевой лазер для гибки после изготовления
+0.05 мм
<0.03 мм
+35%
Высокая точность H7/H8
Развертывание после изгиба
+0.03 мм
<0.02 мм
+45%
Критические отверстия для сопряжения
Согласно DIN ISO 2768-1:2024, Общие допуски – Часть 1: Допуски для линейных и угловых размеров без указания индивидуальных допусков, определяет класс допуска mK для отверстий в листовом металле.
Согласно DIN 6935:2011, Холодная гибка плоских стальных изделий – Допуски и размеры определяют методы расчета припуска на изгиб.
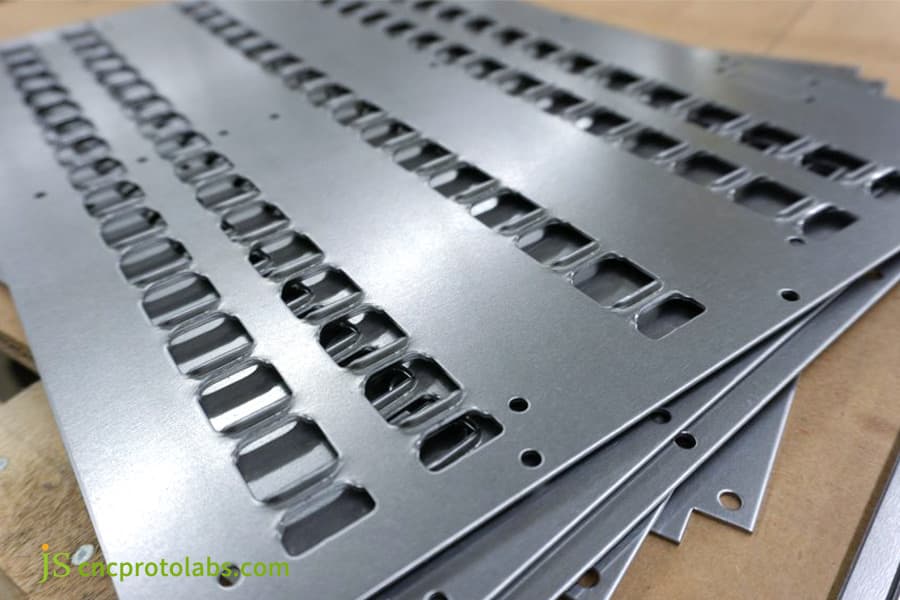
Рисунок 2: Пробитые пластины до формовки — это состояние, в котором должны быть изготовлены предварительно компенсированные овальные заготовки.

Как пазовые прорези предотвращают деформацию отверстий в конструкции из листового металла?
Пазовые прорези и каплевидные вырезы изолируют деформацию отверстий в листовом металле, прерывая распространение механического напряжения между касательной линией изгиба и прилегающим краем отверстия.Разместив специально спроектированный прямоугольный или каплевидный вырез минимальной шириной, равной толщине листа (W > T), и глубиной, превышающей радиус изгиба (D > R), растягивающие силы рассеиваются в вырезе, а не деформируют геометрическое отверстие.
Логика управления геометрическими параметрами для прямоугольной канавки для сброса давления
- Создайте зону изоляции.Канавка для сброса давления между касательной к изгибу и краем отверстия позволяет растягивающему напряжению отводиться куда-либо, кроме отверстия. Напряжение снимается в открытом зазоре, поэтому оно не передается на окружность отверстия. Правила геометрии:ширина паза W > T (толщина листа); длина паза = диаметр отверстия + не менее 1,5T за каждым концом отверстия.
- Поддерживайте прочность связки. Поддерживайте минимальную толщину стенки 1,0Т между краем канавки и стенкой отверстия, чтобы снятие напряжения не ослабило деталь. При правильном выполнении это прерывание блокирует около 95% деформации растяжения, которая в противном случае достигла бы отверстия.
Конструкция асимметричного компенсационного отверстия в форме капли
- Как работает каплевидная форма.Вместо круга, вырежьте асимметричную каплевидную форму, лишний материал которой расположен со стороны, противоположной направлению растяжения. После изгиба распределение деформации отводит этот избыток, и отверстие смыкается до истинного круга. Это компенсация путем добавления материала там, где он будет израсходован.
- Параметрические правила для DFM.Ширина канавки, глубина канавки и толщина перемычки становятся контролируемыми параметрами, а не решениями, принимаемыми на основе экспертной оценки.Общее правило: для T ≥ 2,0 мм используйте ширину канавки W ≥ 1,2T, это же значение мы применяем к высокопрочным алюминиевым сплавам, которые сопротивляются текучести.
Как правильная настройка инструмента оптимизирует услуги по штамповке листового металла?
Профессиональные услуги по штамповке листового металла предотвращают деформацию при резке за счет сочетания точного зазора между матрицей (обычно 10–15% от толщины листа с каждой стороны) с сегментированными или покрытыми полиуретаном нижними матрицами (вставками), которые поддерживают заготовку на протяжении всего хода. Динамический инструмент и нейлоновые вставки в матрицах затем снимают силы трения по краю отверстия, поддерживая овальность менее +0,03 мм.
Влияние процента зазора при пробивке на микротрещины в стенках отверстия
- Когда зазор при односторонней пробивке составляет менее 8% в процессе пробивки на станке с ЧПУ, в зоне разрыва начинают накапливаться микроскопические трещины. Напротив, если он превышает 18%, то будут наблюдаться серьезные обрушения углов и большие заусенцы на краю отверстия. Подобные дефекты имеют высокую вероятность превращения в точки концентрации напряжений и образования трещин в процессе изгиба и растяжения.
- Удержание зазора между пуансоном и матрицей на уровне 10–15% от толщины листа с каждой стороны, при этом зазор матрицы одинаков по всему набору инструментов, позволяет снизить толщину стенки срезанного отверстия примерно до Ra 1,6 мкм при высокоточной обработке. Чистая полоса среза не оставляет зародышей микротрещин, которые могли бы образоваться при последующем изгибе.
Выбор между откидной матрицей на подшипниках качения и нижней матрицей с полиуретановой футеровкой
- Жесткая V-образная матрица имеет стальные плечи.Когда лист скользит по ним под нагрузкой поршня, эти плечи создают боковое истирание и растягивающее сдвиговое усилие непосредственно рядом с отверстием — механизм, который превращает круглое отверстие в овальное. Откидная нижняя матрица, построенная на подшипниках качения, или нижняя матрица с футеровкой из полиуретана твердостью 90 по Шору А, обеспечивает чистый контакт качения между листом и матрицей без какого-либо скольжения.
- Это изменение в оснастке устраняет деформацию трения в ее источнике: плечо матрицы не тянет край отверстия, поэтому отклонение округлости остается в пределах +0,03 мм. Он особенно хорошо подходит для крупносерийного производства прецизионных рам из алюминиевого сплава.
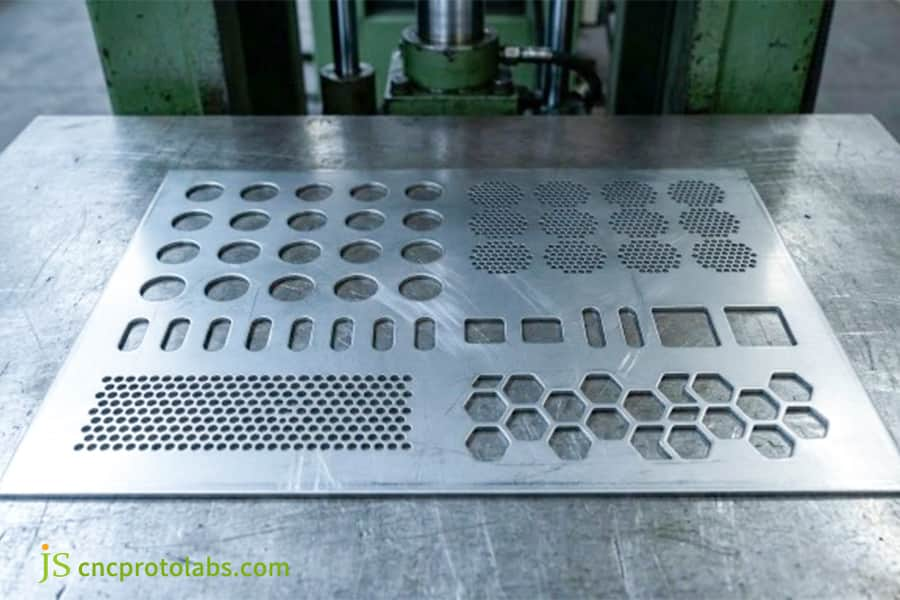
Рисунок 3: Перфорированная металлическая панель с различными отверстиями под инструментом штамповочного станка.
Как предотвратить деформацию отверстий от экструдированного металла в прецизионных листовых металлах?
Отверстия от резьбы, полученные методом экструзии, деформируются и трескаются вблизи изгибов, поскольку формовка создает предварительно напряженные тонкостенные воротники, которые демонстрируют низкую остаточную деформацию. удлинение под действием тангенциальных растягивающих нагрузок. С точностью услуги по изготовлению изделий из листового металла, изоляция этих резьбовых воротников требует минимального расстояния 3,5T + R от линии изгиба или нанесения выемки для снятия напряжения перед ротационной формовкой.
Анализ холодной деформации и пластического запаса фланцев
- Экструдированные (фланцевые) резьбонарезные отверстия являются стандартным способом нарезания резьбы в тонком листе без гайки. Компромисс скрыт на этапе формовки: предварительная пробивка, а затем экструзия истончает стенку воротника примерно до 60–70% от первоначальной толщины листа, а холодная деформация поглощает большую часть оставшейся пластичности.
- Если воротник расположен ближе, чем на 3,5T + R, к В линии изгиба тангенциальное растягивающее напряжение при изгибе разорвет шейку экструзионной заготовки и выведет отверстие из круглого состояния. Как только экструдированный воротник теряет свой запас пластичности, единственной защитой остается зазор или выемка для снятия напряжения — после формовки пластичность восстановить невозможно.
Миниатюрная серповидная канавка для снятия давления и стратегия предварительного компенсированного эллиптического дна
- Для предотвращения образования заусенцев распространенной стратегией предварительного изгиба является обработка небольшой серповидной канавки для снятия давления между линией изгиба и заусенцем. Другие методы предотвращения включают модификацию плоского пуансона для создания предварительно компенсированного эллиптического дна перед фланжированием или нарезание резьбы после полного и стабильного формирования изгиба с помощью многоосевого автоматизированного резьбонарезного станка.
- Вышеуказанные меры гарантируют 100% качество резьбовых калибров, предотвращают срыв резьбы во время испытаний на момент сборки и обеспечивают выход годной продукции при серийном производстве.
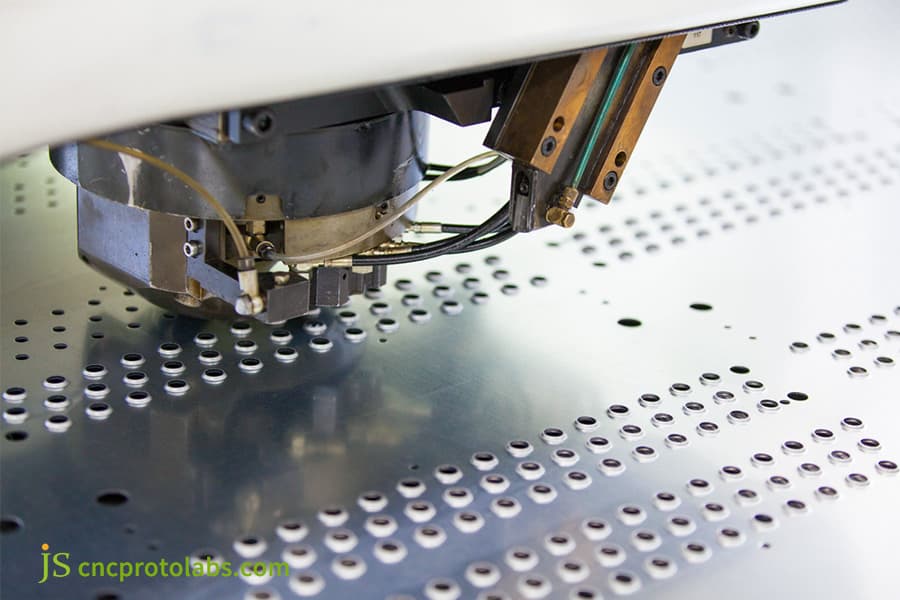
Рисунок 4: Экструзионный пуансон, формирующий фланцевый воротник; Здесь толщина стенки уменьшается до 60-70% от первоначальной, поэтому применяется 3,5T + R.
Как направление зерна и пластичность влияют на деформацию отверстий в листовом металле?
Удлинение материала и направление прокатки зерна определяют величину деформации отверстий в листовом металле, поскольку высокопластичные материалы, такие как алюминий 5052-O, демонстрируют широкие, постепенные зоны пластической деформации, тогда как нержавеющая сталь 304 создает локализованные, высоконапряженные деформационные шейки. Изгиб перпендикулярно направлению прокатки повышает сопротивление растрескиванию кромок настолько, что требуемый зазор снижается примерно на 25% по сравнению с изгибом параллельно направлению кристалла.
Разница в деформации между изгибом вдоль и перпендикулярно направлению кристалла
- Изгиб вдоль направления прокатки ограничивает степень удлинения внешнего волокна, поэтому на стороне растяжения образуются межзеренные микропустоты, и сужение начинается раньше. Первым местом, где это проявляется, является край отверстия, ближайший к линии изгиба. Изгиб поперек направления кристалла позволяет той же детали поглощать гораздо большую локальную деформацию до образования сужения, что, по нашим измерениям, составляет примерно на 35% меньшую овальность на идентичных деталях.
- При программировании важно указать в САПР-программе, что критическое направление изгиба высокоточных отверстий является либо вертикальным, либо перпендикулярным направлению прокатки под углом 45°. Критическое направление изгиба для отверстий с жесткими допусками следует устанавливать либо перпендикулярным направлению прокатки, либо под углом 45°, либо во время программирования, либо непосредственно в развертке САПР. Оба параметра служат одной цели: именно они обеспечивают уменьшение зазора примерно на 25%.
Влияние удлинения различных марок металла на диапазон зоны деформации
- Аустенитная нержавеющая сталь 304 имеет удлинение ≥; 40% обладает высокой предельной прочностью и сфокусированной зоной деформации, что делает его более склонным к пружинению; по сравнению с ним, алюминиевый сплав 6061-T6 имеет лишь 8-12% удлинения после разрушения и склонен к хрупкому разрыву непосредственно в микротрещинах на краю отверстия.
- Вдохновленные проектом высокопрочного алюминиевого шасси 2025 от JS Precision, после изменения направления изгиба на перпендикулярное ориентации кристалла, округлость отверстия уменьшилась с 0,25 мм до 0,08 мм, что подтверждает значительное влияние анизотропного материала на стабильность размеров.
Согласно ASTM E8/E8M-22, Стандартные методы испытаний на растяжение В документе «Металлические материалы» определены методы измерения удлинения и деформации при растяжении листового металла.
Пример из практики: Как компания JS Precision решила проблему овальности отверстий во фланцах для корпусов, изготовленных на заказ?
Клиент из Северной Америки заказал партию прецизионных деталей из листового металла, изготовленных на заказ: корпуса для охлаждения инвертора из алюминиевого сплава 5052-H32 толщиной 2,5 мм. На кромке фланцевого изгиба располагался плотный ряд из 16 отверстий для болтов M4. На чертеже было показано минимальное расстояние всего 3,2 мм от кромки отверстия до линии изгиба — значительно ниже теоретического предела безопасности 2,5T + R = 8,25 мм (T = 2,5 мм, R = 2,0 мм). Образцы предыдущего поставщика показали овальность 0,42 мм. Болты M4 не проходили через кронштейны крепления радиатора, что полностью остановило сборочную линию, и процент брака в партии достиг 41%.
Проектная документация: программа изготовления корпусов для коммерческого заказчика в сфере хранения энергии, 1 квартал 2025 года. Округлость и положение измерялись на 2D оптическом проекторе для первых трех изделий и с помощью КИМ на производственной партии из 5000 деталей. Все приведенные ниже данные являются измеренными, а не смоделированными.
Трудности, с которыми столкнулись клиенты
Североамериканский клиент заказал партию изготовленных на заказ прецизионных деталей из листового металла: корпуса для охлаждения инверторов, изготовленные из 2,5 мм алюминиевого сплава 5052-H32. На фланцевом кромочном крае располагался плотный ряд из 16 отверстий для болтов M4. На чертеже было показано минимальное расстояние всего 3,2 мм от края отверстия до линии изгиба – значительно ниже теоретического предела безопасности 2,5T + R = 8,25 мм (T = 2,5 мм, R = 2,0 мм). Образцы от их предыдущего поставщика показали овальность 0,42 мм.Болты M4 не проходили через кронштейны крепления радиатора, что полностью остановило сборочную линию, и процент брака в партии достиг 41%.
JS Precision Solution
- Обратная компенсация путем расчета.Используя измеренную прочность на растяжение этой конкретной партии алюминия (215 МПа), команда восстановила плоскую развертку таким образом, чтобы каждое отверстие было пробито в виде микроэллипса, сжатого на 8,5% вдоль направления изгиба-растяжения. После формования деформация возвращает его в круглую форму.
- Модернизация контакта нижней матрицы.На сервоприводной листогибочный пресс была установлена композитная нижняя матрица с полиуретановой вставкой 90 Shore A, что устранило царапины, которые оставляют стальные плечи матрицы на внешней поверхности и на стенках отверстий.
- Коррекция в замкнутом контуре. Первые три образца были измерены на оптическом проекторе, и эксцентриситет эллипса был подрезан до тех пор, пока отверстия не вернулись к истинному кругу диаметром ⌀4,50 мм после формирования.
Уроки, извлеченные из неудач
Наше первое техническое предложение следовало стандартному пути: проложить непрерывную щелевидную канавку от каждого отверстия прямо к линии изгиба. Мы отказались от нее почти сразу. Этот корпус инвертора должен соответствовать степени защиты IP66, и любой паз, проникающий во фланец, нарушит герметичную полость и одновременно ослабит ее несущую часть.
Поэтому команда JS Precision полностью заменила подход со сквозным пазом и решила проблему с помощью геометрии.
Конечный результат
В ходе производственной партии из 5000 корпусов, отклонения по круглости и положению отверстий оставались в пределах +0,04 мм, что подтверждает стабильность процесса, а не просто его повторяемость на первом удачном образце. Автоматизированная установка болтов обеспечила 100% точность с первого раза. По сравнению с переходом на пятиосевую лазерную обработку после гибки, этот метод сократил потери материала при доработке каждой детали на 28,75% и сократил сроки поставки на шесть рабочих дней.
Нужна помощь в решении таких проблем, как некруглые отверстия или смещение сборки в прецизионных корпусах? Свяжитесь с командой инженеров JS Precision прямо сейчас, чтобы получить компенсацию алгоритма обратного проектирования и решение для нижней матрицы из полиуретана, гарантирующее прохождение проверки точности ваших деталей с первой попытки!
Часто задаваемые вопросы
Вопрос 1: Что вызывает деформацию отверстий при гибке листового металла?
При гибке внешняя сторона листового металла подвергается растягивающему напряжению и удлиняется, а внутренняя сторона подвергается сжимающему напряжению и укорачивается. Когда отверстие находится во внешней зоне пластического растяжения, нарушается баланс окружных сил, и материал растягивается в одном направлении вдоль направления, перпендикулярного линии изгиба, в результате чего идеально круглое отверстие превращается в неправильный эллипс, что приводит к отклонениям в размерах.
Вопрос 2: Какой наиболее экономичный способ устранения деформации отверстия при ограниченном пространстве?
Наиболее экономичным решением является добавление сквозной канавки для сброса давления шириной не менее T между отверстием и линией изгиба, когда 2.Зазор 5T + R не требует сохранения пространства. Эта канавка предотвратит распространение растягивающего напряжения от края отверстия, тем самым предотвращая деформацию без необходимости использования дорогостоящих пресс-форм или вторичной обработки.
Вопрос 3: Как лазерная резка после гибки влияет на общую себестоимость производства?
Предварительная гибка, а затем резка отверстий на 3D пятиосевом лазере увеличивает себестоимость единицы продукции примерно на 25–30% по сравнению с плоской штамповкой. Эта надбавка обусловлена тремя факторами: специальными 3D-позиционирующими приспособлениями, дополнительным временем настройки и более длительным циклом, чем при использовании плоского высокоскоростного штамповочного пресса. Стоит платить, если допуск на отверстие меньше +0,05 мм (H7/H8, интерфейсы прецизионных клапанов), поскольку такой способ обработки практически исключает риск брака из-за дефектов, которые в противном случае были бы обнаружены на этапе окончательной сборки.
Вопрос 4: Как следует изменить формулу минимального расстояния для толщины пластины более 4,0 мм?
Когда толщина пластины превышает 4,0 мм, зона пластической деформации пластины расширяется, и традиционную формулу 2,5T + R необходимо заменить на 3,5T + R. При большом размере нижнего отверстия матрицы следует использовать 4,0T + R. Для толстых пластин рекомендуется снять фаску или локально отжечь отверстие перед изгибом, чтобы предотвратить распространение трещин сдвига на внешнем крае толстого материала.
Вопрос 5: Как избежать деформации зенкованного отверстия вблизи линии изгиба?
Зенканье оставляет очень тонкий край по краю, поэтому он обладает очень низкой прочностью на растяжение. Держите внешний край конуса не менее 3.0T + R от линии изгиба. Если компоновка требует более близкого расположения, измените последовательность: пробойте обычное направляющее отверстие, сформируйте изгиб, затем обработайте зенковку в качестве второй операции на готовой детали. Обработка конуса после формовки — единственный способ гарантировать, что сопрягаемая поверхность останется круглой.
Вопрос 6: Как JS Precision оценивает риски деформации отверстий для предоставления точной сметы на изготовление?
После того, как заказчик загрузит 3D-чертежи STEP/IGES через портал JS Precision, инженерная система автоматически сканирует расстояние до края отверстия, толщину пластины и параметры V-образного паза пресс-формы. Мы подготовим отчет о моделировании DFM для учета элементов, создающих помехи, предложим решения по предварительной компенсации или постобработке, а также предоставим подробные расценки в течение 12 часов.
Вопрос 7: Какие функциональные проблемы сборки возникают, если отверстие для запрессованной гайки деформируется?
Если отверстие для запрессованной гайки деформируется и теряет свою форму, зубчатое кольцо не сможет равномерно врезаться в листовой металл по окружности при запрессовке крепежа на станке. Это приведет к недостаточному локальному усилию зацепления, что вызовет соскальзывание гайки во время последующих испытаний на крутящий момент или ее наклон и поломку под осевой нагрузкой, что приведет к окончательному разрушению сборки.
Вопрос 8: Влияет ли ориентация заусенцев от пуансона на степень растяжения отверстия?
Направление заусенцев от пуансона оказывает значительное влияние на сопротивление растрескиванию кромки отверстия.Если заусенец обращен к внешней зоне растяжения изгиба, то микротрещина на краю отверстия станет локальной точкой концентрации напряжений, ускоряя деформацию и растрескивание отверстия. Ориентация поверхности заусенца в сторону внутренней зоны давления изгиба может эффективно препятствовать распространению микротрещин на стенке отверстия.
Краткое изложение
Растягивание отверстия и неровность при обработке листового металла являются снятием напряжения в поле растягивающих напряжений листового металла во время изгиба.
Строго соблюдая критический зазор безопасности 2,5 Т + R, разумно используя канавки для сброса давления и предварительно компенсированные эллиптические отверстия, а также выбирая маршрут штамповки и гибки в соответствии с допусками сборки, инженеры могут избежать рисков, связанных с помехами в оборудовании, и значительно сократить затраты на доработку перед пробным производством. Сталкиваетесь с такими проблемами, как овальные отверстия вблизи линии сгиба, неплотно запрессованные гайки или смещенные многоотверстные узлы? Загрузите свою 3D CAD-модель (.STEP / .IGES) и 2D-чертеж, и наша команда инженеров по листовому металлу предоставит отчет об оценке деформаций DFM и коммерческое предложение в течение 12 часов. В отчете отмечается каждое отверстие, нарушающее правило 2,5 Т + R, указывается значение компенсации для каждого из них, а также цены как на стандартный, так и на последующий гибочный метод, чтобы вы могли сравнить. Бесплатно, без обязательств. В сочетании с сервоприводной гибкой и возможностями 3D-волоконного лазера цель проста: точность размеров с первого пробного запуска, а не с третьего.
Отказ от ответственности
Содержание этой страницы носит исключительно информационный характер. Компания JS Precision Services не предоставляет никаких гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запрос официального предложения по комплектующим. Для получения дополнительной информации свяжитесь с нами.
Ресурс

