Português (Brasil)




Soldagem por resistência para chapas metálicas A fusão de chapas sobrepostas utiliza calor por resistência elétrica (Q = I²Rt) e pressão de fixação, sem a necessidade de arame de enchimento ou gás de proteção. Este processo é projetado para chapas metálicas com espessuras entre 0,5 mm e 3,0 mm, e cada ciclo leva menos de 0,25 segundos para ser concluído.
Tabela de Seleção Rápida do Processo de Soldagem de Chapas Metálicas
A soldagem por resistência a ponto é utilizada em juntas sobrepostas de estruturas, soldagem de costura em recipientes estanques, soldagem por projeção em peças estampadas e soldagem MIG/MAG onde a espessura das chapas excede 3,0 mm ou a folga excede 0,8 mm.
| Tipo de processo | Faixa de espessura | Configuração conjunta | Velocidade do ciclo | Vedação hermética | Custo relativo por junta | Risco de falha primária |
| Soldagem por resistência a ponto (RSW) | 0,5 mm a 3,0 mm | Junta de sobreposição | 0,05 a 0,25 s | Não (pepitas discretas) | Menor valor (de US$ 0,005 a US$ 0,015) | Erupção de material fundido, desvio de corrente |
| Soldagem por resistência de costura (RSEW) | 0,3 mm a 2,0 mm | Costura contínua sobreposta | 0,5 a 3,0 m/min | Sim (até 0,3 MPa de pressão) | Médio (US$ 0,08 a US$ 0,20/m) | Desgaste do eletrodo da roda, ranhuras na superfície |
| Soldagem por Projeção de Resistência (PW) | 0,8 mm a 4,0 mm | Relevos em relevo, fixadores de solda | 0,1 a 0,4 s (multiponto) | Parcial (apenas relevo no anel) | Baixo (de US$ 0,010 a US$ 0,025) | Colapso incompleto da covinha |
| Soldagem a arco MIG (GMAW) | 1,5 mm a 12,0+ mm | Butt, tee, canto, volta | 5 a 25 segundos por costura | Alto (de US$ 0,35 a US$ 0,80 por baseado) | Alto (de US$ 0,35 a US$ 0,80 por baseado) | Queimadura de chapa fina, empenamento da placa |
O que é soldagem por resistência para chapas metálicas?
Soldagem por resistência para chapas metálicas A corrente elétrica flui através da peça de trabalho enquanto a chapa metálica é comprimida pelos eletrodos para aquecer os pontos de fusão nas superfícies de contato. A família inclui soldagem por pontos de resistência, soldagem por costura e soldagem por projeção.
Como o calor se acumula na interface da folha
A alta corrente elétrica nas pontas de cobre resulta em aquecimento localizado no ponto de máxima resistência de contato da chapa. A força de fixação mantém o núcleo líquido preso dentro da junta, eliminando a necessidade de fluxo de arame de enchimento, gás de proteção ou deformação do painel.
Configurações padrão de máquinas na oficina
Três configurações padrão de máquinas operam nas lojas:
- Máquinas de soldagem por pontos com pedestal: Braços fixos utilizados para soldagem por ponto único em suportes e chapas.
- Máquinas de soldagem de costura contínua: Rodas de cobre que se movem em torno de uma junta criam tanques herméticos através da operação de um motor.
- Máquinas de soldagem por projeção do tipo prensa: Placas de prensa, que colapsam várias saliências ou soldam porcas em um único golpe.
Como funciona a soldagem por resistência a ponto em chapas metálicas industriais?
Em soldagem por pontos de resistênciaAs chapas de metal são mantidas entre as pontas de cobre e uma corrente de 4.000 a 15.000 A é aplicada na junção. Isso cria uma solda por fusão na interface em 0,05 a 0,25 segundos e pressão de 1,5 a 5,5 kN, sem a necessidade de material de enchimento.
As quatro etapas do processo de soldagem por pontos
Cada soldagem consiste em quatro etapas rápidas:
- Passo de aperto: As pontas se comprimem com base em uma pressão predefinida para posicionar as folhas e fechar quaisquer aberturas.
- Etapa de soldagem: A corrente elétrica flui através das superfícies de contato com alta amperagem para formar o núcleo.
- Passo de espera: A corrente elétrica é interrompida enquanto as pontas continuam a segurar o material para resfriá-lo através de pontas de cobre refrigeradas a água.
- Fora do ritmo: Dicas separadas para transportar o baseado para outro local.
Soldabilidade de metais para ligas de chapas comuns
As condições de soldagem variam em função da resistência elétrica e da condutividade térmica, de acordo com Especificação de soldagem por resistência ISO 18278-2:
- Aço macio de baixo carbono (SPCC / Aço laminado a frio): É o metal mais fácil de soldar por pontos utilizando eletrodos de cobre-cromo Classe 2, sem necessidade de recondicionamento do eletrodo, por vários ciclos.
- Aço inoxidável austenítico (304 / 316): A alta resistência faz com que esse metal precise de uma corrente 30% a 50% menor e de uma força de fixação maior para evitar queimaduras na superfície.
- Ligas de alumínio (5052 / 6061): As perdas por calor fazem com que este metal necessite de três vezes mais corrente, eletrodos de cobre-zircônio de classe 1 e escovação com escova de aço em 24 horas.
Soldagem por pontos, por costura ou por projeção: qual método de resistência é o mais adequado para sua peça?
Em Soldagem por pontos vs. soldagem por costura vs. soldagem por projeçãoA soldagem por pontos é uma opção de baixo custo para suportes estruturais, a soldagem por costura garante um tanque à prova de vazamentos e a soldagem por projeção inclui o colapso de pequenas cavidades estampadas para fundir vários pontos de uma só vez sem danificar as faces da peça.
Diferenças e limitações no chão de fábrica
O processo é dedicado a formatos de peças específicos:
- Características da soldagem por pontos: Cria círculos discretos em juntas sobrepostas usadas para suportes abertos, mas é incapaz de formar uma vedação hermética ou estanque a fluidos.
- Características da soldagem por costura: Passe rodas de cobre sobre as bordas das chapas para criar uma vedação hermética que suporte uma pressão interna de 0,3 MPa.
- Características da soldagem por projeção: A corrente elétrica passa por círculos estampados ou porcas de solda e solda vários pontos simultaneamente sem criar pontas profundas.
Alternativas de montagem: comparação entre soldagem por pontos e montagem mecânica
As equipes de projeto comparam a união por resistência diretamente com os fixadores em Soldagem por pontos versus rebitagem.
A rebitagem exige furos pré-perfurados, ferragens compradas e mão de obra manual. A soldagem por pontos une chapas em uma fração de segundo, sem custos adicionais com ferragens e sem peso morto. A rebitagem ainda é necessária ao unir painéis pré-pintados, componentes não condutores ou materiais incompatíveis, como alumínio e fibra de carbono, quando o calor da soldagem destrói revestimentos ou causa corrosão galvânica.
Comparação de processos: Soldagem por pontos vs. Soldagem por costura vs. Soldagem por projeção
| Métrica de avaliação | Soldagem por resistência a ponto (RSW) | Soldagem por resistência de costura (RSEW) | Soldagem por Projeção de Resistência (PW) | Rebitagem cega (mecânica) |
| Vedação hermética de juntas | Não selados (pepitas espaçadas) | Vedação hermética (classificação IP67 / 0,3 MPa) | Sem vedação (padrão) / Com vedação (anel com relevo) | Requer selante líquido ou arruelas de borracha. |
| Velocidade típica do ciclo | 0,05 a 0,25 s por ponto | Alimentação contínua de 0,5 a 3,0 m/min | 0,1 a 0,4 s (vários pontos simultaneamente) | 2,5 a 6,0 segundos por rebite manual |
| Indentação cosmética | Marca visível (5% a 15% da espessura da folha) | esteira de roda contínua | Quase nenhum vestígio na superfície plana. | Cabeça de rebite visível, saliente ou rebaixada |
| Falha do processo primário | Desvio de corrente ou explosão de borda | Deformação térmica ao longo de bordas longas e finas | Colapso incompleto da cavidade ou solda a frio | Quebra do mandril, furos soltos, corrosão |
Para conjuntos de chapas em que você está considerando Soldagem por pontos, por costura e por projeçãoUse soldagem por pontos para estruturas em geral, reduzindo assim os custos de ferramental; especifique soldagem por costura onde for necessário conter fluidos; especifique soldagem por projeção para estampagens rápidas em múltiplos pontos com superfícies de acabamento limpo; e use rebitagem para unir materiais pré-revestidos ou diferentes.
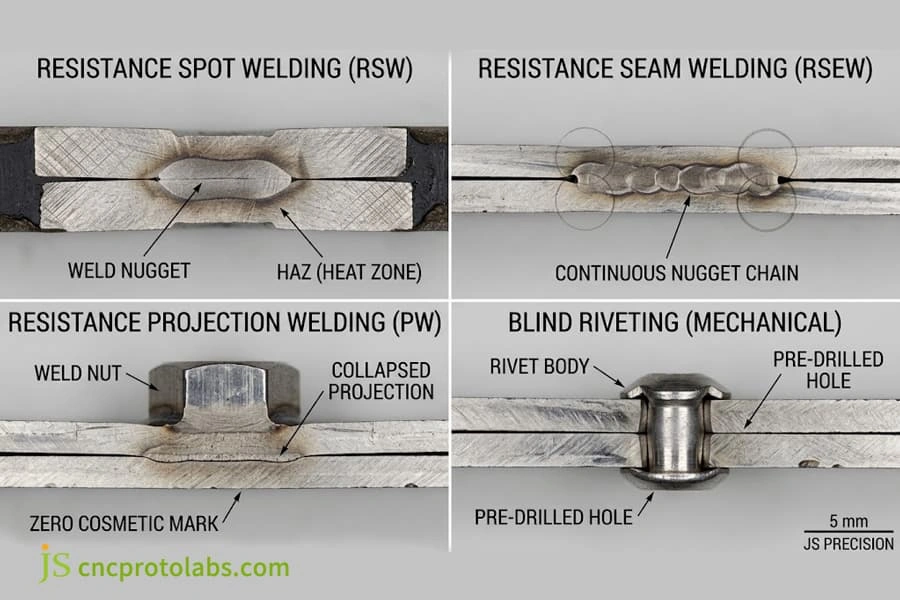
Macrosecções metalográficas que exibem fusão do núcleo de solda, selos herméticos de costura contínua, colapso de projeção e rebitagem mecânica.
Soldagem por resistência versus soldagem MIG: quando automatizar a soldagem de chapas metálicas?
Soldagem por resistência versus soldagem MIG é influenciado pela espessura do metal, pelo ajuste e pelo volume. A soldagem por resistência não requer gás, elimina a perfuração e reduz a distorção térmica em até 80% quando a espessura do metal é inferior a 3,0 mm. A soldagem MIG ainda se destaca quando há folgas maiores, superiores a 0,8 mm. Quando o volume ultrapassa 5.000 peças por ano, soldagem por pontos é automatizado.
Comparação entre soldagem por resistência e soldagem MIG/MAG.
Existem três desvantagens na soldagem MIG em chapas com espessura inferior a 2,0 mm:
- Distorção térmica e folhas onduladas: Um arco de calor linear distorce uma chapa fina. Padrão Soldagem MIG vs TIG vs Eletrodo Revestido Os processos oferecem uma melhor capacidade de preenchimento de folgas em comparação com juntas de resistência quando as peças têm mais de 3,0 mm e necessitam de juntas estruturais profundas.
- Retificação e limpeza adicionais: As soldas MIG apresentam um cordão saliente e alguns respingos que os montadores precisam lixar para ficarem planos antes da pintura, enquanto as soldas por pontos produzem apenas uma leve aparência de ponta arredondada.
- Tolerância de ajuste para soldagem: A soldagem por resistência depende do contato preciso das chapas com menos de 0,15 mm de folga. Para maior folga na montagem, cada inserção deve ser comparável à resistência da soldagem a laser versus soldagem MIG para invólucros estruturais sem deformação térmica.
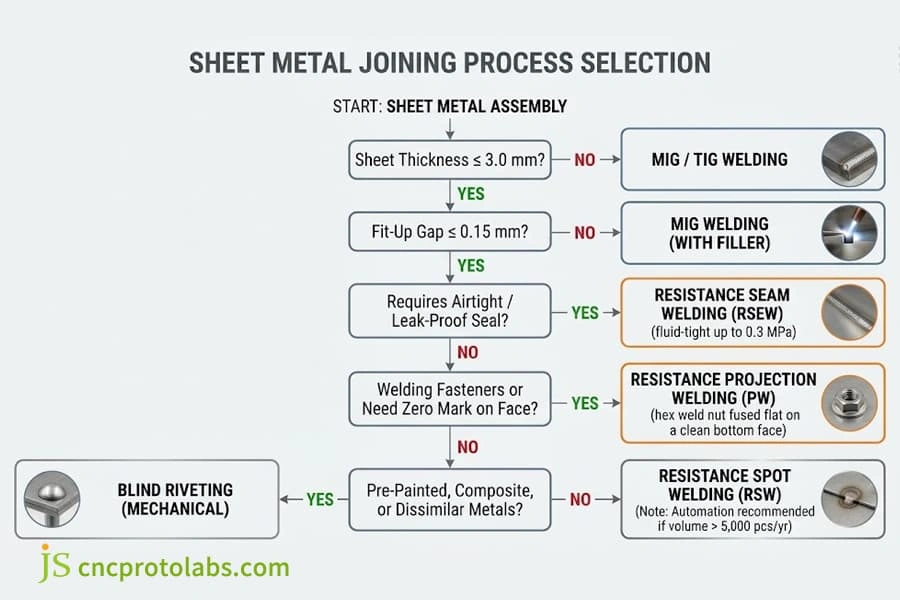
Árvore de decisão para seleção em engenharia que relaciona espessura da chapa, folgas de ajuste e requisitos de hermeticidade aos métodos de união ideais.
Integração de células automatizadas de soldagem por pontos
Pistolas manuais levam à fadiga do operador e ao contato da ponta inclinada. Ao adotar automação de soldagem por pontosVocê pode garantir uma produção estável utilizando quatro atualizações de hardware:
- Inversores de Média Frequência (MFDC): Esses dispositivos operam a 1.000 Hz e consomem 30% menos eletricidade, enquanto movimentam corrente em um milissegundo.
- Pistolas de solda servo: Essas pistolas de solda acionadas eletricamente fixam as pontas suavemente, sem golpes de martelo pneumático, reduzindo as marcas na superfície pela metade.
- Cortadores de ponta robóticos: Cortadores automáticos remodelam pontas de cobre deformadas, retornando-as ao formato original em menos de cinco segundos a cada 250 a 400 soldas. Para linhas de alta velocidade, comparar o desempenho das células de resistência com Soldagem a laser automatizada versus soldagem TIG manual Permite que as equipes estabeleçam o equilíbrio ideal entre o tempo de ciclo e o custo de capital do equipamento.
- Controladores de potência adaptativos: O feedback em tempo real ajusta automaticamente a potência antes que ocorra uma falha de ignição.
Como projetar peças para soldagem por resistência: tamanho do ponto de solda, parâmetros e custo?
Dimensionamento de solda de peças de soldagem por resistência As larguras corretas das flanges, a margem da borda e o passo da solda são essenciais para evitar lascas nas bordas e desvios de corrente. O tamanho/parâmetros do ponto de solda são definidos de forma que a resistência ao cisalhamento da junta soldada por resistência seja igual à do metal base, controlando assim a resistência à ruptura. custo da soldagem por resistência por solda em produção em massa abaixo de US$ 0,015.
Regras básicas de DFM para estampagem de chapas metálicas
Ignorar a sala de eletrodos e a expansão do metal líquido leva a explosões nas bordas e peças descartadas:
- Sobreposição mínima da flange: As flanges devem acomodar a ponta de cobre sem afundar no raio de curvatura da chapa interna. O comprimento da flange deve ser o dobro do diâmetro do núcleo mais 3,0 mm.
- Margem mínima da borda: A soldagem por pontos muito próxima da borda causa explosões de metal quente devido à pressão da braçadeira. A distância do centro do ponto de solda até a borda da chapa deve ser 1,5 vezes o diâmetro do ponto de solda.
- Espaçamento mínimo entre os pinos: Se dois pontos estiverem muito próximos um do outro, a corrente de soldagem irá desviar a corrente do ponto frio adjacente em vez de formar um novo. Isso é chamado de desvio de corrente. Mantenha o espaçamento entre os pontos de solda igual a 3 vezes o diâmetro do ponto frio.
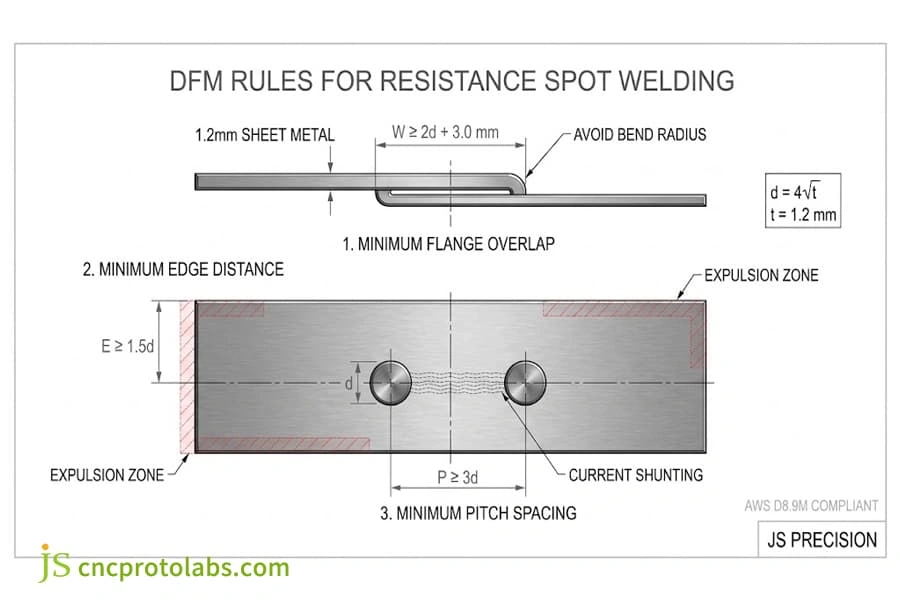
Tabela de Diâmetro e Resistência do Ponto de Solda AWS D8.9M
Conforme o Padrão de soldagem de chapa AWS D8.9MO diâmetro desejado do núcleo deve ser quatro vezes a raiz quadrada da espessura da chapa. Para duas chapas de espessuras diferentes, considere as dimensões com base na chapa de menor espessura.
|
Calibre da folha |
Diâmetro alvo do nugget |
Largura mínima da flange |
Passo mínimo de solda |
Resistência ao cisalhamento de baixo carbono |
|
0,8 mm |
3,6 mm |
10,0 mm |
12,0 mm |
3,2 kN |
|
1,0 mm |
4,0 mm |
11,0 mm |
14,0 mm |
4,5 kN |
|
1,2 mm |
4,4 mm |
12,0 mm |
16,0 mm |
5,8 kN |
|
1,5 mm |
4,9 mm |
13,0 mm |
18,0 mm |
7,6 kN |
|
2,0 mm |
5,6 mm |
15,0 mm |
22,0 mm |
11,2 kN |
|
2,5 mm |
6,3 mm |
17,0 mm |
26,0 mm |
15,5 kN |
Os pontos de solda devem ter um diâmetro de ±0,2 mm em relação ao diâmetro projetado. O espaçamento entre os pontos de solda deve ser suficientemente grande para evitar a fuga de corrente elétrica. No início de cada turno, devem ser realizados testes de descascamento destrutivos para garantir que as falhas por arrancamento do botão sejam dúcteis.
Os soldadores de chão de fábrica testam a resistência da solda com testes destrutivos de descascamento: colocam um cupom soldado em uma morsa e separam as chapas. Uma solda aprovada deixará um botão metálico redondo e completo na chapa de contato (falha por arrancamento do botão). O cisalhamento da junta plana indica uma solda a frio insuficiente.
Estudo de Caso em Chão de Fábrica: Conversão de Gabinetes Estampados de MIG para RSW
Produção em série de chassis SPCC de 1,2 mm por JS Precision O processo envolveu a soldagem de canais de reforço internos às coberturas externas. O projeto inicial previa 16 pontos de solda MIG, o que resultou em uma deformação diagonal de 1,8 mm e exigiu 12 minutos de esmerilhamento pós-soldagem.
Nossa equipe de engenharia fez a transição da montagem para a automação. soldagem por pontos de resistência:
- Alteração de ferramentas DFM: Flange de retorno do reforço estendida de 8,0 mm para 12,0 mm, conforme a regra 2d + 3,0 mm para um diâmetro de núcleo de 4,4 mm.
- Parâmetros do Cronograma de Soldagem: Aplicou-se uma corrente de 8,8 kA, uma força do eletrodo de 2,8 kN e um tempo de soldagem de 12 ciclos com pontas de cobre-cromo Classe 2.
- Resultados em termos de qualidade e custo: A deformação diagonal foi reduzida de 1,8 mm para menos de 0,2 mm, tornando desnecessários o endireitamento manual e o polimento de bordas. O tempo de montagem diminuiu de 14 minutos para 38 segundos por chassi, com redução direta de 62% nos custos de fabricação.
Detalhamento do custo por solda
Em células automatizadas, o custo da mão de obra direta por solda varia de US$ 0,005 a US$ 0,015:
- Custo da eletricidade: A energia elétrica é aplicada por 100 a 250 milissegundos, consumindo de 0,003 a 0,008 quilowatts-hora e custando menos de US$ 0,0015 por pulso.
- Desgaste da ponta de cobre: As pontas de cobre custam entre US$ 4,00 e US$ 8,00 cada, permitindo de 20.000 a 50.000 soldas quando devidamente preparadas, a um custo aproximado de US$ 0,003 por golpe.
- Tempo da máquina: O tempo do robô (0,8 a 1,5 segundos por ponto), a manutenção e a depreciação do equipamento compõem o restante do custo. Para comparação de custos de fabricação, consulte nosso [link para o relatório/biblioteca]. detalhamento de custos de serviços de soldagem.
Perguntas frequentes
Quão resistente é a soldagem por pontos, e ela é resistente o suficiente para montagens de alta resistência?
Ao determinar Quão resistente é a soldagem por pontos?Uma solda qualificada de 4,5 mm em aço de 1,2 mm resiste a uma resistência ao cisalhamento superior a 5,8 kN, de acordo com as normas AWS. O metal base falha por tração antes da junta soldada falhar por cisalhamento, confirmando que as juntas são soldagem por pontos forte Suficiente para chassis de veículos, estruturas e gabinetes pesados de sistemas de climatização.
É possível obter soldas confiáveis em chapas de alumínio utilizando processos de soldagem por resistência?
Sim. Mas o alumínio precisa de 25.000 a 45.000 A de inversores de corrente contínua de média frequência (MFDC) e eletrodos de cobre-zircônio Classe 1, devido à sua alta condutividade térmica e à presença de uma camada de óxido (Al₂O₃). Esse material deve ser limpo em até 24 horas antes da soldagem para evitar danos à superfície.
Quais são as causas da expulsão superficial e da indentação profunda em peças soldadas por resistência de precisão?
Em peças soldadas por resistência, o estouro da superfície e as marcas na ponta superiores a 10% da espessura da chapa são causados por pressão de fixação insuficiente, chapas sujas ou fluxo de corrente excessivo. Pontas de eletrodos inclinadas em mais de 0,5° e pontas arredondadas causam concentração de calor e estilhaçamento do metal fundido.
Quais são as vantagens e desvantagens da soldagem por pontos em comparação com a rebitagem na fabricação de chapas metálicas?
Comparando Soldagem por pontos versus rebitagem O método de soldagem por pontos equilibra o custo das ferramentas com o custo do hardware. A soldagem por pontos custa menos de US$ 0,01 por ponto, não adiciona peso e não requer preparação prévia do furo. A rebitagem custa de US$ 0,05 a US$ 0,15 por fixador, mas une painéis pintados, metais diferentes e montagens ocultas.
Quais fatores determinam o custo por solda na soldagem por resistência em um processo de produção?
Linha de base custo da soldagem por resistência por solda Em processos automatizados, o custo varia entre US$ 0,005 e US$ 0,015. Três fatores determinantes desse custo são: energia (0,005 kWh/ponto), desgaste da capa de cobre e taxas de operação. Esse baixo custo por ciclo, comparado à soldagem a arco manual, faz com que a soldagem por pontos seja aproximadamente 80% mais barata para chapas metálicas finas.
Conclusão
A soldagem por resistência a ponto é o método mais rápido e econômico para a fabricação de suportes e estruturas. A soldagem por resistência a costura é adequada para a fabricação de juntas estanques em tanques e dutos de fluidos. A soldagem por resistência a projeção evita danos estéticos à superfície durante a instalação de roscas. Soldas com mais de 3,0 mm de diâmetro ou juntas que exigem ajustes com folga requerem soldagem MIG. A fabricação de invólucros rígidos complexos é definida após avaliação de diversos fatores. serviços de soldagem versus serviços de fundição.
Envie seus dados CAD 3D (STEP ou DXF) para a JS Precision. Nossos engenheiros de projeto avaliam as margens dos flanges, folgas de derivação e acesso às ferramentas para avaliação de DFM e orçamento em até 24 horas. Para fabricação turnkey, confira nossa linha completa. serviços de soldagem de chapas metálicas.
Recurso