中文 (简体)



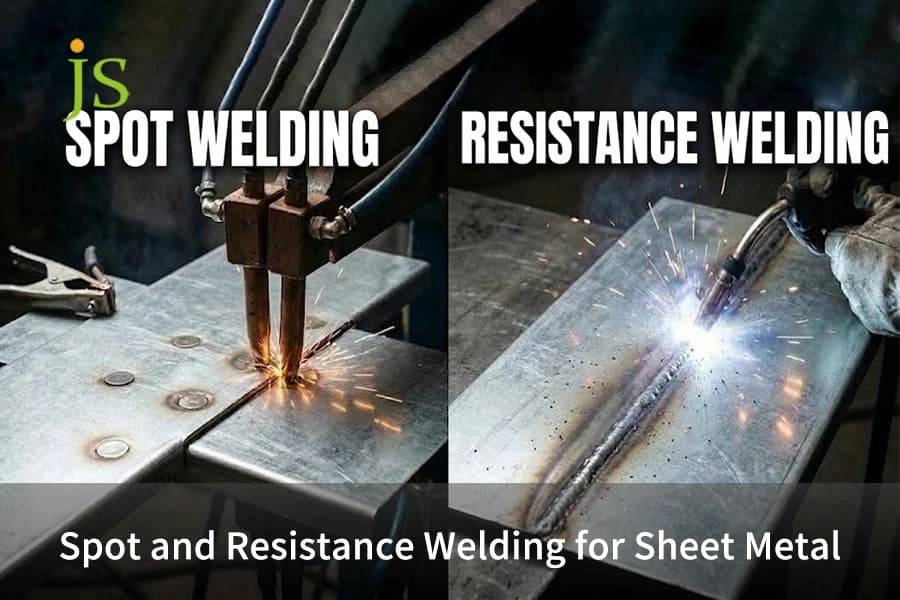

用于薄板的电阻焊接 该工艺利用电阻加热(Q = I²Rt)和夹紧压力熔合重叠的金属板,无需填充焊丝或保护气体。该工艺适用于厚度在 0.5 毫米至 3.0 毫米之间的金属薄板,每个循环仅需不到 0.25 秒即可完成。
钣金焊接工艺快速选择表
电阻点焊用于结构的搭接接头,密封容器的缝焊,冲压五金件的凸焊,以及板材厚度超过 3.0 毫米或间隙超过 0.8 毫米时的 MIG 电弧焊。
| 流程类型 | 厚度范围 | 关节配置 | 循环速度 | 气密密封 | 每关节相对成本 | 主要故障风险 |
| 电阻点焊(RSW) | 0.5毫米至3.0毫米 | 重叠式搭接接头 | 0.05至0.25秒 | 不(零散的金块) | 最低价(0.005 美元至 0.015 美元) | 熔融物喷出,电流分流 |
| 电阻缝焊接(RSEW) | 0.3毫米至2.0毫米 | 连续重叠接缝 | 0.5 至 3.0 米/分钟 | 是的(压力最高可达 0.3 MPa) | 中等(0.08 至 0.20 美元/米) | 轮毂电极磨损、表面划痕 |
| 电阻凸焊(PW) | 0.8毫米至4.0毫米 | 压纹凹坑,焊接紧固件 | 0.1 至 0.4 秒(多点) | 部分(仅戒指压纹) | 低(0.010 美元至 0.025 美元) | 凹陷不完全塌陷 |
| MIG电弧焊(GMAW) | 1.5毫米至12.0毫米以上 | 屁股,球座,角落,腿 | 每条缝5至25秒 | 高价(每支 0.35 至 0.80 美元) | 高价(每支 0.35 至 0.80 美元) | 薄板烧穿、板材翘曲 |
什么是薄板电阻焊接?
用于薄板的电阻焊接 电流流过工件,同时电极压缩金属薄板,加热接触面上的熔点。该系列产品包括 电阻点焊缝焊和凸焊。
板材界面处的热量是如何积聚的
铜焊嘴中的大电流会导致焊片接触电阻最大处局部发热。夹紧力将液态焊料熔块牢牢固定在焊缝内部,无需填充焊丝、焊剂保护气体或避免焊片翘曲。
车间标准机器设置
商店里通常使用三种标准机器配置:
- 立式点焊机: 用于支架和板材单点焊接的固定臂。
- 连续缝焊机: 铜轮绕着接缝转动,通过电机运转形成气密罐。
- 压入式凸焊机: 压板,一次冲压即可压平多个凸起或焊接螺母。
电阻点焊在工业薄金属板上的工作原理是什么?
在 电阻点焊将金属片夹在铜尖端之间,并向连接处通入4000至15000安培的电流。这样,无需任何填充物,即可在0.05至0.25秒内,在界面处形成1.5至5.5千牛的压力,从而形成熔融焊缝。
点焊工艺的四个步骤
每次焊接都包含四个快速步骤:
- 挤压步骤: 压脚根据预设压力挤压在一起,以定位纸张并封闭任何开口。
- 焊接步骤: 电流以高电流流过接触面,形成焊核。
- 保持步伐: 电流停止,但电极尖端仍然保持接触,通过水冷铜电极尖端冷却金块。
- 脱步: 尖端分开,以便将关节运送到另一个地方。
常用合金板材的可焊性
根据以下关系,焊接条件会随电阻和热导率的变化而变化: ISO 18278-2 电阻焊接规范:
- 低碳软钢(SPCC/冷轧钢): 使用 2 类铜铬电极进行点焊最容易,无需多次更换电极即可进行多次循环。
- 奥氏体不锈钢(304/316): 由于电阻高,这种金属需要降低 30% 到 50% 的电流,并增加夹紧力以避免表面烧蚀。
- 铝合金(5052/6061): 由于热损耗,这种金属需要三倍的电流、1 级铜锆电极,并且需要在 24 小时内进行钢丝刷刷洗。
点焊、缝焊和凸焊:哪种电阻焊接方法适合您的零件?
在 点焊、缝焊和凸焊点焊是结构支架的低成本选择,缝焊可确保水箱不漏水,凸焊包括使冲压凹坑塌陷,从而一次熔合多个点,而不会损坏零件的表面。
车间差异和局限性
工艺流程专用于特定形状的部件:
- 点焊特性: 在用于开口支架的搭接接头上形成离散的圆圈,但无法形成气密或液密密封。
- 缝焊特性: 用铜轮碾压板材边缘,形成可承受 0.3 MPa 内压的气密密封。
- 凸焊特性: 电流通过冲压圆片或焊接螺母,同时焊接多个点,而不会形成深焊点。
装配方式选择:点焊与机械装配的比较
设计团队将电阻连接与紧固件直接进行比较 点焊与铆接。
铆接需要预先冲孔、购买五金件和人工操作。点焊可在瞬间连接母材,无需额外五金件,且无任何额外重量。但当焊接加热、破坏涂层或导致电偶腐蚀时,仍需使用铆接来粘合预涂漆面板、非导电部件或不相容的材料,例如铝与碳纤维。
工艺对比:点焊、缝焊和凸焊
| 评估指标 | 电阻点焊(RSW) | 电阻缝焊接(RSEW) | 电阻凸焊(PW) | 盲铆接(机械) |
| 气密性接头密封 | 非密封(间隔小块) | 气密密封(IP67 / 0.3 MPa 额定值) | 非密封(标准)/密封(环形压纹) | 需要液体密封剂或橡胶垫圈 |
| 典型循环速度 | 每个点耗时 0.05 至 0.25 秒 | 0.5 至 3.0 米/分钟连续进料 | 0.1 至 0.4 秒(同时检测多个点) | 手动铆接每个铆钉耗时 2.5 至 6.0 秒 |
| 美容凹痕 | 可见标记(5%至15%的板材厚度) | 连续轮迹 | 平面上几乎没有痕迹 | 可见的凸起或沉头铆钉头 |
| 主过程故障 | 电流分流或边缘爆裂 | 沿细长边缘的热变形 | 凹坑塌陷不完全或冷焊 | 芯轴断裂、孔松动、腐蚀 |
对于您正在考虑的板材组件 点焊、缝焊和凸焊:对于一般结构框架,使用点焊可以降低模具成本;对于需要容纳流体的地方,指定缝焊;对于快速多点冲压且表面光洁的冲压件,指定凸焊;对于连接预涂层或不同材料的地方,使用铆接。
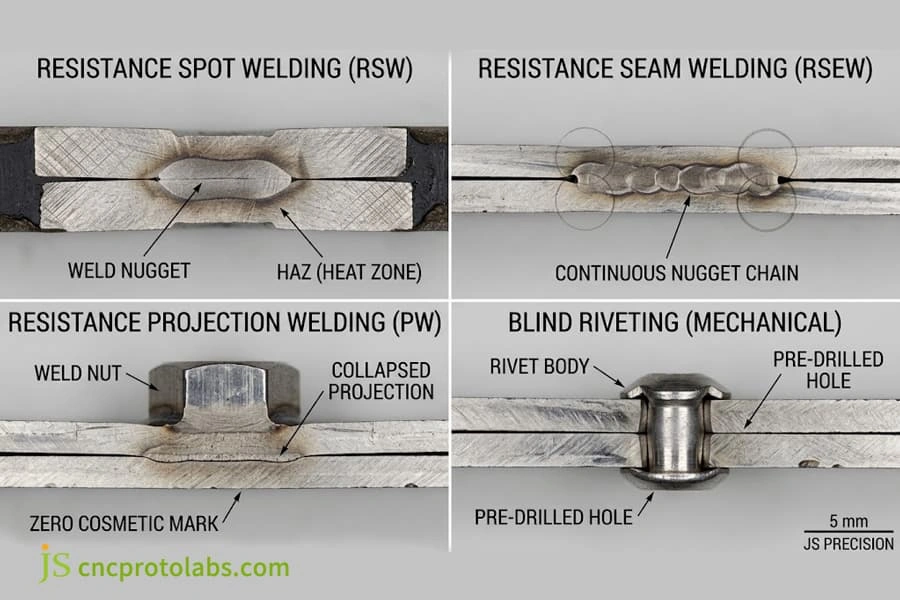
金相宏观截面图显示了焊核熔合、连续焊缝密封、凸起塌陷和机械铆接。
电阻焊与MIG焊:何时应该实现钣金焊接自动化?
电阻焊与MIG焊 焊接效果受金属厚度、装配方式和产量的影响。电阻焊无需气体保护,避免烧穿,当金属厚度小于 3.0 毫米时,可将热变形降低 80%。当间隙大于 0.8 毫米时,MIG 焊仍然具有优势。当年产量超过 5000 件时, 点焊 是自动化的。
电阻焊与MIG电弧焊的比较
MIG电弧焊焊接厚度小于2.0毫米的板材存在三个车间缺点:
- 热变形和波纹状薄片: 线性电弧加热会使薄板变形。标准 MIG焊、TIG焊和手工电弧焊 当零件尺寸超过 3.0 毫米且需要深结构连接时,该工艺可提供比电阻连接更优异的间隙桥接性能。
- 额外研磨和清洁: MIG焊缝会形成凸起的焊缝,并且会有一些飞溅物,装配工人在喷漆前必须将其打磨平整,而点焊只会产生略微圆润的尖端外观。
- 焊接装配公差: 电阻焊接要求板材之间接触紧密,间隙小于 0.15 毫米。为了保证装配时有足够的余量,每次插入都必须进行比对。 激光焊接与MIG焊接强度对比 用于无热变形的结构外壳。
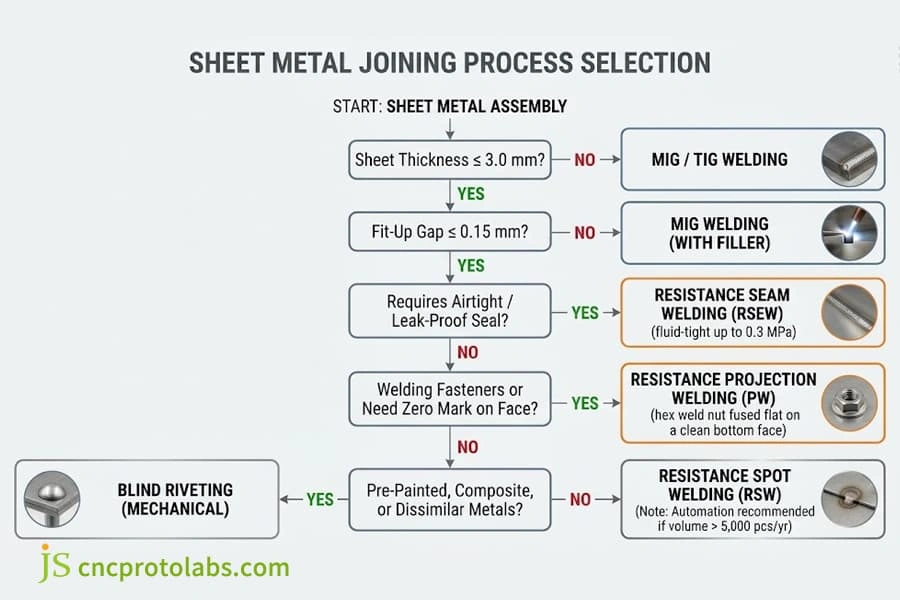
工程选择决策树将板材厚度、装配间隙和密封要求与最佳连接方法相匹配。
集成自动化点焊单元
手动喷枪会导致操作人员疲劳和枪口倾斜接触。通过采用 点焊自动化您可以通过四项硬件升级来确保稳定的生产:
- 中频逆变器(MFDC): 这些设备以 1000Hz 的频率运行,耗电量减少 30%,同时在一毫秒内即可完成电流传输。
- 伺服焊枪: 这些电动焊枪无需气动锤击即可轻柔地夹紧焊嘴,从而将表面痕迹减少一半。
- 机器人刀尖切割器: 自动切割器每焊接 250 至 400 次,即可在不到五秒的时间内将蘑菇状铜尖重新塑形为蓝图形状。对于高速线路,将电阻电池的性能与 自动激光焊接与手动氩弧焊对比焊接 使团队能够在周期时间和设备资本成本之间找到理想的平衡点。
- 自适应功率控制器: 实时反馈功能可在火花熄灭前自动调节功率。
如何设计电阻焊接零件:焊核尺寸、参数和成本?
焊接尺寸 电阻焊接部件 合适的法兰宽度、边缘裕量和焊缝间距可防止边缘爆裂和电流分流。目标点焊焊核尺寸/参数经过精心设计,使电阻焊接头的剪切强度与母材的剪切强度相等,从而控制焊接过程。 电阻焊接单次焊接成本 批量生产成本低于 0.015 美元。
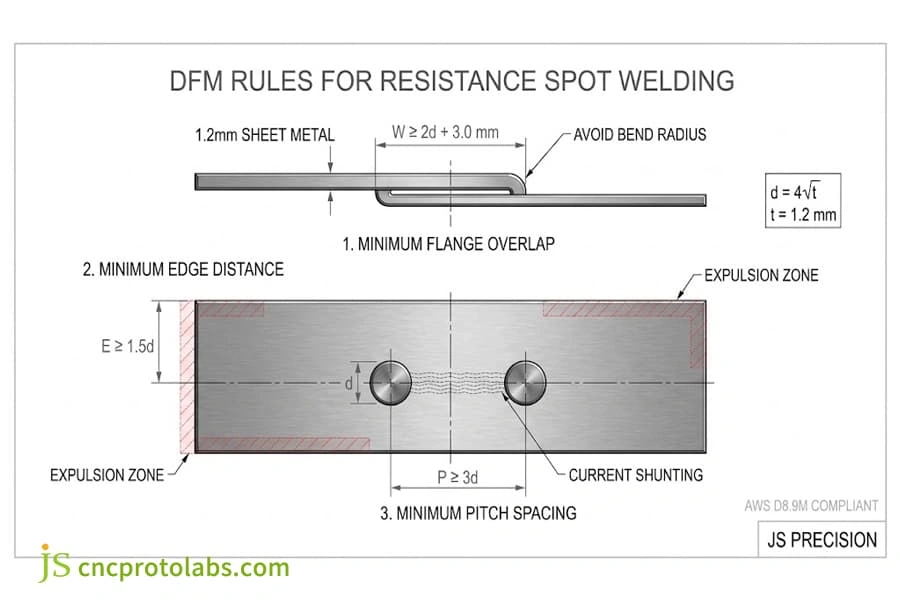
钣金冲压件的基本DFM规则
忽略电极空间和液态金属膨胀会导致边缘爆裂和零件报废:
- 最小法兰重叠量: 法兰应能固定铜尖,且不会嵌入内层金属板的弯曲半径内。法兰长度应为焊核直径的两倍加 3.0 毫米。
- 最小边缘边距: 点焊位置过于靠近边缘会导致夹紧压力过大,造成热金属飞溅。焊核中心到板材边缘的距离应为焊核直径的1.5倍。
- 最小间距: 如果两个焊点距离太近,焊接电流会从附近的冷焊核分流,而不是形成新的焊核。这称为电流分流。焊点间距应保持在焊核直径的3倍。
AWS D8.9M 焊核直径和强度表
根据 AWS D8.9M 板材焊接标准所需的焊点直径必须是板材厚度平方根的四倍。对于两种不同厚度的板材,应以较薄板材的尺寸为准。
|
板材厚度 |
目标金块直径 |
最小法兰宽度 |
最小焊接间距 |
低碳剪切强度 |
|
0.8毫米 |
3.6毫米 |
10.0 毫米 |
12.0 毫米 |
3.2 kN |
|
1.0 毫米 |
4.0 毫米 |
11.0 毫米 |
14.0 毫米 |
4.5千牛 |
|
1.2毫米 |
4.4毫米 |
12.0 毫米 |
16.0 毫米 |
5.8千牛 |
|
1.5毫米 |
4.9毫米 |
13.0 毫米 |
18.0 毫米 |
7.6千牛 |
|
2.0 毫米 |
5.6毫米 |
15.0 毫米 |
22.0 毫米 |
11.2 kN |
|
2.5毫米 |
6.3毫米 |
17.0 毫米 |
26.0 毫米 |
15.5 kN |
焊核直径应在设计直径的±0.2毫米以内。焊缝间距必须足够大,以避免电流旁路。每个班次开始时,必须进行破坏性剥离试验,以确保焊核拉拔失效为延性失效。
车间焊工通过破坏性剥离试验来测试焊缝强度:将焊接试样固定在虎钳上,然后将两块板材剥离。合格的焊缝会在另一块板材上留下一个完整的圆形金属块(拉脱失效)。如果焊缝出现扁平剪切,则表明焊缝过薄且未熔合。
车间案例研究:冲压外壳从MIG焊机到RSW焊机的转换
生产1.2毫米SPCC底盘 JS 精度 这项工作包括将内部加强筋通道焊接至外盖上。最初的设计方案要求采用16针MIG焊缝,这造成了1.8毫米的对角翘曲,焊后打磨耗时12分钟。
我们的工程团队已将装配流程过渡到自动化。 电阻点焊:
- DFM 工装变更: 根据 2d + 3.0 mm 规则,对于直径为 4.4 mm 的焊块尺寸,加长加强筋回法兰从 8.0 mm 增加到 12.0 mm。
- 焊接工艺参数: 使用 2 类铜铬焊嘴,施加 8.8 kA 电流、2.8 kN 电极力和 12 个循环的焊接时间。
- 质量与成本结果: 对角翘曲度从 1.8 毫米减少到 0.2 毫米以下,无需进行人工矫直和打磨。每个机箱的组装时间从 14 分钟缩短到 38 秒,直接降低了 62% 的制造成本。
每次焊接分解成本
在自动化单元中,每次焊接的直接人工成本在 0.005 美元到 0.015 美元之间:
- 电力成本: 施加电能 100 至 250 毫秒,消耗 0.003 至 0.008 千瓦时,每次冲击成本低于 0.0015 美元。
- 铜尖磨损: 铜帽的价格为每个 4.00 美元到 8.00 美元,如果尖端修整得当,可提供 20,000 到 50,000 次焊接,每次焊接成本约为 0.003 美元。
- 机器时间: 机器人运行时间(每个点0.8至1.5秒)、维护和设备折旧构成了剩余的成本。如需了解制造成本比较,请查看我们的 焊接服务成本明细。
常见问题解答
点焊的强度如何?点焊的强度足以满足重型组件的需求吗?
在确定 点焊的强度如何?根据AWS标准,在1.2毫米厚的钢板上焊接的合格的4.5毫米焊核可承受超过5.8千牛的剪切强度。母材在焊接接头发生剪切失效之前先发生拉伸失效,这证实了接头的强度。 点焊强度高 足以用于车辆底盘、车架和重型HVAC机柜。
铝薄板能否通过电阻焊接工艺实现可靠的焊接?
是的。但是,由于铝具有高导热性和氧化层(Al₂O₃),焊接铝需要使用中频直流逆变器提供 25,000 至 45,000 安培的电流,并采用 1 类铜锆焊条。这种材料必须在焊接前 24 小时内清理干净,以避免表面爆裂。
精密电阻焊接零件表面出现飞溅和深凹痕的原因是什么?
电阻焊件表面爆裂和焊嘴凹陷超过板材厚度10%是由于夹紧压力不足、板材脏污或电流过大造成的。焊嘴倾斜角度超过0.5°或焊嘴呈圆形会导致热量集中,从而造成熔融金属喷溅。
钣金件的点焊和铆接制造分别有哪些优缺点?
比较 点焊与铆接 权衡工具成本和硬件成本。点焊每点成本低于 0.01 美元,不增加重量,也无需预先开孔。铆接每个紧固件成本为 0.05 至 0.15 美元,但可以连接涂漆面板、不同金属和盲孔组件。
生产中,哪些因素决定了电阻焊接的单次焊接成本?
基线 电阻焊接单次焊接成本 自动化运行的成本介于 0.005 美元至 0.015 美元之间。三个主要成本因素是:功率(0.005 千瓦时/点)、铜帽磨损和运行频率。与手工电弧焊相比,如此低的单次焊接成本使得点焊在薄板金属焊接方面的成本比手工电弧焊低约 80%。
结论
电阻点焊是制造结构支架和框架最快捷、最经济的方法。电阻缝焊适用于制造流体容器和管道中的液密接头。电阻凸焊可避免在安装螺纹时造成表面损伤。焊缝尺寸大于 3.0 mm 或需要松配合的接头则需要采用 MIG 焊。复杂刚性外壳的制造需通过评估来确定。 焊接与铸造服务。
将您的 3D CAD 数据(STEP 或 DXF 格式)上传至 JS Precision。我们的设计工程师将在 24 小时内评估法兰裕量、分流间隙和工装通道,以进行 DFM 评估并提供报价。如需交钥匙制造服务,请查看我们的 钣金焊接服务。
资源