Español




Soldadura por resistencia para chapa metálica Este proceso fusiona placas superpuestas mediante calor por resistencia eléctrica (Q = I²Rt) y presión de sujeción, sin necesidad de alambre de relleno ni gas de protección. Está diseñado para chapas metálicas con espesores comprendidos entre 0,5 mm y 3,0 mm, y cada ciclo se completa en menos de 0,25 segundos.
Tabla de selección rápida del proceso de soldadura de chapa metálica
La soldadura por puntos por resistencia se utiliza en juntas solapadas de estructuras, soldadura por costura en recipientes herméticos, soldadura por proyección en herrajes estampados y soldadura por arco MIG cuando el espesor de las placas supera los 3,0 mm o la separación supera los 0,8 mm.
| Tipo de proceso | Rango de espesor | Configuración conjunta | Velocidad del ciclo | Sellado hermético | Costo relativo por articulación | Riesgo de fallo primario |
| Soldadura por puntos por resistencia (RSW) | De 0,5 mm a 3,0 mm | Junta solapada | 0,05 a 0,25 s | No (pepitas discretas) | El más bajo (entre $0.005 y $0.015) | Explosión de material fundido, derivación de corriente |
| Soldadura por resistencia de costura (RSEW) | 0,3 mm a 2,0 mm | Costura superpuesta continua | 0,5 a 3,0 m/min | Sí (hasta una presión de 0,3 MPa) | Medio (entre 0,08 y 0,20 dólares/m) | Desgaste del electrodo de la rueda, rayaduras superficiales |
| Soldadura por proyección de resistencia (PW) | 0,8 mm a 4,0 mm | Hendiduras en relieve, sujetadores de soldadura | 0,1 a 0,4 s (multipunto) | Parcial (solo relieve del anillo) | Bajo (entre $0.010 y $0.025) | Colapso incompleto del hoyuelo |
| Soldadura por arco MIG (GMAW) | De 1,5 mm a más de 12,0 mm | Culo, tee, esquina, vuelta | De 5 a 25 segundos por costura | Alto (entre 0,35 y 0,80 dólares por artículo) | Alto (entre 0,35 y 0,80 dólares por artículo) | Perforación de láminas delgadas, deformación de placas. |
¿Qué es la soldadura por resistencia para chapa metálica?
Soldadura por resistencia para chapa metálica La corriente eléctrica fluye a través de la pieza de trabajo mientras la chapa metálica es comprimida por los electrodos para calentar los puntos de fusión en las superficies de contacto. La familia incluye soldadura por puntos de resistenciasoldadura por costura y soldadura por proyección.
Cómo se acumula el calor en la interfaz de la lámina
El elevado flujo de corriente en las puntas de cobre produce un calentamiento localizado en el punto de máxima resistencia de contacto de la lámina. La fuerza de sujeción mantiene el material fundido atrapado dentro de la junta, eliminando la necesidad de gas de protección con fundente para el alambre de relleno o deformación del panel.
Configuraciones estándar de máquinas en el taller
En los talleres funcionan tres configuraciones de máquinas estándar:
- Máquinas de soldadura por puntos de pedestal: Brazos fijos utilizados para la soldadura por puntos en soportes y chapas.
- Máquinas de soldadura continua por costura: Ruedas de cobre que giran alrededor de una junta, creando tanques herméticos mediante el funcionamiento de un motor.
- Máquinas de soldadura por proyección de tipo prensa: Las placas de presión, que comprimen varias protuberancias o sueldan tuercas en una sola operación.
¿Cómo funciona la soldadura por puntos por resistencia en chapa metálica industrial?
En soldadura por puntos de resistenciaLas láminas de metal se sujetan entre puntas de cobre y se hace pasar una corriente de 4000 a 15 000 A a través de la unión. Esto crea una soldadura fundida en la interfaz en 0,05 a 0,25 segundos y con una presión de 1,5 a 5,5 kN, sin necesidad de material de aporte.
Los cuatro pasos del proceso de soldadura por puntos
Cada soldadura consta de cuatro pasos rápidos:
- Paso de compresión: Las puntas se comprimen según una presión preestablecida para colocar las láminas y cerrar cualquier abertura.
- Paso de soldadura: La corriente fluye a través de las superficies de contacto con un alto amperaje para formar el núcleo.
- Paso de mantener: La corriente se interrumpe mientras las puntas continúan sujetándolas para enfriar la pepita mediante puntas de cobre refrigeradas por agua.
- Fuera de paso: Las puntas se separan para transportar la pieza a otro lugar.
Soldabilidad de metales para aleaciones de chapa comunes
Las condiciones de soldadura cambian en relación con la resistencia eléctrica y la conductividad térmica según Especificación de soldadura por resistencia ISO 18278-2:
- Acero dulce con bajo contenido de carbono (SPCC / acero laminado en frío): Es el metal más fácil de soldar por puntos utilizando electrodos de cobre-cromo de clase 2 sin necesidad de reacondicionamiento del electrodo durante muchos ciclos.
- Acero inoxidable austenítico (304 / 316): Su alta resistencia hace que este metal requiera entre un 30 % y un 50 % menos de corriente y una mayor fuerza de sujeción para evitar que se queme la superficie.
- Aleaciones de aluminio (5052 / 6061): Las pérdidas de calor hacen que este metal necesite tres veces más corriente, electrodos de cobre-circonio de clase 1 y cepillado con alambre dentro de las 24 horas.
Soldadura por puntos, soldadura por costura o soldadura por proyección: ¿Qué método de resistencia se adapta mejor a su pieza?
En Soldadura por puntos frente a soldadura por costura frente a soldadura por proyecciónLa soldadura por puntos es una opción de bajo costo para soportes estructurales, la soldadura por costura garantiza un tanque hermético y la soldadura por proyección incluye la fusión de pequeñas hendiduras estampadas para unir varios puntos a la vez sin dañar las caras de la pieza.
Diferencias en el taller y limitaciones
El proceso está dedicado a determinadas formas de piezas:
- Características de la soldadura por puntos: Crea círculos discretos en las juntas solapadas utilizadas para soportes abiertos, pero es incapaz de formar un sello hermético al aire o a los fluidos.
- Características de la soldadura por costura: Haz rodar ruedas de cobre sobre los bordes de las láminas y crea un sello hermético que pueda soportar una presión interna de 0,3 MPa.
- Características de la soldadura por proyección: La corriente pasa a través de círculos estampados o tuercas soldadas y suelda varios puntos simultáneamente sin formar puntas profundas.
Alternativas de ensamblaje: Comparación entre soldadura por puntos y ajuste mecánico.
Los equipos de diseño comparan la unión por resistencia directamente con los sujetadores en soldadura por puntos frente a remachado.
El remachado requiere perforaciones previas, herrajes comprados y mano de obra manual en la línea de producción. La soldadura por puntos une las láminas base en una fracción de segundo, sin costos adicionales de herrajes ni peso muerto. El remachado sigue siendo necesario para unir paneles pre-pintados, componentes no conductores o materiales incompatibles como aluminio y fibra de carbono, ya que la soldadura genera calor, daña los recubrimientos o provoca corrosión galvánica.
Comparación de procesos: Soldadura por puntos, soldadura por costura y soldadura por proyección
| Métrica de evaluación | Soldadura por puntos por resistencia (RSW) | Soldadura por resistencia de costura (RSEW) | Soldadura por proyección de resistencia (PW) | Remachado ciego (mecánico) |
| Sellado hermético de juntas | Sin sellar (pepitas espaciadas) | Cierre hermético (IP67 / clasificación de 0,3 MPa) | Sin sellar (estándar) / Sellado (con relieve de anillo) | Requiere sellador líquido o arandelas de goma. |
| Velocidad típica del ciclo | De 0,05 a 0,25 s por punto | Alimentación continua de 0,5 a 3,0 m/min | De 0,1 a 0,4 s (varios puntos a la vez) | De 2,5 a 6,0 segundos por remache manual |
| Hendidura cosmética | Marca visible (calibre de la lámina del 5% al 15%) | Vía continua de la rueda | Escaso o nulo rastro en el lado plano. | Cabeza de remache visible, sobresaliente o avellanada |
| Fallo del proceso primario | Derivación de corriente o explosión en el borde | Deformación por calor a lo largo de bordes largos y delgados. | Colapso incompleto de hoyuelos o soldadura fría | Rotura del mandril, agujeros sueltos, corrosión |
Para los conjuntos de láminas en los que se está considerando soldadura por puntos frente a soldadura por costura frente a soldadura por proyecciónUtilice la soldadura por puntos para estructuras generales y así reducir los costos de utillaje; especifique la soldadura por costura cuando necesite contener fluidos; especifique la soldadura por proyección para estampados multipunto rápidos con superficies cosméticas limpias; y utilice el remachado cuando una materiales pre-recubiertos o diferentes.
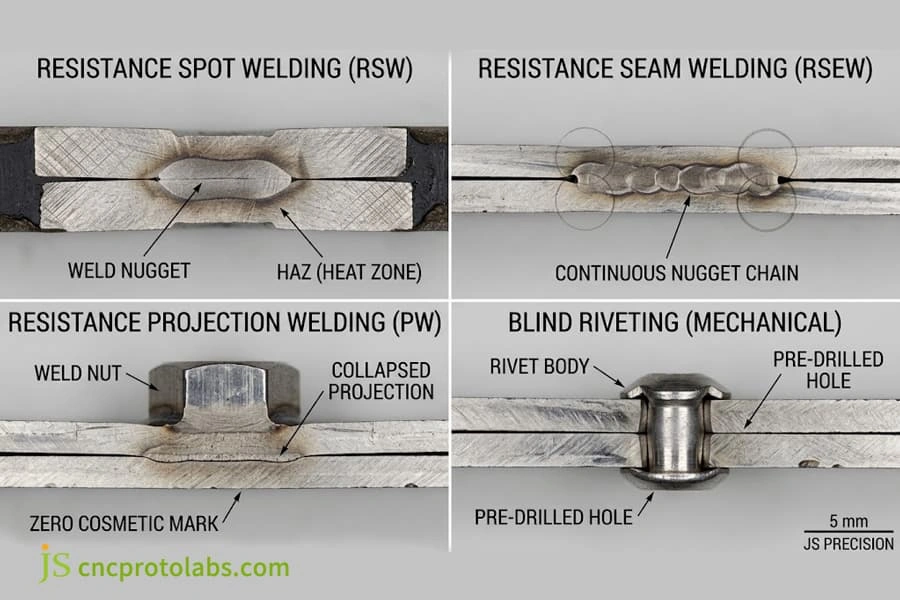
Macrosecciones metalográficas que muestran la fusión del núcleo de soldadura, sellos herméticos de costura continua, colapso de la proyección y remachado mecánico.
Soldadura por resistencia frente a soldadura MIG: ¿Cuándo conviene automatizar la soldadura de chapa metálica?
Soldadura por resistencia frente a soldadura MIG está influenciado por el calibre del metal, el ajuste y el volumen. La soldadura por resistencia no requiere gas, elimina la perforación y reduce la distorsión térmica al 80% cuando el calibre del metal es inferior a 3,0 mm. La soldadura MIG sigue destacando cuando hay huecos mayores de 0,8 mm. Cuando el volumen supera las 5.000 piezas al año, soldadura por puntos es automatizado.
Comparación entre soldadura por resistencia y soldadura por arco MIG
Existen tres desventajas en el taller al realizar soldadura por arco MIG en láminas de menos de 2,0 mm de espesor:
- Distorsión por calor y láminas onduladas: Un arco de calor lineal deforma una lámina delgada. Estándar Soldadura MIG vs TIG vs Soldadura por arco eléctrico Estos procesos proporcionan una mejor reparación de huecos que las juntas de resistencia cuando las piezas superan los 3,0 mm y necesitan juntas estructurales profundas.
- Lijado y limpieza adicionales: Las soldaduras MIG presentan un cordón elevado y algunas salpicaduras que los operarios de montaje deben lijar para aplanarlas antes de pintar, mientras que las soldaduras por puntos producen solo una ligera apariencia de punta redondeada.
- Ajuste de tolerancia para soldadura: La soldadura por resistencia depende de que las láminas se toquen limpiamente a menos de 0,15 mm. Para mayor holgura en el ajuste, cada inserción debe compararse con la Resistencia de la soldadura láser frente a la soldadura MIG para cerramientos estructurales sin deformación por calor.
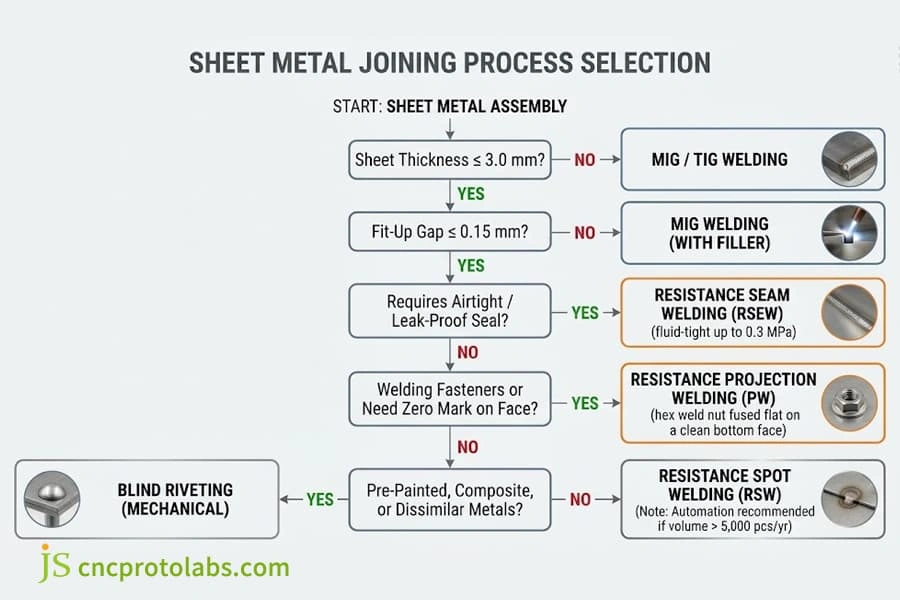
El árbol de decisiones de selección de ingeniería relaciona el calibre de la lámina, las holguras de ajuste y los requisitos herméticos con los métodos de unión óptimos.
Integración de celdas de soldadura por puntos automatizadas
Las pistolas manuales provocan fatiga en los operadores y contacto de punta inclinado. Al adoptar Automatización de la soldadura por puntosPuedes garantizar una producción estable utilizando cuatro actualizaciones de hardware:
- Inversores de media frecuencia (MFDC): Estos dispositivos funcionan a 1000 Hz y consumen un 30 % menos de electricidad al transmitir corriente en un milisegundo.
- Pistolas de soldadura servoaccionadas: Estas pistolas de soldar eléctricas sujetan las puntas suavemente sin necesidad de golpes de martillo neumáticos, lo que reduce a la mitad las marcas en la superficie.
- Cortadores de puntas robóticos: Las cortadoras automáticas reforman las puntas de cobre deformadas a la forma del plano en menos de cinco segundos cada 250 a 400 soldaduras. Para líneas de alta velocidad, comparando el rendimiento de la celda de resistencia con Soldadura láser automatizada frente a soldadura TIG manual Permite a los equipos establecer el equilibrio ideal entre el tiempo de ciclo y el coste de capital del equipo.
- Controladores de potencia adaptativos: La retroalimentación en tiempo real ajusta automáticamente la potencia antes de que se produzca una chispa.
¿Cómo diseñar piezas para soldadura por resistencia: tamaño del punto de soldadura, parámetros y coste?
Dimensionamiento de soldaduras piezas de soldadura por resistencia los anchos de brida correctos, margen de borde y soldadura de paso para evitar reventones de borde y derivación de corriente. El tamaño/parámetros del punto de soldadura objetivo se dimensionan de manera que la resistencia al corte de la junta de soldadura de resistencia sea igual al metal base para controlar la Costo de soldadura por resistencia por soldadura en producción en masa por debajo de $0.015.
Reglas básicas de DFM para estampados de chapa metálica
Ignorar el espacio para los electrodos y la expansión del metal líquido provoca reventones en los bordes y piezas de desecho:
- Solapamiento mínimo de la brida: Las bridas deben sujetar la punta de cobre sin hundirse en el radio de curvatura de la lámina interior. La longitud de la brida debe ser el doble del diámetro de la pieza más 3,0 mm.
- Margen mínimo del borde: La soldadura por puntos demasiado cerca del borde provoca reventones de metal caliente debido a la presión de la abrazadera. La distancia desde el centro del punto de soldadura hasta el borde de la lámina debe ser 1,5 veces el diámetro del punto de soldadura.
- Espacio mínimo entre dientes: Si dos puntos de soldadura están demasiado cerca, la corriente se desviará del punto frío cercano en lugar de formar uno nuevo. Esto se conoce como derivación de corriente. Mantenga la separación entre puntos de soldadura igual a tres veces el diámetro del punto de soldadura.
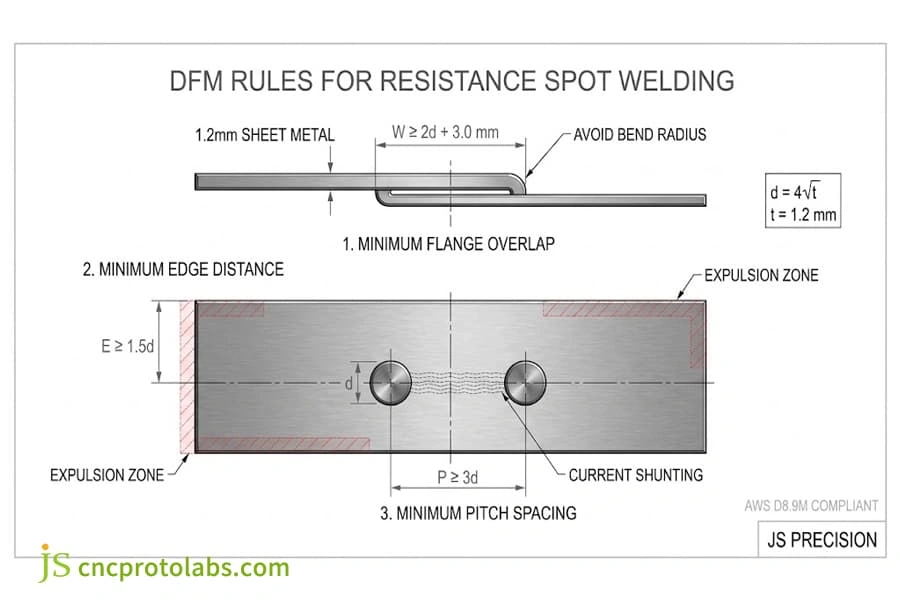
Tabla de diámetro y resistencia del punto de soldadura AWS D8.9M
Según el Estándar de soldadura de láminas AWS D8.9MEl diámetro deseado del núcleo debe ser cuatro veces la raíz cuadrada del espesor de la lámina. Para dos calibres diferentes, considere las dimensiones basadas en la lámina de menor calibre.
|
Calibre de la lámina |
Diámetro de la pepita objetivo |
Ancho mínimo de brida |
Paso mínimo de soldadura |
Resistencia al corte con bajo contenido de carbono |
|
0,8 mm |
3,6 mm |
10,0 mm |
12,0 mm |
3,2 kN |
|
1,0 mm |
4,0 mm |
11,0 mm |
14,0 mm |
4,5 kN |
|
1,2 mm |
4,4 mm |
12,0 mm |
16,0 mm |
5,8 kN |
|
1,5 mm |
4,9 mm |
13,0 mm |
18,0 mm |
7,6 kN |
|
2,0 mm |
5,6 mm |
15,0 mm |
22,0 mm |
11,2 kN |
|
2,5 mm |
6,3 mm |
17,0 mm |
26,0 mm |
15,5 kN |
Los puntos de soldadura deben tener una tolerancia de ±0,2 mm respecto a los diámetros de diseño. El paso de soldadura debe ser lo suficientemente grande para evitar el cortocircuito por corriente eléctrica. Al comienzo de cada turno, se deben realizar pruebas de pelado destructivas para asegurar que las fallas por extracción de los botones sean dúctiles.
Los soldadores de taller prueban la resistencia de la soldadura con ensayos de despegue destructivos: colocan una muestra soldada en un tornillo de banco y separan las láminas. Una soldadura aprobada dejará un botón redondo completo de metal en la lámina de unión (fallo por extracción del botón). El corte de la junta plana indica una soldadura fría demasiado pequeña.
Caso práctico en planta: Conversión de carcasas estampadas de MIG a RSW
Serie de producción de chasis SPCC de 1,2 mm por Precisión JS El proceso consistió en soldar canales de refuerzo internos a las cubiertas exteriores. El diseño inicial requería 16 puntos de soldadura MIG, lo que generó una deformación diagonal de 1,8 mm y requirió 12 minutos para el lijado posterior a la soldadura.
Nuestro equipo de ingeniería transformó el ensamblaje a un sistema automatizado. soldadura por puntos de resistencia:
- Cambio en las herramientas de DFM: Brida de retorno del rigidizador extendida de 8,0 mm a 12,0 mm según la regla 2d + 3,0 mm para un tamaño de pepita de 4,4 mm de diámetro.
- Parámetros del programa de soldadura: Se aplicó una corriente de 8,8 kA, una fuerza de electrodo de 2,8 kN y un tiempo de soldadura de 12 ciclos con puntas de cobre-cromo de clase 2.
- Calidad y resultado en términos de costo: La deformación diagonal se redujo de 1,8 mm a menos de 0,2 mm, eliminando la necesidad de enderezamiento manual y rectificado de bordes. El tiempo de ensamblaje disminuyó de 14 minutos a 38 segundos por chasis, con una reducción directa del 62 % en el costo de fabricación.
Desglose del costo por soldadura
En las celdas automatizadas, el costo de la mano de obra directa por soldadura oscila entre $0.005 y $0.015:
- Costo de la electricidad: Se aplica energía eléctrica durante 100 a 250 milisegundos, consumiendo de 0,003 a 0,008 kilovatios-hora y costando menos de 0,0015 dólares por pulso.
- Desgaste de la punta de cobre: Las tapas de cobre tienen un precio de entre 4,00 y 8,00 dólares cada una, proporcionan entre 20.000 y 50.000 soldaduras cuando las puntas están correctamente preparadas y cuestan alrededor de 0,003 dólares por uso.
- Tiempo de máquina: El tiempo de robot (de 0,8 a 1,5 segundos por punto), el mantenimiento y la depreciación del equipo conforman el resto del costo. Para una comparación de costos de fabricación, revise nuestra Desglose de costos de los servicios de soldadura.
Preguntas frecuentes
¿Qué tan resistente es la soldadura por puntos y es lo suficientemente resistente para ensamblajes de alta resistencia?
Al determinar ¿Qué tan resistente es la soldadura por puntos?, un punto calificado de 4,5 mm sobre acero de 1,2 mm resiste más de 5,8 kN de resistencia al corte según las normas AWS. El metal base falla por tensión antes de que la junta soldada falle por corte, lo que confirma que las juntas son soldadura por puntos fuerte Suficiente para chasis de vehículos, bastidores y gabinetes de climatización pesados.
¿Es posible obtener soldaduras fiables en láminas de aluminio mediante procesos de soldadura por resistencia?
Sí. Sin embargo, el aluminio requiere de 25 000 a 45 000 A provenientes de inversores de corriente continua de media frecuencia (MFDC) y electrodos de cobre-circonio de clase 1, debido a su alta conductividad térmica y a la presencia de una capa de óxido (Al₂O₃). Este material debe limpiarse dentro de las 24 horas previas a la soldadura para evitar la formación de reventones superficiales.
¿Qué provoca la expulsión de material de la superficie y las profundas hendiduras en las piezas soldadas por resistencia de precisión?
Las reventones superficiales y las abolladuras en las puntas de los electrodos que superan el 10 % del espesor de la chapa en las piezas soldadas por resistencia se deben a una presión de sujeción insuficiente, chapas sucias o un flujo de corriente excesivo. Las puntas de los electrodos inclinadas en un ángulo superior a 0,5° y las puntas redondeadas provocan una concentración de calor y la expulsión del metal fundido.
¿Cuáles son las ventajas y desventajas de la soldadura por puntos frente al remachado en la fabricación de chapas metálicas?
Comparando soldadura por puntos frente a remachado Equilibra el costo de las herramientas con el de los componentes. La soldadura por puntos cuesta menos de $0.01 por punto, no añade peso y no requiere preparación del orificio. El remachado cuesta entre $0.05 y $0.15 por sujetador, pero permite unir paneles pintados, metales diferentes y ensamblajes ciegos.
¿Qué factores determinan el coste por soldadura en la producción mediante soldadura por resistencia?
Base Costo de soldadura por resistencia por soldadura En procesos automatizados, el costo oscila entre $0.005 y $0.015. Tres factores determinantes del costo son: la energía (0.005 kWh/punto), el desgaste de la tapa de cobre y la velocidad de ejecución. Este bajo costo por ciclo, en comparación con la soldadura por arco manual, hace que la soldadura por puntos sea aproximadamente un 80% más económica que la soldadura por arco manual para chapas delgadas.
Conclusión
La soldadura por puntos por resistencia es la más rápida y económica para la fabricación de soportes y marcos estructurales. La soldadura por costura por resistencia es adecuada para la fabricación de juntas estancas en tanques y conductos de fluidos. La soldadura por proyección por resistencia evita daños superficiales estéticos durante la instalación de roscas. Las soldaduras de más de 3,0 mm o las juntas que requieren ajustes holgados requieren soldadura MIG. La fabricación de recintos rígidos complejos se decide mediante evaluación servicios de soldadura frente a servicios de fundición.
Cargue sus datos CAD 3D (STEP o DXF) a JS Precision. Nuestros ingenieros de diseño evalúan los márgenes de las bridas, las holguras de derivación y el acceso de las herramientas para la evaluación DFM y la cotización en 24 horas. Para la fabricación llave en mano, consulte nuestra servicios de soldadura de chapa metálica.
Recurso