Deutsch




Widerstandsschweißen für Bleche Das Verfahren verschmilzt überlappende Bleche mittels elektrischer Widerstandswärme (Q = I²Rt) und Klemmdruck ohne Schweißdraht oder Schutzgas. Es ist für Bleche mit einer Dicke zwischen 0,5 mm und 3,0 mm ausgelegt und benötigt für jeden Zyklus weniger als 0,25 Sekunden.
Schnellauswahltabelle für Blechschweißverfahren
Widerstandspunktschweißen wird bei Überlappverbindungen von Konstruktionen, Nahtschweißen bei leckagefreien Behältern, Buckelschweißen bei gestanzten Bauteilen und MIG-Lichtbogenschweißen bei Blechdicken über 3,0 mm oder Spaltbreiten über 0,8 mm eingesetzt.
| Prozesstyp | Dickenbereich | Gelenkkonfiguration | Zyklusgeschwindigkeit | Hermetische Abdichtung | Relative Kosten pro Gelenk | Primäres Ausfallrisiko |
| Widerstandspunktschweißen (RSW) | 0,5 mm bis 3,0 mm | Überlappende Überlappungsverbindung | 0,05 bis 0,25 s | Nein (einzelne Nuggets) | Niedrigster Wert (0,005 $ bis 0,015 $) | Schmelzausbruch, Stromableitung |
| Widerstandsnahtschweißen (RSEW) | 0,3 mm bis 2,0 mm | durchgehende überlappende Naht | 0,5 bis 3,0 m/min | Ja (bis zu einem Druck von 0,3 MPa) | Mittel (0,08 bis 0,20 US-Dollar/m) | Verschleiß der Radelektrode, Oberflächenbeschädigung |
| Widerstandsbuckelschweißen (PW) | 0,8 mm bis 4,0 mm | Geprägte Vertiefungen, Schweißbefestigungen | 0,1 bis 0,4 s (Mehrpunktmessung) | Teilweise (nur Ringprägung) | Niedrig (0,010 $ bis 0,025 $) | Unvollständiger Grübchenkollaps |
| MIG-Lichtbogenschweißen (GMAW) | 1,5 mm bis 12,0+ mm | Hintern, Abschlag, Kurve, Runde | 5 bis 25 Sekunden pro Naht | Hoch (0,35 bis 0,80 US-Dollar/Joint) | Hoch (0,35 bis 0,80 US-Dollar/Joint) | Durchbrennen dünner Bleche, Plattenverzug |
Was ist Widerstandsschweißen für Bleche?
Widerstandsschweißen für Bleche Durch das Werkstück fließt elektrischer Strom, während das Blech durch die Elektroden zusammengepresst wird, um die Schmelzpunkte an den Kontaktflächen zu erhitzen. Zur Produktfamilie gehören: WiderstandspunktschweißenNahtschweißen und Buckelschweißen.
Wie sich Wärme an der Blechgrenzfläche aufbaut
Der hohe Stromfluss in den Kupferspitzen führt zu lokaler Erwärmung an der Stelle des maximalen Flächenkontaktwiderstands. Die Klemmkraft hält das flüssige Lötmittel im Lötpunkt eingeschlossen, wodurch der Einsatz von Flussmittel, Schutzgas oder Verformung der Platte entfällt.
Standardmäßige Maschineneinstellungen in der Werkstatt
In den Läden kommen drei Standardmaschinenkonfigurationen zum Einsatz:
- Sockelpunktschweißmaschinen: Stationäre Arme zum Einpunktschweißen von Halterungen und Blechen.
- Kontinuierliche Nahtschweißmaschinen: Kupferräder, die sich um eine Naht bewegen und durch Motorbetrieb luftdichte Behälter erzeugen.
- Press-Buckelschweißmaschinen: Pressplatten, die mehrere Vorsprünge zusammendrücken oder Muttern in einem Arbeitsgang anschweißen.
Wie funktioniert das Widerstandspunktschweißen bei industriellen Blechen?
In WiderstandspunktschweißenDie Metallbleche werden zwischen den Kupferspitzen gehalten und ein Strom von 4.000 bis 15.000 A durch die Schweißnaht geleitet. Dadurch entsteht an der Grenzfläche innerhalb von 0,05 bis 0,25 Sekunden und bei einem Druck von 1,5 bis 5,5 kN ohne Zusatzwerkstoff eine Schmelzschweißung.
Die vier Schritte beim Punktschweißverfahren
Jede Schweißung besteht aus vier schnellen Schritten:
- Quetschschritt: Die Spitzen drücken sich durch einen voreingestellten Druck zusammen, um die Blätter zu positionieren und eventuelle Öffnungen zu verschließen.
- Schweißschritt: Durch die Kontaktflächen fließt ein Strom mit hoher Stromstärke, um das Nugget zu bilden.
- Schritt halten: Der Stromfluss wird unterbrochen, während die Spitzen weiterhin die Nuggets durch wassergekühlte Kupferspitzen kühlen.
- Stufe verlassen: Die Spitzen lassen sich trennen, um das Gelenk an einen anderen Ort zu transportieren.
Schweißbarkeit von Metallen für gängige Blechlegierungen
Die Schweißbedingungen ändern sich in Abhängigkeit von elektrischem Widerstand und Wärmeleitfähigkeit gemäß ISO 18278-2 Widerstandsschweißspezifikation:
- Baustahl mit niedrigem Kohlenstoffgehalt (SPCC / kaltgewalzter Stahl): Es ist das Metall, das sich am einfachsten mit Kupfer-Chrom-Elektroden der Klasse 2 ohne Elektrodennachbehandlung über viele Zyklen punktschweißen lässt.
- Austenitischer Edelstahl (304 / 316): Der hohe Widerstand dieses Metalls erfordert einen um 30 bis 50 % geringeren Strom und eine erhöhte Klemmkraft, um ein Verbrennen der Oberfläche zu vermeiden.
- Aluminiumlegierungen (5052 / 6061): Aufgrund von Wärmeverlusten benötigt dieses Metall dreimal so viel Strom, Kupfer-Zirkonium-Elektroden der Klasse 1 und muss innerhalb von 24 Stunden mit einer Drahtbürste gereinigt werden.
Punkt-, Naht- oder Buckelschweißen: Welches Widerstandsschweißverfahren eignet sich für Ihr Bauteil?
In Punktschweißen vs. Nahtschweißen vs. BuckelschweißenPunktschweißen ist eine kostengünstige Option für Strukturhalterungen, Nahtschweißen gewährleistet einen leckagefreien Tank, und Buckelschweißen beinhaltet das Zusammendrücken von geprägten Vertiefungen, um mehrere Punkte gleichzeitig zu verschmelzen, ohne die Oberflächen des Teils zu beschädigen.
Unterschiede in der Fertigung und Einschränkungen
Das Verfahren ist auf bestimmte Teileformen zugeschnitten:
- Eigenschaften des Punktschweißens: Erzeugt diskrete Kreise an Überlappungsverbindungen, die für offene Halterungen verwendet werden, ist aber nicht in der Lage, eine luft- oder flüssigkeitsdichte Abdichtung herzustellen.
- Nahtschweißeigenschaften: Kupferwalzen werden über die Kanten von Blechen gerollt, um eine luftdichte Abdichtung zu erzeugen, die einem Innendruck von 0,3 MPa standhält.
- Eigenschaften des Buckelschweißens: Der Strom fließt durch geprägte Kreise oder Schweißmuttern und verschweißt mehrere Punkte gleichzeitig, ohne tiefe Schweißpunkte zu erzeugen.
Montagealternativen: Vergleich zwischen Punktschweißen und mechanischer Montage
Konstruktionsteams vergleichen Widerstandsverbindungen direkt mit Befestigungselementen in Punktschweißen vs. NietenDie
Nieten erfordert vorgestanzte Löcher, gekaufte Befestigungsmaterialien und manuelle Arbeit. Punktschweißen verbindet Bleche in Sekundenbruchteilen, ohne zusätzliche Materialkosten und ohne zusätzliches Gewicht. Nieten ist jedoch weiterhin notwendig beim Verbinden von vorlackierten Paneelen, nichtleitenden Bauteilen oder inkompatiblen Materialien wie Aluminium und Kohlefaser, da die Schweißhitze Beschichtungen zerstören oder galvanische Korrosion verursachen kann.
Verfahrensvergleich: Punktschweißen vs. Nahtschweißen vs. Buckelschweißen
| Bewertungsmetrik | Widerstandspunktschweißen (RSW) | Widerstandsnahtschweißen (RSEW) | Widerstandsbuckelschweißen (PW) | Blindnieten (mechanisch) |
| Luftdichte Fugenabdichtung | Nicht versiegelt (mit Abstand zwischen den Nuggets) | Hermetische Abdichtung (Schutzart IP67 / 0,3 MPa) | Nicht versiegelt (Standard) / Versiegelt (Ringprägung) | Benötigt flüssiges Dichtmittel oder Gummischeiben |
| Typische Zyklusgeschwindigkeit | 0,05 bis 0,25 Sekunden pro Spot | kontinuierliche Zuführung von 0,5 bis 3,0 m/min | 0,1 bis 0,4 s (mehrere Messpunkte gleichzeitig) | 2,5 bis 6,0 s pro Handniete |
| Kosmetische Eindellung | Sichtbare Markierung (5 % bis 15 % Blechdicke) | Kontinuierliche Radspur | Kaum bis gar keine Spuren auf der flachen Seite | Sichtbarer erhabener oder versenkter Nietkopf |
| Primärer Prozessfehler | Stromableitung oder Randdurchschlag | Hitzeverzug entlang langer, dünner Kanten | Unvollständiger Grübchenkollaps oder Kaltverschweißung | Dornbruch, lose Löcher, Korrosion |
Für Blechbaugruppen, die Sie in Betracht ziehen Punktschweißen vs. Nahtschweißen vs. Buckelschweißen: Verwenden Sie Punktschweißen für allgemeine Tragwerkskonstruktionen, um die Werkzeugkosten niedrig zu halten, wählen Sie Nahtschweißen, wenn Flüssigkeiten eingeschlossen werden müssen, wählen Sie Buckelschweißen für schnelle Mehrpunkt-Stanzverbindungen mit sauberen Oberflächen und verwenden Sie Nieten, wenn Sie vorbeschichtete oder ungleiche Materialien verbinden.
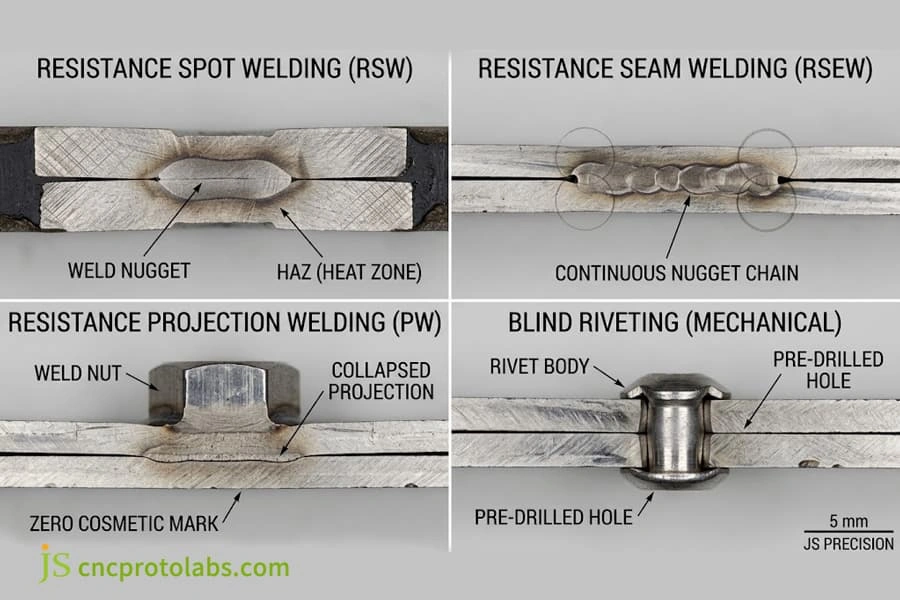
Metallographische Makroschnitte, die die Verschmelzung der Schweißpunkte, die hermetische Abdichtung durchgehender Nähte, den Zusammenbruch von Vorsprüngen und die mechanische Vernietung zeigen.
Widerstandsschweißen vs. MIG-Schweißen: Wann ist Automatisierung beim Blechschweißen sinnvoll?
Widerstandsschweißen vs. MIG-Schweißen Die Eigenschaften des Schweißverfahrens hängen von der Blechstärke, der Passgenauigkeit und dem Produktionsvolumen ab. Widerstandsschweißen benötigt kein Schutzgas, verhindert Durchbrennen und reduziert den thermischen Verzug um bis zu 80 %, wenn die Blechstärke weniger als 3,0 mm beträgt. MIG-Schweißen ist weiterhin die beste Wahl bei größeren Spaltbreiten von mehr als 0,8 mm. Bei einem Produktionsvolumen von über 5.000 Stück pro Jahr, Punktschweißen ist automatisiert.
Vergleich von Widerstandsschweißen und MIG-Lichtbogenschweißen
Das MIG-Lichtbogenschweißen von Blechen mit einer Dicke unter 2,0 mm hat drei Nachteile für die Werkstatt:
- Wärmeverformung und Wellbleche: Ein linearer Lichtbogen erwärmen dünne Bleche. Standard MIG- vs. WIG- vs. Elektrodenschweißen Verfahren bieten eine überlegene Spaltüberbrückung gegenüber Widerstandsverbindungen, wenn die Teile größer als 3,0 mm sind und tiefe Strukturverbindungen benötigt werden.
- Zusätzliches Schleifen und Reinigen: Bei MIG-Schweißnähten entsteht eine erhabene Schweißnaht und es treten einige Schweißspritzer auf, die die Montagearbeiter vor dem Lackieren abschleifen müssen, während Punktschweißungen lediglich eine leicht abgerundete Spitze aufweisen.
- Passungstoleranz für Schweißarbeiten: Beim Widerstandsschweißen müssen die Bleche einen sauberen Kontakt von weniger als 0,15 mm aufweisen. Bei größerem Spielraum in der Passung muss bei jedem Einsetzen der Kontaktpunkt verglichen werden. Laser- vs. MIG-Schweißfestigkeit für bauliche Gehäuse ohne Wärmeverzug.
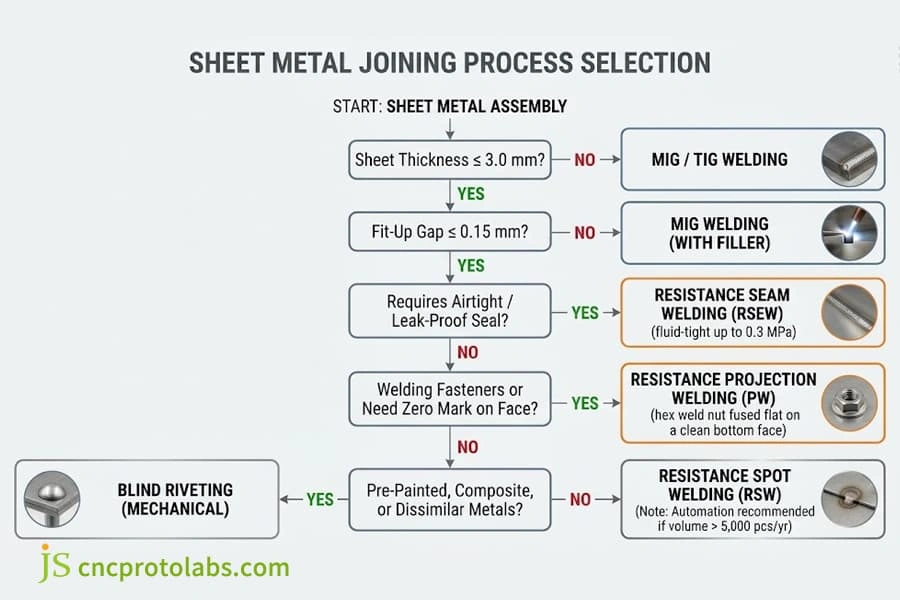
Entscheidungsbaum für die technische Auswahl: Zuordnung von Blechstärke, Passungsspalten und hermetischen Anforderungen zu optimalen Fügemethoden.
Integration automatisierter Punktschweißzellen
Manuelle Pistolen führen zu ermüdeten Bedienern und zu einem schrägen Kontakt der Spitze. Durch die Einführung von Automatisierung des PunktschweißensSie können eine stabile Produktion durch vier Hardware-Upgrades sicherstellen:
- Mittelfrequenz-Wechselrichter (MFDC): Diese arbeiten mit 1.000 Hz und verbrauchen 30 % weniger Strom, während sie den Strom in einer Millisekunde bewegen.
- Servo-Schweißpistolen: Diese elektrisch betriebenen Schweißpistolen klemmen die Spitzen sanft ein, ohne pneumatische Hammerschläge, wodurch Oberflächenspuren um die Hälfte reduziert werden.
- Robotergesteuerte Spitzenschneider: Automatische Schneidgeräte bringen verformte Kupferspitzen in weniger als fünf Sekunden alle 250 bis 400 Schweißungen wieder in die vorgegebene Form. Bei Hochgeschwindigkeitslinien ist ein Vergleich der Widerstandszellenleistung erforderlich. automatisiertes Laserschweißen vs. manuelles WIG-Schweißen ermöglicht es Teams, das ideale Gleichgewicht zwischen Zykluszeit und Investitionskosten für die Ausrüstung herzustellen.
- Adaptive Leistungsregler: Echtzeit-Feedback passt die Leistung automatisch an, bevor es zu einem Funkenüberschlag kommt.
Wie konstruiert man Bauteile für das Widerstandsschweißen: Schweißpunktgröße, Parameter und Kosten?
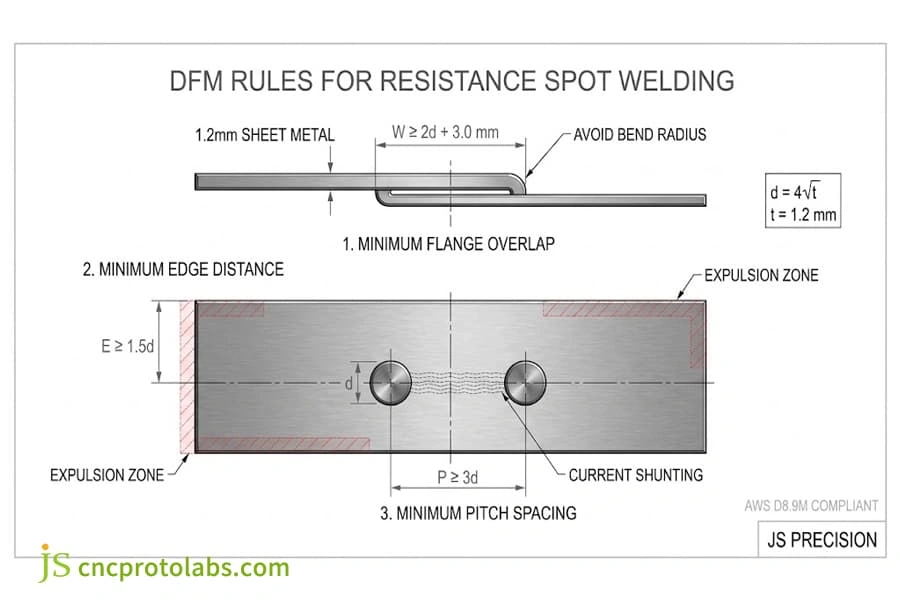
Schweißnahtdimensionierung von Widerstandsschweißteile Die richtigen Flanschbreiten, Randabstände und Schweißnahtabstände verhindern Randausbrüche und Stromableitungen. Die Zielgröße/Parameter der Punktschweißung werden so dimensioniert, dass die Scherfestigkeit der Widerstandsschweißverbindung der des Grundwerkstoffs entspricht, um die Kosten des Widerstandsschweißens pro Schweißnaht bei Massenproduktion unter 0,015 $.
Grundlegende DFM-Regeln für Blechstanzteile
Wird der Elektrodenraum und die Ausdehnung des flüssigen Metalls vernachlässigt, führt dies zu Ausbrüchen an den Elektrodenrändern und zu Ausschussteilen:
- Mindestflanschüberlappung: Die Flansche müssen die Kupferspitze halten, ohne dass diese in den inneren Biegeradius des Blechs einsinkt. Die Flanschlänge muss dem doppelten Durchmesser der Elektrode plus 3,0 mm entsprechen.
- Minimaler Randabstand: Punktschweißen zu nah am Rand führt aufgrund des Klemmdrucks zu Heißmetallausbrüchen. Der Abstand von der Mitte des Schweißpunktes zum Blechrand muss das 1,5-fache des Schweißpunktdurchmessers betragen.
- Mindestabstand der Tonhöhe: Wenn zwei Schweißpunkte zu nahe beieinander liegen, wird der Schweißstrom vom benachbarten kalten Schweißpunkt abgezweigt, anstatt einen neuen zu bilden. Dies nennt man Stromabzweigung. Der Abstand zwischen den Schweißpunkten sollte dem Dreifachen des Schweißpunktdurchmessers entsprechen.
AWS D8.9M Tabelle für Schweißpunktdurchmesser und -festigkeit
Gemäß AWS D8.9M BlechschweißstandardDer gewünschte Schweißpunkt-Durchmesser muss dem Vierfachen der Quadratwurzel der Blechdicke entsprechen. Bei zwei unterschiedlich dicken Blechen sind die Abmessungen auf Basis des dünneren Blechs zu berechnen.
|
Blechstärke |
Ziel-Nugget-Durchmesser |
Mindestflanschbreite |
Mindestschweißsteigung |
Scherfestigkeit von kohlenstoffarmen Materialien |
|
0,8 mm |
3,6 mm |
10,0 mm |
12,0 mm |
3,2 kN |
|
1,0 mm |
4,0 mm |
11,0 mm |
14,0 mm |
4,5 kN |
|
1,2 mm |
4,4 mm |
12,0 mm |
16,0 mm |
5,8 kN |
|
1,5 mm |
4,9 mm |
13,0 mm |
18,0 mm |
7,6 kN |
|
2,0 mm |
5,6 mm |
15,0 mm |
22,0 mm |
11,2 kN |
|
2,5 mm |
6,3 mm |
17,0 mm |
26,0 mm |
15,5 kN |
Die Schweißpunkte sollten innerhalb von ±0,2 mm der Solldurchmesser liegen. Der Schweißabstand muss ausreichend groß sein, um einen Stromdurchschlag zu vermeiden. Zu Beginn jeder Schicht sind zerstörende Schälprüfungen durchzuführen, um sicherzustellen, dass die Ausziehversuche duktil sind.
Schweißer in der Werkstatt prüfen die Schweißnahtfestigkeit mit zerstörenden Schältests: Ein Schweißblech wird in einen Schraubstock eingespannt und die Bleche werden auseinandergezogen. Eine geprüfte Schweißnaht hinterlässt einen runden Metallknopf auf dem Gegenblech (Knopf-Auszieh-Test). Ein Schertest der Flachnaht zeigt eine zu kleine Kaltschweißnaht an.
Fallstudie aus der Fertigung: Umstellung von gestanzten Gehäusen von MIG auf RSW
Serienproduktion von 1,2 mm SPCC-Chassis durch JS Precision Dabei wurden innere Versteifungskanäle an die äußeren Abdeckungen geschweißt. Die ursprüngliche Konstruktion sah 16 MIG-Schweißstiche vor, die einen diagonalen Verzug von 1,8 mm verursachten und 12 Minuten Nachbearbeitungszeit in Anspruch nahmen.
Unser Ingenieurteam hat die Montage auf Automatisierung umgestellt. Widerstandspunktschweißen:
- Änderung der DFM-Werkzeuge: Verlängerter Versteifungsflansch von 8,0 mm auf 12,0 mm gemäß der 2d + 3,0 mm Regel für eine Kerngröße von 4,4 mm Durchmesser.
- Schweißplanparameter: Angelegter Strom von 8,8 kA, Elektrodenkraft von 2,8 kN und 12 Schweißzyklen mit Kupfer-Chrom-Düsen der Klasse 2.
- Ergebnis in Bezug auf Qualität und Kosten: Die diagonale Verformung wurde von 1,8 mm auf unter 0,2 mm reduziert, wodurch manuelles Richten und Sickenschleifen entfielen. Die Montagezeit pro Chassis sank von 14 Minuten auf 38 Sekunden, was eine direkte Reduzierung der Fertigungskosten um 62 % zur Folge hatte.
Kosten pro Schweißnahtstörung
In automatisierten Fertigungszellen liegen die direkten Lohnkosten pro Schweißnaht zwischen 0,005 und 0,015 US-Dollar:
- Stromkosten: Elektrische Energie wird für 100 bis 250 Millisekunden zugeführt, verbraucht 0,003 bis 0,008 Kilowattstunden und kostet weniger als 0,0015 US-Dollar pro Treffer.
- Kupferspitzenverschleiß: Kupferkappen kosten zwischen 4,00 und 8,00 US-Dollar pro Stück und ermöglichen bei ordnungsgemäßer Vorbereitung der Spitzen 20.000 bis 50.000 Schweißungen. Die Kosten pro Schweißvorgang betragen etwa 0,003 US-Dollar.
- Maschinenzeit: Die restlichen Kosten setzen sich aus der Roboterzeit (0,8 bis 1,5 Sekunden pro Position), der Wartung und der Abschreibung der Ausrüstung zusammen. Einen Vergleich der Herstellungskosten finden Sie in unserer Übersicht. Kostenaufschlüsselung für SchweißdienstleistungenDie
Häufig gestellte Fragen
Wie fest ist Punktschweißen, und ist Punktschweißen fest genug für hochbelastbare Konstruktionen?
Bei der Bestimmung Wie fest ist Punktschweißen?Eine qualifizierte 4,5 mm Schweißnaht auf 1,2 mm Stahl widersteht einer Scherfestigkeit von über 5,8 kN gemäß AWS-Normen. Das Grundmaterial versagt unter Zugbeanspruchung, bevor die Schweißverbindung unter Scherbeanspruchung versagt, was die Qualität der Verbindungen bestätigt. Punktschweißen stark ausreichend für Fahrzeugchassis, Rahmen und schwere Klimaanlagenschränke.
Lässt sich Aluminiumblech mit Widerstandsschweißverfahren zuverlässig verschweißen?
Ja. Aluminium benötigt jedoch 25.000 bis 45.000 A von Mittelfrequenz-Gleichstrom-Wechselrichtern (MFDC) und Kupfer-Zirkonium-Elektroden der Klasse 1, da es eine hohe Wärmeleitfähigkeit und eine Oxidschicht (Al₂O₃) aufweist. Dieses Material muss innerhalb von 24 Stunden vor dem Schweißen gereinigt werden, um ein Ausbrennen der Oberfläche zu vermeiden.
Was verursacht Oberflächenauswurf und tiefe Eindrücke bei Präzisions-Widerstandsschweißteilen?
Oberflächenausbrüche und Eindellungen an der Elektrodenspitze von mehr als 10 % der Blechdicke bei Widerstandsschweißteilen sind auf unzureichenden Anpressdruck, verschmutzte Bleche oder zu hohen Stromfluss zurückzuführen. Elektrodenspitzen mit einem Neigungswinkel von mehr als 0,5° und abgerundete Spitzen führen zu Wärmekonzentrationen und zum Ausblasen von geschmolzenem Metall.
Welche Kompromisse müssen beim Punktschweißen im Vergleich zum Nieten in der Blechfertigung eingegangen werden?
Vergleich Punktschweißen vs. Nieten Die Kosten für Werkzeug und Material werden gegeneinander abgewogen. Punktschweißen kostet weniger als 0,01 $ pro Punkt, erhöht das Gewicht nicht und erfordert keine Vorbohrung. Nieten kostet 0,05 $ bis 0,15 $ pro Befestigungselement, verbindet aber lackierte Bleche, unterschiedliche Metalle und Blindbaugruppen.
Welche Faktoren bestimmen die Kosten pro Schweißnaht beim Widerstandsschweißen in der Produktion?
Ausgangswert Kosten des Widerstandsschweißens pro Schweißnaht Bei automatisierten Prozessen liegen die Kosten zwischen 0,005 und 0,015 US-Dollar. Drei Hauptkostenfaktoren sind: Energie (0,005 kWh/Punkt), Verschleiß der Kupferkappe und die Anzahl der Schweißvorgänge. Aufgrund dieser niedrigen Zykluskosten im Vergleich zum manuellen Lichtbogenschweißen ist das Punktschweißen dünner Bleche etwa 80 % günstiger.
Abschluss
Widerstandspunktschweißen ist die schnellste und wirtschaftlichste Methode zur Herstellung von Konstruktionsträgern und -rahmen. Widerstandsnahtschweißen eignet sich für die Herstellung flüssigkeitsdichter Verbindungen in Behältern und Kanälen. Widerstandsbuckelschweißen vermeidet Oberflächenbeschädigungen beim Gewindeeinbau. Schweißnähte mit einem Durchmesser von mehr als 3,0 mm oder Verbindungen, die Spiel erfordern, werden mittels MIG-Schweißen hergestellt. Die Fertigung komplexer, starrer Gehäuse wird durch eine Bewertung entschieden. Schweiß- vs. GießdienstleistungenDie
Laden Sie Ihre 3D-CAD-Daten (STEP oder DXF) bei JS Precision hoch. Unsere Konstruktionsingenieure prüfen Flanschabstände, Überbrückungsspalte und Werkzeugzugänglichkeit für eine DFM-Bewertung und erstellen Ihnen innerhalb von 24 Stunden ein Angebot. Für schlüsselfertige Fertigung besuchen Sie unsere Website. BlechschweißdienstleistungenDie
Ressource