Français




Soudage par résistance pour tôles Ce procédé de fusion de plaques superposées utilise la chaleur par effet Joule (Q = I²Rt) et la pression d'un serre-joint, sans apport de fil ni gaz de protection. Il est conçu pour les tôles d'une épaisseur comprise entre 0,5 mm et 3,0 mm et chaque cycle s'effectue en moins de 0,25 seconde.
Tableau de sélection rapide des procédés de soudage de tôle
Le soudage par points par résistance est utilisé dans les joints à recouvrement des structures, le soudage à la molette dans les cuves étanches, le soudage par projection dans la quincaillerie estampée et le soudage à l'arc MIG lorsque l'épaisseur des plaques dépasse 3,0 mm ou que l'écart dépasse 0,8 mm.
| Type de processus | Plage d'épaisseur | Configuration articulaire | Vitesse du cycle | Scellage hermétique | Coût relatif par articulation | Risque de défaillance primaire |
| Soudage par points par résistance (RSW) | 0,5 mm à 3,0 mm | Joint à recouvrement | 0,05 à 0,25 s | Non (pépites discrètes) | Le plus bas (de 0,005 $ à 0,015 $) | Éruption de métal en fusion, déviation de courant |
| Soudage par résistance (RSEW) | 0,3 mm à 2,0 mm | couture continue à recouvrement | 0,5 à 3,0 m/min | Oui (jusqu'à une pression de 0,3 MPa) | Moyen (0,08 $ à 0,20 $/m) | Usure des électrodes de roue, rayures de surface |
| Soudage par projection par résistance (PW) | 0,8 mm à 4,0 mm | alvéoles en relief, fixations soudées | 0,1 à 0,4 s (multipoint) | Partiel (gaufrage de l'anneau uniquement) | Faible (de 0,010 $ à 0,025 $) | Écrasement incomplet des fossettes |
| Soudage à l'arc MIG (GMAW) | 1,5 mm à 12,0+ mm | Fesses, tee, coin, tour | 5 à 25 secondes par couture | Élevé (0,35 $ à 0,80 $/joint) | Élevé (0,35 $ à 0,80 $/joint) | Perforation de la tôle mince, déformation de la plaque |
Qu'est-ce que le soudage par résistance pour la tôle ?
Soudage par résistance pour tôles Un courant électrique traverse la pièce à usiner tandis que la tôle est comprimée par les électrodes afin de chauffer les points de fusion des surfaces de contact. La famille comprend soudage par points par résistance, soudage à la molette et soudage par projection.
Comment la chaleur s'accumule à l'interface de la feuille
Le fort courant circulant dans les pointes en cuivre provoque un échauffement localisé au point de résistance de contact maximale avec la tôle. La force de serrage maintient le liquide en suspension à l'intérieur du joint, éliminant ainsi le besoin de fil d'apport, de flux, de gaz de protection ou de déformation du panneau.
Configurations standard des machines dans l'atelier
Trois configurations de machines standard sont utilisées dans les magasins :
- Machines de soudage par points sur socle : Bras fixes utilisés pour le soudage par points sur supports et tôles.
- Machines de soudage à joint continu : Des roues en cuivre se déplacent autour d'une jointure, créant ainsi des réservoirs étanches grâce à un moteur.
- Machines de soudage par projection de type presse : Plateaux de presse, qui replient plusieurs saillies ou soudent des écrous en une seule opération.
Comment fonctionne le soudage par points par résistance sur les tôles industrielles ?
Dans soudage par points par résistanceLes feuilles de métal sont maintenues entre les pointes en cuivre et un courant de 4 000 à 15 000 A traverse la jonction. Il se forme une soudure par fusion à l'interface en 0,05 à 0,25 s sous une pression de 1,5 à 5,5 kN, sans apport de métal d'apport.
Les quatre étapes du processus de soudage par points
Chaque soudure se compose de quatre étapes rapides :
- Étape de compression : Les embouts se resserrent en fonction d'une pression prédéfinie pour positionner les feuilles et fermer les ouvertures.
- Étape de soudage : Le courant traverse les surfaces de contact avec une forte intensité pour former la pépite.
- Maintenir l'étape : Le courant s'interrompt tandis que les embouts continuent de maintenir le noyau en place pour le refroidir grâce à des embouts en cuivre refroidis à l'eau.
- Hors-piste : Les embouts se séparent pour transporter le joint à un autre endroit.
Soudabilité des métaux pour les alliages de tôle courants
Les conditions de soudage varient en fonction de la résistance électrique et de la conductivité thermique selon Spécification de soudage par résistance ISO 18278-2:
- Acier doux à faible teneur en carbone (SPCC / acier laminé à froid) : C'est le métal le plus facile à souder par points en utilisant des électrodes en cuivre-chrome de classe 2 sans redressement d'électrode pendant de nombreux cycles.
- Acier inoxydable austénitique (304 / 316) : Sa haute résistance fait que ce métal nécessite un courant inférieur de 30 % à 50 % et une force de serrage accrue pour éviter les brûlures de surface.
- Alliages d'aluminium (5052 / 6061) : Les pertes de chaleur font que ce métal nécessite trois fois plus de courant, des électrodes en cuivre-zirconium de classe 1 et un brossage métallique dans les 24 heures.
Soudage par points, soudage à la molette ou soudage par projection : quelle méthode de résistance convient à votre pièce ?
Dans Soudage par points, par cordon et par projectionLe soudage par points est une option économique pour les supports structurels, le soudage à la molette garantit un réservoir étanche et le soudage par projection consiste à écraser des creux estampés pour fusionner plusieurs points à la fois sans endommager les faces de la pièce.
Différences et limitations en atelier
Ce procédé est dédié à certaines formes de pièces :
- Caractéristiques du soudage par points : Crée des cercles discrets sur les joints à recouvrement utilisés pour les supports ouverts, mais est incapable de former un joint étanche à l'air ou aux fluides.
- Caractéristiques du soudage à la molette : Roulez des roues en cuivre sur les bords des feuilles et créez un joint étanche à l'air capable de résister à une pression interne de 0,3 MPa.
- Caractéristiques du soudage par projection : Le courant traverse des cercles estampés ou des écrous à souder et soude plusieurs points simultanément sans créer de pointes profondes.
Solutions de montage alternatives : comparaison entre le soudage par points et l’assemblage mécanique
Les équipes de conception comparent la résistance de l'assemblage directement avec les fixations dans soudage par points vs rivetage.
Le rivetage nécessite des trous pré-percés, des fixations spécifiques et une main-d'œuvre importante. Le soudage par points assemble les tôles en une fraction de seconde, sans frais supplémentaires de fixation ni poids mort. Le rivetage reste toutefois indispensable pour le collage de panneaux pré-peints, de composants non conducteurs ou de matériaux incompatibles comme l'aluminium et la fibre de carbone, car la chaleur dégagée par le soudage peut endommager les revêtements ou provoquer une corrosion galvanique.
Comparaison des procédés : soudage par points, soudage à la molette et soudage par projection
| Métrique d'évaluation | Soudage par points par résistance (RSW) | Soudage par résistance (RSEW) | Soudage par projection par résistance (PW) | Rivetage aveugle (mécanique) |
| Joint étanche à l'air | Non scellé (pépites espacées) | Joint hermétique (IP67 / indice de pression de 0,3 MPa) | Non scellé (standard) / Scellé (anneau en relief) | Nécessite un mastic liquide ou des rondelles en caoutchouc |
| Vitesse de cycle typique | 0,05 à 0,25 s par spot | alimentation continue de 0,5 à 3,0 m/min | 0,1 à 0,4 s (plusieurs points simultanément) | 2,5 à 6,0 s par rivet manuel |
| Indentation cosmétique | Marque visible (épaisseur de la tôle de 5 % à 15 %) | Voie de roue continue | Peu ou pas de traces sur la face plane | Tête de rivet visible, saillante ou fraisée |
| Défaillance du processus primaire | Dérivation de courant ou éclatement de bord | Déformation thermique le long des bords longs et fins | Effondrement incomplet des alvéoles ou soudure à froid | Rupture du mandrin, trous desserrés, corrosion |
Pour les assemblages de tôles dans lesquels vous envisagez Soudage par points, par cordon et par projectionUtilisez le soudage par points pour les cadres structurels généraux afin de réduire les coûts d'outillage, spécifiez le soudage à la molette lorsque vous devez contenir des fluides, spécifiez le soudage par projection pour les estampages multipoints rapides avec des faces cosmétiques propres et utilisez le rivetage lorsque vous assemblez des matériaux pré-revêtus ou dissemblables.
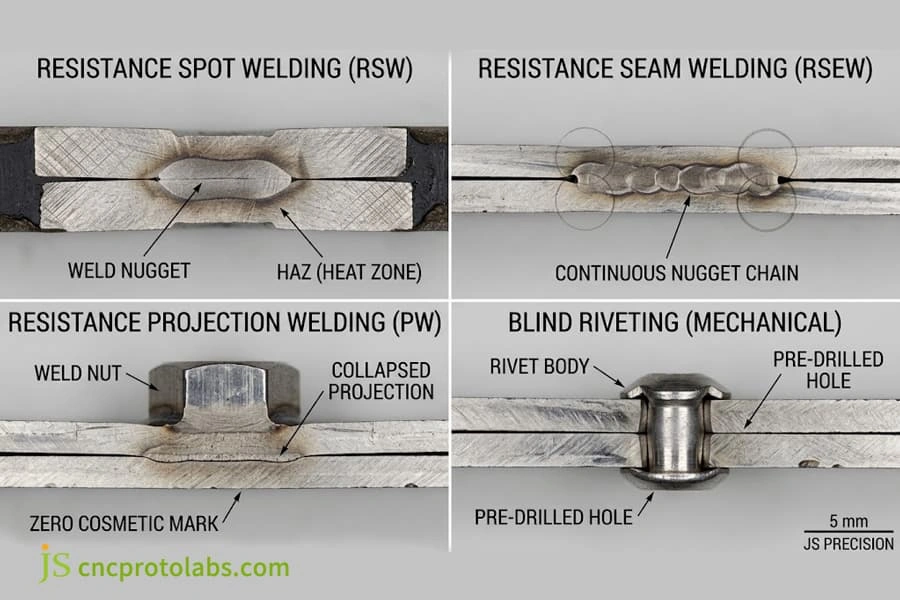
Macroscopies métallographiques montrant la fusion du noyau de soudure, les joints hermétiques continus, l'effondrement de la projection et le rivetage mécanique.
Soudage par résistance vs soudage MIG : quand faut-il automatiser le soudage de la tôle ?
Soudage par résistance vs soudage MIG Le choix de la méthode de soudage dépend de l'épaisseur du métal, de l'assemblage et du volume de production. Le soudage par résistance ne nécessite pas de gaz, élimine les perforations et réduit la déformation thermique jusqu'à 80 % pour les épaisseurs de métal inférieures à 3,0 mm. Le soudage MIG reste la solution privilégiée pour les jeux supérieurs à 0,8 mm. Lorsque le volume de production dépasse 5 000 pièces par an, soudage par points est automatisé.
Comparaison entre le soudage par résistance et le soudage à l'arc MIG
Le soudage MIG sur des tôles d'une épaisseur inférieure à 2,0 mm présente trois inconvénients en atelier :
- Déformation thermique et ondulation des feuilles : Un arc de chauffe linéaire déforme une tôle mince. Standard Soudage MIG, TIG ou à l'électrode enrobée Ces procédés offrent une capacité de comblement des écarts supérieure aux joints de résistance lorsque les pièces ont une épaisseur supérieure à 3,0 mm et nécessitent des joints structurels profonds.
- Meulage et nettoyage supplémentaires : Les soudures MIG présentent un cordon en relief et quelques projections que les ouvriers d'assemblage doivent meuler avant la peinture, tandis que les soudures par points ne produisent qu'un léger aspect arrondi à la pointe.
- Tolérance d'ajustement pour le soudage : Le soudage par résistance exige que les tôles soient en contact net à moins de 0,15 mm. Pour une plus grande tolérance lors de l'assemblage, chaque insertion doit être comparée à résistance du soudage laser par rapport à la force de soudage MIG pour les enceintes structurelles sans déformation thermique.
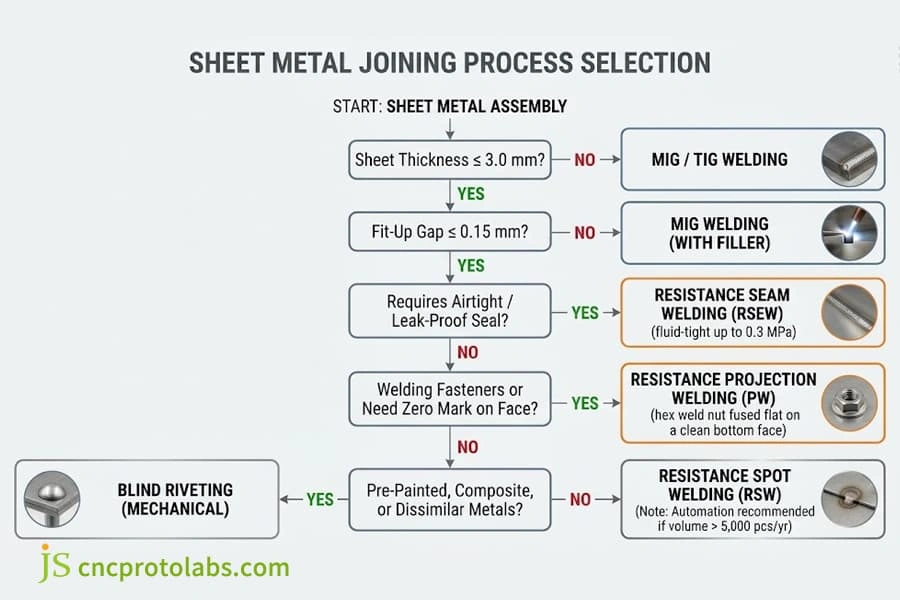
Arbre de décision de sélection technique faisant correspondre l'épaisseur de la tôle, les jeux d'ajustement et les exigences d'étanchéité aux méthodes d'assemblage optimales.
Intégration de cellules de soudage par points automatisées
Les pistolets manuels entraînent la fatigue des opérateurs et un contact avec la pointe inclinée. En adoptant Automatisation du soudage par points, vous pouvez garantir une production stable grâce à quatre mises à niveau matérielles :
- Onduleurs moyenne fréquence (MFDC) : Ces dispositifs fonctionnent à 1 000 Hz et consomment 30 % d’électricité en moins tout en faisant passer un courant en une milliseconde.
- Pistolets de soudage servo : Ces pistolets de soudage électriques serrent les pointes en douceur, sans coups de marteau pneumatique, réduisant ainsi de moitié les marques de surface.
- Coupeurs de pointes robotisés : Les outils de coupe automatiques reforment les pointes de cuivre déformées en forme de champignon pour leur redonner la forme prévue en moins de cinq secondes toutes les 250 à 400 soudures. Pour les lignes à grande vitesse, il est important de comparer les performances des cellules de résistance à Soudage laser automatisé vs soudage TIG manuel permet aux équipes d'établir l'équilibre idéal entre le temps de cycle et le coût d'investissement en équipement.
- Contrôleurs de puissance adaptatifs : Un système de retour d'information en temps réel ajuste automatiquement la puissance avant qu'une étincelle ne se produise.
Comment concevoir des pièces soudées par résistance : taille du noyau, paramètres et coût ?
dimensionnement de soudure de pièces de soudage par résistance Les largeurs de bride, les marges de bord et le pas de soudure appropriés permettent d'éviter les éclatements de bord et les dérivations de courant. La taille et les paramètres du point de soudure cible sont dimensionnés de manière à ce que la résistance au cisaillement du joint soudé par résistance soit égale à celle du métal de base afin de contrôler… coût du soudage par résistance par soudure en production de masse à moins de 0,015 $.
Règles de base de conception pour la fabrication (DFM) des pièces embouties en tôle
Négliger l'espace entre les électrodes et la dilatation du métal liquide entraîne des éclatements en bordure et la mise au rebut des pièces :
- Recouvrement minimal des brides : Les brides doivent maintenir l'extrémité en cuivre sans s'enfoncer dans le rayon de courbure intérieur de la tôle. La longueur de la bride doit être égale à deux fois le diamètre du noyau plus 3,0 mm.
- Marge minimale sur les bords : Le soudage par points trop près du bord provoque des éclats de métal chaud dus à la pression des mâchoires. La distance entre le centre du point de soudure et le bord de la tôle doit être égale à 1,5 fois le diamètre du point de soudure.
- Espacement minimal des pas : Si deux points de soudure sont trop proches, le courant de soudage puisera dans la zone froide voisine au lieu d'en former une nouvelle. Ce phénomène est appelé dérivation de courant. L'espacement entre les points de soudure doit être égal à trois fois le diamètre de la zone fondue.
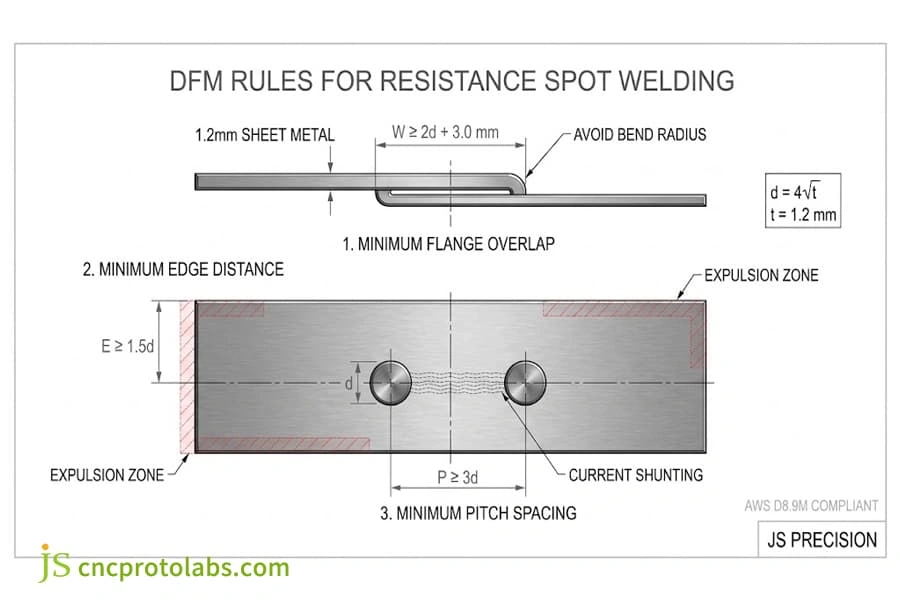
Tableau des diamètres et de la résistance des noyaux de soudure AWS D8.9M
Conformément à Norme de soudage de feuilles AWS D8.9MLe diamètre de la pastille souhaitée doit être quatre fois la racine carrée de l'épaisseur de la tôle. Pour deux épaisseurs différentes, considérez les dimensions basées sur la tôle la plus fine.
|
Calibre de la tôle |
Diamètre cible de la pépite |
Largeur minimale de la bride |
Pas de soudure minimal |
Résistance au cisaillement à faible teneur en carbone |
|
0,8 mm |
3,6 mm |
10,0 mm |
12,0 mm |
3,2 kN |
|
1,0 mm |
4,0 mm |
11,0 mm |
14,0 mm |
4,5 kN |
|
1,2 mm |
4,4 mm |
12,0 mm |
16,0 mm |
5,8 kN |
|
1,5 mm |
4,9 mm |
13,0 mm |
18,0 mm |
7,6 kN |
|
2,0 mm |
5,6 mm |
15,0 mm |
22,0 mm |
11,2 kN |
|
2,5 mm |
6,3 mm |
17,0 mm |
26,0 mm |
15,5 kN |
Les pastilles de soudure doivent présenter un diamètre nominal à ±0,2 mm près. Le pas de soudure doit être suffisamment grand pour éviter les fuites de courant. Au début de chaque poste, des essais de pelage destructifs doivent être effectués afin de vérifier que les ruptures par arrachement des boutons sont ductiles.
Les soudeurs en atelier testent la résistance des soudures par des essais d'arrachement destructifs : ils placent une éprouvette soudée dans un étau et séparent les tôles en les décollant. Une soudure conforme laissera un bouton de métal rond et net sur la tôle d'appui (essai d'arrachement par bouton). Un cisaillement plat du joint indique une soudure à froid trop fine.
Étude de cas en atelier : Conversion d’armoires embouties du soudage MIG au soudage par résistance (RSW)
Production en série de châssis SPCC de 1,2 mm par JS Precision L'opération consistait à souder les renforts internes aux revêtements externes. La conception initiale prévoyait 16 points de soudure MIG, ce qui engendrait un gauchissement diagonal de 1,8 mm et nécessitait 12 minutes de meulage après soudage.
Notre équipe d'ingénierie a automatisé la chaîne de montage. soudage par points par résistance:
- Changement d'outillage DFM : Bride de retour de raidisseur étendue de 8,0 mm à 12,0 mm selon la règle 2d + 3,0 mm pour une taille de pépite de 4,4 mm de diamètre.
- Paramètres du programme de soudage : Courant appliqué de 8,8 kA, force d'électrode de 2,8 kN et 12 cycles de temps de soudage avec des pointes en cuivre-chrome de classe 2.
- Résultats en matière de qualité et de coûts : Le gauchissement diagonal a été réduit de 1,8 mm à moins de 0,2 mm, éliminant ainsi le besoin de redressage manuel et de meulage des bourrelets. Le temps d'assemblage a été diminué de 14 minutes à 38 secondes par châssis, entraînant une réduction directe des coûts de fabrication de 62 %.
Détail du coût par soudure
Dans les cellules automatisées, le coût de la main-d'œuvre directe par soudure varie de 0,005 $ à 0,015 $ :
- Coût de l'électricité : L'énergie électrique est appliquée pendant 100 à 250 millisecondes, consommant de 0,003 à 0,008 kilowatt-heure et coûtant moins de 0,0015 $ par utilisation.
- Usure de l'embout en cuivre : Les capuchons en cuivre coûtent entre 4 et 8 dollars chacun, permettant de réaliser de 20 000 à 50 000 soudures lorsque les pointes sont correctement dressées, pour un coût d’environ 0,003 dollar par soudage.
- Temps machine : Le temps de traitement du robot (0,8 à 1,5 seconde par point), la maintenance et l'amortissement du matériel constituent le reste du coût. Pour une comparaison des coûts de fabrication, consultez notre Détail des coûts des services de soudage.
FAQ
Quelle est la résistance du soudage par points, et est-il suffisamment résistant pour les assemblages robustes ?
Lors de la détermination Quelle est la résistance du soudage par points ?Un noyau de soudure qualifié de 4,5 mm sur acier de 1,2 mm résiste à une force de cisaillement supérieure à 5,8 kN selon les normes AWS. Le métal de base cède en traction avant que le joint soudé ne cède en cisaillement, confirmant ainsi la qualité des joints. soudure par points forte Suffisant pour les châssis de véhicules, les cadres et les armoires de climatisation lourdes.
Peut-on obtenir des soudures fiables sur des tôles d'aluminium grâce aux procédés de soudage par résistance ?
Oui. Cependant, l'aluminium nécessite un courant continu de moyenne fréquence (MCFC) de 25 000 à 45 000 A et des électrodes en cuivre-zirconium de classe 1 en raison de sa conductivité thermique élevée et de sa couche d'oxyde (Al₂O₃). Ce matériau doit être nettoyé dans les 24 heures précédant le soudage afin d'éviter les défauts de surface.
Qu’est-ce qui provoque l’expulsion de matière en surface et l’indentation profonde dans les pièces soudées par résistance de précision ?
Les défauts de surface et les déformations des électrodes supérieures à 10 % de l'épaisseur de la tôle lors du soudage par résistance sont dus à une pression de serrage insuffisante, à des tôles sales ou à un courant trop élevé. Les électrodes inclinées de plus de 0,5° et les électrodes à pointe arrondie provoquent une concentration de chaleur et des projections de métal en fusion.
Quels sont les compromis entre le soudage par points et le rivetage dans la fabrication de tôles ?
Comparer soudage par points vs rivetage Ce procédé permet d'équilibrer les coûts d'outillage et de matériel. Le soudage par points coûte moins de 0,01 $ par point, n'ajoute aucun poids et ne nécessite aucune préparation des trous. Le rivetage coûte entre 0,05 $ et 0,15 $ par fixation, mais permet d'assembler des panneaux peints, des métaux dissemblables et des pièces invisibles.
Quels sont les facteurs qui déterminent le coût du soudage par résistance par soudure en production ?
Ligne de base coût du soudage par résistance par soudure Le coût de cycle pour les opérations automatisées se situe entre 0,005 et 0,015 $. Trois facteurs principaux déterminent ce coût : la consommation d’énergie (0,005 kWh/point), l’usure du capuchon en cuivre et la cadence de production. Ce faible coût de cycle, comparé au soudage à l’arc manuel, permet de réduire d’environ 80 % le coût du soudage par points pour les tôles fines.
Conclusion
Le soudage par points par résistance est la méthode la plus rapide et la plus économique pour la fabrication de supports et de cadres structuraux. Le soudage à la molette par résistance convient à la réalisation de joints étanches pour les réservoirs et les conduits de fluides. Le soudage par projection par résistance évite les dommages esthétiques lors du filetage. Les soudures supérieures à 3,0 mm ou les joints nécessitant un ajustement serré requièrent le soudage MIG. La fabrication d'enceintes rigides complexes est déterminée par une évaluation. services de soudage et de fonderie.
Téléchargez vos données CAO 3D (STEP ou DXF) sur JS Precision. Nos ingénieurs concepteurs évaluent les marges des brides, les jeux de shuntage et l'accessibilité des outillages pour une analyse de fabricabilité et un devis sous 24 heures. Pour une fabrication clé en main, consultez notre offre. services de soudage de tôlerie.
Ressource