Italiano




Saldatura a resistenza per lamiere Questo processo fonde lamiere sovrapposte utilizzando il calore generato dalla resistenza elettrica (Q = I²Rt) e la pressione di serraggio, senza l'impiego di filo d'apporto o gas di protezione. È progettato per lamiere con spessori compresi tra 0,5 mm e 3,0 mm e ogni ciclo richiede meno di 0,25 secondi.
Tabella di selezione rapida del processo di saldatura della lamiera
La saldatura a punti per resistenza viene utilizzata nelle giunzioni a sovrapposizione delle strutture, la saldatura a cordone nei recipienti a tenuta stagna, la saldatura a proiezione nella ferramenta stampata e la saldatura ad arco MIG quando lo spessore delle lamiere supera i 3,0 mm o il gioco supera gli 0,8 mm.
| Tipo di processo | Intervallo di spessore | Configurazione congiunta | Velocità del ciclo | Sigillatura ermetica | Costo relativo per articolazione | Rischio di guasto primario |
| Saldatura a punti per resistenza (RSW) | Da 0,5 mm a 3,0 mm | Giunzione a sovrapposizione | Da 0,05 a 0,25 s | No (pepite discrete) | Il più basso (da $0,005 a $0,015) | Esplosione di materiale fuso, deviazione di corrente |
| Saldatura a resistenza dei giunti (RSEW) | Da 0,3 mm a 2,0 mm | Cucitura continua sovrapposta | da 0,5 a 3,0 m/min | Sì (fino a una pressione di 0,3 MPa) | Medio (da 0,08 a 0,20 dollari/m) | Usura dell'elettrodo della ruota, graffi superficiali |
| Saldatura a proiezione per resistenza (PW) | Da 0,8 mm a 4,0 mm | Fossette in rilievo, elementi di fissaggio saldati | Da 0,1 a 0,4 s (multipunto) | Parziale (solo rilievo dell'anello) | Basso (da $0,010 a $0,025) | Collasso incompleto della fossetta |
| Saldatura ad arco MIG (GMAW) | Da 1,5 mm a 12,0+ mm | Manico, tee, angolo, giro | Da 5 a 25 secondi per cucitura | Costo elevato (da 0,35 a 0,80 dollari a spinello) | Costo elevato (da 0,35 a 0,80 dollari a spinello) | Bruciatura della lamina sottile, deformazione della lastra |
Che cos'è la saldatura a resistenza per lamiere?
Saldatura a resistenza per lamiere La corrente elettrica scorre attraverso il pezzo in lavorazione mentre la lamiera viene compressa dagli elettrodi per riscaldare i punti di fusione sulle superfici di contatto. La famiglia comprende saldatura a punti a resistenzasaldatura a punti e saldatura a proiezione.
Come si accumula il calore all'interfaccia del foglio
L'elevato flusso di corrente nelle punte di rame provoca un riscaldamento localizzato nel punto di massima resistenza di contatto della lamiera. La forza di serraggio trattiene il nucleo di saldatura liquido all'interno del giunto, eliminando la necessità di gas di protezione del flusso del filo d'apporto o di deformazione del pannello.
Configurazioni standard delle macchine in officina
Nei negozi sono in funzione tre configurazioni standard di macchine:
- Saldatrici a punti da banco: Bracci fissi utilizzati per la saldatura a punti singoli su staffe e lamiere.
- Macchine per la saldatura continua di cordoni: Ruote di rame che ruotano attorno a una giunzione, creando serbatoi a tenuta d'aria grazie all'azionamento di un motore.
- Saldatrici a proiezione a pressa: Piastre di pressatura che consentono di comprimere più sporgenze o saldare dadi in un'unica operazione.
Come funziona la saldatura a punti per resistenza su lamiere industriali?
In saldatura a punti a resistenzaLe lamiere metalliche vengono tenute tra le punte di rame e una corrente da 4.000 a 15.000 A viene fatta passare attraverso la giunzione. Ciò crea una saldatura fusa all'interfaccia in 0,05-0,25 secondi e con una pressione da 1,5 a 5,5 kN senza alcun materiale d'apporto.
Le quattro fasi del processo di saldatura a punti
Ogni saldatura si compone di quattro fasi rapide:
- Passo di compressione: Le punte si stringono l'una contro l'altra in base a una pressione preimpostata per posizionare i fogli e chiudere eventuali aperture.
- Fase di saldatura: La corrente fluisce attraverso le superfici di contatto con un'elevata intensità per formare la pepita.
- Mantieni il passo: La corrente si interrompe mentre le punte continuano a tenere premuto per raffreddare la pepita attraverso punte di rame raffreddate ad acqua.
- Fuori tono: Le punte si separano per trasportare la sigaretta in un altro punto.
Saldabilità dei metalli per le leghe di lamiera più comuni
Le condizioni di saldatura cambiano in relazione alla resistenza elettrica e alla conduttività termica secondo Norma ISO 18278-2 per la saldatura a resistenza:
- Acciaio dolce a basso tenore di carbonio (SPCC / acciaio laminato a freddo): È il metallo più facile da saldare a punti utilizzando elettrodi in rame-cromo di classe 2, senza necessità di ripristino dell'elettrodo per numerosi cicli.
- Acciaio inossidabile austenitico (304/316): L'elevata resistenza di questo metallo richiede una corrente inferiore del 30-50% e una maggiore forza di serraggio per evitare bruciature superficiali.
- Leghe di alluminio (5052 / 6061): Le perdite di calore fanno sì che questo metallo necessiti di una corrente tre volte maggiore, elettrodi in rame-zirconio di Classe 1 e spazzolatura con spazzola metallica entro 24 ore.
Saldatura a punti, a cordone o a proiezione: quale metodo di saldatura a resistenza è più adatto al tuo pezzo?
In saldatura a punti, a cordone o a proiezioneLa saldatura a punti è un'opzione economica per le staffe strutturali, la saldatura a cordone garantisce un serbatoio a tenuta stagna e la saldatura a proiezione prevede la fusione di incavi stampati per unire più punti contemporaneamente senza danneggiare le superfici del pezzo.
Differenze in officina e limitazioni
Il processo è dedicato a determinate forme di componenti:
- Caratteristiche della saldatura a punti: Crea cerchi discreti sulle giunzioni a sovrapposizione utilizzate per le staffe aperte, ma non è in grado di formare una tenuta ermetica all'aria o ai fluidi.
- Caratteristiche della saldatura a cordone: Passate delle rotelle di rame sui bordi delle lamiere per creare una sigillatura ermetica in grado di resistere a una pressione interna di 0,3 MPa.
- Caratteristiche della saldatura a proiezione: La corrente passa attraverso cerchi stampati o dadi di saldatura e salda simultaneamente più punti senza creare punte profonde.
Metodi di assemblaggio alternativi: confronto tra saldatura a punti e montaggio meccanico.
I team di progettazione confrontano la giunzione della resistenza direttamente con gli elementi di fissaggio in saldatura a punti contro rivettatura.
La rivettatura richiede fori preforati, ferramenta acquistata e manodopera manuale. La saldatura a punti unisce le lamiere in una frazione di secondo, senza costi aggiuntivi per la ferramenta e senza peso morto. La rivettatura è comunque necessaria quando si uniscono pannelli preverniciati, componenti non conduttivi o materiali incompatibili come l'alluminio e la fibra di carbonio, poiché il calore della saldatura può danneggiare i rivestimenti o causare corrosione galvanica.
Confronto tra processi: saldatura a punti, saldatura a rulli e saldatura a proiezione.
| Metrica di valutazione | Saldatura a punti per resistenza (RSW) | Saldatura a resistenza dei giunti (RSEW) | Saldatura a proiezione per resistenza (PW) | Rivettatura cieca (meccanica) |
| Sigillatura ermetica delle giunzioni | Non sigillati (pepite distanziate) | Tenuta ermetica (grado di protezione IP67 / 0,3 MPa) | Non sigillato (standard) / Sigillato (con incisione ad anello) | Richiede sigillante liquido o rondelle di gomma |
| Velocità tipica del ciclo | Da 0,05 a 0,25 secondi per punto | 0,5-3,0 m/min di avanzamento continuo | Da 0,1 a 0,4 s (più punti contemporaneamente) | Da 2,5 a 6,0 secondi per rivetto manuale |
| Incavo cosmetico | Segno visibile (dal 5% al 15% dello spessore del foglio) | Carreggiata continua | Tracce minime o nulle sul lato piatto | Testa del rivetto visibile, in rilievo o svasata |
| Guasto del processo primario | Deviazione di corrente o rottura del bordo | Deformazione termica lungo i bordi lunghi e sottili | Collasso incompleto della fossetta o saldatura a freddo | Rottura del mandrino, fori allentati, corrosione |
Per gli assemblaggi di fogli in cui stai considerando saldatura a punti, a cordone o a proiezionePer le strutture portanti generiche, utilizzate la saldatura a punti per contenere i costi di attrezzaggio; per le parti che devono contenere fluidi, optate per la saldatura a rulli; per stampaggi multipunto rapidi con superfici estetiche pulite, utilizzate la rivettatura; e per l'unione di materiali preverniciati o dissimili, utilizzate la saldatura a rivetto.
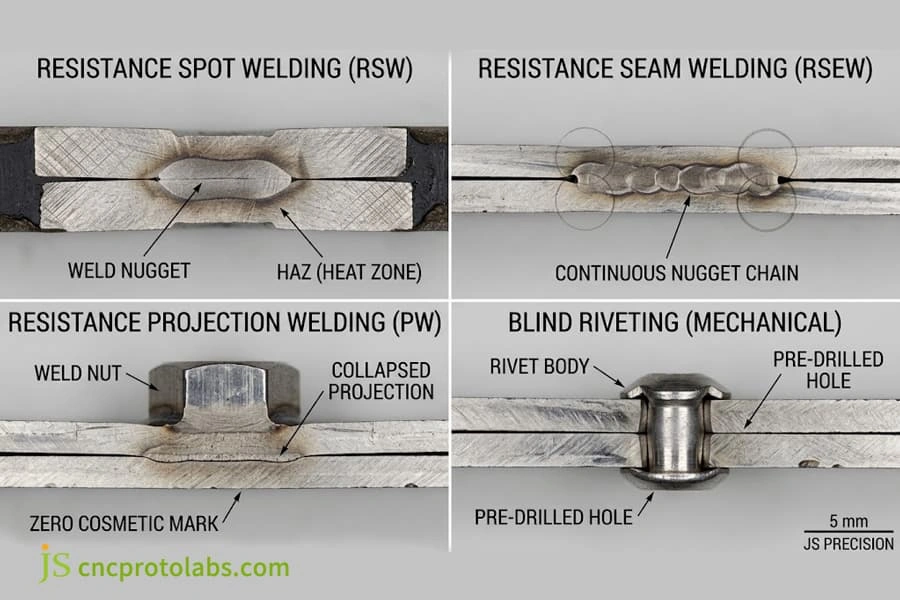
Sezioni macroscopiche metallografiche che mostrano la fusione del punto di saldatura, le sigillature ermetiche a giunto continuo, il collasso della proiezione e la rivettatura meccanica.
Saldatura a resistenza vs saldatura MIG: quando è opportuno automatizzare il processo di saldatura della lamiera?
Saldatura a resistenza contro saldatura MIG è influenzato dallo spessore del metallo, dall'accoppiamento e dal volume. La saldatura a resistenza non richiede gas, elimina la perforazione e riduce la distorsione termica all'80% quando lo spessore del metallo è inferiore a 3,0 mm. La saldatura MIG si distingue ancora quando ci sono spazi più ampi di oltre 0,8 mm. Quando il volume supera i 5.000 pezzi all'anno, saldatura a punti è automatizzato.
Confronto tra saldatura a resistenza e saldatura ad arco MIG.
La saldatura ad arco MIG su lamiere di spessore inferiore a 2,0 mm presenta tre svantaggi in officina:
- Distorsione termica e fogli ondulati: Il calore di un arco lineare deforma la lamiera sottile. Standard Saldatura MIG vs TIG vs saldatura ad arco I processi offrono una capacità di colmare le lacune superiore rispetto ai giunti a resistenza quando i pezzi superano i 3,0 mm e necessitano di giunti strutturali profondi.
- Ulteriori operazioni di levigatura e pulizia: Le saldature MIG presentano un cordone in rilievo e alcuni schizzi che gli operai addetti all'assemblaggio devono levigare prima della verniciatura, mentre le saldature a punti producono solo un leggero aspetto con la punta arrotondata.
- Tolleranze di assemblaggio per la saldatura: La saldatura a resistenza dipende dal fatto che le lamiere si tocchino in modo pulito a meno di 0,15 mm. Per un maggiore gioco nell'accoppiamento, ogni inserimento deve confrontare il Resistenza della saldatura laser rispetto alla saldatura MIG per involucri strutturali senza deformazione termica.
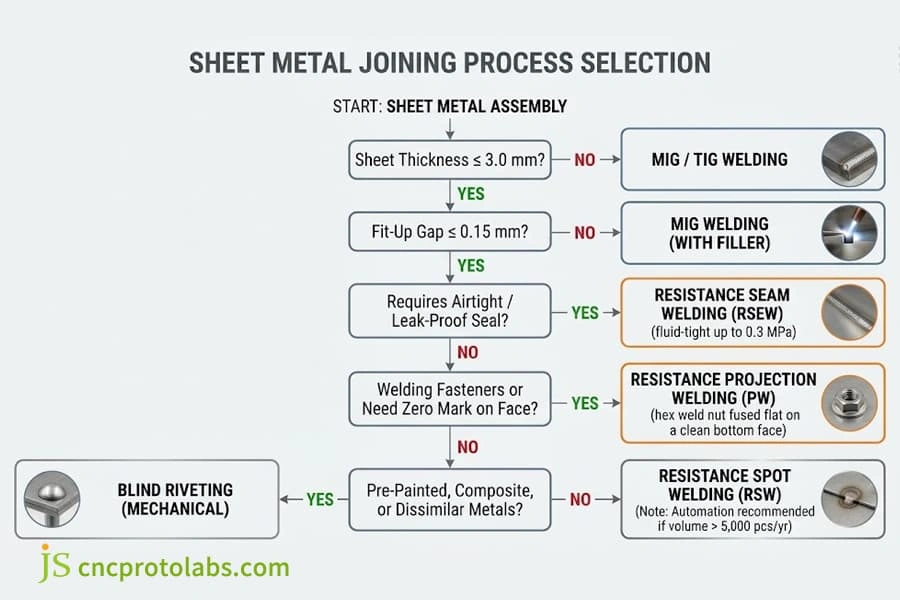
Albero decisionale di selezione ingegneristica che mette in relazione lo spessore della lamiera, gli spazi di accoppiamento e i requisiti di tenuta con i metodi di giunzione ottimali.
Integrazione di celle di saldatura a punti automatizzate
Le pistole manuali portano ad operatori affaticati e a un contatto della punta inclinato. Adottando automazione della saldatura a puntiÈ possibile garantire una produzione stabile utilizzando quattro aggiornamenti hardware:
- Inverter a media frequenza (MFDC): Questi dispositivi funzionano a 1.000 Hz e consumano il 30% in meno di elettricità, trasferendo corrente in un millisecondo.
- Pistole per saldatura servoassistita: Queste pistole per saldatura a comando elettrico bloccano delicatamente le punte senza l'uso di martelli pneumatici, riducendo della metà i segni sulla superficie.
- Tagliapunte robotizzato: Le taglierine automatiche rimodellano le punte di rame deformate a fungo nella forma del progetto in meno di cinque secondi ogni 250-400 saldature. Per le linee ad alta velocità, il confronto delle prestazioni delle celle di resistenza con Saldatura laser automatizzata vs saldatura TIG manuale Consente ai team di stabilire l'equilibrio ideale tra tempo di ciclo e costo del capitale investito nelle attrezzature.
- Regolatori di potenza adattivi: Il feedback in tempo reale regola automaticamente la potenza prima che si verifichi una scintilla.
Come progettare componenti per la saldatura a resistenza: dimensioni del punto di saldatura, parametri e costi?
Dimensionamento della saldatura di parti saldate a resistenza le giuste larghezze della flangia, margine del bordo e passo della saldatura per prevenire scoppi del bordo e shunt di corrente. La dimensione/i parametri del punto di saldatura target sono dimensionati in modo che la resistenza al taglio del giunto di saldatura a resistenza sia uguale a quella del metallo base per controllare il costo della saldatura a resistenza per saldatura nella produzione di massa al di sotto di $0,015.
Regole base DFM per la stampatura di lamiere
Ignorare lo spazio disponibile per gli elettrodi e l'espansione del metallo liquido porta a rotture dei bordi e alla produzione di pezzi di scarto:
- Sovrapposizione minima delle flange: Le flange devono trattenere la punta di rame senza affondare nel raggio di curvatura interno della lamiera. La lunghezza della flangia deve essere pari al doppio del diametro del nucleo più 3,0 mm.
- Margine minimo del bordo: La saldatura a punti troppo vicina al bordo provoca esplosioni di metallo fuso a causa della pressione del morsetto. La distanza dal centro del punto di saldatura al bordo della lamiera deve essere pari a 1,5 volte il diametro del punto di saldatura.
- Distanza minima tra i pali: Se due punti di saldatura sono troppo vicini, la corrente di saldatura verrà prelevata dal nucleo freddo adiacente invece di formarne uno nuovo. Questo fenomeno è chiamato deviazione di corrente. Mantenere la distanza tra i punti di saldatura pari a 3 volte il diametro del nucleo.
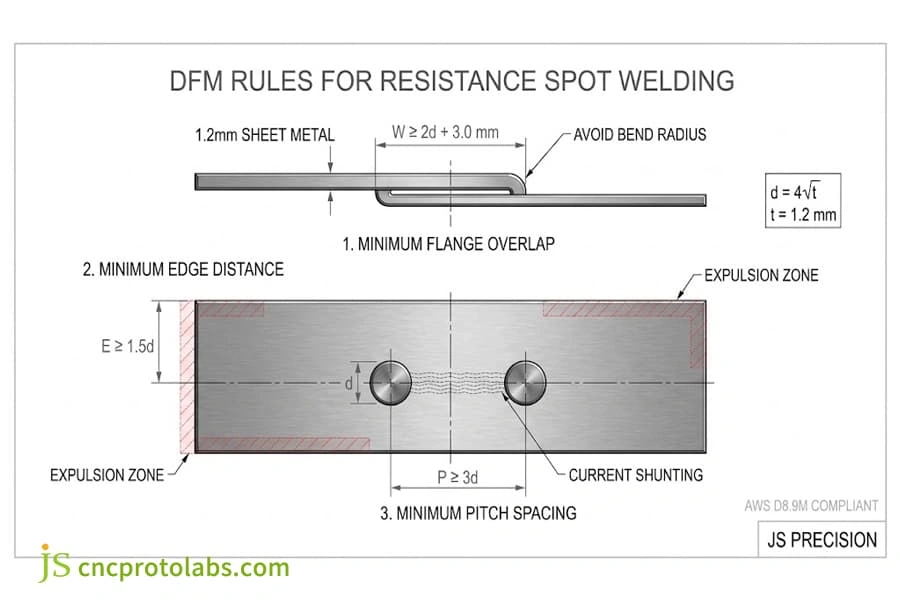
Tabella dei diametri e della resistenza dei punti di saldatura AWS D8.9M
Secondo il Standard di saldatura di fogli AWS D8.9MIl diametro desiderato del pepita deve essere quattro volte la radice quadrata dello spessore della lamiera. Per due spessori diversi, considerare le dimensioni in base allo spessore della lamiera più sottile.
|
Spessore della lamiera |
Diametro della pepita bersaglio |
Larghezza minima della flangia |
Passo minimo di saldatura |
Resistenza al taglio a basso tenore di carbonio |
|
0,8 mm |
3,6 mm |
10,0 mm |
12,0 mm |
3,2 kN |
|
1,0 mm |
4,0 mm |
11,0 mm |
14,0 mm |
4,5 kN |
|
1,2 mm |
4,4 mm |
12,0 mm |
16,0 mm |
5,8 kN |
|
1,5 mm |
4,9 mm |
13,0 mm |
18,0 mm |
7,6 kN |
|
2,0 mm |
5,6 mm |
15,0 mm |
22,0 mm |
11,2 kN |
|
2,5 mm |
6,3 mm |
17,0 mm |
26,0 mm |
15,5 kN |
I punti di saldatura devono rientrare in un intervallo di ±0,2 mm rispetto ai diametri di progetto. Il passo di saldatura deve essere sufficientemente ampio da evitare il bypass della corrente elettrica. All'inizio di ogni turno, devono essere condotti test di pelatura distruttivi per garantire che le rotture dovute all'estrazione del bottone siano duttili.
I saldatori in officina testano la resistenza delle saldature con prove di pelatura distruttive: posizionano un campione saldato in una morsa e separano le lamiere. Una saldatura a norma lascerà un bottone di metallo pieno e rotondo sulla lamiera adiacente (prova di estrazione del bottone). Il taglio del giunto piatto indica una saldatura a freddo troppo piccola.
Caso di studio in officina: Conversione di involucri stampati da saldatura MIG a RSW
Serie di produzione del telaio SPCC da 1,2 mm di JS Precision Il lavoro prevedeva la saldatura di canali di rinforzo interni ai rivestimenti esterni. Il progetto iniziale prevedeva 16 saldature MIG a punti, che creavano una deformazione diagonale di 1,8 mm e richiedevano 12 minuti per la molatura post-saldatura.
Il nostro team di ingegneri ha trasferito l'assemblaggio all'automazione saldatura a punti a resistenza:
- Modifica degli utensili DFM: Flangia di ritorno del rinforzo estesa da 8,0 mm a 12,0 mm secondo la regola 2d + 3,0 mm per una dimensione del nucleo di 4,4 mm di diametro.
- Parametri del programma di saldatura: È stata applicata una corrente di 8,8 kA, una forza dell'elettrodo di 2,8 kN e un tempo di saldatura di 12 cicli con punte in rame-cromo di classe 2.
- Risultato in termini di qualità e costi: La deformazione diagonale è stata ridotta da 1,8 mm a meno di 0,2 mm, rendendo superflue le operazioni di raddrizzamento manuale e la molatura dei bordi. Il tempo di assemblaggio è diminuito da 14 minuti a 38 secondi per telaio, con una conseguente riduzione diretta dei costi di produzione del 62%.
Ripartizione dei costi per saldatura
Nelle celle automatizzate, il costo della manodopera diretta per saldatura varia da 0,005 a 0,015 dollari:
- Costo dell'elettricità: L'energia elettrica viene applicata per un periodo compreso tra 100 e 250 millisecondi, consumando da 0,003 a 0,008 kilowattora e costando meno di 0,0015 dollari per impulso.
- Usura della punta in rame: I cappucci in rame hanno un prezzo che varia da 4,00 a 8,00 dollari ciascuno, consentono di effettuare da 20.000 a 50.000 saldature se le punte sono opportunamente rifinite e costano circa 0,003 dollari per ogni saldatura.
- Tempo di elaborazione: Il tempo di utilizzo del robot (da 0,8 a 1,5 secondi per punto), la manutenzione e l'ammortamento delle attrezzature costituiscono la parte restante del costo. Per un confronto dei costi di produzione, consultare il nostro ripartizione dei costi dei servizi di saldatura.
FAQ
Quanto è resistente la saldatura a punti e la saldatura a punti è sufficientemente resistente per assemblaggi gravosi?
Nel determinare quanto è resistente la saldatura a punti?, un nucleo qualificato da 4,5 mm su acciaio da 1,2 mm resiste a una resistenza al taglio di oltre 5,8 kN secondo gli standard AWS. Il metallo base cede per trazione prima che il giunto di saldatura ceda per taglio, confermando che i giunti sono saldatura a punti resistente sufficiente per telai di veicoli, strutture portanti e armadi HVAC pesanti.
È possibile ottenere saldature affidabili su lamiere di alluminio utilizzando processi di saldatura a resistenza?
Sì. Ma l'alluminio richiede una corrente da 25.000 a 45.000 A da inverter a corrente continua a media frequenza (MFDC) ed elettrodi in rame-zirconio di Classe 1 perché ha un'elevata conduttività termica e uno strato di ossido (Al2O3). Questo materiale deve essere pulito entro 24 ore prima della saldatura per evitare la formazione di schegge sulla superficie.
Quali sono le cause dell'espulsione superficiale e della formazione di profonde rientranze nei componenti saldati di precisione mediante resistenza?
Le deformazioni superficiali e le ammaccature della punta superiori al 10% dello spessore della lamiera nei pezzi saldati a resistenza sono dovute a una pressione di serraggio insufficiente, a lamiere sporche o a un flusso di corrente eccessivo. Le punte degli elettrodi inclinate di oltre 0,5° e le punte arrotondate causano una concentrazione di calore e la fuoriuscita di metallo fuso.
Quali sono i compromessi nella saldatura a punti rispetto alla rivettatura nella produzione di lamiere?
Confrontare saldatura a punti contro rivettatura Il sistema bilancia i costi degli utensili con quelli dell'hardware. La saldatura a punti costa meno di 0,01 dollari per punto, non aggiunge peso e non richiede la preparazione dei fori. La rivettatura costa da 0,05 a 0,15 dollari per elemento di fissaggio, ma permette di unire pannelli verniciati, metalli diversi e assemblaggi ciechi.
Quali fattori determinano il costo per saldatura nella produzione tramite saldatura a resistenza?
Linea di base costo della saldatura a resistenza per saldatura Nei cicli automatizzati, il costo è compreso tra $0,005 e $0,015. Tre fattori che incidono sul costo sono: la potenza (0,005 kWh/punto), l'usura del cappuccio di rame e la frequenza di esecuzione. Un costo del ciclo così basso, rispetto alla saldatura ad arco manuale, fa sì che la saldatura a punti risulti circa l'80% meno costosa della saldatura ad arco manuale per lamiere sottili.
Conclusione
La saldatura a resistenza a punti è la più rapida ed economica per la produzione di staffe e telai strutturali. La saldatura a resistenza a rulli è adatta per la realizzazione di giunzioni a tenuta di fluidi in serbatoi e condotti. La saldatura a resistenza a proiezione evita danni estetici alla superficie durante l'installazione delle filettature. Saldature di dimensioni superiori a 3,0 mm o giunzioni che richiedono accoppiamenti laschi richiedono la saldatura MIG. La fabbricazione di involucri rigidi complessi viene decisa valutando Servizi di saldatura vs servizi di fusione.
Carica i tuoi dati CAD 3D (STEP o DXF) su JS Precision. I nostri ingegneri progettisti valutano i margini delle flange, gli spazi di shunt e l'accesso agli utensili per la valutazione DFM e la quotazione entro 24 ore. Per la produzione chiavi in mano, consulta la nostra Servizi di saldatura di lamiere.
Risorsa