 日本語




溶接加工サービス完全な接合貫通(CJP)を確保し、融着の欠如、アンダーカット、過度の熱歪みを排除するには、エンジニアリング設計中に接合ベベル形状と嵌合クリアランスの定量化された公差制御が必要です。母材の厚さが 6.0 mm 以上の場合、エンジニアリング仕様では、接合部をシングル V 60° ± 5°、U 溝 15° ~ 20°のいずれかで面取りし、ルート面の高さを制御し (1.0mm ~ 2.0mm)、溶融池にアクセスできるようにルート クリアランスを確保する (1.5mm ~ 2.5mm) 必要があります。
溶接製作サービス: コアジョイントパラメータ参照マトリックス
|
ジョイントタイプ |
厚さの範囲 |
推奨ベベル角度 |
標準ルート開口部 |
ルートフェイス |
品質と経済指標 |
|---|---|---|---|---|---|
|
スクエアバット |
1.0mm~4.0mm |
0° (ベベルなし) |
0.8mm~1.5mm |
全厚 |
ベベル加工コストが不要になり、薄板エンクロージャに適しています。 |
|
シングル V バット |
5.0mm~16.0mm |
60°±5° |
1.5mm~2.5mm |
1.5mm±0.5mm |
全セクションの浸透を保証し、根の融合不足を解消します。 |
|
ダブルV/Xバット |
> 16.0mm |
60°±5°(両側対称) |
2.0mm~3.0mm |
2.0mm±0.5mm |
対称溶接により残留応力のバランスが取れ、角度歪みが 60% 減少します。 |
|
ベベル T ジョイント |
≧8.0mm(縦板) |
45°~50° |
1.0mm~2.0mm |
1.0mm~1.5mm |
動的荷重下での貫通深さと定格せん断強度を確保します。 |
AWS D1.1/D1.1M:2025 規格によると、5 ~ 16 mm プレートのシングル V 突合せジョイントは、ジョイントを完全に貫通させるために、1.5 ~ 2.5 mm のルート開口部を持つ 60° ± 5° の夾角を持つ必要があります。 ISO 9692-1:2013 に基づいて、溶融溶接の溝のタイプと寸法はプレートの厚さと接合部の形状によって決まります。たとえば、16 mm を超えるプレートの場合、U 溝のベベル角度は 15 ~ 20 度になります。
ベベル形状とアセンブリクリアランスの適切な設計が、それを決定する重要な物理的要因となります。溶接溶け込みこれにより、溶接後の検査と二次加工のコストが約 40% 削減されます。
溶接製造サービスはなぜ厳格な接合面取りとクリアランス規則に従わなければならないのですか?
溶接製造サービスにおけるジョイントベベルとフィットアップクリアランスの標準化により、アーク溶け込み深さと溶融池の封じ込めのバランスが取れ、コールドラップ、過剰なスパッタ、重荷重に耐える溶接部全体の深刻な角度歪みが直接排除されます。
ベベルとルートクリアランスの物理的拘束機構
プレートの厚さが≥ 6.0 mmの場合、フラットエンドの突合せ溶接は金属を完全に貫通できないため、面取りを行う必要があります。ルート間隔が1.0 mm 未満の場合、ルート面のアーク溶接は不可能であり、その結果、ルート融合が不完全になります。 3.5 mmを超えるスペースがあると、溶接溜まりの表面張力が破壊され、溶け落ちが発生します。
最新の精密製造により、組み立て精度が保証されます。
重量構造コンポーネント プロジェクトを扱う JS Precision の実際のシナリオでは、レーザー 3D アライメント検査システムと剛性治具を併用することで、3,000 mm のワークピースのアセンブリ ルート クリアランスの変動を0.3 mm 以下に制限し、NDT のファーストパス歩留まりを保証できます。カスタム金属溶接製作サービス98.5%を超える可能性があります。
溶接溝の設計が仕様を満たしているかどうかわかりませんか?今すぐ無料の DFM 評価を受けてください。当社の溶接エンジニアが、図面に基づいてベベル角度とクリアランスの最適化を提案します。
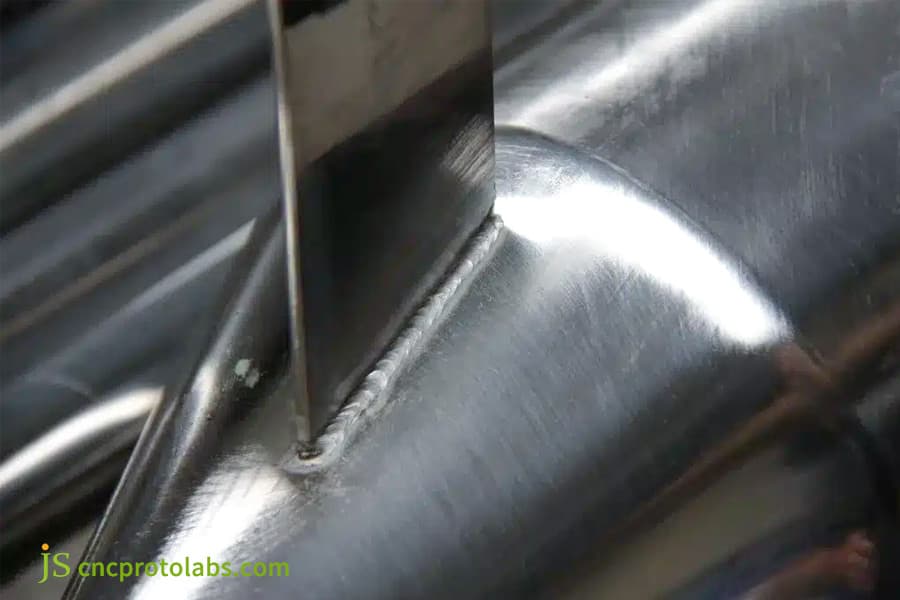
図 1: 金属タンクの溶接接合面の拡大図。
さまざまな板厚の溶接ベベル角度と形状を計算するにはどうすればよいですか?
溶接開先の断面容積は、エンジニアがジョイントベベル設計でシングル V (60°)、ダブル V (60°)、または U 溝 (15°~20°) を指定する必要があるかどうかを決定し、金属の堆積と溶け込みを最適化するために板厚に比例してスケールします。
板厚のグレーディングとベベル形状の選択
JS Precision は、圧力容器プロジェクトに豊富な経験を持つ経験豊富な溶接会社です。当社の実経験に基づいて、プレートの厚さが 4.0 mm 以下の場合、タイプ I フラットバットジョイント (ルートクリアランス 1.0 mm ± 0.2 mm ) を推奨します。厚さ 5.0 ~ 16.0 mm の場合は、シングル V ジョイント (60° ± 5°) を推奨します。角度が 45° 未満の場合、多くの場合、根元側での融着が欠如していることを意味しますが、角度が 70° を超えると、金属の堆積量が 35% 以上増加する可能性があります。
AWS D1.1/D1.1M:2025状態: シングル V 溝角度 60° ± 5°、根元クリアランス 1.5 ~ 2.5 mm。
厚さが 16.0 mm を超える場合は、対称のダブル V またはルート クリアランスの狭い U 溝 (ルート フィレット半径 5.0 ~ 8.0 mm の15° ベベル) を選択する必要があり、この溶接準備により溶接ワイヤの消費量を最大約 45% 節約できます。当社は板金溶接製作サービスプロバイダーとして、この規格に基づいた接合ベベル設計を厳密に遵守しています。
ベベルタイプごとの溶接金属体積と入熱の比較
|
板厚(mm) |
溝タイプ |
開先角度 (°) |
根元半径(mm) |
単位長さあたりの充填面積 (mm²) |
相対入熱指数 |
|---|---|---|---|---|---|
|
10.0 |
シングルV |
60 |
— |
18.0 |
1.00 (ベースライン) |
|
10.0 |
ダブルV |
60(片側) |
— |
12.5 |
0.69 |
|
20.0 |
シングルV |
60 |
— |
58.0 |
1.00 (ベースライン) |
|
20.0 |
ダブルV |
60(片側) |
— |
37.0 |
0.64 |
|
20.0 |
U溝 |
15 |
6.0 |
28.0 |
0.49 |
|
30.0 |
シングルV |
60 |
— |
125.0 |
1.00 (ベースライン) |
|
30.0 |
ダブルV |
60(片側) |
— |
78.0 |
0.62 |
|
30.0 |
U溝 |
15 |
8.0 |
52.0 |
0.41 |
AWS D1.1/D1.1M:2025 によると、10 mm プレートの夾角 60° のシングル V 溝により、単位長さあたり約 18 mm² のフィラーメタル断面積が得られます。 ISO 9692-1:2013 によると、15° のベベルと 6 mm の根元半径を持つ U 溝は、16 mm を超えるプレートのシングル V と比較してフィラーの体積を 40% 削減します。
板厚20.0mmを超える場合にU字ベベルを使用すると、溶接金属面積が50%以上削減され、入熱量が0.41まで低減され、同時に溶接歪みや残留応力が効果的に最小限に抑えられます。
溶接クリアランスは溶接の溶け込み深さと欠陥の防止にどのような影響を与えますか?
根溶接クリアランスは、ジョイントルートにおける溶融池の流体力学の主要な機械的制御として機能し、自動溶接が完全なジョイント貫通を達成するか、溶け落ちが生じるかを決定します。
アセンブリクリアランス許容範囲と欠陥の原因
アセンブリ内の突合せジョイントの許容クリアランス公差は 1.5 mm ± 0.5 mm です。クリアランスが 0.8 mm 未満であると、通常、溶接ルートの領域に微小亀裂が発生し、疲労のリスクが大幅に増加します。クリアランスが 3.0 mm を超えると、溶融金属が垂れ下がり、深さ 0.8 mm 以上のアンダーカットが発生します。
ASME BPVC のセクション IX (2025 年版) では、ルート側のアンダーカットが完全にないように、動的および加圧荷重溶接ジョイントを採用しています。言い換えれば、これらの溶接の根元では、根元側のアンダーカットは許可されません。
3,000mm のワークピースでのクリアランス変動要件を満たすために、JS プレシジョンは、変動を最大 0.3 mmに抑えるしっかりとした治具とレーザー 3D アライメント システムを備えた溶接継手の設計ルールを組み込みました。
アセンブリクリアランス制御のエンジニアリング実装
当社の専門知識により、海洋構造プロジェクトでは、空気圧式の内部サポート クランプがルート開口部を 1.8 mm ± 0.2 mm に維持することがわかっています。パルス GMAW と併せて、ルート ルート開口部のサイズを 0.8 ~ 1.2 mm に継続的に維持するのにも役立ちます。これにより、構造用金属溶接製造における高品質の納品が保証されます。
フィッティングルートの開口部を制御することは、溶接の品質にとって非常に重要です。 1.5 mm ± 0.5 mm のアセンブリ ウィンドウを維持して一貫して製造する方法を確認するには、測定用のクリアランスおよびコントロール ソリューション シートをリクエストしてください。
図 2: 火花と煙を出して金属を作業する溶接工。
設計ルール 1: 焼き付きをなくすために、ルート面とルート クリアランスのバランスをどう取るか?
溶接継手の設計において完全溶け込みを確保しながらアークの吹き出しを防止するには、構造突合せ継手のルート面の厚さ (1.5 mm ~ 2.0 mm) とルート クリアランス (1.5 mm ~ 2.0 mm)の間の正確な動的平衡が必要です。
歯根面と歯根開口部の逆相補関係
ルート面は溶融プールをサポートし、ルートでの破壊を防ぎます。ルート開口部により、堆積した金属が関節の裏側に到達することができます。両者は反比例し、相補的な関係にあります。
- 根面レベル 0 mm では、 80 ~ 100 A の根部通過電流で 0.5 秒以内に溶解し、焼き切ることができます。
- 一方、歯根面が 3.0 mm を超える場合、従来の円弧では歯根面の中心を溶かすことはほとんどできません。したがって、ルート冷間溶接は嵌合クリアランスを完全には融合しません。
エンジニアリングでは、根面 1.5 mm ± 0.3 mm および 2.0 mm ± 0.5 mm の DFM の組み合わせを推奨します。溝入れは CNC 機械で実行でき、バッチルート面の一貫性が ±0.1 mm であることが保証され、手作業での研削プロセスが省略されます。
歯根面歯根開口部のマッチングの工学的検証
JS Precision が扱ったいくつかのボイラー ヘッダー プロジェクトの結果、ルート面が 1.5 mm、ルート開口部が 2.0 mm の場合、 RT では ASME 基準に準拠した 100% ルート溶接融合が明らかになることがわかりました。この計画は、標準的な実践として WPS に組み込まれる予定です。溶接継手の設計ルールそしてカスタム溶接アセンブリサプライヤープロジェクトに昇格しました。
図 3: 金属部品に精密溶接を行う溶接機。
設計ルール 2-5: トーチへのアクセス、非対称性、材料の収縮を最適化するには?
精密溶接サービスにおける包括的な構造溶接性解析には、CAD フェーズでの4 つの物理的制約(トーチのアクセス可能性エンベロープ、接合位置のオフセット、対称溶接順序、および材料の収縮許容値) の検証が含まれます。
ルール 2: 溶接トーチの物理的なアクセス可能性と空間エンベロープ
溶接部の両側でのノズルの最小傾斜角は 45° 以上である必要があり、シールド ガスの乱流を引き起こす接触を避けるために溶接部の軸の周りに半径 120 mm 以上の自由空間シリンダーを設ける必要があります。 JS Precision は、3D シミュレーションを使用して、アクセシビリティを確認しました。溶接DFMサービス。
ルール 3: アセンブリの位置ずれは厳重に管理する必要がある
ズレ量は、応力集中を防ぐため薄板の板厚に対する百分率(最大10%)と絶対値(最大1.5mm)で表示します。
ルール 4: 残留応力を相殺するための両面バランス/非対称ベベル
厚肉箱桁は、非対称のダブル V ベベル (表側から 60%、裏側から 40%) によって製造されており、溶接シーケンスと組み合わせることで、溶接後の矯正作業が 70% 削減されます。
ルール 5: 材料の熱膨張を考慮してルートクリアランスを設計する
316 L ステンレス鋼の熱膨張係数は 16.5 × 10⁻⁶/K で、これは炭素鋼より 40% 大きくなります。アセンブリのルートクリアランスは 0.5 mm 開ける必要があり、仮付け溶接は 100 ~ 150 mm ごとに配置する必要があります。精密金属溶接受託製造においては、これらのルールを厳守し、組立精度を保証しております。
完全な溶接 DFM チェックリストが必要ですか?トーチへのアクセス、位置ずれ、対称ベベル、熱膨張補正を含む標準化された検証テンプレートについては、当社のエンジニアにお問い合わせください。
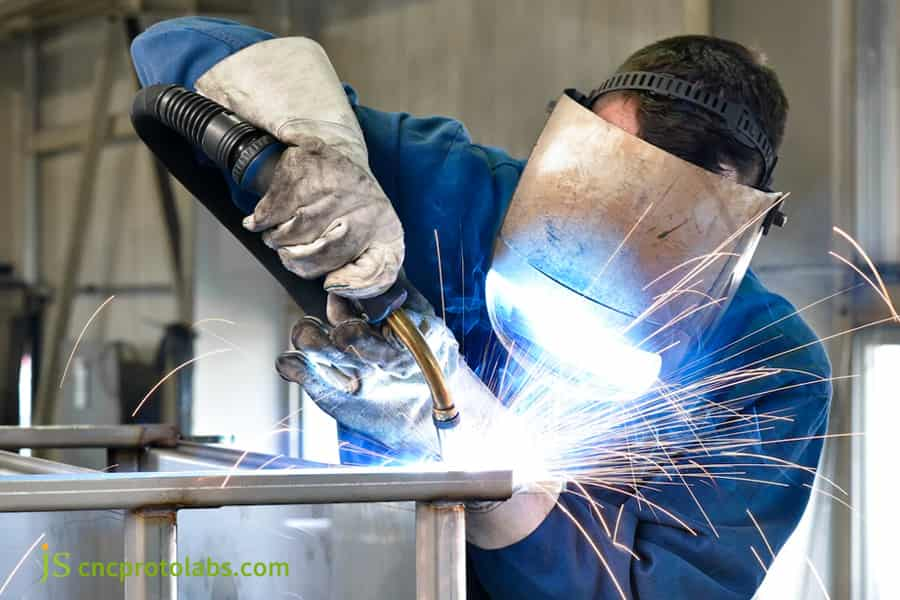
図 4: 金属フレームにトーチを使用して火花を散らす溶接機。
ケーススタディ: JS Precision は医療用 316L ステンレス鋼フレームの多孔性と反りをどのように解決したか?
ヨーロッパの医療用真空チャンバー プロジェクト向けに、JS Precision は厚さ 10.0 mm の 316L ステンレス鋼で最適化されたロボット GTAW(TIG) ベベルと治具クリアランス戦略を設計し、ヘリウム漏れの障害と角度の歪みを解決しました。
お客様が直面する困難
ヨーロッパの医療機器プロジェクト用に作られたステンレス鋼 316L 真空チャンバー フレーム (1200×800×600 mm、壁厚 10.0 mm) の最初の設計は、クリアランスがゼロの 45° の単一 V ベベルでした。しかし、ヘリウム質量分析法によるヘリウム漏れテストに合格したチャンバーは 64% のみでした。ねじり変形は最大 4.5 mm で、表面は CNC 精密機械加工に必要なシールを達成するには不十分でした。
JS プレシジョン ソリューション
- 溶接準備の再設計: DFM 用のベベルを再設計 ルート面1.5 mm ± 0.1 mmの55°非対称ダブルVベベルに変更され、CNCフライス加工で仕上げられ、粗さRa 3.2μmになりました。
- 水冷銅ライナークランプ:空気圧内部サポート固定ルートクリアランス 1.8 mm ± 0.2 mm、99.999% 純度のアルゴンが背面に12 L/minで供給され、背圧を維持します。
- 低熱入力パルス GTAW:ベース値は 60 A、ピーク値は 160 A、周波数は 2.5 Hz、対称のジャンプ溶接。
失敗から学んだ教訓
316L 溶接金属の最初の単純なスポット溶接では、熱応力が誘発され、ルートクリアランスが 0.4 mm 未満に収縮し、溶け込みに失敗しました。解決方法をメカニカルリミットピン貫通穴によるレーザースポット溶接に変更しました。カスタム精密溶接製作プロジェクトでは、ヘリウム溶接試験検査のためルートクリアランス管理が厳しくなります。ステンレス鋼溶接サービスのお見積り面取り、時間、NDT 比を完全に考慮しました。
最終結果
- ヘリウム漏れ検出率 ≤ 1.0×10⁻⁹ Pa・m3/s、 100% の初回合格率。
- ねじり変形は0.6 mm以下に低減されました。
- シール面の仕上げ取り代は0.5mm±0.1mmです。
- スクラップ率と矯正時間は32%削減されました。
AWS D1.1/D1.1M:2025 (構造溶接規定 - 鉄鋼) および JS Precision の品質エンジニアリング記録 (レポート番号 JS-QA-2025-MED07) による。
溶接構造コンポーネントのベベル設計を最適化するか、変形の問題を解決する必要がありますか?今すぐ CAD モデルとエンジニアリング図面を当社に送信してください。当社のエンジニアリング チームが 24 時間以内に DFM 評価と見積りを提供します。
精密溶接の品質検査基準とNDT許容限界は何ですか?
精密溶接サービスにおける重要な製造の溶接シームの完全性は、 ISO 5817 レベル B および AWS D1.1 基準に基づいてベンチマークされ、校正された非破壊検査 (NDT) を導入して表面および体積欠陥のコンプライアンスを検証します。
溶接品質の合格基準と欠陥限度の比較表
|
欠陥の種類 |
ISO 5817 レベル B の制限 |
ISO 5817 レベル D の制限 |
AWS D1.1 制限 |
推奨されるNDT方法 |
|---|---|---|---|---|
|
ひび割れ |
ゼロトレランス |
ゼロトレランス |
ゼロトレランス |
VT+PT/MT |
|
浸透力の欠如 |
ゼロトレランス |
深さ ≤ 0.5 mm |
深さ ≤ 0.25 mm |
UT/RT |
|
アンダーカット深さ |
≤ 0.5 mm |
≤ 1.0 mm |
≤ 0.8 mm |
VT |
|
気孔サイズ |
直径1.0mm以下 |
直径2.0mm以下 |
直径1.5mm以下 |
RT/UT |
ISO 5817:2023 (鋼、ニッケル、チタンおよびそれらの合金の溶融溶接接合部 - 品質レベル) および AWS D1.1/D1.1M:2025 (構造溶接規定 - 鋼) に準拠しています。
NDT 受け入れ基準とプロセスソース管理
ISO 5817 レベル B への適合を達成するには、溶接作業を計画する際に、欠陥を発生源で防止する必要があるため、角度とルート クリアランスのベベル マッチングを正確に行う必要があります。 JSプレシジョンは、認定金属溶接製造工場として、この規格を溶接 DFM サービスの内部合格ベンチマークとして使用し、 98.5% 以上の初回 NDT 合格率を保証しています。
エンドツーエンドの DFM 機能を備えたカスタム溶接製造メーカーを選択するにはどうすればよいですか?
エンドツーエンド溶接製造サービスのカスタム受託メーカーを評価するには、社内の CNC ベベル加工精度、認定 WPS 文書、ロボット溶接精度、およびフルスペクトル NDT 検査という 4 つのコア技術能力をレビューする必要があります。
調達およびエンジニアリング チームは、プロセス チェーンと品質管理システムの整合性を検証する必要があります。
- 国際溶接手順資格: ASME Sec IX、ISO 9606-1、EN 1090-2認定。
- 面取り装置: 5 軸レーザー面取り機と CNC ガントリーフライス盤、アセンブリ面取り公差 ±0.2 mm。
- 自動溶接および検査: ロボット溶接システムおよびフルスペクトル NDT (VT/PT/MT/UT/RT)。
- 溶接後の熱処理と仕上げ:歪取り焼鈍炉と三次元測定機(CMM)。
溶接製作の見積依頼を提出するには、3D モデルと溶接記号を含む 2D 図面を用意してください。カスタム金属溶接サプライヤーである JS Precision は、ベベル設計とコスト見積もりを含む DFM レポートを 24 時間以内に提供します。
よくある質問
Q1: 板厚6mm以上に面取り加工が必要なのはなぜですか?
6mm を超える厚さのプレートのフラットバット接合では、完全に貫通した接合が得られません。 60°のベベルで与えられた物理的空間により、電気アークの動きが可能になり、熱入力が根元に到達し、未浸透領域を残さずに根元の表面を軟化させることもできます。
Q2: 製作時に過剰なはめあいクリアランスを修正するにはどうすればよいですか?
ジョイントルート開口部が 3 mm を超える場合、フィラーワイヤの直接溶接は許可されません。まず片側のベベルエッジを遷移層でコーティングし、次にルートを 1.5 ~ 2.0 mm 研磨し、焼き付きや角度変形を恐れることなくルートパスを適用します。
Q3: V溝継手とU溝継手のコストと品質の違いは何ですか?
V 溝の加工は非常に手頃な価格ですが、厚板の場合は充填剤の必要量が非常に多く、熱変形の影響も非常に受けやすいため、 U 溝には特別に設計されたフライスが必要なため、セットアップコストが非常に高くなります。ただし、溶接金属の体積は 40% 以上削減され、16 mm を超える高信頼性部品に最適です。
Q4: JS Precision は溶接フレームの寸法公差をどのように保証しますか?
JS Precision は、フレーム公差を ±0.05 mm 以内に保つ手段として、レーザー ブランキング、CNC 面取り、リジッド フィクスチャの位置決め、パルス低入熱溶接、応力除去アニーリング、および CNC 二次仕上げを含む閉ループを使用しています。
Q5: 溶接製作サービスの見積もりを決定する主な要素は何ですか?
母材の種類(炭素鋼/ステンレス鋼(316L)/アルミニウム合金(5052、6061、7075)、刃先偏差、溶接方法(ハンド/ロボット)、NDT試験率(フルPT/UT/RT)、溶接後の加工等もお見積りとなります。
Q6: ステンレス鋼にはなぜより厳密なクリアランス管理とバッキングガスが必要ですか?
オーステナイト系ステンレス鋼の熱膨張係数は、炭素鋼よりも40%高くなります。熱の吸収が悪く、溶接時に収縮や歪みが発生しやすくなります。高温の溶融池は空気に触れると酸化しやすくなります。したがって、ルートの開口部は1.5 ~ 2.0 mmに厳密に制御する必要があり、酸化を避けるために裏面に高純度のアルゴンガスを流すことが推奨されます。
Q7: 熱影響部 (HAZ) とは何ですか? ベベル設計により熱影響部 (HAZ) がどのように低減されますか?
HAZ は、循環する熱により溶接部の横の脆弱化した領域です。ルートが狭く開口部のベベルと鈍いエッジの設計を使用することで、母材の強度を損なうことなく、溶接層、入熱、HAZ のサイズが 30% 以上削減されます。
Q8: エンジニアはカスタム溶接製作の RFQ 図面をどのように提出できますか?
溶接記号、ベベル角度、公差、NDT グレードを含む 3D モデル (STEP/IGES) と 2D 図面 (PDF/DWG) をお送りください。材料規格と納期をお知らせください。段階的な見積もりを取得する24 時間以内にDFM レポートが送信されます。
まとめ
溶接継手のベベルとルート開口部の工学設計は、耐荷重構造部品、圧力容器、精密機器のフレームの機械的安定性と寸法安定性を評価するための基本的な前提条件です。板厚の計算、ルート面とルート開口部の逆相補比、火炎到達性の検証、熱膨張補正といった製造向け設計 (DFM) 手法に注意深く従えば、エンジニアや製造技術者は、不完全な溶け込みやアンダーカット、製造プロセスによる過剰な角度歪みなどの欠陥を大幅に削減できるため、やり直しの量が減り、製造コストが削減されます。
溶接構造コンポーネントが製造可能かどうかを確認したい場合、またはカスタム生産ソリューションを入手したい場合は、 CAD図面を送ってくださいおよび技術要件については、JS Precision エンジニアリング チャネルに問い合わせてください。エンジニアリング チームは24 時間以内に図面を分析し、溶接ベベル、寸法公差スキーム、製造コストの見積もりを変更するための提案を含む DFM レポートを送信します。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明や保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

