한국어




판금용 저항 용접 이 공정은 용접봉이나 보호 가스 없이 전기 저항열(Q = I²Rt)과 클램프 압력을 이용하여 겹쳐진 판재를 접합합니다. 이 공정은 두께가 0.5mm에서 3.0mm 사이인 판금에 적용 가능하며, 각 사이클을 완료하는 데 0.25초 미만이 소요됩니다.
판금 용접 공정 빠른 선택 차트
저항 점 용접은 구조물의 겹침 이음매, 밀폐 용기의 이음매 용접, 스탬핑 가공 하드웨어의 돌출 용접, 그리고 판재 두께가 3.0mm를 초과하거나 간격이 0.8mm를 초과하는 MIG 아크 용접에 사용됩니다.
| 프로세스 유형 | 두께 범위 | 공동 구성 | 사이클 속도 | 밀폐 밀봉 | 관절당 상대적 비용 | 주요 실패 위험 |
| 저항 점용접(RSW) | 0.5mm ~ 3.0mm | 겹치는 겹침 이음매 | 0.05~0.25초 | 아니요 (개별 조각) | 최저 가격(0.005달러~0.015달러) | 용융 분출, 전류 차단 |
| 저항 용접(RSEW) | 0.3mm ~ 2.0mm | 연속적으로 겹치는 솔기 | 0.5~3.0m/분 | 예 (최대 0.3 MPa 압력까지) | 중간 크기(미터당 0.08달러~0.20달러) | 휠 전극 마모, 표면 긁힘 |
| 저항 돌출 용접(PW) | 0.8mm ~ 4.0mm | 양각된 딤플, 용접 패스너 | 0.1~0.4초(다중 지점) | 부분적 (링 엠보싱만 해당) | 낮음(0.010달러~0.025달러) | 불완전한 딤플 붕괴 |
| MIG 아크 용접(GMAW) | 1.5mm ~ 12.0mm 이상 | 엉덩이, 티, 코너, 랩 | 이음매당 5~25초 | 높은 가격(개당 $0.35~$0.80) | 높은 가격(개당 $0.35~$0.80) | 얇은 판재의 연소, 판재의 변형 |
판금용 저항 용접이란 무엇입니까?
판금용 저항 용접 전극이 판금을 압축하는 동안 전류가 공작물을 통과하여 접촉면의 용융점을 가열합니다. 이 제품군은 다음과 같은 것들을 포함합니다. 저항 스폿 용접심 용접 및 돌출 용접.
판재 접합면에서 열이 발생하는 방식
구리 팁에 큰 전류가 흐르면 판재 접촉 저항이 최대인 지점에서 국부적인 발열이 발생합니다. 클램프력으로 인해 액체 너깃이 접합부 내부에 고정되어 용접봉 플럭스, 차폐 가스 또는 패널 변형이 필요 없어집니다.
작업장의 표준 기계 설정
매장에서는 세 가지 표준 기계 구성으로 운영됩니다.
- 받침대형 점용접기: 브래킷 및 판재의 단일 점 용접에 사용되는 고정형 암.
- 연속 이음매 용접기: 구리 바퀴가 이음매를 따라 움직이며 모터 작동을 통해 밀폐된 탱크를 만듭니다.
- 프레스형 돌출 용접기: 프레스 플레이트는 여러 돌출부를 한 번에 접거나 너트를 용접합니다.
산업용 판금에 저항 점용접은 어떻게 작동합니까?
~ 안에 저항 스폿 용접금속판을 구리 팁 사이에 고정하고 접합부에 4,000~15,000A의 전류를 흘려보냅니다. 이렇게 하면 0.05~0.25초 만에 1.5~5.5kN의 압력으로 용접봉 없이 접합면에 용융 용접이 생성됩니다.
점용접 공정의 네 단계
모든 용접 작업은 네 가지 빠른 단계로 구성됩니다.
- 누르는 단계: 팁 부분이 미리 설정된 압력에 따라 서로 맞물려 시트를 제자리에 고정하고 틈새를 닫습니다.
- 용접 단계: 전류는 접촉면을 통해 높은 전류 밀도로 흐르면서 너깃을 형성합니다.
- 홀드 스텝: 전류가 차단되는 동안 끝부분은 계속해서 광석 조각을 잡고 있어 수냉식 구리 팁을 통해 광석 조각을 냉각시킵니다.
- 계단에서 벗어나다: 끝부분을 분리하여 관절을 다른 장소로 옮길 수 있습니다.
일반적인 판재 합금의 용접성
용접 조건은 전기 저항 및 열전도율에 따라 변화합니다. ISO 18278-2 저항 용접 규격:
- 저탄소 연강(SPCC/냉간압연강): 이 금속은 2등급 구리 크롬 전극을 사용하여 전극 보수 없이 여러 번의 용접 작업을 수행할 수 있어 점 용접이 가장 쉬운 금속입니다.
- 오스테나이트계 스테인리스강(304/316): 높은 저항으로 인해 이 금속은 표면이 타는 것을 방지하기 위해 30%~50% 더 낮은 전류가 필요하고 더 강한 클램핑 힘이 필요합니다.
- 알루미늄 합금(5052/6061): 열 손실 때문에 이 금속은 일반 금속보다 3배 더 많은 전류가 필요하고, 1등급 구리 지르코늄 전극을 사용해야 하며, 24시간 이내에 와이어 브러싱을 해야 합니다.
점용접, 이음매용접, 돌출용접: 어떤 저항 용접 방식이 부품에 적합할까요?
~ 안에 점용접 vs 심용접 vs 돌출용접점 용접은 구조용 브래킷에 저렴한 옵션이며, 심 용접은 탱크의 누출 방지를 보장하고, 돌출 용접은 스탬핑된 딤플을 접어서 부품의 표면을 손상시키지 않고 여러 지점을 한 번에 접합하는 방식입니다.
생산 현장의 차이점 및 한계점
이 공정은 특정 부품 형상에 맞춰 진행됩니다.
- 점용접 특성: 개방형 브래킷에 사용되는 겹침 이음매에 개별적인 원형 무늬를 생성하지만, 공기 또는 유체가 새지 않는 밀폐를 형성할 수는 없습니다.
- 용접 이음매 특성: 구리 휠을 판재 가장자리에 굴려 0.3MPa의 내부 압력을 견딜 수 있는 밀폐된 표면을 만듭니다.
- 돌출 용접 특성: 전류는 찍힌 원형 자국이나 용접 너트를 통과하여 깊은 끝부분을 만들지 않고 여러 지점을 동시에 용접합니다.
조립 방식 비교: 점 용접과 기계적 결합
설계팀은 체결 부품과 직접 저항 접합을 비교합니다. 점용접 vs 리벳팅.
리벳 접합은 사전 천공된 구멍, 구매한 하드웨어, 그리고 수작업이 필요합니다. 반면 스폿 용접은 추가 하드웨어 비용이나 무게 부담 없이 순식간에 모재를 접합할 수 있습니다. 하지만 용접 시 열이 발생하거나 코팅이 손상되거나 갈바닉 부식이 일어날 수 있는 경우, 도색된 패널, 비전도성 부품, 또는 알루미늄과 탄소 섬유처럼 서로 호환되지 않는 재료를 접합할 때는 여전히 리벳 접합이 필요합니다.
공정 비교: 점 용접, 심 용접, 돌출 용접
| 평가 지표 | 저항 점 용접(RSW) | 저항 용접(RSEW) | 저항 돌출 용접(PW) | 블라인드 리벳팅(기계식) |
| 기밀 조인트 밀봉 | 밀봉되지 않은 (간격이 있는 너겟) | 밀폐형 밀봉(IP67 / 0.3 MPa 등급) | 밀봉되지 않음(표준) / 밀봉됨(링 엠보싱) | 액체 실런트 또는 고무 와셔가 필요합니다. |
| 일반적인 사이클 속도 | 지점당 0.05~0.25초 | 0.5~3.0m/min 연속 공급 | 0.1~0.4초 (여러 지점을 동시에 촬영) | 수동 리벳 하나당 2.5~6.0초 |
| 미용적 함몰 | 육안으로 확인 가능한 자국 (판재 두께 5%~15%) | 연속 휠 트랙 | 평평한 면에는 흔적이 거의 또는 전혀 없습니다. | 돌출형 또는 오목형 리벳 헤드가 눈에 띕니다. |
| 주요 프로세스 오류 | 전류 션팅 또는 에지 블로우아웃 | 길고 얇은 가장자리를 따라 열 변형이 발생합니다. | 불완전한 딤플 붕괴 또는 냉간 용접 | 맨드릴 파손, 헐거운 구멍, 부식 |
귀하께서 고려하고 계신 판재 조립품의 경우 점용접 vs. 이음매용접 vs. 돌출용접일반적인 구조 프레임에는 스폿 용접을 사용하여 공구 비용을 절감하고, 유체를 밀폐해야 하는 경우에는 심 용접을 지정하고, 깔끔한 외관을 유지하면서 여러 지점에서 빠르게 스탬핑할 때는 돌출 용접을 지정하고, 사전 코팅되었거나 서로 다른 재료를 접합할 때는 리벳팅을 사용하십시오.
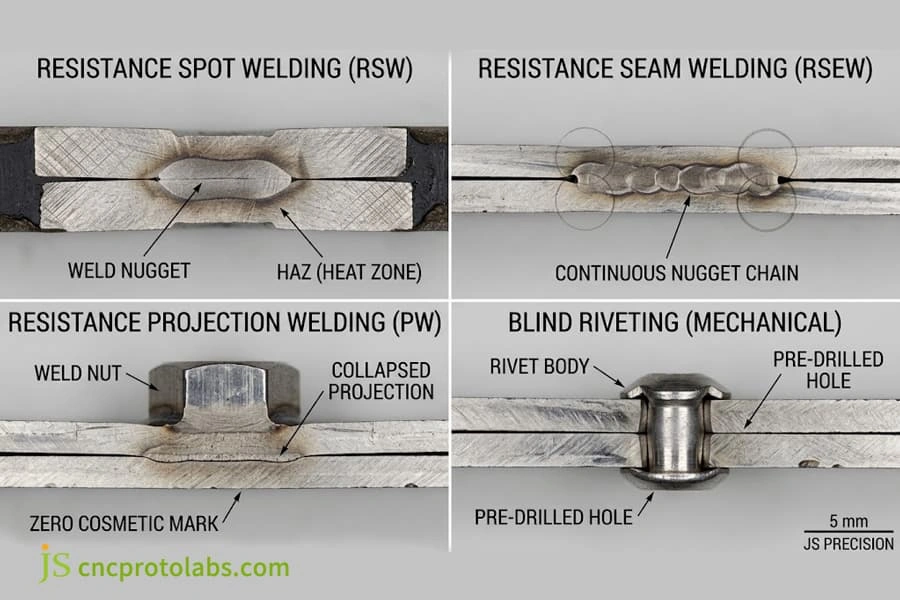
용접 너깃 융합, 연속 이음매 밀봉, 돌출부 붕괴 및 기계식 리벳팅을 보여주는 금속 조직학적 매크로 단면.
저항 용접 vs MIG 용접: 판금 작업에서 자동화는 언제 필요한가?
저항 용접 vs MIG 용접 용접은 금속 두께, 접합 상태, 생산량에 영향을 받습니다. 저항 용접은 가스가 필요하지 않고, 용접 부위가 타버리는 현상을 방지하며, 금속 두께가 3.0mm 미만일 경우 열 변형을 최대 80%까지 줄여줍니다. MIG 용접은 0.8mm 이상의 큰 틈이 있을 때 여전히 우수한 성능을 보입니다. 연간 생산량이 5,000개를 초과할 경우, 스폿 용접 자동화되어 있습니다.
저항 용접과 MIG 아크 용접 비교
두께 2.0mm 미만의 판재에 MIG 아크 용접을 할 경우 작업장 측면에서 세 가지 단점이 있습니다.
- 열 변형 및 물결 모양 시트: 선형 아크 열은 얇은 판재를 변형시킵니다. 표준 MIG 용접 vs TIG 용접 vs 스틱 용접 이 공정은 부품 크기가 3.0mm를 초과하고 깊은 구조적 접합부가 필요한 경우 저항 접합부보다 우수한 간극 연결 기능을 제공합니다.
- 추가 분쇄 및 세척: MIG 용접은 비드가 볼록하게 솟아오르고 용접 찌꺼기가 발생하기 때문에 조립 작업자는 도색 전에 평평하게 갈아내야 하는 반면, 스폿 용접은 끝부분이 약간 둥글게 보이는 정도만 나타납니다.
- 용접을 위한 맞춤 공차: 저항 용접은 판재 사이의 간격이 0.15mm 미만으로 깨끗해야 합니다. 접합에 여유가 더 있는 경우, 각 삽입 시 간격을 비교해야 합니다. 레이저 용접과 MIG 용접의 강도 비교 열 변형이 없는 구조적 외장재용.
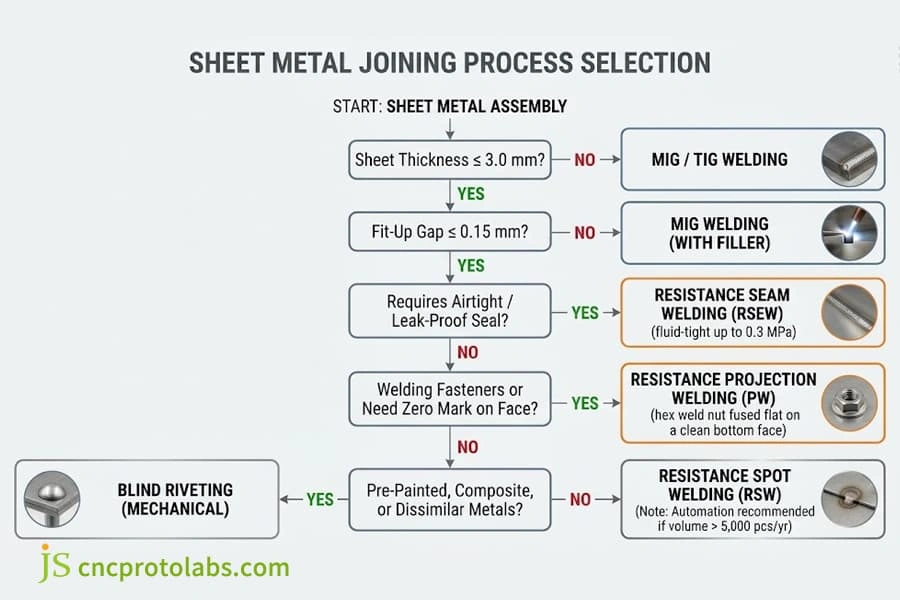
판재 두께, 조립 간격 및 밀폐 요구 사항을 최적의 접합 방법에 맞춰 고려한 엔지니어링 선택 결정 트리.
자동화된 스폿 용접 셀 통합
수동식 건은 작업자의 피로를 유발하고 건 끝부분이 기울어지는 접촉을 초래합니다. 이러한 문제를 해결하기 위해 수동식 건을 채택하는 것이 중요합니다. 스폿 용접 자동화네 가지 하드웨어 업그레이드를 통해 안정적인 생산을 보장할 수 있습니다.
- 중주파 인버터(MFDC): 이 제품들은 1,000Hz로 작동하며, 1밀리초 단위로 전류를 이동시키면서 전력 소비량은 30% 더 적습니다.
- 서보 용접기: 이 전기 구동식 용접기는 공압 해머 타격 없이 팁을 부드럽게 고정하여 표면 자국을 절반으로 줄여줍니다.
- 로봇식 팁 커터: 자동 절단기는 버섯 모양으로 변형된 구리 끝을 250~400번의 용접마다 5초 이내에 설계도면 모양으로 다시 성형합니다. 고속 라인의 경우 저항 전지 성능을 비교하면 다음과 같습니다. 자동 레이저 용접과 수동 TIG 용접 비교 이를 통해 팀은 사이클 시간과 장비 자본 비용 간의 이상적인 균형을 설정할 수 있습니다.
- 적응형 전력 제어기: 실시간 피드백을 통해 스파크 발생 전에 전력을 자동으로 조절합니다.
저항 용접 부품 설계 방법: 너깃 크기, 매개변수 및 비용은 어떻게 결정할까요?
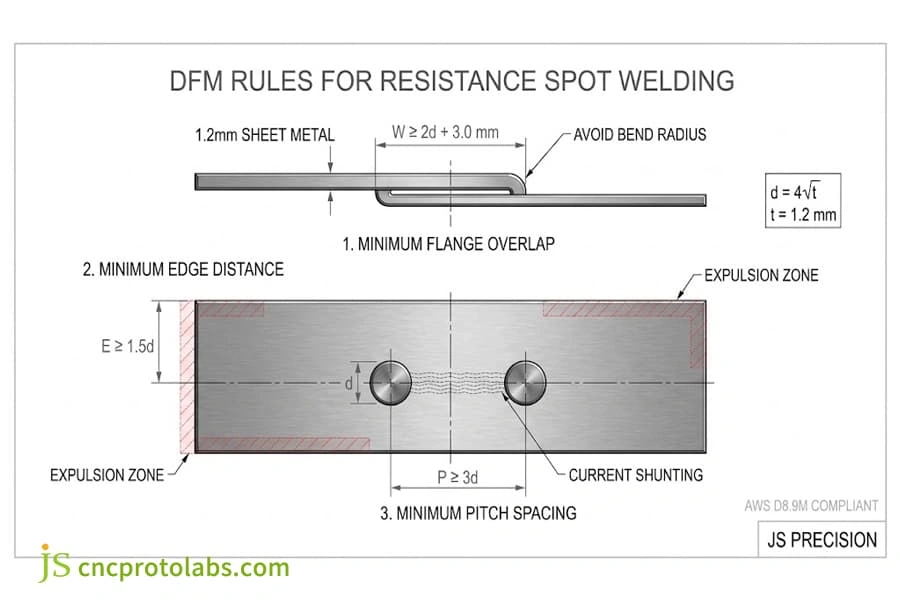
용접 크기 저항 용접 부품 플랜지 폭, 모서리 여백, 피치 용접을 적절히 조정하여 모서리 파열 및 전류 단락을 방지합니다. 목표 스폿 용접 너깃 크기/매개변수는 저항 용접 접합부의 전단 강도가 모재의 강도와 같아지도록 설정하여 제어합니다. 저항 용접 비용(용접당) 대량 생산 시 $0.015 미만.
판금 스탬핑을 위한 기본 DFM 규칙
전극 공간 및 액체 금속의 팽창을 무시하면 가장자리 파열 및 불량품 발생으로 이어집니다.
- 최소 플랜지 겹침: 플랜지는 내부 판재 굽힘 반경에 파고들지 않고 구리 팁을 고정해야 합니다. 플랜지 길이는 너겟 직경의 두 배에 3.0mm를 더한 값이어야 합니다.
- 최소 가장자리 여백: 가장자리에 너무 가깝게 점 용접을 하면 클램프 압력으로 인해 뜨거운 금속이 분출될 수 있습니다. 너깃 중심에서 판재 가장자리까지의 거리는 너깃 직경의 1.5배여야 합니다.
- 최소 피치 간격: 용접 부위 두 곳이 너무 가까우면 용접 전류가 새로운 너깃을 형성하는 대신 근처의 차가운 너깃에서 전류를 빼앗아 가게 됩니다. 이를 전류 단락이라고 합니다. 따라서 피치 간격은 너깃 직경의 3배로 유지하십시오.
AWS D8.9M 용접 너겟 직경 및 강도 표
~에 따르면 AWS D8.9M 시트 용접 표준원하는 너겟 직경은 판재 두께의 제곱근의 네 배여야 합니다. 두께가 다른 두 판재의 경우, 더 얇은 판재를 기준으로 치수를 고려하십시오.
|
시트 게이지 |
타겟 너겟 직경 |
최소 플랜지 폭 |
최소 용접 피치 |
저탄소 전단 강도 |
|
0.8mm |
3.6mm |
10.0mm |
12.0mm |
3.2kN |
|
1.0mm |
4.0mm |
11.0mm |
14.0mm |
4.5kN |
|
1.2mm |
4.4mm |
12.0mm |
16.0mm |
5.8kN |
|
1.5mm |
4.9mm |
13.0mm |
18.0mm |
7.6kN |
|
2.0mm |
5.6mm |
15.0mm |
22.0mm |
11.2kN |
|
2.5mm |
6.3mm |
17.0mm |
26.0mm |
15.5kN |
너겟은 설계 직경에서 ±0.2mm 이내여야 합니다. 용접 피치는 전류 누출을 방지할 수 있을 만큼 충분히 커야 합니다. 매 교대 근무 시작 시 파괴 박리 시험을 실시하여 버튼 인발 파손이 연성 파손인지 확인해야 합니다.
작업 현장의 용접공들은 파괴 박리 시험을 통해 용접 강도를 검사합니다. 용접된 시편을 바이스에 고정하고 판재를 떼어냅니다. 제대로 용접된 경우, 접합된 판재에 완전한 원형 금속 단추가 남습니다(단추 뽑힘 파손). 평면 접합부가 전단되는 현상이 나타나면 냉간 용접이 너무 작은 것입니다.
생산 현장 사례 연구: MIG 용접에서 RSW 용접으로의 전환
1.2mm SPCC 섀시 생산 계획 JS 정밀 이 작업에는 내부 보강 채널을 외부 커버에 용접하는 과정이 포함되었습니다. 초기 설계에서는 16땀의 MIG 용접을 사용했는데, 이로 인해 대각선 방향으로 1.8mm의 변형이 발생했고 용접 후 연마 작업에 12분이 소요되었습니다.
우리 엔지니어링 팀은 조립 공정을 자동화 시스템으로 전환했습니다. 저항 스폿 용접:
- DFM 툴링 변경: 너겟 직경 4.4mm에 대해 2d + 3.0mm 규칙에 따라 보강재 리턴 플랜지를 8.0mm에서 12.0mm로 확장했습니다.
- 용접 일정 매개변수: 2등급 구리-크롬 팁을 사용하여 8.8kA의 전류, 2.8kN의 전극력, 12회의 용접 시간으로 용접을 진행했습니다.
- 품질 및 비용 결과: 대각선 변형이 1.8mm에서 0.2mm 미만으로 감소하여 수동 교정 및 비드 연삭 작업이 불필요해졌습니다. 섀시당 조립 시간이 14분에서 38초로 단축되었으며, 제조 비용이 62% 절감되었습니다.
용접 비용 분석
자동화된 작업대에서 용접 한 건당 직접 노동 비용은 0.005달러에서 0.015달러 사이입니다.
- 전기 요금: 전력은 100~250밀리초 동안 사용되며, 0.003~0.008킬로와트시의 전력을 소비하고, 한 번 사용할 때마다 0.0015달러 미만의 비용이 듭니다.
- 구리 팁 마모: 구리 캡은 개당 4달러에서 8달러이며, 끝부분을 적절히 다듬으면 2만 회에서 5만 회의 용접이 가능하고, 한 번 용접할 때마다 약 0.003달러의 비용이 듭니다.
- 기계 가동 시간: 로봇 작업 시간(스팟당 0.8~1.5초), 유지 보수 및 장비 감가상각비가 나머지 비용을 구성합니다. 제조 비용 비교는 당사 웹사이트를 참조하십시오. 용접 서비스 비용 내역.
자주 묻는 질문
점용접은 얼마나 강하며, 고하중 조립에 사용할 만큼 충분히 강한가요?
결정할 때 스폿 용접은 얼마나 강한가요?AWS 표준에 따르면, 1.2mm 강재에 4.5mm 두께의 용접 너깃을 적용했을 때 5.8kN 이상의 전단 강도를 견딜 수 있습니다. 모재는 용접부가 전단 파괴되기 전에 인장 파괴를 보이며, 이는 용접부가 견고함을 입증합니다. 스폿 용접 강력함 차량 섀시, 프레임 및 대형 HVAC 캐비닛에 충분합니다.
알루미늄 판금은 저항 용접 공정을 사용하여 안정적인 용접을 얻을 수 있을까요?
네. 하지만 알루미늄은 열전도율이 높고 산화층(Al2O3)이 있기 때문에 중주파 직류(MFDC) 인버터와 1등급 구리-지르코늄 전극에서 25,000~45,000A의 전류가 필요합니다. 표면 손상을 방지하기 위해 용접 24시간 전에 알루미늄 표면을 깨끗하게 세척해야 합니다.
정밀 저항 용접 부품에서 표면 돌출 및 깊은 함몰이 발생하는 원인은 무엇입니까?
저항 용접 부품에서 판재 두께의 10% 이상에 달하는 표면 분출 및 전극 끝단 찌그러짐은 클램프 압력 부족, 판재 오염 또는 과도한 전류 흐름 때문입니다. 전극 끝이 0.5° 이상 기울어지거나 둥글게 마모되면 열이 집중되어 용융 금속이 분출될 수 있습니다.
판금 제조 시 점 용접과 리벳팅의 장단점은 무엇인가요?
비교하다 점용접 vs 리벳팅 공구 비용과 하드웨어 비용의 균형을 맞춥니다. 스폿 용접은 지점당 0.01달러 미만의 비용이 들고 무게 증가가 없으며 구멍 준비 작업이 필요 없습니다. 리벳팅은 패스너당 0.05달러에서 0.15달러의 비용이 들지만 도색된 패널, 이종 금속 및 블라인드 어셈블리를 접합할 수 있습니다.
생산 과정에서 저항 용접 비용을 결정하는 요인은 무엇입니까?
기준선 저항 용접 비용(용접당) 자동화된 작업에서 스폿 용접의 주기 비용은 0.005달러에서 0.015달러 사이입니다. 주요 비용 요인은 전력(0.005kWh/스폿), 구리 캡 마모 및 작업량입니다. 수동 아크 용접에 비해 주기 비용이 매우 낮기 때문에 얇은 판금의 경우 스폿 용접은 수동 아크 용접보다 약 80% 저렴합니다.
결론
저항 점 용접은 구조용 브래킷과 프레임을 제작하는 데 가장 빠르고 경제적인 방법입니다. 저항 심 용접은 유체 탱크와 덕트의 유체 밀폐 접합부를 제작하는 데 적합합니다. 저항 돌출 용접은 나사산을 만들 때 표면 손상을 방지합니다. 3.0mm보다 큰 용접부 또는 느슨한 맞춤이 필요한 접합부에는 MIG 용접이 필요합니다. 복잡한 강성 외함의 제작은 여러 요소를 평가하여 결정됩니다. 용접 vs 주조 서비스.
3D CAD 데이터(STEP 또는 DXF)를 JS Precision에 업로드하세요. 당사의 설계 엔지니어가 플랜지 마진, 션트 간격 및 툴링 접근성을 평가하여 24시간 이내에 DFM(설계 제조성 평가) 및 견적을 제공합니다. 턴키 제조에 대해서는 당사 웹사이트를 참조하십시오. 판금 용접 서비스.
의지